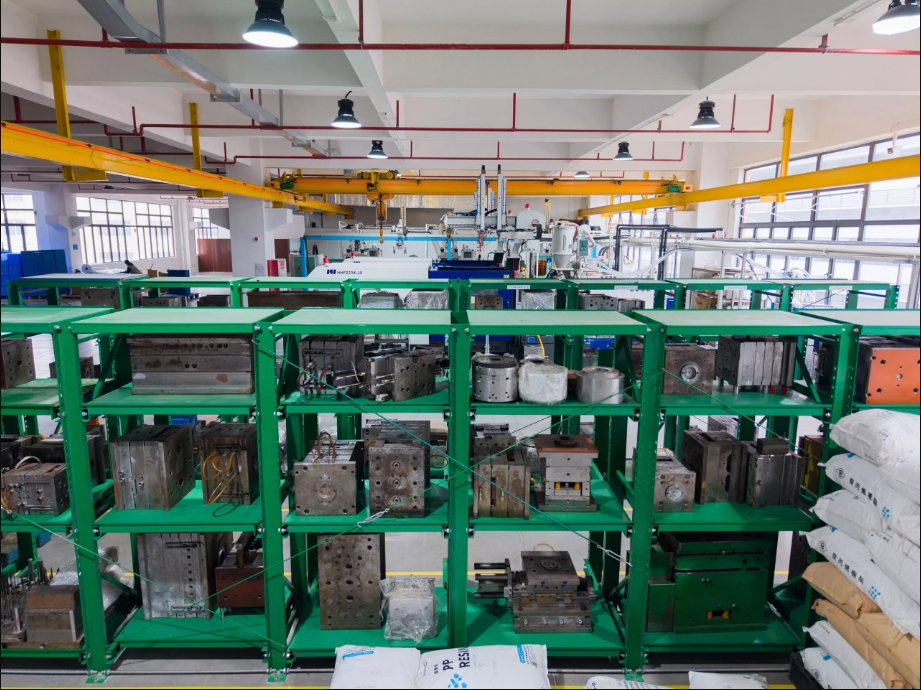
Hvað er sprautumótun?
Sprautusteypa , einnig þekkt sem sprautumót, hefur komið inn í hvert horn lífs okkar með mikilli skilvirkni, nákvæmni og framleiðslugetu í stórum stíl. Hún einkennist af miklum framleiðsluhraða, mikilli skilvirkni, sjálfvirkni og getu til að framleiða ýmsar form, allt frá einföldum til flókinna, og margar stærðir, allt frá litlum til stórum, með nákvæmum málum og breiðri umfangsmikilli framleiðslu. Hægt er að nota hana á innréttingarhluti í bílum, heimilistækjaskeljar, lækningatæki og daglegar nauðsynjar. Hér á eftir munum við kynna allt framleiðsluferlið sprautusteypu í smáatriðum.
Hvernig virkar sprautumótun?
Sprautusteypa er algengasta framleiðsluferlið til að framleiða plasthluta. Sprautusteypuvélar nota hráefni úr plasti og ýmis mót til að framleiða hluti af ýmsum stærðum, endingargóða eða einnota, fyrir fjölmargar atvinnugreinar og notkunarsvið. Virkni hennar er sú að sprautusteypuvélin færir hráefni í mót, sem er neikvætt mót fyrir lokahlutann og samanstendur af tveimur hlutum: sprautumótinu (A) og útkastsmótinu (B). Bilið á milli hlutanna tveggja er mótholið, þar sem efnið er sprautað inn.
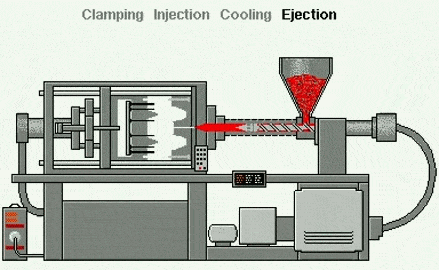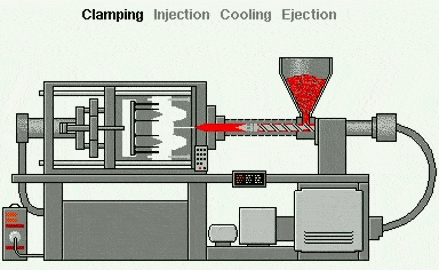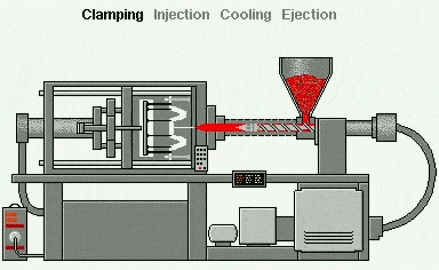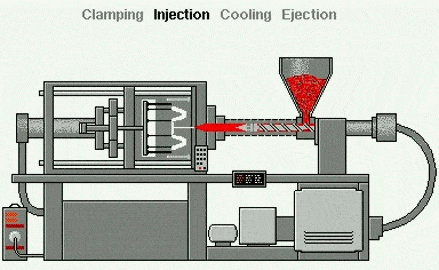
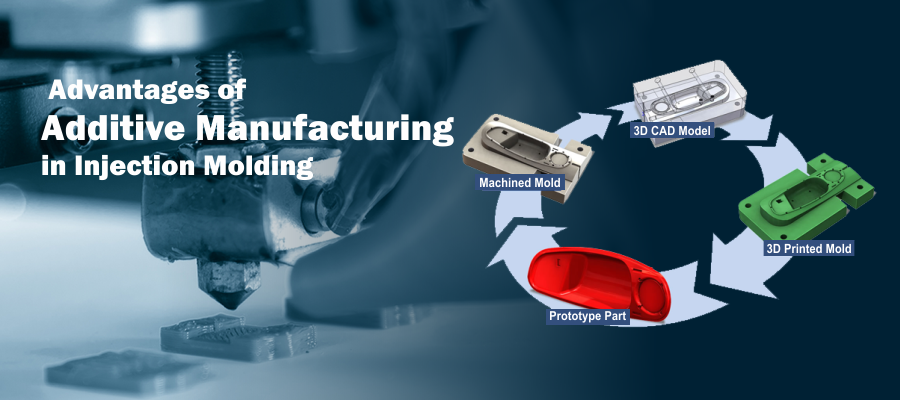
Sprautusteypa er mótunarferli - ólíkt frádráttar- (skurðar-) aðferðum (eins og CNC-vinnslu) eða aukningarferlum (eins og þrívíddarprentun ), sem nota mót sem mótunartæki. Þessi aðferð hentar fyrir efni eins og hitaplast, sem eru hituð í bráðið ástand og síðan sprautuð inn í málmmót, þar sem þau kólna og taka á sig lögun innan mótsins eða holrýmisins. Ferlið má skipta í:
1. Fóðrun plastagna:
Lítil plastögn (plastkúlur) eru hellt í trektina. Þessar agnir eru yfirleitt hitaplast - plast sem mýkist við upphitun.
2. Plastbræðsla:
Plastkúlurnar fara í gegnum hitaða tunnu með snúningsskrúfu.
3. Sprautumótun:
Þegar skrúfan snýst ýtir hún plastkúlunum áfram á meðan hitari bræðir þær í þykkan, bráðinn vökva.
4. Sprautumótun:
Þegar bráðið plast hefur safnast fyrir að ákveðnu marki sprautar skrúfan því inn í málmholina undir miklum þrýstingi. Mótið er mótað nákvæmlega eins og lokahlutinn sem óskað er eftir (t.d. flöskutappi, símahulstur eða mælaborð bíls).
5. Kæling:
Inni í mótinu kólnar plastið og storknar. Kælirásir í mótinu hjálpa til við að flýta fyrir kælingarferlinu.
6. Opnun móts:
Eftir að plastið hefur storknað opnast mótið í tvo helminga.
7. Útkast:
Útkastarpinnar ýta fullunninni vöru út úr mótinu.
8. Endurtaktu:
Mótið lokast og allt ferlið er endurtekið - venjulega á nokkurra sekúndna fresti - sem gerir sprautumótun tilvalna fyrir fjöldaframleiðslu.
Algengar gerðir af sprautumótunarferlum
Settu inn mótun
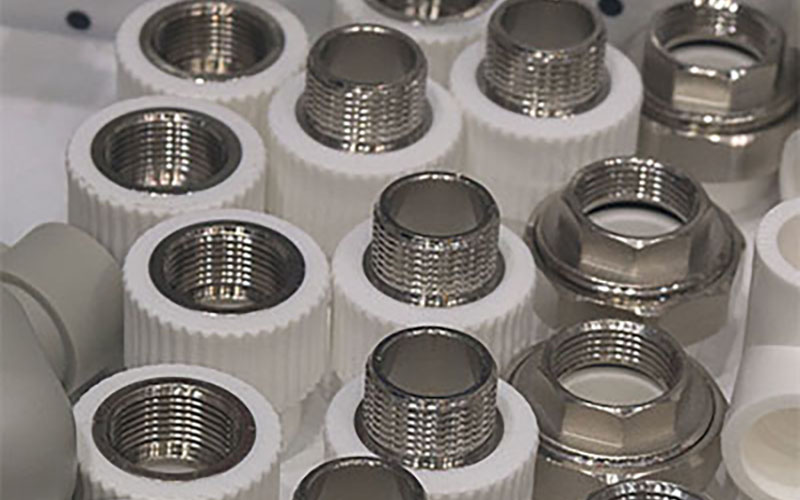
Innsetningarmótun er ferlið við að móta hitaplastefni utan um fyrirfram mótaðan íhlut til að búa til fullunninn hlut sem inniheldur mörg efni.
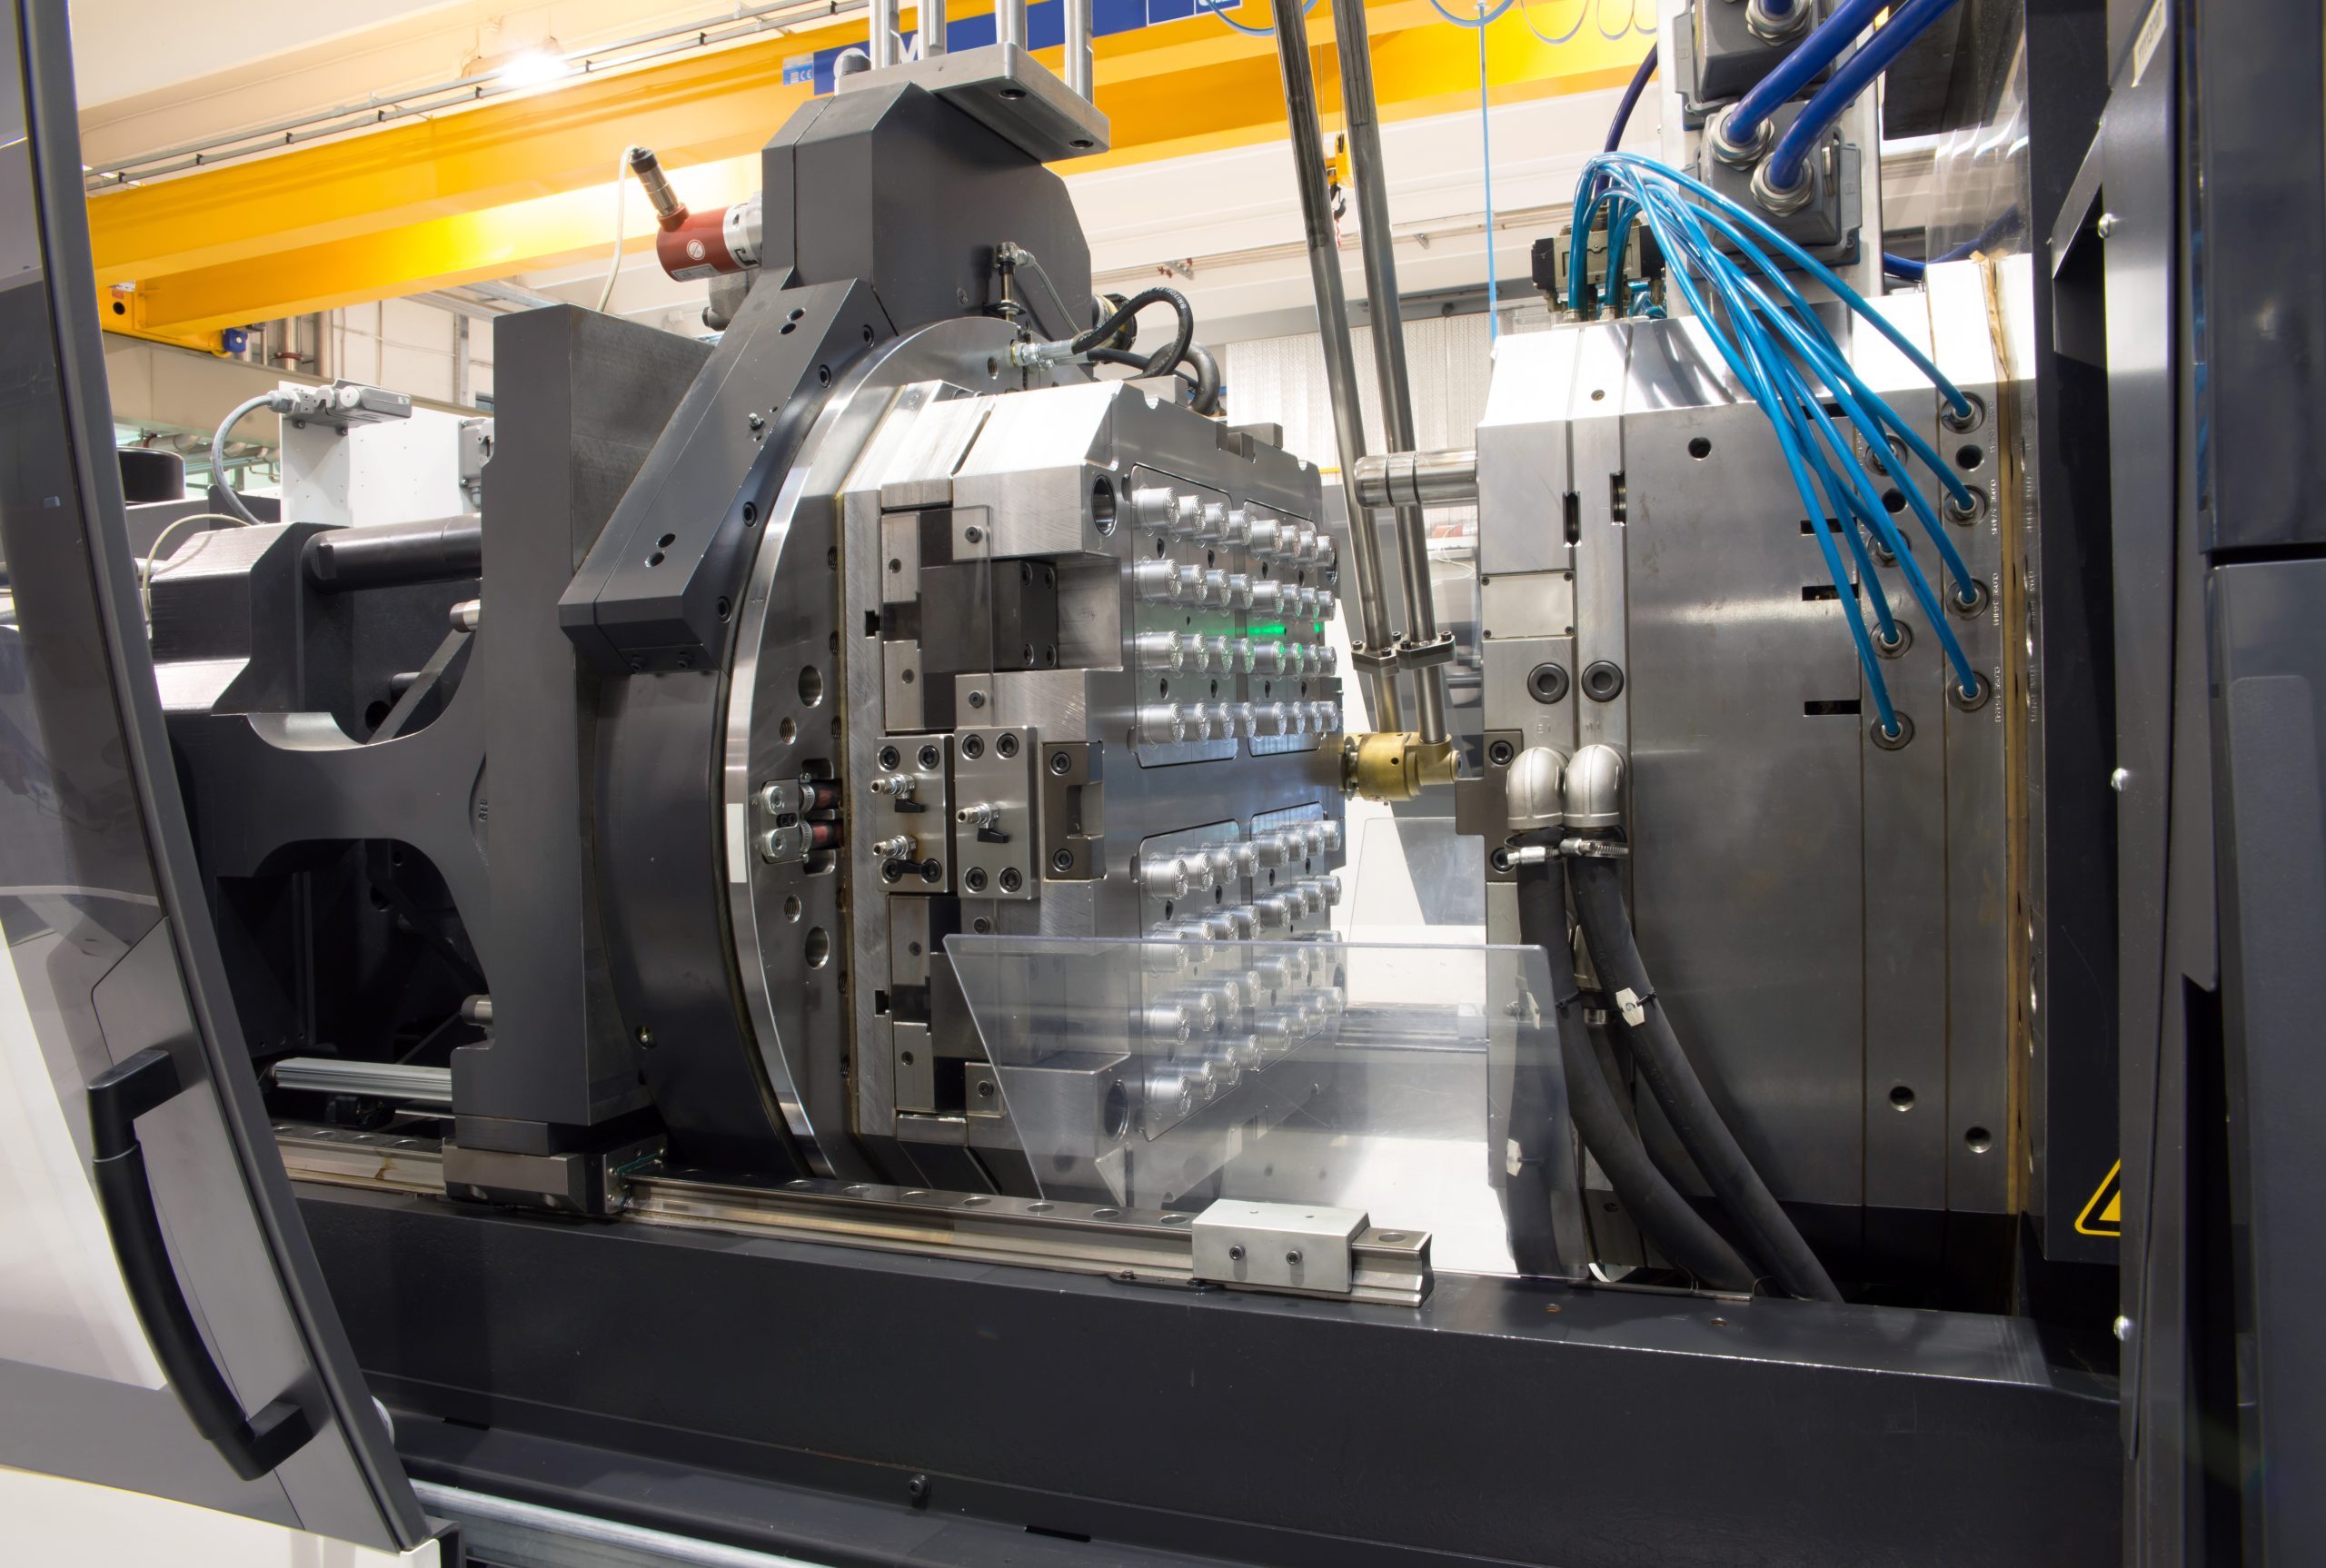
Sprautumótunarferli okkar fyrir plast notar nákvæmar vélar til að skjóta bráðnu plastefni í mót til að verða lokaafurð úr hitaplasti.
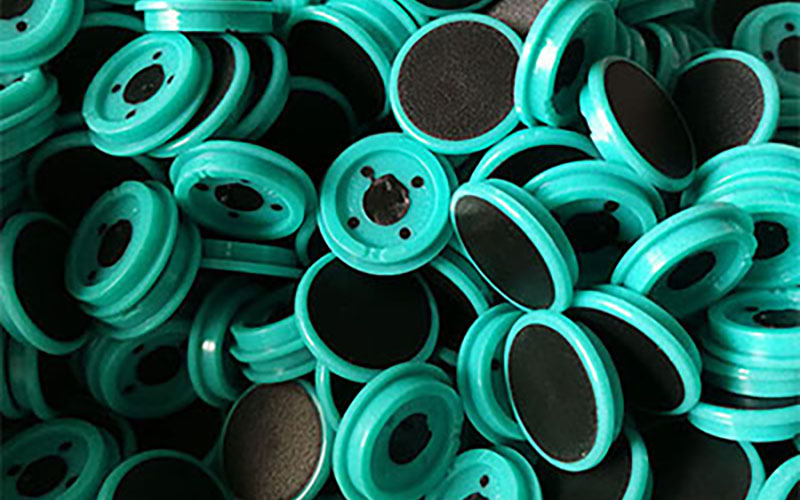
Með því að þekja plast, málm og gúmmí hvort yfir annað með efnasamsetningu, styttir ofursteyping okkar samsetningartíma og gefur hlutunum meiri styrk og sveigjanleika.
Fljótandi sílikongúmmí (LSR) er hitaherðandi ferli til að framleiða mikið magn af sveigjanlegum, endingargóðum, flóknum og nákvæmum sílikongúmmíhlutum. Í þessu ferli eru fyrst tvær efnasambönd blandaðar saman (almennt sem samanstanda af basamyndandi sílikoni og platínuhvata).

Sprautumótunarferlið með málmi (MIM) sameinar sveigjanleika í hönnun sprautumótunar með plasti við styrk og heilleika smíðaðra málma til að bjóða upp á hagkvæmar lausnir fyrir mjög flóknar hlutarúmfræði.
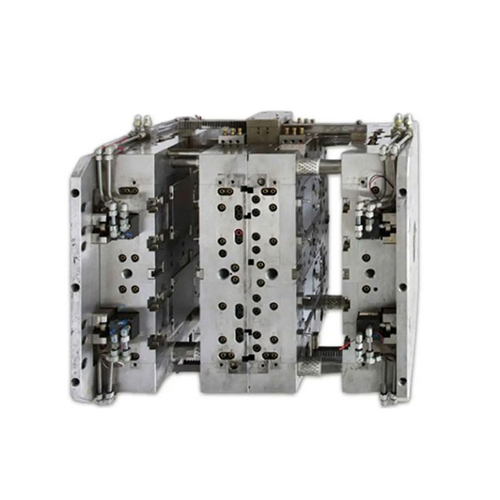
Með reynslu okkar og háþróaðri vélbúnaði erum við framúrskarandi í að hanna og framleiða röð af plastsprautumótum sem eru aðlöguð að þínum þolmörkum og kostnaði.
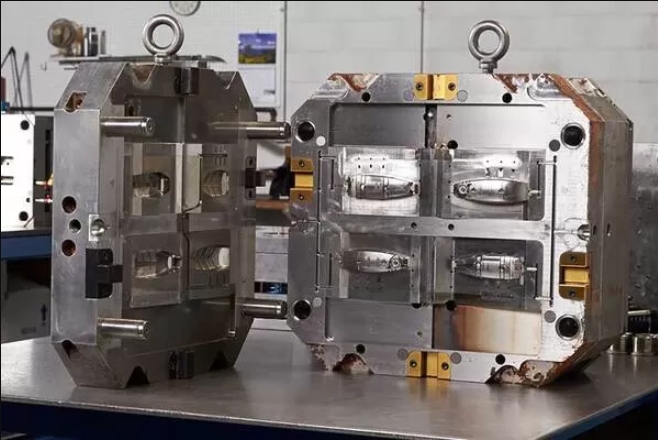
Margar gerðir af plasti eru sprautaðar í sama mótið á mismunandi stigum til að framleiða hluti með mismunandi litum, áferð eða efniseiginleikum í einni lotu. Vegna fjölbreyttra gerða og sterkrar virkni er það mikið notað í mælaborðum bíla og hnappahúsum.
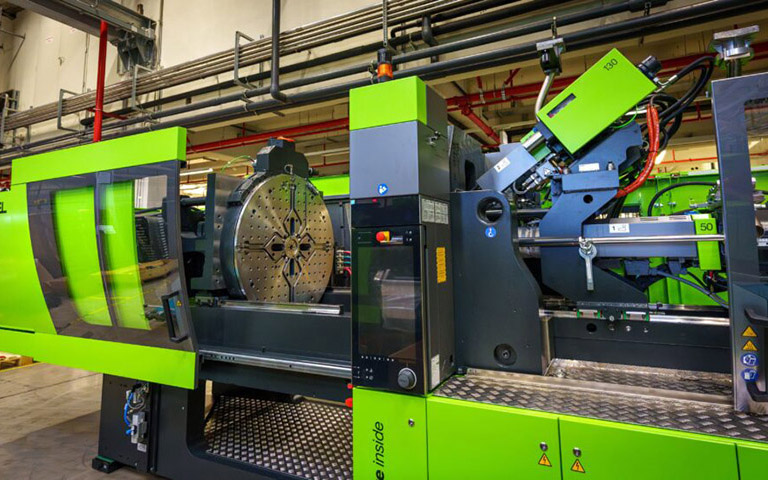
Tveir mismunandi litir af plasti eru sprautaðir í mótið í einni lotu. Litirnir tveir eru sprautaðir inn á mismunandi stigum, eða tvær aðskildar sprautueiningar eru notaðar til að búa til hluti með tveimur litum eða efnum. Það er mikið notað í neysluvörum, bílahnöppum og farsímahulstrum vegna fagurfræðilegs aðdráttarafls og aukinnar virkni.
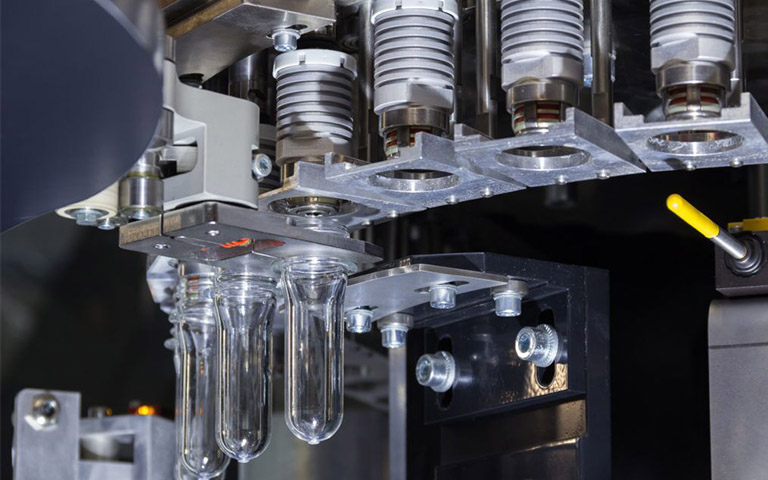
Köfnunarefni eða önnur óvirk lofttegundir eru sprautaðar inn í bráðið plast við mótun. Þetta gas býr til innra holrými, sem dregur úr efnisnotkun og gerir hlutinn léttari án þess að auka styrk. Það er mikið notað í bílhurðaspjöldum og hylkjum fyrir farsíma vegna orkusparnaðar, bættrar þyngdar hluta og yfirborðsáferðar.
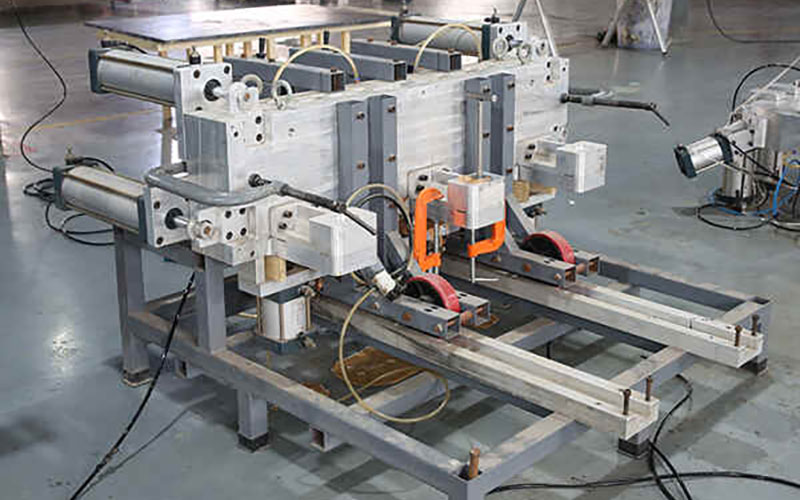
Það blandar saman hvarfgjörnum teygjanlegum eða hitaherðandi efnum og sprautar þeim inn í mótið, þar sem þau gangast undir efnahvarf og harðna. Vegna eiginleika þess að framleiða sveigjanlega og harða hluti er það mikið notað í stuðara bifreiða og skeljar iðnaðarvara.
Það notar hitaplastefni sem hægt er að bræða og móta aftur og aftur, hita þau þar til þau eru bráðin og síðan sprauta þeim í mótið til að storkna. Þar sem það er endurvinnanlegt og kólnar hratt er það mikið notað í plastvörur fyrir neytendur og lækningatæki.
Kostir sprautumótunar
Sprautusteypa er besti kosturinn fyrir fjöldaframleiðslu á plasthlutum. Það er jú ástæða fyrir því að svo mörg framleiðslufyrirtæki um allan heim nota hana til að framleiða nákvæmnihluti. Verkfræðingar NOBLE draga saman eftirfarandi sex kosti þess að nota sprautusteyputækni:
Mikil skilvirkni
Sprautusteypa er mjög skilvirk aðferð; þegar mótið er búið er hægt að framleiða stórar pantanir hratt.
Affordable Price
Hár togþol
Sprautusteypta hluta má styrkja með því að bæta fylliefnum við fljótandi plastefnið, sem bætir togstyrk.
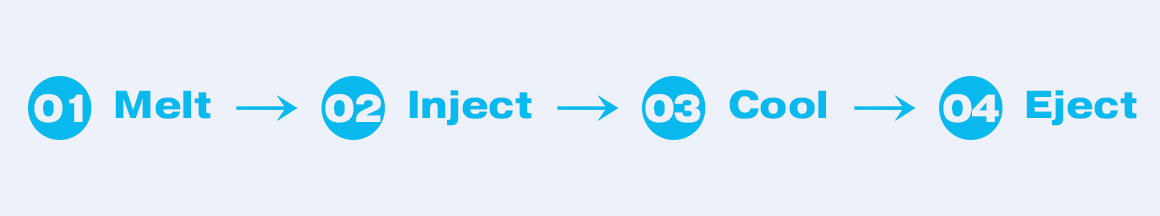
Framleiðsluferli hluta með sprautumótun
1. Móthönnun og framleiðsla
Mót og sprautumótunarvélar eru mjög nátengd. Sprautumótunarvélin er grunnurinn að framleiðslunni, en mótið er burðarefnið sem gefur vörunni lögun. Hönnun og framleiðsla mótsins eru hornsteinn alls ferlisins. Gæði þess hafa bein áhrif á gæði, framleiðsluhagkvæmni og kostnað lokaafurðarinnar.
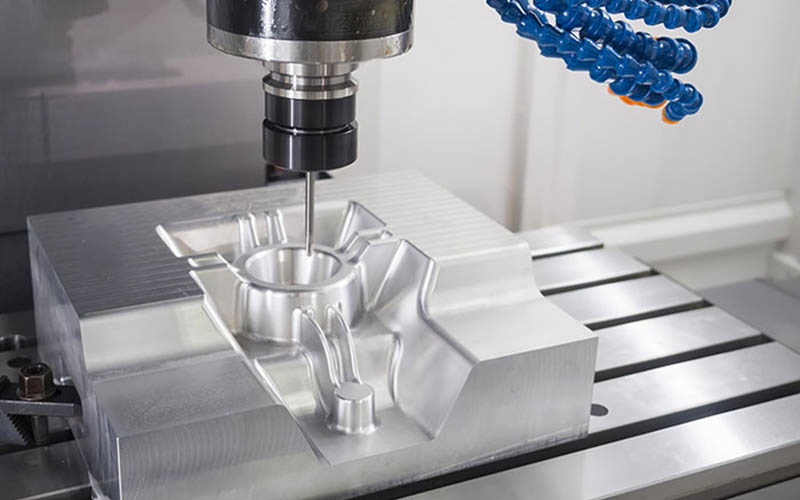
1.1 Vörugreining og hönnun:
Allt stafar af kröfum lokaafurðarinnar. Verkfræðingar þurfa að íhuga ítarlega virkni, útlit, uppbyggingu og samsetningartengsl vörunnar. Á þessu stigi er hugbúnaðarlíkön nauðsynleg, sem er mikilvægt skref. Hermunargreining á sprautumótun er einnig nauðsynleg til að spá fyrir um fyllingu, haldþrýsting, kælingarferli og ýmsa mögulega galla við sprautumótunarferlið, til að hámarka vöruuppbyggingu og hönnun mótsins.
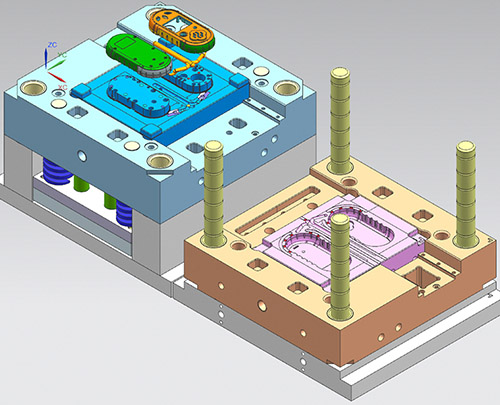
1.2 Hönnun mótbyggingar:
Mótið sjálft er flókið og nákvæmt hönnunarferli. Hönnuðurinn þarf að skipuleggja moldhola og moldkjarna til að mynda innri og ytri yfirborð vörunnar. Hliðarkerfið, þar á meðal aðalrennslið og sprautuopið. Kælikerfið: hönnun vatnsleiða inni í mótinu til að lækka hitastig mótsins hratt og stytta mótunarferlið.
Útkastskerfið: Eftir að varan kólnar og storknar þarf pinna, ýtiplötu o.s.frv. til að fjarlægja hana mjúklega úr mótinu.
Útblásturskerfið: Til að fjarlægja loft úr holrýminu við bráðfyllingarferlið. Lárétt kjarnadráttarbygging: Þetta er aðallega fyrir vörur með öfugum uppbyggingum eða götum og þarfnast viðbótarhönnunar til að aðstoða við að taka mótið úr formi. Áður en mótið er opnað er framkvæmd hliðarhreyfing til að ná fram að taka mótið úr formi.
Val á efni og vinnsla í mót: Algeng efni eru P20 og H13. Þetta efni er hægt að velja út frá verði vörunnar, líftíma mótsins og uppbyggingu vörunnar.
2. Undirbúningur og forvinnsla hráefnis
2.1 Val á plastgerðum:
Veldu viðeigandi plast út frá kröfum vörunnar. Hver tegund af plasti hefur mismunandi eiginleika, svo sem ABS sem er tiltölulega sterkt, PP sem er létt, PC sem er gegnsætt og hefur góða höggþol og PA sem er slitþolið.
2.2 Forvinnsla hráefnis:
felur í sér að þurrka plasthráefnin í þurrkara í nokkrar klukkustundir til að fjarlægja rakastig. Ef rakinn er ekki fjarlægður mun það valda loftbólum í vörunni vegna áhrifa hás móthita. Ef varan hefur aðrar litakröfur er einnig nauðsynlegt að passa saman liti. Litasamræmi er venjulega náð með því að bæta við litasamsetningum eða litadufti til að fá fram litinn sem óskað er eftir.
3. Sprautumótunarferli
Þetta er mikilvægasta skrefið. Varan er aðeins hægt að framleiða eftir að lokið hefur verið við sprautumótun.
1. Að klemma og læsa mótinu, eins og nafnið gefur til kynna, þýðir að loka mótinu.
2. Innspýting, það er að segja, skrúfan í tunnu snýst undir drifkrafti kerfisins til að flytja, þjappa og mýkja plastagnirnar. Eftir að mýkingunni er lokið hættir skrúfan að virka og sprautar mýkta bráðna efninu á miklum hraða inn í lokaða mótholið.
3. Þrýstingshelding, mótholið fyllist, sprautuhraðinn hægir á sér og það byrjar að fara í þrýstingsheldingarstig. Skrúfan heldur áfram að viðhalda ákveðnum þrýstingi þar til varan er mynduð.
4. Kæling: Eftir innspýtingu og þrýstingshald byrjar varan að kólna og storkna í mótinu. Þar sem kælingin í mótinu tekur langan tíma, nemur hún að minnsta kosti helmingi alls framleiðsluferlisins.
5. Opnun og útkast mótsins: Eftir að varan hefur kólnað og storknað opnast mótið og útkastskerfið byrjar að virka og ýtir vörunni út úr mótkjarnanum.
4. Eftirvinnsla og fínpússun
Þegar varan er tekin úr mótinu eru venjulega einhverjir fylgihlutir festir við hana sem þarfnast frekari vinnslu.
4.1. Fjarlæging vatnshliðs:
Eftir að varan hefur myndast og hellukerfið storknar þarf að aðskilja umfram vatnsop frá vörunni. Fyrir litlar vörur gæti klippingin hafa átt sér stað við útdælingarferlið, en fyrir flóknar vörur þarf að klippa vatnsopið handvirkt.
4.2 Eftirvinnsla:
Eftir því sem kröfur vörunnar eru nauðsynlegar gæti frekari vinnsla verið nauðsynleg.
4.3 Afgrófun:
Eftir að varan er mynduð getur yfirborðið, sérstaklega við skiptingarlínuna eða pinnastöðuna, haft rispur eða hrjúfar brúnir sem þarf að fjarlægja.
4.4 Skjáprentun / Úða:
Samkvæmt notkunarkröfum vörunnar gæti verið nauðsynlegt að hafa merki skjáprentunarfyrirtækisins eða yfirborðsmálun.
4.5 Ómskoðunarsuðu:
Margar sprautumótaðar vörur eru sameinuð með ómsuðu til að mynda heildstæðan hluta.
4.6 Samsetning:
Samsett með öðrum hlutum.
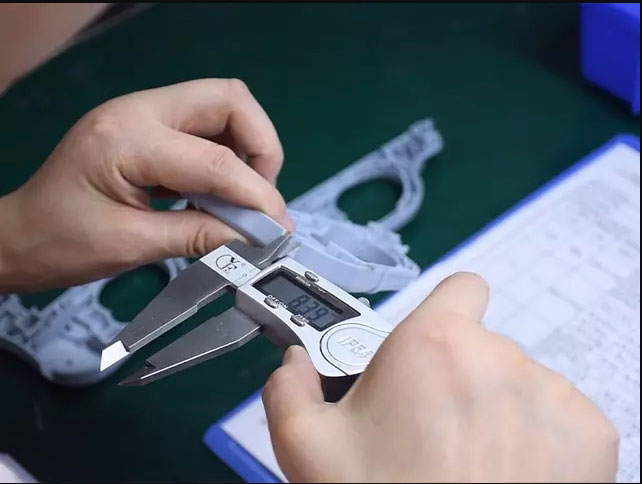
5. Gæðaeftirlit og gæðaeftirlit eru mikilvægur þáttur í framleiðslu sprautumótunar.
1. Skoðun á fyrsta hluta:
Áður en fjöldaframleiðsla hefst þurfum við að framkvæma ítarlega skoðun á fyrsta hlutanum, þar á meðal stærð, útliti og virkni. Við verðum að tryggja að allar stillingar séu réttar og að varan sé hæf fyrir fjöldaframleiðslu, og að stillingarnar séu réttar.
2. Skoðun í línu og sýnatökuskoðun:
Við fjöldaframleiðslu er einnig krafist reglulegs eftirlits. Við þurfum að einbeita okkur að útlitsgöllum (eins og efnisskorti, rýrnun) og lykilvíddum til að tryggja að varan sé hæf.
3. Nákvæmnimæling:
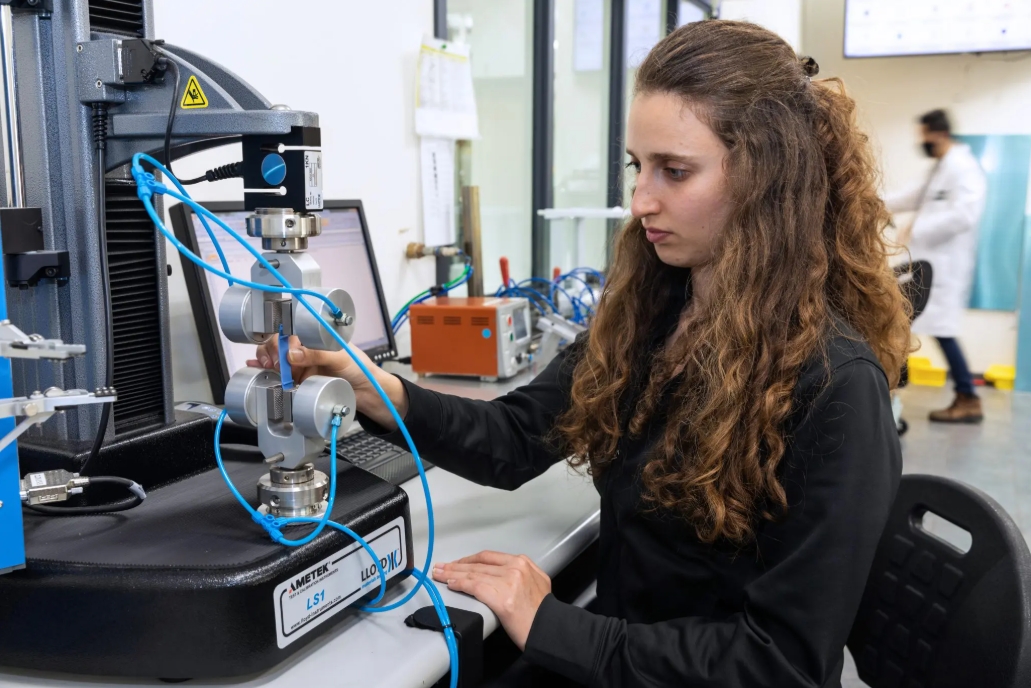
Við skoðunarferlið þurfum við að nota nákvæmnistæki eins og þykkt, míkrómetra og þriggja hnita mælitæki til að framkvæma strangar skoðanir á málum og rúmfræðilegum vikmörkum.
4. Árangursprófanir:
Togstyrkur, höggstyrkur og aðrar kröfur um afköst þarf að prófa samkvæmt kröfunum.
Gallar í sprautumótun eru vandamál sem koma upp við framleiðsluferli plastvara vegna þátta eins og ferlisbreyta, mótahönnunar eða efniseiginleika. Til að bregðast við þessum göllum eru einnig til samsvarandi ráðstafanir.
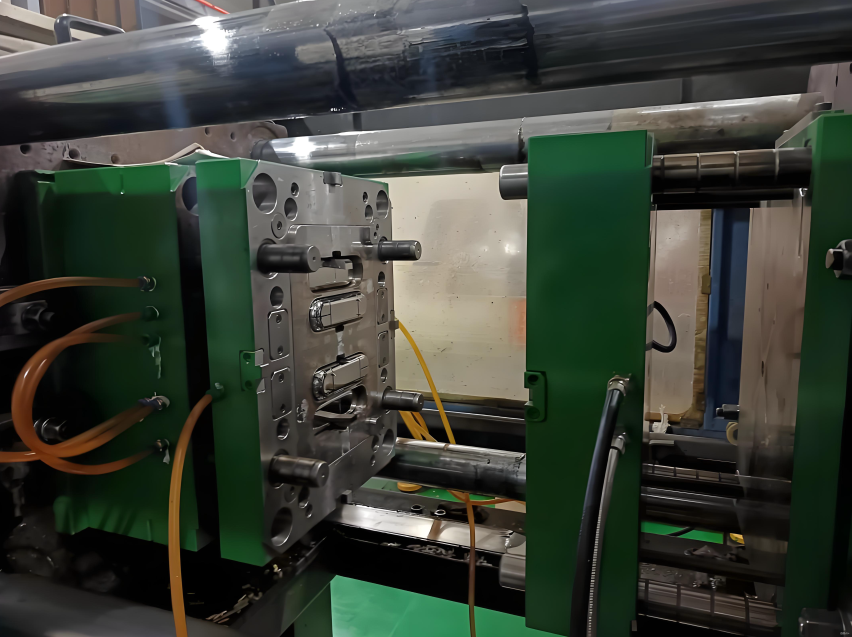
Algengir gallar og lausnir í sprautumótun hluta
Gallar í sprautumótun eru vandamál sem koma upp við framleiðsluferli plastvara vegna þátta eins og ferlisbreyta, mótahönnunar eða efniseiginleika. Til að bregðast við þessum göllum eru einnig til samsvarandi ráðstafanir.
1. Útlitsgallar í sprautumótunarhlutum
1. 1 Efnisskortur:
2.1 Fljúgandi brún:
Helsta birtingarmyndin er of mikil sprunga á brúnum plasthluta, aðallega á mótunarfleti mótsins, mótunarfleti rennibrautarinnar eða bili útkaststappans. Orsök sprungunnar er of mikill innspýtingarþrýstingur, ófullnægjandi klemmukraftur, sem veldur því að bráðið stækkar bilið í mótholinu, hár efnishitastig minnkar seigju bráðins, sem gerir því kleift að komast inn í mótunarbilið, framandi efni á mótunarfleti, slit sem leiðir til of mikils mótunarbils og óviðeigandi staðsetningar á hliðinu, sem veldur því að bráðið lendir í mótinu og veldur spennu.
3.1 Silfurlínur:
Einkennin eru að silfurhvítar þráðlaga rendur birtast á yfirborði sprautusteyptra hluta, sem oft koma fyrir í plasti eins og ABS, PC og PMMA. Orsakir silfurráka: Hráefnin innihalda raka eða rokgjörn efni. Við sprautuferlið munu þessi efni gufa upp í lofttegundir og ekki er hægt að þrýsta þeim út, sem leiðir til þess að þau verða eftir á yfirborði plasthlutanna. Of mikill efnishitastig veldur því að hráefnin brotna niður og mynda lofttegundir. Yfirborðsgrófleiki mótholsins er ófullnægjandi, sem veldur því að bráðið flæðir ójafnt.
4.1 Þunglyndi:
Helsta birtingarmyndin eru yfirborðslægðir á plasthlutunum, sem sjást oft þar sem veggþykkt er ósamræmi, nálægt rifjum eða innspýtingaropum.
Orsök þunglyndisins er ósamræmi í veggþykkt plasthlutanna. Það er verulegur munur á einsleitni veggþykktarinnar og kælingarhraðinn á veggþykktarsvæðinu er hægur. Við sprautumótun hefur bráðið efni ekki nægan þykkt til að skreppa alveg saman, þrýstingstíminn er ófullnægjandi, þrýstingurinn er ekki nægur, hitastig mótsins er of hátt og kælingarhraði plasthlutanna er hægur, sem eykur rýrnunarhraðann.
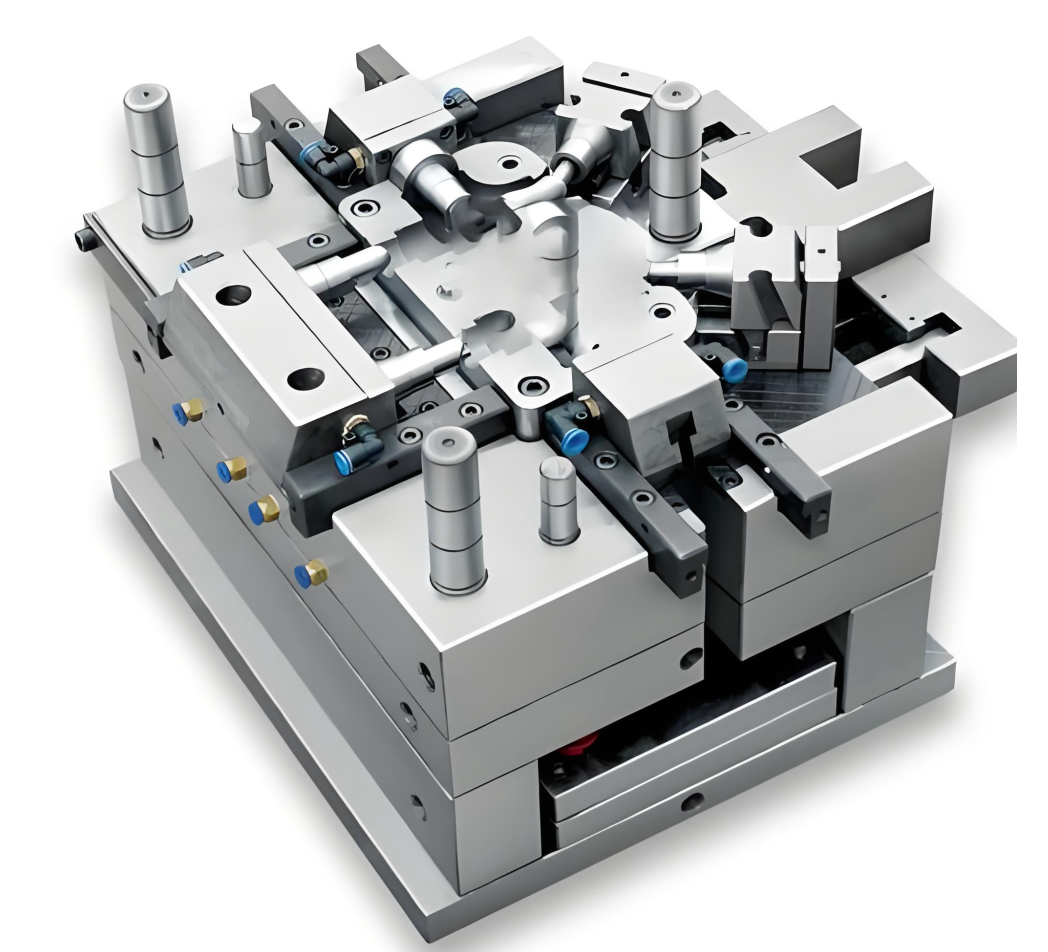
2. Stærð og nákvæmnisgallar í sprautumótunarhlutum
2.1 Of mikil/ófullnægjandi stærð
Helstu birtingarmyndir eru eftirfarandi: Raunstærð plasthlutanna fer yfir vikmörkin sem tilgreind eru á teikningunni og er annað hvort stærri eða minni en nauðsynleg stærð. Ástæður stærðarfráviksins eru: Frávik í stærð mótholsins veldur stærðarfráviki plasthlutanna; óstöðugir breytur sprautumótunarferlisins leiða til sveiflna í rýrnunarhraða; óstöðugt hráefni vegna mismunandi framleiðslulota leiðir til mismunandi efniseiginleika; og ójöfn kæling veldur ójöfnri rýrnun.
2.2 Umbreyting
Helsta vandamálið er að plasthlutarnir beygja sig eftir kælingu og geta ekki haldið löguninni eins og hún er hönnuð á teikningunni. Orsakirnar eru eftirfarandi: Kælingarhraði mismunandi svæða plasthlutanna er ekki einsleitur, sem leiðir til mismunandi rýrnunar og spennumyndunar. Staðsetning innspýtingaropsins er rangt stillt, sem veldur spennuþéttni við fyllingu bráðins efnis og spennu við útkast mótsins, sem leiðir til aflögunar við útkast.
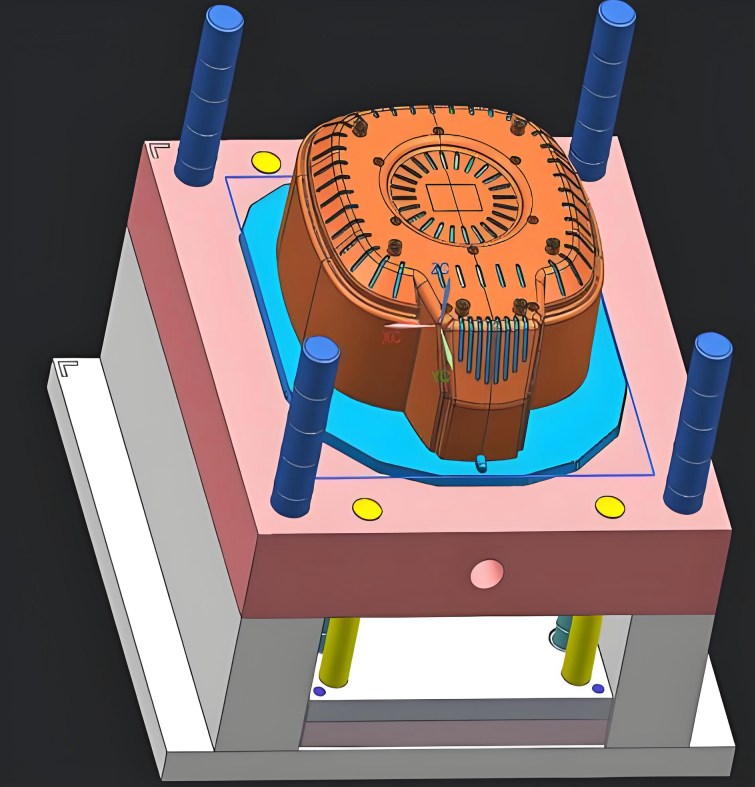
3. Uppbyggingar- og afköstagalla í sprautumótunarhlutum
3.1 Suðulína
Helsta birtingarmyndin er sú að bræðslan flæðir í mótholinu og myndar línur, sem hafa áhrif á útlit plasthlutans og dreifast oft við sprautuopið.
3.2 Loftbólur
Helsta birtingarmyndin er loftbólur innan í plasthlutunum, sem finnast almennt á þykkveggjasvæðum og við innspýtingarop. Ástæðan er sú að raki í hráefnunum gufar upp í gas og festist inni í plasthlutunum. Útblástursloftið er ekki slétt og við innspýtingu vefur bráðið efni loftið um sig og myndar loftbólur.
4. Brotbrot:
lausn:
Þurrkið hráefnin vandlega til að fjarlægja raka. Með því að minnka sprautuhraða, auka hitastig mótsins og lengja geymslutímann er hægt að losa gasið betur. Helstu einkenni eru léleg seigja mótaðra hluta sem eru viðkvæmir fyrir sprungum. Þetta sést oft í brothættum plasti eins og PC, PMMA og PS.
Ástæður:
Niðurbrot hráefna eða innleiðing óhreininda leiðir til rofs á sameindakeðjum; of mikið innra álag við sprautumótun, svo sem hröð kæling eða of mikill þrýstingur, ójöfnur á yfirborði mótholsins valda örsprungum á yfirborði mótaðra hluta; og ófullnægjandi eða óvirkt innihald herðiefna í hráefnunum.
Þetta eru algengar steyptar plasttegundir sem sprautusteypingarþjónusta okkar býður upp á. Eftir að hafa kynnt þér grunnatriði efnisins, svo sem algengar tegundir, vörumerki, kosti og galla, skaltu velja viðeigandi sprautusteypingarefni í samræmi við kröfur þínar.
Verkfæraefni:
Áður en sprautumótunarferlið hefst, fyrir framleiðslu í litlu eða miklu magni, þarf CNC-véluð verkfæri með háum þolmörkum. Algengustu efnin sem notuð eru eru:
| Verkfærastál: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Ryðfrítt stál: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Ál: | 6061, 5052, 7075 |
Plast efni:
Sprautumótun plasts býður upp á fjölbreytt úrval af efnum með mismunandi eiginleika, þar á meðal höggþol, stífleika, hitaþol, efnaþol o.s.frv.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Aukefni og trefjar:
Staðlað plastefni uppfylla hugsanlega ekki kröfur sérsniðinna sprautusteyptra hluta. Í þessu tilviki er hægt að bæta við aukefnum og trefjum til að bæta fagurfræðilega og virkni eiginleika, sem veitir sprautusteyptum hlutum viðbótareiginleika.
| UV | Absorbers | litarefni |
| Flame | varnarefni | Glertrefjar |
| Mýkingarefni |
Yfirborðsáferð fyrir sprautumótun
Sprautusteypa felur í sér sprautumótunarverkfæri, sprautusteypu plasts og fleira. Yfirborðsmeðhöndlun mótsins er venjulega lokið meðan á framleiðsluferlinu stendur. Eftir að sprautusteypunni er lokið munum við framkvæma ákveðna yfirborðsmeðhöndlun á fullunninni vöru í samræmi við kröfur þínar.
Glossy
Áferð á málmplötum er gerð með demantslípunarferli og gefur glansandi yfirborð á sprautumótuðum hlutum.
Hálfgljáandi
Í B-flokks frágangi er notað sandpappír til að framleiða hluti með örlítið grófari áferð en í A-flokks hlutum. Sérsmíðaðir plasthlutar sem gangast undir B-flokks frágang hafa matta áferð á yfirborðinu.
Matte
C-gráða áferð notar sandslípunarsteina til að búa til hrjúft og ójafnt yfirborð. Sprautuplasthlutar sem fá C-gráða áferð hafa matta áferð.
Áferð
Í D-flokks áferð er notað sandkorn og þurrar glerperlur eða oxíð til að fá mjög grófa áferð. Eftir því hvaða efni er notað geta vörurnar verið með matt eða satínlitaða áferð.
Notkun sprautumótunar
Þar sem sprautusteypa getur náð mikilli nákvæmni við góðan framleiðsluhraða án þess að breyta uppbyggingu efnisins, er sífellt að kynnast sívaxandi úrvali véla, stjórnkerfa og verkfæra sem notuð eru við sprautusteypu. NOBLE hefur skuldbundið sig til að veita nákvæma vinnsluþjónustu fyrir allar starfsgreinar. Sprautusteyptar nákvæmnishlutar okkar finnast í öllum starfsgreinum, þar á meðal...
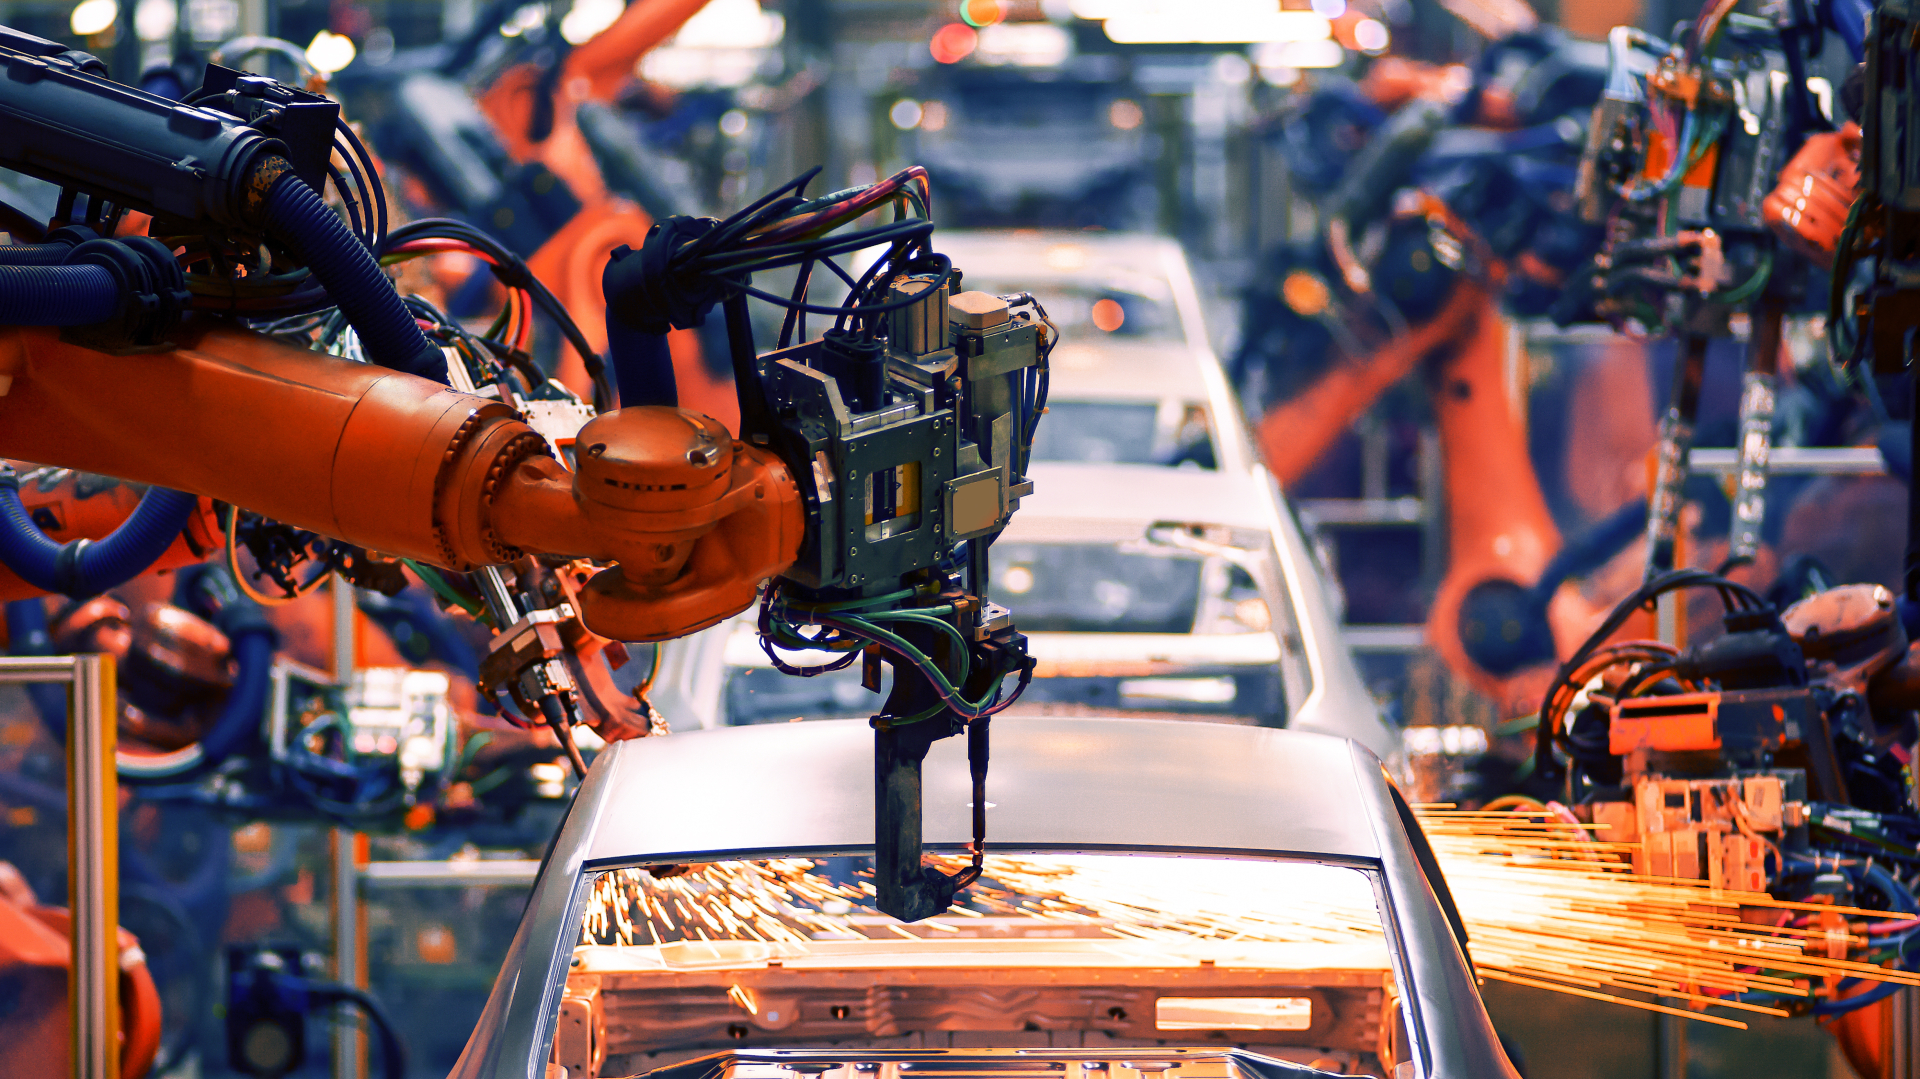
Sjálfvirkni búnaður
NOBLE hraðfrumgerðarþjónusta gerir þér kleift að búa til sjálfvirkar, virkar frumgerðir fljótt og auðveldlega til að prófa og hámarka hönnun þína, velja rétt ferli, lækka kostnað og stytta verkefnaferla. Þjónusta eftir þörfum getur framleitt sjálfvirka hluti með mikilli nákvæmni.
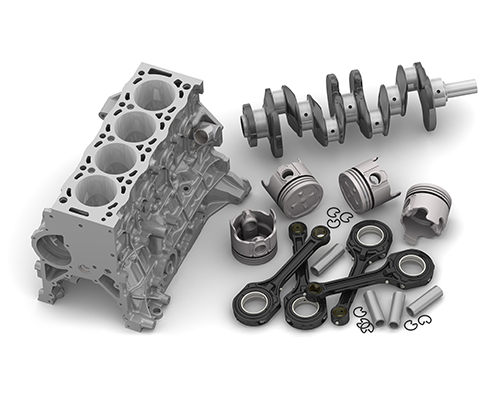
Bílar
Þjónusta okkar við framleiðslu á litlu magni er kjörin lausn fyrir bílavarahluti eftir þörfum.
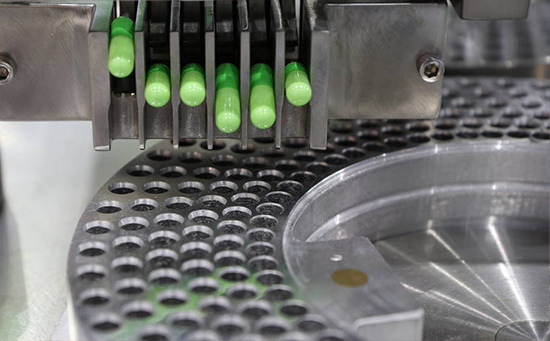
Lækningatæki
Framleiðendur lækningavöru, tæknifyrirtæki og rannsóknarstofur njóta góðs af frumgerðarlausnunum sem við bjóðum upp á.
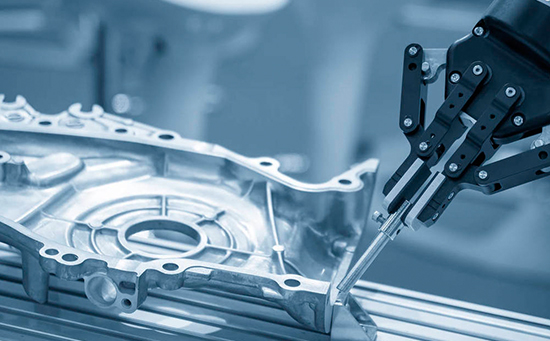
Robotics
Þjónusta okkar við frumgerðasmíði og framleiðslu á hlutum í iðnaðargráðu vélfærafræði stuðlar að stöðugri þróun vélfærafræðimarkaðarins.
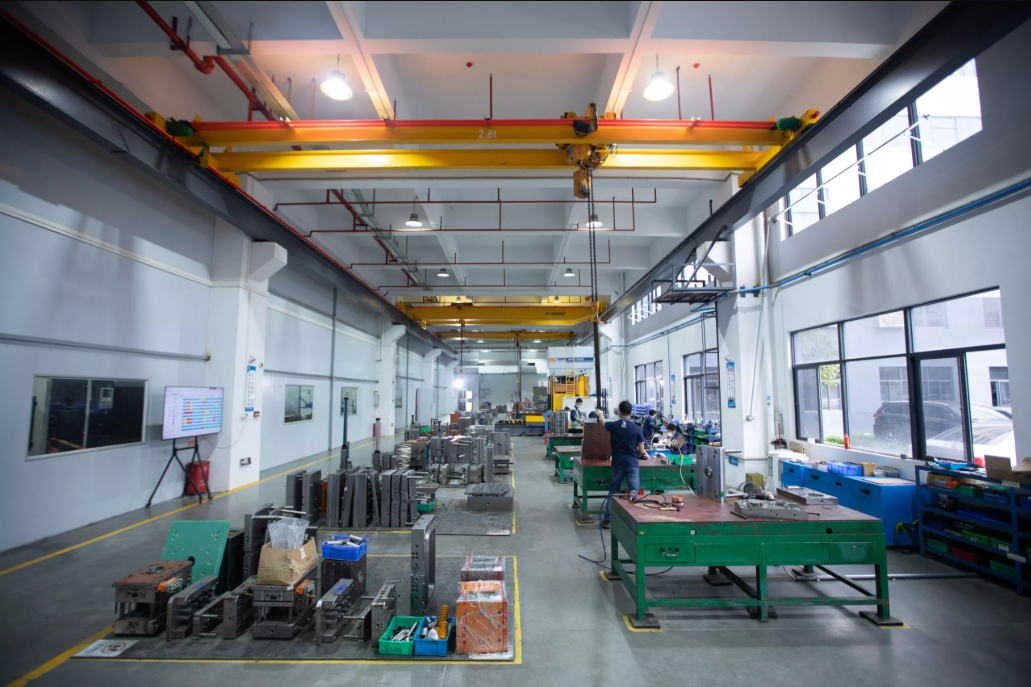
Af hverju að velja NOBLE fyrir sérsniðna sprautumótunarþjónustu?
Sprautusteypa er frábær kostur fyrir fjöldaframleiðslu á plasthlutum. Á hverju ári velja svo mörg hátæknifyrirtæki um allan heim NOBLE til að vinna úr sprautusteyptum hlutum. Hvað fær svo marga viðskiptavini til að velja okkur? NOBLE er kínversk-breskt samrekstur með sjálfstæða rannsóknar- og þróunar-, framleiðslu- og sölugetu. Við höfum mikla reynslu af sprautusteypingarferlum og getum veitt fjölbreytta þjónustu fyrir ný verkefni, þar á meðal hönnun, framleiðslu, samsetningu, skoðun og prófanir og pökkun.
Efni fjölhæfni
NOBLE býður upp á meira en 200 efni til að velja úr, þar á meðal hefðbundin og verkfræðileg plastefni, sem hjálpar þér að finna rétta jafnvægið milli afkasta og kostnaðar og finnur aðra efnismöguleika til að draga úr heildarframleiðslukostnaði.
Mikil skilvirkni
Með vottuðum innlendum verksmiðjum og sterku framboðskeðjukerfi getum við hraðað vöruþróunarferlum og lokið framleiðslu á sprautumótuðum hlutum þínum eins fljótt og auðið er.
Alhliða getu
Við bjóðum upp á fjölbreytt úrval af sprautumótunarþjónustu, allt frá hönnun og frumgerðasmíði til verkfæra og framleiðslu. Víðtæk hæfni okkar gerir okkur kleift að veita heildarlausnir fyrir þarfir viðskiptavina okkar.
Samræmi og hágæða
Vegna vottaðra verksmiðja tryggir framkvæmd skoðana á vinnslustað og víddarstaðfesting eftir framleiðslu að sérsmíðuðu hlutarnir séu stöðugir að gæðum, óháð flóknu formi, með mikilli nákvæmni.
Hagstæð verð
Við bjóðum þér nákvæma sérsniðna sprautumótunarþjónustu á samkeppnishæfu verði, allt frá frumgerðahönnun til framleiðslu, og sérsniðnar sprautumótunarlausnir fyrir þig, sem tryggir að þú fáir hágæða sprautumótaða hluti. Hæfileikaríkt teymi okkar getur boðið upp á verðmætari sprautumótunarlausnir sem fara fram úr fjárhagsáætlun þinni.
Quality Assurance
Við höfum strangt gæðaeftirlit til að tryggja að allir sprautusteyptir hlutar sem við framleiðum séu af hæsta gæðaflokki. Teymið okkar skoðar hvern mótaðan hlut til að tryggja að hann uppfylli ströngustu gæðastaðla okkar.