
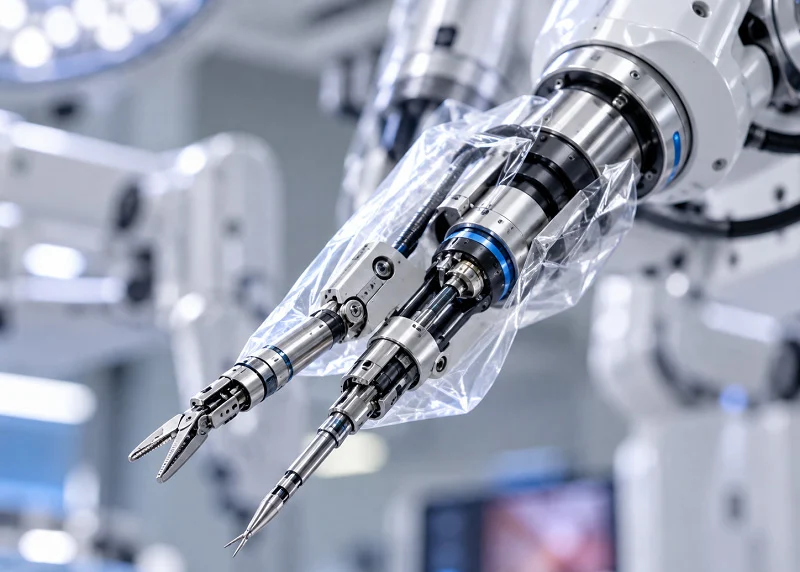
CNC-vinnsla með skurðlækningavélmennum virkar í sex skrefum: hönnun, forritun, uppsetningu, vinnslu, skoðun og frágangi. Hvert skref hjálpar til við að ná þeim þröngu vikmörkum og nákvæmni sem skurðlækningavélmenni þurfa fyrir flókin skurðaðgerðarverkefni.
0.01 mm skekkja er ekki bara galli heldur öryggisáhætta sem getur haft áhrif á líf. Að ná ±0.005 mm vikmörkum á 5-ása títansamskeyti krefst strangrar hitastýringar; jafnvel 2°C breyting á hitastigi spindilsins getur valdið höfnun hluta. Rauntíma hitauppbót og umhverfisstjórnun tryggja að samskeyti, tengingar og skynjarahús vélmennisins passi stöðugt.
Þessi nákvæmni í vinnslu skiptir máli fyrir framleiðslu skurðlækningavélmenna. CNC vinnsluferlið tryggir að allir íhlutir uppfylli ströng gæðastaðla fyrir skurðaðgerðir. Þessir skurðlækningavélmenni þurfa nákvæma passun til að tryggja örugga notkun.
Yfirlit yfir CNC vinnslu með skurðlækningavélmenni
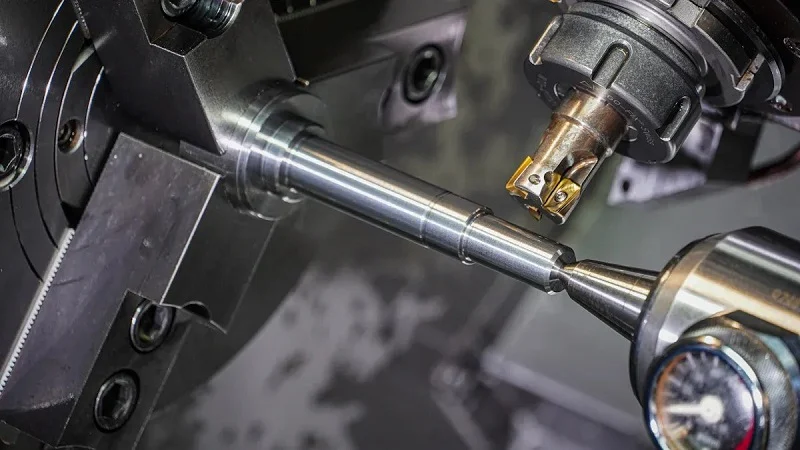
Hvað er skurðlækningavélmenni CNC vinnsla
CNC-vélavinnsla með skurðlækningavélum notar tölvustýrð verkfæri til að skera, móta og klára efni fyrir skurðlækningavélmenni. CNC-vél fylgir stafrænni teikningu til að búa til hluti með mikilli nákvæmni. Kerfið vinnur með málma eins og títan og ryðfríu stáli. Það vinnur fjölliður eins og PEEK og PTFE. Það meðhöndlar einnig samsett efni eins og kolefnistrefjar. Þessi sveigjanleiki efnisins er einn af helstu kostum CNC-vélavinnslutækni fyrir framleiðslu skurðlækningavélmenna. Hönnuðir velja besta efnið fyrir hvert verkefni án þess að hafa áhyggjur af framleiðslumörkum.
Endurtekningarhæfni greinir þessa aðferð frá öðrum. CNC-vélræn vinnsla með skurðlækningavélum tryggir eins hluta í hverri framleiðslulotu. Hver íhlutur passar við næsta innan míkrómetra. Þetta nákvæmni- og samræmisstig skiptir máli þegar þú framleiðir hluti fyrir mannslíkamann. Þessi vinnsluaðferð skilar samræmdum niðurstöðum. CNC-vélræn vinnsla með skurðlækningavélum veitir áreiðanleikann sem læknateymi treysta á. Ferlið tryggir að hver hluti passi og virki eins og til er ætlast.
Af hverju nákvæmni skiptir máli í skurðlækningavélmennum
Mismunandi skurðaðgerðir krefjast mismunandi nákvæmnistigs. Sumir hlutar krefjast afar þröngra vikmörka. Aðrir leyfa meira pláss. Hér er sundurliðun á dæmigerðum vikmörkum fyrir ýmsa íhluti:
| Íhlutur / Ferli | Dæmigert víddarþol | Forritssamhengi |
| Fjölása CNC fræsun fyrir skurðlækningahús | ± 0.002 mm | Leiðsögukerfi fyrir bæklunarlækna |
| Leiðsöguþættir (mikilvæg viðmót, samræmingareiginleikar) | ±0.02–0.05 mm | Leiðsögukerfi fyrir bæklunarlækna |
| Nákvæmar íhlutir fyrir vélræna skurðlækningatæki (3D sjónræn kerfi) | 0.2 mm | Vélræn skurðlækningatæki |
0.2 mm frávik hentar vel fyrir sjónræna hús. En leiðsöguhlutar krefjast mun strangari stjórnunar. ±0.002 mm frávik á fjölása fræstum húsum sýnir hversu krefjandi vélmennaframleiðsla fyrir skurðaðgerðir getur verið. Lítil villa gæti valdið því að tækið sé rangstillt meðan á aðgerð stendur.
Frá hagnýtu sjónarhorni nær CNC-vélmennavinnsla með skurðaðgerðarvélmennum þessum vikmörkum stöðugt. Vinnsluferlið fylgist með öllum breytum, allt frá hraða verkfærisins til hitastigs kælivökva. Þessi nákvæma framleiðslutækni hjálpar framleiðendum að uppfylla ströng læknisfræðileg staðla. Hún verndar sjúklinga meðan á flóknum aðgerðum stendur. CNC-vélmennavinnsla með skurðaðgerðarvélmennum verður að uppfylla þessar nákvæmu kröfur í hvert skipti.
Lykilhlutar framleiddir
CNC-vinnsla býr til marga mikilvæga hluta fyrir skurðlækningavélmenni. Skurðlækningatæki mynda einn aðalflokk. Þar á meðal eru verkfæri sem grípa, skera og sauma við aðgerðir. Þau þurfa skarpar brúnir og slétt yfirborð. Festingar og burðarþættir mynda ramma vélmennisins. Þeir verða að vera sterkir en samt léttir.
Vökvameðhöndlunarhlutar stjórna flæði lofts og lyfja meðan á skurðaðgerðum stendur. Hylki vernda viðkvæma rafeindabúnað inni í vélmenninu. Tengi tengja saman mismunandi hluta kerfisins. Hver þessara íhluta skurðlækningavélmenna krefst vandlegrar vinnslu.
Framleiðsla lækningatækja nýtur góðs af þessu ferli. Hún tekst á við flóknar rúmfræði sem væri ómöguleg með handvirkum aðferðum. Lækningatæki þurfa íhluti sem passa nákvæmlega. Íhlutir skurðlækningavélmenna hafa oft flókin form með þröngum beygjum og fíngerðum smáatriðum. Ferlið skilar nákvæmum íhlutum sem passa fullkomlega saman. CNC-vinnsla skurðlækningavélmenna er besti kosturinn fyrir framleiðslu á hlutum skurðlækningavélmenna. Hún veitir þá nákvæmni sem framleiðsla skurðlækningavélmenna krefst. Hver hluti verður að virka áreiðanlega.
Skref-fyrir-skref skurðlækningavélmenni CNC vinnsluferli
Hvert skref í ferlinu krefst vandlegrar skipulagningar. Markmiðið er alltaf nákvæm vinnsla. CNC-vinnsla með skurðlækningavélmennum breytir stafrænum hönnunum í mjög flókna og nákvæma hluti.
Skref 1: Hönnun og CAD líkanagerð
Að búa til ítarlegar CAD-líkön
Sérhver hluti byrjar sem þrívíddarlíkan í CAD hugbúnaði. Verkfræðingar skilgreina alla eiginleika. Þetta felur í sér göt, beygjur og þræði. Líkanið verður að vera nákvæmt. Sérhver mistök leiða til rangs hlutar. Fyrir skurðlækningavélmenni hafa líkön oft flókin form. Þetta gætu verið þröngar rásir eða skarpar brúnir. CAD skráin verður aðal teikningin. Hún nær yfir öll horn og vídd.
Hönnun fyrir framleiðslugetu
Fullkomið CAD líkan þýðir ekki að hægt sé að vinna hlutinn úr vélrænum vinnsluaðferðum. DFM leitar að vandamálum. Skarpar innri horn gætu þurft stærri verkfæraradíus. Djúpar vasar gætu þurft sérstök verkfæri. DFM sparar tíma og kemur í veg fyrir endurhönnun. Þetta er einn af helstu kostum CNC skurðlækningavélmenna.
Þol og efnisval
Þolmörk skilgreina leyfileg frávik. Sumir eiginleikar þurfa þröng þolmörk. Aðrir eru minna mikilvægir. Efnisval skiptir einnig máli. Títan er sterkt en harðgert við verkfæri. PEEK er mýkra en getur afmyndast við hita. Yfirborðsáferð er jafn mikilvæg. Almennir fletir þurfa Ra 0.4–0.8 µm. Hagnýtir fletir eins og skurðbrúnir þurfa Ra < 0.2 µm.
Flestir framleiðendur kjósa rafpólun frekar en vélræna pússun eina sér — hún dregur úr yfirborðsgrófleika um 50% og myndar jafnframt óvirkt oxíðlag sem stendst tæringu í gegnum endurteknar sjálfsofnunarlotur.
Þessi samsetning skilgreinir íhluti skurðlækningavélmenna.
Skref 2: CAM forritun og verkfæraslóðir
Umbreytir CAD í CAM
Þegar hönnunin er tilbúin fer hún yfir í CAM hugbúnað. CAM stendur fyrir tölvustýrða framleiðslu (Computer-Aided Manufacturing). Það les þrívíddarlíkanið og býr til verkfæraslóðir. Fyrir CNC skurðlækningavélmenni er þetta skref flókið. Rúmfræðin er oft flókin. Hugbúnaðurinn ákveður bestu skurðarröðina. Hann velur einnig réttu verkfærin fyrir hverja aðgerð.
Að herma eftir verkfæraslóðum
Áður en nokkur skurður á sér stað hermir CAM kerfið eftir verkfæraslóðum. Það sýnir nákvæma hreyfingu verkfærisins. Það kannar hvort árekstrar komi upp í hlutanum eða festingunni. Hermun greinir vandamál snemma. Eitt árekstrar getur eyðilagt hluta eða skemmt vélina. Þetta er mikilvægt fyrir framleiðslu á skurðaðgerðarvélmennum. Hermun spáir einnig fyrir um hringrásartíma. Hún hjálpar til við að finna flöskuhálsa.
Hagræðing skurðarbreytur
Bestun felur í sér að aðlaga fóðrunarhraða, snúningshraða og millistig. Fyrir CNC-vinnslu með skurðlækningavélmennum skiptir bæði hringrásartími og yfirborðsáferð máli. Aðlögunarhæf fóðrunarstýring hjálpar. Hún aðlagar hraðann út frá sliti verkfæra eða skurðkrafti. Samtímis vinnsla með mörgum ásum dregur úr fjölda uppsetninga. Þetta getur bætt nákvæmni til muna.
- Reglugerðar- og gæðastaðlarISO 13485 krefst staðfestingar á ferlum.
- Aðlögunarhæf fóðrunarhraðastýringRauntímastillingar leyfa árásargjarna skurð.
- Fjölása samtímis vinnslaMinnkar villur við endurstaðsetningu.
- Forðast árekstraStystu öruggustu leiðirnar til að færa staðsetningu.
- Lágmarkun efnisúrgangs: Sparnaður upp á 5-12% með hreiðurgerð.
- Innbyggð CAM hagræðingHermir spá fyrir um flöskuhálsa.
- Vinnunám og gervigreind: Greinir gögn til að hámarka breytur.
Þessi samsetning tryggir bæði nákvæmni og samræmi.
Skref 3: Uppsetning og vinnuhluti
Velja réttu CNC vélina
Fjölása CNC vinnsla er algeng fyrir skurðlækningavélmenni. 5 ása vél getur náð til hlutarins úr hvaða sjónarhorni sem er. Þetta dregur úr handvirkri tilfærslu. Það bætir einnig nákvæmni. Fyrir viðkvæma hluti eru stífleiki vélarinnar og hitastýring lykilatriði. Jafnvel 2°C breyting á hitastigi spindilsins getur valdið höfnun. Rauntímabætur halda vikmörkum stöðugum.
Hönnun innréttinga fyrir flóknar rúmfræði
Vinnuhald er mikilvægt fyrir litla og viðkvæma hluti. Ef hlutinn færist til er ekki hægt að viðhalda þröngum vikmörkum. Mismunandi aðferðir virka fyrir mismunandi form.
| Vinnuhaldsaðferð | Lykilatriði | Tenging við hluta |
| Nákvæmnisskrúfstykki | Gott fyrir rétthyrnda hluta | Getur aflagað þunnveggja íhluti |
| Sérsniðnar innréttingar | Frábær endurtekningarhæfni | Hár upphafskostnaður en áreiðanlegur |
| Tómarúmsborð | Jafn klemmukraftur | Tilvalið fyrir þunnveggja hluta |
| Kerfi sem byggja á spennhylkjum | Mikil endurtekningarnákvæmni fyrir kringlótta hluti | Takmarkað við ákveðnar rúmfræðir |
Núllpunkts klemmukerfi ná endurtekningarnákvæmni allt niður í 0.003 mm. Einskipt 5-ása vinnsla bætir rúmfræðilega nákvæmni um allt að 33.98%.
Val á verkfærum og kvörðun
Val á verkfærum fer eftir efni og stærð eiginleika. Örverkfæri gætu verið nauðsynleg fyrir fínar smáatriði. Kvörðun tryggir að verkfærið sé á nákvæmri staðsetningu. Fylgjast verður vel með sliti verkfæra. Slö verkfæri hafa áhrif á yfirborðsáferð og vikmörk. Þetta er sérstaklega mikilvægt fyrir skurðtæki. Sjálfvirkir verkfæraskiptir og þrýstir hjálpa til við að halda hlutunum stöðugum.
Þetta ferli sýnir fram á áskoranirnar sem fylgja CNC-vélmennavinnslu með skurðaðgerðum. Hvert stig krefst nákvæmni í vinnslu á míkrómetrastigi og strangs eftirlits með ferlinu. Hagnýting verkfæraslóða styður nákvæmnistýringu á míkrómetrastigi.
Efni og yfirborðsfrágangur í CNC skurðlækningavélmenni
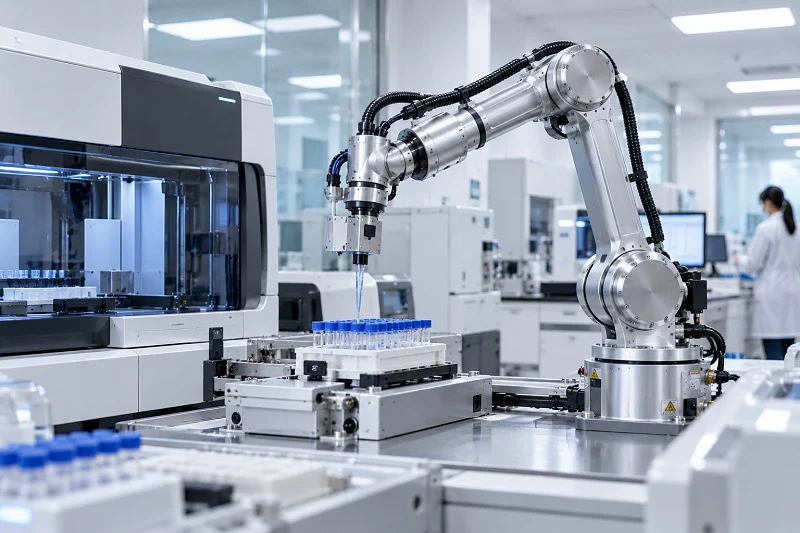
Algeng efni fyrir skurðlækningavélmenni
Skurðaðgerðarvélmenni nota málma, plast og samsett efni. Hvert efni hefur sína kosti. Valið hefur áhrif á hvernig hlutinn virkar meðan á aðgerð stendur. Það ákvarðar einnig hversu vel hlutinn tekst á við sótthreinsun.
Títanmálmblöndur eru oft notaðar í hlutum skurðlækningavélmenna. Þær eru léttar og öruggar fyrir líkamann. Ryðfrítt stál er einnig að finna í mörgum verkfærum. Þessir málmar veita styrk og áreiðanleika með endurteknum sótthreinsunarferlum.
Plast gegnir líka stóru hlutverki. PEEK og kolefnisþráðasamsetningar leyfa röntgengeislum að fara í gegn. Þær þola einnig hátt hitastig og efni. Aðrar læknisfræðilegar fjölliður þola endurtekna sótthreinsun en halda lögun sinni. Sum lífsamhæf plast geta haldið þröngum vikmörkum. Önnur plast geta þurft nokkuð lausari vikmörk en henta vel til margra nota.
| Efni | Helstu eiginleikar | Vélrænar athugasemdir |
| PEEK | Gegnsæ, sótthreinsanleg | Þröng vikmörk; mikil hitauppþensla krefst grófrar vinnslu ásamt slökun |
| Aðrar læknisfræðilegar fjölliður | Gegnsæ, þolir sótthreinsun | Gott fyrir skynjarahús og leiðsögutæki |
| Ryðfrítt stál | Tæringarþolinn, sterkur | Víða notað í skurðlækningartólum og tímabundnum ígræðslum |
| Títan málmblöndur | Létt, lífsamhæft | Tilvalið fyrir ígræðslur og nákvæmnisverkfæri |
| Önnur lífsamhæf plast | Lífsamhæft plast | Viðheldur þéttum vikmörkum |
| Önnur plast í læknisfræðilegum tilgangi | Læknisfræðilega gæða plast | Þétt umburðarlyndi |
Þessi fjölbreytni sýnir hvers vegna framleiðsla á hlutum í skurðaðgerðarvélmennum krefst víðtækrar sérþekkingar á efnislegum efnum.
Áhrif efnis á vinnslubreytur
Efniseiginleikar hafa bein áhrif á hvernig hlutur er skorinn. Hörku er mikilvægur þáttur. Títanmálmblöndur eru tiltölulega harðar. Þessi hörku flýtir fyrir sliti verkfæra. Þú þarft húðað karbít- eða keramikverkfæri til að skera þau á áhrifaríkan hátt.
Varmaleiðni skiptir jafn miklu máli. Varmaleiðni títans er mjög lág. Hiti kemst ekki út úr skurðarsvæðinu. Hann safnast fyrir og skemmir verkfærið. Þess vegna er viðeigandi skurðhraði og kælivökvaaðferðir notaðar. Háþrýstikælivökvi hjálpar til við að stjórna hitastigi.
PEEK býður upp á aðra áskorun. Mikil hitaþensla þess þýðir að þú þarft að gróffræsa hlutinn fyrst. Leyfðu honum síðan að slaka á. Síðan er hann kláraður. Þetta tveggja þrepa ferli heldur vikmörkum þröngum. Efnið framleiðir samfellda flís þegar það er teygjanlegt. Flísabrotar hjálpa til við að stjórna því.
Fyrir ryðfrítt stál eru skurðkraftarnir miklir. Uppsetning vélarinnar þarfnast stífleika. Titringur veldur sprungum á yfirborðinu. Þessi merki spilla yfirborðsáferðinni. Þú verður að stjórna fóðrunarhraða vandlega.
Hvert efni krefst mismunandi skurðhraða, verkfæravals og kælivökvunaraðferða. Þess vegna krefst CNC-vélmennavinnsla á efnum djúprar þekkingar á efninu. Að gera mistök þýðir að hlutar verða úreltir.
Surface Finishing fyrir sýkingavarnir
Yfirborðsáferð hefur bein áhrif á öryggi sjúklinga. Bakteríufrumur eru á bilinu 0.5 til 2 míkrómetrar að stærð. Ef yfirborðið hefur eiginleika á sama bili finna bakteríur þar skjól. Þessar litlu sprungur vernda lífverur fyrir skerkrafti við þrif. Þær hægja einnig á skolun með örverueyðandi efnum.
Rannsóknir sýna að Ra upp á 0.2 µm er marktækur þröskuldur. Undir því gildi dregur frekari minnkun á ójöfnu ekki verulega úr uppsöfnun baktería. Að miða á Ra undir 0.2 µm lágmarkar viðloðun baktería. Það er staðallinn fyrir hluta skurðlækningavélmenna sem komast í snertingu við vefi.
Grófari yfirborð skapar fleiri sprungur þar sem bakteríur fela sig. Lægri Ra gildi draga úr þessum felustöðum. Þau styðja áreiðanlegri sótthreinsun í endurteknum lotum.
Þess vegna skiptir yfirborðsfrágangur máli í framleiðslu lækningatækja. Rafpólun minnkar yfirborðsgrófleika um 50% samanborið við vélræna pússun eina sér. Hún byggir einnig upp óvirkt oxíðlag á málminum. Það lag stenst tæringu í gegnum endurteknar sjálfsofnunarlotur.
Fyrir skurðlækningavélmenni þarf hver einasti íhlutur sem fer inn á sótthreinsað svæði að vera á þessu stigi frágangs. Framleiðsluferlið verður að taka tillit til lokakröfu um yfirborð frá upphafi. Val á verkfærum, skurðarbreytur og frágangur hafa öll áhrif á niðurstöðuna.
Þessi nákvæmni aðgreinir gæða skurðaðgerðarhluta frá venjulegum vélrænum hlutum. Nákvæmni í hverju skrefi tryggir að hlutinn virki örugglega á skurðstofunni.
Quality Control í CNC vinnslu með skurðlækningavélmennum
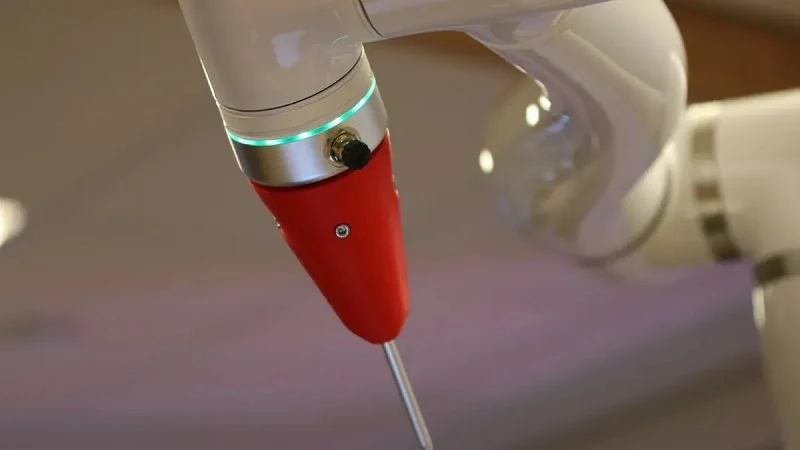
Skoðunaraðferðir í vinnslu
Að greina vandamál eftir að hlutinn er tilbúinn kostar tíma og peninga. Snjallar verkstæði fylgjast með skurðinum á meðan hann fer fram. Rauntímaástandsvöktun verkfæra notar hljóðútgeislun, skurðkraft, titring og hitastig til að fylgjast með ferlinu. Þessi merki sýna slit á verkfærum áður en það skemmir yfirborðið. Rekstraraðili getur síðan aðlagað breytur á ferðinni. Þetta dregur úr skraphraða og heldur yfirborðsgrófleika innan marka.
Mismunandi skynjunaraðferðir greina mismunandi vandamál. Titringsgreining greinir titring og ójafnvægi, sem verndar yfirborðsáferðina og kemur í veg fyrir smásprungur. Hitamælingar fylgjast með hitastigi vinnustykkis og spindils, sem stöðvar aflögun og viðheldur víddarstöðugleika. Hljóðskynjun hlustar eftir sliti eða broti á verkfærum, þannig að slitið verkfæri er skipt út áður en það skemmir hlutinn. Hver skurður býr til gögn um hraða spindils, slit verkfæris og staðsetningu ásanna. Gervigreindarreiknirit merkja lúmsk mynstur, eins og litla aukningu á titringi, löngu áður en gallinn kemur í ljós í hlutanum.
Lokaskoðun á vídd og yfirborði
Þegar vinnslu lýkur fer hlutinn í gegnum fulla skoðun. Hnitamælingarvélar bera saman allar mikilvægar víddir við CAD líkanið. Yfirborðsáferð er einnig staðfest. Fyrir skurðlækningavélmenni er markmiðið oft Ra minna en 0.2 µm. Þessi þröskuldur skiptir máli þar sem bakteríur eru á bilinu 0.5 til 2 míkrómetrar. Sléttara yfirborð skilur eftir færri felustaði og styður við áreiðanlega sótthreinsun.
Skoðunarmenn athuga einnig hvort sprungur, rispur og verkfæramerki séu til staðar. Þessir gallar geta safnað rusli eða skapað álagspunkta. Einn galli getur hafnað öllum hlutanum. Það er ein af áskorununum við CNC-vinnslu með skurðlækningavélmennum. Skoðunarskrefið staðfestir að hver íhlutur uppfylli hönnunarmarkmið áður en hann fer í samsetningu.
Staðlar og vottanir
ISO 13485:2016 myndar burðarás gæðaeftirlits hér. ISO 13485 er hannaður fyrir lækningatæki. Hann bætir við áhættustjórnun yfir allan líftíma vörunnar, forskriftargögnum eins og tækjaskrám og mengunareftirliti sem almenn framleiðsla krefst ekki. Grein 7.5.9 krefst rekjanleika frá hráefni til lokaviðskiptavinar. Grein 7.1 tengir áhættustjórnun við ISO 14971. Grein 7.5.6 krefst staðfestingar á ferlum þar sem skoðun getur ekki staðfest samræmi, svo sem yfirborðsáferð.
Vottun sannar að gæðastjórnunarkerfi verkstæðis sé innleitt og viðhaldið á skilvirkan hátt. Viðurkenndir þriðju aðilar endurskoða kerfið áður en vottun er veitt. Fyrir CNC-vélræna skurðaðgerðarvélmenni þýðir þetta skjalfest breytingastjórnun, tölfræðilega ferlastjórnun og fulla rekjanleika efnis. Það veitir viðskiptavinum traust á því að nákvæmni og samræmi helst í hverri lotu.
Notkun og íhlutir í CNC vinnslu með skurðlækningavélmennum
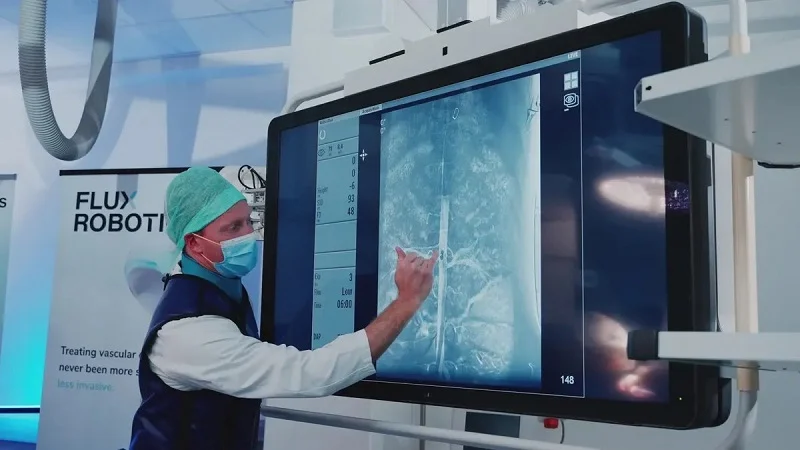
Lítillega ágeng skurðlækningar
Kviðsjáraðgerðir, speglun og vélmennastýrðar aðgerðir eru háðar vandlega útbúnum skurðaðgerðartækjum. Þessi tæki verða að grípa, skera og sauma í gegnum lítil op. CNC-vélræn vinnsla gerir þetta mögulegt. Ferlið býr til skarpar brúnir og slétt yfirborð. Það hefur vikmörk sem handvirkar aðferðir ná ekki.
Dæmigert kviðsjártæki er notað hundruð sinnum og hver notkun felur í sér sótthreinsun. Tækið verður að halda lögun sinni og skerpu. Vinnsla úr heilum blokk gefur einsleita eiginleika og fjarlægir veika bletti sem finnast í suðuðum hlutum. Fyrir vélmennaaðgerðir tengjast verkfærin beint við vélmennaarminn. Hver samskeyti verður að passa nákvæmlega, því laus tenging hefur áhrif á stjórn meðan á aðgerð stendur. Þétt vinnsla heldur afköstum stöðugum.
Það er mikilvægt að velja rétt efni. Ryðfrítt stál er hægt að sótthreinsa oft í sjálfsofnunartækjum. Títan er léttara, svo það hentar vel fyrir hreyfanlega hluti. Hvert efni þarf sínar eigin skurðstillingar. CNC-vélræn vinnsla skurðlækningavélmenna aðlagast þessum þörfum. Niðurstaðan eru áreiðanleg verkfæri sem skurðlæknar geta treyst.
Hylki og tengi
Hylki vernda viðkvæma rafeindabúnaðinn í skurðlækningavélmennum. Tengi tengja saman mismunandi hluta. Báðir hlutar verða að vera vandlega smíðaðir. Hylki með slæmri þéttingu leyfir raka að komast í innri hringrásir. Það getur valdið því að vélmennið bilar meðan á aðgerð stendur.
Þröng vikmörk tryggja rétta passun fyrir þétti og tengi. Þessi nákvæmni er mikilvæg fyrir vatnsheldingu og rafsegulvörn. Án hennar er hætta á að vélmennið trufli merki eða komist inn í vökva. Hönnun þéttisins verður að taka tillit til valinnar sótthreinsunaraðferðar. Mismunandi aðferðir setja mismunandi kröfur til efna.
| Ófrjósemisaðferð | hitastig Range | Helsti kostur | Samhæft efni |
| Sjálfsofn (gufa) | Hár hiti | Árangursrík og hagkvæm | Ryðfrítt stál, títan, ákveðnar fjölliður |
| Etýlenoxíð (EtO) | Lágt hitastig | Lághitaferli | Flestir málmar, hitanæmar fjölliður |
| Gamma geislun | Ambient | Engin þörf á hita, mjög áhrifarík | Málmar, flestir fjölliður |
| Rafeinda geisla | Ambient | Hröð vinnsla | Efni svipuð og gamma-samhæft sett |
Sótthreinsunaraðferðin hefur áhrif á hvaða efni má nota. Hún hefur einnig áhrif á hvernig þéttingar eru hannaðar. Yfirborðið verður að vera slétt með ávölum hornum. Þetta kemur í veg fyrir að bakteríur safnist upp. Hlutar skurðlækningavélmenna verða að uppfylla þessar kröfur.
Framleiðsla á hlutum fyrir skurðaðgerðarvélmenni felur einnig í sér samsetningu í hreinum herbergjum. Þetta heldur óhreinindum frá áður en innri hlutar eru settir í. Til að fylgja reglum þurfa fyrirtæki ISO 13485:2016 vottun. Ítarlegar skrár og ferliseftirlit eru mjög mikilvæg. Skjöl um lífsamhæfni sannar að efnið sé öruggt fyrir líkamann. Þessi skref breyta hylkjum og tengjum í áreiðanleg lækningatæki.
Sérsniðnar ígræðslur og tæki
CNC-vélræn vinnsla með skurðlækningavélum gerir það mögulegt að búa til sérsniðnar ígræðslur og tæki fyrir hvern sjúkling. Þetta getur unnið með skurðlækningavélmennum. Ígræðsla sem er sérsniðin fyrir hvern sjúkling hefst með tölvusneiðmynd. Verkfræðingar breyta skönnuninni í CAD-líkan. Vélin sker ígræðsluna úr heilu títaníum eða PEEK.
Þessi aðferð gefur skurðlæknum mjög nákvæm verkfæri fyrir erfið tilfelli. Sérsniðin höfuðkúpuplata getur innihaldið bletti fyrir vélmennamerki. Vélmennið stillir sig upp með þessum merkjum meðan á aðgerð stendur. Platan verður að passa fullkomlega við höfuðkúpu sjúklingsins. Vélmennisferlið skapar þá passun.
Sama aðferð er notuð fyrir sérsniðnar leiðarvísir. Þessar leiðarvísir festast við bein og leiðbeina verkfærum vélmennisins. Þær tryggja að rétt magn af efni sé fjarlægt. Þessi nákvæmni styttir bataferlið. Nútíma tækni breytir því hvernig sjúkrahús meðhöndla erfiðar aðgerðir. Þau geta pantað sérsniðin verkfæri sem passa við líkama sjúklingsins. Skurðaðgerðarvélmenni fylgja áætluninni með stöðugri nákvæmni.
Af hverju að velja NOBLE fyrir CNC vinnsluvélmenni fyrir skurðaðgerðir
Að velja framleiðsluaðila fyrir hluta fyrir skurðlækningavélmenni er mikið mál. Þú þarft verkstæði sem skilur hversu mikið er í húfi. NOBLE sérhæfir sig í málm- og plastvinnslu fyrir framleiðslu skurðlækningavélmenna. Teymið vinnur með títan, ryðfríu stáli, PEEK og öðrum lækningaefnum á hverjum degi. Þessi daglega æfing byggir upp raunverulega færni.
Sérfræðiþekking í málm- og plastvinnslu
NOBLE vinnur bæði með málma og plast fyrir skurðlækningavélmenni. Títan og ryðfrítt stál þurfa húðuð verkfæri og háþrýstikælivökva. PEEK og ULTEM þurfa nákvæma hitastýringu til að koma í veg fyrir aflögun. Vélsmiðir NOBLE þekkja þennan mun vel. Þeir breyta hraða, fóðrun og verkfæraleiðum fyrir hvert efni.
Þessi tvöfalda færni skiptir máli fyrir skurðaðgerðarvélmenni. Einn vélmenni gæti blandað saman málmsamskeytum og plasthúsum. Ein verkstæði sem gerir hvort tveggja heldur vikmörkum stöðugum yfir alla samsetninguna. Þú forðast ásakanaleikinn sem gerist þegar tveir söluaðilar benda fingri á hvor annan vegna vandamála með passa.
ISO 13485: 2016 staðfest
Vottun er ekki bara plötu á vegg. Hún sannar að gæðakerfi virkar í raun. NOBLE hefur ISO 13485:2016 staðalinn. Staðallinn er gerður fyrir lækningatæki. Hann krefst áhættustýringar, fullrar rekjanleika og strangrar mengunarvarna.
| Sönnunarflokkur | Nánar |
| Skráning gæðakerfis | Gæðakerfi NOBLE er skráð samkvæmt ISO 13485:2016. |
| Stuðningur við staðfestingu ferla | Ferlaprófunardeildin býður upp á IQ/OQ, MSV, PQ/PPQ, TMV, DOE og áhættugreiningar. |
| Reynsla af staðfestingu | Meira en 1,700 ferlaprófanir framkvæmdar fyrir lækningatæki og ígræðslur af II. og III. flokki. |
| Reynsla frá framleiðanda | Reynsla af 18 af helstu framleiðendum lækningatækja. |
Þessi árangur veitir þér sjálfstraust. Það er vert að taka fram að 1,700 staðfestingar eru ekki lítil tala. Það sýnir að teymið hefur áður staðið frammi fyrir mörgum áskorunum í ferlum.
Full þjónusta frá hönnun til samsetningar
NOBLE gerir meira en að skera málm. Fyrirtækið aðstoðar þig frá hönnun til samsetningar. Sú snemma þátttaka borgar sig. Robert Austring hjá Lighthouse Imaging bendir á að það að fá reyndan samstarfsaðila frá upphafi, ekki bara þegar varan er „talin tilbúin“, geti stytt verulega tímarammann fyrir viðskiptalega hagkvæmni.
Teymin okkar geta skoðað uppbyggingu, efni, burðarvirki, kröfur um fínstillingar, stýrða viðnám, framleiðsluteikningar og framleiðslugögn áður en smíði hefst. Þessi snemmbúna teymisvinna hjálpar verkfræðiteymum að greina hugsanleg vandamál í framleiðslu á meðan enn er tími til að laga þau á skilvirkan hátt.
Í reynd þýðir þetta færri endurhönnunarferli. Vadlamudi bendir á að frumgerðasmíði og þrívíddarprentun geri kleift að framleiða vöru mun hraðar en með hefðbundnum aðferðum. Mason bætir við að aðgangur að tækni sem nær yfir allar atvinnugreinar stytti verulega tímann sem þarf til að sannprófa sótthreinsun. NOBLE býður upp á sama þjónustuhugsunarhátt í öllum CNC-vinnsluverkefnum með skurðlækningavélmennum. Þú færð eitt teymi fyrir hönnun, vinnslu, frágang og samsetningu. Það sparar tíma og heldur nákvæmni stöðugri frá fyrstu skissu til lokaíhlutar.
CNC-vinnsla með skurðlækningavélmennum fer í gegnum sex skref: hönnun, forritun, uppsetningu, vinnslu, skoðun og frágang. Hvert skref hjálpar til við að byggja upp nákvæmni í lokahlutanum. Efni eins og títan og PEEK breyta því hvernig skurðurinn er framkvæmdur. Yfirborðsfrágangur undir Ra 0.2 µm kemur í veg fyrir að bakteríur felist. Gæðaeftirlit samkvæmt ISO 13485:2016 tryggir að hver íhlutur uppfylli hönnunarmarkmið sín. Þegar þú velur samstarfsaðila fyrir skurðlækningavélmenni skaltu því skoða allt ferlið, ekki bara skurðinn. Verkstæði sem sér um hönnun í gegnum samsetningu heldur skurðlækningatækjum öruggum og áreiðanlegum. Þessi heildstæða sýn er það sem aðgreinir góða vinnslu frá frábærum árangri.
Algengar spurningar um CNC vinnsluvélmenni fyrir skurðaðgerðir
Hvaða vikmörk geta skurðaðgerðarvélmenni með CNC vinnslu í raun haldið?
Það fer eftir hlutanum. Fjölásafræsun fyrir leiðsöguhús getur náð ±0.002 mm. Leiðsöguhús eru venjulega ±0.02–0.05 mm. Sjónræn hús leyfa um 0.2 mm. Rétt vikmörk ættu að passa við verkið. Að gera alla eiginleika of þrönga eykur kostnað án þess að gera það öruggara.
Af hverju er svona erfitt að framleiða títan fyrir skurðlækningavélmenni?
Títanmálmblöndur eru tiltölulega harðar, þannig að þær slitna hratt á verkfærum. Varmaleiðni þeirra er mjög lág, sem heldur hita inni í skurðinum. Húðuð karbítverkfæri og háþrýstikælivökvi halda hitastigi í skefjum. Skurðhraði er almennt minnkaður til að stjórna hita.
Hversu slétt þarf yfirborð skurðaðgerðartækis að vera?
Miðaðu við að Ra gildið sé undir 0.2 µm á hlutum sem snerta vefi. Bakteríur eru á stærðarbilinu 0.5 til 2 míkrómetrar, þannig að eiginleikar á þeirri stærðarbili veita þeim skjól. Undir Ra gildinu 0.2 µm dregur aukin slípun ekki raunverulega úr uppsöfnun baktería. Rafslípun kemur þér þangað og bætir við óvirku oxíðlagi.
Hvaða sótthreinsunaraðferðir virka með vélrænum hlutum skurðlækningavélmenna?
Gufusíun í sjálfsofnun virkar vel fyrir ryðfrítt stál, títan og sumar fjölliður. Etýlenoxíð hentar vel fyrir hitanæmt plast. Gamma- og rafeindageisla sótthreinsun fer fram við stofuhita. Efnisval verður að vera í samræmi við sótthreinsunaráætlunina.
Hvaða gæðastöðlum ætti vélaverkstæði að uppfylla?
Leitið að ISO 13485:2016. Staðallinn er hannaður fyrir lækningatæki. Hann krefst áhættustýringar, fullrar rekjanleika efnis og mengunarvarna. Grein 7.5.9 krefst rekjanleika frá hráefni til lokaviðskiptavinar. Vottun sannar að kerfið virkar í raun, ekki bara er til á pappír.
Getur CNC vinnsla meðhöndlað bæði málm- og plastíhluti úr vélmennum?
Já, og sá sveigjanleiki skiptir máli. Ein vélmenni gæti parað títansamskeyti við PEEK-hús. Verkstæði sem vinnur með vélræna vinnslu heldur vikmörkum stöðugum í allri samsetningunni. PEEK þarf grófa vinnslu, síðan slökun og síðan frágang vegna mikillar varmaþenslu. Málmar þurfa mismunandi hraða, fóðrun og kælivökvaaðferðir.
Hvernig greinir skoðun á meðan á vinnslu stendur vandamál snemma?
Rauntímaeftirlit fylgist með hljóðútgeislun, skurðkrafti, titringi og hitastigi. Þessi merki sýna slit á verkfærum áður en þau skemma yfirborðið. Titringsgreining greinir niðrandi hljóð. Hitaeftirlit stöðvar aflögun. Gervigreind greinir lúmsk mynstur, eins og litla aukningu á titringi, löngu áður en galli kemur í ljós í hlutanum.
Hvað gerir sérsmíðaðar ígræðslur ólíkar hefðbundnum vélrænum hlutum?
Sérsmíðað ígræðsla hefst með tölvusneiðmynd, ekki almennri teikningu. Verkfræðingar breyta þeirri skönnun í CAD-líkan og skera síðan hlutinn úr heilu títaníum eða PEEK-sniði. Niðurstaðan passar við líffærafræði eins sjúklings. Hægt er að innleiða vélmennamerki beint í hönnunina, þannig að vélmennið stillir sig upp á meðan aðgerð stendur.







