
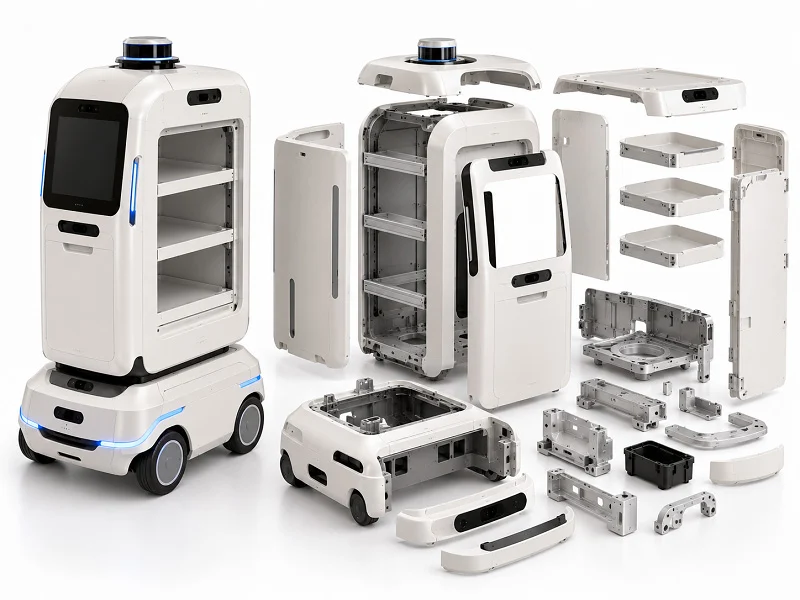
Að velja rétta aðferðina fyrir sjúkrahúsvélmennahús snýst um þrjá hluti: rúmmál, nákvæmni og efni. CNC-vinnsla hentar vel fyrir þröng vikmörk og lítið til meðalstórt rúmmál, sprautumótun hentar fyrir mikið magn, plötur og steypa halda byggingarkostnaði lágum og þrívíddarprentun sér um frumgerðir. Hús sjúkrahúsvélmenna þarfnast einnig þrifalegra yfirborða og efnis sem hægt er að sótthreinsa. Þessi grein ber saman ferla, nákvæmnistig, efni og hönnunarreglur, svo þú getir parað ferli sjúkrahúsvélmennahúss við þitt eigið verkefni. Í reynd ræður sú samsvörun kostnaði og afköstum.
Framleiðsla á sjúkrahúsvélmennahúsum Ferli
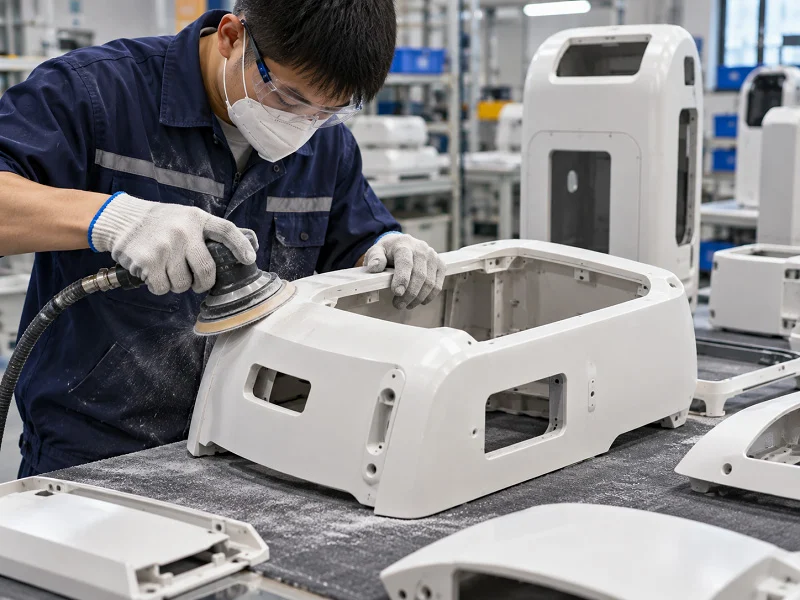
Fimm meginferli ná yfir flest verkefni sem snúa að hýsingu vélmenna á sjúkrahúsum. Rétt val fer eftir nákvæmni, rúmmáli, efni og kostnaði. Hvert ferli býður upp á mismunandi styrkleika fyrir mismunandi þarfir.
Algengar framleiðsluaðferðir fyrir sjúkrahúsvélmennahús
Fimm algengustu ferlarnir eru CNC-vinnsla, sprautumótun, plötusmíði, nákvæmnissteypa og þrívíddarprentun. Hver þeirra hentar mismunandi hluta framleiðslusviðsins. Að skilja þessi algengu framleiðsluferli fyrir sjúkrahúsvélmennahús hjálpar þér að finna rétta nálgun fyrir verkefnið þitt. Fyrir sjúkrahúsvélmennahús gilda sömu fimm möguleikar, þó að kröfurnar halli venjulega að þrengri vikmörkum.
CNC Machining
CNC-vinnsla fjarlægir efni úr heilum blokkum. Hún veitir framúrskarandi nákvæmni fyrir lítið til meðalstórt magn. Hægt er að viðhalda þröngum vikmörkum án sérstakra verkfæra. Fyrir sjúkrahúsvélmennahús þýðir þetta nákvæmar mótunarfletir og hreina rúmfræði.
Stungulyf
Sprautusteypa bræðir plast og þrýstir því inn í mót. Það er besti kosturinn fyrir mikið magn. Kælingartími nemur venjulega 50–70% af heildarferlistímanum. Ónóg kæling leiðir til aflögunar, sökkva og spennu. Að finna jafnvægi á milli ferlistíma og gæða er kjarnaáskorun. Lykilþættir eins og spraututíma, haldþrýsting og kælitíma verða að vera undir eftirliti. Vísitölur um ferlisgetu eins og Cpk mæla stöðugleika. Cpk ≥ 1.33 er ásættanlegt fyrir almenna lækningatæki. Cpk ≥ 1.67 er mælt með fyrir mikilvæga öryggis- eða þéttieiginleika. Sprautusteypa fyrir sjúkrahúsvélmennahús krefst nákvæmrar eftirlits með þessum þáttum til að viðhalda samræmi í þúsundum hluta.
Sheet Metal tilbúningur
Málmplatusmíði sker, beygir og setur saman málmplötur. Þetta er hagkvæmt fyrir stærri burðarhluta. Ferlið virkar vel fyrir sviga, hlífar og ramma. Málmplatusmíði fyrir sjúkrahúsvélar sér oft um ytra byrði og stuðningsvirki. Þessi burðarhús og rammar bera þyngd vélmennisins en vernda innri íhluti.
Nákvæm steypa
Nákvæm steypa þrýstir bráðnum málmi inn í stálmót undir miklum þrýstingi. Hún framleiðir flókin málmform með góðum víddarstöðugleika. Ferlið hentar fyrir meðalstór til stór magn þar sem málmstyrkur skiptir máli. Nákvæm steypa fyrir málmhús með þröngum þolmörkum býður upp á innsteyptar aðgerðir sem draga úr aukavinnslu.
3D Prentun
Þrívíddarprentun smíðar hluta lag fyrir lag úr stafrænni skrá. Hún er tilvalin fyrir hraðfrumgerð og sérsmíði í litlu magni. Ferlið krefst engra verkfæra, sem styttir afhendingartíma fyrir þróun á frumstigi. Þrívíddarprentun fyrir hraðfrumgerð gerir þér kleift að prófa passform og virkni áður en þú byrjar að framleiða verkfæri.
CNC vinnsla fyrir sjúkrahúsvélmennahús
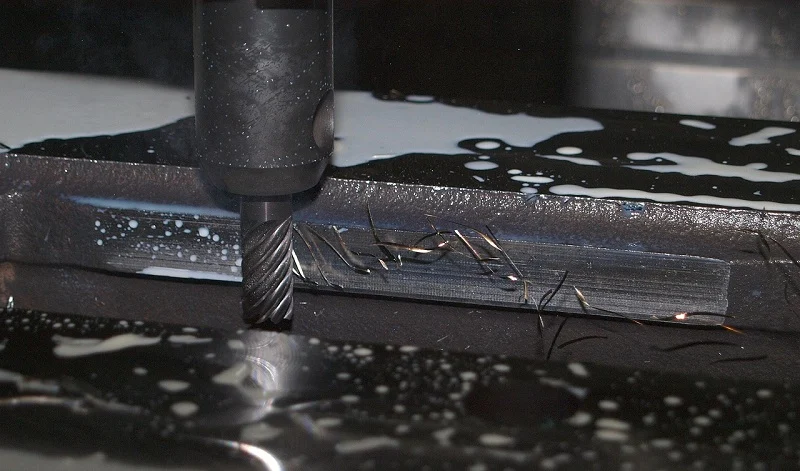
CNC-vinnsla býður upp á þrengstu vikmörkin af þessum fimm ferlum. Nákvæm CNC-vinnsla er besti kosturinn þegar nákvæmni skiptir mestu máli. Ferlið tekst á við flóknar rúmfræði sem aðrar aðferðir eiga erfitt með. Fyrir vinnslu á hlutum í lækningavélmennum er þessi möguleiki nauðsynlegur fyrir liðahús og skynjarafestingar.
Fjölása CNC vinnsla
Fjölása CNC vinnsla notar 4 eða 5 ása til að ná til hlutarins úr mörgum sjónarhornum í einni uppsetningu. Þessi aðferð með einni uppsetningu er áhrifaríkasta leiðin til að halda samása undir 10 μm fyrir samskeytahús. Rétt viðmiðunarbygging heldur borunum samstilltum á gagnstæðum hliðum. Yfirborðsáferð getur náð Ra 0.4 μm, en það kostar 2–4 sinnum meira en Ra 1.6 μm. Sjálfgefin yfirborð við Ra 3.2 μm á legusætum geta valdið ótímabærum bilunum í legunum. Mikilvægir fletir þurfa skýra frágangskröfu. Málsvik geta náð ±0.005 mm. Sammiðja og hlaup geta náð IT5 einkunn. Staðsetningarnákvæmni getur náð ±1 μm með endurtekningarnákvæmni við ±0.5 μm. Framleiðsla á lækningavélmennahlutum á þessu stigi krefst fjölása CNC miðstöðva sem geta haldið þessum tölum stöðugt.
Svissnesk ör-beygja
Svissnesk örbeygjutækni vinnur með smáa, granna hluti sem krefjast mikillar nákvæmni. Leiðarhylsun styður efnið nálægt skurðarverkfærinu. Þetta dregur úr sveigju og heldur þröngum þvermáli fyrir litla stýribúnaðaríhluti. Sérsniðin CNC-vinnsla með svissneskum rennibekkjum framleiðir þessa smáhluti á skilvirkan hátt. Læknisfræðilegir vélmennahlutar eins og pinnar, stokkar og smá hylki koma oft úr svissneskum vélum.
Samskeytishús og servófestingar
Samskeytishús og servófestingar þurfa oft á að halda hvað varðar þröngustu vikmörk í umönnunarvélmennum. Þessir hlutar tengja mótorana við uppbyggingu vélmennisins. Allt hlaup hér veldur staðsetningarvillum. Einfaldur 5-ása vinnsla heldur legugötum sammiðja við samsvörunarsæti drifsins innan 0.003 mm. Þessi sérsniðnu stýribúnaðarhús krefjast nákvæmni sem aðeins fjölása CNC getur skilað.
Framleiðsluferli fyrir sjúkrahúsvélmennahúsnæði: Kostnaður og magn
Kostnaður og magn fara hönd í hönd þegar ferli er valið. Hvert ferli hefur magnbil þar sem það er hagkvæmt. Að skilja þessi framleiðsluferli fyrir sjúkrahúsvélmennahús þýðir að vita fyrst magnið.
Lágt magn vs. hátt magn
Lítil framleiðsla ýtir undir ferli án verkfærakostnaðar. CNC-vinnsla og þrívíddarprentun eru helstu kostir þessa. Þú borgar fyrir hvern hluta en sleppir fjárfestingu í mót. Framleiðsla í miklu magni ýtir undir sprautumótun og pressusteypu. Verkfærakostnaður á hvern hluta lækkar eftir því sem magn eykst. Afhending á sjúkrahúsvélmennahúsum í miklu magni fer næstum alltaf í sprautumótun eða pressusteypu vegna þess að mótkostnaðurinn dreifist yfir margar einingar.
Verkfæri og uppsetningarkostnaður
Sprautusteypuverkfæri geta kostað tugi þúsunda dollara. Steypuverkfæri geta kostað enn meira. CNC-vinnsla þarfnast vinnuhlutafestinga en engrar móts. Fyrir 100 hluta framleiðslu helst kostnaður við festingar lágur. Fyrir 100,000 hluta dreifist mótkostnaðurinn þunnt. Sérsniðin CNC-vinnsla er skynsamleg þegar ekki er hægt að réttlæta fjárfestingu í mót. Íhlutir lækningavélmenna með flókna rúmfræði gætu samt þurft CNC-vinnslu, jafnvel í meira magni.
Samanburður á afgreiðslutíma
Þrívíddarprentun getur afhent hluta á nokkrum dögum. CNC-vinnsla tekur daga til vikna fyrir fyrstu vöruna. Sprautusteypa tekur vikur til mánaða vegna mótasmíði. Dælusteypa fellur á svipaðan hátt. Fljótlegasta leiðin að afhendingu á sjúkrahúsvélmennahúsi er venjulega þrívíddarprentun eða einföld CNC-vinna.
Nákvæmni og Surface Finish fyrir sjúkrahúsvélmennahúsnæði
Hús fyrir sjúkrahúsvélmenni verður að hafa mjög nákvæma stærðarstýringu. Þéttiefni, skynjarar og stýritæki þurfa þetta til að virka rétt. Hver framleiðsluaðferð gefur mismunandi nákvæmni. Að para þarfir þínar við rétta aðferð sparar tíma og kostnað.
Víddarvikmörk
CNC-vinnsla gefur þrengstu vikmörkin. Nákvæmt smíðað sjúkrahúsvélmennahús getur haldið ±0.005 mm á lykilþáttum. Sprautusteypa gefur ±0.1 mm við stöðugar aðstæður, en rýrnun og kælingarhraði hafa áhrif á lokastærðir. Dælusteypa gefur um ±0.05 mm fyrir flesta eiginleika. Þrívíddarprentun hefur breiðasta sviðið, venjulega ±0.2 mm eða meira, allt eftir aðferðinni. Fyrir sjúkrahúsvélmennahús byrjar val á ferli með þörfum fyrir tengiflöt.
Þéttingar- og pörunarviðmót
Þéttifletir þurfa þröng vikmörk. O-hringrás sem skorin er í hús sjúkrahúsvélmenna verður að vera innan þröngra marka hvað varðar dýpt og breidd. CNC framkvæmir þessa eiginleika best vegna þess að hún þolir ±0.005 mm á raufastærðum. Hús fyrir sjúkrahúsvélmenni þarf oft IP54 eða IP65 vottun. Þessar vottanir eru háðar góðri þéttingu í öllum samskeytum. Nákvæm smíði þéttifleta hjálpar húsunum að standast lekapróf í hvert skipti í fyrstu tilraun.
Festing skynjara og stýribúnaðar
Skynjarar þurfa nákvæma festingarstaði. Festing sem er ekki í lagi getur valdið röngum mælingum eða stíflum. Nákvæm CNC vinnsla veitir þá staðsetningarnákvæmni sem þessir hlutar þurfa. Hlutir í lækningavélmennum eins og festingar fyrir kóðara og mótorfestingar koma úr CNC vélum með þröngum bilum milli gata. Fyrir nákvæma vinnslu á hlutum í lækningavélmennum eru staðsetningarvikmörk upp á ±0.01 mm eðlileg. Sú nákvæmni kemur í veg fyrir vandamál við samsetningu síðar.
Yfirborðsáferð og þrif
Yfirborðsáferð hefur áhrif á hversu hreint það lítur út og hversu auðvelt er að þrífa það. Hús sjúkrahúsvélmenna verður að uppfylla strangar hreinlætisreglur. Slétt yfirborð kemur í veg fyrir að bakteríur felist í litlum rifum.
Ra-gildi og forvarnir gegn líffilmu
Ra mælir yfirborðsgrófleika í míkrómetrum. Fyrir sjúkrahúsvélmennahús á sjúkrahúsi er Ra 0.8 μm eða lægra eðlilegt fyrir ytri yfirborð. CNC-vinnsla getur náð Ra 0.4 μm með réttri skurðarleið og verkfærum. Sprautusteypa býr til yfirborð með Ra 0.8 til 1.6 μm eftir áferð mótsins. Dælusteypa gefur Ra 1.6 til 3.2 μm beint úr mótinu. Bakteríur festast við gróf yfirborð og erfitt er að fjarlægja þau við þrif. Hús fyrir sjúkrahúsvélmenni með sléttum ytri spjöldum er auðveldara að þurrka af milli sjúklinga. CMM-mælingar athuga hvort lykilfletir uppfylli bæði vikmörk og áferðarkröfur.
Kröfur um brúnbrot og radíus
Skarpar brúnir grípa óhreinindi og skera hanska. Hús sjúkrahúsvélmenna þarf ávöl brúnir í hverju ytra horni. Lágmarkssveigja upp á 0.5 mm er algeng fyrir plasthluta. Málmhús þurfa oft 0.2 til 0.5 mm skáhalla. Nákvæm vinnsla felur í sér þessar brúnameðferðir í vinnsluforritinu til að fjarlægja öll yfirborð sem gætu grípt óhreinindi.
Sótthreinsun og efnaþol
Hús fyrir sjúkrahúsvélmenni þarf að þola margar þrif og sótthreinsun. Efnið og frágangurinn sem þú velur ræður því hversu lengi það endist.
Sjálfvirkni og efnasamrýmanleiki
Í sjálfstýrðum búnaði er notuð gufa við 121 til 134°C. Ekki þola öll efni það. PEEK og ryðfrítt stál virka vel. Mörg læknisfræðileg plastefni þola efnafræðilega sótthreinsun með vetnisperoxíði eða etýlenoxíði í staðinn. Nákvæm CNC-vinnsla á hylkjum sem ætluð eru til notkunar í sjálfstýrðum búnaði þarfnast efna sem halda stærð sinni í gegnum hitahringrás. Yfirborðsáferð skiptir einnig máli því hrjúf yfirborð halda í sér efnaleifum.
Hætta á efnisniðurbroti
Sérhver sótthreinsunaraðferð slitnar á efnum með tímanum. Plast getur orðið brothætt. Málmar geta ryðgað ef röng málmblanda er notuð. Hættan er mest við sauma, brúnir og skrúfganga. Hús fyrir fæðingarvélmenni sem fer í gegnum hundruð hreinsunarferla þarfnast efnisskoðunar í upphafi. Prófanir með raunverulegum hreinsiefnum sem notuð eru á stofnuninni þinni gefa réttar upplýsingar um endingartíma þess.
Efni fyrir sjúkrahúsvélmennahúsnæði
Rétt sjúkrahúsvélmennahús þarf efni sem vega vel á móti styrk, þyngd og sótthreinsunarkröfum. Það eru þrír meginflokkar til að vinna með: málma, plast og teygjuefni. Hver flokkur býður upp á mismunandi kosti fyrir sjúkrahúsvélmennahús. Efnin í snjallt sjúkrahúsvélmennahús verða að þola endurteknar þrif án þess að brotna niður eða missa lögun.
Málmar
Málmar veita styrk og stífleika í þéttri mynd. Fyrir sjúkrahúsvélmenni eru málmhlutar oftast á burðarliðum og grindum sem bera þyngd vélmennisins.
Álblöndur og anodisering
Álblöndur eins og 6061 og 6063 eru léttar og auðveldar í vinnslu. Anodisering bætir við hörðu oxíðlagi sem stenst tæringu og auðveldar þrif. Hús fyrir sjúkrahúsvélmenni úr anodiseringu áli þarfnast daglegrar hreinsunar með sótthreinsiefnum. Húðunin kemur einnig í veg fyrir rispur á skrúfgötum og tengiflötum.
Ryðfrítt stál og tæringarþol
Ryðfrítt stál þolir gufu frá sjálfsofnun og sterk efnahreinsiefni. Algengustu flokkarnir eru 304 og 316. Fyrir hýsi fyrir fæðingarvélmenni á sjúkrahúsum hentar ryðfrítt stál vel á slitstórum stöðum eins og lásfleti og tengifestingar. 316 flokkur bætir mólýbdeni við fyrir betri þol gegn klóríðum í bleikiefnum.
Títan fyrir notkun með miklum styrk
Títan gefur þér besta styrkleikahlutfallið miðað við þyngd meðal algengustu málma. Það þolir einnig tæringu næstum eins vel og platína. Fyrir sjúkrahúsvélmennahús hentar títan í notkun þar sem veggir þurfa að vera þunnir án þess að tapa styrk. Kostnaðurinn er hærri, svo það er frátekið fyrir mikilvæga hluti eins og skurðarvélararmahús.
plasti
Plast dregur úr þyngd og kostnaði samanborið við málma. Þau gera þér einnig kleift að móta flókin form í einu lagi. Plasthús fyrir lækningavélmenni verða að uppfylla strangar reglur um efnaþol og víddarstöðugleika.
ABS, PC og PC/ABS blöndur
ABS býður upp á góða höggþol á lágu verði. Fyrir sjúkrahúsvélmennahús gæti ABS eitt og sér ekki þolað mikinn hita frá sótthreinsun. Pólýkarbónat þolir meiri hita, með Izod-höggi með skörðum frá 500 til 800 J/m². En PC eitt og sér getur verið erfitt að vinna úr.
PC/ABS blöndur vega upp á móti þessu tvennu. Þær gefa frá sér Izod-áhrif með skörðum frá 300 til 600 J/m með hitabreytingu frá 105 til 120°C við 1.82 MPa. Það er betra en hefðbundið ABS við 80 til 95°C. Fyrir sjúkrahúsvélmennahús viðhalda PC/ABS blöndur seiglu frá -30°C til 100°C. Hús fyrir sjúkrahúsvélmenni úr PC/ABS þolir fall en heldur lögun sinni í gegnum heitar hreinsunarlotur.
| Property | ABS | PC | PC/ABS blanda |
| Skerð Izod-áhrif (J/m²) | 150 - 400 | 500 - 800 | 300 - 600 |
| Hitastig sveigju við 1.82 MPa | 80 - 95 ° C | 130 - 140 ° C | 105 - 120 ° C |
PEEK og PEI fyrir afkastamiklar þarfir
PEEK þolir erfiðar aðstæður sem önnur plastefni geta ekki. Stöðug notkunarhitastig þess er 250°C, sem er vel yfir venjulegum hitastigum í gufusótttunarbúnaði upp á 121 til 134°C. Fyrir sjúkrahúsvélmennahús sem fer í gegnum gufusóttthreinsun heldur PEEK lögun sinni hring eftir hring.
| Thermal Property | gildi | Mikilvægi |
| Stöðug notkunarhiti | 250 ° C | Öryggismörk yfir hitastigi sjálfstýringar |
| HDT við 1.8 MPa | 160 ° C | Lögun varðveitist við gufuhringrásir |
| Hitaleiðni | 0.25 W/m·K | Jöfn hitadreifing við sótthreinsun |
| CTE | 47 × 10⁻⁶ /°C | Lítið álag á efnisviðmótum |
PEI, sem selt er undir nafninu Ultem, býður upp á svipaða afköst við háan hita fyrir lægra verð. Fyrir sjúkrahúsvélmennahús eru þessi efni skynsamleg þegar bilun vegna endurtekinnar sótthreinsunar er ekki möguleg.
Efna- og sótthreinsunarsamrýmanleiki
Ekki þola allar plasttegundir allar hreinsiefni. ABS getur sprungið af ísóprópýlalkóhóli eða bleikiefni. PC þolir alkóhól en getur ráðist á með sterkum bösum. PC/ABS blöndur þola vel flest sótthreinsiefni á sjúkrahúsum. PEEK og PEI þola nánast öll algeng efni. Hús á sjúkrahúsvélmenni sem er úr röngu plasti gæti sýnt sprungur innan vikna.
Teygjuefni og þéttiefni
Þéttir halda vökva frá viðkvæmum rafeindabúnaði. Rétt teygjanlegt efni ræður því hvort þú stenst eða fellur í IP-prófi.
Sílikon- og EPDM-þéttingar
Sílikongúmmí helst sveigjanlegt yfir breitt hitastigsbil. Það þéttir vel bæði í heitu og köldu umhverfi. Sílikongúmmíþéttingar eru algengasta valið fyrir IP-vottaðar umbúðir á sjúkrahúsvélmennum. EPDM þolir óson og útfjólubláa geislun betur og þolir mörg hreinsiefni.
TPU og TPE yfirmólun
Hægt er að móta hitaplastískt pólýúretan og hitaplastísk teygjuefni beint á sjúkrahúsvélmennahús. Þetta bætir við mjúku gripi eða þéttikanti í einni mótunaraðgerð. Yfirmótuð þéttiefni gera það óþarft að nota sérstakar þéttingar. Þau haldast einnig á sínum stað við samsetningu og viðhald, sem dregur úr fjölda hluta.
Hönnun fyrir framleiðslu á sjúkrahúsvélmennahúsum
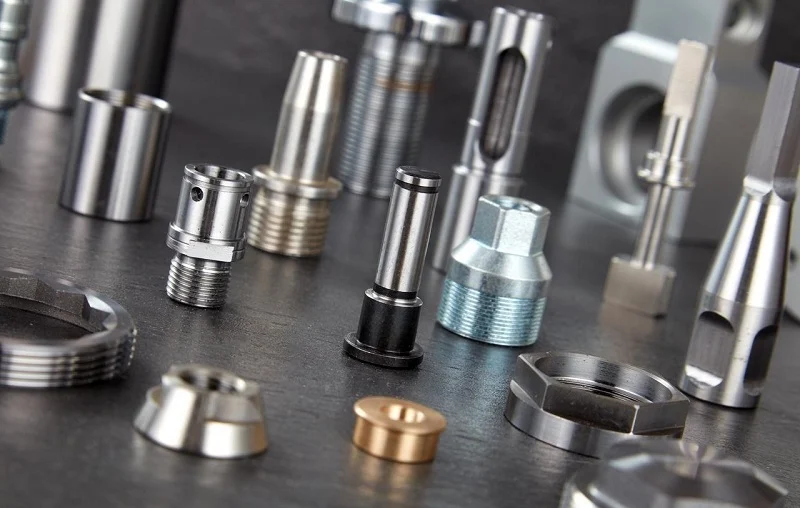
Góð grunnatriði í hönnun sjúkrahúsvélmenna eru fyrst tekin áður en þú skerð málm eða plast. Reglurnar hér að neðan gilda hvort sem þú velur CNC, sprautumótun eða steypu. Fylgdu þeim snemma og þú forðast kostnaðarsamar endurvinnslur síðar.
Veggþykkt og rifhönnun
Reglur um samræmda veggþykkt
Haldið veggþykktinni eins jöfnum og mögulegt er yfir allan hlutann. Þykkir hlutar kólna hægar en þunnir. Þessi munur veldur aflögun og sökkvum. Fyrir sjúkrahúsvélmennahús sem er framleitt með sprautusteypu er algeng regla að halda sig innan 60–75% af nafnveggnum þegar eiginleikum er bætt við. Hús fyrir sjúkrahúsvélmenni með veggi sem hoppa úr 2 mm í 5 mm mun líklega afmyndast við kælingu. CNC-vinnsla kemur í veg fyrir þetta vandamál þar sem þú skorar úr heilu efni. Engu að síður geta þunnir veggir beygst undir skurðkrafti, svo styðjið þá vel.
Hlutföll milli rifja og veggja
Rifjur auka stífleika án þess að bæta við fastri massa. Gott hlutfall milli rifja og veggja heldur botni rifjanna nógu þunnum til að kólna jafnt. Ef rifið er of þykkt togar það efni frá aðalveggnum og myndar sýnilegt sökkvunarmerki að utan. Fyrir sjúkrahúsvélmennahús virka rifjur með 50–60% af veggþykktinni vel. Bil rifjanna er um það bil tvöfalt meira en veggþykktin. Frá hagnýtu sjónarmiði heldur þetta hlutanum léttum og sterkum án ljótra yfirborðsgalla.
Uppkastshorn og skillínur
Drög að mótun og steypu
Trekk er lítilsháttar keila á lóðréttum veggjum. Það gerir hlutanum kleift að renna út úr mótinu eða steypunni. Án trekks festist hlutinn og yfirborðið rifnar. Fyrir sprautusteypu er lágmark 1–2 gráður á hvorri hlið staðlað. Dælusteypa þarf svipaðan trekk. CNC-vinnsla þarf ekki trekk, en að bæta honum við getur samt hjálpað við samsetningu. Það er vert að hafa í huga að trekk leggst upp yfir dýpri veggi. 50 mm djúpur veggur með 1 gráðu trekk færir grunninn um næstum 1 mm.
Skiljalína staðsetning
Aðskilnaðarlínan er þar sem tveir helmingar mótsins mætast. Staðsetning hennar hefur áhrif á bæði útlit og virkni. Setjið aðskilnaðarlínuna á falinn brún eða náttúrulegan saum. Fyrir fæðingarvélmennahús á sjúkrahúsi, þá grípur aðskilnaðarlína yfir hreinsanlegu yfirborði óhreinindi og lítur illa út. Færið hana neðst eða í innfellda rás í staðinn.
Þing og festingareiginleikar
Snap-Fits og Lifandi Hinges
Smellfestingar læsa hlutum saman án skrúfa. Þær spara samsetningartíma og fjölda hluta. Hús sjúkrahúsvélmenna með smellfestingum þarfnast vandlegrar hönnunar svo að samskeytin losni ekki eftir endurtekna hreinsun. Lifandi hjörur virka vel í pólýprópýleni. Þær beygjast þúsund sinnum án þess að brotna. Báðir eiginleikar þurfa jafna veggþykkt til að virka rétt.
Skrúfað innlegg og bossar
Skrúfgangar gefa sterka, endurnýtanlega þræði úr plasti. Bossar eru upphækkaðir púðar sem halda innleggjunum. Fyrir sjúkrahúsvélmennahús þola látúnsinnlegg sem eru hitastungin í bossana endurtekna sundurtöku. Haldið veggþykkt bossans um það bil helmingi af þvermál bossans. Bætið við litlum hring við botninn til að dreifa álaginu. CNC-vinnsla getur skorið þræði beint í málmhús, sem útilokar alveg þörfina fyrir innlegg.
Val á ferli fyrir hýsingu sjúkrahúsvélmenna
Að velja ferli þýðir að passa saman magn, nákvæmni og kostnað. Ef þú finnur rétta samsvörun gengur restin af verkefninu vel. Ef þú gerir það rangt sóarðu annað hvort peningum í verkfæri eða glímir við vandamál með vikmörk í marga mánuði.
Ákvörðunarfylki um magn og kostnað
Taflan hér að neðan sýnir hvar hvert ferli er fjárhagslega skynsamlegt. Notaðu það sem upphafspunkt og aðlagaðu síðan eftir því hversu flókinn þinn hluti er.
| Framleiðsluaðferð | Hagkvæmt magnbil | Lykilástæða |
| Injection molding | Yfir 1,000–5,000 einingar, allt eftir flækjustigi hluta | Lægri kostnaður á hvern hluta við hærra magn |
| CNC machining | Undir 10,000 hlutum, sérstaklega í litlu magni | Lægri verkfærakostnaður |
Sérsniðin hús fyrir lítið magn
Fyrir sjúkrahúsvélmennahús sem er framleitt í litlum upplögum, vinnur CNC nánast alltaf. Það er engin mót til að borga fyrir, þannig að þú borgar aðeins fyrir efni og véltíma. Sjúkrahúsvélmennahús með flóknum formum gæti samt þurft CNC vinnu, jafnvel í meðalstórum upplagi. Þessi sveigjanleiki skiptir máli þegar hönnunin er enn að breytast.
Miðlungsmikil brúarframleiðsla
Brúarframleiðsla fyllir bilið á milli frumgerðar og fullrar framleiðslu. CNC-vinnsla er venjulega ódýrari fyrir lítið til meðalstórt magn, um 20 til 5,000 einingar, því enginn kostnaður við mót er að greiða. Sprautusteypa borgar sig í hærra magni þegar mótkostnaðurinn hefur náð sér. Fyrir vélmennahús fyrir fæðingarsjúkrahús notar þessi brúarfasi oft CNC til að prófa hönnunina áður en ákveðið er að framleiða stál.
Mikil fjöldaframleiðsla
Fyrir plasthluta verður sprautumótun þess virði þegar kemur að 10,000–15,000 hlutum á ári. Flókin form, margir litir eða innbyggðir eiginleikar gera mótun enn betri en CNC-vélavinnslu á plastefnum. Hús fyrir fæðingarvélmenni sem er framleitt í þessum mæli þarf mót sem endist í þúsundir lotna. Þar sýna samstarfsaðilar í framleiðslu lækningavélmenna með sterka ferlastýringu gildi sitt.
Nákvæmni vs. kostnaðarviðskipti
Þröng vikmörk kosta peninga. Hin raunverulega spurning er hvort forritið þitt þurfi virkilega á þeim að halda.
Þegar þröng þolmörk eru þess virði
Þéttifletir, legugöt og skynjarafestingar eru aukakostnaðarins virði. Hús sjúkrahúsvélmennis sem lekur eða er rangstillt mun bila á vettvangi. Fyrir þessa eiginleika hefur CNC-vinnsla þá nákvæmni sem þú þarft. Að eyða meira hér kemur í veg fyrir dýrar innköllanir síðar.
Að slaka á þolmörkum til að draga úr kostnaði
Ekki þarf ±0.005 mm á öllum yfirborðum. Snyrtiplötur, kapalrennur og óviðeigandi festingar geta verið mun lausari. Að slaka á þessum vikmörkum dregur úr vinnslutíma og úrgangshraða. Hús fyrir fæðingarsjúkrahúsvélmenni með snjallt lausari forskriftum um falda eiginleika getur kostað minna án þess að missa virkni.
Regulatory Compliance
Sjúkrahúsbúnaður lúta ströngum reglum. Val þitt á ferli hefur áhrif á hversu auðveldlega þú uppfyllir þær.
ISO 13485 og kröfur FDA
Lækningatæki sem seld eru í Bandaríkjunum verða að fylgja reglum FDA. ISO 13485 gæðatrygging fyrir lækningatæki veitir þér ramma sem eftirlitsaðilar viðurkenna. Framleiðandi með þessa vottun hefur þegar komið pappírsvinnu og rekjanleikakerfum á fót. Það sparar þér margra mánaða undirbúning fyrir endurskoðun.
Lífsamhæfni og staðfesting á hreinsun
Öll efni sem komast í snertingu við sjúkling eða hreint umhverfi þurfa lífsamhæfniprófanir. Staðfesting á þrifum sannar að sjúkrahúsvélmennahúsið þitt stenst endurtekna sótthreinsun. Báðar aðferðirnar taka tíma og peninga. Að velja efni með fyrirliggjandi prófunargögnum styttir leiðina til muna.
NOBLE, leiðandi framleiðslufyrirtæki í Kína, styður viðskiptavini sína bæði við frumgerðasmíði og fjöldaframleiðslu. Teymið þeirra sér um CNC og sprautumótun undir einu þaki, sem gerir flutninginn frá fyrstu vöru til fullrar framleiðslu einfaldari. Fyrir verkefni sem snýst um hýsingu sjúkrahúsvélmenna dregur slík þjónusta úr áhættu við afhendingu og heldur tímaáætlunum stuttum.
NOBLE: Samstarfsaðili í húsnæðismálum sjúkrahúsvélmenna

NOBLE sameinar færni í málmi og plasti á einum stað. Fyrirtækið stýrir verkefnum frá fyrstu gerðum til fullrar framleiðslu. Þetta þýðir færri afhendingar og minni áhættu fyrir tímaáætlun þína. Fyrir sjúkrahúsvélmennahús er það sannarlega gagnlegt að vinna með samstarfsaðila sem þekkir bæði CNC og sprautumótun.
Sérfræðiþekking í málm- og plastvinnslu
CNC vinnslumöguleikar
NOBLE rekur fjölása CNC vinnslumiðstöðvar sem halda stöðugt þröngum vikmörkum. Almennt vikmörk CNC vinnslu fyrir hluta lækningavélmenna eru ±0.005–0.01 mm. Fyrir mikilvæga eiginleika er þetta bil upphafspunkturinn, ekki markmið til að teygja sig eftir. Samskeyti í burðarvirki halda ±0.01–0.02 mm. Legusetur uppfylla H6–H7 passaflokkinn, um ±0.01 mm. Nákvæmnisásar halda hlaupi á 0.005–0.01 mm. Fimmása CNC vinnsla heldur vikmörkum á ±0.005–0.01 mm við prófaðar aðstæður fyrir liðahús og armatengingar. Svissnesk rennibekkir ná hlaupi á 0.005 mm eða minna á legutöppum fyrir litla ása.
Hversu vel vélmenni hreyfist, keyrir og endist veltur oft á því hversu vel vikmörk hluta þess eru stjórnað. Vikmörk eru grundvöllur nákvæmni samskeyta, samræmis í samsetningu og stöðugleika framleiðslulota.
Afhendingartími er frá 3 til 15 virkir dagar eftir flækjustigi hluta, framboði efnis og þörfum eftirvinnslu. Boðið er upp á hraðvinnslu fyrir brýn verkefni. Þessi sveigjanleiki hjálpar þegar þú þarft sérsniðna CNC vinnslu sem keyrir hratt.
Sprautumótun og aukefnaþjónusta
Fyrir stærri framleiðslueiningar býður NOBLE upp á sprautumótunarþjónustu. Teymið vinnur með læknisfræðilega gæðaplast eins og PC/ABS, PEEK og PEI. Þeir stunda einnig aukefnaframleiðslu fyrir hraða frumgerðasmíði. Þú getur prófað hönnun með þrívíddarprentun og síðan skipt yfir í sprautumótun þegar hönnunin er tilbúin. Hús fyrir sjúkrahúsvélmenni, sem byrjar sem prentuð frumgerð, færist mjúklega yfir í mótaðan framleiðsluhluta. Fyrir afhendingarsjúkrahúsvélmenni þýðir þessi blanda af þjónustu að þú dvelur hjá einum birgja frá fyrstu vöru til fullrar framleiðslu.
Vottanir og gæðakerfi
ISO 9001:2015 og ISO 13485:2016
NOBLE hefur vottanir samkvæmt ISO 9001:2015 og ISO 13485:2016. ISO 13485 nær yfir gæðastjórnunarkerfið sem eftirlitsaðilar með lækningatækja samþykkja. Fyrir mikilvæga eiginleika er Cp/Cpk ≥ 1.33 lágmarkið samkvæmt ISO 13485. Markmiðið fyrir öryggismál er Cpk 1.67. Rauntíma Cpk-mælingar gera NOBLE kleift að finna vandamál við framleiðslu, ekki bara við lokaskoðun. Þetta stig ferlastýringar á við um allar CNC-aðgerðir.
Skoðun og rekjanleiki
Sérhver hluti sem fer frá verkstæði NOBLE fylgir skoðunargögn. CMM skýrslur athuga mikilvægar víddir. Rekjanleikakerfi rekja efnislotur og framleiðslulotur. Fyrir sjúkrahúsvélmennahús til notkunar á sjúkrahúsum styður þessi pappírsslóð umsóknir til FDA og innri endurskoðanir. Fyrir sérsmíðað CNC vinnsluverkefni veita þessar skrár fulla rekjanleika frá hráefni til fullunninna hluta.
Heildarþjónusta frá hönnun til samsetningar
Stuðningur við DFM og frumgerðasmíði
NOBLE kannar framleiðsluhæfni allra hönnunar áður en málmur er skorinn eða mót smíðað. Þessi DFM-úttekt greinir vandamál á meðan þau eru enn ódýr í lagfæringu. Teymið fylgir viðurkenndum leiðbeiningum: fækka hlutum, nota mátahönnun, bæta við smellpassunareiginleikum og beita poka-yoke meginreglum með ósamhverfum formum.
Hús fyrir lækningatækja, sem fyrst var smíðað úr 15 aðskildum íhlutum, mörgum festingum og flóknum stillingarskrefum, var endurhannað samkvæmt DfMA meginreglum í fimm smellpassandi hluta sem stilla sig sjálfkrafa. Þetta fjarlægði festingar og stytti samsetningartímann um 60%.
Slík niðurstaða er möguleg þegar DFM fer fram snemma. NOBLE styður einnig hraðfrumgerð svo hægt sé að sannreyna hönnunina áður en framleiðsla hefst.
Samsetningar- og frágangsþjónusta
Auk vélrænnar vinnslu og mótunar býður NOBLE upp á samsetningu og frágang. Það felur í sér yfirborðsmeðferð eins og anóðiseringu á áli, óvirkjun á ryðfríu stáli og húðun á plasthlutum. Fyrir sjúkrahús fyrir vélmenni einfaldar flutningastarfsemi að fá fráganginn borinn á af sama verkstæði og bjó til húsið. CNC-deildin vinnur náið með frágangsteyminu til að tryggja stöðuga gæði. Teymið sér einnig um lokasamsetningu undiríhluta, sem dregur úr fjölda birgja sem þarf að stjórna.
Að velja rétta aðferð fer eftir því hversu marga hluti þú þarft og hversu nákvæmir þeir verða að vera. Lítill fjöldi hluta virkar vel með CNC-vinnslu og mikill fjöldi virkar vel með mótun. Hvaða efni þú velur fer eftir því hvernig þú þrífur það og hvaða efni snerta það. Vélmennahús sem fer í gegnum gufuhreinsun þarf PEEK eða ryðfrítt stál. Notaðu DFM reglur snemma til að forðast dýrar viðgerðir síðar. Rétt blanda af aðferð, nákvæmni og efni stjórnar kostnaði, hversu vel það virkar og hversu vel það fær samþykkt fyrir sjúkrahús. Að vinna með sérfræðingsfyrirtæki eins og NOBLE minnkar áhættu og kemur vörunni þinni hraðar á markað. Teymi þeirra framkvæmir CNC-vinnslu, mótun og samsetningu á einum stað.
Algengar spurningar um sjúkrahúsvélmennahúsnæði
Hvaða framleiðsluaðferð virkar best fyrir sjúkrahúsvélmennahús?
Það fer eftir magni. CNC virkar vel fyrir litla til meðalstóra fjölda með þröngum stærðum. Fyrir yfir 10,000 hylki á ári dreifir sprautusteypa mótkostnaðinum.
Getur þrívíddarprentun búið til endanlegt sjúkrahúsvélmennahús?
Ekki alveg. Þrívíddarprentun hentar best fyrir prófunarlíkön. Stærðirnar eru ónákvæmari, venjulega ±0.2 mm eða meira. Það er of laust til að þétta fleti og skynjarafestingar á lokahýsi vélmennisins.
Hvaða efni þolir gufuhreinsun fyrir sjúkrahúsvélmenni?
PEEK virkar vel. Það er hægt að nota það við 250°C, sem er miklu heitara en gufu í sjálfstýrðum tækjum við 121–134°C. Ryðfrítt stál virkar einnig. Forðist hefðbundið ABS ef húsið þitt þarfnast gufuhringrása.
Hversu nákvæmar þurfa stærðir að vera fyrir hýsi fyrir sjúkrahúsvélmenni?
Þéttifletir og legugöt þurfa ±0.005 mm. CNC vélar geta haldið því. Fyrir snyrtivörur er ±0.1 mm fínt og sparar vinnslukostnað.
Hvaða vottanir ætti framleiðandi sjúkrahúsvélmennahúsa að hafa?
Leitaðu að ISO 13485:2016. Það er gæðastaðallinn fyrir lækningatækja. Hann veitir rekjanleika og stjórnun ferla. Framleiðandi sem notar hann hefur þegar fengið skjöl til að FDA samþykki fyrir hylki þínu.
Hversu slétt þarf yfirborðið að vera til að þrífa sjúkrahúsvélmennahús?
Miðaðu við Ra gildið 0.8 μm eða lægra á ytri yfirborðum. CNC getur náð Ra gildinu 0.4 μm. Hrjúf yfirborð yfir Ra gildi 1.6 μm fanga bakteríur. Það skiptir máli í hverri þrifalotu fyrir sjúkrahúsvélmennahús.
Get ég byrjað með CNC og síðar skipt yfir í sprautusteypu fyrir sjúkrahúsvélmennahús?
Já, það er algengt. Notið CNC fyrir prófunarlíkön og litlar keyrslur. Þegar hönnunin er að fullu prófuð, fjárfestið í mót. Þessi leið minnkar áhættu og heldur möguleikum opnum fyrir húsið þitt.







