

Hverjir eru helstu burðarhlutar sjálfvirks færanlegs vélmennis (AMR) og hvernig eru þeir smíðaðir? Algengustu burðarhlutar AMR eru undirvagn, rammi, hjólafestingar, skynjarafestingar og rafhlöðuhús. Framleiðendur nota CNC-vinnslu, sprautumótun, plötusmíði og aukefnaframleiðslutækni eins og þrívíddarprentun með fjölliðum. Ólíkt sjálfvirkum ferlum (AGV) hreyfast AMR á sveigjanlegan hátt, þannig að hver hluti verður að vera léttur en sterkur. Samsett mótun, sem notar opin eða lokuð mót, er að verða vinsælli fyrir íhluti með mikla styrk. Þessi handbók gefur hagnýt ráð um val á ferli út frá magni, kostnaði og styrk.
Algengir AMR byggingarhlutar og virkni þeirra
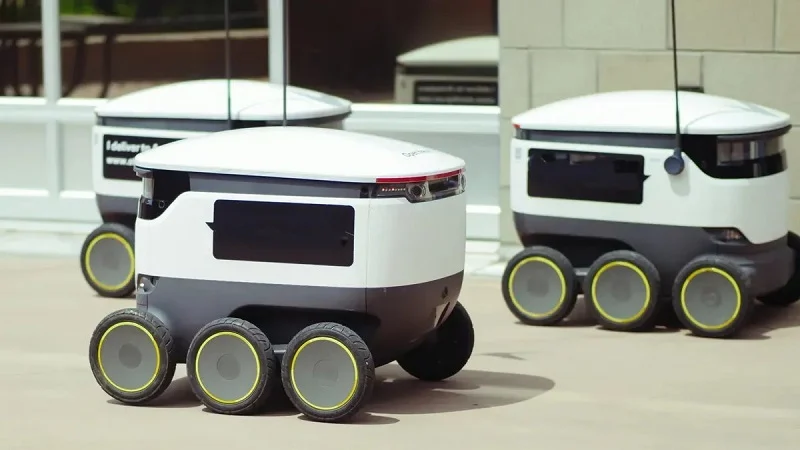
Sérhver AMR er háður hópi aðalburðarhluta sem vinna saman sem teymi. Hver hluti hefur ákveðið hlutverk til að halda vélmenninu stöðugu, nákvæmu og öruggu frá umhverfi sínu. Þekking á þessum verkefnum hjálpar verkfræðingum að taka góðar ákvarðanir um hönnun og framleiðslu.
Undirvagn og rammi: Burðarstuðningur og stífleiki
Undirvagninn er aðalstuðningur allra AMR-bíla. Hann heldur allri farminni og heldur öllum öðrum hlutum á sínum stað. Vel smíðaður undirvagn kemur í veg fyrir snúninga og beygjur við hraðakstur, stöðvun og beygjur. Þessi stífleiki heldur skynjurum í réttri röð og kemur í veg fyrir mistök í leiðsögukerfinu.
Hönnun fyrir burðargetu, dempun og röðun
Burðargeta mótar hönnun undirvagna frá upphafi. Vélmenni sem flytur þunga birgðir þarfnast þykkari veggja og sterkari samskeyta en létt eining. Dempun skiptir einnig máli. Skjálfti frá mótorum og hjólum getur gert skynjara óskýra. Verkfræðingar bæta við gúmmíeinangrurum eða stillanlegum festingum til að draga úr höggi. Stilling skiptir jafn miklu máli. Ef grindin snýst, jafnvel örlítið, gæti leysigeislaskanni miðað frá skotmarkinu. Sú rangstilling skapar öryggisáhættu og minnkar sýnileika birgða.
Samþætting festingarpunkta fyrir mótora, rafhlöður og skynjara
Festingarpunktar verða að vera nákvæmir og endurtakanlegir. Mótorfestingar þurfa þröng frávik svo drifhjólin haldist samsíða. Rafgeymisfestingar verða að þola þyngd og leyfa fljótleg skipti. Skynjarafestingar þurfa slétt yfirborð og nákvæm gatamynstur. Lítil villa í gatastaðsetningu getur breytt sjónsviði myndavélar. Þessi samþætting kallar á vandaða verkfræði frá fyrstu skissu.
Virkni og samþætting byggingarhluta
Fyrir utan undirvagninn eru nokkrir smærri hlutar sem halda AMR gangandi og skynja áreiðanlega. Hver og einn hefur sitt eigið hlutverk.
Hjólfestingar og hjólnöf fyrir stöðuga hreyfanleika
Hjólafestingar halda þyngd vélmennisins að framan eða aftan. Þær snúast frjálslega og leyfa AMR að snúast í þröngum rýmum. Hjólnöf tengja drifmótora við hjólin. Báðir hlutar verða að standast slit og þola endurtekin högg. Veik hjólafesting getur sprungið eftir þúsundir hringrása. Sú bilun stöðvar efnismeðhöndlun strax.
Skynjarafestingar og festingarplötur
Festingar fyrir skynjara halda lidar, myndavélum og nálægðarskynjurum. Þær verða að vera nógu stífar til að stöðva titring en samt nógu léttar til að forðast að auka massa. Festingarplötur gefa þessum festingum slétt og stöðugt yfirborð. Nákvæmni hér hefur bein áhrif á nákvæmni og öryggi leiðsagnar. Festing sem beygist jafnvel um brot úr millimetra getur valdið kostnaðarsömum villum.
Möguleiki á aukefnisframleiðslu fyrir flóknar sviga
Flókin form sviga eru oft áskorun fyrir hefðbundnar framleiðsluaðferðir. Aukefnisframleiðslutækni býður upp á leið fram á við.
Framleiðsla á aukefnum í fjölliðum
Fjölliðuprentun með þrívíddarprentun býr til sviga lag fyrir lag. Þetta ferli meðhöndlar lífræn form, innri rásir og grindarbyggingar sem frádráttaraðferðir geta ekki auðveldlega búið til. Verkfræðingar nota það fyrir frumgerðir og framleiðslulotur í litlum upplagi. Tæknin skín þegar sviga þarfnast sérsniðinna eiginleika eða þyngdarsparandi vasa.
Atriði sem varða burðarþol
Prentaðir sviga þarfnast vandlegrar hönnunar til að tryggja styrk. Lagaleg stefna hefur áhrif á burðarþol. Sviga sem prentuð er með lögum sem eru hornrétt á aðalspennustefnuna getur brotnað niður við álag. Verkfræðingar verða einnig að taka tillit til efniseiginleika. Sum fjölliður taka í sig raka og missa stífleika með tímanum. Prófanir og staðfesting eru enn nauðsynleg áður en prentaðir hlutar eru notaðir í krefjandi notkun.
Frá hagnýtu sjónarhorni bjóða fyrirtæki eins og NOBLE, leiðandi framleiðslufyrirtæki í Kína, upp á einstaka þjónustugetu og faglega þekkingu á vélrænni vinnslu á þessu sviði. Þau hjálpa viðskiptavinum að fara á skilvirkan hátt frá frumgerðasmíði til fjöldaframleiðslu á AMR burðarhlutum. Reynsla þeirra af fjölmörgum ferlum tryggir að hver hluti uppfyllir raunverulegar kröfur.
Framleiðsla á AMR burðarhlutum: Lykilferli
CNC vinnsla fyrir nákvæmni íhluti
Tilvalið fyrir sérsniðna hluti í litlu til meðalmagni með þröngum vikmörkum
CNC-vinnsla virkar vel fyrir AMR burðarhluta þegar þú þarft litlar eða meðalstórar framleiðslulotur. Fyrir framleiðslulotur undir 500 einingum veitir þetta framleiðsluferli mikla nákvæmni án mikils upphafskostnaðar við verkfæri. Fyrsti hlutinn og hundraðasti hlutinn kosta álíka. Þetta stöðuga verðlag hjálpar þegar þú prófar nýjar hönnun eða byggir upp tilraunaflota. Fyrir stálfesting sem vegur um 1 kg kostar lota með 50 hlutum $100 til $300 hver. Fyrir 1,000 einingar lækkar það verð í $50 til $100 á hlut. Helsti kosturinn hér er nákvæmni. CNC getur haldið staðsetningum innan ±0.025 mm. Þessi nákvæmni heldur skynjarafestingum og mótorfestingum í réttri röð. Þegar vélmenni þarfnast nákvæmrar staðsetningar skynjara fyrir örugga leiðsögn er sú nákvæmni mikilvæg. Þessir verkfræðilegu íhlutir eru háðir stafrænni forritun og stöðluðum skurðarverkfærum. Þú þarft ekki dýr mót. Það gerir CNC fullkomna fyrir sérsniðna vinnu þar sem lögun breytist oft. Ferlið virkar vel fyrir framleiðslu í litlu til meðalstóru magni.
Ál, stál og plastefni
Ál 6061 er besti kosturinn fyrir flesta CNC-fræsaða hluti. Það býður upp á frábæra blöndu af styrk og þyngd. Uppsetningartími er stuttur. Hringrásartími er hraður. Slit á verkfærum helst lágt. Fyrir almennar sviga og undirvagnsíhluti gefur ál bestu frammistöðuna miðað við kostnað. Messing hentar vel fyrir lítil framleiðslulot þar sem þú þarft virkni og útlit. Ryðfrítt stál og títan eru erfiðari í vinnslu. Þau þurfa lengri uppsetningu, hægari skurð og dýrari verkfæri. Það eykur kostnað fyrir litlar framleiðslulotur. Plast eins og ABS og nylon virka einnig á CNC vélum. Þau eru léttari og ódýrari, en þau eru ekki nógu stíf fyrir mörg burðarvirki. Efnissóun er mikil með CNC. Um 60% til 80% af efninu endar sem flísar. Það skiptir máli þegar þú notar dýrar málmblöndur. En fyrir flókin form í litlu til meðalstóru magni er CNC vinnsla samt erfið að toppa fyrir nákvæmniforrit.
Aukefnisframleiðsla fjölliða og samsettra efna
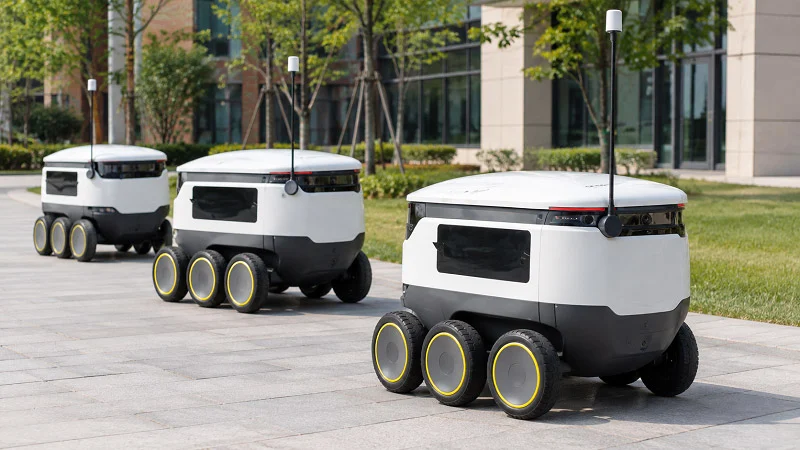
FDM og SLS fyrir sviga, hylki og frumgerðir
Tækni í aukefnaframleiðslu veitir raunverulegan sveigjanleika í framleiðslu hluta. FDM og SLS eru tvær helstu leiðirnar til að framleiða fjölliðahluta. FDM notar þráð sem bráðnar og myndar lög. ABS hlutar úr FDM sýna góðan höggstyrk - um 40.0 kJ/m² með hakaðri IZOD. SLS notar nylonduft og leysigeisla. SLS hlutar úr PA12 hafa höggstyrk með hakaðri IZOD upp á um 34 kJ/m². Báðir bjóða upp á beygjustyrk upp á um 56 til 58 MPa og beygjustuðul nálægt 1.8 GPa. Nylon sker sig úr fyrir seiglu sína og hitaþol. Það þolir eldsneyti, olíur og fitu vel. Það gerir það frábært fyrir hluti sem þola mikla notkun. Raunverulegur ávinningur af 3D prentunartækni er enginn verkfærakostnaður. Það eru engar mót eða stef til að kaupa. Afhendingartími er klukkustundir eða dagar í stað vikna. Það gerir þessar aðferðir fullkomnar fyrir frumgerðir og keyrslur frá 1 til 500 einingum. Þú getur smíðað flóknar rúmfræði með innri rásum og grindarbyggingum. Engin önnur aðferð getur keppt við þetta rúmfræðilega frelsi. En einingarkostnaðurinn helst óbreyttur og tiltölulega hár. Fyrir stærri framleiðslumagn verða aðrar framleiðslutækni ódýrari.
Kostnaðarsamanburður við mismunandi magn
| aðferð | Hlutalýsing | Kostnaður á hlut við lítið magn | Kostnaður á hlut við mikið magn |
| CNC Machining | 1 kg stálfesting | 100–300 dollarar (50 stk. í hverjum pakka) | 50–100 dollarar (við 1,000 einingar) |
| Stungulyf | 0.1 kg plasthluti | 20–50 dollarar (við 100 einingar) | 0.50–2 dollarar (við 10,000 einingar) |
| Teninga kast | 0.5 kg málmhluti | 50–100 dollarar (við 100 einingar) | 5–15 dollarar (við 10,000 einingar) |
Opin og lokuð mót samsett ferli
Samsett mótun tekur aukefnaframleiðslu í aðra átt. Opin mótunarferli leggja trefjaplast eða kolefnisþræði upp í höndunum. Lokað mótunarferli nota samsvarandi form og þrýsting. Þessar aðferðir búa til hluti með frábæru styrk-til-þyngdarhlutfalli. Þær virka vel fyrir afkastamikla ramma og burðarplötur. Verkfærakostnaðurinn er hóflegur. Lotutímar eru lengri en sprautumótun. En fyrir notkun þar sem hvert gramm skiptir máli, skila samsett efni raunverulegu gildi. Verkfræðingar nota þau þegar ál er of þungt og plast er of veikt.
Plötu- og sprautumótun fyrir magnframleiðslu
Laserskornir og beygðir undirvagnsstuðningar
Smíði plötumálms tekur mjög vel á magnframleiðslu. Leysiskurður og beygja býr til undirvagnsstuðninga fljótt og ódýrt. Verkfærakostnaður er lágur til miðlungi. Uppsetning krefst miðlungs fyrirhafnar. Hringrásartímar eru hraðir. Fyrir keyrslur upp á 500 til 5,000 eininga er plötumálmur oft hagkvæmasti kosturinn. Efnissóun er minni en með CNC því þú getur raðað hlutum saman á plötu. Vikmörk eru sanngjörn, ±0.1 til 0.5 mm. Það er ekki eins þétt og með CNC, en það virkar fyrir margar rammaforrit. Plötur passa vel inn í sjálfvirka framleiðslulínu. Þegar vélarnar eru forritaðar ganga þær með litlum mannlegum aðstoð. Þessi sjálfvirkni framleiðslulínu lækkar launakostnað og heldur gæðum stöðugum. Þegar þú þarft hundruð undirvagnsstuðninga, þá skilar plötumálmur áreiðanlegri framleiðslu. Smíðaferlið er vel stigstærð frá frumgerðum til fulla framleiðslu.
Sprautumótaðir plastfestingar og hlífar
Sprautusteypa breytir kostnaðarmyndinni algjörlega. Verkfærin eru dýr. Stálmót getur kostað $2,000 til $50,000 eða meira. Við 100 hluta bætir sú $10,000 mót $100 við hvern hluta. En við 10,000 einingar lækkar kostnaðurinn við mótið niður í aðeins $1.00 á hlut. Einingarkostnaðurinn fellur niður í aura. Hringrásartíminn er mjög hraður. Ferlið tekst vel á við mikla sjálfvirkni. Þess vegna er sprautusteypa ríkjandi í magni yfir 5,000 einingar. Plastfestingar, lok og hylkingar eru stöðugar. Efnisvalið inniheldur nylon, ABS og pólýkarbónat. Hvert efni býður upp á mismunandi jafnvægi á styrk, höggþoli og kostnaði. Kjörinn kostur fyrir sprautusteypu er 1,000 einingar og meira. Þar fyrir neðan er verkfærakostnaðurinn slæmur. En þegar þú hefur skuldbundið þig til mikils magns er ekkert sem slær það fyrir lágan kostnað á hlut. Sjálfvirkt framleiðsluumhverfi með sprautusteypuvélum keyrir með lágmarks vinnuafli á hlut.
Ráðleggingar um hljóðstyrkssvið
| Hljóðstyrksband | Hagkvæmast | Forsendur |
| 1-50 | 3D prentun, CNC | Lágmarks NRE; hröð námsgeta. |
| 50-500 | CNC, málmplötur | Endurtekningarhæfni án mikillar verkfæraáhættu. |
| 500-5,000 | Málmplata, brúarmótun | Umskiptasvæði: endurtekningarhæfni byrjar að skila sér. |
| 5,000 + | Sprautusteypa, deyjasteypa | Hátt NRE er að fullu afskrifað; hraðinn er konungur. |
Frá hagnýtu sjónarhorni hafa fyrirtæki eins og NOBLE mikla þekkingu á öllum þessum ferlum. NOBLE, leiðandi framleiðslufyrirtæki í Kína, aðstoðar viðskiptavini við að velja réttu aðferðina fyrir hvern AMR burðarhluta. Reynsla þeirra af CNC, aukefnaframleiðslutækni, plötum og sprautumótun tryggir skilvirka frumgerðasmíði og fjöldaframleiðslu.
Hönnun AMR byggingarhluta með tilliti til afkasta
Góð hönnun breytir virkum hlut í skilvirkan hlut. Hvert gramm sem þú sparar og hver eiginleiki sem þú bætir við breytir endingu rafhlöðunnar, nákvæmni skynjara og viðhaldskostnaði. Réttar ákvarðanir snemma gera framleiðsluna einnig mun auðveldari.
Þyngdarhagkvæmni fyrir rafhlöðunýtni
Þyngd rafhlöðunnar ræður drægni AMR. Þyngri vélmenni þarf meiri orku til að hreyfast. Það þýðir stærri rafhlöður, sem bæta við enn meiri þyngd. Að brjóta þessa vítahring byrjar með snjallri burðarvirkishönnun.
Notkun rifja-, vasa- og hunangsseima
Riflögur auka stífleika án þess að auka fyrirferð. Hugsaðu um það eins og hryggina á plasttappa af flösku. Flatur spjald gæti þurft að vera 8 mm þykkur til að standast beygju. Bættu við nokkrum rifjum og þú getur lækkað það niður í 4 mm. Styrkurinn helst sá sami. Þyngdin minnkar um næstum helming. Vasagerð virkar á sama hátt á CNC-fræstum hlutum. Þú skerð út efni þar sem spenna er lítil. Hluturinn heldur ytra formi sínu en innra byrðið er holt. Hunangskaka-byggingar taka þetta lengra. Þær eru frábærar fyrir lok og hylki. Áskorunin er að para hönnunina við ferlið. Riflögur passa fullkomlega í sprautumótun. Vasagerð virkar í CNC og 3D prentun. Hunangskaka-mynstur eru möguleg með aukefnaframleiðslutækni. Hvert ferli hefur sín eigin takmörk. Talaðu við samstarfsaðila eins og NOBLE snemma. Þeir geta sagt þér hvaða eiginleikar eru hagnýtir. Hönnun þeirra til að styðja við framleiðsluhæfni sparar tíma og peninga.
Styrkur vs. efniskostnaður
Léttari efni kosta meira á hvert kílógramm. Kolefnisþráður sparar þyngd en hækkar fjárhagsáætlunina. Ál 6061 hittir í mark. Það er sterkt, létt og hagkvæmt. Fyrir hluti sem verða fyrir miklu álagi gætirðu þurft stál. En stál er þungt. Snjalla ráðið er blendingahönnun. Notið aðeins stál á álagspunktum. Notið ál eða plast annars staðar. Þetta heldur þyngdinni niðri án þess að tæma bankareikninginn. Framleiðsluferlið skiptir líka máli hér. Sprautusteypa gerir þér kleift að blanda efnum í einum hluta. Ofursteypa bætir við mjúku gripi eða þéttingu. 3D prentun gerir þér kleift að breyta eðlisþyngd innan sama hlutar. Þessi verkfræðibrellur spara grömm í raunverulegum forritum.
Hitastjórnun og umhverfisþétting
AMR-vélar ganga í marga klukkutíma. Mótorar, rafhlöður og rafeindabúnaður mynda hita. Ryk og raki er alls staðar í vöruhúsum. Góð hönnun leysir bæði vandamálin.
Samþætting kælikerfis og loftræstingar
Kælivökvar draga hita frá heitum íhlutum. Þeir bestu eru með rifjum sem auka yfirborðsflatarmál. Þú getur unnið þá úr áli eða prentað þá með leiðandi fjölliðum. Loftræstingarrásir leyfa lofti að streyma í gegnum undirvagninn. Vel staðsettur vifta færir heitt loft út. Bragðið er að rýma fyrir þessa eiginleika án þess að bæta við stærð. Samþætting skiptir máli. Mótorfesting sem einnig þjónar sem kælivökvi sparar pláss. Þessi tegund af tvíþættri verkfræði er algeng í háþróuðum kerfum. Hvert gramm sem þú sparar í kælingu hluta fer beint í farm eða rafhlöðu.
Þéttiskynjari festist gegn ryki og raka
Skynjarar eru augu vélmennisins. Óhrein linsa þýðir léleg gögn. Þétting heldur ryki úti. O-hringir og þéttingar virka vel. Það sama á við um ofsteyptar þéttingar. Hönnunin þarf gróp eða kant fyrir þéttinguna til að sitja í. Þetta bætir við smá flækjustigi við hlutinn. En það sparar mikið viðhald. Fyrir utanhúss AMR eru þéttingarkröfurnar strangari. Þú þarft IP65 eða hærri vottun. Það þýðir þröng vikmörk á öllum tengiflötum. Samstarfsaðili með CNC-þekkingu getur uppfyllt þessi vikmörk. NOBLE, leiðandi framleiðslufyrirtæki í Kína, býður upp á þessa nákvæmni. Fagleg vélræn þekking þeirra tryggir að þéttingar virki í fyrsta skipti.
Þjónustuhæfni og mátsamsetning
Viðhald á vettvangi heldur vélmennum gangandi. Niðurtími kostar peninga. Hlutir sem erfitt er að ná til eða skipta um valda höfuðverk.
Hraðlosandi festingar og snúruleiðarrásir
Boltaðir samskeyti eru áreiðanleg en hægfara. Hraðlosandi festingar gera þér kleift að skipta um hlut á nokkrum sekúndum. Fjórðungssnúningsfestingar og fjaðurklemmur eru algengir kostir. Kapalleiðarrásir halda vírunum snyrtilegum. Rás skorin í grindina leiðir kapalinn. Hún kemur í veg fyrir núning og auðveldar rakningu. Þessir eiginleikar bæta við smá tíma í vinnslu. En þeir spara klukkustundir á vettvangi. Góð sjálfvirkni í framleiðslulínum getur tekist á við þessi smáatriði. Forritun CNC-stýringarinnar til að skera rás krefst nokkurra aukalína af kóða. Ávinningurinn er mikill í þjónustulund.
Hönnun fyrir sundurhlutun í viðhaldi á vettvangi
Smellfestingar brotna þegar þú tekur þá í sundur. Skrúfur gera það ekki. Hannaðu hverja samskeyti þannig að þau séu opnuð að minnsta kosti þrisvar sinnum. Notaðu ryðfría stálhluti til að koma í veg fyrir tæringu. Merktu hvert tengi. Þetta hljómar einfalt en margar hönnunir sleppa því. Mátunarsamsetning gerir þér kleift að skipta um einn hlut án þess að fjarlægja allt. Rafhlöðuhús ættu að renna út. Skynjarafestingar ættu að losna. Þessar ákvarðanir gera efnismeðhöndlun mýkri. Þær draga einnig úr birgðaþörf. Þú hefur á lager nokkra algenga hluti í stað margra sérsniðinna. Öryggið batnar líka. Tæknifræðingur getur skipt um bilaðan skynjara á tveimur mínútum í stað tuttugu.
Efni fyrir AMR byggingarhluta
Að velja rétt efni hefur áhrif á þyngd, kostnað og hvernig hlutinn er smíðaður. Hver framleiðsluaðferð virkar best með ákveðnum efnum. Valið ræður einnig hversu lengi hlutinn endist.
Álblöndur: Léttar og vélrænar
Ál hentar í margs konar vélmenni. Tvær gerðir standa upp úr.
6061-T6 og 7075
6061-T6 er algengasta valið fyrir flesta hluti. Strekkþol þess er 276 MPa. Þreytuþol þess er 97 MPa við 500 milljón sveiflur. Það er gott fyrir undirvagna og sviga. Fyrir þyngri álag hefur 7075-T6 503 MPa trekkþol. Það hjálpar fyrir hluti undir miklu álagi. Ókosturinn er kostnaðurinn. 6061-T6 kostar $2 til $5 á kg. Með CNC vinnslu kostar hver hluti $50 til $500. Þessi framleiðsluaðferð virkar vel fyrir litlar framleiðslulotur.
| Property | 6061-T6 | 7075-T6 |
| Ávöxtunarkrafa | 276 MPa | 503 MPa |
| Þreyta Styrkur | 97 MPa | 159 MPa |
| Togstyrk | 310 MPa | 572 MPa |
Anóðisering og aðrar yfirborðsmeðferðir
Anóðisering verndar hvern álhluta gegn sliti. Anóðisering af gerð II myndar lag frá 0.0001 til 0.001 tommu. Anóðisering af gerð III fer upp í 0.004 tommur og veitir betri slitvörn. En hún lækkar þreytuþol. Fyrir hluti sem þurfa að þola margar umferðir skal velja gerð I. Þessar meðferðir gera hlutinn endingarbetri.
Verkfræðiplast: Áhrif og kostnaðarhagur
Plast sparar þyngd og kostnað fyrir hvern hluta. Það berst einnig gegn ryði án auka hjálpar.
Nylon og ABS
Nylon 6/6 kostar 1 til 2 dollara á hvert kg. Með þrívíddarprentun kostar hver hluti 10 til 50 dollara. Það er mun minna en CNC ál. Nylon þolir högg vel. ABS kostar minna en er ekki eins sterkt. Báðar aðferðir virka með aukefnum eins og FDM og SLS. Þessi þrívíddarprentunaraðferð virkar vel fyrir litlar upplagnir.
| Efni | Kostnaður á kg | aðferð | Kostnaður á hluta |
| 6061-T6 | $2-5/kg | CNC | $ 50–500 |
| Nylon 6/6 | $1-2/kg | 3D prentun | $ 10–50 |
Kostnaður við ál ($50–500 á hlut) er hærri en 3D prentun úr nylon ($10–50). Nylon hentar betur fyrir ódýr verkefni.
Polycarbonate
Pólýkarbónat er sterkara en nylon. Það þolir högg vel. Fyrir notkun sem krefst styrks virkar það í mörgum kerfum. Þrívíddar prentunaraðferðin fyrir þennan hluta notar samlagningaraðferðir.
Samsett efni og stál fyrir erfiðar aðstæður
Sum notkunarsvið krefjast mjög mikils styrks. Samsett efni henta vel fyrir þær þarfir.
Opin/lokuð mót kolefnisþráður
Kolefnisþráður gefur mesta styrk miðað við þyngd sína. Opin mótunaraðferðir framleiða sterka hluti. Framleiðsla tekur lengri tíma. En niðurstöðurnar eru bestar fyrir ramma. Þetta framleiðsluferli notar aukefnatækni. 3D prentunaraðferðin fyrir hvern hluta krefst nákvæmni. Þessi verkfræðinotkun kallar á sterk efni.
Ryðfrítt stál
Ryðfrítt stál ryðþolir. Það hentar vel fyrir utandyra vélmenni. Framleiðsluferlið er CNC eða plötusmíði. Þessi hluti kostar meira en ál. En hann endist lengur. Hvað varðar öryggishluti eykur það áreiðanleika.
NOBLE, leiðandi framleiðslufyrirtæki í Kína, býr yfir mikilli þekkingu á þessum efnum. Ráðgjöf þeirra hjálpar viðskiptavinum að velja rétt efni fyrir AMR yfirbyggingarhluta. Þetta tryggir að framleiðsluaðferðin henti magni og kostnaðarmarkmiðum.
Samstarf við NOBLE um framleiðslu á AMR burðarhlutum

Alhliða sérþekking í málm- og plastvinnslu
CNC vinnsla, sprautumótun, málmplata og 3D prentun
NOBLE býr yfir öllum mikilvægum aðferðum til að framleiða AMR burðarhluta. Teymið þeirra framkvæmir þrívíddarprentun, CNC vinnslu, sprautumótun og plötumálmvinnu á einum stað. Þessar aðferðir henta öllum þínum þörfum. Fyrir frumgerð er þrívíddarprentun hraðvirk. Fyrir fleiri hluti nota þeir sprautumótun. Sjálfvirk lína meðhöndlar mikið magn. Fyrir undirvagna nota þeir plötumálm með leysiskurði. Þeir velja ferlið út frá því hversu marga hluti þú þarft og hvaða efni þú vilt. Sérfræðingar velja besta ferlið og efnið fyrir hvern hlut. Þeir hugsa um hvernig hlutinn verður notaður. Vélmenni þurfa nákvæma hluti. Efnismeðhöndlarar þurfa endingargóða hluti. Teymið notar verkfræðiþekkingu sína fyrir hvern hlut. Sjálfvirkni lækkar kostnað. Það gerir kleift að framleiða marga hluti. Þrívíddarprentun og hefðbundnar aðferðir vinna saman fyrir flókna hluti.
Full þjónusta frá hönnun til framleiðsluhæfni til lokasamsetningar
Þeir aðstoða við hönnun snemma. NOBLE skoðar þrívíddarlíkanið þitt og leggur til leiðir til að auðvelda framleiðslu þess. Þeir snúa hvössum hornum. Þeir gera þunna veggi sterkari. Þessar litlu breytingar spara peninga og koma í veg fyrir að hlutar brotni. Þjónustan nær lengra en hönnun. NOBLE sér um að fá efni, vélræna vinnslu, frágang og samsetningu hluta. Þú færð fullunna hluti sem eru tilbúnir til notkunar. Þessi heildaraðferð dregur úr þörfinni á að stjórna mörgum birgjum. Eitt teymi stýrir öllu. Fyrir flóknar AMR smíði þar sem hlutar verða að passa vel saman er þessi stuðningur dýrmætur. Ferlið gengur snurðulaust frá upphafi til enda. Erfið verkefni njóta góðs af þessari aðferð.
Gæðavottanir: ISO 9001:2015 og ISO 13485:2016
Strangt gæðaeftirlit fyrir nákvæma og samræmda hluti
ISO 9001:2015 setur grunngæðastigið. Þeir athuga hvert skref í ferlinu. Þeir mæla stærð og athuga yfirborðsáferð. Skrár eru haldnar svo þú getir rakið hluti. Ef hluti bilar geturðu fundið lotuna hans. Þetta er mikilvægt fyrir öryggisgagnrýna hluti. Laus skynjari getur stöðvað vélmenni í sporum sínum. Góð gæði koma í veg fyrir það. Sérhver hluti uppfyllir forskriftirnar. Erfið verkefni þurfa þessa áreiðanleika. Ferlið gefur stöðugar niðurstöður í hvert skipti.
Læknisfræðilega gæðastýring sem hægt er að nota í krefjandi vélmennaiðnaði
ISO 13485:2016 bætir við strangari eftirliti. NOBLE hefur þessa vottun. Þetta þýðir mjög strangar kröfur fyrir AMR-hluti. Fyrir mikilvæga vélfærafræði byggir þessi staðall upp traust. Sama ferli og skoðar skurðaðgerðarhluti skoðar festingargöt mótorsins. Þessi nákvæmni hjálpar vélmenninu að rata nákvæmlega. Teymið fylgir ströngum reglum. Sérhver hluti uppfyllir strangar gæðastaðla. Ferlið er skjalfest og stjórnað. Hlutir sem þurfa þessa nákvæmni njóta góðs af þessu.
Heildarstuðningur við þróun AMR
Leiðbeiningar um efnisval og hagræðingu hönnunar
Efnið sem þú velur hefur áhrif á kostnað, þyngd og endingartíma. Verkfræðingar NOBLE aðstoða þig við að velja efni. Fyrir léttan hluta skaltu prófa ál 6061 eða kolefnistrefja. Fyrir höggþol skaltu nota nylon eða pólýkarbónat. Fyrir mikla stífleika gæti stál hentað. Teymið skoðar álagsþarfir þínar og leggur til besta efnið. Þeir hanna hlutinn fyrir valið ferli. Hluti fyrir sprautusteypu hefur jafna veggþykkt. Hluti fyrir þrívíddarprentun hefur horn sem þurfa ekki stuðning. Þessar breytingar auðvelda framleiðslu. Þekking á ferlinu leiðir til betri hönnunar. Þrívíddarprentun gefur þér einstakt hönnunarfrelsi. Efnisval hefur bein áhrif á lokahlutann.
Ábyrgð frá einum aðila frá frumgerð til framleiðslu
Eitt fyrirtæki sér um allt. Fyrir frumgerðir nota þau þrívíddarprentun til að gera breytingar hratt. Þegar hönnunin er fullmótuð fara þau yfir í CNC eða sprautumótun. NOBLE sér um skiptin. Þú þarft ekki að senda skrár til mismunandi verkstæða eða athuga nýja birgja. Sömu verkfræðingarnir og unnu að frumgerðinni hafa eftirlit með framleiðslunni. Þetta kemur í veg fyrir vandamál snemma. Fyrir efnismeðhöndlunarvélmenni sem þurfa að virka vel í hvert skipti er þessi áreiðanleiki mikilvægur. Teymið er með frá upphafi til enda. Einn aðili ber ábyrgð á öllu. Þetta sparar tíma og minnkar áhættu við val á efnum og framleiðslu á hlutum.
Að velja rétta ferlið snýst um magn, styrk og kostnað. Flóknir hlutar í litlu magni henta fyrir CNC-vinnslu. Plasthlutar í miklu magni henta fyrir sprautumótun. Frumgerðir og flókin rúmfræði virka best með aukefnaframleiðslu, eins og þrívíddarprentun á fjölliðum eða mótun úr samsettum efnum. Endingargóðir rammar þurfa plötumálm eða samsett ferli. Hönnunarvalkostir út frá þyngd, hitastjórnun og endingargóðu útliti móta hvaða framleiðsluaðferð er skynsamleg. Efnisval skiptir jafn miklu máli. Áður en þú velur skaltu meta nauðsynlegt magn, styrkþarfir og kostnaðarmarkmið. Hafðu samband við framleiðanda eins og NOBLE. Sérþekking þeirra á málm- og plastferlum tryggir skilvirka framleiðslu á AMR burðarhlutum.
Algengar spurningar um framleiðslu á byggingarhlutum AMR
Hvað gerir AMR burðarhluta frábrugðna venjulegum vélmennahlutum?
Burðarhlutar AMR þurfa að takast á við sveigjanlega leiðsögn og staði sem eru síbreytilegir. Þeir verða að vera léttir svo rafhlaðan endist, en einnig nógu sterkir til að þola daglegt slit. Ólíkt föstum vélmennum standa þessir hlutar frammi fyrir stöðugri hreyfingu, titringi og álagi sem færist til. Það kallar á vandaða hönnun og rétta framleiðsluferlið fyrir hvert verk.
Hvaða framleiðsluferli hentar best fyrir framleiðslu í litlu magni?
CNC-vinnsla er frábær fyrir litla til meðalstóra framleiðslu. Þú færð þröng vikmörk án þess að eyða miklu í verkfæri. Fyrir framleiðslulotur undir 500 einingum veitir þetta ferli stöðuga gæði á kostnaði sem þú getur spáð fyrir um. Aukefnistækni eins og 3D prentun virkar einnig vel fyrir frumgerðir. Hver aðferð hefur sína kosti hvað varðar hraða, kostnað og efnisvalkosti.
Hvernig passar 3D prentun inn í framleiðslu á AMR hlutum?
Þrívíddarprentun hentar best fyrir flókin form og hraðvirkar breytingar. FDM og SLS meðhöndla vel sviga, hylki og frumgerðir. Tæknin dregur úr verkfærakostnaði, þannig að hún er fullkomin fyrir sérsniðnar hönnun. En einingarkostnaðurinn helst óbreyttur, þannig að þrívíddarprentun hentar betur fyrir lítið magn en fjöldaframleiðslu. Margir framleiðendur nota hana samhliða hefðbundnum aðferðum.
Hvenær ætti ég að velja sprautumótun frekar en aðrar aðferðir?
Sprautusteypa vinnur í framleiðslu yfir 5,000 einingar. Upphafskostnaðurinn við verkfæri er hár, en kostnaður á hvern hluta lækkar mikið. Plastfestingar, lok og hylki eru framleidd hratt og stöðugt. Fyrir framleiðslu í miklu magni slær þessi aðferð kostnaðinn við CNC og 3D prentun. Undir 1,000 einingar virkar stærðfræðin sjaldan.
Hvaða efni henta best fyrir AMR burðarhluta?
Ál 6061-T6 gefur frábært styrk-á-þyngdarhlutfall fyrir undirvagna og festingar. Verkfræðiplast eins og nylon og pólýkarbónat sparar þyngd og þolir högg. Kolefnisþráðasamsetningar veita mestan styrk fyrir krefjandi notkun. Ryðfrítt stál hentar utandyra vélmennum sem þurfa að standast ryð. Efnisval hefur áhrif á bæði framleiðsluaðferðina og lokaafköstin.
Getur aukefnaframleiðsla tekist á við burðarþol?
Já, ef þú hannar það vandlega. Þrívíddarprentun úr fjölliðum býr til sterkar festingar þegar lagskipting er í takt við spennustefnur. SLS nylonhlutar sýna góðan höggþol. Fyrir hærra álag gefur mótun samsettra hluta með kolefnistrefjum framúrskarandi niðurstöður. Prófanir og staðfesting eru enn nauðsynleg áður en aukefnishlutar eru notaðir í mikilvægum forritum.
Hvernig fínstilli ég AMR burðarhluta með tilliti til þyngdar?
Rifjunar-, vasa- og hunangsseimingar fjarlægja efni þar sem spenna er lítil. Þessir eiginleikar virka mismunandi eftir framleiðsluferlum. Sprautusteypa meðhöndlar rif vel. CNC-vélavinnsla er frábær til vasagerðar. Aukefnistækni gerir kleift að hanna flóknar grindur. Markmiðið er að spara grömm án þess að fórna styrk eða öryggi.
Hvers vegna að eiga í samstarfi við NOBLE fyrir AMR burðarhluta?
NOBLE býr yfir mikilli þekkingu á CNC vinnslu, sprautumótun, plötum og þrívíddarprentun. ISO vottanir þeirra tryggja stöðuga gæði. Teymið leiðbeinir efnisvali og hönnunarhagkvæmni frá frumgerð til framleiðslu. Sem leiðandi framleiðslufyrirtæki í Kína aðstoðar NOBLE viðskiptavini við að rata á skilvirkan hátt í ferlum.






