

Sjúkrahúsvélmenni þurfa hluti sem virka rétt í hvert skipti. Lítill galli í skurðarhandlegg getur valdið stórum vandamálum. Þess vegna er CNC-vinnsla sjúkrahúsvélmenna svo mikilvæg. Hún gefur þessum vélum þá nákvæmni og áreiðanleika sem þær þurfa. Hvernig tekur maður hönnun skurðlækningavélmennis frá frumgerð yfir í framleiðsluhæfan hluta? Þú verður að halda þröngum vikmörkum, halda kostnaði í skefjum og velja rétt efni. Lækningavélmenni skilja ekki eftir pláss fyrir mistök. Góð CNC-vinnsla leysir það. Það krefst færni og rétts samstarfsaðila. NOBLE, leiðandi framleiðslufyrirtæki í Kína, hjálpar viðskiptavinum að fara frá frumgerðasmíði til fjöldaframleiðslu. Teymi okkar þekkir CNC-vinnslu sjúkrahúsvélmenna mjög vel. Þessi grein leiðbeinir þér í gegnum hönnun, efni, nákvæmni og val á samstarfsaðilum.
Grunnur sjúkrahúsvélmenna CNC vinnslu
CNC-vélræn vinnslutækni sjúkrahúsvélmenna er aðalstoð nútíma lækningavélmenna. Hver hluti skurðlækningavélmenna verður að hafa nákvæmar mælingar. Mannslíkaminn þolir ekki mistök. Þess vegna er nákvæm framleiðslutækni svo mikilvæg hér. Lækningavélmenni þurfa hluti sem passa fullkomlega í hvert skipti.
Hlutverk CNC vinnslutækni í læknisfræðilegri vélmennafræði
Hlutir skurðlækningavélmenna eins og endvirkir og drifkerfi þurfa mikla umhyggju. Undirvagninn sem heldur öllu þarfnast einnig nákvæmrar stjórnunar. CNC-vélavinnsla vinnur öll þessi verk með endurteknum árangri.
Að ná vikmörkum undir millimetra
Ímyndaðu þér vélmenni sem heldur á skurðhníf. Hann verður að hreyfast með nákvæmni niður í örsmáa brot úr millimetra. Svissnesk CNC-beyging með leiðarhylsi gerir þetta mögulegt. Hún heldur löngum, mjóum hlutum nálægt skurðarverkfærinu. Þetta kemur í veg fyrir sveiflu og heldur öllu miðjuðu. Hlutir sem eru um 300 mm langir og 5 mm breiðir geta haft vikmörk upp á plús eða mínus 0.005 mm.
Efnisval hefur einnig áhrif á nákvæmni. 17-4PH H900 ryðfrítt stál gefur 40 til 45 HRC hörku fyrir kjálka og blöð. 316L ryðfrítt stál berst gegn tæringu vegna holna í lokum og opum. Títan, 5. flokkur, hentar vel fyrir lífsamhæfa íhluti með mikilli styrk. Þessi efni halda lögun sinni í gegnum endurteknar sótthreinsunarlotur. Notkun CNC-vinnslu hér er mikilvæg fyrir öryggi sjúklinga. Víddarskoðun CMM kannar hvern einasta hluta. Þetta tryggir nákvæmni sem þarf fyrir klínísk vinnu. Háþróuð CNC-vinnslutækni býr einnig til yfirborð sem standast bakteríuvöxt.
Samræmi yfir framleiðslulotur
Einn fullkominn hluti er aldrei nóg. Læknisfræðileg vélmenni krefjast þess að allir hlutir passi við þann síðasta. Samræmi milli framleiðslulota kemur frá strangt stýrðum ferlum. Lokaðar endurgjöfarkerfi fylgjast alltaf með afköstum. Þau aðlagast sjálf til að viðhalda vikmörkum. Þetta skiptir máli fyrir skurðlækningavélmenni sem fara í gegnum margar lotur án bilunar.
Sjálfvirk notkun veitir mjög mikla og endurtekningarhæfa samræmi. Handvirk vinna breytist með hverjum rekstraraðila. Villutíðni forritaðra sjálfvirkra verkefna helst nærri núll. Nákvæmni framleiðslu er háð þessari endurtekningarhæfni. Gæði koma frá ferlum sem treysta ekki eingöngu á mannlega dómgreind. Læknisfræðilegir vélmenni þurfa þetta stjórnunarstig til að vera örugg meðan á aðgerðum stendur.
Framleiðsla skurðlækningavélmenna með CNC að þróast
Samþætting sjálfvirkni og gervigreindar
Framleiðsla skurðlækningavélmenna notar nú gervigreind til að auka afköst. Gervigreindarknúin ferlabestun kannar framleiðslugögn. Hún finnur bestu stillingarnar fyrir hvert efni og rúmfræði. Þetta gefur framúrskarandi niðurstöður í hvert skipti. Gervigreindarknúin spágæði færast frá því að greina galla til að stöðva þá. Hún kannar gögn um mælingar á skönnunarvélum (CMM) og sjónrænar aðferðir til að finna smávægileg frávik. Vandamál koma upp áður en hlutar fara út fyrir forskriftir.
Vélmennarmar sjá um lestun og affermingu hráefna. Þetta gerir kleift að nota vélina stöðugt án ljóss. Vélarnar ganga allan sólarhringinn án mannlegrar viðveru. Þetta eykur afköst til muna en heldur nákvæmni. Hægt er að bæta við eða endurforrita sjálfvirkar frumur hratt. Ekki þarf að ráða nýtt fólk til að stækka kerfið. Háþróuð tækni og búnaður gerir þessa lækningavélmenni hagkvæmari. Fimm ása CNC vélar skera flókin form úr mörgum sjónarhornum.
| Gervigreind / Sjálfvirknitækni | Hvað það gerir | Áhrif á framleiðslu |
| Vélræn hleðsla/afhleðsla | Meðhöndlar efni stöðugt | Gerir kleift að keyra án ljósa allan sólarhringinn |
| Rauntímavöktun | Mælir titring og hita | Kemur í veg fyrir slit á verkfærum |
| Fyrirbyggjandi gæðakerfi | Greinir söguleg CMM gögn | Grípur galla áður en þeir koma upp |
Háhraða vinnsla fyrir flóknar rúmfræðir
Framleiðsla skurðlækningavélmenna er háð hraðvinnslu fyrir flókin form. Endaáhrifavélar hafa bogadregnar fleti og innri eiginleika. Hraðvinnsla fjarlægir efni hratt án þess að tapa nákvæmni. Nákvæmni CNC-vélmenna gerir kleift að fá þunna veggi og skarpar smáatriði. Hlutarnir koma réttir út í fyrsta skipti. Þetta minnkar úrgang og sparar peninga. Fyrir lækningavélmenni þýðir flókin rúmfræði færri samsetningarskref. Einn vélrænn hluti getur komið í stað nokkurra samsettra hluta. Þetta gerir allt framleiðsluferlið hreinna og hraðara.
Að efla lækningavélmenni með gervigreind og sjálfvirkni
Eftirspurn eftir lækningavélmennum heldur áfram að aukast. Hver lækningavélmenni þarfnast hundruða nákvæmra hluta. Þessir lækningavélmenni gangast undir strangar prófanir áður en þeir komast á sjúkrahús. Gervigreind og sjálfvirkni gera þennan mælikvarða mögulegan.
Vélræn hleðsla/afhleðsla og vélaþjónusta
Vélmenni vinna endurtekna vinnu. Þeir hlaða hráefni og afferma fullunna hluti. Fagmenn í vélmennavinnslu geta einbeitt sér að erfiðari uppsetningarverkefnum. Vélmennin þreytast aldrei. Þau vinna alla nóttina. Þetta styttir afhendingartíma fyrir CNC vélmennavinnsluverkefni á sjúkrahúsum.
Sjálfvirk vélaumsjón eykur einnig öryggi. Menn þurfa ekki að teygja sig í vélar á hreyfingu. Hætta á meiðslum minnkar verulega. Fyrir framleiðslulotur þýðir þetta hraðari afgreiðslutíma. Frumgerð getur orðið framleiðsluhluti á nokkrum vikum í stað mánaða. Læknisfræðilegir vélmenni njóta góðs af þessum hraða.
Rauntíma eftirlit með ferli
Skynjarar á CNC-vélum mæla titring, hitastig og hljóð. Ef verkfæri byrjar að slitna, greinir kerfið það strax. Það skiptir um verkfæri áður en hlutinn skemmist. Þetta tryggir framúrskarandi yfirborðsáferð og kemur í veg fyrir að efnið skekkist.
Snertilaus leysigeislaskönnun tekur milljónir yfirborðsgagnapunkta á nokkrum sekúndum. Hún kannar flóknar frjálsar rúmfræðir hratt. Skoðun í ferli með sjálfvirkum mælikönnum mælir mikilvæga eiginleika inni í vélinni. Villur koma upp mitt í ferlinu. Þetta sparar tíma og efni. Úrgangshlutfall lækkar verulega. Fyrir lækningatækni er þetta eftirlit nauðsynlegt. Sama CNC-vélræn nálgun á einnig við um gervilimi og ígræðslur. Allir íhlutir lækningavélmenna verða að vera fullkomnir þegar þeir fara úr verkstæðinu. Þetta gæðastig skilgreinir nútíma lækningavélmenni. Nákvæmni í vinnslu heldur sjúklingum öryggi meðan á hverri aðgerð stendur. Læknavélmenni eru að umbreyta skurðaðgerðum, einn hluta í einu.
Efnisval fyrir CNC vinnslu á sjúkrahúsvélmennum
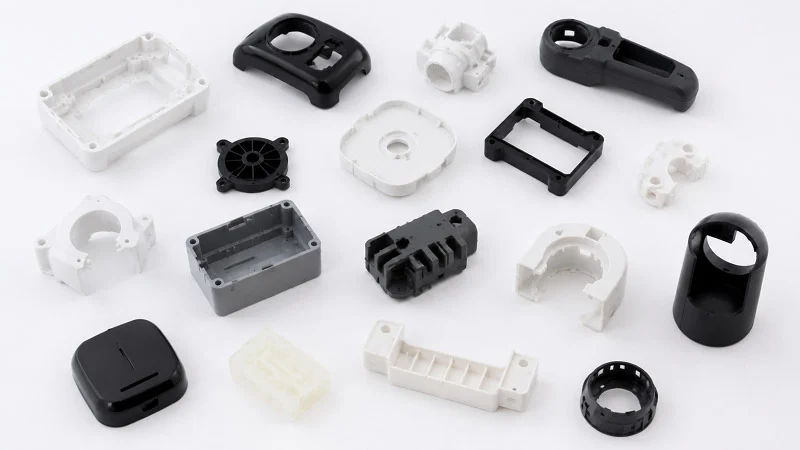
Að velja rétta efnið er helmingur vinnunnar í CNC-vélrænni vinnslu á sjúkrahúsum. Skurðaðgerðararmur verður að vera stífur, léttur og öruggur í sótthreinsun. Hylki verður að vernda rafeindabúnað án þess að auka umfang. Sérhvert val hefur áhrif á kostnað, vinnslutíma og samþykki eftirlitsaðila. Svo hvernig ákveður þú? Þú passar efnið við verkið og athugar síðan að það geti þolað sjúkrahúsumhverfið.
Málmar fyrir styrk og slit
Málmar vinna enn þungavinnuna í flestum lækningavélmennum. Þeir halda þráðum, standast slit og halda lögun sinni eftir þúsundir hringrása.
Ryðfrítt stál (303, 316, 17-4 PH)
303 ryðfrítt stál hentar auðveldlega fyrir sviga og festingar sem ekki eru ígræðslur. 316L vinnur gegn tæringu í holum, þannig að það er góður kostur fyrir loka og vökvaop sem þurfa endurtekna hreinsun. 17-4 PH þarfnast hitameðferðar til að ná 40 til 45 HRC, þannig að það hentar kjálkum, blöðum og öðrum slitflötum. Þessar gæðaflokkar eru algengar í hlutum skurðlækningavélmenna vegna þess að þær vega og meta styrk og þrif.
Álblöndur (6061-T6, 7075-T6)
Ál heldur þyngd niðri og það skiptir máli fyrir arma sem hreyfast hratt. 6061-T6 er vinnuhesturinn — auðvelt í vinnslu, suðuhæft og tæringarþolið. 7075-T6 er sterkara en erfiðara að suðu, þannig að það passar í burðarvirki og festingar þar sem stífleiki er betri en suðuhæfni. Hvorugt ál er tilvalið fyrir slitsterk yfirborð, en bæði skína í undirvagni og rammahlutum.
Plast fyrir þyngd og einangrun
Plast dregur úr þyngd og bætir við rafmagnseinangrun. Það opnar einnig dyrnar að hlutum sem málmar geta ekki auðveldlega passað við.
PEEK og efnaþol þess
PEEK er stjarnan í háþróaðri lækningavélmennatækni. Það ræður við endurtekna gufusótthreinsun yfir 130°C án þess að missa vélrænan heilleika. Það ræður einnig við gammageislun og etýlenoxíðmeðferð. Þessi sveigjanleiki skiptir máli vegna þess að sjúkrahús nota mismunandi sótthreinsunaraðferðir. PEEK þolir sýrur, basa og kolvetni og sýnir sterka vatnsrofsþol. Háþrýstigufa og vatn brjóta það ekki niður í langan tíma. Það er lífsamhæft og þolir hundruð sótthreinsunarferla án þess að skemmast. Fyrir hluta skurðlækningavélmenna sem verða að þola gufuhreinsun er PEEK oft fyrsti kosturinn.
Pólýkarbónat og asetal fyrir hús
Pólýkarbónat veitir höggþol og skýrleika, þannig að það hentar vel fyrir hlífar og verndara. Asetal býður upp á góða stífleika og lágt núning, sem hentar vel fyrir gíra og rennihluta. Hvorugt jafnast á við PEEK hvað varðar seigju gegn sótthreinsun, en bæði halda kostnaði niðri fyrir óþarfa hlífar.
Að para efni við vinnsluferli
Efnisval breytir því hvernig hlutur er framleiddur. Það breytir einnig hvaða vottanir lokahluturinn þarfnast.
Áhrif vélrænnar vinnslugetu á hringrásartíma
Ál 6061-T6 er viðmiðið fyrir auðvelda vinnslu. Það keyrir á 300–600 m/mín, endingartími verkfæris er 60–120 mínútur á hverja brún og dreifir hita hratt. PEEK er önnur saga. Það hefur mjög lága varmaleiðni — um 0.25 W/(m·K), sem er um það bil 1/500 af áli. Hiti myndast við verkfærisoddinn og getur valdið bráðnun, útslætti eða óstöðugleika í vídd. Endingartólið er 120–180 mínútur á hverja brún, en hraðinn verður að vera íhaldssamur. Niðurstaðan er hlutfallslegur vinnslutími upp á 1.5–2.5 sinnum samanborið við ál.
| Efni | Vélarhæfni | Skurður hraði | Verkfæralíf | Hitahegðun | Hlutfallslegur vinnslutími |
| Ál 6061-T6 | Frábært; viðmið í greininni | 300–600 m/mín | 60–120 mínútur á hverja brún | Hiti dreifist hratt; lítil hætta á hitabreytingum | 1.0x (grunngildi) |
| Læknisfræðilega gæða PEEK | Miðlungs; krefst sérhæfðrar vinnslu | Ekki tilgreint (verður að keyra á hóflegum hraða) | 120–180 mínútur á hverja brún | Mjög lág varmaleiðni (0.25 W/(m·K), ~1/500 af áli); hiti safnast fyrir við verkfærisoddinn, sem veldur bráðnun, útslætti og víddaróstöðugleika | 1.5–2.5x á móti áli |
Hluti sem tekur 20 mínútur í 6061 áli gæti tekið 35 mínútur í 316L ryðfríu stáli og 50 mínútur í PEEK. Ástæðan er sú að hægja þarf á vinnslubreytunum. Ál 6061 vélrænt með mikilli hraðavinnslu (300+ SFM með karbíði), langri endingartíma og stuttum hringrásartíma. PEEK og önnur verkfræðiplast eru mjúk en slípandi og raunverulega áskorunin er hiti: plast leiðir ekki hita í gegnum flísina eins og málmar gera, þannig að hiti helst í hlutanum. Ef PEEK verður of heitt getur það glóðað og misst vélræna eiginleika. Fyrir vikið þarf íhaldssaman hraða, léttan frágang og vandlega kælivökvaáætlun. Flókinn PEEK hlutur getur auðveldlega tekið þrefalt lengri vinnslutíma en sömu rúmfræði í áli, og þar sem flestir verkstæði verðleggja eftir vinnslutíma fer sá þrefaldi beint í tilboðið.
Kröfur um vottun lífsamrýmanleika
Ekki þarf öll efni til að uppfylla kröfur um ígræðslu. En allir hlutar sem komast í snertingu við vefi eða eru á sótthreinsuðu svæði þurfa skjalfesta lífsamhæfni. ISO 10993 nær yfir prófunarrammann. Notkun CNC-vélrænnar vinnslu breytir ekki efnasamsetningu efnisins, en hún getur skilið eftir leifar. Kælivökvi, flísar og afgrátunarefni verður að vera stjórnað. Verkstæði sem skilur læknisfræðilega vélfærafræði mun rekja lotunúmer og veita efnisvottorð. Þessi rekjanleiki styður við reglugerðir og heldur gæðaúttektum gangandi.
Hönnunaratriði fyrir CNC vélmenni á sjúkrahúsum
Hvernig þú hannar hluta ákvarðar lokaverð hans. Hönnun fyrir framleiðslu (DFM) finnur vandamál snemma. Snjöll smíði hefst á áætlunarstigi. Að laga vandamál á pappír kostar núll dollara. Að laga það í málmi kostar mikið. Fyrir CNC-vélmenni á sjúkrahúsum þýðir góð DFM færri prófunarútgáfur og lægri byggingarkostnað. Góð CNC-vinnsla byggir á snjallri hönnun. Læknisfræðilegar vélmenni þurfa þessa umhyggju.
Hönnun hluta skurðlækningavélmenna fyrir vinnslu
Veggþykkt og innri eiginleikar
Þunnir veggir beygja sig við skurð. Þykkir veggir kosta meira. Besta jafnvægið heldur hlutanum sterkum. Djúpir vasar valda vandræðum. Þeir þurfa löng verkfæri sem geta beygst. Forðist djúpa vasa og hvassa innri horn til að koma í veg fyrir þörfina á litlum, brothættum fræsum og auka aðgerðum. Staðlaðar gatastærðir lækka kostnað og auka gæði. Að nota sama bor fyrir allan hlutinn þýðir færri verkfæraskipti. Það sparar tíma og framleiðslukostnað. CNC vinnsluaðferðin sem þú velur verður að passa við eiginleika skurðlækningavélmennisins. Nákvæmni kemur frá þessari passa.
Dröghorn og hornradíusar
Skarpar innri horn þarfnast mjög lítilla endafræsa. Þessi verkfæri brotna fljótt. Með því að forðast skarpar innri horn með því að bæta við hæfilegum radíus er hægt að nota venjulegt verkfæri. Þetta eykur gæðin og sparar tíma. Dregghornar hjálpa til við að fjarlægja flísar. Þeir gera einnig hlutinn tilbúinn fyrir sprautumótun síðar. Báðir eiginleikar halda framleiðsluferlinu mjúku. Hlutir sem eru framleiddir á þennan hátt kosta minna fyrir hvern og einn.
Rúmfræðilegar skorður fyrir sótthreinsun
Slétt yfirborð og sprunguminnkun
Bakteríur leynast í hrjúfum yfirborðum. Fyrir hluta skurðlækningavélmenna kemur yfirborðsáferð undir Ra 0.4 μm í veg fyrir að prótein festist. Krómoxíðlagið helst sterkt. Sprungur skipta jafn miklu máli. Gufa frá sótthreinsun kemst í örsmá eyður. Eitt raunverulegt dæmi sýndi að samskeyti verkfæra biluðu eftir 50 hreinsunarlotur. Göt á götum höfðu hrjúfar brúnir sem innihéldu vatn. Með því að skipta yfir í þráðfræsingu og rafpólun endist verkfærið í yfir 500 lotur. Óvirkjun með saltpéturs- eða sítrónusýru endurheimtir krómoxíðlagið og fjarlægir mengun af fríu járni. Rafpólun sléttir rafefnafræðilega smásæja toppa á flóknum innri rásum og býr til bakteríuþolið yfirborð. Þessi CNC aðferð virkar best fyrir læknisfræðilega framleiðslu. Læknisfræðilegar vélmenni reiða sig á þessa yfirborðsstaðla.
Samrýmanleiki efnis við hreinsiefni
Mismunandi hreinsiefni skaða mismunandi efni. Ryðfrítt stál þolir sótthreinsunarefni fyrir sjúkrahús. En plast þarf að athuga. PEEK þolir flest efni. Pólýkarbónat getur sprungið í sumum lausnum. Óvirkjun samkvæmt ASTM A967 fjarlægir laust járn úr ryðfríu stáli hlutum. Þetta skref verndar oxíðlagið. Rafpólun sléttir úr smáum ójöfnum eftir vinnslu. Það virkar aðeins þegar upphafsáferðin er þegar góð. Þessi skref tryggja gæði allra hluta lækningavélmenna. Sérhver lækningavélmenni sem er í notkun er háð þessari hugsun.
Þolmörk í vélrænum samsetningum
Að stjórna uppsafnaðri villu
Sérhver hluti hefur vikmörk. Ef fimm hlutir eru settir saman leggst villan saman. 0.01 mm bil á hlut verður 0.05 mm á samsetningarstigi. Það skiptir máli þegar nákvæmni vélmennisarms þarfnast minni en hrísgrjónakorns. Vandleg skipulagning heldur samsetningunni innan marka. Sama varúð á við um gervilimi og aðra lækningahluti. Læknisfræðilegir vélmenni þurfa þessa áherslu á nákvæmni.
Virkni- vs. getu-byggð vikmörk
Ekki þarf hver stærð að hafa minnstu vikmörk. Vikmörk byggð á getu vélarinnar kosta meira. Að keyra á ±0.005 mm í hvert skipti krefst hægari hraða. Virknivikmörk spyrja: hvað gerir þessi hluti? Staðsetningarpinni þarfnast nákvæmrar stjórnunar. Kapalklemmur gera það ekki. Herðið aðeins það sem skiptir máli. Það sparar peninga án þess að skerða afköst. Góð lækningavélfærafræði notar þessa hugsun.
Frá frumgerð til framleiðslu fyrir CNC vélræna vinnslu á sjúkrahúsum
Að breyta hugmynd í raunverulega vöru í skurðlækningavélmenni krefst þolinmæði. Frumgerð sýnir að hugmyndin virkar. En það er skrefið í að framleiða marga hluti sem teymi festast oft. Að fara úr einum hlut í þúsundir hluta krefst vandlegrar skipulagningar. Hvert stig hefur sín eigin vandamál í för með sér. Rétt áætlun sparar tíma og peninga. Hún heldur einnig gæðum eins í hvert skipti.
Hraðfrumgerð fyrir hönnunarstaðfestingu
Frumgerð setur allar hugmyndir í prófraun. Skurðaðgerðarvélmenni vinna mjög viðkvæmt verk. Þannig að þú býrð til einn hluta fyrst. Þú athugar hvernig hann passar og hreyfist. Svo lagar þú það sem er að.
Ein einingakeyrsla og hraður afgreiðslutími
Að smíða aðeins einn hluta krefst samt kunnáttu. Uppsetningartíminn getur verið allt að hundrað hlutar. Þú þarft verkstæði sem vinnur hratt. CNC-vélatækni sker einn hluta úr heilum blokk. Engin mót eru nauðsynleg. Engin bið eftir verkfærum. Góð verkstæði lýkur frumgerð á nokkrum dögum. Sá hraði skiptir máli þegar þú prófar nýja hönnun fyrir lækningavélmenni. Fjölása miðstöðvar móta flókna hluti í einni uppsetningu.
Endurteknar endurgjöfarlykkjur
Þú prófar hlutinn. Þú finnur vandamál. Þú lagar hönnunina. Þú vinnur með nýjan hlut. Fyrir skurðlækningavélmenni færir hver umferð þig nær fullkominni passa. CNC vinnsla heldur þessari lotu stuttri. Skiptu um CAD skrá á kvöldin. Fáðu nýjan hlut að morgni. Þetta minnkar áhættu. Þú finnur vandamál áður en verkfæri eru búin til. Nákvæmnin úr fyrstu frumgerðum segir þér margt. Fyrir lækningavélmenni er þessi fram-og-til baka aðferð nauðsynleg.
Að stækka lækningavélmenni frá frumgerð til framleiðslu
Nú þarftu hundruð hluta sem eru allir eins. Það breytir því hvernig þú hugsar um framleiðslu. Frumgerðaferlið beygist til að passa við hvert verkefni. Framleiðslan þarfnast ákveðinnar uppbyggingar.
Hönnun á jig- og festingum fyrir endurtekningarhæfni
Frumgerð getur setið í skrúfstykki. Framleiðsla krefst þess að festingar séu smíðaðar fyrir verkið. Þessar jiggar halda hverjum hluta á sama stað. Góð hönnun festinga fjarlægir mismun á milli hluta. Það byggir upp grunn fyrir gæði. Fyrir CNC-vélræna vinnslu á sjúkrahúsum skiptir öllu máli að gera það sama í hvert skipti. Góð framleiðsla á festingum gerir það að verkum. Festingin stjórnar því hversu nákvæmur hver hluti er. Niðurstaðan er hraðari hringrás og færri mistök.
Sjálfvirkar framleiðslufrumur
Einn rekstraraðili hleður efni inn í vélræna klefa. Vélmennið matar CNC vélina alla nóttina. Ljós slökkt er á 24 tíma á dag. Þetta eykur afköst án þess að bæta við launakostnaði. Sjálfvirkar klefar gera hlutina samræmdari. Vélmennið þreytist aldrei. Fyrir lækningavélmenni er þessi stöðugleiki mikilvæg. Skynjarar fylgjast með ferlinu. Ef verkfæri slitnar aðlagast kerfið. Sjálfvirkar klefar eru hvernig skurðaðgerðarvélmenni eru framleiddir í stórum stíl. Þessi framleiðsluaðferð er háð endurteknum uppsetningum. Þessar klefar framleiða flókna hluti með þröngum vikmörkum.
Kostnaðarstjórnun og framleiðsluhagkvæmni
Að færa sig yfir í framleiðslu breytir því hvernig þú hugsar um kostnað. Frumgerð er einskiptis kostnaður. Framleiðslukostnaðurinn heldur áfram að koma upp aftur.
Efniskostnaður vs. vinnslukostnaður
Verð á hráefni er aðeins byrjunin. Vinnslutími kostar oft meira. Einn blokk af PEEK getur kostað mikið. En vinnslutíminn til að skera hann getur verið þrefalt meiri. Er hægt að breyta hönnuninni til að stytta vinnslutímann? Er hægt að nota efni sem vinnur hraðar? Þessir valkostir hafa áhrif á lokakostnað hverrar einingar. Hluti sem tekur 20 mínútur í áli gæti tekið 35 mínútur í 316L ryðfríu stáli. Það leggst hratt saman. Efnisval breytir öllu framleiðsluferlinu. Það hefur einnig áhrif á hvern einasta íhlut.
Að draga úr úrgangi með hermun
Skrap sóar bæði efni og tíma. Skrap er dýrt fyrir títan. Hermunartól hjálpa þér að forðast það. Keyrðu fyrst verkfæraslóðina í hugbúnaði. Hermunin greinir hrun. Hún sýnir hvar verkfærið hristist. Lagfærðu vandamálin í tölvunni. Ekki í vélinni. CNC-vinnsluferlið græðir á þessari athugun.
Eitt sprotafyrirtæki þurfti Ti-6Al-4V hluti fyrir skurðlækningavélmenni. Fyrsti birgir þeirra hafði hátt höfnunarhlutfall. Með því að skipta yfir í einnar uppsetningar 5-ása CNC og skoðun á CMM í vinnslu á fimm hluta fresti minnkaði gallatíðnin verulega. Þeir héldu þröngum vikmörkum yfir þúsundir eininga. Afhendingartími styttist verulega, með engum vettvangsskilum og framúrskarandi vinnslugetu.
Þessar áætlanir virka fyrir öll verkefni í lækningavélmennum. Þær halda hlutunum óbreyttum. Þær virka einnig fyrir hluti eins og gervilimi. Góður samstarfsaðili gerir þessa breytingu greiða. NOBLE, sem leiðandi framleiðslufyrirtæki í Kína, styður við allan líftíma framleiðslunnar, allt frá frumgerðum til stórframleiðslu.
Nákvæmni í CNC vinnslu á sjúkrahúsum með vélmenni
Nákvæmni er meira en bara orð hér. Hún ákvarðar hvort vélmenni hjálpi eða skaði. Hver skurður, mæling og frágangur skiptir máli. Hversu nákvæm þarf þá CNC-vélmenni á sjúkrahúsum að vera? Nákvæmari en flest verkstæði ráða við.
Að skilgreina nákvæmni fyrir hluta skurðlækningavélmenna
GD&T og vikmörk fyrir raunverulega staðsetningu
Línuleg vikmörk leyfa hluta að renna á ská. Gat við X=2.000″, Y=1.500″ með ±0.005″ línulegu vikmörki er innan ferhyrningssvæðis. Ská þess ferhyrnings er um 0.014″. Hlutur getur verið 0.007″ frá raunverulegri miðju og samt staðist. True Position lagar þetta vandamál. Það notar hringlaga svæði í staðinn. Sama 0.007″ villa stenst, en svæðið passar við hringlaga pinna. Fyrir hringlaga hluti sem passa saman tryggir True Position að þeir passi þar sem línuleg vikmörk gætu ekki staðist.
Viðmiðunargildi tengja allt saman. Þegar tappa og legugöt á mismunandi fleti verða að samræmast, heldur sameiginlegur viðmiðunarrammi þeim á sama upphafspunkti. MMC gefur vélvirkjum auka vikmörk þegar göt stækka. RFS heldur vikmörkum fastum fyrir presspassanir. Þessir valkostir hafa áhrif á kostnað og virkni.
Dæmigert svið (±0.005 mm)
Hlutir í skurðlækningavélmennum þurfa mikla nákvæmni. Með því að nota svissneska CNC-beinsun er hægt að ná frávikum upp á ±0.005 mm. Fyrir suma mikilvæga eiginleika gæti þurft enn þrengri frávik. Samskeyti í armi skurðlækningavélmenna þarf oft ±0.005 mm til að forðast lausleika við fínvinnslu.
Yfirborðsáferð fyrir þrif
Ra gildi undir 0.4 µm
Yfirborðsáferð ræður því hversu hreinn hluturinn getur verið. Fyrir samskeyti í skurðaðgerðarvélmennum verður yfirborðsáferðin að vera nógu slétt (venjulega Ra < 0.4 μm) til þess að prótein festist ekki auðveldlega við og krómoxíðlagið haldist órofið. Riflaus hönnun er jafn mikilvæg: við sjálfsofnun getur gufa komist í gegnum minnstu eyður milli skrúfuhauss og samskeytishúss, þannig að CNC-fræsing verður að framleiða fullkomlega slétt samskeyti til að koma í veg fyrir raka og innri ryðmyndun.
Afbraun og kantfrágangur
Fjölþrepa afgrátun með miðflúgunarfrágangi og ómskoðun fjarlægir örsmáar grófur af kjálkum og trissum áhrifavélarinnar. Brúnir eru skoðaðar með 50-faldri stækkun og afmörkuð til að koma í veg fyrir að efni losni inni í búknum. Rafpólun sléttir rafefnafræðilega örsmáa toppa á flóknum innri rásum og býr til bakteríuþolið yfirborð.
Skoðun og gæðaeftirlit í vinnslu
Staðfesting á CMM og leysigeislaskönnun
Hnitamælingarvélar athuga raunverulega staðsetningu sem fjarlægð frá raunverulegri miðju. Leysiskannun fangar milljónir yfirborðspunkta á nokkrum sekúndum. Hún kannar flóknar frjálsar rúmfræðir hratt. Mælitæki í vinnslu mæla lykilatriði inni í vélinni. Villur koma upp í miðju ferli. Úrgangur lækkar. Gæðin haldast há.
Skoðun fyrstu greinar (FAI)
Fyrsta greinarskoðun staðfestir ferlið áður en framleiðsla hefst að fullu. Hún kannar allar víddir á móti teikningunni. Hún staðfestir efnisvottorð og yfirborðsáferð. Fyrir CNC-vélræna vinnslu á sjúkrahúsum finnur FAI vandamál snemma. Sama aðferð á við um gervilimi og aðra lækningahluti. Traust FAI þýðir að framleiðsla hefst rétt.
Samstarf við NOBLE fyrir CNC vélræna vinnslu á sjúkrahúsum

Að velja réttan samstarfsaðila getur ráðið úrslitum um CNC-vélavinnsluverkefni sjúkrahúsvélmenna. NOBLE er leiðandi framleiðslufyrirtæki í Kína. Þeir vinna bæði með málm og plast. Þessi tvöfalda færni skiptir máli þegar vélmennið þitt þarfnast títanfestinga og PEEK-húsa í sömu smíði.
Nákvæm vinnsla á málm- og plasthlutum
Hástyrktar málmblöndur og læknisfræðileg fjölliður
NOBLE framleiðir málmblöndur sem lækningavélmenni þurfa. Títan Grade 5, 17-4 PH ryðfrítt stál og 316L fara öll í gegnum verkstæði þeirra. Þessi efni þola endurtekna sótthreinsun. Fyrir plast vinna þeir með PEEK, pólýkarbónati og asetali. PEEK hlutar þola gufuhreinsun yfir 130°C. Hlífar úr pólýkarbónati vernda rafeindabúnað án þess að auka umfang. Þetta úrval þýðir að þú færð einn samstarfsaðila fyrir hvert efni á teikningunni þinni.
Svissnesk vinnslu- og fjölásamiðstöðvar
Svissnesk beygjutækni með leiðarhylsi heldur löngum, mjóum hlutum nálægt skurðarverkfærinu. Það kemur í veg fyrir sveigju og heldur öllu miðjuðu. NOBLE keyrir einnig fjölása miðjur sem móta flóknar rúmfræðir í einni uppsetningu. Færri uppsetningar þýða þrengri vikmörk og hraðari hringrásartíma. Fyrir hluti í skurðlækningavélmennum eins og drifása og tengibúnaði á endaáhrifavélum, skiptir þessi búnaður máli fyrir hlut sem virkar og hlut sem fellur ekki á skoðun.
Vottanir: Strangt gæðaeftirlit og rekjanleiki
NOBLE hefur vottanir fyrir gæðastjórnun sem tryggja stýrða vinnsluferla, staðfesta framleiðslubreytur, endurskoðun birgja og fullkomnar skrár yfir sögu tækja (DHR). Þetta sýnir að samstarfsaðili í CNC-vinnslu heldur gæðastjórnunarkerfi sem getur tryggt samræmda, rekjanlega og staðfesta framleiðslu. Þetta er það sem alþjóðlegir framleiðendur lækningavéla búast við.
Réttur birgir býður upp á staðfesta ferla, skjalfesta ferlastýringu, rekjanleikakerfi á lotustigi sem tengjast raðnúmeruðum íhlutum og gæðamenningu sem byggir upp gæðastjórnun og FDA-skráningu. Þar sem reglugerðir samræma væntingar verður samstarfsaðilinn í CNC að halda tilbúnum skjölum og rekjanleikainnviðum til endurskoðunar til að tryggja öryggi sjúklinga og tækja á markaðnum.
Sérhverjum hluta sem NOBLE sendir frá sér fylgja efnisvottorð og skoðunarskýrslur. Lotunúmer tengjast hráefninu. Þessi rekjanleiki styður við reglugerðargögn þín. Þegar endurskoðandi biður um staðfestingarskrár fyrir ferli, þá hefur þú þær. Þessi skjöl tryggja öryggi tækisins á markaðnum og sjúklinga þinna.
Full þjónusta: Frá hönnun til samsetningar
Verkfræðiaðstoð fyrir frumgerðarendurtekningar
NOBLE sker ekki bara málm. Verkfræðingar þeirra fara yfir CAD skjölin þín og merkja vandamál með DFM snemma. Þunnir veggir, djúpir vasar og hvassar horn fá athygli áður en flísar fara í loftið. Þessi endurgjöf styttir frumgerðarferla. Þú breytir hönnuninni á pappírnum, ekki á vélinni. Niðurstaðan er færri endurtekningar og lægri þróunarkostnaður.
Samsetning og útbúnaður fyrir framleiðsluhæfa hluti
Þegar hönnunin þín er lokið getur NOBLE sett saman undiríhluti og útbúið þá fyrir framleiðslulínuna þína. Það þýðir að þú færð tilbúna einingu, ekki kassa af lausum hlutum. Þessi þjónusta styttir skoðunartíma og dregur úr skemmdum á meðhöndlun. Frá fyrstu frumgerð til fullrar framleiðslu styður NOBLE allan líftíma framleiðslunnar. Háþróuð tækni þeirra og búnaður heldur framleiðsluhagkvæmni mikilli en viðhalda nákvæmni sem lækningavélmenni þín þurfa.
Teymi sem skipuleggja fyrirfram standa sig betur þegar þau færast frá frumgerð yfir í fulla framleiðslu. DFM finnur þunna veggi og djúpar vasa á pappírnum. Að velja efni eins og PEEK eða 17-4 PH ákvarðar framleiðslutíma og hversu lengi hlutar lifa af sótthreinsun. Mikil nákvæmni kemur í veg fyrir að samsetningar losni. Samstarfsaðili með gæðastjórnun fyrir lækningatæki heldur gæðum skráðum og auðvelt að rekja þær. NOBLE sér um allt fernt, allt frá svissneskri beygju til lokasamsetningar.
Framtíðin lítur spennandi út. Gervigreindarknúin hreyfifræði heldur nákvæmni TCP mjög mikilli og aðlögunarstýring styttir hringrásartíma verulega. Ljósslökktar frumur framleiða nú þegar marga hluti á einni nóttu. Þar sem CNC-vélmenni halda áfram að breytast munu lækningavélmenni aðeins verða klárari og öruggari.
Algengar spurningar um CNC vinnslu á sjúkrahúsvélmennum
Hvaða vikmörk geta sjúkrahúsvélmenni með CNC vinnslu í raun haldið?
Með því að nota aðferðir eins og svissneska CNC-beygju geta hlutar skurðlækningavélmenna haldið ±0.005 mm vikmörkum. Hlutir skurðlækningavélmenna þurfa mjög mikla nákvæmni. Lykilatriðið er að samræma vikmörkin við það sem hlutinn raunverulega gerir.
Hvaða efni hentar best fyrir hluti sem þurfa að þola gufusóttthreinsun?
PEEK þolir endurtekna gufuhreinsun yfir 130°C án þess að missa styrk. Það þolir einnig gammageislun og etýlenoxíð. Ryðfrítt stál eins og 316L og 17-4 PH endist líka vel. Valið fer eftir því hvort þú þarft einangrun, minni þyngd eða slitþol.
Hversu langan tíma tekur það að fara frá frumgerð til fullrar framleiðslu?
Það fer eftir flækjustigi hluta og efnisvali. Ein skurðlækningavélmenni sem hóf framleiðslu stytti verulega afhendingartíma eftir að skipt var yfir í einnar uppsetningar 5-ása CNC og skoðun á meðan á vinnslu stóð með CMM. Hraðgerð frumgerðasmíði tekur daga, ekki vikur, því engin verkfæri eru nauðsynleg.
Hvaða yfirborðsáferð þarf að gera á hlutum skurðlækningavélmenna?
Fyrir liðamót skurðlækningavélmenna verður yfirborðið að vera nógu slétt (venjulega Ra < 0.4 μm) til þess að prótein festist ekki auðveldlega við og krómoxíðlagið haldist órofið. Afgrátun fjarlægir smáar grófur sem gætu rispað vef eða lokað bakteríum.
Hvers vegna skiptir vikmörk máli í vélmennasamsetningum?
Hver hluti hefur sína eigin vikmörk. Ef fimm hlutum er staflað saman bætast villurnar við. Það skiptir máli þegar vélmenni þarfnast mikillar nákvæmni. Virknivikmörk halda kostnaði niðri án þess að skerða afköst.
Hvaða vottanir ætti samstarfsaðili í CNC-vélavinnslu á sjúkrahúsum að hafa?
Leitaðu að vottorðum fyrir gæðastjórnun, sérstaklega vottorðum sem eru hannaðar fyrir læknisfræðilega vinnu og ná yfir stýrð ferli, staðfestar breytur, úttektir birgja og skrár um sögu tækja. Þessi rekjanleiki styður við reglugerðargögn þín og heldur gæðaúttektum gangandi.
Hvernig hefur efnisval áhrif á kostnað við CNC-vélræna vinnslu á sjúkrahúsum?
Vélvinnsla kostar oft meira en hráefnið. Hlutur sem tekur 20 mínútur í áli gæti tekið 35 mínútur í 316L ryðfríu stáli og 50 mínútur í PEEK. Lágt varmaleiðni PEEK neyðir til hófsamra hraða. Þessi auka vélvinnsla fer beint í tilboðið.







