
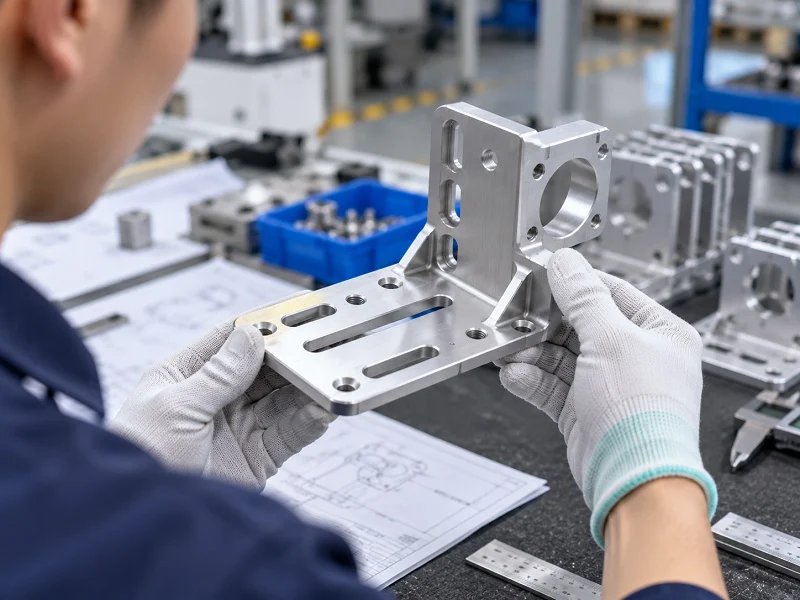
Festing fyrir skynjara í vélmenni heldur skynjurum sínum vel á sínum stað. Að smíða slíka festingu krefst mikillar nákvæmni. Ónákvæm festing veldur rangri stillingu skynjara. Þetta leiðir beint til lélegra gagna, kvörðunarvillu og að lokum kerfisbilunar. Að forðast þessi alvarlegu vandamál byrjar með réttri hagnýtri nálgun. Efnisval, vinnsluaðferðir og ströng þolmörk skilgreina farsæla hönnun. Þessi grunnatriði tryggja að vélmenni virki áreiðanlega við erfiðar aðstæður.
Bestu starfsvenjur fyrir festingu á skynjara fyrir vélmenni
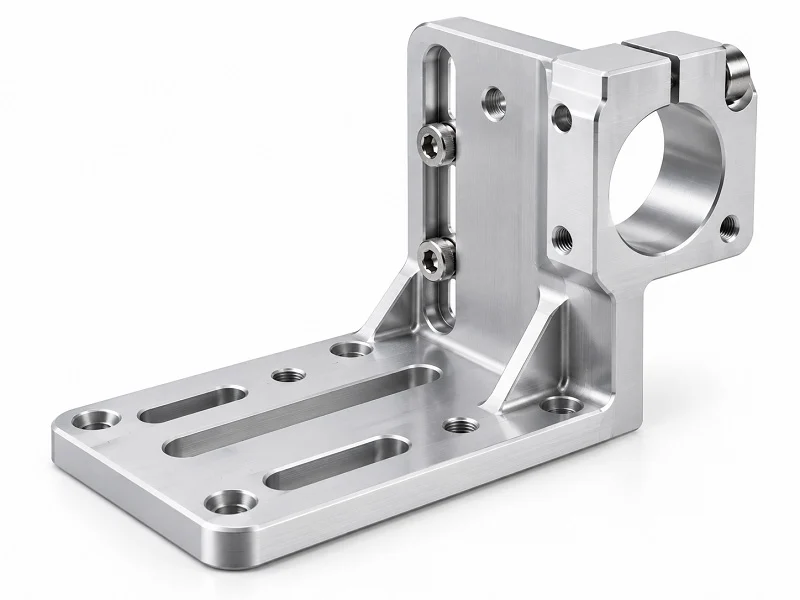
Hönnun fyrir framleiðslugetu
Góð hönnun fyrir framleiðsluhæfni byrjar áður en þú byrjar jafnvel að skera. Djúpir vasar og hvass innri horn hægja á skurðartólinu og auka kostnað. Að halda lögun einföldum dregur úr sliti á verkfærum og fær hluti hraðar af vélinni. Þú ættir að staðla vasaradíusa. Gerðu hornradíusa að minnsta kosti þriðjung af vasadýptinni. Til dæmis, notaðu R5 mm hringlaga afgreiðslu fyrir 15 mm djúpan vasa, svo stífar endfræsar geti skorið á fullum hraða. Haltu sjónlínu fyrir spindil með því að bæta við að minnsta kosti 15 gráðu halla í kringum djúp legugöt til að koma í veg fyrir árekstra. Forðastu ör-þráðaðar blindgöt með því að hanna tappadgöt með nægilegri skurðarfjarlægingu, að minnsta kosti tvöfalt dýpri en nothæfur skrúfur. Notaðu legutappakjölt með R0.2 mm til R0.4 mm með undirskornum skurðarfjarlægingum svo legurnar sitji sléttar upp við öxlarfleti án þess að trufla hornradíus.
Virkniþol skiptir einnig miklu máli. Forðist að bæta við óþarfa þröngu forskriftunum. Þröng þolmörk undir venjulegum virknisviðum, eins og plús eða mínus 0.02 til 0.05 mm, auka oft kostnað án þess að kerfið virki betur. Festing fyrir skynjara vélmenni þarf ekki að hafa öll yfirborð eins þétt og mögulegt er. Nákvæm vinnsla gerir kleift að festa þau í einu lagi með betri flatneskju, röðun og dempun fyrir stöðugleika skynjara vélmennisins. Vélmennaverkefni nota vélræna undirstöður, plötur, sviga og festingareiginleika til að styðja við skynjara, mótora og liði. Sérhver auka þröng þolmörk sem þú bætir við án góðrar ástæðu eykur aðeins kostnað og afhendingartíma.
Sameiginleg hönnun á skynjara og festingum snemma
Þú ættir að hanna skynjarann og festinguna saman snemma í hönnunarfasanum. Myndavélarfesting sem beygist eða hreyfist veldur rangri stillingu. Hið sama á við um LiDAR-einingar og kóðara. Þegar þú hannar saman geturðu skilgreint lögun festingarinnar og stillingareiginleika sem eitt kerfi. Þetta kemur í veg fyrir álag frá rangstilltum götum og truflanir frá slæmri jarðtengingu. Festingarfletirnir verða að vera flatir innan 0.02 mm og staðsetningar gatanna verða að vera nákvæmar til að forðast álag á skynjarahúsið. Ef þú bíður með að hanna festinguna þangað til eftir að þú hefur valið skynjarann, endarðu oft með málamiðlanir sem hafa áhrif á afköst.
Samhönnun hjálpar einnig við leiðsögn kapla og aðgang að tengjum. Þú ættir að skipuleggja hvernig vírar munu liggja og hvar tengin munu sitja. Festing sem lokar fyrir tengi eða neyðir til skarprar beygju kapalsins mun valda vandamálum síðar. Snemmbúin samvinna milli skynjarateymisins og vélvirkjateymisins sparar tíma og peninga. Það tryggir einnig að framleiðsla á íhlutum sem eru festir á vélmenni haldist einföld og endurtakanleg.
Staðfesting frumgerðar
Frumgerðarprófun sannar að hönnunin virki áður en framleiðsla hefst. Til að meta flatneskju verður matið að leyfa umlykjandi fleti að finna stefnu sína án þess að vera háð gagnstæðri hlið. Óunnið mælikvarðabil frá hallaðri uppsetningu er ekki gild flatneskjuniðurstaða. Að jafna aðeins þrjá punkta gefur ekki minnsta umlykjandi svæði fyrir allt yfirborðið. Þú þarft að hafa bæði stefnu og lögun yfirborðs í CMM mati. Að bera aðeins saman hornið milli tveggja samsettra flata er ekki nóg. Það sýnir hlutfallslega stefnu en getur misst af yfirborðstoppum og -dölum.
Veldu nægilega marga punkta til að mæla. Fáir punktar geta misst af beygju eða bylgju á milli sín. Lágmarksfjöldi punkta í forriti til að búa til plan þýðir ekki að öll yfirborðið hafi verið vel athugað. Þekjan verður að passa við yfirborðið og vikmörk. Skilgreindu og stjórnaðu hvernig hlutinn er studdur. Klemming þunnrar plötu getur breytt löguninni sem verið er að skoða. Ef þú samþykkir hlutinn í klemmdu ástandi skaltu skilgreina stuðningana og klemmuna. Ef þú samþykkir hann í frjálsu ástandi skaltu nota uppsetningu sem passar við það. Ekki auka klemmukraftinn bara til að fá hraðlestingu. Tilgreindu hæð og stuðningsskilyrði sérstaklega. Samsíða stillir ekki fjarlægðina milli stýrða yfirborðsins og viðmiðunar A. Skilgreindu nauðsynlega þykkt eða staðsetningu sérstaklega og lestu hana ásamt rúmfræðilegum stýringum.
Þegar skýrslan er skoðuð skal ganga úr skugga um að uppbygging viðmiðunar, umfang yfirborðs, sýnatökuaðferð, matsaðferð og ástand stuðnings séu öll skilgreind og samræmist kröfum teikningarinnar. Taflan hér að neðan sýnir algengar skoðunaraðferðir og hversu vel þær virka fyrir 0.02 mm flatneskjukröfu.
| Skoðunaraðferð | Nákvæm nákvæmni | Hentar fyrir 0.02 mm flatneskju |
| Stafrænir þéttir | ± 0.02 mm | Ekki áreiðanlegt — nákvæmni jafngildir vikmörkum, engin GD&T möguleiki |
| míkrómetrar | ± 0.002 mm | Aðeins einn ás; ekki hægt að mæla yfirborðsform |
| Hæðarmælir + Yfirborðsplata | ± 0.01 mm | Hentar fyrir tvívíddar flatneskju/samsíða; takmarkað við eiginleika sem eru aðgengilegir með dagsetningu |
| CMM (hnitamælavél) | ±0.001–0.005 mm | Best fyrir fulla GD&T, raunverulega stöðu, flókin prófíl, FAI skýrslur |
| Sjónrænn samanburðar- / sjónkerfi | ± 0.005 mm | Takmarkað við eiginleika sem eru aðgengilegir á yfirborði; engin dýpt á Z-ás |
| 3D skönnun (skipulagt ljós) | ±0.02–0.05 mm | Ekki hentugt fyrir skoðun á þröngum borholum eða staðsetningu |
Lykilreglan frá NIST segir að mælibúnaður verði að vera að minnsta kosti fjórum sinnum nákvæmari en vikmörkin sem verið er að athuga. Fyrir 0.02 mm flatneskju þýðir þetta búnað með MPE ≤ 0.005 mm, sem krefst í raun CMM staðfestingar. CNC-vinnsla framleiðir festingargrunna skynjara með nákvæmri lögun og stærð, sem tryggir nákvæma uppsetningu skynjara og stöðuga afköst. Notið 0.02 mm flatneskjuviðmiðið sem raunverulegt dæmi um þarfir nákvæmrar framleiðslu. Festing skynjara fyrir vélmenni sem stenst frumgerðarprófun með þessum aðferðum mun virka áreiðanlega í framleiðslu.
Hönnunaratriði fyrir íhluti sem festir eru með skynjurum í vélmenni
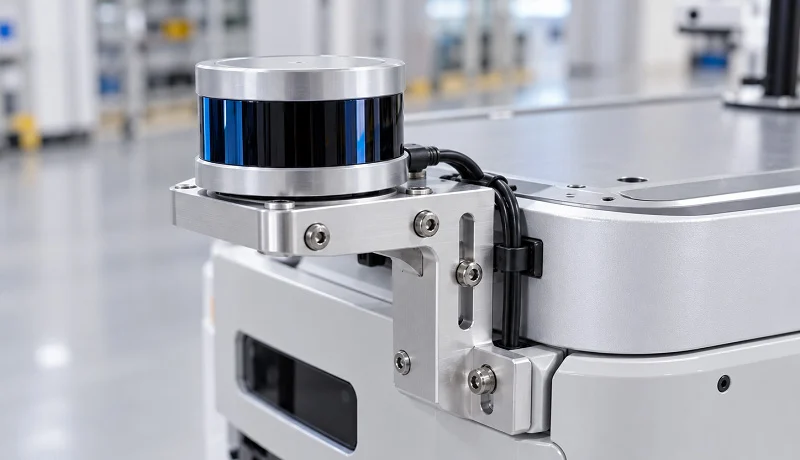
Festingarrúmfræði og röðun
Skynjarafestingar halda myndavélum, LiDAR-einingum og kóðurum. Festa sem beygist eða hreyfist veldur skekkju. Sú skekkja eyðileggur gögnin þín. Þess vegna verður festingargeómetran að halda öllu á sínum stað. Festufletirnir verða að vera flatir innan við 0.02 mm. Staðsetningar gata verða að vera nákvæmar til að forðast álag á skynjarann. Ef gat er skekkt, jafnvel um smávegis, beygist skynjarinn þegar skrúfurnar eru hertar. Sú álag breytir því hvernig skynjarinn les heiminn.
Frá raunverulegu sjónarhorni, hugleiddu hvernig skynjarinn situr á vélmenninu. Festingarflöturinn er botninn. Flatur flötur heldur skynjaranum stöðugum. Nákvæm göt koma í veg fyrir að skynjarinn snúist. Þegar þú hannar festingarbotna skynjara skaltu muna að hver eiginleiki hefur áhrif á þann næsta. Lítil villa í staðsetningu gatsins skapar stóra villu við skynjaroddinn. Þess vegna skipta þröngar vikmörk svo miklu máli hér. Þau eru ekki bara tölur á teikningu. Þau eru munurinn á hreinum gögnum og því að þurfa alltaf að endurstilla.
Titringsdeyfing og stífni
Vélmenni hreyfast. Mótorar snúast. Liðir snúast. Öll þessi hreyfing skapar titring. Festing fyrir skynjara vélmenna verður að takast á við þennan titring án þess að láta skynjarann hristast. Stífleiki heldur skynjaranum kyrrum. Dempun drekkur í sig orkuna áður en hún nær til skynjarans. Þú þarft hvort tveggja. Festing sem er of sveigjanleg mun láta skynjarann vagga. Festing sem er of stíf en hefur enga dempun mun hleypa öllum höggum beint í gegn.
Það er vert að hafa í huga að efnið sem þú velur gegnir stóru hlutverki hér. Ál gefur þér góða blöndu af stífleika og þyngd. Ryðfrítt stál bætir við meiri massa og stífleika. Verkfræðiplast eins og PEEK eða Delrin getur í sumum tilfellum dregið betur úr titringi en málmur. Kolefnisstyrktir valkostir bjóða upp á mikinn stífleika með lágri þyngd. Rétt val fer eftir vélmenninu þínu og skynjaranum þínum. Þung festing á litlum armi hægir á öllu. Létt festing á stóru vélmenni gæti ekki haldið stöðugu. Paraðu efnið við verkið.
Kapalleiðsla og aðgangur að tengjum
Kaplar flytja afl og gögn til skynjaranna þinna. Slæm leiðsla dregur úr gæðum merkisins. Of hertir kapalbönd geta skemmt skjöld og leiðara. Þessi skemmd veikir rafsegultruflanir í þröngum skynjarafestingum. Velcro-bönd eru betri kostur því þau eru ekki eins ágeng fyrir kapalinn. Kapalfestingar virka einnig vel. Ef þú þarft virkilega að nota plastkapalbönd er öruggari kostur fyrir kapalinn að flétta tvö saman - annað utan um arminn og hitt utan um kapalinn.
Góð leiðsla fylgir nokkrum einföldum reglum. Beygðu fyrst í rétta átt. Haltu öllum leiðurum jafnlangum til að varðveita tímastillingu. Snúðu snúrunni stýrt í 90° beygju meðfram tengilengdinni, í samræmi við náttúrulega legu snúrunnar. Forðastu of þétta knippun því þéttir knippar koma í veg fyrir rétta snúning og geta afmyndað rafskautið. Láttu draga úr spennu við snúruútganga. Haltu rafmagns- og gagnasnúrunum aðskildum til að draga úr rafsegultruflunum. Farðu varlega með slaka með frönskum reimum og kapalhöldurum.
Taflan hér að neðan sýnir helstu aðferðir til að koma í veg fyrir rafsegulbylgjur í þröngum rýmum.
| Besta æfingin | Af hverju það kemur í veg fyrir rafsegulbylgjur |
| Notið einstaklega varið pör fyrir merki um kóðara | Kemur í veg fyrir að hávaði berist inn í lágspennumerkjalínur |
| Veldu fléttaða skjöldu (85%+ þekja) fyrir sveigjanleg svæði | Viðheldur heilleika skjaldsins yfir milljónir sveigjanleikaferla |
| Ljúkið skjöldum í báðum endum | Kemur í veg fyrir að skjöldurinn virki sem loftnet |
| Aðskiljið rafmagns- og merkjasnúrur með að minnsta kosti 50 mm | Minnkar tengingu frá PWM servó hávaða |
| Krossleggðu rafmagns- og merkjasnúrur í 90° horni | Lágmarkar tengingu við gatnamót |
Forðist þessi algengu mistök: óvarða kapla fyrir merki undir 1V, filmu-eingöngu skjöld sem springur undir sveigju, að keyra afl og merki í sama knippi, óviðeigandi skjöldutenging og skemmdir á skjöld vegna snúnings. Góð kapalleiðsla verndar festingarbúnað skynjarans og heldur gögnunum þínum hreinum.
Efni fyrir festingu á skynjara fyrir vélmenni
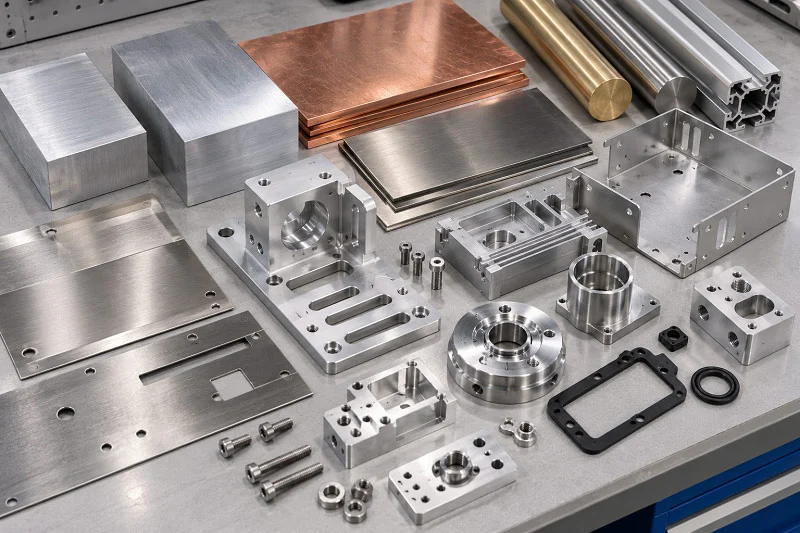
Að velja rétt efni fyrir festingar fyrir skynjara á vélmenni hefur áhrif á allt annað. Það breytir þyngd, stífleika, ryðþol og kostnaði. CNC-fræsar festingar fyrir skynjara og kóðara geta verið úr áli eða ryðfríu stáli. Algengir hlutar eru meðal annars festingar fyrir kóðara, LiDAR-festingar, festingar fyrir myndavélar og flansar fyrir kraftskynjara. Hvert efni hefur sína kosti.
Álleirar
Ál er algengasta valið fyrir verkefni þar sem skynjarar eru festir fyrir vélmenni. Það hefur frábært hlutfall styrks og þyngdar. Það skiptir miklu máli fyrir færanlega vélmenni og dróna. 6061 álfelgan er góður kostur fyrir vélmenni og sjálfvirkni, þar á meðal skynjarafestingar. Hún heldur lögun sinni vel og er auðveld í vinnslu. Dæmigert teygjuþol hennar er á bilinu 240 til 276 MPa í T651 ástandi. Það eru um 40 ksi. Þessi styrkur virkar fyrir flestar skynjarafestingar án þess að bæta við aukaþyngd.
CNC-vinnsla úr áli fyrir vélmenni styður við sterkari frumgerðir, nákvæma hreyfanlega hluti og hraðari vöruþróun. Þú getur prófað hönnun, breytt henni og prófað aftur fljótt. Þessi hraði hjálpar teymum að komast frá hugmynd til framleiðslu án langrar biðtíma. Efnið þolir einnig ryð vel við venjulegar aðstæður. Það þarfnast húðunar eða anóðunar við erfiðar aðstæður.
Ryðfrítt stál
Ryðfrítt stál er notað í erfiðu umhverfi. Saltvatn, sterk efni og matvælavæn umhverfi krefjast meira en ál getur boðið upp á. Ál mun mynda göt og ryðga án dýrrar húðunar við þessar aðstæður. Ryðfrítt stál 316 virkar vel í sjávar-, efna- og læknisfræðilegum aðstæðum. Mólýbdeninnihald þess kemur í veg fyrir klóríðskemmdir. Það gerir það að góðum kosti fyrir þilfarbúnað á sjó og svipaða notkun.
Fyrir matvæla- eða læknisfræðilega sótthreinsun er 304 eða 316 ryðfrítt stál staðlað. Yfirborðið, sem er ekki gegndræpt, stendst bakteríuvöxt og þolir endurtekna þrif. Aukakostnaðurinn virkar sem trygging gegn bilunum. Þyngd er málamiðlunin. Ryðfrítt stál er þyngra en ál. Þannig að fyrir flug- eða færanlega vélmenni þar sem þyngd skiptir máli, þá vinnur ál samt. Valið fer eftir umhverfi þínu og þyngdarmörkum.
Verkfræði plastefni
PEEK og Delrin
PEEK og Delrin hafa sérstaka kosti fyrir skynjarafestingar fyrir vélmenni. Þessi plastefni draga úr titringi betur en málmur í mörgum tilfellum. Þau þola einnig efni og þurfa ekki olíu. PEEK virkar vel við mikinn hita. Delrin heldur lögun sinni vel og hefur slétt yfirborð. Bæði efnin eru góð fyrir skynjarahús fyrir vélmenni sem þurfa rafmagnseinangrun. Þau vega minna en ál og ryðfrítt stál. Það hjálpar þegar þyngd skiptir máli.
Kolefnisstyrktir valkostir
Kolefnisstyrkt plast er mjög stíft og létt. Það slitnar ekki auðveldlega og heldur lögun sinni undir þrýstingi. Þessi samsett efni eru góð fyrir nákvæma vinnu þar sem hlutar mega ekki þenjast mikið út við hita. Ókosturinn er hár kostnaður og erfitt að vinna úr þeim. Kolefni getur verið erfitt að skera án þess að lögin aðskiljist. Það getur einnig leitt rafmagn, þannig að þú gætir þurft auka einangrun fyrir viðkvæma rafeindabúnað.
Vélræningarferli fyrir festingu á skynjara fyrir vélmenni
CNC-vinnsla fyrir vélmenni framleiðir nákvæma vélmennahluta eins og arma, liði, gíra og gripi með þröngum vikmörkum fyrir mjúka hreyfingu. Sömu ferli búa til festingu fyrir skynjara vélmennisins sem heldur myndavélinni þinni, LiDAR eða kóðara. Ef vinnslan er gerð rétt helst skynjarinn í lagi í mörg ár. Ef það er gert rangt muntu glíma við kvörðunarvillur að eilífu.
CNC fræsing og beygja
CNC-fræsing og beygja eru helstu aðferðirnar við nákvæma framleiðslu á skynjarafestingum fyrir vélmenni. 5-ása fræsari sker hornrétt göt og staðsetningargöt í einni uppsetningu. Það er mikilvægt því hver auka uppsetning bætir við staflingsvillu. Taflan hér að neðan sýnir hvað 5-ása og 3-ása uppsetningar ná fram á skynjarafestingum úr áli.
| Uppsetning vélrænnar vinnslu | Efni / Íhlutur | Þol á hornréttri holustöðu | Skýringar |
| 5-ása (ein uppsetning) | 7075 ál (samskeyti fyrir mannlega vélmenni) | ± 0.008 mm | Skynjarafestingar skráðar sem forrit |
| 5-ása (ein uppsetning) | 7075-T6 ál (boginn rammi fyrir ómönnuð loftför) | ± 0.010 mm | - |
| 5-ása (ein uppsetning) | Almennar hallaðar holur/staðsetningarholur | ±0.008 – ±0.012 mm | Engin áhætta á uppsöfnun |
| 3-ása (fjölstilling) | almennt | ±0.03 mm lágmark | Tvöföld eða þreföld vikmörk fyrir staflað villur |
Fimmása vinnsla minnkar röðunarvillur um allt að 80% samanborið við fjöluppsetningar á þremur öxlum. Það er mikill ávinningur fyrir hluti með mikla nákvæmni. Í reynd sparar ein uppsetning einnig tíma og vinnu.
Efnisstöðugleiki er alveg jafn mikilvægur. Í T6 vinnslu veldur hitameðferð í lausn við 530°C og síðan köldu vatnskælingu bratta innri spennuhalla. Ytra yfirborðið er undir þjöppun við -80 til -120 MPa, en kjarninn togar í spennu við +80 til +120 MPa. Að skera burt efni fyrir einlita skynjarafestingar eyðileggur það jafnvægi. Hlutinn beygir út á við og brýtur flatneskjumörk. Forspennt T651 hitaþol lækkar hámarksinnri spennu niður í ±15 MPa. Það bætir víddarstöðugleika og heldur skynjarafestingunni á vélmenninu flatri.
Tvær reglur tryggja öryggi þunnra veggja og þráða. Forðist veggþykkt undir 0.8 mm á háum, óstuddum lóðréttum fjöðrum með H/t hlutfalli yfir 10. Ef þú gerir það ekki færðu teygjanlega sveigju, keiluvillur og sprungur. Þráðinn ætti ekki að vera meiri en 2.0 sinnum nafnþvermál þráðar. Dýpri þræðir gefa enga styrkaukningu og auka hættu á tappslitum.
Borun og tappa
Borun og tappskurður þarfnast sömu umhyggju og fræsingar. Val á verkfærahúð breytir öllu í áli. Slípað, óhúðað örkornakarbíð býður upp á góða efnasamrýmanleika, núningstuðul upp á 0.30-0.40 og hámarkshita upp á 600°C. Títan díboríð PVD er efnafræðilega óvirkt með núning við 0.15-0.22 og hámarkshita upp á 850°C. Demantslíkt kolefni gefur afar lágt núning við 0.05-0.10 og hentar vel fyrir þurrfrágang, þó það nái hámarki við 450°C. Fjölkristallaðar demantinnsetningar endast lengst með núning við 0.05-0.08 fyrir ál með háu kísilinnihaldi. Forðist TiAlN og AlCrN húðanir. Þær bila illa vegna efnafræðilegrar rifnunar á áli.
Losnun titrings er raunveruleg ógn í vélmennum. Nord-Lock fleygþvottar standast Junker prófið við 14g í yfir 2,000 lotur og halda um það bil 100% af spennu sinni eftir 1,000 lotur. Tenntar flansmúffur halda um 85-90%. Nyloc-múffur ná 70-80% en brotna niður við hitastig yfir 250°C. Skipt læsingarþvottar missa alla spennu innan 100 lotna og NASA hafnar þeim. Fyrir göt með tappum í áli skal nota 2x þvermál til að koma í veg fyrir að skrúfgangur losni. Afskorið M10 gat, sem var lagað með Heli-Coil setti, endurheimti verksmiðjutogið í um 18 kg og hélt í 4,000 km akstur.
Surface Finishing
Besta yfirborðsáferðin fyrir snertiskynjarafestingar fyrir vélmenni fer eftir kröfum og notkun skynjarans. Bestu starfsvenjur eru sniðnar að CNC-vinnslu. Snertiskynjari þarf slétta og samræmda yfirborðsflöt til að lesa kraft jafnt. Festing fyrir ljósnema gæti þurft matta, endurskinslausa áferð til að skera á villibirtingu. Í reynd ættirðu að aðlaga áferðina að skynjaranum, ekki almennri forskrift.
NOBLE, leiðandi framleiðslufyrirtæki í Kína, býr yfir einstakri þjónustugetu og faglegri þekkingu á vélrænni vinnslu í þessu verki. Teymi þeirra aðstoðar viðskiptavini við að ljúka frumgerðasmíði og fjöldaframleiðslu á skilvirkan hátt. Hvort sem þú þarft eina festingu fyrir skynjara fyrir vélmenni eða fulla framleiðslulotu, þá heldur rétti samstarfsaðilinn vikmörkum þínum þröngum og tímaáætlun þinni á réttri leið.
Nákvæm framleiðsluvikmörk fyrir festingu á skynjara fyrir vélmenni
Dæmigert þolsvið
Að festa skynjara á vélmenni með nákvæmni byrjar með snjöllum vikmörkum. Helsta viðmiðið er flatninleiki. Festingarfletir verða að vera flatir innan við 0.02 mm. Flötur sem fellur ekki undir þessa forskrift munu snúa skynjaranum þegar skrúfurnar herðast. Þessi snúningur veldur lélegum mælingum og kvörðunarferli. Talan 0.02 mm kemur frá ára reynslu í vélmennafræði. Það er nógu þétt til að stöðva álag á skynjarann. Það er nógu laust til að hægt sé að vinna stöðugt án þess að auka kostnað.
Dæmigert svið fyrir festingargrunna skynjara skiptast í nokkra skýra flokka. Mikilvægir festingarfletir þurfa 0.02 mm flatneskju eða betri. Staðsetning pinnahola þarf ±0.013 mm. Viðmiðunarfletir fyrir röðun þurfa 0.01 mm yfirborðssnið. Ómikilvægir fletir geta farið allt að 0.1 mm. Að gera vikmörk of þröng alls staðar eykur kostnað án þess að það auki afköst. Notið aðeins þröng vikmörk þar sem skynjarinn snertir festinguna. Það heldur framleiðslukostnaði sanngjörnum og gæðum háum.
CNC-vinnsla tryggir að festingargrunnar fyrir skynjara fyrir vélmenni séu nákvæmlega smíðaðir. Það veitir nákvæma uppsetningu skynjara og stöðuga afköst í margar lotur. Strangt þolmörk skiptir máli þar sem skynjarinn snertir festinguna. Festing með góðri stjórn mun virka áreiðanlega í mörg ár. Munurinn á upphafskostnaði milli laussmíðaðrar festingar og nákvæmnismíðaðrar festingar er lítill samanborið við kostnað vegna bilana á vettvangi. Bilanir á vettvangi þýða tapaðan framleiðslutíma, vinnuafl við endurnýjun og endurkvörðun skynjara.
Hugsaðu þér LiDAR-festingu með 0.05 mm flatneskjuvillu í stað 0.02 mm. Geislahorn leysigeislans breytist örlítið. Í 10 metra fjarlægð skapar sú breyting staðsetningarvillu í sentímetra. Vélmennið missir alveg af markmiði sínu. Þess vegna skipta þröngar vikmörk í nákvæmniframleiðslu máli fyrir hluti sem eru festir á skynjara vélmenna. Sérhver míkron af villu við festinguna vex í stærri villur við skynjaraoddinn.
Mælingar í vinnslu
Mælingar á meðan framleiðslu stendur spara tíma og fækka úrgangi. Athugið mikilvæga eiginleika á meðan hlutinn er í festingunni. CMM er staðlað tæki til að athuga 0.02 mm flatneskju. Reglur NIST segja að mælibúnaðurinn verði að vera fjórum sinnum nákvæmari en vikmörkin sem þú athugar. Fyrir 0.02 mm flatneskju þarftu búnað með leyfilegu hámarksfráviki upp á 0.005 mm eða betra. Aðeins CMM eða nákvæmnissamanburðarmælir getur náð því áreiðanlega.
Snúningsfestar mælir athuga staðsetningu hola og hæð yfirborðs við skurð. Ef borun skekkist um 0.01 mm er verkfærisfærslan stillt og verkfærið skorið aftur strax. Þetta ferli kallast leiðrétting meðan á vinnslu stendur. Það stöðvar brot og heldur framleiðslunni gangandi. Þunn plata getur beygst við skurð og sprungið til baka þegar hún losnar úr festingunni. Mæling undir klemmu gefur ekki lokaniðurstöðuna. Þú þarft sérstakt mælingarskref eftir að klemman hefur verið losuð til að fá raunverulega flatneskju.
Fyrir stórar keyrslur skal nota tölfræðilega ferlastýringu. Mælið hvern níunda hluta og fylgist með stefnulínunum. Ef flatnæmi færist nær 0.025 mm yfir nokkra hluta, þá er verkfærið að slitna eða þarf að aðlaga kælivökvaefnafræðina. Þessi fyrirbyggjandi nálgun heldur vikmörkum í skefjum án þess að mæla hvern einasta hluta. Nákvæm vinnsla gerir mælingar að náttúrulegum hluta ferlisins frekar en aðskildu skoðunarskrefi í lokin. Sameinið nákvæma stjórnun með eftirliti í ferlinu til að fá samræmdar niðurstöður í hverri lotu.
Innrétting og vinnuhald
Festingar ráða úrslitum um hvernig vinna eða tapast í nákvæmnisvinnu. Hluti sem færist til við skurð getur ekki haldið 0.02 mm flatnæmi. Fyrir festingu fyrir skynjara í vélmenni sem þarfnast þessarar forskriftar verður festingin að vera stíf. Öll beygja í festingunni flyst beint inn í hlutinn. Snældan á vélinni þarf einnig að vera stíf. Tvær aðferðir virka vel fyrir lotuvinnslu þunnra platna: mjúkkjálka-skrúfstönglar og lofttæmisfestingar fyrir vinnustykki.
- Lofttæmisfestingar með lágmarks vélrænni bakfærslu koma í veg fyrir aflögun á þunnum plötum. Þær veita aðgang að fullri yfirborðsfrágangi án þess að beygja sig. Samræmdar staðsetningareiginleikar í festingarhönnun halda hlutunum eins. Þetta eykur endurtekningarhæfni í framleiðslulotum án endurvinnslu.
- Sérsmíðaðir mjúkir kjálkar passa nákvæmlega við snið hlutarins. Þeir draga úr aflögun við skurð. Jafnt grip minnkar líkur á aflögun. Hægt er að endurvinna mjúku kjálkana til að passa við sama hlutinn oft. Þetta tryggir stöðuga staðsetningu í framleiðslulotum. Hver hluti passar fullkomlega í hvert skipti. Það bætir nákvæmni og endurtekningarhæfni fyrir viðkvæma hluti eins og þunnar festingarplötur fyrir skynjara.
Valið á milli lofttæmis og mjúkra kjálka fer eftir stærð hluta og framleiðslumagni. Lofttæmi virkar best fyrir stórar, þunnar plötur með sléttu þéttiflöti. Mjúkir kjálkar virka betur fyrir smærri hluti með flóknum útlínum. Báðar aðferðirnar eru betri en venjulegar harðar kjálkar eða klemmur við að halda þröngum vikmörkum.
Góð festing styttir einnig uppsetningartíma við skiptingar. Festingin staðsetur hvern hluta á sama hátt, vakt eftir vakt. Það styttir framleiðslutímann og heldur gæðum stöðugum í allri framleiðslu. Fyrir framleiðslu á stórum fjölda skynjara-festra hluta er þessi samræmi mikilvæg fyrir framleiðslu á vélrænum skynjara-festum hlutum. Hver sekúnda sem sparast við skiptingar leggst saman yfir hundruð eða þúsundir hluta.
Nákvæm vinnsla krefst athygli á hverju smáatriði. Festingar eru ein af þeim smáatriðum sem aðgreina góða hluti frá frábærum. Sameinið rétta festingar með nákvæmri stjórnun og mælingum í vinnslu. Nákvæmni á míkrónum verður möguleg og endurtekinn hluti eftir hluti. Niðurstaðan er skynjarafesting fyrir vélmenni sem virkar nákvæmlega eins og hannað er allan líftíma sinn.
Nákvæmni og samþættingaráskoranir fyrir skynjarafestingu fyrir vélmenni
Varmaþensla og stöðugleiki
Hiti breytir öllu. Vélmenni sem er í gangi allan daginn hlýnar. Sá hiti veldur því að málmur vex. Ef festing skynjara vélmennisins vex ójafnt færist skynjarinn til. Myndavél sem var stillt við 20°C gæti bent örlítið frábrugðin við 50°C. Villan virðist lítil. Á enda langs arms verður hún stór.
Efnisval veldur þessu vandamáli. Ál þenst meira út en ryðfrítt stál. Þess vegna skiptir forspennt T651 hitaþol máli. Það lækkar hámarks innri spennu niður í ±15 MPa. Stöðug festing heldur lögun sinni þrátt fyrir hitasveiflur. Frá hagnýtu sjónarmiði ættir þú að prófa festinguna þína bæði við efri og neðri enda vinnusviðsins. Ef skynjarinn rekur til skaltu bæta við hitauppbótarskrefi eða skipta yfir í málmblöndu með minni þenslu.
Rafmagns- og raflagnasamþætting
Vírar eru veiki hlekkurinn í mörgum íhlutum sem eru festir á skynjara með vélmennum. Fullkomin festing bilar samt ef kapall losnar eða nemur hávaða. Léleg jarðtenging er algeng bilun. Hún sendir truflanir beint inn í merkið þitt. Skynjarinn les bull og þú kennir festingunni um.
Góð samþætting byrjar með skipulagningu. Leiðið rafmagns- og merkjasnúrur í sundur. Haldið þeim að minnsta kosti 50 mm í sundur til að skera á tengingu frá servóhávaða. Krossleggið þá í 90° horni þegar þeir verða að mætast. Notið einstaklingsbundin varin pör fyrir merki frá kóðara. Veljið fléttaða skjöldu með 85% eða meiri þekju fyrir sveigjanleg svæði. Endið skjöldu í báðum endum svo þau virki ekki eins og loftnet. Þessi skref vernda nákvæmni merkisins og halda gögnunum hreinum.
Titringur og EMS minnkun
Vélmenni skjálfa. Mótorar suða. Samskeyti smella fram og til baka. Festing á skynjara vélmenna verður að gleypa þessa orku án þess að láta skynjarann hreyfast. Lausar festingar gera illt verra. Nord-Lock fleygþvottar standast Junker prófið við 14g í yfir 2,000 lotur. Þær halda um það bil 100% af spennu sinni eftir 1,000 lotur. Skipt læsingarþvottar missa alla spennu innan 100 lotna. NASA hafnar þeim af góðri ástæðu.
Rafsegultruflanir (EMI) eru hljóðlátur félagi titrings. Titrandi kapall getur nuddað í gegnum skjöld sinn. Þegar skjöldurinn bilar flæðir hávaði yfir merkjalínuna. Þröng vikmörk á leiðsögn kapla og staðsetningu tengja hjálpa hér. Það sama á við um stífa festingu sem stöðvar hreyfingu milli hluta. Að hámarka framleiðslu á íhlutum sem eru festir á vélmenni þýðir að leysa þessi vandamál saman. Álag frá rangstilltum götum og truflunum á merkjum frá lélegri jarðtengingu eru tvö algengustu bilunarpunktarnir. Lagfærið hvort tveggja á hönnunarstigi og nákvæm framleiðsluvinna ykkar borgar sig á vettvangi.
Stærð framleiðslu fyrir festingu fyrir skynjara fyrir vélmenni
Lágt hljóðstyrk frumgerð
Þú ert með hönnun. Nú þarftu að sanna að hún virki áður en þú eyðir miklum peningum í framleiðsluverkfæri. Hraðfrumgerðasmíði gefur þér þann möguleika. Aðferðin sem þú velur fer eftir því hvað þú þarft að prófa. Ef þröng vikmörk undir ±0.05 mm skipta máli, veldu þá CNC eða bættu við eftirvinnslu og skoðun á aukefnum. CNC-fræst plast eins og Delrin eða PEEK heldur ±0.05 mm eða betra. Það gerir það að besta valinu fyrir samsvörun, stýrðar passanir, þéttiflöt og skrúfgangaviðmót áður en CNC málmvinnsluferlið fer fram. SLA gefur þér fína eiginleikaupplausn og yfirborðsgæði. Það virkar vel fyrir form og fína rúmfræði, en ekki fyrir burðarvirkisprófanir. SLS og MJF ná venjulega ±0.2–0.5 mm fyrir almenna eiginleika. Lofttæmissteypa lendir á ±0.1–0.3 mm eftir móti og efni.
Fyrir hágæða prófanir áður en CNC málmvinnslu er keyrt er mælt með CNC vélrænu plasti eins og Delrin þar sem CNC getur haldið vikmörkum upp á ±0.05 mm eða betra, sem styður við þéttar pörunaraðgerðir og stýrða passa.
Umskiptin frá frumgerð til framleiðslu þurfa ekki að brjóta þolmörk þín. CNC-vinnsla úr áli styður við hraðari vöruþróun. Þessi hraði hjálpar þér að brúa frumgerðasmíði og framleiðslu án þess að missa nákvæmnina sem þú innbyggðir í hönnunina. Þú prófar rúmfræðina, lagar það sem þarf að laga og heldur áfram af öryggi.
Hátt hljóðstyrksframleiðsla
Að stækka þýðir að viðhalda sömu gæðum í þúsundum hluta. Sjálfvirk brettakerfi gera það mögulegt. Þessi kerfi keyra stöðuga framleiðslu allan sólarhringinn. Þau draga úr frávikum milli hluta. Línuleg mælifræði kannar mikilvæga eiginleika í rauntíma. Það heldur ferlinu stöðugu og CpK yfir 1.33. Tölfræðileg ferlisstýring fylgist með miðju og dreifingu ferla. Fyrir vélmennaskynjarafestingu með ±0.05 mm vikmörkum hjálpar SPC þér að halda CpK á milli 1.33 og 1.67. Jafnvel þrengri eiginleikar við ±0.01 mm geta haldið sér gangandi með ferlisbestun.
Festingin fyrir skynjarann á vélmenninu sem þú býrð til í fyrsta hluta verður að passa við tíu þúsund hluta. Sjálfvirk bretti og SPC gera það að veruleika. Þú ert ekki bara að skera málm. Þú ert að byggja upp ferli sem endurtekur sig.
Hagræðing kostnaðar
Kostnaður lækkar þegar hætt er að skera burt svo mikið efni. Blendingslagaframleiðsla sameinar bogasuðuútfellingu og frágangsvinnslu. Þessi aðferð býr fyrst til nær-endan form. Síðan færir frágangsvinnsla þær í lokastærð. Þú sleppir grófvinnslu alveg. Það sparar tíma og peninga. Ferlið heldur umburðarlyndi í gegnum frágangsstigið. Það virkar sem ódýr endurbætur fyrir núverandi CNC vélar. Þú smíðar nær-endan form og frágangsvél á sömu stöð.
Sameining hluta hjálpar líka. Einn vélrænn hlutur vinnur betur en fimm boltaðir hlutar. Þú styttir samsetningartíma, minnkar festingar og fjarlægir staflavillur. Fyrir uppsetningu á skynjara í vélmenni þýða færri hlutar færri bilunarpunkta. Strangt þolstjórnun er auðveldari þegar þú hefur færri tengiflöt til að stjórna. Frá hagnýtu sjónarmiði sparar hver hönnunarvalkostur sem einfaldar hlutinn peninga í magni.
NOBLE: Framleiðandi á vélmennaskynjarafestingum

Sérfræðiþekking í málm- og plastvinnslu
NOBLE vinnur að vinnslu bæði úr málmi og plasti. Þessi áhersla er mikilvæg þegar þú þarft festingu fyrir skynjara fyrir vélmenni sem heldur þröngum vikmörkum. Teymið vinnur með ál, ryðfrítt stál og verkfræðiplast eins og PEEK og Delrin. Sérhvert efni hefur sín vandamál. Vélsmiðir NOBLE vita hvernig á að takast á við þau öll.
Framleiðsluhæfni þeirra nær yfir allt svið ferla. Þú færð CNC fræsingu, beygju, borun og tappskurð allt á einum stað. Það þýðir færri afhendingar og minni líkur á mistökum. Fyrir vélræna hluti sem eru festir með skynjurum, heldur þessi samþætta nálgun gæðum stöðugum frá fyrstu skurði til síðustu skoðunar.
Vottanir og gæðastaðlar
Gæði eru ekki bara orðatiltæki hjá NOBLE. Fyrirtækið hefur ISO 9001:2015 og ISO 13485:2016 vottun. ISO 9001:2015 nær yfir almenna gæðastjórnun. ISO 13485:2016 bætir við strangari reglum sem gilda um lækningatæki. Þessi önnur vottun segir þér eitthvað stórt. NOBLE getur uppfyllt strangar kröfur um nákvæmni og rekjanleika.
Hvað þýðir þetta þá fyrir verkefnið þitt varðandi uppsetningu á skynjara vélmennisins? Þú færð skrifleg ferli, stýrð skref og skýra skrá til að fylgja. Hægt er að rekja alla hluta til baka í gegnum framleiðsluferlið. Ef eitthvað fer úrskeiðis getur teymið fundið aðalorsökina fljótt. Þessi stjórnun heldur festingarfletinum sléttum og staðsetningu gatanna réttri.
Heildarþjónusta frá hönnun til samsetningar
NOBLE gerir meira en bara framleiðslu. Fyrirtækið býður upp á fjölbreytta þjónustu, allt frá hönnun til samsetningar. Þú getur komið með grófa hugmynd og farið út með fullunninn hlut. Teymið aðstoðar við hönnun til að tryggja framleiðsluhæfni, efnisval og frumgerðarprófun. Þeir sjá einnig um samsetningu og lokaskoðun.
Þessi heildarstuðningur sparar þér tíma og minnkar áhættu. Þú þarft ekki að vinna með fimm mismunandi söluaðilum. Einn samstarfsaðili stýrir öllu ferlinu. Fyrir hluti sem eru festir með skynjara verndar þessi samfella vikmörk þín í hverju skrefi. Frá hagnýtu sjónarmiði þýðir færri afhendingar minni líkur á að villur smeygi sér inn.
Teymið hjá NOBLE veit að festingar fyrir skynjara fyrir vélmenni eru nákvæmnisíhlutur. Þeir meðhöndla það þannig. Hvort sem þú þarft eina frumgerð eða heila framleiðslulotu, þá koma þeir með þá þekkingu á vélrænni vinnslu og gæðakerfi sem þarf til að gera það rétt. Ef þú vilt framleiðslufélaga sem getur séð um allt ferlið, þá er NOBLE tilbúið að hjálpa.
Nákvæmni, efnisval, þolstýring og hagræðing ferla móta hverja góða festingu fyrir skynjara vélmenna. Festing er ekki eitthvað sem þú bætir við síðar. Hún er nákvæmur hluti sem ákveður hvort vélmennið þitt sér heiminn skýrt eða berst gegn stöðugri reki. Notaðu bestu starfsvenjurnar sem við ræddum um. Haltu festingarfletinum sléttum innan 0.02 mm. Veldu rétta málmblöndu eða plast fyrir umhverfið þitt. Stjórnaðu þolmörkum þínum og bættu ferlið þitt frá frumgerð til framleiðslu.
Frá raunverulegu sjónarhorni gerir rétti samstarfsaðilinn þetta auðveldara. NOBLE býður upp á þekkingu á málm- og plastvinnslu, ISO 9001:2015 og ISO 13485:2016 vottanir og fulla þjónustu frá hönnun til samsetningar. CNC-vinnsla þeirra tryggir nákvæma festingu fyrir skynjara vélmennisins í hverri lotu. Tilbúinn að smíða festingu sem skilar árangri? NOBLE er tilbúið að hjálpa.
Algengar spurningar um festingu fyrir skynjara vélmenni
Af hverju skiptir flatnin svona miklu máli á festingu skynjara á vélmenni?
Festingarflötur sem er ekki flatur innan við 0.02 mm mun snúa skynjaranum þegar skrúfurnar herðast. Þessi spenna breytir því hvernig skynjarinn les heiminn. Myndavél eða LiDAR-eining snýr þá örlítið frá og skekkjan eykst með fjarlægð. Flatar fletir halda gögnunum hreinum.
Hversu nákvæm þarf mælitækið mitt að vera?
NIST segir að búnaðurinn þinn verði að vera fjórum sinnum nákvæmari en vikmörkin sem þú athugar. Fyrir 0.02 mm flatnæmi þarftu hámarks leyfilega skekkju upp á 0.005 mm eða meira. Það þýðir í raun að snúningsmælingavél (CMM) geti ekki gert það. Þyngdarmælir (CMP) getur ekki gert það.
Hvaða efni hentar best fyrir festingu á skynjara fyrir vélmenni?
Það fer eftir umhverfinu. Ál 6061 býður upp á frábært styrk-til-þyngdarhlutfall fyrir færanlega vélmenni. Ryðfrítt stál 316 þolir saltvatn og efni. PEEK og Delrin dempa titring og einangra rafmagnslega. Kolefnisþráður er stífur og léttur en dýr og erfiður í vinnslu.
Get ég notað klofna lásþvotta á festinguna mína?
Nei. Skipt læsingarskífur missa alla spennu innan 100 hringrása og NASA hafnar þeim. Nord-Lock fleygskífur standast Junker prófið við 14g í yfir 2,000 hringrásir. Þær halda um það bil 100% af spennu sinni eftir 1,000 hringrásir. Titringur mun ekki losa þær.
Af hverju er 5-ása CNC vinnsla betri fyrir skynjarafestingar?
Fimmása fræsivél sker hornrétt göt og staðsetningarboranir í einni uppsetningu. Það kemur í veg fyrir staflingsvillu vegna margra uppsetninga. Fimmása vinna heldur hornréttum holustöðum í ±0.008 mm á áli. Þriggjaása fjöluppsetningaraðferð lendir í lágmarki ±0.03 mm. Ein uppsetning sparar einnig tíma.
Hvernig kem ég í veg fyrir að snúrur skemmi merki skynjarans míns?
Leggið rafmagns- og merkjasnúrur með að minnsta kosti 50 mm millibili. Krossið þær í 90° horni þegar þær verða að mætast. Notið sérstaklega varin pör fyrir merki frá kóðara. Veljið fléttaða skjöldu með 85% eða meiri þekju. Endið skjöldunina í báðum endum svo þær virki ekki eins og loftnet.
Hvað veldur kvörðunarbreytingum með tímanum?
Hiti er stór orsök. Vélmenni sem er í gangi allan daginn hlýnar og málmur vex. Ál þenst út meira en ryðfrítt stál. Forspennt T651 hitastig lækkar hámarks innri spennu niður í ±15 MPa, sem bætir stöðugleika. Lausar festingar og slit á kapalhlífum valda einnig reki.
Hvenær ætti ég að fara frá frumgerðasmíði yfir í framleiðslu?
Haltu áfram þegar frumgerðin þín hefur staðist prófun. CNC-fræst plast eins og Delrin heldur ±0.05 mm eða betra, þannig að það prófar samsvörunareiginleika vel áður en málmurinn fer í gang. Stækkaðu síðan með sjálfvirkum brettum og tölfræðilegri ferlastýringu. Það heldur CpK yfir 1.33 í þúsundum hluta.







