

Pemesinan CNC untuk eksoskeleton menghasilkan komponen untuk sistem robotik yang dapat dikenakan. Proses ini memberikan presisi dan pengulangan yang dibutuhkan oleh sistem peningkatan kemampuan manusia ini. Eksoskeleton medis membantu rehabilitasi dan mobilitas, sementara versi industri mengurangi cedera. Mendapatkan rasio kekuatan terhadap berat yang tinggi adalah kuncinya. Bagaimana proses ini menangani tuntutan khusus dari sistem-sistem ini? Jawabannya terletak pada pemilihan material dan strategi desain yang menyeimbangkan kinerja dengan biaya. Bentuk yang kompleks mengurangi berat sambil mempertahankan integritas struktural, dan toleransi yang ketat memastikan gerakan yang halus.
Apa Itu Pemesinan CNC Eksoskeleton?
Definisi dan Alur Kerja Inti
Manufaktur Subtraktif untuk Robotika yang Dapat Dipakai
Pemesinan CNC eksoskeleton menghilangkan material dari blok padat untuk membuat bentuk akhir. Metode subtraktif ini memungkinkan para insinyur mengontrol setiap dimensi dan permukaan. Pendekatan ini bekerja dengan baik untuk sistem robotik yang dapat dikenakan karena kesesuaian memengaruhi kenyamanan dan fungsi. Proses dimulai dengan blok logam atau plastik. Mesin menghilangkan semua yang tidak sesuai dengan model 3D. Yang tersisa adalah komponen presisi yang siap untuk dirakit. Para insinyur memilih metode subtraktif karena blok padat tidak memiliki cacat internal atau garis lapisan. Struktur material tetap sama di seluruh bagian.
Pemotongan, Pengeboran, dan Penggilingan Otomatis
Peralatan CNC mengikuti program digital untuk memotong, mengebor, dan menggerinda secara otomatis. Mesin membaca jalur pahat dan menggerakkan alat potong di sepanjang jalur tersebut. Tidak ada perubahan manual yang terjadi selama siklus. Otomatisasi ini menjaga konsistensi dari satu komponen ke komponen berikutnya. Operator memuat material dan memulai program. Mesin melakukan sisanya tanpa campur tangan manusia. Setiap bagian sesuai dengan desain secara tepat. Program mengontrol kecepatan spindel, laju umpan, dan kedalaman pemotongan untuk setiap operasi. Alat yang berbeda menangani pekerjaan kasar, penyelesaian akhir, dan detail fitur.
Proyek Sekolah Teknik HEI Junia memberikan contoh nyata. Tim mereka membangun kerangka luar gerak berbahan aluminium menggunakan alur kerja CNC. Proses otomatis memungkinkan mereka membuat komponen yang andal dengan dimensi yang tepat. Proyek ini menunjukkan bagaimana metode subtraktif menciptakan struktur ringan untuk peningkatan kemampuan manusia.
Pemesinan CNC untuk Eksoskeleton Robotik
Pengasahan Kasar 3 Sumbu dan Penyelesaian Akhir 5 Sumbu
Para produsen membagi pekerjaan menjadi dua tahap. Pertama adalah proses pengasaran 3 sumbu. Langkah ini menghilangkan material dalam jumlah besar dengan cepat. Alat yang lebih besar memotong lapisan tebal untuk mendekati bentuk akhir dengan cepat. Panjang alat yang lebih pendek membuat pengaturan lebih kaku setelahnya. Kemudian, proses penyelesaian 5 sumbu menyempurnakan setiap permukaan agar sesuai dengan spesifikasi desain.
Sistem 5 sumbu memberikan manfaat yang jelas. Alat dapat mendekat dari sudut mana pun. Komponen tetap terjepit pada satu posisi. Ini menghindari kesalahan akibat memindahkannya antar pengaturan. Pekerjaan 5 sumbu biasanya memiliki toleransi sekitar ±0.01 mm untuk komponen sambungan. Struktur yang kompleks mungkin memerlukan rentang ±0.005 mm hingga ±0.05 mm. Angka-angka yang ketat ini menjaga agar perakitan berjalan lancar selama penggunaan.
Kemampuan 5-Axis untuk Bentuk Anatomi
Pemesinan simultan 5 sumbu menciptakan bentuk yang sesuai dengan anatomi manusia. Alat bergerak di sepanjang lima sumbu sekaligus. Ia menghasilkan struktur kerangka melengkung, saluran internal berongga, dan rumah mekanis asimetris. Bagian-bagian ini tidak mungkin dibuat dengan pengaturan yang lebih sederhana. Mesin ini dapat menjangkau bagian yang tersembunyi dan kontur kompleks dalam satu operasi. Alat tersebut miring dan berputar untuk mengakses permukaan tersembunyi tanpa bertabrakan dengan benda kerja. Kemampuan ini menjadikan 5 sumbu sebagai pilihan utama untuk robotika yang dapat dikenakan.
Jenis dan Konfigurasi Mesin
Pusat Permesinan Vertikal dan Horizontal
Mesin bubut vertikal menangani benda kerja yang lebih kecil. Mesin ini mudah dimuat dan dioperasikan. Mesin bubut horizontal cocok untuk bagian rangka yang lebih besar. Gravitasi membersihkan serpihan dari rongga yang dalam. Kedua jenis mesin ini memiliki kegunaannya masing-masing tergantung pada ukuran dan geometri komponen.
| Jenis mesin | Peran dalam Pembuatan Komponen Eksoskeleton dengan Geometri Anatomi | Detail Pendukung |
| mesin 5-sumbu | Kerangka utama untuk geometri anatomi | Memungkinkan pendekatan alat dari sudut mana pun, menghilangkan pengaturan berulang, menjaga bagian tetap terjepit sehingga hubungan geometris terkunci. |
| mesin 3 sumbu | Tidak disarankan untuk geometri anatomi. | Berbagai pengaturan dapat menimbulkan kesalahan penumpukan yang dapat menyebabkan lubang kritis keluar dari batas toleransinya; tidak dapat menjangkau bagian yang tersembunyi. |
| Mesin bubut / Mesin tipe Swiss | Sekunder, untuk komponen aktuator | Pembubutan presisi tipe Swiss sangat penting untuk komponen kecil, panjang, dan tipis seperti poros aktuator, pin poros, dan sisipan berulir. |
| Pusat pembubutan presisi dengan perkakas aktif. | Untuk komponen penggerak harmonik | Memungkinkan penggilingan permukaan datar, pengeboran lubang silang, dan pemotongan ulir dalam satu pengaturan yang sama. |
Sistem Multi-Axis dan Mesin Bubut Tipe Swiss
Mesin 5 sumbu merupakan alat utama untuk pengerjaan anatomi. Mesin ini menjaga agar fitur-fitur tetap sejajar karena komponen tidak pernah berpindah ke pengaturan lain. Mesin 3 sumbu standar bukanlah pilihan yang tepat di sini. Beberapa pengaturan menciptakan kesalahan penumpukan yang dapat menyebabkan lubang kritis keluar dari batas toleransinya. Sistem 5 sumbu menghilangkan risiko ini sepenuhnya. Mesin menahan bagian tersebut pada meja putar yang dapat dimiringkan. Hal ini memungkinkan alat untuk menjangkau lima sisi bagian dalam satu pengaturan. Tidak diperlukan perlengkapan khusus untuk sudut yang kompleks.
Mesin bubut tipe Swiss menangani bagian-bagian putar kecil. Mesin ini membuat rumah motor, bantalan, dan pin poros. Bagian-bagian ini membutuhkan konsentrisitas yang ketat. Metode tipe Swiss menopang material dekat dengan alat potong. Ini mencegah defleksi selama pemotongan.
Mesin bubut dengan perkakas aktif menambah fleksibilitas. Mesin ini dapat melakukan penggilingan permukaan datar, pengeboran lubang silang, dan pemotongan ulir dalam satu kali pengaturan. Hal ini mengurangi waktu siklus dan meningkatkan akurasi. Metode 5 sumbu menangani bentuk robot yang kompleks dalam satu kali pengaturan. Kombinasi jenis mesin ini memberikan produsen berbagai pilihan lengkap yang dibutuhkan untuk produksi robot yang dapat dikenakan.
Material untuk Pemesinan CNC Eksoskeleton
Paduan Titanium
Kelas 5 dan Kelas 23
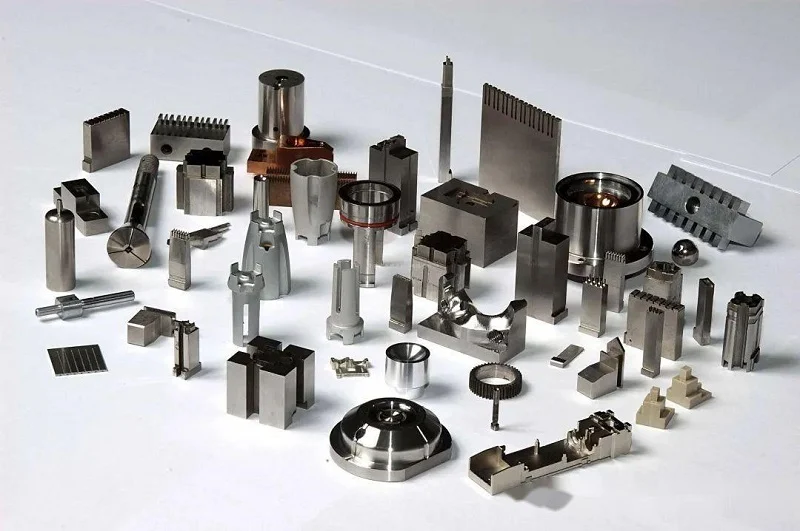
Titanium adalah pilihan yang bagus untuk bagian-bagian eksoskeleton yang menopang beban. Grade 5 adalah jenis yang paling banyak digunakan. Material ini kuat dan tahan karat dengan baik. Grade 23 lebih lunak dan lebih aman untuk tubuh. Kemungkinan menyebabkan alergi saat bersentuhan dengan kulit juga lebih kecil. Kedua jenis ini tetap kuat bahkan setelah banyak digunakan.
Sambungan dan Rangka Penahan Beban
Paduan ini sangat cocok untuk sambungan dan rangka. Paduan ini memiliki rasio kekuatan terhadap berat yang sangat baik. Jadi, komponennya kuat tetapi tidak berat. Titanium juga tahan terhadap kerusakan akibat keringat dan kelembapan. Hal ini membuatnya aman untuk dikenakan. Kekurangannya adalah biaya dan kesulitan dalam pemotongannya. Lebih sulit dipotong daripada aluminium. Alat lebih cepat aus, dan pemotongan harus lebih lambat.
Paduan Aluminium
6061 dan 7075 untuk Bingkai
Aluminium adalah material yang terpercaya untuk rangka eksoskeleton. Proyek Sekolah Teknik HEI Junia menggunakan aluminium untuk eksoskeleton geraknya. Aluminium grade 6061 mudah dipotong dan dilas. Aluminium grade 7075 lebih kuat tetapi lebih sulit dibentuk. Keduanya ringan, yang penting untuk perangkat yang dapat dikenakan.
Anodisasi dan Perlakuan Permukaan
Anodisasi memberikan lapisan pelindung pada aluminium. Ini meningkatkan ketahanan aus dan memungkinkan Anda menambahkan warna. Proses ini juga membantu mencegah karat. Permukaan yang halus penting untuk kenyamanan dan kebersihan. Langkah tambahan seperti sandblasting atau pemolesan dapat membuatnya terasa lebih baik.
Serat Karbon dan Plastik Rekayasa
Tantangan Pemesinan CFRP
Komposit serat karbon sangat kuat dan kaku. Material ini juga sangat ringan. Karakteristik ini sangat cocok untuk penyangga anggota tubuh dan rangka. Namun, CFRP sulit diolah. Seratnya mudah terurai dan membuat alat cepat tumpul. Debu hasil pemotongan harus ditangani dengan hati-hati. Delaminasi dapat terjadi saat pengeboran.
Antarmuka PEEK, Delrin, dan Nylon
Plastik rekayasa memiliki fungsi yang berbeda. PEEK cocok untuk lingkungan panas atau steril. Delrin mempertahankan bentuknya dan mudah dipotong. Nilon menyerap guncangan dan getaran. Material ini sering ditempatkan di antara bagian logam dan bodi. Material ini mengurangi berat dan menambah kenyamanan. Memilih material yang tepat memengaruhi biaya, kemudahan pemotongan, dan jenis finishing yang dibutuhkan. Setiap jenis memiliki kelebihan dan kekurangannya masing-masing.
Komponen Eksoskeleton Penting Dibuat dengan Mesin CNC Eksoskeleton
Pemesinan CNC untuk eksoskeleton menghasilkan bagian-bagian utama robot yang memungkinkan sistem yang dapat dikenakan berfungsi. Sambungan, braket, wadah, dan bagian struktural semuanya berasal dari proses ini. Setiap bagian harus memenuhi spesifikasi yang tepat. Proyek Indego menunjukkan hal ini dengan baik. Para insinyur menggunakan pemesinan CNC dan pencetakan 3D Protolabs selama pengembangan. Mereka menggunakan layanan CNC untuk memproses perlengkapan yang menahan komponen untuk pengelasan ultrasonik. Langkah ini sangat penting untuk membangun eksoskeleton robotik. Presisi yang sama diterapkan pada setiap bagian dari unit yang sudah jadi.
Sendi dan Mekanisme Artikulasi
Rakitan Engsel dan Sambungan Putar
Rakitan engsel dan sendi putar membentuk inti bergerak dari setiap eksoskeleton. Bagian-bagian ini menangani gerakan dan beban yang konstan. Antarmuka bola-dan-soket sendi pinggul harus mendukung fleksi, ekstensi, abduksi, dan adduksi. Ia juga menopang berat badan. Hal ini membutuhkan stabilitas struktural yang tinggi dan sedikit sekali kelonggaran. Pemesinan CNC yang dikombinasikan dengan pemodelan CAD memungkinkan para insinyur untuk mendesain dan memotong soket agar pas dengan sempurna. Komponen bola dapat dibuat dengan toleransi seketat beberapa mikrometer. Soket diproses agar sesuai dengan toleransi ini. Hasil pemasangan yang pas meminimalkan kelonggaran pada sendi. Artikulasi yang halus pun tercipta. Kinerja biomekanik yang andal kemudian menyusul.
Persyaratan Toleransi untuk Pergerakan yang Halus
Kontrol toleransi membedakan sambungan yang baik dari sambungan yang luar biasa. Tabel di bawah ini menunjukkan apa yang dibutuhkan oleh berbagai komponen.
| Komponen | Persyaratan Presisi | Detail Manufaktur |
| Peredam harmonik | Elipsitas ≤0.005 mm pada permukaan cam | Mengontrol deformasi flexspline berdinding sangat tipis (ketebalan dinding 0.2–0.8 mm) melalui penggerindaan presisi. |
| Pengurang RV | Akurasi posisi ≤±0.01 mm | Profil gigi sikloidal kompleks dengan toleransi tinggi dan lubang rumah pin; sangat penting untuk basis robot beban berat. |
| Bantalan rol bersilang | Kehalusan permukaan ≤0.003 mm; Kekasaran Ra ≤0.2 μm | Pertahankan presisi jalur lintasan bahkan pada struktur berdinding tipis. |
| Rumah sambungan | Akurasi posisi multi-lubang ≤0.02 mm | Keseimbangan antara desain aluminium 6061/7075 yang ringan dengan kekakuan struktural. |
| Kontrol proses | CPK > 1.33 untuk produksi volume tinggi | Perlengkapan khusus untuk kontrol deformasi dinding tipis, pengukuran di dalam mesin dan kompensasi keausan, SPC, dan pasca-pemrosesan seperti anodisasi dan penggerindaan presisi. |
Pemesinan CNC presisi juga menghasilkan wadah yang akurat dan jalur kompleks untuk sensor dan kabel kontrol. Hal ini memungkinkan penyebaran sensor tekanan yang merata, seperti yang ada di bawah kaki. Pergerakan kecil dapat terdeteksi, dan respons menjadi lebih baik. Pemesinan presisi multi-sumbu menciptakan lapisan pelindung dari paduan aluminium dan polimer. Lapisan ini dibentuk agar sesuai dengan geometri sambungan tertentu. Lapisan ini melindungi sensor dan unit kontrol yang sensitif dari kelembaban dan kerusakan lingkungan. Untuk sambungan bola dan pin di bawah beban, metode penyelesaian seperti Deposisi Uap Fisik (PVD), Deposisi Uap Kimia (CVD), pemolesan, dan pemesinan presisi mengurangi keausan dan gesekan. Pemolesan permukaan seperti cermin melalui pemesinan presisi dan proses abrasif mengurangi cacat permukaan. Ini membantu menjaga gerakan sambungan tetap halus dari waktu ke waktu.
Rangka dan Sambungan Struktural
Optimasi Topologi untuk Pengurangan Berat
Berat sangat penting dalam sistem yang dapat dikenakan. Setiap gram memengaruhi kenyamanan pengguna dan tingkat kelelahan mereka. Optimasi topologi menghilangkan material di tempat yang tidak dibutuhkan. Hasilnya adalah rangka yang tetap kuat tetapi mengurangi massa berlebih. Optimasi ini bekerja bersama dengan proses pemesinan. Para insinyur mensimulasikan jalur beban terlebih dahulu. Kemudian mereka memotong bagian yang tidak menahan tegangan. Bentuk akhirnya seringkali terlihat organik. Bentuk tersebut mengikuti garis gaya, bukan bentuk geometris sederhana.
Geometri Dinding Tipis dan Kompleks
Bagian berdinding tipis dan geometri kompleks mendorong pemesinan hingga batas kemampuannya. Fitur-fitur ini menghemat berat tanpa mengorbankan kekakuan. Namun, fitur ini juga melentur selama pemotongan. Perlengkapan khusus menahan dinding tipis di tempatnya. Pengukuran di dalam mesin segera mendeteksi setiap penyimpangan. Kompensasi keausan menjaga alat tetap tajam dan akurat. Rangka CNC satu bagian menghilangkan sambungan dan pengencang. Ini mengurangi berat lebih lanjut dan meningkatkan kekakuan keseluruhan. Rangka struktural yang dapat dikenakan mendapat manfaat dari pendekatan ini. Desainnya terasa lebih ringan di tubuh. Desain ini juga lebih tahan lama di bawah tekanan berulang.
Braket, Rumah, dan Konektor
Antarmuka yang Disesuaikan untuk Anatomi Manusia
Braket dan konektor harus sesuai dengan tubuh manusia. Setiap pengguna memiliki bentuk tubuh yang berbeda. Antarmuka yang dirancang khusus mengatasi masalah ini. Pemesinan CNC memotong setiap braket agar sesuai dengan pemakainya. Ini meningkatkan ergonomi dan mengurangi titik tekanan. Rumah sendi artikulasi mengikuti logika yang sama. Mereka membungkus sendi dan melindungi mekanisme internal. Rumah sendi pinggul/lutut membutuhkan kontur yang tepat. Kecocokan yang buruk menyebabkan ketidaknyamanan dan membatasi gerakan. Kecocokan yang baik terasa alami. Pengguna lupa bahwa alat tersebut ada di sana.
Sisipan Berulir dan Fitur Pengencangan
Sisipan berulir dan fitur pengencang menahan semuanya agar tetap menyatu. Detail kecil ini menentukan apakah suatu perangkat tetap kencang atau longgar. Pemesinan CNC memotong ulir dengan jarak dan kedalaman yang tepat. Ia juga mengebor lubang silang dan menggiling permukaan datar dalam pengaturan yang sama. Ini menjaga setiap fitur tetap sejajar. Dudukan aktuator membutuhkan tingkat perhatian seperti ini. Ulir yang tidak sejajar dapat rusak di bawah beban. Ulir yang dipotong dengan baik akan bertahan selama ribuan siklus. Aktuator tetap aman. Seluruh sistem tetap andal.
Keunggulan Pemesinan CNC Eksoskeleton
Pemesinan CNC Presisi dan Pengulangan
Mencapai Toleransi Ketat
Toleransi yang ketat menentukan apakah perangkat yang dapat dikenakan bergerak dengan lancar atau macet. Pemesinan CNC presisi mencapai angka yang tidak dapat ditandingi oleh metode lain. Penggilingan mencapai ±0.005 mm secara umum dan ±0.001 mm secara optimal. Penggilingan CNC mempertahankan ±0.025 mm secara umum dan ±0.005 mm secara optimal. Wire EDM bahkan lebih ketat lagi, yaitu ±0.0001 inci (0.0025 mm) atau lebih baik. Angka-angka ini penting untuk antarmuka sambungan dan dudukan aktuator. Lubang yang tidak presisi merusak keselarasan. Lubang yang presisi menjaga semuanya tetap berjalan dengan benar.
Konsistensi di Seluruh Proses Produksi
Kemampuan pengulangan adalah yang membedakan rakitan hobi dari produk nyata. Setiap unit harus sama dengan unit pertama. Otomatisasi CNC mewujudkan hal ini. Mesin mengikuti program yang sama di setiap siklus. Tidak ada variasi yang disebabkan oleh manusia. Konsistensi ini membantu permesinan CNC eksoskeleton berkembang dari satu prototipe hingga produksi penuh. Pembeli mendapatkan geometri dan kesesuaian yang identik di setiap batch.
Geometri Kompleks dan Kebebasan Desain
Potongan Rambut Undercut, Kontur, dan Bentuk Organik
Pemesinan simultan 5 sumbu penuh menggerakkan kelima sumbu sekaligus. Ini memungkinkan pembuatan bagian yang tersembunyi dan permukaan yang terpahat. Seorang insinyur Italia bekerja sama dengan Lewei Precision untuk membangun kerangka luar pasif seluruh tubuh menggunakan metode ini. Alat tersebut mendekati dari berbagai sudut dalam satu pengaturan. Kesalahan kumulatif akibat reposisi menghilang. Bentuk organik yang mengikuti anatomi manusia menjadi mungkin.
Pembuatan Prototipe dan Iterasi Cepat
CNC dan pencetakan 3D sering bekerja bersama. Proyek Indego menggunakan keduanya selama pengembangan. Para insinyur mengandalkan permesinan CNC untuk perlengkapan dan bagian-bagian yang presisi. Manufaktur aditif menangani geometri kompleks dan kustomisasi. Kombinasi ini mempercepat iterasi. Para desainer menguji bagian-bagian logam asli sejak dini. Mereka mendeteksi masalah sebelum perkakas dibuat.
Keserbagunaan Material dan Permukaan Akhir
Logam, Plastik, dan Komposit
CNC mampu mengolah berbagai macam material. Aluminium, baja tahan karat, titanium, kuningan, tembaga, dan baja yang dikeraskan semuanya dapat diolah dengan baik. Masing-masing memiliki kelebihan dan kekurangan dalam hal berat dan kekuatan. Tabel di bawah ini menunjukkan perbandingan CNC dengan manufaktur aditif.
| Kategori | Mesin CNC | Manufaktur Aditif |
| Kekuatan Mekanik | Komponen yang kuat dan padat dari bahan baku yang solid. | Pengikatan lapisan menciptakan titik lemah. |
| Toleransi | Sangat ketat dan konsisten | Sedang; bervariasi tergantung teknologi. |
| permukaan Finish | Halus, seringkali siap untuk dirakit | Lebih kasar; mungkin perlu pasca-pemrosesan |
| Skalabilitas | Berkembang dengan lancar hingga produksi penuh. | Paling cocok untuk produksi dalam jumlah kecil. |
| Pilihan Material | Beragam pilihan termasuk titanium | Terbatas pada beberapa logam |
| Integritas struktural | Padat sepenuhnya; tanpa struktur pendukung. | Mungkin memerlukan perlakuan panas. |
| Ukuran bagian | Tidak dibatasi oleh ruang pembuatan | Batasan ukuran ruang pembuatan |
| Tahan panas | Stabil pada suhu tinggi | Risiko distorsi termal |
Hasil Akhir Mesin vs. Hasil Akhir Poles
Permukaan akhir memengaruhi kenyamanan dan kebersihan. Permukaan hasil pemesinan sangat cocok untuk braket dan wadah internal. Permukaan yang dipoles sesuai untuk titik kontak kulit. Pemesinan EDM cermin mencapai ±0.00005 inci (0.0013 mm) atau lebih baik. Tingkat kehalusan tersebut mengurangi gesekan dan keausan. Hal ini juga memudahkan pembersihan untuk penggunaan medis.
Pertimbangan Desain untuk Pemesinan CNC Eksoskeleton
Menyeimbangkan Presisi dan Biaya
Toleransi memengaruhi bagaimana perangkat yang dapat dikenakan terpasang dan terasa nyaman. Sambungan yang longgar akan bergoyang dan menyebabkan ketidaknyamanan. Sambungan yang kencang akan bergerak dengan lancar dan terasa alami. Namun, toleransi yang lebih ketat membutuhkan biaya lebih karena mesin berjalan lebih lambat, peralatan lebih cepat aus, dan inspeksi membutuhkan waktu lebih lama. Para insinyur harus menemukan titik keseimbangan yang tepat. Antarmuka kritis seperti lubang sambungan membutuhkan spesifikasi yang paling ketat. Braket yang tidak kritis dapat lebih longgar. Keseimbangan ini menjaga keamanan perangkat tanpa melebihi anggaran.
Praktik Terbaik GD&T
GD&T memberi tahu operator mesin apa yang benar-benar penting. GD&T mendefinisikan datum, kontrol fitur, dan variasi yang diizinkan. GD&T yang baik dimulai dengan referensi datum yang jelas dengan memilih permukaan yang stabil. Gunakan toleransi posisi untuk pola lubang dan kontrol profil untuk permukaan melengkung. Hindari toleransi berlebihan pada fitur yang tidak memengaruhi fungsi. Ini membuat inspeksi tetap sederhana dan mengurangi limbah. Tujuannya adalah untuk mengkomunikasikan maksud desain tanpa menambah biaya yang tidak perlu.
Nilai Ra untuk Kenyamanan dan Kebersihan
Permukaan akhir memengaruhi bagaimana perangkat terasa di kulit. Permukaan yang kasar dapat mengiritasi kulit dan memerangkap bakteri, sementara permukaan yang halus terasa lebih nyaman dan lebih mudah dibersihkan. Ra mengukur kekasaran permukaan rata-rata. Nilai Ra yang lebih rendah berarti permukaan yang lebih halus. Tabel di bawah ini menunjukkan persyaratan umum.
| Aplikasi | Rentang Ra | Catatan |
| Titik kontak kulit | Ra rendah | Permukaan halus, mudah dibersihkan. |
| Braket internal | Ra Sedang | Fungsional, tidak diubah |
| Antarmuka bersama | Ra rendah | Mengurangi gesekan dan keausan |
Pemrosesan Pasca-Produksi untuk Penggunaan Medis dan Industri
Eksoskeleton medis membutuhkan perawatan ekstra. Pemolesan menghilangkan bekas alat dan menciptakan permukaan yang higienis. Anodisasi menambahkan lapisan pelindung pada aluminium. Peledakan butiran memberikan tampilan matte yang seragam. Unit industri mungkin melewatkan langkah-langkah kosmetik dan lebih fokus pada ketahanan aus. Pemrosesan pasca-produksi yang tepat bergantung pada di mana perangkat tersebut akan digunakan.
Waktu Penyiapan dan Pergantian Alat
Setiap pengaturan menambah biaya karena mesin berhenti, operator memposisikan ulang bagian tersebut, dan akurasi dapat bergeser. Pemesinan lima sumbu mengurangi pengaturan karena bagian tersebut tetap terjepit. Pergantian alat yang lebih sedikit juga menghemat waktu. Bagian yang dirancang dengan baik membutuhkan lebih sedikit operasi, sehingga mengurangi tenaga kerja dan jam kerja mesin. Desain untuk kemudahan manufaktur berarti memikirkan hal ini sejak awal.
Dampak Pemilihan Material terhadap Biaya
Pemilihan material memengaruhi biaya dalam dua cara. Harga bahan baku sangat bervariasi. Titanium lebih mahal daripada aluminium. Kemampuan pengerjaan juga penting. Material keras lebih cepat mengikis perkakas dan lebih lambat dalam pemotongan. Model estimasi biaya untuk bagian-bagian eksoskeleton tangan menggunakan jenis material sebagai input. Model ini menjumlahkan biaya material, tenaga kerja, perawatan mesin, depresiasi, dan waktu pemrosesan. Memilih material yang tepat menyeimbangkan kekuatan, berat, dan anggaran. Tujuannya adalah daya tahan tanpa pengeluaran berlebihan.
Memilih NOBLE untuk Pemesinan CNC Eksoskeleton

Layanan Lengkap dari Desain hingga Perakitan
NOBLE bekerja dengan logam dan plastik. Tetapi kami melakukan lebih dari sekadar memotong komponen. Kami menangani desain, pembuatan prototipe, produksi, dan perakitan. Satu tim menangani semuanya dari awal hingga akhir. Ini menghemat waktu dan mengurangi kesalahan. Komunikasi tetap jelas dari sketsa pertama hingga produk akhir.
Sistem yang dapat dikenakan membutuhkan braket, dudukan aktuator, dan wadah elektronik yang saling terhubung. NOBLE membuat semua komponen ini di bengkel kami sendiri. Toleransi yang ketat diterapkan di seluruh sistem. Perangkat akhir bergerak dengan lancar. Setiap komponen sesuai dengan desain aslinya. Perakitan berjalan lancar pada percobaan pertama.
ISO 9001:2015 dan ISO 13485:2016
Sertifikasi sangat penting untuk komponen yang dikenakan di tubuh. NOBLE memegang sertifikasi ISO 9001:2015 untuk manajemen mutu umum. Kami juga memegang sertifikasi ISO 13485:2016 untuk perangkat medis. Standar ini sangat penting untuk sistem robotik yang dapat dikenakan. Standar ini mencakup pengendalian desain, produksi, dan inspeksi akhir.
ISO 13485 bukanlah persyaratan hukum bagi setiap pemasok, tetapi merupakan standar industri global yang diharapkan oleh para pembuat robot medis. Standar ini menunjukkan bahwa mitra tersebut menjalankan sistem mutu dengan manufaktur yang terkontrol, dapat dilacak, dan divalidasi.
Setiap wilayah memiliki aturan yang berbeda. Tabel di bawah ini menunjukkan apa yang dibutuhkan pasangan untuk pekerjaan medis.
| Sertifikasi / Standar | Daerah | Standar yang Diperlukan |
| ISO 13485 | Aksi | Sistem Manajemen Mutu (QMS) bersertifikat, parameter tervalidasi, Catatan Riwayat Perangkat. |
| FDA 21 CFR Bagian 820 | Amerika Serikat | Ketertelusuran desain, validasi proses (IQ/OQ/PQ), ketertelusuran lot. |
| MDR UE 2017/745 | Eropa | Dokumen teknis, sertifikasi material, manajemen risiko (ISO 14971) |
| PMDA / MHLW | Jepang | Registrasi pabrikan, sertifikat sesuai standar JIS. |
| TGA | Australia | Prinsip-prinsip Esensial, ringkasan biokompatibilitas |
NOBLE memenuhi standar ini. Komponen Anda lolos audit lebih cepat.
Industri yang Kami Sajikan
Aplikasi Medis
Eksoskeleton medis membantu pasien mendapatkan kembali mobilitas setelah cedera atau penyakit. Perangkat ini membutuhkan sambungan yang presisi dan titik kontak yang nyaman. NOBLE memproduksi komponen untuk kedua tujuan tersebut. Permukaan yang halus mencegah iritasi kulit selama pemakaian jangka panjang. Toleransi yang ketat menjaga gerakan sendi tetap stabil dan alami. Hasilnya adalah perangkat yang aman dan andal yang mendukung pemulihan.
Eksoskeleton klinis menghadapi tuntutan yang sama. Mereka menjalani sterilisasi dan penggunaan berulang. Kami mengandalkan mitra bersertifikasi dengan proses yang terbukti untuk memastikan setiap unit memenuhi spesifikasi.
Aplikasi Industri dan Militer
Eksoskeleton industri mengurangi risiko cedera di pabrik. Pekerja memakainya untuk mengangkat beban berat tanpa kesulitan. Versi militer membantu tentara membawa perlengkapan jarak jauh. Keduanya membutuhkan komponen yang kuat dan ringan yang tahan lama meskipun digunakan secara intensif. NOBLE menggunakan aluminium dan titanium untuk pekerjaan ini. Geometri kompleks dari optimasi desain bukanlah masalah. Hasilnya adalah rangka yang kuat yang tidak membebani pengguna.
Pendekatan End-to-End Kami
Dukungan Desain dan Pembuatan Prototipe
Desain yang baik menurunkan biaya di kemudian hari. NOBLE membantu para insinyur memilih material dan fitur untuk pemotongan. Kami mempertimbangkan toleransi, kebutuhan penyelesaian akhir, dan faktor pendorong biaya sejak dini. Pembuatan prototipe dilakukan dengan cepat. Anda mendapatkan komponen nyata untuk menguji kesesuaian dan fungsinya sebelum produksi massal. Ini membantu mendeteksi masalah ketika perubahan masih murah dan cepat.
Produksi, Perakitan, dan Jaminan Mutu
Setelah desain disetujui, kami memulai produksi. Mesin kami menjalankan program yang sama di setiap siklus. Setiap bagian cocok dengan bagian pertama. Kami memeriksa setiap bagian sebelum perakitan. Kemudian kami menyatukan semuanya dan memeriksa unit akhir. Catatan kualitas disimpan bersama setiap pesanan. Ini memberi Anda ketelusuran penuh dari bahan baku hingga produk jadi.
Pemesinan CNC untuk eksoskeleton menghasilkan komponen yang presisi, tahan lama, dan ringan yang dibutuhkan oleh eksoskeleton medis dan industri. Pilihan material, keputusan desain, dan pemilihan proses semuanya membentuk kinerja dan biaya. Tidak ada metode lain yang menandingi presisi, pengulangan, dan kebebasan desain dari pengerjaan CNC. Itulah mengapa memilih mitra yang memahami kebutuhan aplikasi pemesinan dan robotika sangat penting. Ke depan, manufaktur hibrida, optimasi jalur alat berbasis AI, dan material canggih akan menurunkan bobot dan meningkatkan kualitas permukaan. Siap membangun eksoskeleton Anda berikutnya? Bicaralah dengan NOBLE tentang kebutuhan pemesinan CNC Anda hari ini.
Pertanyaan yang Sering Diajukan (FAQ) tentang Pemesinan CNC Eksoskeleton
Untuk apa mesin CNC pada rangka luar (exoskeleton) digunakan?
Proses ini menghasilkan komponen-komponen yang dibutuhkan oleh robot yang dapat dikenakan. Sambungan, rangka, braket, dan wadah semuanya berasal dari proses ini. Perangkat medis menggunakannya untuk membantu orang pulih dan bergerak. Sistem industri dan militer menggunakannya untuk membawa beban dan mencegah cedera. Metode ini memberikan toleransi yang ketat dan hasil yang tetap sama setiap saat.
Material apa yang paling cocok untuk bagian-bagian eksoskeleton?
Tergantung pada pekerjaannya. Titanium Grade 5 dan Grade 23 cocok untuk sambungan penahan beban. Aluminium 6061 dan 7075 bagus untuk rangka. Serat karbon menghemat berat tetapi sulit dipotong. Plastik seperti PEEK dan Delrin menangani antarmuka dan menyerap guncangan. Setiap pilihan memengaruhi biaya, kemudahan pemotongan, dan kebutuhan penyelesaian akhir.
Mengapa pemesinan 5 sumbu lebih baik daripada 3 sumbu untuk eksoskeleton?
Mesin lima sumbu memotong bagian berbentuk badan dalam satu kali pengaturan. Bagian tersebut tetap terjepit, sehingga kesalahan akibat pergerakannya hilang. Pekerjaan tiga sumbu membutuhkan banyak pengaturan, dan kesalahan penumpukan dapat menyebabkan lubang keluar dari toleransi. Mesin lima sumbu juga dapat menjangkau bagian yang tersembunyi dan saluran berongga yang tidak dapat dijangkau oleh mesin yang lebih sederhana.
Seberapa ketat toleransi yang dapat dicapai dengan pemesinan CNC pada rangka luar (exoskeleton)?
Penggilingan mencapai ±0.005 mm secara umum dan ±0.001 mm secara optimal. Penggilingan CNC mempertahankan ±0.025 mm secara umum dan ±0.005 mm secara optimal. Pemotongan kawat EDM menghasilkan akurasi yang lebih tinggi, yaitu ±0.0001 inci atau lebih baik. Antarmuka sambungan dan dudukan aktuator membutuhkan angka-angka ini untuk menjaga pergerakan tetap halus dan penyelarasan tetap akurat.
Bisakah permesinan CNC dan pencetakan 3D bekerja bersama?
Ya, dan mereka sering melakukannya. Proyek Indego menggunakan keduanya selama pengembangan. CNC membuat perlengkapan dan bagian logam yang presisi. Manufaktur aditif menangani bentuk yang kompleks dan pekerjaan khusus. Kombinasi ini mempercepat pengujian dan memungkinkan desainer untuk mencoba bagian-bagian nyata sebelum produksi penuh dimulai.
Jenis lapisan permukaan apa yang dibutuhkan oleh eksoskeleton medis?
Titik kontak kulit membutuhkan nilai Ra yang rendah untuk kenyamanan dan kemudahan pembersihan. Braket internal dapat menggunakan lapisan akhir sedang karena tidak ada yang menyentuhnya. Antarmuka sambungan juga membutuhkan nilai Ra yang rendah untuk mengurangi gesekan dan keausan. Pemolesan, anodisasi, dan sandblasting adalah langkah-langkah pasca-pemrosesan umum untuk unit medis.
Sertifikasi apa yang harus dimiliki oleh mitra pengerjaan mesin?
Carilah ISO 9001:2015 untuk manajemen mutu umum. ISO 13485:2016 paling penting untuk perangkat medis. Standar ini mencakup pengendalian desain, produksi, dan inspeksi. Peraturan regional seperti FDA 21 CFR Bagian 820 dan EU MDR 2017/745 mungkin juga berlaku. Standar-standar ini menunjukkan bahwa mitra menjalankan proses yang terkontrol dan dapat dilacak.
Bagaimana cara menurunkan biaya pengerjaan CNC pada exoskeleton?
Kurangi jumlah pengaturan dan penggantian alat. Pemesinan lima sumbu menjaga bagian tetap terjepit, yang menghemat waktu dan tenaga kerja. Pilih material yang menyeimbangkan kekuatan, berat, dan kemampuan pemesinan. Longgarkan toleransi pada braket yang tidak kritis. Desain yang baik untuk kemudahan manufaktur mengurangi biaya tanpa mengorbankan presisi di tempat yang paling penting.






