
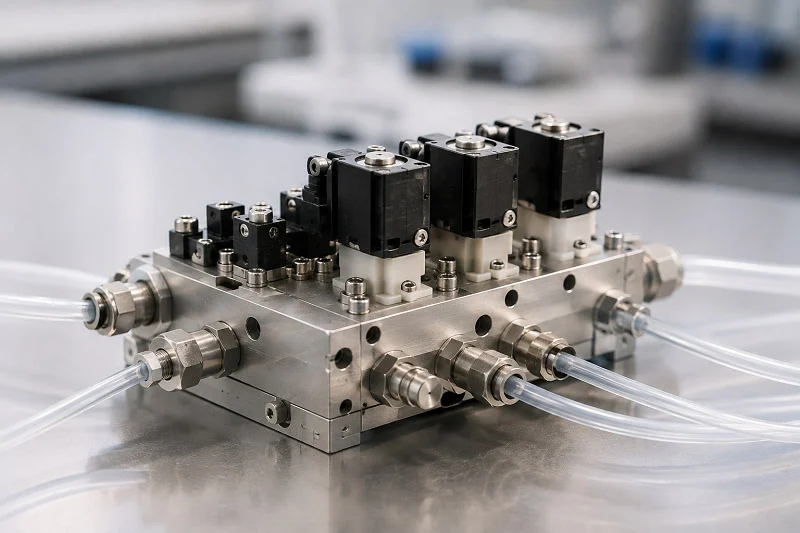
Memilih blok katup hidrolik yang tepat akan menentukan keberhasilan seluruh sistem Anda. Pilihan tersebut memengaruhi kinerja, biaya, dan keandalan jangka panjang. Pasar hidrolik menunjukkan pertumbuhan yang nyata di sini—laporan memperkirakan ukuran pasar global untuk komponen ini pada tahun 2024 sekitar 2.2 miliar USD.
| Sumber yang dilaporkan | Ukuran Pasar 2024 (Juta USD) |
| Tabel Atribut Laporan | 2190.4 |
| Bagian FAQ | 2304.3 |
Setiap pekerjaan hidrolik membutuhkan kompromi yang berbeda. Beberapa fokus pada pengurangan berat. Yang lain perlu menangani tekanan ekstrem. Lingkungan sistem Anda, siklus kerja, dan jadwal perawatan semuanya memengaruhi desain blok katup fluida terbaik. Mengetahui cara kerja blok katup hidrolik dalam kondisi nyata membantu Anda menghindari desain ulang yang mahal. Pemilihan material yang cerdas dan manufaktur yang presisi mengubah katup sederhana menjadi mesin kerja yang andal. Panduan ini akan membahas pilihan-pilihan tersebut langkah demi langkah.
Mendefinisikan Blok Katup Fluida dan Fungsi Intinya
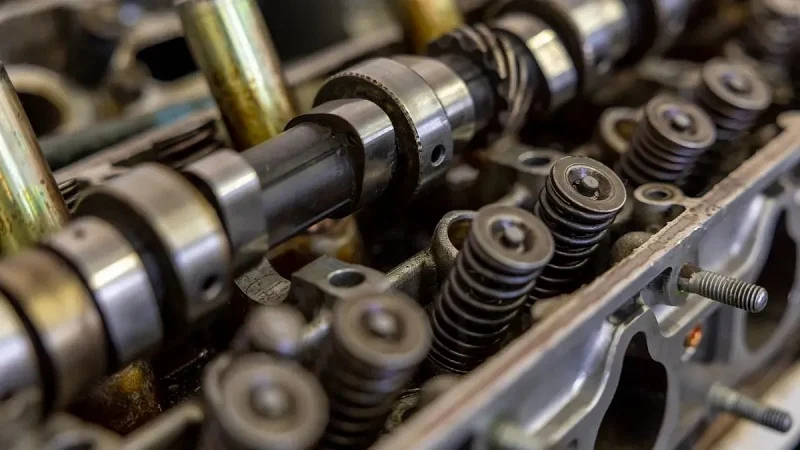
Bayangkan blok katup fluida sebagai pengatur lalu lintas untuk sistem Anda. Blok ini menangani tugas-tugas berat seperti memindahkan fluida, mengontrol tekanan, dan mengelola aktuator, semuanya dalam satu paket yang rapi. Tugas utama blok katup hidrolik sederhana: mengontrol ke mana fluida mengalir, berapa banyak tekanan yang dimilikinya, dan kapan fluida tiba. Tanpa pusat kendali ini, sistem Anda akan membutuhkan banyak pipa dan fitting terpisah. Hal itu menambah berat, biaya, dan titik-titik di mana kebocoran dapat terjadi. Blok katup hidrolik membantu menjaga agar sistem ini berjalan dengan baik.
Peran Manifold dalam Sistem Tenaga Fluida
Manifold adalah dasar dari setiap sistem tenaga fluida modern. Manifold menahan komponen pada tempatnya dan menghubungkannya melalui saluran internal. Desain ini mengurangi jumlah pipa eksternal. Seluruh rangkaian menjadi lebih ringkas. Blok katup hidrolik bertindak sebagai penopang utama, mengubah kumpulan selang yang berantakan menjadi unit yang rapi dan terorganisir. Sistem ini diuntungkan dari kompleksitas yang lebih rendah.
Mengarahkan Jalur Aliran dan Mengatur Tekanan
Tugas utama blok katup hidrolik adalah mengirimkan fluida ke tempat yang dibutuhkan. Berbagai bagian internal berfungsi untuk memblokir atau membiarkan fluida mengalir. Beberapa bagian melepaskan tekanan saat dibutuhkan. Bagian lain menghentikan aliran balik yang dapat merusak komponen. Pilihan otomatis memberikan kontrol tambahan untuk pekerjaan yang kompleks. Semua bagian ini bekerja bersama di dalam blok.
Pengendalian tekanan sama pentingnya. Komponen pengontrol tekanan menjaga agar semuanya tetap terkendali. Komponen pengurang tekanan menjaga tingkat tekanan yang telah ditetapkan di hilir. Jalur pelepas tekanan mengalirkan cairan berlebih kembali ke tangki ketika tekanan terlalu tinggi. Komponen pengatur aliran menunggu hingga tekanan kunci tercapai, kemudian mengirimkan aliran ke tempat lain. Beberapa sistem menggunakan jenis yang dioperasikan pilot untuk kontrol yang lebih canggih. Ini mencegah kebocoran dan pipa pecah.
Konsolidasi Komponen untuk Mengurangi Titik Kebocoran
Berikut adalah kebenaran sederhana tentang sistem hidrolik: setiap titik kebocoran dapat menyebabkan kegagalan. Setiap fitting, setiap sambungan, setiap koneksi dapat rusak seiring waktu. Dengan menggabungkan banyak bagian ke dalam satu blok, Anda dapat mengurangi jumlah koneksi eksternal secara signifikan. Itu berarti lebih sedikit titik kebocoran cairan. Blok katup hidrolik juga memberikan dukungan struktural dengan bodi aluminium atau besi cornya. Sambungan pipa menangani input, pengembalian, dan drainase dengan rapi. Hasilnya adalah sistem yang lebih andal dan membutuhkan perawatan yang lebih sedikit. Kinerja yang baik bergantung pada konsolidasi yang cerdas.
Metrik Kinerja Utama untuk Blok Katup
Tidak semua blok katup hidrolik bekerja dengan cara yang sama. Anda perlu memeriksa beberapa angka kunci. Laju aliran, peringkat tekanan, toleransi kebocoran, dan perkiraan umur siklus semuanya penting. Kinerja sistem hidrolik bergantung pada pemilihan angka yang tepat untuk setiap pekerjaan. Melacak angka-angka ini membantu meningkatkan efisiensi secara keseluruhan.
Kapasitas Laju Aliran dan Peringkat Tekanan
Laju aliran menunjukkan seberapa banyak fluida yang dapat dipindahkan oleh blok tersebut. Untuk kebutuhan aliran maksimum 25 L/min, pilih komponen dengan kapasitas 30 hingga 40 L/min. Tambahan 25 hingga 50 persen di atas kapasitas maksimum memberikan kontrol yang lebih baik pada pengaturan rendah. Peringkat tekanan juga sama pentingnya. Untuk sistem tekanan kerja 40 bar, pilih komponen dengan peringkat setidaknya 1.5 kali lipat, atau 60 bar. Peringkat tekanan pecah harus lebih dari 3 kali tekanan kerja. Berbagai jenis menangani rentang yang berbeda. Komponen kontrol aliran rendah menangani hingga 50 L/min pada 64 hingga 200 bar. Komponen kontrol tekanan tinggi dapat menangani hingga 100 L/min pada 400 hingga 700 bar. Komponen untuk penurunan tekanan rendah dapat memindahkan hingga 1000 L/min.
Toleransi Kebocoran dan Ekspektasi Umur Siklus
Toleransi kebocoran bergantung pada penggunaannya. Sistem yang menggerakkan mesin pres pabrik dapat menangani beberapa kebocoran internal. Namun, perangkat medis atau komponen kedirgantaraan tidak dapat melakukannya. Desain blok katup, material segel, dan penyelesaian permukaan semuanya membantu mengendalikannya. Masa pakai siklus menghitung berapa kali mekanisme internal dapat membuka dan menutup sebelum aus. Blok katup hidrolik berkualitas tinggi menggunakan spul yang dikeraskan dan toleransi yang ketat untuk memperpanjang masa pakainya. Harapkan ribuan hingga jutaan siklus tergantung pada desain dan cara kerjanya. Sistem hidrolik bekerja paling baik ketika blok sesuai dengan lingkungan kerja. Efisiensi yang baik dan kinerja yang kuat bergantung pada ketepatan detail-detail ini.
Material untuk Blok Katup Fluida
Memilih material yang tepat untuk blok katup fluida adalah separuh dari tantangan rekayasa. Material menentukan berat, kekuatan, biaya, dan bagaimana blok tersebut menangani tekanan. Pekerjaan hidrolik yang berbeda membutuhkan bahan baku yang berbeda pula. Beberapa sistem dipasang pada peralatan bergerak di mana setiap kilogram sangat penting. Sistem lainnya berada di pabrik di mana daya tahan lebih diutamakan daripada penghematan berat. Memahami pertimbangan-pertimbangan ini membantu Anda mencocokkan blok dengan pekerjaan yang tepat.
Paduan Aluminium: Standar Industri
Aluminium mendominasi dunia blok katup hidrolik bukan tanpa alasan. Material ini menawarkan rasio kekuatan terhadap berat yang tidak dapat ditandingi oleh baja. Blok aluminium pada umumnya memiliki berat sekitar sepertiga dari blok baja yang setara. Penghematan berat ini sangat penting dalam aplikasi bergerak seperti ekskavator, forklift, dan peralatan pertanian. Berat yang lebih ringan berarti efisiensi bahan bakar yang lebih baik dan pemasangan yang lebih mudah.
Aluminium juga menghantarkan panas dengan baik. Sistem hidrolik menghasilkan panas saat fluida mengalir melalui saluran yang sempit. Aluminium menyerap panas tersebut dari segel dan katup penting, memperpanjang masa pakainya. Material ini secara alami tahan terhadap korosi, membentuk lapisan oksida tipis yang melindungi dari kelembapan dan banyak bahan kimia.
| Milik | Rentang Nilai |
| Kekuatan tarik | 185 – 250 MPa (27 – 36 ksi) |
| Kekuatan Hasil | 125 – 185 MPa (18 – 27 ksi) |
Angka-angka ini menunjukkan mengapa aluminium dapat menangani sebagian besar aplikasi hidrolik dengan andal. Kekuatan luluh memberi tahu Anda kapan material mulai berubah bentuk secara permanen. Untuk blok yang diberi peringkat tekanan kerja 250 bar, kekuatan luluh aluminium memberikan margin keamanan yang nyaman.
Tidak semua paduan aluminium memiliki kinerja yang sama. Pilihan paduan memengaruhi kemampuan pengerjaan, kekuatan, dan kepatuhan terhadap standar lingkungan.
- Paduan 6042Digunakan dalam manifold pneumatik dan hidraulik serta blok katup, menawarkan kemampuan pengerjaan yang lebih baik dan kepatuhan terhadap RoHS.
- Paduan 6061Umumnya digunakan untuk badan katup hidrolik, katup, dan bagian-bagian katup, dikenal karena rasio kekuatan terhadap berat yang baik dan ketahanan terhadap korosi.
- Paduan 6262Diformulasikan khusus untuk pengerjaan mesin, digunakan dalam blok katup hidrolik, tetapi mengandung timbal dan tidak memenuhi persyaratan RoHS/ELV.
Perbedaan RoHS semakin penting setiap tahunnya. Regulasi di Eropa dan tempat lain membatasi zat berbahaya. Jika produk Anda dikirim secara internasional, pilih 6042 atau 6061 agar tetap sesuai dengan peraturan. Kemampuan pemesinan paduan ini juga memengaruhi biaya produksi. Kemampuan pemesinan yang lebih baik berarti waktu siklus yang lebih cepat dan keausan alat yang lebih sedikit.
Baja dan Baja Tahan Karat untuk Sistem Tekanan Tinggi
Beberapa aplikasi hidrolik melampaui kemampuan aluminium. Tekanan ekstrem, bahan kimia keras, dan lingkungan abrasif membutuhkan baja. Baja karbon dan baja paduan memberikan kekuatan yang serius. Bodi blok baja karbon dapat menahan tekanan hingga PN500 (7250 PSI). Tingkat tekanan tersebut akan dengan cepat mengubah bentuk aluminium.
Baja juga lebih tahan terhadap kelelahan dibandingkan aluminium. Siklus tekanan berulang menciptakan tegangan di dalam blok. Baja mampu menahan jutaan siklus tanpa retak. Daya tahan ini menjadikan baja sebagai standar untuk mesin pres industri, peralatan pertambangan, dan sistem pengeboran lepas pantai.
Baja tahan karat menambahkan ketahanan terhadap korosi. Air asin, pencucian kimia, dan lingkungan lembap menyerang baja karbon seiring waktu. Baja tahan karat mengandung kromium, yang membentuk lapisan pelindung terhadap karat. Hal ini menjadikannya ideal untuk hidrolik kelautan, peralatan pengolahan makanan, dan manufaktur farmasi.
Kelemahannya terletak pada berat dan biaya. Balok baja jauh lebih berat daripada aluminium. Biaya pengerjaannya juga lebih tinggi karena materialnya lebih keras terhadap alat potong. Untuk peralatan stasioner di mana berat tidak menjadi masalah, baja adalah pilihan yang tepat. Namun, untuk aplikasi bergerak, bobot yang lebih berat seringkali menjadi kendala.
Bahan Alternatif: Kuningan, Plastik, dan Komposit
Selain dua bahan utama tersebut, beberapa bahan baku lain juga digunakan untuk kebutuhan hidrolik khusus. Kuningan menawarkan pilihan yang hemat biaya untuk sistem bertekanan rendah. Bahan ini mudah diolah, tahan korosi, dan mampu menangani tekanan sedang tanpa menguras kantong. Banyak sistem pneumatik dan sirkuit hidrolik bertekanan rendah berhasil menggunakan blok kuningan.
Plastik hasil rekayasa seperti PEEK membuka kemungkinan baru sepenuhnya. Material ini tahan terhadap bahan kimia yang dapat merusak blok logam. PEEK tahan terhadap asam, basa, hidrokarbon, dan media korosif lainnya tanpa memerlukan lapisan pelindung. Ketahanan kimia tersebut menghilangkan sistem penyegelan sekunder, menyederhanakan desain katup, dan mengurangi kompleksitas manufaktur.
Pertimbangan kompatibilitas kimia menunjukkan bahwa meskipun PTFE mempertahankan ketahanan yang lebih luas terhadap media agresif, PEEK menunjukkan kompatibilitas yang memadai dengan sebagian besar cairan industri sekaligus menawarkan kinerja mekanik yang unggul. Pertimbangan antara inertness kimia dan stabilitas termomekanik menjadi faktor penentu dalam pemilihan material untuk aplikasi yang melebihi 200°C.
PEEK juga memenuhi standar tahan api UL94 V-0. Hal ini membuatnya cocok untuk aplikasi yang membutuhkan ketahanan terhadap bahan kimia dan keamanan. Material ini memiliki bobot jauh lebih ringan daripada logam, yang bermanfaat dalam industri kedirgantaraan dan peralatan portabel.
Komposit memadukan serat dengan matriks polimer untuk menciptakan sifat-sifat khusus. Komposit menawarkan kekuatan tinggi dengan bobot yang sangat rendah. Namun, komposit lebih mahal dan membutuhkan proses manufaktur khusus. Sebagian besar blok katup hidrolik menggunakan aluminium atau baja kecuali jika persyaratan khusus memaksa pilihan yang berbeda.
Pemilihan bahan baku pada akhirnya bergantung pada kebutuhan sistem Anda. Peringkat tekanan, anggaran berat, paparan bahan kimia, dan biaya semuanya menjadi faktor dalam pengambilan keputusan. Mitra manufaktur yang berpengalaman membantu menavigasi pilihan-pilihan ini. NOBLE, mitra manufaktur terkemuka di Tiongkok, mengkhususkan diri dalam pemilihan dan pemrosesan material. Keahlian mereka mencakup fabrikasi logam dan plastik, membantu klien beralih dari prototipe ke produksi massal dengan percaya diri. Mereka memahami bagaimana setiap material berperilaku dalam kondisi hidrolik dunia nyata dan dapat merekomendasikan pilihan yang tepat untuk aplikasi spesifik Anda.
Proses pengecoran juga memengaruhi pemilihan material. Beberapa paduan lebih mudah dicor daripada yang lain. Aluminium mudah dicor, sehingga ideal untuk produksi dalam jumlah besar. Baja membutuhkan prosedur pengecoran yang lebih kompleks. Memahami kendala manufaktur ini sejak dini mencegah perancangan ulang yang mahal di kemudian hari.
Proses yang Sesuai untuk Pembuatan Blok Katup Fluida
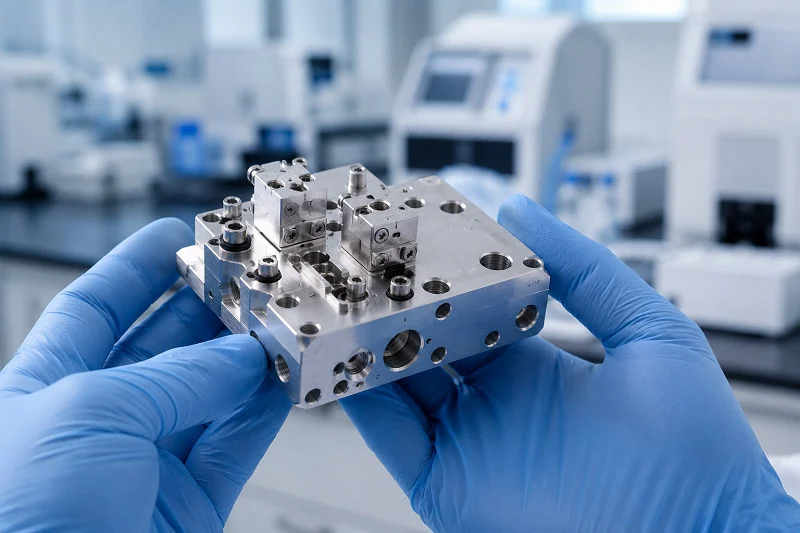
Memilih material terbaik saja tidak cukup. Anda juga membutuhkan cara yang tepat untuk membuat komponen tersebut. Cara Anda mengubah bahan mentah menjadi blok jadi akan memengaruhi biaya, akurasi, dan seberapa baik fungsinya. Ada tiga langkah utama: membuat bentuk kasar, memotongnya hingga ukuran yang tepat, dan mengolah permukaannya. Setiap langkah dibangun berdasarkan langkah sebelumnya. Jika Anda melakukan ketiga langkah tersebut dengan benar, sistem hidrolik Anda akan bekerja sesuai rencana.
Pengecoran dan Penempaan: Menciptakan Bahan Baku
Setiap blok katup hidrolik dimulai dari bentuk mentah. Bentuk mentah adalah bentuk kasar dari bagian akhir. Dua cara utama untuk membuat bentuk mentah ini adalah dengan pengecoran dan penempaan. Masing-masing metode sesuai dengan jumlah produksi dan kebutuhan kinerja yang berbeda.
Pengecoran die adalah pilihan utama untuk membuat banyak komponen dengan cepat. Aluminium panas didorong ke dalam cetakan baja di bawah tekanan tinggi. Hasilnya adalah bentuk yang mendekati komponen akhir. Itu berarti lebih sedikit pekerjaan pemotongan di kemudian hari. Pengecoran die memberikan permukaan yang lebih halus dan ukuran yang lebih tepat daripada penempaan. Untuk blank blok katup, itu berarti saluran bagian dalam menjadi lebih bersih. Turbulensi fluida yang lebih rendah berarti kinerja yang lebih baik. Tabel di bawah ini menunjukkan perbedaan utama.
| Proses | Penyelesaian Permukaan (RMS) | Toleransi Dimensi |
| Die Casting | Lebih halus daripada hasil tempa | Lebih rapat daripada tempa |
| Tempa | 125 – 250 mikroinci | ±0.020 inci |
Penempaan bekerja dengan cara yang berbeda. Proses ini menggunakan panas dan tekanan untuk membentuk logam. Struktur butiran logam akan sejajar dengan bentuk bagian tersebut. Hal ini membuat blok logam menjadi lebih kuat. Penempaan sangat cocok untuk sistem hidrolik bertekanan tinggi di mana kekuatan lebih penting daripada kehalusan permukaan. Namun, ada konsekuensi yang jelas. Bahan baku hasil penempaan membutuhkan lebih banyak pemotongan untuk mencapai akurasi yang sama dengan bahan baku hasil cetakan. Selain itu, biaya per bagiannya juga lebih mahal jika diproduksi dalam jumlah banyak.
Pilihan antara kedua metode ini bergantung pada berapa banyak komponen yang Anda butuhkan dan seberapa kuat komponen tersebut harus dibuat. Pengecoran die (cetakan logam) cocok untuk ribuan komponen. Penempaan (tempa) cocok untuk jumlah yang lebih sedikit atau pekerjaan bertekanan sangat tinggi. Banyak produsen menggunakan kedua metode tersebut tergantung pada pekerjaannya. Mengetahui pilihan-pilihan ini membantu Anda memilih jalur yang tepat untuk produksi pengecoran katup Anda.
Mesin CNCMencapai Ketepatan
Bahan dasar hanyalah permulaan. Akurasi sebenarnya berasal dari pemesinan CNC. Proses ini mengubah hasil pengecoran atau penempaan kasar menjadi blok katup hidrolik jadi dengan ukuran yang tepat. Tanpa itu, saluran bagian dalam tidak akan sejajar dengan benar. Seluruh sistem akan bocor atau gagal.
Mesin CNC menggunakan alat potong berputar untuk menghilangkan material. Mesin ini menggiling permukaan datar, mengebor lubang, dan membuat saluran internal yang kompleks. Saluran-saluran ini adalah pembuluh darah dari sistem hidrolik. Saluran ini mengalirkan fluida dari satu port ke port lainnya dengan sedikit hambatan. Seberapa akurat saluran-saluran ini menentukan seberapa baik blok tersebut bekerja.
Toleransi umum untuk blok katup hidrolik berkisar dari ±0.001 hingga ±0.005 inci pada fitur-fitur utama. Ukuran lubang untuk katup seringkali membutuhkan kontrol yang lebih ketat. Permukaan area penyegelan harus cukup halus untuk mencegah kebocoran. Mesin CNC yang baik dapat mempertahankan angka-angka ini di ratusan atau ribuan komponen.
Pusat permesinan modern juga mampu menangani bentuk-bentuk yang kompleks. Para insinyur dapat mendesain saluran internal yang mengurangi penurunan tekanan. Mereka dapat menempatkan port tepat di tempat yang dibutuhkan. Mesin mengikuti model CAD dengan tepat. Tidak ada tebakan, tidak ada penyesuaian manual.
Untuk produksi volume tinggi, beberapa pusat permesinan bekerja secara bersamaan. Satu mesin melakukan pengerjaan kasar pada bagian tersebut. Mesin lain menyelesaikan permukaan-permukaan penting. Mesin ketiga mengebor lubang-lubang dalam untuk jalur fluida. Pembagian kerja ini menjaga waktu siklus tetap singkat dan kualitas tetap stabil. Setiap mesin fokus pada satu jenis pekerjaan. Pendekatan ini mengurangi waktu pergantian dan meningkatkan akurasi.
Pasca-Pemesinan dan Pengobatan permukaan
Proses pemesinan meninggalkan tepi yang tajam dan gerigi logam. Gerigi tersebut harus dihilangkan sebelum blok digunakan. Gerigi yang lepas dalam sistem hidrolik dapat merusak segel, menyumbat katup, dan menyebabkan kegagalan besar. Penghilangan gerigi bukanlah pilihan, melainkan langkah kunci dalam proses pembuatan.
Langkah pertama adalah penghilangan gerinda. Pekerja menggunakan perkakas tangan, sikat abrasif, atau metode pemanasan untuk menghilangkan setiap tepi yang tajam. Mesin penghilang gerinda otomatis menangani jumlah besar. Untuk saluran bagian dalam yang kompleks, alat khusus menjangkau setiap sudut. Tujuannya adalah balok tanpa tepi tajam di mana pun.
Selanjutnya adalah pembersihan. Cairan pemesinan, serpihan logam, dan kotoran harus dihilangkan sepenuhnya. Tangki pembersih ultrasonik menggunakan gelombang suara frekuensi tinggi untuk membersihkan setiap permukaan. Pancaran air bertekanan tinggi membersihkan kotoran yang membandel. Tujuannya adalah blok yang benar-benar bersih dan siap untuk dilapisi atau dirakit.
Perlakuan permukaan menambahkan lapisan perlindungan terakhir. Anodisasi umum dilakukan untuk blok aluminium. Proses ini menciptakan lapisan oksida yang keras dan tahan karat di permukaan. Lapisan anodisasi juga meningkatkan ketahanan aus. Untuk blok baja, pelapisan dengan seng atau nikel memberikan perlindungan terhadap karat. Pasivasi dilakukan pada baja tahan karat untuk meningkatkan lapisan oksida alaminya.
Beberapa pekerjaan memerlukan lapisan khusus. Anodisasi keras untuk ketahanan aus ekstrem. Pelapisan nikel tanpa listrik untuk ketahanan terhadap bahan kimia. Pelapisan PTFE untuk gesekan rendah. Perlakuan yang tepat bergantung pada lingkungan kerja. Mitra manufaktur yang terampil dapat membantu Anda memilihnya.
Kontrol kualitas dilakukan di setiap langkah. Pemeriksaan ukuran memastikan blok sesuai dengan cetakan. Uji tekanan memverifikasi bahwa blok dapat menahan tekanan kerja tanpa kebocoran. Uji aliran mengukur seberapa baik kinerja saluran di dalamnya. Setiap blok yang gagal dalam pengujian ini akan ditolak.
NOBLE menyatukan semua keahlian ini di bawah satu atap. Keahlian manufaktur mereka mencakup pengerjaan logam dan plastik. Mereka menangani pembuatan prototipe, produksi dalam jumlah kecil, dan produksi skala penuh. Tim mereka memahami bagaimana setiap proses memengaruhi bagian akhir. Mereka dapat menyarankan metode pengecoran, rencana pemesinan, dan perlakuan permukaan yang tepat untuk pekerjaan spesifik Anda. Kemitraan semacam itu menghemat waktu dan mengurangi risiko.
Persyaratan Presisi untuk Blok Katup Fluida
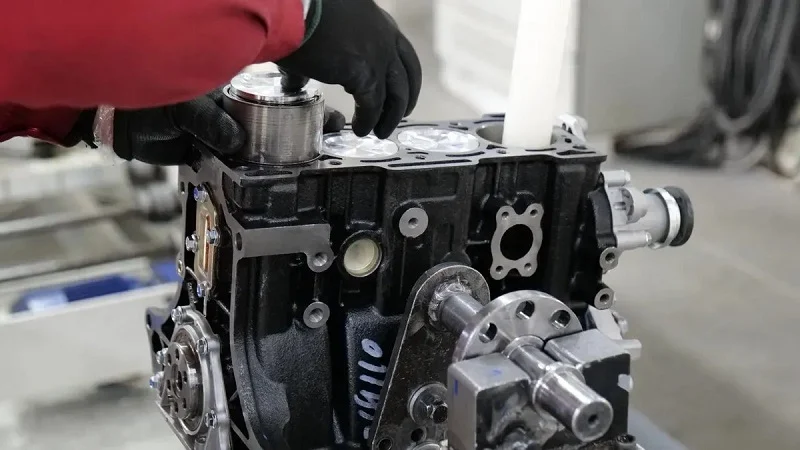
Presisi adalah kunci keandalan blok katup hidrolik, bukan kebocoran. Bentuk bagian dalamnya mengontrol seberapa baik segel menahan, seberapa lancar bagian-bagian bergerak, dan berapa lama sistem tersebut bertahan. Kesalahan kecil dalam pengerjaan mesin dapat berubah menjadi masalah besar ketika tekanan meningkat. Mendapatkan angka yang tepat sejak awal mencegah masalah di kemudian hari.
Toleransi dan Geometri Kritis
Diameter lubang adalah pengukuran yang paling penting. Lubang tersebut menampung katup yang mengarahkan aliran hidrolik. Jika lubang terlalu besar, cairan akan melewati katup dan bocor ke dalam. Jika terlalu kecil, katup akan macet dan tersumbat. Toleransi lubang biasanya berkisar antara ±0.001 hingga ±0.005 inci, tergantung pada pekerjaan yang dilakukan. Sistem yang beroperasi dalam banyak siklus membutuhkan toleransi yang lebih ketat dalam kisaran tersebut.
Kualitas permukaan sama pentingnya. Permukaan yang kasar merusak segel dan memungkinkan cairan keluar. Permukaan penyegelan pada blok katup hidrolik harus memiliki kekasaran permukaan (Ra) ≤0.8 μm. Kehalusan tersebut memungkinkan cincin-O dan gasket terpasang dengan benar. Permukaan penyegelan logam ke logam membutuhkan kualitas permukaan yang sama untuk mencegah kebocoran di bawah tekanan.
Kerataan dan kesejajaran mengontrol bagaimana blok terhubung ke bagian lain. Permukaan pemasangan yang melengkung akan memutar pola port dan menyebabkan kebocoran internal. Toleransi kerataan permukaan penyegelan harus tetap pada ±0.003–0.005 mm. Rentang yang ketat tersebut memastikan kontak yang merata di seluruh permukaan. Untuk permukaan pemasangan, toleransi kerataan 0.002 inci (0.0508 mm) di atas area pola port mencegah distorsi yang akan merusak segel.
Kesejajaran berkaitan dengan kerataan. Permukaan atas dan bawah blok harus tetap sejajar. Jika bergeser, blok akan berputar saat dikencangkan dengan baut. Putaran tersebut memberi tekanan pada seal dan memperpendek masa pakainya. Pengerjaan mesin yang baik menjaga kesejajaran dalam kisaran yang sama dengan kerataan.
Peran Metrologi dalam Kontrol Kualitas
Anda tidak dapat mengelola apa yang tidak dapat Anda ukur. Metrologi memberi Anda data untuk memastikan setiap blok katup hidrolik sesuai dengan gambar tekniknya. Mesin pengukur koordinat (CMM) melakukan pekerjaan berat. Sebuah CMM memeriksa blok di puluhan titik dan membandingkan pembacaannya dengan model CAD. Ia memeriksa diameter lubang, posisi lubang, kerataan, dan paralelisme dalam satu kali pengaturan.
Data CMM mendeteksi masalah sebelum komponen dikirim. Lubang yang melenceng dari toleransi akan ditolak lebih awal. Permukaan pemasangan yang tidak rata akan dikerjakan ulang atau dibuang. Pengujian ini melindungi sistem Anda dari kegagalan dini.
Pemeriksaan dimensi hanya menceritakan sebagian cerita. Pengujian fungsional mengkonfirmasi perilaku di dunia nyata. Pengujian tekanan mengisi blok dengan cairan dan menahannya pada tekanan kerja. Blok harus mampu menahan tekanan tersebut tanpa kebocoran eksternal. Pengujian aliran mengukur berapa banyak cairan yang mengalir melalui setiap port dan memeriksa adanya bypass internal. Bersama-sama, pengujian ini mengkonfirmasi bahwa blok berfungsi sesuai desain.
Pengujian kinerja katup menyatukan semuanya. Pengujian ini menjalankan katup yang telah dirakit melalui seluruh rentang geraknya sambil memeriksa waktu respons, penurunan tekanan, dan kebocoran. Pengujian ini mendeteksi masalah yang terlewatkan oleh pemeriksaan dimensi, seperti spul yang macet pada suhu tinggi atau segel yang bocor akibat getaran.
Setiap batch blok katup hidrolik harus melalui serangkaian pemeriksaan metrologi yang sama. Inspeksi sampel pertama memverifikasi pengaturan. Pemeriksaan selama proses produksi mendeteksi penyimpangan sejak dini. Inspeksi akhir mengkonfirmasi kualitas komponen yang sudah jadi. Pendekatan berlapis ini menjaga kualitas tetap stabil di ribuan komponen. Mitra manufaktur dengan kemampuan metrologi yang kuat mengurangi risiko Anda dan menghasilkan blok yang berkinerja andal di lapangan.
Pertimbangan Desain Utama untuk Blok Katup Fluida
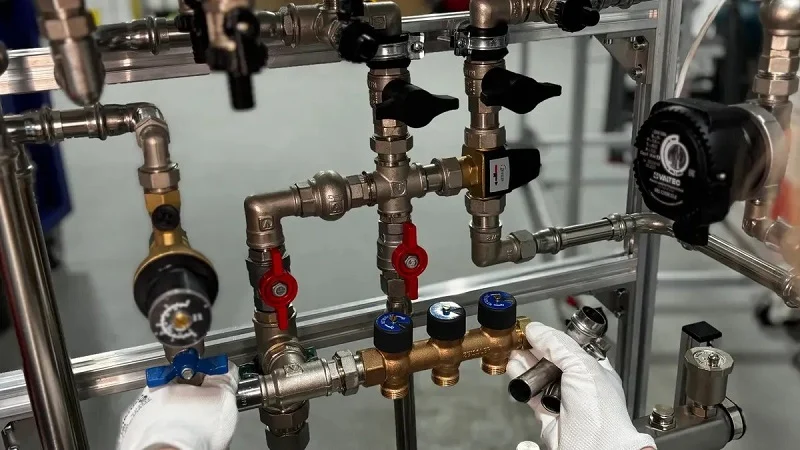
Desain yang baik membutuhkan perencanaan. Para insinyur harus memikirkan bagaimana blok tersebut dibuat, bagaimana panas merambat melaluinya, dan bagaimana blok tersebut terhubung dengan bagian sistem lainnya. Memastikan ketiga area ini berjalan dengan baik akan menjaga sistem hidrolik tetap beroperasi dengan lancar, alih-alih menimbulkan masalah di setiap langkahnya.
Desain untuk Kemudahan Manufaktur (DFM)
DFM (Design for Manufacturing) memiliki satu tujuan sederhana: membuat komponen mudah dibuat namun tetap menjalankan fungsinya. Setiap pemotongan tambahan, toleransi yang ketat, dan sudut yang tidak biasa akan menambah biaya. Desain yang cerdas akan menurunkan biaya tersebut.
Mulailah dengan toleransi. Hanya permukaan yang bersentuhan dengan segel atau kumparan pemandu yang membutuhkan angka paling ketat. Bagian blok lainnya dapat lebih longgar. Mengubah toleransi dari ±0.01 mm menjadi ±0.05 mm pada permukaan yang tidak bersentuhan dapat mengurangi biaya fitur tersebut hingga setengahnya. Itu menghemat uang nyata pada setiap bagian.
Selanjutnya, pertimbangkan akses pahat. Sudut bagian dalam membutuhkan radius. Aturan yang baik adalah membuat radius tersebut setidaknya 1/8 dari kedalaman rongga. Hal itu memungkinkan pahat menggunakan alat yang lebih pendek dan lebih kaku. Getaran yang lebih sedikit berarti hasil akhir permukaan yang lebih baik dan masa pakai pahat yang lebih lama.
Ketebalan dinding dan rasio fitur juga penting. Untuk blok logam, jaga ketebalan dinding di atas 0.8 mm. Untuk plastik, di atas 1.5 mm. Kedalaman lubang harus tetap di bawah 10 kali diameter. Tinggi fitur tidak boleh melebihi 4 kali lebar. Aturan ini mencegah getaran, pembengkokan, dan kerusakan alat. Blok katup hidrolik yang baik mengikuti pedoman ini sejak awal. Desain katup terbaik memperhitungkan batasan manufaktur sejak dini. Kontrol aliran yang baik dimulai dengan toleransi yang cerdas.
Manajemen Termal dan Dinamika Fluida
Panas adalah musuh semua sistem hidrolik. Cairan menjadi lebih encer ketika memanas. Segel lebih cepat aus. Seluruh sistem kehilangan efisiensi. Desain katup yang baik dapat mengatasi panas ini.
Ukuran dan bentuk saluran mengontrol bagaimana fluida bergerak. Saluran yang lebih lebar menurunkan tekanan lebih sedikit. Tetapi juga memakan ruang dan menambah berat. Kuncinya adalah menemukan keseimbangan. Belokan tajam menciptakan turbulensi. Turbulensi menghasilkan panas. Belokan yang halus dan bertahap menjaga aliran tetap stabil dan dingin. Desain yang tepat membantu mengontrol suhu fluida.
Material blok juga berperan. Aluminium menyerap panas dari fluida. Hal itu membantu sistem tetap pada suhu yang stabil. Baja menahan panas lebih lama. Untuk sirkuit aliran tinggi, melebarkan saluran akan membantu. Luas permukaan yang lebih besar berarti lebih banyak panas yang keluar dari fluida.
Optimalisasi jalur aliran merupakan bagian inti dari blok katup hidrolik modern. Para insinyur menggunakan perangkat lunak simulasi untuk menguji berbagai tata letak saluran. Mereka mencari titik-titik di mana aliran melambat atau terlalu cepat. Setiap peningkatan aliran berarti kinerja yang lebih baik dan masa pakai komponen yang lebih lama. Tata letak hidrolik harus menyeimbangkan efisiensi dengan biaya produksi. Blok katup hidrolik yang dirancang dengan baik mengelola panas dengan lebih baik. Sistem hidrolik yang baik bergantung pada jalur aliran yang cerdas.
Integrasi dengan Komponen Sistem
Blok katup tidak berdiri sendiri. Ia terhubung ke pompa, aktuator, dan bagian-bagian lainnya. Antarmuka antara bagian-bagian ini harus sama persis. Standardisasi memungkinkan hal ini.
Standar pemasangan yang paling umum adalah ISO 4401. Anda mungkin juga mendengarnya disebut NFPA D03, CETOP 3, atau NG6. Semua nama ini merujuk pada hal yang sama. Standar tersebut mendefinisikan letak port, ukurannya, dan posisi bautnya. Blok yang mengikuti standar ISO 4401 dapat menerima katup dari berbagai produsen. Fleksibilitas ini menghemat waktu dan uang.
Tata letak antarmuka untuk sub-plat ukuran 03 mengikuti ISO 4401. Standar ini juga mencakup katup CETOP 3 (NG6, D03) dan CETOP 5 (NG10, D05). Ini adalah pola yang paling umum di industri. Menggunakannya berarti blok Anda kompatibel dengan komponen yang tersedia di pasaran.
Blok katup hidrolik modular dibangun berdasarkan ide ini. Blok ini memungkinkan Anda menggabungkan berbagai fungsi tanpa perlu pengerjaan mesin khusus. Butuh fungsi tambahan? Tambahkan blok lain. Pendekatan ini memangkas waktu desain dan mempermudah perubahan di masa mendatang. Sistem ini beradaptasi dengan baik ketika kebutuhan berubah. Blok katup hidrolik terintegrasi mengambil jalur yang berlawanan. Blok ini menggabungkan banyak fungsi ke dalam satu blok khusus. Hal ini menghemat ruang dan berat tetapi mengunci desain di tempatnya. Sistem yang berbeda memiliki kebutuhan yang berbeda.
Kedua pendekatan tersebut memiliki tempatnya masing-masing. Kuncinya adalah mengetahui mana yang sesuai dengan sistem Anda. Port, seal, dan pola pemasangan yang terstandarisasi membuat semuanya bekerja bersama. Tanpa itu, setiap koneksi menjadi pekerjaan khusus. Hal itu meningkatkan biaya dan menunda setiap proyek. Blok katup hidrolik yang terstandarisasi lebih mudah dihubungkan. Komponen yang terstandarisasi memberi Anda lebih banyak kendali atas perakitan akhir. Sistem hidrolik yang andal bergantung pada integrasi yang baik. Blok katup hidrolik terintegrasi bekerja dengan baik untuk desain tetap. Kinerja hidrolik meningkat dengan pilihan yang cerdas.
Bermitra dengan NOBLE untuk Kebutuhan Blok Katup Fluida Anda

Kemampuan Manufaktur Komprehensif Kami
NOBLE menyatukan semua yang Anda butuhkan untuk blok katup hidrolik. Mereka bekerja dengan logam dan plastik. Itu berarti satu mitra menangani seluruh pekerjaan. Anda tidak perlu mencari-cari di berbagai bengkel. Baik Anda membutuhkan manifold sederhana atau blok katup fluida yang kompleks, mereka dapat membantu.
Tim manufaktur mereka tahu cara memilih material yang tepat. Mereka memahami pertimbangan untung rugi untuk berbagai sistem hidrolik. Untuk pekerjaan bertekanan tinggi, mereka merekomendasikan baja. Untuk peralatan bergerak, mereka menyarankan aluminium. Untuk ketahanan terhadap bahan kimia, mereka memilih PEEK. Pengetahuan semacam itu sangat berharga untuk proyek teknologi hidrolik apa pun.
Lantai produksi menangani pembuatan katup dalam skala besar. Mereka menjalankan jalur pengecoran cetakan untuk pesanan volume tinggi. Mereka memiliki pusat permesinan CNC yang menjaga toleransi ketat. Mereka menangani perawatan permukaan secara internal. Anodisasi, pelapisan, dan pembersihan semuanya dilakukan di bawah satu atap. Mereka mengontrol kualitas setiap blok.
Komitmen terhadap Kualitas dan Sertifikasi
Kualitas adalah sebuah sistem di NOBLE. Mereka memegang sertifikasi ISO 9001:2015 untuk manajemen kualitas umum. Standar tersebut mencakup segala hal mulai dari inspeksi bahan baku hingga pengujian akhir. Mereka juga memiliki sertifikasi ISO 13485:2016 untuk perangkat medis. Sertifikasi tersebut menuntut kontrol yang lebih ketat terhadap pekerjaan produksi. Sistem kualitas mereka memenuhi setiap persyaratan. Jika blok katup hidrolik Anda membutuhkan standar kelas medis, NOBLE siap untuk mengerjakannya.
Pengujian adalah bagian inti dari alur kerja mereka. Setiap blok menjalani pemeriksaan dimensi. Mesin pengukur koordinat memverifikasi fitur-fitur penting. Pengujian tekanan memastikan blok tersebut mampu menahan beban sesuai kapasitasnya. Pengujian aliran mengukur kinerja saluran internal. Pekerjaan pengujian ini mendeteksi masalah sejak dini. Setiap pengujian meningkatkan kinerja hidrolik secara keseluruhan.
Pengujiannya lebih lanjut. Mereka melakukan pengujian kinerja pada katup yang telah dirakit. Mereka memeriksa waktu respons dan umur siklus. Mereka mengukur toleransi kebocoran. Mereka memeriksa bagaimana blok menangani cairan hidrolik di bawah tekanan. Data tersebut membantu Anda memvalidasi desain hidrolik Anda. Ini memberi Anda kepercayaan diri pada komponen-komponen tersebut. Mereka mengendalikan setiap langkah melalui peninjauan yang cermat.
Kemitraan Layanan Lengkap dari Konsep hingga Perakitan
NOBLE melakukan lebih dari sekadar membuat komponen. Mereka membantu Anda mendesainnya. Para insinyur mereka meninjau model CAD Anda. Mereka menyarankan perbaikan pada proses desain. Mereka mencari cara untuk mengurangi langkah-langkah pemesinan. Mereka merekomendasikan material yang lebih baik. Umpan balik awal tersebut menghemat uang dan meningkatkan efisiensi.
Nilai sebenarnya berasal dari satu mitra untuk keseluruhan proyek. NOBLE menyediakan blok katup hidrolik lengkap yang siap diintegrasikan. Mereka menangani pembuatan prototipe, pengujian, dan produksi. Mereka mengelola seluruh proyek. Anda tidak perlu berkoordinasi antara pemasok yang berbeda. Satu mitra hidrolik menyederhanakan segalanya. Hal itu mengurangi pekerjaan administratif dan meningkatkan efisiensi sistem. Mereka menangani semua kebutuhan dan komponen hidrolik di satu tempat.
Mereka melacak setiap proyek terhadap tujuan yang telah ditetapkan. Kinerja, biaya, dan jadwal semuanya diukur. Pembaruan berkala akan terus memberi Anda informasi. Jika ada perubahan, mereka akan menyesuaikan dengan cepat. Tujuannya adalah produk yang berfungsi sesuai rencana. Tepat waktu. Sesuai anggaran. Mereka memahami sistem fluida yang kompleks. Itulah yang diberikan oleh kemitraan layanan lengkap.
Sistem hidrolik Anda membutuhkan komponen hidrolik. Insinyur hidrolik yang cerdas memilih material hidrolik dengan cermat. Tekanan hidrolik penting. Laju aliran hidrolik juga penting. Blok katup hidrolik mengkonsolidasikan jalur dan mengurangi titik kegagalan. Desain hidrolik yang baik mempertimbangkan efek termal. Sistem hidrolik berjalan dengan perencanaan. Pilih katup hidrolik dengan bijak. Posisi penting untuk aliran. Setiap katup membutuhkan tata letak. Integrasi sistem membutuhkan perencanaan. Sistem membutuhkan desain. Sistem hidrolik modern menggunakan manufaktur aditif. Marotta Controls menggunakan selective laser sintering. Desain mereka mengurangi massa hingga 79 persen sementara efisiensi aliran meningkat hingga 60 persen. Blok katup fluida mendapat manfaat dari inovasi ini. Blok katup hidrolik memperoleh kemampuan baru dan menjadi lebih ringan. Mitra seperti NOBLE memandu keputusan-keputusan ini.
Pertanyaan yang Sering Diajukan (FAQ) tentang Pembuatan Blok Katup Fluidik
Bahan apa yang sebaiknya saya pilih untuk blok katup saya?
Aluminium cocok untuk sebagian besar sistem hidrolik. Material ini ringan dan baik dalam menghilangkan panas. Baja dapat menahan tekanan yang lebih tinggi dan lebih tahan lama di bawah tekanan. Pilih material berdasarkan tekanan kerja, batasan berat, dan lingkungan Anda. Mitra manufaktur dapat membantu Anda mempertimbangkan berbagai faktor ini untuk blok katup fluida Anda.
Apa perbedaan antara pengecoran mati ke penempaan?
Pengecoran die menekan aluminium panas ke dalam cetakan baja. Metode ini menghasilkan banyak komponen dengan cepat dan permukaan yang halus. Penempaan membentuk logam yang dipanaskan di bawah tekanan. Metode ini menciptakan struktur butiran yang lebih kuat tetapi membutuhkan lebih banyak pengerjaan mesin. Pilih pengecoran die untuk volume produksi, penempaan untuk kekuatan.
Seberapa ketat toleransi yang dibutuhkan?
Diameter lubang biasanya memiliki toleransi ±0.001 hingga ±0.005 inci. Permukaan penyegelan membutuhkan hasil akhir permukaan Ra ≤0.8 μm. Kerataan tetap dalam batas ±0.003-0.005 mm. Hanya permukaan kritis yang membutuhkan angka toleransi paling ketat. Melonggarkan toleransi pada permukaan yang tidak saling berpasangan akan mengurangi biaya secara signifikan.
Bagaimana cara mencegah kebocoran pada blok katup saya?
Mulailah dengan konsolidasi yang baik. Semakin sedikit sambungan eksternal berarti semakin sedikit titik kebocoran. Kemudian, kendalikan kualitas permukaan pada area penyegelan. Gunakan bahan penyegel yang tepat untuk cairan Anda. Terakhir, uji tekanan setiap blok sebelum pengiriman. Langkah-langkah ini dapat mendeteksi masalah hidrolik sejak dini.
Bisakah saya menggunakan plastik untuk blok katup saya?
Ya, untuk pekerjaan tertentu. PEEK tahan terhadap bahan kimia yang merusak logam. Selain itu, PEEK juga memenuhi standar tahan api UL94 V-0. Blok plastik jauh lebih ringan daripada logam. Namun, harganya lebih mahal dan membutuhkan proses manufaktur yang berbeda. Gunakan blok plastik jika ketahanan terhadap bahan kimia atau berat menjadi pertimbangan utama.
Berapa lama blok katup saya akan bertahan?
Umur pakai siklus bergantung pada desain dan kondisi pengoperasian. Spul yang diperkeras dan toleransi yang ketat memperpanjang umur pakai. Harapkan ribuan hingga jutaan siklus. Blok berkualitas lebih tinggi dengan material yang lebih baik akan bertahan lebih lama. Sesuaikan blok dengan siklus kerja Anda untuk hasil terbaik.
Sertifikasi apa yang harus dimiliki oleh produsen saya?
Carilah ISO 9001:2015 sebagai standar dasar. Standar ini mencakup manajemen mutu umum. Untuk perangkat medis, ISO 13485:2016 menambahkan kontrol yang lebih ketat. Sertifikasi ini menunjukkan bahwa produsen mengikuti proses yang terdokumentasi. Sertifikasi ini juga membuktikan bahwa pengujian dilakukan di setiap tahap produksi.
Bagaimana cara saya memilih mitra manufaktur yang tepat?
Carilah perusahaan yang menangani logam dan plastik. Perhatikan fasilitas pengujian dan perawatan permukaan internal mereka. Tanyakan tentang sertifikasi kualitas mereka. Satu mitra untuk desain, pembuatan prototipe, dan produksi akan menyederhanakan rantai pasokan Anda. Hal itu mengurangi pekerjaan koordinasi dan menurunkan risiko.







