

Komponen robot perawatan Anda—sambungan, casing, dan rangka—harus memenuhi standar yang ketat, tetapi metode dan material pembuatan mana yang memberikan keseimbangan terbaik? Memilih metode dan material untuk komponen robot perawatan adalah keputusan besar. Keamanan, presisi, dan biaya semuanya penting di sini. Artikel ini membandingkan pemesinan CNC, pencetakan injeksi, lembaran logam, DMLS, dan pencetakan 3D. Anda juga akan melihat bagaimana kinerja baja tahan karat 17-4 PH dan Ti-6Al-4V. Kami akan berbagi kiat desain untuk manufaktur dan panduan untuk komponen robot perawatan kustom versus yang siap pakai. Dengan begitu, robot Anda akan beralih dari prototipe ke produksi dengan lebih sedikit kejutan.
Persyaratan Komponen Robot Perawatan Utama
Standar Keselamatan dan Kepatuhan
Regulasi Perangkat Medis dan Biokompatibilitas
Komponen robot perawatan harus mengikuti aturan yang ketat. FDA menyatakan bahwa banyak sistem robot termasuk perangkat Kelas II atau III. Jadi, Anda memerlukan 510(k) atau PMA sebelum dapat menjualnya. Eropa memiliki aturan serupa melalui MDR, dan ISO 13485 menetapkan standar kualitas. IEC 60601 mencakup keselamatan listrik, dan ISO 14971 membantu mengelola risiko selama masa pakai produk. ISO 62304 mengontrol perangkat lunak. Standar-standar ini memandu setiap pilihan desain yang Anda buat.
Biokompatibilitas juga penting. Bagian apa pun yang menyentuh pasien tidak boleh menyebabkan reaksi buruk. Bahan yang Anda pilih menentukan hal ini. Baja tahan karat 17-4 PH dan Ti-6Al-4V keduanya lolos uji biokompatibilitas. Keduanya juga tahan terhadap sterilisasi berulang tanpa menjadi lebih lemah.
Kemudahan Pembersihan dan Ketahanan Kimia
Rumah sakit membersihkan peralatan sepanjang waktu. Robot Anda harus mampu menangani bahan kimia kuat tanpa retak atau berkarat. Permukaan yang halus sangat membantu. Begitu pula material seperti fluoroprene XP, yang tahan terhadap pelarut, pelumas, dan pembersih. EPDM tetap fleksibel pada suhu dingin dan tahan terhadap penuaan dengan baik. Segel yang terbuat dari material ini mencegah masuknya cairan dan mempertahankan peringkat IP65 saat digunakan di lingkungan nyata.
Presisi dan Toleransi
Persyaratan Toleransi untuk Sambungan Bergerak
Presisi sambungan mengontrol akurasi robot. Toleransi sambungan tipikal adalah plus atau minus 0.01 mm. Itu adalah grade IT5 atau IT6. Kekasaran permukaan harus di bawah Ra 0.8 mikrometer. Pemesinan lima sumbu mempertahankan toleransi plus atau minus 0.005 hingga 0.01 mm. Lubang bantalan menggunakan ukuran H6 atau H7. Toleransi yang ketat ini menjaga gerakan tetap halus dan dapat diulang.
Dampak pada Fungsi dan Biaya Perakitan
Kesalahan penumpukan (stack-up errors) menurunkan kinerja. Ketika setiap bagian memiliki toleransi plus atau minus 0.05 mm, total kelonggaran radial dapat mencapai 0.2 mm. Hal ini menurunkan pengulangan sambungan. GD&T mengontrol konsentrisitas, posisi sebenarnya, dan paralelisme. Penumpukan yang baik tetap di bawah 0.05 mm. Metode ini menyeimbangkan biaya perakitan. Anda menghindari membuat setiap bagian terlalu kencang sambil tetap mendapatkan akurasi yang dibutuhkan robot Anda.
Daya Tahan dan Umur Pakai Material
Ketahanan Aus pada Aplikasi Siklus Tinggi
Penggunaan berulang kali menyebabkan keausan komponen dengan cepat. Elastomer silikon akan rusak setelah 10,000 hingga 50,000 siklus benturan. TPU berkinerja lebih baik dengan kekuatan tarik di atas 40 MPa dan ketahanan abrasi yang lebih baik. TPU OMRON dengan jaring serat yang diperkuat mampu menahan gaya lebih dari 100N dan bertahan hingga 40% lebih lama. ISO/TS 15066 mensyaratkan kinerja yang stabil selama setidaknya 100,000 siklus benturan. Pilih material dengan kekuatan sobek dan ketahanan lelah yang tinggi.
Ketahanan terhadap Lingkungan (Kelembapan, Suhu, UV)
Robot perawatan bekerja dalam berbagai kondisi. Kelembapan menyebabkan beberapa material membengkak dan rusak. Sinar UV merusak material lainnya. Lapisan pelindung dan enkapsulasi sangat membantu. Begitu pula material yang dapat memperbaiki kerusakan kecil sendiri.
Proses Manufaktur Komponen Robot Perawatan
Cara Anda membuat komponen robot akan memengaruhi biaya, presisi, dan kecepatan pemasaran. Setiap proses manufaktur memiliki keunggulan untuk pekerjaan yang berbeda. Mari kita bahas metode-metode utama dan di mana metode tersebut paling cocok digunakan.
Pemesinan CNC untuk Komponen Logam Presisi
Pemesinan CNC tetap menjadi pilihan utama untuk komponen yang membutuhkan dimensi presisi dan material yang kuat. Metode ini sangat cocok untuk rangka struktural, sambungan, dan dudukan yang menahan beban berulang tanpa bergeser.
Aplikasi: Rangka Struktur, Sambungan, dan Dudukan
Rangka robot Anda menopang beban. Sambungan mengontrol pergerakan. Dudukan menahan sensor dan aktuator pada tempatnya. Bagian-bagian ini membutuhkan kekakuan dan stabilitas. Pemesinan CNC memberikan hal itu. Anda dapat memotong baja tahan karat 17-4 PH atau Ti-6Al-4V dengan pengulangan yang tinggi. Mesin lima sumbu menciptakan geometri kompleks dalam satu kali pengaturan. Hal itu mengurangi kesalahan akibat beberapa kali penjepitan. Proses ini mendukung lubang berulir, lokasi pasak dowel, dan kantong bantalan yang tidak dapat ditandingi oleh metode lain.
Toleransi dan Hasil Akhir Permukaan yang Dapat Dicapai
Berikut adalah gambaran tentang apa yang dapat dicapai oleh permesinan CNC untuk komponen robot:
| Operasi/Fitur Pemesinan | Toleransi yang Dapat Dicapai / Penyelesaian Permukaan |
| Penggilingan umum | ± 0.01 mm |
| Pembubutan presisi dan pengerjaan lima sumbu | ±0.005 mm atau lebih ketat |
| Dudukan bantalan dan permukaan segel | Kekasaran permukaan Ra 0.4–0.8 |
| Fitur-fitur penting robot (dengan skala linier & probing di dalam mesin) | ±0.002–0.005 mm |
| Rumah motor servo dan encoder (konsentrisitas) | ≤0.01 mm TIR |
| Penggerak harmonik flexspline pembulatan dinding tipis | ≤0.005 mm |
| Mengurangi reaksi balik | ≤1 menit busur |
| Penunjukan silindrisitas GD&T | ⌭0.004 mm |
| Keterangan konsentrisitas GD&T | ◎0.005 mm |
| Gerakan berulang — robot bedah | ≤0.01 mm |
| Dimensi kritis produksi volume | Cpk ≥ 1.33 dengan pengambilan sampel ke AQL 1.0 |
Kekasaran permukaan standar untuk permukaan datar berada pada 63 mikroinci. Permukaan lengkung mencapai 125 mikroinci atau lebih baik. Penyemprotan butiran ringan meningkatkan permukaan kosmetik. Kontrol GD&T umum seperti posisi sebenarnya, kerataan, dan tegak lurus berlaku. Presisi dari pemesinan CNC mendukung akurasi yang dibutuhkan oleh sistem robotik.
Untuk produksi massal, NOBLE (produsen terkemuka di Tiongkok) menggabungkan pemesinan CNC untuk komponen presisi tinggi dengan proses manufaktur lainnya untuk mengendalikan biaya. Keahlian manufaktur mereka membantu klien beralih dari prototipe ke produksi massal dengan cepat. Pendekatan terintegrasi ini merupakan inti dari manufaktur modern untuk robotika.
Proses Manufaktur untuk Komponen Robot Penanganan Cairan
Komponen robot penanganan cairan memerlukan perawatan khusus. Komponen-komponen ini bersentuhan dengan cairan, harus kedap udara, dan tahan korosi. Dua proses manufaktur utama menangani kebutuhan ini: pemotongan laser dengan pengelasan, dan pencetakan overmolding untuk segel. Memilih proses manufaktur yang tepat untuk komponen robot penanganan cairan secara langsung memengaruhi seberapa baik kinerja perakitan akhir dalam penggunaan di dunia nyata.
Pemotongan dan Pengelasan Laser untuk Jalur Fluida
Jalur fluida harus halus dan bebas kebocoran. Pemotongan dan pembengkokan laser menciptakan saluran yang presisi pada lembaran logam. Laser memberikan tepi yang bersih tanpa gerigi. Pengelasan menyambungkan bagian-bagian tanpa menambahkan material yang dapat memerangkap residu. Baja tahan karat tahan terhadap korosi dari reagen dan larutan pembersih. Rakitan tetap mudah dibersihkan dan aman secara kimiawi. Hal ini penting untuk sistem penanganan cairan yang menjalankan tes diagnostik atau persiapan obat. Mesin penanganan cairan ini membutuhkan keandalan tinggi di ribuan siklus.
Pencetakan Overmolding dan Insert Molding untuk Segel dan Konektor
Segel dan konektor sering menggunakan dua material. Overmolding merekatkan elastomer lunak ke substrat kaku. Lapisan lunak tersebut menciptakan segel. Bagian kaku memberikan struktur dan titik pemasangan. Insert molding menempatkan sisipan logam atau plastik yang telah dibentuk sebelumnya ke dalam cetakan, kemudian menyuntikkan material di sekitarnya. Ini menghasilkan sisipan berulir, kontak listrik, atau rumah sensor dengan penyegelan terintegrasi. Proses manufaktur ini mengurangi langkah perakitan dan meningkatkan keandalan untuk komponen robot penanganan cairan yang tetap bebas kontaminasi di banyak siklus. Untuk penanganan cairan otomatis, integritas segel sangat penting. Hal ini menjaga akurasi dan mencegah kontaminasi silang dalam alur kerja dengan throughput tinggi.
Manufaktur Utama untuk Robotika: Injeksi, Lembaran Logam, dan Aditif
Selain proses CNC dan penanganan cairan, tiga metode lagi melengkapi proses manufaktur untuk robotika.
Pencetakan Injeksi untuk Komponen Plastik Bervolume Tinggi
Pencetakan injeksi sangat unggul ketika Anda membutuhkan ribuan komponen plastik identik. Penutup, pelindung, dan braket semuanya cocok. Biaya pembuatan perkakas awal memang tinggi, tetapi biaya per komponen turun dengan cepat seiring peningkatan volume produksi. Anda dapat menambahkan pengunci jepret, engsel fleksibel, dan dudukan pemasangan langsung ke dalam cetakan. Hal ini menghemat waktu perakitan. Plastik rekayasa seperti ABS, polikarbonat, dan nilon memberikan kekuatan benturan yang baik dan hasil akhir yang estetis. Varian kelas medis menambahkan biokompatibilitas jika diperlukan. Proses ini mendukung kebutuhan volume komponen otomatisasi robotik.
Fabrikasi Logam Lembaran untuk Sasis dan Struktur Pendukung
Lembaran logam merupakan tulang punggung dari banyak sistem robotik. Pemotongan laser, pembengkokan, dan pengelasan mengubah logam datar menjadi rangka yang kokoh. Proses ini cepat dan hemat biaya untuk volume rendah hingga menengah. Anda memperkuat area yang mengalami tekanan tinggi dengan penguat atau rusuk yang dibentuk. Panel datar memudahkan pemasangan elektronik, kabel, dan sensor. Layanan lembaran logam NOBLE meliputi pemotongan dan pembengkokan laser, kemudian pengelasan dan penyelesaian akhir. Ini menciptakan sasis yang kuat dan ringan untuk robot Anda.
DMLS dan Pencetakan 3D untuk Geometri Kompleks dan Prototipe
Pencetakan Laser Logam Langsung (DMLS) dan pencetakan 3D menawarkan kebebasan desain yang tidak dapat ditandingi oleh pemesinan. Anda dapat mencetak saluran internal yang kompleks, bentuk organik, dan struktur kisi. Fitur-fitur ini mendukung pendinginan konformal, pengurangan bobot, dan konsolidasi bagian.
Keunggulan utama pencetakan 3D logam adalah kemampuannya untuk menciptakan komponen dengan geometri yang kompleks dan optimal. Ini berarti bahwa teknologi ini ideal untuk memproduksi komponen berkinerja tinggi.
Untuk prototipe, pencetakan 3D memungkinkan Anda melakukan iterasi dengan cepat tanpa penundaan pembuatan perkakas. Anda menguji kesesuaian, fungsi, dan perakitan sebelum pembuatan perkakas produksi. Untuk komponen penggunaan akhir, DMLS mengurangi jumlah komponen dalam suatu perakitan. Beberapa bagian yang dikerjakan dengan mesin digabungkan menjadi satu bagian yang dicetak yang lebih kuat dan lebih ringan. Hal ini sesuai dengan tren dalam manufaktur modern untuk robotika, di mana kompleksitas tidak meningkatkan biaya. Presisi dari DMLS mendukung akurasi yang dibutuhkan oleh sistem robotika canggih. Metode aditif ini merupakan alat penting dalam lanskap manufaktur untuk robotika.
Bahan untuk Komponen Robot Perawatan
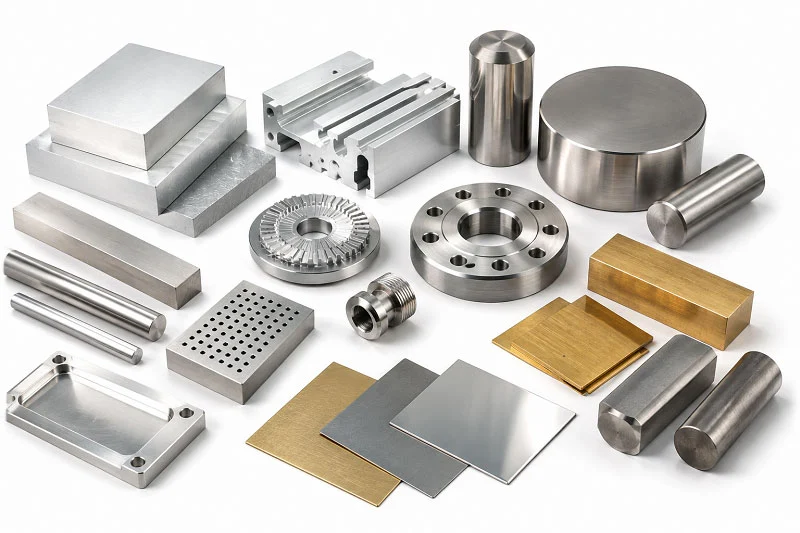
Memilih material yang tepat untuk komponen robot perawatan Anda memengaruhi semua hal selanjutnya. Hal ini mengubah berapa lama komponen tersebut bertahan, seberapa baik komponen tersebut menangani bahan kimia, dan berapa banyak biaya yang Anda keluarkan. Beberapa komponen perlu sangat kuat. Komponen lain membutuhkan gesekan rendah atau aman untuk tubuh. Mari kita lihat keluarga material utama dan di mana masing-masing material bekerja paling baik.
Komponen Robot Penanganan Cairan: Pilihan Material
Komponen robot penanganan cairan memiliki serangkaian persyaratan yang ketat. Komponen tersebut bersentuhan dengan reagen, pelarut, dan sampel biologis. Komponen tersebut harus tahan korosi. Komponen tersebut tidak boleh bocor bahan kimia ke dalam cairan. Dan komponen tersebut seringkali membutuhkan gesekan rendah agar cairan mengalir dengan lancar. Tiga keluarga material terkemuka di bidang ini adalah PTFE, PEEK, dan baja tahan karat 316L. Masing-masing memiliki keunggulan yang berbeda.
Baja Tahan Karat untuk Ketahanan Korosi dalam Kontak Cairan
Baja tahan karat 316L dikenal karena ketahanan korosinya. Kandungan molibdenumnya melindungi dari klorida, garam, dan bahan kimia industri. Baja ini dapat menangani pemutih, asam perasetat, dan hidrogen peroksida yang menguap tanpa mengalami kerusakan. Hal ini menjadikannya pilihan utama untuk jarum yang bersentuhan dengan cairan tubuh. Baja ini juga berfungsi dengan baik untuk komponen yang mengalami sterilisasi berulang. Modulus elastisitasnya adalah 193 GPa, sekitar tiga kali lebih kaku daripada aluminium. Kekakuan tersebut mencegah komponen jarum presisi bengkok selama penggunaan. Ketika aturan sanitasi ketat, baja tahan karat 316L memberikan kinerja yang andal untuk komponen robot penanganan cairan.
Plastik Rekayasa untuk Jalur Fluida Gesekan Rendah
PTFE dan PEEK menawarkan manfaat berbeda untuk kontak dengan cairan. PTFE tahan terhadap hampir semua bahan kimia. Tidak ada reagen laboratorium umum yang dapat merusaknya. Gesekannya sangat rendah, dan memiliki sifat anti lengket. Hal ini membuatnya sangat baik untuk segel, ujung, dan bagian yang bersentuhan langsung dengan cairan. Kekurangannya? PTFE memiliki kekuatan tarik yang rendah, antara 20 dan 35 MPa. Ia berubah bentuk di bawah tekanan, sehingga tidak dapat menahan beban struktural. PEEK mengisi celah tersebut. Ia memiliki kekuatan tarik yang tinggi, sekitar 90 hingga 100 MPa. Ia mempertahankan bentuknya di bawah tekanan yang stabil. PEEK tahan terhadap sebagian besar cairan organik dan berbasis air, meskipun asam sulfat kuat dan beberapa halogen dapat merusaknya. Untuk bagian yang bergerak yang membutuhkan toleransi ketat, PEEK bekerja dengan baik. Untuk sistem pengiriman bahan kimia dan segel yang terpapar reagen keras, PTFE adalah pilihan yang lebih aman. Kedua plastik ini bekerja bersama dalam sistem penanganan cairan di mana keamanan kimia dan kekuatan mekanik sama-sama penting.
Berikut perbandingan singkat ketiga material ini untuk komponen robot penanganan cairan:
| Bahan | Ketahanan terhadap Korosi / Bahan Kimia | Sifat Gesekan & Anti Lengket | Kekuatan Mekanik | Penggunaan Terbaik pada Robot Penanganan Cairan |
| PTFE | Tahan terhadap hampir semua bahan kimia; tidak ada reagen laboratorium umum yang dapat menguraikannya. | Gesekan sangat rendah dan anti lengket. | Kekuatan tarik rendah (20–35 MPa); mengalami deformasi di bawah tekanan | Sistem pengiriman bahan kimia, segel, dan ujung yang terpapar reagen agresif. |
| MENGINTIP | Tahan terhadap sebagian besar cairan organik dan berbasis air; rusak oleh asam sulfat pekat dan beberapa halogen. | Cocok untuk komponen bergerak yang membutuhkan toleransi ketat. | Kekuatan tarik tinggi (90–100 MPa); mempertahankan bentuknya di bawah tekanan konstan. | Lengan robot struktural, perlengkapan pemosisian, dan komponen bergerak dengan beban tinggi. |
| 316L Stainless Steel | Ketahanan korosi yang luar biasa; molibdenum melindungi terhadap klorida, garam, dan bahan kimia industri. | Tidak terkenal karena gesekannya yang rendah. | Modulus elastisitas 193 GPa (sekitar 3 kali lebih kaku daripada aluminium) | Jarum menyentuh cairan tubuh, bagian-bagian yang menjalani sterilisasi |
Logam Berkekuatan Tinggi: 17-4 PH dan Ti-6Al-4V
Ketika robot Anda membutuhkan komponen logam yang mampu menahan beban berat atau tahan aus, dua paduan yang terlintas dalam pikiran adalah: baja tahan karat 17-4 PH dan titanium Ti-6Al-4V. Keduanya bekerja dengan baik dengan pemesinan CNC dan DMLS. Keduanya menawarkan ketahanan korosi yang sangat baik. Namun, keduanya berbeda dalam hal kekuatan, kekerasan, dan kemampuan pemesinan.
Sifat Mekanik dan Kemampuan Pemesinan
Baja tahan karat 17-4 PH menghadirkan angka-angka yang mengesankan. Dalam kondisi H900, kekuatan tarik maksimumnya mencapai 1275 MPa. Kekuatan luluh mencapai 1060 MPa. Kekuatan lentur meningkat hingga 1380 MPa. Modulus elastisitas berada pada 200 GPa. Kekerasannya berukuran 38 HRC. Perpanjangan saat putus adalah 10 persen. Kepadatannya adalah 7.75 g/cm³. Setelah diolah, kekasaran permukaannya mencapai Ra 1.0 µm. Sifat-sifat ini menjadikan 17-4 PH sebagai kandidat yang kuat untuk rangka struktural, sambungan, dan dudukan pada komponen robot perawatan.
Ti-6Al-4V menawarkan profil yang berbeda. Kekuatan tarik maksimumnya berkisar antara 936 hingga 1014 MPa, tergantung pada orientasi dan lokasi. Keuletannya juga bervariasi. Saat diuji tegak lurus terhadap lapisan pengendapan, keuletannya mencapai 14 hingga 21 persen. Sejajar dengan lapisan, keuletannya turun menjadi 6 hingga 11 persen. Modulus elastisitasnya adalah 110 GPa. Kekerasannya berkisar antara 302 dan 340 HB dalam bentuk batang yang telah dianil. Suhu layanan maksimum mencapai 315°C. Transus beta berada pada sekitar 999°C.
Kemampuan pemesinan membedakan kedua paduan ini. 17-4 PH dapat diproses dengan baik dengan pendekatan yang tepat. Gunakan pahat karbida berlapis TiAlN atau PVD multi-lapisan yang tajam dengan sudut rake positif. Ini mengurangi gaya pemotongan. Sisipan berlapis keramik bekerja dengan baik untuk pembubutan, terutama dalam kondisi H900. Sisipan ini menghilangkan panas dan memperpanjang umur pahat. Pertahankan kecepatan dan laju pemakanan yang stabil untuk menghindari pengerasan kerja. Pendinginan yang memadai menjaga akurasi dimensi. Kondisi kekerasan puncak H900 membuat pemesinan lebih sulit. Keausan pahat meningkat jika parameter bergeser.
Ti-6Al-4V lebih sulit dikerjakan. Konduktivitas termalnya hanya 6.7 W/m·K. Itu sekitar 25 kali lebih rendah daripada aluminium 6061 dan enam kali lebih rendah daripada baja 4140. Panas terkonsentrasi di tepi pemotongan. Terbentuk penumpukan material di tepi pemotongan. Terjadi pengerasan kerja. Kecepatan pemotongan kasar harus dimulai dari 80 hingga 120 SFM (24 hingga 37 m/menit). Tekanan pendingin harus melebihi 500 psi (35 bar). Beban serpihan harus tetap pada atau di atas 0.002 in./gigi (0.05 mm/gigi). Parameter ini mencegah pengerasan kerja dan menjaga pemotongan tetap stabil.
Perawatan Permukaan untuk Keausan dan Korosi
Perawatan permukaan memperpanjang umur komponen logam. Pilihan yang tepat bergantung pada aplikasinya. Berikut panduannya:
| Kebutuhan | Perawatan Permukaan yang Direkomendasikan |
| Tingkat keausan/kelelahan yang tinggi | Shot peening dikombinasikan dengan lapisan PVD atau DLC. |
| Paparan korosi di luar ruangan | Pelapisan bubuk ditambah anodisasi atau pasivasi |
| Kebutuhan kosmetik dan ringan | Anodizing |
| Kontak dengan makanan atau obat-obatan | Pasivasi atau pemolesan elektrolitik |
| Daerah dengan suhu tinggi | Lapisan krom keras atau keramik |
Pasivasi menggunakan asam nitrat atau sitrat. Proses ini menghilangkan besi bebas dan membentuk lapisan oksida kromium pasif. Ini memberikan ketahanan korosi yang sangat baik. Cocok untuk robot kelas makanan, cobot medis, unit luar ruangan, dan sambungan. Anodisasi (Tipe II dan III) bekerja pada ekstrusi aluminium dan bagian yang dibengkokkan atau dicetak. Proses ini menciptakan lapisan oksida yang keras dan tahan aus. Manfaatnya meliputi ketahanan korosi, isolasi listrik, dan pilihan warna estetika. Cocok untuk rel sasis, rumah, braket, dudukan sensor, dan lengan. Pelapisan PVD dan CVD seperti TiN, TiAlN, dan DLC diaplikasikan pada roda gigi, poros, dan permukaan geser. Pelapisan ini sangat keras (2,000–3,000 HV), memiliki gesekan rendah, dan tahan aus. Gigi roda gigi, jurnal bantalan, sambungan geser, dan efektor ujung paling diuntungkan.
Di bidang perangkat medis, perawatan permukaan memenuhi persyaratan biokompatibilitas dan ketahanan korosi yang ketat. Anodisasi implan membentuk lapisan oksida aluminium dengan biokompatibilitas yang baik. Ini mengurangi reaksi merugikan dengan jaringan manusia. Oksidasi busur mikro menghasilkan lapisan pelapis keramik dengan ketahanan aus dan biokompatibilitas yang sangat baik. Ini cocok untuk perangkat medis seperti sendi buatan.
Plastik Rekayasa untuk Selubung dan Komponen Struktural
Tidak semua bagian membutuhkan logam. Penutup, pelindung, dan braket seringkali lebih baik menggunakan plastik rekayasa. Material ini mengurangi berat, tahan benturan, dan menawarkan fleksibilitas estetika. Selain itu, harganya lebih murah daripada logam yang diproses secara mekanis dalam jumlah besar.
ABS, Polikarbonat, dan Nilon: Kekuatan Benturan dan Hasil Akhir Estetis
ABS adalah bahan andalan. Ia menawarkan kekuatan benturan yang baik dan mudah dicat, diberi tekstur, dan diwarnai. Polikarbonat memberikan ketahanan benturan yang superior. Ia juga mampu menahan suhu yang lebih tinggi. Nilon memberikan ketahanan aus dan ketahanan kimia yang sangat baik. Ia cocok untuk roda gigi, bantalan, dan klip struktural. Setiap plastik memiliki tempatnya masing-masing dalam desain robot. ABS cocok untuk penutup dan wadah kosmetik. Polikarbonat cocok untuk bagian yang membutuhkan kejernihan atau kekuatan benturan tinggi. Nilon menangani bagian bergerak yang bergesekan atau bergeser.
Varian untuk Tingkat Pangan dan Tingkat Medis
Plastik standar mungkin tidak memenuhi peraturan keselamatan. Varian kelas makanan dan kelas medis mengisi celah tersebut. Bahan-bahan ini lolos uji biokompatibilitas. Mereka tahan terhadap pembersihan berulang. Mereka tidak melepaskan bahan kimia berbahaya. ABS dan polikarbonat kelas medis umum digunakan pada komponen robot perawatan yang bersentuhan dengan pasien atau berada di area steril. Nilon kelas makanan digunakan pada mesin penanganan cairan yang menyiapkan obat atau menangani sampel. Selalu periksa sertifikat material. Sertifikat tersebut harus mengkonfirmasi kepatuhan terhadap ISO 10993 atau peraturan kontak makanan FDA.
Pertimbangan Desain untuk Komponen Robot Perawatan
Kendala Manufaktur dan Geometri Bagian
Sudut Tarik, Ketebalan Dinding, dan Undercut
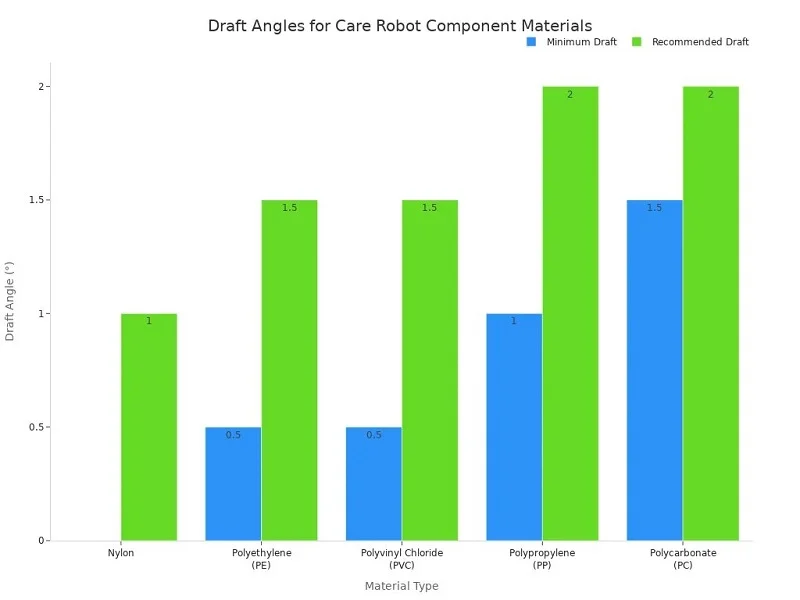
Sudut kemiringan (draft angle) penting untuk komponen hasil cetakan. Sudut ini membantu komponen keluar dari cetakan tanpa bekas goresan. Nylon tidak memerlukan kemiringan minimum, tetapi satu derajat adalah yang terbaik. Polikarbonat membutuhkan setidaknya 1.5 derajat, dan dua derajat lebih baik. Permukaan bertekstur membutuhkan kemiringan yang lebih besar karena tekstur menciptakan undercut kecil. Aturan yang baik adalah menambahkan 1.5 derajat kemiringan untuk setiap 0.001 inci kedalaman tekstur.
Ketebalan dinding berubah tergantung pada kedalaman fitur. Fitur dengan kedalaman 0.25 inci membutuhkan dinding setebal 0.040 inci dan kemiringan 0.5 derajat. Pada kedalaman dua inci, Anda membutuhkan dinding lebih dari 0.100 inci dan kemiringan dua derajat. Bulatkan semua tepi dengan fillet bagian dalam setidaknya 0.5 kali ketebalan dinding. Fillet bagian luar harus mencapai 1.5 kali ketebalan dinding.
Optimalisasi untuk CNC, Cetakan Injeksi, atau Lembaran Logam
Setiap proses memiliki aturannya sendiri. CNC menangani toleransi ketat tanpa sudut kemiringan. Pencetakan injeksi membutuhkan kemiringan dan dinding yang rata. Lembaran logam paling baik dikerjakan dengan tekukan sederhana dan radius yang stabil. Pilih proses Anda sejak awal. Pilihan itu membentuk geometri Anda dan menghemat waktu desain ulang di kemudian hari.
Metode Perakitan dan Penggabungan
Pengencang, Pengelasan, dan Perekat
Pengencang memudahkan perakitan dan pembongkaran. Pengelasan menciptakan sambungan permanen dan kuat. Perekat menyebarkan tegangan ke area yang lebih luas. Setiap metode cocok untuk komponen robot perawatan yang berbeda. Gunakan pengencang di tempat Anda perlu menjangkau bagian-bagian untuk perawatan. Las rangka struktural yang tidak akan pernah terlepas.
Desain Modular untuk Kemudahan Perawatan
Desain modular menjaga keausan dan kontaminasi tetap di satu tempat. Anda dapat mengganti elemen gerak tanpa menyentuh rangka. Pengencang dan konektor standar mempersingkat waktu perbaikan. Titik uji dan kode kesalahan memandu keputusan servis tanpa perlu menebak-nebak. Jika komponen aus berbiaya rendah memaksa Anda untuk melepas rakitan bernilai tinggi, berarti desainnya tidak cukup mudah diperbaiki.
Optimalisasi Biaya dan Pemilihan Material
Menyeimbangkan Biaya Material dengan Kebutuhan Kinerja
Komposit ringan mengurangi bobot dan penggunaan energi. Paduan berkekuatan tinggi seperti titanium dan aluminium menangani pekerjaan yang menahan beban. Polimer canggih cocok untuk casing dan bagian non-struktural. Sistem hibrida menggabungkan logam untuk area yang mengalami tekanan tinggi dengan komposit untuk bagian yang sensitif terhadap berat. Permintaan regional juga penting. Pasar Asia mengutamakan biaya, sementara pasar Amerika Utara berfokus pada kinerja.
Meminimalkan Limbah dengan Proses Pembentukan Hampir Sempurna (Near-Net Shape Processes)
Proses pembentukan mendekati bentuk akhir mengurangi limbah. DMLS dan pencetakan 3D menghasilkan komponen yang mendekati bentuk akhir. Hal ini mengurangi pemborosan material dan waktu pemesinan. Prinsip-prinsip desain untuk kemudahan manufaktur memandu pilihan-pilihan ini. Prinsip-prinsip ini membantu Anda menyeimbangkan toleransi yang ketat dengan biaya produksi. Desain yang baik mempertahankan toleransi yang ketat di tempat yang penting dan melonggarkannya di tempat lain.
Komponen Robot Perawatan yang Disesuaikan vs. Komponen Siap Pakai
Untuk setiap komponen robot perawatan, Anda memiliki pilihan. Apakah Anda mendesain komponen khusus? Atau apakah Anda memilih opsi yang sudah tersedia ? Jangka waktu, anggaran, dan kinerja akhir semuanya bergantung pada jawaban ini.
Kapan Memilih Fabrikasi Kustom?
Geometri Unik, Desain Eksklusif, atau Toleransi Ketat
Beberapa komponen memang tidak ada dalam katalog mana pun. Mungkin lengan robot Anda membutuhkan braket pemasangan khusus. Mungkin ujung efektor Anda memiliki bentuk yang tidak dapat dipenuhi oleh komponen standar. Mungkin Anda membutuhkan toleransi ketat untuk sambungan kunci — plus atau minus 0.005 mm yang tidak dapat dijamin oleh bantalan standar. Fabrikasi khusus adalah satu-satunya pilihan Anda dalam kasus-kasus ini. Komponen presisi khusus memungkinkan Anda mengontrol setiap dimensi dan material. Anda mendapatkan persis apa yang dibutuhkan desain Anda. Fabrikasi khusus juga menjaga kekayaan intelektual Anda tetap aman. Komponen siap pakai akan menunjukkan pendekatan desain Anda kepada pesaing. Komponen khusus menjaga ide-ide Anda tetap terlindungi di dalam perusahaan Anda sendiri.
Produksi Volume Tinggi dengan Peralatan Khusus
Volume produksi sangat mengubah perhitungan. Untuk volume rendah, pemesinan CNC bekerja dengan baik. Perusahaan seperti NOBLE menawarkan layanan ini untuk pembuatan prototipe. Tetapi begitu Anda membutuhkan ribuan komponen robot perawatan yang identik, pencetakan injeksi mengubah gambaran biaya. Biaya perkakas awal sangat tinggi. Biaya per bagian turun dengan cepat pada skala produksi yang besar. Perkakas khusus akan terbayar sendiri dalam jangka panjang. Setiap bagian yang dihasilkan sama. Konsistensi itu penting untuk komponen robot perawatan yang sangat penting untuk keselamatan dan harus bekerja dengan cara yang sama setiap siklusnya.
Memanfaatkan Komponen Standar untuk Pengembangan yang Lebih Cepat
Bantalan, Pengencang, dan Rumah Sensor
Komponen standar menghemat waktu pengembangan berbulan-bulan. Bantalan, pengencang, dan rumah sensor sudah tersedia dalam ribuan ukuran. Anda tinggal memilih salah satu dari katalog. Bantalan sensor saat ini memberikan data real-time tentang beban dan keausan. Sebuah produsen otomotif besar melihat penurunan biaya perawatan sebesar 25% setelah menambahkan bantalan sensor. Penerapan SKF dan Schaeffler mengurangi waktu henti hingga 30%. Data tersebut membantu Anda membangun komponen robot perawatan yang lebih cerdas. Komponen siap pakai yang dapat dikonfigurasi mengurangi upaya rekayasa. Bantalan dan poros standar menghilangkan biaya perkakas sepenuhnya. Komponen tersebut memungkinkan Anda untuk menguji dan melakukan iterasi dengan cepat selama pembuatan prototipe.
Mengurangi Waktu Tunggu dan Investasi Awal
Waktu tunggu sangat penting ketika Anda berlomba untuk memasarkan produk. Bantalan siap pakai dikirim dalam hitungan hari. Komponen khusus membutuhkan waktu berminggu-minggu atau berbulan-bulan. Anda menghemat waktu desain, waktu tunggu pembuatan perkakas, dan siklus pengujian. Investasi awal Anda tetap lebih rendah. Anda meluncurkan robot minimum yang layak, mengujinya di lapangan, dan melakukan peningkatan di kemudian hari. Komponen siap pakai menggunakan desain yang telah terbukti dan divalidasi oleh pihak lain. Hal itu sangat mengurangi risiko teknis Anda.
Menyeimbangkan Kinerja, Waktu Tunggu, dan Anggaran
Matriks Keputusan untuk Pendekatan Hibrida
Sebagian besar robot yang sukses menggunakan kombinasi yang cerdas. Bagian struktural yang penting mungkin dibuat khusus. Bantalan dan pengencang tetap menggunakan komponen standar . Pendekatan hibrida ini memberi Anda yang terbaik dari kedua dunia. Anda mendapatkan presisi khusus di mana akurasi paling penting. Anda mendapatkan penghematan biaya dengan menggunakan komponen standar di mana komponen standar sudah berfungsi dengan baik. Matriks keputusan sederhana membantu Anda memilih:
- Jika komponen tersebut memiliki desain atau kebutuhan eksklusif toleransi ketat, buat kustom
- Jika komponen tersebut berukuran dan berfungsi standar, silakan lanjutkan. dari rak
Keseimbangan tersebut menjaga anggaran Anda tetap terkendali. Layanan NOBLE mendukung pendekatan hibrida ini dengan baik. Divisi Smart Manufacturing mereka menawarkan pencetakan injeksi khusus di samping fabrikasi lembaran logam standar. Anda mengembangkan komponen yang diproduksi khusus dan suku cadang standar di bawah satu atap.
Validasi Komponen Standar untuk Persyaratan Beban dan Keselamatan
Bantalan standar mungkin terlihat tepat di atas kertas. Anda harus memvalidasinya untuk kondisi beban spesifik Anda. Periksa beban nominal, batas kecepatan, dan rentang suhu. Lakukan analisis faktor keamanan untuk aplikasi Anda. Pastikan komponen tersebut memenuhi ISO 13485 atau IEC 60601 jika digunakan pada robot medis. Jangan pernah berasumsi bahwa komponen katalog memenuhi kebutuhan Anda hanya karena secara fisik cocok. Uji komponen tersebut dalam kondisi operasi nyata. Jika lolos, Anda menghemat waktu dan uang. Jika gagal, rancang ulang dan buat komponen khusus. Keseimbangan tersebut — kustomisasi di bagian yang penting, dan komponen standar di bagian yang tidak penting — memberi Anda jalur tercepat menuju robot perawatan yang andal.
Bekerja sama dengan NOBLE untuk Komponen Robot Perawatan

Pemrosesan Logam dan Plastik Lengkap
CNC, Pencetakan Injeksi, dan Pengerjaan Logam Lembaran
NOBLE menangani komponen robot perawatan berbahan logam dan plastik di satu tempat. Pemesinan CNC mereka memberikan toleransi ketat yang dibutuhkan sambungan dan dudukan Anda. Pencetakan injeksi menangani kebutuhan penutup dan pelindung Anda saat Anda membuat banyak komponen. Pengerjaan lembaran logam membangun sasis dan rangka penyangga yang kuat. Anda tidak perlu mengelola tiga pemasok berbeda atau mencari suku cadang yang hilang. Satu tim menjalankan seluruh proses pembuatan.
Pencetakan Overmolding dan DMLS untuk Perakitan Kompleks
Beberapa bagian membutuhkan lebih dari satu metode. Overmolding merekatkan segel lunak ke konektor kaku. DMLS mencetak bentuk logam kompleks yang tidak dapat dibuat dengan mesin. NOBLE menjalankan metode-metode ini bersama dengan layanan utama mereka. Itu berarti rakitan multi-material Anda tiba sebagai satu unit jadi. Anda menghindari masalah koordinasi dan keterlambatan pengiriman.
Sertifikasi Mutu: ISO 9001:2015 dan ISO 13485:2016
Manajemen Mutu yang Ketat untuk Komponen yang Aman dan Andal
NOBLE memiliki sertifikasi ISO 9001:2015 dan ISO 13485:2016. Sertifikasi pertama mencakup manajemen mutu umum. Sertifikasi kedua berlaku langsung untuk perangkat medis. Sertifikasi mutu ini sangat penting ketika robot perawatan Anda bersentuhan dengan pasien. Setiap proses mengikuti prosedur tertulis. Setiap bagian memenuhi standar yang sama, dari batch ke batch.
Ketertelusuran dan Dokumentasi untuk Audit
Audit berjalan lebih lancar jika pemasok Anda menyimpan catatan yang baik. NOBLE menyediakan dokumentasi kepatuhan dan ketertelusuran sebagai bagian dari layanan mutu mereka. Mereka juga menangani dokumen PPAP dan APQP. Anda mendapatkan sertifikat material, laporan inspeksi, dan catatan proses yang Anda butuhkan. Jejak dokumen tersebut melindungi Anda selama tinjauan peraturan.
Dukungan Layanan Lengkap dari Desain hingga Perakitan
Tinjauan Teknik untuk DFM dan DFA
Desain yang baik untuk kemudahan manufaktur dimulai sejak dini. Tim teknik NOBLE memeriksa gambar Anda sebelum melakukan pemotongan logam. Mereka menunjukkan fitur-fitur yang meningkatkan biaya atau menyebabkan cacat. Kolaborasi CAE mereka mencakup penumpukan toleransi dan pemeriksaan perakitan. Anda menemukan masalah di layar, bukan di lantai produksi.
Pembuatan Prototipe, Produksi, dan Integrasi Akhir di Bawah Satu Atap
NOBLE membantu Anda dari ide awal hingga pembuatan akhir. Layanan teknik mereka meliputi desain produk dan sistem, pemodelan 3D, dan kembaran digital. Di sisi manufaktur, mereka menangani pemrograman CNC, perkakas, perlengkapan, dan perencanaan proses. Layanan kualitas menambahkan pemrograman CMM, pemindaian, dan metrologi. Model layanan lengkap ini menjaga proyek robotika Anda tetap berjalan. Anda mendapatkan satu mitra untuk pembuatan prototipe, produksi, dan integrasi. Itu menghemat waktu dan menjaga sistem robotika Anda tetap konsisten dari awal hingga akhir.
Memilih metode dan material untuk komponen robot perawatan berarti menyeimbangkan keselamatan, presisi, daya tahan, dan biaya. Tidak ada satu jawaban pun yang cocok untuk setiap bagian. Kombinasi kedua pendekatan biasanya memberikan hasil terbaik. Gunakan komponen khusus untuk sambungan kritis dan rangka struktural di mana toleransi ketat sangat penting. Pilih bantalan, pengencang, dan rumah sensor siap pakai untuk menghemat waktu dan uang. Perpaduan ini memberi Anda presisi di tempat yang penting dan penghematan di tempat yang tidak penting. Anda juga mengurangi waktu tunggu dan menurunkan biaya awal. Siap untuk melangkah maju? Bicaralah dengan para insinyur NOBLE untuk tinjauan desain. Mereka akan membantu Anda menyeimbangkan pekerjaan khusus dengan opsi siap pakai. Minta penawaran hari ini, dan dapatkan komponen robot perawatan Anda yang dibuat dengan benar.
Pertanyaan yang Sering Diajukan (FAQ) tentang Komponen Robot Perawatan
Toleransi apa yang dibutuhkan komponen robot perawatan untuk sendi yang bergerak?
Presisi sambungan mengontrol seberapa akurat robot tersebut. Sebagian besar sambungan membutuhkan toleransi plus atau minus 0.01 mm, yang merupakan grade IT5 atau IT6. Kehalusan permukaan harus di bawah Ra 0.8 mikrometer. Pemesinan lima sumbu dapat mempertahankan toleransi plus atau minus 0.005 hingga 0.01 mm. Lubang bantalan menggunakan ukuran H6 atau H7. Angka-angka ini menjaga pergerakan tetap halus dan dapat diulang.
Logam mana yang paling cocok untuk komponen robot perawatan struktural?
Baja tahan karat 17-4 PH dan Ti-6Al-4V adalah pilihan terbaik. Dalam kondisi H900, 17-4 PH mencapai kekuatan tarik maksimum 1275 MPa dan kekerasan 38 HRC. Ti-6Al-4V memiliki modulus elastisitas yang lebih rendah yaitu 110 GPa dan suhu layanan maksimum 315°C. Keduanya bekerja dengan baik dengan pemesinan CNC dan DMLS.
Mengapa biokompatibilitas penting untuk komponen robot perawatan?
Bagian apa pun yang menyentuh pasien tidak boleh menyebabkan reaksi buruk. Baja tahan karat 17-4 PH dan Ti-6Al-4V keduanya lolos uji biokompatibilitas. Keduanya juga tahan terhadap sterilisasi berulang tanpa menjadi lebih lemah. Plastik kelas medis seperti ABS dan polikarbonat melakukan pekerjaan yang sama untuk penutup dan pelindung.
Kapan saya harus memilih pencetakan injeksi daripada pemesinan CNC?
Volume menentukan hal ini. Pemesinan CNC bekerja dengan baik untuk prototipe dan produksi dalam jumlah kecil. Pencetakan injeksi unggul begitu Anda membutuhkan ribuan bagian plastik yang identik. Biaya perkakas di awal memang mahal, tetapi biaya per bagian turun dengan cepat pada skala besar. Anda juga mendapatkan sambungan jepret dan tonjolan pemasangan yang sudah terintegrasi langsung ke dalam cetakan.
Apa yang membedakan komponen robot penanganan cairan dari komponen lainnya?
Bagian-bagian ini bersentuhan dengan cairan, sehingga harus kedap dan tahan korosi. PTFE dapat menangani hampir semua bahan kimia tetapi memiliki kekuatan tarik yang rendah. PEEK mempertahankan bentuknya di bawah tekanan. Baja tahan karat 316L tahan terhadap klorida dan garam. Pengelasan laser dan pencetakan berlebih menjaga jalur cairan tetap bersih dan bebas kebocoran.
Bagaimana saya tahu apakah suku cadang yang dijual bebas akan berfungsi dengan aman?
Jangan pernah berasumsi bahwa komponen dalam katalog memenuhi kebutuhan Anda hanya karena ukurannya pas. Periksa beban nominal, batas kecepatan, dan rentang suhu. Lakukan analisis faktor keamanan untuk aplikasi Anda. Pastikan komponen tersebut memenuhi standar ISO 13485 atau IEC 60601 jika digunakan pada robot medis. Uji komponen tersebut dalam kondisi nyata.
Sertifikasi apa saja yang harus dimiliki oleh pemasok komponen robot perawatan?
Carilah standar ISO 9001:2015 dan ISO 13485:2016. Standar pertama mencakup manajemen mutu umum. Standar kedua berlaku langsung untuk perangkat medis. Bersama-sama, keduanya berarti prosedur tertulis, konsistensi antar batch, dan dokumentasi ketertelusuran yang Anda perlukan selama audit regulasi.
Bisakah satu pemasok menangani komponen robot perawatan khusus dan standar sekaligus?
Ya, dan itu menghemat waktu. Pendekatan hibrida bekerja paling baik: fabrikasi khusus untuk sambungan dan rangka kritis, bantalan dan pengencang siap pakai di tempat lain. NOBLE mendukung ini di bawah satu atap dengan CNC, cetakan injeksi, lembaran logam, overmolding, dan DMLS. Anda menghindari kerumitan berurusan dengan banyak vendor.






