
Mi a polírozási folyamat a CNC megmunkálásban?
A CNC megmunkálás polírozási folyamata a munkadarabok felületének végső megmunkálási módszere, amelynek célja a mikroszkopikus felületi egyenetlenségek eltávolítása mechanikai, kémiai vagy elektrokémiai eszközökkel, hogy javítsa a felület minőségét, fényességét vagy tükörsima hatást érjen el a munkadarabon.
A polírozási eljárásokat jellemzően a szerszámnyomok, sorják vagy a korábbi folyamatok, például a marás és az esztergálás által okozott kisebb hibák eltüntetésére használják , miközben javítják a munkadarab korrózióállóságát, esztétikai megjelenését vagy funkcionalitását.
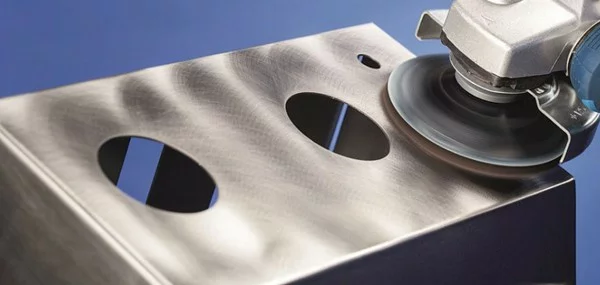
A polírozás többek között mechanikai polírozásra (például csiszolópapírral és polírozókorongokkal), kémiai polírozásra (a felület korrodálása kémiai reagensekkel) és elektrolitikus polírozásra (a felület simítása elektrokémiai oldással) osztható fel. A polírozási eljárásokat széles körben alkalmazzák precíziós alkatrészek, öntőformák, orvostechnikai eszközök és dekoratív elemek gyártásában. A megfelelő módszert az anyagtulajdonságok és a pontossági követelmények alapján kell kiválasztani.
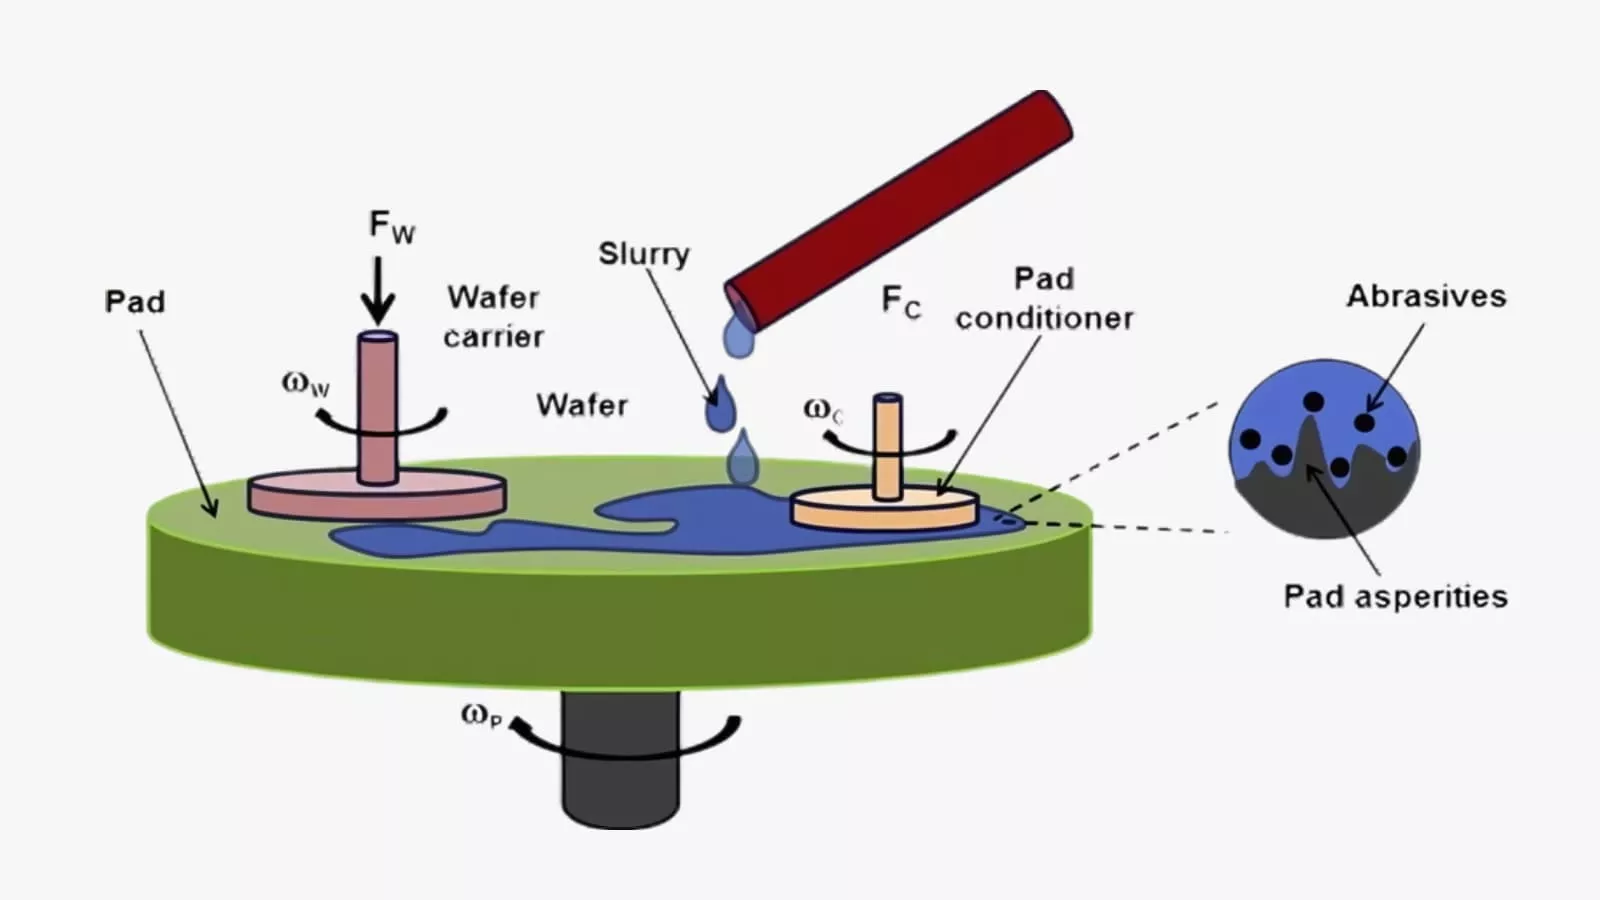
Hogyan működik a polírozási folyamat?
Deburring
A sorjátlanítás a polírozás első lépése, amelynek fő célja a megmunkálás után a munkadarab felületén maradó látható szerszámnyomok, sorják, sorják és nagy felületi hibák eltávolítása.
A durva polírozáshoz általában durva szemcsés kemény polírozó kerekeket vagy csiszolószalagokat használnak, nagy vágóerővel rendelkező csiszolóanyagokkal, például szilícium-karbiddal vagy durva szemcsés gyémántcsiszoló pasztával kombinálva.
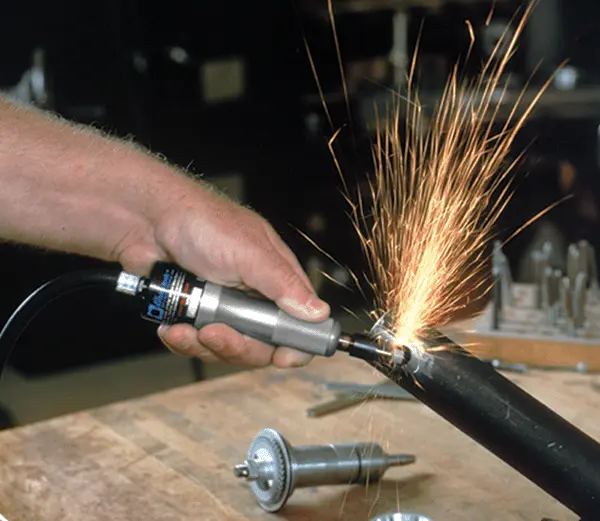
A durva polírozás lényege az alapforma gyors és hatékony kiegyenlítése, megalapozva a későbbi finommegmunkálást. Ezért a finom felületminőséget feláldozza a nagyobb anyagleválasztási hatékonyság érdekében.
Félig polírozás
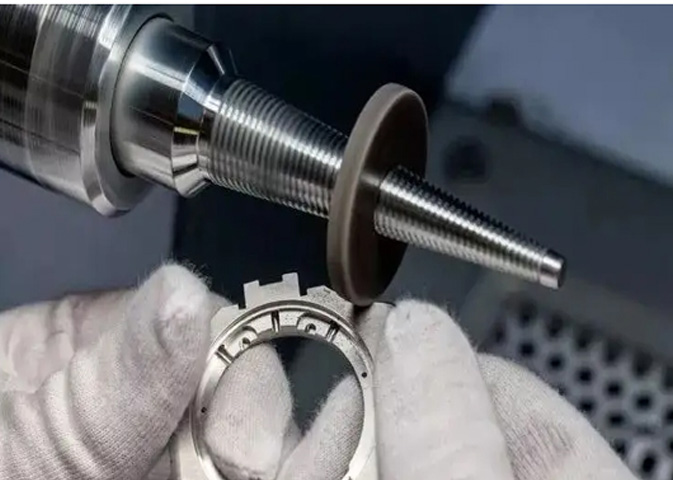
A durva polírozáson alapuló félfinom polírozás célja a durva polírozási folyamat során keletkező új karcolások és kopási nyomok eltüntetése, így a felület simább lesz.
Félfinom polírozási műveletek végrehajtásakor finomabb polírozókorongot és csiszolóközeget, például közepes szemcsés gyémántgipszet vagy polírozó folyadékot használnak. Ez az eljárás egy átmeneti szakasz. Fokozatosan csökkenti a felületi érdességet, az eredetileg mélyebb karcolásokat finomabb és sűrűbb, sekélyebb karcokkal helyettesíti, előkészítve a végső fényességet, és kulcsfontosságú alapot képezve a tükörsima hatás eléréséhez.
Finom polírozás
A finom polírozás a legfontosabb lépés a magasfényű vagy tükörsima hatás eléréséhez. Ebben a szakaszban nagyon puha polírozókorongokat, például bársonyból vagy finom szálakból készülteket használnak, valamint rendkívül finom szemcsés polírozópasztákat, például mikron méretű gyémántgipszet vagy cérium-oxidot.
A finompolírozás célja már nem a látható karcolások eltávolítása, hanem a félfinom polírozás által okozott apró hibák kitöltése és megszüntetése rendkívül finom csiszolással és műanyag folyásirányban, minimalizálva a felület mikroszkopikus csúcsai és völgyei közötti magasságkülönbséget, ezáltal nagyfokú fényességet és tükröződésmentességet eredményezve.
Tisztítás és ellenőrzés
Miután az összes polírozási lépés befejeződött, a munkadarabot alaposan meg kell tisztítani, hogy eltávolítsuk a felületre és a repedésekre tapadt polírozópasztát, csiszolószemcséket és fémtörmeléket. A kívánt hatás eléréséhez általában ultrahangos tisztítószerrel kombinálva kell használni.
A tisztítást követően a munkadarabot alapos vizsgálatnak kell alávetni erős megvilágítás mellett, nagyítóval vagy professzionális érdességmérővel. Ez biztosítja, hogy a felületkezelés, síkfelület és megjelenés megfeleljen a tervezési előírásoknak, ami elengedhetetlen lépés a végtermék minőségének garantálásában.

CNC fém alkatrészek általános polírozási módszerei
Mechanikus polírozás
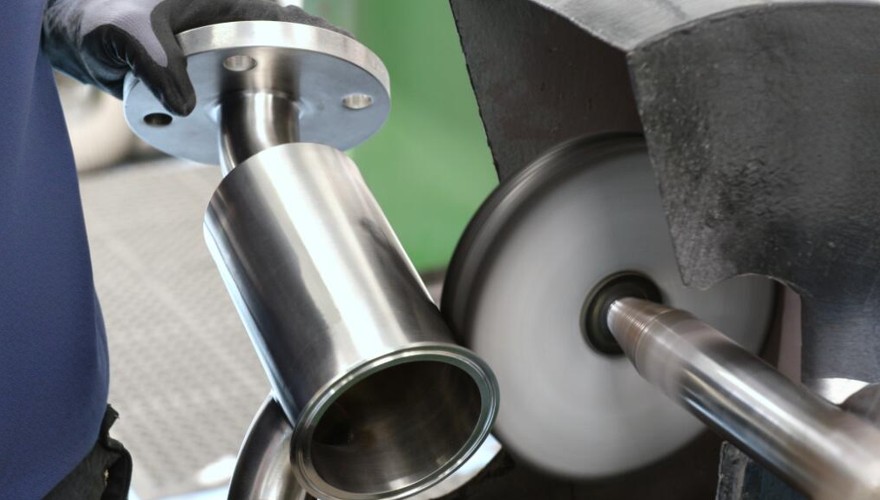
A mechanikus polírozás jelenleg a legszélesebb körben használt polírozási technika. Ez magában foglalja egy forgó, puha polírozókerék vagy csiszolószalag használatát finom csiszolószemcséket tartalmazó polírozópasztával kombinálva, hogy fizikai súrlódás révén vágjon és képlékeny megmunkáljon a munkadarab felületén.
A nagy sebességgel forgó polírozó kerék a polírozó pasztát a munkadarab felületére préseli. A csiszolóanyagok, például a mikroszkopikus szerszámok használatával fokozatosan eltávolítják az anyag felületén lévő mikroszkopikus kiemelkedéseket és karcolásokat, folyamatosan csökkentve az érdességet, és végül sima vagy tükörsima hatást érve el. Ez a módszer nagymértékben függ a kezelők szakértelmétől és tapasztalatától.
Előnyök:
- Kiváló felületi minőség
- Széleskörű anyagalkalmazhatóság
- Rugalmas folyamatirányítás
Hátrányok:
- Képességfüggő eredmények
- Alacsony hatékonyság, magas költségek
- Lehetséges felületi hibák

Kémiai polírozás
A kémiai polírozás során a munkadarabot egy speciális kémiai oldatba merítik, hogy szelektív kémiai oldással, külső elektromos energia felhasználása nélkül simítsák a felületet. A mikroszkopikus felületi kiemelkedések, amelyek nagyobb felülettel és nagyobb kémiai aktivitással rendelkeznek, gyorsabban oldódnak, mint a konkáv területek. Így a folyamatos reakció során a felületi egyenetlenségek fokozatosan megszűnnek, viszonylag sima és fényes felületet képezve.
A kémiai polírozás alkalmas összetett alakú munkadarabok megmunkálására, és rendkívül hatékony. Vannak azonban korlátai, mint például a folyamatszabályozás nagy nehézségei, a könnyű hulladékfolyadék-képződés, és a felületminőség általában nem olyan jó, mint az elektrolitikus polírozásé.
Előnyök:
- Kiváló komplex geometriákhoz
- Nagy hatékonyság, nincs szükség speciális berendezésekre
- Nincs mechanikai feszültség
Hátrányok:
- Viszonylag alacsonyabb felületi minőség
- Kihívást jelentő folyamatirányítás
- Korlátozott anyagalkalmazhatóság
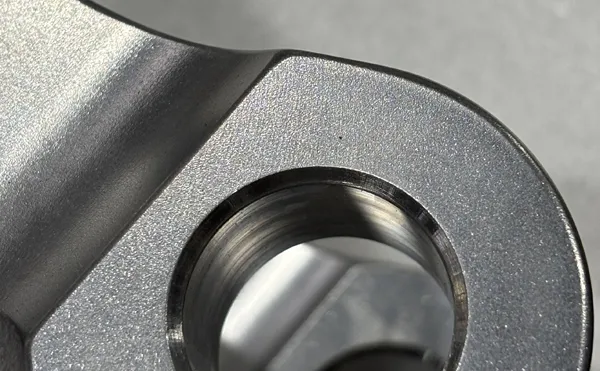
Elektropolírozás
Az elektrolitikus polírozás egy elektrokémiai folyamat, amelynek során a munkadarab anódként szolgál, és egy adott elektrolitba elektromos áramot vezetnek. A fém felületén lévő atomok ionizálódnak, viszkózus nyálkahártyát képezve. Ez a film a mikroszkopikus kiemelkedéseknél vékony, nagy áramsűrűségű, és gyorsan oldódik. A homorú területek vastagabbak, és lassabban oldódnak.
Ennek a szelektív oldódásnak köszönhetően a munkadarab felülete gyorsan kiegyenlítődik, magas fényt és erős korrózióállóságot érve el, ami különösen alkalmas keményfémek, például rozsdamentes acél komplex szerkezeti alkatrészeinek megmunkálására.
Előnyök:
- Kivételes átfogó teljesítmény
- Nagy hatékonyság és kiváló konzisztencia
- Nincs fizikai sérülés vagy sorja
Hátrányok:
- Magas kezdeti befektetés és költségek
- Komplex folyamatvezérlés
- Korlátozott alkalmazhatóság
A polírozási eljárás előnyei és hátrányai
Előnyök
1. Továbbfejlesztett felületi minőség
A polírozás hatékonyan eltávolítja a mikroszkopikus egyenetlenségeket, karcolásokat, sorjákat és oxidrétegeket a termékek felületén, simává, síkká és egyenletessé téve a felületet, tükörsima hatást érve el.
A sima felület nemcsak jelentősen javítja a termék megjelenését, szépségét és textúráját, hanem csökkenti a felület súrlódási együtthatóját és kopását is. A nagy csúszó vagy gördülő érintkezési követelményekkel rendelkező precíziós alkatrészek, például csapágyak és formák esetében hatékonyan meghosszabbíthatja élettartamukat és javíthatja a működés simaságát.
2. Fokozott korrózióállóság
A polírozásnak kitett munkadarabokon, különösen az elektrolitikus polírozással kezelteken, eltűnnek a mikrogödrök és barázdák, ezáltal csökken a felület. Ez megnehezíti a szennyeződések, a nedvesség és a korrozív anyagok megtapadását és felhalmozódását. Ezzel egyidejűleg maga a polírozási folyamat számos potenciális felületi szennyeződési forrást távolít el.
Orvostechnikai eszközök, élelmiszeripari berendezések és vegyipari alkatrészek esetében ez a sima és tömör felület könnyebben tisztítható és fertőtleníthető, és jelentősen növelheti a korrózióállóságukat, biztosítva a termékek higiéniai biztonságát és környezeti tartósságát.
3. Megbízható működés és biztonság
A polírozás eltávolíthatja az anyagok felületén található mikroszkopikus repedéseket és sorjákat, amelyek feszültség alatt álló fáradásos repedések forrásává válhatnak. Ezen potenciális kockázatok kiküszöbölésével a polírozás növelheti az alkatrészek fáradási szilárdságát és általános megbízhatóságát.
A nagy tömítőteljesítményt igénylő illesztések felületei, az optikai alkatrészek fényvisszaverő felületei és a rendkívül magas tisztaságot igénylő félvezető lapkák esetében a polírozási folyamat elengedhetetlen lépés a funkcionalitás eléréséhez.
Hátrányok
1. Költség- és hatékonysági aggályok
A polírozás, különösen a nagy pontosságú mechanikus polírozás, jellemzően munkaigényes folyamat, amely nagymértékben függ a szakképzett munkavállalók műszaki ismereteitől és tapasztalatától, ami magas munkaerőköltségekhez vezet. Ugyanakkor maga a polírozási folyamat is időigényes, különösen akkor, ha több szakaszból áll a durva megmunkálástól a finom megmunkálásig, ami összességében alacsony termelési hatékonysághoz vezet.
A termelési költségek nagy részét a speciális polírozó berendezések, a fogyóeszközök, valamint az elektrolitikus és kémiai polírozáshoz szükséges fürdőoldatok karbantartása teszi ki.
2. Lehetséges méretbeli pontatlanság
A polírozás egy anyageltávolítási folyamat. Bár az egyes esetekben eltávolított mennyiség kis, a nagy simaság elérése esetén az eltávolított mennyiség felhalmozódott, ami befolyásolhatja a nagy pontosságú alkatrészek mérettűrését, és méretbeli eltérést eredményezhet.
Ami még ennél is fontosabb, puha anyagok vagy összetett felületek esetén, ha a művelet nem megfelelő, vagy a nyomás egyenetlen, a polírozó erő könnyen okozhatja az élek és sarkok lekerekedését, a sík összeomlását, vagy a geometriai kontúr torzulását, ami ehelyett tönkreteszi a munkadarab eredeti tervezési pontosságát.
3. Környezetvédelmi és biztonsági kihívások
A kémiai polírozás és az elektrolitikus polírozás nehézfém-ionokat és kémiai reagenseket tartalmazó folyékony hulladékot és gázt termel, amelyeket szigorú és költséges környezetvédelmi kezelésnek kell alávetni. A mechanikus polírozás por- és zajszennyezéssel jár.
A polírozási hatások állandóságát nehéz garantálni. Eltérések lehetnek a különböző tételek vagy akár ugyanazon munkadarab különböző részei között is. A kézi működtetés instabilitása a fő ok. A teljesen automatizált intelligens polírozás megvalósítása továbbra is technikai kihívást jelent összetett alkatrészek esetében.

Hogyan javítja a polírozás a felületminőséget a CNC megmunkálás során?
Fizikai vágási művelet
Amikor a polírozó szerszámok és a finom csiszolóanyagok nagy sebességgel dörzsölődnek a munkadarab felületén, ezek a csiszolószemcsék, amelyek sokkal keményebbek a munkadarabnál, számtalan apró vágószerszámként viselkednek.
Nyírás és karcolás révén elsősorban a felületi kontúr mikroszkopikus kiemelkedéseit távolítják el. Folyamatos megmunkálással ezeket a kiemelkedéseket fokozatosan eltávolítják, és a felületi csúcsok és mélyedések közötti magasságkülönbség hatékonyan csökken. Makroszkopikusan a felület simábbá válik.
Felületi műanyag áramlás
A polírozási folyamat során a súrlódás miatt lokálisan magas hőmérsékletek és nyomások keletkeznek, aminek következtében a munkadarab felületi anyaga enyhén megolvadt vagy erősen képlékeny állapotba kerül. Ebben az állapotban az anyag nem csupán eltávolításra kerül, hanem képlékeny alakváltozáson és folyáson megy keresztül, a kiálló részből kipréselődik, és a szomszédos mikroszkopikus mélyedésekbe töltődik.
Ez a „csúcscsiszolás és völgykitöltés” hatás fizikailag csökkenti a felület egyenetlenségeit, ezáltal fokozza a simaságot és sima alapot teremt a további finom polírozáshoz.
Szelektív oldódáskiegyenlítés
A szelektív oldódáskiegyenlítés a kémiai polírozás és az elektrolitikus polírozás fő elve. Kihasználja azt a tulajdonságot, hogy a felületen lévő mikroszkopikus kiemelkedések nagyobb kémiai aktivitással és nagyobb felülettel rendelkeznek.
Kémiai polírozás során a kiemelkedő részek alaposabban érintkeznek az oldattal, és gyorsabban reagálnak. Elektrolitikus polírozás során a kiálló részeknél az áramsűrűség nagyobb. Mindkét esetben a kiálló részeken lévő fématomok gyorsabban és előnyösebben oldódnak fel az oldatban vagy az elektrolitban. Ezen differenciált és szelektív oldódás révén egy olyan felület alakul ki, amely összességében laposabb és simább.
Átfogó befejező munkálatok
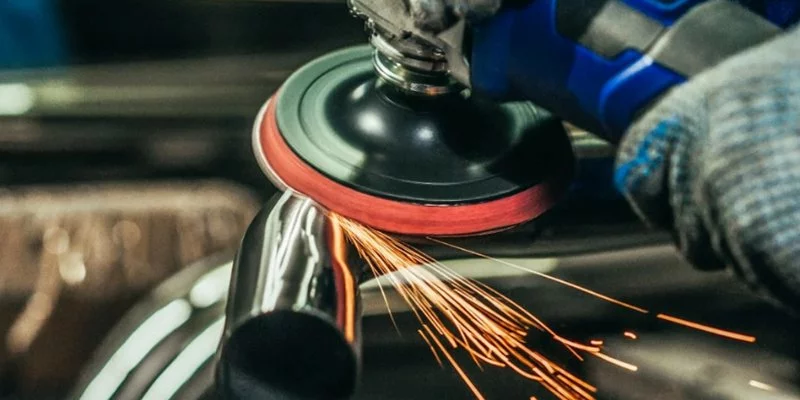
A fejlett polírozási módszerek, mint például az ultrahangos polírozás és az abrazív áramlásos polírozás, a munkadarab felületén körkörösen egyenletes mikrocsiszolást végeznek nagyfrekvenciás mikroütéses vagy áramlásos abrazív anyagok segítségével.
A csiszolási folyamat nemcsak a mikroszkopikus egyenetlenségeket és sorjákat szünteti meg, hanem lekerekíti az éles szemcsehatárokat és a mikrorepedéseket is, így a felület textúrája egyenletesebb és simább. Ily módon a felület morfológiája mikroszkopikus szinten optimalizálódik, ami nemcsak a simaságot javítja, hanem az alkatrészek fáradásállóságát és korrózióállóságát is fokozza.
Tippek a polírozási folyamathoz CNC megmunkálás
Programozott mechanikus polírozás
A programozott mechanikus polírozás CNC gépeken használt puha szerszámok használatát és speciális polírozási programok írását jelenti. A polírozó szerszám CNC útvonalon keresztüli nyomásának, útjának és sebességének pontos szabályozásával komplex, ívelt felületek egyenletes és ismétlődő polírozása érhető el.
A programozott mechanikus polírozás hatékonyan csökkentheti a kézi polírozás okozta sarkok beomlásának problémáját, jelentősen javíthatja az eredményt, és csökkentheti a tapasztalt szakemberektől való függőséget. Ez egy kiegyensúlyozott választás a kiváló minőségű felületek és a nagy hatékonyságú termelés között.
Mágneses csiszoló felületkezelés
A mágneses köszörülés mágneses mező segítségével vezérli a mágneses köszörűtűt, amely a munkadarab felületét keféli. Különösen alkalmas CNC marás vagy szikraforgácsolás után keletkező mikrosorják és fehér rétegek tisztítására.
Csiszolófolyadékos polírozás
Az abrazív áramlás arra kényszeríti a félfolyékony abrazív anyagot, hogy átnyomja magát a munkadarab belső üregén és az áramlási csatornán, ami egyenletesen polírozza az összes érintkező felületet. Ez a módszer hatékonyan kezeli a keresztfuratokat és a bonyolult áramlási csatornákat, amelyeket kézzel nehéz elérni. A mikroszkopikus egyenetlenségek eltávolítása mellett alig változtatja meg a munkadarab méretpontosságát.
Vibrációs és hordós polírozás
A munkadarabot a csiszolóanyagokkal és adalékanyagokkal együtt vibrációs tartályba vagy dobba helyezik. Folyamatos és lassú hengerlés, valamint súrlódás révén az alkatrészek összes külső felületének egyenletes és mikrocsiszolása érhető el. Ez a módszer hatékonyan képes kezelni több tízezer apró alkatrészt, és egyenletes polírozási hatást elérni. Azonban figyelni kell az idő és a csiszolási arány szabályozására, hogy elkerüljük az alkatrészek közötti kölcsönös ütközések által okozott új karcolásokat.
Szerszámkészítés
Az elektrolitikus polírozási hatás fokozása a szerszámtervezés és az áramelosztás optimalizálásával. Komplex CNC alkatrészekhez speciális szerelvényeket kell tervezni az egyenletes áramsűrűség biztosítása érdekében, és segédelektródákat kell elhelyezni a mély furatokban, keskeny résekben és más területeken, hogy megakadályozzák az „árnyékoló hatás” miatti egyenetlen polírozást.
Az elektrolitikus paraméterek pontos szabályozásával a felület gyorsan kiegyenlíthető mechanikai feszültség nélkül, és korrózióálló passziváló film alakítható ki.
Útvonal tervezés
Az automatizálás növekvő mértéke ellenére a csúcskategóriás termékek végső finompolírozása gyakran még mindig a tapasztalaton múlik.
A kezelőnek egy keresztpolírozási útvonalat kell megterveznie a CNC gép által hátrahagyott szerszámpálya textúrájához képest egy bizonyos szögben, annak alapján, hogy hatékonyan elfedje az eredeti nyomokat.
Ugyanakkor elsajátítani kell az erő és a hőmérséklet kézi szabályozását, hogy elkerüljük a „narancshéj” hibák vagy a túlégés kialakulását. Ez egy kulcsfontosságú lépés a felület „jóról” „kiválóra” emeléséhez, ami nagymértékben függ a tapasztalatok öröklésétől.
Hibrid folyamatok szekvenciális alkalmazása
A leghatékonyabb technika nem egyetlen módszeren, hanem tudományos kombináción alapul. Például először programozott mechanikus polírozást alkalmaznak a szerszámnyomok nagy részének gyors eltávolítására, majd mágneses csiszolást alkalmaznak a sorják eltávolítására, végül pedig egy rövid ideig tartó vibrációs polírozást vagy elektrolitikus polírozást egészítenek ki az egyenletes matt vagy tükörsima hatás eléréséhez. Ez a kombináció teljes mértékben kihasználhatja egymás erősségeit, maximalizálva az összhatékonyságot, miközben biztosítja a minőséget.
Hogyan kell karbantartani a polírozott alkatrészek felületét?
Alapos tisztítás
Polírozás után az alkatrészeket azonnal alaposan meg kell tisztítani semleges mosószerrel és ioncserélt vízzel vagy nagy tisztaságú szerves oldószerrel, hogy eltávolítsuk a polírozóanyag, a súrolószerek és a zsírmaradványok minden nyomát.
Az alkatrészeket azonnal szárazra kell törölni szöszmentes ruhával vagy sűrített levegővel, hogy elkerüljük a vízfoltokat vagy a másodlagos szennyeződést, ami alapvető fontosságú a későbbi foltkorrózió és foltosodás elkerülése érdekében.
Védőbevonatok alkalmazása
A megtisztított felületekre védőbevonat felvitele az egyik leghatékonyabb módszer, az alkalmazási követelményektől függően.
- Passzivációs kezelés: Fémek, például rozsdamentes acél esetén a passziváló oldatok krómban gazdag oxidfilmet képeznek a felületen, ami jelentősen növeli a korrózióállóságot.
- Rozsdagátló olaj/szer felvitele: Előtte Rövid távú tárolás vagy szállítás esetén egy vékony, egyenletes réteg rozsdagátló olaj vagy ujjlenyomat-taszító szer felvitele hatékonyan elszigeteli a felületet a levegőtől és a nedvességtől.
- Funkcionális bevonatok lerakódása: A nagy specifikációjú alkatrészek esetében olyan módszerek alkalmazhatók, mint a fizikai gőzfázisú leválasztás (PVD) vagy a kémiai gőzfázisú leválasztás (CVD), amelyekkel ultrakemény, kopásálló filmeket (pl. gyémántszerű szénbevonatokat) lehet felvinni, miközben megőrzik a felület megjelenését.
Szegregált tárolás
Szigorúan tilos a polírozott alkatrészeket polírozatlan alkatrészekkel vagy különböző fémes anyagokból készült alkatrészekkel együtt tárolni. Minden munkadarabot külön kell elkülöníteni elválasztók, hab, buborékfólia vagy szöszmentes papír segítségével, hogy megakadályozzuk a kemény tárgyakkal való érintkezést és a kölcsönös karcolódást.
Dedikált eszközök használata
Polírozott alkatrészek kezelése és beszerelése során a kezelőknek tiszta fehér pamut- vagy nitrilkesztyűt kell viselniük. A közvetlen, csupasz kézzel való érintkezés izzadságfoltokat és ujjlenyomatokat hagyhat maga után, ami helyi korrózióhoz vezethet. Speciális szorítókat vagy nem fémes szerszámokat kell használni a közvetlen fém-fém érintkezés elkerülése érdekében.
Rendszeres ellenőrzés és karbantartás
Rendszeres ellenőrzési rendszert kell kialakítani a korai stádiumú korróziós pontok, kopás vagy kisebb karcolások azonnali azonosítására és kezelésére. A védőbevonattal ellátott alkatrészek esetében az újrabevonatolást vagy az újrapassziválást az élettartamuk szerint kell elvégezni a hosszú távú védelem fenntartása érdekében.
A polírozási folyamat alkalmazásai CNC megmunkálásban
Penészgyártó ipar
A formagyártás az a terület, ahol a polírozási eljárásokat a legszélesebb körben alkalmazzák, és ahol a legmagasabbak az igények. Legyen szó műanyag fröccsöntőformáról vagy öntőformáról, az üreg felületének simasága közvetlenül meghatározza a termék megjelenését és formából való kivehetőségét. A magas szintű polírozás jelentősen csökkentheti a formázási ellenállást, és megakadályozhatja az olyan hibákat, mint a karcolások és a terméken lévő formához való lerakódás. Ez egy alapvető láncszem a forma élettartamának és a termelési hatékonyságnak a biztosításában.
Orvosi eszközök gyártása
Az orvostechnikai eszközök felületminőségére vonatkozóan rendkívül szigorú követelményeknek kell megfelelni. Például a sebészeti robotok, ortopédiai implantátumok és endoszkópok alkatrészeit tökéletes polírozási kezelésnek kell alávetni. Ez nemcsak a súrlódási ellenállás csökkentése, hanem a mikroszkopikus hibák és a baktériumok rejtekhelyeinek kiküszöbölése, a biokompatibilitás biztosítása, a testnedvek korróziójával szembeni ellenállás, valamint a szigorú tisztítás és fertőtlenítés megkönnyítése érdekében is szükséges.
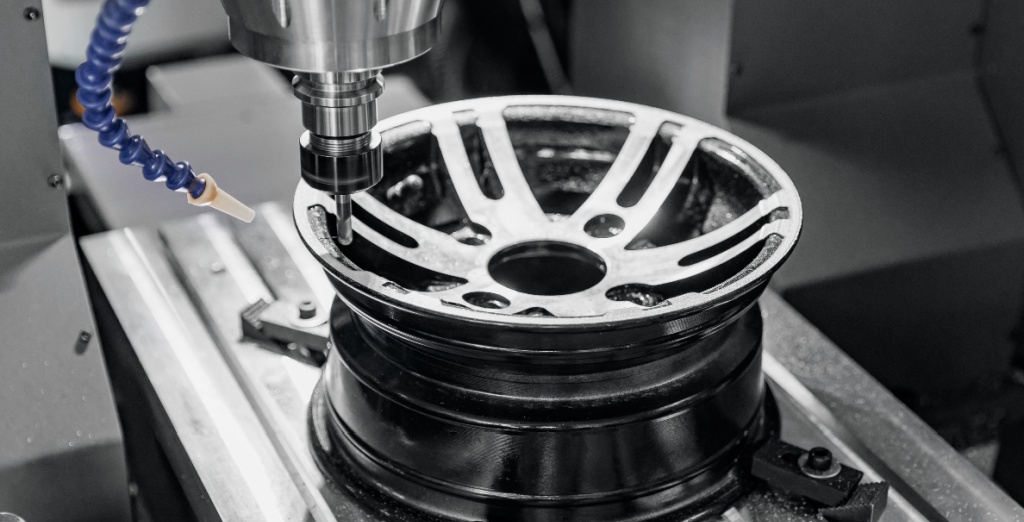
Autóipar
Az autóiparban és a repülőgépiparban a polírozás ötvözi a funkcionalitást és a biztonságot. A polírozás után a motor, az üzemanyagrendszer alkatrészei és a hidraulikus rendszer fő alkatrészei jelentősen csökkenthetik az áramlási ellenállást, javíthatják a tömítési teljesítményt és kiküszöbölhetik a feszültségkoncentrációs pontokat, ezáltal növelve a hatékonyságot és a megbízhatóságot. Ami még fontosabb, a kiváló minőségű felület jelentősen meghosszabbíthatja a kulcsfontosságú alkatrészek kifáradási élettartamát nagy nyomás és nagy ciklikus terhelés alatt.
Félvezető és elektronika
Mikroszkopikus szinten a polírozás az áramkörgyártás alapja. Chiphordozók, kivezetőkeretek, RF eszközök és csatlakozók stb. esetében az ultrasima felület előfeltétele az áramkör integritásának, a jelátviteli minőségnek és az eszköz megbízhatóságának. Bármilyen mikroszkopikus egyenetlenség rövidzárlatot okozhat az áramkörben vagy jelcsillapítást.
Csomagológépipar
Az élelmiszerekkel közvetlenül vagy közvetve érintkezésbe kerülő berendezések minden felületét magas színvonalú polírozási kezelésnek kell alávetni. A sima és hézagmentes felület hatékonyan megakadályozza az anyagmaradványok és a baktériumok szaporodását, megfelelve a szigorú élelmiszer-higiéniai és biztonsági előírásoknak. Ugyanakkor kényelmes az alapos tisztítás, garantálva az élelmiszerbiztonságot.
NEMES"Polírozási folyamat CNC megmunkálásban
A NOBLE a fejlett polírozó felületkezelésre specializálódott, és a technikák átfogó skáláját kínálja, beleértve a mechanikus polírozást, az elektropolírozást és az abrazív áramlásos megmunkálást, hogy megfeleljen a változatos ipari követelményeknek.
Többlépcsős folyamatot követünk aprólékos gondossággal – a durva sorjátlanítástól és az elősimítástól a finom polírozásig és a végső tisztításig –, biztosítva a tökéletlenségek teljes eltávolítását és a kiváló felületminőség elérését. Ez a szigorú megközelítés jelentősen növeli az alkatrészek esztétikai megjelenését, korrózióállóságát és általános funkcionalitását.
Szakértelmünkre és legmodernebb berendezéseinkre támaszkodva következetesen kiváló minőségű, megbízható eredményeket szállítunk, amelyek meghosszabbítják termékeink élettartamát és teljesítményét, így a legigényesebb precíziós gyártási igényeinek kielégítésében is megbízható partnerré válunk.
GYIK
Melyek a CNC-megmunkált alkatrészek polírozásának főbb típusai?
A leggyakoribb típusok a mechanikus polírozás (csiszolókorongok vagy paszták használata fényes felület eléréséhez), az elektropolírozás (rozsdamentes acélhoz ideális elektrokémiai eljárás, amely egyenletesen távolítja el az anyagot a sorjátlanított, korrózióálló felület érdekében), és az abrazív áramlásos megmunkálás (összetett belső átjárók és geometriák polírozásához). A választás az anyagtól, az alkatrész geometriájától és a kívánt végső felületminőségtől függ.
Befolyásolhatja-e a polírozás a CNC-megmunkált alkatrész méretpontosságát?
Igen, lehetséges. A polírozás egy anyagleválasztási folyamat. Bár a mennyiség minimális (gyakran csupán mikron), a tervezési és megmunkálási szakaszokban gondosan figyelembe kell venni, különösen a szűk tűréshatárokkal rendelkező alkatrészek esetében. Egy képzett gyártó megtervezi a polírozás előtti méreteket, hogy a végső polírozott alkatrész megfeleljen az összes meghatározott méret- és geometriai tűréshatárnak.
Mely anyagok a legalkalmasabbak elektropolírozáshoz?
Az elektropolírozás a vezetőképes fémek esetében a leghatékonyabb, ezek közül az ausztenites rozsdamentes acélok (mint például a 304 és a 316) a leggyakoribbak, és kiváló eredményeket érnek el. Sikeresen alkalmazzák alumíniumon, titánon, rézötvözeteken és egyes szerszámacélokon is. Nem alkalmas nem vezetőképes anyagokhoz, például műanyagokhoz vagy kompozitokhoz.
Mi a különbség a matt, szatén és tükrös polírozás között?
Ezek a kifejezések a fényvisszaverődés szintjét írják le. A matt felület alacsony fényvisszaverő képességgel rendelkezik, egyenletes, nem irányított textúrával. A szatén (vagy szálcsiszolt) felület lágy fényű, finom, irányított szemcsézettel. A tükörpolírozott felület a legmagasabb fényességű, tiszta, torzításmentes visszaverődést biztosít. A felületet a polírozási folyamat során egyre finomabb csiszolóanyagok felhasználásával érik el.
A polírozás manuális vagy automatizált folyamat?
Mindkét módszert alkalmazzák. A kézi polírozás képzett technikusokra támaszkodik komplex geometriák vagy kis volumenű, nagy keverésű gyártás esetén. Az automatizált polírozás (robotkarok vagy dedikált gépek használatával) az állandó alkatrészek nagy volumenű gyártásához előnyös, mivel jobb megismételhetőséget, alacsonyabb alkatrészenkénti költséget és csökkentett emberi változékonyságot kínál. Sok műhely hibrid megközelítést alkalmaz.






