
Mi a CNC Ghámozás?
A CNC-köszörülés a CNC precíziós megmunkálási módszere. Egy előre programozott számítógépes rendszeren keresztül pontosan vezérli a köszörűgép mozgását és működését, és főként munkadarabok nagy pontosságú felületmegmunkálására használják.
A CNC köszörülés alkalmas különféle kemény anyagok, például edzett acél, keményfém és kerámia stb. megmunkálására, és összetett formák, például menetek, fogaskerekek és formaüregek megmunkálására is alkalmas.
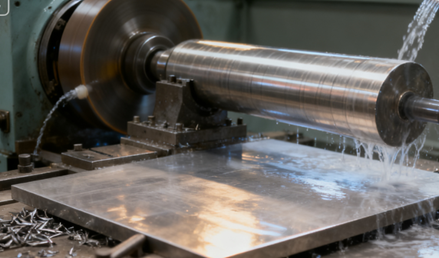
HHogyan működik a CNC csiszolás?
Programozás
A mérnököknek speciális számítógéppel segített gyártószoftvereket kell használniuk a programozáshoz, a munkadarab rajzai és műszaki adatai alapján.
A program tartalmazza a köszörülési folyamat során fontos információkat, például a köszörűkorong munkadarabhoz viszonyított mozgási pályáját, az orsó forgási sebességét, az előtolási sebességet, a vágási mélységet, valamint a hűtőfolyadék aktiválásának és deaktiválásának időzítését.
Az írott programot jellemzően G-kódnak nevezik, amelyet aztán az adatátviteli interfészen vagy hálózaton keresztül adnak be a CNC köszörűgép vezérlőrendszerébe, pontos utasításokat adva a teljes megmunkálási folyamathoz.
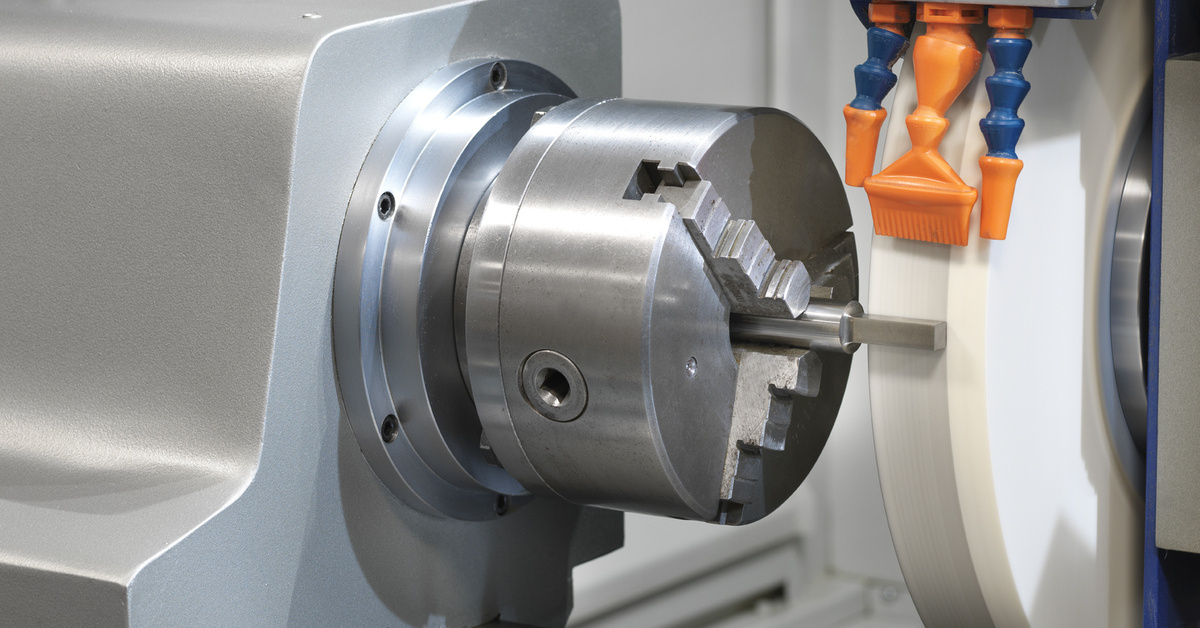
Munkadarab befogása
A program futtatása előtt a munkadarabot biztonságosan rögzíteni kell a szerszámgép munkaasztalára. A pontos pozicionálás biztosításához jellemzően precíziós készülékeket, például satukat vagy speciális sablonokat használnak.
Ezt követően kerül sor a kritikus szerszámbeállítási műveletre. A kezelő egy erre a célra szolgáló mérőfej vagy szerszám segítségével határozza meg a köszörűkorong és a munkadarab referenciapontja közötti pontos relatív pozíciót, és ezt a pozícióadatot állítja be a gép koordinátarendszerének kezdőpontjaként.
Csiszolási művelet
Miután az előkészületek befejeződtek, a kezelő elindítja a megmunkálási programot a CNC rendszeren. A szerszámgép vezérlőegysége ezután sorról sorra értelmezi a G-kód utasításait, és pontosan vezérli a mozgás több tengelyét a szervohajtású rendszeren keresztül. Ezek jellemzően az X, Y és Z lineáris tengelyekből állnak, amelyeket esetenként forgótengelyek egészítenek ki.
A köszörűkorong nagy sebességgel forog egy előre meghatározott pályán, hogy megcsiszolja a munkadarab felületét, miközben a munkaasztal precíz pozicionálással és előtolással mozgatja a munkadarabot. A teljes folyamat, beleértve a korong megmunkálását és a hűtőfolyadék befecskendezését is, teljesen automatikusan, kézi beavatkozás nélkül zajlik.
Folyamatban lévő ellenőrzés
A csúcskategóriás CNC köszörűközpontokon jellemzően online mérőrendszereket, például mérőfejeket vagy lézeres mérőeszközöket integrálnak. Megmunkálás közben vagy megmunkálási időközönként ezek a mérőeszközök automatikusan, valós időben ellenőrzik a munkadarab kritikus méreteit.
Ha a teszteredmény és az elméleti érték között kismértékű eltérés van, a vezérlőrendszer azonnal automatikusan kiszámítja és kiadja a kompenzációs utasítást az eltérés értéke alapján, finomhangolva a köszörűkorong előtolási sebességét, ezáltal korrigálva ezt a hibát a következő feldolgozási lépésekben.
Alkatrész kirakodás
Amikor a program végrehajtotta az összes utasítást, a szerszámgép orsója és a hűtőfolyadék automatikusan leáll. A munkapadot általában egy olyan pozícióba mozgatják, amely kényelmes a kezeléshez, és a kezelő eltávolítja a megmunkált alkatrészeket a befogóról.
A modern, automatikus be- és kirakodó rendszerekkel felszerelt gyártósorok esetében az új anyagok kirakodásának és betáplálásának folyamatait is teljes mértékben mechanikus karok vagy automatizált rendszerek végzik, így biztosítva a rendkívül hatékony, folyamatos termelést. Végül szükség lehet az alkatrészek végső tisztítására és offline precíz ellenőrzésére is annak megerősítésére, hogy azok teljes mértékben megfelelnek az összes minőségi követelménynek.
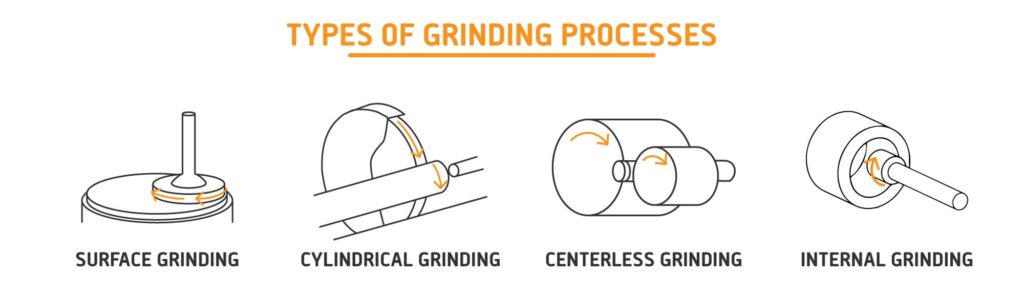
TCNC csiszolási folyamatok típusai
felületi Ghámozás
A felületköszörülést elsősorban sík felületek megmunkálására alkalmazzák. A munkadarabot jellemzően egy munkaasztalra szerelt mágneses vagy mechanikus készülékhez rögzítik, amely oda-vissza vagy forgó keresztirányú mozgást végez. A gép típusától függően a köszörűkorong orsója függőleges előtolást is végezhet.
A felületcsiszolás kiválóan alkalmas lemez- és tömbalkatrészek precíziós síkjainak megmunkálására, rendkívül nagy síkfelületet és felületi minőséget érhet el. Széles körben használják formaalaplemezek, súrlódólemezek és különféle mechanikus alkatrészek precíziós síkmegmunkálásában.
Hengeres köszörülés
A hengeres köszörülés egy olyan eljárás, amelyet hengeres vagy kúpos alakú tárgyak külső felületeinek megmunkálására használnak. A munkadarabot általában a főnyereg és a szegnyereg rögzíti, és forog. A köszörűkorong nagy sebességgel forog, és radiális és axiális irányban mozog a munkadarab mentén, hogy pontos átmérőket és formákat kössön ki.
A hengeres köszörülés hatékonyan képes tengely- és csapalkatrészek megmunkálására. Nemcsak rendkívül nagy méretpontosságot és kerekdedséget biztosít, hanem numerikus vezérlésű interpolációs funkciók segítségével összetett kontúrformákat, például többlépcsős tengelyeket és ívfelületeket is megmunkál.
Belső köszörülés
A hengeres köszörüléssel ellentétben a belső köszörülést kifejezetten hengeres vagy kúpos furatok megmunkálására tervezték a munkadarabokon. Mivel a köszörűkorong átmérőjének kisebbnek kell lennie a furatátmérőnél, az orsófordulatszáma általában nagyon magas. A köszörűkorong egy karcsú köszörűkorong-rúdra van felszerelve, amely a munkadarab belsejébe nyúlik, nagy sebességű forgást és radiális előtolást végez, miközben a munkadarab vagy a köszörűkorong axiálisan előre-hátra mozog.
A belső hengeres köszörülés kiválóan alkalmas olyan alkatrészek precíz belső furatainak megmunkálására, mint a csapágygyűrűk, fogaskerékfuratok és hidraulikus szeleptestek, ami kulcsfontosságú a furatok kerekségének, hengerességének és pozíciópontosságának biztosításához.
Központ nélküli köszörülés
A középpont nélküli köszörülés egy egyedülálló köszörülési módszer. A megmunkálás során a munkadarabot nem középpont vagy tokmány pozicionálja, hanem egy tartólap és egy vezetőkerék között szabadon támasztják alá. A vezetőkerék felelős a munkadarab forgatásáért és az előtolás sebességének szabályozásáért, míg a köszörűkorong a munkadarab külső körét köszörüli.
A középpont nélküli köszörülés különösen alkalmas kis és egyszerű forgó alkatrészek, például csapágygörgők és csapok tömeggyártására, mivel nem igényel befogást, rendkívül magas termelési hatékonysággal rendelkezik, és könnyen megvalósítható vele a teljesen automatizált folyamatos gyártás.
CNC csiszoláshoz használható anyagok
alumínium
- Előnyök: Az alumínium puha és könnyen megmunkálható, de köszörülésre van szükség, ha rendkívül nagy síkfelületre, párhuzamosságra vagy ultrasima felületekre van szükség.
- Hátrányok: Rendkívül könnyen eltömíti a köszörűkorongokat; speciális köszörűkorongokat és jól kenő hűtőfolyadékokat kell használni.
Rozsdamentes acél
- Előnyök: A martenzites rozsdamentes acélok edzés után, vagy a kopásálló ausztenites rozsdamentes acélok gyakran nagy pontosságú és korrózióálló felületeket érnek el köszörüléssel.
- Hátrányok: Az erős alakváltozási keményedési hajlam, a nem megfelelő csiszolóerő és a hőszabályozás befolyásolhatja a felület minőségét és az alkatrész élettartamát.
Réz
- Előnyök: Rézkiváló elektromos és hővezető képességének köszönhetően gyakran használják elektromos alkatrészekben, hűtőbordákban stb.
- Hátrányok: A réz nagyfokú képlékenysége miatt a köszörűkorong gyorsan eltömődhet forgácsokkal, amit „adhéziós kopásnak” neveznek. Ez a köszörülési erő növekedéséhez és a munkadarab felületi minőségének romlásához vezet.
Titán
- Előnyök: A titánötvözetek kiemelkedő szilárdság-tömeg arányukról, kiváló biokompatibilitásukról és korrózióállóságukról ismertek, és széles körben használják őket a repülőgépiparban és az orvosi implantátumok területén.
- Hátrányok: A titán rossz hővezető képességgel rendelkezik, és a csiszolási hő könnyen a munkadarab felületén koncentrálódhat, ami alakváltozási keményedéshez, felületi égéshez és káros maradékfeszültségek keletkezéséhez vezethet.
Akril
- Előnyök: Az akrilcsiszolás célja általában a pontos méretek és a sima, átlátszó élek elérése.
- Hátrányok: Az akril csiszolásának nehézsége az alacsony olvadáspontjában rejlik. A csiszolási hő könnyen megolvadást és a csiszolókoronghoz való tapadást okozhat, ami felületi karcolásokat és bepárásodást okozhat. Az akril átlátszó hatás eléréséhez éles csiszolókorongra, kis előtolási sebességre és jó hűtésre van szükség.
Üveg és kő
- Előnyök: Az üveg felhasználható optikai alkatrészekben, félvezetőgyártó berendezésekben, laboratóriumi edényekben és ablakokban stb.
- Hátrányok: Tipikus kemény és rideg anyagokként az üveg és a kő csiszolási folyamata lényegében rideg repedések eltávolítása. Gyémántcsiszolókorongokra van szükség. A pontossági követelmény rendkívül magas.
Szénszálas kompozitok
- Előnyök: A köszörülés hatékony módszer a szénszálas anyagok megmunkálására, különösen a szálakat és gyantákat tartalmazó vegyes anyagok esetében, mivel elkerülhető a hagyományos forgácsolás okozta sorja és delamináció.
- Hátrányok: A szénszál CNC-csiszolásának kihívása az anyag anizotrópiájában és egyenetlen keménységében rejlik, amely hajlamos a szakadásra és a szálak beszakadására. Rendkívül éles csiszolószemcsékre és optimalizált paraméterekre van szükség az anyag eltávolításához, miközben minimalizálják a szál és a mátrixszerkezet károsodását.
A CNC köszörülés előnyei
Kiváló precíziós ismételhetőség
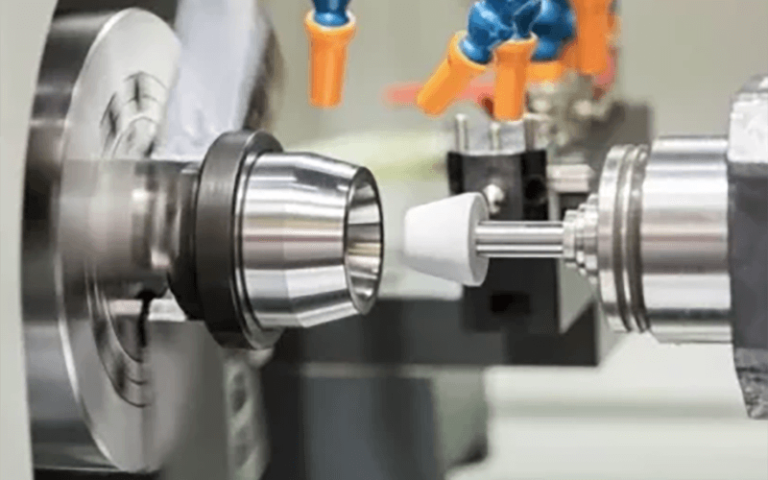
A teljes CNC köszörülési folyamatot számítógépes programok vezérlik precízen, kiküszöbölve a kézi működtetésben rejlő instabilitást és hibákat. A CNC köszörülés stabilan képes mikron szintű mérettűréseket, rendkívül magas geometriai pontosságot és egyenletes felületminőséget elérni.
A program ellenőrzése után a CNC-csiszolás korlátlan számú alkalommal megismételhető, biztosítva, hogy a tömeggyártásban minden alkatrész azonos pontos méretekkel rendelkezzen. Ez kulcsfontosságú az olyan nagy igényű területeken, mint a repülőgépipar és az autóipari motorok.

Kiváló felületi minőség
A CNC köszörülés nemcsak az alakra és a méretre összpontosít, hanem kiváló felületi minőséget is eredményez. A köszörűkorong forgási sebességének és előtolási sebességének precíz szabályozásával, valamint finom szemcséjű köszörűkorongok használatával rendkívül alacsony felületi érdesség érhető el.
Az ésszerű köszörülési paraméterek és a megfelelő hűtés megakadályozhatja a felületi égéseket, mikrorepedéseket és a munkadarab egyéb károsodását, ezáltal javítva az alkatrészek felületi integritását, jelentősen növelve kopásállóságukat, fáradási szilárdságukat és korrózióállóságukat, valamint meghosszabbítva élettartamukat.
Komplex alakzatmegmunkálás
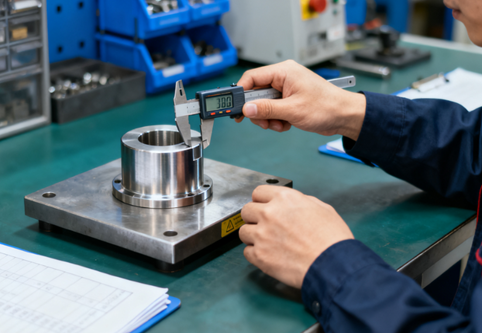
A hagyományos, csak egyszerű síkokat és hengeres felületeket megmunkáló gépekkel ellentétben a többtengelyes CNC köszörűgépek programozással összetett relatív mozgásokat tudnak létrehozni a köszörűkorong és a munkadarab között.
A CNC-csiszolással könnyedén megmunkálhatók összetett kontúrgörbék, nem kör keresztmetszetek, kúpos alakzatok és különféle formázott felületek, például a motorturbina-lapátok tövében lévő csapfogak, precíz formaüregek és összetett szerszámél-formák, amelyek mindegyike nehezen vagy egyáltalán nem érhető el hagyományos köszörülési módszerekkel.
Nagy termelékenységű automatizálás
A CNC köszörülés több megmunkálási lépést integrál egyetlen gépen, csökkentve a munkadarabok forgalmának, befogásának és beállításának idejét a különböző szerszámgépek között. Az automatizált folyamat, beleértve az automatikus mérést, az automatikus kompenzációt, az automatikus szerszámcserét stb., jelentősen csökkenti az egyes termékek megmunkálási idejét és a kezelő szakértelmétől való függést.
A CNC köszörülés és az automatikus be- és kirakodó rendszer kombinációja hosszú távú „személyzet nélküli” termelést tesz lehetővé, ami különösen alkalmas nagyüzemi gyártáshoz, és jelentősen javítja az általános termelési hatékonyságot.
Kemény anyag megmunkálása
A CNC-köszörülés az előnyben részesített, és gyakran az egyetlen hatékony megmunkálási módszer az olyan ultrakemény anyagok esetében, mint az edzett acél, a keményfém, a kerámia és a szuperötvözetek. Ezen anyagok keménysége jellemzően meghaladja a hagyományos eszterga- és marószerszámok képességeit.
A csiszolás azonban még nagyobb keménységű abrazív szemcséket használ a hatékony anyagleválasztás érdekében, végső soron nagy pontosságú alkatrészeket eredményezve. Ez az eljárás nélkülözhetetlen a modern szerszámgyártásban, a formagyártásban és a csúcskategóriás berendezések gyártásában.
A CNC köszörülés költségét befolyásoló tényezők
Szerszámozási költségek
A CNC köszörűkorongok az elsődleges „vágószerszámok”, és költségüket sem szabad figyelmen kívül hagyni. A különböző anyagok eltérő összetételű korongokat igényelnek; például a keményfém megmunkálásához költséges gyémántkorongokra van szükség, míg a magas hőmérsékletű ötvözetek megmunkálásához speciális kerámia kötésű CBN korongokra.
A köszörűkorongok eltompulása és kopása miatt rendszeres időközönként csiszolást és cserét igényelnek. Az élettartamuk, a csiszolás gyakorisága és az egységár együttesen folyamatos szerszámfogyasztási költségeket jelentenek, amelyek különösen a nagy keménységű anyagok megmunkálásakor jelentősek.
Anyagi költségek
A munkadarab anyagának költsége alkotja a közvetlen nyersanyagköltséget. Ami még ennél is fontosabb, az anyag „megmunkálhatósága” mélyrehatóan befolyásolja a teljes költséget.
A nehezen megmunkálható anyagok, mint például a keményfém, a kerámia és a magas hőmérsékletű ötvözetek, felgyorsítják a köszörűkorong kopását, csökkentik a köszörülési hatékonyságot, növelik az energiafogyasztást, és gyakoribb korongmegmunkálást és hűtőfolyadék-cserét tesznek szükségessé.
Programozás
A tömegtermelés megkezdése előtt folyamattervezésre, számítógépes programozásra és nagyszámú szerszámgép-előkészítési munkára van szükség, beleértve a szerszámbefogók beszerelését és kalibrálását, a köszörűkorongok beszerelését és precíz megmunkálását, az első termék megmunkálását és ellenőrzését stb. Ezeket a nem produktív időket képzett mérnököknek vagy technikusoknak kell elvégezniük, és a munkaerőköltségek nagyon magasak.
Kis tételű és több fajtájú termelési mód esetén az előkészítési költség ezen részének aránya az egységköltségen belül nagyon magas lesz, ami közvetlenül befolyásolja a gazdasági előnyöket.
Munka költségek
A CNC köszörűgépek magasan képzett kezelőket igényelnek. A vezető technikusok fizetési szintje viszonylag magas, de a folyamatok optimalizálására, a problémák előrejelzésére és kezelésére való képességük hatékonyan csökkentheti a selejtarányt, növelheti a berendezések kihasználtságát és a termelési hatékonyságot. Hosszú távon valójában hasznos az összköltség ellenőrzése. A tapasztalatlan kezelők költséges feldolgozási hibákhoz vezethetnek.
Minőségi követelmények
Az alkatrészek pontossági és felületi minőségi követelményei kulcsfontosságú tényezők, amelyek meghatározzák a költségeket. Amikor a tűréshatár ±0.01 mm-ről ±0.001 mm-re, a felületi érdességre vonatkozó követelmény pedig Ra0.8 mikronról Ra0.1 mikronra nő, a költség exponenciálisan nő.
A precízebb szerszámgépek, a finomabb szemcséjű köszörűkorongok, a több finomcsiszolási menet, az online mérési és kompenzációs rendszerek bevezetésének köszönhetően a megmunkálási idő jelentősen meghosszabbodik, és a környezeti stabilitásra és az üzemeltetési szakértelemre vonatkozó követelmények is szigorúbbak lesznek.
Segédköltségek
A csiszolási folyamat során használt hűtőfolyadék folyamatos fogyasztási költség. Ezenkívül a hűtőfolyadék kezelése, beleértve a szűrést, tisztítást, a romlás megakadályozását és a végső környezetvédelmi kezelést, mind speciális berendezéseket és költségeket igényel.
A köszörülés során keletkező fémforgácsok, valamint a selejtes köszörűkorongok és hűtőfolyadék-keverékek mind ipari hulladéknak minősülnek. Gyűjtésüknek, osztályozásuknak és ártalmatlanításuknak is meg kell felelniük a környezetvédelmi előírásoknak, ami a hulladékkezelési költségekkel jár.
Tippek CNC csiszoláshoz és megmunkáláshoz
Folyamattervezés optimalizálása
A programozás előtt elengedhetetlen a munkadarab anyagtulajdonságainak, a hőkezelési állapotnak és a végső pontossági követelményeknek az alapos elemzése. Ezen információk alapján racionálisan tervezhető meg a ráhagyás eloszlása és a folyamatparaméterek a durva csiszoláshoz, a félfinom csiszoláshoz és a finom csiszoláshoz, és kerülni kell az „univerzális” megmunkálási stratégiát. Ez hatékonyan egyensúlyozhatja a hatékonyságot és a pontosságot, valamint megelőzheti a deformációt és az égést.
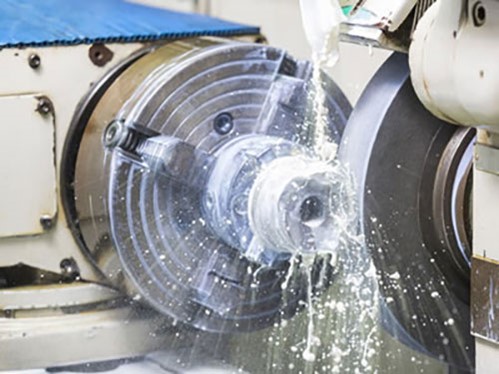
Kerékalakítási technikák
A köszörűkorong állapota közvetlenül befolyásolja a köszörülési hatást. A köszörűkorongokat rendszeresen és a feldolgozási követelményeknek megfelelően kell csiszolni.
A csiszolási paraméterek optimalizálása létfontosságú. Egy éles és jól formázott köszörűkorong jelentősen növelheti a köszörülési hatékonyságot, javíthatja a felületi minőséget és csökkentheti a köszörülési erőt.
Szimuláció és ellenőrzés
Formális megmunkálás előtt, különösen összetett vagy nagy értékű alkatrészek esetén, erősen ajánlott a szerszámgép szimulációs szoftverének használata a megmunkálási program szimulálására és ellenőrzésére. Ez hatékonyan megelőzheti a programhibák okozta súlyos baleseteket, például ütközéseket és túlzott megmunkálást, megtakarítva a költséges próbálkozásokat és hibákat.
Megelőző karbantartás megvalósítása
A CNC köszörűgépek precíziós berendezések, és szigorúan be kell tartaniuk a rendszeres megelőző karbantartási terveket. Ez magában foglalja a kulcsfontosságú mozgó alkatrészek, például a vezetősínek, vezérorsók és csapágyak tisztítását, kenését és precíziós ellenőrzését annak biztosítása érdekében, hogy a szerszámgép mindig a legjobb üzemállapotban legyen, ezáltal garantálva a megmunkálási pontosság hosszú távú stabilitását.
Precíziós szerszámberuházás
A munkadarabok stabil befogása a precíziós köszörülés alapja. Nagy pontosságú készülékekbe, mágneses asztalokba vagy speciális készülékekbe kell befektetni és azokat használni, valamint gondoskodni kell azok tisztántartásáról és jó állapotáról.
A munkadarab minden egyes befogásakor gondosan korrigálni kell a munkadarab referenciáját. Ez az első és legfontosabb lépés a kumulatív hibák elkerülése és a pozíciópontosság biztosítása érdekében.
Folyamat közbeni felügyeleti ellenőrzés
Aktívan használja a szerszámgépekre szerelt online mérőrendszereket a kritikus méretek valós idejű ellenőrzéséhez megmunkálási műveletek közben vagy megmunkálási időközönként. A mérési eredmények alapján a rendszer automatikusan kompenzáló beállításokat végez, létrehozva egy zárt hurkú „ellenőrzés-visszacsatolás-kompenzáció” vezérlőrendszert. Ez jelentősen javítja a sorozatgyártás állandóságát, miközben csökkenti a selejtarányokat.
Hűtőfolyadék-kezelő rendszer
A hűtőfolyadék nemcsak a hűtési és kenési teljesítményt befolyásolja, hanem a köszörűkorong élettartamát és a munkadarab felületének minőségét is. A hűtőfolyadék koncentrációjának, pH-értékének és tisztaságának rendszeres ellenőrzése, időben történő cseréje és a rendszer tisztítása szükséges.
A megfelelő hűtőfolyadék-gazdálkodás elengedhetetlen a munkadarabok hőkárosodásának megakadályozásához és a szerszámgép belső tisztaságának fenntartásához.
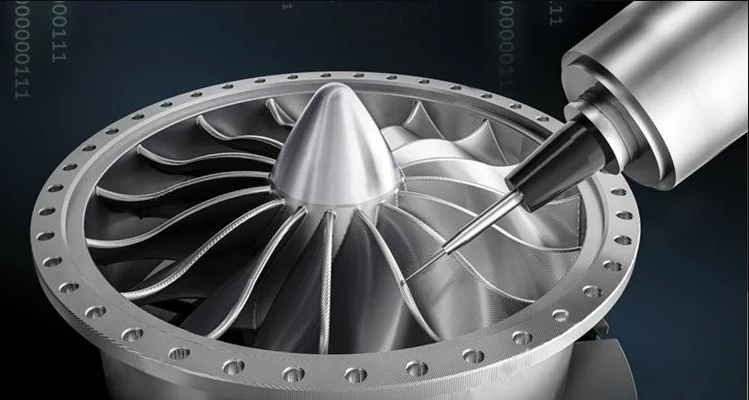
A CNC köszörülés alkalmazási iparágai
légtér
A CNC-köszörülést olyan kritikus motoralkatrészek megmunkálására használják, mint a turbinalapát-fogak, a rotortengelyek és a repülőgép-futómű működtető hengerei. Ezeket az alkatrészeket jellemzően szívós, nehezen megmunkálható, magas hőmérsékletű ötvözetekből vagy titánötvözetekből gyártják, rendkívül szigorú mérettűrésekkel.
A CNC-csiszolás nemcsak a komplex kontúrforma pontos kialakítását garantálja, hanem nagy integritású felületet is eredményez, biztosítva az alkatrészek kiváló fáradási szilárdságát és hosszú élettartamát rendkívül magas hőmérsékleti és nagynyomású környezetben.
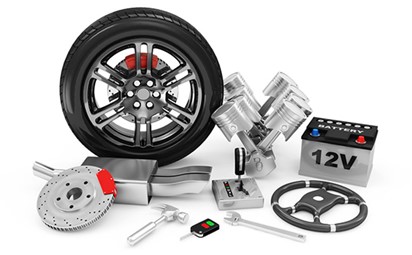
Autóipar
A nagy teljesítményű motoroktól a precíziós sebességváltó rendszerekig a CNC-köszörülés alkalmazása mindenütt jelen van. A CNC-köszörülés felelős a motorok főtengelyeinek, vezérműtengelyeinek, dugattyúgyűrűinek, valamint a sebességváltókban található fogaskerekek és hajtótengelyek megmunkálásáért.
Köszörüléssel ezek a kritikus mozgó alkatrészek mikrométeres méretpontosságot és kivételesen alacsony felületi érdességet érnek el. Ez jelentősen csökkenti a súrlódást, a kopást és az üzemi zajt, növelve a motor teljesítménysűrűségét és a sebességváltó hatékonyságát. Végső soron ez jobb üzemanyag-fogyasztást, hosszabb élettartamot és fokozott megbízhatóságot eredményez a jármű számára.
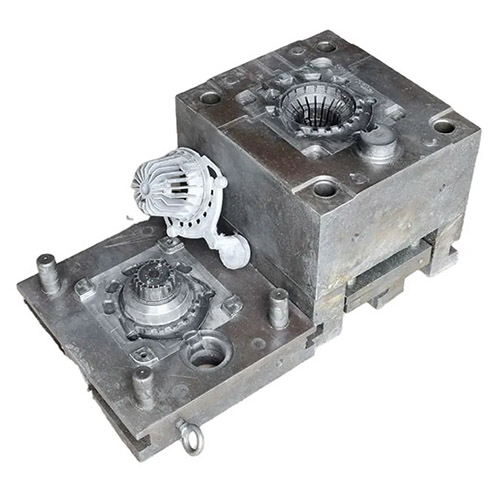
Szerszám- és formagyártás
A CNC-csiszolást különféle precíziós sajtolószerszámok, fröccsöntőformák és présöntőformák üregeinek és magjainak gyártására használják.
A CNC-köszörülés, különösen a CNC-formázó köszörülés hatékonyan és precízen képes megmunkálni a formák összetett kontúrjait, finom textúráit és rendkívül magas felületi minőségét. Ez közvetlenül biztosítja a forma hosszú élettartamát, valamint a gyártott termékek pontos méreteit és kiváló minőségű megjelenését. Alapvető gyártási láncszem olyan iparágakban, mint a szórakoztatóelektronika, a háztartási gépek és az autóipari alkatrészek.
Precíziós műszerhidraulika
A CNC-köszörülést széles körben alkalmazzák hidraulikus szervoszelepek szelepmagjainak és szelephüvelyeinek, precíziós mérőműszerek orsóinak és vezetősíneinek, valamint csúcskategóriás hidraulikus szivattyúk elosztólemezeinek megmunkálására.
A precíziós műszerek alkatrészei általában mikronos szintű tűréshatárokat és tükörsima felületminőséget igényelnek a rendkívül alacsony belső szivárgás, az érzékeny válaszidő és a rendkívül nagy mozgássimaság biztosítása érdekében. A CNC-köszörülés a legjobb megmunkálási módszer ezen teljesítménymutatók eléréséhez.
Szerszámgépgyártás
A CNC-köszörülés a szerszámgép alapvető alkatrészeinek, például az ágyvezető síneknek, az orsóknak és a vezérorsó-tartó fészeknek a finommegmunkálására használható.
A köszörüléssel elért nagy egyenesség, nagy síkfelület és nagy felületi keménység képezi az alapot a szerszámgépek teljes geometriai pontosságának, hosszú távú stabilitásának és tartósságának biztosításához. Precíz köszörülési folyamatok nélkül lehetetlen nagy pontosságú szerszámgépeket gyártani.
Új energiaipar
Az energiaiparban a CNC-köszörülést olyan kulcsfontosságú alkatrészek megmunkálására használják, mint a gázturbina lapátok és az atomerőművek szivattyúinak tömítőfelületei. Az orvostudományban sebészeti robotok, precíziós csuklós karok és implantátumok, például mesterséges térd- és csípőízületek gyártására használják.
Orvosi ipar
Az orvostechnikai területen használt alkatrészek jellemzően speciális biokompatibilis anyagokat vagy nagy szilárdságú anyagokat használnak, és szigorú követelmények vonatkoznak rájuk a felületi tisztaságra, a károsodásmentes rétegekre és az összetett biológiai formákra. A CNC-csiszolás megbízható választás ezen szigorú szabványok teljesítéséhez.
NEMES"CNC köszörülés Service
A NOBLE számos korszerű CNC géppel és igényes vizsgálóberendezéssel rendelkezik. Képzett szakembergárda irányítása alatt ISO 9001 tanúsítvánnyal rendelkező vállalkozásként a kezdetektől a végéig kompromisszumok nélküli minőségi szabványokat tartunk fenn.
A NOBLE a repülőgépalkatrészek és a különféle iparágakban használt egyéb komponensek precíziós köszörülési szolgáltatásainak vezető szolgáltatója. Rendkívül speciális, kis hengeres köszörülési műveleteket végzünk 0.2 és 20 mm közötti átmérővel, összetett alakzatokkal és formákkal, valamint rendkívül szigorú tűréshatárokkal és felületi polírozási követelményekkel.
A minőség a legfontosabb prioritásunk. Szigorú tesztelési és minőségellenőrzési intézkedéseket alkalmazunk a gyártási folyamat során annak biztosítása érdekében, hogy minden prototípus megfeleljen az elvárásainak.
GYIK
Mi a CNC csiszolás?
A CNC-köszörülés egy precíziós megmunkálási folyamat, amely során egy számítógéppel vezérelt gép nagy sebességű abrazív köszörűkoronggal távolítja el az anyagot a munkadarabról. Széles körben használják szűk tűrések, finom felületkezelés és összetett geometriák elérésére kemény vagy kényes anyagokon.
Milyen anyagokat lehet CNC köszörüléssel megmunkálni?
A CNC csiszolás számos anyaghoz alkalmas, beleértve:
- Edzett acélok és szerszámacélok
- Rozsdamentes acél, alumínium és titánötvözetek
- Volfrám-karbid és kerámia
- Műanyagok és kompozitok (speciális alkalmazásokhoz)
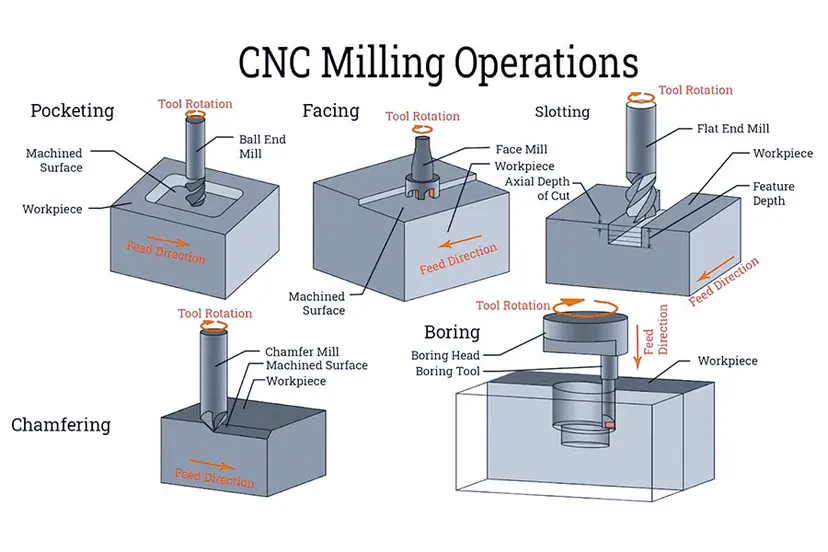
Mi a különbség a CNC csiszolás és a... között? CNC marás?
Bár mindkettő szubtraktív megmunkálási eljárás, a CNC-csiszolásnál a súrlódás révén egy csiszolókorongot használnak az anyag eltávolítására, így ideálisak kemény anyagok nagy pontosságú megmunkálásához. A CNC-marás forgó vágószerszámokat használ az anyag lenyírására, ami jobban megfelel a gyorsabb anyageltávolításhoz és a puhább anyagokhoz.
Melyek a CNC csiszolási eljárások leggyakoribb típusai?
Általános típusok a következők:
- felületi őrlés sík felületekhez
- Hengeres őrlés külső/belső kerek formákhoz
- Középpont nélküli őrlés rögzítőközpontok nélküli hengeres alkatrészekhez
- Szerszám és vágó őrlés vágószerszámok élezéséhez
- Kúszó takarmányozás őrlés mély vágásokhoz egyetlen menetben
Melyek egy CNC köszörűgép főbb alkatrészei?
Egy tipikus CNC köszörűgép számos kritikus alkatrészből áll: a stabilitást biztosító gépágyból, a köszörűkorongot forgató nagy pontosságú orsóból, a mozgásvezérléshez használt tengelyhajtásokból (például lineáris motorokból vagy golyósorsókból), egy CNC vezérlőből, mint agyból, egy hűtőrendszerből a hő kezeléséhez és a törmelék eltávolításához, és gyakran egy automatikus kerékagy-megmunkáló egységből, amely fenntartja a kerék alakját és élességét.






