
Bevezetés
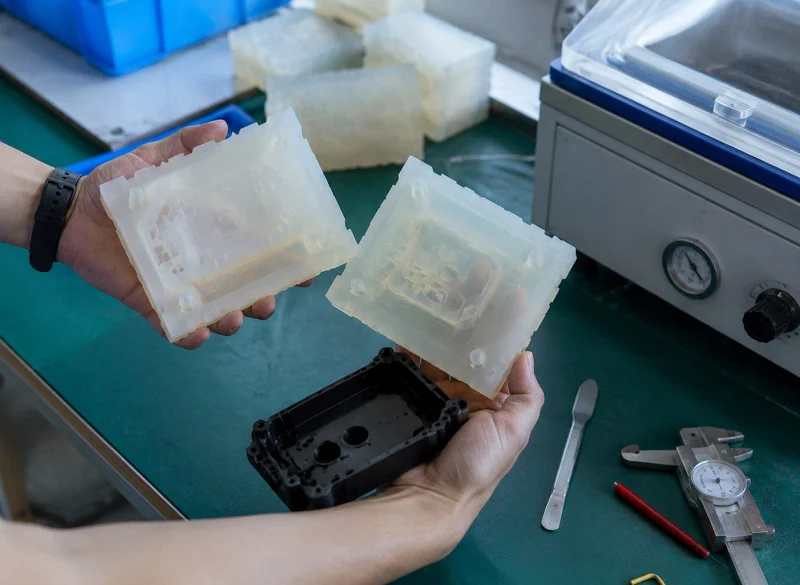
Van egy olyan terved, amely több tucat alkatrész prototípusának elkészítését igényli. A tömeggyártású öntőformák költsége túl magas; a 3D nyomtatás túl lassú, és az anyagtulajdonságok nem megfelelőek. A szilikon gyors prototípusgyártás kitölti ezt az űrt.
A szilikon prototípusgyártás speciális igényeket elégít ki. Több alkatrész előállítására alkalmas, amelyek megjelenésükben és teljesítményükben is szorosan illeszkednek a tömeggyártott alkatrészekhez. Ezek az alkatrészek tesztelésre, validálásra és akár kis tételű gyártásra is használhatók. Ez a módszer áthidalja a szakadékot az egyedi prototípusgyártás és a nagyméretű gyártás között. Ez a célja, és ezért alkalmazzák a gyártók.
Miért használnak szilikont a gyors prototípusgyártásban?
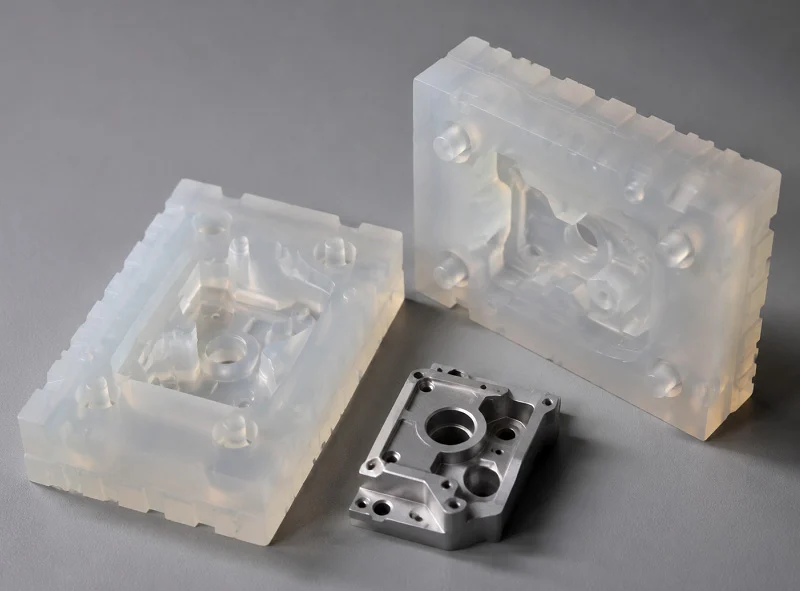
A szilikon nem az egyetlen öntőforma anyag. De bizonyos munkákhoz ez a legjobb. A tulajdonságai illeszkednek a folyamathoz.
Kiváló részletmásolás
A szilikon pontosan rögzíti még a legfinomabb részleteket is, hűen reprodukálva a felületi jellemzőket. Az összetett geometriák részletgazdagság nélkül reprodukálhatók. Akár éles széleket, finom szöveget vagy bonyolult mintákat tartalmaz a fő forma, az így kapott alkatrészek tökéletesen illeszkednek majd hozzá.
Rugalmas formatulajdonságok
A szilikon rugalmassága kulcsfontosságú előny. A letört alkatrészek könnyen kivehetők a formából. Az ívelt alkatrészek károsodás nélkül eltávolíthatók. Az összetett alkatrészek, amelyek a merev formákba beragadnának, tisztán kivehetők a szilikon formákban.
A forma hajlékony, így az alkatrészek természetesen, erőkifejtés vagy szakadásveszély nélkül válnak ki. Ez lehetővé teszi a szilikon prototípusgyártást olyan tervekhez, amelyeket merev anyagokból lehetetlen önteni.
Alacsony szerszámköltség és gyors gyártás
A fémformák több tízezer dollárba is kerülhetnek, és előállításuk hónapokig is eltarthat. Ezzel szemben a szilikonformák ennek csak töredékébe kerülnek, és mindössze néhány nap alatt legyárthatók. A formák kivághatók egy mesterformából vagy öntvényből. A gyártási idők rövidek. Prototípusgyártás és kis tételű gyártás esetén ez a költségstruktúra jelentős előnyt kínál.
Széles anyagkompatibilitás
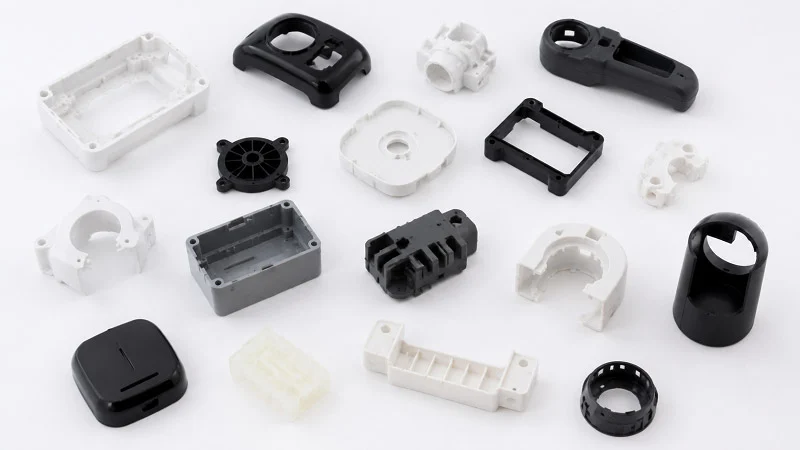
A szilikon öntőformák számos anyaggal kompatibilisek. A poliuretán gyantákat általában merev és rugalmas alkatrészek gyártásához egyaránt használják. A gumi alapú anyagok elasztomer tulajdonságokkal rendelkeznek, míg a műszaki műanyagok szerkezeti teljesítményt nyújtanak. A szilikon elasztomerek szilikon öntőformákba öntése puha, bőrrel érintkező alkatrészeket eredményez. Ez a folyamat az adott alkalmazásokhoz igazítható.
Ez a négy előny teszi a szilikont a szilikon gyors prototípusgyártás standard anyagává. Gyors, költséghatékony, képes finom részletek reprodukálására, és alkalmas összetett formák előállítására. Egyetlen más öntőforma sem rendelkezik mind a négy előnnyel. Ezért uralja ezt a területet.
Hogyan működik a szilikon gyors prototípusgyártás?
Hozd létre a mestermodellt
A mesterforma határozza meg az alkatrészt. Három módszer létezik a mesterforma létrehozására.
| CNC megmunkálás | Tömör anyagból történő vágást foglal magában, ami nagy pontosságot és kivételesen sima felületet eredményez. |
| SLA 3D nyomtatás | A folyékony gyanta használata sima felületeket és finom részleteket tesz lehetővé. |
| SLS nyomtatás | A porított anyag használata nagyobb szilárdságot eredményez, mint az SLA eljárás. |
Bár léteznek más gyors prototípus-készítési technológiák is, ez a három lefedi a legtöbb alkalmazási forgatókönyvet.
A mesterforma határozza meg a végső prototípus pontosságának és felületi minőségének felső határát.
Egy nyers főforma nyers öntvényeket eredményez; egy polírozott főforma polírozott öntvényeket. A főforma felületi minősége közvetlenül átkerül az alkatrészre. Minden karcolás, minden rétegvonal és minden szerszámjelölés pontosan reprodukálódik.
A forma legyártása előtt a főformát a szükséges szabványoknak megfelelően kell megmunkálni.
Szilikon forma készítése
A mérnök elhelyezi a mesterformát a formadobozba, majd összekeveri a folyékony szilikonkaucsukot, és gáztalanítja a légbuborékok eltávolítása érdekében. Végül a szilikont a mesterforma köré öntik. Miután a szilikon megkötött, a mesterformát eltávolítják, és a forma elkészült.
Az előnyök nyilvánvalóak: pontosan képes reprodukálni a felületi részleteket; a forma felülete sima és teljes mértékben átvihető az alkatrészre; és képes összetett formák, például alámetszések és ívelt felületek reprodukálására.
A szilikon prototípus öntőformák jellemzően 20-50 öntést bírnak ki. A pontos szám az öntőanyagtól, az alkatrész geometriájától és a kiszerelés során alkalmazott gondosságtól függ. Ez elegendő kis tételű gyártáshoz. Nagy volumenű gyártás esetén több öntőforma is elkészíthető ugyanazzal a mesterformával.
Prototípus öntés
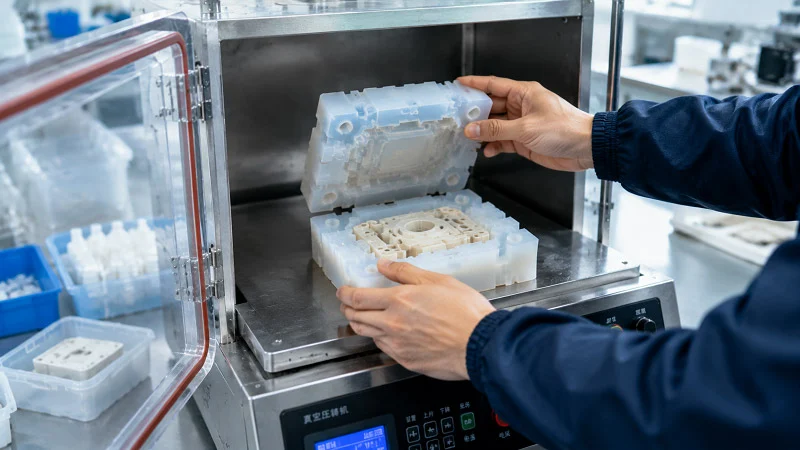
A munkások az öntőformába öntik az öntőanyagot (gyantát vagy szilikont). A szilikon vákuumöntés az öntés előtt és alatt eltávolítja a légbuborékokat. A vákuumkörnyezet biztosítja, hogy a forma teljesen megteljen, így pórusmentes alkatrészt kapunk. Miután az alkatrész megkötött, eltávolítják a formából, és utófeldolgozáson esnek át: a nyílás levágása és a felület tisztítása. A szilikon prototípus alkatrészek készen állnak az ellenőrzésre és tesztelésre.
Az ezzel az eljárással előállított alkatrészek geometriájuk és felületkezelésük tekintetében megegyeznek a fő öntőformával. Anyagtulajdonságaik összehasonlíthatók a tömeggyártott alkatrészekével. Bár az egységköltség magasabb, mint a fröccsöntésé, a forma költsége annak csak töredéke. 20-50 darabos gyártási sorozatok esetén ez a legköltséghatékonyabb megoldás. Ez a szilikon gyors prototípusgyártás értékajánlata.
Gyakori szilikon gyors prototípus-előállítási folyamatok
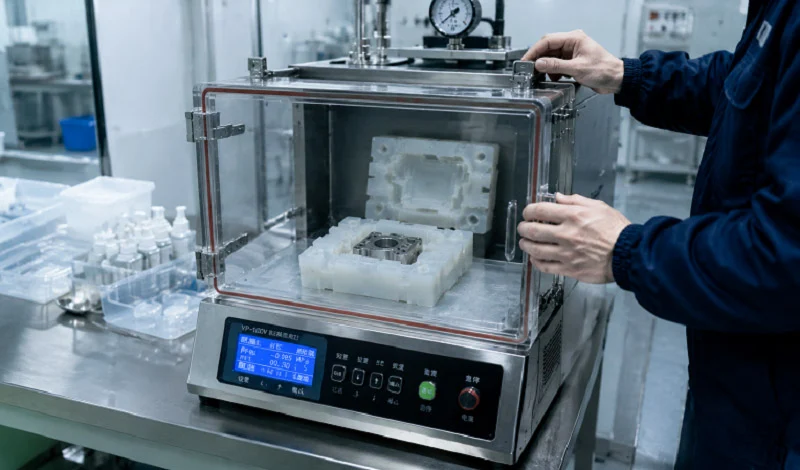
Szilikon vákuum öntés
Először is készíts egy mestermodellt, amelyből aztán egy szilikon öntőformát készítesz. Helyezd a formát egy vákuumkamrába, vákuum alatt önts bele gyantát vagy szilikont a légbuborékok eltávolításához, majd miután az alkatrész megkötött, nyisd ki a formát, és vedd ki a készterméket.
Előnyök
A forma közvetlenül kiváló minőségű felületkezelést biztosít az alkatrésznek, biztosítva, hogy annak megjelenése megegyezzen a várt végtermékével. Továbbá, mivel a forma szilikonból, és nem acélból készül, a kis tételű gyártás költsége alacsonyabb.
A szilikon vákuumöntés olyan szilikon prototípus alkatrészeket hoz létre, amelyek úgy néznek ki és érződnek, mint a gyártási alkatrészek. Kiváló felületkezeléssel és tiszta, éles részletekkel rendelkeznek. Az anyagtulajdonságok közel állnak a tömeggyártású műanyagok és elasztomerek tulajdonságaihoz. Ezért ez az eljárás a leggyakoribb a szilikon gyors prototípusgyártásban.
Alkalmazási területek
Az alkalmazások közé tartoznak a szórakoztatóelektronikai készülékek házak és gombok, az autóipari belső alkatrészek és tömítések, valamint a biokompatibilis anyagokat és sima felületeket igénylő orvostechnikai eszközök prototípusai. Ez az eljárás minden olyan alkalmazáshoz alkalmas, ahol a megjelenést, az érzetet és a funkcionalitást validálni kell, mielőtt tömeggyártásra kerülne sor.
Szilikon présléc
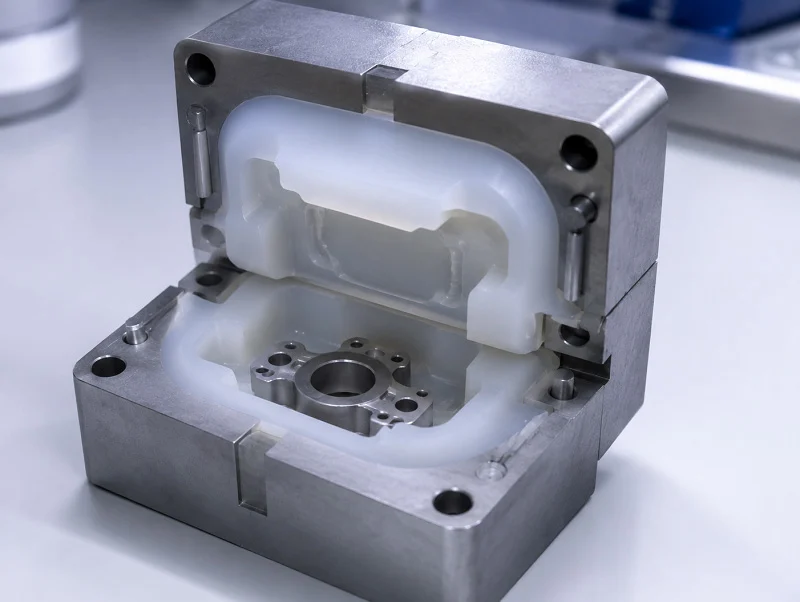
A szilikon anyagot a felmelegített formaüregbe helyezik. A forma bezárul. A hő és a nyomás hatására az anyag az üregbe áramlik, ahol megköt. A forma kinyílik, és az alkatrészt eltávolítják.
A szilikon prototípusgyártás présöntési eljárással ideális gumi alkatrészekhez. A tömítések, tömítőgyűrűk és rugalmas alkatrészek gyakori alkalmazások. Mivel ez a folyamat megegyezik a tömegtermeléssel – bár kisebb léptékben –, az anyagtulajdonságok megfelelnek a tömegtermelési szabványoknak.
Kis mennyiségek esetén a présöntés lassabb, mint a vákuumöntés. Azonban a rossz folyási tulajdonságokkal rendelkező anyagokat is képes kezelni. A nagy viszkozitású szilikon, a fluor-szilikon és a töltött vegyületek könnyebben önthetők présöntéssel, mint vákuumöntéssel. Az így előállított szilikon prototípus alkatrészek funkcionálisan megegyeznek a sorozatgyártású alkatrészekkel.
A kompromisszum az időben rejlik. A formagyártás több hetet vesz igénybe, a beállítás pedig több órát. Kis mennyiségű szilikon gyors prototípusgyártáshoz a vákuumöntés általában gyorsabb. Azonban azoknál az alkatrészeknél, amelyeknek pontosan ugyanazokat az anyagokat és eljárásokat kell használniuk, mint a tömeggyártásnak, a kompressziós öntés a legjobb választás. A konkrét választás az alkalmazástól függ.
Folyékony szilikon gumi (LSR) fröccsöntés
Keverje össze a két folyékony komponenst. A gép befecskendezi a keveréket egy felmelegített formába, ahol a szilikon az üregben megköt. A munkások ezután kiveszik a kész alkatrészeket a formából.
Előnyök
Állandóság és sebesség. A befecskendezések közötti eltérések minimálisak, a ciklusidők pedig rövidek. Ez a nagy volumenű szilikon alkatrészek gyártási folyamata. Kis volumenű szilikon gyártás esetén is használják, ha az alkatrész geometriája indokolja a szerszámbefektetést.
Az LSR fröccsöntéssel történő szilikon prototípusgyártás ritka. A forma költségei magasak, a hibakeresési folyamat pedig összetett. Kis tételű gyártás esetén a vákuumöntés jellemzően gazdaságosabb; nagy volumenű gyártás esetén az LSR fröccsöntés az egyetlen gazdaságos megoldás. A kettő közötti megtérülési pont az alkatrész méretétől, geometriájától és anyagától függ.
Szilikon bevonat
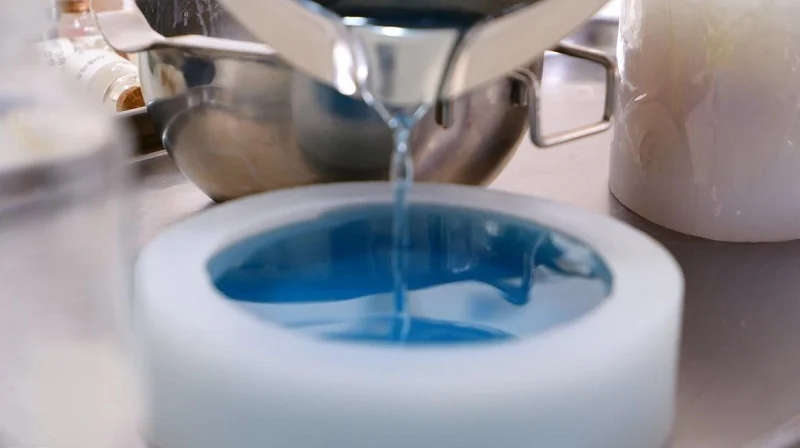
A szilikon közvetlenül önthető más anyagokra, például műanyag betétekre és fém alkatrészekre. A kikeményedési folyamat során a szilikon kémiai kötéseket képez, így nincs szükség ragasztókra.
Alkalmazási területek
Puha tapintású markolatok szerszámokhoz és elektronikus eszközökhöz; bőrrel érintkező felületű viselhető eszközök; és csúszásmentes felületet igénylő és könnyen tisztítható orvostechnikai eszközök fogantyúi.
A szilikon gyors prototípusgyártásnál a túlfröccsöntés kihívást jelent. Először a betéteket kell legyártani, és a formának képesnek kell lennie azok befogadására. Az összeszerelési folyamat összetettebb, mint az egyszerű öntés. Az összeszerelt alkatrészek funkcionális teszteléséhez azonban ez néha az egyetlen lehetőség. A prototípus a végtermékkel összhangban működik, ami lehetővé teszi a tapintásának, illeszkedésének és teljesítményének ellenőrzését a gyártóformák gyártása előtt.
Szilikon gyors prototípus-szolgáltatások a NOBLE-nál
A NOBLE egy vezető gyártóvállalat. Fő üzleti területei közé tartozik a fémmegmunkálás, a műanyaggyártás, a gyors prototípusgyártás, a kis tételű gyártás és az egyedi alkatrészek gyártása. Ügyfeleinket a teljes termékfejlesztési ciklus alatt támogatjuk.
A NOBLE segít a vállalatoknak a koncepciók funkcionális prototípusokká és gyártásra kész alkatrészekké alakításában. A kizárólag prototípus-készítési szolgáltatásokat kínáló beszállítókkal ellentétben a NOBLE teljes körű gyártási megoldásokat kínál a tervezési segítségnyújtástól a végső összeszerelésig.
A NOBLE szilikon gyors prototípus-készítési képességei
A NOBLE szilikon gyors prototípusgyártása más szolgáltatásokkal integrálva van. A tervezési támogatás közvetlenül beépül a gyártási folyamatba. A CNC megmunkálás mesterformákat állít elő. A fröccsöntés megfelel a tömegtermelési igényeknek. Az összeszerelés és a felületkezelés végső formáját eredményezi. A teljes folyamatot egyetlen beszállító irányítja.
Minőségi szabványok és tanúsítványok
A minőségbiztosítási rendszer tanúsított és jól dokumentált.
Az ISO 9001:2015 szabvány az általános minőségirányítást fedi le. A gyártási folyamatok ellenőrzése biztosítja az eredmények megismételhetőségét; az ellenőrzési eljárások pedig ellenőrzik a méreteket és a felületi minőséget.
Az ISO 13485:2016 szabvány szigorúbb követelményeket támaszt az orvostechnikai eszközök gyártásával kapcsolatban – szigorúbb nyomon követhetőséget és szigorúbb folyamatvalidálást.
GYIK a szilikon gyors prototípusgyártásról
A szilikont prototípus anyagként vagy öntőforma anyagként használják?
Mindkettő. A szilikon mindkét célt szolgálhatja. A legtöbb szilikon gyors prototípus-készítési alkalmazásban a szilikont rugalmas öntőformák létrehozására használják. Ezeket a formákat prototípus alkatrészek előállítására használják gyanta, poliuretán vagy szilikon anyagok beléjük öntésével.
Hány alkatrészt lehet előállítani egy szilikon formával?
Egy tipikus szilikonforma körülbelül 20-50 alkatrész előállítására képes. A tényleges élettartam az alkatrész geometriájától, az öntőanyagtól, a forma kialakításától és az üzemi körülményektől függ. Nagyobb számú alkatrész gyártható egyszerű geometriával és alacsony viszkozitású gyanták használatával; ezzel szemben kevesebb alkatrész gyártható összetett geometriával és töltött anyagokkal. A forma elkopik. Ez várható.
Mennyire pontosak a szilikon prototípus alkatrészek?
A szilikon vákuumöntés kiváló részletvisszaadást eredményez. A pontosság szintje a mesterforma minőségétől, a szilikon anyag megválasztásától, az alkatrész méreteitől és geometriájától, valamint az öntési folyamat szabályozásától függ. Egy polírozott mesterforma egy stabil szilikonformával kombinálva olyan alkatrészeket hozhat létre, amelyek megfelelnek a tervezési követelményeknek és a szigorú tűréshatároknak; ezzel szemben egy durva mesterforma egy rosszul elkészített formával párosítva hibás alkatrészeket eredményez.
Hogyan viszonyul a szilikon gyors prototípusgyártás a fröccsöntéshez?
A szilikon prototípus öntőformák olcsóbbak és kevesebb beállítási időt igényelnek, így alkalmasak kis tételű gyártásra. A fröccsöntő szerszámok drágábbak és több beállítási időt igényelnek, de alacsonyabb egységköltséget eredményeznek nagy volumenű gyártás esetén, így alkalmasabbak nagyméretű gyártásra és hosszú távú gyártásra.
Mikor válasszam a szilikon gyors prototípusgyártást?
Ha 10-100 vagy több prototípus alkatrészre, rugalmas vagy gumi alkatrészekre, gyors tervellenőrzésre vagy alacsony költségű átmeneti gyártásra van szüksége, válassza a szilikon gyors prototípusgyártást. Ez az eljárás a tömeggyártású alkatrészekhez hasonló minőségű alkatrészeket hoz létre gyártóformák nélkül.
Tud-e a NOBLE szilikon gyors prototípus-készítési szolgáltatásokat nyújtani a tervezéstől a gyártásig?
Természetesen! A NOBLE teljes körű támogatást nyújt.
A tervfelülvizsgálatok segítenek a problémák korai azonosításában. A prototípus-készítést a tervek validálására használják. A formák létrehozásához szilikon fröccsöntést használnak. A műanyag- és fémmegmunkálás más alkatrészeket kezel. A felületkezelés adja az alkatrészek utolsó simításait. Az összeszerelés egyesíti az összes alkatrészt. A termeléstámogatás rugalmasan igazítható a termelési volumen növekedéséhez.






