A prototípus öntőformák kulcsfontosságú hidat képeznek a termékfejlesztés és a teljes körű gyártás között.
Lehetővé teszik a mérnökök számára, hogy a reprezentatív alkatrészek gyártása előtt teszteljék a termék teljesítményét, azonosítsák a tervezési problémákat, és ellenőrizzék a gyártás megvalósíthatóságát, mielőtt drága gyártóeszközökbe fektetnének be.
A prototípus szerszámokhoz szükséges szerszámtervezés közvetlenül befolyásolja az olyan tényezőket, mint az alkatrész minősége, a méretpontosság és a gyártási költségek.
A rosszul megtervezett prototípus-készítő eszközök olyan problémákat okozhatnak, mint a nehézkes kiszerelés a formából, az inkonzisztens méretek és a villogás.
Egy megfelelően megtervezett prototípus szerszámnak figyelembe kell vennie az olyan gyártási követelményeket, mint az alkatrész geometriája, a szerszám anyaga, a gyártási mennyiség és a tűréshatár.
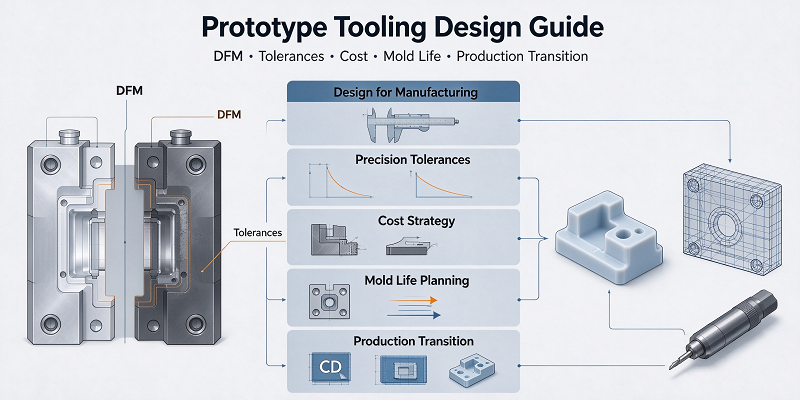
Ez az útmutató ismerteti a prototípus formatervezésének legfontosabb szempontjait, és bemutatja, hogyan tudják a gyártók egyensúlyt teremteni a költségek, a sebesség, a pontosság, a forma élettartama és a termelés skálázhatósága között.
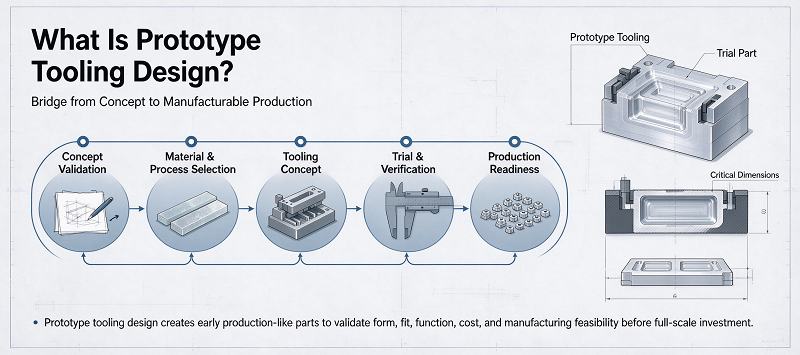
Mi a Prototípus szerszámozás Tervezés?
A prototípus formatervezés az a mérnöki folyamat, amelynek során öntőformákat, matricákat, betéteket, befogókat és egyéb eszközöket fejlesztenek prototípusok vagy kis tételben gyártott alkatrészek gyártásához.
A prototípus-eszközök a rövidebb szállítási időre, az alacsonyabb kezdeti beruházásra, a könnyebb módosításra és a teszteléshez vagy korlátozott gyártáshoz szükséges tartósságra összpontosítanak. Ezért a prototípus-eszköz a rugalmasságra összpontosít.
Például egy prototípus fröccsöntő forma alumíniumot használhat edzett szerszámacél helyett.
A komplex automatikus csúszólapátok manuális behelyezéssel helyettesíthetők. A hűtőrendszer egyszerűsíthető, és a szabványos formaalap helyettesítheti a teljesen egyedi szerkezetet. Ezek a módszerek csökkenthetik a formák költségét és a gyártási időt.
Az egyszerűsített szerszámoknak azonban továbbra is követniük kell az alapvető mérnöki elveket. A rajz szöge, a falvastagság, a zsugorodási sebesség, a zárónyílás helyzete, a kidobó helyzete, a felületi követelmények, a formaválasztási vonal és a mérettűrés mind befolyásolja a végső prototípust. Ezért a megfelelő tervezés a prototípus céljától függ.
A 20 vizuális minta gyártásához használt öntőforma és az 5,000 funkcionális alkatrész előállításához használt prototípus szerszám nagyon eltérő tervezési stratégiákat igényel.
A formatervezés megkezdése előtt a mérnököknek meg kell határozniuk a várható gyártási mennyiséget, a prototípus anyagát, a funkcionális követelményeket, a mérettűréseket, a megjelenési követelményeket, a várható szerszáméltartamot, a szükséges szállítási időt, a jövőbeni gyártási folyamatokat és a várható tervezési változtatásokat. Ezen követelmények korai meghatározása segíthet a gyártóknak elkerülni a túltervezést, miközben biztosítja, hogy a prototípus szerszámok értelmes mérnöki eredményeket produkáljanak.
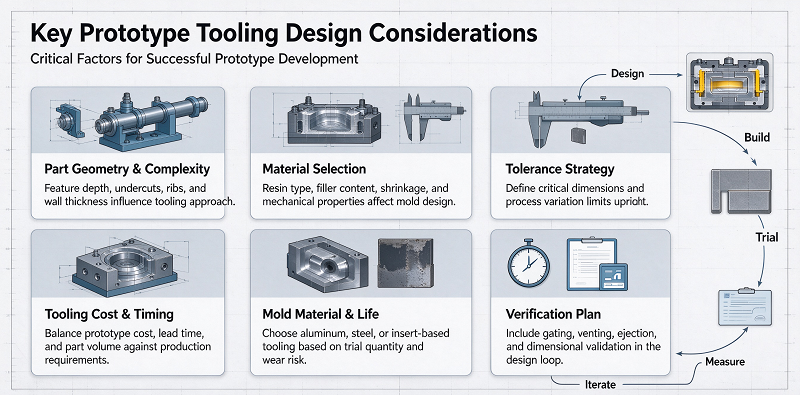
A prototípus szerszámtervezésének főbb szempontjai
A prototípus formatervezése számos mérnöki döntést foglal magában, amelyek közvetlenül befolyásolják a költségeket, a minőséget és a gyártási hatékonyságot.
Az alkatrész geometriája, a forma anyaga és a forma szerkezete a három legfontosabb tényező.
Alkatrész geometriája és gyárthatósága
Az alkatrészek geometriája jelentős hatással van a prototípus forma összetettségére.
Az egyszerű, közvetlen formanyitási irányú alkatrészek általában gyorsabban és alacsonyabb költséggel gyárthatók.
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
Néhány jellemző egyszerűsíthető a funkcionális tesztelés befolyásolása nélkül. A nyújtási szög különösen fontos a fröccsöntött alkatrészeknél.
Ha a befecskendezés során nincs elegendő szellőzés, a kialakított alkatrészek az üreghez vagy a maghoz tapadhatnak.
Ez karcolásokhoz, deformációkhoz, méretproblémákhoz vagy penészkárosodáshoz vezethet. A falvastagságot is figyelembe kell venni.
A falvastagság nagy eltérései egyenetlen lehűléshez, zsugorodáshoz, süllyedési nyomokhoz, vetemedéshez és belső feszültséghez vezethetnek. Ahol lehetséges, a mérnököknek viszonylag egyenletes falvastagságot kell fenntartaniuk.
A megfelelő prototípus szerszámanyag kiválasztása
A prototípus forma anyaga befolyásolja a feldolgozási sebességet, a forma költségét, a méretstabilitást, a felületkezelést, a hőátadást és a forma élettartamát.
Az alumínium az egyik leggyakrabban használt anyag a prototípus öntőformák készítéséhez.
Kiváló megmunkálhatósága lehetővé teszi a gyártók számára, hogy a szerszámüregeket gyorsabban állítsák elő, mint sok szerszámacél esetében.
Az alumínium jó hővezető képességgel is rendelkezik, ami segíthet a fröccsöntés hűtési teljesítményének javításában.
Ezen okok miatt az alumínium öntőformák általában alkalmasak: kis volumenű fröccsöntésre, mérnöki ellenőrzésre, termékfejlesztésre, hidak gyártására, tervellenőrzésre, rövid gyártási ciklusokra.
Az alumínium azonban lágyabb, mint a hagyományos acél.
Csiszolóanyagok, például üvegszállal töltött műanyagok gyártásakor vagy nagyméretű gyártás esetén gyorsabban elkophat.
Az előedzett acélok, mint például a P20, nagyobb kopásállóságot és tartósságot kínálnak. Általában akkor veszik őket figyelembe, amikor a prototípus szerszámoknak nagyobb mennyiségeket kell elbírniuk, nagyobb anyagigényűeknek kell lenniük, nagyobb alakítási nyomással kell rendelkezniük, vagy hosszabb gyártási ciklusokkal kell rendelkezniük.
Formaszerkezet, kapuk, hűtés és kilökés
A prototípus forma szerkezetét a lehető legegyszerűbben kell tartani, miközben továbbra is megbízható alkatrészeket kell előállítani.
Az együreges formákat jellemzően prototípus formákhoz használják, mivel kevesebb feldolgozást igényelnek, könnyebben módosíthatók és csökkentik a kezdeti formaköltséget.
A termelési volumen növekedésével a többfészkes formák vonzóbbá válhatnak, de ezeknél nagyobb kontrollra van szükség az üregek egyensúlya, a csatorna kialakítása, a töltési viselkedés és a méretkonzisztencia felett.
A kapu kialakítása egy másik fontos szempont.
A kapu helyzete befolyásolja, hogy az olvadt anyag hogyan jut be és tölti ki a formaüreget.
A nem megfelelő tolózár-pozíció hegesztési vonalakhoz, légzárványokhoz, túlzott nyomáshoz, hiányos feltöltődéshez, áramlási nyomokhoz vagy megjelenési problémákhoz vezethet.
A hűtőrendszer a prototípus minőségét is befolyásolhatja.
Bár a prototípus öntőformák néha egyszerűsített hűtőcsatornákat használnak, a nem megfelelő hűtés következetlen zsugorodást, hosszú ciklusidőket, vetemedést és méretváltozásokat okozhat.
A kidobórendszert is gondosan meg kell tervezni.
A felső csapot kellően szilárd felületre kell helyezni, hogy ellenálljon a felső csap erejének anélkül, hogy látható nyomokat vagy deformációt okozna.
A kapu, a hűtés, a forma szerkezete és a kidobás figyelembevétele segíthet a gyártóknak egyszerűsíteni a prototípus forma gyártását az alapvető alkatrészek minőségének feláldozása nélkül.
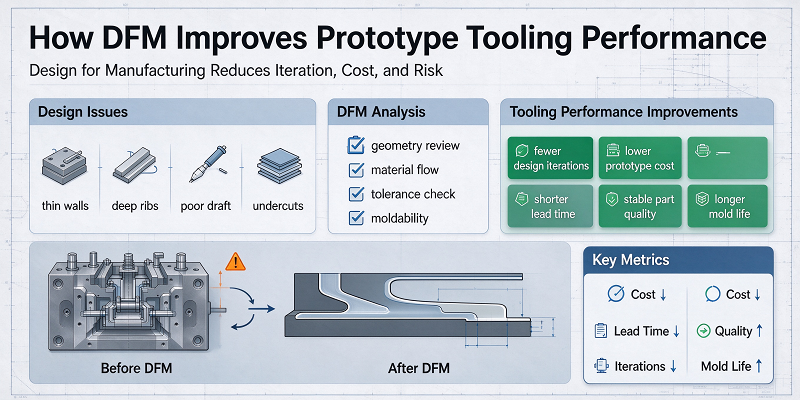
Hogyan javítja a DFM a prototípus-szerszámozás teljesítményét?
A gyárthatósági tervezés kulcsszerepet játszik a prototípus öntőformák fejlesztésében.
A DFM azt vizsgálja, hogy egy alkatrész hatékonyan gyártható-e a kiválasztott szerszámokkal és gyártási folyamatokkal.
A cél a potenciális gyártási problémák azonosítása a szerszámok gyártása előtt.
Prototípus fröccsöntés esetén a DFM-felülvizsgálatok jellemzően a következőket vizsgálják: falvastagság, kidobócsap helyzete, anyagzsugorodás, felületkezelés, formaáramlás, kritikus méretek. A CAD-modell helyesnek tűnhet, de a ténylegesen kialakított alkatrész nehezen szedhető ki.
A megfelelő rajzolási mennyiség növelése a DFM szakaszban kiküszöbölheti a problémákat a formafeldolgozás előtt.
A mély üregekhez hosszabb vágószerszámokra lehet szükség, ami fokozott rezgéshez, csökkent vágási sebességhez és hosszabb feldolgozási időhöz vezethet.
Egy nagyon kis belső sarokrádiusz kisebb szerszámokat igényel, ami a gyártási időt is növeli.
Sok esetben kisebb tervezési módosítások egyszerűsíthetik a CNC megmunkálást anélkül, hogy az alkatrészek funkcionalitását befolyásolnák.
A DFM (végfokozatú öntőforma-készítés) során a tűréshatárokat is értékelni kell. Nem minden formaalkatrész igényel azonos pontosságot.
A tömítőfelület, az összeszerelési referencia, az optikai szerelési felület vagy a csapágypozíció szigorú méretellenőrzést igényelhet. A nem funkcionális külső felületek esetében ez nem lehetséges. A szigorú tűrések alkalmazása csak a funkcionális jellemzőkre segít csökkenteni a feldolgozási és ellenőrzési költségeket. Ezért a DFM-et a prototípus forma legyártása előtt kell elkezdeni.
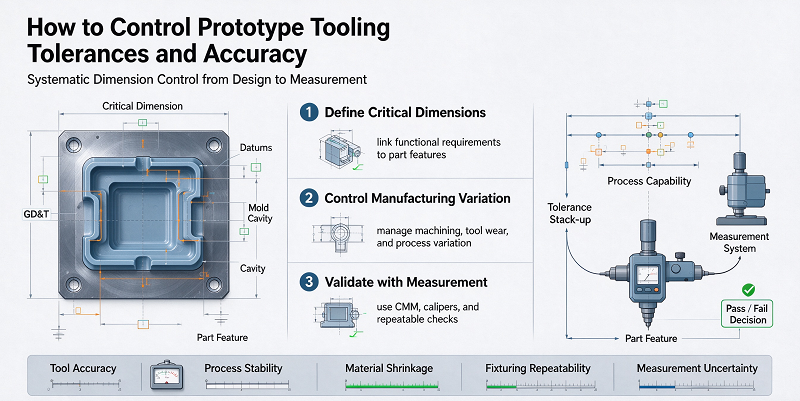
A prototípus szerszámozási tűrések és pontosság szabályozása
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
Néhány szerszámanyag, különösen az alumínium és a megmunkálható acél, általában könnyebben módosítható, mint a teljesen edzett gyártószerszámok. A szerszámok tűrését is meg kell különböztetni a formázott alkatrészek tűrésétől. A fröccsöntési folyamat során bevezetett további gyártási változtatások miatt a formaüreg általában nagyobb pontosságot igényel, mint a kész fröccsöntött alkatrész.
A hőmérséklet-szabályozás a méretpontosságot is befolyásolja. A forma anyaga a hőmérséklet emelkedésével tágul, és az egyenetlen formahőmérséklet az alkatrész különböző területein következetlen összehúzódásokat okozhat. Ezért a stabil formázási körülmények és a hatékony hűtés közvetlenül hozzájárulnak a méretkonzisztenciához.
Az ellenőrzés a következő berendezéseket foglalhatja magában: tolómérőket, mikronos háromkoordinátás mérőgépeket és felületi érdességmérőket. Ezután a prototípus alkatrészek mérési adatai felhasználhatók a terméktervezés és a jövőbeli gyártóeszközök optimalizálására.
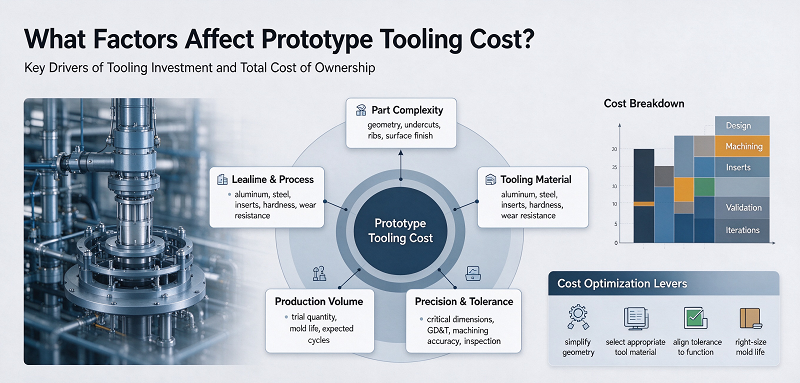
Milyen tényezők befolyásolják a prototípus szerszámköltségét?
A prototípus öntőformák költségét számos mérnöki és gyártási tényező befolyásolja.
A szerszám mérete csak egy része a számításnak.
A geometriai forma, a forma anyaga, a feldolgozási nehézség, a gyártási mennyiség, a tűréshatár, a forma szerkezete és a kidolgozási követelmények mind jelentősen befolyásolhatják a végső költséget.
Szerszámbonyolultság és megmunkálási követelmények
A prototípus szerszámok költségeinek egyik legnagyobb tényezője a szerszámok bonyolultsága.
A simple opening and closing mold may require basic CNC megmunkálás, standard pins, and traditional mold components.
A bonyolultabb alkatrészekhez szükség lehet: cserélhető lapkákra, kézi lapkákra, szikraforgácsolásra, több CNC beállításra, mélyfurat-fúrásra, precíziós köszörülésre és a szerszámtartozékok széles választékára. Minden további funkció növeli a tervezési, feldolgozási, összeszerelési és tesztelési időt.
A mély üregek a feldolgozási költségeket is növelik, mivel általában hosszabb szerszámokra van szükség. A hosszú forgácsolószerszámok általában lassabb feldolgozási feltételeket igényelnek a rezgés csökkentése érdekében. A kisebb belső sugár szintén növelheti a feldolgozási időt, mivel egy kisebb szerszám kevesebb anyagot távolít el menetenként. Ezért ezeknek a funkcióknak az egyszerűsítése a DFM során csökkentheti a szerszámköltségeket és a szállítási időket.
Szerszámanyag és gyártási mennyiség
A forma anyagának meg kell egyeznie a szükséges gyártási mennyiséggel.
Edzett, gyártási minőségű szerszámacél felhasználásával mindössze néhány tucat prototípus alkatrész gyártása okozhat szükségtelen költségeket.
Ugyanakkor több ezer abrazív alkatrész esetében a viszonylag puha öntőformák használata gyors kopáshoz és javítási költségekhez vezethet.
Az alumínium öntőformák általában jó egyensúlyt kínálnak a feldolgozási sebesség és a tartósság között, és kis tételű gyártáshoz használják őket.
A termelési volumen növekedésével az acélformák gazdaságosabbá válhatnak.
Ezért a döntésnek a projekt teljes költségét kell figyelembe vennie, nem csak a kezdeti formaárat.
Ha egy valamivel drágább forma csökkenti a karbantartást, javítja az állagot, és képes kielégíteni az összes szükséges termelési mennyiséget, akkor gazdaságosabbá válhat.
Tűrések, felületkezelés és másodlagos műveletek
A mérettűrések jelentős hatással vannak a prototípus öntőformák költségére. A szabványos megmunkálási tűrések általában hatékonyan elérhetők.
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
Egy funkcionális mérnöki prototípus elkészítéséhez elegendő lehet egy szabványos CNC megmunkálási folyamat.
A másodlagos műveletek szintén növelik a projekt összköltségét.
Ezek közé tartozik: a menetbeillesztés, a beszerelés, a galvanizálás, a lézeres jelölés, az összeszerelés, az utólagos megmunkálás és a speciális ellenőrzés. A gyakorlati költségellenőrzési stratégia az, hogy csak ott használjunk kiváló minőségű felületeket és szigorú tűréshatárokat, ahol valódi funkcionális vagy esztétikai értéket képviselnek.
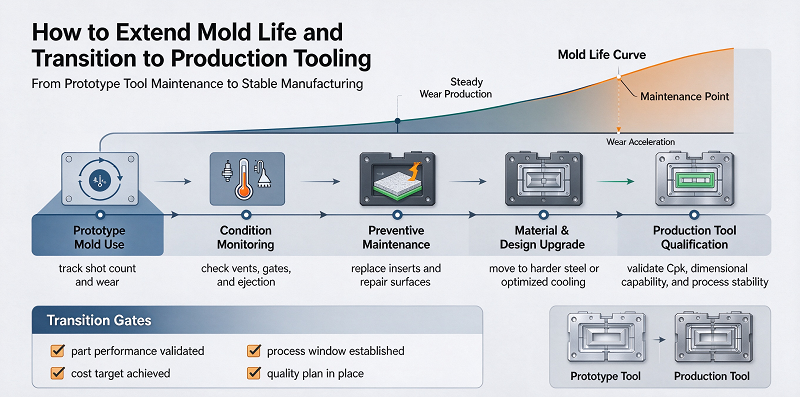
Hogyan hosszabbítható meg a szerszám élettartama és hogyan lehet átállni a gyártószerszámozásra?
A prototípus szerszámokat rövidebb gyártási ciklusokra tervezik, de a tartósság továbbra is fontos.
Az egyik megközelítés az, hogy a szerszámanyagot a várható kopás mértéke alapján választjuk ki.
Viszonylag kis mennyiségek esetén az alumínium kellő tartósságot biztosít.
Nagyobb mennyiségek vagy koptató anyagok esetén az előedzett acél alkalmasabb lehet.
A vegyes formaépítés is hatékony lehet.
Például a fő forma alumíniumból készülhet, míg acélbetéteket szerelnek be a nagy kopásnak kitett területekre, például kapukba, csúszófelületekre, menetes elemekbe vagy keskeny magokba.
Ez a módszer növelheti a szerszám élettartamát anélkül, hogy a teljes öntőformát acélból kellene készíteni.
A cserélhető bővítmények különösen értékesek a termékfejlesztési folyamatban.
Ha a mérnökök arra számítanak, hogy egy bizonyos tulajdonság megváltozik a tesztelés után, akkor ez a terület kivehető betétként tervezhető.
A jövőbeni módosítások a teljes forma újjáépítése helyett betétek cseréjével vagy feldolgozásával végezhetők el.
A szerszámkarbantartás a prototípus forma élettartamát is befolyásolhatja.
A szerszámokat rendszeresen ellenőrizni kell kopás, korrózió, sérült csapok, eltömődött szellőzőnyílások, szennyeződés és felületi sérülések szempontjából.
A megfelelő tárolás különösen fontos az acélformák esetében, mivel a nedvesség korróziót okozhat.
A formázási paramétereket is ésszerű tartományon belül kell tartani.
A túlzott befecskendezési nyomás, a szorítóerő vagy a forma hőmérséklete mind felgyorsítja a kopást.
Miután a prototípus teszt befejeződött, a mérnöki csapat a prototípus gyártási folyamata során gyűjtött információkat felhasználhatja a gyártóeszközök tervezéséhez.
Ez az átmenet nem egyszerűen a prototípus forma erősebb anyagok felhasználásával történő replikálását jelentheti.
A prototípus-készítés általában a következő fontos információkat tárja fel: méretstabilitás, anyagzsugorodás, hajlítás, hegesztési varrat benyomódása, villanóhatás teljesítménye, hűtési viselkedés, ciklusidő. A funkcionális tesztelés után a terméktervezés is változhat.
Szükség lehet a falvastagság beállítására, az összeszerelési jellemzők módosítására, a bordák megerősítésére, vagy bizonyos tűrések szükségtelennek bizonyulhatnak.
Ezeket a változtatásokat a gyártóeszközök beindítása előtt be kell fejezni.
A kimenethez eltérő formaszerkezetekre is szükség lehet.
Egy prototípus forma használhat üreget, kézi betéteket, alapvető hűtést és egyszerű kilökést.
A formák gyártása több üreget, automatikus csúsztatást, fejlett hűtőcsatornákat, forrócsatornákat, érzékelőket, automatikus kilökést és a formaanyagok edzését igényelheti.
Ezért a prototípus fázis értékes mérnöki adatokat szolgáltat a megbízhatóbb gyártóeszközök fejlesztéséhez.
Miért válassza a NOBLE-t? prototype tooling manufacturer
A NOBLE egy kínai-brit közös vállalat, amelyet a kormány „Nemzeti Csúcstechnológiai Vállalatként” ítélt oda. Két fő üzleti irányunk van: az „Intelligens Gyártás” és az „Ápolási Termékek”. Az „Intelligens Gyártás” üzletág projekttámogatási szolgáltatások nyújtására specializálódott, beleértve az alkatrész-megmunkálást és -gyártást.
Több mint 10 éves professzionális gyártási és gyors prototípus-készítési tapasztalat. Hatékony csapatunk erős támogatást nyújt új projektjeihez, hogy 100%-ban megvalósítsa az Ön igényeit; A szabványosított menedzsment szigorú minőségellenőrzést biztosít az alkatrészek és termékek felett; az ésszerű munkafolyamat alacsonyabb költségeket eredményez ugyanazon minőség mellett.
Évekig tartó kemény munka és fejlesztés után a NOBLE fokozatosan átalakult a precíziós alkatrész-megmunkáló és gyártó vállalkozásból, amely teljes ipari láncot támogató szolgáltatási képességekkel rendelkezik, egy szolgáltatásorientált vállalkozássá, amely teljes körű támogatást nyújt az ügyfelek teljes projektjéhez.
A NOBLE az Ön megbízható, egyablakos, egyedi gyártási megoldása a prototípus tervezésétől a gyártásig, kiterjedt gyártási erőforrásokkal, megfelelő technológiával, korszerűsített folyamatokkal, szakértői útmutatással és tökéletes minőségellenőrzési folyamattal, hogy ötletei valósággá váljanak.
A NOBLE a következő képesítési tanúsítványokkal rendelkezik:
ISO 9001: 2015 – Robusztus minőségirányítás az általános gyártáshoz. Konzisztens folyamatok. Dokumentált ellenőrzés. Nyomon követhető ellenőrzés.
ISO 13485: 2016 – Szigorúbb minőségi szabványok az orvostechnikai eszközök alkatrészeire vonatkozóan. Szigorú folyamatvalidálás. Teljes nyomon követhetőség. Beültethető és sebészeti alkatrészekhez szükséges.
Összegzés
Ha a prototípus szerszámot helyesen tervezik meg, fontos mérnöki eszközzé válik a terméktervezés ellenőrzésében, a funkcionális alkatrészek gyártásában, a fejlesztési költségek ellenőrzésében és a nagyméretű gyártás előkészítésében.
A prototípus forma sikeres megtervezéséhez gondosan mérlegelni kell az alkatrész geometriáját, a forma anyagát, a DFM-et, a tűréshatárokat, a forma szerkezetét, a hűtést, az öntést, a kidobást, a felületkezelést, a gyártási mennyiséget és a forma várható élettartamát.
A felesleges funkciók egyszerűsítése, a megfelelő formaanyagok kiválasztása, a tűrések csak a szükséges területeken történő alkalmazása és a cserélhető pengék használata csökkentheti a költségeket, miközben megőrzi a prototípus megbízható minőségét.
DFM is particularly important because it can prevent many tool problems before CNC megmunkálás or mold manufacturing begins.
A prototípusgyártás értékes gyártási adatokat is generálhat.
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
Ez az információ felhasználható a terméktervezés javítására és a végső gyártóforma optimalizálására.
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.