
Mi a Extrudálás?
Az extrudálás egy hatékony és széles körben alkalmazott gyártási eljárás. A lényege, hogy a felmelegített, meglágyított vagy olvadt alapanyagokat a gép tartályába adagolják. Az anyagot a forgó csiga erősen előrenyomja az extruder hengerében. A folyamat során a külső fűtés és a csiga nyírása által termelt hőnek köszönhetően az anyag teljesen lágyul és megolvad.
A csiga nyomása alatt az egyenletes olvadékot egy meghatározott nyílás alakú formán keresztül kényszerítik át. A szerszámfejből folyamatosan extrudált anyag rögzített keresztmetszeti alakot vesz fel, amely összhangban van a szerszámnyílással, akárcsak a fogkrém egy fogkrémes tubusból. Az extrudált profilokat lehűtik és formázzák, majd egy húzóberendezéssel kiegyenesítik és a kívánt hosszúságra vágják, így végül rögzített keresztmetszeti alakú, folytonos termékeket kapnak.
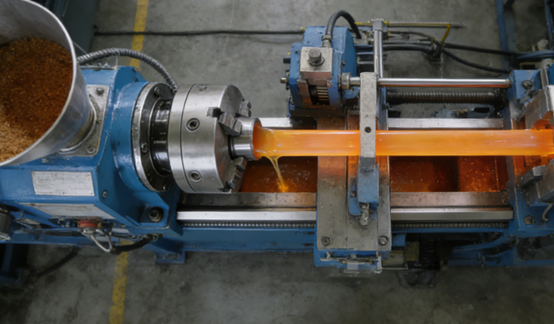
Hogyan működik az extrudálás?
Anyagok hozzáadása
A műanyag pelleteket vagy port az extruder tartályába töltik, majd folyamatosan és stabilan adagolják az extruder hengerébe. A gravitáció hatására a nyersanyagok a hengerbe esnek, és egy forgó csiga fogja fel őket. A csiga forgása nemcsak előre szállítja az anyagot, hanem elkezdi összenyomni és előmelegíteni is, előkészítve azt a következő olvasztási szakaszra.
Az anyag olvasztása
Amikor a csiga előrenyomja az anyagot a hengerben, intenzív hő- és nyíróhatásnak van kitéve. A hő a henger külsejére tekeredő elektromos fűtőtekercsekből származik, amelyek a hengert pontosan az anyag olvadáspontja fölé melegítik.
Maga az anyag hatalmas nyíróerőnek és súrlódási erőnek van kitéve a szoros csavarmenetek és a hengerfal között. Ezek a mechanikai energiák hővé alakulnak, aminek következtében az anyag belülről teljesen és egyenletesen megolvad, és viszkózus folyadékká alakul. Ezt a folyamatot „lágyításnak” nevezik.
nyomás
Az olvadt anyagot a csiga nyomása alatt gyorsan összenyomják. Ennek a lépésnek a célja az olvadékban lévő buborékok eltávolítása, az esetlegesen jelenlévő pigmentek vagy adalékanyagok összekeverése, valamint annak biztosítása, hogy az olvadék viszkozitása, hőmérséklete és nyomása teljesen egyenletes és stabil állapotot érjen el, mielőtt áthaladna a formán, megalapozva ezzel a kiváló minőségű extrudálást.
Formálás
A teljesen homogenizált, magas hőmérsékletű olvadékot a csiga által folyamatosan kifejtett erőteljes nyomás alatt préselik át a henger elülső végére beépített formán. A forma belső áramlási csatornáit precízen tervezték és polírozták, nyílásaik alakja pedig meghatározza a végtermék keresztmetszeti profilját.
Legyen szó kör alakú csőről, komplex üreges profilról vagy síklemezről, amikor az olvadék átfolyik a formán, pontosan felveszi a forma belső furatának alakját, így befejeződik az amorf olvadékból egy adott profilú anyaggá való átalakulás.
Lehűlés
A formából extrudált profilokat azonnal le kell hűteni és meg kell szilárdítani. A terméktől függően a hűtési módszerek eltérőek: a csöveket vagy profilokat gyakran hideg vízzel töltött víztartályokon keresztül hűtik; a lemezanyagokhoz hideg hengerek sorozatát használhatják.
A hűtőrendszernek hatékonynak és egyenletesnek kell lennie ahhoz, hogy a termék gyorsan felvegye alakját, megakadályozza a megereszkedést vagy elcsavarodást, valamint hogy pontosan megtartsa méreteit és alakját.
Vágás
Miután a profil lehűlt és megszilárdult, állandó sebességgel kell kihúzni a forma nyílásából, és ezt a feladatot egy húzóberendezés végzi.
A húzóeszközök általában egy vagy több pár sín vagy görgő, amelyek finoman, de határozottan tartják a terméket, és egyenletes húzóerőt biztosítanak. Ezt a húzóerőt tökéletesen szinkronizálni kell a csiga extrudálási sebességével, hogy megakadályozzuk a termék felhalmozódását vagy túlzott nyúlását. Végül a folyamatosan extrudált termékek a vágóállomásra kerülnek, ahol fűrészlapok vagy vágógépek automatikusan az előre beállított hossznak megfelelően vágják őket, hogy megkapják a végső készterméket.
Melyek a leggyakoribb anyagok az extrudálásban?
Polietilén (PE)
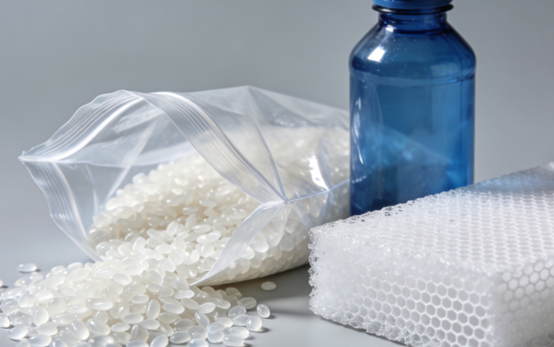
A polietilén az egyik leggyakrabban használt extrudált műanyag, amely főként nagy sűrűségű polietilénre és kis sűrűségű polietilénre oszlik.
A nagy sűrűségű polietilén nagy szilárdságú és vegyi ellenálló képességű, és gyakran használják vízvezetékek, gázvezetékek és nagy tartályok gyártásához. Az alacsony sűrűségű polietilén puhább és átlátszóbb, és gyakran használják fóliák, műanyag zacskók és vezetékszigetelő rétegek gyártására. Kiváló folyékonysága és megmunkálási stabilitása alkalmassá teszi nagy sebességű extrudálásra.
Polivinil-klorid (PVC)
A polivinil-klorid egy multifunkcionális anyag, amelynek keménysége adalékanyagokkal állítható.
A merev polivinil-klorid nagy szilárdságú és korrózióálló, és széles körben használják ajtó- és ablakprofilokban, csövekben és padlókban az építőiparban. A lágy polivinil-klorid rugalmas, és gyakran használják vezeték- és kábelburkolatokban, tömlőkben és vízálló membránokban.
A polivinil-klorid megmunkálása során pontos hőmérséklet-szabályozást igényel a bomlás és a káros gázok képződésének megakadályozása érdekében.
Polipropilén (PP)
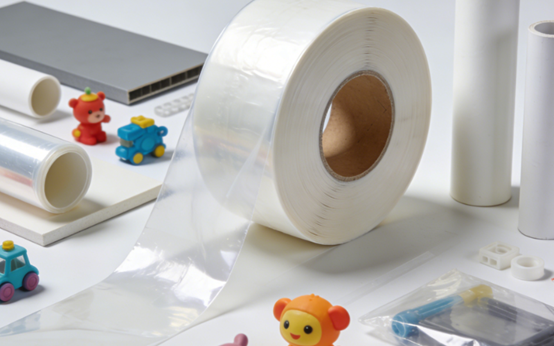
A polipropilén kiváló hőállósággal és kémiai stabilitással rendelkezik, sűrűsége pedig viszonylag alacsony. Gyakran használják élelmiszer-csomagoló edények, autóalkatrészek és háztartási cikkek, például tárolódobozok és evőeszközök gyártására.
A polipropilén extrudálási folyamata viszonylag magas olvadékhőmérsékletet igényel, de a zsugorodási sebessége viszonylag magas. Ezért különös figyelmet kell fordítani a méretstabilitásra és az alakváltozás szabályozására a hűtési és alakítási szakaszban.
Polisztirol (PS)
A polisztirolt általános célú polisztirolra és nagy ütésállóságú polisztirolra osztják. Az általános célú polisztirol átlátszó és viszonylag törékeny, és gyakran használják eldobható evőeszközök, CD-tokok és vitrinek készítésére. A nagy ütésállóságú polisztirolt fokozott szívóssága miatt gyakran használják hűtőszekrények belső bélésére és játékok külső héjaként.
A polisztirol extrudálásakor figyelembe kell venni, hogy olvadékszilárdsága viszonylag alacsony, és nem alkalmas vastag falú vagy összetett üreges profilok gyártására.
Akrilnitril-butadién-sztirol (ABS)
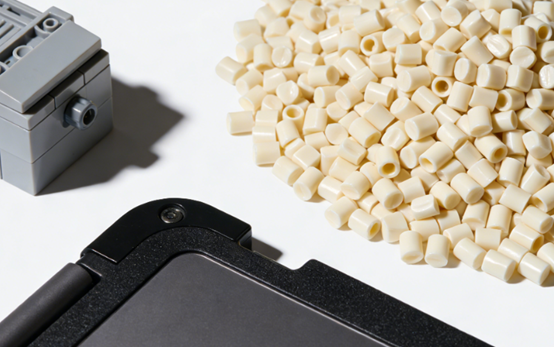
Az ABS gyanta ötvözi az erőt, a szívósságot és a felületi fényességet, és egy műszaki műanyag. Széles körben használják autóalkatrészekben, például műszerfalakban, háztartási gépek burkolataiban és Lego kockákban.
Az ABS extrudálásakor a szárítási körülményeket szigorúan ellenőrizni kell erős higroszkópossága miatt. A maradék nedvesség buborékokat vagy ezüstös csíkokat okozhat a termék felületén a megmunkálás során, ami befolyásolja a késztermék minőségét.
Hőre lágyuló elasztomerek (TPE)
A hőre lágyuló elasztomerek a gumi rugalmasságával és a műanyag feldolgozhatóságával rendelkeznek, és vulkanizálás nélkül, extrudálással alakíthatók ki. Általában tömítőszalagokban, tömlőkben, markolatokban és sporteszközökben használják őket.
A hőre lágyuló elasztomer anyagok érzékenyek a hőmérsékletre az extrudálás során. A túlzottan magas hőmérséklet degradációhoz vezethet, míg a túlzottan alacsony hőmérséklet befolyásolhatja a folyékonyságot. Ezért a termék teljesítményének biztosításához pontos hőmérséklet-szabályozó rendszerre van szükség.
Milyen előnyei vannak az extrudálásos öntésnek?
Magas hatásfok
Az extrudálás folyamatos termelést biztosít 24 órán keresztül megszakítás nélkül. A nyersanyagbeviteltől a végtermék vágásáig a teljes folyamat teljesen automatizált, rendkívül magas termelési hatékonysággal. Különösen alkalmas hosszú profilok, csövek, lemezek stb. gyártására. A fröccsöntéssel ellentétben nem kell ismételt formanyitási és -zárási ciklusokon átesnie. Ezért az extrudálás egységnyi időre jutó kibocsátása nagy, így alkalmas nagyméretű, szabványosított termékek gyártására.
Alacsony előállítási költség
Az extrudálás egy folyamatos, nagy gyártási sebességű eljárás, amely csökkenti az egységnyi berendezés- és energiafogyasztást. A forma szerkezete viszonylag egyszerű, és a forma költsége sokkal alacsonyabb, mint a fröccsöntés és más eljárások esetében. Eközben a nyersanyagok felhasználási aránya magas, a hulladékanyagok összetörhetők, közvetlenül újrahasznosíthatók és újra felhasználhatók, ami tovább csökkenti az anyagköltségeket.
Nagyfokú alakváltozás
Az extrudálás különféle összetett és állandó keresztmetszetű, folytonos profilokat hozhat létre, például üreges, többüreges és speciális alakú profilokat a különböző formázónyílás-típusok változtatásával. A termék vastagságát, szélességét és alakját csak a formának és a későbbi segédgépeknek megfelelően kell beállítani, ami rendkívül rugalmas.
Széles anyagkompatibilitás
Az extrudálás a hőre lágyuló műanyagok túlnyomó többségére vonatkozik, és néhány hőre keményedő műanyaghoz, gumihoz, élelmiszer-alapanyagokhoz, fémekhez stb. is használható. A folyamatparaméterek beállításával különböző reológiai tulajdonságokkal rendelkező anyagok adaptálhatók.
Állandó termékminőség
Az extrudálás stabil folyamatkörülmények között olyan termékeket hozhat létre, amelyek hosszirányban nagyfokú konzisztenciát mutatnak, és fizikai tulajdonságokkal rendelkeznek. Az extrudálási folyamat során az olvadék alapos keverésen, préselésen és homogenizáción megy keresztül, ami a termék sűrű belső szerkezetét, varratok hiányát és megbízható teljesítményt eredményez.
Magas szintű folyamatintegráció
Az extrudáló fröccsöntő gyártósor kényelmesen integrálhat több egymást követő folyamatot az „egysoros fröccsöntés” eléréséhez. Például az extrudálás során az online nyomtatás, a dombornyomás és a laminálás egyidejűleg végezhető el, vagy közvetlenül csatlakoztatható a későbbi formázó- és hegesztőberendezésekhez, csökkentve a közbenső összeköttetések és a másodlagos megmunkálás szükségességét.
A korlátok és kihívások Extrudálás
Termékforma-korlátozások
Az extrudálás lényegében csak állandó keresztmetszeti alakú, folytonos profilokat képes előállítani. Nem alkalmas olyan termékek gyártására, amelyek keresztmetszeti változásai vannak a hosszirányban, vagy összetett háromdimenziós szerkezetekkel rendelkeznek. Az ilyen típusú termékek más eljárásokra, például fröccsöntésre támaszkodnak.
Méretpontossági kihívások
Az anyag az olvadt állapottól a hűtésig és alakításig hőtágul és -összehúzódáson megy keresztül, és számos tényező befolyásolja, mint például a hűtés egyenletessége és a vontatási stabilitás. Rendkívül nehéz fenntartani a termék nagy méretpontosságát és alakstabilitását a teljes hosszirányban, és a folyamatirányításra és a formatervezésre vonatkozó követelmények rendkívül szigorúak.
Magas anyagigény
Az extrudálásnak bizonyos követelményei vannak az anyagok hőstabilitásával, olvadékszilárdságával és folyékonyságával szemben. Például egyes, magas hőmérsékletre érzékeny anyagok a hengerben maradva lebomolhatnak. Az alacsony olvadékszilárdságú anyagok a formából való kilépés után nem tarthatják meg alakjukat, és hajlamosak a megereszkedésre vagy törésre.
Kezdeti Befektetés
Bár az extrudálásos öntésben egyetlen öntőforma-készlet költsége viszonylag alacsony, egy komplett extrudálási gyártósor teljes kezdeti beruházási költsége viszonylag magas. Ezenkívül minden alkalommal, amikor egy terméket vagy öntőformát cserélnek, időigényes folyamatparaméter-módosításokra és anyagveszteségre van szükség, ami miatt a kis tételben történő gyártás gazdaságtalanná válik.
Magas folyamatszabályozási komplexitás
Az extrudálás egy folyamatos, dinamikus egyensúlyi folyamat. Számos paraméter, mint például a hőmérséklet, a nyomás és a csigasebesség összefügg egymással, és pontosan össze kell hangolni őket. Bármely paraméter legkisebb ingadozása is befolyásolhatja a végtermék méretét, megjelenését vagy mechanikai tulajdonságait, ami magas követelményeket támaszt a kezelők tapasztalatával és az automatikus vezérlőrendszer követelményeivel szemben.
Felületminőség
Az extrudált termékek felülete hajlamos a hibákra, mint például a folyási nyomok, hullámos minták és egyenetlen fényesség. Ezek a hibák általában a forma futófelületének kialakításával, az olvadék repedésével, az egyenetlen hűléssel vagy az anyag belső tulajdonságaival kapcsolatosak. A kiváló minőségű felületek eléréséhez rendkívül precíz formamegmunkálásra és folyamatirányításra van szükség.
Extrudálás vs. fröccsöntés
| Aspect | Extrudálás | Fröccsöntés |
| A folyamat elve | Folyamatosan nyomja az olvadt anyagot egy szerszámon keresztül, hogy állandó keresztmetszeti profilt hozzon létre. | Az olvadt anyagot egy zárt formaüregbe fecskendezi, majd lehűti, hogy különálló alkatrészt képezzen. |
| Szerszámozás (öntőforma/szerszámforma) | Viszonylag egyszerű szerszám; alacsonyabb költség. | Komplex, kétrészes forma; magasabb költség. |
| Termelési hatékonyság | Magas hosszú, egyenletes termékekhez; folyamatos működés. | Magas az azonos alkatrészek tömeggyártásához; ciklikus működés. |
| Anyagrugalmasság | Számos hőre lágyuló műanyaghoz és néhány más anyaghoz alkalmas. | Hőre lágyuló műanyagok, hőre keményedő műanyagok és elasztomerek rendkívül széles választéka. |
| Rugalmas kialakítás | Állandó keresztmetszetekre korlátozva. | Magas; összetett 3D alakzatokat, alámetszéseket és finom részleteket képes létrehozni. |
| Kezdeti Befektetés | Alacsonyabb szerszámköltség, de a teljes sor jelentős lehet. | Magasabb a formaköltség, de az alkatrészenkénti költség nagy volumen esetén csökken. |
| Tipikus alkalmazások | Csövek, ablakprofilok, fóliák, rudak, lemezek. | Elektronikus házak, autóalkatrészek, játékok és palackkupakok. |
Karbantartási tippek extrudáló gépekhez
Rendszeres tisztítás
Minden gépleállítás vagy anyagcsere után alaposan meg kell tisztítani a tartályt, a csigát és a hengert az anyagmaradványok és az elszenesedés elkerülése érdekében. Különösen hőérzékeny anyagok, például PVC megmunkálása után van szükség azonnali tisztításra. A forma futófelületét erre a célra szolgáló rézkefével vagy puha szerszámmal kell tisztítani a karcolások elkerülése érdekében. A fűtőtekercsen és a hűtőventilátoron lévő port is rendszeresen meg kell tisztítani a hőelvezetés hatékonyságának biztosítása érdekében.
Hőmérséklet-szabályozás
Kalibrálja havonta az egyes hőmérsékleti zónákban a hőelemeket és a fűtőtesteket, hogy biztosítsa a tényleges hőmérséklet és a kijelzett érték közötti összhangot. Ellenőrizze a fűtőtekercs tömítettségét, hogy elkerülje a rossz érintkezés miatti helyi túlmelegedést. A hűtővíz csatornáját szabadon kell tartani. A szűrőt rendszeresen tisztítani kell, hogy a vízkő ne befolyásolja a hűtési hatékonyságot.
Kenőrendszer karbantartása
Időben cserélje ki a reduktor kenőolaját, és naponta ellenőrizze az olajszintet. Az előírt időközönként vigye fel a megadott típusú zsírt a mozgó alkatrészekre, például a csapágyakra és a vezetősínekre. Rendszeresen ellenőrizze a szíj vagy a tengelykapcsoló feszességét és beállítását a rendellenes rezgések elkerülése érdekében.
Biztonsági ellenőrzések
Rendszeresen ellenőrizze a motoráram stabilságát, tisztítsa meg a port az elektromos szekrényből, és húzza meg a sorkapcsokat. Ellenőrizze, hogy a vészleállító gomb, a biztonsági ajtó kapcsolója, a túlterhelésvédelem és az egyéb biztonsági berendezések megbízhatóak és hatékonyak-e, és biztosítsák a biztonságos gyártás követelményeinek való megfelelést.
Penésztárolás
A gép leállítása és a forma eltávolítása után a gépben maradt olvadt anyagot azonnal el kell távolítani, rozsdagátló kezelést kell végezni, és száraz, állandó hőmérsékletű, erre a célra szolgáló állványban kell tárolni. Újratelepítés előtt ellenőrizze a fűtőrudat és az áramlási csatorna felületét, hogy nincsenek-e rajta sérülések vagy rozsdafoltok.
Az extrudálás alkalmazásai
Építés
Számos, az építőiparban használt műanyag profilt, például ajtó- és ablakprofilokat, valamint dekorációs vonalakat extrudálással alakítanak ki. A formatervezésnek köszönhetően összetett keresztmetszeti szerkezetek érhetők el, amelyek megfelelnek a szilárdsági, hőszigetelési és esztétikai követelményeknek. Az extrudálási eljárás támogatja a többkamrás szerkezeteket és a koextrudálási technológiát is, ami segít csökkenteni az anyagfelhasználást és javítani az összteljesítményt.
Vezetékek és kábelek
A vezetékek és kábelek gyártása során az extrudálást fémvezetők, például PVC, XLPE és TPU körüli szigetelőrétegek vagy burkolatok bevonására használják. Ez az eljárás folyamatos és egyenletes bevonatot biztosít, biztosítva a stabil elektromos teljesítményt. Emellett kopásállósággal, égésgátlóval és környezeti öregedéssel szembeni ellenállással is rendelkezik, így kulcsfontosságú eljárás az energia-, kommunikációs és autóipari kábelkötegek területén.
Orvosi ipar
Az eldobható vagy hosszú távú orvosi fogyóeszközöket, például az infúziós csöveket és a légzőcsöveket gyakran extrudálással gyártják. Ez az eljárás biztosítja a belső átmérő és a falvastagság nagy állandóságát, megfelel a szigorú higiéniai és biokompatibilitási követelményeknek, és alkalmas a tiszta környezetben történő folyamatos gyártásra.
Műanyag cső
Az extrudálás egyik legjellemzőbb alkalmazása a különféle műanyag csövek, például a PVC és PP csövek, amelyeket széles körben használnak a vízellátásban és -csatornázásban, a gázszállításban, a mezőgazdasági öntözésben, valamint az energia- és kommunikációvédelemben. Ez az eljárás folyamatosan képes előállítani hosszú, egyenletes falvastagságú, stabil méretekkel és magas termelési hatékonysággal rendelkező csöveket, és a képlet módosításával kényelmesen megfelel a különböző felhasználási követelményeknek, például a nyomásállóságnak, a korrózióállóságnak és az öregedésállóságnak.
NEMES"Extrudálási fröccsöntési szolgáltatások
Üdvözöljük a NOBLE-nál, a precíziós extrudálási megoldások megbízható partnerénél. Szakterületünk a nyers műanyag gyanták nagy teljesítményű, folytonos profilokká alakítása, amelyek megfelelnek a különféle iparágak szigorú igényeinek.
Főbb képességek és erősségek:
- Széleskörű anyagismeret: Széleskörű hőre lágyuló műanyagokat dolgozunk fel, beleértve a PVC-t, PE-t, PP-t, ABS-t, PS-t, TPE-t és a műszaki minőségű anyagokat.
- Egyedi profiltervezés: Kiválóan alkalmasak vagyunk komplex, egyedi profilok gyártására, az egyszerű csövektől és rudaktól kezdve a többkamrás üreges kialakításokig.
- Teljes körű gyártás: A prototípusgyártástól a kis sorozatú gyártásig mindenféle projektet támogatunk.
- Pontosság és konzisztencia: Ellenőrzött folyamataink és szigorú minőségellenőrzéseink biztosítják, hogy profilja minden métere megfeleljen a méretekre, szilárdságra és kidolgozásra vonatkozó pontos előírásoknak.
- Értéknövelt szolgáltatások: Másodlagos műveleteket is kínálunk, mint például vágás, fúrás, lyukasztás, nyomtatás és összeszerelés a kész alkatrészek leszállításához.
FAQ
Melyek a főbb extrudáló szerszámtípusok?
Egy cső/cső szerszám üreges csöveket formáz, egy tüske segítségével létrehozva a belső átmérőt. Egy síklemez szerszám széles, vékony lemezeket állít elő, széles, résszerű nyílással. Egy profil szerszám összetett nyílással rendelkezik, amely lehetővé teszi egyedi formák, például ablakkeretek vagy teraszburkolatok gyártását. Egy huzalbevonó szerszám koncentrikus szigetelőréteget visz fel közvetlenül a mozgó huzalmagra. A fúvott film szerszám egy függőleges henger kör alakú nyílással, amelyet műanyag fólia készítésére használnak.
Milyen anyagokból készülnek jellemzően az extrudáló szerszámok?
A szerszámok nagy szilárdságú, kopásálló fémekből készülnek, hogy ellenálljanak a nagy nyomásnak, hőmérsékletnek és abrazív műanyagoknak. A gyakori anyagok közé tartoznak az általános használatra szánt szerszámacélok, a bizonyos anyagokkal szemben korrózióálló rozsdamentes acél, valamint az edzett ötvözetek. A kritikus felületeket gyakran krómozzák vagy nitridálják a keménység növelése, a súrlódás csökkentése és az anyag tapadásának megakadályozása érdekében, biztosítva a sima termékfelületet és a szerszám hosszabb élettartamát.
Melyek a sajtolószerszámok karbantartásának általános gyakorlatai?
A korróziógátló védőbevonatok tárolás előtti felvitele megakadályozza a rozsdásodást. A kritikus felületeken rendszeres ellenőrzés szükséges kopás, karcolások vagy korrózió szempontjából. A szerszámokat száraz, szabályozott környezetben kell tárolni. A megfelelő kezelés megakadályozza a karcolásokat vagy horpadásokat a precíziós vágás során.
Mennyi ideig tart általában egy extrudáló matrica?
Az élettartam nagymértékben függ a feldolgozott anyagtól, a termelési mennyiségtől, a karbantartás minőségétől és magától a szerszámanyagtól. Egy jól karbantartott, nem koptató gyantákat, például LDPE-t vagy HDPE-t feldolgozó szerszám évekig, akár évtizedekig is kitarthat folyamatos gyártás mellett. Koptató anyagok, például fa-műanyag kompozitok (WPC) vagy bizonyos PVC-vegyületek feldolgozása jelentősen csökkentheti ezt az élettartamot, ami sokkal hamarabb felújítást vagy cserét igényel.
Mik azok a „kivágó vonalak”, és hogyan lehet minimalizálni őket?
A szerszámvonalak finom, folytonos függőleges vonalak vagy jelek az extrudált termék felületén, amelyek a gép irányában futnak. Ezeket gyakran kisebb karcolások, tökéletlenségek vagy a szerszám szélén vagy a felületén lerakódott maradványok okozzák. Minimalizálásuk érdekében gondoskodjon a szerszám alapos tisztításáról és polírozásáról.







