

Egy robotikai mérnöknek van egy CAD-modellje, és el kell döntenie, hogyan készítsen belőle valódi prototípust. Ez az anyag és a folyamat kiválasztását jelenti. A fő kérdés az, hogy mely gyártási folyamatok és anyagok működnek a legjobban a mesterséges intelligencia által létrehozott robot prototípus alkatrészeihez? És hogyan befolyásolják ezek a tervezést és a gyártást? Ez a cikk az anyaglehetőségeket, a megmunkálási technikákat és a rendszerszintű döntéseket tárgyalja. Hasznos tippekre összpontosítunk az egyedi robotikai rendszerek kiválasztásához és építéséhez. A szilárdság, a súly és a pontosság irányítja az anyagválasztást. Az időzítés és a költségvetés is számít. Kihagyjuk a háttértörténetet, és gyakorlati tanácsokat adunk a mérnökök és a hobbi szakemberek számára. Valós prototípus példák humanoid karokról és mobil robotokról mutatják be ezeket a döntéseket a gyakorlatban.
Tervezési szempontok a mesterséges intelligencia robot prototípus alkatrészeihez
Minden mesterséges intelligencia által vezérelt robot öt fő rendszerrel indul: vezérléssel, érzékelőkkel, aktuátorokkal, tápegységgel és a szerkezeti vázzal. A robotikában ezek a rendszerek mind más-más alkatrészekre szorulnak. Döntsd el a választásaidat időben. Ezek befolyásolják a tűréshatárokat, az összeszerelést és a költségeket. Íme, ami számít.
Erő, súly és pontosság
Teherhordó és nem teherhordó alkatrészek
Néhány alkatrész valódi terhelést hordoz. Az illesztéseknek, összekötőknek és alvázelemeknek nagy szilárdságra és merevségre van szükségük. Az alumíniumötvözetek népszerűek itt. Jól kiegyensúlyozzák a súlyt a merevséggel. A burkolatok és a karosszériaelemek sokkal kisebb terhelésnek vannak kitéve. A műanyagok jól ellátják ezeket a szerepeket. Ezeket a funkciókat már a tervezés során korán rendezd el. Ez a választás mindent befolyásol később.
Tolerancia és felületkezelés
A pontosság a megfelelő tűréshatárokkal kezdődik. A precizitás a csatlakozásoknál a legfontosabb. A csapágyüléseknek és a sínrögzítéseknek ±0.01 és ±0.05 mm közötti tűréshatárokra van szükségük. Az olyan alkatrészek, mint a szerszámváltók és a megfogók, a megbízható kezeléshez 0.015 és 0.02 mm közötti ismétlési pontosságot igényelnek. De figyelj a tűréshatárok összeadódására. Amikor sok alkatrész illeszkedik, az apró hibák összeadódnak. A ±0.02 mm-es specifikáció kötési szorulást okozhat. Csak ott szűkítsd a tűréshatárokat, ahol a funkció megkívánja. A 0.5 mm-ről 0.02 mm-re való emelés megduplázza a gyártási költségeket. A 0.01 mm-re való emelés megháromszorozza azokat.
A tűréshatár közvetlenül befolyásolja a robot pontosságát. Ha a konzolok nincsenek megfelelően rögzítve, a végrehajtó egység nem éri el a célját. A gyárthatóságot szem előtt tartó jó tervezés azt jelenti, hogy az illeszkedésre már korán gondolni kell. Az intelligens tervezési döntések befolyásolják a költségeket és a minőséget. Ugyanez a logika vonatkozik minden gyártási folyamatra. Kérdezd meg magadtól: minden felületnek szüksége van szigorú szabályozásra, vagy csak a kritikusaknak?
Környezeti és termikus tényezők
Hőmérséklet és vegyi anyagoknak való kitettség
Hol dolgozik a robotod? A gyárak felforrósodnak. A kültéri robotok vegyszerekkel szembesülnek. A hagyományos műanyagok, mint az ABS és a HDPE, 100°C felett meghibásodnak. Ehelyett PTFE-re vagy PEEK-re van szükséged. A PEEK akár 260°C-os folyamatos hőt is elvisel. Vegyi anyagoknak való kitettség esetén a PTFE, a PEEK és a polipropilén ellenáll az agresszív oldószereknek. A titán és a 316-os rozsdamentes acél a legjobb fémek korrozív környezetekhez. Ezek az anyagválasztások közvetlenül kapcsolódnak a terhelés alatti teljesítményhez.
A kültéri robotok tömítéstechnológiája fejlett elasztomereket használ. A fluoroprén XP és az EPDM ellenáll az UV-sugárzásnak és a tisztítószereknek. Gondoljon a környezetre a kiválasztás során.
Rezgés- és ütésállóság
A robotok gyorsan mozognak és nehezen állnak meg. A rezgés idővel meglazítja a csavarokat. Az ütések megrepeszthetik a rideg alkatrészeket. A POM, az üvegszállal töltött nejlonok és más kemény műanyagok jól tűrik az ismétlődő terhelést. Törés nélkül elnyelik az energiát. A titán nagy szilárdságot kínál extra súly nélkül, de többe kerül. Igazítsa az anyagcsillapítást a robotikai rendszereihez. Egy egyedi mobil robotnak, amely a falaknak ütközik, keményebb alkatrészekre van szüksége, mint egy álló karnak a gyárban.
Költség, átfutási idő és skálázhatóság
Prototípus vs. gyártási költségvetés
Egyetlen prototípus darabonként drágább. Ugyanaz az alkatrész darabszámban olcsóbb lesz. Tervezzen előre. A CNC megmunkálás pontosságot biztosít szerszámköltségek nélkül a korai teszteléshez. A nagy volumenű gyártások fröccsöntéssel csökkentik az egységköltségeket. Az alkatrészválasztás a mennyiségtől és a költségvetési céloktól függ. Az egyedi robotrendszerek gyakran megmunkált darabokkal kezdik, majd fröccsöntött darabokra térnek át.
Hídszerszámok és kis volumenű gyártások
A hídszerszámozás betölti az űrt az egyetlen prototípus és a mesterséges intelligencia által vezérelt robot prototípus alkatrészek teljes gyártási folyamata között. Ideiglenes formákat használ kis mennyiségekhez. Ez lehetővé teszi a prototípusszerű darabok tesztelését és az illeszkedés validálását, mielőtt kemény szerszámokba fektetne be. Az uretánöntés jól működik 10-100 darab esetén. Ez a megközelítés korán validálja a tervet és a gyártást, pénzt és időt takarítva meg a méretnövelés előtt.
AI robot prototípus alkatrészekhez használt gyakori anyagok
A megfelelő anyag kiválasztása a munka fele. Erősséget, kis súlyt és a pénzügyi csapat által elfogadható árat szeretnél. A lehetőségek három csoportba sorolhatók: fémek, műanyagok és kompozitok. Mindegyiknek megvannak a maga előnyei és hátrányai. Nézzük át őket.
Fémek
A fémek a robotikában a szerkezeti munkákhoz a legjobb választás. Merevek, erősek és kiszámíthatóak. De a különböző fémek eltérő módon viselkednek.
Alumíniumötvözetek könnyű keretekhez
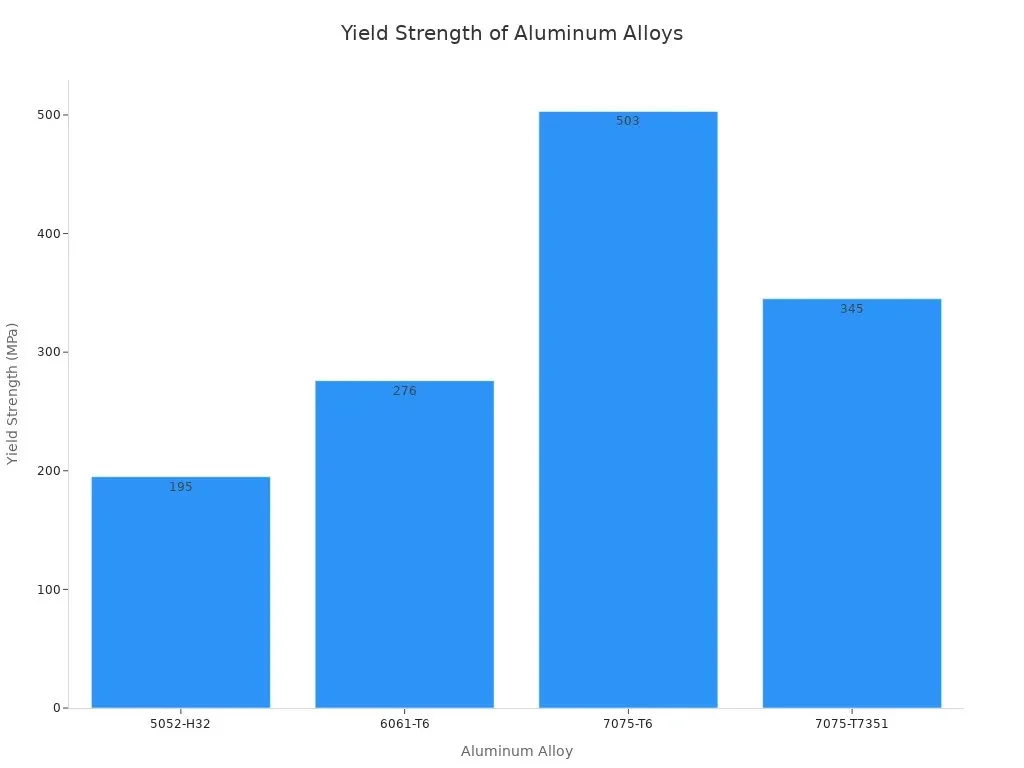
A legtöbb vázhoz az alumínium az elsődleges választás. Az összes minőség közül a 6061-T6 a standard választás prototípusokhoz és általános szerkezeti alkatrészekhez. Jól ellenáll a korróziónak, könnyen megmunkálható és jobban hegeszthető, mint sok erősebb opció. Folyáshatára 276 MPa. Ez elegendő megmunkált konzolokhoz, lemezekhez és szerkezeti kapcsolatokhoz.
Ha nagyobb szilárdságra van szüksége, a 7075-T6 acél eléri az 503 MPa-t. Ez alkalmassá teszi nagy igénybevételnek kitett repülőgép-szerkezetekhez és prémium drónkarokhoz. Íme egy gyors összehasonlítás a gyakori minőségekről:
| Alumínium ötvözet | Hozamszilárdság (MPa) | Tipikus felhasználás robotikában/UAV keretekben |
| 6061-T6 | 276 | Általános célú keretek, robotkarok, FPV versenyalvázak |
| 7075-T6 | 503 | Nagy igénybevételű repülőgéptörzsek, katonai UAV szerkezetek, prémium drónkarok |
| 5052-H32 | 195 | Lemezburkolatok és akkumulátorházak |
| 7075-T7351 | 345 | Katonai, verseny- vagy nagy teherbírású pilóta nélküli repülőgépek |
17-4 PH rozsdamentes acél kopóalkatrészekhez
Ha erős kopásállóságra van szükség, a 17-4 PH rozsdamentes acél elvégzi a feladatot. H900 állapotban a szakítószilárdsága eléri az 1,310-1,379 MPa értéket. A folyáshatár 1,172 és 1,276 MPa között van. A keménysége eléri a HRC 40-47 értéket. CNC-vel megmunkálható, vagy DMLS-sel gyártható. Ezek a számok kiválóan alkalmassá teszik nagy terhelésű tengelyekhez, csapokhoz és szerkezeti rögzítőelemekhez. Terhelés alatt sokkal kevésbé hajlik, mint az alumínium, ami fontos a precíziós szerelőlapok esetében.
Titán Ti-6Al-4V nagy szilárdságú alkalmazásokhoz
A Ti-6Al-4V titánötvözet nagy szilárdságot és alacsony súlyt biztosít. A humanoid robotok szerkezeti alkatrészei gyakran ötvözik az alumíniumot, a titánt és az acélt. A titán drágább, de ott a legjobb, ahol minden gramm számít. Használja kritikus fontosságú kapcsolatokhoz és illesztésekhez, amelyek nagy, ismétlődő terhelésnek vannak kitéve.
műanyagok
A műanyagok könnyebbek és olcsóbbak. Olyan feladatokat is ellátnak, ahol a fémek túl sok lenne.
ABS és PLA a gyors prototípusgyártáshoz
Az ABS és a PLA az FDM nyomtatás igáslovai. Lehetővé teszik a gyors illeszkedés és formatesztelést. Egyik sem tűri jól a magas hőt, ezért tartsa távol őket motoroktól és forró felületektől. A korai fázisú makettek esetében azonban nehéz felülmúlni őket.
POM és PEEK fogaskerekekhez és csapágyakhoz
A POM, amelyet gyakran Delrin néven árulnak, kiválóan használható fogaskerekekben és csapágyakban. Alacsony súrlódási együtthatóval és kiváló méretstabilitással rendelkezik. A nedvességfelvétel 24 óra elteltével mindössze 0.25%, szemben a nejlon 1.5–3.0%-ával. Ez kisebb duzzanatot és jobb pontosságot jelent az idő múlásával. A Delrin AF 100 nagy terheléseket is elbír nagy sebességnél, kisebb kopással. Szinte nincs csúszásgátló viselkedése, mivel statikus és dinamikus súrlódási együtthatói közel azonosak. A PEEK még ennél is tovább megy, akár 260 °C-ig terjedő folyamatos hőt is elvisel. Mindkét polimer jól ellenáll a vegyszereknek, így biztos választás az igényes alkalmazásokhoz.
Kompozitok és speciális anyagok
A kompozitok biztosítják a legjobb szilárdság-tömeg arányt. Súlykritikus vagy könnyű alkalmazásokban használják őket.
Szénszál erősítésű polimerek
A CFRP megváltoztatja a robotkarok játékszabályait. A T700S szénszálas laminátum súlya 1.55 g/cm³ a 6061-T6 alumínium 2.70 g/cm³-es súlyával szemben. Ez körülbelül 43%-kal könnyebb. Fajlagos merevsége eléri a nagyjából 45 GPa·cm³/g értéket, ami körülbelül 1.7-szerese az alumíniuménak. Az IEEE Accessben végzett kutatás egy validált hibrid karról számolt be, amely 24.32%-kal csökkentette a tömegét a teljesen alumíniumból készült karokhoz képest. Minden egyes gramm, ami eltávolításra kerül az illesztéstől, csökkenti a tehetetlenséget, a működtető nyomatékát és az energiafelhasználást.
Üvegszálas nejlonok és UHMW
Az üvegszálas nejlonok jelentős költség nélkül adnak merevséget a műanyag alkatrészeknek. Az UHMW kiváló ütésállóságot és alacsony súrlódású felületet biztosít. Ezek az anyagok lökhárítókhoz, vezetősínekhez és kopócsíkokhoz alkalmasak. Elnyelik a rezgést és repedés nélkül kezelik az ismétlődő terhelést.
Az anyagválasztás közvetlenül kapcsolódik a gyártási folyamatokhoz és az alkatrészkiválasztáshoz. Ha időben elvégzi a munkát, az egyedi gyártása a költségvetésen és az ütemterven belül marad.
AI robot prototípus alkatrészek gyártási folyamatai
A robotalkatrészek gyártásának elterjedt módjai közé tartozik a vágás, a fröccsöntés, a CNC megmunkálás, az öntés és a 3D nyomtatás. Mindegyik módszer más igényeket elégít ki. A választás az alkatrész alakjától, a szükséges darabszámtól és a költségvetéstől függ. Nézzük meg a főbb lehetőségeket.
CNC megmunkálás és vágás
A CNC megmunkálás nagyon precíz és erős alkatrészeket eredményez. Fémeken és műanyagokon is működik. A mesterséges intelligencia által épített robot prototípus alkatrészek esetében gyakran ezt a módszert alkalmazzák először.
3 tengelyes vs. 5 tengelyes megmunkálás
A háromtengelyes gépek csak egy irányból vágnak. Az öttengelyes gépek együtt mozgatják a szerszámot és az alkatrészt. Ez a plusz mozgás igazán számít az összetett formáknál.
Az öttengelyes megmunkálás akkor a legjobb, ha az alkatrész ferde felületekkel, mély zsebekkel vagy különböző irányokba mutató furatokkal rendelkezik. A robot illesztési házak oldalsó furatokkal, csapágyfuratokkal és referenciafelületekkel rendelkeznek. Ezeket a jellemzőket együtt kell megtervezni. Amikor precíziós furatokat készít a felső, oldalsó és ferde felületeken, az alkatrész minden egyes elfordítása apró hibákat okoz. Ezek a hibák nagyobbak lehetnek, mint a gép normál pontossága. Az öttengelyes megmunkálás mindent egyetlen stabil beállításban tart.
Vegyük például az üreges robot illesztési házakat. Kívül menetes furatokkal rendelkeznek, az ívelt felületeken pedig rögzítőbütykökkel. A háromtengelyes munkákhoz négy-hat kézi újrabefogásra van szükség. Ez eltéríti a belső csapágyfuratokat a külső motorfelületektől. A 3 tengelyes megmunkálás első menetes sikerességi aránya mindössze 59%. Öttengelyes, egyetlen beállításnál ez 96%-ra ugrik.
| Részleges helyzet | Ajánlott értékelés | Ok |
| Oldalsó lyukak hengeres alkatrészen | 4-tengelyes | Csökkenti a manuális lapozás és az újra-nullázás szükségességét |
| Szabályos többfelületű lyukak | 4 tengelyes vagy 3+2 | Egyensúlyt teremt a költségek és a beállítási stabilitás között |
| Szögletes érzékelő szerelési felületek | 5-tengelyes | Csökkenti a befogásváltást és a szerszámok közötti interferenciát |
| Könnyű robotkeretek | 5-tengelyes | Javítja a szerszámok hozzáférését a zsebekhez és a bordákhoz |
| Vékonyfalú, többoldalú konzolok | 5 tengelyes, szakaszos megmunkálással | Segít a befogás és a nullapont-eltolódás kezelésében |
| Kis volumenű alkatrészek ismétlési pontossággal | 5 tengelyes értékelés | Az első cikk folyamata megismételhető a köteg esetében. |
Előtolás, sebesség és szerszámválasztás
Az előtolás és a sebesség az anyagtól függ. Az alumínium gyorsan forgácsol magas orsósebességgel. A titánhoz lassabb sebesség és több hűtőfolyadék szükséges. A szerszámválasztás is számít. A keményfém szerszámok a legtöbb feladatot elvégzik. A gyémántbevonatú szerszámok jobban működnek durva kompozitokhoz. Egy egyedi gyártási partner, mint például a NOBLE, segíthet beállítani ezeket az értékeket az adott tervhez.
Lemezgyártás robotika számára
A fémlemez gyors módja a keretek és burkolatok gyártásának. A robotikai gyártás gyakran itt kezdődik az alvázak megmunkálásához.
Lézervágás, hajlítás és hegesztés
A lézervágás lapos mintákat hoz létre tiszta élekkel. A hajlítás 3D-s alakot alakít ki. A hegesztés összeilleszti a darabokat. Ez a sorrend jól működik konzolok, szerelvények és alaplapok esetében. Minden lépés értéket teremt magas szerszámköltségek nélkül.
Vázak és alvázgyártás
A mobil robotok vázának merevnek, de nem nehéznek kell lennie. A fémlemez mindkettőt biztosítja. Bordákat és merevítéseket adhatunk hozzá, ahol nagy a feszültség. A kivágások eltávolítják az anyagot, ahol nincs rá szükség. Ez a megközelítés könnyűvé és merevvé teszi a robotrendszereket.
Fröccsöntés, öntés és 3D nyomtatás
Ez a három módszer mindent lefed az egyes prototípusoktól a teljes gyártási sorozatokig.
Fröccsöntés héjakhoz és burkolatokhoz
A fröccsöntés héjakat, burkolatokat, kesztyűket és külső testrészeket készít. Csökkenti a súlyt, védi a belső alkatrészeket, és megadja a robotnak a saját megjelenését. Az ABS egy gyakori választás. Az ABS ajánlott falvastagsága 1.14 és 3.56 mm között van. Az 1 mm-nél vékonyabb falakat nehéz egyenletesen kitölteni. A formázási szerszámok eleinte drágábbak, de az alkatrészenkénti költség gyorsan csökken, ha sokat gyártasz.
Uretánöntés és hídgyártás
Az uretánöntés kitölti a prototípus és a gyártás közötti rést. A szilikon öntőformák 10-100 alkatrész elkészítéséhez elegendőek. Olyan alkatrészeket kapsz, amelyek öntöttnek érződnek, anélkül, hogy kemény szerszámokra költenéd. Ez az áthidaló gyártás lehetővé teszi az illeszkedés és a működés tesztelését, mielőtt acélöntőformákat vásárolnál.
FDM, SLA és SLS komplex geometriákhoz
A 3D nyomtatás megváltoztatta a humanoid robotok gyártásának módját. Lehetővé teszi a komplex formák és a gyors prototípusgyártás létrehozását, amelyeket a régebbi módszerek nem tudtak teljesíteni. Az FDM jó a gyors makettek elkészítéséhez. Az SLA sima felületeket biztosít a vizuális modellekhez. Az SLS erős nejlon alkatrészeket készít tartószerkezetek nélkül.
SLS és MJF esetén körülbelül ±0.3%-os méretpontossággal kell számolni. A csapágyfuratokat utólag megmunkálni vagy dörzsárazni kell. Az SLS nejlon PA12 alkatrészek érdes felülettel rendelkeznek, amelyet tömíteni kell. A gőzsimítás szakaszos eljárással javítja a felületminőséget. A TPM3D SLS megoldásai körülbelül ±0.2 mm-t érnek el 100 mm-enként. Ez pontos illeszkedést biztosít az effektor prototípusokhoz.
A mesterséges intelligencia által fejlesztett robotprototípus-alkatrészek gyártási folyamatainak mindegyikének megvan a maga helye. Válasszon az alkatrész alakja, mennyisége és teljesítményigényei alapján.
AI robot prototípus alkatrészek alkalmazásai
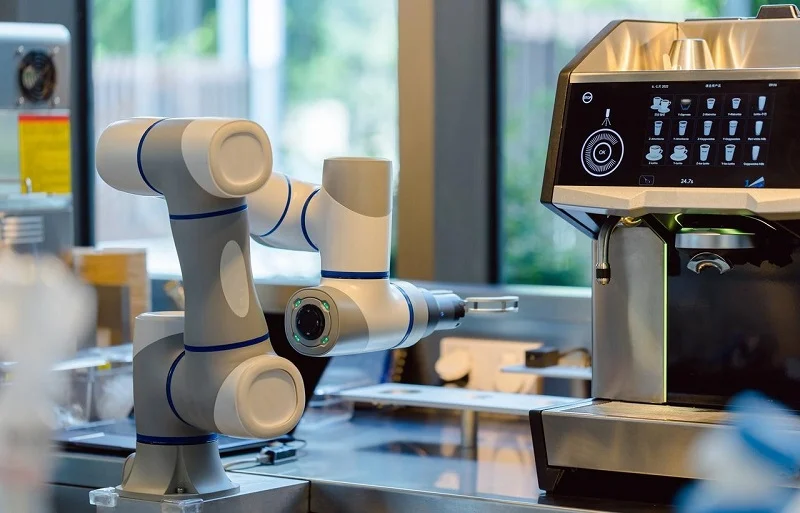
Valódi anyagválasztási lehetőségek és az alkatrészek valós megjelenésének módjai. Íme három gyakori felhasználási mód és a mögöttük álló okok.
Humanoid robotkar prototípus
A vállízület tartja az egész kart. Billegésmentesen kell mozognia. Egy valódi prototípusban az ügyfél ±0.01 mm-es tűréshatárt írt elő. A precíziós CNC megmunkálás minden csapágyülés és motortartó esetében teljesítette ezt az elvárást.
A gyártástervezési szabályok itt segítenek. A csapágyfuratok H7 tűréssel rendelkeznek, szoros kerekítéssel. A minimális falvastagság 1.8 mm. A belső sarkok legalább 1.5 mm-esek. Az alámetszett formák lehetővé teszik az 5 tengelyes szerszámok elérését. Nincsenek zárt zsebek. A megerősített kiemelkedések tartják a menetes furatokat. A szorítófülek stabilan tartják az alkatrészt. Minden élen van egy kis letörés. A csapágyrendszerek és a csatlakozóházak egyaránt profitálnak ezekből a szabályokból. Ez a gyártástervezési megközelítés a kezdetektől fogva biztosítja a robotikai rendszerek jó teljesítményét. A megfelelő alkatrészek kiválasztása azt jelenti, hogy a prototípus elsőre működik.
Mobil robot alváz és érzékelő tartók
Az 5052-H32 alumíniumlemez egy gyakori választás. Könnyen hajlítható és ellenáll a rozsdanak. A vastagabb panelek ott merevítenek, ahol szükséges. A kivágások máshol súlyt vesznek el. Az érzékelőtartók 6061-T6-ot használnak a jobb pontosság érdekében. A teljes költség alacsony marad, mivel a lemezszerszámok olcsók. Ez olyan egyedi robotrendszereknél működik, amelyek gyors cserét igényelnek. Egyéb felhasználási módok közé tartoznak a kis szállítórobotok és a raktári platformok.
Végeffektor és megfogó prototípusok
Az SLS nejlon a súlyához képest erős. Több millió felhasználási módot bír ki. Nyomtatáshoz nincs szükség alátámasztásra. A szinterezetlen por tartja az alkatrészt nyomtatás közben. Ez lehetővé teszi a belső csatornák és rácsos formák használatát a súlymegtakarítás érdekében.
A kompatibilis mechanizmusok kulcsfontosságú felhasználási módok. Ezek az illesztések extra motorok nélkül hajlanak a tárgyak körül. Az alulműködtetés kevesebb motort igényel több illesztéshez. Ez súlyt és pénzt takarít meg. Biológiai ihletésű formák, például emberi ujjak hozhatók létre. A fontos rögzítési pontokhoz megmunkált fémbetétek biztosítják a szükséges pontosságot. Ez a keverék a két világ legjavát ötvözi. A robotikai mérnökök nagyra értékelik ezt a rugalmasságot az új tervekben szereplő egyedi precíziós alkatrészek esetében.
Ezek a valós alkalmazások azt mutatják be, hogyan találkozik az elmélet a gyakorlattal a különböző robotikai rendszerekben.
Jövőbeli trendek a mesterséges intelligencia robot prototípus alkatrészek terén
Hibrid és többanyagú nyomtatás
A hibrid gépek ma már egyetlen beállításban ötvözik az additív és a kivonó módszereket. Kinyomtatnak egy durva alakzatot, majd végső méretre marják. Ez időt takarít meg az összetett alakzatok esetében. A többanyagú nyomtatás még tovább viszi a dolgot. Egyetlen gyártás során kemény műanyagok keverhetők rugalmas alkatrészekkel. A vezetőképes útvonalak közvetlenül a házakba épülnek be. Az intelligens anyagok, mint például az alakmemóriás ötvözetek is használatba kerülnek. Ezek a fejlesztések lehetővé teszik az érzékelőtartók és a szerkezeti elemek egyetlen egységként történő létrehozását. Kevesebb összeszerelési lépés kevesebb meghibásodási pontot eredményez. Ez a változás a robotika gyártásában megváltoztatja a mérnökök tervezésről alkotott képét.
MI-vezérelt DFM és generatív tervezés
A mesterséges intelligencia eszközei mostantól segítik a mérnököket a gyártási lépések automatikus kiválasztásában. A munkafolyamat egyértelmű sorrendet követ. A mérnökök olyan célok kitűzésével kezdik, mint a „könnyebbé tétel” vagy az „erősebbé tétel”. A szoftver ezután több száz lehetséges tervet hoz létre. Mindegyiket valós erőhatások alatt teszteli. A gyenge terveket elveti. A legerősebb, legkönnyebb opciókat a termelési korlátok figyelembevételével fejleszti.
Ezeknek a teszteknek a pontossága folyamatosan javul. A generatív tervezés a CNC alkatrészek súlyát 20–60%-kal csökkenti. A 3D nyomtatott alkatrészek esetében ez a súlycsökkenés 40–80%. A könnyebb robotkarok gyorsabb ciklusokat futnak.
A valós alkalmazások megerősítik ezeket az eredményeket. Az autókban használt gripperek az optimalizálás után 40%-kal könnyebbek. Ugyanazt a terhelést viszik el ugyanazzal a pontossággal. Az elektronikai gyártáshoz használt vákuumos gripperek 50%-os súlycsökkenést érnek el. Az élelmiszer-kezelő berendezések sima, ívelt felületekkel rendelkeznek, amelyek könnyen tisztíthatók.
Különböző eszközök vezetik ezt a területet. Az nTopology 30%-ot vágott le egy Ford féknyeregből, miközben megőrizte a szilárdságát. A Siemens NX 22%-ot vágott le egy repülőgépipari titánkonzolból. A Leo AI robotikai specifikus ismereteket ad hozzá a tervezési folyamathoz. A 3D nyomtatás teszi lehetővé az ezekből az eszközökből származó organikus, alakra optimalizált terveket. A rendszerek mostantól önállóan javasolnak anyag- és folyamatkeverékeket. A robotikai rendszerekhez készült egyedi munka gyorsabbá és intelligensebbé válik. A mérnökök mostantól manuális próbák elvégzése nélkül tesztelhetik az egyedi terveket.
Fenntartható anyagok és újrahasznosítás
A fenntarthatóság ma már az anyagválasztást is vezérli a területen. Az újrahasznosított alumíniumötvözetek majdnem ugyanolyan jól működnek, mint az új fém, de alacsonyabb költséggel. A bioalapú műanyagok alternatívát kínálnak az olajalapú műanyagokkal szemben a burkolatok és házak esetében. Ezek a választási lehetőségek a teljesítmény rovására menő környezeti károk csökkentése nélkül.
Az élettartam végi tervezés is fontos. A moduláris felépítés lehetővé teszi az elhasználódott alkatrészek cseréjét a teljes szerelvények helyett. Egyes gyártók visszavételi programokat működtetnek a fém alkatrészekre. Ezek a trendek a szabályok szigorodásával tovább fognak erősödni. A mai okos döntések megkönnyítik a jövőbeli szabályok betartását.
A jövő jól néz ki. A hibrid eszközök, a mesterséges intelligencia által vezérelt módszerek és a fenntartható megközelítések együttműködnek. Azok a mérnökök, akik ezeket a trendeket alkalmazzák, gyorsabban építenek jobb robotokat.
NOBLE: AI robot prototípus alkatrész partner

A NOBLE fémből és műanyagból készült mesterséges intelligenciával működő robot prototípus alkatrészeket gyártó cég. A cég segíti a mérnököket, akiknek valódi alkatrészekre van szükségük, nem csak rajzokra. Egyetlen partnert kapsz a megmunkáláshoz, öntéshez és nyomtatáshoz. Ez időt takarít meg, és minden tételnél változatlan minőséget biztosít.
CNC megmunkálás, fröccsöntés és additív gyártás
A NOBLE több folyamatot futtat egy helyen. A CNC megmunkálás szűk tűrésű fémeket és műanyagokat kezel. A fröccsöntés a héjakat, fedeleket és házakat készíti, miután a terv elkészült. Az additív gyártás kitölti az űrt az összetett formák és a gyors esztergálás terén. Ön kiválasztja az alkatrészéhez illő folyamatot, a NOBLE pedig elvégzi a többit.
A felületkezelés ugyanolyan fontos, mint a vágás. A csiszolás és polírozás eltávolítja a rétegvonalakat és a szerszámnyomokat, és sima, fényes felületet ad az ABS alkatrészeknek, hasonlóan a megmunkált alkatrészekhez. A gőzsimítás acetongőzt használ az ABS felületi réteg részleges feloldására, ami gyorsan eltünteti a rétegvonalakat és fröccsöntött megjelenést kölcsönöz. A festés és a bevonás színt ad, elrejti a kisebb hibákat, és növeli a karcolásokkal vagy vegyi anyagokkal szembeni ellenállást. A textúrázás lemásolja a fröccsöntött érzetet, elfedi a hibákat és javítja a tapadást. Mindegyik lehetőségnek megvannak a kompromisszumai. A gőzsimítás eltolhatja a méreteket, ezért érdemes a gyártás előtt tesztelni. Az oldószer alapú festékek korrodálhatják az ABS-t, ezért érdemes kompatibilitási ellenőrzéseket végezni.
ISO 9001:2015 és ISO 13485:2016
A NOBLE ISO 9001:2015 és ISO 13485:2016 tanúsítvánnyal rendelkezik. Az első az általános minőségirányítást fedi le. A második az orvostechnikai eszközökre vonatkozik, és akkor számít, amikor a robot betegekkel vagy sebészeti eszközökkel érintkezik. Az ISO 13485:2016 szabvány értelmében a tervezési és fejlesztési ellenőrzések minden prototípus iterációt szabályoznak. A tervellenőrzés megerősíti, hogy minden alkatrész megfelel a specifikációknak. A tervvalidáció megerősíti, hogy az összeszerelt rendszer biztonságosan működik realisztikus forgatókönyvekben. A nem dokumentált tervmódosítások blokkolva vannak.
A kockázatkezelés az ISO 14971 szabvány szerint történik. A prototípus alkatrészeket még a betegekhez érkezés előtt ellenőrzik az esetleges hibák, például szennyeződés vagy csatlakozóhibák szempontjából. Az eszközazonosítás és a nyomonkövethetőség lehetővé teszi a NOBLE számára, hogy a nyersanyagoktól a forgalmazásig újraépítse a termék előzményeit. Ha egy beszállító hibát jelent, a csapat nyomon követheti az érintett tételeket. A beszerzési ellenőrzések megkövetelik a tanúsított beszállítóktól, hogy tájékoztassák a NOBLE-t az alkatrészek jellemzőit befolyásoló gyártási változásokról. A termelési és folyamatellenőrzések biztosítják a prototípus tételek egységességét. A belső auditok és a korrekciós intézkedések lezárják a ciklust, ha valami rosszul sül el.
DFM, prototípuskészítés, gyártás és végső összeszerelés
A NOBLE nem áll meg a gyártásnál. A csapat a gyárthatósági felülvizsgálatok tervezésével kezdi. Kijelölik azokat a jellemzőket, amelyek növelik a költségeket vagy a tűréshatárok felhalmozódását okozzák. Ezután prototípusokat építenek, kis volumenű hídgyártási tételeket futtatnak, és a teljes gyártásig skálázzák. A végső összeszerelés a csomag része. Egy kész alrendszert kapsz, nem egy doboznyi laza alkatrészt.
Ez a teljes körű megközelítés egyedi munkákhoz illik. Egy egyedi megfogóhoz megmunkált fémbetétekre és SLS nejlon ujjakra lehet szükség. Egy egyedi vázhoz fémlemez és öntött burkolatok keveredhetnek. A NOBLE koordinálja ezeket a lépéseket, hogy az alkatrészek illeszkedjenek egymáshoz. Az egyedi robotikai rendszereket építő mérnökök számára ez az egyetlen kapcsolódási pont sok súrlódást megszüntet. Az egyedi gyártás akkor működik a legjobban, ha egy csapat birtokolja az egész láncot. A NOBLE pontosan oda pozicionálja magát.
Először is a tervezési igényeiddel kezdj. Válaszd ki, hogyan készítsd el az alkatrészt az alakja és a szükséges darabszám alapján. Párosítsd az anyagokat az erőkkel és a környezettel, amelyekkel szembesülni fognak. Gondold át alaposan a kompromisszumokat a teljes rendszerben. A mesterséges intelligenciával működő robot prototípus alkatrészek akkor működnek a legjobban, ha az egyedi gyártás a gyártást és a tervezést egyetlen, állandó folyamatként kezeli. Ellenőrizd a robotikai projekted szilárdságát, súlyát, pontosságát és költségeit. Az egyedi robotikai rendszereknek ilyen jellegű, korai gondolkodásra van szükségük a folyamatokról. A hibrid eszközök és a mesterséges intelligencia által vezérelt módszerek minden rendszerben növelik a pontosságot. Ezek a trendek megkönnyítik a jövőbeli prototípus-készítést. Gyorsabban csökkentik a hibákat, és lehetővé teszik a mérnökök számára, hogy kevesebb próbálkozással teszteljék a nehéz ötleteket. A gyorsabb ciklusok jobb robotokat és alacsonyabb költségeket eredményeznek. Ezáltal az egész folyamat jobban működik. Beszélj a NOBLE-lal a következő mesterséges intelligenciával működő robot prototípus projekteddel kapcsolatban.
AI robot prototípus alkatrészek GYIK
Hogyan válasszam ki a megfelelő anyagot a robotprototípusomhoz?
Kezdjük azzal a feladattal, amelyet az alkatrésznek el kell végeznie. A teherhordó darabokhoz fémekre, például alumíniumra vagy acélra van szükség. A burkolatok és héjak jól működnek műanyagokban. Ellenőrizze a környezetet is. A forró vagy vegyszerekkel teli környezetekhez PEEK vagy titán szükséges. Az anyagot a rá ható erőknek és körülményeknek megfelelően kell kiválasztani.
Mikor válasszam az 5 tengelyes megmunkálást a 3 tengelyes helyett?
Válasszon 5 tengelyes beállítást, ha az alkatrész ferde felületekkel, mély zsebekkel vagy különböző irányokba mutató furatokkal rendelkezik. A robot illesztési házaknál gyakran szükség van erre. Egyetlen beállítás mindent egy vonalban tart. Az első menetes sikerességi arány 59%-ról 96%-ra ugrik a több 3 tengelyes beállításhoz képest.
Milyen tűréshatárokat kell megadnom a csapágyülésekhez?
A csapágyüléseknél jellemzően ±0.01 és ±0.05 mm közötti tűréshatárokra van szükség. De ne húzza meg minden felületet. A 0.5 mm-ről 0.02 mm-re való emelés megduplázza a költségeket. A 0.01 mm-re való emelés megháromszorozza azokat. Csak ott húzza meg a tűréshatárokat, ahol a funkció megkívánja.
Elég jó a 3D nyomtatás a működő robotalkatrészek gyártásához?
Igen, számos alkalmazáshoz. Az SLS nejlon több millió ciklust bír ki, és nagyszerűen működik megfogóujjakhoz. Támaszat nélkül nyomtat, így belső csatornák és rácsos formák is lehetségesek. A kritikus rögzítési pontokhoz adjon hozzá megmunkált fémbetéteket a pontosság érdekében. Ez a keverék mindkét módszer legjavát nyújtja.
Hány alkatrészt lehet előállítani uretánöntéssel?
A szilikon öntőformák 10-100 alkatrész elkészítéséhez elegendőek. Ez az áthidaló gyártás lehetővé teszi az illeszkedés és a működés tesztelését az acélöntőformák megvásárlása előtt. Kitölti az űrt egyetlen prototípus és a teljes fröccsöntés között. Olyan alkatrészeket kapsz, amelyek öntöttnek érződnek, szerszámbefektetés nélkül.
Mi a különbség a prototípus és a gyártási költségvetés között?
Egyetlen prototípus darabonként drágább. Ugyanaz az alkatrész darabszámban olcsóbban előállítható. A CNC megmunkálás pontosságot biztosít szerszámköltségek nélkül a korai teszteléshez. Nagy volumenű gyártás esetén fröccsöntést alkalmaznak az egységköltség csökkentése érdekében. Tervezzen költségvetést a várható mennyiség alapján.
Használhatok ABS-t robotalkatrészekhez motorok közelében?
Nem. Az ABS és a PLA nem tűri jól a magas hőt. Tartsa távol őket motoroktól és forró felületektől. Ezeken a területeken használjon PEEK-et. Akár 260°C-ig terjedő folyamatos hőt is elvisel. A POM fogaskerekek és csapágyak esetében is használható, alacsony súrlódású és jó méretstabilitású.
Mi teszi a szénszálat jóvá a robotkarokhoz?
A CFRP kiváló szilárdság-tömeg arányt kínál. A T700S szénszálas laminátum súlya 1.55 g/cm³ az alumínium 2.70 g/cm³-ével szemben. Ez körülbelül 43%-kal könnyebb. Minden egyes gramm, amely eltávolodik a csatlakozástól, csökkenti a tehetetlenséget, a működtető nyomatékát és az energiafelhasználást. Ez nagyon fontos a robotikában, ahol a sebesség és a hatékonyság számít.






