
Bevezetés
A tompa vágószerszámok nagyobb valószínűséggel törnek el. Ha eltört egy szerszám, akkor csak egy darab hulladék van. Ez órákig tartó elvesztegetett időt jelent. Ez történt.
A CNC szerszámok sérülése nem jelentkezik magától. Lassan halmozódik fel. Apró bevágásokat láthat a vágóélen, forgácsokat halmozhat fel az élen, és mikrorepedéseket okozhat a hőciklus. Ezután a forgácsolási teljesítmény romlik, a felület érdesebbé válik, és a méretek már nem olyan pontosak.
Nagyon fontos megérteni, hogyan károsodnak a CNC forgácsolószerszámok, hogy biztos lehess benne, hogy a legtöbbet kapod a pénzedért. Minden meghibásodás termelékenységkiesést jelent a gép állásideje, a szerszámcsere és a selejtes alkatrészek miatt. Ez a cikk megvizsgálja, hogy mi okozza a meghibásodást és milyen következményekkel jár, valamint azt, hogy a kezelők hogyan kerülhetik el azt.
Mi okozza a vágószerszámok használhatatlanná válását?
Egy vágószerszám meghibásodik. Az ok nem mindig nyilvánvaló. Íme, mi történik valójában az élnél.
Csiszoló kopás
A kemény részecskék súrlódást okozhatnak a vágószerszámmal. A megmunkált anyag tartalmazhat karbidokat vagy oxidokat, vagy a munkadarab felületén kemény oxidréteg lehet. Ezek a részecskék csiszolópapírként viselkednek. Ennek eredményeként a CNC vágóéle kopik – ezért kérjük, csökkentse a vágási sebességet. Ezután a szerszám nem vág tisztán. Ez az öntöttvasak és a magas szilíciumtartalmú alumínium CNC vágószerszámainak egyik fő károsodási formája.
Ragasztókopás (élrátétképződés)
A munkadarab anyaga hozzáragad a szerszámhegyhez. A nyomás és a hő ott hegeszti. A lerakódás növekszik. Megváltoztatja a szerszám geometriáját. Ezután letörik, és magával rántja a szerszám egy darabját. Ez ragadós anyagoknál, például alacsony széntartalmú acélnál és alumíniumnál fordul elő. Az él lepattogzottan jön ki. Klasszikus CNC szerszámkárosodás a tapadás miatt.
Diffúziós kopás
A magas hőmérséklet teszi ezt. A szerszámanyag és a munkadarab anyaga atomi szinten kémiailag keveredik. Atomok vándorolnak a szerszámból a forgácsba. A szerszám elveszíti a keménységét a felületén. Az él gyorsan kopik. Nincs mechanikai súrlódás – csak hő.
Termikus repedés
A vágószerszámot felmelegítik, majd lehűtik – újra és újra. Ez a felület ismételt tágulását és összehúzódását okozza. Ezek a ciklusok repedések kialakulásához vezetnek. Eleinte a repedések kicsik, de fokozatosan nagyobbak lesznek. Ahogy a repedések átterjednek a vágóélre, a hűtőfolyadék súlyosbítja a problémát. Ugyanakkor a hősokk tovább növeli a feszültséget.
Mechanikus lepattogzás és törés
Mindig van valami, ami meghibásodik – túlzott erő, a szerszám kemény ponthoz ér, túl nagy forgácsolási mélység, túl gyors előtolás, lepattant vágóél vagy a szerszám élének teljes törése. Ez a CNC szerszám hirtelen meghibásodása.
Műanyag deformáció
A vágóél eredetileg nagyon kemény volt, de a hő hatására a szerszám anyaga meglágyult. A vágónyomás hatására a meglágyult vágóél ellaposodott és hullámosodott. A szerszámot használták, de a vágóél még mindig jó állapotban van. A vágási geometria kissé hibás. Ez általában akkor történik, amikor kemény anyagokat vágunk nagy sebességgel.
Él lepattogzás rezgésből (rezgésből)
Egy CNC esztergán történő működés közben mind a vágószerszám, mind a munkadarab rezeg. A vágóél másodpercenként több ezerszer csapódik a munkadarabba. Minden ütés egy könnyű kalapácsütéshez hasonlít. Idővel a vágóél lepattan. Mire a kezelő zajt hall, a CNC vágószerszámok károsodása már elkezdődött.
A szerszám anyaga nem kompatibilis a munkadarabbal vagy a hűtőfolyadékkal. A munkadarabban lévő kén reakcióba lép a keményfém szerszámban lévő kobalttal, ami a kötőanyag feloldódását okozza, csökkenti a szerszám szilárdságát, és a vágóél lepattogzásához vezet. Ez nem kopás, hanem korrózió.
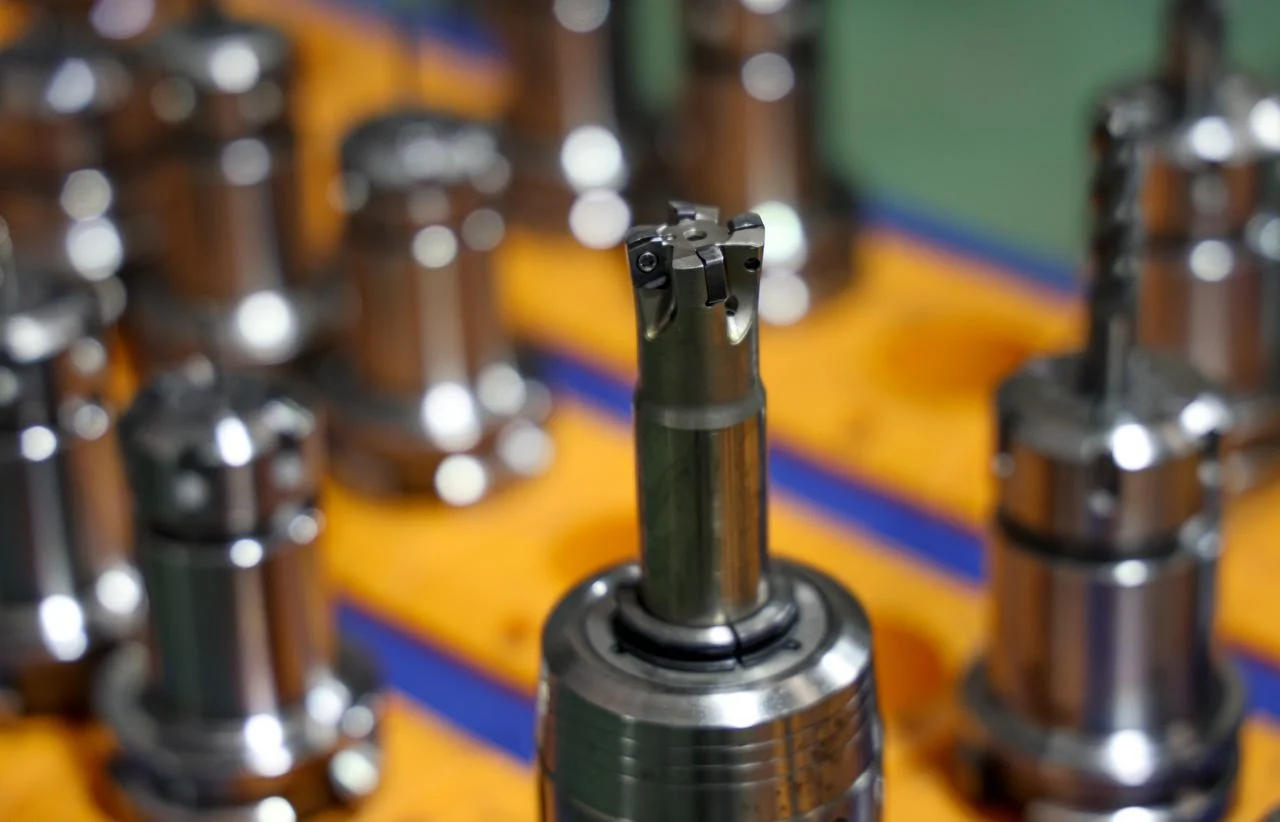
Nem megfelelő kezelés vagy bevonatkárosodás
Néha a sérülés már azelőtt bekövetkezik, hogy a szerszám hozzáérne a munkadarabhoz. Leesik a padlóra. Nekiütődik a szerszámtartónak. Lazán tárolják egy fiókban. A megrepedt bevonat vagy a kezelésből eredő lepattogzott él a vágás idő előtti meghibásodásához vezethet. Mindezek a szerszám túl korai töréséhez vezethetnek a vágási folyamat során. Egyes kezelők úgy gondolják, hogy ez a megmunkálási folyamatnak köszönhető. Ez megelőzhető CNC szerszámkárosodás.
Sérül-e az alkatrész, ha egy CNC szerszám lepattan vagy eltörik?
Igen – Az alkatrészkárosodások gyakori típusai
- A törött szerszám végighúzódik a munkadarabon. Belemar. A felület megkarcolódik.
- A méretek eltolódnak. A szerszámnak hiányzik egy sarka. A programozott pálya nem felel meg a valóságnak. Az alkatrész túl kicsi vagy nem kerek.
- A sérült szél súrlódása hőt termel. Sok hőt. A felület ég. Ezt követően keményedés következik be. Most a következő szerszám sem tudja elvágni.
- A sorják egyre rosszabbak. A törött él ahelyett, hogy elvágná az anyagot, tépné. A rész durván néz ki. A szélek minősége nem felel meg az ellenőrzésnek.
Legrosszabb esetben? Az alkatrész teljes selejt. Újragyártás nem lehetséges. Ez a CNC szerszám sérülésének valódi ára.
Felszín alatti sérülések
A látható karcolások nem a teljes történet. A rideg anyagok, mint például a kerámia, az edzett acél és bizonyos kompozit anyagok, mikrorepedések keletkezhetnek a felület alatt. Ezek a repedések szabad szemmel láthatatlanok. Miután az alkatrészt üzembe helyezik és igénybevételnek teszik ki, a repedések továbbterjednek, ami végül az alkatrész meghibásodásához vezet. A kezelők számára nehéz felismerni, hogy a CNC forgácsolószerszámok sérülése indította el a meghibásodási láncolatot.
Mikor élheti túl egy alkatrész a CNC szerszám meghibásodását?
A nagyoló megmunkálási meneteknek van mozgástere. Marad a nyersanyag. Egy letört szerszám esetén is maradhat elég anyag a simító szerszám számára a tisztításhoz. A kezelő gyorsan elkapja. A gép leáll. Az alkatrész megmenekül.
A simító meneteknek nincs mozgástere. A vágás a végső méret. Egy törött szerszám tönkreteszi ezt a felületet. Nincs már anyag, amivel megjavíthatnánk.
A kezelő reakcióideje számít. Ha másodperceken belül leállítja a gépet, a sérülés már csak felületes lehet. Ha még egy menetet megmunkál, az alkatrész máris eltűnik.
Ezért kritikus fontosságú a CNC szerszámok sérülésének megakadályozása a simító műveletek során. Egy törött maró által okozott veszteség kicsi, míg egy selejtes titán orvosi alkatrészből eredő veszteség hatalmas. Értse meg a különbséget. Tervezzen ennek megfelelően.
CNC gépkezelői ellenőrzőlista a szerszámkárosodás minimalizálására
Íme egy lista azokról a dolgokról, amelyeket a CNC esztergák kezelőinek ellenőrizniük kell, a NOBLE mérnökei által összeállítva. Ha betartja ezeket az irányelveket, valóban csökkentheti a CNC vágószerszámok és munkadarabok károsodásának kockázatát.
Sajátítsd el a beállítást
A gép csak annyira merev, mint a leggyengébb befogó. Ellenőrizze a munkadarab befogását. Nincs mozgás. Nincs rezgés. Ellenőrizze a szerszámbefogó ütését. Néhány mikronnyi remegés gyorsan megöli az éleket. Tartsa a szerszám kinyúlását röviden. Minden plusz milliméter növeli az emelőerőt. Az emelőerő töri a szerszámokat. A jó beállítások megakadályozzák a CNC szerszámok károsodását, mielőtt az orsó megfordulna.
Hallgasd meg a Cutot
A gép beszél. Figyelj!
A sikítás súrlódást jelent, nem vágást. Változtasson sebességet vagy előtolást. A kattanás alacsony frekvenciájú rezgés. A szerszám pattog. Az él lepattan. A pattogó hangok azt jelentik, hogy a szerszám túl erősen illeszkedik. Vonja vissza a forgácsot. Ezen hangok figyelmen kívül hagyása a CNC vágószerszámok károsodását okozhatja.
Figyelj a chipsre
A forgács színe a hőmérsékletet jelzi. Az ezüst forgácsok hidegek. A szalmaszínűek melegek. A kék vagy lila forgácsok túl forrók. A szerszám fő.
A forgács alakja elárulja a terhelést. Hosszú, szálas forgácsok tekeredik a szerszám köré. Újravágják. Éleket törnek. A cél a kis törött forgácsok. A C alakú forgácsok ideálisak. A porforgácsok azt jelentik, hogy a szerszám életlen.
A forgács mérete határozza meg az előtolást. A vékony forgácsok túl kevés terhelést jelentenek. A szerszám dörzsölődik. A vastag forgácsok túl nagy terhelést jelentenek. A szerszám eltörik.
Proaktív chipkezelés
A forgácsokat el kell távolítani a forgácsolási zónából. A hűtőfolyadék lemossa őket, a légáramlás pedig kifújja. A forgácsok visszakeringetése a CNC forgácsolószerszámok károsodásának elsődleges oka. Amikor egy szerszám kétszer vágja meg ugyanazt a forgácsot, minden vágás felgyorsítja az élkopást.
A mélyedés-megmunkálási ciklus rendkívül hatékony mély furatok vagy mély hornyok megmunkálásakor. A szerszám visszahúzásakor a forgácsok eltávolításra kerülnek, és a hűtőfolyadék elérheti az alját. Ez megakadályozza a másodlagos forgácsolást és a hőképződést, ezáltal elkerülve a szerszám törését.
Kövesse az ellenőrzőlistát. Minden alkalommal, amikor beállítja a gépet, minden munkához. Ez csökkenti a CNC szerszámok törési arányát, meghosszabbítja a szerszámok élettartamát és biztosítja az alkatrész minőségét.
Tudd, mikor kell közbeavatkozni
A gép nem tudja, hogy a szerszám haldoklik. A kezelő igen.
Figyelj a hangszínváltozásokra. Az egészséges forgácsolásnak állandó a hangmagassága. Emelkedik a hangmagasság? A szerszám tompa. Lesüllyed? A szerszám letört. Nézd meg a felületet. Sima volt. Most érdes. Valami megváltozott. Kövesd nyomon a szerszám élettartamát. Számold meg az alkatrészeket élenként. Amikor az átlag ötven alkatrész, és ez a szerszám eléri a negyvennyolcat, cseréld ki időben. A meghibásodásra való várakozás garantálja a CNC szerszám sérülését és a selejtes alkatrészt.
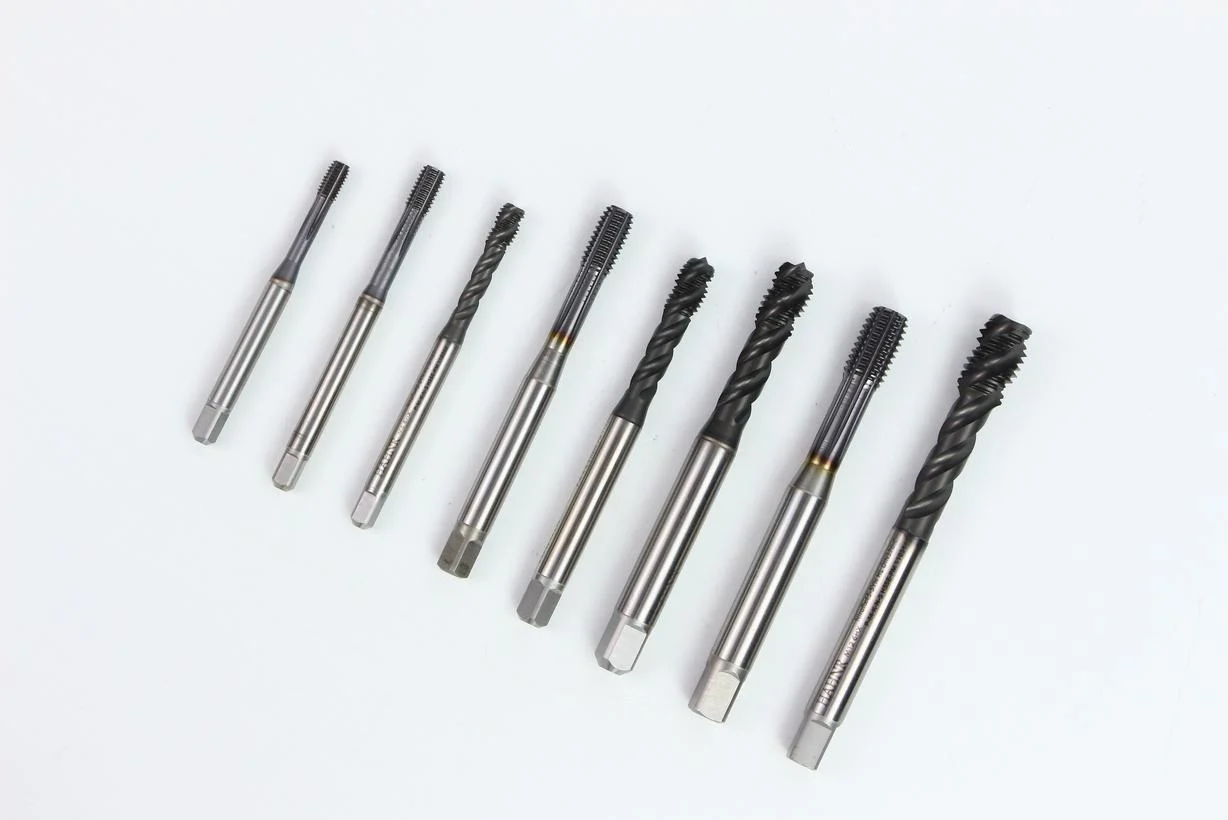
Hűtőfolyadék és kenési fegyelem
A hűtőfolyadék áramlásának iránya kritikus fontosságú. A vágófelület felé kell irányítani, nem a szerszámszár felé. A vágóélnek hűtésre van szüksége, a szárnak azonban nem.
A hűtőfolyadék áramlási sebessége kritikus fontosságú. Ha az áramlási sebesség túl alacsony, a forgácsok a forgácsolási zónában maradnak, ahol ismételten újraforgácsolódnak, ami szerszámkopást okoz. Bár a nagy áramlási sebesség elmoshatja a forgácsokat, növeli a hősokk kockázatát. A forró szerszám és a hideg hűtőfolyadék érintkezése repedést okozhat, ami a CNC forgácsolószerszámok károsodásának rejtett oka. Kérjük, használja helyesen a hűtőfolyadékot. Az olyan anyagoknál, amelyek nem ellenállnak a hőciklusoknak (például a keményfém a kemény acélon), ajánlott légbefúvásos hűtésre váltani.
Kritikus tiltások a kezelők számára
Soha ne hagyjon figyelmen kívül egy problémás munkadarabot. Az érdes felületű munkadarab intő jel. A következő munkadarab még rosszabb lesz. A szerszám eltörik.
Soha ne állítsd önkényesen az előtolási sebességet és a forgácsolási sebességet. Ha csak azért növeled az előtolási sebességet 150%-ra, mert a határidő szoros, a szerszámnak meg kell fizetnie az árát. Eltörik, és az orsó leáll. A határidő még szorosabbá válik.
Soha ne hagyjon törött szerszámot a szerszámtartóban. Azonnal vegye ki, ellenőrizze a tartót, és tisztítsa meg. Ez megakadályozza, hogy a törött szerszámdarabok károsítsák a következő szerszám befogási felületét. Ez radiális futást okozhat. A radiális futás további károsodáshoz vezet a CNC szerszámokban. Itt kezdődik egy ördögi kör.
A lágy érintés szabálya
A vágószerszámok nem feszítővasak; soha ne erőltessük őket a szerszámbefogóba ütögetéssel, és ne ejtsük le őket a munkapadra.
Bármely vágószerszám használatakor úgy kezelje, mintha a vágóéle rendkívül éles lenne – mert az is. A vágóélen a nem megfelelő kezelés miatt keletkező horzsolások a szerszámot azonnal hatástalanná teszik vágás közben. Ez teljes mértékben megelőzhető.
Nyomatékkulccsal húzza meg a befogóhüvely anyáját a megadott nyomatékkal. A túlzott meghúzás deformálhatja a befogóhüvelyt, ami a szerszám elmozdulását okozhatja; a nem megfelelő meghúzás a szerszám kiesését okozhatja. Mindkét helyzet a fűrészlap töréséhez vezethet.
Óvatosan bánjon a szerszámokkal. Tartsa tisztán a kezét, a szerszámszárat és a szerszámot. Ez a professzionalizmus. Így előzhető meg a CNC szerszámok károsodása, mielőtt a gép beindulna.
NEMES: Az Ön partnere a Precíziós gyártás
CNC megmunkálásra és lemezmegmunkálásra szakosodott gyártóként látjuk a kopott élek, törött marók és selejtes alkatrészek valós költségeit. Ez az útmutató ebből a tapasztalatból származik.
Gyártási képességeink
Teljes körű, végponttól végpontig terjedő gyártási megoldást kínálunk, áthidalva a tervezés és a szállítás közötti szakadékot:
- CNC megmunkálás: 3 tengelyes, 4 tengelyes és 5 tengelyes marás. CNC esztergálásMaró-esztergáló összetett megmunkálás.
- Lemezgyártás: Lézervágás, lyukasztás, hajlítás, hegesztés, felületkezelés.
- Teljes körű szolgáltatás: Tervezési segítségnyújtás. Prototípuskészítés. Gyártási sorozatok. Felületkezelés. Végső összeszerelés.
Tanúsított minőség, amelyben megbízhat
A precizitás és megbízhatóság iránti elkötelezettségünket nemzetközileg elismert tanúsítványok támasztják alá:
- ISO 9001:2015 – Következetes folyamatok. Dokumentált ellenőrzések. Ismételhető minőség.
- ISO 13485:2016 – Orvostechnikai eszközökre vonatkozó szabvány. Szigorú folyamatirányítás. Kritikus fontosságú azoknál az alkatrészeknél, ahol a CNC forgácsolószerszámok sérülése nem tolerálható.
Miért érdemes a NOBLE-lal dolgozni?
Egyablakos megoldás : A vázlattól a késztermékig. Egyetlen beszállító. Nincs szükség folyamatos nyomon követésre.
Mérnöki támogatás : DFM-felülvizsgálatok. A kopási kockázatokat még azelőtt azonosítjuk, hogy a szerszám hozzáérne a géphez. A CNC-gépek szerszámtörését a tervek optimalizálásával csökkentjük – nem csak a programok futtatásával.
Átlátható kommunikáció : Világos átfutási határidők. Őszinte visszajelzés. Folyamatos fejlesztés. Nincsenek meglepetések.
FAQ
Hogyan tudom megállapítani, hogy egy szerszám hamarosan eltörik, mielőtt ténylegesen meghibásodna?
Figyeljen a hangszín csökkenésére vagy egy új visításra. Figyeljen a forgács színének eltolódására vagy a felületminőség romlására. Operátoraink valós idejű terhelésfigyelést és ütemezett szerszámellenőrzéseket alkalmaznak, hogy megelőzzék a CNC szerszámok károsodását, mielőtt az nem tervezett állásidőt okozna.
Újraélezhető és újra felhasználható egy lepattogzott vagy enyhén kopott szerszám?
Igen, HSS és néhány keményfém szerszám esetében, de az újraélezés megváltoztatja a geometriát és eltávolítja a bevonatokat. Precíziós munkáknál a csere biztonságosabb, ezért szigorúan nyomon követjük a szerszámok élettartamát, hogy elkerüljük az újraélezett szerszámokra való támaszkodást a kritikus jellemzők esetében.
Miben különbözik a lemezmegmunkálás a CNC megmunkálástól a szerszámkopás szempontjából?
A fémlemez megmunkálásához lyukasztókat, matricákat és lézereket használnak – forgó vágószerszámok nélkül. A lyukasztó kopása azonban sorjákat okoz, a lézerfúvóka sérülése pedig befolyásolja a vágás minőségét.
Képes a NOBLE prototípusgyártást és nagy volumenű gyártást is kezelni?
Igen, 1–10 darabos gyors prototípusgyártástól kezdve 10 000+ gyártási sorozatig, mindkét esetben állandó minőséggel. Ugyanazokat a folyamatokat és ellenőrzési szabványokat alkalmazzuk, mennyiségtől függetlenül.
Milyen tervezési formátumokat fogadnak el árajánlatkéréshez?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF és PDF. Lemezlemezek esetén a síkmintás DXF formátum az előnyösebb. Mérnökeink tanácsot tudnak adni a DFM-módosításokban is, hogy csökkentsék a CNC forgácsolószerszámok károsodását és a költségeket.
Hogyan biztosítható az alkatrész minősége, ha egy szerszám gyártás közben kopás jeleit mutatja?
Folyamat közbeni ellenőrzések, szerszámkopás-ellenőrző rendszerek és az első darab azonnali újraminősítése szerszámcsere után. Az ISO 13485 szabvány megköveteli ezt a fegyelmet – nem küldünk találgatásokat.
Kínálnak összeszerelési szolgáltatásokat az alkatrészek megmunkálásán túl?
Igen, beleértve a hardver behelyezését, hegesztését, mechanikus összeszerelést és csomagolást. Használatra kész termékeket szállítunk, nem csak különálló alkatrészeket.







