
Bevezetés
Sétálj végig bármelyik gépészműhelyen. Látni fogod, ahogy az alkatrészek legördülnek a gyártósorról. Némelyik tökéletesen illeszkedik. Mások a selejtkukába landolnak. A különbség gyakran nem a kezelőben vagy a gépben rejlik. Hanem az egyszerű szerszámban, ami a munkát tartja. Az a fémdarab vagy csapszeg mindent eldönt.
Az emberek folyton összekeverik a kifejezéseket. Nevezik sablonnak. Nevezik befogónak. Közönséges beszédben úgy tűnik, nem számít. A mérnöki munkában nagyon is számít. Nem ugyanaz a kettő. Íme a lényeg egy mondatban. A sablon vezeti a vágószerszámot. A befogó a helyén tartja a munkadarabot. Ez a különbség.
Részletesebb részletekbe menően megismerheti mindegyiket. Hogyan viszonyulnak egymáshoz. A tervezésük alapvető szabályai. A különböző típusok, amelyekkel egy üzemben találkozhat. És hogyan használják őket a modern, automatizált gyártásban.
Mi az a Jig? (A szerszám irányítása)
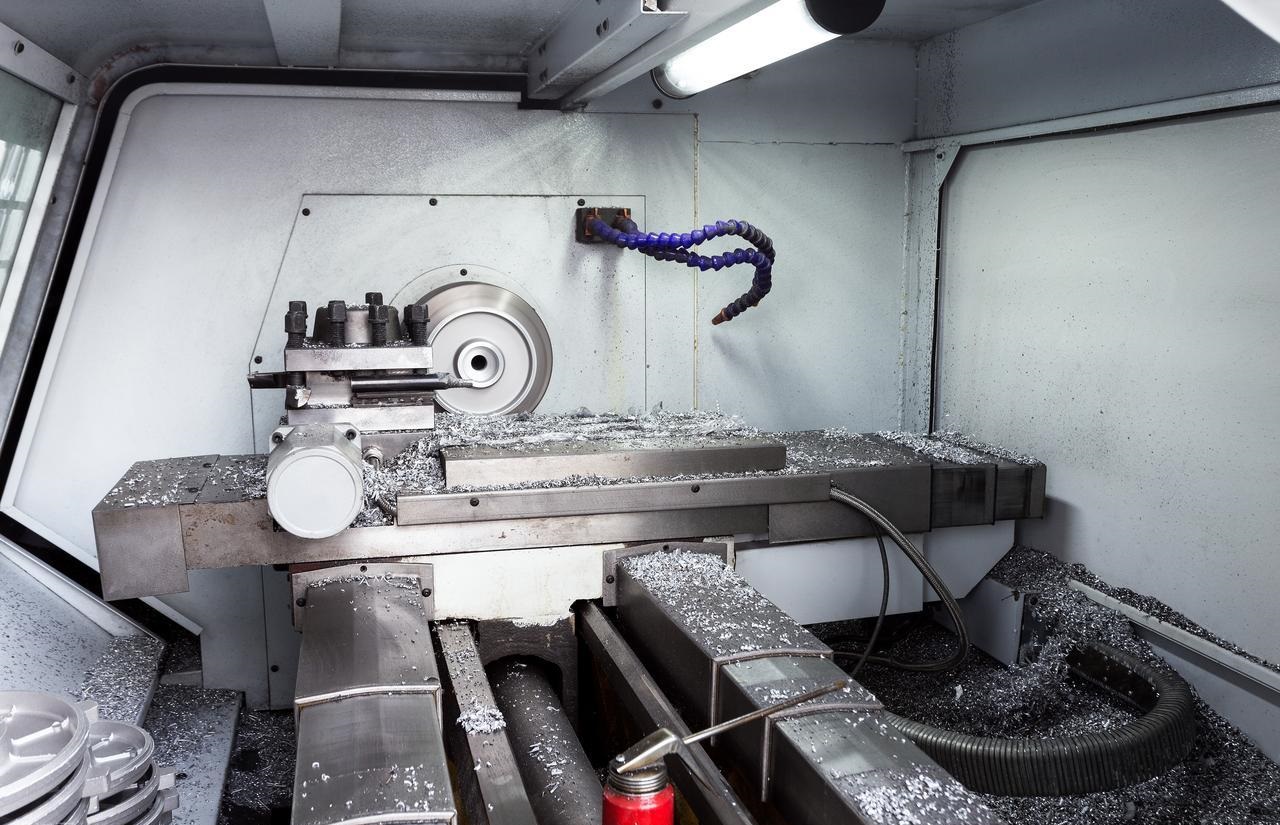
A sablon a kontrollról szól. Nem magáról az alkatrészről, hanem a kézben vagy az orsóban lévő szerszámról.
Meghatározás: A sablon egy olyan eszköz, amely szabályozza a vágószerszám mozgását. Irányítja azt.
Gondolj bele, hogyan fúrhatsz lyukat kézzel. A fúrófej mozog. Csúszik a fémen. Végül rossz helyen lesz a furat, vagy eltörik a fúrófej. Egy sablon megoldja ezt. Elsődleges funkciója a pontosság és az ismételhetőség. Minden egyes alkalommal a munkadarabon a pontos helyre vezeti a szerszámot. Az egyes és a századik alkatrésznek ugyanazon a helyen vannak a furatok.
A legfontosabb szempont a persely. Ezek edzett acélhüvelyek, amelyeket a sablonba préselnek. A fúrófej áthalad rajtuk. A persely veszi fel a kopást, nem a sablon teste. Ez egyfajta előfúróként működik a fúrófej számára, megakadályozva az elmozdulást, amikor az az anyagba behatol.
A sablonokat leggyakrabban fúrási műveletekhez használják. Furatokhoz is, pontos méretre dörzsárazáshoz. Menetfúráshoz is. Bármely olyan művelet, ahol egy kéziszerszámnak vagy egy forgó marónak ismételten ugyanazt a pontot kell elérnie.
A sablonok általában könnyebbek, mint a befogók. Fel lehet emelni őket. Át lehet helyezni őket a műhelyben. Néha a munkadarabhoz kell rögzíteni őket. Néha a munkadarab van befogva bennük. A szerszámmal együtt utaznak.
Mi az a szerelvény? (A munka megtartása)
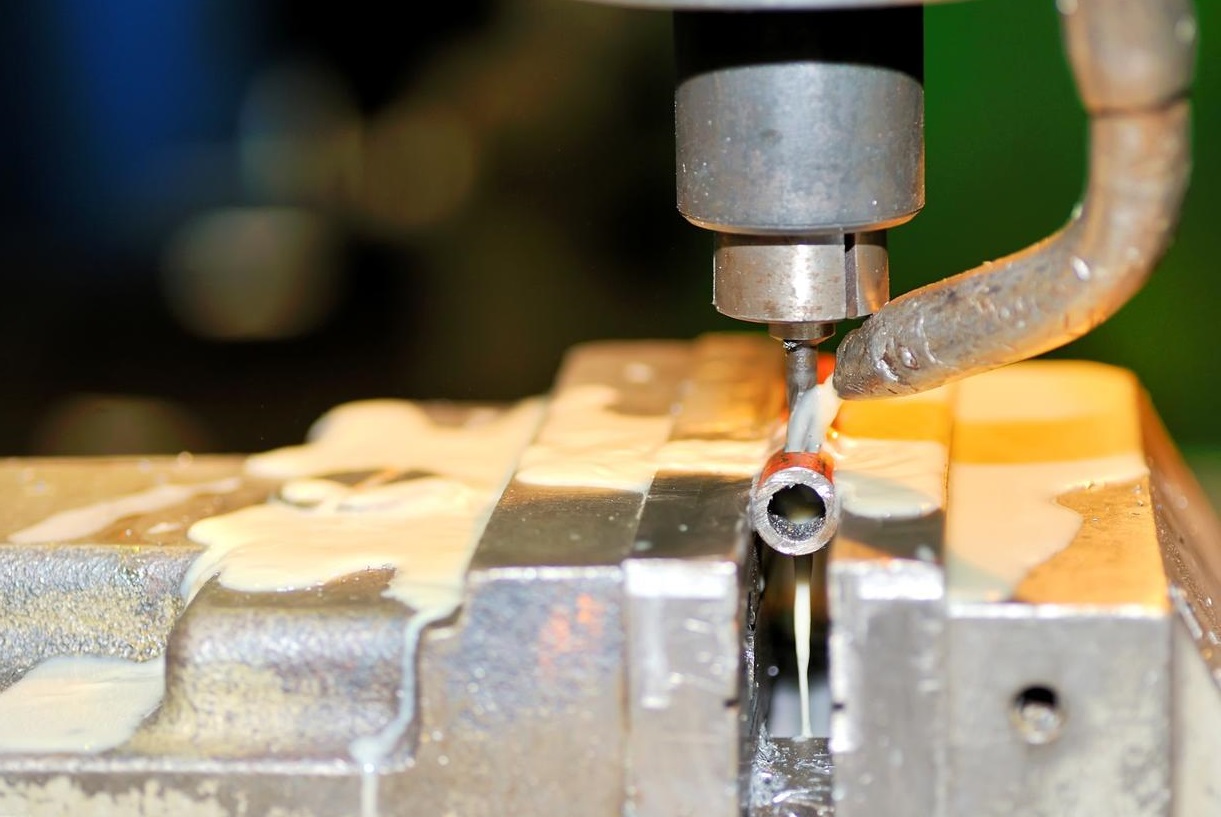
Egy szerelvény egyszerűbb koncepcióban, de nehezebb kivitelezésben. Tartja a munkát. Ennyi.
Meghatározás: A rögzítőelem egy olyan eszköz, amely elhelyezi és megtámasztja a munkadarabot. Megakadályozza annak elmozdulását. Semmi több.
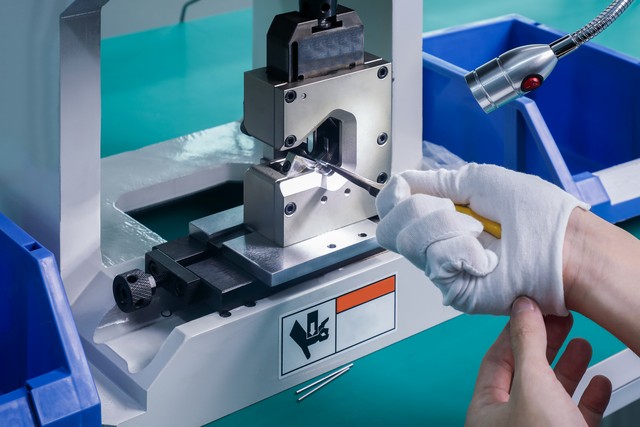
Az elsődleges feladat a géppel szembeni ellenállás. A forgácsolóerők hevesek. Egy marószerszám ki tudja húzni az alkatrészt a gyenge szorítókból. A befogónak ellen kell állnia ennek. Ez tartja a darabot rögzítetten ezekkel az erőkkel szemben.
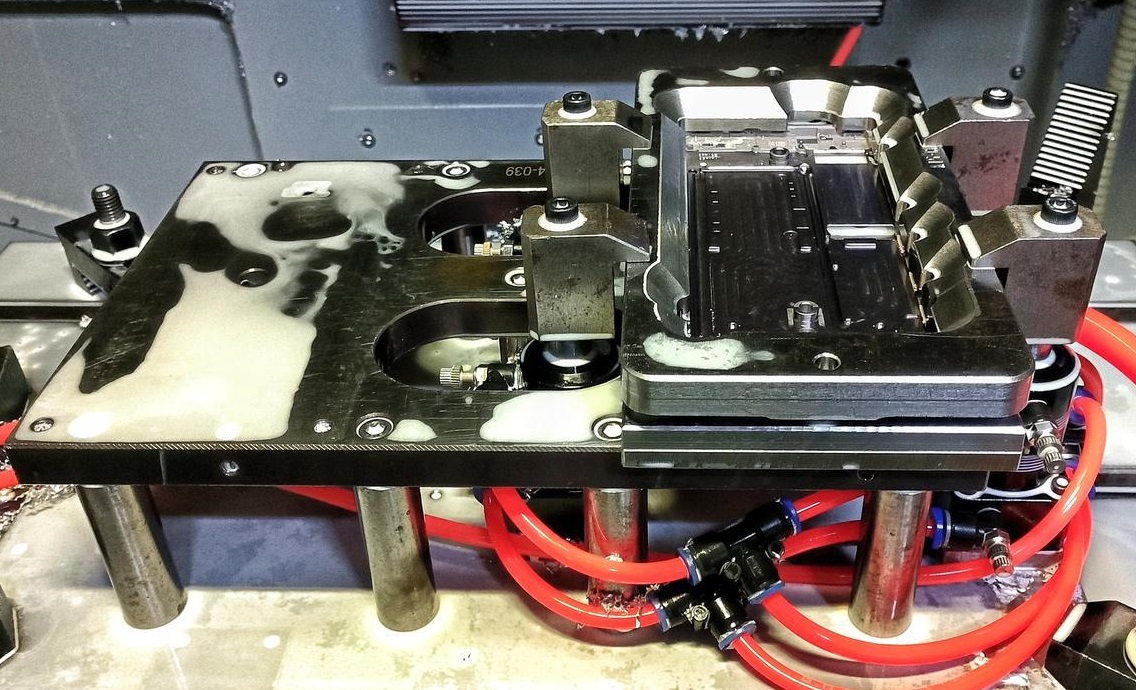
Íme a legfontosabb különbség a sablonhoz képest. A készülék egyáltalán nem vezeti a szerszámot. Ezt a gép végzi. Egy kézi marógépen a kezelő mozgatja az asztalt. Egy CNC-n a számítógép mozgatja a tengelyeket. A készülék csak ott áll, mereven és mozdulatlanul, szilárd alapot biztosítva. A lényege az alkatrész pontos elhelyezése és biztonságos rögzítése.
Mindenhol találhatunk szerelvényeket. Marógépek használják őket. Hegesztők használják az alkatrészek összeszereléséhez. Szerelősorok használják az alkatrészek pozicionálására a dolgozók vagy robotok számára. Köszörülési műveletek használják őket. Vizsgálólaboratóriumok használják az alkatrészek érzékelőkhöz vagy CMM mérőfejekhez való eljuttatására.
A befogók masszív felépítésűek. Tömegre és merevségre van szükségük. Közvetlenül a gépasztalhoz csavarozzák őket. Nem mozdulnak el. Az alkatrész odaérkezik hozzájuk, és ők rögzítik.
Jig vs. Fixture: Az egymás melletti összehasonlítás
Tedd őket egymás mellé, és a különbség nyilvánvalóvá válik.
| Jellemző | ráz | alkatrész |
| Funkció | Vezeti a vágószerszámot. | Biztonságosan tartja a munkadarabot. |
| Szerszámkapcsolat | A szerszám (perselyeken keresztül) hozzáér a sablonhoz. | A szerszám soha nem ér hozzá a rögzítendő tárgyhoz. |
| Építés | Könnyebb felépítésű, edzett perselyekkel. | Masszív, merev felépítés a stabilitás érdekében. |
| Tipikus műveletek | Fúrás, menetfúrás, dörzsárazás. | CNC marás, hegesztés, összeszerelés és köszörülés. |
Íme az egyszerű trükk, amire érdemes emlékezni. Csak két szóból áll.
Jig vezetők. Rögzítőelemek.
Ennyi. Ha vezeti a szerszámot, akkor sablon. Ha tartja az alkatrészt, akkor készülék. A nevük elárulja, mit csinálnak.
Mélyebb merülés: A helymeghatározás „3-2-1” elve
Menjünk bele mélyebben. A 3-2-1 szabály nem csak egy javaslat. Ez minden jó jig és szerelvénytervezés alapja. Ha ezt elrontod, az alkatrészek nem fognak ismétlődni.
Minden munkadarab a térben mozogni akar. Kilencféleképpen teheti ezt meg. Vannak egyenes vonalú mozgások – fel/le, balra/jobbra, előre/hátra. A másik hat? Várjunk csak, ez a matek téved. Hadd javítsam ki.
Egy alkatrésznek valójában hat szabadsági foka van. Három eltolás: mozgás az X, Y és Z tengelyek mentén. Három forgatás: forgás az X, Y és Z tengelyek körül. Összesen hat. A 3-2-1 módszer mind a hatot hat érintkezési pont segítségével vezérli.
Bontás
A Három (Elsődleges Adat)
Helyezz el három pontot az alsó felületen. Ez egy sík. Ez három dolgot állít meg: a lefelé irányuló mozgást (Z eltolás). Emellett megállítja az X körüli forgást és az Y körüli forgást. Az alkatrész nem tud billenni. Három pont, három mozgás megállt.
A kettő (másodlagos adat)
Helyezz két pontot az egyik oldalhoz. Ez egy egyenes. Ez még két dolgot megállít: az oldalirányú mozgást (X eltolás). A Z körüli forgást is megállítja. Az alkatrész nem tud arrafelé csúszni, és nem tud forogni az asztalon. Két pont, két mozgás megállítva.
Az Egy (Harmadlagos Adat)
Helyezz egy pontot a szomszédos oldalhoz. Ez egyetlen érintkezés. Ez megállítja az utolsó dolgot is: az előre- vagy hátrafelé mozgást (Y eltolás). Egy pont, egy mozgás megáll.
Miért fontos ez a minta?
Három meg kettő meg egy egyenlő hat. Mind a hat szabadsági fokot pontosan hat pont felhasználásával állítottad meg.
És itt a csapda. Ha rossz helyre adsz hozzá egy hetedik pontot, akkor túlkényszerítetted az alkatrészt. Tegyük fel, hogy két pontot helyeztél el a harmadik oldalon egy helyett. Ha az alkatrész felületei nem tökéletesen derékszögűek és síkak – és soha nem azok –, akkor a második pont nekinyomódik az alkatrésznek. Vagy felemeli azt az elsődleges adatpontokról, vagy kissé meghajlítja. Így a pozíciód nem megismételhető. Minden alkatrész másképp illeszkedik.
A 3-2-1 módszer megismételhető, stabil pozíciót biztosít anélkül, hogy az alkatrész saját tökéletlenségeivel kellene küzdeni. Ez a cél. Minden alkatrész ugyanúgy kerül beépítésre, ugyanúgy illeszkedik, és ugyanúgy kerül megmunkálásra.
Különböző típusú jigek és szerelvények felfedezése
A készülékek és szerelvények sokféle formában kaphatók. Mindegyik típus egy adott problémát old meg a gyártócsarnokban. Íme a leggyakoribbak listája.
befogó
A jig kialakítása attól függ, hogy a darab mekkora részét kell lefednie.
- Sablon JigsEzek egyszerűek. Csak egy lemez, a megfelelő helyeken lyukakkal. Ráhelyezed az alkatrészre, és átfúrod a lyukakat. Gyors, olcsó és hatékony az alapvető munkákhoz.
- Tányér JigsEgy lépéssel feljebb a sablontól. Beépített lábakkal ellátott lemezzel rendelkezik, hogy az alkatrészre állhasson. A perselyek közvetlenül a lemezbe vannak szerelve. Önálló és használatra kész.
- Box JigsEzek teljesen körülveszik az alkatrészt. Képzeljen el egy kinyíló dobozt. Beleteszi az alkatrészt, befogja, és több oldalon perselyeken keresztül fúrja ki a furatokat. Ez lehetővé teszi a különböző felületek megmunkálását a sablon áthelyezése nélkül.
- Indexelő készülékekKör alakú alkatrészekhez készült. Felszerel egy peremet vagy egy kör alakú darabot, kifúr egy sor furatot, majd a sablont precíz ütközésig elforgatja, és kifúrja a következő sort. Ez minden alkalommal tökéletes kör alakú mintázatot biztosít.
mérkőzések
A szerelvényeket a kiszolgált gépről vagy az általuk végzett feladatról nevezték el.
- CNC mérkőzésekA merevség a legfontosabb. A marási vágások hevesek. A készüléknek masszívnak kell lennie, és erősen az asztalhoz kell rögzíteni, hogy elnyelje a rezgéseket és megakadályozza a rázkódást.
- CNC esztergálás vagy esztergaberendezésekEzek egy forgó orsóra vannak szerelve. Az egyensúly kritikus fontosságú. Egy kiegyensúlyozatlan befogó nagy fordulatszámon szétrázza a gépet. Úgy kell őket tervezni, hogy pontosan forogjanak.
- Lemezhegesztés mérkőzésekA hő az ellenség. Ezek tartják az alkatrészeket egy vonalban hegesztés közben. Gyakran tartalmaznak réz alkatrészeket, mert a réz ellenáll a hőnek, és megakadályozza, hogy a hegesztés összeolvadjon a szerelvényen.
- Assembly mérkőzésekEgyszerűbb eszközök. Két vagy több alkatrészt tartanak a megfelelő illesztésben, miközben a munkás csavarozza, préseli vagy pattintja őket. A cél a gyorsaság és a könnyű rakodás.
- Ellenőrző lámpatestekMinőségellenőrzés során használják. Precíz irányban tartják az alkatrészt, hogy egy mérőeszköz vagy egy koordináta-mérőgép mérőfeje ellenőrizhesse a kritikus méreteket. Nem vágnak semmit. Csak bemutatják az alkatrészt az ellenőrnek.
Anyagok: Kemény szerszámozás vs. Lágy szerszámozás
A szerszámhoz vagy szerelvényhez választott anyag egy dologtól függ: mennyi ideig kell tartania. Ez a különbség a kemény és a puha szerszámozás között.
Kemény szerszámozás
A kemény szerszámozás acélt vagy öntöttvasat jelent. Akkor használjuk, ha a munka évekig tart. Ezernyi alkatrészből áll. Talán milliókból. A szerszámnak ezt ki kell bírnia.
Az acél szerelvények ellenállnak a nehéz vágásoknak. Nem kopnak el. A perselyek cserélhetők, de a test a helyén marad. Az öntöttvas is népszerű. Nehéz, ami elnyeli a rezgést, és idővel megtartja alakját.
Puha szerszámozás
A lágy szerszámozás alumíniumot, epoxigyantát vagy 3D nyomtatott műanyagokat jelent. Kis volumenű vagy prototípus munkákhoz használják. Lehet, hogy csak ötven alkatrészre van szükség. Lehet, hogy a terv még nem végleges.
Az alumínium gyakori. Gyorsan megmunkálható és olcsó. De kopik. A perselyek idővel meglazulhatnak. Rövid futamidőnél ez rendben van.
A 3D nyomtatott műanyagok ma már hatalmas népszerűségnek örvendenek. Tervezhetsz egy komplex szerkezetet, kinyomtathatod egy éjszaka alatt, és másnap már használhatod is. Nem fog örökké tartani, de nem is kell. Elvégzi a feladatát, és továbbléphetsz.
Megjegyzés az „áldozati kellékekről”
Ez egy speciális eset. Látszik ilyet a repülőgépiparban. A vékony alumínium héjak gyengék. Megmunkálás közben rezegnek és elhajlanak. Nem lehet őket erősen befogni torzulás nélkül.
Tehát készítesz egy áldozati rögzítőelemet. Gyakran egy epoxigyanta tömb vagy puha anyag. Egy mélyedést marsz bele, amely illeszkedik az alkatrész formájához. Az alkatrész ebbe az egyedi fészekbe illeszkedik. Ezután átmarod az alkatrészt, és beleilleszted a rögzítőelembe. A rögzítőelem sérül meg, nem az alkatrész. Egy használat után kidobod. Ez a szakma. Feláldozod a szerszámot, hogy megmentsd a drága alkatrészt.
Modern trendek: Automatizálás és modularitás
A gyártócsarnok változik. Ahogy a benne lévő eszközök is. A készülékek és a befogók sem immunisak az automatizálásra. Így néz ki ma a modern gyártás.
Nullapont-befogó rendszerek
Ez a legnagyobb változás. Képzeljen el egy vevőegységet a gépasztalán. Egy precíz furatrács reteszelő mechanizmussal. A befogóeszközhöz illeszkedő csatlakozók tartoznak.
A lámpatestet a vevőre kell helyezni. Meghúzni egy kart vagy megnyomni egy gombot. Másodpercek alatt rögzít. A pontosság mikronokon belüli. Az átállási idő tíz percről egy perc alá csökken. Le lehet húzni egy lámpatestet, fel lehet tenni egy újat, és tovább lehet működni. Nincs jelzés. Nincs söprés. Csak be kell tölteni és máris lehet.
Hidraulikus/pneumatikus szorítók
Felejtsd el a T-nyelű villáskulcsot. A modern szerelvények elektromos szorítókat használnak.
A hidraulikus szorítók hatalmas, állandó erőt fejtenek ki. Csak meg kell nyomni a kapcsolót, és máris megfogják az alkatrészt. Nincs fáradtság a kezelő számára. Nem kell találgatni, hogy mennyire elég szoros.
A pneumatikus szorítók gyorsabbak, bár kevésbé erősek. Kiválóan alkalmasak olyan összeszerelő készülékekhez, ahol az alkatrészeket meg kell tartani, de nem kell keményen megmunkálni.
Sőt mi több, ezek a gép ciklusába illeszkednek. A CNC jelzéseket küldhet a szorítóknak az automatikus nyitáshoz és záráshoz. A kezelőnek csak be kell töltenie az alkatrészeket. A gép elvégzi a többit.
Moduláris rögzítés
Ez az erektorkészlet-megközelítés. Vásárolsz egy standard alkatrészekből álló készletet: alaplemezek, pozicionáló blokkok, szorítók, emelők és csapok.
Szükséged van egy szerelvényre egy új alkatrészhez? Összerakod a készletből. Használod a futtatáshoz. Aztán szétszeded, és ugyanazokat a darabokat használod a következő munkához.
Nincsenek drága, egyedi megmunkálások. Nincsenek örökké a polcon heverő, különálló szerelvények. Csak újrafelhasználható alkatrészek, amelyek alkalmazkodnak bármihez, ami belép az ajtón. Pénzt és helyet takarít meg. Kis volumenű vagy műhelyi munkáknál nehéz verhetetlen.
Közgazdaságtan: Miért bajlódnánk jó szerszámokkal?
Költség vs. időmegtakarítás
Ránézhetsz egy szerelvény árcédulájára, és habozol. Ezerötszáz dollár egy fémtömbért néhány szorítóval? Ez meredeknek tűnik. De a matematika megváltozik, amikor a padlóra teszed.
Számítsd ki egy egyszerű munkán. Ezer alkatrész. Rögzítőelem nélkül minden alkatrész beállítása és beállítása tíz percet vesz igénybe. Ez 10 000 perc. Körülbelül 167 munkaóra, óránként ötven dollárért. Teljes munkaköltség: 8,350 dollár.
Most adjuk hozzá a szerelvényt. Ezerötszáz dollár előre. De a beállítás alkatrészenként egy percre csökken. Ez összesen 1,000 perc. Körülbelül 17 óra. Munkadíj: 850 dollár.
Adja hozzá a szerelvény költségét ehhez a munkadíjhoz. Összesen 2,350 dollárt kap. Összehasonlításképpen, a szerelvény nélkül 8,350 dollár. A szerelvény hat ezer dollárt takarít meg egyetlen futtatáson. És a következő munkához továbbra is a tiéd a szerelvény.
Ez aztán a közgazdaságtan.
Minőségbiztosítás
Egy rögzítőelem kiveszi a kezelőt a pontossági ciklusból. Nincs több szemellenző él. Nincs több minden egyes alkatrész kijelzése. Az alkatrész a rögzítőelembe kerül. A rögzítőelem a gépen található. Kész.
Az első rész helyes. A századik rész azonos. Az ezredik rész mindkettőhöz illik. A felcserélhetőség nem remény. Bele van tervezve. A selejt csökken. Az átdolgozás eltűnik. A vevői bizalom megnő.
Biztonság
Ez fontosabb, mint a pénz. Egy jó szerelvény megvédi a kezeket a veszélytől.
Képzelj el egy 10 000 fordulat/perc sebességgel forgó marógépet. Nem akarsz a közelében lenni. Egy hidraulikus vagy pneumatikus szorítókkal ellátott készülék azt jelenti, hogy be kell tölteni az alkatrészt, hátra kell lépni, és elindítani a ciklust. A gép elvégzi a többit. Nem kell kézzel tartani az alkatrészt. Nem kell a veszélyes zónába nyúlni.
Ugyanez vonatkozik a hegesztőberendezésekre is. Forró felületek. Szikrák. Füstök. A rögzítőelem mindent a helyén tart. A kezelő kezei távol maradnak.
A becsípődési pontokat kiküszöböltük. Kerüljük az éles széleket. A szerelvény ugyanúgy biztonsági eszközzé válik, mint gyártóeszközzé. Már csak ez is megéri az árát.
Összegzés
Fogjuk össze mindezt. A különbség egyszerű, de abszolút.
Egy sablon vezeti a szerszámot. Egy rögzítőelem tartja az alkatrészt. Ez az egyetlen elképzelés választja el a munkadarab-befogás két világát.
Áttekintettük az alapokat. A 3-2-1-es pozícionálási elv megakadályozza az alkatrészek elmozdulását anélkül, hogy túlzottan korlátozná őket. A különböző sablontípusok – sablon, lemez, doboz, indexelő – különböző fúrási kihívásokat kezelnek. A különböző befogók különböző gépeket szolgálnak ki – marás, esztergálás, hegesztés, összeszerelés és ellenőrzés. Az anyagválasztás a mennyiségtől függ: kemény acél hosszú futásteljesítményhez, lágy alumínium vagy nyomtatott műanyag gyors esztergálásokhoz.
A modern trendek megváltoztatják a használatuk módját. A nullpont-rendszerek másodpercek alatt cserélik a szerelvényeket. A hidraulikus szorítók megszüntetik a kezelő fáradságát. A moduláris alkatrészek lehetővé teszik az építést és az újjáépítést egyedi megmunkálás nélkül.
A gazdasági szempontok egyértelműek. Egy jó lámpatest egyetlen gyártási sorozatban megtérül. Kiküszöböli az emberi hibákat, garantálja az alkatrészek cserélhetőségét, és gondoskodik az emberek biztonságáról.
Íme a záró gondolat. Ha a megmunkálásban, a gyártástervezésben vagy a terméktervezésben dolgozol, akkor ezt meg kell értened. A megfelelő szerszámtervezés nem részletkérdés. Ez a rövidítés. Ez a közvetlen út a jövedelmezőséghez és a pontossághoz. Ha megfelelő a szerszámozás, minden más következik.
Miért válassza a NOBLE-t? precíziós megmunkálás Needs
Most már érted az elméletet. Tudod, miért vezet egy sablon és miért tart egy rögzítőelem. Látod, hogyan növeli a pontosságot és a profitot a megfelelő munkadarab-befogás. A következő kérdés gyakorlati. Ki gyártja az alkatrészeket?
Itt jön képbe a NOBLE. Az itt tárgyalt koncepciókat nap mint nap alkalmazzuk a gyártósorunkon. Komplex geometriák. Szigorú tűrések. Nehéz anyagok. Megbirkózunk velük.
Alapvető képességeink
Precíziós CNC megmunkálásra specializálódtunk igényes iparágak számára. Többtengelyes marás. Svájci típusú esztergálás. Komplex alkatrészgeometriák. Rendelkezünk a megfelelő felszereléssel és tapasztalattal, hogy megvalósítsuk az Ön terveit. A prototípusoktól a gyártási mennyiségekig mindent szállítunk.
Minőségi tanúsítványok
A tanúsítványok számítanak. Nem faldekorációk. A folyamat igazolására szolgálnak.
Az ISO 9001:2015 a mi alapunk. Ez azt jelenti, hogy van egy működő minőségirányítási rendszerünk. Mindent nyomon követünk. Folyamatosan fejlesztünk. Ipari alkalmazásoknál ez biztosítja, hogy minden szállítmány megfelel a szabványnak.
Az ISO 13485:2016 szabvány még tovább megy. Ez az orvostechnikai eszközökre vonatkozó szabvány. Ez azt jelenti, hogy megértjük a szabályozott iparágakat. A nyomonkövethetőség abszolút. A kockázatkezelés minden lépésbe beépül. Ha az alkatrész beteghez kerül, ez a tanúsítvány számít.
A NEMES Előny
Ez különböztet meg minket a többitől. A mélyreható műszaki tudást precíz kivitelezéssel ötvözzük. Azokat az alapelveket, amelyeket most tanult a munkadarab-befogásról, -pozicionálásról és -befogásról - minden nap alkalmazzuk. Szerelvényeket tervezünk. Szerelvényeket építünk. Ezeket használjuk, hogy az alkatrészeid tökéletesek legyenek.
Az elmélet számít. De a kivitelezés minden. A NOBLE-nál mindkettőt biztosítjuk.
GYIK
Lehet egy eszköz egyszerre jig és rögzítőelem is?
Ritkán, de igen. A dobozkészülék a klasszikus példa. Ez körülveszi az alkatrészt, és biztonságosan tartja, mint egy szerelvényt. De perselyekkel is rendelkezik, amelyek a fúrókat több felületen vezetik keresztül. Tehát mindkét feladatot ellátja. A legtöbb eszköz egyetlen szerephez ragaszkodik. A dobozkészülékek a kivétel, ami erősíti a szabályt.
Szükségem van egy szerelvényre? 3D nyomtatás?
Nem magára a nyomtatóra vonatkozik. A gép rétegről rétegre építi az alkatrészeket vágóerő nélkül. Nincs szükség semmilyen rögzítésre.
De gondoljon az utófeldolgozásra. Ha lyukakat kell fúrnia vagy jellemzőket kell megmunkálnia egy nyomtatott alkatrészben, akkor igen, szüksége van egy rögzítőelemre. A nyomtatott alkatrészek szokatlan alakúak lehetnek. A másodlagos műveletekhez egyedi rögzítőelem nélkül tartani őket frusztráló és pontatlan.
Mi a különbség a jig és a sablon között?
A sablon a legegyszerűbb szerszámforma. Ez csak egy lap lyukakkal vagy élekkel, amiket követni kell. Ráhelyezed az alkatrészre, és átrajzolod vagy átfúrod rajta a mintát.
A sablon fejlettebb. Lábakkal rendelkezik, hogy az alkatrészre álljon. Perselyekkel rendelkezik a szerszám pontos vezetéséhez. Lehetnek rajta szorítók, hogy a helyén tartsa. Egy sablon vezet. A sablon vezeti és gyakran pozicionálja is magát.
Hogyan válasszak a lágy és a kemény szerszámozás?
Nézd meg a hangerőt és az idővonalat.
Válassz puha szerszámokat – alumíniumot, 3D nyomtatott műanyagot, epoxit –, ha gyorsan szükséged van alkatrészekre. Prototípusokhoz. Kis szériákhoz. Tervezési iterációkhoz. Olcsó és gyors. Elkopik, de nem sokáig lesz rá szükséged.
Válasszon kemény szerszámokat – acélt, öntöttvasat –, ha a gyártás több ezer alkatrészből áll. Ha a terv már készen van. Ha évekig tartó tartósságra van szüksége. Kezdetben többe kerül, de idővel tartósságban és pontosságban megtérül.







