
Bevezetés
A mérnök befejezte az alkatrész tervrajzait, és azok nagyszerűen mutattak a képernyőn. De itt a probléma: hogyan kell ezt a dolgot valójában elkészíteni?
Két fő út létezik. Az egyik az additív, azaz gyors prototípusgyártás – az alkatrészek rétegről rétegre történő építése közvetlenül digitális fájlokból. A másik a formatív, azaz hagyományos öntés, az anyag formázása kemény szerszámokkal. Első pillantásra hasonlónak tűnnek. De nem azok. A különbségek mélyen gyökereznek.
A lényeg a következő. Nincs egyetlen módszer sem univerzálisan jobb. Ez egy csapda. Az igazi kérdés az, hogy melyik módszer illik az adott projekthez. A mennyiség számít. Az időbeosztás számít. A terv összetettsége számít. A kereskedelmi céljaid számítanak mindenekelőtt.
Mi a gyors prototípus?
Először is definiáljuk a gyors prototípusgyártást. Ez egy sor additív folyamat. A mérnökök egy CAD fájllal kezdenek. A gép rétegről rétegre anyagot adagolva építi meg az alkatrészt. Nincsenek öntőformák. Nincsenek szerszámok. Csak a digitális terv és a gép.
Számos gyakori technológia található ebbe az esernyőbe:
- FDM(Fused Deposition Modeling). Képzelj el egy fúvókán keresztül extrudált műanyag szálat. Egyszerű, olcsó, jó az alapmodellekhez.
- SLA(Sztereolitográfia). Lézert használ a folyékony gyanta kikeményítéséhez. Sokkal simább felület. Jobb részletgazdagság.
- SLS(Szelektív lézeres szinterezés). A lézer megolvasztja a nejlonport. Nincs szükség tartószerkezetekre. Erős, funkcionális alkatrészek.
- DMLS/SLM(Közvetlen fém lézeres szinterezés). Ugyanaz a koncepció, de fémporral. Titán, alumínium, rozsdamentes acél. Fém alkatrészekhez.
A legfontosabb jellemzők különböztetik meg ezt a hagyományos gyártástól. Nem kell heteket várni egy öntőformára. Egyenesen a digitális fájlból egy fizikai alkatrészhez jutunk. Ha a terv megváltozik, csak újra kell nyomni. Ez ideális az iteratív munkához – próbáld ki, rontsd el, javítsd meg, próbáld újra.
Szóval hova illik ez? A gyors prototípusgyártás a legjobb a tervek validálásához, az alak és illeszkedés ellenőrzéséhez, a funkcionális teszteléshez és a kis volumenű gyártáshoz, amikor csak néhány alkatrészre van szükség. Nem ezer darab gyártására szolgál. Arra, hogy a terv tökéletes legyen, mielőtt a komolyabb szerszámozásra koncentrálnánk.
Mik azok a hagyományos formák?
Most nézzük a másik oldalt. A hagyományos öntőformák kemény megmunkálásúak. A formát acélból vagy alumíniumból munkáljuk meg. Ez egy fizikai, állandó üreg. Miután elkészült, rögzítjük.
Gyakori folyamatok ebben a kategóriában:
- Fröccsöntés műanyagokhoz. A tömegtermelés igáslova. Az olvasztott műanyagot egy acélüregbe lövik, lehűtik, majd kidobják.
- Présöntés fémekhez. Az olvadt fémet egy öntőformába fecskendezik. Gyors, pontos, jó alumíniumhoz és cinkhez.
- Préselés kompozitokhoz. Az előmelegített anyagot egy fűtött formába préselik. Gyakori a hőre keményedő és a szálerősítésű alkatrészeknél.
- Fém fröccsöntés (MIM)A porkohászatot ötvözi a műanyag fröccsöntés komplex, kis fém alkatrészekhez.
A közgazdaságtan itt teljesen felborul. A kezdeti költség magas. A formaért fizetsz. Az acél pénzbe kerül. A megmunkálás időt vesz igénybe. De miután a forma elkészült, az egységköltség szinte nullára csökken. Több ezer vagy millió alkatrészt gyártasz darabonként fillérekért.
Van azonban egy kompromisszum. A formák fegyelmet kényszerítenek. Szabályok szerint kell tervezni – ferde szögek, hogy az alkatrész kioldódjon, egyenletes falvastagság a süllyedési nyomok elkerülése érdekében, megfelelő zárófészek-elhelyezések. Nem lehet csak úgy bármilyen alakzatot elkészíteni. A forma diktálja a tervet.
Szóval mikor érdemes ezt használni? A hagyományos öntőformák a legjobbak nagy volumenű gyártáshoz. Akkor érdemes választani, ha szűk tűréshatárokra, gyártási minőségű anyagokra és kiszámítható, megismételhető folyamatra van szükség. Ha százezer darabot gyárt, ez a te utad. A kezdeti fájdalom hosszú távon megtérül.
Fej-fej összehasonlítás
Tegyük egymás mellé ezt a két megközelítést. A különbségek nem aprók. Minden döntésedet befolyásolják.
Költségszerkezet
A gyors prototípusgyártás kezdetben kevés beruházást igényel. Fizetni kell a gépi időért és az anyagért. De minden alkatrész nagyjából ugyanannyiba kerül. Nincs méretgazdaságosság.
A hagyományos öntőformák az elején komoly nehézségekkel küzdenek. Maga a szerszám drága. Az acél megmunkálása időt és szakértelmet igényel. De ha elkészült, minden további alkatrész fillérekbe kerül.
A megtérülési pont általában 500 és 1,000 darab között van. Ez alatt a gyors prototípusgyártás a teljes költség tekintetében nyer, efelett pedig a forma gyorsan megtérül.
átfutási idő
A gyors prototípusgyártással órák vagy napok alatt eljuthat a fájltól az alkatrészig. Nem kell a szerszámgyártókra várnia. Nincs sor a formagyártásnál.
A hagyományos öntőformák elkészítése hetekig vagy hónapokig is eltarthat. A formát meg kell tervezni, programozni, megmunkálni és tesztelni kell. Nem lehet siettetni a folyamatot anélkül, hogy a minőség kockáztatása ne történne.
Tervezési szabadság
Itt a gyors prototípusgyártásnak nincs párja. Nincsenek tervezési korlátok. Belső rácsokat építhetsz. Csavarható és forgó csatornákat nyomtathatsz. Az alámetszések nem számítanak. A gép azt építi meg, amit rajzolsz.
A hagyományos öntőformák szigorú szabályokat támasztanak. Szükségesek a merülési szögek. A falvastagságnak egyenletesnek kell lennie. Az alámetszések költséges oldalsó műveleteket vagy emelőket igényelnek. Maga a forma határozza meg, hogy milyen formák lehetségesek.
Anyagtulajdonságok
A gyors prototípusgyártáshoz szükséges anyagok hosszú utat tettek meg. De még mindig van egy gyengeségük. Az alkatrészek anizotropok – a rétegvonalak mentén erősebbek, mint azokon át. A rétegek tapadása mindig potenciális meghibásodási pont.
A hagyományos öntőformák valódi gyártási anyagokat használnak. Izotrópok. A szilárdságuk minden irányban azonos. Az anyagminősítések szabványosak. Pontosan tudja, mit kap.
Felület kidolgozása & Tűrések
A gyors prototípusgyártás jó felületeket eredményez. Egyes technológiák, mint például az SLA, meglehetősen simák. A legtöbbjük azonban utófeldolgozást igényel – csiszolást, polírozást, bevonatolást – a gyártási minőség eléréséhez. A tűrések megfelelőek, de gépenként és anyagonként eltérőek.
A hagyományos öntőformák közvetlenül a szerszámból kiszállítják a formaminőségű felületeket. A textúrák konzisztensek. A tűrések szűkek és több ezer cikluson keresztül megismételhetők.
Kötetkapacitás
A gyors prototípusgyártás kis volumenű gyártásra alkalmas. Egytől százig terjedő sorozatgyártás jellemző. Több gépet futtató nyomdaüzemekben ezres darabszám is elérhető. De ez már túlzás.
A hagyományos öntőformák száma ezerrel kezdődik, és több millióval is felér. Miután a szerszám elkészült, a mennyiség nem korlátozó tényező. A gép csak forog tovább.
Íme a gyakorlati tanulság. A gyors prototípusgyártás az előkészületeket szolgálja – a tervfeltárást, a korai tesztelést és az alacsony darabszámú igényeket. A hagyományos öntőformák a hátsó szakaszokat szolgálják – a gyártási mennyiséget, az ismételhetőséget és a tanúsított anyagokat. A választás nem arról szól, hogy melyik a jobb, hanem arról, hogy hol tartasz a fejlesztési ciklusban.
A középút: Gyors szerszámok & Hídszerszámok
A két véglet egyértelmű. A gyors prototípusgyártás gyorsan alkatrészeket biztosít, de az egységköltség magas marad. A hagyományos formák alacsony egységköltséget biztosítanak, de előzetesen sok pénzt és időt igényelnek. Van egy középút. Érdemes megvizsgálni.
Itt jönnek képbe a gyorsszerszámozás és az áthidaló szerszámozás. Az ötlet egyszerű. Gyorsabban és olcsóbban építesz egy szerszámot, mint egy teljes gyártású acélöntőformát. Nem fog örökké működni. De elég sokáig működik ahhoz, hogy átvészeld a kritikus fázist.
Íme a gyakori megközelítések:
Alumínium öntőformák. Az alumínium gyorsabban forgácsolható, mint az acél. Lágyabb, ezért a szerszám élettartama rövidebb. De 1,000-10 000 alkatrész készíthető belőle. Sok termék esetében ez elég a piacra dobáshoz, a piaci érvényesítéshez és a bevétel generálásához, miközben az acélöntőformát gyártják.
3D nyomtatott formák. Közvetlenül a forma magját és üregét nyomtatod ki. Nagynyomású fröccsöntéshez nem. De uretánöntéshez – vákuumöntéshez – jól működik. Rövid szériás, jó részletgazdagságú alkatrészeket kapsz.
Lágy szerszámozás. A szilikon öntőformák a klasszikus példa. Öntsünk egy sablont, készítsünk egy szilikon negatívot, és öntsük poliuretán gyantákat. Minden öntőforma 10-50 alkatrészt eredményez. Alacsony költség. Gyors átfutási idő.
Szóval, mikor használod ezt az arany középutat?
A piaci validáció az egyik ilyen. Valódi alkatrészekre van szükséged, hogy megmutathasd a forgalmazóknak vagy tesztelhesd az ügyfelekkel. Nem ezerre. Talán ötvenre. A hídszerszámok segítségével nem kell acélra várnod.
A kísérleti gyártás egy másik. Ön irányítani akarja a szerelősort, betanítani a munkásokat és kidolgozni a folyamatot. A kemény szerszámgyártás még nem áll készen. Az áthidaló szerszámozás tölti be az űrt.
A bevezetés előtti készlet kritikus fontosságú. Készletre van szükséged a bevezetéshez. Az acélformát megmunkálják. Alig várod. A hídszerszámozás lehetővé teszi, hogy most felhalmozd a készletet, és később áttérj a termelési eszközökre.
Gyakorlatilag ezt gyors prototípusgyártásnak nevezik. Gyors szerszámozási módszereket alkalmaznak lényegében sorozatgyártási minőségű alkatrészek előállítására, csak kisebb mennyiségben. Ez egy átmeneti stratégia. És gyakran ez dönti el, hogy sikerül-e elérni egy indulási időszakot, vagy sem.
Iparágspecifikus alkalmazási példák
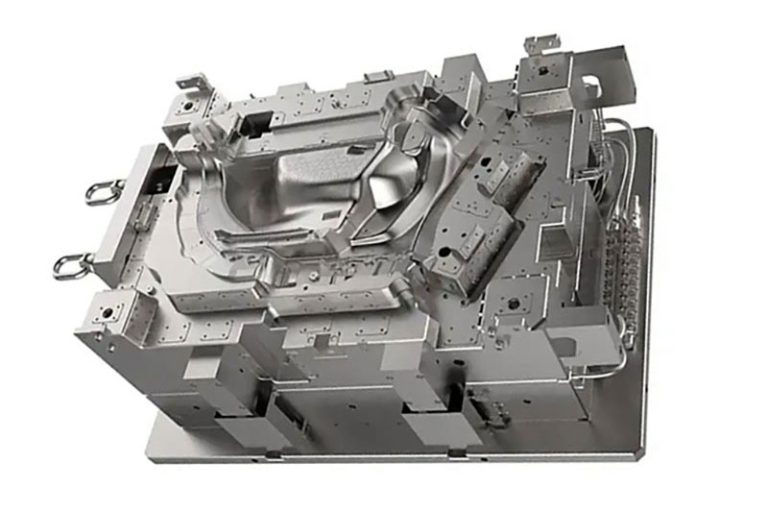
Az elmélet hasznos. De láthatjuk, hogy a valódi döntések hogyan játszódnak le az egyes iparágakban. Így választanak a különböző szektorok a gyakorlatban e módszerek közül.
Orvosi és egészségügyi ellátás
| Alkalmazás | Módszer | Indoklás |
| Sebészeti útmutatók | gyors prototípus | Páciensspecifikus geometria. Egyszeri használat. Nincs szükség szerszámokra. |
| Egyedi hallókészülékek | gyors prototípus | Tömeges testreszabás. Minden egység egyedi. Digitális munkafolyamat. |
| Fecskendők, fiolák | Hagyományos formák | Ultra nagy térfogat. Szigorú tűréshatárok. Sterilitási követelmények. |
| Ortopéd implantátumok | Mindkét | A csontok benövéséhez szükséges rácsszerkezetekhez adalékanyag szükséges. A nagy volumenű alkatrészekhez továbbra is öntést alkalmaznak. |
Az orvosi szektor megosztott. A betegspecifikus eszközök additívvá válnak. A nagy volumenű eldobható eszközök a hagyományos öntőformáknál maradnak.
Autóipari
| Alkalmazás | Módszer | Indoklás |
| Koncepcióautó belső terek | gyors prototípus | Egy vagy két egység. Csak esztétikai okokból. Nincs szükség tartósságra. |
| Prototípus motortartó konzolok | gyors prototípus | Funkcionális tesztelés a szerszámok beszerzése előtt. |
| Ajtókilincsek, díszlécek | Hagyományos formák | „A” osztályú felületek szükségesek. Az UV-állóság számít. |
| Motorháztető alatti alkatrészek | Hagyományos formák | Nagy térfogat. Hőkövetelmények. Vegyi ellenállás. |
Az autóipar a ciklus elején gyors prototípusgyártást alkalmaz. A gyártás során az alkatrészek szinte mindig hagyományos formákba kerülnek. A mennyiség túl nagy ahhoz, hogy bármi mást indokoljon.
Repülés és védelem
| Alkalmazás | Módszer | Indoklás |
| Régi repülőgép-alkatrészek | gyors prototípus | Az eredeti szerszámok elavultak. Alacsony a kereslet. Az adalékanyag tölti be az űrt. |
| Befektetési öntési minták | gyors prototípus | Komplex hűtőcsatornák a turbinalapátokban. A nyomtatott minták lehetővé teszik a geometriát. |
| Belső alkatrészek | Hagyományos formák | Szigorú gyúlékonysági tanúsítvány. Az anyagokat minősíteni kell. |
A repülőgépipar konzervatív. A tanúsítás határozza meg a választást. De a hagyományos támogatás és az összetett geometriák esetében a gyors prototípusgyártás erős szerepet vívott ki magának.
Consumer Electronics
| Alkalmazás | Módszer | Indoklás |
| Prototípus esetek | gyors prototípus | Ergonómiai tesztelés. Megjelenés és érzet validálása. |
| Gyártás indítása | Gyors szerszámok | Gyorsan piacra kerül. A hídszerszámozás előkészíti a készleteket, miközben a kemény szerszámozás befejeződik. |
| Szerkezeti zárójelek | Hagyományos formák | Szilárdsági követelmények. EMI árnyékolási igények. |
| Vízálló burkolatok | Hagyományos formák | 100 mikron alatti tűrések. A tömítéseknek következetesen kell működniük. |
A szórakoztatóelektronikai iparágak a sebesség jegyében élnek. A hídszerszámozás itt gyakori. Nem várhatsz hónapokat az acélra, ha telefontokot dobsz piacra.
Nehézgépek és ipari gépek
| Alkalmazás | Módszer | Indoklás |
| Szerelőkészülékek, szerelvények | gyors prototípus | Igény szerint. Gyors átfutási idő. Alacsony stressz. |
| Hidraulikus elosztók | Mindkét | Az összetett belső csatornák additív módon készülnek. A standard kivitelek megmunkálva vagy öntve maradnak. |
| Nagyméretű berendezéspanelek | Hagyományos formák | A méret határozza meg a költségeket. A mennyiség igazolja az eszköz értékét. |
Az ipari berendezések mindkét módszert alkalmazzák. A készülékek és a befogók tökéletesen alkalmasak a gyors prototípusgyártáshoz. A gyártás során az alkatrészek hagyományos gyártási folyamatokat követnek, kivéve, ha a geometria másképp kívánja.
A minta következetes. A gyors prototípusgyártás és a gyors szerszámgyártás dominál a korai szakaszban – prototípusok, páciens-specifikus alkatrészek és alacsony igényű örökölt támogatás. A hagyományos öntőformák akkor veszik át az irányítást, amikor a mennyiség, a tanúsítás vagy a felületkezelés válik az elsődleges mozgatórugóvá. Az arany középút, az áthidaló szerszámozás, gyakran az okos megoldás a termékbevezetéseknél, amikor a sebesség ugyanolyan fontos, mint a minőség.
Döntési keretrendszer: Hogyan válasszunk
Három kritikus kérdés
Kezdd itt. Ez a három kérdés a helyes útra terel majd.
Mekkora a szükséges mennyiség?
Ez a legnagyobb emelő.
100 egység alatt? Gyárts gyors prototípust. Ekkora mennyiségnél nem indokolható a szerszámgyártás. A matek nem működik.
100 és 5,000 darab között van? A szürke zónában vagy. Itt van a gyorsszerszámozás és a hídszerszámozás a főszerszám. Alumínium öntőformák. Szilikon öntőformák. 3D nyomtatott szerszámok. A számok határozzák meg a konkrét megközelítést.
Több mint 5,000 darab? A hagyományos öntőformák kezdenek értelmet nyerni. Az előzetes költségek elég vékonyra oszlanak. Az egységenkénti megtakarítás valóssá válik.
Formázható a geometria?
Vannak olyan formák, amiket nem lehet hagyományos öntőformával elkészíteni.
Gondolj a belső csatornákra, amelyek elcsavarodnak. Súlyos alámetszések, amelyek összetett mellékhatásokat igényelnének. Organikus rácsok a csontok benövéséhez. Ezek a geometriák még nagyobb volumen esetén is additív gyártásra kényszeríthetnek. A szerszám túl bonyolult vagy lehetetlen lenne megépíteni. A gyors prototípusgyártás válik a gyártási módszerré, nem csak a prototípus-módszerré.
Milyen anyagigényeid vannak?
Az anyagok számítanak. Itt van a hagyományos öntőformáknak nagy előnyük.
Tanúsított lángállósági besorolásra van szüksége? Biokompatibilitási dokumentációra? Specifikus mechanikai tulajdonságokra teljes nyomon követhetőséggel? A hagyományos formák minősített, tesztelt és tanúsított anyagokat használnak. A folyamat validált.
A gyors prototípusgyártáshoz szükséges anyagok fejlődnek. De a kritikus alkalmazásokhoz szükséges tanúsítás és konzisztencia terén még mindig elmaradnak.
Kerülendő közös hibák
Itt botlanak meg az emberek. Tanulj ezekből.
Túl korai szerszámbeállítás. Elkötelezed magad egy acélforma mellett, mielőtt a tervet jóváhagyták volna. Aztán hibát találsz benne. Így egy drága szerszámmal kell foglalkoznod, amit módosítani vagy cserélni kell. Először validálj. Aztán szerszámozd.
Gyors prototípusgyártás nagy volumenhez. Megszokod a sebességet. Folyamatosan rendelsz alkatrészeket a 3D nyomtatótól. De soha nem végzel egységköltség-elemzést. Ezer darabnál többet költesz, mint amennyibe egy öntőforma került volna. Ismerd a megtérülési pontot.
3D nyomtatásra tervezés méretarány figyelembevétele nélkül. Additív gyártásra optimalizálsz. Komplex belső szerkezetek. Nincsenek huzatszögek. Aztán a térfogat növekszik. Át kell térni a fröccsöntésre. Az alkatrész nem fröccsönthető. A nulláról kell újratervezni. Mindig kérdezd meg magadtól: mi történik, ha ez térfogatra vált?
A hagyományos öntőformák átfutási idejének alábecslése. Az acélöntőformák elkészítése hetekig vagy hónapokig is eltarthat. Az emberek ezt elfelejtik. Megtervezik a bevezetési dátumot anélkül, hogy figyelembe vennék a szerszámkészítést. Aztán kapkodnak. A hídszerszámok léteznek erre a megoldásra, de csak akkor, ha előre tervezel rá.
A döntési keretrendszer egyszerű szerkezetű, de nehezen kivitelezhető. Tedd fel a térfogat kérdését. Tedd fel a geometria kérdését. Tedd fel az anyag kérdését. Ezután válaszd ki az utadat, és figyelj a gyakori csapdákra. Így kerülheted el a pénz és az idő pazarlását.
A NOBLE-ról — Megbízható partnere Precíziós gyártás
Hadd legyek őszinte azzal kapcsolatban, hogy kik is a NOBLE és mit csinálunk. Van egy terved. El kell készítened. A prototípustól a gyártásig ritkán egyenes út vezet. Mi itt vagyunk, hogy eligazodjunk benned.
Kik vagyunk?
A NOBLE egy CNC megmunkálással és precíziós gyártással foglalkozó vállalat. De ez a leírás nem igazán tükrözi a lényeget. Egy 3D nyomtató irodával, amely csak prototípusokat készít, vagy egy nagy volumenű fröccsöntő műhellyel, amely csak a gyártást végzi, ellentétben mi a kettő között helyezkedünk el. Mindkét végletet kezeljük, és mindent, ami a kettő között van. A mérnökök hozzánk jönnek. A terméktervezők ránk támaszkodnak. Az orvostechnikai eszközök innovátorai megbíznak bennünk. Támogatjuk Önt az első koncepcióalkatrésztől a teljes gyártásig – és a gyors szerszámozás kritikus fontosságú hídján keresztül, amelyet a legtöbb műhely figyelmen kívül hagy.
Alapvető képességeink
| Képesség | Részletek |
| CNC megmunkálás | 3, 4 és 5 tengelyes marás; CNC esztergálásSvájci stílusú megmunkálás; |
| Feldolgozott anyagok | Műszaki műanyagok (ABS, PEEK, Ultem, Nejlon), alumínium, rozsdamentes acél, titán, sárgaréz, egzotikus ötvözetek |
| Gyors szerszámok | Alumínium és lágyacél öntőformák hídgyártáshoz – 1,000–10 000 darab |
| Prototípus- | Nagy pontosságú megmunkált prototípusok funkcionális teszteléshez és tervvalidációhoz |
| Termelési mennyiségek | Alacsony és közepes mennyiségek – 50–50 000+ egység – állandó ismételhetőség mellett |
Minőségi tanúsítványok
A minőség számunkra nem egy pipa, hanem az alap.
ISO 9001:2015 – Ez az alapkövetelmény. Következetes folyamatok. Folyamatos fejlesztés. Ügyfél-elégedettség minden iparágban.
ISO 13485:2016 – Ez az orvosi szabvány. Szigorúbb. Igényesebb. Azt jelenti, hogy validált folyamatokat követünk. Teljes körű nyomon követhetőséget biztosítunk. Kezeljük a kockázatokat. Az orvostechnikai eszközöket gyártó vállalatok számára ez a tanúsítvány lerövidíti a beszállítói minősítési határidőt. Biztosítja Önt abban, hogy a szabályozási követelmények teljesülnek.
Miért érdemes a NOBLE-lal együttműködni?
Műszaki szakértelem a folyamatokon átívelően
Nem csak gépeket üzemeltetünk. Segítünk eldönteni, melyik folyamat az értelmes. Mérnöki csapatunk felülvizsgálja a tervét. Azonosítjuk a gyárthatósági kockázatokat. A legköltséghatékonyabb utat javasoljuk a mennyiség, az ütemterv és az anyagszükséglet alapján. Ön egy partnert kap, nem egy beszállítót.
Zökkenőmentes átmenet a prototípusról a gyártásra
Vannak műhelyek, amelyek nagyszerűek prototípusok készítésében. Nehézséget okoz nekik, ha méretezésre van szükség. Mások a gyártást intézik, de nem hajlandóak kis sorozatokat gyártani. Mi mindkettőt csináljuk. Ugyanaz a mérnökcsapat, amelyik leszállítja az első öt prototípust, az első 50 000 gyártási egység méretezésére is alkalmas. Nincs átadások. Nincsenek meglepetések.
Orvosi minőségű minőségi szabványok
Az ISO 13485:2016 tanúsítványunk nem egy kitűző a falon. Azt jelenti, hogy folyamataink validáltak. Anyagaink nyomon követhetők. Minőségi nyilvántartásaink dokumentáltak. Változáskezelésünk szigorú. Az orvostechnikai eszközöket gyártó vállalatok számára ez fontos. Ez azt jelenti, hogy kevesebb időt töltenek a beszállítók minősítésével, és több időt a szabályozási benyújtással.
Gyors átfutási idő kompromisszumok nélkül
Fejlett CNC-berendezéseket kombinálunk hatékony munkafolyamatokkal. Az eredmény olyan átfutási idők, amelyek az additív prototípusgyártás és a hagyományos gyártás között helyezkednek el. Napok alatt megmunkált prototípusokra van szüksége? Mi ezt is megcsináljuk. Alumínium szerszámokra van szüksége heteken belül? Azt is megcsináljuk. A sebesség nem megy a pontosság rovására.
Elkötelezettség a folyamatos fejlesztés mellett
Folyamatosan beruházunk. Új gépek. Alkalmazottak képzése. Folyamatautomatizálás. Képességeink fejlődnek, ahogy a termékkövetelmények egyre magasabbak.
Iparágak, amelyeket kiszolgálunk
| Ipar | Tipikus alkatrészek |
| Orvosi és ortopédiai | Sebészeti eszközök, implantátumvizsgálatok, egyedi szerszámok, I/II. osztályú eszközalkatrészek |
| Autóipari | Funkcionális prototípusok, készülékek és szerelvények, kis szériás gyártású alkatrészek |
| Consumer Electronics | Burkolatok, hűtőbordák, precíziós konzolok |
| Ipari berendezések | Hidraulikus alkatrészek, gépalkatrészek, összeszerelő szerszámok |
Küldje el nekünk CAD-fájljait. Meséljen a projektjéről. Mérnöki csapatunk áttekinti és az Ön céljaira szabott gyártási javaslatokat tesz. Mi készen állunk, amikor Ön is.
FAQ
Használhatok 3D nyomtatott alkatrészeket a végső gyártáshoz?
Igen, bizonyos esetekben. Kis volumenű gyártások, páciens-specifikus implantátumok és összetett geometriák, amelyek nem önthetők. Nagy volumenű vagy tanúsított anyagok esetén azonban a hagyományos öntés továbbra is a standard.
A gyors szerszámozás ugyanolyan jó, mint a hagyományos szerszámozás?
A céljának megfelelően igen. Az alumínium öntőformák 1,000–10 000 cikluson át tartó jó minőségű alkatrészeket adnak. Nem tartanak olyan sokáig, mint az acél, de olcsóbbak és gyorsabban megmunkálhatók. Nem rosszabb – hanem más. A szerszámot a mennyiséghez kell igazítani.
Mennyi az átfutási idő egy alumínium öntőforma és egy acél öntőforma esetében?
Az alumínium öntőformák gyártási ideje jellemzően 2-4 hét. Az acél öntőformáké 8-16 hét. A különbség a megmunkálási időben és a hőkezelésben rejlik. Ennek megfelelően tervezzen.
Melyik a környezetbarátabb?
Nincs egyszerű válasz. Az additív gyártás több energiát használ alkatrészenként, de kevesebb hulladékot termel. A fröccsöntés nagy volumennél nagyon kevés hulladékot termel alkatrészenként, de a szerszám beágyazott energiáját tartalmazza. A legzöldebb választás az, amelyik a volument a módszerhez igazítja – a túlgyártás vagy a túlzott szerszámozás így is, úgy is pazarló.







