
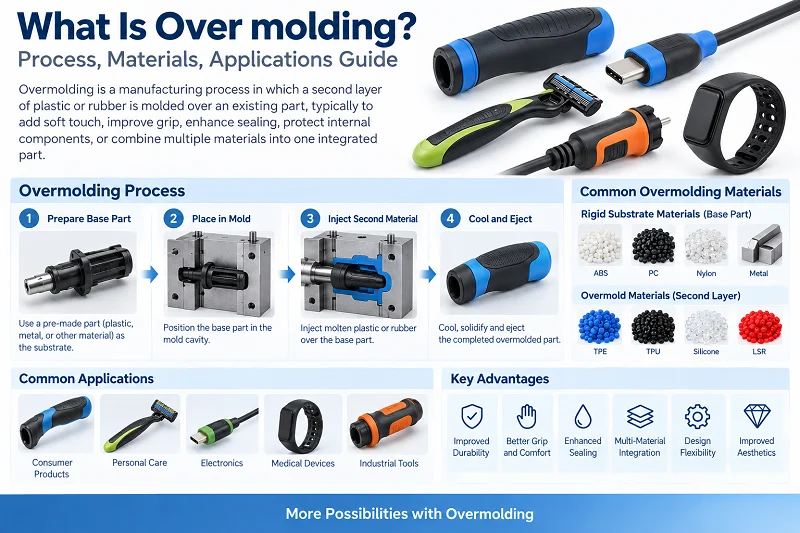
ओवरमोल्डिंग एक प्रकार की इंजेक्शन मोल्डिंग प्रक्रिया है। यह दो सामग्रियों को आपस में मजबूती से जोड़ती है। प्रत्येक सामग्री अपना-अपना काम करती है। यह प्रक्रिया कई नए उद्योगों में व्यापक रूप से उपयोग की जाती है, जैसे कि एयरोस्पेस, स्मार्ट रोबोट और चिकित्सा पुर्जों का निर्माण। यह गाइड ओवरमोल्डिंग का संपूर्ण अवलोकन प्रदान करती है। इसमें प्रक्रिया के सिद्धांत, अनुप्रयोग, सामान्य सामग्रियां और विशिष्ट संचालन शामिल हैं। यह आपके सभी प्रश्नों के उत्तर देती है।

1. ओवरमोल्डिंग क्या है?
ओवरमोल्डिंग एक दो-चरण वाली इंजेक्शन मोल्डिंग प्रक्रिया है। सबसे पहले, एक आधार भाग एक प्लास्टिक से बनाया जाता है। इस आधार को सबस्ट्रेट कहा जाता है। फिर सबस्ट्रेट को दूसरे मोल्ड में रखा जाता है। इसकी सतह पर एक पतली बाहरी परत चढ़ाई जाती है। यह बाहरी परत आमतौर पर नरम प्लास्टिक या रबर की होती है। अंतिम परिणाम एक ऐसा भाग होता है जो अंदर से कठोर और बाहर से नरम होता है। ये दोनों सामग्रियां आमतौर पर संयुक्त भाग में अलग-अलग कार्य करती हैं। ओवरमोल्डिंग का उपयोग कई उद्योगों में विभिन्न उद्देश्यों के लिए व्यापक रूप से किया जाता है।
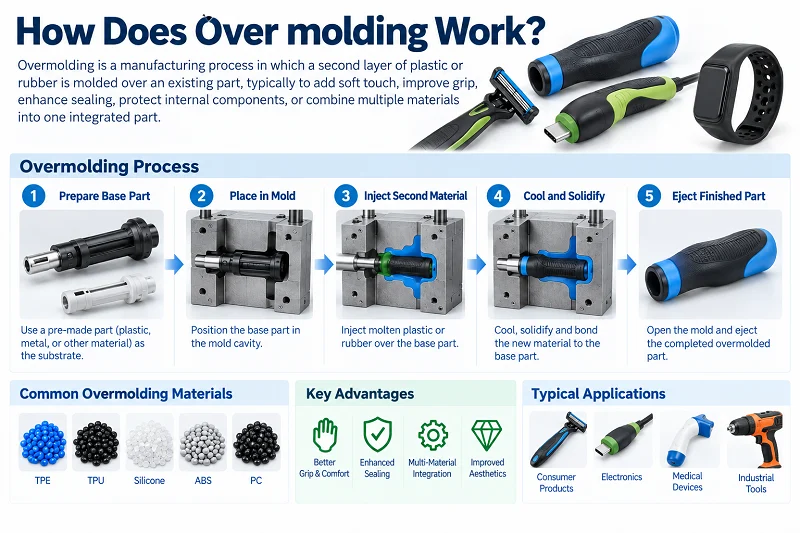
2. ओवरमोल्डिंग कैसे काम करती है??
ओवरमोल्डिंग दो चरणों में की जाती है।
पहला चरण: एक आधार भाग एक ही प्रकार के प्लास्टिक से बनाया जाता है। इस भाग को सब्सट्रेट कहा जाता है। सब्सट्रेट कठोर प्लास्टिक या धातु का हो सकता है।
दूसरा चरण: सब्सट्रेट को दूसरे सांचे में रखा जाता है। फिर एक दूसरी सामग्री डाली जाती है। यह सामग्री आमतौर पर नरम प्लास्टिक या रबर होती है। यह सब्सट्रेट की सतह के चारों ओर लिपट जाती है और एक पतली बाहरी परत बनाती है।
मुख्य बिंदु: दोनों पदार्थों का रासायनिक या यांत्रिक रूप से जुड़ना आवश्यक है। अन्यथा, बाहरी परत आसानी से निकल सकती है।
सामान्य संयोजन: कठोर प्लास्टिक + नरम प्लास्टिक, धातु + रबर।
अंतिम परिणाम: एक भाग में दोनों सामग्रियों के गुण मौजूद हैं। उदाहरण के लिए, यह अंदर से कठोर और बाहर से नरम है। यह मजबूत होने के साथ-साथ फिसलन रोधी भी है।
3. ओवरमोल्डिंग डिज़ाइन
निम्नलिखित सर्वोत्तम प्रक्रियाओं का पालन करने से सफल ओवरमोल्डिंग सुनिश्चित करने में मदद मिल सकती है। इससे उच्च गुणवत्ता वाले उत्पाद प्राप्त होते हैं जो कार्यक्षमता और दिखावट दोनों में उत्कृष्ट होते हैं।
- सामग्री अनुकूलता। ऐसे पदार्थों का चयन करें जो आपस में अच्छी तरह जुड़ते हों और जिनका गलनांक समान हो। इससे परतों के बीच मजबूत और विश्वसनीय बंधन सुनिश्चित होता है।
- आपसी जुड़ाव के लिए डिज़ाइन। सतह की उचित बनावट, अंडरकट और इंटरलॉकिंग संरचनाएं बनाएं। इससे मोल्ड किए गए हिस्से और ओवरमोल्ड सामग्री के बीच यांत्रिक बंधन मजबूत होता है।
- दीवार की उचित मोटाई। दीवार की मोटाई एकसमान और उचित रखें। इससे सामग्री का प्रवाह सुचारू रूप से होता है और धंसने के निशान या रिक्त स्थान जैसी खामियों से बचाव होता है।
- ड्राफ्ट कोण। ड्राफ्ट एंगल की मदद से पार्ट मोल्ड से आसानी से बाहर निकल जाता है। इससे पार्ट को बाहर निकालते समय उसके क्षतिग्रस्त होने का खतरा कम हो जाता है।
- तीखे कोनों से बचें. गोल कोने तनाव के संकेंद्रण को रोकने में मदद करते हैं। वे ओवरमोल्डिंग के दौरान सामग्री के प्रवाह में भी सहायता करते हैं।
- डिजाइन में वेंटिंग की सुविधा शामिल करें। इससे इंजेक्शन के दौरान हवा और गैस बाहर निकल सकती है। यह रिक्त स्थान और फंसे हुए बुलबुले को रोकता है।
- ओवरमोल्ड सामग्री की स्थिति। ओवरमोल्ड सामग्री के इंजेक्शन बिंदु को महत्वपूर्ण संरचनाओं और किनारों से दूर रखें। इससे सामग्री के फंसने या क्षति से बचा जा सकता है।
- मोल्ड डिजाइन। मोल्ड को उचित गेटिंग, रनर और कूलिंग सिस्टम के साथ डिजाइन करें। इससे सामग्री का समान प्रवाह और उच्च उत्पादन क्षमता सुनिश्चित होती है।
- सिकुड़न पर विचार करें। मोल्ड किए गए भाग और ओवरमोल्ड सामग्री के बीच सामग्री के संकुचन में अंतर पर विचार करें। इससे विकृति या असमान आयामों से बचा जा सकता है।

4. ओवरमोल्डिंग सामग्री
4.1 आधार (बेस मटेरियल)
आधार सामान्यतः उच्च शक्ति वाला एक कठोर पदार्थ होता है। यह संरचनात्मक सहारा प्रदान करता है।
सामान्य सब्सट्रेट में शामिल हैं:
- कठोर प्लास्टिक: जैसे ABS, PC, PA (नायलॉन), PBT, PP। इन सामग्रियों में अच्छी कठोरता और स्थिर आयाम होते हैं। ये ओवरमोल्डिंग में सबसे आम सब्सट्रेट हैं।
- मेटल्स: जैसे कि स्टेनलेस स्टील और एल्युमीनियम मिश्र धातु। धातु के सब्सट्रेट का उपयोग वहां किया जाता है जहां उच्च शक्ति या चालकता की आवश्यकता होती है, जैसे कि हैंडल फ्रेम या कनेक्टर।
- इलास्टोमर्स: जैसे कि टीपीई और टीपीयू। इनका उपयोग उन सतहों के लिए किया जाता है जिन्हें कुछ लचीलेपन की आवश्यकता होती है।
4.2 ओवरमोल्ड सामग्री (बाहरी परत की सामग्री)
ओवरमोल्ड परत आमतौर पर नरम होती है। यह पकड़, सीलिंग, कुशनिंग या आरामदायक एहसास प्रदान करती है। सामान्य सामग्रियों में शामिल हैं:
- टीपीई (थर्मोप्लास्टिक इलास्टोमर): सबसे आम ओवरमोल्ड सामग्री। मुलायम एहसास। समायोज्य कठोरता। कई कठोर प्लास्टिक के साथ अच्छी तरह से जुड़ता है।
- टीपीयू (थर्मोप्लास्टिक पॉलीयूरेथेन): उत्कृष्ट घिसाव प्रतिरोध। अधिक घिसाव वाले अनुप्रयोगों के लिए उपयुक्त।
- सिलिकॉन (एलएसआर): उच्च तापमान प्रतिरोधक क्षमता। अच्छी जैव अनुकूलता। चिकित्सा और शिशु उत्पादों में अक्सर उपयोग किया जाता है।
- सॉफ्ट पीवीसी: कम लागत। लेकिन पर्यावरण के लिहाज से खराब प्रदर्शन। धीरे-धीरे टीपीई से प्रतिस्थापित किया जा रहा है।
- रबड़: जैसे कि EPDM और NBR। इनका उपयोग वहां किया जाता है जहां मौसम या तेल प्रतिरोध की आवश्यकता होती है।
4.3 सामग्री युग्मन के प्रमुख सिद्धांत
दोनों पदार्थों में आपस में जुड़ने की क्षमता होनी चाहिए। इसके लिए दो प्रकार की बंधन विधियाँ हैं:
- रासायनिक बंधन: ये दोनों पदार्थ आणविक स्तर पर संगत हैं। इनमें बंधन शक्ति अधिक होती है। उदाहरण: एबीएस के ऊपर टीपीई, पीसी के ऊपर टीपीयू।
- यांत्रिक बंधन: बाहरी सामग्री को सतह पर मौजूद उभारों और खांचों, या सब्सट्रेट पर मौजूद अंडरकट द्वारा भौतिक रूप से लॉक किया जाता है।
4.4 सामान्य युग्मन उदाहरण
| · सब्सट्रेट | · ओवरमोल्ड | · आवेदन |
| · एबीएस | · टीपीई | · पावर टूल हैंडल |
| · पीसी | · टीपीयू | · फ़ोन मामले |
| · पीए | · सिलिकॉन | · चिकित्सा उपकरण ग्रिप्स |
| · धातु | · रबड़ | · कंपन कम करने वाले माउंट |

5. विशिष्ट ओवरमोल्डिंग संचालन
5.1 मैनुअल ओवरमोल्डिंग
मैनुअल ओवरमोल्डिंग सबसे बुनियादी विधि है। प्रक्रिया इस प्रकार है:
- आधार को सांचे में ढालें: सबसे पहले, एक कठोर सब्सट्रेट पार्ट को एक ही मोल्ड से ढाला जाता है।
- आधार को हटा दें: सब्सट्रेट को सांचे से निकालकर ठंडा किया जाता है।
- मैन्युअल प्लेसमेंट: एक ऑपरेटर मैन्युअल रूप से सब्सट्रेट को दूसरे मोल्ड के कैविटी में रखता है।
- दूसरा इंजेक्शन: सांचा बंद हो जाता है और ओवरमोल्ड सामग्री को इंजेक्ट करता है। यह सब्सट्रेट की सतह के चारों ओर लिपट जाती है।
- तैयार भाग को हटा दें: ठंडा होने के बाद, सांचा खुलता है और अंतिम भाग को निकाल लिया जाता है।
विशेषताएं:
- इसके लिए दो मोल्ड और दो इंजेक्शन मशीन (या मोल्ड बदलने की सुविधा वाली एक मशीन) की आवश्यकता होती है।
- सतह को रखने से पहले ठंडा होना आवश्यक है, इसलिए प्रतीक्षा समय लगता है।
- यह मैन्युअल संचालन पर निर्भर करता है, इसलिए सटीकता ऑपरेटर के अनुसार भिन्न हो सकती है।
- यह छोटे बैचों, कई प्रकार के उत्पादों या जटिल संरचनाओं के लिए उपयुक्त है।
लाभ:
सरल सांचे की संरचना, कम निवेश, उच्च लचीलापन।
नुकसान:
उत्पादन चक्र लंबा होता है, श्रम लागत अधिक होती है, और सब्सट्रेट आसानी से दूषित हो जाता है।
5.2 दो-शॉट इंजेक्शन मोल्डिंग
टू-शॉट इंजेक्शन मोल्डिंग एक अधिक स्वचालित विधि है। इसमें एक टू-शॉट इंजेक्शन मशीन और एक रोटेटिंग मोल्ड का उपयोग होता है।
निम्नानुसार प्रक्रिया है:
- पहला शॉट: सब्सट्रेट सामग्री को मोल्ड के एक स्टेशन पर इंजेक्ट किया जाता है।
- सांचे को घुमाएँ: सांचा 180 डिग्री घूमता है। सब्सट्रेट दूसरे स्टेशन पर चला जाता है।
- दूसरा शॉट: दूसरे स्टेशन पर ओवरमोल्ड सामग्री इंजेक्ट की जाती है। यह सीधे सब्सट्रेट पर लिपट जाती है।
- ठंडा करें और बाहर निकालें: तैयार भाग ठंडा होकर बाहर निकल जाता है। फिर अगला चक्र शुरू होता है।
विशेषताएं:
- सब्सट्रेट और ओवरमोल्ड एक ही मोल्ड में तैयार किए जाते हैं। किसी भी प्रकार के मैनुअल हैंडलिंग की आवश्यकता नहीं होती है।
- सतह के पूरी तरह ठंडा होने से पहले ही ओवरमोल्डिंग हो जाती है। इससे बॉन्ड की मजबूती अधिक होती है।
- कम उत्पादन चक्र। उच्च मात्रा में उत्पादन के लिए उपयुक्त।
- जटिल सांचे की संरचना। उच्च निवेश लागत।
लाभ: उच्च दक्षता, अच्छी स्थिरता, उच्च बंधन शक्ति, स्वचालित लाइनों के लिए उपयुक्त।
नुकसान: मोल्ड की लागत अधिक, मॉडल बदलना मुश्किल, छोटे बैचों के लिए उपयुक्त नहीं।
5.3 दोनों विधियों की तुलना
| तुलना आइटम | मैनुअल ओवरमोल्डिंग | दो-शॉट इंजेक्शन मोल्डिंग |
| सांचों की संख्या | 2 सेट | 1 सेट (घूमने वाला मोल्ड) |
| शारीरिक भागीदारी | हाई | निम्न |
| उत्पादन चक्र | लंबा | कम |
| रिश्ते की ताक़त | मध्यम | हाई |
| उपयुक्त बैच आकार | छोटी सी बैच | बड़ा बैच |
| मोल्ड निवेश | निम्न | हाई |

6. ओवरमोल्डिंग के क्या फायदे हैं?
6.1 बेहतर पकड़, आराम और फिसलन प्रतिरोध
बाहरी परत पर नरम सामग्री (जैसे टीपीई, टीपीयू या सिलिकॉन) की परत चढ़ाने से उत्पाद की सतह अधिक मुलायम और घर्षणयुक्त हो जाती है। उपयोगकर्ता इसे आसानी से बिना फिसले पकड़ सकते हैं। इससे लंबे समय तक उपयोग करने पर थकान भी कम होती है। यही कारण है कि बिजली के औजार, टूथब्रश और चिकित्सा उपकरणों के हैंडल में आमतौर पर इस प्रक्रिया का उपयोग किया जाता है।
6.2 बेहतर सीलिंग और वॉटरप्रूफिंग
इसकी मुलायम बाहरी परत सतह से कसकर चिपक जाती है और एक प्रभावी सील बनाती है। यह नमी, धूल या रसायनों को अंदर जाने से रोकती है। यह उन उत्पादों के लिए उपयोगी है जिन्हें जलरोधक या धूल से सुरक्षा की आवश्यकता होती है, जैसे कि बाहरी इलेक्ट्रॉनिक उपकरण और चिकित्सा उपकरण के आवरण।
6.3 मजबूत बंधन, तोड़ना मुश्किल
मोल्डिंग के दौरान ओवरमोल्ड परत सब्सट्रेट के साथ रासायनिक या यांत्रिक बंधन बनाती है। बाद में चिपकाए या लगाए जाने वाले नरम पदार्थों की तुलना में इसकी बंधन शक्ति कहीं अधिक होती है। लंबे समय तक उपयोग करने पर भी यह आसानी से छिलती, गिरती या अलग नहीं होती।
6.4 कम पुर्जे, सरल संयोजन
परंपरागत विधियों में अलग से सॉफ्ट कवर बनाना और फिर उसे असेंबल करना पड़ता है। ओवरमोल्डिंग में ये दोनों चरण एक साथ हो जाते हैं। इससे पुर्जों की संख्या और असेंबली के चरण कम हो जाते हैं। इससे श्रम लागत कम होती है और इन्वेंट्री प्रबंधन की कठिनाई भी कम हो जाती है।
6.5 लचीला डिजाइन, बेहतर दिखावट
अलग-अलग रंगों और कठोरता स्तरों को सब्सट्रेट पर ओवरमोल्ड किया जा सकता है। इससे दो रंगों वाला लुक या स्थानीय सॉफ्ट-ग्रिप प्रभाव उत्पन्न होता है। डिज़ाइन की स्वतंत्रता अधिक होती है। उत्पाद देखने और छूने में बेहतर लगता है।
6.6 बेहतर टिकाऊपन
इसकी मुलायम बाहरी परत झटके और कंपन को सोख लेती है। यह कठोर आंतरिक संरचना की रक्षा करती है। गिरने या टकराने पर यह एक कुशन की तरह काम करती है। इससे उत्पाद का जीवनकाल बढ़ जाता है।

7. ओवरमोल्डिंग के क्या नुकसान हैं?
ओवरमोल्डिंग के लिए दो मोल्ड या एक टू-शॉट इंजेक्शन मशीन की आवश्यकता होती है। उपकरण में निवेश अधिक होता है। सब्सट्रेट और ओवरमोल्ड रासायनिक या यांत्रिक रूप से संगत होने चाहिए। सामग्री के विकल्प सीमित हैं। दोनों सामग्रियों की तापीय विस्तार दर भिन्न होती है। ठंडा होने के बाद वे मुड़ सकती हैं या अलग हो सकती हैं। उत्पादन चक्र लंबा होता है। मैनुअल विधियाँ श्रम पर निर्भर करती हैं। एकरूपता कम होती है। दोषपूर्ण भागों को ठीक करना कठिन होता है। सब्सट्रेट और ओवरमोल्ड को अलग नहीं किया जा सकता। छोटे बैच के उत्पादन की लागत अधिक होती है। मॉडल बदलना मुश्किल होता है।

8. ओवरमोल्डिंग बनाम इंसर्ट मोल्डिंग
8.1 मुख्य अंतर
इंसर्ट मोल्डिंग एक चरणबद्ध प्रक्रिया है। इसमें पहले से तैयार इंसर्ट (आमतौर पर धातु का) सांचे में रखा जाता है। फिर प्लास्टिक को इंसर्ट के चारों ओर लपेटने के लिए इंजेक्ट किया जाता है। अंतिम परिणाम धातु और प्लास्टिक का संयोजन वाला एक एकल भाग होता है। इंसर्ट मजबूती, थ्रेडिंग या चालकता प्रदान करता है।
ओवरमोल्डिंग दो चरणों वाली प्रक्रिया है। सबसे पहले, एक प्लास्टिक सब्सट्रेट को सांचे में ढाला जाता है। फिर सब्सट्रेट को दूसरे सांचे में रखा जाता है। दूसरी सामग्री को इंजेक्ट करके उसकी सतह को लपेटा जाता है। अंतिम परिणाम स्वरूप एक ऐसा भाग बनता है जो अंदर से कठोर और बाहर से नरम होता है, जिसमें दोहरी परत होती है। ओवरमोल्ड परत पकड़, सीलिंग या बेहतर अनुभव प्रदान करती है।
8.2 प्रक्रिया तुलना
| तुलना आइटम | मोल्डिंग डालें | ओवर मोल्डिंग |
| प्रक्रिया कदम | एक कदम | दो कदम |
| सब्सट्रेट | धातु या गैर-प्लास्टिक सम्मिलित सामग्री | प्लास्टिक सब्सट्रेट |
| बाहरी सामग्री | प्लास्टिक | नरम प्लास्टिक या रबर |
8.3 चुनाव कैसे करें?
यदि आपको धातु की मजबूती या चालकता की आवश्यकता है, तो इंसर्ट मोल्डिंग चुनें। यदि आपको बेहतर पकड़ या सीलिंग के लिए नरम बाहरी परत की आवश्यकता है, तो ओवरमोल्डिंग चुनें।
इन दोनों का एक साथ भी उपयोग किया जा सकता है। पहले, धातु के इंसर्ट वाला सब्सट्रेट प्राप्त करने के लिए इंसर्ट मोल्डिंग करें। फिर, मजबूती और आरामदायक अनुभव दोनों से युक्त अंतिम भाग प्राप्त करने के लिए ओवरमोल्डिंग करें।

9. कौन से उद्योग ओवरमोल्डिंग का उपयोग करते हैं?
9.1 चिकित्सा उपकरण
शल्य चिकित्सा उपकरणों के हैंडल, एंडोस्कोप ग्रिप, दंत चिकित्सा उपकरण आदि में पकड़ को आरामदायक बनाने और फिसलन प्रतिरोध को बढ़ाने के लिए ओवरमोल्डिंग का उपयोग किया जाता है। सिलिकॉन ओवरमोल्ड परतें जैव-अनुकूलता भी प्रदान करती हैं। ये उच्च तापमान पर नसबंदी को सहन कर सकती हैं।
9.2 बिजली के उपकरण
ड्रिल, एंगल ग्राइंडर, हथौड़े और अन्य उपकरणों के बाहरी आवरण में आमतौर पर टीपीई की नरम परत के साथ कठोर प्लास्टिक का उपयोग किया जाता है। यह फिसलन रोधी, झटके को सोखने वाला और इन्सुलेशन प्रदान करता है। इससे संचालन सुरक्षा में सुधार होता है।
9.3 उपभोक्ता इलेक्ट्रॉनिक्स
फोन केस, इयरफोन कवर, स्मार्ट वॉच बैंड और अन्य कई चीजों में दो रंगों का आकर्षक लुक और मुलायम स्पर्श देने के लिए ओवरमोल्डिंग तकनीक का इस्तेमाल किया जाता है। इससे वाटरप्रूफ और डस्टप्रूफ परफॉर्मेंस भी बेहतर होती है।
9.4 मोटर वाहन उद्योग
स्टीयरिंग व्हील, गियर शिफ्टर, दरवाज़े के हैंडल और सील में ओवरमोल्डिंग का इस्तेमाल किया जाता है। इससे बेहतर अनुभव मिलता है, शोर कम होता है और सीलिंग बेहतर होती है।
9.5 दैनिक उपभोक्ता वस्तुएँ
टूथब्रश के हैंडल, रेजर, कुकवेयर ग्रिप, स्पोर्ट्स बॉटल और अन्य कई चीजों में आराम और फिसलन प्रतिरोध को बेहतर बनाने के लिए सॉफ्ट ओवरमोल्डिंग का उपयोग किया जाता है।
9.6 औद्योगिक उपकरण
कंट्रोल पैनल, इंस्ट्रूमेंट ग्रिप, औद्योगिक हैंडल और अन्य कई चीजों में टिकाऊपन और परिचालन सुरक्षा को बेहतर बनाने के लिए ओवरमोल्डिंग का उपयोग किया जाता है।

10. ओवरमोल्डिंग निर्माता के रूप में नोबल को क्यों चुनें?
NOBLE ओवरमोल्डिंग परियोजनाओं के लिए पूर्ण सहयोग प्रदान करता है। हम डिज़ाइन समीक्षा और सामग्री चयन में सहायता करते हैं। हम पार्ट डिज़ाइन को बेहतर बनाने के लिए DFM फीडबैक देते हैं। हम सबस्ट्रेट और ओवरमोल्डिंग दोनों के लिए सटीक मोल्ड बनाते हैं। हम मैनुअल और टू-शॉट ओवरमोल्डिंग की सुविधा प्रदान करते हैं। हम बॉन्ड की गुणवत्ता की जांच के लिए इन-लाइन निरीक्षण भी करते हैं। हमारी टीम छोटे बैचों और बड़े पैमाने पर उत्पादन दोनों का प्रबंधन करती है। हम ट्रेसबिलिटी के लिए पूरी प्रक्रिया का रिकॉर्ड रखते हैं। यह चिकित्सा परियोजनाओं के लिए ISO 13485 आवश्यकताओं को पूरा करता है। प्रोटोटाइप से लेकर उत्पादन तक, हम पूरी प्रक्रिया में सहयोग प्रदान करते हैं।
FAQ के अक्सर पूछे जाने वाले प्रश्न ओवरमोल्डिंग :
1. ओवरमोल्डिंग और में क्या अंतर है? मोल्डिंग डालें?
इंसर्ट मोल्डिंग में, सांचे में धातु का एक टुकड़ा डाला जाता है, फिर उसके चारों ओर प्लास्टिक भरा जाता है। ओवरमोल्डिंग में, पहले प्लास्टिक का आधार बनाया जाता है, फिर उसके ऊपर एक नरम परत चढ़ाई जाती है। इंसर्ट मोल्डिंग एक चरण की प्रक्रिया है। ओवरमोल्डिंग दो चरणों की प्रक्रिया है।
2. ओवरमोल्डिंग क्या है?
ओवरमोल्डिंग एक दो-चरण वाली इंजेक्शन मोल्डिंग प्रक्रिया है। इसमें एक कठोर आधार भाग पर एक नरम बाहरी परत को ढाला जाता है।
3. क्या ओवरमोल्डिंग महंगी होती है?
मानक इंजेक्शन मोल्डिंग की तुलना में ओवरमोल्डिंग अधिक खर्चीली होती है। इसके लिए दो मोल्ड या दो-शॉट मशीन की आवश्यकता होती है। लेकिन अधिक मात्रा में उत्पादन करने पर इससे असेंबली लागत में बचत होती है।
4. क्या आपके हिस्से में ओवरमोल्डिंग या इंसर्ट की आवश्यकता है?
बेहतर पकड़, सीलिंग या बेहतर अनुभव के लिए ओवरमोल्डिंग चुनें। मेटल थ्रेड, मजबूती या इलेक्ट्रिकल कॉन्टैक्ट्स के लिए इंसर्ट चुनें।
5. मोल्डिंग के पाँच प्रकार क्या हैं?
इंजेक्शन मोल्डिंग, ब्लो मोल्डिंग, कम्प्रेशन मोल्डिंग, रोटेशनल मोल्डिंग और ट्रांसफर मोल्डिंग।






