

आपके केयर रोबोट के पुर्जे—जोड़, आवरण और फ्रेम—कठोर मानकों को पूरा करने चाहिए, लेकिन कौन सी निर्माण विधि और सामग्री सर्वोत्तम संतुलन प्रदान करती है? केयर रोबोट के पुर्जों के लिए विधियों और सामग्रियों का चयन एक महत्वपूर्ण निर्णय है। सुरक्षा, सटीकता और लागत, ये सभी यहाँ मायने रखते हैं। यह लेख सीएनसी मशीनिंग, इंजेक्शन मोल्डिंग, शीट मेटल, डीएमएलएस और 3डी प्रिंटिंग की तुलना करता है। आप यह भी देखेंगे कि स्टेनलेस स्टील 17-4 पीएच और टीआई-6एल-4वी कितने कारगर साबित होते हैं। हम निर्माण के लिए डिज़ाइन संबंधी सुझाव और कस्टम बनाम रेडीमेड केयर रोबोट पुर्जों के लिए एक गाइड साझा करेंगे। इस तरह, आपका रोबोट प्रोटोटाइप से उत्पादन तक कम परेशानियों के साथ पहुंचेगा।
प्रमुख केयर रोबोट घटक आवश्यकताएँ
सुरक्षा और अनुपालन मानक
चिकित्सा उपकरण विनियम और जैव अनुकूलता
केयर रोबोट के पुर्जों को सख्त नियमों का पालन करना होता है। FDA के अनुसार, कई रोबोट सिस्टम क्लास II या III के उपकरण हैं। इसलिए, इसे बेचने से पहले आपको 510(k) या PMA की आवश्यकता होती है। यूरोप में MDR के माध्यम से इसी तरह के नियम हैं, और ISO 13485 गुणवत्ता मानक निर्धारित करता है। IEC 60601 विद्युत सुरक्षा को कवर करता है, और ISO 14971 उत्पाद के जीवनकाल में जोखिम प्रबंधन में मदद करता है। ISO 62304 सॉफ्टवेयर को नियंत्रित करता है। ये मानक आपके द्वारा किए जाने वाले प्रत्येक डिज़ाइन निर्णय का मार्गदर्शन करते हैं।
जैव अनुकूलता भी महत्वपूर्ण है। रोगी के संपर्क में आने वाला कोई भी भाग हानिकारक प्रतिक्रिया उत्पन्न नहीं करना चाहिए। यह सामग्री के चयन पर निर्भर करता है। स्टेनलेस स्टील 17-4 पीएच और Ti-6Al-4V दोनों जैव अनुकूलता परीक्षण पास कर चुके हैं। बार-बार नसबंदी करने पर भी ये कमजोर नहीं पड़ते।
सफाई में आसानी और रासायनिक प्रतिरोध
अस्पतालों में उपकरणों की सफाई लगातार होती रहती है। आपके रोबोट को बिना टूटे या जंग लगे, तेज़ रसायनों को संभालना होगा। चिकनी सतहें मददगार होती हैं। फ्लोरोप्रीन XP जैसी सामग्रियां भी उपयोगी होती हैं, जो सॉल्वैंट्स, लुब्रिकेंट्स और क्लीनर्स का सामना कर सकती हैं। EPDM ठंडे तापमान में भी लचीला बना रहता है और समय के साथ खराब नहीं होता। इन सामग्रियों से बनी सील तरल पदार्थों को अंदर जाने से रोकती हैं और वास्तविक परिस्थितियों में उपयोग किए जाने पर भी IP65 रेटिंग बनाए रखती हैं।
परिशुद्धता और सहनशीलता
गतिशील जोड़ों के लिए सहनशीलता आवश्यकताएँ
जोड़ों की परिशुद्धता रोबोट की सटीकता को नियंत्रित करती है। सामान्यतः जोड़ों की सहनशीलता प्लस या माइनस 0.01 मिमी होती है। यह IT5 या IT6 ग्रेड है। सतह की फिनिश Ra 0.8 माइक्रोमीटर से कम होनी चाहिए। पांच-अक्षीय मशीनिंग में प्लस या माइनस 0.005 से 0.01 मिमी की सहनशीलता होती है। बेयरिंग बोर में H6 या H7 फिटिंग का उपयोग किया जाता है। ये सख्त सहनशीलता गति को सुचारू और दोहराने योग्य बनाए रखती हैं।
कार्यक्षमता और संयोजन लागत पर प्रभाव
स्टैक-अप त्रुटियाँ प्रदर्शन को प्रभावित करती हैं। जब अलग-अलग पुर्जों में प्लस या माइनस 0.05 मिमी का अंतर होता है, तो कुल रेडियल प्ले 0.2 मिमी तक पहुँच सकता है। इससे जोड़ की दोहराव क्षमता कम हो जाती है। जीडी एंड टी (GD&T) संकेंद्रण, वास्तविक स्थिति और समानांतरता को नियंत्रित करता है। एक अच्छा स्टैक-अप 0.05 मिमी से कम रहता है। यह विधि असेंबली लागत को संतुलित करती है। आप प्रत्येक पुर्जे को बहुत कसकर बांधने से बचते हैं और फिर भी अपने रोबोट के लिए आवश्यक सटीकता प्राप्त करते हैं।
टिकाऊपन और सामग्री की दीर्घायु
उच्च-चक्र अनुप्रयोगों में घिसाव प्रतिरोध
बार-बार इस्तेमाल करने से पुर्जे जल्दी घिस जाते हैं। सिलिकॉन इलास्टोमर्स 10,000 से 50,000 इम्पैक्ट साइकल के बाद खराब हो जाते हैं। टीपीयू बेहतर प्रदर्शन करता है, जिसकी तन्यता शक्ति 40 एमपीए से अधिक होती है और घर्षण प्रतिरोध भी बेहतर होता है। प्रबलित फाइबर मेश वाला ओमरॉन टीपीयू 100N से अधिक बल सहन कर सकता है और 40% तक अधिक समय तक चलता है। ISO/TS 15066 के अनुसार कम से कम 100,000 इम्पैक्ट साइकल तक स्थिर प्रदर्शन आवश्यक है। उच्च टियर स्ट्रेंथ और थकान प्रतिरोध वाले पदार्थों का चयन करें।
पर्यावरणीय प्रतिरोध (आर्द्रता, तापमान, यूवी)
देखभाल करने वाले रोबोट कई तरह की परिस्थितियों में काम करते हैं। नमी के कारण कुछ पदार्थ फूल जाते हैं और टूट जाते हैं। पराबैंगनी किरणें अन्य पदार्थों को नुकसान पहुंचाती हैं। सुरक्षात्मक परतें और आवरण मददगार होते हैं। साथ ही, ऐसे पदार्थ भी उपयोगी होते हैं जो छोटे-मोटे नुकसान को अपने आप ठीक कर लेते हैं।
केयर रोबोट के घटकों के निर्माण की प्रक्रियाएँ
आपके रोबोट के पुर्जों को बनाने का तरीका लागत, सटीकता और बाजार में उत्पाद पहुंचाने की गति को प्रभावित करता है। प्रत्येक विनिर्माण प्रक्रिया अलग-अलग कार्यों के लिए उपयुक्त होती है। आइए मुख्य विधियों और उनके सर्वोत्तम उपयोग के बारे में विस्तार से जानें।
सटीक धातु भागों के लिए सीएनसी मशीनिंग
सटीक माप और मजबूत सामग्री की आवश्यकता वाले पुर्जों के लिए सीएनसी मशीनिंग सर्वोपरि विकल्प बनी हुई है। यह संरचनात्मक फ्रेम, जोड़ों और माउंट के लिए उपयुक्त है जो बिना हिले-डुले बार-बार भार सहन कर सकते हैं।
अनुप्रयोग: संरचनात्मक फ्रेम, जोड़ और माउंट
आपके रोबोट का ढांचा उसका भार वहन करता है। जोड़ गति को नियंत्रित करते हैं। माउंट सेंसर और एक्चुएटर्स को अपनी जगह पर स्थिर रखते हैं। इन भागों को कठोरता और स्थिरता की आवश्यकता होती है। सीएनसी मशीनिंग यही प्रदान करती है। आप स्टेनलेस स्टील 17-4 पीएच या Ti-6Al-4V को उच्च पुनरावृत्ति के साथ काट सकते हैं। पांच-अक्षीय मशीनें एक ही सेटअप में जटिल ज्यामितियों का निर्माण करती हैं। इससे बार-बार क्लैम्पिंग से होने वाली त्रुटियां कम हो जाती हैं। यह प्रक्रिया थ्रेडेड होल, डॉवेल पिन लोकेशन और बेयरिंग पॉकेट बनाने में सहायक है, जो अन्य विधियों से संभव नहीं है।
प्राप्त करने योग्य सहनशीलता और सतह की फिनिश
आइए देखते हैं कि रोबोटिक पुर्जों के लिए सीएनसी मशीनिंग से क्या हासिल किया जा सकता है:
| मशीनिंग ऑपरेशन / विशेषता | प्राप्त करने योग्य सहनशीलता / सतह की फिनिश |
| सामान्य मिलिंग | ± 0.01 मिमी |
| सटीक टर्निंग और पांच-अक्षीय कार्य | ±0.005 मिमी या उससे अधिक सघन |
| बेयरिंग सीट और सील फेस | Ra 0.4–0.8 सतह खुरदरापन |
| रोबोट की महत्वपूर्ण विशेषताएं (रैखिक पैमाने और मशीन के भीतर जांच सहित) | ±0.002–0.005 मिमी |
| सर्वो मोटर और एनकोडर हाउसिंग (संकेंद्रता) | ≤0.01 मिमी टीआईआर |
| हार्मोनिक-ड्राइव फ्लेक्सस्प्लाइन पतली दीवार गोलाई | ≤0.005 मिमी |
| रिड्यूसर बैकलैश | ≤1 आर्क-मिनट |
| जीडी एंड टी बेलनाकारता कॉलआउट | ⌭0.004 मिमी |
| जीडी एंड टी संकेंद्रण कॉलआउट | ◎0.005 मिमी |
| पुनरावृत्ति योग्य गति — सर्जिकल रोबोट | ≤0.01 मिमी |
| बड़े पैमाने पर उत्पादन महत्वपूर्ण आयाम | AQL 1.0 के अनुसार सैंपलिंग के साथ Cpk ≥ 1.33 |
समतल सतहों के लिए मानक सतह खुरदरापन 63 माइक्रोइंच होता है। घुमावदार सतहों के लिए यह 125 माइक्रोइंच या उससे अधिक होता है। लाइट बीड ब्लास्टिंग से सतहों की दिखावट में सुधार होता है। ट्रू पोजिशन, फ्लैटनेस और परपेंडिकुलरिटी जैसे सामान्य जीडी एंड टी नियंत्रण लागू होते हैं। सीएनसी मशीनिंग से प्राप्त परिशुद्धता रोबोटिक प्रणालियों की आवश्यक सटीकता को पूरा करती है।
बड़े पैमाने पर उत्पादन के लिए, नोबल (चीन की एक अग्रणी निर्माता कंपनी) उच्च परिशुद्धता वाले घटकों के लिए सीएनसी मशीनिंग को अन्य विनिर्माण प्रक्रियाओं के साथ मिलाकर लागत को नियंत्रित करती है। उनकी विनिर्माण विशेषज्ञता ग्राहकों को प्रोटोटाइप से बड़े पैमाने पर उत्पादन तक तेजी से पहुंचने में मदद करती है। यह एकीकृत दृष्टिकोण रोबोटिक्स के लिए आधुनिक विनिर्माण का मूल आधार है।
तरल पदार्थ संभालने वाले रोबोट के पुर्जों के निर्माण की प्रक्रियाएँ
तरल पदार्थ संभालने वाले रोबोट के पुर्जों को विशेष देखभाल की आवश्यकता होती है। ये घटक तरल पदार्थों के संपर्क में आते हैं, इन्हें अच्छी तरह सील किया जाना चाहिए और जंग प्रतिरोधी होना चाहिए। इन आवश्यकताओं को पूरा करने के लिए दो प्रमुख विनिर्माण प्रक्रियाएं हैं: वेल्डिंग के साथ लेजर कटिंग और सील के लिए ओवरमोल्डिंग। तरल पदार्थ संभालने वाले रोबोट के पुर्जों के लिए सही विनिर्माण प्रक्रिया का चयन सीधे तौर पर इस बात को प्रभावित करता है कि अंतिम असेंबली वास्तविक उपयोग में कितनी अच्छी तरह काम करती है।
द्रव पथों के लिए लेजर कटिंग और वेल्डिंग
तरल पदार्थों के प्रवाह मार्ग चिकने और रिसाव रहित होने चाहिए। लेजर कटिंग और बेंडिंग से शीट मेटल में सटीक चैनल बनते हैं। लेजर से साफ किनारे मिलते हैं, जिनमें कोई खुरदुरापन नहीं होता। वेल्डिंग से ऐसे हिस्से जुड़ जाते हैं जिनमें कोई अतिरिक्त सामग्री नहीं डाली जाती जिससे अवशेष फंस सकें। स्टेनलेस स्टील अभिकर्मकों और सफाई घोलों से होने वाले जंग का प्रतिरोध करता है। असेंबली साफ करने योग्य और रासायनिक रूप से सुरक्षित रहती है। यह उन तरल पदार्थ प्रबंधन प्रणालियों के लिए महत्वपूर्ण है जो नैदानिक परीक्षण या दवा निर्माण का काम करती हैं। इन तरल पदार्थ प्रबंधन मशीनों को हजारों चक्रों में उच्च विश्वसनीयता की आवश्यकता होती है।
सील और कनेक्टरों के लिए ओवरमोल्डिंग और इंसर्ट मोल्डिंग
सील और कनेक्टर अक्सर दो सामग्रियों का उपयोग करते हैं। ओवरमोल्डिंग में एक नरम इलास्टोमर को एक कठोर सब्सट्रेट पर चिपकाया जाता है। नरम परत सील बनाती है। कठोर भाग संरचना और माउंटिंग पॉइंट प्रदान करता है। इंसर्ट मोल्डिंग में पहले से बने धातु या प्लास्टिक के इंसर्ट को मोल्ड में रखा जाता है, फिर उसके चारों ओर सामग्री इंजेक्ट की जाती है। इससे आपको एकीकृत सीलिंग वाले थ्रेडेड इंसर्ट, इलेक्ट्रिकल कॉन्टैक्ट या सेंसर हाउसिंग मिलते हैं। ये निर्माण प्रक्रियाएं असेंबली चरणों को कम करती हैं और लिक्विड हैंडलिंग रोबोट पार्ट्स की विश्वसनीयता बढ़ाती हैं, जिससे वे कई चक्रों में संदूषण-मुक्त रहते हैं। स्वचालित लिक्विड हैंडलिंग के लिए, सील की अखंडता महत्वपूर्ण है। यह उच्च थ्रूपुट वर्कफ़्लो में सटीकता बनाए रखती है और क्रॉस-संदूषण को रोकती है।
रोबोटिक्स के लिए प्रमुख विनिर्माण क्षेत्र: इंजेक्शन, शीट मेटल और एडिटिव
सीएनसी और तरल पदार्थ संभालने की प्रक्रियाओं के अलावा, रोबोटिक्स के लिए विनिर्माण में तीन और तरीके शामिल हैं।
उच्च मात्रा में प्लास्टिक घटकों के लिए इंजेक्शन मोल्डिंग
जब आपको हजारों एक जैसे प्लास्टिक के पुर्जे बनाने हों, तो इंजेक्शन मोल्डिंग सबसे कारगर साबित होती है। आवरण, कवर और ब्रैकेट सभी इसके लिए उपयुक्त हैं। शुरुआती टूलिंग लागत अधिक होती है, लेकिन अधिक मात्रा में उत्पादन करने पर प्रति पुर्जे की लागत तेजी से घटती है। आप स्नैप फिट, लिविंग हिंज और माउंटिंग बॉस को सीधे मोल्ड में ही जोड़ सकते हैं। इससे असेंबली का समय बचता है। एबीएस, पॉलीकार्बोनेट और नायलॉन जैसे इंजीनियरिंग प्लास्टिक अच्छी प्रभाव शक्ति और बेहतर फिनिश प्रदान करते हैं। चिकित्सा-ग्रेड वेरिएंट आवश्यकता पड़ने पर जैव अनुकूलता प्रदान करते हैं। यह प्रक्रिया रोबोटिक स्वचालन पुर्जों की अधिक मात्रा में उत्पादन की आवश्यकताओं को पूरा करती है।
चेसिस और सपोर्ट स्ट्रक्चर के लिए शीट मेटल फैब्रिकेशन
शीट मेटल कई रोबोटिक सिस्टम की रीढ़ की हड्डी है। लेजर कटिंग, बेंडिंग और वेल्डिंग से सपाट धातु को मजबूत फ्रेम में बदला जा सकता है। कम से मध्यम मात्रा के उत्पादन के लिए यह प्रक्रिया तेज़ और किफायती है। आप गसेट या बनी हुई पसलियों से अधिक दबाव वाले क्षेत्रों को मजबूत कर सकते हैं। सपाट पैनलों पर इलेक्ट्रॉनिक्स, केबलिंग और सेंसर लगाना आसान होता है। नोबल की शीट मेटल सेवाओं में लेजर कटिंग और बेंडिंग, फिर वेल्डिंग और फिनिशिंग शामिल हैं। इससे आपके रोबोट के लिए एक मजबूत और हल्का चेसिस तैयार होता है।
जटिल ज्यामितियों और प्रोटोटाइपों के लिए डीएमएलएस और 3डी प्रिंटिंग
डायरेक्ट मेटल लेजर सिंटरिंग (डीएमएलएस) और 3डी प्रिंटिंग ऐसी डिज़ाइन स्वतंत्रता प्रदान करते हैं जो मशीनिंग से संभव नहीं है। आप जटिल आंतरिक चैनल, ऑर्गेनिक आकार और जालीदार संरचनाएं प्रिंट कर सकते हैं। ये विशेषताएं अनुरूप शीतलन, हल्के वजन और पुर्जों के समेकन में सहायक होती हैं।
मेटल 3डी प्रिंटिंग की प्रमुख ताकत जटिल और अनुकूलित ज्यामिति वाले पुर्जे बनाने की इसकी क्षमता है। इसका मतलब है कि यह उच्च-प्रदर्शन वाले पुर्जों के निर्माण के लिए आदर्श है।
प्रोटोटाइप के लिए, 3D प्रिंटिंग आपको टूलिंग में देरी के बिना तेजी से बदलाव करने की सुविधा देती है। उत्पादन टूलिंग से पहले आप फिटिंग, कार्यक्षमता और असेंबली का परीक्षण कर सकते हैं। अंतिम उपयोग वाले पुर्जों के लिए, DMLS असेंबली में घटकों की संख्या को कम करता है। कई मशीनीकृत पुर्जे मिलकर एक मुद्रित टुकड़ा बनाते हैं जो अधिक मजबूत और हल्का होता है। यह रोबोटिक्स के लिए आधुनिक विनिर्माण के रुझानों के अनुरूप है, जहां जटिलता लागत नहीं बढ़ाती है। DMLS से प्राप्त परिशुद्धता उन्नत रोबोटिक प्रणालियों द्वारा आवश्यक सटीकता को पूरा करती है। ये योगात्मक विधियां रोबोटिक्स विनिर्माण क्षेत्र में आवश्यक उपकरण हैं।
केयर रोबोट घटकों के लिए सामग्री
अपने केयर रोबोट के पुर्जों के लिए सही सामग्री का चुनाव आगे आने वाली हर चीज़ को प्रभावित करता है। इससे पुर्जों की टिकाऊपन, रसायनों के प्रति उनकी प्रतिक्रिया और आपके खर्च पर असर पड़ता है। कुछ पुर्जों को बहुत मजबूत होना चाहिए। अन्य पुर्जों में घर्षण कम होना चाहिए या वे शरीर के लिए सुरक्षित होने चाहिए। आइए मुख्य सामग्री श्रेणियों और उनमें से प्रत्येक के सर्वोत्तम उपयोग के बारे में जानते हैं।
तरल पदार्थ संभालने वाले रोबोट के पुर्जे: सामग्री विकल्प
तरल पदार्थों को संभालने वाले रोबोट के पुर्जों की अपेक्षाएँ बहुत कठिन होती हैं। वे अभिकर्मकों, विलायकों और जैविक नमूनों के संपर्क में आते हैं। उन्हें संक्षारण प्रतिरोधी होना चाहिए। उनसे तरल पदार्थों में रसायनों का रिसाव नहीं होना चाहिए। और अक्सर उन्हें कम घर्षण की आवश्यकता होती है ताकि तरल पदार्थ सुचारू रूप से प्रवाहित हो सकें। इस क्षेत्र में तीन प्रमुख सामग्री परिवार हैं: PTFE, PEEK और 316L स्टेनलेस स्टील। प्रत्येक की अपनी अलग-अलग खूबियाँ हैं।
तरल पदार्थों के संपर्क में संक्षारण प्रतिरोध के लिए स्टेनलेस स्टील
316L स्टेनलेस स्टील अपनी जंग प्रतिरोधक क्षमता के लिए जाना जाता है। इसमें मौजूद मोलिब्डेनम क्लोराइड, लवण और औद्योगिक रसायनों से सुरक्षा प्रदान करता है। यह ब्लीच, परएसिटिक एसिड और वाष्पीकृत हाइड्रोजन पेरोक्साइड को बिना टूटे सहन कर सकता है। यही कारण है कि यह शरीर के तरल पदार्थों के संपर्क में आने वाली सुइयों के लिए सर्वोत्तम विकल्प है। यह उन पुर्जों के लिए भी उपयुक्त है जिनका बार-बार नसबंदी किया जाता है। इसका प्रत्यास्थता मापांक 193 GPa है, जो एल्यूमीनियम से लगभग तीन गुना अधिक कठोर है। यह कठोरता उपयोग के दौरान सटीक सुई के पुर्जों को मुड़ने से रोकती है। जब स्वच्छता नियम सख्त हों, तो 316L स्टेनलेस स्टील तरल पदार्थों को संभालने वाले रोबोट के पुर्जों के लिए विश्वसनीय प्रदर्शन प्रदान करता है।
कम घर्षण वाले द्रव पथों के लिए इंजीनियरिंग प्लास्टिक
PTFE और PEEK तरल पदार्थों के संपर्क में आने पर अलग-अलग लाभ प्रदान करते हैं। PTFE लगभग सभी रसायनों का प्रतिरोध करता है। कोई भी सामान्य प्रयोगशाला अभिकर्मक इसे नष्ट नहीं कर पाता। इसका घर्षण बहुत कम होता है और इसमें चिपकने की क्षमता नहीं होती। यही कारण है कि यह सील, टिप और स्थिर गीले भागों के लिए उपयुक्त है। लेकिन इसकी एक कमी है: PTFE की तन्यता शक्ति कम होती है, जो 20 से 35 MPa के बीच होती है। दबाव पड़ने पर यह विकृत हो जाता है, इसलिए यह संरचनात्मक भार वहन नहीं कर सकता। PEEK इस कमी को पूरा करता है। इसकी तन्यता शक्ति उच्च होती है, जो लगभग 90 से 100 MPa के बीच होती है। यह स्थिर दबाव में भी अपना आकार बनाए रखता है। PEEK अधिकांश कार्बनिक और जल-आधारित तरल पदार्थों का प्रतिरोध करता है, हालांकि प्रबल सल्फ्यूरिक अम्ल और कुछ हैलोजन इसे नुकसान पहुंचा सकते हैं। जिन गतिशील भागों में सटीक माप की आवश्यकता होती है, उनके लिए PEEK उपयुक्त है। कठोर अभिकर्मकों के संपर्क में आने वाले रासायनिक वितरण प्रणालियों और सीलों के लिए, PTFE अधिक सुरक्षित विकल्प है। ये दोनों प्लास्टिक तरल पदार्थों को संभालने वाली प्रणालियों में एक साथ काम करते हैं, जहां रासायनिक सुरक्षा और यांत्रिक शक्ति दोनों महत्वपूर्ण हैं।
तरल पदार्थ संभालने वाले रोबोट के पुर्जों के लिए इन तीन सामग्रियों की संक्षिप्त तुलना यहाँ दी गई है:
| सामग्री | संक्षारण/रासायनिक प्रतिरोध | घर्षण और चिपकने की क्षमता नहीं | मशीनी शक्ति | तरल पदार्थ संभालने वाले रोबोटों में सर्वोत्तम उपयोग |
| PTFE | यह लगभग सभी रसायनों का प्रतिरोध करता है; कोई भी सामान्य प्रयोगशाला अभिकर्मक इसे विघटित नहीं कर पाता। | बहुत कम घर्षण और नॉन-स्टिक | कम तन्यता शक्ति (20–35 एमपीए); दबाव पड़ने पर विकृत हो जाता है | आक्रामक अभिकर्मकों के संपर्क में आने वाले रासायनिक वितरण प्रणालियाँ, सील और टिप्स |
| तिरछी | अधिकांश कार्बनिक और जल-आधारित तरल पदार्थों का प्रतिरोध करता है; प्रबल सल्फ्यूरिक अम्ल और कुछ हैलोजन से क्षतिग्रस्त हो जाता है। | उन गतिशील भागों के लिए अच्छा है जिन्हें सटीक सहनशीलता की आवश्यकता होती है। | उच्च तन्यता शक्ति (90–100 एमपीए); स्थिर दबाव में भी अपना आकार बनाए रखता है | संरचनात्मक रोबोटिक भुजाएँ, स्थिति निर्धारण उपकरण और उच्च भार वहन करने वाले गतिशील पुर्जे |
| 316L स्टेनलेस स्टील | उत्कृष्ट संक्षारण प्रतिरोध; मोलिब्डेनम क्लोराइड, लवण और औद्योगिक रसायनों से सुरक्षा प्रदान करता है। | कम घर्षण के लिए प्रसिद्ध नहीं है | प्रत्यास्थता मापांक 193 GPa (एल्यूमीनियम से लगभग 3 गुना अधिक कठोर) | शरीर के तरल पदार्थों को छूने वाली सुइयाँ, नसबंदी से गुजर रहे अंग |
उच्च सामर्थ्य वाली धातुएँ: 17-4 पीएच और Ti-6Al-4V
जब आपके रोबोट को भारी भार वहन करने वाले या घिसाव प्रतिरोधी धातु के पुर्जों की आवश्यकता होती है, तो दो मिश्र धातुएँ ध्यान में आती हैं: स्टेनलेस स्टील 17-4 PH और टाइटेनियम Ti-6Al-4V। दोनों ही CNC मशीनिंग और DMLS के साथ अच्छी तरह काम करती हैं। दोनों ही उत्कृष्ट संक्षारण प्रतिरोध प्रदान करती हैं। लेकिन मजबूती, कठोरता और मशीनिंग क्षमता में इनमें अंतर होता है।
यांत्रिक गुण और मशीनेबिलिटी
स्टेनलेस स्टील 17-4 PH के गुणधर्म प्रभावशाली हैं। H900 अवस्था में, इसकी अधिकतम तन्यता शक्ति 1275 MPa तक पहुँच जाती है। इसकी उपज शक्ति 1060 MPa है। इसका फ्लेक्सुरल गुणधर्म 1380 MPa तक पहुँच जाता है। प्रत्यास्थता मापांक 200 GPa है। कठोरता 38 HRC है। विखंडन पर आवर्धन 10 प्रतिशत है। घनत्व 7.75 g/cm³ है। मशीनिंग के बाद, सतह की खुरदरापन Ra 1.0 µm है। ये गुणधर्म 17-4 PH को कार रोबोट के घटकों में संरचनात्मक फ्रेम, जोड़ों और माउंट के लिए एक मजबूत विकल्प बनाते हैं।
Ti-6Al-4V एक अलग प्रोफाइल प्रस्तुत करता है। इसकी अंतिम तन्यता सामर्थ्य अभिविन्यास और स्थान के आधार पर 936 से 1014 MPa तक होती है। तन्यता भी भिन्न होती है। जब निक्षेपण परतों के लंबवत परीक्षण किया जाता है, तो तन्यता 14 से 21 प्रतिशत तक होती है। परतों के समानांतर परीक्षण करने पर, यह 6 से 11 प्रतिशत तक गिर जाती है। प्रत्यास्थ मापांक 110 GPa है। एनील्ड बार रूप में कठोरता 302 से 340 HB के बीच होती है। अधिकतम सेवा तापमान 315°C तक पहुँचता है। बीटा ट्रांसस लगभग 999°C पर होता है।
मशीनिंग क्षमता इन दोनों मिश्र धातुओं को अलग करती है। सही तरीके से मशीनिंग करने पर 17-4 PH मिश्र धातु अच्छी तरह से काम करती है। तेज, बहुपरत TiAlN या PVD-लेपित कार्बाइड औजारों का उपयोग करें जिनमें सकारात्मक रेक कोण हो। इससे काटने के बल कम होते हैं। सिरेमिक-लेपित इंसर्ट टर्निंग के लिए, विशेष रूप से H900 स्थिति में, अच्छे परिणाम देते हैं। ये ऊष्मा को कम करते हैं और औजारों का जीवनकाल बढ़ाते हैं। वर्क हार्डनिंग से बचने के लिए फीड और स्पीड को स्थिर रखें। पर्याप्त शीतलन से आयामी सटीकता बनी रहती है। H900 की चरम कठोरता स्थिति में मशीनिंग कठिन हो जाती है। यदि मापदंडों में कोई गड़बड़ी होती है तो औजारों का घिसाव बढ़ जाता है।
Ti-6Al-4V की मशीनिंग करना कठिन होता है। इसकी तापीय चालकता केवल 6.7 W/m·K है। यह 6061 एल्युमीनियम से लगभग 25 गुना और 4140 स्टील से छह गुना कम है। ऊष्मा कटिंग एज पर केंद्रित होती है। बिल्ट-अप एज बनता है। वर्क हार्डनिंग होती है। रफिंग की गति 80 से 120 SFM (24 से 37 मीटर/मिनट) से शुरू होनी चाहिए। शीतलक का दाब 500 psi (35 बार) से अधिक होना चाहिए। चिप लोड 0.002 इंच/दांत (0.05 मिमी/दांत) या उससे अधिक होना चाहिए। ये पैरामीटर वर्क हार्डनिंग को रोकते हैं और कट को स्थिर रखते हैं।
घिसाव और जंग से बचाव के लिए सतह उपचार
सतही उपचार धातु के पुर्जों का जीवनकाल बढ़ाते हैं। सही उपचार का चुनाव उपयोग पर निर्भर करता है। यहाँ एक मार्गदर्शिका दी गई है:
| आवश्यकता | अनुशंसित सतह उपचार |
| उच्च घिसाव/थकान | शॉट पीनिंग के साथ पीवीडी या डीएलसी कोटिंग का संयोजन |
| बाहरी वातावरण / संक्षारण के संपर्क में | पाउडर कोटिंग के साथ-साथ एनोडाइजिंग या पैसिवेशन |
| कॉस्मेटिक और हल्के वजन की जरूरतें | anodizing |
| खाद्य या औषधि संपर्क | निष्क्रियकरण या इलेक्ट्रोपॉलिशिंग |
| उच्च ताप वाले क्षेत्र | हार्ड क्रोम या सिरेमिक कोटिंग |
पैसिवेशन में नाइट्रिक या साइट्रिक एसिड का उपयोग किया जाता है। यह मुक्त लोहे को हटाकर क्रोमियम ऑक्साइड की एक निष्क्रिय परत बनाता है। इससे उत्कृष्ट संक्षारण प्रतिरोध प्राप्त होता है। यह खाद्य-ग्रेड रोबोट, मेडिकल कोबोट, बाहरी इकाइयों और जोड़ों के लिए उपयुक्त है। एनोडाइजिंग (प्रकार II और III) एल्यूमीनियम एक्सट्रूज़न और मुड़े हुए या स्टैम्प्ड भागों पर काम करता है। यह एक कठोर, घिसाव-प्रतिरोधी ऑक्साइड परत बनाता है। इसके लाभों में संक्षारण प्रतिरोध, विद्युत इन्सुलेशन और आकर्षक रंग विकल्प शामिल हैं। यह चेसिस रेल, हाउसिंग, ब्रैकेट, सेंसर माउंट और आर्म्स के लिए उपयुक्त है। PVD और CVD कोटिंग्स जैसे TiN, TiAlN और DLC गियर, शाफ्ट और स्लाइडिंग सतहों पर लगाई जाती हैं। ये अत्यंत कठोर (2,000–3,000 HV) होती हैं, इनमें घर्षण कम होता है और ये घिसाव-प्रतिरोधी होती हैं। गियर के दांत, बेयरिंग जर्नल, स्लाइडिंग जॉइंट और एंड-इफेक्टर इससे सबसे अधिक लाभान्वित होते हैं।
चिकित्सा उपकरण क्षेत्र में, सतह उपचार सख्त जैव अनुकूलता और संक्षारण-प्रतिरोध आवश्यकताओं को पूरा करते हैं। प्रत्यारोपणों का एनोडाइजिंग करने से एक एल्यूमीनियम ऑक्साइड फिल्म बनती है जो जैव अनुकूलता में उत्कृष्ट होती है। इससे मानव ऊतकों के साथ प्रतिकूल प्रतिक्रियाएं कम होती हैं। माइक्रो आर्क ऑक्सीकरण से उत्कृष्ट घिसाव प्रतिरोध और जैव अनुकूलता वाली सिरेमिक कोटिंग परतें बनती हैं। यह कृत्रिम जोड़ों जैसे चिकित्सा उपकरणों के लिए उपयुक्त है।
बाड़ों और संरचनात्मक घटकों के लिए इंजीनियरिंग प्लास्टिक
हर हिस्से के लिए धातु की आवश्यकता नहीं होती। आवरण, कवर और ब्रैकेट के लिए इंजीनियरिंग प्लास्टिक अक्सर बेहतर विकल्प होते हैं। ये सामग्रियां वजन कम करती हैं, झटकों का प्रतिरोध करती हैं और दिखने में भी लचीली होती हैं। बड़ी मात्रा में उत्पादन करने पर ये धातु की तुलना में सस्ती भी पड़ती हैं।
एबीएस, पॉलीकार्बोनेट और नायलॉन: प्रभाव प्रतिरोध क्षमता और सौंदर्यपूर्ण फिनिश
ABS एक भरोसेमंद सामग्री है। यह अच्छी प्रभाव शक्ति प्रदान करता है और इस पर पेंट, टेक्सचर और रंग आसानी से लग जाते हैं। पॉलीकार्बोनेट बेहतर प्रभाव प्रतिरोध क्षमता प्रदान करता है। यह उच्च तापमान को भी सहन कर सकता है। नायलॉन उत्कृष्ट घिसाव प्रतिरोध और रासायनिक प्रतिरोध प्रदान करता है। यह गियर, बेयरिंग और संरचनात्मक क्लिप के लिए उपयुक्त है। रोबोट डिज़ाइन में प्रत्येक प्लास्टिक का अपना महत्व है। ABS कॉस्मेटिक कवर और हाउसिंग के लिए उपयुक्त है। पॉलीकार्बोनेट उन भागों के लिए उपयुक्त है जिन्हें स्पष्टता या उच्च प्रभाव शक्ति की आवश्यकता होती है। नायलॉन उन गतिशील भागों के लिए उपयुक्त है जो आपस में रगड़ते या फिसलते हैं।
खाद्य-ग्रेड और चिकित्सा-ग्रेड प्रकार
मानक प्लास्टिक सुरक्षा नियमों को पूरा नहीं कर सकते हैं। खाद्य-ग्रेड और चिकित्सा-ग्रेड प्लास्टिक इस कमी को पूरा करते हैं। ये सामग्रियां जैव-अनुकूलता परीक्षण पास करती हैं। ये बार-बार सफाई करने पर भी खराब नहीं होतीं। इनसे कोई हानिकारक रसायन नहीं निकलते। चिकित्सा-ग्रेड एबीएस और पॉलीकार्बोनेट का उपयोग आमतौर पर उन केयर रोबोट के पुर्जों में किया जाता है जो मरीजों को छूते हैं या रोगाणु-मुक्त वातावरण में रखे जाते हैं। खाद्य-ग्रेड नायलॉन का उपयोग तरल पदार्थों को संभालने वाली मशीनों में किया जाता है जो दवाएं तैयार करती हैं या नमूनों को संभालती हैं। सामग्री का प्रमाण पत्र हमेशा जांचें। इसमें ISO 10993 या FDA के खाद्य-संपर्क नियमों के अनुपालन की पुष्टि होनी चाहिए।
केयर रोबोट के घटकों के लिए डिजाइन संबंधी विचार
विनिर्माण संबंधी बाधाएँ और भाग की ज्यामिति
ड्राफ्ट कोण, दीवार की मोटाई और अंडरकट
मोल्ड किए गए पुर्जों के लिए ड्राफ्ट कोण महत्वपूर्ण होते हैं। ये पुर्जों को बिना खरोंच के मोल्ड से बाहर निकालने में मदद करते हैं। नायलॉन के लिए कोई न्यूनतम ड्राफ्ट कोण आवश्यक नहीं है, लेकिन एक डिग्री सबसे अच्छा रहता है। पॉलीकार्बोनेट के लिए कम से कम 1.5 डिग्री की आवश्यकता होती है, और दो डिग्री बेहतर है। टेक्सचर्ड सतहों को अधिक ड्राफ्ट की आवश्यकता होती है क्योंकि टेक्सचर से छोटे अंडरकट बनते हैं। एक अच्छा नियम यह है कि टेक्सचर की गहराई के प्रत्येक 0.001 इंच के लिए 1.5 डिग्री का ड्राफ्ट कोण जोड़ा जाए।
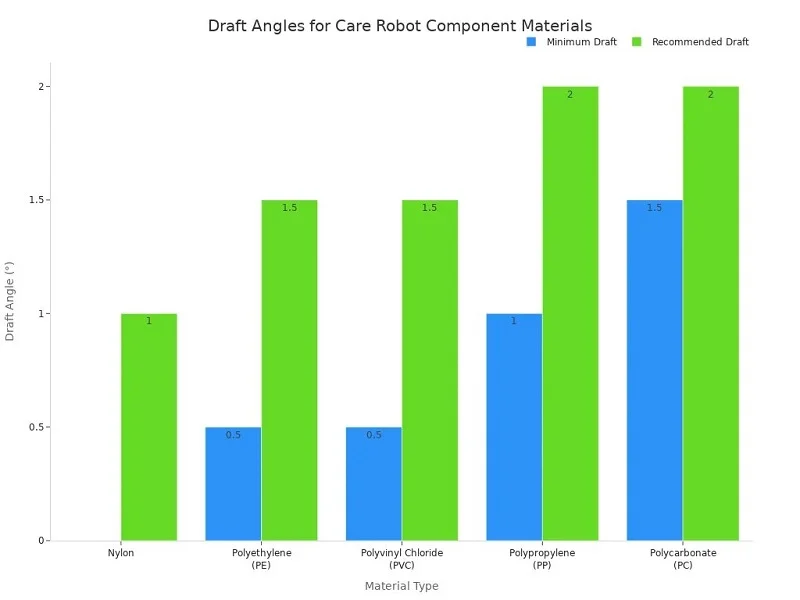
दीवार की मोटाई संरचना की गहराई के अनुसार बदलती है। 0.25 इंच गहरी संरचना के लिए 0.040 इंच दीवार और 0.5 डिग्री का ड्राफ्ट चाहिए। दो इंच गहरी संरचना के लिए 0.100 इंच से अधिक दीवार और दो डिग्री का ड्राफ्ट चाहिए। सभी किनारों को कम से कम दीवार की मोटाई के 0.5 गुना आंतरिक फिललेट्स से गोल करें। बाहरी फिललेट्स दीवार की मोटाई के 1.5 गुना तक होने चाहिए।
सीएनसी, इंजेक्शन मोल्डिंग या शीट मेटल के लिए अनुकूलन
हर प्रक्रिया के अपने नियम होते हैं। सीएनसी (CNC) बिना ड्राफ्ट एंगल के सटीक टॉलरेंस को संभाल सकती है। इंजेक्शन मोल्डिंग में ड्राफ्ट और समतल दीवारें ज़रूरी होती हैं। शीट मेटल सरल मोड़ों और स्थिर त्रिज्याओं के साथ सबसे अच्छा काम करती है। अपनी प्रक्रिया का चुनाव शुरुआत में ही कर लें। यह चुनाव आपकी ज्यामिति को आकार देता है और बाद में रीडिजाइन में लगने वाले समय को बचाता है।
संयोजन और संयोजन विधियाँ
फास्टनर, वेल्डिंग और चिपकने वाले बंधन
फास्टनर असेंबली को आसानी से अलग करने में मदद करते हैं। वेल्डिंग से स्थायी और मजबूत जोड़ बनते हैं। चिपकने वाले पदार्थ से तनाव एक बड़े क्षेत्र में फैलता है। प्रत्येक विधि रोबोट के विभिन्न घटकों के लिए उपयुक्त है। फास्टनर का उपयोग उन जगहों पर करें जहां आपको सर्विस के लिए पुर्जों तक पहुंचने की आवश्यकता हो। संरचनात्मक फ्रेम को वेल्ड करें जो कभी अलग न हों।
सेवायोग्यता के लिए मॉड्यूलर डिज़ाइन
मॉड्यूलर डिज़ाइन घिसावट और गंदगी को एक ही जगह पर सीमित रखता है। आप फ्रेम को छुए बिना ही किसी भी गतिमान भाग को बदल सकते हैं। मानक फास्टनर और कनेक्टर मरम्मत का समय कम कर देते हैं। परीक्षण बिंदु और दोष कोड अनुमान लगाने की आवश्यकता के बिना ही सेवा संबंधी निर्णय लेने में मार्गदर्शन करते हैं। यदि किसी सस्ते घिसावट वाले पुर्जे के कारण आपको किसी महत्वपूर्ण पुर्जे को हटाना पड़े, तो डिज़ाइन पर्याप्त रूप से उपयोगी नहीं है।
लागत अनुकूलन और सामग्री चयन
सामग्री लागत और प्रदर्शन आवश्यकताओं के बीच संतुलन बनाना
हल्के कंपोजिट वजन और ऊर्जा की खपत कम करते हैं। टाइटेनियम और एल्युमीनियम जैसी उच्च-शक्ति वाली मिश्र धातुएं भार वहन करने वाले कार्यों को संभालती हैं। उन्नत पॉलिमर आवरण और गैर-संरचनात्मक भागों के लिए उपयुक्त हैं। हाइब्रिड सिस्टम उच्च तनाव वाले क्षेत्रों के लिए धातुओं और वजन के प्रति संवेदनशील भागों के लिए कंपोजिट का संयोजन करते हैं। क्षेत्रीय मांग भी मायने रखती है। एशियाई बाजार लागत को प्राथमिकता देते हैं, जबकि उत्तरी अमेरिकी बाजार प्रदर्शन पर ध्यान केंद्रित करते हैं।
नियर-नेट शेप प्रक्रियाओं के साथ अपशिष्ट को कम करना
लगभग सटीक आकार वाली प्रक्रियाओं से स्क्रैप कम होता है। DMLS और 3D प्रिंटिंग से पुर्जे लगभग अंतिम रूप में बनते हैं। इससे सामग्री की बर्बादी और मशीनिंग का समय कम होता है। निर्माण क्षमता के लिए डिज़ाइन के सिद्धांत इन विकल्पों का मार्गदर्शन करते हैं। ये आपको सटीक टॉलरेंस और उत्पादन लागत के बीच संतुलन बनाने में मदद करते हैं। अच्छा डिज़ाइन उन जगहों पर सटीक टॉलरेंस बनाए रखता है जहाँ वे ज़रूरी हैं और बाकी जगहों पर उन्हें शिथिल कर देता है।
कस्टम बनाम रेडीमेड केयर रोबोट कंपोनेंट्स
प्रत्येक केयर रोबोट कंपोनेंट के लिए, आपके पास एक विकल्प है। क्या आप कस्टम पार्ट डिज़ाइन करेंगे? या आप बाज़ार में उपलब्ध विकल्प चुनेंगे? आपकी समयसीमा, बजट और अंतिम प्रदर्शन, सब कुछ इसी निर्णय पर निर्भर करता है।
कस्टम फैब्रिकेशन कब चुनें
अद्वितीय ज्यामिति, मालिकाना डिजाइन, या सख्त सहनशीलता
कुछ पुर्जे किसी भी कैटलॉग में नहीं मिलते। हो सकता है आपके रोबोट आर्म को एक विशेष माउंटिंग ब्रैकेट की आवश्यकता हो। हो सकता है आपके एंड इफेक्टर का आकार ऐसा हो कि कोई भी मानक पुर्जा उसमें फिट न हो सके। हो सकता है आपको किसी महत्वपूर्ण जोड़ के लिए सटीक टॉलरेंस की आवश्यकता हो — प्लस या माइनस 0.005 मिमी, जो मानक बेयरिंग नहीं दे सकते। ऐसे मामलों में कस्टम निर्माण ही आपका एकमात्र विकल्प है। कस्टम परिशुद्धता पुर्जे आपको हर आयाम और सामग्री पर नियंत्रण रखने की सुविधा देते हैं। आपको ठीक वही मिलता है जो आपके डिज़ाइन की आवश्यकता है। कस्टम निर्माण आपकी बौद्धिक संपदा की सुरक्षा भी करता है। रेडीमेड पुर्जे आपके डिज़ाइन दृष्टिकोण को प्रतिद्वंद्वियों के सामने उजागर कर सकते हैं। कस्टम पुर्जे आपके विचारों को आपकी कंपनी के भीतर ही सुरक्षित रखते हैं।
समर्पित टूलिंग के साथ उच्च मात्रा में उत्पादन
अधिक मात्रा में उत्पादन से लागत का हिसाब-किताब पूरी तरह बदल जाता है। कम मात्रा में उत्पादन के लिए सीएनसी मशीनिंग कारगर साबित होती है। नोबल जैसी कंपनियां प्रोटोटाइपिंग के लिए ये सेवाएं प्रदान करती हैं। लेकिन जब आपको हजारों एक जैसे केयर रोबोट कंपोनेंट की आवश्यकता होती है, तो इंजेक्शन मोल्डिंग से लागत का पूरा परिदृश्य बदल जाता है। शुरुआती टूलिंग की लागत बहुत अधिक होती है। बड़े पैमाने पर उत्पादन करने पर प्रति पार्ट लागत तेजी से घटती है। विशेष टूलिंग की लागत समय के साथ वसूल हो जाती है। प्रत्येक पार्ट एक जैसा बनता है। सुरक्षा की दृष्टि से महत्वपूर्ण केयर रोबोट कंपोनेंट के लिए यह एकरूपता बहुत मायने रखती है, क्योंकि उन्हें हर चक्र में एक ही तरीके से काम करना होता है।
तेज़ विकास के लिए मानक घटकों का उपयोग करना
बियरिंग, फास्टनर और सेंसर हाउसिंग
मानक घटकों से विकास में महीनों का समय बचता है। बियरिंग, फास्टनर और सेंसर हाउसिंग पहले से ही हजारों आकारों में उपलब्ध हैं। आप कैटलॉग से एक चुन सकते हैं। आज सेंसर बियरिंग लोड और घिसाव पर वास्तविक समय का डेटा प्रदान करते हैं। एक प्रमुख ऑटोमोटिव निर्माता ने सेंसर बियरिंग जोड़ने के बाद रखरखाव लागत में 25% की कमी देखी। SKF और Schaeffler के अनुप्रयोगों ने डाउनटाइम को 30% तक कम कर दिया। यह डेटा आपको स्मार्ट केयर रोबोट घटक बनाने में मदद करता है। कॉन्फ़िगर करने योग्य रेडीमेड घटक इंजीनियरिंग प्रयासों को कम करते हैं। मानक बियरिंग और शाफ्ट टूलिंग लागत को पूरी तरह से समाप्त कर देते हैं। वे आपको प्रोटोटाइपिंग के दौरान तेजी से परीक्षण और सुधार करने की सुविधा देते हैं।
लीड टाइम और प्रारंभिक निवेश को कम करना
बाजार में तेजी से उत्पाद उतारने के लिए लीड टाइम बहुत मायने रखता है। रेडीमेड बेयरिंग कुछ ही दिनों में डिलीवर हो जाती है। जबकि कस्टमाइज्ड कंपोनेंट बनाने में हफ़्ते या महीने लग जाते हैं। इससे डिजाइन का समय, टूलिंग का इंतज़ार और टेस्टिंग का समय बचता है। आपका शुरुआती निवेश भी कम रहता है। आप एक मिनिमम वायबल रोबोट लॉन्च करते हैं, फील्ड में उसकी टेस्टिंग करते हैं और बाद में उसे अपग्रेड करते हैं। रेडीमेड पार्ट्स में ऐसे डिजाइन इस्तेमाल होते हैं जिन्हें दूसरे लोग पहले ही प्रमाणित कर चुके हैं। इससे आपका तकनीकी जोखिम काफी कम हो जाता है।
प्रदर्शन, लीड टाइम और बजट के बीच संतुलन बनाना
संकर दृष्टिकोणों के लिए निर्णय मैट्रिक्स
अधिकांश सफल रोबोट एक स्मार्ट मिश्रण का उपयोग करते हैं। महत्वपूर्ण संरचनात्मक भाग कस्टम निर्मित हो सकते हैं। बियरिंग और फास्टनर आसानी से उपलब्ध होते हैं । यह हाइब्रिड दृष्टिकोण आपको दोनों दुनियाओं का सर्वश्रेष्ठ प्रदान करता है। आपको वहां कस्टम परिशुद्धता मिलती है जहां सटीकता सबसे अधिक मायने रखती है। आपको वहां आसानी से उपलब्ध पुर्जों की बचत मिलती है जहां मानक पुर्जे ठीक काम करते हैं। एक सरल निर्णय मैट्रिक्स आपको चुनने में मदद करता है:
- यदि भाग में मालिकाना डिज़ाइन है या आवश्यकता है तंग सहनशीलताकस्टम चुनें
- यदि भाग मानक आकार और कार्य का है, तो आगे बढ़ें पहले से तैयार
यह संतुलन आपके बजट को नियंत्रण में रखता है। नोबल की सेवाएं इस मिश्रित दृष्टिकोण का बखूबी समर्थन करती हैं। उनका स्मार्ट मैन्युफैक्चरिंग विभाग मानक शीट मेटल फैब्रिकेशन के साथ-साथ कस्टम इंजेक्शन मोल्डिंग भी प्रदान करता है। आप अपने कस्टम निर्मित घटकों और मानक पुर्जों को एक ही स्थान पर विकसित कर सकते हैं।
भार और सुरक्षा आवश्यकताओं के लिए मानक भागों का सत्यापन
बाजार में उपलब्ध बेयरिंग देखने में भले ही सही लगे, लेकिन आपको इसे अपनी विशिष्ट भार स्थितियों के लिए सत्यापित करना होगा। रेटेड लोड, गति सीमा और तापमान सीमा की जांच करें। अपने उपयोग के लिए सुरक्षा कारक विश्लेषण करें। यदि यह किसी मेडिकल रोबोट में लगाया जा रहा है, तो सुनिश्चित करें कि यह पार्ट ISO 13485 या IEC 60601 मानकों को पूरा करता है। केवल इसलिए कि कोई पार्ट भौतिक रूप से फिट बैठता है, उसे कैटलॉग पार्ट मानकर न चलें कि वह आपकी आवश्यकताओं को पूरा करता है। वास्तविक परिचालन स्थितियों में इसका परीक्षण करें। यदि यह परीक्षण में सफल होता है, तो आपका समय और पैसा बचेगा। यदि यह विफल होता है, तो इसे फिर से डिज़ाइन करें और कस्टम निर्मित पार्ट बनवाएं। यह संतुलन—जहां आवश्यक हो वहां कस्टम निर्मित पार्ट, जहां आवश्यक न हो वहां रेडीमेड पार्ट —आपको एक विश्वसनीय केयर रोबोट बनाने का सबसे तेज़ मार्ग प्रदान करता है।
केयर रोबोट घटकों के लिए नोबल के साथ काम करना

संपूर्ण धातु और प्लास्टिक प्रसंस्करण
सीएनसी, इंजेक्शन मोल्डिंग और शीट मेटल वर्क
NOBLE एक ही स्थान पर मेटल और प्लास्टिक दोनों तरह के रोबोट कंपोनेंट्स की देखभाल करता है। उनकी CNC मशीनिंग से आपके जॉइंट्स और माउंट्स के लिए आवश्यक सटीक टॉलरेंस मिलती है। इंजेक्शन मोल्डिंग से कई पार्ट्स बनाने पर आपके एनक्लोजर और कवर की ज़रूरतें पूरी होती हैं। शीट मेटल वर्क से मज़बूत चेसिस और सपोर्ट फ्रेम बनते हैं। आपको तीन अलग-अलग सप्लायर्स से संपर्क करने या गुम हुए पार्ट्स की तलाश करने की ज़रूरत नहीं है। पूरी निर्माण प्रक्रिया एक ही टीम द्वारा की जाती है।
जटिल असेंबली के लिए ओवरमोल्डिंग और डीएमएलएस
कुछ भागों के लिए एक से अधिक विधियों की आवश्यकता होती है। ओवरमोल्डिंग से कठोर कनेक्टर्स पर नरम सील लगाई जाती हैं। डीएमएलएस से जटिल धातु आकृतियाँ प्रिंट की जाती हैं जिन्हें मशीनिंग द्वारा नहीं बनाया जा सकता। नोबल अपनी मुख्य सेवाओं के साथ-साथ इन विधियों का भी उपयोग करता है। इसका मतलब है कि आपकी बहु-सामग्री असेंबली एक तैयार इकाई के रूप में आप तक पहुँचती है। इससे आपको समन्वय संबंधी समस्याओं और शिपिंग में देरी से मुक्ति मिलती है।
गुणवत्ता प्रमाणन: आईएसओ 9001:2015 और आईएसओ 13485:2016
सुरक्षित और विश्वसनीय घटकों के लिए सख्त गुणवत्ता प्रबंधन
NOBLE के पास ISO 9001:2015 और ISO 13485:2016 प्रमाणपत्र हैं। पहला प्रमाणपत्र सामान्य गुणवत्ता प्रबंधन से संबंधित है, जबकि दूसरा प्रमाणपत्र सीधे चिकित्सा उपकरणों पर लागू होता है। ये गुणवत्ता प्रमाणपत्र तब महत्वपूर्ण होते हैं जब आपका केयर रोबोट मरीजों के संपर्क में आता है। हर प्रक्रिया लिखित नियमों के अनुसार चलती है। प्रत्येक भाग एक ही मानक को पूरा करता है, चाहे बैच कोई भी हो।
लेखापरीक्षाओं के लिए पता लगाने की क्षमता और दस्तावेज़ीकरण
जब आपका आपूर्तिकर्ता अच्छे रिकॉर्ड रखता है, तो ऑडिट अधिक सुचारू रूप से होते हैं। NOBLE अपनी गुणवत्ता सेवाओं के हिस्से के रूप में अनुपालन और ट्रेसिबिलिटी दस्तावेज़ प्रदान करता है। वे PPAP और APQP संबंधी कागजी कार्रवाई भी संभालते हैं। आपको आवश्यक सामग्री प्रमाणपत्र, निरीक्षण रिपोर्ट और प्रक्रिया रिकॉर्ड मिलते हैं। यह दस्तावेजी रिकॉर्ड नियामक समीक्षाओं के दौरान आपकी सुरक्षा करता है।
डिजाइन से लेकर असेंबली तक पूर्ण सेवा सहायता
डीएफएम और डीएफए के लिए इंजीनियरिंग समीक्षा
विनिर्माण क्षमता को ध्यान में रखते हुए बेहतर डिज़ाइन की शुरुआत प्रारंभिक चरण से ही होती है। NOBLE की इंजीनियरिंग टीम धातु काटने से पहले आपके ड्राइंग की जाँच करती है। वे उन विशेषताओं को इंगित करते हैं जिनसे लागत बढ़ती है या दोष उत्पन्न होते हैं। उनका CAE सहयोग टॉलरेंस स्टैक-अप और असेंबली जाँच को कवर करता है। आपको समस्याएँ उत्पादन स्थल पर नहीं, बल्कि स्क्रीन पर ही मिल जाती हैं।
प्रोटोटाइपिंग, उत्पादन और अंतिम एकीकरण एक ही छत के नीचे।
NOBLE आपके शुरुआती विचार से लेकर अंतिम निर्माण तक हर कदम पर आपकी मदद करता है। उनकी इंजीनियरिंग सेवाओं में उत्पाद और सिस्टम डिज़ाइन, 3D मॉडलिंग और डिजिटल ट्विन शामिल हैं। विनिर्माण पक्ष में, वे CNC प्रोग्रामिंग, टूलिंग, फिक्स्चर और प्रक्रिया नियोजन का काम संभालते हैं। गुणवत्ता सेवाओं में CMM प्रोग्रामिंग, स्कैनिंग और मेट्रोलॉजी शामिल हैं। यह पूर्ण-सेवा मॉडल आपके रोबोटिक्स प्रोजेक्ट को सुचारू रूप से आगे बढ़ाता है। आपको प्रोटोटाइपिंग, उत्पादन और एकीकरण के लिए एक ही भागीदार मिलता है। इससे समय की बचत होती है और आपके रोबोटिक सिस्टम शुरू से अंत तक एक समान बने रहते हैं।
केयर रोबोट के पुर्जों के लिए विधियाँ और सामग्री चुनते समय सुरक्षा, सटीकता, टिकाऊपन और लागत के बीच संतुलन बनाए रखना आवश्यक है। हर पुर्जे के लिए कोई एक समाधान कारगर नहीं होता। आमतौर पर दोनों दृष्टिकोणों का मिश्रण सबसे अच्छा परिणाम देता है। महत्वपूर्ण जोड़ों और संरचनात्मक फ्रेमों के लिए, जहाँ सटीक मापन मायने रखता है, कस्टम पुर्जे चुनें। समय और धन बचाने के लिए बाज़ार में उपलब्ध बियरिंग, फास्टनर और सेंसर हाउसिंग का चयन करें। यह मिश्रण आपको उन जगहों पर सटीकता प्रदान करता है जहाँ इसकी सबसे अधिक आवश्यकता होती है और उन जगहों पर बचत करता है जहाँ इसकी आवश्यकता नहीं होती। इससे निर्माण में लगने वाला समय भी कम होता है और शुरुआती लागत भी घटती है। आगे बढ़ने के लिए तैयार हैं? डिज़ाइन समीक्षा के लिए NOBLE के इंजीनियरों से बात करें। वे आपको कस्टम कार्य और बाज़ार में उपलब्ध विकल्पों के बीच संतुलन बनाने में मदद करेंगे। आज ही कोटेशन का अनुरोध करें और अपने केयर रोबोट के पुर्जे सही तरीके से बनवाएँ।
केयर रोबोट घटकों के अक्सर पूछे जाने वाले प्रश्न
केयर रोबोट के घटकों को गतिशील जोड़ों के लिए किस प्रकार की सहनशीलता की आवश्यकता होती है?
जोड़ की परिशुद्धता रोबोट की सटीकता को नियंत्रित करती है। अधिकांश जोड़ों में प्लस या माइनस 0.01 मिमी की सहनशीलता की आवश्यकता होती है, जो IT5 या IT6 ग्रेड है। सतह की फिनिश Ra 0.8 माइक्रोमीटर से कम होनी चाहिए। पांच-अक्षीय मशीनिंग में प्लस या माइनस 0.005 से 0.01 मिमी तक की सहनशीलता हो सकती है। बेयरिंग बोर में H6 या H7 फिट का उपयोग किया जाता है। ये संख्याएँ गति को सुचारू और दोहराने योग्य बनाए रखती हैं।
स्ट्रक्चरल केयर रोबोट के घटकों के लिए कौन सी धातुएँ सबसे उपयुक्त हैं?
स्टेनलेस स्टील 17-4 PH और Ti-6Al-4V सर्वोत्तम विकल्प हैं। H900 परिस्थितियों में, 17-4 PH की अधिकतम तन्यता शक्ति 1275 MPa और कठोरता 38 HRC होती है। Ti-6Al-4V का प्रत्यास्थता मापांक 110 GPa है और अधिकतम सेवा तापमान 315°C है। दोनों ही CNC मशीनिंग और DMLS के साथ अच्छी तरह से काम करते हैं।
केयर रोबोट के घटकों के लिए जैव अनुकूलता क्यों मायने रखती है?
मरीज के संपर्क में आने वाला कोई भी हिस्सा हानिकारक प्रतिक्रिया उत्पन्न नहीं करना चाहिए। स्टेनलेस स्टील 17-4 पीएच और Ti-6Al-4V दोनों ही जैव अनुकूलता परीक्षण में खरे उतरे हैं। बार-बार नसबंदी करने पर भी ये कमजोर नहीं होते। एबीएस और पॉलीकार्बोनेट जैसे मेडिकल-ग्रेड प्लास्टिक भी आवरण और कवर के लिए यही काम करते हैं।
मुझे सीएनसी मशीनिंग के बजाय इंजेक्शन मोल्डिंग कब चुननी चाहिए?
मात्रा ही इसका निर्धारण करती है। प्रोटोटाइप और कम उत्पादन के लिए सीएनसी मशीनिंग कारगर है। हजारों एक जैसे प्लास्टिक पार्ट्स की आवश्यकता होने पर इंजेक्शन मोल्डिंग बेहतर विकल्प है। टूलिंग की शुरुआती लागत अधिक होती है, लेकिन बड़े पैमाने पर उत्पादन करने पर प्रति पार्ट लागत तेजी से घटती है। साथ ही, मोल्ड में ही स्नैप फिट और माउंटिंग बॉस बने होते हैं।
लिक्विड हैंडलिंग रोबोट के पुर्जे अन्य घटकों से किस प्रकार भिन्न होते हैं?
ये हिस्से तरल पदार्थों के संपर्क में आते हैं, इसलिए इन्हें अच्छी तरह सील किया जाना चाहिए और जंग प्रतिरोधी होना चाहिए। PTFE लगभग सभी रसायनों को सहन कर सकता है, लेकिन इसकी तन्यता शक्ति कम होती है। PEEK दबाव में भी अपना आकार बनाए रखता है। स्टेनलेस स्टील 316L क्लोराइड और लवणों का प्रतिरोध करता है। लेजर वेल्डिंग और ओवरमोल्डिंग तरल पदार्थों के प्रवाह को साफ और रिसाव-रहित रखते हैं।
मुझे कैसे पता चलेगा कि बाजार से खरीदा गया कोई पुर्जा सुरक्षित रूप से काम करेगा या नहीं?
किसी कैटलॉग पार्ट को देखकर यह न मान लें कि वह आपकी ज़रूरतों को पूरा करता है। उसकी रेटेड लोड, स्पीड लिमिट और तापमान सीमा की जाँच करें। अपने उपयोग के लिए सुरक्षा कारक विश्लेषण करें। यदि इसे किसी मेडिकल रोबोट में लगाना है, तो ISO 13485 या IEC 60601 मानकों का पालन सुनिश्चित करें। वास्तविक परिस्थितियों में इसका परीक्षण करें।
केयर रोबोट के पुर्जों के आपूर्तिकर्ता के पास कौन-कौन से प्रमाणपत्र होने चाहिए?
ISO 9001:2015 और ISO 13485:2016 देखें। पहला सामान्य गुणवत्ता प्रबंधन को कवर करता है। दूसरा सीधे चिकित्सा उपकरणों पर लागू होता है। इन दोनों का अर्थ है लिखित प्रक्रियाएं, बैच-दर-बैच एकरूपता और नियामक ऑडिट के दौरान आवश्यक ट्रेसिबिलिटी दस्तावेज़।
क्या एक ही आपूर्तिकर्ता कस्टम और स्टैंडर्ड केयर रोबोट कंपोनेंट्स दोनों की आपूर्ति कर सकता है?
जी हां, और इससे समय की बचत होती है। हाइब्रिड दृष्टिकोण सबसे अच्छा काम करता है: महत्वपूर्ण जोड़ों और फ्रेमों के लिए कस्टम फैब्रिकेशन, और बाकी सभी जगहों के लिए रेडीमेड बियरिंग और फास्टनर। नोबल सीएनसी, इंजेक्शन मोल्डिंग, शीट मेटल, ओवरमोल्डिंग और डीएमएलएस जैसी सुविधाओं के साथ एक ही छत के नीचे यह सब उपलब्ध कराता है। आपको कई विक्रेताओं से संपर्क करने की झंझट से मुक्ति मिलती है।





