
परिचय
बुनियादी पुर्जों के लिए, मानक ढलाई विधियाँ पूरी तरह से व्यवहार्य हैं: धातु को सांचे में डालें, उसे ठंडा होने दें, और फिर पुर्जे को निकाल लें। यह विधि कई आवश्यकताओं को पूरा करती है।
हालांकि, सामग्री की सीमा पार हो जाने पर वैक्यूम मेटल कास्टिंग विफल हो जाती है। ऑक्सीकरण होता है, गैसें अंदर फंस जाती हैं और छिद्र बन जाते हैं। पुर्जे किसी भी भार के अधीन होने से पहले ही खराब हो जाते हैं। समस्या धातु में नहीं, बल्कि कास्टिंग के वातावरण में होती है।
वैक्यूम मेटल कास्टिंग से ये पर्यावरणीय प्रभाव समाप्त हो जाते हैं—हवा, नमी और ऑक्सीकरण नहीं होता। पिघली हुई धातु शुद्ध रहती है और परिणामस्वरूप बने पुर्जे सघन होते हैं। ऐसे पुर्जों के लिए जिनमें आंतरिक दोष बर्दाश्त नहीं किए जा सकते, यह सबसे अच्छा समाधान है।
यह मार्गदर्शिका तीन बातों को शामिल करती है: वे विशिष्ट मिश्र धातुएँ जिन्हें इस प्रक्रिया से सबसे अधिक लाभ होता है; इसके लाभ और हानियाँ; और वे वास्तविक अनुप्रयोग जहाँ वैक्यूम मेटल कास्टिंग वैकल्पिक नहीं बल्कि अनिवार्य है।
वैक्यूम मेटल कास्टिंग के लिए किन मिश्र धातुओं का उपयोग किया जा सकता है?
कुछ धातुएँ हवा के साथ अभिक्रिया करती हैं, जिससे ऑक्सीकरण और गैस अवशोषण होता है, जिसके परिणामस्वरूप अंततः भंगुर या छिद्रयुक्त ढलाई होती है। वैक्यूम धातु ढलाई प्रतिक्रियाशील वातावरण को हटाकर इस समस्या का समाधान करती है। निम्नलिखित श्रेणियाँ इससे सबसे अधिक लाभान्वित होती हैं।
प्रतिक्रियाशील धातुएँ
टाइटेनियम मिश्रधातुओं (जिनमें Ti-6Al-4V मानक है) में ऑक्सीजन के प्रति प्रबल आकर्षण होता है। इनकी सतह पर एक पतली ऑक्साइड परत बन जाती है। यह अपने आप में कोई समस्या नहीं है। हालांकि, ऑक्सीजन पदार्थ में घुल भी जाती है, जिससे क्रिस्टलीय संरचना भंगुर हो जाती है और इस प्रकार इसकी थकान प्रतिरोधक क्षमता कम हो जाती है। ज़िरकोनियम का व्यवहार भी कुछ ऐसा ही होता है। इन दोनों पदार्थों को बिना किसी अपवाद के निर्वात या अक्रिय वातावरण में पिघलाकर ढाला जाना चाहिए।
वैक्यूम-कास्टिंग द्वारा निर्मित इन मिश्र धातुओं का व्यापक रूप से उन क्षेत्रों में उपयोग किया जाता है जहां वजन और मजबूती की अत्यधिक आवश्यकता होती है, जैसे कि एयरोस्पेस, चिकित्सा प्रत्यारोपण और उच्च-प्रदर्शन वाले ऑटोमोटिव घटक। चूंकि ये घटक ऑक्सीजन के प्रवेश को सहन नहीं कर सकते, इसलिए इनकी उच्च लागत पूरी तरह से उचित है।
उच्च तापमान सुपरमिश्र धातुएँ
इनकोनेल 625, 713C और 718 जैसी निकेल-आधारित मिश्रधातुएँ अत्यधिक ताप के लिए डिज़ाइन की गई हैं। ये 700°C और उससे अधिक तापमान पर भी अपनी मज़बूती बनाए रखती हैं। लेकिन पिघलने के दौरान इनमें गैसों का अवशोषण हो जाता है। ऑक्सीजन और नाइट्रोजन कण सीमाओं पर कार्बाइड और नाइट्राइड बनाते हैं। मिश्रधातु भंगुर हो जाती है और रेंगने की प्रतिरोधक क्षमता कम हो जाती है।
कोबाल्ट आधारित मिश्रधातुओं (जैसे स्टेलाइट) का उपयोग वाल्व, वाल्व सीट और कटिंग एज जैसे घिसाव-प्रतिरोधी अनुप्रयोगों में किया जाता है। इनकी कठोरता और संक्षारण प्रतिरोध को बनाए रखने के लिए, इन मिश्रधातुओं को उच्च शुद्धता वाली पिघलने की प्रक्रिया की आवश्यकता होती है।
टरबाइन ब्लेड, इंजन के पुर्जों और एग्जॉस्ट सिस्टम के लिए वैक्यूम मेटल कास्टिंग आवश्यक है। वैक्यूम सुरक्षा के बिना, ये मिश्र धातुएं अपेक्षित यांत्रिक गुणों को पूरा नहीं कर सकतीं।
उच्च श्रेणी के इस्पात
स्टेनलेस स्टील और कम मिश्रधातु वाले स्टील टाइटेनियम जितने प्रतिक्रियाशील नहीं होते हैं। हालांकि, हवा में पिघलने पर ये हाइड्रोजन को अवशोषित कर लेते हैं। यह हाइड्रोजन पिघली हुई धातु में घुल जाती है और जमने के दौरान बाहर निकल जाती है, जिससे छिद्र बन जाते हैं। इससे भी बुरी बात यह है कि हाइड्रोजन धातु की संरचना को भंगुर बना देती है, जिससे उसकी थकान प्रतिरोधक क्षमता में काफी कमी आ जाती है।
वैक्यूम मेटल कास्टिंग में हाइड्रोजन को समस्या बनने से पहले ही हटा दिया जाता है। पिघले हुए धातु को वैक्यूम वातावरण में डीगैस किया जाता है, जिससे स्टील शुद्ध रहता है और उसकी थकान प्रतिरोधक क्षमता बढ़ जाती है। यह गियर, शाफ्ट और लैंडिंग गियर के पुर्जों के लिए अत्यंत महत्वपूर्ण है।
एल्यूमिनियम मिश्र धातु
वैक्यूम मेल्टिंग के लिए एल्युमीनियम सबसे उपयुक्त विकल्प नहीं है। यह जल्दी ऑक्सीकृत हो जाता है, लेकिन ऑक्साइड परत सुरक्षात्मक होती है। असली समस्या गैसीय सरंध्रता है। हाइड्रोजन पिघले हुए एल्युमीनियम में आसानी से घुल जाता है। जमने की प्रक्रिया के दौरान यह छोटे-छोटे छेद बना देता है, जिससे यांत्रिक गुण प्रभावित होते हैं।
AlSi10Mg और एल्युमीनियम-लिथियम जैसी मिश्र धातुओं को वैक्यूम प्रोसेसिंग से लाभ होता है। पिघली हुई धातु से गैस पूरी तरह निकल जाती है। ढलाई सघन हो जाती है। ऑटोमोटिव डाई-कास्ट घटकों में, सरंध्रता के कारण दबाव रिसाव और मशीनिंग संबंधी समस्याएं उत्पन्न होती हैं। वैक्यूम धातु ढलाई इन समस्याओं को दूर करती है।
मेटल वैक्यूम कास्टिंग में सबसे अधिक उपयोग की जाने वाली धातु कौन सी है?
निकेल आधारित सुपरअलॉय, कोबाल्ट आधारित सुपरअलॉय और टाइटेनियम अलॉय। वैक्यूम मेटल कास्टिंग में सबसे अधिक उपयोग होने वाली सामग्रियां यही हैं। इसका कारण ये सस्ते होना नहीं है, बल्कि यह प्रक्रिया इनके लिए आवश्यक है।
महत्वपूर्ण कारक
प्रतिक्रियाशीलता ही निर्णायक कारक है। इन धातुओं में ऑक्सीजन के प्रति प्रबल आकर्षण होता है। टाइटेनियम सक्रिय रूप से ऑक्सीजन को अवशोषित करता है। निकेल मिश्रधातु उच्च तापमान पर प्रतिक्रिया करते हैं। कोबाल्ट आधारित मिश्रधातु ऑक्साइड बनाते हैं, जिससे संरचनात्मक मजबूती कमजोर हो जाती है।
प्रतिक्रियाशीलता ही निर्णायक कारक है। इन धातुओं में ऑक्सीजन के प्रति प्रबल आकर्षण होता है। टाइटेनियम सक्रिय रूप से ऑक्सीजन को अवशोषित करता है। निकेल मिश्रधातु उच्च तापमान पर प्रतिक्रिया करते हैं। कोबाल्ट आधारित मिश्रधातु ऑक्साइड बनाते हैं, जिससे संरचनात्मक मजबूती कमजोर हो जाती है।
वैक्यूम मेटल कास्टिंग वायुमंडलीय वातावरण के प्रभावों को समाप्त कर देती है। पिघला हुआ धातु शुद्ध रहता है और ठोस संरचना बरकरार रहती है, जिससे धातुकर्म संबंधी अखंडता सुनिश्चित होती है। यही एकमात्र कारण है कि ये मिश्र धातुएं टरबाइन ब्लेड, जेट इंजन के पुर्जे, चिकित्सा प्रत्यारोपण और उच्च-प्रदर्शन वाले ऑटोमोटिव पार्ट्स जैसे महत्वपूर्ण अनुप्रयोगों में उत्कृष्ट प्रदर्शन कर सकती हैं।
लागत औचित्य
ये धातुएँ महँगी हैं। वैक्यूम प्रक्रिया से लागत और बढ़ जाती है। हालाँकि, अन्य विधियाँ और भी कम उपयुक्त हैं। यदि इन्हें हवा में ढाला जाए, तो स्क्रैप दर 50% से 80% तक हो सकती है। यह उत्पादन नहीं, बल्कि सामग्री की बर्बादी है। वैक्यूम प्रक्रिया स्क्रैप दर को कम करती है, उत्पादन बढ़ाती है और प्रति उत्तम पुर्जे की लागत को स्वीकार्य स्तर तक लाती है।
यही कारण है कि निकेल, कोबाल्ट और टाइटेनियम वैक्यूम कास्टिंग के लिए सबसे आम विकल्प हैं। वैक्यूम मेटल कास्टिंग कोई विकल्प नहीं है; यह इन मिश्र धातुओं के विश्वसनीय प्रदर्शन को सुनिश्चित करने का एकमात्र तरीका है।
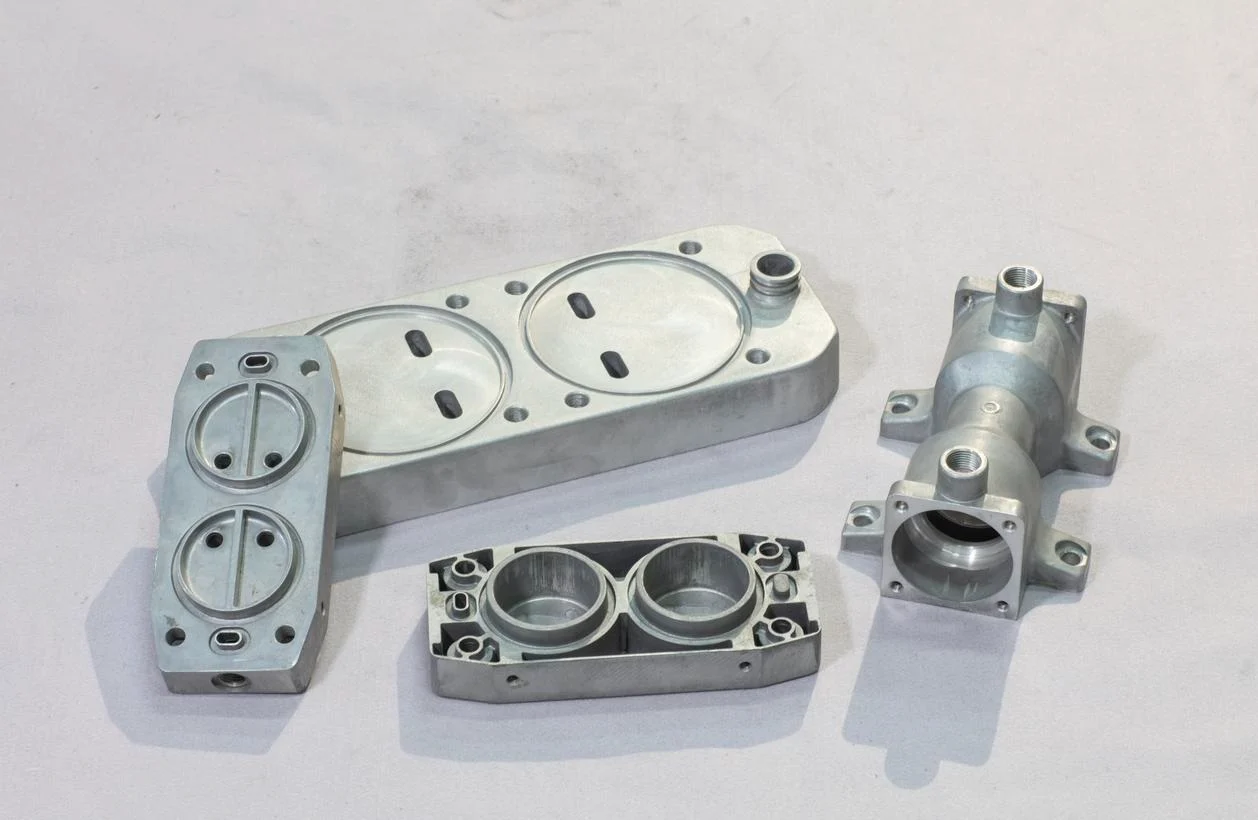
अन्य प्रक्रियाओं की तुलना में फायदे और नुकसान
हर प्रक्रिया में कुछ न कुछ समझौता करना पड़ता है। वैक्यूम मेटल कास्टिंग भी इसका अपवाद नहीं है। इसके फायदे स्पष्ट हैं, और इसकी लागत भी स्पष्ट है। नीचे इन दोनों के बीच के समझौतों का विवरण दिया गया है।
वैक्यूम मेटल कास्टिंग के फायदे
-
श्रेष्ठ शुद्धता
ऑक्सीजन नहीं। नमी नहीं। गैस की अशुद्धियाँ नहीं। पिघला हुआ पदार्थ शुद्ध रहता है। ठोस अवस्था सघन रहती है। आंकड़े इसकी पुष्टि करते हैं। एल्युमीनियम मिश्र धातुओं में, वैक्यूम कास्टिंग से तन्यता शक्ति में 6% से अधिक और तन्यता में 25% तक वृद्धि हो सकती है।
-
उत्कृष्ट सतह फिनिश और सटीकता
सांचा पूरी तरह से भर जाता है। सतह पर ऑक्साइड की परत नहीं बनती। गैस के बुलबुले सतह पर कोई दोष नहीं पैदा करते। पुर्जा अधिक चिकना निकलता है। सहनशीलता अधिक सटीक होती है। द्वितीयक प्रसंस्करण कम हो जाता है और कभी-कभी इसे पूरी तरह से समाप्त भी किया जा सकता है।
-
जटिल ज्यामिति
पतली दीवारों वाले हिस्से भरे जाते हैं। जटिल क्रॉस-सेक्शन को पुन: प्रस्तुत किया जाता है। निर्वात धातु को सांचे में खींच लेता है। अवशिष्ट वायु प्रवाह में बाधा नहीं डालती। गुरुत्वाकर्षण ढलाई विधि से जिन भागों का उत्पादन असंभव था, वे अब आम बात हो गई हैं।
-
पर्यावरणीय लाभ
रेत ढलाई में, वी-प्रक्रिया का उपयोग करके रेत के कणों को आपस में बांधने के लिए वैक्यूम का इस्तेमाल किया जाता है। इसमें किसी भी रासायनिक बंधनक या कार्बनिक विलायक की आवश्यकता नहीं होती है, जिसके परिणामस्वरूप कम अपशिष्ट उत्पन्न होता है और कार्यशाला का वातावरण स्वच्छ रहता है।
वैक्यूम मेटल कास्टिंग पर विचार करते समय नोबल के इंजीनियर मुख्य रूप से इन लाभ-हानि का आकलन करते हैं। इसके लाभ तो स्पष्ट हैं, लेकिन हानियाँ भी उतनी ही महत्वपूर्ण हैं। इन्हीं से निर्धारित होता है कि किसी विशेष भाग के लिए यह प्रक्रिया उपयुक्त है या नहीं।
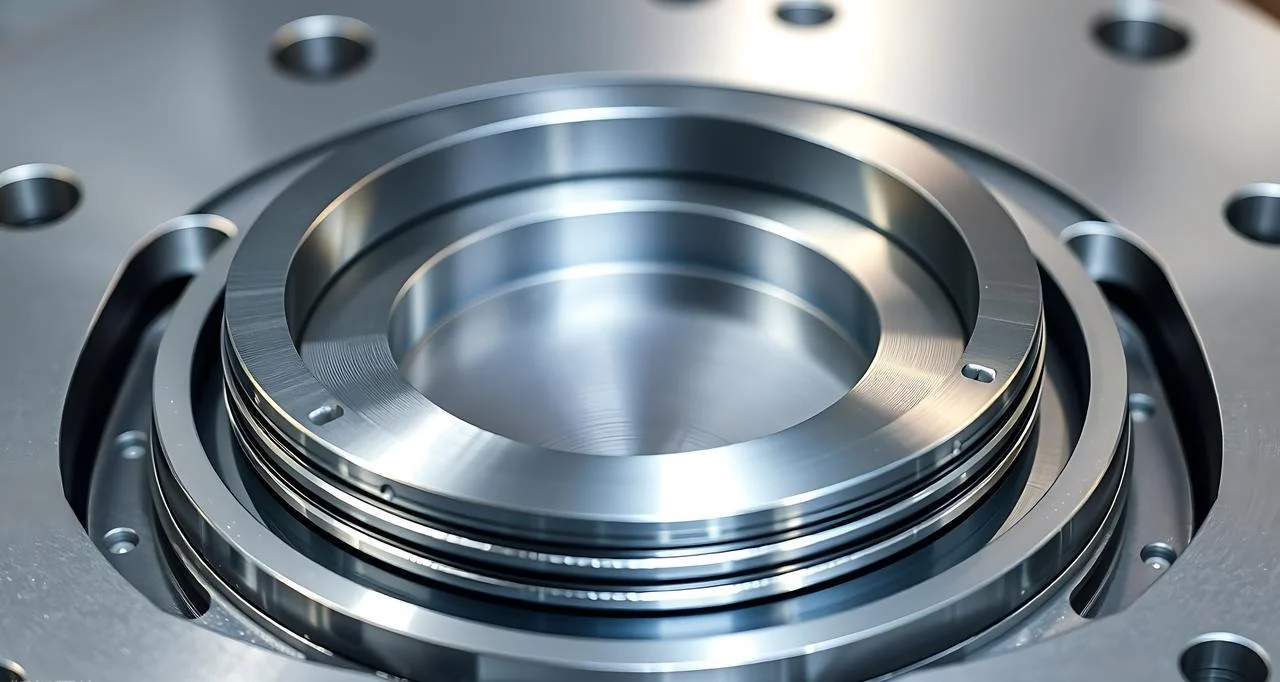
वैक्यूम मेटल कास्टिंग के नुकसान
-
उच्च लागत
वैक्यूम मेटल कास्टिंग उपकरण महंगे होते हैं। वैक्यूम चैंबर, पंप और सीलिंग सिस्टम सभी महंगे होते हैं। रखरखाव लागत भी परिचालन बजट में जुड़ जाती है। पंपों की मरम्मत आवश्यक होती है और सीलों को बदलना पड़ता है। पूंजीगत व्यय काफी अधिक होता है।
-
धीमा उत्पादन
इस विधि में लगने वाला समय गुरुत्वाकर्षण या डाई कास्टिंग की तुलना में अधिक होता है। चैम्बर को पूरी तरह से खाली करना आवश्यक है। पिघले हुए धातु को निर्वात में रखना पड़ता है। शीतलन दर को नियंत्रित किया जाता है। निर्वात धातु ढलाई उच्च मात्रा में उत्पादन के लिए उपयुक्त नहीं है; बल्कि यह कम से मध्यम मात्रा में उत्पादन के लिए सबसे उपयुक्त है।
- प्रक्रिया की सीमाएं
कुछ विविधताओं में ज्यामितीय प्रतिबंध होते हैं। वी-प्रक्रिया बड़ी प्लेट जैसी आकृतियों के साथ काम करने में कठिनाई का सामना करती है। बड़े स्टील पिंडों में "क्राउन" दोष विकसित हो जाते हैं—निर्वात में असमान ठोसकरण के कारण बीच का उभरा हुआ भाग। ये कोई बड़ी खामियां नहीं हैं, लेकिन ये ऐसी सीमाएं हैं जिनका डिजाइन इंजीनियरों को ध्यान रखना चाहिए।
निर्णय मैट्रिक्स:
एक बार जब अनुप्रयोग का परिदृश्य स्पष्ट हो जाता है, तो चुनाव स्पष्ट हो जाता है।
वैक्यूम मेटल कास्टिंग चुनें: यह एयरोस्पेस या चिकित्सा क्षेत्र के उन महत्वपूर्ण घटकों के लिए उपयुक्त है जहां विफलता बिल्कुल भी स्वीकार्य नहीं है। टरबाइन ब्लेड, इंप्लांट, एयरफ्रेम संरचनात्मक घटक। चूंकि ये घटक कभी भी विफल नहीं होने चाहिए, इसलिए इसकी लागत उचित है।
पारंपरिक ढलाई चुनें: यह उन उपभोक्ता पुर्जों के लिए उपयुक्त है जिनका उत्पादन अधिक मात्रा में और कम लागत में होता है, और जिनमें कुछ हद तक छिद्रण स्वीकार्य होता है। जैसे ब्रैकेट, हाउसिंग, सजावटी पुर्जे। यदि कम संख्या में छिद्र कार्यक्षमता को प्रभावित नहीं करते हैं, तो लागत बचाने के लिए यह एक अच्छा विकल्प है।
उपरोक्त विवरण उत्पादन के दृष्टिकोण से वैक्यूम कास्टिंग के व्यावहारिक लाभ और हानियों को रेखांकित करता है। वैक्यूम मेटल कास्टिंग सभी मामलों में श्रेष्ठ नहीं है, लेकिन उपयुक्त अनुप्रयोगों में इसके स्पष्ट लाभ हैं। एक निर्णय मैट्रिक्स विशिष्ट भाग के लिए प्रक्रिया का चयन करने में सहायक हो सकता है।
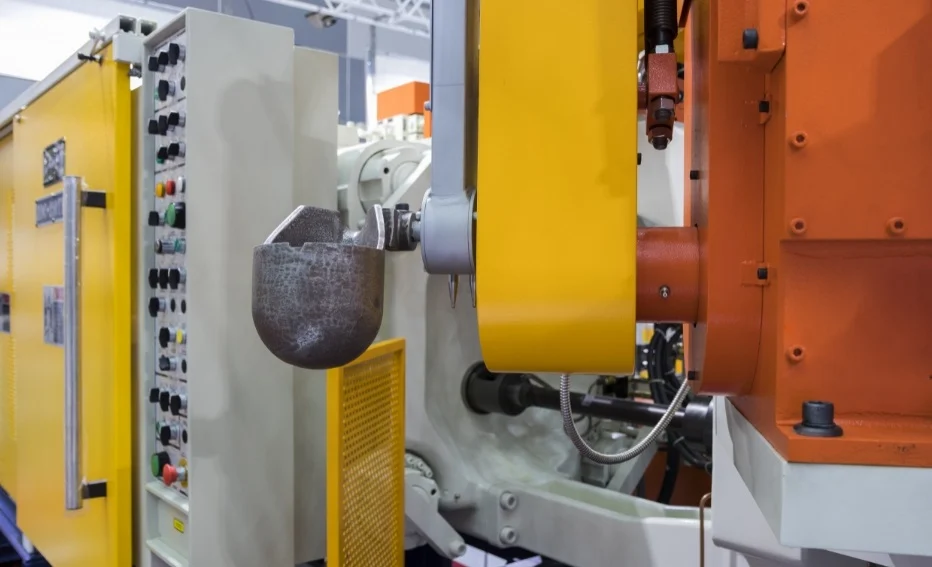
वैक्यूम मेटल डाई कास्टिंग के व्यावहारिक अनुप्रयोग
वैक्यूम कास्टिंग के सभी अनुप्रयोगों में एक समान सिद्धांत है: पुर्जे कभी खराब नहीं होने चाहिए। चाहे तनाव की स्थिति हो, दीर्घकालिक उपयोग हो या वास्तविक संचालन, वे कभी खराब नहीं होने चाहिए। विफलता की लागत बहुत अधिक है। ठीक इसी कारण से वैक्यूम मेटल कास्टिंग का विकास किया गया था।
विमानन व रक्षा
टर्बोफैन ब्लेड तेज़ गति से घूमते हैं। इंजन के पुर्जे अत्यधिक तापमान के संपर्क में आते हैं। वहीं, संरचनात्मक पुर्जे पूरे विमान का भार वहन करते हैं। निकल आधारित सुपरअलॉय—जैसे कि इनकोनेल और वास्पलॉय—पसंदीदा सामग्री हैं। ये 700°C पर भी अपनी मजबूती बनाए रखते हैं। हालांकि, अपनी पूरी क्षमता का उपयोग करने के लिए, इन्हें वैक्यूम ट्रीटमेंट से गुज़रना पड़ता है। छिद्रयुक्तता के कारण ये विफल हो सकते हैं, जबकि ऑक्सीकरण से इनका सेवा जीवन कम हो जाता है। वैक्यूम मेटल कास्टिंग से इन पुर्जों के लिए आवश्यक शुद्ध सूक्ष्म संरचना प्राप्त होती है।
चिकित्सा
शरीर में प्रत्यारोपण (इंप्लांट) डाले जाते हैं, जबकि शल्य चिकित्सा उपकरणों का उपयोग काटने और पकड़ने के लिए किया जाता है। दोनों का जैव-अनुकूल होना और पूर्ण स्वच्छता अनिवार्य है। इस क्षेत्र में टाइटेनियम मिश्र धातुओं का वर्चस्व है। छोटे बैचों में अनुकूलन बहुत आम है। चिकित्सा उपकरण उद्योग में वैक्यूम कास्टिंग का उपयोग बढ़ रहा है क्योंकि इससे दोषरहित और पूर्वानुमानित यांत्रिक गुणों वाले घटक प्राप्त होते हैं। छिद्रों की अनुपस्थिति का अर्थ है कि संक्षारण के कोई स्थान नहीं हैं; अशुद्धियों की अनुपस्थिति का अर्थ है कि थकान आरंभ होने के कोई बिंदु नहीं हैं।
मोटर वाहन
हल्के संरचनात्मक घटक ईंधन की खपत को कम कर सकते हैं। टर्बोचार्जर का इंपेलर 150,000 चक्कर प्रति मिनट तक की गति से घूमता है। इन दोनों कारकों के कारण मजबूती और घनत्व की उच्च मांग होती है। एल्युमीनियम-लिथियम मिश्र धातुओं और टाइटेनियम का उपयोग तेजी से आम होता जा रहा है। वैक्यूम मेटल कास्टिंग से पतली दीवारों वाली संरचनाएं बनाना संभव हो जाता है, जबकि पारंपरिक कास्टिंग प्रक्रियाओं से ऐसी संरचनाओं को विश्वसनीय रूप से भरा नहीं जा सकता।
सामान्य औद्योगिक
भारी मशीनरी के पुर्जे—पंप हाउसिंग, वाल्व बॉडी, उच्च दबाव फिटिंग—चक्रीय भार और संक्षारक तरल पदार्थों का सामना करते हैं। स्टेनलेस स्टील और निकल मिश्र धातु मानक सामग्री हैं। वैक्यूम मेटल कास्टिंग यह सुनिश्चित करती है कि इन पुर्जों में कोई छिद्र न हो जिससे रिसाव या दरार पड़ सकती है।
वैक्यूम मेटल कास्टिंग के लिए NOBLE को क्यों चुनें?
हमारी मुख्य क्षमताएँ
धातु प्रसंस्करण में सटीक मशीनिंग, ढलाई और परिष्करण शामिल हैं। प्लास्टिक प्रसंस्करण में इंजेक्शन मोल्डिंग, सीएनसी मशीनिंग और कस्टम फैब्रिकेशन शामिल हैं। ये अलग-अलग विभाग नहीं हैं, बल्कि एकीकृत क्षमताएं हैं। एक भाग की ढलाई और मशीनिंग की जा सकती है, जबकि दूसरे भाग को मोल्ड करके असेंबल किया जा सकता है। यह प्रक्रिया निर्बाध है।
पूर्ण-सेवा पेशकश
विनिर्माण ही पूरी कहानी नहीं है। पूरी प्रक्रिया इससे बहुत पहले शुरू होती है: डिज़ाइन समीक्षा, विनिर्माण योग्यता के लिए डिज़ाइन (DFM), और प्रोटोटाइपिंग। मशीनिंग के बाद, प्रक्रिया असेंबली, फिनिशिंग और पैकेजिंग के साथ जारी रहती है। NOBLE संपूर्ण समाधान प्रदान करता है। यह हमें एक पूर्ण-सेवा विनिर्माण भागीदार बनाता है—केवल एक निर्माता नहीं।
गुणवत्ता जिस पर आप भरोसा कर सकते हैं
ISO 9001:2015 सामान्य विनिर्माण के लिए गुणवत्ता प्रबंधन प्रणालियों को कवर करता है। प्रक्रियाएं सुसंगत हैं। नियंत्रण प्रलेखित हैं। निरीक्षणों का पता लगाया जा सकता है।
ISO 13485:2016 चिकित्सा उपकरणों के लिए आवश्यक कड़े मानकों को जोड़ता है। इसमें सख्त ट्रेसबिलिटी, अधिक कठोर प्रक्रिया सत्यापन और संपूर्ण एवं विस्तृत दस्तावेज़ीकरण शामिल है। यह प्रमाणन NOBLE को ISO 13485-प्रमाणित निर्माता के रूप में स्थापित करता है, जिससे यह अत्यधिक विनियमित चिकित्सा उपकरण उद्योग में अपनी सेवाएं देने के योग्य हो जाता है।
नोबल के साथ साझेदारी करें
चाहे आपके पास वैक्यूम-कास्ट टरबाइन कंपोनेंट हो जिसके लिए अति-सटीक 5-एक्सिस फिनिशिंग की आवश्यकता हो, मेडिकल इम्प्लांट हाउसिंग हो जिसे दोषरहित सतह फिनिश की आवश्यकता हो, या एक जटिल असेंबली हो जो शीट मेटल और मशीनीकृत भागों को जोड़ती हो, NOBLE आपका एकमात्र समाधान है।
सामान्य प्रश्न
क्या एल्युमिनियम को वैक्यूम कास्टिंग द्वारा ढाला जा सकता है?
जी हां। AlSi10Mg जैसी मिश्र धातुओं को आमतौर पर इसी तरह संसाधित किया जाता है। वैक्यूम घुले हुए हाइड्रोजन को हटा देता है, जिससे छिद्रता समाप्त हो जाती है और यांत्रिक गुण बेहतर हो जाते हैं।
टाइटेनियम को निर्वात में क्यों ढाला जाता है?
टाइटेनियम उच्च तापमान पर ऑक्सीजन और नाइट्रोजन के साथ तेजी से प्रतिक्रिया करता है। निर्वात इन गैसों को हटा देता है, जिससे भंगुरता रुक जाती है और तन्यता बनी रहती है।
क्या वैक्यूम कास्टिंग महंगी होती है?
उपकरण और रखरखाव की लागत अधिक है। लेकिन उच्च मूल्य वाले, महत्वपूर्ण पुर्जों के लिए, उत्पादन में सुधार और दोषों में कमी निवेश को उचित ठहराती है।
वैक्यूम कास्टिंग और डाई कास्टिंग में क्या अंतर है?
डाई कास्टिंग एक उच्च मात्रा वाली और तेज़ प्रक्रिया है। वैक्यूम मेटल कास्टिंग में गति की तुलना में गुणवत्ता को प्राथमिकता दी जाती है, जिससे गैस संबंधी उन दोषों को दूर किया जा सकता है जिन्हें डाई कास्टिंग में टाला नहीं जा सकता।
वैक्यूम मेटल कास्टिंग से किन उद्योगों को सबसे अधिक लाभ होता है?
एयरोस्पेस, चिकित्सा, ऑटोमोटिव और रक्षा। ये उद्योग ऐसे महत्वपूर्ण घटकों का उपयोग करते हैं जहां छिद्रता अस्वीकार्य है।
क्या नोबल डिजाइन सेवाएं प्रदान करता है?
जी हाँ। हम केवल उत्पादन ही नहीं, बल्कि डिज़ाइन से लेकर असेंबली तक संपूर्ण समाधान प्रदान करते हैं। डीएफएम विश्लेषण, प्रोटोटाइपिंग और असेंबली सभी हमारी सेवा का हिस्सा हैं।







