
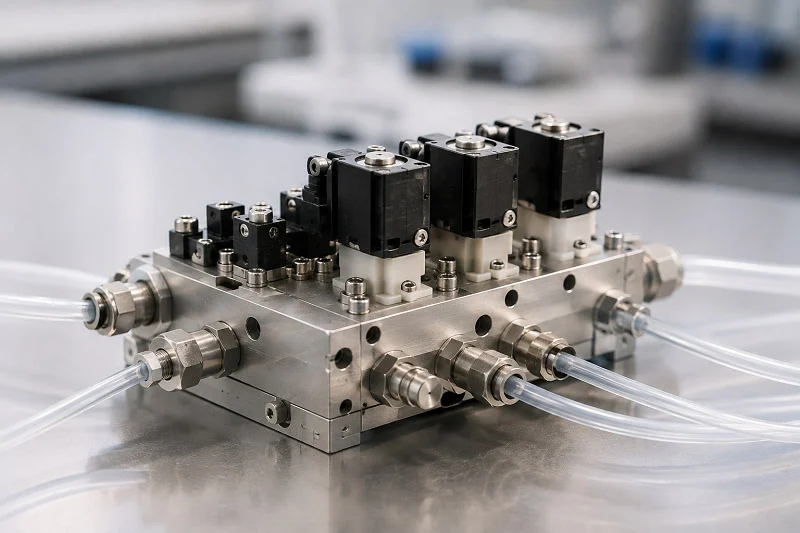
सही हाइड्रोलिक वाल्व ब्लॉक का चुनाव आपके पूरे सिस्टम की सफलता को निर्धारित करता है। यह एक चुनाव प्रदर्शन, लागत और दीर्घकालिक विश्वसनीयता को प्रभावित करता है। हाइड्रोलिक बाजार में इस क्षेत्र में वास्तविक वृद्धि देखी जा रही है - रिपोर्टों के अनुसार, 2024 तक इन पुर्जों का वैश्विक बाजार आकार लगभग 2.2 बिलियन अमेरिकी डॉलर होगा।
| रिपोर्ट किए गए स्रोत | 2024 बाजार का आकार (मिलियन अमेरिकी डॉलर) |
| रिपोर्ट विशेषता तालिका | 2190.4 |
| पूछे जाने वाले प्रश्न अनुभाग | 2304.3 |
हर हाइड्रोलिक कार्य में अलग-अलग बातों का ध्यान रखना पड़ता है। कुछ का ध्यान वजन कम करने पर होता है, जबकि अन्य को अत्यधिक दबाव झेलने की क्षमता की आवश्यकता होती है। आपके सिस्टम का वातावरण, कार्य चक्र और रखरखाव अनुसूची, ये सभी कारक सबसे उपयुक्त फ्लुइडिक वाल्व ब्लॉक डिज़ाइन को प्रभावित करते हैं। वास्तविक परिस्थितियों में हाइड्रोलिक वाल्व ब्लॉक कैसे काम करते हैं, यह जानना आपको महंगे पुनर्निर्माण से बचने में मदद करता है। सही सामग्री का चयन और सटीक निर्माण एक साधारण वाल्व को एक विश्वसनीय और कारगर उपकरण में बदल देते हैं। यह गाइड इन विकल्पों को चरण दर चरण समझाती है।
फ्लुइडिक वाल्व ब्लॉक की परिभाषा और इसका मूल कार्य
अपने सिस्टम के ट्रैफिक कंट्रोलर की तरह, एक फ्लुइडिक वाल्व ब्लॉक को समझें। यह एक ही डिवाइस में तरल पदार्थ को प्रवाहित करने, दबाव को नियंत्रित करने और एक्चुएटर्स को मैनेज करने जैसे सभी कठिन कार्यों को संभालता है। हाइड्रोलिक वाल्व ब्लॉक के मुख्य कार्य सरल हैं: यह नियंत्रित करता है कि तरल पदार्थ कहाँ जाएगा, उसका दबाव कितना होगा और वह कब पहुँचेगा। इस केंद्रीय हब के बिना, आपके सिस्टम को कई अलग-अलग पाइपों और फिटिंग की आवश्यकता होगी। इससे वजन, लागत और रिसाव की संभावना बढ़ जाती है। हाइड्रोलिक वाल्व ब्लॉक इन सिस्टमों को सुचारू रूप से चलाने में मदद करते हैं।
द्रव विद्युत प्रणालियों में मैनिफोल्ड की भूमिका
मैनिफोल्ड किसी भी आधुनिक द्रव विद्युत प्रणाली का आधार होता है। यह पुर्जों को अपनी जगह पर रखता है और आंतरिक मार्गों के माध्यम से उन्हें जोड़ता है। इस डिज़ाइन से बाहरी ट्यूबिंग कम हो जाती है। पूरा सेटअप अधिक कॉम्पैक्ट रहता है। हाइड्रोलिक वाल्व ब्लॉक मुख्य सपोर्ट के रूप में कार्य करते हैं, जिससे होज़ों का जाल एक सुव्यवस्थित इकाई में बदल जाता है। इस प्रकार, कम जटिलता से प्रणाली को लाभ होता है।
प्रवाह पथों को निर्देशित करना और दबाव को नियंत्रित करना
हाइड्रोलिक वाल्व ब्लॉक का प्राथमिक कार्य द्रव को उसके इच्छित स्थान पर भेजना है। विभिन्न आंतरिक भाग द्रव के प्रवाह को रोकते हैं या उसे प्रवाहित होने देते हैं। कुछ आवश्यकता पड़ने पर दबाव छोड़ते हैं। अन्य ऐसे बैकफ़्लो को रोकते हैं जिससे अन्य भागों को नुकसान पहुँच सकता है। स्वचालित विकल्प जटिल कार्यों के लिए अतिरिक्त नियंत्रण प्रदान करते हैं। ये सभी भाग ब्लॉक के भीतर एक साथ कार्य करते हैं।
दबाव नियंत्रण भी उतना ही महत्वपूर्ण है। दबाव नियंत्रण पुर्जे स्थिति को नियंत्रण में रखते हैं। दबाव कम करने वाले पुर्जे प्रवाह के स्तर को स्थिर बनाए रखते हैं। दबाव अधिक होने पर राहत मार्ग अतिरिक्त द्रव को वापस टैंक में भेज देते हैं। अनुक्रमण पुर्जे एक निश्चित दबाव स्तर तक पहुंचने का इंतजार करते हैं, फिर प्रवाह को कहीं और भेज देते हैं। कुछ प्रणालियाँ और भी उन्नत नियंत्रण के लिए पायलट-संचालित प्रकारों का उपयोग करती हैं। इससे रिसाव और पाइप फटने की समस्या नहीं होती।
रिसाव बिंदुओं को कम करने के लिए घटकों को समेकित करना
हाइड्रोलिक सिस्टम के बारे में एक सरल सच्चाई यह है: हर रिसाव बिंदु खराबी का कारण बन सकता है। हर फिटिंग, हर जोड़, हर कनेक्शन समय के साथ टूट सकता है। कई हिस्सों को एक ब्लॉक में रखने से बाहरी कनेक्शनों की संख्या काफी कम हो जाती है। इसका मतलब है कि तरल पदार्थ के रिसाव के लिए कम जगहें होंगी। हाइड्रोलिक वाल्व ब्लॉक अपने एल्यूमीनियम या कास्ट आयरन बॉडी के साथ संरचनात्मक सहारा भी प्रदान करते हैं। पाइप जोड़ इनपुट, रिटर्न और ड्रेनेज को सुचारू रूप से संभालते हैं। परिणामस्वरूप, सिस्टम लंबे समय तक विश्वसनीय रहता है और कम रखरखाव की आवश्यकता होती है। बेहतर प्रदर्शन स्मार्ट समेकन पर निर्भर करता है।
वाल्व ब्लॉकों के लिए प्रमुख प्रदर्शन मेट्रिक्स
सभी हाइड्रोलिक वाल्व ब्लॉक एक जैसे काम नहीं करते। आपको कुछ महत्वपूर्ण मापदंडों की जांच करनी होगी। प्रवाह दर, दबाव रेटिंग, रिसाव सहनशीलता और अपेक्षित चक्र जीवन, ये सभी मायने रखते हैं। हाइड्रोलिक प्रणालियों का प्रदर्शन प्रत्येक कार्य के लिए सही मापदंडों के चयन पर निर्भर करता है। इन मापदंडों पर नज़र रखने से समग्र दक्षता में सुधार होता है।
प्रवाह दर क्षमता और दबाव रेटिंग
प्रवाह दर से पता चलता है कि ब्लॉक कितना तरल पदार्थ प्रवाहित कर सकता है। 25 लीटर/मिनट की अधिकतम प्रवाह दर के लिए, 30 से 40 लीटर/मिनट की रेटिंग वाला पार्ट चुनें। अधिकतम क्षमता से 25 से 50 प्रतिशत अधिक प्रवाह दर आपको कम दबाव पर बेहतर नियंत्रण प्रदान करती है। दबाव रेटिंग भी उतनी ही महत्वपूर्ण है। 40 बार के कार्यशील दबाव वाले सिस्टम के लिए, कम से कम 1.5 गुना, यानी 60 बार की रेटिंग वाले पार्ट चुनें। बर्स्ट रेटिंग कार्यशील दबाव से 3 गुना अधिक होनी चाहिए। विभिन्न प्रकार के पार्ट अलग-अलग रेंज को संभालते हैं। कम प्रवाह नियंत्रण पार्ट 64 से 200 बार पर 50 लीटर/मिनट तक का प्रवाह संभाल सकते हैं। उच्च दबाव नियंत्रण पार्ट 400 से 700 बार पर 100 लीटर/मिनट तक का प्रवाह संभाल सकते हैं। कम दबाव ड्रॉप वाले पार्ट 1000 लीटर/मिनट तक का प्रवाह संभाल सकते हैं।
रिसाव सहनशीलता और चक्र जीवन प्रत्याशा
रिसाव सहनशीलता आपके उपयोग पर निर्भर करती है। किसी फैक्ट्री प्रेस को चलाने वाला सिस्टम कुछ आंतरिक रिसाव को सहन कर सकता है। लेकिन कोई मेडिकल उपकरण या एयरोस्पेस पुर्जा ऐसा नहीं कर सकता। वाल्व ब्लॉक का डिज़ाइन, सील सामग्री और सतह की फिनिशिंग, ये सभी इसे नियंत्रित करने में सहायक होते हैं। चक्र जीवन यह दर्शाता है कि आंतरिक तंत्र घिसने से पहले कितनी बार खुल और बंद हो सकता है। उच्च गुणवत्ता वाले हाइड्रोलिक वाल्व ब्लॉक कठोर स्पूल और सटीक सहनशीलता का उपयोग करके इस जीवन को लंबा बनाते हैं। डिज़ाइन और कार्यप्रणाली के आधार पर हजारों से लाखों चक्रों की अपेक्षा की जा सकती है। हाइड्रोलिक सिस्टम तब सबसे अच्छा काम करते हैं जब ब्लॉक कार्य वातावरण के अनुकूल हो। अच्छी दक्षता और मजबूत प्रदर्शन इन विवरणों के सही होने पर निर्भर करते हैं।
फ्लुइडिक वाल्व ब्लॉक के लिए सामग्री
फ्लूइडिक वाल्व ब्लॉक के लिए सही सामग्री का चुनाव करना इंजीनियरिंग की आधी चुनौती है। सामग्री ही वजन, मजबूती, लागत और दबाव सहन करने की क्षमता निर्धारित करती है। अलग-अलग हाइड्रोलिक कार्यों के लिए अलग-अलग कच्चे माल की आवश्यकता होती है। कुछ सिस्टम मोबाइल उपकरणों पर लगे होते हैं जहाँ वजन का हर एक पाउंड मायने रखता है। वहीं कुछ सिस्टम कारखानों में स्थापित होते हैं जहाँ टिकाऊपन वजन कम करने से अधिक महत्वपूर्ण होता है। इन बातों को समझना आपको ब्लॉक को कार्य के अनुरूप चुनने में मदद करता है।
एल्युमिनियम मिश्र धातुएँ: उद्योग मानक
हाइड्रोलिक वाल्व ब्लॉक की दुनिया में एल्युमीनियम का दबदबा है और इसके पीछे ठोस कारण हैं। यह स्टील की तुलना में कहीं बेहतर मजबूती और वजन का अनुपात प्रदान करता है। एक सामान्य एल्युमीनियम ब्लॉक का वजन स्टील के समकक्ष ब्लॉक के वजन का लगभग एक तिहाई होता है। खुदाई करने वाली मशीनों, फोर्कलिफ्ट और कृषि उपकरणों जैसे गतिशील अनुप्रयोगों में यह वजन बचत बेहद महत्वपूर्ण है। कम वजन का मतलब है बेहतर ईंधन दक्षता और आसान स्थापना।
एल्युमिनियम ऊष्मा का अच्छा संवाहक भी है। हाइड्रोलिक सिस्टम में तरल पदार्थ के संकरे रास्तों से गुजरने पर ऊष्मा उत्पन्न होती है। एल्युमिनियम इस ऊष्मा को महत्वपूर्ण सील और वाल्व से दूर खींच लेता है, जिससे उनका जीवनकाल बढ़ जाता है। यह पदार्थ प्राकृतिक रूप से संक्षारण प्रतिरोधी है और एक पतली ऑक्साइड परत बनाता है जो नमी और कई रसायनों से सुरक्षा प्रदान करती है।
| संपत्ति | मूल्य सीमा |
| तनन - सामर्थ्य | 185 - 250 एमपीए (27 - 36 केएसआई) |
| पैदावार की ताकत | 125 - 185 एमपीए (18 - 27 केएसआई) |
ये आंकड़े दर्शाते हैं कि एल्युमीनियम अधिकांश हाइड्रोलिक अनुप्रयोगों को भरोसे के साथ संभाल सकता है। यील्ड स्ट्रेंथ से पता चलता है कि सामग्री कब स्थायी रूप से विकृत होना शुरू होती है। 250 बार के कार्य दबाव पर रेटेड ब्लॉक के लिए, एल्युमीनियम की यील्ड स्ट्रेंथ पर्याप्त सुरक्षा प्रदान करती है।
सभी एल्युमीनियम मिश्रधातुओं का प्रदर्शन एक जैसा नहीं होता। मिश्रधातु का चुनाव मशीनिंग की क्षमता, मजबूती और पर्यावरणीय अनुपालन को प्रभावित करता है।
- मिश्र 6042इसका उपयोग वायवीय और हाइड्रोलिक मैनिफोल्ड और वाल्व ब्लॉक में किया जाता है, जो बेहतर मशीनेबिलिटी और RoHS अनुपालन प्रदान करता है।
- मिश्र 6061: हाइड्रोलिक वाल्व बॉडी, वाल्व और वाल्व पार्ट्स के लिए आमतौर पर उपयोग किया जाता है, जो अच्छे शक्ति-से-भार अनुपात और जंग प्रतिरोध के लिए जाना जाता है।
- मिश्र 6262: विशेष रूप से मशीनिंग के लिए विकसित, हाइड्रोलिक वाल्व ब्लॉकों में उपयोग किया जाता है, लेकिन इसमें सीसा होता है और यह RoHS/ELV आवश्यकताओं को पूरा नहीं करता है।
RoHS प्रमाणन का महत्व हर साल बढ़ता जा रहा है। यूरोप और अन्य जगहों पर नियम खतरनाक पदार्थों पर प्रतिबंध लगाते हैं। यदि आपका उत्पाद अंतरराष्ट्रीय स्तर पर भेजा जाता है, तो अनुपालन बनाए रखने के लिए 6042 या 6061 मिश्र धातु चुनें। इन मिश्र धातुओं की मशीनेबिलिटी भी उत्पादन लागत को प्रभावित करती है। बेहतर मशीनेबिलिटी का मतलब है तेज़ चक्र समय और कम टूल घिसाव।
उच्च दाब प्रणालियों के लिए इस्पात और स्टेनलेस स्टील
कुछ हाइड्रोलिक अनुप्रयोग एल्युमीनियम की सहन क्षमता से कहीं अधिक दबाव डालते हैं। अत्यधिक दबाव, कठोर रसायन और घर्षणयुक्त वातावरण में स्टील की आवश्यकता होती है। कार्बन स्टील और मिश्र धातु स्टील बेहतरीन मजबूती प्रदान करते हैं। कार्बन स्टील ब्लॉक बॉडी PN500 (7250 PSI) तक का दबाव झेल सकती है। इतने दबाव में एल्युमीनियम जल्दी विकृत हो जाता है।
स्टील एल्यूमीनियम की तुलना में थकान प्रतिरोध क्षमता में बेहतर है। बार-बार दबाव पड़ने से ब्लॉक के अंदर तनाव उत्पन्न होता है। स्टील लाखों बार दबाव पड़ने पर भी बिना दरार पड़े इसे सहन कर लेता है। इसी मजबूती के कारण स्टील औद्योगिक प्रेस, खनन उपकरण और अपतटीय ड्रिलिंग प्रणालियों के लिए मानक बन गया है।
स्टेनलेस स्टील जंग प्रतिरोधक क्षमता प्रदान करता है। खारा पानी, रासायनिक धुलाई और नमीयुक्त वातावरण कार्बन स्टील को समय के साथ नुकसान पहुंचाते हैं। स्टेनलेस स्टील में क्रोमियम होता है, जो जंग से सुरक्षा प्रदान करने वाली एक परत बनाता है। यह इसे समुद्री हाइड्रोलिक्स, खाद्य प्रसंस्करण उपकरण और दवा निर्माण के लिए आदर्श बनाता है।
इसका नुकसान वजन और लागत के रूप में सामने आता है। स्टील के ब्लॉक एल्युमीनियम की तुलना में काफी भारी होते हैं। इन्हें मशीनिंग करने में भी अधिक लागत आती है क्योंकि यह सामग्री काटने वाले औजारों के लिए अधिक कठोर होती है। स्थिर उपकरणों के लिए जहां वजन मायने नहीं रखता, स्टील उपयुक्त विकल्प है। गतिशील अनुप्रयोगों के लिए, वजन की अधिकता अक्सर इसे अनुपयुक्त बना देती है।
वैकल्पिक सामग्री: पीतल, प्लास्टिक और कंपोजिट
दो प्रमुख कच्चे माल के अलावा, कई अन्य कच्चे माल विशेष हाइड्रोलिक आवश्यकताओं को पूरा करते हैं। पीतल कम दबाव वाली प्रणालियों के लिए एक किफायती विकल्प है। इसे आसानी से ढाला जा सकता है, यह जंग प्रतिरोधी है और अधिक खर्च किए बिना मध्यम दबाव को संभाल सकता है। कई वायवीय प्रणालियाँ और कम दबाव वाले हाइड्रोलिक सर्किट पीतल के ब्लॉकों का सफलतापूर्वक उपयोग करते हैं।
पीईईके जैसे उन्नत प्लास्टिक से बिल्कुल नई संभावनाएं खुल जाती हैं। ये सामग्रियां उन रसायनों का प्रतिरोध करती हैं जो धातु के ब्लॉकों को नष्ट कर देते हैं। पीईईके बिना किसी सुरक्षात्मक परत के अम्ल, क्षार, हाइड्रोकार्बन और अन्य संक्षारक पदार्थों का सामना कर सकता है। इस रासायनिक प्रतिरोध के कारण द्वितीयक सीलिंग प्रणालियों की आवश्यकता समाप्त हो जाती है, जिससे वाल्व का डिज़ाइन सरल हो जाता है और निर्माण की जटिलता कम हो जाती है।
रासायनिक अनुकूलता संबंधी विचार यह दर्शाते हैं कि जहां PTFE आक्रामक माध्यमों में व्यापक प्रतिरोध बनाए रखता है, वहीं PEEK अधिकांश औद्योगिक तरल पदार्थों के साथ पर्याप्त अनुकूलता प्रदर्शित करता है और साथ ही बेहतर यांत्रिक प्रदर्शन भी प्रदान करता है। रासायनिक निष्क्रियता और ऊष्मीय-यांत्रिक स्थिरता के बीच संतुलन 200°C से अधिक तापमान वाले अनुप्रयोगों के लिए सामग्री चयन में निर्णायक कारक बन जाता है।
PEEK UL94 V-0 अग्निरोधी मानकों को भी पूरा करता है। यह इसे रासायनिक निष्क्रियता और सुरक्षा दोनों की आवश्यकता वाले अनुप्रयोगों के लिए उपयुक्त बनाता है। यह सामग्री धातु से काफी हल्की है, जो एयरोस्पेस और पोर्टेबल उपकरणों में सहायक होती है।
कंपोजिट में रेशों को पॉलिमर मैट्रिक्स के साथ मिलाकर विशिष्ट गुणधर्म बनाए जाते हैं। ये बहुत कम वजन के साथ उच्च शक्ति प्रदान करते हैं। हालांकि, कंपोजिट महंगे होते हैं और इनके निर्माण के लिए विशेष प्रक्रियाओं की आवश्यकता होती है। अधिकांश हाइड्रोलिक वाल्व ब्लॉक एल्यूमीनियम या स्टील के ही बने होते हैं, जब तक कि कोई विशेष आवश्यकता किसी अन्य विकल्प को चुनने के लिए बाध्य न करे।
कच्चे माल का चयन अंततः आपकी प्रणाली की आवश्यकताओं पर निर्भर करता है। दबाव रेटिंग, भार सीमा, रासायनिक जोखिम और लागत, ये सभी कारक निर्णय को प्रभावित करते हैं। एक जानकार विनिर्माण भागीदार इन विकल्पों को समझने में सहायक होता है। चीन की अग्रणी विनिर्माण भागीदार कंपनी नोबल, सामग्री चयन और प्रसंस्करण में विशेषज्ञता रखती है। उनकी विशेषज्ञता धातु और प्लास्टिक दोनों के निर्माण में है, जिससे ग्राहकों को प्रोटोटाइप से लेकर बड़े पैमाने पर उत्पादन तक आत्मविश्वास के साथ आगे बढ़ने में मदद मिलती है। वे समझते हैं कि प्रत्येक सामग्री वास्तविक हाइड्रोलिक परिस्थितियों में कैसा व्यवहार करती है और आपके विशिष्ट अनुप्रयोग के लिए सही विकल्प की अनुशंसा कर सकते हैं।
ढलाई प्रक्रिया से सामग्री के चयन पर भी असर पड़ता है। कुछ मिश्र धातुएँ दूसरों की तुलना में बेहतर ढलाई योग्य होती हैं। एल्युमीनियम की ढलाई आसानी से हो जाती है, जो इसे बड़े पैमाने पर उत्पादन के लिए आदर्श बनाती है। स्टील के लिए अधिक जटिल ढलाई प्रक्रियाओं की आवश्यकता होती है। इन निर्माण संबंधी बाधाओं को पहले से समझ लेने से बाद में होने वाले महंगे पुनर्निर्माण से बचा जा सकता है।
प्रक्रियाओं के लिए उपयुक्त फ्लुइडिक वाल्व ब्लॉक निर्माण
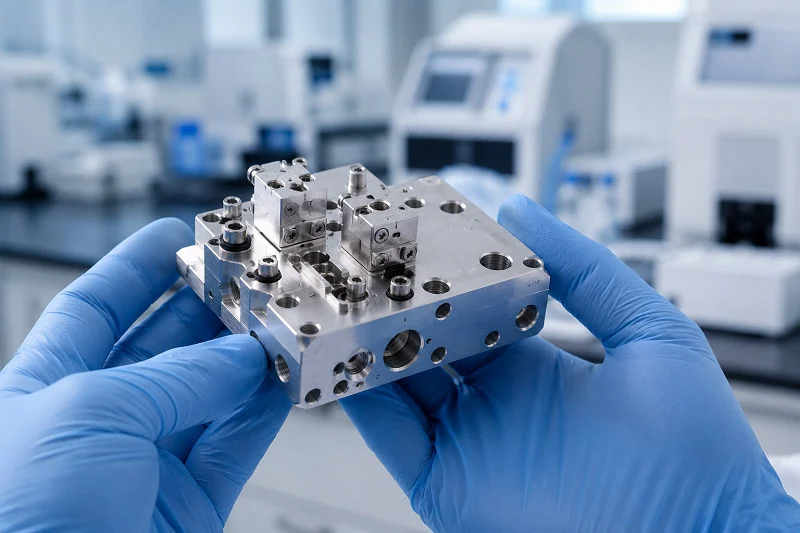
सबसे अच्छी सामग्री चुनना ही काफी नहीं है। आपको पुर्जा बनाने का सही तरीका भी जानना होगा। कच्चे माल को तैयार ब्लॉक में बदलने का तरीका लागत, सटीकता और कार्यक्षमता को प्रभावित करता है। इसमें तीन मुख्य चरण हैं: मोटा आकार बनाना, उसे सटीक आकार में काटना और सतह को तैयार करना। प्रत्येक चरण पिछले चरण पर आधारित होता है। यदि आप तीनों चरण सही ढंग से करते हैं, तो आपका हाइड्रोलिक सिस्टम योजना के अनुसार काम करेगा।
ढलाई और गढ़ाई: सांचा बनाना
प्रत्येक हाइड्रोलिक वाल्व ब्लॉक की शुरुआत एक ब्लैंक से होती है। ब्लैंक अंतिम भाग का कच्चा आकार होता है। इन ब्लैंक को बनाने के दो मुख्य तरीके हैं: ढलाई और फोर्जिंग। प्रत्येक तरीका अलग-अलग उत्पादन मात्रा और प्रदर्शन आवश्यकताओं के अनुरूप होता है।
कई पुर्जों को जल्दी बनाने के लिए डाई कास्टिंग सबसे अच्छा विकल्प है। गर्म एल्युमीनियम को उच्च दबाव में स्टील के सांचे में डाला जाता है। इससे जो आकार बनता है वह अंतिम पुर्जे के लगभग समान होता है। इसका मतलब है कि बाद में काटने का काम कम करना पड़ता है। डाई कास्टिंग से फोर्जिंग की तुलना में चिकनी सतह और सटीक आकार मिलते हैं। वाल्व ब्लॉक ब्लैंक के लिए, इसका मतलब है कि अंदर के चैनल साफ-सुथरे बनते हैं। कम द्रव अशांति से बेहतर प्रदर्शन मिलता है। नीचे दी गई तालिका मुख्य अंतर दर्शाती है।
| प्रक्रिया | सतही फिनिश (आरएमएस) | आयामी सहिष्णुता |
| मेटल सांचों में ढालना | गढ़ाई से भी अधिक चिकना | गढ़ाई से भी अधिक मज़बूत |
| फोर्जिंग | 125 – 250 माइक्रोइंच | ±0.020 इंच |
फोर्जिंग की प्रक्रिया अलग है। इसमें धातु को आकार देने के लिए गर्मी और दबाव का उपयोग किया जाता है। धातु की दानेदार संरचना पुर्जे के आकार के अनुरूप हो जाती है। इससे ब्लॉक अधिक मजबूत बनता है। फोर्जिंग उच्च दबाव वाले हाइड्रोलिक सिस्टम के लिए बेहतरीन है, जहां सतह की चिकनाई की तुलना में मजबूती अधिक मायने रखती है। लेकिन इसका नुकसान स्पष्ट है। डाई-कास्ट किए गए पुर्जों के समान सटीकता प्राप्त करने के लिए फोर्ज किए गए पुर्जों को अधिक काटना पड़ता है। बड़ी संख्या में पुर्जे बनाने पर इनकी लागत भी प्रति पुर्जे अधिक होती है।
इन दोनों विधियों में से चुनाव इस बात पर निर्भर करता है कि आपको कितने पुर्जों की आवश्यकता है और वे कितने मजबूत होने चाहिए। डाई कास्टिंग हजारों पुर्जों के लिए उपयुक्त है। फोर्जिंग कम मात्रा या अत्यधिक दबाव वाले कार्यों के लिए उपयुक्त है। कई निर्माता कार्य के अनुसार दोनों विधियों का उपयोग करते हैं। इन विकल्पों को जानने से आपको अपने वाल्व कास्टिंग उत्पादन के लिए सही मार्ग चुनने में मदद मिलती है।
सीएनसी मशीनिंग: परिशुद्धता प्राप्त करना
यह सांचा तो बस शुरुआत है। असली सटीकता सीएनसी मशीनिंग से आती है। यह प्रक्रिया किसी खुरदुरे सांचे या फोर्ज को सटीक आकार वाले तैयार हाइड्रोलिक वाल्व ब्लॉक में बदल देती है। इसके बिना, अंदर के चैनल ठीक से संरेखित नहीं होंगे। पूरा सिस्टम लीक हो जाएगा या खराब हो जाएगा।
सीएनसी मशीनिंग सेंटर सामग्री हटाने के लिए घूमने वाले कटिंग टूल्स का उपयोग करते हैं। ये समतल सतहों को मिलिंग करते हैं, छेद ड्रिल करते हैं और जटिल आंतरिक चैनल बनाते हैं। ये चैनल हाइड्रोलिक सिस्टम की नसों की तरह होते हैं। ये तरल पदार्थ को एक पोर्ट से दूसरे पोर्ट तक बहुत कम प्रतिरोध के साथ पहुंचाते हैं। इन चैनलों की सटीकता ही यह निर्धारित करती है कि ब्लॉक कितनी अच्छी तरह काम करता है।
हाइड्रोलिक वाल्व ब्लॉकों के लिए सामान्य सहनशीलता मुख्य विशेषताओं पर ±0.001 से ±0.005 इंच तक होती है। वाल्व स्पूल के बोर आकार पर अक्सर और भी सख्त नियंत्रण की आवश्यकता होती है। सीलिंग क्षेत्रों की सतह इतनी चिकनी होनी चाहिए कि रिसाव को रोका जा सके। एक अच्छी सीएनसी मशीन सैकड़ों या हजारों पुर्जों में इन मानकों को बनाए रख सकती है।
आधुनिक मशीनिंग सेंटर जटिल आकृतियों को भी संभाल सकते हैं। इंजीनियर दबाव में कमी लाने वाले आंतरिक चैनल डिज़ाइन कर सकते हैं। वे पोर्ट को ठीक उसी स्थान पर लगा सकते हैं जहाँ उनकी आवश्यकता होती है। मशीन सीएडी मॉडल का सटीक रूप से अनुसरण करती है। कोई अनुमान नहीं, कोई मैन्युअल समायोजन नहीं।
बड़े पैमाने पर उत्पादन के लिए, कई मशीनिंग सेंटर एक साथ काम करते हैं। एक मशीन पुर्जे की सतह को खुरदरा बनाती है, दूसरी मशीन मुख्य सतहों को अंतिम रूप देती है, और तीसरी मशीन तरल पदार्थों के प्रवाह के लिए गहरे छेद करती है। काम के इस विभाजन से चक्र का समय कम रहता है और गुणवत्ता स्थिर बनी रहती है। प्रत्येक मशीन एक ही प्रकार के काम पर केंद्रित होती है। यह तरीका बदलाव के समय को कम करता है और सटीकता को बढ़ाता है।
मशीनिंग के बाद और सतह का उपचार
मशीनिंग प्रक्रिया के दौरान नुकीले किनारे और धातु के खुरदुरे टुकड़े रह जाते हैं। ब्लॉक को उपयोग में लाने से पहले इन खुरदुरों को हटाना आवश्यक है। हाइड्रोलिक सिस्टम में खुरदुरा टुकड़ा सील को नुकसान पहुंचा सकता है, वाल्वों को जाम कर सकता है और बड़ी खराबी का कारण बन सकता है। खुरदुरों को हटाना अनिवार्य है। यह निर्माण प्रक्रिया का एक महत्वपूर्ण चरण है।
पहला चरण है खुरदरापन हटाना। श्रमिक हाथ के औजारों, अपघर्षक ब्रशों या ताप विधियों का उपयोग करके हर नुकीले किनारे को हटाते हैं। स्वचालित खुरदरापन हटाने वाली मशीनें बड़ी मात्रा में खुरदरापन हटा सकती हैं। जटिल आंतरिक चैनलों के लिए, विशेष उपकरण हर कोने तक पहुँचते हैं। लक्ष्य एक ऐसा ब्लॉक प्राप्त करना है जिसमें कहीं भी कोई नुकीला किनारा न हो।
इसके बाद सफाई का चरण आता है। मशीनिंग के दौरान निकले तरल पदार्थ, धातु के टुकड़े और गंदगी को पूरी तरह से हटाना आवश्यक है। अल्ट्रासोनिक सफाई टैंक हर सतह को साफ करने के लिए उच्च आवृत्ति वाली ध्वनि तरंगों का उपयोग करते हैं। उच्च दबाव वाले पानी के जेट जिद्दी गंदगी को हटा देते हैं। लक्ष्य एक पूरी तरह से साफ ब्लॉक प्राप्त करना है जो कोटिंग या असेंबली के लिए तैयार हो।
सतही उपचार से सुरक्षा की अंतिम परत जुड़ जाती है। एल्युमीनियम ब्लॉकों के लिए एनोडाइजिंग आम है। यह सतह पर एक कठोर, जंग-रोधी ऑक्साइड परत बनाता है। एनोडाइज्ड कोटिंग घिसाव प्रतिरोध को भी बढ़ाती है। स्टील ब्लॉकों के लिए, जस्ता या निकल की परत चढ़ाने से जंग से सुरक्षा मिलती है। पैसिवेशन स्टेनलेस स्टील को उपचारित करके उसकी प्राकृतिक ऑक्साइड परत को मजबूत बनाता है।
कुछ कार्यों के लिए विशेष कोटिंग की आवश्यकता होती है। अत्यधिक घिसाव के लिए हार्ड एनोडाइजिंग। रासायनिक प्रतिरोध के लिए इलेक्ट्रोलेस निकल। कम घर्षण के लिए पीटीएफई कोटिंग। उपयुक्त उपचार कार्य वातावरण पर निर्भर करता है। एक कुशल विनिर्माण भागीदार आपको सही चुनाव करने में मदद कर सकता है।
गुणवत्ता नियंत्रण हर चरण में लागू होता है। आकार की जाँच से यह सुनिश्चित होता है कि ब्लॉक प्रिंट मानकों के अनुरूप है। दबाव परीक्षण से यह सत्यापित होता है कि ब्लॉक बिना रिसाव के कार्यशील दबाव को सहन कर सकता है। प्रवाह परीक्षण से आंतरिक चैनलों की कार्यक्षमता का पता चलता है। इन परीक्षणों में विफल रहने वाले किसी भी ब्लॉक को अस्वीकार कर दिया जाता है।
नोबल इन सभी कौशलों को एक ही छत के नीचे समेटे हुए है। उनकी विनिर्माण विशेषज्ञता धातु और प्लास्टिक दोनों के कार्यों को कवर करती है। वे प्रोटोटाइपिंग, छोटे बैच और बड़े पैमाने पर उत्पादन का काम संभालते हैं। उनकी टीम समझती है कि प्रत्येक प्रक्रिया अंतिम उत्पाद को कैसे प्रभावित करती है। वे आपके विशिष्ट कार्य के लिए सही ढलाई विधि, मशीनिंग योजना और सतह उपचार का सुझाव दे सकते हैं। इस तरह की साझेदारी समय बचाती है और जोखिम कम करती है।
फ्लुइडिक वाल्व ब्लॉक के लिए परिशुद्धता आवश्यकताएँ
सटीक माप ही हाइड्रोलिक वाल्व ब्लॉक को भरोसेमंद बनाता है, रिसाव से बचाता है। इसकी आंतरिक बनावट से सील की पकड़, पुर्जों की सुचारू गति और सिस्टम की टिकाऊपन सुनिश्चित होती है। दबाव बढ़ने पर छोटी-मोटी मशीनिंग की गलतियाँ बड़ी समस्या बन जाती हैं। शुरुआत में ही सही माप लेने से बाद में होने वाली परेशानियों से बचा जा सकता है।
महत्वपूर्ण सहनशीलता और ज्यामिति
बोर का व्यास सबसे महत्वपूर्ण माप है। बोर में ही स्पूल लगा होता है जो हाइड्रोलिक प्रवाह को नियंत्रित करता है। यदि बोर बहुत बड़ा है, तो द्रव स्पूल से रिसकर अंदर लीक हो जाता है। यदि यह बहुत छोटा है, तो स्पूल अटक जाता है और वाल्व जाम हो जाता है। कार्य के आधार पर, बोर की सामान्य सहनशीलता ±0.001 से ±0.005 इंच के बीच रहती है। कई चक्रों में चलने वाले सिस्टम को इस सीमा के ऊपरी सिरे की आवश्यकता होती है।
सतह की फिनिशिंग भी उतनी ही महत्वपूर्ण है। खुरदरी सतहें सील को नुकसान पहुंचाती हैं और तरल पदार्थ को रिसने देती हैं। हाइड्रोलिक वाल्व ब्लॉक की सीलिंग सतह का Ra माप ≤0.8 μm होना चाहिए। यह चिकनाई ओ-रिंग और गैस्केट को ठीक से फिट होने देती है। धातु से धातु की सीलिंग सतहों को भी इसी तरह की फिनिशिंग की आवश्यकता होती है ताकि दबाव में रिसाव को रोका जा सके।
समतलता और समानांतरता यह नियंत्रित करती हैं कि ब्लॉक अन्य भागों से कैसे जुड़ता है। एक विकृत माउंटिंग सतह पोर्ट पैटर्न को मोड़ देती है और आंतरिक रिसाव का कारण बनती है। सीलिंग सतह की समतलता सहनशीलता ±0.003–0.005 मिमी के बीच होनी चाहिए। यह सटीक सीमा पूरी सतह पर समान संपर्क सुनिश्चित करती है। माउंटिंग सतह के लिए, पोर्ट पैटर्न क्षेत्र पर 0.002 इंच (0.0508 मिमी) की समतलता सहनशीलता उस विकृति को रोकती है जिससे सील टूट सकती है।
समानांतरता और समतलता में महत्वपूर्ण अंतर होता है। ब्लॉक की ऊपरी और निचली सतहें समानांतर रहनी चाहिए। यदि वे समानांतर नहीं रहतीं, तो बोल्ट कसते समय ब्लॉक मुड़ जाता है। इस मुड़ाव से सीलों पर दबाव पड़ता है और उनका जीवनकाल कम हो जाता है। अच्छी मशीनिंग से समानांतरता और समतलता एक ही सीमा में बनी रहती हैं।
माप विज्ञान की भूमिका गुणवत्ता नियंत्रण
आप जिस चीज़ को माप नहीं सकते, उसका प्रबंधन भी नहीं कर सकते। मेट्रोलॉजी आपको वह डेटा प्रदान करती है जिससे यह पुष्टि की जा सके कि प्रत्येक हाइड्रोलिक वाल्व ब्लॉक अपने निर्धारित मानकों को पूरा करता है। कोऑर्डिनेट मेजरिंग मशीन (सीएमएम) यह काम करती हैं। एक सीएमएम ब्लॉक को दर्जनों बिंदुओं पर जांचती है और रीडिंग की तुलना सीएडी मॉडल से करती है। यह एक ही सेटअप में बोर व्यास, छेद की स्थिति, समतलता और समानांतरता की जांच करती है।
CMM डेटा पुर्जों की शिपिंग से पहले ही समस्याओं का पता लगा लेता है। टॉलरेंस से बाहर निकलने वाला बोर शुरू में ही रिजेक्ट कर दिया जाता है। समतलता में विफल रहने वाले माउंटिंग फेस को फिर से बनाया जाता है या स्क्रैप कर दिया जाता है। यह परीक्षण आपके सिस्टम को समय से पहले विफलता से बचाता है।
आयामी जाँचें केवल आंशिक जानकारी देती हैं। कार्यात्मक परीक्षण वास्तविक व्यवहार की पुष्टि करता है। दबाव परीक्षण में ब्लॉक को द्रव से भरा जाता है और उसे कार्यशील दबाव पर बनाए रखा जाता है। ब्लॉक को बाहरी रिसाव के बिना उस दबाव को बनाए रखना चाहिए। प्रवाह परीक्षण प्रत्येक पोर्ट से कितना द्रव प्रवाहित होता है, यह मापता है और आंतरिक रिसाव की जाँच करता है। ये सभी परीक्षण मिलकर पुष्टि करते हैं कि ब्लॉक डिज़ाइन के अनुसार कार्य करता है।
वाल्व प्रदर्शन परीक्षण सभी पहलुओं को आपस में जोड़ता है। यह परीक्षण असेंबल किए गए वाल्व को उसकी पूरी गति सीमा में घुमाकर प्रतिक्रिया समय, दबाव में गिरावट और रिसाव की जाँच करता है। यह परीक्षण उन समस्याओं को पकड़ लेता है जिन्हें आयामी जाँच में नज़रअंदाज़ किया जा सकता है, जैसे कि तापमान बढ़ने पर स्पूल का चिपक जाना या कंपन के कारण सील से रिसाव होना।
हाइड्रोलिक वाल्व ब्लॉक के प्रत्येक बैच को समान मापन प्रक्रिया से गुजरना चाहिए। पहले बैच की जांच से सेटअप की पुष्टि होती है। प्रक्रिया के दौरान की जांच से शुरुआती गड़बड़ी का पता चलता है। अंतिम जांच से तैयार पुर्जे की गुणवत्ता सुनिश्चित होती है। यह चरणबद्ध प्रक्रिया हजारों पुर्जों में गुणवत्ता को स्थिर बनाए रखती है। मजबूत मापन क्षमताओं वाला विनिर्माण भागीदार आपके जोखिम को कम करता है और ऐसे ब्लॉक प्रदान करता है जो क्षेत्र में विश्वसनीय रूप से कार्य करते हैं।
फ्लुइडिक वाल्व ब्लॉक के लिए प्रमुख डिजाइन संबंधी विचार
अच्छे डिज़ाइन के लिए योजना बनाना ज़रूरी है। इंजीनियरों को इस बात पर विचार करना चाहिए कि ब्लॉक कैसे बनता है, उसमें ऊष्मा कैसे प्रवाहित होती है, और वह सिस्टम के बाकी हिस्सों से कैसे जुड़ा होता है। इन तीनों पहलुओं को सही ढंग से संभालने से हाइड्रोलिक सिस्टम सुचारू रूप से चलता रहता है, न कि हर कदम पर समस्याएँ पैदा करता है।
विनिर्माण योग्यता के लिए डिजाइनिंग (डीएफएम)
डीएफएम का एक सीधा-सा लक्ष्य है: पुर्जे को बनाना आसान बनाना और साथ ही साथ उसका काम भी सुचारू रूप से करना। हर अतिरिक्त कट, सटीक टॉलरेंस और विषम कोण लागत बढ़ाते हैं। स्मार्ट डिज़ाइन उस लागत को कम करता है।
टॉलरेंस से शुरुआत करें। केवल सील या गाइड स्पूल को छूने वाली सतहों के लिए ही सबसे सटीक टॉलरेंस की आवश्यकता होती है। ब्लॉक के बाकी हिस्सों के लिए टॉलरेंस में ढील दी जा सकती है। किसी गैर-मिलान वाली सतह पर टॉलरेंस को ±0.01 मिमी से ±0.05 मिमी तक बदलने से उस हिस्से की लागत आधी हो सकती है। इससे हर हिस्से पर वास्तविक बचत होती है।
अगला चरण, टूल एक्सेस के बारे में सोचें। आंतरिक कोनों के लिए एक त्रिज्या की आवश्यकता होती है। एक अच्छा नियम यह है कि त्रिज्या कम से कम गुहा की गहराई का 1/8वां हिस्सा हो। इससे कटर छोटे, अधिक मजबूत टूल का उपयोग कर सकता है। कम कंपन का मतलब है बेहतर सतह फिनिश और टूल का लंबा जीवन।
दीवार की मोटाई और फीचर अनुपात भी मायने रखते हैं। धातु के ब्लॉकों के लिए, दीवारों की मोटाई 0.8 मिमी से अधिक रखें। प्लास्टिक के लिए, 1.5 मिमी से अधिक रखें। छेद की गहराई व्यास के 10 गुना से कम होनी चाहिए। फीचर की ऊंचाई चौड़ाई के 4 गुना से अधिक नहीं होनी चाहिए। ये नियम कंपन, विकृति और उपकरण टूटने से बचाते हैं। अच्छे हाइड्रोलिक वाल्व ब्लॉक शुरू से ही इन दिशानिर्देशों का पालन करते हैं। सबसे अच्छे वाल्व डिजाइन में निर्माण सीमाओं को शुरुआत में ही ध्यान में रखा जाता है। बेहतर प्रवाह नियंत्रण स्मार्ट टॉलरेंसिंग से शुरू होता है।
थर्मल प्रबंधन और द्रव गतिशीलता
ऊष्मा सभी हाइड्रोलिक प्रणालियों की शत्रु है। गर्म होने पर द्रव पतला हो जाता है। सील जल्दी घिस जाती हैं। पूरी प्रणाली की कार्यक्षमता कम हो जाती है। अच्छे वाल्व डिजाइन से इस ऊष्मा को नियंत्रित किया जा सकता है।
चैनल का आकार और आकृति तरल पदार्थ की गति को नियंत्रित करते हैं। चौड़े चैनल से दबाव में गिरावट कम होती है, लेकिन इससे जगह भी अधिक लगती है और वजन भी बढ़ता है। असली चुनौती संतुलन बनाए रखना है। तीखे मोड़ अशांति पैदा करते हैं। अशांति से ऊष्मा उत्पन्न होती है। चिकने, धीरे-धीरे मुड़ने वाले मोड़ प्रवाह को स्थिर और ठंडा रखते हैं। सही डिज़ाइन तरल पदार्थ के तापमान को नियंत्रित करने में सहायक होता है।
ब्लॉक की सामग्री भी महत्वपूर्ण भूमिका निभाती है। एल्युमीनियम द्रव से ऊष्मा को सोख लेता है। इससे सिस्टम का तापमान स्थिर बना रहता है। स्टील ऊष्मा को अधिक समय तक रोके रखता है। उच्च प्रवाह वाले सर्किटों के लिए, चैनलों को फैलाना फायदेमंद होता है। अधिक सतह क्षेत्र का मतलब है कि द्रव से अधिक ऊष्मा बाहर निकलती है।
प्रवाह पथ अनुकूलन आधुनिक हाइड्रोलिक वाल्व ब्लॉकों का एक महत्वपूर्ण हिस्सा है। इंजीनियर विभिन्न चैनल लेआउट का परीक्षण करने के लिए सिमुलेशन सॉफ़्टवेयर का उपयोग करते हैं। वे उन स्थानों की तलाश करते हैं जहाँ प्रवाह धीमा हो जाता है या बहुत अधिक तेज़ हो जाता है। प्रवाह में हर सुधार बेहतर प्रदर्शन और घटकों के लंबे जीवनकाल का संकेत देता है। हाइड्रोलिक लेआउट में दक्षता और निर्माण लागत के बीच संतुलन होना आवश्यक है। अच्छी तरह से डिज़ाइन किए गए हाइड्रोलिक वाल्व ब्लॉक ऊष्मा का बेहतर प्रबंधन करते हैं। अच्छे हाइड्रोलिक सिस्टम स्मार्ट प्रवाह पथों पर निर्भर करते हैं।
सिस्टम घटकों के साथ एकीकरण
एक वाल्व ब्लॉक अकेला नहीं रहता। यह पंप, एक्चुएटर और अन्य भागों से जुड़ा होता है। इन भागों के बीच का इंटरफ़ेस बिल्कुल सटीक होना चाहिए। मानकीकरण से यह संभव हो पाता है।
सबसे आम माउंटिंग मानक ISO 4401 है। आप इसे NFPA D03, CETOP 3 या NG6 के नाम से भी सुन सकते हैं। ये सभी नाम एक ही बात को दर्शाते हैं। मानक यह परिभाषित करता है कि पोर्ट कहाँ लगेंगे, उनका आकार क्या होगा और बोल्ट कहाँ लगेंगे। ISO 4401 का पालन करने वाला ब्लॉक कई अलग-अलग निर्माताओं के वाल्वों को स्वीकार करता है। यह लचीलापन समय और धन की बचत करता है।
साइज 03 की सब-प्लेट के लिए इंटरफ़ेस लेआउट ISO 4401 का अनुसरण करता है। यह मानक CETOP 3 (NG6, D03) और CETOP 5 (NG10, D05) वाल्वों को भी कवर करता है। ये उद्योग में सबसे आम पैटर्न हैं। इनका उपयोग करने का मतलब है कि आपका ब्लॉक आसानी से उपलब्ध पुर्जों के साथ काम करेगा।
मॉड्यूलर हाइड्रोलिक वाल्व ब्लॉक इसी विचार पर आधारित हैं। ये आपको कस्टम मशीनिंग के बिना कई कार्यों को एक साथ जोड़ने की सुविधा देते हैं। क्या आपको कोई अतिरिक्त कार्य चाहिए? एक और ब्लॉक जोड़ें। यह तरीका डिज़ाइन का समय कम करता है और भविष्य में बदलाव करना आसान बनाता है। आवश्यकताएँ बदलने पर ये सिस्टम आसानी से अनुकूलित हो जाते हैं। इंटीग्रेटेड हाइड्रोलिक वाल्व ब्लॉक इसके विपरीत हैं। ये कई कार्यों को एक कस्टम ब्लॉक में संयोजित करते हैं। इससे जगह और वजन की बचत होती है, लेकिन डिज़ाइन स्थिर रहता है। विभिन्न सिस्टमों की आवश्यकताएँ अलग-अलग होती हैं।
दोनों ही दृष्टिकोणों का अपना महत्व है। मुख्य बात यह जानना है कि आपके सिस्टम के लिए कौन सा उपयुक्त है। मानकीकृत पोर्ट, सील और माउंटिंग पैटर्न सभी को सुचारू रूप से काम करने में सक्षम बनाते हैं। इनके बिना, प्रत्येक कनेक्शन एक कस्टम कार्य बन जाता है। इससे लागत बढ़ती है और हर परियोजना में देरी होती है। मानकीकृत हाइड्रोलिक वाल्व ब्लॉक अधिक आसानी से जुड़ते हैं। मानकीकृत पुर्जे आपको अंतिम असेंबली पर अधिक नियंत्रण प्रदान करते हैं। विश्वसनीय हाइड्रोलिक सिस्टम अच्छे एकीकरण पर निर्भर करते हैं। एकीकृत हाइड्रोलिक वाल्व ब्लॉक स्थिर डिज़ाइनों के लिए उपयुक्त हैं। सही चुनाव से हाइड्रोलिक प्रदर्शन में सुधार होता है।
अपने फ्लुइडिक वाल्व ब्लॉक की जरूरतों के लिए नोबल के साथ साझेदारी करें

हमारी व्यापक विनिर्माण क्षमताएं
NOBLE हाइड्रोलिक वाल्व ब्लॉक के लिए आपकी सभी ज़रूरतों को पूरा करता है। वे धातु और प्लास्टिक दोनों के साथ काम करते हैं। इसका मतलब है कि एक ही पार्टनर पूरा काम संभालता है। आपको अलग-अलग दुकानों में भटकने की ज़रूरत नहीं है। चाहे आपको एक साधारण मैनिफोल्ड की ज़रूरत हो या एक जटिल फ्लुइडिक वाल्व ब्लॉक की, वे आपकी मदद कर सकते हैं।
उनकी विनिर्माण टीम सही सामग्री का चुनाव करना बखूबी जानती है। वे विभिन्न हाइड्रोलिक प्रणालियों के बीच के अंतर को समझते हैं। उच्च दबाव वाले कार्यों के लिए वे स्टील की सलाह देते हैं। गतिशील उपकरणों के लिए वे एल्युमीनियम का सुझाव देते हैं। रासायनिक प्रतिरोध के लिए वे पीईईके का उपयोग करते हैं। इस तरह का ज्ञान किसी भी हाइड्रोलिक प्रौद्योगिकी परियोजना के लिए मूल्यवान है।
उत्पादन इकाई में वाल्वों का गंभीर रूप से निर्माण किया जाता है। वे भारी मात्रा में ऑर्डर के लिए डाई कास्टिंग लाइनें चलाते हैं। उनके पास सटीक मापन क्षमता वाले सीएनसी मशीनिंग सेंटर हैं। सतह उपचार का कार्य वे स्वयं ही करते हैं। एनोडाइजिंग, प्लेटिंग और सफाई सभी कार्य एक ही छत के नीचे होते हैं। वे प्रत्येक ब्लॉक की गुणवत्ता को नियंत्रित करते हैं।
गुणवत्ता और प्रमाणन के प्रति प्रतिबद्धता
नोबल में गुणवत्ता एक सर्वमान्य प्रणाली है। उनके पास सामान्य गुणवत्ता प्रबंधन के लिए ISO 9001:2015 प्रमाणन है। यह मानक उत्पाद की आवक जांच से लेकर अंतिम परीक्षण तक सभी पहलुओं को कवर करता है। उनके पास चिकित्सा उपकरणों के लिए ISO 13485:2016 प्रमाणन भी है। यह प्रमाणन उत्पादन कार्य पर सख्त नियंत्रण अनिवार्य बनाता है। उनकी गुणवत्ता प्रणाली हर आवश्यकता को पूरा करती है। यदि आपके हाइड्रोलिक वाल्व ब्लॉक को चिकित्सा-स्तरीय मानकों की आवश्यकता है, तो नोबल इसके लिए पूरी तरह से तैयार है।
परीक्षण उनकी कार्यप्रणाली का एक अभिन्न अंग है। प्रत्येक ब्लॉक के आयामों की जाँच की जाती है। कोऑर्डिनेट मेजरिंग मशीनें महत्वपूर्ण विशेषताओं को सत्यापित करती हैं। दबाव परीक्षण से यह पुष्टि होती है कि ब्लॉक अपनी रेटिंग के अनुरूप है। प्रवाह परीक्षण आंतरिक चैनल के प्रदर्शन को मापता है। परीक्षण कार्य से समस्याओं का शीघ्र पता चल जाता है। प्रत्येक परीक्षण से समग्र हाइड्रोलिक प्रदर्शन में सुधार होता है।
परीक्षण प्रक्रिया और भी आगे बढ़ती है। वे असेंबल किए गए वाल्वों पर प्रदर्शन परीक्षण करते हैं। वे प्रतिक्रिया समय और चक्र जीवन की जाँच करते हैं। वे रिसाव सहनशीलता को मापते हैं। वे जाँचते हैं कि ब्लॉक दबाव में हाइड्रोलिक द्रव को कैसे संभालता है। यह डेटा आपके हाइड्रोलिक डिज़ाइन को मान्य करने में मदद करता है। इससे आपको पुर्जों पर भरोसा होता है। वे सावधानीपूर्वक समीक्षा के माध्यम से हर चरण पर नियंत्रण रखते हैं।
अवधारणा से लेकर संयोजन तक एक पूर्ण-सेवा साझेदारी
नोबल सिर्फ पुर्जे बनाने तक ही सीमित नहीं है। वे आपके डिजाइन में भी मदद करते हैं। उनके इंजीनियर आपके सीएडी मॉडल की समीक्षा करते हैं। वे डिजाइन प्रक्रिया में सुधार के सुझाव देते हैं। वे मशीनिंग के चरणों को कम करने के तरीके खोजते हैं। वे बेहतर सामग्रियों की सिफारिश करते हैं। यह प्रारंभिक प्रतिक्रिया पैसे बचाती है और कार्यकुशलता बढ़ाती है।
संपूर्ण परियोजना के लिए एक ही भागीदार से वास्तविक लाभ मिलता है। नोबल एकीकृत करने के लिए तैयार संपूर्ण हाइड्रोलिक वाल्व ब्लॉक प्रदान करता है। वे प्रोटोटाइपिंग, परीक्षण और उत्पादन का कार्य संभालते हैं। वे पूरी परियोजना का प्रबंधन करते हैं। आपको विभिन्न आपूर्तिकर्ताओं के बीच समन्वय स्थापित करने की आवश्यकता नहीं है। एक ही हाइड्रोलिक भागीदार से सब कुछ सरल हो जाता है। इससे प्रशासनिक कार्य कम होता है और सिस्टम की दक्षता बढ़ती है। वे सभी हाइड्रोलिक आवश्यकताओं और घटकों को एक ही स्थान पर संभालते हैं।
वे हर प्रोजेक्ट को लक्ष्यों के आधार पर ट्रैक करते हैं। प्रदर्शन, लागत और समयसीमा, सभी का मापन किया जाता है। नियमित अपडेट आपको सूचित रखते हैं। यदि कोई बदलाव होता है, तो वे तुरंत समायोजन करते हैं। उनका लक्ष्य एक ऐसा उत्पाद तैयार करना है जो इच्छानुसार कार्य करे। निर्धारित समय पर। बजट के भीतर। वे जटिल द्रव प्रणालियों को समझते हैं। यही एक पूर्ण-सेवा साझेदारी प्रदान करती है।
आपके हाइड्रोलिक सिस्टम को हाइड्रोलिक घटकों की आवश्यकता होती है। कुशल हाइड्रोलिक इंजीनियर हाइड्रोलिक सामग्रियों का सावधानीपूर्वक चयन करते हैं। हाइड्रोलिक दबाव महत्वपूर्ण है। हाइड्रोलिक प्रवाह दर भी महत्वपूर्ण है। हाइड्रोलिक वाल्व ब्लॉक प्रवाह मार्गों को सुव्यवस्थित करते हैं और विफलता बिंदुओं को कम करते हैं। अच्छे हाइड्रोलिक डिज़ाइन में तापीय प्रभावों का ध्यान रखा जाता है। हाइड्रोलिक सिस्टम योजनाबद्ध तरीके से चलते हैं। हाइड्रोलिक वाल्वों का चुनाव सोच-समझकर करें। प्रवाह के लिए स्थिति महत्वपूर्ण है। प्रत्येक वाल्व के लिए लेआउट आवश्यक है। सिस्टम एकीकरण के लिए योजना की आवश्यकता होती है। सिस्टम को डिज़ाइन की आवश्यकता होती है। आधुनिक हाइड्रोलिक सिस्टम एडिटिव मैन्युफैक्चरिंग का उपयोग करते हैं। मारोटा कंट्रोल्स सेलेक्टिव लेजर सिंटरिंग का उपयोग करता है। उनके डिज़ाइन से द्रव्यमान में 79 प्रतिशत की कमी आती है जबकि प्रवाह दक्षता में 60 प्रतिशत का सुधार होता है। एक फ्लुइडिक वाल्व ब्लॉक इस नवाचार से लाभान्वित होता है। हाइड्रोलिक वाल्व ब्लॉक नई क्षमताएं प्राप्त करते हैं और हल्के हो जाते हैं। नोबल जैसा भागीदार इन निर्णयों में मार्गदर्शन करता है।
फ्लुइडिक वाल्व ब्लॉक निर्माण से संबंधित अक्सर पूछे जाने वाले प्रश्न
मुझे अपने वाल्व ब्लॉक के लिए कौन सी सामग्री चुननी चाहिए?
अधिकांश हाइड्रोलिक प्रणालियों के लिए एल्यूमीनियम उपयुक्त रहता है। यह हल्का होता है और ऊष्मा को अच्छी तरह से दूर करता है। स्टील उच्च दबाव सहन कर सकता है और तनाव में अधिक समय तक टिका रहता है। अपनी कार्य क्षमता, भार सीमा और वातावरण के आधार पर सामग्री का चयन करें। एक विनिर्माण भागीदार आपके फ्लुइडिक वाल्व ब्लॉक के लिए इन लाभों और लाभों का मूल्यांकन करने में आपकी सहायता कर सकता है।
के बीच क्या अंतर है मेटल सांचों में ढालना और फोर्जिंग?
डाई कास्टिंग में गर्म एल्युमीनियम को स्टील के सांचे में डाला जाता है। इससे चिकनी सतह वाले कई पुर्जे जल्दी बन जाते हैं। फोर्जिंग में गर्म धातु को दबाव में आकार दिया जाता है। इससे मजबूत दानेदार संरचना बनती है, लेकिन इसमें अधिक मशीनिंग की आवश्यकता होती है। अधिक मात्रा के लिए डाई कास्टिंग और मजबूती के लिए फोर्जिंग चुनें।
सहनशीलता कितनी सख्त होनी चाहिए?
बोर व्यास आमतौर पर ±0.001 से ±0.005 इंच तक होता है। सीलिंग सतहों के लिए Ra ≤0.8 μm की सतह फिनिश आवश्यक है। समतलता ±0.003-0.005 मिमी के भीतर रहती है। केवल महत्वपूर्ण सतहों के लिए ही सबसे सटीक मापदंड आवश्यक हैं। गैर-मिलान सतहों पर सहनशीलता में ढील देने से लागत में काफी वृद्धि होती है।
मैं अपने वाल्व ब्लॉक में रिसाव को कैसे रोक सकता हूँ?
सबसे पहले, अच्छी तरह से समेकन करें। बाहरी कनेक्शन जितने कम होंगे, रिसाव के बिंदु उतने ही कम होंगे। फिर, सीलिंग क्षेत्रों पर सतह की गुणवत्ता को नियंत्रित करें। अपने द्रव के लिए उपयुक्त सील सामग्री का उपयोग करें। अंत में, शिपमेंट से पहले प्रत्येक ब्लॉक का दबाव परीक्षण करें। ये कदम हाइड्रोलिक समस्याओं को समय रहते पकड़ लेते हैं।
क्या मैं अपने वाल्व ब्लॉक के लिए प्लास्टिक का उपयोग कर सकता हूँ?
जी हां, कुछ खास कामों के लिए। पीईईके उन रसायनों का प्रतिरोध करता है जो धातु को नष्ट कर देते हैं। यह UL94 V-0 अग्निरोधी मानकों को भी पूरा करता है। प्लास्टिक के ब्लॉक धातु की तुलना में काफी हल्के होते हैं। लेकिन इनकी कीमत अधिक होती है और इन्हें बनाने की प्रक्रिया भी अलग होती है। इनका उपयोग तब करें जब रासायनिक प्रतिरोध या वजन सबसे महत्वपूर्ण हो।
मेरा वाल्व ब्लॉक कितने समय तक चलेगा?
साइकिल लाइफ डिजाइन और परिचालन स्थितियों पर निर्भर करती है। कठोर स्पूल और सटीक टॉलरेंस से सर्विस लाइफ बढ़ जाती है। हजारों से लाखों साइकिलों की उम्मीद की जा सकती है। बेहतर सामग्री से बने उच्च गुणवत्ता वाले ब्लॉक अधिक समय तक चलते हैं। सर्वोत्तम परिणामों के लिए ब्लॉक को अपनी ड्यूटी साइकिल के अनुसार चुनें।
मेरे निर्माता के पास कौन-कौन से प्रमाणपत्र होने चाहिए?
ISO 9001:2015 को आधारभूत मानक मानें। यह सामान्य गुणवत्ता प्रबंधन को कवर करता है। चिकित्सा उपकरणों के लिए, ISO 13485:2016 में और भी सख्त नियंत्रण शामिल हैं। ये प्रमाणपत्र दर्शाते हैं कि निर्माता दस्तावेजित प्रक्रियाओं का पालन करता है। ये इस बात का भी प्रमाण हैं कि उत्पादन के हर चरण में परीक्षण किया जाता है।
मुझे सही विनिर्माण भागीदार का चयन कैसे करना चाहिए?
ऐसी कंपनी चुनें जो धातु और प्लास्टिक दोनों का काम करती हो। देखें कि क्या कंपनी में इन-हाउस टेस्टिंग और सरफेस ट्रीटमेंट की सुविधा है। उनके क्वालिटी सर्टिफिकेशन के बारे में पूछें। डिज़ाइन, प्रोटोटाइपिंग और प्रोडक्शन के लिए एक ही पार्टनर होने से आपकी सप्लाई चेन सरल हो जाती है। इससे कोऑर्डिनेशन का काम कम होता है और जोखिम घटता है।







