
चिकित्सा उपकरण निर्माण में सटीकता सफलता की कुंजी है, और यह बात सीएनसी चिकित्सा पुर्जों के उत्पादन में विशेष रूप से लागू होती है। एक छोटी सी गलती भी मरीज की सुरक्षा को खतरे में डाल सकती है। एफडीए जैसे संगठन पूर्ण विश्वसनीयता की मांग करते हैं, और सीएनसी चिकित्सा पुर्जों के मामले में, एक खराब कंपोनेंट भी रिकॉल, उपकरण की विफलता या ऑडिट संबंधी समस्याओं का कारण बन सकता है। चिकित्सा उपकरण निर्माताओं को प्रत्येक आपूर्तिकर्ता के चयन में भारी जोखिम का सामना करना पड़ता है, विशेष रूप से जब वे पुर्जे जीवन रक्षक उपकरणों के लिए महत्वपूर्ण हों।
इन कड़े मानकों को पूरा करने के लिए आप सीएनसी मशीनिंग सेवा की जाँच कैसे करते हैं ? यह सवाल बेहद महत्वपूर्ण है, खासकर इसलिए क्योंकि सीएनसी मेडिकल पार्ट्स को सख्त टॉलरेंस और बायोकम्पैटिबिलिटी आवश्यकताओं का पालन करना होता है। एक सीएनसी मशीन शॉप को नियमों का कड़ाई से पालन और गुणवत्ता में निरंतरता दिखानी होगी, जिससे यह साबित हो सके कि वे हर बार कठोर निरीक्षणों में सफल होने वाले सीएनसी मेडिकल पार्ट्स डिलीवर कर सकते हैं। सेवा प्रदाता सिर्फ एक विक्रेता नहीं, बल्कि जोखिम प्रबंधन में आपका भागीदार बन जाता है, क्योंकि खराब गुणवत्ता वाले पार्ट्स से महंगी समस्याएं उत्पन्न होती हैं—और सीएनसी मेडिकल पार्ट्स के मामले में तो जोखिम और भी अधिक होता है। यह गाइड आपको संभावित भागीदारों की जाँच के लिए एक स्पष्ट योजना प्रदान करती है, जिसमें उनकी सीएनसी मेडिकल पार्ट्स को निरंतरता और ट्रेसिबिलिटी के साथ उत्पादित करने की क्षमता पर ध्यान केंद्रित किया गया है। इसका उपयोग करके एक समझदारी भरा निर्णय लें जो रोगियों की सुरक्षा सुनिश्चित करे और आपकी प्रतिष्ठा को बनाए रखे।
सीएनसी मेडिकल पार्ट्स के लिए उपयोग की जाने वाली प्रक्रियाएं
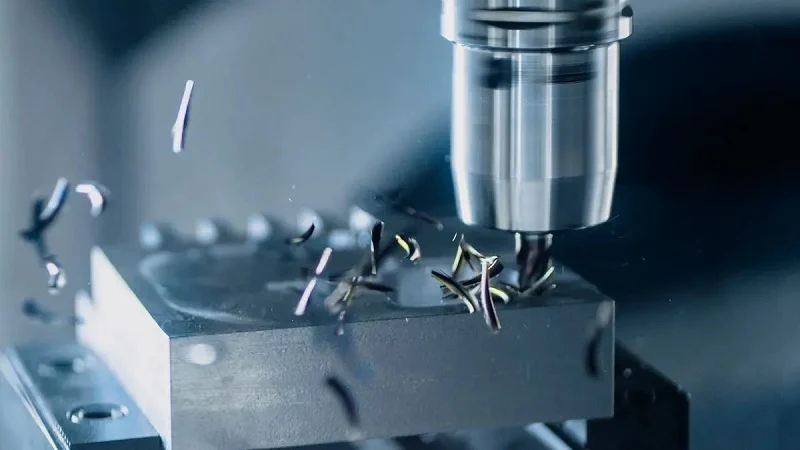
सीएनसी मशीनिंग चिकित्सा उपकरण बनाने के कई तरीके प्रदान करती है। प्रत्येक विधि की अपनी-अपनी खूबियाँ हैं, जो उपकरण के आकार, माप और चिकित्सा में उसके उपयोग पर निर्भर करती हैं। इन विकल्पों को जानने से इंजीनियरों को अपने विशिष्ट सीएनसी चिकित्सा उपकरणों के लिए सर्वोत्तम तरीका चुनने में मदद मिलती है।
परिशुद्धता मिलिंग और मोड़
चिकित्सा उपकरणों के सटीक सीएनसी मशीनिंग के लिए मिलिंग और टर्निंग मुख्य विधियाँ हैं । इन प्रक्रियाओं से डेंटल इम्प्लांट से लेकर सर्जिकल उपकरण और ऑर्थोपेडिक उपकरण तक सब कुछ बनाया जाता है।
3-अक्ष बनाम 5-अक्ष मशीनिंग
मानक 3-एक्सिस मिलिंग में औजार तीन सीधी रेखाओं में चलते हैं। यह सरल आकृतियों के लिए ठीक काम करता है, लेकिन जटिल भागों के लिए कई सेटअप की आवश्यकता होती है। 5-एक्सिस मशीनिंग में रोटेशन होता है, जिससे औजार किसी भी कोण से वर्कपीस तक पहुंच सकते हैं। इससे सेटअप कम होते हैं, मानवीय त्रुटियां कम होती हैं और जटिल सतहों पर ज्यामितीय सटीकता बढ़ती है। घुमावदार आकृतियों वाले उन्नत ऑर्थोपेडिक इम्प्लांट्स के लिए, 5-एक्सिस मशीनें कम चरणों में बेहतर परिणाम देती हैं।
जटिल ज्यामिति निर्माण
टर्निंग से पिन, स्क्रू और हड्डियों को स्थिर करने में इस्तेमाल होने वाली छड़ों जैसे गोल पुर्जे बनाए जाते हैं। आधुनिक सीएनसी लेथ मशीनें टूल पाथ और स्पीड को सटीकता से नियंत्रित करती हैं, जिससे शाफ्ट और बुशिंग पर चिकनी फिनिश और सटीक आकार सीमा प्राप्त होती है। मल्टी-एक्सिस मिलिंग से कम सेटअप में जटिल पुर्जों को बनाया जा सकता है, जिससे सटीकता बढ़ती है। मजबूत फिक्स्चर और तेज कटिंग टूल कंपन को रोकते हैं, जिससे पुर्जे स्थिर रहते हैं। तापमान नियंत्रित कमरे गर्मी से पुर्जों के आकार में बदलाव को रोकते हैं।
चिकित्सा उपकरण निर्माण में आकार की सटीकता के साथ-साथ सतह की फिनिशिंग भी उतनी ही महत्वपूर्ण होती है। खुरदरी सतहों पर छोटे-छोटे गैप बन जाते हैं जहाँ बैक्टीरिया जमा हो जाते हैं और बायोफिल्म बन जाती है। इंप्लांट के मामले में, खुरदरे धब्बे हड्डी के जुड़ने की प्रक्रिया को धीमा कर सकते हैं, जिससे हड्डी और इंप्लांट के बीच का संबंध कमजोर हो जाता है। कोऑर्डिनेट मेजरिंग मशीन और ऑप्टिकल विजन सिस्टम जैसे उन्नत मापन उपकरण उत्पादन के दौरान इन सीमाओं की जाँच करते हैं।
छोटे पुर्जों के लिए स्विस मशीनिंग
स्विस मशीनिंग न्यूनतम चीर-फाड़ वाले सर्जिकल उपकरणों के लिए छोटे, बारीक पुर्जे बनाने के लिए बेहतरीन है। यह विधि सामान्य खराद मशीनों से एक महत्वपूर्ण तरीके से भिन्न है।
प्रत्यारोपण और शल्य चिकित्सा उपकरण
वर्कपीस कटिंग एरिया के पास स्थित गाइड बुशिंग से होकर गुजरता है। यह डिज़ाइन झुकने और कंपन को काफी हद तक कम करता है, जो छोटे व्यास और लंबी, पतली आकृतियों पर काम करते समय अत्यंत महत्वपूर्ण है। इस लाभ से बेहतर टॉलरेंस, बेहतर सतह फिनिश और अधिक सुसंगत परिणाम प्राप्त होते हैं।
सख्त सहनशीलता नियंत्रण
चिकित्सा उपकरणों की मशीनिंग में अक्सर ±0.0005 इंच से भी कम की सहनशीलता पाई जाती है। इस स्तर पर, मशीनिस्ट ऊष्मा, औजारों के घिसाव और कटाई के बाद सामग्री की गति को नियंत्रित करते हैं। स्विस मशीनें बारीक आकृतियों पर गोलाई बनाए रखती हैं, जिससे वे प्रत्यारोपण योग्य सीएनसी चिकित्सा भागों और ऑप्टिकल हाउसिंग के लिए एकदम उपयुक्त होती हैं।
उच्च मात्रा उत्पादन क्षमता
सीएनसी प्रक्रियाएं गुणवत्ता खोए बिना बड़े पैमाने पर उत्पादन के लिए अच्छी तरह से अनुकूलित हो जाती हैं।
न्यूनतम आक्रामक उपकरण घटक
सांख्यिकीय प्रक्रिया नियंत्रण वास्तविक समय में होने वाले बदलावों पर नज़र रखता है, जिससे उत्पादन के दौरान सहनशीलता निर्धारित सीमाओं के भीतर बनी रहती है। C=0 नमूनाकरण विधियाँ बड़े पैमाने पर उत्पादन में दक्षता बनाए रखते हुए जोखिम को कम करती हैं। NIST-अनुसरण योग्य मापन यह सुनिश्चित करता है कि प्रत्येक आकार ज्ञात मानकों के अनुरूप हो।
संगति और दोहराव
सीएनसी मशीनें लगातार एक समान गुणवत्ता सुनिश्चित करती हैं, चाहे एक प्रोटोटाइप बनाया जाए या एक हजार यूनिट। स्वचालन से मध्यम और उच्च मात्रा के काम को मैन्युअल मशीनिंग की तुलना में प्रबंधित करना आसान हो जाता है। आईएसओ 13485 प्रमाणित गुणवत्ता प्रणाली विनियमित चिकित्सा उत्पादन का समर्थन करती है, जिसमें प्रत्येक उत्पादन का पूरा रिकॉर्ड रखा जाता है। विज़न सॉर्टिंग सिस्टम से दोष दर बहुत कम रहती है, जबकि प्रक्रिया के दौरान की जाँच से समस्याओं का शीघ्र पता चल जाता है।
सीएनसी मेडिकल पार्ट्स के लिए सामग्री
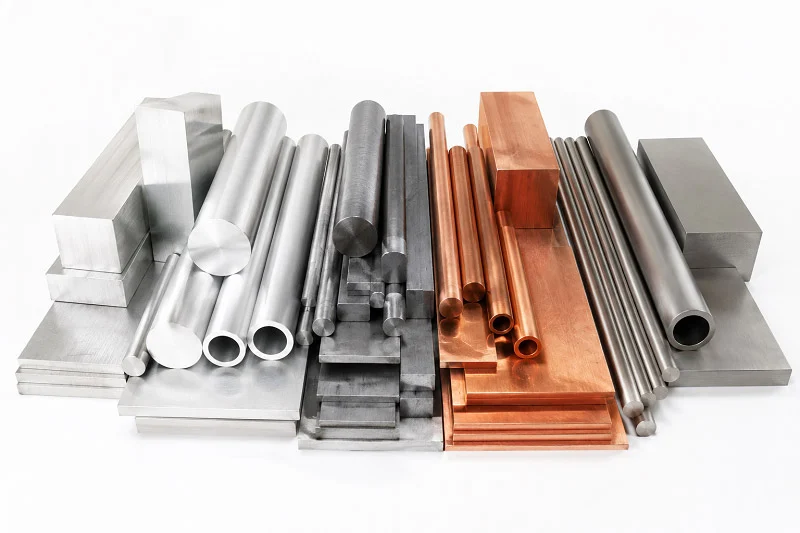
आपके द्वारा चुनी गई सामग्री रोगी की सुरक्षा, उपकरण की कार्यक्षमता और अंतिम स्वास्थ्य परिणामों को प्रभावित करती है। प्रत्येक धातु और प्लास्टिक के अपने फायदे और नुकसान होते हैं। इंजीनियरों को मजबूती और वजन, जंग प्रतिरोध और काटने में आसानी, तथा लागत और नियमों के बीच संतुलन बनाना पड़ता है। गलत सामग्री चुनने से शरीर प्रत्यारोपण को अस्वीकार कर सकता है, उपकरण टूट सकते हैं या प्रक्रिया के अंत में महंगे पुनर्निर्माण की आवश्यकता पड़ सकती है।
मेडिकल-ग्रेड धातुएँ
भारी भार उठाने वाले पुर्जों के लिए धातुएँ सर्वोपरि विकल्प हैं। ये मजबूत होती हैं, टूट-फूट प्रतिरोधी होती हैं और चिकित्सा क्षेत्र में इनका सुरक्षित उपयोग का लंबा इतिहास रहा है। इनमें से दो प्रमुख श्रेणियाँ हैं: स्टेनलेस स्टील और टाइटेनियम मिश्र धातुएँ।
स्टेनलेस स्टील (316L, 17-4)
316L सर्जिकल स्टील शल्य चिकित्सा उपकरणों, बोन प्लेट्स और टूटी हड्डियों को जोड़ने वाले उपकरणों के लिए एक आम विकल्प है। यह जंग प्रतिरोधी है, इसलिए यह अल्पकालिक और स्थायी दोनों प्रकार के प्रत्यारोपणों के लिए उपयुक्त है। लेकिन 316L शरीर के तरल पदार्थों के संपर्क में आने पर निकेल आयन छोड़ता है। ये आयन संवेदनशील रोगियों में त्वचा पर चकत्ते और लंबे समय तक नाक संबंधी समस्याओं जैसी एलर्जी प्रतिक्रियाएं पैदा कर सकते हैं।
17-4 पीएच स्टेनलेस स्टील एक अच्छा विकल्प है। इसमें 316एल की तुलना में लगभग 75% कम निकेल होता है और इसमें तांबा भी शामिल होता है। यह तांबा जीवाणुओं की कोशिका भित्ति को तोड़कर उनसे लड़ता है। यही कारण है कि 17-4 पीएच फ्रैक्चर उपकरणों के लिए एक मजबूत विकल्प है, जहां कम धातु संवेदनशीलता और संक्रमण की रोकथाम महत्वपूर्ण होती है। इसकी उच्च मजबूती और जंग प्रतिरोधक क्षमता गैर-भार वहन करने वाले अस्थि प्रत्यारोपणों के लिए भी उपयुक्त है।
टाइटेनियम (ग्रेड 5 और 23)
मेडिकल ग्रेड टाइटेनियम अलग तरह से काम करता है। Ti-6Al-4V ELI, जिसे ग्रेड 23 कहा जाता है, बहुत स्थिर होता है। यह एक पतली, स्वतः ठीक होने वाली ऑक्साइड परत बनाता है जो हड्डी को इस पर बढ़ने में मदद करती है। यह इसे हिप स्टेम और स्पाइनल केज जैसे भार वहन करने वाले प्रत्यारोपणों के लिए एकदम सही बनाता है।
यांत्रिक गुणों में बड़ा अंतर है। ग्रेड 23 टाइटेनियम की अंतिम तन्यता शक्ति 860–950 MPa होती है, जबकि 316L की यह शक्ति केवल 490–690 MPa तक ही पहुँचती है। इसका प्रत्यास्थता मापांक 114 GPa है, जो स्टील के 193 GPa की तुलना में हड्डी के काफी करीब है। यह निकटता तनाव परिरक्षण को कम करती है, जिसमें प्रत्यारोपण पर अत्यधिक भार पड़ता है और आसपास की हड्डी कमजोर हो जाती है। ग्रेड 5 टाइटेनियम थोड़ी भिन्न प्रसंस्करण विशेषताओं के साथ समान शक्ति प्रदान करता है।
हाई परफॉरमेंस प्लास्टिक
प्लास्टिक कई तरह के काम आते हैं। इनका इस्तेमाल एक बार इस्तेमाल होने वाले औजारों, आवरणों और उन हिस्सों में किया जाता है जहां हल्का वजन या पारदर्शी इमेजिंग मायने रखती है।
पीक और पेक्क
PEEK उच्च मजबूती, उत्कृष्ट जैव अनुकूलता प्रदान करता है और सभी प्रमुख नसबंदी विधियों के साथ काम करता है। यह ऑटोक्लेव, EtO और गामा विकिरण को बिना टूटे सहन कर सकता है। यही कारण है कि PEEK प्रत्यारोपण और पुन: प्रयोज्य शल्य चिकित्सा उपकरणों दोनों के लिए उपयुक्त है। PEKK थोड़े भिन्न यांत्रिक गुणों के साथ समान लाभ प्रदान करता है, जिससे डिजाइनरों को रीढ़ की हड्डी और आघात संबंधी उपयोगों के लिए एक और विकल्प मिलता है।
अल्टेम और पीटीएफई
अल्टेम उच्च तापमान पर भी अपना आकार बनाए रखता है। यह उन हिस्सों के लिए उपयुक्त है जो कई नसबंदी चक्रों से गुजरते हैं। पीटीएफई उत्कृष्ट रासायनिक प्रतिरोध और कम घर्षण प्रदान करता है। इसका उपयोग कैथेटर, गाइडवायर और सीलिंग पार्ट्स में किया जाता है जहाँ सुचारू गति महत्वपूर्ण होती है।
सामग्री चयन मानदंड
धातु और प्लास्टिक में से किसी एक को चुनने के लिए एक स्पष्ट योजना की आवश्यकता होती है। नीचे दी गई तालिका प्रमुख निर्णय कारकों को संक्षेप में प्रस्तुत करती है।
| चयन कारक | मुख्य विचार | व्यावहारिक उदाहरण |
| जैव | ISO 10993 के अनुरूप; मानव ऊतकों पर कोई प्रतिकूल प्रतिक्रिया नहीं। | टाइटेनियम, 316L स्टेनलेस स्टील, इंप्लांट के लिए पीईके |
| बाँझपन | ऑटोक्लेव, गामा विकिरण या EtO को बिना टूटे संभालना आवश्यक है। | धातुएँ अधिकांश विधियों को सहन कर सकती हैं; कुछ प्लास्टिक गामा किरणों के प्रभाव में विघटित हो जाते हैं। |
| यांत्रिक गुण | मजबूती, थकान प्रतिरोध, कठोरता, घिसाव प्रतिरोध | हड्डी प्रत्यारोपण के लिए टाइटेनियम/कोबाल्ट-क्रोम; आवरण के लिए पॉलीकार्बोनेट |
| संक्षारण प्रतिरोध | उपकरण के जीवनकाल के दौरान शरीर के तरल पदार्थों के प्रति प्रतिरोध | टाइटेनियम > 316L स्टेनलेस स्टील |
| मशीन की | काटने में आसानी से लागत और उत्पादन समय प्रभावित होता है। | एल्युमिनियम/पीतल पर काम करना आसान है; टाइटेनियम के लिए विशेष उपकरणों और धीमी गति की आवश्यकता होती है। |
| नियामक आवश्यकताएं | डिवाइस क्लास के लिए FDA/CE स्वीकृति | पूर्व-अनुमोदित सामग्रियों का उपयोग करने से अनुमोदन प्रक्रिया में तेजी आती है। |
| लागत एवं उपलब्धता | कच्चे माल की लागत और मशीनिंग लागत | अधिक महंगी सामग्री जो तेजी से कटाई करती है, कुल पुर्जे की लागत को कम कर सकती है। |
जैवसंगतता और बंध्यीकरण
मानव ऊतकों के संपर्क में आने वाली किसी भी सामग्री के लिए जैव अनुकूलता अनिवार्य है। ISO 10993 परीक्षण के नियम निर्धारित करता है। सामग्रियों को यह साबित करना होगा कि वे कोई हानिकारक प्रतिक्रिया उत्पन्न नहीं करती हैं। नसबंदी अनुकूलता भी उतनी ही महत्वपूर्ण है। कुछ प्लास्टिक बार-बार ऑटोक्लेविंग सहन कर सकते हैं, जिससे वे पुन: प्रयोज्य उपकरणों के लिए उपयुक्त होते हैं। अन्य EtO और गामा को सहन कर सकते हैं, लेकिन उनकी ऑटोक्लेव सहनशीलता सीमित होती है। कुछ प्लास्टिक सस्ते डिस्पोजेबल उपकरणों के लिए उपयुक्त होते हैं, लेकिन भाप के संपर्क में आने पर टूट जाते हैं।
यांत्रिक शक्ति और घिसाव
भार वहन करने वाले इम्प्लांट्स को उच्च थकान प्रतिरोध क्षमता की आवश्यकता होती है। टाइटेनियम ग्रेड 23 इसमें उत्कृष्ट प्रदर्शन करता है। एकल-उपयोग उपकरण आसान कटाई और कम लागत पर केंद्रित होते हैं। एल्युमीनियम और पीतल आसानी से कट जाते हैं, जिससे उत्पादन समय कम हो जाता है। एक अधिक महंगा पदार्थ जो तेजी से कटता है, कुल पुर्जे की लागत को कम कर सकता है। डिजाइन चरण के दौरान इस संतुलन पर सावधानीपूर्वक विचार करना आवश्यक है।
सामग्री प्रमाणीकरण और बैच ट्रेसिबिलिटी से पूरी प्रक्रिया स्पष्ट हो जाती है। प्रत्येक बैच के साथ उसकी संरचना और प्रसंस्करण का लिखित प्रमाण होना आवश्यक है। यह दस्तावेज़ नियामक ऑडिट और रिकॉल प्रबंधन में सहायक होता है। चिकित्सा उपकरण निर्माण में ट्रेसिबिलिटी अनिवार्य है। यह रोगियों और निर्माताओं दोनों की सुरक्षा करती है।
सीएनसी मेडिकल पार्ट्स के लिए परिशुद्धता आवश्यकताएँ
सटीक सीएनसी मशीनिंग अच्छे चिकित्सा उपकरण बनाने की कुंजी है। रोगी की सुरक्षा के लिए हर माप मायने रखता है। अगर फीमर हेड में कुछ माइक्रोन की भी गलती हो जाए, तो वह जल्दी खराब हो सकता है। सर्जिकल उपकरण की खुरदरी सतह पर बैक्टीरिया पनप सकते हैं। इन ज़रूरतों को समझने से इंजीनियरों को सही पुर्जे चुनने और आपूर्तिकर्ताओं पर भरोसा करने में मदद मिलती है।
सहिष्णुता मानकों को समझना
सहनशीलता मानक किसी पुर्जे पर प्रत्येक माप के लिए अनुमत सीमा निर्धारित करते हैं। चिकित्सा उपकरणों को अन्य क्षेत्रों की तुलना में अधिक सख्त नियंत्रण की आवश्यकता होती है क्योंकि इनमें त्रुटि की गुंजाइश बहुत कम होती है।
मानक बनाम उच्च परिशुद्धता सहनशीलता
सामान्य सीएनसी मशीनिंग में आमतौर पर सामान्य पुर्जों के लिए सहनशीलता एक निश्चित सीमा के भीतर रहती है, जहाँ सटीक फिटिंग उतनी महत्वपूर्ण नहीं होती। उच्च परिशुद्धता वाली मशीनिंग में इससे भी अधिक सटीक सहनशीलता प्राप्त की जा सकती है। उन्नत उपकरण शल्य चिकित्सा उपकरणों के लिए और भी सटीक सहनशीलता प्रदान करते हैं। सटीक सहनशीलता वाली जिग बोरिंग तकनीक महत्वपूर्ण जोड़ बिंदुओं के लिए अत्यंत सटीक सहनशीलता प्रदान करती है। बहु-अक्षीय परिशुद्धता प्रणालियाँ प्रत्यारोपण के लिए जटिल आकृतियाँ बनाते समय सटीक सहनशीलता बनाए रखती हैं।
| मशीनिंग दृष्टिकोण | विशिष्ट सहनशीलता | मुख्य लाभ | विशिष्ट चिकित्सा अनुप्रयोग |
| मानक सीएनसी | मानक, लागत प्रभावी | लागत प्रभावी, बहुमुखी | सामान्य घटक |
| उन्नत टूलिंग के साथ सटीक सीएनसी | बेहतर और अधिक सटीक सतह फिनिश | बेहतर सतह खत्म | शल्य चिकित्सा उपकरण |
| टाइट टॉलरेंस जिग बोर | बेहद सटीक, उत्कृष्ट ज्यामितीय परिशुद्धता | उत्कृष्ट ज्यामितीय सटीकता | महत्वपूर्ण इंटरफेस |
| बहु-अक्ष परिशुद्धता | जटिल ज्यामिति की सटीक क्षमता | जटिल ज्यामिति क्षमता | प्रत्यारोपण योग्य उपकरण |
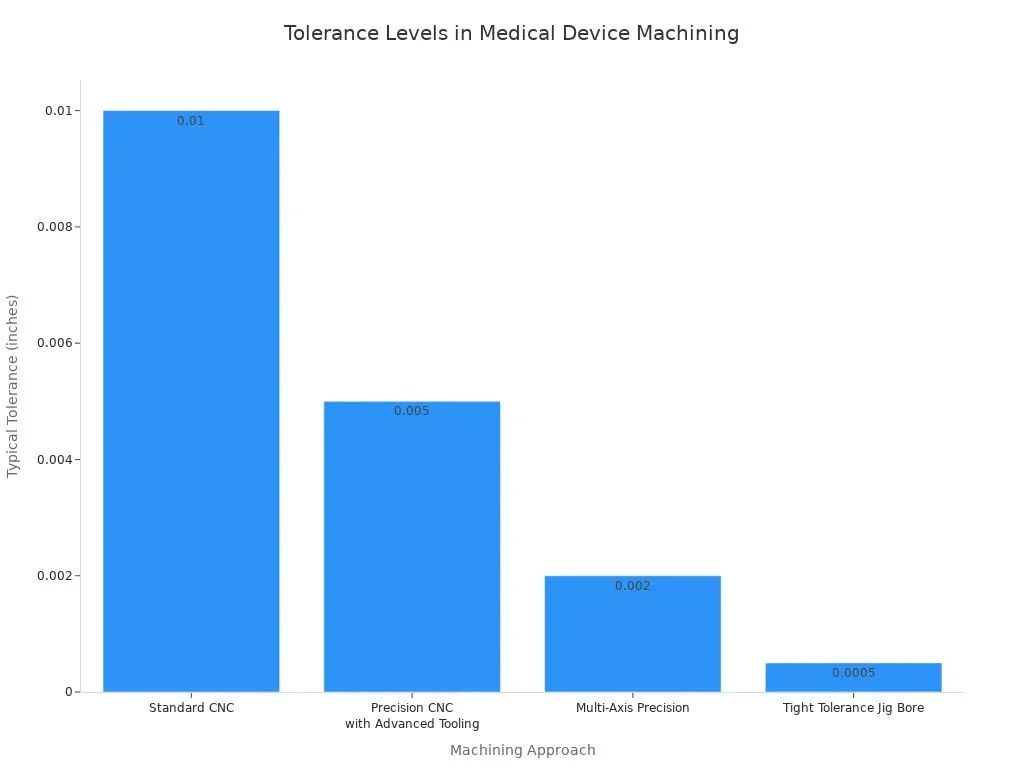
शीर्ष कंपनियां अक्सर महत्वपूर्ण चिकित्सा उपकरणों पर ±2.5 माइक्रोन की सहनशीलता बनाए रखती हैं। उपकरण बेहद मजबूत होने चाहिए। तापमान नियंत्रित कमरे गर्मी से उपकरणों के आकार में बदलाव को रोकते हैं।
चिकित्सा डिजाइन में जीडी एंड टी
जीडी एंड टी (GD&T) पुर्जों के आकार का सटीक वर्णन करने का एक तरीका प्रदान करता है। यह साधारण सीधी रेखा माप से कहीं आगे जाता है। जीडी एंड टी सटीक प्रतीकों और नियमों के साथ आकार, दिशा और स्थिति को निर्दिष्ट करता है। सीएनसी मेडिकल पुर्जों के लिए, यह तब महत्वपूर्ण होता है जब सतहों को पूरी तरह से संरेखित करना आवश्यक हो। कूल्हे के स्टेम के टेपर जोड़ को सटीक कोण नियंत्रण की आवश्यकता होती है जिसे मानक सहनशीलताएँ वर्णित नहीं कर सकतीं। जीडी एंड टी यह सुनिश्चित करता है कि प्रत्येक निर्माता डिज़ाइन को एक ही तरीके से समझे।
भूतल समाप्त और स्वच्छता
सतह की फिनिश का सीधा असर मरीज़ों के इलाज के नतीजों पर पड़ता है। खुरदरी सतहों पर बैक्टीरिया छिप सकते हैं। चिकनी सतहों पर घर्षण और टूट-फूट कम होती है।
Ra मान और नैदानिक महत्व
Ra माइक्रोन में औसत सतह खुरदरापन मापता है। शरीर के अलग-अलग हिस्सों के लिए अलग-अलग मानों की आवश्यकता होती है। कूल्हे के प्रतिस्थापन में फीमर हेड को घिसावट कम करने के लिए बहुत चिकनी सतह की आवश्यकता होती है। कठोर सतहों पर लगने वाले बेयरिंग को धूल-मिट्टी जमा होने से रोकने के लिए अत्यंत चिकनी सतह की आवश्यकता होती है। पॉलीइथिलीन एसिटाबुलर लाइनर मध्यम रूप से चिकने होते हैं। हड्डी के संपर्क में आने वाले क्षेत्रों में हड्डी के विकास में सहायता के लिए अधिक खुरदरी सतह का उपयोग किया जाता है। सामान्य शल्य चिकित्सा उपकरण इतनी चिकनी सतह पर रखे जाते हैं जिससे उन्हें साफ करना आसान हो, और धूल जमा होने की एक निश्चित सीमा हो। स्थिर प्रदर्शन के लिए काटने वाली सतहों को और भी चिकनी सतह की आवश्यकता होती है।
| नैदानिक क्षेत्र / घटक | चिकित्सकीय रूप से महत्वपूर्ण Ra मान | नैदानिक तर्क |
| फीमर का सिर (जोड़ने वाला) | बहुत चिकनी खत्म | घिसावट और घर्षण को कम करता है |
| कठोर-पर-कठोर बियरिंग | अत्यंत चिकनी फिनिश | तीसरे पिंड के घिसाव से होने वाले मलबे को कम करता है |
| पॉलीइथिलीन एसिटाबुलर लाइनर | मध्यम रूप से चिकनी सतह | घिसाव प्रतिरोध को संतुलित करता है |
| हड्डी के संपर्क क्षेत्र | खुरदुरा फिनिश | यांत्रिक अंतर्संबंध को बढ़ावा देता है |
| शल्य चिकित्सा उपकरण की सतहें | चिकना परिसज्जन | सफाई बनाए रखता है |
क्लीनरूम विनिर्माण मानक
क्लीनरूम उत्पादन के दौरान सूक्ष्म कणों को नियंत्रित करते हैं। चिकित्सा उपकरण निर्माण में अक्सर नियंत्रित कण स्तर वाले क्लीनरूम की आवश्यकता होती है। रोगाणु रहित क्षेत्रों के संपर्क में आने वाले भागों को इस स्तर के नियंत्रण की आवश्यकता होती है। क्लीनरूम मशीनिंग के दौरान सतहों पर सूक्ष्म कणों के प्रवेश को रोकता है।
सत्यापन और निरीक्षण विधियाँ
रिकॉर्ड गुणवत्ता को प्रमाणित करते हैं। निरीक्षण यह सुनिश्चित करता है कि प्रत्येक भाग अपने विनिर्देशों के अनुरूप हो। ये दोनों ही रोगियों और निर्माताओं की सुरक्षा करते हैं।
सीएमएम और ऑप्टिकल माप
सीएमएम (CMM) माइक्रोन स्तर की सटीकता प्रदान करते हैं, जो हाथ से चलाए जाने वाले उपकरणों से कहीं बेहतर है। सीएमएम निरीक्षण आकार, आकृति और स्थिति का सटीक माप लेकर यह जांचता है कि कोई पुर्जा अपने डिज़ाइन के अनुरूप है या नहीं। सीएमएम घुमावदार सतहों और गहरे छेदों जैसी जटिल संरचनाओं को भी संभाल सकते हैं। ये ऑपरेटर के पूर्वाग्रह को दूर करते हैं और सभी टीमों में गुणवत्ता नियंत्रण को मानकीकृत करते हैं।
ऑप्टिकल सीएमएम सिस्टम नीली रोशनी के पैटर्न या लेजर ट्रायंगुलेशन का उपयोग करते हैं। ये विधियाँ चमकदार, काली या अत्यधिक घुमावदार सतहों का मानचित्रण करती हैं। टाइटेनियम प्रत्यारोपण के लिए, ऑप्टिकल निरीक्षण कुछ ही सेकंड में पूरी आकृति का सघन बिंदु क्लाउड कैप्चर कर लेता है। यह डेटा मूल 3डी सीएडी मॉडल के साथ मिलान करके आकृति में अंतर दिखाता है। संपर्क माप के विपरीत, ऑप्टिकल निरीक्षण में नाजुक भागों को नुकसान पहुँचने का कोई खतरा नहीं होता है।
प्रथम आलेख निरीक्षण (एफएआई) रिपोर्ट
उत्पादन शुरू होने से पहले प्रथम उत्पाद निरीक्षण (FAI) पूरी उत्पादन प्रक्रिया की जाँच करता है। FAI रिपोर्ट में प्रत्येक माप, सामग्री गुणधर्म और प्रक्रिया सेटिंग दर्ज होती है। यह प्रमाणित करता है कि पहला भाग सभी विनिर्देशों को पूरा करता है। नियामक लेखा परीक्षकों को इन रिकॉर्डों की अपेक्षा रहती है। ये दर्शाते हैं कि निर्माता डिज़ाइन को समझता है और हर बार इसे एक समान तरीके से बना सकता है। FAI रिपोर्ट तैयार उत्पादों को सामग्री प्रमाणन से जोड़कर जैव अनुकूलता जाँच में भी सहायता करती है।
सीएनसी मेडिकल पार्ट्स मशीनिंग में विनियामक अनुपालन
चिकित्सा उपकरण निर्माण में हर निर्णय नियमों द्वारा निर्धारित होता है। यदि किसी सीएनसी कारखाने के पास उचित प्रमाणन नहीं है या वह खराब रिकॉर्ड रखता है, तो आपके उत्पाद का पूरा शुभारंभ खतरे में पड़ सकता है। नियमों को जानने से आपको अनुबंध पर हस्ताक्षर करने से पहले सही प्रश्न पूछने में मदद मिलती है।
सीएनसी मेडिकल पार्ट्स के लिए आईएसओ 13485 क्यों महत्वपूर्ण है?
ISO 13485 प्रमाणन चिकित्सा उपकरणों में गुणवत्ता प्रबंधन का सर्वोच्च मानक है। यह मानक सामान्य गुणवत्ता प्रक्रियाओं से कहीं आगे जाता है। इसके लिए प्रक्रियाओं, नीतियों और नियंत्रित अभिलेखों सहित एक लिखित गुणवत्ता प्रणाली की आवश्यकता होती है। उत्पादन के प्रत्येक चरण को लिखित नियमों का पालन करना होता है, जिनकी जांच लेखा परीक्षक कर सकते हैं।
आईएसओ 9001 बनाम आईएसओ 13485
कई दुकानों के पास ISO 9001 प्रमाणन है और वे सोचते हैं कि यह उन्हें चिकित्सा क्षेत्र में काम करने के लिए योग्य बनाता है। यह धारणा जोखिम भरी कमियाँ पैदा करती है। ISO 9001 किसी भी क्षेत्र के किसी भी व्यवसाय पर लागू होता है। ISO 13485 केवल चिकित्सा उपकरणों के लिए है। मुख्य अंतर यह है कि ISO 13485 विशेष रूप से चिकित्सा उपकरण उत्पादों के लिए बनाया गया था। अधिकांश उद्योगों के विपरीत, चिकित्सा उपकरणों को विश्वभर के बाजारों में सख्त सरकारी नियंत्रण का सामना करना पड़ता है।
| पहलू | आईएसओ 9001 | आईएसओ 13485 |
| विस्तार | सामान्य, किसी भी उद्योग | चिकित्सा उपकरणों के लिए विशिष्ट |
| दस्तावेज़ीकरण | सामान्य क्यूएमएस ढांचा | चिकित्सा उपकरण-विशिष्ट दस्तावेज़ीकरण आवश्यक है |
| प्रबंध | भूमिकाओं को स्वतंत्र रूप से सौंपा जा सकता है | गुणवत्ता प्रणाली के तत्वों के लिए विशिष्ट प्रबंधक उत्तरदायी है। |
| जोखिम फोकस | सामान्य जोखिम प्रबंधन | रोगी सुरक्षा को सर्वोपरि माना जाता है। |
| सुधार की | ग्राहक संतुष्टि के लिए निरंतर सुधार | सुधार का संबंध उपकरण की सुरक्षा और प्रदर्शन से है। |
ISO 13485 में लिखित प्रशिक्षण प्रक्रियाओं की भी आवश्यकता होती है। श्रमिकों को औपचारिक चरणों के माध्यम से कौशल प्रदर्शित करना होगा। मानक में प्रशिक्षण आवश्यकताओं का पता लगाना, प्रशिक्षण देना और परिणामों की जाँच करना अनिवार्य है। ISO 9001 में केवल यह कहा गया है कि श्रमिकों को कुशल होना चाहिए, लेकिन यह नहीं बताया गया है कि कैसे।
मानक में क्या शामिल है
ISO 13485 के अनुसार उत्पादन और सेवा की योजना बनाना, उसे क्रियान्वित करना, उसकी निगरानी करना और उसे नियंत्रित करना आवश्यक है। इसमें उत्पाद जारी करने के नियम निर्धारित करना, एक नियंत्रित कार्य क्षेत्र बनाना और उत्पादन रिकॉर्ड रखना शामिल है, जिसमें यह दर्शाया जाता है कि कितने उत्पाद बनाए गए और वे चिकित्सा उपकरण फ़ाइल से कैसे संबंधित हैं। जिन उत्पादों को नसबंदी की आवश्यकता होती है, उनके लिए प्रक्रियाओं का सत्यापन आवश्यक है। यदि सेटअप या मरम्मत की आवश्यकता हो, तो विशिष्ट चरण और स्वीकृति नियम लिखित रूप में होने चाहिए। ये नियंत्रण सुनिश्चित करते हैं कि उत्पाद हमेशा अपने निर्धारित विनिर्देशों को पूरा करे।
मानक में डिज़ाइन और विकास नियंत्रण की भी आवश्यकता होती है। स्पष्ट कार्यप्रवाह में डिज़ाइन योजना, इनपुट, आउटपुट, जाँच, सत्यापन और उत्पादन प्रक्रिया शामिल हैं। जोखिम प्रबंधन पूरे उत्पाद जीवनकाल में ISO 14971 का पालन करता है। आपूर्तिकर्ता नियंत्रण के लिए समीक्षा, अनुमोदित आपूर्तिकर्ता सूचियाँ, ऑडिट और आवक जाँच आवश्यक हैं।
एफडीए पंजीकरण और निरीक्षण
एफडीए चिकित्सा उपकरणों को जोखिम स्तर के आधार पर वर्गीकृत करता है, जिससे अनुमोदन प्रक्रिया निर्धारित होती है। प्रत्यारोपण जैसे उच्च जोखिम वाले उपकरणों की कड़ी समीक्षा की जाती है। 21 सीएफआर भाग 820 गुणवत्ता प्रणाली विनियमन के तहत मशीनिंग सहित सभी विनिर्माण चरणों के लिए एक मजबूत गुणवत्ता प्रणाली अनिवार्य है। 510(के) पूर्व-बाजार अधिसूचना प्रक्रिया के तहत यह दर्शाना आवश्यक है कि उपकरण अनुमोदित उपकरण के समान है, जिससे सीएनसी प्रक्रियाओं के रिकॉर्डिंग और जांच का तरीका प्रभावित होता है।
21 सीएफआर भाग 820 आवश्यकताएँ
FDA पंजीकरण में प्रतिष्ठान पंजीकरण और उपकरण सूचीकरण शामिल हैं। आपके CNC आपूर्तिकर्ता को 21 CFR भाग 820 के तहत FDA पंजीकृत होना चाहिए और साथ ही ISO 13485 प्रमाणन भी प्राप्त होना चाहिए। 510(k) प्रक्रिया मशीनिंग चरणों को रिकॉर्ड करने के तरीके को प्रभावित करती है। कार्यशालाओं को डिज़ाइन नियंत्रणों का पालन करना चाहिए, विशेष रूप से प्रोटोटाइप चरणों के दौरान।
प्रक्रिया सत्यापन तब आवश्यक हो जाता है जब केवल जाँच से ही किसी भाग की शुद्धता सिद्ध न हो सके। यह उन विशिष्ट प्रक्रियाओं पर लागू होता है जिनका केवल निरीक्षण द्वारा पूर्ण सत्यापन संभव नहीं है। FDA QSR इन चरणों के लिए सत्यापन अनिवार्य करता है।
ऑडिट और गैर-अनुरूपताओं का प्रबंधन
FDA निरीक्षण बिना किसी पूर्व सूचना के हो सकते हैं। एक तैयार कारखाने में CAPA प्रक्रिया होती है जिसमें मूल कारण विश्लेषण, रोकथाम के उपाय, सुधारात्मक कार्रवाई और ग्राहक सूचना योजना शामिल होती है। सामग्री अदला-बदली के लिए लिखित परिवर्तन नियंत्रण के तहत किसी भी अदला-बदली से पहले ग्राहक को सूचना और लिखित स्वीकृति आवश्यक होती है।
CTQ सुविधाओं पर लक्षित Cpk मान सांख्यिकीय नियंत्रण दर्शाते हैं। समय के साथ इस नियंत्रण को साबित करने के लिए पूर्व डेटा उपलब्ध होना चाहिए। जारीकर्ता समूह के सार्वजनिक रजिस्टर के विरुद्ध ISO 13485 प्रमाणपत्र के दायरे और संख्या की जाँच करें। दायरा यह परिभाषित करता है कि प्रतिष्ठान क्या कार्य करने के लिए योग्य है।
पता लगाने योग्यता और दस्तावेज़ीकरण
रिकॉल और पोस्ट-मार्केट जांच के लिए ट्रेसबिलिटी बेहद ज़रूरी है। सीरियल नंबर और लॉट ट्रैकिंग से निर्माता किसी भी डिवाइस को उसके कच्चे माल, आपूर्तिकर्ताओं और उत्पादन बैच तक ट्रैक कर सकते हैं। यह ट्रैकिंग इतिहास रिकॉल या अनुपालन समीक्षा के दौरान प्रभावित उत्पादों को तुरंत ढूंढने में मदद करता है, जिससे जोखिम कम होता है और प्रतिक्रिया में तेज़ी आती है।
सामग्री प्रमाणीकरण और लॉट ट्रैकिंग
प्रत्येक कच्चे माल के बैच के लिए एक मिल प्रमाणपत्र होना आवश्यक है जिसमें रासायनिक संरचना, यांत्रिक गुण और ऊष्मा संख्या का विवरण होता है। यह प्रमाणपत्र कच्चे माल की मिल द्वारा जारी किया जाता है। लॉट नंबर उत्पादन के दौरान सामग्रियों की स्थिति का पता लगाते हैं। प्रक्रिया अभिलेखों में उत्पादन की स्थितियों और भंडारण अवधि का विवरण होता है। परीक्षण डेटा सांख्यिकीय विश्लेषण के माध्यम से विनिर्देशों के अनुपालन की पुष्टि करता है।
डिवाइस इतिहास रिकॉर्ड (डीएचआर)
डिवाइस हिस्ट्री रिकॉर्ड संपूर्ण उत्पादन रिकॉर्ड होता है। इसमें ऑपरेटर आईडी, मशीन आईडी, दिनांक/समय, माप, डिवाइस सीरियल नंबर से संबंधित सामग्री लॉट और पैकेजिंग जांच शामिल होती है। इन रिकॉर्ड्स को निर्धारित अवधि तक सुरक्षित रखना और FDA ऑडिट के लिए तैयार रखना अनिवार्य है।
संपूर्ण दस्तावेज़ीकरण में प्रत्येक जीडी एंड टी कॉलआउट के लिए वास्तविक बनाम अपेक्षित मान दर्शाने वाली सीएमएम निरीक्षण रिपोर्ट भी शामिल हैं। अनुरूपता प्रमाणपत्र यह प्रमाणित करता है कि पुर्जे ड्राइंग, सामग्री विनिर्देश और क्यूएमएस आवश्यकताओं को पूरा करते हैं। जैव अनुकूलता विवरण आईएसओ 10993-1 जोखिम मूल्यांकन पथों का संदर्भ देते हैं और प्रत्यारोपण या त्वचा के संपर्क में आने वाले उपयोगों के लिए शेष विनिर्माण पदार्थों की सूची प्रदान करते हैं। प्रथम उत्पाद निरीक्षण रिपोर्ट नए पार्ट नंबर रिलीज़ को कवर करती हैं। प्रक्रिया के दौरान के रिकॉर्ड और एसपीसी डेटा प्रत्येक चरण में ऑपरेटर आईडी, मशीन आईडी, दिनांक/समय, टूल लॉट और माप परिणामों को कैप्चर करते हैं। डिज़ाइन समीक्षा रिकॉर्ड और डीएफएम रिपोर्ट उत्पादन शुरू होने से पहले जैव अनुकूलता जोखिम, सतह परिष्करण आवश्यकताओं और सहनशीलता की व्यवहार्यता का पता लगाते हैं।
चिकित्सा उपकरणों की वापसी के मामलों में अक्सर आवश्यक दस्तावेज़ों की कमी पाई जाती है। एक खोया हुआ सामग्री प्रमाणपत्र पूरी जांच को रोक सकता है। संपूर्ण रिकॉर्ड रखने वाली कंपनी आपको महंगे विलंब और नियामक दंडों से बचाती है। किसी सीएनसी पार्टनर की जांच करते समय, उनसे उनकी डीएचआर प्रक्रिया दिखाने का अनुरोध करें। नमूना दस्तावेज़ मांगें। सार्वजनिक रजिस्टरों के आधार पर उनके प्रमाणन की जांच करें। ये कदम अच्छे पार्टनर को जोखिम भरे पार्टनर से अलग करते हैं।
सीएनसी मेडिकल पार्ट्स मशीनिंग सेवा का मूल्यांकन कैसे करें
सीएनसी मेडिकल पार्ट्स के लिए पार्टनर चुनना सिर्फ कीमतों की तुलना करने से कहीं बढ़कर है। यह चुनाव वाकई मायने रखता है। मशीनिंग में हुई एक गलती उत्पाद लॉन्च में देरी कर सकती है, ऑडिट में समस्या पैदा कर सकती है या मरीज़ की सुरक्षा को खतरे में डाल सकती है। मेडिकल डिवाइस निर्माताओं को संभावित पार्टनर्स की जांच स्पष्ट मानकों के आधार पर करनी चाहिए, जिनमें तकनीकी कौशल, सिद्ध अनुभव और भरोसेमंद संचालन शामिल हों। समीक्षा प्रक्रिया को जोखिम जांच के रूप में देखें, न कि खरीदारी के रूप में।
तकनीकी क्षमताओं का आकलन
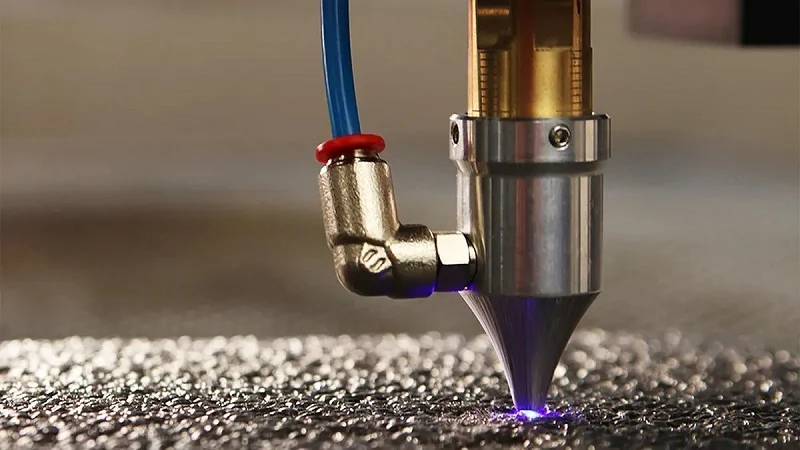
किसी सीएनसी मशीन शॉप में इस्तेमाल होने वाली मशीनें उसकी सटीक टॉलरेंस बनाए रखने की क्षमता के बारे में बहुत कुछ बताती हैं। पुरानी मशीनें भी अच्छे पुर्जे बना सकती हैं, लेकिन उनमें अक्सर आज के इम्प्लांट के आकार के लिए आवश्यक हीट कंट्रोल और स्पिंडल की सटीकता की कमी होती है। उपकरणों की सूची मांगें। पांच-एक्सिस सीएनसी मशीनें, स्विस-टाइप लेथ और मल्टी-एक्सिस प्रेसिजन सिस्टम देखें। ये मशीनें जटिल आकृतियों को कम चरणों में संभालती हैं, जिससे त्रुटियों की संभावना कम हो जाती है।
उपकरण की आयु और क्षमता
मशीन की उम्र मायने रखती है, लेकिन मशीन की क्षमता उससे भी ज़्यादा मायने रखती है। अच्छी तरह से देखभाल की गई पुरानी मशीन, खराब तरीके से तैयार की गई नई मशीन से बेहतर प्रदर्शन कर सकती है। रखरखाव अनुसूची और अंशांकन रिकॉर्ड के बारे में जानकारी लें। तापमान नियंत्रित उत्पादन फर्श लंबी प्रक्रियाओं के दौरान गर्मी से पुर्जों के आकार में बदलाव को रोकते हैं। प्रोब सिस्टम और इन-प्रोसेस मापने वाले उपकरणों के बारे में जानकारी लें जो पुर्जों के मानक से बाहर होने से पहले ही समस्याओं का पता लगा लेते हैं।
आंतरिक बनाम आउटसोर्स संचालन
एक सीएनसी मशीनिंग सेवा जो प्रमुख चरणों को स्वयं करती है, गुणवत्ता और डिलीवरी समय पर बेहतर नियंत्रण रखती है। जब कोई कारखाने पैसिवेशन, हीट ट्रीटमेंट या एनोडाइजिंग जैसे द्वितीयक चरणों को बाहर से करवाता है, तो आप उनके आपूर्तिकर्ता के जोखिमों को वहन करते हैं। यह पता करें कि कौन से चरण कारखाने में ही किए जाते हैं। यह सुनिश्चित करें कि सीएमएम और ऑप्टिकल मापन प्रणाली जैसे निरीक्षण उपकरण एक ही भवन में हों। स्वयं के कौशल वाले भागीदार डिज़ाइन परिवर्तनों पर तेज़ी से प्रतिक्रिया देते हैं और बेहतर रिकॉर्ड रखते हैं।
अनुभव और कार्य-प्रणाली की समीक्षा करना
चिकित्सा उपकरण निर्माण में अनुभव को झूठा साबित नहीं किया जा सकता। एयरोस्पेस या ऑटोमोटिव पुर्जों से भरा पोर्टफोलियो किसी कार्यशाला को प्रत्यारोपण कार्य के लिए योग्य नहीं बना देता। जोखिम अलग-अलग होते हैं। सीएनसी चिकित्सा पुर्जों के लिए जैव-अनुकूल सामग्री, सटीक मापन और पूर्ण अनुपयोगिता की आवश्यकता होती है। इसी तरह की परियोजनाओं के केस स्टडी मांगें। एक वास्तविक उदाहरण: सर्जरी के लिए 17-4 स्टेनलेस स्टील से बना एक स्टेनलेस स्टील मैलेट शाफ्ट, जिसे सटीक मापन के भीतर रखा गया है। इस तरह का प्रमाण वास्तविक कौशल को दर्शाता है।
चिकित्सा परियोजनाओं का पोर्टफोलियो
सामग्री की विविधता के लिए पोर्टफोलियो देखें। एक अच्छा साझेदार टाइटेनियम, स्टेनलेस स्टील, पीईईके और अल्टम में किए गए काम का प्रमाण प्रस्तुत करेगा। कोटिंग और क्लीनरूम असेंबली जैसे द्वितीयक चरणों के संकेत देखें। ग्राहकों की समीक्षाएँ और चिकित्सा उपकरण निर्माताओं के साथ दीर्घकालिक संबंध विश्वसनीयता का संकेत देते हैं। यह पूछें कि कंपनी कितने वर्षों से चिकित्सा क्षेत्र में सेवा दे रही है। शल्य चिकित्सा उपकरण निर्माण में व्यापक अनुभव का अर्थ केवल हाल ही में चिकित्सा क्षेत्र में कदम रखना नहीं है।
जटिल ज्यामिति को संभालना
जटिल आकृतियाँ अच्छी और बेहतरीन वर्कशॉप्स को अलग करती हैं। तंग आंतरिक कोनों, पतली दीवारों या पेचीदा घुमावदार सतहों वाले पुर्जे देखने के लिए कहें। ऐसे उदाहरण मांगें जहाँ वर्कशॉप ने रचनात्मक फिक्सचरिंग या टूलपाथ प्लानिंग के ज़रिए किसी कठिन मशीनिंग समस्या का समाधान किया हो। एक ऐसा पार्टनर जो डिज़ाइन फॉर मैन्युफैक्चरिंग (DFM) फीडबैक जल्दी देता है, आपको महंगी गलतियों से बचने में मदद करता है। उनकी इंजीनियरिंग टीम को टूलिंग को अंतिम रूप देने से पहले ही संभावित उत्पादन खामियों का पता लगा लेना चाहिए।
संचार और आपूर्ति श्रृंखला प्रबंधन
यदि साझेदार स्पष्ट रूप से संवाद करने या समय पर काम पूरा करने में सक्षम नहीं है, तो तकनीकी कौशल का कोई महत्व नहीं है। चिकित्सा उपकरण निर्माताओं को एक ऐसी सीएनसी मशीनिंग सेवा की आवश्यकता है जो प्रश्नों का शीघ्रता से उत्तर दे और सटीक अनुमानित डिलीवरी प्रदान करे। देरी से पूरी परियोजना की समय-सीमा प्रभावित होती है, जिससे नैदानिक परीक्षण और बाजार में प्रवेश पर असर पड़ता है।
प्रोटोटाइपिंग और डीएफएम प्रतिक्रिया
तेज़ प्रोटोटाइपिंग से आपका विकास चक्र गति पकड़ता है। एक उत्तरदायी भागीदार प्रोटोटाइप पुर्जे जल्दी से उपलब्ध कराता है और कुशलतापूर्वक बड़े पैमाने पर उत्पादन शुरू करता है। प्रोटोटाइपिंग के दौरान, कंपनी को डिज़ाइन, गुणवत्ता और गुणवत्ता प्रबंधन (DFM) विश्लेषण प्रदान करना चाहिए जो सहनशीलता संबंधी समस्याओं, सामग्री संबंधी चिंताओं या सतह की गुणवत्ता संबंधी समस्याओं को उजागर करे। यह फीडबैक लूप बाद में होने वाले महंगे रीडिज़ाइन से बचाता है। सक्रिय परियोजनाओं के दौरान कंपनी डिज़ाइन परिवर्तनों को कैसे संभालती है, इस बारे में पूछें। एक स्पष्ट परिवर्तन नियंत्रण प्रक्रिया दोनों पक्षों की सुरक्षा करती है।
लीड टाइम्स और स्केलेबिलिटी
घरेलू आपूर्तिकर्ता डिलीवरी का समय कम करते हैं और तत्काल ऑर्डर स्वीकार करते हैं। विदेशी आपूर्तिकर्ता सीमा शुल्क में देरी करते हैं और समस्या आने पर आपके विकल्पों को सीमित कर देते हैं। औसत डिलीवरी समय के बारे में पूछें और अपनी गणना में शिपिंग को भी शामिल करें। उत्पादन बढ़ाने के लिए दस्तावेजित, दोहराए जाने योग्य प्रक्रियाओं की आवश्यकता होती है, न कि केवल एक विशेषज्ञ पर निर्भर रहने की। पिछले माप संबंधी डेटा की मांग करें जो उत्पादन मात्रा बढ़ने पर आकार की स्थिरता को दर्शाता हो। भागीदार को केवल प्रोटोटाइप में ही नहीं, बल्कि उत्पादन गति के अनुसार सहनशीलता बनाए रखनी चाहिए।
गुणवत्ता नियंत्रण से जुड़े सवालों के सीधे जवाब मिलने चाहिए। परिभाषित और दस्तावेजीकृत प्रक्रिया के रूप में प्रथम उत्पाद निरीक्षण के बारे में पूछें। प्रक्रिया के दौरान निरीक्षण के चेकपॉइंट कहां होते हैं, यह पूछें। आपूर्तिकर्ता द्वारा अनियमितताओं और मूल कारण विश्लेषण को कैसे संभाला जाता है, इसकी समीक्षा करें। अपने उद्योग से संबंधित प्रमाणन की जांच करें: ISO 9001, ISO 13485 और FDA पंजीकरण। जो CNC मशीन शॉप इन सवालों के जवाब देने में हिचकिचाती है, वह कुछ छुपा रही है।
संभावित साझेदारों से उनके भौतिक सुरक्षा प्रोटोकॉल के बारे में पूछें: प्रवेश प्रक्रियाएं, आगंतुक प्रबंधन, कार्य समय के बाद की सुरक्षा और आपातकालीन प्रक्रियाएं। उनके उत्तरों की सटीकता से पता चलता है कि सुरक्षा वास्तव में उनके संचालन का अभिन्न अंग है या केवल औपचारिकता मात्र है।
गोपनीयता आपकी बौद्धिक संपदा की रक्षा करती है। सुनिश्चित करें कि सेवा प्रदाता गोपनीयता समझौतों पर हस्ताक्षर करे, एक सुरक्षित दस्तावेज़ प्रबंधन प्रणाली बनाए रखे और परियोजना डेटा को एन्क्रिप्ट करे। यह भी पूछें कि सीएडी फाइलों, ड्राइंग और निरीक्षण दस्तावेजों तक किसकी पहुंच है। जो भागीदार आपके डिज़ाइन डेटा का ध्यान रखता है, वह आपके पुर्जों का भी ध्यान रखता है।
सीएनसी मशीनिंग आपूर्तिकर्ता का चयन अंततः साक्ष्य पर आधारित भरोसे पर निर्भर करता है। यदि संभव हो तो कारखाने का दौरा करें। देखें कि कर्मचारी पुर्जों को कैसे संभालते हैं। उनकी निरीक्षण रिपोर्टों की समीक्षा करें। इसी तरह की चिकित्सा परियोजनाओं से संदर्भ मांगें। सही भागीदार सटीकता प्रदर्शित करता है, संपूर्ण दस्तावेज़ीकरण रखता है और उचित प्रमाणन रखता है। इन मानकों को पूरा करने वाली चिकित्सा मशीनिंग सेवाएं आपके उत्पाद, आपके रोगियों और आपकी प्रतिष्ठा की रक्षा करती हैं।
अपने सीएनसी मेडिकल पार्ट्स के लिए नोबल के साथ साझेदारी करें

ऊपर दिए गए चयन चरणों से एक स्पष्ट उत्तर मिलता है: आपको एक ऐसे भागीदार की आवश्यकता है जिसकी सटीकता सिद्ध हो, नियमों का पालन प्रमाणित हो और जो पूर्ण सेवा सहायता प्रदान करता हो। नोबल ठीक यही प्रदान करता है। चीन की एक अग्रणी विनिर्माण कंपनी के रूप में, नोबल अपने मजबूत सेवा कौशल और विशेषज्ञ मशीनिंग जानकारी का संयोजन करके ग्राहकों को प्रोटोटाइप से पूर्ण उत्पादन तक सुचारू रूप से आगे बढ़ने में मदद करता है।
हमारी विनिर्माण क्षमताएं
नोबल के उत्पादन संयंत्र में धातु और प्लास्टिक दोनों को समान कुशलता से संसाधित किया जाता है। उपकरणों की सूची में मल्टी-एक्सिस सीएनसी मिलिंग और टर्निंग सेंटर, स्विस-प्रकार की खराद मशीनें और 5-एक्सिस मशीनिंग सिस्टम शामिल हैं। इस व्यापक रेंज का मतलब है कि जटिल आकृतियों को भी आसानी से संसाधित किया जा सकता है। चाहे आपके पुर्जे को तंग आंतरिक कोनों की आवश्यकता हो या घुमावदार इम्प्लांट सतहों की, मशीनें हर तरह से सक्षम हैं।
धातु और प्लास्टिक के लिए सटीक मशीनिंग
सामग्री सूची में चिकित्सा क्षेत्र में उपयोग होने वाली सभी सामग्रियां शामिल हैं: टाइटेनियम, सर्जिकल ग्रेड स्टेनलेस स्टील, एल्युमीनियम, इनकोनेल, कोबाल्ट-क्रोम और पीईईके तथा अल्टम जैसे उच्च-प्रदर्शन वाले प्लास्टिक। प्रत्येक सामग्री के लिए अलग-अलग कटिंग सेटिंग्स, टूल के आकार और शीतलन विधियों की आवश्यकता होती है। नोबल के मशीनिस्ट इन अंतरों को समझते हैं और आवश्यकतानुसार समायोजन करते हैं।
- छोटे सीएनसी चिकित्सा भागों और प्रत्यारोपण योग्य उपकरणों के लिए माइक्रो मशीनिंग
- बड़े पुर्जों और आवरणों के लिए बड़े आकार की मशीनिंग
- सटीक सहनशीलता के साथ छोटे पुर्जों की मशीनिंग
- जटिल आकृतियों पर उच्च परिशुद्धता के लिए 5-अक्षीय मशीनिंग
- छोटे व्यास और उच्च परिशुद्धता वाले पुर्जों के लिए स्विस मशीनिंग तकनीक
- प्रत्येक चरण में प्रक्रिया के दौरान डेटा का संग्रह और जाँच करना
टॉलरेंस नियंत्रण पर विशेष ध्यान दिया जाता है। मानक परिशुद्धता में सख्त टॉलरेंस बनाए रखा जाता है। कठिन कार्यों के लिए, सटीक मशीनिंग और भी सख्त टॉलरेंस प्राप्त करती है। विशेष परियोजनाओं में, डिज़ाइन की आवश्यकता होने पर ±0.0002 इंच तक की सटीकता प्राप्त की जा सकती है। यह सीमा शल्य चिकित्सा उपकरणों से लेकर न्यूनतम चीर-फाड़ वाले उपकरणों में उपयोग होने वाले सूक्ष्म घटकों तक सभी को कवर करती है।
प्रोटोटाइप से लेकर बड़े पैमाने पर उत्पादन तक
प्रोटोटाइप से उत्पादन तक जाने में अक्सर भिन्नता आ जाती है। NOBLE दस्तावेजीकृत, दोहराए जाने योग्य प्रक्रियाओं के साथ इस जोखिम को समाप्त करता है। प्रोटोटाइप पुर्जे तेजी से भेजे जाते हैं, जिससे डिज़ाइन जाँच बिना किसी देरी के हो जाती है। एक बार स्वीकृत हो जाने पर, वही मशीनें, उपकरण और निरीक्षण चरण उच्च मात्रा में उत्पादन के लिए भी लागू होते हैं। सांख्यिकीय प्रक्रिया नियंत्रण वास्तविक समय में भिन्नता पर नज़र रखता है, जिससे पुर्जों के विनिर्देशों से बाहर होने से पहले ही गड़बड़ी का पता चल जाता है। यह विधि गुणवत्ता को स्थिर रखती है, चाहे आप पचास पुर्जे ऑर्डर करें या पचास हज़ार।
प्रमाणपत्र और गुणवत्ता आश्वासन
प्रमाणन किसी दुकान की गुणवत्ता के प्रति प्रतिबद्धता को साबित करते हैं। NOBLE के पास ISO 9001:2015 और ISO 13485:2016 दोनों प्रमाणन हैं, जो सामान्य गुणवत्ता प्रबंधन और चिकित्सा उपकरण-विशिष्ट नियंत्रणों को कवर करते हैं। यह दोहरा प्रमाणन विनियमित उत्पादन के लिए तत्परता दर्शाता है।
आईएसओ 9001:2015 और आईएसओ 13485:2016
ये दोनों मानक एक साथ काम करते हैं। ISO 9001 ग्राहक संतुष्टि और निरंतर सुधार के लिए सामान्य ढांचा प्रदान करता है। ISO 13485 प्रमाणन में चिकित्सा उपकरणों के लिए आवश्यक नियंत्रण शामिल हैं, जो ISO 9001 में मौजूद नहीं हैं।
| पहलू | आईएसओ 9001: 2015 | आईएसओ 13485: 2016 |
| प्राथमिक ध्यान | ग्राहक संतुष्टि | नियमों का अनुपालन और रोगी सुरक्षा |
| जोखिम प्रबंधन | सामान्य सुधार | आवश्यक, आईएसओ 14971 के अनुरूप |
| डिजाइन नियंत्रण | आवश्यक नहीं | जोखिम संबंधी परिणामों सहित आवश्यक डिज़ाइन फ़ाइलें |
| सुराग लग सकना | सामान्य पहचान | बैच रिकॉर्ड, डिवाइस इतिहास रिकॉर्ड |
| प्रक्रिया की वैधता | आवश्यक नहीं | नसबंदी और वेल्डिंग के लिए आवश्यक |
| स्वच्छता संबंधी विनिर्देश | निर्दिष्ट नहीं | स्वच्छता संबंधी लिखित आवश्यकताएँ |
यह तालिका सामान्य गुणवत्ता और चिकित्सा-स्तरीय गुणवत्ता के बीच का अंतर दर्शाती है। NOBLE इन दोनों मानकों को पूरा करता है, जिससे आपको हर शिपमेंट पर पूरा भरोसा रहता है।
कठोर निरीक्षण और परीक्षण प्रोटोकॉल
निरीक्षण कई चरणों में होता है, न कि केवल अंत में। प्रथम उत्पाद निरीक्षण (FAI) पूर्ण उत्पादन शुरू होने से पहले पूरी उत्पादन प्रक्रिया की जाँच करता है। उत्पादन के दौरान किए जाने वाले निरीक्षण में कैलिब्रेटेड CMM उपकरण का उपयोग करके पुर्जों के आकार की पुष्टि की जाती है। अंतिम परीक्षण में सतह की फिनिश, सामग्री के गुण और आकार की सटीकता की पुष्टि की जाती है। प्रत्येक माप को रिकॉर्ड किया जाता है, जिससे नियामक ऑडिट के लिए एक पूर्ण दस्तावेजी रिकॉर्ड तैयार होता है। यह सावधानीपूर्वक दृष्टिकोण FDA की अपेक्षाओं को पूरा करता है और आपकी अपनी गुणवत्ता प्रणाली का समर्थन करता है।
एक पूर्ण-सेवा दृष्टिकोण
NOBLE केवल मशीनिंग से कहीं अधिक सेवाएं प्रदान करता है। इसका संपूर्ण सेवा मॉडल डिज़ाइन सहायता, इंजीनियरिंग टीम वर्क, असेंबली और पोस्ट-प्रोसेसिंग को कवर करता है। यह एकीकृत दृष्टिकोण आपके आपूर्तिकर्ताओं की संख्या को कम करता है और परियोजना प्रबंधन को आसान बनाता है।
डिज़ाइन समर्थन और इंजीनियरिंग सहयोग
शुरुआती सहयोग से महंगी गलतियों से बचा जा सकता है। नोबल के इंजीनियर टूलिंग शुरू होने से पहले ही आपके डिज़ाइन की निर्माण क्षमता की समीक्षा करते हैं और टॉलरेंस संबंधी समस्याओं, सामग्री संबंधी चिंताओं या सतह की फिनिशिंग से जुड़ी समस्याओं को चिह्नित करते हैं। यह डिज़ाइन फॉर मैन्युफैक्चरिंग (DFM) फीडबैक समय और धन की बचत करता है। इंजीनियरिंग टीम बेहतर परिणाम देने वाली अन्य सामग्रियों या प्रक्रियाओं का भी सुझाव देती है। इस साझेदारीपूर्ण दृष्टिकोण का मतलब है कि आपको केवल मूल्य उद्धरण नहीं, बल्कि विशेषज्ञ सलाह मिलती है।
संयोजन और पोस्ट-प्रोसेसिंग सेवाएं
पोस्ट-प्रोसेसिंग सेवाओं में फिनिशिंग, कोटिंग और असेंबली शामिल हैं। क्लीनरूम असेंबली में उन पुर्जों को संभाला जाता है जिन्हें रोगाणु रहित रखना आवश्यक है। फिनिशिंग प्रक्रियाओं के माध्यम से आपकी डिज़ाइन के अनुसार सतह की खुरदरापन प्राप्त की जाती है, चाहे वह गतिशील सतहों के लिए मिरर पॉलिश हो या हड्डी के संपर्क वाले क्षेत्रों के लिए टेक्सचर्ड फिनिश। असेंबली सेवाएं कई पुर्जों को एक साथ जोड़ती हैं, जिससे आपके हैंडलिंग और निरीक्षण कार्य में कमी आती है। इस संपूर्ण सेवा का अर्थ है कि एक ही सेवा प्रदाता कच्चे माल से लेकर तैयार, उपयोग के लिए तैयार पुर्जे तक आपकी पूरी उत्पादन श्रृंखला का प्रबंधन करता है।
सटीक मशीनिंग, दोहरी प्रमाणन और पूर्ण-सेवा समर्थन का संयोजन नोबल को इस गाइड में बताए गए चयन चरणों का सटीक समाधान बनाता है। परियोजना परामर्श के लिए नोबल से संपर्क करें और देखें कि एक सच्चा विनिर्माण भागीदार क्या फर्क ला सकता है।
अपने सीएनसी मेडिकल पार्ट्स के लिए सही सीएनसी मशीनिंग पार्टनर चुनने के लिए, आपको चार प्रमुख क्षेत्रों को समझना होगा। ये हैं कोर प्रोसेस जैसे मिलिंग और स्विस मशीनिंग, बायो कम्पैटिबल मैटेरियल्स, प्रेसिजन स्टैंडर्ड्स और रेगुलेटरी कंप्लायंस। आपके द्वारा लिया गया हर एक निर्णय सीधे रोगी की सुरक्षा और डिवाइस के कार्य करने की क्षमता को प्रभावित करता है। एक विश्वसनीय सीएनसी मशीनिंग सेवा के पास उचित प्रमाणन होना चाहिए और उसे एक सख्त निरीक्षण से गुजरना चाहिए। संपूर्ण और विस्तृत रिकॉर्ड महंगे रिकॉल से बचाते हैं और आपको ऑडिट के लिए तैयार रहने में मदद करते हैं। यह गाइड आपूर्तिकर्ताओं की जांच करते समय एक व्यावहारिक चेकलिस्ट के रूप में काम करती है। सही सेवा प्रदाता एक ऐसा पार्टनर बन जाता है जो आपको बाजार में प्रवेश करने और अपने उत्पाद के साथ सफल होने में मदद करता है। अपनी आवश्यकताओं के लिए प्रोजेक्ट कंसल्टेशन सेट अप करने के लिए आज ही नोबल से संपर्क करें। हम आपके मेडिकल डिवाइस को वास्तविकता बनाने के लिए आवश्यक कौशल, एफडीए ज्ञान और पूर्ण समर्थन प्रदान करते हैं। आपकी सफलता हमारी सर्वोच्च प्राथमिकता है। आइए हम पूरे विश्वास के साथ इसे प्राप्त करने में आपकी मदद करें।
सीएनसी मेडिकल पार्ट्स के बारे में अक्सर पूछे जाने वाले प्रश्न
एक मेडिकल सीएनसी आपूर्तिकर्ता के पास कौन-कौन से प्रमाणपत्र होने चाहिए?
किसी भी आपूर्तिकर्ता के पास चिकित्सा उपकरण गुणवत्ता प्रबंधन के लिए ISO 13485 प्रमाणन होना चाहिए। उन्हें FDA पंजीकरण भी आवश्यक है। ये प्रमाण पत्र दर्शाते हैं कि कंपनी सुरक्षित और विश्वसनीय CNC चिकित्सा पुर्जे बनाने के लिए कड़े नियमों का पालन करती है।
सीएनसी मेडिकल पार्ट्स के लिए कौन सी सामग्री सबसे उपयुक्त होती है?
आम विकल्पों में टाइटेनियम ग्रेड 23, स्टेनलेस स्टील 316L और PEEK प्लास्टिक शामिल हैं। टाइटेनियम मजबूत और प्रत्यारोपण के लिए सुरक्षित है। स्टेनलेस स्टील शल्य चिकित्सा उपकरणों के लिए उपयुक्त है। PEEK प्रत्यारोपण और पुन: उपयोग किए जाने वाले उपकरणों दोनों के लिए अच्छा है।
एफडीए पंजीकरण चिकित्सा अंगों के उत्पादन को कैसे प्रभावित करता है?
एफडीए पंजीकरण के लिए आपूर्तिकर्ता को 21 सीएफआर भाग 820 गुणवत्ता नियमों का पालन करना आवश्यक है। इसका अर्थ है कि उन्हें प्रक्रियाओं का सत्यापन करना होगा, डिज़ाइन को नियंत्रित करना होगा और पूरी ट्रेसबिलिटी बनाए रखनी होगी। कारखाने को अचानक निरीक्षण के लिए तैयार रहना होगा और उत्पादन के सभी रिकॉर्ड रखने होंगे।
मेडिकल सीएनसी पार्ट्स के लिए दस्तावेज़ीकरण इतना महत्वपूर्ण क्यों है?
संपूर्ण रिकॉर्ड रिकॉल और नियामक ऑडिट में सहायक होते हैं। डिवाइस हिस्ट्री रिकॉर्ड उत्पादन के हर चरण को ट्रैक करते हैं। सामग्री प्रमाणन सुरक्षा और संरचना को प्रमाणित करते हैं। उचित रिकॉर्ड के अभाव में, एक खोया हुआ प्रमाणपत्र जांच को रोक सकता है और बाजार में प्रवेश में देरी कर सकता है।
चिकित्सा उपकरणों की गुणवत्ता को सत्यापित करने के लिए कौन सी निरीक्षण विधियां अपनाई जाती हैं?
कोऑर्डिनेट मेजरिंग मशीनें माइक्रोन स्तर की सटीकता से जांच करती हैं। ऑप्टिकल मापन प्रणालियाँ सतह का संपूर्ण डेटा कैप्चर करती हैं। फर्स्ट आर्टिकल इंस्पेक्शन रिपोर्ट संपूर्ण उत्पादन प्रक्रिया को सत्यापित करती हैं। ये विधियाँ सुनिश्चित करती हैं कि प्रत्येक भाग डिज़ाइन विनिर्देशों को पूरा करता है।
चिकित्सा उपकरणों की मशीनिंग में एफडीए की क्या भूमिका है?
एफडीए उपकरणों के वर्गीकरण, पंजीकरण और गुणवत्ता अनुपालन की निगरानी करता है। आपूर्तिकर्ताओं को 21 सीएफआर भाग 820 का पालन करना और एफडीए पंजीकरण बनाए रखना अनिवार्य है। एजेंसी बिना पूर्व सूचना के सुविधाओं का निरीक्षण कर सकती है, इसलिए दुकानों को हमेशा पूर्ण रिकॉर्ड रखना चाहिए।







