
का परिचय पीतल वैक्यूम कास्टिंग
पीतल तांबा और जस्ता से बनी एक आम मिश्र धातु है। इसकी ढलाई आसान है, यह जंग प्रतिरोधक क्षमता अच्छी प्रदान करती है और देखने में भी आकर्षक लगती है। हालांकि, इसे दोषरहित रूप से ढालना दिखने में जितना आसान लगता है, उससे कहीं अधिक कठिन है। इसमें हवा फंस सकती है, जिससे ऑक्साइड बन जाते हैं और छिद्र दिखाई देने लगते हैं। इस तरह से निर्मित भागों की सतह की गुणवत्ता खराब होती है और उनमें संरचनात्मक दोष भी हो सकते हैं।
पीतल की वैक्यूम ढलाई तकनीक इन समस्याओं का समाधान करती है। इस प्रक्रिया में धातु डालने से पहले साँचे से हवा निकाल दी जाती है, जिससे धातु पूरी तरह से सांचे को भर देती है—कोई अवशिष्ट गैस या सतही दोष नहीं बचते—और परिणामस्वरूप सघन, चिकनी सतह वाले पुर्जे बनते हैं। यह कार्यात्मक प्रोटोटाइप और सजावटी घटकों दोनों के लिए समान रूप से महत्वपूर्ण है।
पीतल की वैक्यूम कास्टिंग का उपयोग पीतल के प्रोटोटाइप कास्टिंग के लिए भी किया जाता है—जिसमें उत्पादन मोल्ड में निवेश करने का निर्णय लेने से पहले एकल टुकड़े या छोटी मात्रा में ऐसे नमूने तैयार किए जाते हैं जिनमें आयामी सटीकता और सतह की गुणवत्ता आवश्यक होती है। वैक्यूम तकनीक कास्टिंग प्रक्रिया के दौरान अनिश्चितताओं को दूर करती है।
पीतल की वैक्यूम ढलाई क्या है?
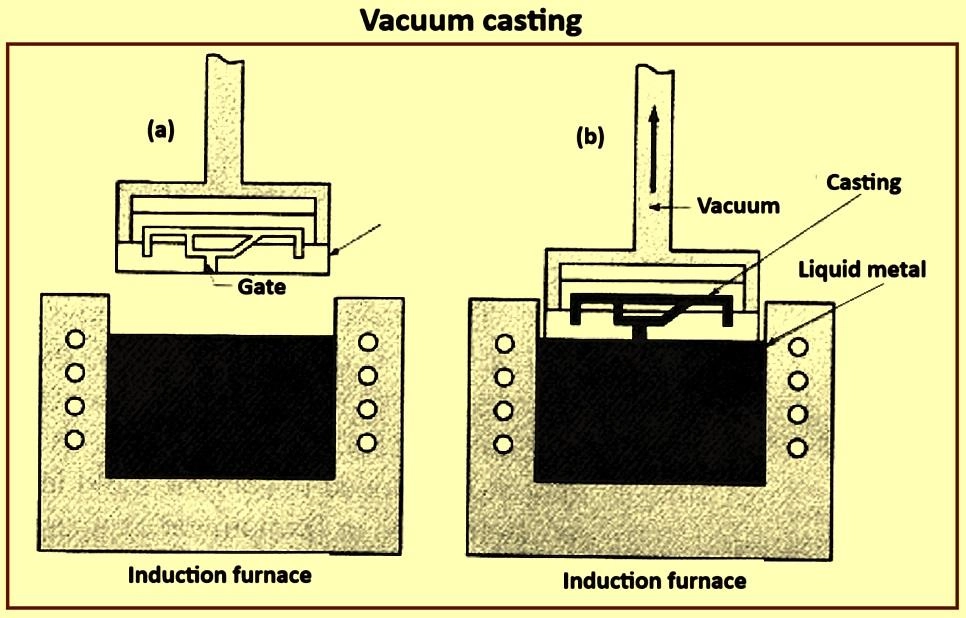
ऑपरेटर सांचे को एक सीलबंद कक्ष में रखता है, उसमें से हवा निकाल देता है, और फिर पिघला हुआ पीतल उसमें डालता है। निर्वात धातु को सांचे के हर कोने में खींच लेता है, जिससे कोई अवशिष्ट गैस नहीं बचती जो बुलबुले बनने का कारण बन सकती है।
परंपरागत ढलाई में हवा को बाहर निकालने के लिए गुरुत्वाकर्षण और धातु के स्वयं के दबाव का उपयोग किया जाता है। यह विधि पूरी तरह से सुरक्षित नहीं है: हवा के छिद्र बंद हो सकते हैं, जिससे हवा के बुलबुले बन जाते हैं और ढलाई में छिद्र उत्पन्न हो जाते हैं। इसके विपरीत, वैक्यूम पीतल ढलाई में हवा पूरी तरह से बाहर निकल जाती है, जिससे धातु सांचे के खोखले भाग को साफ और पूरी तरह से भर देती है।
वैक्यूम से पीतल की ढलाई की गुणवत्ता में कैसे सुधार होता है
- हवा के फंसने को कम करता है। हवा न होने का मतलब है बुलबुले नहीं बनना। धातु का घनत्व अधिक होता है।
- मोल्ड भरने की प्रक्रिया को बेहतर बनाता है। वैक्यूम पतली दीवारों वाले हिस्सों में धातु को खींचता है। गुरुत्वाकर्षण ढलाई में जिन बारीकियों को भरना संभव नहीं होता, उन्हें इसमें पूरी तरह से पुन: प्रस्तुत किया जा सकता है।
- सरंध्रता कम हो जाती है। गैस सरंध्रता समाप्त हो जाती है। संकुचन सरंध्रता अभी भी मौजूद रहती है, लेकिन इसे गेट और राइज़र के माध्यम से नियंत्रित किया जा सकता है।
- बारीक विवरणों का बेहतर पुनरुत्पादन। तीखे किनारे, सतह की बनावट और जटिल पैटर्न सभी को सटीक रूप से पुन: प्रस्तुत किया जा सकता है। धातु सांचे के हर कोने को भर देती है।
- ढलाई के परिणाम अधिक सुसंगत होते हैं। सभी कारकों को नियंत्रित किया जाता है। वैक्यूम स्तर, मोल्ड तापमान और धातु तापमान को स्थिर स्तर पर बनाए रखा जाता है। ढलाई की गुणवत्ता को दोहराया जा सकता है।
वैक्यूम कास्टिंग के लिए पीतल का उपयोग क्यों किया जाता है?
पीतल एक ऐसी सामग्री है जो पीतल ढलाई प्रक्रिया के लिए उपयुक्त है। इसके गुण वैक्यूम प्रोसेसिंग के लाभों से मेल खाते हैं।
- अच्छा संक्षारण प्रतिरोध। पीतल में जंग नहीं लगता। हालांकि इस पर ऑक्साइड की परत बन सकती है, लेकिन जंग लगने की दर कम होती है। यह बाहरी और समुद्री वातावरण में होने वाले क्षरण को सहन कर सकता है।
- आकर्षक स्वरूप। इसकी सुनहरी चमक बेहद आकर्षक है। पॉलिश करने पर इसमें एक उच्च चमक आ जाती है, जिससे यह प्रीमियम लुक प्राप्त करता है।
- उत्कृष्ट मशीनेबिलिटी. पीतल की मशीनिंग करना आसान है। इसमें थ्रेड, छेद और सटीक सतहों की मशीनिंग करना सरल है। पीतल के प्रोटोटाइप कास्टिंग न्यूनतम टूल घिसावट के साथ सख्त टॉलरेंस आवश्यकताओं को पूरा कर सकते हैं।
- वजन के अनुपात में अच्छी मजबूती। हालांकि पीतल सबसे हल्की सामग्री नहीं है, लेकिन इसकी मजबूती पाइप फिटिंग, वाल्व और सजावटी हार्डवेयर की मांगों को पूरा करने के लिए पर्याप्त है।
- प्रीमियम लुक और अनुभव. इसका वजन और दिखावट गुणवत्ता का एहसास दिलाते हैं। पीतल का उपयोग अक्सर उपभोक्ता उत्पादों में दिखाई देने वाले घटकों के लिए किया जाता है।
पीतल की वैक्यूम ढलाई में सामग्री के फायदों को दोषों से मुक्त करने वाली प्रक्रिया के साथ जोड़ा जाता है। पुर्जों की संरचना मजबूत और सतह चिकनी होती है, और लागत कम से मध्यम मात्रा के उत्पादन के लिए स्वीकार्य सीमा के भीतर रहती है। यही इसकी खासियत है।
पीतल की वैक्यूम कास्टिंग कैसे काम करती है?
चरण 1: मास्टर पैटर्न बनाना
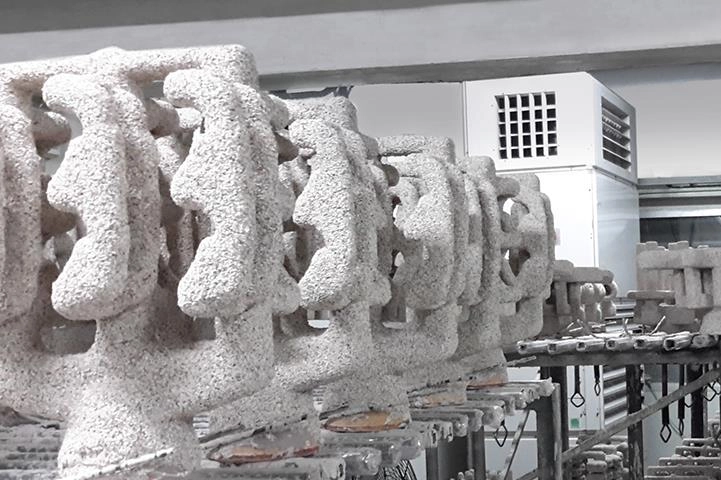
मास्टर मोल्ड पार्ट के आकार को निर्धारित करता है। मास्टर मोल्ड बनाने के चार तरीके हैं। सीएनसी मशीनिंग द्वारा मास्टर मोल्ड को ठोस सामग्री से काटा जाता है। यह उच्च परिशुद्धता और अच्छी सतह फिनिश प्रदान करता है। एसएलए 3डी प्रिंटिंग में तरल राल का उपयोग होता है। यह चिकनी सतह और बारीक विवरण प्रदान करता है, और तेजी से प्रोटोटाइपिंग की अनुमति देता है। एसएलएस प्रिंटिंग में पाउडर सामग्री का उपयोग होता है। यह एसएलए की तुलना में अधिक मजबूती प्रदान करता है और कार्यात्मक परीक्षण नमूनों के लिए उपयुक्त है।
मौजूदा उत्पादन भागों को मास्टर मोल्ड के रूप में इस्तेमाल किया जा सकता है। यदि कोई तैयार भाग उपलब्ध है, तो उसे सीधे मास्टर मोल्ड के रूप में उपयोग किया जा सकता है। मास्टर मोल्ड की सटीकता अत्यंत महत्वपूर्ण है। सतह पर कोई भी दोष ढलाई में आ जाएगा। एक खुरदरा मास्टर मोल्ड एक खुरदरी ढलाई का निर्माण करेगा, जबकि एक पॉलिश किया हुआ मास्टर मोल्ड एक चिकनी ढलाई का निर्माण करेगा।
चरण १: ढालना विनिर्माण
पीतल की ढलाई प्रक्रिया में आमतौर पर तीन प्रकार के सांचों का उपयोग किया जाता है।
- सिरेमिक लॉस्ट-वैक्स कास्टिंग मोल्ड। ये उच्च तापमान सहन कर सकते हैं और बारीक विवरणों को हूबहू बना सकते हैं। जटिल पीतल के पुर्जे आमतौर पर सिरेमिक मोल्ड का उपयोग करके ढाले जाते हैं।
- ग्रेफाइट के सांचे। ये अच्छी ऊष्मीय स्थिरता प्रदान करते हैं, विशिष्ट अनुप्रयोगों के लिए उपयुक्त होते हैं और सिरेमिक सांचों की तुलना में कम महंगे होते हैं।
- धातु के सांचे। ये बड़े पैमाने पर उत्पादन के लिए उपयुक्त हैं; हालांकि सांचे में शुरुआती निवेश अधिक होता है, लेकिन प्रति इकाई लागत कम होती है।
सही चुनाव उत्पादन की मात्रा, जटिलता और लागत पर निर्भर करता है।
चरण 3: पीतल मिश्र धातु का चयन और पिघलाना
मिश्रधातु ही गुणों को निर्धारित करती है।
| पीतल मिश्रधातु | विशेषताएँ | विशिष्ट उपयोग |
| C260 पीतल | उच्च लचीलापन | सजावटी भाग, निर्मित घटक |
| C360 पीतल | उत्कृष्ट यंत्रणा | परिशुद्धता घटक |
| C464 नौसेना पीतल | जंग प्रतिरोध | समुद्री अनुप्रयोग |
पिघलने के तापमान को नियंत्रित करना अत्यंत महत्वपूर्ण है। पीतल का गलनांक लगभग 900°C से 950°C होता है। जस्ता इससे कम तापमान पर वाष्पीकृत हो जाता है। पिघले हुए धातु से जस्ता के निकलने से मिश्रधातु की संरचना में परिवर्तन होता है, जिससे उसके प्रदर्शन पर असर पड़ता है। इसलिए, पिघले हुए धातु को ढककर रखना या नियंत्रित वातावरण में संसाधित करना आवश्यक है।
मिश्रधातु की स्थिरता अत्यंत महत्वपूर्ण है। एक ही प्रकार की कच्ची सामग्री का उपयोग किया जाना चाहिए, पिघलने के तापमान की निगरानी की जानी चाहिए और जस्ता की हानि के आधार पर समायोजन किया जाना चाहिए। इससे पूर्वानुमानित प्रदर्शन वाली ढलाई सुनिश्चित होती है।
चरण 4: वैक्यूम-सहायता प्राप्त कास्टिंग
संचालक सांचे को निर्वात कक्ष में रखता है, हवा निकाल देता है, और उसमें पिघला हुआ पीतल डालता है या इंजेक्ट करता है। इस बिंदु पर, निर्वात धातु को सांचे में खींच लेता है, जिससे पतली दीवारों वाले हिस्से भर जाते हैं। इस प्रकार जटिल आकृतियों का पुनर्निर्माण होता है।
चरण 5: ठंडा करना, फफूंद हटाना और अंतिम रूप देना
पुर्जों के ठंडा होने के बाद, ऑपरेटर सांचे को हटा देता है और स्प्रू और रनर को काट देता है।
स्प्रू स्टब्स को ग्राइंडिंग द्वारा हटा दिया जाता है, और सतह को आवश्यक खुरदरापन प्राप्त करने के लिए पॉलिश किया जाता है। मोल्ड के बचे हुए पदार्थ को हटाने के लिए सैंडब्लास्टिंग का उपयोग किया जाता है। सटीक आकृतियाँ बनाने के लिए सीएनसी मशीनिंग का उपयोग किया जाता है। सतह उपचार जंग से सुरक्षा प्रदान करता है या सजावटी फिनिश देता है। गुणवत्ता निरीक्षण से आयामों और सतह की गुणवत्ता की पुष्टि होती है।
यह पीतल की वैक्यूम ढलाई की पूरी प्रक्रिया है। प्रत्येक चरण बाद की प्रक्रियाओं को प्रभावित करता है। वैक्यूम तकनीक ही मूल प्रेरक शक्ति है, जो ऐसे पुर्जों के उत्पादन को संभव बनाती है जो पारंपरिक ढलाई विधियों से संभव नहीं हैं।
पीतल की वैक्यूम ढलाई बनाम पीतल निर्माण की अन्य प्रक्रियाएँ
पीतल वैक्यूम कास्टिंग बनाम सीएनसी मशीनिंग
| फ़ैक्टर | वैक्यूम कास्टिंग | सीएनसी मशीनिंग |
| भौतिक अपशिष्ट | लोअर | उच्चतर |
| जटिल आकृतियाँ | उत्कृष्ट | सीमित |
| सतह खत्म | उत्कृष्ट | उत्कृष्ट |
| सेटअप की लागत | मध्यम | निम्न |
सीएनसी मशीनिंग की शुरुआत एक ठोस ढांचे से होती है। कटिंग टूल वर्कपीस के हिस्से के अलावा बाकी सभी सामग्री को हटा देता है, जिससे काफी सामग्री बर्बाद होती है। जटिल आंतरिक संरचनाओं की मशीनिंग करना मुश्किल होता है। क्लैम्पिंग की लागत कम होती है। जटिलता बढ़ने पर प्रति यूनिट लागत भी बढ़ जाती है।
पीतल की वैक्यूम कास्टिंग में धातु का उपयोग केवल वहीं किया जाता है जहाँ इसकी आवश्यकता होती है, जिससे सामग्री की बर्बादी कम होती है। जटिल आकृतियों की मशीनिंग अपेक्षाकृत सरल है। मोल्ड की लागत मध्यम है। जटिल पुर्जों के लिए, ठोस सांचे से मशीनिंग करने की तुलना में कास्टिंग अधिक लागत प्रभावी है।
पीतल वैक्यूम कास्टिंग बनाम निवेश कास्टिंग
ये दोनों प्रक्रियाएँ समान हैं। दोनों में लॉस्ट-वैक्स या लॉस्ट-मोल्ड विधि का उपयोग होता है। दोनों से बारीक विवरण वाले पुर्जे बनाए जा सकते हैं। दोनों ही छोटी मात्रा में उत्पादन के लिए उपयुक्त हैं।
अंतर वैक्यूम ट्रीटमेंट में निहित है। इन्वेस्टमेंट कास्टिंग गुरुत्वाकर्षण और डीगैसिंग पर निर्भर करती है। धातु के बहने पर वह हवा को आगे धकेलती है, जबकि पीतल की वैक्यूम कास्टिंग में, धातु डालने से पहले हवा को निकाल दिया जाता है। परिणामस्वरूप, भराई अधिक अच्छी तरह से होती है, पतली दीवारों वाले हिस्से अधिक प्रभावी ढंग से भर जाते हैं, और सरंध्रता कम होती है।
सांचे तैयार करने की विधियाँ भी भिन्न होती हैं। इन्वेस्टमेंट कास्टिंग में, सिरेमिक की परत दर परत बनाई जाती है; वैक्यूम कास्टिंग में, सिरेमिक, ग्रेफाइट या धातु के सांचों का उपयोग किया जा सकता है। सांचे के प्रकार का चुनाव उत्पादन मात्रा और विशिष्ट उपयोग पर निर्भर करता है।
पीतल वैक्यूम कास्टिंग बनाम मेटल सांचों में ढालना
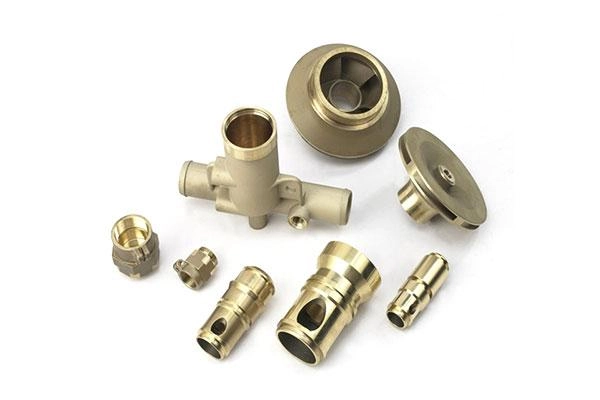
डाई कास्टिंग बड़े पैमाने पर उत्पादन के लिए उपयुक्त है। मोल्ड की लागत अधिक होती है—स्टील के मोल्ड लाखों चक्रों तक चल सकते हैं। इकाई लागत कम है, लेकिन मोल्ड की प्रारंभिक लागत अधिक होती है।
पीतल की वैक्यूम कास्टिंग में मोल्ड पर कम निवेश की आवश्यकता होती है, और सिरेमिक मोल्ड स्टील मोल्ड की तुलना में सस्ते होते हैं। यह प्रक्रिया प्रोटोटाइपिंग और छोटे बैच के उत्पादन के लिए उपयुक्त है । जटिल ज्यामिति वाले कास्टिंग का उत्पादन आसान होता है। हालांकि डाई कास्टिंग की तुलना में प्रति यूनिट लागत अधिक होती है, लेकिन छोटे बैचों के लिए कुल लागत कम होती है।
डाई कास्टिंग उच्च मात्रा में उत्पादन के लिए आदर्श विकल्प है। पीतल की वैक्यूम कास्टिंग प्रोटोटाइपिंग , परीक्षण और छोटे बैच उत्पादन के लिए एक अस्थायी समाधान के रूप में काम करती है। सटीक चुनाव उत्पादन की मात्रा और पुर्जों की जटिलता पर निर्भर करता है।
नोबल: पीतल की वैक्यूम ढलाई और एकीकृत विनिर्माण समाधानों के लिए आपका भागीदार
NOBLE एक विनिर्माण भागीदार है। इसका व्यवसाय धातु प्रसंस्करण और प्लास्टिक प्रसंस्करण पर केंद्रित है। प्रोटोटाइपिंग और छोटे बैचों में उत्पादन इसकी विशेषज्ञता के क्षेत्र हैं। अंतिम संयोजन सेवाएं इसकी सेवाओं की पूरी श्रृंखला को पूरा करती हैं।
इसकी क्षमताएं कई क्षेत्रों में फैली हुई हैं। पीतल की वैक्यूम कास्टिंग से संरचनात्मक रूप से जटिल, दोषरहित पुर्जे तैयार होते हैं। सीएनसी मशीनिंग से अंतिम सहनशीलता आवश्यकताओं के अनुरूप सटीक आकृतियाँ बनाई जा सकती हैं। इंजेक्शन मोल्डिंग से प्लास्टिक के पुर्जों का बड़े पैमाने पर उत्पादन किया जा सकता है। सतह उपचार सुरक्षात्मक और सौंदर्यपूर्ण दोनों कार्य करते हैं। असेंबली सेवाएं पुर्जों को तैयार उत्पादों में एकीकृत करती हैं।
एक ही आपूर्तिकर्ता पूरी प्रक्रिया का प्रबंधन करता है, जिससे बिना किसी हस्तांतरण की आवश्यकता के निर्बाध समन्वय सुनिश्चित होता है।
गुणवत्ता आश्वासन और प्रमाणपत्र
हमारी गुणवत्ता प्रणाली प्रमाणित है। आईएसओ 9001:2015 एक सामान्य गुणवत्ता प्रबंधन प्रणाली को कवर करता है, जबकि आईएसओ 13485:2016 चिकित्सा उपकरणों के निर्माण के लिए आवश्यक कड़े मानदंडों को शामिल करता है।
हमारी प्रतिबद्धता स्पष्ट है। प्रक्रिया नियंत्रण से एक समान परिणाम सुनिश्चित होते हैं। उत्पाद की एकरूपता का अर्थ है कि प्रत्येक घटक विनिर्देशों की आवश्यकताओं को पूरा करता है। ट्रेसबिलिटी हमें कच्चे माल की प्राप्ति से लेकर शिपमेंट तक पूरी प्रक्रिया में उसकी निगरानी करने की सुविधा देती है। हम अपने सभी ग्राहकों की विशिष्ट आवश्यकताओं को बिना किसी अपवाद के पूरा करते हैं।
NOBLE को क्यों चुनें?
एक ही स्थान पर सभी विनिर्माण समाधान। डिज़ाइन से लेकर उत्पादन तक इंजीनियरिंग सहायता। लचीली लघु-बैच विनिर्माण सुविधा। गुणवत्ता-केंद्रित उत्पादन प्रक्रियाएं।
पीतल की वैक्यूम ढलाई एक व्यापक क्षमता का हिस्सा है। यह प्रक्रिया संपूर्ण विनिर्माण कार्यप्रवाह में समाहित है। डिज़ाइन सहायता, प्रोटोटाइपिंग, उत्पादन, परिष्करण, संयोजन—सब कुछ एक ही छत के नीचे। ग्राहक केवल एक आपूर्तिकर्ता से संपर्क करता है, बाकी सभी आपूर्तिकर्ताओं से।
पीतल की वैक्यूम कास्टिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
पीतल की वैक्यूम ढलाई क्या है?
यह धातु ढलाई की एक प्रक्रिया है जिसमें पिघले हुए पीतल को सांचे में खींचने के लिए निर्वात दाब का उपयोग किया जाता है। निर्वात से सांचे की भराई बेहतर होती है, हवा का फंसना कम होता है और पारंपरिक गुरुत्वाकर्षण ढलाई की तुलना में सतह की गुणवत्ता में सुधार होता है।
पीतल की वैक्यूम कास्टिंग के लिए किस प्रकार के मोल्ड का उपयोग किया जाता है?
तीन सामान्य विकल्प उपलब्ध हैं। सिरेमिक इन्वेस्टमेंट मोल्ड जटिल पुर्जों के लिए उत्कृष्ट विवरण पुनरुत्पादन और उच्च तापमान प्रतिरोध प्रदान करते हैं। ग्रेफाइट मोल्ड विशेष अनुप्रयोगों के लिए अच्छी तापीय स्थिरता प्रदान करते हैं। धातु के मोल्डों का सेवा जीवन लंबा होता है और ये बार-बार उत्पादन के लिए उपयुक्त होते हैं। मोल्ड का चयन पुर्जे की ज्यामिति, उत्पादन मात्रा, सतह की आवश्यकताओं और बजट पर निर्भर करता है।
वैक्यूम कास्टिंग में किन पीतल मिश्र धातुओं का उपयोग किया जा सकता है?
C260 पीतल सजावटी और आकारित घटकों के लिए अच्छी तन्यता प्रदान करता है। C360 पीतल सटीक पुर्जों के लिए उत्कृष्ट मशीनिंग क्षमता प्रदान करता है। C464 नौसैनिक पीतल समुद्री अनुप्रयोगों के लिए मजबूत संक्षारण प्रतिरोध प्रदान करता है। चुनाव यांत्रिक आवश्यकताओं, संक्षारण प्रतिरोध, मशीनिंग आवश्यकताओं और दिखावट संबंधी आवश्यकताओं पर निर्भर करता है।
पीतल की वैक्यूम कास्टिंग का उपयोग करके कौन-कौन से पुर्जे बनाए जा सकते हैं?
औद्योगिक घटक जैसे वाल्व, कनेक्टर, मैकेनिकल हाउसिंग और फिटिंग। ऑटोमोटिव प्रोटोटाइप घटक और सजावटी पुर्जे। उपभोक्ता उत्पाद जैसे हैंडल, हार्डवेयर और सजावटी घटक। चिकित्सा और प्रयोगशाला के सटीक उपकरण के पुर्जे। यह प्रक्रिया उन पुर्जों के लिए उपयुक्त है जिनमें बारीकी और सतह की गुणवत्ता आवश्यक होती है।
क्या प्रोटोटाइप के लिए पीतल की वैक्यूम कास्टिंग उपयुक्त है?
जी हाँ। यह प्लास्टिक मॉडल के बजाय असली धातु के पुर्जे तैयार करता है। कार्यात्मक परीक्षण संभव है। दिखावट और वजन उत्पादन पुर्जों से मेल खाते हैं। महंगे उत्पादन उपकरणों की आवश्यकता नहीं होती। इसके अनुप्रयोगों में उत्पाद सत्यापन, इंजीनियरिंग परीक्षण और ग्राहक प्रदर्शन शामिल हैं। पीतल की प्रोटोटाइप ढलाई का यह एक प्रमुख उपयोग है।
पीतल के वैक्यूम कास्ट पार्ट्स के लिए कौन-कौन से सरफेस फिनिश उपलब्ध हैं?
पॉलिश करने से चमकदार, परावर्तक सतह बनती है। ब्रश करने से साटन या मैट फिनिश मिलती है। बीड ब्लास्टिंग और सैंड ब्लास्टिंग से एकसमान बनावट प्राप्त होती है। प्लेटिंग से धातु की एक अलग परत चढ़ जाती है। पैटिनेशन से सजावटी प्रभाव के लिए नियंत्रित रूप से मलिनकिरण उत्पन्न होती है। सुरक्षात्मक कोटिंग्स मलिनकिरण को रोकती हैं। फिनिश से दिखावट, जंग प्रतिरोध और बनावट प्रभावित होती है। पीतल की ढलाई की सतह की फिनिश के विकल्प सजावटी और कार्यात्मक दोनों आवश्यकताओं को पूरा करते हैं।
पीतल की वैक्यूम ढलाई और सीएनसी मशीनिंग में क्या अंतर है?
| फ़ैक्टर | पीतल वैक्यूम कास्टिंग | सीएनसी मशीनिंग |
| सामग्री का उपयोग | कम बर्बादी | अधिक सामग्री हटाना |
| ज्यामिति | जटिल आकृतियाँ | टूलींग पहुँच द्वारा सीमित |
| सतह का विवरण | उत्कृष्ट | उत्कृष्ट |
| सर्वश्रेष्ठ मात्रा | छोटे-मध्यम बैच | कम-मध्यम मात्रा |
हाइब्रिड विनिर्माण एक आम प्रक्रिया है: पहले लगभग तैयार आकार को सांचे में ढाला जाता है, फिर महत्वपूर्ण आयामों को मशीनिंग द्वारा पूरा किया जाता है। इससे दोनों प्रक्रियाओं की खूबियां आपस में जुड़ जाती हैं।
मैं पीतल की वैक्यूम कास्टिंग करने वाले निर्माता का चयन कैसे करूं?
ढलाई के अनुभव, सामग्री विशेषज्ञता, इंजीनियरिंग सहायता, गुणवत्ता निरीक्षण क्षमता, सतह परिष्करण विकल्प और प्रमाणन का मूल्यांकन करें। डिज़ाइन सहायता, ढलाई, सीएनसी मशीनिंग और असेंबली की सुविधा प्रदान करने वाले एकीकृत आपूर्तिकर्ता एक ही स्थान पर सभी सेवाएं उपलब्ध कराते हैं। सही साझेदार चुनने से कार्यों में अनावश्यक बदलाव कम होते हैं और परियोजना प्रबंधन सरल हो जाता है।







