
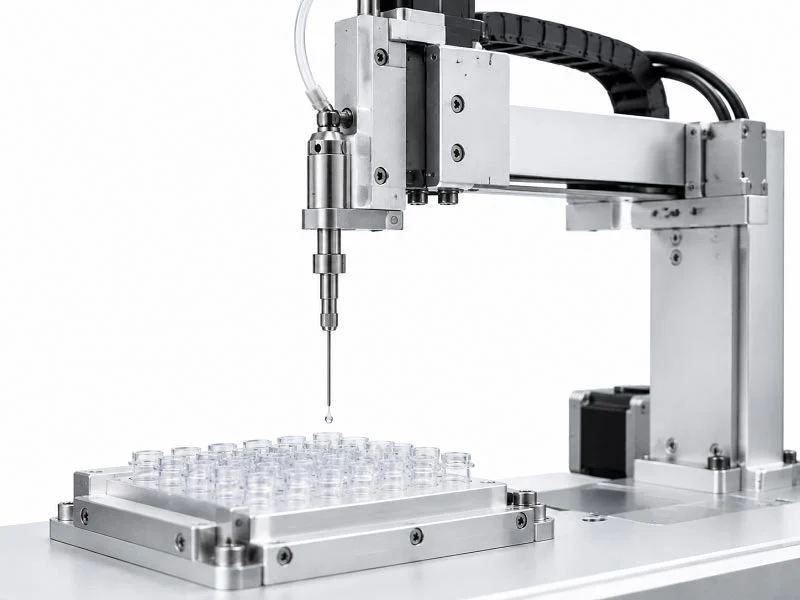
तरल पदार्थ संभालने वाले रोबोट के पुर्जों के लिए आपको सही सामग्री की आवश्यकता होती है। पीईईके और पीटीएफई जैसे इंजीनियरिंग प्लास्टिक कठोर रसायनों का सामना कर सकते हैं। 316 स्टेनलेस स्टील और एल्यूमीनियम जैसी धातुएँ मज़बूत सहारा और कठोरता प्रदान करती हैं। प्रमुख प्रक्रियाओं में सीएनसी मशीनिंग , इंजेक्शन मोल्डिंग और लेजर कटिंग शामिल हैं। आपका चुनाव प्रदर्शन आवश्यकताओं, लागत लक्ष्यों और आप कितने पुर्जे बनाना चाहते हैं, इस पर निर्भर करता है। स्वचालित तरल पदार्थ प्रबंधन सटीक कार्यों के लिए रोबोटिक स्वचालन पुर्जों का उपयोग करता है। आपकी मेडिकल लैब टिकाऊ तरल पदार्थ प्रबंधन उपकरण और उन्नत तरल पदार्थ प्रबंधन तकनीक पर निर्भर करती है। अनुसंधान कार्य के लिए सटीक सहनशीलता की आवश्यकता होती है। उच्च-उत्पादन क्षमता वाले उपयोगों के लिए मजबूत तरल पदार्थ प्रबंधन मशीनों और विश्वसनीय तरल पदार्थ प्रबंधन प्रणालियों की आवश्यकता होती है। सरल DIY निर्माणों में न्यूनतम निवेश की आवश्यकता होती है, जबकि औद्योगिक प्रणालियों के लिए अधिक पूंजी की आवश्यकता होती है। पुर्जों की गुणवत्ता सावधानीपूर्वक सामग्री के चयन पर निर्भर करती है।
महत्वपूर्ण आवश्यकताएँ तरल पदार्थ संभालने वाले रोबोट के पुर्जे
रासायनिक प्रतिरोध और सटीक सहनशीलता
रसायनों के संपर्क में आने से आपके मटेरियल के चुनाव पर सबसे ज़्यादा असर पड़ता है। आप सिर्फ़ नाम देखकर प्लास्टिक या धातु का चुनाव नहीं कर सकते। रसायनों का सही मिश्रण बहुत महत्वपूर्ण होता है। उदाहरण के लिए, 20% सोडियम हाइड्रोक्साइड पॉलीकार्बोनेट मैनिफोल्ड के साथ ठीक काम कर सकता है, लेकिन 80% सांद्रता से नुकसान और रिसाव हो सकता है। ऐसे में, आपके लिक्विड हैंडलिंग रोबोट के पुर्जों के लिए PEEK ज़्यादा सुरक्षित विकल्प है।
डिजाइन को अंतिम रूप देने से पहले आपको रासायनिक अनुकूलता चार्ट की जांच कर लेनी चाहिए। ये चार्ट कुछ रसायनों द्वारा पदार्थों के विघटन के आधार पर उन्हें उत्कृष्ट से लेकर अत्यंत प्रतिकूल तक की श्रेणी में रखते हैं। तापमान भी स्थिति को प्रभावित करता है। स्टेनलेस स्टील 316 कमरे के तापमान पर डिटर्जेंट के साथ अच्छी तरह काम करता है, लेकिन 22°C से ऊपर यह विघटित हो जाता है। गर्म जैविक प्रक्रियाओं के लिए, सिरेमिक पुर्जे अधिक विश्वसनीय विकल्प हैं।
| सामग्री | अम्ल का प्रतिरोध | विलायकों के प्रति प्रतिरोध |
| PVDF | प्रबल अम्ल | क्लोरीनीकृत, एलिफैटिक, एरोमैटिक विलायक |
| PP | अधिकांश रसायन (एसीटोन और फ्लोरीनयुक्त/क्लोरीनयुक्त रसायनों को छोड़कर) | अधिकांश रसायन (एसीटोन और फ्लोरीनयुक्त/क्लोरीनयुक्त रसायनों को छोड़कर) |
| पीईटी(जी) / सीपीई(+) | अम्ल और क्षार | अल्कोहल (EtOH, IPA) |
| नायलॉन | निर्दिष्ट नहीं | आईपीए, विलायक (एसीटोन, ग्लिसरॉल) |
| PC | कुछ अम्ल और क्षार | पानी और अल्कोहल |
सटीक मापन क्षमता आपके विनिर्माण प्रक्रिया के चयन को प्रभावित करती है। जब आपके डिज़ाइन में सटीक मापन क्षमता की आवश्यकता होती है, तो सीएनसी मशीनिंग आवश्यक स्थिरता प्रदान करती है। इंजेक्शन मोल्डिंग भी सटीक मापन क्षमता बनाए रख सकती है, लेकिन केवल उच्च मात्रा में उत्पादन के लिए जहाँ उपकरण लागत उचित हो। आपके रोबोटिक तरल वितरण प्रणाली को सही ढंग से कार्य करने के लिए इन मापन क्षमताओं की आवश्यकता होती है।
अनुप्रयोग ड्राइविंग भाग विनिर्देश
विभिन्न अनुप्रयोगों के लिए आपके पुर्जों की अलग-अलग आवश्यकताएँ होती हैं। क्रमिक तनुकरण चरणों के लिए ऐसे वाल्वों की आवश्यकता होती है जो नमूनों को मिलाए बिना कई बार सील कर सकें। पीसीआर सेटअप के लिए प्रमाणित स्वच्छ पिपेट युक्तियों की आवश्यकता होती है। नमूना सामान्यीकरण के लिए ऐसे सटीक उपकरणों की आवश्यकता होती है जो हजारों चक्रों तक सटीक बने रहें।
| सामग्री और शुद्धता की आवश्यकता | प्रमाणित विनिर्देश |
| टिप आधार सामग्री | मेडिकल ग्रेड पॉलीप्रोपाइलीन (पीपी), गैर-साइटोटॉक्सिक, जैविक रूप से निष्क्रिय, अत्यधिक पारदर्शी |
| संदूषण-मुक्त प्रमाणन | आरएनएज़, डीएनएज़, डीएनए, एटीपी, पीसीआर अवरोधक और एंडोटॉक्सिन से मुक्त |
| बाँझपन आश्वासन | एसएएल 10⁻⁶ विकिरण के माध्यम से प्रति एएनएसआई/एएएमआई/आईएसओ 11137-2006 |
| विनिर्माण वातावरण | ISO 14644-1/GMP क्लास 7 क्लीनरूम, ISO 9001 प्रमाणित प्रक्रिया |
तरल पदार्थों को संभालने के ये तरीके आपके स्वचालन को बेहतर प्रदर्शन करने में मदद करते हैं। प्रत्येक प्रकार के अनुप्रयोग में आपकी तरल पदार्थ संभालने वाली मशीनों के अलग-अलग भाग उपयोग किए जाते हैं। पीसीआर परीक्षण करने वाली प्रयोगशाला को संदूषण-मुक्त तरल पदार्थ संभालने की तकनीक की सबसे अधिक आवश्यकता होती है। वहीं, यौगिकों की जांच करने वाली दूसरी प्रयोगशाला गति और उत्पादन क्षमता पर ध्यान केंद्रित कर सकती है। आपके उपकरण आपके द्वारा किए जाने वाले विशिष्ट कार्य के अनुरूप होने चाहिए।
सोचिए कि ये ज़रूरतें एक-दूसरे को कैसे प्रभावित करती हैं। पानी आधारित बफ़र्स के लिए बढ़िया काम करने वाला वाल्व ऑर्गेनिक सॉल्वेंट्स के साथ काम नहीं कर सकता है। पीसीआर के लिए प्रमाणित पिपेट टिप सामान्य टिप से ज़्यादा महंगी होती है, लेकिन यह कीमत प्रयोगों को विफल होने से बचाती है। चीन की अग्रणी निर्माता कंपनी नोबल जैसी कंपनियां इन बातों को समझती हैं और आपकी विशिष्ट ज़रूरतों के लिए सही सामग्री और प्रक्रियाओं का चुनाव करने में आपकी मदद करती हैं।
तरल पदार्थ संभालने वाले रोबोट के पुर्जों के लिए आमतौर पर उपयोग की जाने वाली सामग्रियां
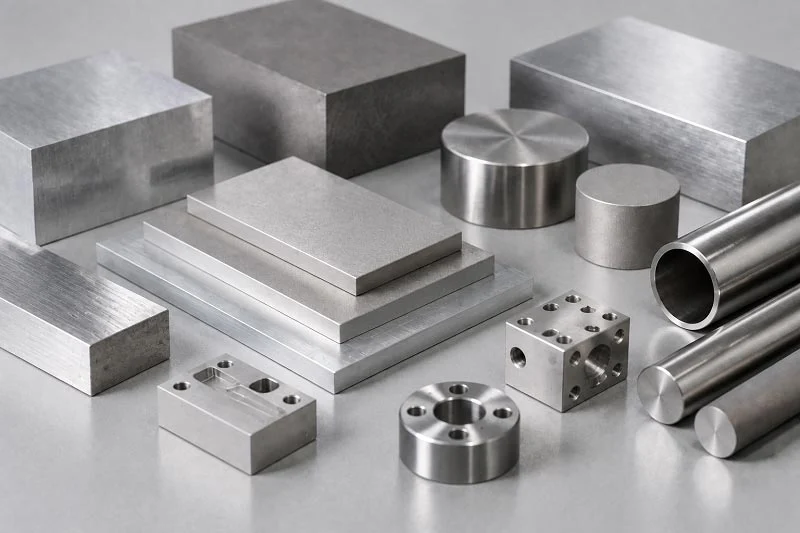
इंजीनियरिंग प्लास्टिक
तिरछी
पीईईके बेहद मजबूत होता है और तरल पदार्थों को संभालने वाले रोबोट के कठोर पुर्जों के लिए उपयुक्त है। इसकी तन्यता शक्ति 90-100 एमपीए है, इसलिए यह स्थिर दबाव में भी अपना आकार बनाए रखता है। जब सटीक माप बनाए रखना बेहद महत्वपूर्ण हो, तो पीईईके चुनें। यह प्लास्टिक अधिकांश कार्बनिक और जल-आधारित तरल पदार्थों का प्रतिरोध करता है, लेकिन प्रबल सल्फ्यूरिक अम्ल और कुछ हैलोजन इसे नुकसान पहुंचा सकते हैं। पीईईके अन्य प्लास्टिक की तुलना में काफी महंगा होता है। फिर भी, उच्च भार या सुरक्षा-महत्वपूर्ण उपयोगों के लिए यह कीमत उचित है। अर्धचालक उपकरणों में, पीईईके से संरचनात्मक रोबोटिक भुजाएँ और स्थिति निर्धारण उपकरण बनाए जाते हैं। यही गुण आपके तरल पदार्थ संभालने वाले सिस्टम के गतिशील पुर्जों के लिए भी उपयुक्त हैं। यह सामग्री बार-बार तनाव झेलने पर भी सटीक माप बनाए रखती है। पीईईके के लिए आपको अधिक कीमत चुकानी पड़ती है, लेकिन आपको विश्वसनीयता मिलती है, जहाँ विफलता की लागत सामग्री की लागत से कहीं अधिक होती है।
PTFE
PTFE लगभग सभी रसायनों का प्रतिरोध करता है। कोई भी सामान्य प्रयोगशाला अभिकर्मक इसे नष्ट नहीं कर सकता। इस प्लास्टिक में घर्षण बहुत कम होता है और यह चिपकने में असमर्थ होता है। PTFE का उपयोग सील, स्थिर रूप से गीले रहने वाले भागों और रासायनिक वितरण प्रणालियों में किया जाता है। इसकी तन्यता शक्ति केवल 20-35 MPa होती है, इसलिए यह भारी संरचनात्मक भार सहन नहीं कर सकता। दबाव पड़ने पर यह पदार्थ विकृत हो जाता है। फिर भी, कठोर रासायनिक वातावरण के लिए, PTFE सबसे सुरक्षित विकल्प बना हुआ है। यह PEEK से सस्ता भी है, जिससे यह उन उपयोगों के लिए आकर्षक बन जाता है जिनमें उच्च यांत्रिक शक्ति की आवश्यकता नहीं होती है। फार्मास्युटिकल और खाद्य प्रसंस्करण उद्योग अपनी शुद्धता और प्रतिरोध क्षमता के कारण PTFE पर निर्भर करते हैं। कठोर अभिकर्मकों के संपर्क में आने वाली सील और युक्तियों के लिए, PTFE आपके नमूनों और उपकरणों की सुरक्षा करता है। आप अद्वितीय रासायनिक सुरक्षा के लिए यांत्रिक कठोरता का त्याग करते हैं।
उच्च रासायनिक प्रतिरोध, कम घर्षण और किफायती विकल्प की आवश्यकता वाले अनुप्रयोगों के लिए, पीटीएफई आदर्श विकल्प हो सकता है। पीईईके, हालांकि अधिक महंगा है, बेहतर यांत्रिक शक्ति और तापमान प्रतिरोध प्रदान करता है, जो कठिन अनुप्रयोगों में इसकी उच्च लागत को उचित ठहरा सकता है।
डिस्पोजेबल पार्ट्स के लिए, पॉलीप्रोपाइलीन एक किफायती विकल्प है। मेडिकल-ग्रेड पॉलीप्रोपाइलीन अधिकांश रसायनों का प्रतिरोध करता है और प्रति पार्ट इसकी लागत कम होती है। कई पिपेट टिप्स इसी सामग्री से बने होते हैं क्योंकि प्रत्येक उपयोग के बाद इन्हें फेंक दिया जाता है।
मेटल्स
एल्यूमिनियम मिश्र धातु
तरल पदार्थों को संभालने वाले उपकरणों के संरचनात्मक भागों में 6061-T6 एल्युमीनियम अग्रणी है। इसका प्रत्यास्थता मापांक 68.9 GPa तक पहुँचता है, जो कम वजन पर अच्छी कठोरता प्रदान करता है। यह मिश्र धातु 40 ksi पर यील्ड करती है और 45 ksi की अंतिम तन्यता शक्ति तक पहुँचती है। चेसिस प्लेट, ब्रैकेट और फ्रेम के लिए एल्युमीनियम का चयन किया जाता है जहाँ कम जड़त्व महत्वपूर्ण होता है। हल्के गतिमान भागों को कम मोटर टॉर्क की आवश्यकता होती है और वे तेजी से प्रतिक्रिया करते हैं। एल्युमीनियम की मशीनिंग भी अच्छी होती है, जिससे निर्माण लागत कम रहती है। यह धातु सामान्य रूप से संक्षारण के प्रति अच्छी प्रतिरोधक क्षमता प्रदान करती है, हालाँकि कठोर वातावरण के लिए इसे एनोडाइज करना उचित है। एनोडाइज्ड एल्युमीनियम सामान्य सफाई एजेंटों का सामना कर सकता है और एक कठोर, घिसाव-प्रतिरोधी सतह प्रदान करता है। रोबोट के संरचनात्मक भागों के लिए जहाँ वजन और लागत रासायनिक जोखिम से अधिक महत्वपूर्ण हैं, 6061 एल्युमीनियम सर्वोत्तम संतुलन प्रदान करता है।
स्टेनलेस स्टील
316L स्टेनलेस स्टील उन अनुप्रयोगों के लिए उपयुक्त है जिनमें उत्कृष्ट संक्षारण प्रतिरोध की आवश्यकता होती है। इसका प्रत्यास्थता मापांक 193 GPa तक पहुँचता है, जो एल्यूमीनियम से लगभग तीन गुना अधिक कठोर है। यह कठोरता सटीक सुई के पुर्जों के लिए न्यूनतम झुकाव सुनिश्चित करती है। इस स्टील में 2-3% मोलिब्डेनम होता है, जो क्लोराइड, लवण और औद्योगिक रसायनों से अतिरिक्त सुरक्षा प्रदान करता है। शरीर के तरल पदार्थों के संपर्क में आने वाली या नसबंदी से गुजरने वाली सुइयों के लिए 316L स्टील आवश्यक है। यह सामग्री सोडियम हाइपोक्लोराइट (ब्लीच), परएसिटिक एसिड, वाष्पीकृत हाइड्रोजन पेरोक्साइड और अन्य ऑक्सीकरणकारी कीटाणुनाशकों का सामना कर सकती है। ऑटोक्लेव और रासायनिक नसबंदी से इसे कोई नुकसान नहीं होता है। क्लोराइड युक्त वातावरण में इसके प्रदर्शन के कारण इस ग्रेड को "समुद्री-ग्रेड" कहा जाता है। फार्मास्युटिकल निर्माण और जैव प्रौद्योगिकी अनुसंधान में कठोर स्वच्छता प्रोटोकॉल का पालन करने वाली सतहों के लिए 316L स्टील का उपयोग किया जाता है।
| संपत्ति | 316L स्टेनलेस स्टील | 6061-T6 एल्यूमिनियम |
| लोचदार मापांक | 193 GPa | 68.9 GPa |
| संक्षारण प्रतिरोध | असाधारण (उच्च क्लोराइड) | उच्च (सामान्य) |
| बंध्याकरण अनुकूलता | ऑटोक्लेव, वीएचपी, रसायन | केवल एनोडाइज्ड |
तरल पदार्थ संभालने वाले रोबोट के पुर्जों के लिए सामग्री का चुनाव विशिष्ट कार्य पर निर्भर करता है। संरचनात्मक फ्रेम के लिए एल्युमीनियम का हल्का वजन फायदेमंद होता है। तरल पदार्थ के संपर्क में आने वाले पुर्जों के लिए स्टेनलेस स्टील की जंग प्रतिरोधक क्षमता आवश्यक है। सील और टिप्स के लिए पीटीएफई की अक्रियता या पीईईके की मजबूती उपयुक्त होती है। चीन की अग्रणी विनिर्माण कंपनी नोबल, प्रयोगशाला और औद्योगिक परिवेश में उपयोग के अनुसार सामग्री का चयन करने में इंजीनियरों की सहायता करती है। उनकी विशेषज्ञता धातु और प्लास्टिक दोनों के प्रसंस्करण में है, जिससे यह सुनिश्चित होता है कि आपके पुर्जे हर स्थिति में विश्वसनीय रूप से कार्य करें।
तरल पदार्थ संभालने वाले रोबोट के पुर्जों के निर्माण की प्रक्रियाएँ
लेजर काटना और चेसिस के लिए बेंडिंग
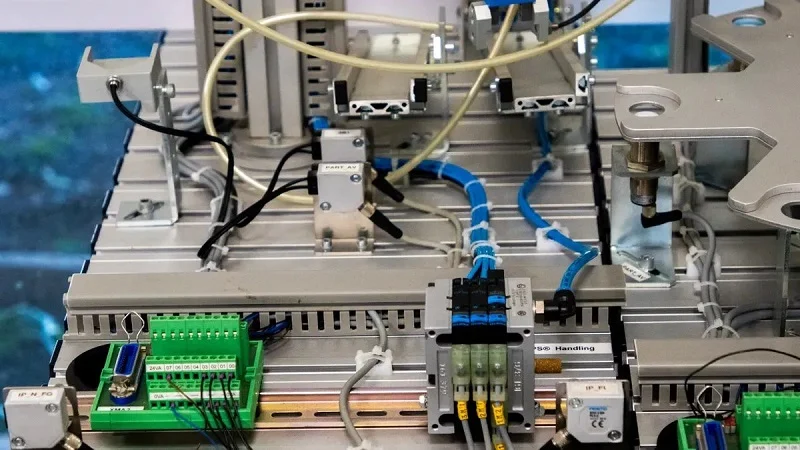
आपके रोबोटिक चेसिस की शुरुआत एक सपाट धातु की शीट से होती है। लेजर कटिंग इसे तेजी से और सटीकता से आकार देती है। लेजर एक CAD फ़ाइल का अनुसरण करते हुए आपके डिज़ाइन के लिए छेद, स्लॉट और आउटलाइन काटता है। स्थिति की सटीकता ±0.005 इंच (0.127 मिमी) के भीतर रहती है। प्रत्येक भाग में दोहराव की सटीकता ±0.005 इंच तक ही सीमित रहती है। ये मान आपको प्रत्येक उत्पादन चरण में एकसमान घटक प्रदान करते हैं।
मानक परिस्थितियों में 100 मिमी से कम मोटाई वाली पतली शीट सामग्री को ±0.005 इंच (0.127 मिमी) की सटीक स्थिति के साथ काटा जा सकता है। मोटी प्लेटों के लिए अधिक सहनशीलता की आवश्यकता होती है। मोटी सामग्री पर समान परिशुद्धता प्राप्त नहीं की जा सकती। आपके चेसिस डिज़ाइन में इस अंतर का ध्यान रखा जाना चाहिए। अपने तरल पदार्थ संभालने वाले उपकरणों में अधिकांश पैनलों और फ्रेमों के लिए पतली शीट का उपयोग करें। यह तरीका लागत को कम रखते हुए आपकी संरचनात्मक आवश्यकताओं को पूरा करता है।
काटने के बाद, आप सपाट भागों को मोड़कर उन्हें अंतिम आकार देते हैं। ब्रेक प्रेस धातु को सटीक रेखाओं के साथ मोड़कर त्रि-आयामी संरचनाएं बनाते हैं। इस तरह से आप आवरण, माउंटिंग ब्रैकेट और सपोर्ट फ्रेम बनाते हैं। मोड़ने से वजन बढ़ाए बिना मजबूती आती है। एक सपाट पैनल किनारों को मोड़ने के बाद कठोर हो जाता है। यह प्रक्रिया कम से मध्यम उत्पादन मात्रा के लिए उपयुक्त है। तरल पदार्थ संभालने वाली तकनीक के कई उत्पाद इसी निर्माण विधि पर निर्भर करते हैं। आप साधारण सपाट पैटर्न से जटिल आकृतियाँ बना सकते हैं।
चीन की अग्रणी विनिर्माण कंपनी नोबल लेजर कटिंग और बेंडिंग सेवाएं प्रदान करती है। उनके उपकरण एल्युमीनियम और स्टेनलेस स्टील दोनों प्रकार की शीटों को संभालने में सक्षम हैं। आपको न्यूनतम अतिरिक्त कार्य के साथ असेंबली के लिए तैयार पुर्जे मिलते हैं। इससे आपका लीड टाइम कम होता है और आपकी आपूर्ति श्रृंखला सरल हो जाती है।
सीएनसी मशीनिंग उच्च परिशुद्धता वाले घटकों के लिए
मैनिफोल्ड और वाल्व बॉडी जैसे जटिल पुर्जों के लिए सीएनसी मशीनिंग की आवश्यकता होती है। यह घटाव प्रक्रिया ठोस ब्लॉक से सामग्री हटाकर आपके डिजाइन को तैयार करती है। इससे आपको सटीक और कम टॉलरेंस वाले लिक्विड हैंडलिंग रोबोट पुर्जे मिलते हैं। यह प्रक्रिया धातु और प्लास्टिक दोनों सामग्रियों के लिए कारगर है।
फ्लूइडिक सील के लिए सतह की फिनिशिंग महत्वपूर्ण है। ओ-रिंग सीलिंग ग्रूव के लिए 0.8 से 1.6 μm Ra की सतह खुरदरापन आवश्यक है। सीएनसी मिलिंग से मशीनिंग के बाद 1.6 से 3.2 μm Ra तक की खुरदरापन प्राप्त होती है। फिनिशिंग पास से इसे 0.8 μm Ra तक कम किया जा सकता है। सीएनसी टर्निंग से 0.4 से 1.6 μm Ra की और भी चिकनी सतह प्राप्त होती है। ये मान आपके रोबोटिक सिस्टम में अधिकांश सील की आवश्यकताओं को पूरा करते हैं। मानक सीलिंग अनुप्रयोगों के लिए आपको अतिरिक्त पोस्ट-प्रोसेसिंग की आवश्यकता नहीं है।
इसकी तुलना 3D प्रिंटिंग से करें। FDM से बने पुर्जों की सतह की मोटाई 12 से 25 μm Ra होती है। सैंडिंग या वेपर स्मूथिंग जैसी पोस्ट-प्रोसेसिंग से यह मोटाई घटकर 1.6 से 3.2 μm Ra रह जाती है। SLS से बनी सतह की मोटाई 6 से 12 μm Ra होती है और बीड ब्लास्टिंग के बाद यह 3.2 से 6.0 μm Ra तक पहुँच जाती है। DMLS से बनी सतह की मोटाई 6 से 15 μm Ra तक पहुँच जाती है। इनमें से कोई भी विधि महत्वपूर्ण सतहों पर फिनिशिंग मशीनिंग किए बिना 0.8 से 1.6 μm Ra की रेंज तक नहीं पहुँच पाती है। CNC से यह मोटाई या तो मशीनिंग के दौरान ही प्राप्त हो जाती है या फिर एक साधारण फिनिशिंग कट से। आपके ऑटोमेशन कंपोनेंट्स में फ्लूइडिक सील्स के लिए, CNC शुरू से ही आपको आवश्यक सतह फिनिश प्रदान करती है। यह विश्वसनीयता तब महत्वपूर्ण हो जाती है जब आपका सिस्टम महंगे रीएजेंट्स को प्रोसेस करता है।
प्रोटोटाइपिंग में 3D प्रिंटिंग की भूमिका आज भी महत्वपूर्ण है। टूलिंग को अंतिम रूप देने से पहले आप फिटिंग और कार्यक्षमता की जांच कर लेते हैं। विश्वसनीय सील की आवश्यकता वाले उत्पादन भागों के लिए, CNC मशीनिंग अभी भी मानक प्रक्रिया है। आपके प्रयोगशाला उपकरण इन सटीक घटकों के रिसाव-रहित कार्य करने पर निर्भर करते हैं। CNC की प्रारंभिक लागत प्रति भाग अधिक होती है, लेकिन इससे अस्वीकृत असेंबली पर होने वाला खर्च बचता है।
इंजेक्शन मोल्डिंग पिपेट टिप जैसे अधिक मात्रा में उत्पादन वाले पुर्जों के लिए उपयुक्त है। टूलिंग की लागत अधिक होती है, लेकिन यह हजारों या लाखों इकाइयों में वितरित हो जाती है। मोल्ड के सत्यापन के बाद सटीक टॉलरेंस प्राप्त करना संभव हो जाता है। यह प्रक्रिया तब कारगर होती है जब आपको हजारों की संख्या में एक जैसे पुर्जों की आवश्यकता होती है।
NOBLE प्रोटोटाइपिंग और प्रोडक्शन दोनों के लिए CNC मशीनिंग सेवाएं प्रदान करता है। उनकी विशेषज्ञता एल्युमीनियम, स्टेनलेस स्टील और इंजीनियरिंग प्लास्टिक में है। आपको सतह की फिनिश और आयामी सटीकता के मामले में आपकी विशिष्टताओं के अनुरूप पुर्जे मिलते हैं। यह सहायता आपको अवधारणा से प्रमाणित पुर्जों तक तेजी से पहुंचने में मदद करती है।
तरल पदार्थ संभालने वाले रोबोट के पुर्जों के लिए डिजाइन संबंधी विचार
विनिर्माण और संयोजन क्षमता के लिए डिजाइन करना
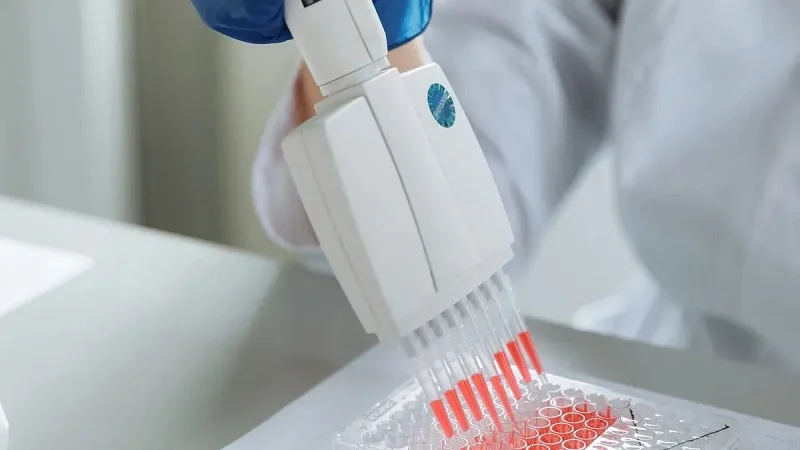
आपके पुर्जों का डिज़ाइन इस बात पर असर डालता है कि उन्हें बनाना कितना आसान होगा। सबसे पहले, उन सभी अंडरकट को हटा दें जिनकी आपको ज़रूरत नहीं है। साइड होल, स्क्रू थ्रेड, स्नैप और लॉकिंग टैब मोल्ड को और जटिल बना देते हैं। प्रत्येक अंडरकट के लिए मोल्ड में अतिरिक्त पुर्जों की आवश्यकता होती है, जिससे लागत और समय बढ़ जाता है। आप अक्सर मोल्ड की स्प्लिट लाइन को साइड अंडरकट से मिलाने के लिए स्थानांतरित कर सकते हैं। यह सरल उपाय कई वर्गाकार या गोल स्टैंडऑफ के लिए कारगर है।
अंदरूनी हिस्सों के लिए, पार्ट में सीधे थ्रेड बनाने से बचें। थ्रेड अंडरकट होते हैं जो मोल्ड बनाना बहुत मुश्किल बना देते हैं। इसके बजाय मेटल थ्रेडेड इंसर्ट का इस्तेमाल करें। ये मजबूत जोड़ बनाते हैं और मोल्ड डिजाइन को आसान बनाते हैं। अगर आपको स्ट्रिपिंग अंडरकट या बम्प-ऑफ की ज़रूरत है, तो पॉलीइथिलीन या टीपीई जैसी लचीली सामग्री चुनें। सख्त या फाइबर से भरे प्लास्टिक के लिए बम्प-ऑफ का इस्तेमाल न करें क्योंकि निकालते समय वे टूट जाएंगे।
सामग्री का चुनाव भी इस बात पर असर डालता है कि पुर्जे सफाई के दौरान कैसे काम करेंगे। हाथ से इस्तेमाल होने वाली पिपेट के लिए स्टैंडर्ड पॉलीप्रोपाइलीन उपयुक्त है। इसे सामान्य परिस्थितियों में ऑटोक्लेव किया जा सकता है और आम कीटाणुनाशकों से साफ किया जा सकता है। रोबोट द्वारा बार-बार इस्तेमाल किए जाने वाले स्वचालित उपकरणों के लिए उच्च-गुणवत्ता वाला पॉलीप्रोपाइलीन बेहतर है। यह सामग्री सफाई चक्रों के दौरान अपना आकार बनाए रखती है, इसलिए यह मुड़ेगी नहीं और आपके स्वचालित तंत्र को खराब नहीं करेगी।
लागत, लीड टाइम और प्रदर्शन के बीच संतुलन बनाना
आपको कितने पुर्जों की आवश्यकता है, यह आपके उत्पादन प्रक्रिया के चुनाव को निर्धारित करेगा। कम मात्रा में उत्पादन के लिए, सीएनसी मशीनिंग धातु या प्लास्टिक के पुर्जों के लिए सटीकता प्रदान करती है। सेटअप लागत कुल लागत का एक महत्वपूर्ण हिस्सा होती है, खासकर बहुत छोटे बैचों के लिए। 3डी प्रिंटिंग इस सेटअप की झंझट से मुक्ति दिलाती है। आपको बस फ़ाइल लोड करनी है और काम शुरू कर देना है। परत-दर-परत विधि में इस बात से कोई फर्क नहीं पड़ता कि अंदर की सतह ठोस है या जटिल मधुकोश जैसी। गहरे छेदों के लिए सीएनसी मशीनिंग की लागत अधिक होती है, जबकि 3डी प्रिंटिंग में लागत समान रहती है।
टेस्ट मॉडल बनाने के लिए, 3D प्रिंटिंग तेज़ और सेटअप करने में सस्ती है। उत्पादन के लिए आवश्यक ऐसे पुर्जों के लिए जिनमें सटीक आकार और चिकनी सतह की आवश्यकता होती है, CNC मशीनिंग आपके फ्लूइड सील्स को आवश्यक विश्वसनीयता प्रदान करती है।
इंजेक्शन मोल्डिंग तब लागत प्रभावी हो जाती है जब उत्पादन मात्रा अधिक हो और उपकरण की लागत कई भागों में विभाजित हो जाए। जब आपको कई समान भागों की आवश्यकता होती है, तो आपकी प्रयोगशाला के उपकरण इस विधि से लाभान्वित होते हैं।
चीन की अग्रणी निर्माता कंपनी नोबल आपको इन विकल्पों में से सही चुनाव करने में मदद करती है। उत्पादन शुरू होने से पहले उनके इंजीनियर आपके डिज़ाइन की जांच करते हैं ताकि यह सुनिश्चित हो सके कि इसे बनाना आसान है। आपको बिना किसी अतिरिक्त जटिलता के अपनी आवश्यकताओं के अनुरूप पुर्जे मिलते हैं।
नोबल: तरल पदार्थ संभालने वाले रोबोट के पुर्जों के लिए विनिर्माण भागीदार

डिजाइन से लेकर असेंबली तक पूर्ण-सेवा क्षमताएं
NOBLE आपकी पूरी उत्पादन प्रक्रिया को एक ही स्थान पर संभालता है। आपको पहले डिज़ाइन रिव्यू से लेकर अंतिम असेंबली तक हर कदम पर सहायता मिलती है। उनकी टीम धातु और प्लास्टिक दोनों सामग्रियों के साथ काम करती है। इससे आपको अपने सभी लिक्विड हैंडलिंग रोबोट पार्ट्स के लिए एक ही पार्टनर मिल जाता है। CNC मशीनिंग से सटीक टॉलरेंस वाले जटिल मेटल मैनिफोल्ड बनाए जाते हैं। शीट मेटल फैब्रिकेशन से आपके उपकरण के लिए चेसिस और फ्रेम तैयार किए जाते हैं। इंजेक्शन मोल्डिंग से पिपेट टिप्स और वाल्व बॉडी जैसे बड़ी मात्रा में प्लास्टिक पार्ट्स बनाए जाते हैं। आपको कई आपूर्तिकर्ताओं के बीच काम बांटने की झंझट से मुक्ति मिल जाती है।
आपके प्रोजेक्ट की शुरुआत में ही डिज़ाइन संबंधी सहायता शुरू हो जाती है। NOBLE के इंजीनियर आपके CAD फ़ाइलों की जाँच करते हैं ताकि यह सुनिश्चित हो सके कि उन्हें बनाना आसान है। वे किसी भी धातु की कटाई से पहले ही संभावित समस्याओं का पता लगा लेते हैं। इससे आपका समय और पैसा बचता है। टीम विश्वसनीयता बढ़ाने के लिए सामग्री बदलने या आकार में बदलाव करने का सुझाव देती है। असेंबली सेवाओं के माध्यम से सभी पुर्जों को एक साथ जोड़कर तैयार उप-असेंबली बनाई जाती हैं। आपको जाँचे-परखे पुर्जे मिलते हैं जिन्हें आप सीधे अपने सिस्टम में जोड़ सकते हैं। सत्यापन जाँच यह सुनिश्चित करती है कि प्रत्येक पुर्जा आपके फिट और कार्यक्षमता संबंधी विनिर्देशों को पूरा करता है। यह पूर्ण-सेवा दृष्टिकोण आपके विकास के समय को काफी कम कर देता है।
गुणवत्ता प्रमाणन: आईएसओ 9001:2015 और आईएसओ 13485:2016
आपके लिक्विड हैंडलिंग रोबोट पार्ट्स के लिए गुणवत्ता प्रणाली महत्वपूर्ण है। NOBLE प्रमाणित गुणवत्ता प्रबंधन प्रणालियों के तहत काम करता है जो निरंतर विनिर्माण मानकों को सुनिश्चित करती हैं। आपको हर बैच में एक जैसे परिणाम मिलते हैं। चिकित्सा उपकरणों से संबंधित अतिरिक्त मानक प्रयोगशाला घटकों के लिए विनिर्माण स्थितियों को और भी नियंत्रित करते हैं।
इन गुणवत्ता प्रणालियों का मतलब है कि हर प्रक्रिया लिखित प्रक्रियाओं का पालन करती है। NOBLE हर चरण में सामग्री, माप और जाँच पर नज़र रखता है। आपको महत्वपूर्ण घटकों के लिए पूरी ट्रेसबिलिटी मिलती है। यह तब महत्वपूर्ण होता है जब आपका स्वचालन सिस्टम संवेदनशील परीक्षण करता है। एक प्रमाणित भागीदार आपके ऑडिट कार्यभार को कम करता है। आपको भरोसा रहता है कि आपके पुर्जे अतिरिक्त जाँच के बिना उद्योग मानकों को पूरा करते हैं। गुणवत्ता प्रणाली प्रोटोटाइप से उत्पादन तक तेजी से विस्तार करने में भी मदद करती है। आप आत्मविश्वास के साथ अवधारणा से प्रमाणित पुर्जों तक पहुँच सकते हैं।
प्लास्टिक रासायनिक रूप से निष्क्रिय होते हैं लेकिन उनकी कठोरता कम होती है। धातुएँ मज़बूती प्रदान करती हैं, लेकिन कुछ अभिकर्मकों के साथ प्रतिक्रिया कर सकती हैं। आपकी प्रक्रिया का चुनाव मात्रा, सहनशीलता और बजट पर निर्भर करता है। सीएनसी मशीनिंग सटीक परिणाम देती है। इंजेक्शन मोल्डिंग से बड़ी मात्रा में उत्पादन किया जा सकता है। लेज़र कटिंग से फ्रेम कुशलतापूर्वक बनते हैं। यहाँ तक कि DIY लिक्विड हैंडलिंग रोबोट के पुर्जे भी सोच-समझकर चुने गए पदार्थों से लाभान्वित होते हैं। विश्वसनीय स्वचालन सही घटकों से शुरू होता है। जब आप पदार्थों को कार्यों के अनुरूप बनाते हैं तो आपके प्रयोगशाला उपकरण बेहतर प्रदर्शन करते हैं। लिक्विड हैंडलिंग मशीनें प्रतिदिन कठोर रसायनों का सामना करती हैं। समझदारी भरे चुनाव विफलताओं को रोकते हैं। सावधानीपूर्वक इंजीनियरिंग के माध्यम से लिक्विड हैंडलिंग तकनीक में प्रगति होती है। रोबोटिक प्रणालियाँ प्रत्येक भाग के सही ढंग से कार्य करने पर निर्भर करती हैं। NOBLE जैसे पूर्ण-सेवा निर्माता के साथ साझेदारी करने से अवधारणा से लेकर प्रमाणित, उत्पादन के लिए तैयार पुर्जों तक की आपकी यात्रा सरल हो जाती है।
लिक्विड हैंडलिंग रोबोट पार्ट्स के बारे में अक्सर पूछे जाने वाले प्रश्न
तरल पदार्थों को संभालने वाले रोबोट के पुर्जों के लिए कौन सी सामग्री कठोर रसायनों का सबसे अच्छा प्रतिरोध करती है?
PTFE लगभग सभी रसायनों का प्रतिरोध करता है। कोई भी सामान्य प्रयोगशाला अभिकर्मक इसे विघटित नहीं कर पाता। लेकिन PTFE बहुत मजबूत नहीं होता। PEEK अधिक कठोर होता है, लेकिन इसकी कीमत अधिक होती है। जिन पुर्जों को आप फेंक देते हैं, उनके लिए मेडिकल-ग्रेड पॉलीप्रोपाइलीन उपयुक्त रहता है। आपकी पसंद इस बात पर निर्भर करती है कि आपके पुर्जों के लिए रासायनिक प्रतिरोध या मजबूती में से कौन सा अधिक महत्वपूर्ण है।
मुझे सीएनसी मशीनिंग कब चुननी चाहिए? 3D मुद्रण?
सीएनसी मशीनिंग से 0.8 से 1.6 μm Ra तक की सतह फिनिशिंग प्राप्त होती है, जो फ्लूइडिक सील के लिए आवश्यक है। 3डी प्रिंटिंग से 6 से 25 μm Ra तक की खुरदरी सतहें बनाई जा सकती हैं। 3डी प्रिंटिंग का उपयोग केवल प्रोटोटाइप के लिए करें। उत्पादन भागों के लिए सीएनसी का चयन करें जिन्हें बिना रिसाव के सील करना आवश्यक है। चीन की अग्रणी निर्माता कंपनी नोबल, आपकी स्वचालन संबंधी आवश्यकताओं के लिए दोनों प्रकार की मशीनें उपलब्ध कराती है।
सील के लिए PEEK और PTFE में से किसे चुनूं?
पीईईके की तन्यता शक्ति 90-100 एमपीए होती है और भार पड़ने पर भी यह अपने आकार को बरकरार रखता है। पीटीएफई रसायनों का बेहतर प्रतिरोध करता है, लेकिन दबाव में मुड़ जाता है। यदि आपका सिस्टम तेज अम्लों या विलायकों का उपयोग करता है, तो पीटीएफई बेहतर सुरक्षा प्रदान करता है। यदि यांत्रिक स्थिरता अधिक महत्वपूर्ण है, तो पीईईके अपनी अधिक कीमत के बावजूद बेहतर विकल्प है।
क्या एल्युमीनियम उन हिस्सों के लिए उपयुक्त है जो जैविक नमूनों के संपर्क में आते हैं?
फ्रेम और ब्रैकेट के लिए 6061 एल्युमीनियम उपयुक्त है। जैविक नमूनों के साथ सीधे तरल संपर्क के लिए, 316L स्टेनलेस स्टील चुनें। स्टील क्लोराइड प्रतिरोधी होता है और ऑटोक्लेव नसबंदी से गुजर सकता है। कठोर वातावरण के लिए एल्युमीनियम को एनोडाइजिंग की आवश्यकता होती है। अपने प्रयोगशाला उपकरण में उपयोग के अनुसार सामग्री का चयन करें।
कौन सी प्रक्रिया उपयुक्त है? कम मात्रा में उत्पादन सटीक पुर्जों का?
कम मात्रा में उत्पादन के लिए, सीएनसी मशीनिंग धातु या प्लास्टिक के पुर्जों में सटीकता प्रदान करती है। कम मात्रा में उत्पादन के लिए सेटअप लागत अधिक होती है। 3डी प्रिंटिंग में सेटअप की आवश्यकता नहीं होती, लेकिन सील के लिए आवश्यक सतह फिनिश इससे प्राप्त नहीं हो पाती। अधिक मात्रा में उत्पादन के लिए इंजेक्शन मोल्डिंग लागत प्रभावी साबित होती है। अपनी प्रक्रिया चुनने से पहले अपनी उत्पादन मात्रा पर विचार करें।







