
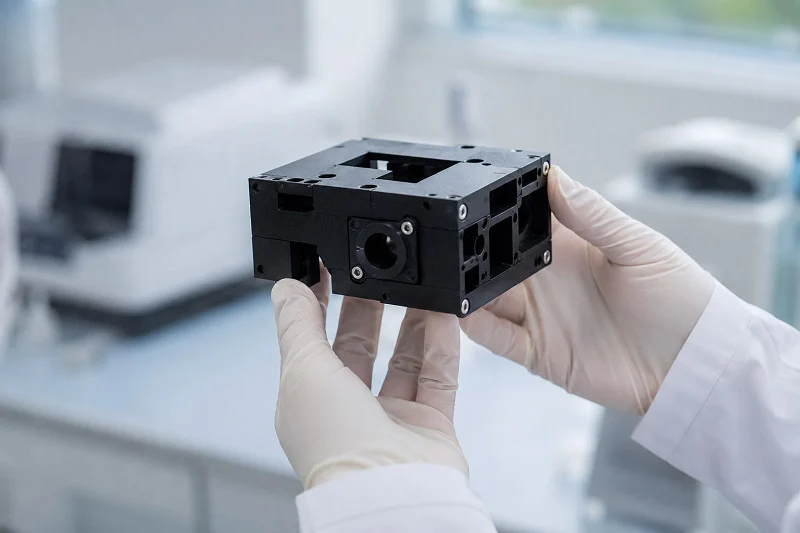
पीसीआर उपकरण का आवरण संवेदनशील ऑप्टिकल और थर्मल घटकों की सुरक्षा करता है। सीएनसी पीसीआर हाउसिंग क्या है? कई डेवलपर उत्पादन के दौरान सटीकता, सामग्री की विविधता और गति के कारण सीएनसी मशीनिंग को प्राथमिकता देते हैं । यह सीएनसी प्रक्रिया प्रोटोटाइपिंग और उत्पादन दोनों के लिए उपयुक्त है। पीसीआर उपकरण आवरण के लिए उच्च सटीकता आवश्यक है। हमारी गाइड में सामग्री चयन, डिज़ाइन नियम, लागत कारक, गुणवत्ता नियंत्रण और भागीदार का चयन शामिल है। पीसीआर मशीन का आवरण भरोसेमंद होना चाहिए। सीएनसी निर्माण आवरण की गुणवत्ता को स्थिर बनाए रखता है। सीएनसी मशीनिंग प्रक्रिया में कौशल की आवश्यकता होती है। उपकरण मजबूत होना चाहिए। सीएनसी तकनीक सटीकता सुनिश्चित करती है। आवरण को बार-बार होने वाले परिवर्तनों को सहन करना चाहिए। उच्च गुणवत्ता वाले उपकरण अनिवार्य हैं।
मुख्य आवश्यकताएँ सीएनसी पीसीआर हाउसिंग
ईएमसी और परिरक्षण संबंधी विचार
एक व्यस्त प्रयोगशाला में पीसीआर मशीन काम करती है। इसे किसी भी प्रकार का व्यवधान ग्रहण या उत्सर्जित नहीं करना चाहिए। पीसीआर उपकरण का आवरण सुरक्षा की पहली पंक्ति है। एक अच्छे आवरण में परिरक्षण के लिए मजबूत जोड़ होने चाहिए। यह विद्युत चुम्बकीय क्षेत्रों को रोकता है। सीएनसी मशीनिंग से ऐसे मजबूत जोड़ बनते हैं। धातु का आवरण फैराडे केज की तरह काम करता है। छोटे-छोटे अंतराल परिरक्षण को खराब कर सकते हैं। सीएनसी आपको इन अंतरालों को सटीक रूप से बंद करने की सुविधा देता है। उपकरण को उचित ग्राउंडिंग की भी आवश्यकता होती है। मशीनिंग यह सुनिश्चित करती है कि पुर्जे समान रूप से स्पर्श करें। इससे एक विश्वसनीय परिरक्षण बनता है। सटीक मशीनिंग के बिना, अंतराल दिखाई देते हैं। ये अंतराल व्यवधान को गुजरने देते हैं। परिणामस्वरूप, परीक्षण डेटा अविश्वसनीय हो जाता है। सीएनसी पीसीआर आवरण के लिए, मशीनिंग की गुणवत्ता सीधे तौर पर परिरक्षण की कार्यक्षमता को प्रभावित करती है।
जैव अनुकूलता (आईएसओ 10993) और विद्युत सुरक्षा
पीसीआर उपकरण जैविक नमूनों को छूते हैं। इनका आवरण त्वचा के संपर्क में आ सकता है। सामग्री को ISO 10993 मानकों का पालन करना चाहिए। यह मानक कई परीक्षणों को कवर करता है। साइटोटॉक्सिसिटी यह जांच करती है कि क्या सामग्री कोशिकाओं को नुकसान पहुंचाती है। संवेदनशीलता एलर्जी प्रतिक्रियाओं की जांच करती है। जलन त्वचा के संपर्क में आने पर होने वाली प्रतिक्रियाओं की जांच करती है। ये सुरक्षा नियम अनिवार्य हैं। चिकित्सा उपकरणों को नियमों का पालन करना चाहिए। आवरण उपयोगकर्ताओं को बिजली के झटके से बचाता है। इसमें करंट का रिसाव नहीं होना चाहिए। सीएनसी मशीनिंग द्वारा दीवार की मोटाई नियंत्रित की जाती है। यह इन्सुलेशन के लिए महत्वपूर्ण है। विद्युत सुरक्षा एक अतिरिक्त सुरक्षा परत प्रदान करती है। डिज़ाइन में ऑपरेटर की सुरक्षा को सर्वोपरि रखा गया है। मशीनिंग से चिकनी सतहें बनती हैं। चिकनी सतहों को साफ करना आसान होता है। इनसे संदूषण का खतरा कम होता है। उपकरण को संदूषण को रोकना चाहिए। संदूषण परीक्षण परिणामों को खराब कर सकता है। दवा उद्योग को इस स्तर की स्वच्छता की आवश्यकता है।
ऊष्मा अपव्यय और ऊष्मीय चक्रण प्रतिरोध
यहीं पर पीसीआर की चुनौती सामने आती है। मशीन 4°C से 95°C तक के तापमान चक्रों में चलती है। इसका आवरण मुड़ना नहीं चाहिए। हजारों चक्रों के बाद भी यह टूटना नहीं चाहिए। रासायनिक प्रतिरोध भी महत्वपूर्ण है। प्रयोगशालाओं में इथेनॉल और ब्लीच का उपयोग होता है। सामग्री को इन रसायनों का प्रतिरोध करना चाहिए। ऊष्मा का अपव्यय एक बड़ी चुनौती है। थर्मल ब्लॉक को ऊष्मा को शीघ्रता से स्थानांतरित करना चाहिए। इससे पीसीआर चक्र के समय पर असर पड़ता है। विभिन्न विकल्प अलग-अलग प्रदर्शन करते हैं:
| सामग्री | तापीय चालकता (डब्ल्यू / एमके) | प्रदर्शन पर नोट्स |
| सिल्वर (एजी) | 429 | उच्चतम तापीय चालकता; 8 डिग्री सेल्सियस/सेकंड तक की ताप दर और 5.5 डिग्री सेल्सियस/सेकंड तक की शीतलन दर को सक्षम बनाता है। |
| तांबा (कॉपर) | 401 | उच्च तापीय चालकता, चांदी का एक व्यवहार्य विकल्प। |
| सोना (Au) | 315 | उच्च तापीय चालकता लेकिन लागत के कारण कम प्रचलित। |
| एल्यूमीनियम (अल) | ~ 205 | चांदी की तुलना में इसकी ऊष्मा क्षमता कम होती है, लेकिन इसकी आयतनिक ऊष्मा क्षमता समान होती है, जिसके कारण 100 डिग्री सेल्सियस से नीचे इसका तापन व्यवहार भी समान होता है। |
| क्रोमियम (Cr) | 94 | कम तापीय चालकता के कारण तापीय प्रतिक्रिया धीमी होती है। |
| Al₂O₃ (सिरेमिक) | 35 | कम तापीय विसरणशीलता के कारण तापन दर धीमी होती है और तापमान प्रवणता का क्षय भी धीमा होता है। |
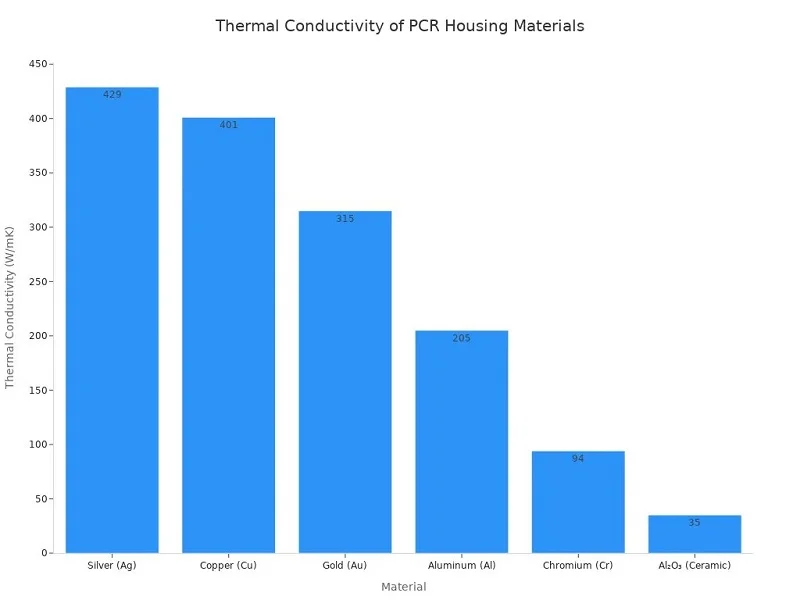
निर्माता चांदी के ब्लॉकों का उपयोग करते हैं क्योंकि एल्यूमीनियम की तुलना में उनकी काफी अधिक तापीय चालकता तेजी से गर्म होने (8 डिग्री सेल्सियस/सेकंड तक) और ठंडा होने (5.5 डिग्री सेल्सियस/सेकंड तक) की दर को सक्षम बनाती है, जिससे पीसीआर चक्र का समय सीधे कम हो जाता है।
थर्मल ब्लॉक के लिए सामग्री का चुनाव सीधे तौर पर प्रदर्शन को प्रभावित करता है। चांदी की तापीय चालकता सबसे अच्छी होती है, लेकिन यह महंगी होती है। एल्युमीनियम एक अच्छा संतुलन प्रदान करता है। यह सस्ता होता है और 100°C से कम तापमान पर भी अच्छा काम करता है। आवरण को भी ऊष्मा का प्रबंधन करना चाहिए। इसे उपयोगकर्ता तक ऊष्मा नहीं पहुंचानी चाहिए। सीएनसी तकनीक से सटीक हीट सिंक डिज़ाइन बनाना संभव है। पंख और चैनल सीधे भाग में ही बनाए जा सकते हैं। इससे ऊष्मा का अपव्यय बेहतर होता है। आवरण को संवेदनशील भागों से ऊष्मा को दूर रखना चाहिए। इसे थर्मल शॉक का प्रतिरोध करना चाहिए। तापमान में उतार-चढ़ाव से विस्तार और संकुचन होता है। इस प्रक्रिया से तनाव प्रबंधन करने वाली विशेषताएं विकसित की जा सकती हैं। भाग का उचित परीक्षण अनुपालन सुनिश्चित करता है। उपकरण को कठोर परिस्थितियों का सामना करना चाहिए। फार्मास्युटिकल उद्योग प्रमाणीकरण के लिए इस परीक्षण पर निर्भर करता है।
सीएनसी मशीनिंग पीसीआर आवास के लिए
सीएनसी के उपयोग के लाभ
उच्च परिशुद्धता और सख्त सहनशीलता
पीसीआर मशीन के लिए सटीक संरेखण आवश्यक है। ऑप्टिकल पथ अपनी जगह पर स्थिर रहना चाहिए। थर्मल ब्लॉक नमूनों के साथ सपाट रूप से स्थित होना चाहिए। सीएनसी मशीनिंग इस स्तर का नियंत्रण प्रदान करती है। एक 3-अक्षीय मशीन सरल आकृतियों को आसानी से संभाल सकती है। यह उपकरण को X, Y और Z अक्षों के अनुदिश गति प्रदान करती है। यह बुनियादी आवरणों के लिए उपयुक्त है। एक 4-अक्षीय मशीन घूर्णन क्षमता जोड़ती है। यह भाग को हिलाए बिना कोणीय आकृतियों को काट सकती है। एक 5-अक्षीय मशीन अधिक स्वतंत्रता प्रदान करती है। यह जटिल कोणों तक पहुँचने के लिए उपकरण को झुकाती है। प्रत्येक अक्ष क्षमता को बढ़ाता है। प्रत्येक अक्ष लागत को भी बढ़ाता है। सीएनसी पीसीआर आवरण के लिए, आपको शायद ही कभी पूर्ण 5-अक्षीय कार्य की आवश्यकता होती है। अधिकांश डिज़ाइन 3-अक्षीय या 4-अक्षीय सेटअप का उपयोग करते हैं। सीएनसी विनिर्माण से प्राप्त परिशुद्धता दोहराने योग्य होती है। प्रत्येक भाग पिछले भाग से मेल खाता है। चिकित्सा उपकरणों के लिए यह स्थिरता महत्वपूर्ण है। आवरण हर बार पूरी तरह से फिट होना चाहिए।
जटिल ज्यामिति और तीव्र प्रोटोटाइपिंग
विकास के दौरान सीएनसी मशीनिंग बहुत कारगर साबित होती है। आप किसी डिज़ाइन का परीक्षण कर सकते हैं, उसमें कोई खामी ढूंढ सकते हैं और उसे तुरंत ठीक कर सकते हैं। महंगे सांचों की कोई ज़रूरत नहीं होती। यह गति एक बड़ा लाभ है। आप एक सप्ताह में कई संस्करण आज़मा सकते हैं। प्रत्येक संस्करण डिज़ाइन को बेहतर बनाता है। यह प्रक्रिया जटिल विशेषताओं को भी आसानी से संभाल लेती है। आप हीट सिंक फिन्स को सीधे एनक्लोजर में मशीन कर सकते हैं। आप माउंटिंग बॉस और स्टैंडऑफ बना सकते हैं। आप पोर्ट और डिस्प्ले के लिए सटीक छेद काट सकते हैं। यह लचीलापन सीएनसी को प्रोटोटाइपिंग के लिए आदर्श बनाता है। यह कम से मध्यम मात्रा के उत्पादन के लिए भी उपयुक्त है। आप 10 इकाइयों से शुरुआत कर सकते हैं, उनका परीक्षण कर सकते हैं, और फिर उत्पादन बढ़ाकर 500 कर सकते हैं। दोनों स्तरों पर एक ही प्रक्रिया लागू होती है। यह लचीलापन उत्पाद विकास के दौरान जोखिम को कम करता है।
सीमाएँ और शमन रणनीतियाँ
उच्च मात्रा के लिए लागत संबंधी विचार
बड़े पैमाने पर CNC मशीनिंग महंगी हो जाती है। प्रत्येक भाग के लिए मशीनिंग का समय आवश्यक होता है। यह समय जुड़ता जाता है। आंकड़े स्पष्ट रूप से कहानी बयां करते हैं। 1 यूनिट का ऑर्डर देने पर £134 का खर्च आता है। इस कीमत में एक भाग का पूरा सेटअप शामिल है। 10 यूनिट का ऑर्डर देने पर कीमत घटकर £38 प्रति यूनिट हो जाती है, जो 70% की कमी है। 100 यूनिट का ऑर्डर देने पर यह घटकर £13 प्रति यूनिट हो जाती है, जो 90% की कमी है। मात्रा बढ़ने के साथ यह प्रवृत्ति जारी रहती है। 10,000 यूनिट पर, प्रति भाग लागत काफी कम हो जाती है। लेकिन फिर भी, इस मात्रा में यह इंजेक्शन मोल्डिंग से अधिक महंगी होती है। मात्रा बढ़ने के साथ लागत बढ़ाने वाले मुख्य कारक बदल जाते हैं। प्रोटोटाइप चरण में, सेटअप और प्रोग्रामिंग हावी होते हैं। उच्च मात्रा में उत्पादन होने पर, चक्र समय और सामग्री लागत हावी हो जाते हैं। आप स्मार्ट डिज़ाइन से लागत कम कर सकते हैं। जहां संभव हो, व्यावसायिक रूप से उपलब्ध (COTS) घटकों का उपयोग करें। गियर, बुशिंग, बेयरिंग, शाफ्ट और फास्टनर कस्टम-मशीन वाले भागों की तुलना में सस्ते होते हैं। वे बड़े पैमाने पर उत्पादन के लाभ से लाभान्वित होते हैं। इससे कस्टम सुविधाओं की संख्या कम हो जाती है। इससे चक्र समय और प्रति इकाई लागत कम हो जाती है।
पुर्जों का डिज़ाइन निकटतम मानक ब्लैंक आकार से कम से कम 3 मिमी छोटा रखें। इससे सामग्री की बर्बादी और लागत कम होती है। उदाहरण के लिए, 30x30x30 मिमी के पुर्जे के लिए 35 मिमी का ब्लैंक आवश्यक होता है, जबकि 27x27x27 मिमी के पुर्जे के लिए 30 मिमी की शीट का उपयोग किया जा सकता है, जिससे सामग्री की बचत होती है और प्रति इकाई लागत कम हो जाती है।
कई डिज़ाइन रणनीतियाँ लागत को और कम करती हैं। ज्यामिति को समतल, सिलेंडर और शंकु में सरल बनाएं। इससे टूलपाथ घनत्व और चक्र समय कम हो जाता है। गहरे छेद बनाने से बचें जिनके लिए पेक चक्र और विशेष उपकरणों की आवश्यकता होती है। सख्त सहनशीलता केवल वहीं लागू करें जहाँ कार्य की आवश्यकता हो। गैर-महत्वपूर्ण क्षेत्रों को मानक प्रक्रिया क्षमताओं के लिए खोलें। विक्षेपण से बचने के लिए लंबे पतले भागों को पुनः डिज़ाइन करें। गहरी गुहाओं और पतले जालों जैसी दुर्गम विशेषताओं को हटा दें। प्रत्येक रणनीति मशीनिंग समय को कम करती है। प्रत्येक रणनीति अंतिम कीमत को कम करती है।
डिजाइन संबंधी बाधाएं बनाम इंजेक्शन मोल्डिंग
सीएनसी मशीनिंग की डिज़ाइन संबंधी सीमाएँ हैं। आप कुछ निश्चित आकृतियों को आसानी से नहीं बना सकते। आंतरिक कोनों में त्रिज्या होनी चाहिए। कटिंग टूल गोल होता है। नुकीले कोनों के लिए विशेष तकनीकों की आवश्यकता होती है। दीवार की मोटाई एकसमान रहनी चाहिए। पतली दीवारें मशीनिंग के दौरान मुड़ सकती हैं। गहरे खांचे काटना मुश्किल होता है। टूल को नीचे तक पहुँचना चाहिए। टूल की लंबाई गहराई को सीमित करती है। इंजेक्शन मोल्डिंग इनमें से कुछ सीमाओं को बेहतर ढंग से संभालती है। यह जटिल आंतरिक संरचनाएँ बना सकती है। यह लगातार पतली दीवारें बना सकती है। यह जटिल बनावटों की प्रतिकृति बना सकती है। लेकिन इंजेक्शन मोल्डिंग के लिए एक मोल्ड की आवश्यकता होती है। उस मोल्ड की कीमत हजारों डॉलर होती है। इसके निर्माण में हफ्तों लग जाते हैं। सीएनसी में ऐसी कोई शुरुआती लागत नहीं होती। कम मात्रा के लिए, सीएनसी बेहतर है। अधिक मात्रा के लिए, इंजेक्शन मोल्डिंग अधिक किफायती हो जाती है। यह बदलाव भाग की जटिलता और मात्रा पर निर्भर करता है।
सीएनसी बनाम वैकल्पिक विनिर्माण विधियाँ
तुलना करना 3D मुद्रण और शीट धातु निर्माण
3D प्रिंटिंग डिज़ाइन की स्वतंत्रता प्रदान करती है। यह आंतरिक चैनल और जालीदार संरचनाएं बना सकती है। इसमें किसी उपकरण की आवश्यकता नहीं होती। लेकिन इसमें सटीकता की कमी होती है। परत रेखाओं के कारण सतह खुरदरी हो जाती है। CNC की तुलना में आयामी सटीकता कम होती है। सामग्री सीमित होती है। कई 3D-मुद्रित भागों में मशीनीकृत भागों जैसी मजबूती नहीं होती। साधारण आवरणों के लिए शीट मेटल निर्माण उपयुक्त है। बुनियादी बक्सों के लिए यह तेज़ और सस्ता है। लेकिन इससे जटिल संरचनाएं नहीं बनाई जा सकतीं। शीट मेटल में हीट सिंक फिन्स को मशीन से नहीं बनाया जा सकता। इसमें सटीक सहनशीलता प्राप्त नहीं की जा सकती। शीट मेटल को जोड़ने के लिए वेल्डिंग या फास्टनर की आवश्यकता होती है। इन जोड़ों से विद्युत चुम्बकीय हस्तक्षेप का रिसाव हो सकता है। CNC निर्माण सर्वोत्तम संतुलन प्रदान करता है। यह सटीकता, सामग्री की विविधता और संरचनात्मक अखंडता प्रदान करता है। PCR उपकरण आवरण के लिए यह संयोजन आवश्यक है।
इंजेक्शन मोल्डिंग में कब परिवर्तन करना चाहिए
परिवर्तन बिंदु परियोजना के अनुसार भिन्न होता है। एक साधारण आवरण 1,000 इकाइयों के बाद बदल सकता है। एक जटिल भाग 10,000 इकाइयों तक सीएनसी मशीन के साथ रह सकता है। नीचे दी गई तालिका दर्शाती है कि लागत कारक कैसे बदलते हैं:
| वॉल्यूम बैंड | प्राथमिक लागत चालक | लागत व्यवहार |
| प्रोटोटाइप (<10) | सेटअप और प्रोग्रामिंग | प्रति इकाई लागत सबसे अधिक; निश्चित लागतें हावी हैं |
| निम्न (10-100) | सेटअप प्रसार + प्रक्रिया स्थिरीकरण | सेटअप की लागत धीरे-धीरे कम होती जाती है क्योंकि लागत का मूल्यह्रास हो जाता है। |
| मध्य (100–1,000) | चक्र समय और उपकरण घिसाव | लागत स्थिर हो जाती है; व्यवस्थाएं उचित हो जाती हैं |
| उच्च (1,000+) | चक्र समय, सामग्री, उपकरण का जीवनकाल | प्रति यूनिट लागत कम होने से बैचिंग और फिक्स्चर पर निवेश पर रिटर्न (आरओआई) महत्वपूर्ण हो जाता है। |
सही समय पर सही चुनाव करें। जब इंजेक्शन मोल्डिंग की कीमतें सीएनसी की कीमतों से बेहतर हों, तो बदलाव करने का सही समय आ गया है। मोल्ड की लागत अधिक इकाइयों पर वितरित हो जाती है। प्रति इकाई कीमत में काफी कमी आती है। लेकिन बदलाव में जल्दबाजी न करें। सीएनसी में डिज़ाइन में बदलाव की गुंजाइश होती है। इंजेक्शन मोल्डिंग में डिज़ाइन अंतिम रूप से तय हो जाता है। मोल्ड को अंतिम रूप देने से पहले सुनिश्चित करें कि आपका डिज़ाइन पूरी तरह से तैयार है। चीन की विनिर्माण कंपनी नोबल जैसी भागीदार कंपनी इस निर्णय का मूल्यांकन करने में आपकी मदद कर सकती है। वे सीएनसी और इंजेक्शन मोल्डिंग दोनों सेवाएं प्रदान करते हैं। उनकी टीम आपको इस बदलाव में मार्गदर्शन कर सकती है। वे दोनों के बीच के फायदे और नुकसान को समझते हैं। वे आपके उत्पादन की मात्रा के लिए सही तरीका चुनने में आपकी मदद कर सकते हैं। उनकी विशेषज्ञता प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन तक फैली हुई है। यही कारण है कि वे चिकित्सा उपकरण विकास के लिए एक मूल्यवान भागीदार हैं।
सीएनसी पीसीआर हाउसिंग के लिए सामग्री
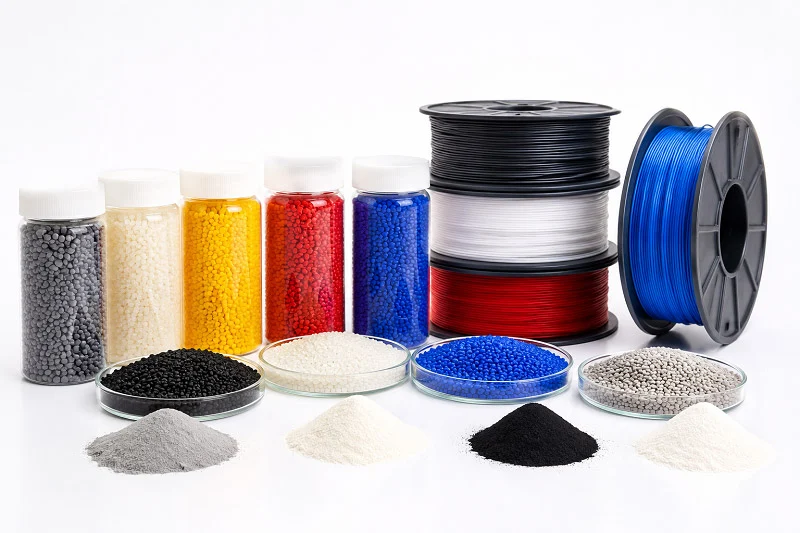
अपने सीएनसी पीसीआर हाउसिंग के लिए सही सामग्री चुनना एक मुश्किल काम है। आपको ऐसी सामग्री चाहिए जो थर्मल साइक्लिंग को सहन कर सके, कठोर रसायनों का प्रतिरोध कर सके और सुरक्षा मानकों को पूरा कर सके। यह चुनाव प्रदर्शन, लागत और उपकरण की टिकाऊपन को प्रभावित करता है। आइए विकल्पों को विस्तार से समझते हैं।
आवासों के लिए इंजीनियरिंग प्लास्टिक
प्लास्टिक विद्युत इन्सुलेशन और डिज़ाइन में लचीलापन प्रदान करते हैं। ये बिजली का संचालन नहीं करते, जिससे सुरक्षा की एक अतिरिक्त परत जुड़ जाती है। इनका वजन धातुओं से कम होता है। लेकिन सभी प्लास्टिक ऊष्मा को एक समान तरीके से सहन नहीं करते।
स्पष्टता और प्रभाव प्रतिरोध के लिए पॉलीकार्बोनेट (पीसी)
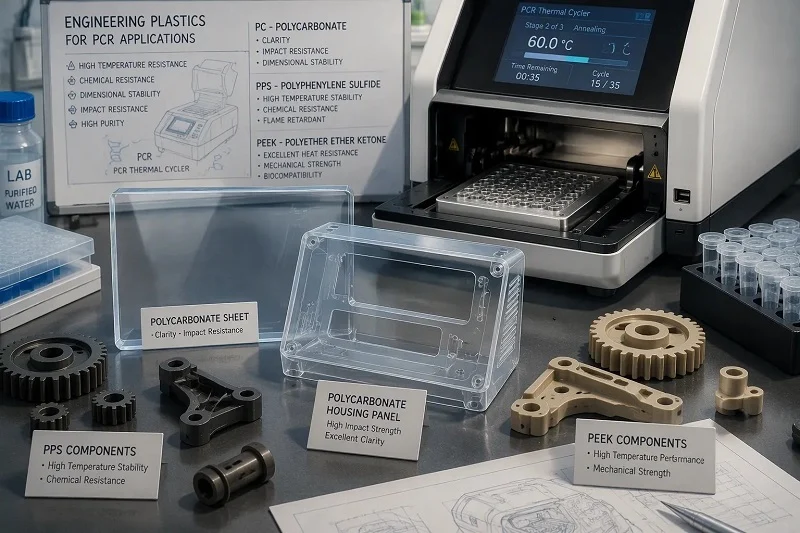
पॉलीकार्बोनेट अपनी मजबूती के लिए जाना जाता है। यह झटकों को अच्छी तरह से झेलता है। व्यस्त प्रयोगशाला में जहां चीजें टकराती रहती हैं, वहां यह बहुत मायने रखता है। पीसी ऑप्टिकल स्पष्टता भी प्रदान करता है। उपकरण को खोले बिना आप उसके अंदर देख सकते हैं। इससे संचालन के दौरान दृश्य जांच में मदद मिलती है। लेकिन पीसी की ऊष्मा के साथ कुछ सीमाएं हैं। इसकी तापीय चालकता 0.19 और 0.22 W/m·K के बीच होती है। यह काफी कम है। यह थर्मल ब्लॉक से ऊष्मा को बाहर निकालने में मदद नहीं करेगा। पीसी बाहरी पैनलों और कवरों के लिए सबसे उपयुक्त है। यह ऊष्मा का संचालन किए बिना आंतरिक घटकों की सुरक्षा करता है। यह कई सामान्य प्रयोगशाला रसायनों का भी प्रतिरोध करता है। इथेनॉल और हल्के क्लीनर इसे आसानी से नुकसान नहीं पहुंचाते। पीसीआर उपकरण आवरण के लिए, पीसी एक ठोस बाहरी आवरण प्रदान करता है। यह हल्का रहते हुए भी अंदरूनी हिस्से को सुरक्षित रखता है।
उच्च तापमान स्थिरता के लिए पीपीएस और पीईईके
PPS और PEEK ऊष्मा को बेहतर ढंग से सहन करते हैं। ये इंजीनियरिंग प्लास्टिक उच्च तापमान पर भी अपना आकार बनाए रखते हैं। ये रेंगने और विरूपण के प्रति प्रतिरोधी होते हैं। यही कारण है कि ये थर्मल ब्लॉक के पास आंतरिक घटकों के लिए आदर्श हैं। PEEK असाधारण रासायनिक प्रतिरोध भी प्रदान करता है। यह आक्रामक विलायकों के संपर्क में आने पर भी खराब नहीं होता। इसकी तापीय चालकता लगभग 0.25 W/m·K है, जो धातुओं की तुलना में अभी भी कम है। लेकिन PEEK की ताकत स्थिरता में निहित है, न कि ऊष्मा स्थानांतरण में। यह हजारों तापीय चक्रों के बाद भी विकृत या खराब नहीं होता। PPS कम लागत पर समान लाभ प्रदान करता है। सही औजारों के साथ दोनों सामग्रियों की मशीनिंग अच्छी तरह से की जा सकती है। ये साफ कटाई और सटीक माप प्रदान करते हैं। ऐसे पुर्जों के लिए जिन्हें ऊष्मा के तहत सटीक आयाम बनाए रखने की आवश्यकता होती है, ये प्लास्टिक उपयुक्त हैं। आवश्यकता पड़ने पर ये जैव अनुकूलता आवश्यकताओं को भी पूरा करते हैं। यही कारण है कि ये चिकित्सा उपकरण अनुप्रयोगों के लिए उपयुक्त हैं।
संरचनात्मक और तापीय घटकों के लिए धातुएँ
धातुएं मजबूती और ऊष्मीय प्रदर्शन प्रदान करती हैं। वे ऊष्मा का प्रभावी संवाहक होती हैं। साथ ही, वे संरचनात्मक दृढ़ता भी प्रदान करती हैं। सीएनसी पीसीआर हाउसिंग के लिए, धातुएं सबसे महत्वपूर्ण भूमिका निभाती हैं।
हीट सिंक और चेसिस के लिए एल्युमिनियम 6061
एल्युमीनियम 6061 सीएनसी मशीनिंग का सबसे भरोसेमंद मटेरियल है। यह लगभग 167 W/m·K की उत्कृष्ट तापीय चालकता प्रदान करता है। यह पीईईके की तुलना में लगभग 668 गुना अधिक चालक है। यही कारण है कि ऊष्मा अपव्यय के लिए एल्युमीनियम एकमात्र व्यावहारिक विकल्प है। आप चेसिस में सीधे हीट सिंक फिन्स को मशीन कर सकते हैं। ये फिन्स थर्मल ब्लॉक से ऊष्मा को दूर खींचते हैं। इससे पीसीआर प्रक्रिया स्थिर और कुशल बनी रहती है। एल्युमीनियम की मशीनिंग भी बहुत अच्छी होती है। यह साफ-सुथरा कटता है और सटीक टॉलरेंस बनाए रखता है। यह हल्का होने के साथ-साथ मजबूत भी है। यह जंग का अच्छी तरह प्रतिरोध करता है, खासकर उचित फिनिशिंग के साथ। एनोडाइजिंग अतिरिक्त सुरक्षा प्रदान करता है और घिसाव प्रतिरोध को बढ़ाता है। मुख्य चेसिस और हीट सिंक के लिए, एल्युमीनियम 6061 सबसे उपयुक्त मटेरियल है। यह प्रदर्शन, लागत और मशीनिंग में आसानी का बेहतरीन संतुलन प्रदान करता है।
जंग प्रतिरोध और टिकाऊपन के लिए स्टेनलेस स्टील
स्टेनलेस स्टील टिकाऊपन प्रदान करता है। यह कठोर रसायनों से होने वाले जंग का प्रतिरोध करता है। ब्लीच और तेज़ कीटाणुनाशक भी इसे नुकसान नहीं पहुंचाते। प्रयोगशालाओं में सफाई के लिए यह बेहद ज़रूरी है। स्टेनलेस स्टील में उच्च शक्ति भी होती है। तनाव में भी यह अपना आकार बनाए रखता है। यह आसानी से मुड़ता या विकृत नहीं होता। इसलिए यह संरचनात्मक ब्रैकेट और माउंटिंग प्लेट के लिए आदर्श है। बार-बार इस्तेमाल होने वाले घटकों के लिए भी यह उपयुक्त है। हालांकि, इसका एक नुकसान है इसका वज़न और कीमत। स्टेनलेस स्टील एल्युमीनियम से भारी होता है। इसकी मशीनिंग भी महंगी होती है। लेकिन अधिकतम टिकाऊपन की आवश्यकता वाले पुर्जों के लिए यह निवेश सार्थक है। स्टेनलेस स्टील फार्मास्युटिकल और खाद्य-ग्रेड पैकेजिंग मानकों को भी पूरा करता है। इसलिए यह सख्त स्वच्छता की आवश्यकता वाले अनुप्रयोगों के लिए उपयुक्त है।
सामग्री चयन मानदंड
प्लास्टिक और धातु में से चुनाव आपकी विशिष्ट आवश्यकताओं पर निर्भर करता है। प्रत्येक सामग्री की अपनी अलग-अलग खूबियाँ होती हैं। सही चुनाव कई कारकों को संतुलित करके किया जाता है।
मशीनिंग क्षमता, लागत और प्रदर्शन के बीच संतुलन बनाना
सबसे पहले कार्यात्मक आवश्यकताओं पर ध्यान दें। क्या पुर्जे को ऊष्मा का संवाहक होना चाहिए? यदि हाँ, तो एल्युमीनियम सबसे अच्छा विकल्प है। क्या इसे विद्युत इन्सुलेशन की आवश्यकता है? ऐसे में पीसी या पीईईके जैसी प्लास्टिक उपयुक्त रहेगी। परिचालन वातावरण पर विचार करें। क्या पुर्जे को कठोर रसायनों के संपर्क में आना पड़ेगा? स्टेनलेस स्टील इन रसायनों का सबसे अच्छा प्रतिरोध करता है। उत्पादन मात्रा पर भी विचार करें। अधिक मात्रा में उत्पादन करने पर प्लास्टिक प्रति पुर्जे कम लागत में मिलती है। धातुएँ अधिक लागत वाली होती हैं लेकिन बेहतर प्रदर्शन प्रदान करती हैं। मशीनिंग की जटिलता भी लागत को प्रभावित करती है। सरल आकृतियों की मशीनिंग तेजी से होती है और लागत कम आती है। जटिल विशेषताओं में समय और खर्च दोनों लगते हैं। सबसे उपयुक्त संतुलन खोजने के लिए अपने विनिर्माण भागीदार के साथ मिलकर काम करें। वे ऐसे डिज़ाइन परिवर्तन सुझा सकते हैं जो प्रदर्शन से समझौता किए बिना लागत को कम करते हैं।
सतह की अंतिम फिनिश और पोस्ट-प्रोसेसिंग विकल्प
सतह की फिनिश उसके कार्य और दिखावट दोनों को प्रभावित करती है। चिकनी सतह घर्षण और टूट-फूट को कम करती है। इससे सफाई भी आसान हो जाती है। यह संदूषण को रोकने के लिए महत्वपूर्ण है। खुरदरी सतहों पर कण और बैक्टीरिया फंस सकते हैं। चिकित्सा उपकरणों के लिए, चिकनी सतहें आवश्यक हैं। पोस्ट-प्रोसेसिंग के विकल्प सामग्री के अनुसार अलग-अलग होते हैं। एल्युमीनियम को जंग से बचाने के लिए एनोडाइज्ड किया जा सकता है। टिकाऊ फिनिश के लिए इसे पाउडर-कोटेड भी किया जा सकता है। प्लास्टिक को पॉलिश या टेक्सचर किया जा सकता है। टेक्सचर वाली फिनिश उंगलियों के निशान और खरोंच को छुपाती है। इससे पकड़ भी बेहतर होती है। दिखावट संबंधी आवश्यकताओं पर भी विचार करें। एक साफ-सुथरा, पेशेवर रूप उपकरण पर भरोसा पैदा करता है। आपका विनिर्माण भागीदार प्रत्येक सामग्री के लिए उपयुक्त फिनिश की सिफारिश कर सकता है। वे टैपिंग और थ्रेडिंग जैसी द्वितीयक प्रक्रियाओं को भी संभाल सकते हैं। इससे उत्पादन प्रक्रिया सुव्यवस्थित होती है और गुणवत्ता सुनिश्चित होती है।
आपके द्वारा चुनी गई सामग्री पूरे पीसीआर उपकरण के आवरण को आकार देती है। यह तापीय प्रदर्शन, सुरक्षा और स्थायित्व को प्रभावित करती है। अपने विकल्पों का मूल्यांकन करने के लिए समय निकालें। वास्तविक परिस्थितियों में सामग्रियों का परीक्षण करें। यह सत्यापन सुनिश्चित करता है कि आपका उपकरण विश्वसनीय रूप से कार्य करे। सही सामग्री, सटीक सीएनसी निर्माण के साथ मिलकर, एक टिकाऊ आवरण बनाती है।
सीएनसी पीसीआर हाउसिंग के लिए डिजाइन नियम
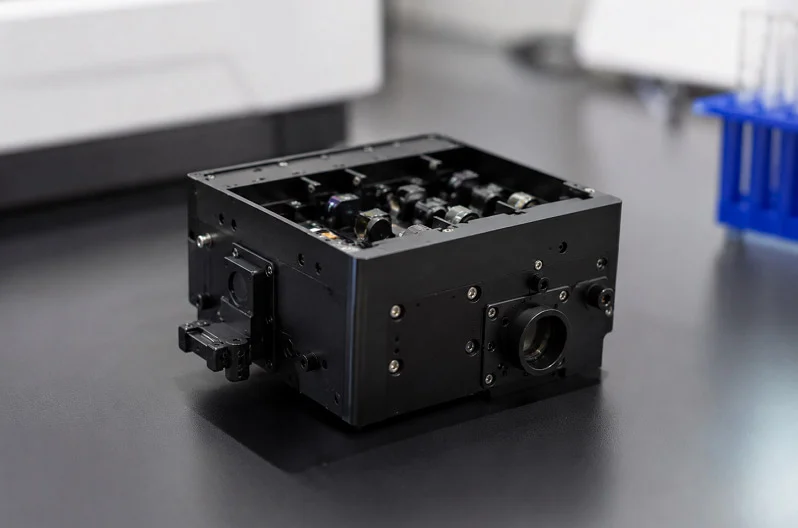
अच्छा डिज़ाइन ही सुचारू उत्पादन और महंगी समस्याओं के बीच का अंतर है। नीचे दिए गए नियम आपको एक ऐसा पीसीआर उपकरण आवरण बनाने में मदद करेंगे जो अच्छी तरह से मशीन किया जा सके, आसानी से असेंबल हो सके और विश्वसनीय रूप से काम करे।
गहरी जेबों और नुकीले आंतरिक कोनों से बचें
गहरी खांचों से सीएनसी मशीनिंग में परेशानी होती है। काटने वाले औजारों की पहुंच सीमित होती है। गहरी खांचों के लिए लंबे औजार की आवश्यकता होती है, जो काटते समय मुड़ जाते हैं। इस मुड़ने से कंपन होता है और सतह खुरदरी हो जाती है। इससे प्रक्रिया धीमी भी हो जाती है। खांचे की गहराई को औजार के व्यास के चार गुना से कम रखें। इससे औजार स्थिर रहता है और कटाई साफ होती है।
तेज आंतरिक कोने एक और समस्या पैदा करते हैं। सभी काटने वाले औजार गोल होते हैं। एक वर्गाकार कोने के लिए वर्गाकार किनारे वाले औजार की आवश्यकता होती है, जो कि उपलब्ध नहीं है। इसलिए आपको गोल कोने डिजाइन करने होंगे। गोल का आकार मानक औजार के आकार से मेल खाना चाहिए। आमतौर पर 0.5 मिमी, 1 मिमी और 2 मिमी के गोल आकार उपलब्ध होते हैं। मानक आकारों का उपयोग करने का मतलब है कि मशीनिस्ट शेल्फ से एक सामान्य औजार चुन सकता है। कोई विशेष ऑर्डर नहीं, कोई अतिरिक्त लागत नहीं। बड़ा गोल कोना अधिक मजबूत भी होता है। तेज बिंदुओं पर तनाव उत्पन्न होता है। गोल आकार उस तनाव को एक बड़े क्षेत्र में फैला देता है। यह थर्मल साइक्लिंग से गुजरने वाले पीसीआर उपकरण के आवरण के लिए महत्वपूर्ण है।
दीवार की मोटाई और ड्राफ्ट कोणों का अनुकूलन
दीवार की मोटाई मजबूती और लागत दोनों को प्रभावित करती है। पतली दीवारें मशीनिंग के दौरान मुड़ जाती हैं। हैंडलिंग के दौरान वे टूट भी सकती हैं। मोटी दीवारों से सामग्री की बर्बादी होती है और वजन भी बढ़ता है। प्लास्टिक के लिए न्यूनतम दीवार की मोटाई 1.5 मिमी और धातुओं के लिए 1 मिमी होनी चाहिए। ये मोटाई अधिकांश आवरण डिज़ाइनों के लिए उपयुक्त है। पूरे भाग में दीवार की मोटाई एक समान रखें। एक समान मोटाई ठंडा होने के दौरान विकृति को रोकती है और तनाव बिंदुओं को कम करती है।
इंजेक्शन मोल्डिंग की तुलना में सीएनसी मशीनिंग में ड्राफ्ट कोण का महत्व कम होता है। मशीनिंग उपकरण सीधी दीवारों को आसानी से काट सकते हैं। लेकिन लगभग 1 से 2 डिग्री का हल्का ड्राफ्ट कोण जोड़ने से फिर भी मदद मिलती है। इससे पुर्जों को फिक्स्चर से निकालना आसान हो जाता है। इससे सतह की गुणवत्ता में भी सुधार होता है। कोण बदलने से मशीनिंग समय पर कोई असर नहीं पड़ता। इससे असेंबली और फिनिशिंग के दौरान समय की बचत होती है।
कार्यात्मक अनुकूलता के लिए जीडी और टी निर्दिष्ट करना
ज्यामितीय आयाम निर्धारण और सहनशीलता (जीडी एंड टी) डिज़ाइन के उद्देश्य को स्पष्ट रूप से दर्शाती है। यह मशीन ऑपरेटर को बताती है कि कौन सी सतहें महत्वपूर्ण हैं और वे एक दूसरे से कैसे संबंधित हैं। सीएनसी पीसीआर हाउसिंग के लिए, महत्वपूर्ण संपर्क बिंदुओं पर ध्यान केंद्रित करें। थर्मल ब्लॉक के लिए माउंटिंग सतह पूरी तरह से समतल होनी चाहिए। ऑप्टिकल पथ के लिए संरेखण सुविधाओं में सटीक स्थिति सहनशीलता होनी चाहिए। बाकी सब कुछ ढीला छोड़ा जा सकता है।
हर आयाम को अत्यधिक सटीक बनाने की कोशिश न करें। हर सटीक टॉलरेंस से मशीनिंग का समय और निरीक्षण लागत बढ़ जाती है। अधिकांश सतहों के लिए ±0.1 मिमी का मानक मशीनिंग टॉलरेंस उपयुक्त रहता है। केवल वहीं ±0.05 मिमी तक सटीक टॉलरेंस रखें जहां इसकी आवश्यकता हो। अत्यंत महत्वपूर्ण सतहों के लिए ±0.01 मिमी की टॉलरेंस रखें। इस विधि से गुणवत्ता में कोई कमी किए बिना लागत कम रहती है। आपका विनिर्माण भागीदार ड्राइंग की समीक्षा कर सकता है और बदलाव सुझा सकता है।
सीलिंग और सौंदर्य के लिए सतह की खुरदरापन
सतह की फिनिशिंग से सीलिंग की क्षमता और दिखने में आकर्षकता दोनों प्रभावित होती हैं। खुरदरी सतह से गैस्केटेड जोड़ों में रिसाव के रास्ते बन जाते हैं। साथ ही, यह गंदगी को भी फंसा लेती है, जिससे प्रयोगशाला में सफाई में समस्या आती है। सीलिंग सतहों के लिए Ra 1.6μm की सतह खुरदरापन निर्धारित करें। यह फिनिशिंग बिना अतिरिक्त पॉलिशिंग लागत के अच्छी सील प्रदान करती है।
बाहरी सतहों के लिए, दिखावट पर ध्यान दें। Ra 0.8μm की फिनिश चिकनी और पेशेवर दिखती है। यह उंगलियों के निशान और धब्बों को भी रोकती है। आंतरिक सतहों को Ra 3.2μm के आसपास थोड़ा खुरदुरा रखा जा सकता है। इससे मशीनिंग का समय और लागत बचती है। बीड ब्लास्टिंग या एनोडाइजिंग जैसे पोस्ट-प्रोसेसिंग विकल्पों से दिखावट को और बेहतर बनाया जा सकता है। ये उपचार जंग प्रतिरोधक क्षमता भी बढ़ाते हैं।
प्रक्रियाकालीन निरीक्षण और सीएमएम सत्यापन
गुणवत्ता नियंत्रण मशीनिंग के दौरान ही शुरू हो जाता है, बाद में नहीं। अच्छी वर्कशॉपें पुर्जों की जाँच महत्वपूर्ण चरणों में करती हैं। वे पुर्जे के मशीन पर रहते हुए ही महत्वपूर्ण आयामों को मापती हैं। इससे समय और सामग्री की बर्बादी से पहले ही समस्याओं का पता चल जाता है। मशीनिंग के बाद, एक कोऑर्डिनेट मेजरिंग मशीन (सीएमएम) अंतिम आकार की जाँच करती है। सीएमएम पुर्जे पर कई बिंदुओं की जाँच करती है और उनकी तुलना सीएडी मॉडल से करती है। इससे महत्वपूर्ण विशेषताओं के लिए सटीक माप डेटा प्राप्त होता है।
अपने विनिर्माण भागीदार से उनकी निरीक्षण प्रक्रिया के बारे में पूछें। एक विश्वसनीय कारखाने में हर जांच का रिकॉर्ड रखा जाता है। वे प्रत्येक बैच के साथ निरीक्षण रिपोर्ट प्रदान करते हैं। चिकित्सा उपकरणों के सत्यापन के लिए यह दस्तावेज़ महत्वपूर्ण है। यह साबित करता है कि पुर्जे निर्धारित मानकों को पूरा करते हैं।
सामग्री प्रमाणन और पता लगाने योग्यता
चिकित्सा उपकरणों के लिए ट्रेसबिलिटी आवश्यक है। सामग्री के प्रत्येक बैच का रिकॉर्ड रखना अनिवार्य है। निर्माता को प्रत्येक खेप के साथ सामग्री प्रमाणन या मिल प्रमाण पत्र प्रदान करना चाहिए। ये प्रमाण पत्र सामग्री की गुणवत्ता और संरचना की पुष्टि करते हैं। इनमें धातुओं का हीट नंबर भी दर्शाया जाता है। नियामक अनुपालन के लिए यह ट्रेसबिलिटी श्रृंखला महत्वपूर्ण है। यदि बाद में कोई समस्या उत्पन्न होती है, तो आप उसका पता लगाकर मूल सामग्री तक पहुँच सकते हैं।
ऐसा साझेदार चुनें जो इन रिकॉर्डों को स्वचालित रूप से सुरक्षित रखता हो। उन्हें प्रमाणपत्रों को डिजिटल रूप से संग्रहित करना चाहिए और अनुरोध पर उन्हें उपलब्ध कराना चाहिए। यह दस्तावेज़ीकरण आपकी गुणवत्ता प्रबंधन प्रणाली को सुदृढ़ करता है। इससे ऑडिट और नियामकीय प्रस्तुतियाँ भी आसान हो जाती हैं। पीसीआर उपकरण के आवरण के लिए, पूर्ण अनुरेखणीयता अनिवार्य है, न कि वैकल्पिक। चिकित्सा उपकरण निर्माण के लिए यह आवश्यक है।
NOBLE के साथ साझेदारी करें सीएनसी पीसीआर हाउसिंग

हमारी विनिर्माण क्षमताएं
डिजाइन सहायता से लेकर अंतिम असेंबली तक
नोबल सिर्फ पुर्जे काटने का काम नहीं करता। हम शुरुआती डिज़ाइन से लेकर अंतिम उत्पाद तक हर कदम पर आपकी मदद करते हैं। हमारे इंजीनियर आपके डिज़ाइन को शुरुआत में ही देखते हैं। हम मशीनिंग से जुड़ी संभावित समस्याओं का पता लगाते हैं, ताकि आपको बाद में नुकसान न हो। हम ऐसे सुझाव देते हैं जिनसे आपके पीसीआर उपकरण के आवरण को बनाना आसान हो जाता है। इससे समय की बचत होती है और बर्बादी कम होती है। डिज़ाइन तैयार होते ही हम उत्पादन शुरू कर देते हैं। हमारी वर्कशॉप पूरी निर्माण प्रक्रिया संभालती है। हम आपके आवरण की मशीनिंग, फिनिशिंग और असेंबली करते हैं। आपको एक संपूर्ण इकाई मिलती है, अलग-अलग पुर्जों का डिब्बा नहीं। इस विधि से आपकी आपूर्ति श्रृंखला सरल हो जाती है। एक ही भागीदार सब कुछ संभालता है। आपको कई विक्रेताओं के साथ काम करने की परेशानी से मुक्ति मिलती है। इसका मतलब है कम देरी और कम उलझन। पीसीआर मशीन जैसे जटिल उत्पाद के लिए यह बहुत महत्वपूर्ण है। हर पुर्जा सही तरीके से फिट होना चाहिए। हम यह सुनिश्चित करते हैं।
धातु और दोनों में विशेषज्ञता प्लास्टिक की मशीनिंग
हम आपके डिज़ाइन की सभी ज़रूरतों के हिसाब से सभी सामग्रियों के साथ काम करते हैं। हीट सिंक और चेसिस के लिए एल्युमीनियम 6061। जंग रोधी पुर्जों के लिए स्टेनलेस स्टील। प्लास्टिक के पुर्जों के लिए पॉलीकार्बोनेट, पीपीएस और पीईईके। हमारे मशीनिस्ट हर सामग्री के व्यवहार को समझते हैं। वे उसी के अनुसार कटिंग स्पीड और टूल्स में बदलाव करते हैं। यह कुशलता अंतिम उत्पाद में झलकती है। टॉलरेंस एकदम सटीक रहते हैं। सतहें चिकनी बनती हैं। हम अतिरिक्त चरणों को भी स्वयं ही संभालते हैं। एनोडाइजिंग, पाउडर कोटिंग और बीड ब्लास्टिंग जैसी सभी सेवाएं उपलब्ध हैं। इसका मतलब है कि आपका सीएनसी पीसीआर हाउसिंग असेंबल करने के लिए तैयार होकर आता है। आपको फिनिशिंग के लिए पुर्जों को किसी अन्य वर्कशॉप में भेजने की ज़रूरत नहीं है। इससे आपका लीड टाइम कम होता है और शिपिंग लागत भी घटती है। हमारी टीम हर प्रोजेक्ट को पूरी सावधानी से देखती है। हम समझते हैं कि चिकित्सा उपकरणों को क्या चाहिए। सटीकता कोई विकल्प नहीं है, यह हमारा नियम है।
गुणवत्ता प्रमाणन और आश्वासन
आईएसओ 9001:2015 और आईएसओ 13485:2016 प्रमाणित प्रक्रियाएं
प्रमाणपत्र यह दर्शाते हैं कि हम गुणवत्ता को गंभीरता से लेते हैं। NOBLE के पास ISO 9001:2015 और ISO 13485:2016 दोनों प्रमाणपत्र हैं। ये केवल दिखावटी प्रमाण पत्र नहीं हैं। ये हमारे दैनिक कार्य करने के तरीके को आकार देते हैं। ISO 9001 सामान्य गुणवत्ता प्रबंधन को कवर करता है। ISO 13485 चिकित्सा उपकरणों के लिए और भी विस्तृत है। इसमें विशिष्ट आवश्यकताएं शामिल हैं जो आपके पीसीआर उपकरण के आवरण के लिए महत्वपूर्ण हैं। इनमें महत्वपूर्ण अंतर हैं:
| क्षेत्र | आईएसओ 9001: 2015 | आईएसओ 13485:2016 अतिरिक्त आवश्यकताएँ |
| क्यूएमएस प्रलेखन | सामान्य, किसी भी संगठन पर लागू | इसमें नियामक दस्तावेज़, डिवाइस मास्टर रिकॉर्ड और उत्पाद के जीवनकाल के आधार पर विशिष्ट डेटा प्रतिधारण मानकों को शामिल करना आवश्यक है। |
| प्रबंधन की जिम्मेदारी | भूमिकाओं को परिभाषित किए बिना असाइनमेंट की अनुमति देता है | प्रत्येक गुणवत्ता प्रबंधन प्रणाली (क्यूएमएस) पहलू के लिए नामित प्रबंधन सदस्य की आवश्यकता, नियामक अनुपालन के प्रति प्रतिबद्धता और नए विनियमों की समीक्षा। |
| संसाधन प्रबंधन | उपकरणों, इमारतों और आईटी पर ध्यान केंद्रित करें | इसके लिए दस्तावेजी रखरखाव, कर्मचारियों के स्वास्थ्य/स्वच्छता, संदूषण नियंत्रण और जोखिम प्रबंधन संबंधी अभिलेखों की आवश्यकता होती है। |
| वस्तु अनुभूति | ग्राहक-केंद्रित, प्रक्रिया-उन्मुख | इसमें ट्रेसबिलिटी, लेबलिंग/पैकेजिंग मानक संचालन प्रक्रियाएं, बैच रिकॉर्ड, स्टेरिलाइज्ड उपकरणों की स्वच्छता, स्थापना/सत्यापन रिकॉर्ड और लौटाए गए उत्पादों के प्रबंधन की आवश्यकता होती है। |
| मापन, विश्लेषण, सुधार | प्रक्रिया-आधारित निरंतर सुधार | इसमें प्रारंभिक चेतावनी, अनियमितताओं की समीक्षा, उत्पाद की गुणवत्ता की निगरानी, पुनर्कार्य का दस्तावेजीकरण, सलाहकारी सूचनाएं, CAPA औचित्य और नियामक अधिसूचना के लिए फीडबैक प्रणाली की आवश्यकता होती है। |
यह मानक पूरी प्रक्रिया के दौरान जोखिम-आधारित निर्णयों की मांग करता है। हम हर चीज़ लिखित रूप में रखते हैं। हम हर बैच पर नज़र रखते हैं। हम आपके उत्पाद के पूरे जीवनकाल के लिए रिकॉर्ड रखते हैं। इससे आपको ऑडिट के दौरान और नियामकों को प्रस्तुत करते समय भरोसा मिलता है।
कठोर गुणवत्ता नियंत्रण और पता लगाने की क्षमता
हमारी गुणवत्ता नियंत्रण प्रक्रिया केवल अंतिम जाँच तक ही सीमित नहीं है। हम पुर्जों की मशीनिंग के दौरान ही उनकी जाँच करते हैं। मशीन पर रहते हुए ही हम महत्वपूर्ण विशेषताओं को मापते हैं। इससे समस्याएँ समय रहते ही पकड़ में आ जाती हैं। मशीनिंग के बाद, हम निर्देशांक मापन मशीन से आकार की जाँच करते हैं। प्रत्येक पुर्जे की तुलना सीएडी मॉडल से की जाती है। हम प्रत्येक खेप के साथ आपको सामग्री प्रमाण पत्र प्रदान करते हैं। आप प्रत्येक पुर्जे की उत्पत्ति का पता लगा सकते हैं। चिकित्सा उपकरण बनाने के लिए यह पता लगाने की क्षमता अत्यंत आवश्यक है। यदि बाद में कोई समस्या सामने आती है, तो हम सटीक बैच का पता लगा सकते हैं। इससे आपके मरीज़ों और आपकी प्रतिष्ठा दोनों की सुरक्षा होती है। हमारी गुणवत्ता नियंत्रण प्रक्रिया व्यापक है। यह आपको मानसिक शांति प्रदान करती है।
NOBLE को अपना साझेदार क्यों चुनें?
जटिल परियोजनाओं के लिए एक ही स्रोत
एक ही पार्टनर के साथ काम करने से सब कुछ आसान हो जाता है। कई वेंडरों से निपटने के कारण होने वाली छह महीने की देरी से आप बच जाते हैं। हमारी टीम डिज़ाइन फीडबैक, मशीनिंग, फिनिशिंग और असेंबली का काम संभालती है। इस सुगम प्रक्रिया से आपका उत्पाद तेज़ी से बाज़ार में पहुँचता है। एक मेडिकल डिवाइस ग्राहक ने हमें बताया कि हम उन्हें जीवन बदलने वाले उत्पादों को अधिक कुशलता और उच्च गुणवत्ता के साथ बाज़ार में लाने में मदद करते हैं। हमारा लक्ष्य 99% मामलों में समय पर डिलीवरी करना है। हम आपको 24 से 48 घंटों में कोटेशन देते हैं, जबकि उद्योग का औसत एक से दो सप्ताह है। हम सामान्य लीड टाइम के लगभग आधे समय में पार्ट्स डिलीवर करते हैं। ये आंकड़े आपके शेड्यूल के प्रति हमारी प्रतिबद्धता को दर्शाते हैं।
चिकित्सा उपकरण नवाचार के लिए समर्पित समर्थन
हम चिकित्सा उपकरण जगत को भली-भांति समझते हैं। हम सुरक्षा नियमों और नियामक परिदृश्य से भली-भांति परिचित हैं। हमारी टीम आईएसओ 13485 जैसे मानकों के अनुपालन में हमेशा तत्पर रहती है। हम नई पीसीआर मशीन को बाजार में लाने की चुनौतियों से निपटने में आपकी सहायता करते हैं। प्रोटोटाइप से लेकर पूर्ण उत्पादन तक, हम आपके साथ हैं। हम सीएनसी मशीनिंग और इंजेक्शन मोल्डिंग दोनों सेवाएं प्रदान करते हैं। इसका अर्थ है कि जैसे-जैसे आपका उत्पादन बढ़ता है, हम आपका सहयोग कर सकते हैं। परीक्षण के लिए मशीनीकृत पुर्जों से शुरुआत करें। मांग बढ़ने पर इंजेक्शन मोल्डिंग की ओर बढ़ें। हम इस परिवर्तन को सुगम बनाने में आपका मार्गदर्शन करते हैं। हमारी विशेषज्ञता उत्पाद के संपूर्ण जीवनकाल को कवर करती है। यही कारण है कि हम सिर्फ एक आपूर्तिकर्ता से कहीं अधिक हैं। हम आपकी सफलता में भागीदार हैं।
आपके सीएनसी पीसीआर हाउसिंग के लिए सही उपकरण और उत्पादन पद्धति आवश्यक है। यह पीसीआर एनक्लोजर सटीकता के लिए कंप्यूटर न्यूमेरिकल कंट्रोल मशीनिंग के साथ सीएनसी उपकरण का उपयोग करता है। सीएनसी एनक्लोजर उत्पादन प्रक्रिया में आपके पीसीआर एनक्लोजर के लिए सामग्री का सावधानीपूर्वक चयन आवश्यक है। डिज़ाइन नियमों का पालन करने से लागत कम रहती है। बड़े पैमाने पर उत्पादन के लिए इंजेक्शन मोल्डिंग उपयुक्त है। इंजेक्शन मोल्डिंग विधि में मोल्ड का उपयोग होता है और इसके लिए सावधानीपूर्वक डिज़ाइन की आवश्यकता होती है। इंजेक्शन मोल्डिंग से एकसमान पुर्जे बनते हैं। बड़े पैमाने पर उत्पादन में इंजेक्शन मोल्डिंग से लागत की बचत होती है। सीएनसी प्रोटोटाइपिंग के बाद, इंजेक्शन मोल्डिंग विश्वसनीय रूप से काम करता है। उत्पादन बढ़ने पर, इंजेक्शन मोल्डिंग का उपयोग किया जाता है। इंजेक्शन मोल्डिंग के लिए गुणवत्ता नियंत्रण अनिवार्य है। इंजेक्शन मोल्डिंग सीएनसी उत्पादन के साथ मिलकर काम करता है। अपने पीसीआर उपकरण एनक्लोजर की आवश्यकताओं के लिए नोबल से संपर्क करें। हम आपके पीसीआर उपकरण एनक्लोजर के लिए सीएनसी उत्पादन और इंजेक्शन मोल्डिंग दोनों प्रकार के एनक्लोजर का उत्पादन करते हैं।
सीएनसी पीसीआर हाउसिंग के अक्सर पूछे जाने वाले प्रश्न
पीसीआर एनक्लोजर का मुख्य कार्य क्या है?
पीसीआर आवरण संवेदनशील भागों की सुरक्षा करता है और संदूषण को रोकता है। इसे बाहरी हस्तक्षेप को रोकना और तापमान परिवर्तन को सहन करना आवश्यक है। सीएनसी मशीनिंग द्वारा सटीक फिटिंग से विश्वसनीय प्रदर्शन सुनिश्चित होता है।
पीसीआर उपकरण बनाने के लिए आईएसओ 13485 क्यों महत्वपूर्ण है?
ISO 13485 प्रमाणन पीसीआर उपकरण परीक्षण और उसके आवरण के लिए सख्त गुणवत्ता मानकों को सुनिश्चित करता है। यह उत्पाद की ट्रेसबिलिटी और नियमों के अनुपालन की गारंटी देता है। यह फार्मास्युटिकल प्रयोगशालाओं के लिए महत्वपूर्ण है।
सामग्री का चयन पीसीआर परीक्षण और ड्रग लैब के नियमों के पालन को कैसे प्रभावित करता है?
आपके द्वारा चुनी गई सामग्री पीसीआर परीक्षण के परिणामों को प्रभावित करती है। आईएसओ 13485 के अनुसार, सामग्री का कारगर होना सिद्ध होना आवश्यक है। एल्युमीनियम 6061 ऊष्मा का अच्छा संवाहक है। पीईईके जैसी प्लास्टिक रसायनों का प्रतिरोध करती हैं। इससे यह सुनिश्चित होता है कि आवरण ठीक से काम करे।
ड्रग लैब पीसीआर एनक्लोजर में संदूषण को कम करने के लिए कौन सी डिजाइन विशेषताएं उपयोगी हैं?
गोल कोनों जैसी डिज़ाइन विशेषताएँ पीसीआर परिसर में संदूषण के जोखिम को कम करती हैं। यह दवा प्रयोगशाला में उपयोग के लिए महत्वपूर्ण है। अच्छी डिज़ाइन नियमों का पालन करने में भी सहायक होती है।
सीएनसी मशीनिंग से एनक्लोजर के नियमों को पूरा करने में कैसे मदद मिलती है?
सीएनसी मशीनिंग पीसीआर उपकरण के आवरण के लिए सटीक टॉलरेंस प्रदान करती है। यह चिकित्सा उपकरणों के लिए नियामक आवश्यकताओं को पूरा करने में सहायक है। आईएसओ 13485 के अनुसार यह सटीकता अनिवार्य है।
पीसीआर पार्ट्स के लिए गुणवत्ता नियंत्रण इतना महत्वपूर्ण क्यों है?
पीसीआर उपकरण के पुर्जों के लिए गुणवत्ता नियंत्रण अत्यंत महत्वपूर्ण है। आईएसओ 13485 के अनुसार सख्त नियंत्रण अनिवार्य है। इससे महत्वपूर्ण परीक्षणों में होने वाली विफलताओं को रोका जा सकता है। दवा उद्योग को इस गुणवत्ता की आवश्यकता है।
ड्रग लैब के वातावरण में तापमान परिवर्तन को यह आवरण कैसे संभालता है?
पीसीआर आवरण को दवा प्रयोगशालाओं में तापमान परिवर्तन को सहन करने में सक्षम होना चाहिए। यह विकृति और टूटने से प्रतिरोधी है। सही सामग्री और डिज़ाइन का चयन पीसीआर उपकरणों की दीर्घकालिक विश्वसनीयता सुनिश्चित करता है।







