
चिकित्सा उपकरणों में सटीक आवरणों की मांग लगातार बढ़ रही है, और सीएनसी चिकित्सा आवरण समाधानों की भूमिका पहले से कहीं अधिक महत्वपूर्ण हो गई है। पोर्टेबल मॉनिटर, इमेजिंग सिस्टम और सर्जिकल उपकरणों को ऐसे आवरणों की आवश्यकता होती है जो कठोर सुरक्षा मानकों को पूरा करते हुए संवेदनशील इलेक्ट्रॉनिक्स की सुरक्षा कर सकें। निर्माता नियमित रूप से ±0.0001 इंच की सटीक सहनशीलता बनाए रखते हैं। वे सख्त जैव अनुकूलता और दीर्घकालिक विश्वसनीयता सुनिश्चित करते हुए इस सटीकता को कैसे प्राप्त करते हैं?
इसका उत्तर उन्नत मेडिकल सीएनसी मशीनिंग में निहित है , जो आधुनिक सीएनसी मेडिकल हाउसिंग उत्पादन की रीढ़ है। यह गाइड उच्च-प्रदर्शन वाले मेडिकल हाउसिंग को परिभाषित करने वाली प्रक्रियाओं, सामग्रियों और डिज़ाइन विकल्पों के बारे में विस्तार से बताती है। आप जानेंगे कि एक भरोसेमंद विनिर्माण भागीदार को जोखिम भरे भागीदार से क्या अलग करता है—विशेष रूप से निरंतरता, पता लगाने की क्षमता और नियामक अनुपालन के मामले में।
सीएनसी मेडिकल हाउसिंग में उपयोग होने वाली सभी सामग्रियों को यूएसपी क्लास VI मानकों को पूरा करना चाहिए या एफडीए मास्टर फाइलें उपलब्ध होनी चाहिए। आईएसओ 10993 जैव अनुकूलता मूल्यांकन के लिए आवश्यक मानक बना हुआ है, जो यह सुनिश्चित करता है कि प्रत्येक हाउसिंग रोगी के संपर्क और नैदानिक वातावरण के लिए सुरक्षित है।
ये नियामक आवश्यकताएं हर डिजाइन और उत्पादन संबंधी निर्णय को प्रभावित करती हैं। इन्हें समझने से आपको अपने अगले उपकरण प्रोजेक्ट के लिए आपूर्तिकर्ताओं का आत्मविश्वासपूर्वक मूल्यांकन करने में मदद मिलती है। यहां किए गए समझदारी भरे निर्णय सुरक्षा में सुधार लाते हैं, विनिर्माण दक्षता को बढ़ाते हैं और समग्र रूप से बेहतर उत्पादन परिणाम प्राप्त करने में सहायक होते हैं।
सीएनसी मेडिकल हाउसिंग: प्रमुख प्रक्रियाएं और अनुप्रयोग
अच्छी तरह से डिज़ाइन किया गया सीएनसी मेडिकल हाउसिंग केवल अंदर के इलेक्ट्रॉनिक्स की सुरक्षा ही नहीं करता, बल्कि यह उपकरण को अस्पताल के कठिन वातावरण में भी भरोसेमंद ढंग से काम करने में मदद करता है। चिकित्सा उपकरण उद्योग जटिल डिज़ाइनों को संभालते हुए सख्त सुरक्षा नियमों का पालन करने वाले हाउसिंग बनाने के लिए इन विधियों का उपयोग करता है। आइए जानें कि यह कैसे काम करता है और वास्तविक चिकित्सा उत्पादों में ये हाउसिंग कहाँ दिखाई देते हैं।
चिकित्सा उपकरणों के लिए सीएनसी मशीनिंग क्यों आवश्यक है?
उत्पादन में परिशुद्धता और दोहराव
चिकित्सा उपकरण निर्माण में हर बैच में एकरूपता आवश्यक है। कुछ हज़ारवें इंच की मामूली सी भी गड़बड़ी से पुर्जे अपनी जगह से हट सकते हैं या सील टूट सकती है। सीएनसी मशीनिंग हर पुर्जे पर सटीक टॉलरेंस बनाए रखकर इस समस्या का समाधान करती है। एक बार सीएनसी प्रोग्राम सेट हो जाने पर, मशीन बार-बार वही परिणाम दोहराती है। यह दोहराव चिकित्सा उपकरण उत्पादन के लिए अत्यंत महत्वपूर्ण है, जहाँ हर इकाई को समान विशिष्टताओं से मेल खाना चाहिए।
मेटल इंजेक्शन मोल्डिंग जैसी अन्य विधियाँ बड़ी मात्रा में उत्पादन के लिए अच्छी तरह काम करती हैं, लेकिन उनमें उतनी सटीकता नहीं होती। सीएनसी कम मात्रा में उत्पादन को बहुत ही सटीक टॉलरेंस के साथ संभालती है। यह आपको आवश्यकता पड़ने पर डिज़ाइन में बदलाव करने की सुविधा भी देती है। सीएनसी से बने मेडिकल हाउसिंग के लिए, सटीकता और लचीलेपन का यह संयोजन एक बड़ा लाभ है।
जटिल ज्यामितियों के लिए अनुकूलन
मेडिकल हाउसिंग के लिए सीएनसी मशीनिंग जटिल आकृतियों को बनाने में उत्कृष्ट है। अन्य निर्माण विधियों में पेचीदा डिज़ाइनों को बनाने में कठिनाई होती है, लेकिन सीएनसी इन्हें आसानी से संभाल लेती है। सेंसर माउंट के लिए सटीक छेद चाहिए? सीएनसी ये काम कर देती है। केबल रूटिंग के लिए स्लॉट या इलेक्ट्रॉनिक पुर्जों के लिए पॉकेट चाहिए? कोई समस्या नहीं। यह प्रक्रिया इन सभी बारीकियों को उच्च सटीकता के साथ संभालती है।
सीएनसी मिल एंड टर्न, इंस्ट्रूमेंट हाउसिंग के लिए एक आम विधि है। इसमें मिलिंग और टर्निंग को एक ही सेटअप में मिला दिया जाता है, जिससे हैंडलिंग कम हो जाती है और सटीकता बढ़ जाती है। 6061 और 7075 जैसी एल्युमीनियम मिश्र धातुएं नॉन-इम्प्लांटेबल डिवाइस हाउसिंग के लिए लोकप्रिय हैं। ये हल्की, मजबूत और आसानी से मशीन करने योग्य होती हैं। यही कारण है कि ये डायग्नोस्टिक उपकरण एनक्लोजर और अन्य मेडिकल पार्ट्स के लिए आदर्श हैं।
चिकित्सा उपकरण उद्योग में अनुप्रयोग
निदान और निगरानी उपकरणों के लिए आवरण
निदान उपकरणों को ऐसे आवरणों की आवश्यकता होती है जो संवेदनशील इलेक्ट्रॉनिक्स की सुरक्षा करें और साथ ही रखरखाव के लिए आसान पहुँच प्रदान करें। मेडिकल सीएनसी मशीनिंग द्वारा इन आवरणों को सटीक रूप से तैयार किया जाता है ताकि वे ठीक से फिट हो सकें। मॉनिटर केस, कंट्रोल पैनल आवरण और डायग्नोस्टिक इमेजिंग शेल सभी सीएनसी उपकरणों पर निर्भर करते हैं। यह विधि टिकाऊ आवरण बनाती है जो चिकित्सा परिवेश में दैनिक उपयोग को सहन कर सकते हैं। इनमें से कई आवरणों को ईएमआई शील्डिंग की भी आवश्यकता होती है, और यह प्रक्रिया शील्डिंग इंसर्ट के लिए आवश्यक सुविधाएँ प्रदान करती है। संपूर्ण निर्माण प्रक्रिया सटीकता के साथ संचालित होती है।
इमेजिंग सिस्टम (एमआरआई, सीटी स्कैनर) के लिए आवरण
इमेजिंग सिस्टम में कुछ खास चुनौतियाँ होती हैं। एमआरआई मशीनों के लिए गैर-चुंबकीय पुर्जों की आवश्यकता होती है, और यह प्रक्रिया उन सामग्रियों के साथ काम करती है जो इस आवश्यकता को पूरा करती हैं। यह विधि इमेजिंग उपकरणों के लिए सटीक फ्रेम, सेंसर आवरण और परिरक्षण पुर्जे तैयार करती है। सटीक परिणाम सुनिश्चित करने के लिए इन पुर्जों का आपस में पूरी तरह से फिट होना आवश्यक है। इमेजिंग सिस्टम के लिए चिकित्सा उपकरण के पुर्जों में अक्सर सटीक माप और जटिल आकार की आवश्यकता होती है, और यह प्रक्रिया इन दोनों को बखूबी संभालती है।
पोर्टेबल और हैंडहेल्ड चिकित्सा उपकरण
पोर्टेबल चिकित्सा उपकरणों की लोकप्रियता लगातार बढ़ रही है। हाथ में पकड़ने वाले निदान उपकरण, पोर्टेबल मॉनिटर और पहनने योग्य उपकरणों के लिए हल्के और टिकाऊ आवरण की आवश्यकता होती है। सीएनसी प्रक्रिया से ऐसे एर्गोनोमिक डिज़ाइन तैयार किए जा सकते हैं जो हाथ में आराम से फिट होते हैं। ऐसे उत्पाद चिकित्सा क्षेत्र में आम हैं। वेंटिलेटर के आवरण, श्वसन यंत्र के घटक आवरण और पुनर्वास गति ब्रैकेट सभी को इसकी सटीकता से लाभ मिलता है। शल्य चिकित्सा उपकरणों के हैंडल और नियंत्रण इंटरफेस भी मशीनीकृत आवरणों पर निर्भर करते हैं। इन शल्य चिकित्सा भागों को बार-बार नसबंदी के बाद भी अपनी फिटिंग और कार्यक्षमता बनाए रखनी चाहिए। एक अन्य महत्वपूर्ण क्षेत्र शल्य चिकित्सा उपकरण हैं जिन्हें सटीक नियंत्रण और एर्गोनोमिक संचालन की आवश्यकता होती है, जहां मशीनीकृत भाग लगातार उच्च गुणवत्ता प्रदान करते हैं। इन उपकरणों के उत्पादन में मशीनिंग प्रक्रिया की पुनरावृत्ति क्षमता का लाभ मिलता है।
सीएनसी मशीनिंग चिकित्सा आवासों के लिए प्रक्रियाएँ
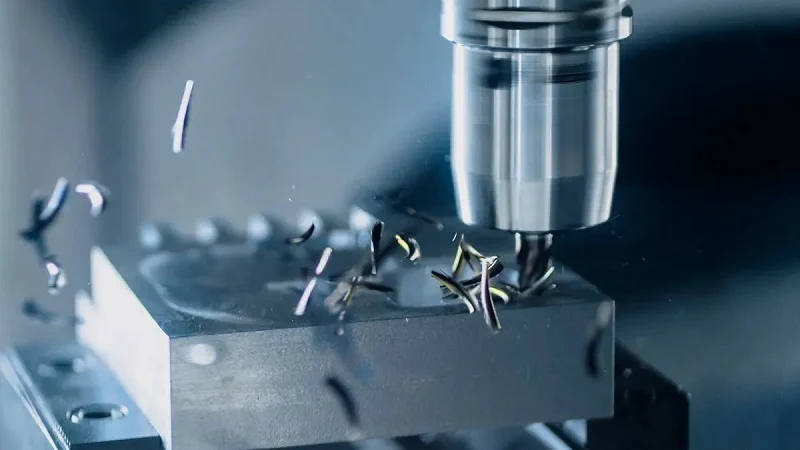
सही मशीनिंग प्रक्रिया का चुनाव आपके मेडिकल हाउसिंग के काम करने के तरीके को प्रभावित करता है। हर विधि की अपनी-अपनी खूबियाँ होती हैं। मुख्य बात यह है कि प्रक्रिया को आपके पार्ट के आकार, जटिलता और मात्रा के अनुसार चुना जाए। आइए मुख्य विकल्पों पर एक नज़र डालते हैं।
सीएनसी मिलिंग जटिल आवास सुविधाओं के लिए
मिलिंग विधि से समतल सतहों, गुहाओं और बारीक आकृतियों के लिए अधिकांश काम हो जाता है। घूमने वाले कटिंग टूल ब्लॉक से सामग्री हटाते हैं। इससे आपको अंतिम आकार पर पूरा नियंत्रण मिलता है।
3-अक्ष बनाम 5-एक्सिस मिलिंग
मानक 3-अक्षीय मिलिंग में टूल को X, Y और Z अक्षों के अनुदिश घुमाया जाता है। यह सरल पुर्जों के लिए उपयुक्त है। जटिल चिकित्सा आवरणों के लिए, 5-अक्षीय मिलिंग अक्सर बेहतर होती है। 5-अक्षीय मशीन में दो अतिरिक्त घूर्णी अक्ष होते हैं। इससे टूल वर्कपीस को हिलाए बिना कई कोणों से पुर्जे तक पहुंच सकता है।
इसका सबसे बड़ा फायदा सटीकता है। 5-एक्सिस सीएनसी मशीनिंग से एक ही सेटअप में कई सतहों की मशीनिंग की जा सकती है। इससे काम में लगने वाला समय कम हो जाता है। कम सेटअप का मतलब है त्रुटियों की कम संभावना। अलग-अलग सतहों पर विशेषताओं वाले सीएनसी मेडिकल हाउसिंग के लिए यह एक क्रांतिकारी बदलाव है।
टाइटेनियम जैसी कठोर सामग्रियों के साथ काम करते समय यह बात महत्वपूर्ण हो जाती है। चिकित्सा उपकरणों में अक्सर टाइटेनियम का उपयोग इसकी मजबूती और जैव-अनुकूलता के कारण किया जाता है। लेकिन मशीनिंग के दौरान टाइटेनियम बहुत अधिक गर्मी उत्पन्न करता है। उन्नत 5-एक्सिस सेंटर उस गर्मी को नियंत्रित करने के लिए फ्लड कूलेंट और एडैप्टिव टूलपाथ कंट्रोल का उपयोग करते हैं। ये टूल के विक्षेपण को रोकते हैं और सतह की फिनिश को एक समान बनाए रखते हैं। इससे पतली दीवारों और जटिल आकृतियों पर बार-बार सटीक काम करना संभव हो पाता है।
आंकड़े इस बात का समर्थन करते हैं:
| पहलू | विशिष्टता | चिकित्सा आवासों के लिए प्रासंगिकता |
| आयामी सहिष्णुता | ±0.005 मिमी (±0.0002″) | इम्प्लांट हाउसिंग की सटीक फिटिंग और कार्यक्षमता सुनिश्चित करता है |
| सतही फिनिश (रा) | 0.05 माइक्रोन | यह जैव अनुकूलता को बढ़ावा देता है और घिसाव से होने वाले नुकसान को कम करता है। |
| सीएमएम सटीकता | ±0.001 मिमी (±0.00004″) | विनिर्देशों के आधार पर अंतिम भाग के आयामों का सत्यापन करता है। |
| प्रक्रिया के दौरान टच प्रोब की सटीकता | ±0.002 मिमी (±0.00008″) | मशीनिंग के दौरान विचलन को रोकने के लिए वास्तविक समय की निगरानी प्रदान करता है। |
| पर्यावरण तापमान स्थिरता | ± 0.5 ° C (° 1 ° F) | यह उस ऊष्मीय विस्तार को रोकता है जो माइक्रोन-स्तर की सटीकता को प्रभावित कर सकता है। |
इन सटीक मापन मानकों के कारण चिकित्सा क्षेत्र में सीएनसी मशीनिंग महत्वपूर्ण अनुप्रयोगों के लिए विश्वसनीय बन जाती है। प्रत्येक भाग पिछले भाग से बिल्कुल मेल खाता है।
पॉकेट, बॉस और माउंटिंग पॉइंट्स के लिए मिलिंग करना
मेडिकल हाउसिंग में ऐसे आंतरिक ढांचे होने चाहिए जो पुर्जों को अपनी जगह पर टिकाए रखें। पॉकेट हाउसिंग में सर्किट बोर्ड, सेंसर या बैटरी के लिए खोदी गई खोखली संरचनाएं होती हैं। एक सीएनसी वर्टिकल मिलिंग मशीन इन पॉकेटों को साफ और सटीक दीवारों के साथ बनाती है।
बॉस स्क्रू या फिटिंग के लिए उभरे हुए पैड होते हैं। ये पूरे हाउसिंग में अतिरिक्त सामग्री जोड़े बिना एक मजबूत अटैचमेंट पॉइंट प्रदान करते हैं। माउंटिंग पॉइंट भी इसी सिद्धांत पर काम करते हैं। कवर और आंतरिक भागों को असेंबल करने के लिए आपको थ्रेडेड होल और सटीक स्थान की आवश्यकता होती है। सीएनसी मिलिंग एक ही प्रोग्राम में ये सभी काम कर देती है। मशीन एक ही ऑपरेशन में होल टैप करती है, स्लॉट काटती है और माउंटिंग प्लेट बनाती है। इससे अतिरिक्त काम कम हो जाता है और सब कुछ सही ढंग से संरेखित रहता है।
सीएनसी टर्निंग बेलनाकार घटकों के लिए
कुछ घटकों में घूर्णी समरूपता होती है। ऐसे घटकों के लिए टर्निंग की आवश्यकता होती है। सीएनसी टर्निंग में वर्कपीस को घुमाया जाता है जबकि एक कटिंग टूल उसे आकार देता है। परिणामस्वरूप गोल और सटीक पुर्जे प्राप्त होते हैं।
स्विस मशीनिंग छोटे, जटिल भागों के लिए
स्विस-शैली की टर्निंग में कटिंग पॉइंट पर सामग्री को सहारा देने के लिए एक गाइड बुशिंग का उपयोग किया जाता है। इससे आप बिना किसी विचलन के बहुत छोटे और लंबे पुर्जों की मशीनिंग कर सकते हैं। चिकित्सा उपकरणों के लिए, स्विस मशीनिंग एक पसंदीदा विधि है। यह उत्कृष्ट सतह फिनिश वाले छोटे हाउसिंग, स्लीव और पिन बनाती है। अन्य विधियों की तुलना में इसकी सटीक टॉलरेंस बेजोड़ है। यदि आपके डिज़ाइन में छोटे बेलनाकार घटक शामिल हैं, तो स्विस मशीनिंग पर गंभीरता से विचार करना चाहिए।
कनेक्टर्स और इंसर्ट्स के लिए टर्निंग
मेडिकल हाउसिंग में कनेक्टर और थ्रेडेड इंसर्ट आम हैं। इन पुर्जों के लिए सटीक थ्रेड और चिकनी सतहों की आवश्यकता होती है। टर्निंग तकनीक से इन्हें कुशलतापूर्वक बनाया जा सकता है। इस प्रक्रिया में एक ही बार में बाहरी थ्रेड, ग्रूव और चैम्फर काटे जाते हैं। नमी से बचाव के लिए सीलबंद हाउसिंग के लिए यह सटीकता बेहद महत्वपूर्ण है। कनेक्टर हर बार बिना रिसाव के ठीक से फिट होने चाहिए। टर्निंग तकनीक यह स्थिरता प्रदान करती है।
उन्नत तकनीकें: ईडीएम और लेजर कटिंग
कभी-कभी मिलिंग और टर्निंग से हर सतह तक पहुंचना संभव नहीं होता। ऐसे में उन्नत विधियों का उपयोग करना पड़ता है।
तेज आंतरिक कोनों के लिए ईडीएम
मिलिंग में गोल औजारों का इस्तेमाल होता है, इसलिए अंदरूनी कोनों में हमेशा एक त्रिज्या होती है। लेकिन कुछ डिज़ाइनों में सटीक सील या विशिष्ट फिटिंग के लिए नुकीले कोनों की आवश्यकता होती है। विद्युत निर्वहन मशीनिंग (ईडीएम) में सामग्री को नष्ट करने के लिए विद्युत चिंगारियों का उपयोग किया जाता है। एक पतला तार या आकारित इलेक्ट्रोड सामग्री को काटता है। इसके परिणामस्वरूप एक नुकीला अंदरूनी कोना बनता है जिसमें औजार की त्रिज्या नहीं होती। यह चिकित्सा उपकरणों के लिए महत्वपूर्ण है जहाँ हर माइक्रोन मायने रखता है। ईडीएम कठोर सामग्रियों को भी संभाल सकता है जिन्हें मिलिंग करना कठिन होता है। यदि आपके डिज़ाइन में कठोर धातु में जटिल विशेषताएं हैं, तो ईडीएम सबसे उपयुक्त तरीका है।
पतली दीवारों वाली संरचनाओं के लिए लेजर कटिंग
लेजर कटिंग में प्रकाश की एक केंद्रित किरण का उपयोग करके सामग्री को वाष्पीकृत किया जाता है। यह किरण बेहद पतली होती है, जिससे बारीक विवरण और पतली दीवारें काटना संभव हो जाता है। चिकित्सा उपकरणों के लिए, लेजर कटिंग वेंट, इंडिकेटर लाइट होल और पतली दीवारों वाले आवरणों के लिए उपयुक्त है। इस प्रक्रिया से साफ किनारा बनता है। यह अन्य विधियों की तरह ऊष्मा-प्रभावित क्षेत्र नहीं बनाता है, जिससे सामग्री के गुण बरकरार रहते हैं। हल्के और मजबूत पुर्जों के लिए लेजर कटिंग एक समझदारी भरा विकल्प है।
सीएनसी मेडिकल हाउसिंग के लिए सामग्री
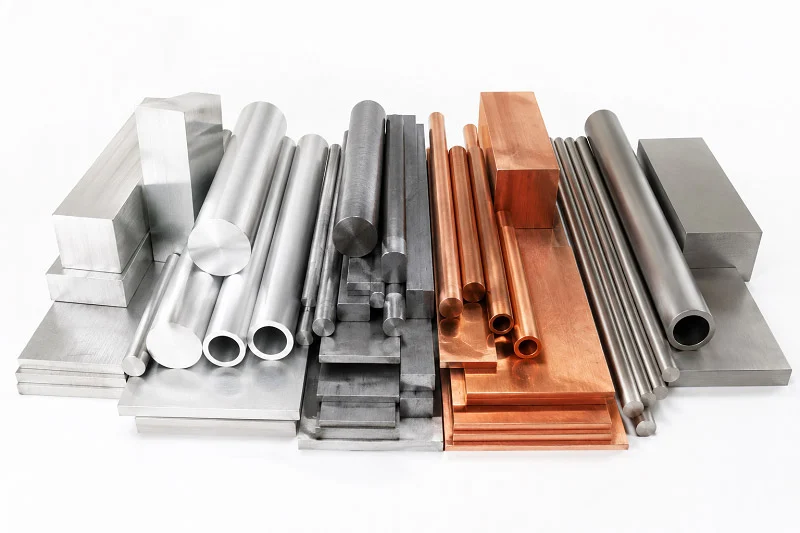
सीएनसी मेडिकल हाउसिंग के लिए सही सामग्री का चयन करना मशीनिंग प्रक्रिया जितना ही महत्वपूर्ण है। सामग्री ही मजबूती, वजन, लागत और स्टेरिलाइजेशन की प्रक्रिया को निर्धारित करती है। यह जैव अनुकूलता को भी प्रभावित करती है, जिसका सीधा असर रोगी की सुरक्षा पर पड़ता है। आइए, शीर्ष विकल्पों और प्रत्येक के महत्व को विस्तार से समझते हैं।
मेडिकल-ग्रेड धातुएँ
अत्यधिक टिकाऊपन की आवश्यकता वाले आवरणों के लिए धातुएँ आज भी मुख्य विकल्प हैं। ये उच्च तनाव सहन कर सकती हैं, जंग प्रतिरोधक क्षमता रखती हैं और बार-बार सफाई के चक्रों का सामना कर सकती हैं।
टिकाऊपन के लिए स्टेनलेस स्टील (316L, 17-4 PH)
स्टेनलेस स्टील 316L चिकित्सा उपकरण उद्योग में एक भरोसेमंद सामग्री है। यह जंग लगने से अच्छी तरह बचाता है और स्वच्छ वातावरण में टिकाऊ रहता है। यह शल्य चिकित्सा उपकरणों और अस्थायी प्रत्यारोपणों में पाया जाता है। आवरण के लिए, 316L एक मजबूत, विश्वसनीय खोल प्रदान करता है जो कठोर सफाई प्रक्रियाओं को भी झेल सकता है।
स्टेनलेस स्टील 17-4 PH एक कदम आगे है। हीट ट्रीटमेंट के बाद यह उच्च शक्ति और कठोरता प्रदान करता है। यही कारण है कि यह सर्जिकल उपकरणों और भारी टूट-फूट का सामना करने वाले आवरणों के लिए आदर्श है। यदि आपके उपकरण को ऐसे आवरण की आवश्यकता है जो भार पड़ने पर मुड़े या विकृत न हो, तो 17-4 PH एक बढ़िया विकल्प है। दोनों ग्रेड की सीएनसी मशीनिंग से सफाई से मशीनिंग की जा सकती है, जिससे आपको सटीक माप और चिकनी सतहें मिलती हैं।
जैव अनुकूलता के लिए टाइटेनियम (ग्रेड 5, ग्रेड 23)
टाइटेनियम अपनी जैव अनुकूलता के लिए जाना जाता है। ग्रेड 5, जिसे Ti-6Al-4V भी कहा जाता है, कूल्हे और घुटने के प्रत्यारोपण जैसे भार वहन करने वाले कार्यों के लिए उपयुक्त है। इसके आवरणों के लिए, यह स्टील के वजन के बिना अत्यधिक संक्षारण प्रतिरोध और मजबूती प्रदान करता है।
ग्रेड 23, या Ti-6Al-4V ELI, उच्च शुद्धता वाला होता है। यही कारण है कि यह महत्वपूर्ण प्रत्यारोपण भागों के लिए सर्वोपरि विकल्प है। पेसमेकर और दंत चिकित्सा में अक्सर व्यावसायिक रूप से शुद्ध टाइटेनियम ग्रेड 1 से 4 का उपयोग किया जाता है। जब कोई अन्य सामग्री सुरक्षा और प्रदर्शन का सही मिश्रण प्रदान नहीं करती, तो टाइटेनियम ही एकमात्र समाधान है। टाइटेनियम की मेडिकल सीएनसी मशीनिंग के लिए सावधानीपूर्वक ताप नियंत्रण की आवश्यकता होती है, लेकिन इसके परिणाम बेहद सार्थक होते हैं।
हल्के डिज़ाइनों के लिए एल्युमीनियम (6061, 7075)
एल्युमिनियम में उच्च तापीय चालकता होती है। यही कारण है कि यह उन आवरणों के लिए आदर्श है जिन्हें ऊष्मा उत्सर्जित करने की आवश्यकता होती है। निदान उपकरण आवरणों में अक्सर एल्युमिनियम 6061 का उपयोग किया जाता है क्योंकि यह हल्का, मजबूत और आसानी से मशीनिंग योग्य होता है। एल्युमिनियम 7075 कठिन उपयोगों के लिए और भी अधिक मजबूती प्रदान करता है। पोर्टेबल उपकरणों को एल्युमिनियम के हल्के वजन से लाभ होता है, जिससे एर्गोनॉमिक्स और उपयोगकर्ता आराम में सुधार होता है। गैर-प्रत्यारोपित आवरणों के लिए, एल्युमिनियम एक किफायती विकल्प है जो गुणवत्ता से समझौता नहीं करता।
हाई परफॉरमेंस प्लास्टिक
प्लास्टिक डिजाइनरों को आकार और रंगों के मामले में अधिक स्वतंत्रता प्रदान करते हैं। साथ ही, ये धातुओं की तुलना में हल्के होते हैं, जो हाथ में पकड़ने वाले उपकरणों के लिए महत्वपूर्ण है।
उच्च तापमान प्रतिरोध के लिए PEEK और PEI
PEEK और PEI, जिन्हें Ultem के नाम से भी जाना जाता है, उच्च तापमान को बिना मुड़े या विकृत हुए सहन कर सकते हैं। यही कारण है कि ये उन आवरणों के लिए आदर्श हैं जिनका ऑटोक्लेव नसबंदी द्वारा उपचार किया जाता है। PEEK भाप, EtO और गामा किरणों सहित सभी सामान्य नसबंदी विधियों का प्रतिरोध करता है। PEI भी उत्कृष्ट आयामी स्थिरता के साथ समान लाभ प्रदान करता है। ये सामग्रियां अधिक महंगी हैं, लेकिन विश्वसनीयता के मामले में ये सबसे महत्वपूर्ण हैं। पुन: प्रयोज्य शल्य चिकित्सा उपकरणों और नसबंदी ट्रे के लिए, PEEK और PPSU सर्वोत्तम विकल्प हैं।
किफायती प्रोटोटाइप के लिए एबीएस और पॉलीकार्बोनेट
ABS एक अपारदर्शी पॉलिमर है जो असीमित कस्टम रंगों को स्वीकार करता है। यह टिकाऊ और किफायती है, इसलिए यह एनक्लोजर और नॉन-इम्प्लांटेबल हाउसिंग के लिए उपयुक्त है। हालांकि, ABS ऑटोक्लेव स्टेरिलाइज़ेशन के लिए उपयुक्त नहीं है। यह EtO या गामा विधियों के साथ सबसे अच्छा काम करता है। पॉलीकार्बोनेट बेहतर प्रभाव प्रतिरोध और पारदर्शिता प्रदान करता है। यह EtO और गामा विधियों के साथ अच्छी तरह काम करता है, लेकिन ऑटोक्लेव में इसका उपयोग सीमित है। उत्पादन शुरू करने से पहले त्वरित और कम लागत वाले परीक्षणों की आवश्यकता होने पर प्रोटोटाइपिंग के दौरान दोनों सामग्रियां बेहतरीन साबित होती हैं।
चिकित्सा उपकरण उद्योग में सामग्री चयन मानदंड
सामग्री का चयन केवल मजबूती या लागत के आधार पर नहीं किया जाता है। आपको कई कारकों पर एक साथ विचार करना होगा।
जैव अनुकूलता और नसबंदी अनुकूलता
ISO 10993 जैव अनुकूलता परीक्षण के लिए मानक निर्धारित करता है। सामग्रियों को विषाक्तता, संवेदनशीलता और जलन के परीक्षणों में उत्तीर्ण होना आवश्यक है। साथ ही, नसबंदी के बाद भी सामग्री की अखंडता बनी रहनी चाहिए। नीचे दी गई तालिका दर्शाती है कि विभिन्न नसबंदी विधियों के प्रति सामान्य प्लास्टिक की प्रतिक्रिया कैसी होती है:
| सामग्री | भाप (आटोक्लेव) | खुद के बारे में | गामा विकिरण | विशिष्ट आवास अनुप्रयोग |
| पॉली कार्बोनेट | सीमित | हाँ | हाँ | नैदानिक आवरण, द्रव भंडार |
| तिरछी | हाँ | हाँ | हाँ | इंप्लांट, सर्जिकल उपकरण (जिनका उपयोग हाउसिंग में भी किया जाता है) |
| PPSU | उत्कृष्ट | हाँ | हाँ | पुन: उपयोग योग्य शल्य चिकित्सा उपकरण, नसबंदी ट्रे |
| polypropylene | सीमित | हाँ | हाँ | डिस्पोजेबल घटक, कंटेनर |
| ABS | नहीं | हाँ | हाँ | आवरण, गैर-प्रत्यारोपणीय आवरण |
पुन: प्रयोज्य आवरणों के लिए जिन्हें ऑटोक्लेविंग की आवश्यकता होती है, PEEK या PPSU उपयुक्त विकल्प हैं। EtO या गामा गैसों द्वारा निष्फल किए जाने वाले डिस्पोजेबल आवरणों के लिए, पॉलीकार्बोनेट या पॉलीप्रोपाइलीन उपयुक्त हैं।
यांत्रिक शक्ति और पहनने का प्रतिरोध
कवर को संवेदनशील इलेक्ट्रॉनिक उपकरणों को झटके और कंपन से बचाना चाहिए। स्टेनलेस स्टील और टाइटेनियम जैसी धातुएँ सबसे अधिक मज़बूती प्रदान करती हैं। पीईईके जैसे प्लास्टिक कम वज़न के साथ अच्छी मज़बूती देते हैं। डिवाइस के वातावरण के बारे में सोचें। क्या यह गिरेगा? क्या इसे लगातार इस्तेमाल किया जाएगा? इन सवालों के जवाब आपको सही कवर चुनने में मदद करेंगे।
मशीनिंग क्षमता और लीड टाइम पर प्रभाव
कुछ सामग्रियां दूसरों की तुलना में जल्दी कटती हैं। एल्युमीनियम की मशीनिंग जल्दी हो जाती है, जिससे उत्पादन का समय कम हो जाता है। टाइटेनियम में अधिक समय लगता है और अधिक सावधानी की आवश्यकता होती है। एबीएस और पॉलीकार्बोनेट जैसे प्लास्टिक की मशीनिंग आसान होती है, लेकिन इनमें द्वितीयक फिनिशिंग की आवश्यकता हो सकती है। मशीनिंग की सुगमता और कार्यक्षमता के बीच संतुलन बनाए रखने से आप गुणवत्ता से समझौता किए बिना उत्पादन समयसीमा को पूरा कर सकते हैं। नियामक अनुपालन के लिए सामग्री के गुणों और परीक्षण परिणामों का दस्तावेज़ीकरण आवश्यक है। इन आवश्यकताओं को समझने वाले आपूर्तिकर्ता के साथ काम करने से आपकी परियोजना सही दिशा में चलती रहती है।
भूतल उपचार सीएनसी मेडिकल हाउसिंग के लिए
सतह की फिनिशिंग से सिर्फ बाहरी आवरण को आकर्षक बनाना ही संभव नहीं होता। इससे उपकरण की टिकाऊपन और मरीजों के लिए उसकी सुरक्षा पर भी असर पड़ता है। खुरदरी सतह पर पानी और रोगाणु जमा हो सकते हैं, जिससे जंग और बैक्टीरिया पनप सकते हैं। चिकनी और अच्छी तरह से तैयार की गई सतह पर जमाव नहीं होता और उसे साफ करना आसान होता है। मेडिकल सीएनसी मशीनिंग में, सही फिनिशिंग से बाहरी आवरण जल्दी खराब होने के बजाय कई वर्षों तक चल सकता है।
जैव अनुकूलता और संक्षारण प्रतिरोध को बढ़ाना
धातुओं के लिए पैसिवेशन और इलेक्ट्रोपॉलिशिंग
स्टेनलेस स्टील के आवरणों को जंग से बचाने के लिए अतिरिक्त सुरक्षा की आवश्यकता होती है। पैसिवेशन प्रक्रिया से मुक्त लोहा और अन्य गंदगी हट जाती है और प्राकृतिक क्रोमियम ऑक्साइड की परत मजबूत हो जाती है। इस प्रक्रिया से सतह में ज्यादा बदलाव नहीं होता, लेकिन जंग प्रतिरोधकता में काफी सुधार होता है। इलेक्ट्रोपॉलिशिंग इससे भी आगे जाती है। यह धातु की एक बहुत पतली परत को हटा देती है, जिससे सतह चिकनी और साफ हो जाती है। इससे निष्क्रिय क्रोमियम ऑक्साइड की परत अधिक समान रूप से बनती है, जिससे जंग प्रतिरोधकता और सफाई दोनों में सुधार होता है।
| passivation | Electropolishing |
| मुक्त लोहे और संदूषकों को हटाता है | सूक्ष्म स्तर पर सतह की सामग्री को हटाता है |
| क्रोमियम ऑक्साइड परत को मजबूत करता है | अधिक एकसमान निष्क्रिय परत बनाता है |
| सतह की फिनिश में न्यूनतम परिवर्तन | इससे सतह अधिक चिकनी और साफ बनती है। |
शल्य चिकित्सा उपकरणों और पुन: प्रयोज्य आवरणों के लिए, जो कई नसबंदी चक्रों से गुजरते हैं, ये दोनों विधियाँ महत्वपूर्ण हैं। ये धातु को मजबूत बनाए रखती हैं और समय के साथ जंग लगने से छोटे छेद या दरार पड़ने की संभावना को कम करती हैं।
एल्युमीनियम हाउसिंग के लिए एनोडाइजिंग
एनोडाइजिंग एक विद्युत रासायनिक प्रक्रिया है जो एल्यूमीनियम हाउसिंग पर मौजूद प्राकृतिक ऑक्साइड परत को मोटा कर देती है। इससे जंग प्रतिरोधकता बढ़ती है और सतह अधिक कठोर और टिकाऊ हो जाती है। एनोडाइजिंग से रंगीन फिनिश भी संभव हो पाती है, जिससे डिवाइस की ब्रांडिंग और उपयोगकर्ता की पहचान में मदद मिलती है। पोर्टेबल डायग्नोस्टिक टूल्स के लिए, एनोडाइज्ड एल्यूमीनियम एक हल्का, मजबूत और घिसाव-रोधी आवरण प्रदान करता है। यह प्रक्रिया सीएनसी मशीनिंग की सटीक टॉलरेंस के साथ अच्छी तरह काम करती है, इसलिए फिनिशिंग के दौरान सटीकता में कोई कमी नहीं आती।
सौंदर्य और कार्यक्षमता में सुधार
बीड ब्लास्टिंग और पाउडर कोटिंग
बीड ब्लास्टिंग से हाउसिंग को एक चिकना, मैट लुक मिलता है। यह वेल्डेड स्टेनलेस स्टील के आवरणों से गर्मी के कारण आए दाग और रंग परिवर्तन को हटा देता है, बिना धातु की प्राकृतिक फिनिश को नुकसान पहुंचाए। इसलिए यह उन हिस्सों के लिए बेहतरीन है जहां दिखावट मायने रखती है। पाउडर कोटिंग एक मजबूत, आवेशित परत चढ़ाती है जो समय के साथ सख्त होकर एक ठोस फिनिश में तब्दील हो जाती है। यह कठोर परिस्थितियों का सामना करने वाले मजबूत उपकरणों की हाउसिंग के लिए उपयुक्त है। ध्यान रखें कि पाउडर कोटिंग से आकार में लगभग 0.05–0.2 मिमी की वृद्धि होती है, इसलिए आपको मशीनिंग मार्जिन को पहले से ही समायोजित करना होगा।
304 या 316 स्टेनलेस स्टील के वेल्डेड आवरणों के लिए, जहाँ दिखावट मायने रखती है, बीड ब्लास्टिंग से धातु की प्राकृतिक सतह को नुकसान पहुँचाए बिना ऊष्मा के कारण उत्पन्न दाग-धब्बे हट जाते हैं। बीड ब्लास्ट की गई सतहें लेजर उत्कीर्णन के लिए एक उत्कृष्ट, उच्च-कंट्रास्ट पृष्ठभूमि भी प्रदान करती हैं। इससे औद्योगिक कैमरों और बारकोड स्कैनर्स को क्यूआर कोड और पार्ट नंबरों को लगभग 100% सटीकता से पहली बार में ही पढ़ने में मदद मिलती है।
ट्रेसबिलिटी के लिए लेजर उत्कीर्णन
लेजर उत्कीर्णन से पार्ट नंबर, सीरियल नंबर और क्यूआर कोड के स्थायी निशान बनते हैं। लेबल या स्याही के विपरीत, लेजर के निशान स्टेरिलाइज़ेशन और तेज़ क्लीनर से भी खराब नहीं होते। यह ट्रेसबिलिटी नियमों का पालन करने के लिए महत्वपूर्ण है। जब किसी उपकरण को वापस मंगाया जाता है या उसकी जाँच की जाती है, तो आप प्रत्येक हाउसिंग को उसके उत्पादन बैच तक ट्रैक कर सकते हैं। चिकित्सा उपकरणों के लिए, इस स्तर की जवाबदेही अनिवार्य है।
स्वच्छता और अनुपालन के लिए पश्चात प्रक्रिया
अल्ट्रासोनिक सफाई और पैकेजिंग
मशीनिंग और फिनिशिंग के बाद, हाउसिंग को अच्छी तरह से साफ करना ज़रूरी होता है। अल्ट्रासोनिक सफाई में उच्च आवृत्ति वाली ध्वनि तरंगों का उपयोग करके हर सतह से धूल, तेल और बचे हुए पदार्थों के छोटे-छोटे कणों को हटाया जाता है। यह चरण महत्वपूर्ण है क्योंकि बचे हुए दूषित पदार्थ रोगियों में प्रतिकूल प्रतिक्रिया पैदा कर सकते हैं। मशीनिंग के दौरान मेडिकल-ग्रेड, बायोकम्पैटिबल कूलेंट का उपयोग भी संदूषण को रोकने में सहायक होता है। सफाई के बाद, अच्छी पैकेजिंग से पुर्जे असेंबली लाइन तक पहुंचने तक साफ रहते हैं।
सतह की गुणवत्ता का सत्यापन (Ra मान)
सतह की खुरदरापन, जिसे Ra कहा जाता है, सीधे तौर पर इस बात को प्रभावित करती है कि हाउसिंग जंग और बैक्टीरिया से कितनी अच्छी तरह बचाव करती है। 0.8 μm से कम Ra वाली चिकनी सतह को साफ करना आसान होता है और संक्रमण का खतरा कम होता है। खुरदरी सतह पानी और गंदगी को फंसा लेती है, जिससे हाउसिंग का जीवनकाल कम हो जाता है। नियमों की जांच के लिए, आपको सतह की फिनिश का लिखित प्रमाण चाहिए। सतह फिनिश प्रमाणपत्र मापे गए Ra मानों को दर्शाते हैं और पुष्टि करते हैं कि पार्ट विनिर्देशों को पूरा करता है। यह दस्तावेज़ ISO 13485 के तहत सफाई जांच में सहायक होता है और उत्पादन के दौरान गुणवत्ता नियंत्रण को दर्शाता है।
| पहलू | अनुपालन पर प्रभाव | दीर्घायु पर प्रभाव |
| रा मान | कम Ra स्तर जीवाणु आसंजन को कम करता है, जिससे ISO 10993-1 के अनुसार जैव अनुकूलता को बढ़ावा मिलता है। | चिकनी सतहें जंग और घिसाव का प्रतिरोध करती हैं, जिससे पुर्जों का जीवनकाल बढ़ जाता है। |
| सफाई प्रक्रिया | निर्धारित फिनिश को लगातार प्राप्त करने के लिए इसका सत्यापन आवश्यक है (आईएसओ 13485) | बार-बार सफाई करने से समय के साथ-साथ गुणवत्ता में उल्लेखनीय गिरावट आती है। |
| सुरक्षात्मक लेप | छिद्ररहित कोटिंग्स मेडिकल हाउसिंग के लिए सफाई संबंधी दिशानिर्देशों को पूरा करती हैं। | रासायनिक रूप से प्रतिरोधी कोटिंग्स कीटाणुनाशक के संपर्क में आने पर भी अपनी अखंडता बनाए रखती हैं। |
सही सतह उपचार योजना जैव अनुकूलता, स्थायित्व और पता लगाने की क्षमता को एक साथ लाती है। इन आवश्यकताओं को समझने वाले भागीदार के साथ काम करने से आपका सीएनसी मेडिकल हाउसिंग प्रोजेक्ट नियमों की मंजूरी और दीर्घकालिक विश्वसनीयता की दिशा में आगे बढ़ता रहता है।
सीएनसी मेडिकल हाउसिंग: डिजाइन और उत्पादन संबंधी विचार
बेहतरीन हाउसिंग की शुरुआत स्मार्ट डिज़ाइन से होती है। मशीनिंग शुरू होने से पहले आप जो विकल्प चुनते हैं, वे आपकी लागत, डिलीवरी का समय और अंतिम गुणवत्ता तय करते हैं। निर्माण क्षमता के लिए प्रारंभिक डिज़ाइन समीक्षा (DFM) से समस्याओं का पता तब चलता है जब बदलाव अभी भी सस्ते होते हैं। यहीं से सफल चिकित्सा उपकरण निर्माण परियोजनाओं की नींव पड़ती है।
विनिर्माण योग्यता के लिए डिजाइनिंग (डीएफएम)
दीवार की मोटाई और ड्राफ्ट कोण
दीवार की मोटाई स्थिरता को प्रभावित करती है। धातुओं के लिए, दीवारों की मोटाई 0.8 मिमी से अधिक रखें। प्लास्टिक के लिए, 1.5 मिमी से अधिक रखें। पतली दीवारें मशीनिंग के दौरान कंपन करती हैं और कटिंग के बाद विकृत हो जाती हैं। एक समान मोटाई सामग्री के ठंडा होने पर उसके मुड़ने को भी रोकती है। ड्राफ्ट कोण भी महत्वपूर्ण हैं। गहरी दीवारों पर हल्का टेपर कटिंग टूल को बिना रगड़े नीचे तक पहुंचने में मदद करता है। इससे बाद में मोल्डिंग करते समय सामग्री को बाहर निकालना भी आसान हो जाता है। ये छोटे-छोटे बदलाव आपकी सीएनसी मशीनिंग को सुचारू और पूर्वानुमानित बनाए रखते हैं।
आंतरिक तनाव और विकृति को कम करना
गहरी पॉकेट और संकरे स्लॉट तनाव का संकेंद्रण पैदा करते हैं। एक अच्छा नियम: पॉकेट की गहराई को स्लॉट की चौड़ाई के लगभग चार गुना तक सीमित रखें। आंतरिक कोनों के लिए कटिंग टूल की त्रिज्या से थोड़ी बड़ी त्रिज्या का उपयोग करें। नुकीले कोनों के लिए छोटे टूल की आवश्यकता होती है, जिससे कटिंग धीमी हो जाती है और तनाव के कारण उभार उत्पन्न होते हैं। छेद के आकार को भी मानकीकृत करें। M3 थ्रेड्स के लिए 3.0 मिमी जैसे सामान्य व्यास का उपयोग करने से टूल बदलने की आवश्यकता कम हो जाती है और लागत कम रहती है। हर वह विशेषता जो प्रदर्शन, विश्वसनीयता या सुरक्षा में सुधार नहीं करती, उस पर पुनर्विचार करना चाहिए। सरल पुर्जे तेजी से मशीन होते हैं और उनमें खराबी की संभावना कम होती है।
असेंबली के लिए टॉलरेंस और उपयुक्तता
महत्वपूर्ण इंटरफेस के लिए जीडी एंड टी
सख्त टॉलरेंस से लागत बढ़ जाती है। हर जगह ±0.001″ की सटीकता लागू करने से ग्राइंडिंग ऑपरेशन और निरीक्षण का समय बढ़ जाता है, जबकि कार्यक्षमता में कोई सुधार नहीं होता। इस सटीकता को केवल उन हिस्सों के लिए रखें जिन्हें वास्तव में इसकी आवश्यकता है—जैसे बेयरिंग सीट, सीलिंग सतह और अलाइनमेंट पिन। गैर-महत्वपूर्ण हाउसिंग सतहों के लिए ±0.010″ का उपयोग करें। एक मेडिकल डिवाइस प्रोजेक्ट ने 50,000 यूनिट के उत्पादन में केवल सख्त टॉलरेंस को महत्वपूर्ण हिस्सों तक सीमित करके $18,000 की बचत की। अपने ड्राइंग पर इन्हें CTF (कार्यक्षमता के लिए महत्वपूर्ण) के रूप में चिह्नित करें ताकि मशीनिस्टों को पता चले कि उन्हें कहाँ ध्यान केंद्रित करना है।
बहु-सामग्री आवासों में ऊष्मीय विस्तार का प्रबंधन
धातु और प्लास्टिक अलग-अलग दर से फैलते हैं। कमरे के तापमान पर पूरी तरह फिट होने वाला आवरण शरीर के तापमान पर या नसबंदी के दौरान जाम हो सकता है या ढीला हो सकता है। टॉलरेंस स्टैकअप का विश्लेषण पहले ही कर लें। प्रोटोटाइप अक्सर इसलिए सफल होते हैं क्योंकि कुशल कारीगर पुर्जों को व्यक्तिगत रूप से समायोजित कर लेते हैं। उत्पादन इकाइयों को यह सुविधा नहीं मिलती। यदि आपके डिज़ाइन में एल्युमीनियम और पीईईके का संयोजन है, तो क्लीयरेंस गणना में उनकी अलग-अलग विस्तार दरों का ध्यान रखें। इससे फील्ड में होने वाली विफलताओं से बचा जा सकता है और आपके नियामक अनुपालन दस्तावेज़ सटीक बने रहते हैं।
प्रोटोटाइपिंग बनाम उत्पादन रन
तीव्र प्रोटोटाइपिंग के साथ पुनरावृत्ति डिजाइन
जटिल चिकित्सा उपकरणों के लिए आमतौर पर पाँच या उससे अधिक प्रोटोटाइप परीक्षणों की आवश्यकता होती है। प्रत्येक परीक्षण में किसी विशिष्ट चीज़ का परीक्षण किया जाना चाहिए—जैसे आकार, फिटिंग या निर्माण क्षमता। कम गुणवत्ता वाले 3D प्रिंटेड शेल से शुरुआत करें, फिर उत्पादन में उपयोग होने वाली सामग्रियों पर आगे बढ़ें। $50–$300 की लागत वाला एक कॉन्सेप्ट प्रोटोटाइप $5,000–$25,000 की लागत वाले टूलिंग संशोधन की जगह ले सकता है। इस गणितीय गणना से पता चलता है कि प्रोटोटाइप परीक्षण एक स्मार्ट निवेश है, न कि विलंब। चिकित्सा उपकरण उत्पादन के लिए, प्रत्येक चरण में दस्तावेजित परीक्षण आपके नियामक आवेदनों का समर्थन करता है।
उच्च मात्रा में उत्पादन को निरंतर गुणवत्ता के साथ समायोजित करना
उत्पादन के लिए किए जाने वाले परीक्षण, बड़े पैमाने पर उत्पादन शुरू करने से पहले अंतिम ज्यामिति की पुष्टि करते हैं। इन परीक्षणों पर $500 से $5,000 तक का खर्च आता है, लेकिन इनसे आपकी प्रक्रिया पूरी तरह प्रमाणित हो जाती है। असेंबली डिज़ाइन यहाँ महत्वपूर्ण है। एक कंपनी ने अपने हाउसिंग को सेल्फ-लोकेटिंग फीचर्स और स्नैप-फिट्स के साथ फिर से डिज़ाइन किया। असेंबली का समय प्रति यूनिट 12 मिनट से घटकर 3 मिनट से भी कम हो गया। पहले चरण की उत्पादन दर 78% से बढ़कर 96% हो गई। सही तरीके से किए गए प्रोटोटाइपिंग से उत्पादन तक पहुँचने का यही लाभ है। एक ऐसी कंपनी के साथ साझेदारी करें जो दोनों क्षेत्रों को समझती हो, और आपका बदलाव सुचारू रूप से होगा।
नोबल आपकी सीएनसी मेडिकल हाउसिंग संबंधी जरूरतों को कैसे पूरा करता है

हमारी विनिर्माण क्षमताएं
सीएनसी मिलिंग, टर्निंग और स्विस मशीनिंग
NOBLE आपके प्रोजेक्ट के लिए आवश्यक सभी मशीनिंग विधियों को एक ही स्थान पर उपलब्ध कराता है। हमारी CNC मिलिंग जटिल ज्यामितियों, बारीक विशेषताओं और विस्तृत सतह आकृति को आकार देती है, जो हाउसिंग घटकों के लिए आवश्यक हैं और जिनमें सटीक टॉलरेंस की आवश्यकता होती है। इसके साथ ही, हम कनेक्टर बॉडी और शाफ्ट जैसे बेलनाकार और घूर्णी रूप से सममित भागों के लिए CNC टर्निंग का उपयोग करते हैं। इनमें सटीक व्यास और चिकनी सतह की आवश्यकता होती है, और हमारे टर्निंग सेंटर ये दोनों ही गुण लगातार प्रदान करते हैं।
छोटे और पतले पुर्जों के लिए स्विस सीएनसी मशीनिंग सबसे बेहतरीन है। यह बारीक विशेषताओं वाले पतले दीवारों वाले पुर्जों के उच्च परिशुद्धता उत्पादन में सहायक है, जो इसे शल्य चिकित्सा उपकरणों और कॉम्पैक्ट चिकित्सा घटकों के लिए आदर्श बनाती है। हमारी मल्टी-एक्सिस सीएनसी मशीनिंग, जिसमें 5-एक्सिस सेंटर शामिल हैं, कम सेटअप में जटिल ज्यामितियों को संभव बनाती है। इसका मतलब है कि घुमावदार सतहें और कोणीय विशेषताएं पहली बार में ही सही बन जाती हैं।
इन-हाउस सरफेस फिनिशिंग और असेंबली
हम केवल मशीनिंग तक ही सीमित नहीं हैं। हमारी पोस्ट-प्रोसेसिंग और फिनिशिंग विकल्पों में एनोडाइजिंग, पाउडर कोटिंग और बीड ब्लास्टिंग शामिल हैं, जो टिकाऊपन, दिखावट और प्रदर्शन को बेहतर बनाते हैं। इन चरणों को स्वयं करने से कम बार काम सौंपना पड़ता है, कम समय में डिलीवरी होती है और अंतिम गुणवत्ता पर बेहतर नियंत्रण रहता है। हम असेंबली का काम भी संभालते हैं, इसलिए आपका सीएनसी मेडिकल हाउसिंग इंटीग्रेशन के लिए तैयार होकर आता है।
प्रमाणपत्र और गुणवत्ता आश्वासन
ISO 9001:2015 और ISO 13485:2016 का अनुपालन
चिकित्सा उपकरण उद्योग में गुणवत्ता कोई वैकल्पिक चीज़ नहीं है। NOBLE ISO 9001:2015 और ISO 13485:2016 प्रमाणपत्रों को बनाए रखता है। चिकित्सा उपकरण घटकों के लिए ISO 13485 प्रमाणन सबसे महत्वपूर्ण है। यह एक गुणवत्ता प्रबंधन ढांचा है जिसे विशेष रूप से चिकित्सा उपकरण निर्माण के लिए डिज़ाइन किया गया है। एक मशीनिंग आपूर्तिकर्ता के लिए, इस प्रमाणन को बनाए रखने का मतलब है कि गुणवत्ता प्रबंधन प्रणाली (QMS) का स्वतंत्र रूप से ऑडिट किया गया है और इसमें ट्रेसबिलिटी, जोखिम प्रबंधन और नियामक अनुपालन जैसी आवश्यकताओं को पूरा किया गया है। प्रमुख OEM आपूर्तिकर्ता अनुमोदन के लिए इसे एक आधारभूत मानक के रूप में मानते हैं।
दोनों मानकों में महत्वपूर्ण अंतर है। ISO 9001 सामान्य गुणवत्ता प्रबंधन को कवर करता है। ISO 13485 में ISO 14971 के अनुरूप अनिवार्य जोखिम प्रबंधन, उपकरण-विशिष्ट फाइलों के साथ डिज़ाइन नियंत्रण, डिवाइस हिस्ट्री रिकॉर्ड के साथ ट्रेसबिलिटी और उन चरणों के लिए प्रक्रिया सत्यापन शामिल है जहां आउटपुट का पूरी तरह से सत्यापन नहीं किया जा सकता है। इसमें दस्तावेजीकृत स्वच्छता विनिर्देश और शिकायत निवारण के साथ पोस्ट-मार्केट निगरानी की भी आवश्यकता होती है।
लेखापरीक्षाओं के लिए पता लगाने की क्षमता और दस्तावेज़ीकरण
हमारे द्वारा मशीनिंग किए गए प्रत्येक भाग की पूरी ट्रेसबिलिटी होती है। आपको ऐसे दस्तावेज़ मिलते हैं जो आपके नियामकीय आवेदनों और ऑडिट में सहायक होते हैं। सटीक मशीनिंग से महत्वपूर्ण विशेषताओं पर ±.0002″ की टॉलरेंस प्राप्त होती है, जिसकी पुष्टि CMM निरीक्षण द्वारा की जाती है। सटीकता का यह स्तर, उचित दस्तावेज़ीकरण के साथ, आपके अनुपालन मार्ग को सुगम बनाता है और रोगी सुरक्षा सुनिश्चित करता है।
डिजाइन से लेकर डिलीवरी तक: एक संपूर्ण सेवा भागीदार
डीएफएम अनुकूलन के लिए इंजीनियरिंग सहायता
हमारी इंजीनियरिंग टीम आपके डिज़ाइनों की प्रारंभिक समीक्षा करती है। हम डिज़ाइन से लेकर उत्पादन तक सहायता प्रदान करते हैं, जिसमें CAD ऑप्टिमाइज़ेशन और DFM विश्लेषण शामिल हैं। मशीनिंग से पहले निर्माण संबंधी समस्याओं का पता लगाने से समय और धन की बचत होती है। हम दीवार की मोटाई, ड्राफ्ट कोण और सहनशीलता को परिष्कृत करने में आपकी सहायता करते हैं ताकि आपके पुर्जे प्रदर्शन से समझौता किए बिना कुशलतापूर्वक मशीन किए जा सकें।
आपूर्ति श्रृंखला प्रबंधन और जस्ट-इन-टाइम डिलीवरी
चीन की अग्रणी निर्माता कंपनी के रूप में, नोबल उत्कृष्ट सेवा और पेशेवर मशीनिंग क्षमताओं का बेजोड़ संयोजन प्रदान करती है। हम ग्राहकों को कुशल प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन में सहायता करते हैं। हमारी आपूर्ति श्रृंखला प्रबंधन प्रणाली यह सुनिश्चित करती है कि सामग्री समय पर पहुंचे, और जस्ट-इन-टाइम डिलीवरी से आपकी उत्पादन लाइनें सुचारू रूप से चलती रहें। जैव अनुकूलता परीक्षण से लेकर अंतिम पैकेजिंग तक, हम हर छोटी-बड़ी बात का ध्यान रखते हैं ताकि आप अपने उपकरण को बाजार में उतारने पर पूरा ध्यान केंद्रित कर सकें।
सीएनसी मशीनिंग चिकित्सा उपकरणों के लिए बेजोड़ सटीकता, सामग्री की विविधता और दोहराव सुनिश्चित करती है। सफलता सावधानीपूर्वक प्रक्रिया और सामग्री के चयन पर निर्भर करती है। एल्युमीनियम 6061-T6 इमेजिंग हाउसिंग केस इस बात का प्रमाण है—प्रोटोटाइप सत्यापन का तब तक कोई महत्व नहीं था जब तक कि फिक्स्चर सपोर्ट और समर्पित निरीक्षण के माध्यम से उत्पादन में स्थिरता नहीं आई।
| महत्वपूर्ण उपलब्दियां | यह क्यों मायने रखता है |
| सामग्री पसंद है | इससे वजन, जंग प्रतिरोधकता और लागत प्रभावित होती है। |
| सहनशीलता नियंत्रण | महत्वपूर्ण विशेषताओं पर ±0.005 मिमी की सटीकता असेंबली संबंधी समस्याओं को रोकती है। |
| सतह परिष्करण | पैसिवेशन और एनोडाइजिंग जंग से सुरक्षा प्रदान करते हैं। |
ऐसे आपूर्तिकर्ता के साथ साझेदारी करें जो नियामक अनुपालन को समझता हो और संपूर्ण सहायता प्रदान करता हो। NOBLE जैसे विशेषज्ञों के साथ प्रारंभिक सहयोग जोखिमों को कम करता है और आपके चिकित्सा उपकरणों के लिए बाज़ार में आने का समय कम करता है। इस गाइड को अपने अगले प्रोजेक्ट में लागू करें। परामर्श या कोटेशन के लिए आज ही NOBLE से संपर्क करें—आपके उपकरण को ऐसी विनिर्माण गुणवत्ता मिलनी चाहिए जिस पर आप भरोसा कर सकें।
सीएनसी मेडिकल हाउसिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
किसी आवास को चिकित्सा उपयोग के लिए उपयुक्त बनाने वाले कारक क्या हैं?
इसे ISO 10993 जैसे जैव अनुकूलता परीक्षण पास करने होंगे। सामग्री को संक्षारण और नसबंदी चक्रों का सामना करने में सक्षम होना चाहिए। सटीक मापन संवेदनशील इलेक्ट्रॉनिक्स की सुरक्षा करते हैं। एक विश्वसनीय आपूर्तिकर्ता नियामक ऑडिट के लिए हर चरण का दस्तावेजीकरण करता है।
जटिल हाउसिंग के लिए कौन सी सीएनसी प्रक्रियाएं सबसे उपयुक्त हैं?
5-एक्सिस मिलिंग एक ही सेटअप में जटिल आकृतियों को आकार देती है। स्विस टर्निंग से छोटे बेलनाकार पुर्जे बनते हैं। ईडीएम से तेज आंतरिक कोने काटे जाते हैं। लेजर कटिंग पतली दीवारों के लिए कारगर है। प्रत्येक विधि चिकित्सा आवरणों की आवश्यकता के अनुसार सटीक माप प्रदान करती है।
मुझे सही सामग्री का चुनाव कैसे करना चाहिए?
अपनी नसबंदी विधि, मजबूती की आवश्यकता और बजट पर विचार करें। पीईईके ऑटोक्लेविंग के लिए उपयुक्त है। एल्युमीनियम 6061 हल्का और किफायती है। स्टेनलेस स्टील 316L जंग प्रतिरोधी है। टाइटेनियम प्रत्यारोपण योग्य चिकित्सा आवरणों के लिए सर्वोत्तम जैव अनुकूलता प्रदान करता है।
एक सीएनसी मशीनिंग पार्टनर के पास कौन-कौन से प्रमाणपत्र होने चाहिए?
चिकित्सा उपकरण निर्माण के लिए ISO 13485 प्रमुख मानक है। ISO 9001 सामान्य गुणवत्ता को कवर करता है। दोनों ही मानक ट्रेसबिलिटी, प्रक्रिया सत्यापन और नियामक अनुपालन के लिए उचित दस्तावेज़ीकरण सुनिश्चित करते हैं।
प्रोटोटाइप से उत्पादन तक पहुंचने में कितना समय लगता है?
प्रोटोटाइप 1-2 सप्ताह में भेज दिए जाते हैं। उत्पादन प्रक्रिया में जटिलता और मात्रा के आधार पर 4-8 सप्ताह लगते हैं। प्रारंभिक डीएफएम समीक्षा से समयसीमा में तेजी आती है। इन-हाउस फिनिशिंग सुविधा वाले साझेदार के साथ काम करने से डिलीवरी का समय और भी कम हो जाता है।
क्या आप उत्पादन के दौरान डिजाइन में बदलाव करने में मदद कर सकते हैं?
जी हां। सीएनसी मशीनिंग से नए टूलिंग के बिना त्वरित समायोजन संभव है। हम विनिर्माण क्षमता के लिए परिवर्तनों की समीक्षा पहले करते हैं। यह लचीलापन तब सहायक होता है जब परीक्षण में कोई समस्या सामने आती है या जब नियामकीय आवश्यकताएं बदलती हैं।







