
पीसीआर उपकरण के लिए आवरण बनाने का सबसे अच्छा तरीका क्या है ? यह इस बात पर निर्भर करता है कि आपको कितने उपकरणों की आवश्यकता है, वे कितने सटीक होने चाहिए, किस सामग्री का उपयोग करना है और सफाई कैसे करनी है। वैश्विक बाजार में 2033 तक हर साल 8.5% की वृद्धि होने की उम्मीद है, क्योंकि अधिक से अधिक लोगों को निदान परीक्षणों की आवश्यकता है। प्रयोगशालाओं को अपने दैनिक कार्यों के लिए विश्वसनीय मशीनों की आवश्यकता होती है। ओईएम के साथ काम करना और अच्छे डिज़ाइन विकल्प बहुत मायने रखते हैं। आवरण डिज़ाइन पर शुरू से ही काम करने से योग्यता परीक्षण पास करने में मदद मिलती है। जो आपूर्तिकर्ता हवा को अच्छी तरह से फ़िल्टर करते हैं और बैचों को ट्रैक करते हैं, उन्हें अनुमोदन मिलने की संभावना अधिक होती है। पीसीआर प्रक्रिया में सटीकता और सख्त स्वच्छता की आवश्यकता होती है। इन बिंदुओं को जानने से आपको सर्वोत्तम पीसीआर मशीन चुनने में मदद मिलती है। यह गाइड आपको डिज़ाइन से लेकर अंतिम आवरण तक, सही विधि चुनने के लिए एक स्पष्ट योजना प्रदान करता है।
पीसीआर उपकरण संलग्नक संबंधी आवश्यकताएँ
तापीय और रासायनिक प्रतिरोध के लिए सामग्री का चयन
पीसीआर उपकरण आवरणों के लिए थर्मोप्लास्टिक्स बनाम धातुएँ
सही सामग्री से ही उपकरण के आवरण की कार्यक्षमता निर्धारित होती है। पीसीआर मशीनें ताप चक्रण के दौरान ऊष्मा उत्पन्न करती हैं। पीसीआर उपकरण का आवरण इस ऊष्मा को बिना मुड़े या विकृत हुए सहन करने में सक्षम होना चाहिए। ऊष्मा-स्थिरता वाली सामग्रियां कई ताप चक्रों के बाद भी अपना आकार बनाए रखती हैं। ताप स्थिरीकरण और प्रभाव संशोधन यहाँ उपयोग की जाने वाली मुख्य तकनीकें हैं। ये सामग्रियां भंगुर होने और सतह पर क्षति होने से बचाती हैं। नीचे दी गई तालिका में सामान्य विकल्पों की तुलना की गई है।
| सामग्री | तापीय और रासायनिक प्रतिरोध गुण |
| एबीएस/पीसी मिश्रण | यह अधिक गर्मी सहन कर सकता है और टिकाऊ है; सामान्य स्वास्थ्य देखभाल वाइप्स के साथ अच्छी तरह काम करता है। |
| पॉली कार्बोनेट | प्रभाव के प्रति मजबूत; उच्च मोल्डिंग तनाव होने पर कुछ अल्कोहल के साथ इसमें दरार पड़ सकती है। |
| PPSU | यह स्टीम ऑटोक्लेव और कठोर सफाई को संभाल सकता है। |
| तिरछी | उच्च ताप और मजबूती की आवश्यकताओं के लिए उपयुक्त; रसायनों के प्रति बहुत अच्छी प्रतिरोधक क्षमता। |
| एल्युमीनियम | गर्मी फैलाने में मदद करता है; स्पर्श तापमान सीमा को पूरा करने के लिए इन्सुलेटिंग लाइनर का उपयोग किया जा सकता है। |
| स्टेनलेस स्टील | यह उन जगहों के लिए सबसे उपयुक्त है जहां उच्च स्थायित्व और बार-बार नसबंदी की आवश्यकता होती है। |
प्रत्येक सामग्री का एक अलग कार्य होता है। एल्युमीनियम जैसी धातुएँ ऊष्मा को फैलाने में मदद करती हैं। पीईईके जैसे थर्मोप्लास्टिक रसायनों का प्रतिरोध करते हैं। पीसीआर प्रक्रिया के लिए सामग्री का स्थिर प्रदर्शन आवश्यक है।
प्रयोगशाला अभिकर्मकों के प्रति रासायनिक प्रतिरोध का मूल्यांकन
प्रयोगशालाओं में तेज़ सफाई एजेंटों और विलायकों का उपयोग किया जाता है। आवरण सामग्री को इनका प्रतिरोध करना चाहिए। ABS/PC मिश्रण सामान्य स्वास्थ्य देखभाल वाइप्स के साथ अच्छी तरह काम करते हैं। पॉलीकार्बोनेट को तनाव दरारों से बचने के लिए सावधानीपूर्वक ढालना पड़ता है। PPSU स्टीम ऑटोक्लेव चक्रों को सहन कर सकता है। PEEK कठोर रसायनों का बहुत अच्छी तरह प्रतिरोध करता है। सही सामग्री उपकरण की सुरक्षा करती है। यह लंबी सेवा अवधि सुनिश्चित करती है। यह नैदानिक परिणामों की संवेदनशीलता और सटीकता को सीधे प्रभावित करता है।
पीसीआर उपकरण आवरणों के लिए प्रमुख डिजाइन संबंधी विचार
तापीय प्रबंधन और ऊष्मा अपव्यय रणनीतियाँ
पीसीआर कैबिनेट को पॉलीमरेज़ चेन रिएक्शन सेटअप के लिए एक नियंत्रित, संदूषण-मुक्त वातावरण प्रदान करने के लिए डिज़ाइन किया गया है, जिसमें थर्मल स्थिरता और वायुजनित कण नियंत्रण दोनों को संबोधित करने वाली विशेषताएं शामिल हैं।
उच्च-थ्रूपुट पीसीआर मशीनें संचालन के दौरान अधिक गर्मी उत्पन्न करती हैं। आवरण को इसे अच्छी तरह से प्रबंधित करना आवश्यक है। पर्यावरण नियंत्रण प्रणालियों में सटीक सेंसर शामिल होते हैं। ये सेंसर तापमान और आर्द्रता की निरंतर जाँच और समायोजन करते हैं। इससे नमूनों को खराब होने से बचाया जा सकता है। एक तेज़ पीसीआर मशीन कम समय में ही और भी अधिक गर्मी उत्पन्न करती है। आवरण के डिज़ाइन में इसका ध्यान रखना आवश्यक है। बेहतर तापीय प्रबंधन पीसीआर तकनीक के प्रदर्शन को स्थिर बनाए रखता है।
चिकनी, छिद्रहीन सतहों के साथ संदूषण को कम करना
निदान के लिए संदूषण नियंत्रण अत्यंत महत्वपूर्ण है। पीसीआर कैबिनेट 0.3 माइक्रोन जितने छोटे कणों को 99.99% तक हटा देता है। HEPA फिल्ट्रेशन हवा में मौजूद संदूषकों के विरुद्ध एक रोगाणु-रहित अवरोध बनाता है। 254nm तरंगदैर्ध्य पर यूवी नसबंदी रोगाणुओं को प्रभावी ढंग से नष्ट कर देती है। ऋणात्मक दाब प्रवणता कार्य क्षेत्र में बाहरी हवा के प्रवेश को रोकती है। चिकनी आंतरिक सतहों के कारण संदूषण के लिए कोई स्थान नहीं बचता है। इससे सफाई आसान हो जाती है। आवरण में ये सभी विशेषताएं होनी चाहिए। यह आणविक निदान और आनुवंशिक परीक्षण अनुप्रयोगों के लिए आवश्यक है। यहां तक कि एक पोर्टेबल पीसीआर मशीन को भी इन संदूषण नियंत्रणों की आवश्यकता होती है। ये डीएनए नमूनों को खराब होने से बचाते हैं।
चिकित्सा उपकरण आवरणों के लिए नियामक मानक
आईएसओ 13485 अनुपालन
निर्माताओं को गुणवत्ता प्रबंधन मानकों का पालन करना चाहिए। ISO 13485 चिकित्सा उपकरण गुणवत्ता प्रणालियों को कवर करता है। अनुपालन से उत्पाद की गुणवत्ता स्थिर बनी रहती है। यह नैदानिक निदान और जीनोमिक्स अनुप्रयोगों में सहायक है। प्रमाणन गुणवत्ता के प्रति प्रतिबद्धता को दर्शाता है। प्रयोगशालाएँ प्रमाणित आपूर्तिकर्ताओं की तलाश करती हैं। एक प्रमाणित भागीदार निदान प्रयोगशालाओं को उपकरण चुनने में विश्वास दिलाता है।
आईईसी 61010-2-101 सुरक्षा आवश्यकताएँ
IEC 61010-2-101 विशेष रूप से इन विट्रो डायग्नोस्टिक उपकरणों को कवर करता है। इसमें पीसीआर मशीनें भी शामिल हैं। यह मानक विद्युत सुरक्षा, यांत्रिक खतरों और ऊष्मीय सुरक्षा को कवर करता है। डायग्नोस्टिक उपकरणों के लिए जोखिम मूल्यांकन आवश्यक है। ISO 10993 के अनुसार जैव अनुकूलता परीक्षण उन सीलों पर लागू होता है जो नमूनों के संपर्क में आती हैं। नसबंदी सत्यापन यह सुनिश्चित करता है कि संलग्न सामग्री सामान्य विधियों को सहन कर सकती है। ये आवश्यकताएं संचालकों की सुरक्षा करती हैं। ये डायग्नोस्टिक प्रयोगशालाओं में विश्वसनीय परीक्षण सुनिश्चित करती हैं। परीक्षण की दक्षता मशीन के स्थिर संचालन पर निर्भर करती है। डीएनए प्रवर्धन के लिए सटीक ऊष्मीय नियंत्रण आवश्यक है। प्रत्येक परीक्षण के लिए संवेदनशीलता महत्वपूर्ण है।
पीसीआर उपकरण आवरण निर्माण प्रक्रियाओं
थर्मल साइक्लिंग मशीनों के लिए आवरण बनाने के चार मुख्य तरीके हैं। प्रत्येक विधि अलग-अलग आवश्यकताओं के लिए सबसे उपयुक्त है, जैसे कि आपको कितने पुर्जों की आवश्यकता है, उनकी सटीकता कितनी होनी चाहिए और उन्हें कितना साफ रखना चाहिए। सीएनसी मशीनिंग, 3डी प्रिंटिंग, इंजेक्शन मोल्डिंग और शीट मेटल फैब्रिकेशन, इन सभी की अपनी-अपनी खूबियां हैं। नीचे दी गई तालिका दर्शाती है कि ये प्रक्रियाएं विभिन्न प्रकार के आवरणों के उपयोग के लिए कैसे उपयुक्त हैं।
| निर्माण प्रक्रिया | मुख्य उप-प्रक्रियाएँ | पीसीआर उपकरण आवरणों में विशिष्ट अनुप्रयोग |
| सीएनसी मशीनिंग | उच्च परिशुद्धता वाली कटाई, सटीक मापदंड | उपकरण फ्रेम, माउंटिंग प्लेट, सटीक ब्रैकेट, ऊष्मा अपव्यय घटक |
| शीट धातु निर्माण | लेजर कटिंग, सीएनसी बेंडिंग, वेल्डिंग, दिलचस्प | आवरण पैनल, संरचनात्मक आवरण, प्रयोगशाला उपकरण आवरण |
| इंजेक्शन मोल्डिंग | मोल्ड डिजाइन, उच्च दबाव सामग्री इंजेक्शन | उच्च मात्रा वाले कवर, आवरण, आंतरिक घटक |
| 3D मुद्रण | परत-दर-परत योगात्मक निक्षेपण | प्रोटोटाइप, कस्टम ब्रैकेट, जटिल आंतरिक ज्यामिति |
प्रोटोटाइपिंग और कम मात्रा वाली प्रक्रियाएं (सीएनसी और 3डी प्रिंटिंग)
सटीक माप और जटिल ज्यामितियों के लिए सीएनसी मशीनिंग
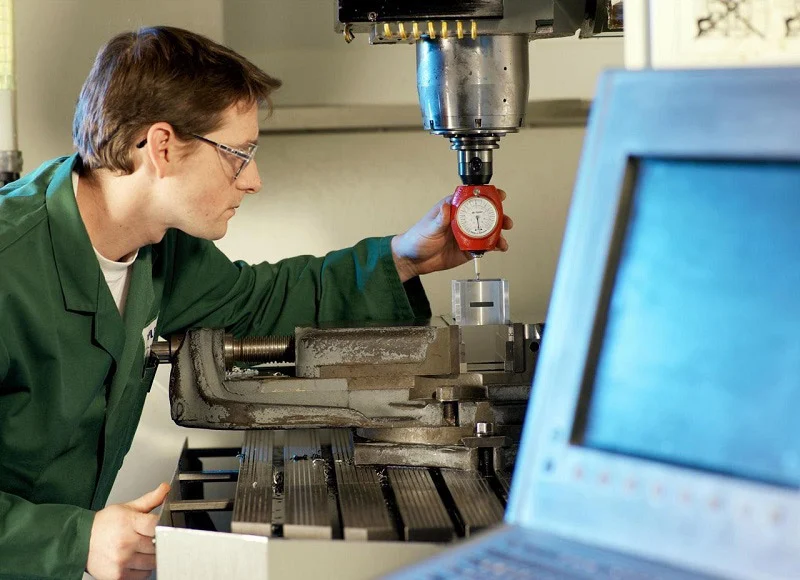
सीएनसी मशीनिंग एल्यूमीनियम, स्टेनलेस स्टील या इंजीनियरिंग प्लास्टिक के ठोस ब्लॉकों से सामग्री को काटकर अलग करती है। यह विधि अत्यंत सटीक आयाम प्रदान करती है। उपकरण फ्रेम और माउंटिंग प्लेटों को इस प्रकार की परिशुद्धता की आवश्यकता होती है। ऊष्मा फैलाने वाले पुर्जे भी सीएनसी द्वारा प्राप्त की जा सकने वाली सटीक सहनशीलता से लाभान्वित होते हैं। यह प्रक्रिया जटिल आकृतियों को भी संभाल सकती है जिन्हें अन्य विधियों के लिए संभालना मुश्किल होता है। सीएनसी मशीनिंग से प्राप्त सतह की फिनिशिंग बिना अधिक अतिरिक्त काम के क्लीनरूम की आवश्यकताओं को पूरा करती है। कम मात्रा में उत्पादन के लिए, सीएनसी बिना किसी टूलिंग लागत के तेजी से परिणाम प्रदान करती है। प्रत्येक पुर्जे की लागत मोल्डेड पुर्जों से अधिक होती है, लेकिन मोल्ड के लिए अग्रिम भुगतान न करने के कारण यह कुछ सौ इकाइयों से कम मात्रा के लिए एक अच्छा विकल्प है। सामग्री की बर्बादी एक चिंता का विषय है, लेकिन चिप्स के पुनर्चक्रण से कुछ हद तक मदद मिलती है।
तीव्र पुनरावृति और अनुकूलित डिजाइनों के लिए 3डी प्रिंटिंग
3D प्रिंटिंग डिजिटल मॉडल से परत दर परत पुर्जे बनाती है। यह तकनीक जटिल आकृतियाँ बनाने में माहिर है, जो सामान्य मशीनिंग से संभव नहीं हैं। एक सामान्य डेस्कटॉप प्रिंटर की कीमत $379 से $3,440 के बीच होती है, इसलिए यह अनुसंधान कार्यों के लिए किफायती है। CAD मॉडल से 0.2 mm से कम विचलन के साथ 0.2 mm की परत ऊँचाई अधिकांश प्रोटोटाइप के लिए उपयुक्त है। ABS फिलामेंट से काले, अपारदर्शी और मजबूत पुर्जे बनते हैं, जो एनक्लोजर परीक्षण के लिए अच्छे होते हैं। डिज़ाइन टीमें नए संस्करणों को जल्दी से आज़मा सकती हैं और अपडेटेड पुर्जों को रातोंरात प्रिंट कर सकती हैं। यह गति विकास चक्र को काफी तेज कर देती है। कस्टम ब्रैकेट और आंतरिक होल्डर डिज़ाइन की स्वतंत्रता का लाभ उठाते हैं। हालांकि, प्रिंट किए गए पुर्जों की सतह की गुणवत्ता मशीनिंग से बने पुर्जों जैसी नहीं होती। सतहों को क्लीनरूम के लिए तैयार करने के लिए सैंडिंग और सीलिंग जैसे अतिरिक्त चरणों की आवश्यकता होती है। यह तकनीक प्रोटोटाइप और बहुत कम मात्रा के उत्पादन के लिए सबसे उपयुक्त है, बड़े पैमाने पर उत्पादन के लिए नहीं।
इंजेक्शन मोल्डिंग के साथ उच्च मात्रा में उत्पादन
बड़े पैमाने पर भी एकसमान गुणवत्ता और कम प्रति इकाई लागत
इंजेक्शन मोल्डिंग में गर्म पिघले हुए प्लास्टिक को उच्च दबाव में स्टील के सांचे में डाला जाता है। इस प्रक्रिया से एक जैसे पुर्जे आश्चर्यजनक रूप से एकरूपता के साथ बनते हैं। एक बार सांचा बन जाने के बाद, प्रति पुर्जे की लागत काफी कम हो जाती है। हजारों की संख्या में उत्पादन होने के कारण यह सबसे किफायती विकल्प है। ढाले गए पुर्जों की सतह चिकनी और छिद्ररहित होती है, जो संदूषण को रोकती है। यह आणविक निदान उपकरणों के लिए बहुत महत्वपूर्ण है। इंजेक्शन मोल्डिंग की पुनरावृत्ति क्षमता का अर्थ है कि प्रत्येक आवरण समान विशिष्टताओं को पूरा करता है। जब आयाम लगभग समान रहते हैं, तो गुणवत्ता नियंत्रण आसान हो जाता है। स्थिर डिजाइन वाली स्थापित पीसीआर मशीनों के लिए, इंजेक्शन मोल्डिंग सर्वोत्तम दीर्घकालिक मूल्य प्रदान करती है।
प्रारंभिक टूलिंग निवेश और मोल्ड डिजाइन संबंधी विचार
इंजेक्शन मोल्डिंग के लिए शुरुआती टूलिंग लागत बहुत अधिक होती है। स्टील के मोल्ड की कीमत हजारों डॉलर में होती है और इन्हें बनाने में हफ्तों लग जाते हैं। मोल्ड डिजाइन में ड्राफ्ट एंगल, दीवार की मोटाई और गेट की स्थिति का ध्यान रखना आवश्यक है। खराब मोल्ड डिजाइन से विकृति, धंसाव के निशान या शॉर्ट शॉट जैसी समस्याएं हो सकती हैं। सामग्री का चुनाव मोल्ड डिजाइन को काफी प्रभावित करता है। पीसीआर अनुप्रयोगों के लिए हीट-स्टेबिलाइज्ड ग्रेड के लिए उच्च मोल्ड तापमान की आवश्यकता हो सकती है। टूलिंग में निवेश करने का निर्णय उत्पाद डिजाइन पर विश्वास पर निर्भर करता है। मोल्ड बनने के बाद डिजाइन में बदलाव करना महंगा पड़ता है। अधिकांश निर्माता इंजेक्शन मोल्डिंग शुरू करने से पहले पूरी तरह से प्रोटोटाइपिंग करते हैं। इसका लाभ प्रति पार्ट कम लागत और उत्पादन शुरू होने के बाद उच्च थ्रूपुट के रूप में मिलता है।
संरचनात्मक आवरणों के लिए शीट मेटल निर्माण
मजबूत फ्रेम बनाने के लिए कटिंग, बेंडिंग और वेल्डिंग
शीट मेटल फैब्रिकेशन की शुरुआत सपाट धातु की चादरों से होती है। लेजर कटिंग से सटीक रूपरेखा तैयार की जाती है। सीएनसी बेंडिंग द्वारा सामग्री को त्रि-आयामी आकार दिया जाता है। वेल्डिंग द्वारा स्थायी संयोजन के लिए खंडों को जोड़ा जाता है। यह प्रक्रिया मजबूत फ्रेम बनाती है जो यांत्रिक तनाव को सहन कर सकते हैं। स्टेनलेस स्टील और एल्युमीनियम आम विकल्प हैं। ये सामग्रियां उत्कृष्ट स्थायित्व और ताप प्रतिरोध प्रदान करती हैं। शीट मेटल के आवरण पीसीआर तकनीक की तापीय आवश्यकताओं को बखूबी पूरा करते हैं। यह प्रक्रिया मध्यम मात्रा के उत्पादन के लिए उपयुक्त है जहां इंजेक्शन मोल्डिंग टूलिंग लाभदायक नहीं होती। फैब्रिकेशन में लगने वाला समय मोल्ड निर्माण की तुलना में कम होता है। संरचनात्मक मजबूती के कारण यह विधि बड़े उपकरणों के लिए आदर्श है जिन्हें कठोर सहारे की आवश्यकता होती है।
हार्डवेयर और विद्युतचुंबकीय परिरक्षण का एकीकरण
शीट मेटल के आवरणों में हार्डवेयर लगाना आसान होता है। रिवेट्स और फास्टनर्स की मदद से कंपोनेंट्स को सीधे फ्रेम से जोड़ा जा सकता है। धातु स्वयं विद्युत चुम्बकीय परिरक्षण प्रदान करती है, जो संवेदनशील इलेक्ट्रॉनिक्स को हस्तक्षेप से बचाती है। यह उन डायग्नोस्टिक उपकरणों के लिए महत्वपूर्ण है जिन्हें सिग्नल की गुणवत्ता बनाए रखने की आवश्यकता होती है। असेंबली बिंदुओं पर अतिरिक्त परिरक्षण गैस्केट लगाए जा सकते हैं। सतह को परिष्कृत करने के विकल्पों में पाउडर कोटिंग, सैंडब्लास्टिंग और ब्रशिंग शामिल हैं। ये उपचार संक्षारण प्रतिरोध और क्लीनरूम अनुपालन को बेहतर बनाते हैं। संरचनात्मक मजबूती और परिरक्षण का संयोजन शीट मेटल को कई अनुप्रयोगों के लिए एक बहुमुखी विकल्प बनाता है। पोर्टेबल पीसीआर मशीन डिज़ाइन अक्सर परिवहन के दौरान स्थायित्व के लिए इस दृष्टिकोण का उपयोग करते हैं।
इन प्रक्रियाओं का चुनाव उत्पादन मात्रा, सटीकता की आवश्यकता और बजट सीमाओं पर निर्भर करता है। प्रोटोटाइपिंग के लिए 3D प्रिंटिंग और CNC मशीनिंग उपयुक्त हैं। बड़े पैमाने पर उत्पादन के लिए इंजेक्शन मोल्डिंग की आवश्यकता होती है। संरचनात्मक आवश्यकताओं के लिए शीट मेटल फैब्रिकेशन का उपयोग किया जाता है। कई निर्माता प्रक्रियाओं को मिलाकर उपयोग करते हैं, सटीक पुर्जों के लिए CNC और मुख्य आवरण के लिए शीट मेटल का उपयोग करते हैं। यह मिश्रित दृष्टिकोण लागत, गुणवत्ता और प्रदर्शन में संतुलन बनाए रखता है। प्रत्येक प्रक्रिया को समझने से OEM को अपनी विशिष्ट उपकरण आवश्यकताओं के लिए सोच-समझकर निर्णय लेने में मदद मिलती है।
पीसीआर उपकरण आवरणों के लिए प्रक्रिया तुलना
लागत, लीड टाइम और स्केलेबिलिटी
प्रत्येक प्रक्रिया के लिए प्रारंभिक निवेश बनाम प्रति-भाग लागत
प्रत्येक विधि की लागत चुनाव को प्रभावित करती है। चारों प्रक्रियाओं के लिए सेटअप लागत और प्रति भाग लागत में बहुत अंतर होता है।
| प्रक्रिया | सेटअप/टूलिंग लागत | प्रति इकाई लागत (कम मात्रा) | प्रति इकाई लागत (उच्च मात्रा) |
| 3D मुद्रण | न्यूनतम (बिना किसी उपकरण के) | मध्यम | मध्यम |
| इंजेक्शन मोल्डिंग | उच्च (कस्टम मोल्ड $10 से अधिक) | बहुत ऊँचा | बहुत कम |
| सीएनसी मशीनिंग | मध्यम (प्रोग्रामिंग और फिक्स्चर) | मध्यम | मध्यम से निम्न |
| कास्टिंग/पारंपरिक | उच्च (डाई या मोल्ड) | हाई | निम्न |
शीट मेटल फैब्रिकेशन और सीएनसी मशीनिंग में कस्टम जिग्स और ऑपरेटर के समय के कारण सेटअप लागत मध्यम होती है। 3डी प्रिंटिंग में किसी टूलिंग की आवश्यकता नहीं होती है। इंजेक्शन मोल्डिंग में सबसे अधिक शुरुआती निवेश की आवश्यकता होती है, जिसमें कोई भी पार्ट बनाने से पहले कस्टम मोल्ड की कीमत 10,000 डॉलर से अधिक हो जाती है। यह निवेश तभी सार्थक है जब आप बड़ी संख्या में पार्ट बनाते हैं। कम मात्रा में उत्पादन में मोल्ड की लागत कुछ ही पार्टों पर विभाजित हो जाती है, इसलिए प्रत्येक पार्ट पर टूलिंग की लागत अधिक होती है। अधिक मात्रा में उत्पादन में यह लागत हजारों पार्टों पर विभाजित हो जाती है, इसलिए प्रति पार्ट कीमत काफी कम हो जाती है।
प्रोटोटाइप और उत्पादन के लिए सामान्य लीड टाइम
3D प्रिंटिंग के लिए प्रोटोटाइप का समय सबसे कम होता है। अंतिम डिज़ाइन तैयार होने के कुछ ही दिनों में 3D प्रिंटेड एनक्लोजर भेजा जा सकता है। प्रोग्रामिंग के कारण CNC मशीनिंग में थोड़ा अधिक समय लगता है। दोनों ही तरीकों से मोल्ड बनाने में लगने वाले हफ्तों का समय बच जाता है। उत्पादन शुरू होने पर समयसीमा बदल जाती है। इंजेक्शन मोल्डिंग में मोल्ड डिज़ाइन, स्टील कटिंग और ट्रायल शॉट्स की आवश्यकता होती है। पूर्ण उत्पादन से पहले इसमें कई सप्ताह लग सकते हैं। शीट मेटल फैब्रिकेशन बीच की प्रक्रिया है। लेजर कटिंग और CNC बेंडिंग को सेटअप करने में समय लगता है, लेकिन फिर ये तेजी से काम करते हैं। लॉन्च की योजना बना रहे OEMs को इन समयसीमाओं पर विचार करना चाहिए। एक तेज़ PCR मशीन प्रोजेक्ट, जिसका शेड्यूल सीमित है, 3D प्रिंटेड प्रोटोटाइप से शुरू हो सकता है। डिज़ाइन स्थिर होने पर इंजेक्शन मोल्डिंग पर स्विच किया जा सकता है। यह चरणबद्ध दृष्टिकोण गति और दीर्घकालिक लागत के बीच संतुलन बनाता है।
परिशुद्धता, सहनशीलता और सतह की फिनिश
सीएनसी बनाम इंजेक्शन मोल्डिंग के साथ सटीक सहनशीलता प्राप्त करना
चारों प्रक्रियाओं में से, सीएनसी मशीनिंग आकार पर सबसे सटीक नियंत्रण प्रदान करती है। कटिंग टूल्स सटीक रूप से सामग्री हटाते हैं। इंस्ट्रूमेंट फ्रेम और माउंटिंग प्लेट्स अपनी सटीक स्थिति बनाए रखते हैं। यह सटीकता पीसीआर मशीनों के लिए महत्वपूर्ण है जो ऑप्टिकल पार्ट्स या हीटिंग एलिमेंट्स को अलाइन करती हैं। इंजेक्शन मोल्डिंग में भी मोल्ड के सिद्ध होने के बाद सटीक टॉलरेंस प्राप्त होते हैं। यह मोल्ड कैविटी की हूबहू नकल करता है। लंबे उत्पादन चक्रों में पार्ट-टू-पार्ट भिन्नता कम रहती है। मोल्ड सिकुड़न इसे कठिन बना देती है। ठंडा होने पर प्रत्येक सामग्री अलग-अलग तरह से सिकुड़ती है। मोल्ड डिजाइनरों को इसका ध्यान रखना चाहिए। सीएनसी मशीनिंग सिकुड़न की समस्याओं से बचाती है। कटिंग एक ठोस ब्लॉक से सामग्री हटाती है, इसलिए आयाम सीएडी मॉडल के अनुरूप रहते हैं। महत्वपूर्ण अलाइनमेंट के लिए, सीएनसी अक्सर बेहतर साबित होती है। एकसमान आकार वाले अधिक मात्रा में उत्पादित पार्ट्स के लिए, इंजेक्शन मोल्डिंग कम लागत पर समान सटीकता प्रदान करती है।
3डी प्रिंटेड पार्ट्स के लिए पोस्ट-प्रोसेसिंग आवश्यकताएँ
क्लीनरूम में उपयोग करने से पहले 3D प्रिंटेड पार्ट्स पर अतिरिक्त काम करना पड़ता है। लेयरिंग लाइनों के कारण हर सतह पर छोटी-छोटी धारियाँ बन जाती हैं। ये धारियाँ गंदगी जमा कर लेती हैं और इन्हें साफ करना मुश्किल होता है। सैंडिंग से सतह चिकनी हो जाती है, लेकिन इसमें समय लगता है। सीलिंग से छेद भर जाते हैं। कुछ सामग्रियों के लिए वेपर स्मूथिंग एक और विकल्प है। हर चरण में श्रम और लागत बढ़ती है। अंतिम सतह लगभग मशीनीकृत या मोल्डेड पार्ट्स जितनी अच्छी होती है, लेकिन बिल्कुल वैसी नहीं। प्रोटोटाइप के लिए, यह समझौता ठीक रहता है। उत्पादन के लिए बने उपकरणों में, अतिरिक्त चरणों के कारण 3D प्रिंटिंग का लागत लाभ कम हो जाता है। डिज़ाइन टीमों को अपने बजट और शेड्यूल में पोस्ट-प्रोसेसिंग को शामिल करना चाहिए। जिस प्रिंटेड पार्ट को बहुत अधिक फिनिशिंग की आवश्यकता होती है, उसकी लागत मशीनीकृत पार्ट से अधिक हो सकती है।
सामग्री अनुकूलता और विनियामक अनुपालन
ISO 13485-ग्रेड सामग्री के लिए कौन सी प्रक्रियाएं सबसे उपयुक्त हैं?
ISO 13485 प्रमाणन के लिए सामग्री की दस्तावेजी ट्रैकिंग आवश्यक है। रेज़िन या धातु के प्रत्येक बैच को आपूर्तिकर्ता से लेकर तैयार उत्पाद तक ट्रैक किया जाना चाहिए। CNC मशीनिंग और इंजेक्शन मोल्डिंग इसे अच्छी तरह से संभालते हैं। सामग्री आपूर्तिकर्ता प्रत्येक लॉट के साथ विश्लेषण प्रमाणपत्र प्रदान करते हैं। शीट मेटल फैब्रिकेशन एल्यूमीनियम और स्टेनलेस स्टील के लिए इसी तरह की ट्रैकिंग प्रदान करता है। 3D प्रिंटिंग में अधिक चुनौतियाँ हैं। आपूर्तिकर्ताओं और बैचों के बीच रेज़िन के फ़ॉर्मूले बदलते रहते हैं। एडिटिव मैन्युफैक्चरिंग उद्योग में दस्तावेज़ीकरण मानक बहुत भिन्न होते हैं। कुछ फिलामेंट और रेज़िन निर्माता अब पूर्ण ट्रैकिंग के साथ मेडिकल-ग्रेड सामग्री प्रदान करते हैं। लेकिन पारंपरिक विधियों की तुलना में ये विकल्प अभी भी सीमित हैं। प्रयोगशालाओं और निदान उपकरण निर्माताओं को प्रक्रिया चुनने से पहले सामग्री दस्तावेज़ीकरण की जाँच करनी चाहिए। पीसीआर उपकरण का आवरण उसके अंदर मौजूद उपकरण के समान गुणवत्ता मानकों को पूरा करना चाहिए।
चिकित्सा उपयोग के लिए अंतिम आवरण को प्रमाणित करना
अंतिम प्रमाणन के लिए सही सामग्री का चयन ही पर्याप्त नहीं है। संपूर्ण आवरण को सुरक्षा और प्रदर्शन परीक्षणों में उत्तीर्ण होना आवश्यक है। आईईसी 61010-2-101 आईवीडी उपकरणों के लिए विद्युत, यांत्रिक और तापीय सुरक्षा आवश्यकताओं को कवर करता है। आईएसओ 10993 के अनुसार जैव अनुकूलता परीक्षण नमूनों के संपर्क में आने वाली किसी भी सतह पर लागू होता है। नसबंदी सत्यापन यह सुनिश्चित करता है कि आवरण सामान्य सफाई विधियों से सुरक्षित रहे। प्रत्येक विनिर्माण प्रक्रिया प्रमाणन को अलग-अलग तरीके से प्रभावित करती है। इंजेक्शन मोल्डिंग से एकसमान पुर्जे बनते हैं जिनका परीक्षण पूर्वानुमानित रूप से होता है। सीएनसी मशीनिंग धातु के पुर्जों के लिए समान स्थिरता प्रदान करती है। 3डी मुद्रित पुर्जों के लिए अतिरिक्त सत्यापन की आवश्यकता होती है। परत आसंजन और सतह सरंध्रता निर्माण के दौरान बदलती रहती है। इससे प्रमाणन कठिन हो जाता है। शीट मेटल निर्माण से मजबूत और दोहराने योग्य परिणाम मिलते हैं। प्रक्रिया का चुनाव सीधे तौर पर प्रमाणन की सुगमता को प्रभावित करता है। चिकित्सा उपकरण विनिर्माण में अनुभव रखने वाला भागीदार इसमें मार्गदर्शन कर सकता है। उनकी विशेषज्ञता असफल परीक्षणों और महंगे पुनर्निर्माण के जोखिम को कम करती है।
तुलना से पता चलता है कि कोई एक तरीका सबसे अच्छा नहीं है। हर प्रक्रिया अलग-अलग ज़रूरतों को पूरा करती है। प्रोटोटाइपिंग के लिए 3D प्रिंटिंग और CNC मशीनिंग सबसे उपयुक्त हैं। बड़े पैमाने पर उत्पादन के लिए इंजेक्शन मोल्डिंग ज़रूरी है। संरचनात्मक ज़रूरतों के लिए शीट मेटल उपयुक्त है। कई निर्माता सर्वोत्तम परिणाम के लिए प्रक्रियाओं को मिलाकर उपयोग करते हैं। CNC मशीनिंग से बने सटीक पुर्जे शीट मेटल के आवरण में फिट हो जाते हैं। इंजेक्शन मोल्डिंग से बने आवरण असेंबली को सुरक्षा प्रदान करते हैं। यह मिश्रित दृष्टिकोण PCR मशीनों को अधिक सटीक बनाता है और साथ ही लागत को भी नियंत्रित करता है। निदान परिणामों की संवेदनशीलता उपकरण के स्थिर प्रदर्शन पर निर्भर करती है। यह प्रदर्शन सही आवरण से शुरू होता है। प्रयोगशालाओं में कार्य क्षमता विश्वसनीय मशीनों पर निर्भर करती है। दक्षता में वृद्धि सही विनिर्माण मार्ग चुनने से होती है। सामग्री से लेकर प्रक्रिया तक, हर निर्णय अंतिम उत्पाद को आकार देता है। जो OEM इन बातों को समझते हैं, वे अपने PCR उपकरणों के लिए बेहतर विकल्प चुनते हैं।
निर्णय लेने का ढांचा
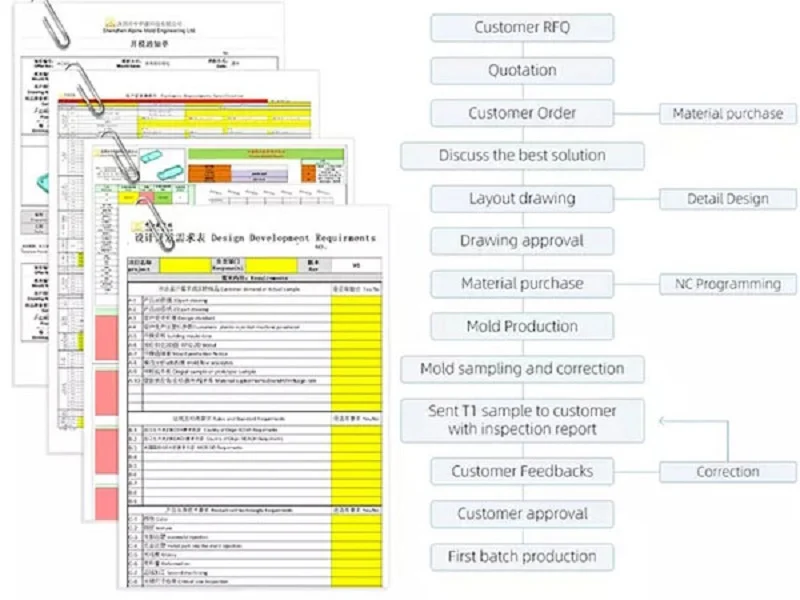
पीसीआर उपकरण के आवरण के लिए सही निर्माण प्रक्रिया का चुनाव करने के लिए एक स्पष्ट रूपरेखा का पालन करना आवश्यक है। सही उपकरण का चुनाव आपकी विशिष्ट परियोजना पर निर्भर करता है। ये तीन चरण तकनीकी आवश्यकताओं को एक ठोस निर्णय में परिवर्तित करते हैं। इनमें मात्रा, सटीकता और बजट शामिल हैं। प्रत्येक चरण विकल्पों को सीमित करता है। परिणामस्वरूप, आगे बढ़ने का एक स्पष्ट मार्ग मिलता है।
चरण 1: अपनी उत्पादन मात्रा निर्धारित करें
कम, मध्यम और उच्च मात्रा की सीमाएँ निर्धारित करना
पहला चरण एक सरल प्रश्न का उत्तर देता है। आपको कितनी इकाइयों की आवश्यकता है? कम मात्रा में प्रोटोटाइप और छोटे पैमाने पर उत्पादन शामिल होता है, जिसके लिए 3D प्रिंटिंग और CNC मशीनिंग उपयुक्त हैं। इनमें बड़े प्रारंभिक निवेश की आवश्यकता नहीं होती है। मध्यम मात्रा शीट मेटल फैब्रिकेशन और उन्नत CNC के लिए उपयुक्त है। उच्च मात्रा में इंजेक्शन मोल्डिंग सबसे अच्छा विकल्प बन जाता है। मोल्ड की प्रारंभिक लागत अधिक होती है, लेकिन प्रति भाग लागत बहुत कम हो जाती है। यह उच्च-थ्रूपुट प्रयोगशालाओं में उपयोग की जाने वाली PCR मशीनों के लिए महत्वपूर्ण है। आपकी उत्पादन लाइन का थ्रूपुट परीक्षण की मांग के अनुरूप होना चाहिए। एक केंद्रीय निदान प्रयोगशाला के लिए PCR प्रणाली को उच्च मात्रा की आवश्यकता होती है। एक अनुसंधान प्रोटोटाइप को कम मात्रा की आवश्यकता होती है। यह चरण अकेले ही किसी भी PCR परियोजना के लिए कई विकल्पों को समाप्त कर देता है। मात्रा की सीमा निश्चित नहीं है। यह भाग की जटिलता के आधार पर बदलती रहती है। मुख्य बात ब्रेक-ईवन बिंदु की गणना करना है। यह वह बिंदु है जहां प्रति भाग कम लागत से टूलिंग लागत की भरपाई हो जाती है।
चरण 2: परिशुद्धता और जटिलता की आवश्यकताओं का मूल्यांकन करें
किसी प्रक्रिया के लिए ज्यामिति और सहनशीलता संबंधी आवश्यकताओं का मिलान करना
दूसरे चरण में पुर्जे की जांच की जाती है। इसका आकार कैसा होना चाहिए? यह कितना सटीक होना चाहिए? पीसीआर उपकरणों के लिए सटीकता अनिवार्य है। थर्मल चक्र की सटीकता पुर्जे की फिटिंग पर निर्भर करती है। नैदानिक परीक्षण की संवेदनशीलता स्थिर संरेखण पर निर्भर करती है। सीएनसी मशीनिंग से सबसे सटीक टॉलरेंस प्राप्त होते हैं। महत्वपूर्ण माउंटिंग बिंदुओं के लिए यह सबसे अच्छा पीसीआर मशीन विकल्प है। 3डी प्रिंटिंग जटिल आंतरिक आकृतियों को संभालती है। कूलिंग चैनल और कस्टम ब्रैकेट आसानी से प्रिंट किए जा सकते हैं। लेकिन सतह की फिनिश खुरदरी होती है। पोस्ट-प्रोसेसिंग में समय और लागत बढ़ जाती है। इंजेक्शन मोल्डिंग से एक चिकनी, दोहराने योग्य सतह प्राप्त होती है। यह उत्पादन में सर्वश्रेष्ठ पीसीआर मशीन हाउसिंग के लिए आदर्श है। शीट मेटल मजबूती और विद्युत चुम्बकीय परिरक्षण प्रदान करता है। ज्यामिति को प्रक्रिया से मिलाने के लिए इस पीसीआर मशीन खरीद गाइड के चरण का उपयोग करें। सटीक टॉलरेंस वाली जटिल आकृति के लिए पहले सीएनसी, फिर मोल्डिंग की आवश्यकता हो सकती है। एक साधारण बॉक्स के लिए शीट मेटल की आवश्यकता होती है। प्रयोगशाला उपकरण चयन प्रक्रिया में इन कारकों पर विचार करना आवश्यक है। सर्वश्रेष्ठ पीसीआर मशीन चुनने का निर्णय आवरण से शुरू होता है। यहां बेमेल होने से देरी और उच्च लागत होती है। ज्यामिति प्रक्रिया के चयन को निर्धारित करती है। टॉलरेंस स्तर लागत को निर्धारित करता है। सीएनसी मशीनिंग और सटीक मोल्डिंग से उच्च स्तर की सटीकता प्राप्त की जा सकती है, जबकि 3डी प्रिंटिंग जटिल ज्यामितियों के लिए कम सटीकता प्रदान करती है। इस चरण में सीएडी मॉडल की सावधानीपूर्वक समीक्षा आवश्यक है।
चरण 3: बजट और समयसीमा पर विचार करें
टूलिंग लागत को प्रति-भाग मूल्य और बाजार में उत्पाद लाने के समय के साथ संतुलित करना
तीसरा चरण पैसे और समय के बीच संतुलन स्थापित करता है। बजट केवल पुर्जों की लागत तक सीमित नहीं होता, बल्कि यह पूरी परियोजना की लागत को दर्शाता है। उपकरण सबसे बड़ा प्रारंभिक खर्च होता है। इंजेक्शन मोल्ड की कीमत हजारों डॉलर में होती है। सीएनसी मशीनिंग में फिक्स्चर की आवश्यकता होती है, लेकिन मोल्ड बनाने में लंबा समय नहीं लगता। 3डी प्रिंटिंग में उपकरणों की लागत शून्य होती है। प्रति-पुर्जे की कीमत एक अलग ही कहानी बयां करती है। अधिक मात्रा में उत्पादन होने पर इंजेक्शन मोल्डिंग सबसे सस्ता विकल्प होता है। कम मात्रा में उत्पादन होने पर 3डी प्रिंटिंग या सीएनसी सस्ता विकल्प हो सकता है। समयसीमा भी चुनाव को प्रभावित करती है। कम समय सीमा वाले पीसीआर प्रोजेक्ट में इंजेक्शन मोल्डिंग को छोड़ा जा सकता है। मोल्ड बनाने में हफ्तों लग जाते हैं। सीएनसी और 3डी प्रिंटिंग तुरंत शुरू हो जाती हैं। इस गति से आपका उत्पाद जल्दी बाजार में पहुंच जाता है। डायग्नोस्टिक कंपनियों को अक्सर सख्त समयसीमा का सामना करना पड़ता है। डायग्नोस्टिक लैब को उपकरण तुरंत चाहिए होते हैं। एक हाइब्रिड दृष्टिकोण कारगर साबित होता है। पहले बैच के लिए सीएनसी का उपयोग करें। फिर अगले बैच के लिए इंजेक्शन मोल्डिंग पर स्विच करें। इससे गति और दीर्घकालिक लागत में संतुलन बना रहता है। एक सहयोगी इन लाभों की गणना करने में आपकी मदद कर सकता है। उनकी टीम आपके लिए पूरी प्रक्रिया का मूल्यांकन करती है। वे मोल्ड की लागत, प्रति-पुर्जे की कीमत और लगने वाले समय को ध्यान में रखते हैं। वे आपको स्पष्ट सलाह देते हैं। इससे गलत निर्णय लेने का जोखिम कम हो जाता है।
ये तीन चरण किसी भी एनक्लोजर प्रोजेक्ट के लिए एक दोहराने योग्य प्रक्रिया बनाते हैं। पहला, वॉल्यूम निर्धारित करें। दूसरा, सटीकता का मूल्यांकन करें। तीसरा, बजट और समयसीमा में संतुलन बनाएँ। इसका परिणाम एक स्पष्ट निर्माण प्रक्रिया है। अगले अनुभाग इन विकल्पों के वास्तविक उदाहरण प्रस्तुत करते हैं।
पीसीआर उपकरण आवरण निर्माण में केस स्टडी
सीएनसी मशीनिंग का उपयोग करके कम मात्रा वाला अनुसंधान प्रोटोटाइप
बार-बार किए जाने वाले डिज़ाइन परिवर्तन और त्वरित समाधान
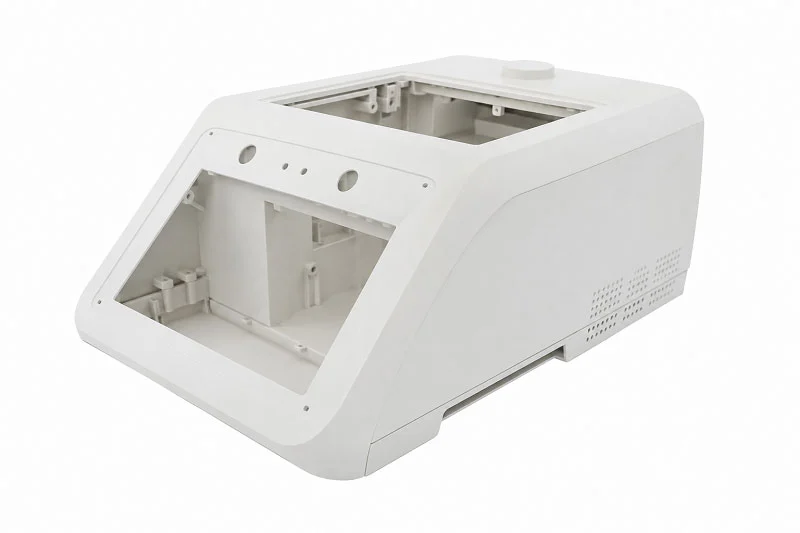
एक विश्वविद्यालय की जीनोमिक्स प्रयोगशाला को नए पीसीआर प्रोटोटाइप के लिए एक विशेष आवरण की आवश्यकता थी। टीम ने सत्यापन अध्ययनों के लिए केवल कुछ ही इकाइयाँ बनाने की योजना बनाई थी। इतनी मात्रा में उत्पादन के लिए इंजेक्शन मोल्डिंग उपयुक्त नहीं थी। केवल मोल्ड की लागत ही पूरी परियोजना के बजट से अधिक होती।
सीएनसी मशीनिंग ने सही रास्ता दिखाया। निर्माता ने सीएडी मॉडल से सीधे कटिंग पाथ को प्रोग्राम किया। टूलिंग में निवेश न होने के कारण डिज़ाइन में स्वतंत्र रूप से बदलाव किया जा सकता था। पहले संस्करण में हीटिंग ब्लॉक के आसपास क्लीयरेंस की समस्याएँ दिखाई दीं। टीम ने मॉडल को अपडेट किया और कुछ ही दिनों में नए पुर्जे प्राप्त कर लिए। यह त्वरित बदलाव महत्वपूर्ण साबित हुआ। प्रत्येक डिज़ाइन परिवर्तन से थर्मल प्रबंधन और कंपोनेंट तक पहुँच में सुधार हुआ।
मशीन से निर्मित एल्युमीनियम आवरण ने प्राकृतिक रूप से ऊष्मा का अपव्यय भी किया। प्रयोगशाला को अतिरिक्त शीतलन उपकरण लगाने की आवश्यकता नहीं पड़ी। सतह की फिनिशिंग बिना किसी अतिरिक्त प्रक्रिया के क्लीनरूम की आवश्यकताओं को पूरा करती थी। यह परियोजना अवधारणा से कार्यशील उपकरण बनने तक कुछ ही हफ्तों में पूरी हो गई, महीनों में नहीं। अनिश्चित उत्पादन मात्रा वाले अनुसंधान संस्थानों के लिए, सीएनसी मशीनिंग वह लचीलापन प्रदान करती है जो अन्य प्रक्रियाएं प्रदान नहीं कर सकतीं।
निदान में प्रयुक्त पीसीआर मशीनों के लिए आवरण
उच्च मात्रा में इंजेक्शन मोल्डिंग से निरंतर गुणवत्ता सुनिश्चित होती है।
एक निदान कंपनी नैदानिक प्रयोगशालाओं के लिए एक वाणिज्यिक पीसीआर प्रणाली शुरू करने की तैयारी कर रही थी। बाजार की मांग प्रति वर्ष हजारों इकाइयों की थी। उत्पादन की इस मात्रा के लिए एक ऐसी विनिर्माण प्रक्रिया की आवश्यकता थी जो व्यापक उत्पादन और दोहराव के लिए उपयुक्त हो।
इंजेक्शन मोल्डिंग एक स्पष्ट विकल्प के रूप में उभर कर सामने आया। उद्योग के सूत्रों के अनुसार, "डायग्नोस्टिक डिवाइस हाउसिंग" एक सामान्य अनुप्रयोग है, विशेष रूप से पीसीआर मशीनों के लिए आवरणों का उल्लेख किया गया है। सटीक माइक्रो इंजेक्शन मोल्डिंग निदान और जीनोमिक्स बाजारों को सीधे सेवाएं प्रदान करता है। यह प्रक्रिया प्रत्येक उत्पादन चरण में एक समान पुर्जे बनाती है। यह एकरूपता नियामक अनुपालन और गुणवत्ता आश्वासन के लिए महत्वपूर्ण है।
मोल्ड में शुरुआती निवेश काफी अधिक था। उत्पादन शुरू होने के बाद प्रति पार्ट लागत में भारी कमी आई। प्रत्येक मोल्ड की सतह चिकनी और छिद्ररहित थी, जो संदूषण प्रतिरोधी थी। मोल्ड किए गए पार्ट्स ISO 13485 दस्तावेज़ीकरण आवश्यकताओं को पूरा करते थे और सामग्री की पूरी ट्रेसबिलिटी उपलब्ध थी। कंपनी ने आत्मविश्वास के साथ उत्पादन बढ़ाया, क्योंकि उसे पता था कि प्रत्येक यूनिट प्रमाणित डिज़ाइन के अनुरूप है। स्थिर डिज़ाइन वाले स्थापित उत्पादों के लिए, इंजेक्शन मोल्डिंग उच्च मात्रा में उत्पादन के लिए सबसे कम कुल लागत प्रदान करता है।
3डी प्रिंटिंग के माध्यम से जटिल ज्यामिति वाला आवरण
परंपरागत विनिर्माण में डिजाइन संबंधी सीमाओं पर काबू पाना
पोर्टेबल पीसीआर डिवाइस विकसित कर रही एक स्टार्टअप कंपनी को एक अनोखी चुनौती का सामना करना पड़ा। डिवाइस के आवरण में ऑप्टिकल डिटेक्शन मॉड्यूल के चारों ओर घुमावदार रास्तों से गुजरने वाले आंतरिक शीतलन चैनल आवश्यक थे। पारंपरिक मशीनिंग से ये मार्ग बनाना संभव नहीं था। इंजेक्शन मोल्डिंग में जटिल साइड एक्शन और कई स्लाइड की आवश्यकता होती, जिससे टूलिंग की लागत बहुत अधिक बढ़ जाती।
3D प्रिंटिंग ने ज्यामिति की समस्या का समाधान कर दिया। डिज़ाइन टीम ने अनुरूप शीतलन चैनलों को सीधे आवरण की दीवारों में समाहित कर दिया। ये चैनल आंतरिक घटकों के सटीक आकार का अनुसरण करते थे। मुद्रित भाग ने कई अलग-अलग मशीनीकृत टुकड़ों को एक ही घटक में संयोजित कर दिया। असेंबली का समय काफी कम हो गया।
प्रारंभिक परीक्षण में प्रोटोटाइप ने अच्छा प्रदर्शन किया। सतह की खुरदरापन के कारण क्लीनरूम मानकों को पूरा करने के लिए पोस्ट-प्रोसेसिंग की आवश्यकता थी। टीम ने वाष्प स्मूथिंग का प्रयोग किया और बाहरी सतहों को सील कर दिया। अंतिम आवरण फ्लोरेसेंस डिटेक्शन के लिए संवेदनशीलता आवश्यकताओं को पूरा करता है। यह दृष्टिकोण कम मात्रा में उत्पादन के लिए आदर्श साबित हुआ, जहाँ डिज़ाइन की जटिलता प्रति-भाग लागत से अधिक महत्वपूर्ण होती है। स्टार्टअप ने अपनी अवधारणा को प्रमाणित किया और बाद में जब उत्पादन मात्रा टूलिंग निवेश को उचित ठहराने लगी, तो इंजेक्शन मोल्डिंग की ओर रुख किया।
ये केस स्टडी विनिर्माण प्रक्रियाओं के बीच व्यावहारिक तालमेल को दर्शाती हैं। मात्रा निर्णय को प्रभावित करती है। जटिलता विकल्पों को निर्धारित करती है। बजट और समयसीमा सीमाएं तय करती हैं। एक विनिर्माण भागीदार इन चारों प्रक्रियाओं में अनुभव रखता है। उनकी इंजीनियरिंग टीम OEM को इन विकल्पों को आत्मविश्वास से चुनने में मदद करती है।
अपने पीसीआर उपकरण संलग्नक परियोजना के लिए नोबल के साथ साझेदारी करें

NOBLE चिकित्सा उपकरणों के लिए धातु और प्लास्टिक का उपयोग करने वाली एक अग्रणी निर्माता कंपनी है। यह कंपनी ग्राहकों को प्रोटोटाइप और पूर्ण उत्पादन प्रक्रिया को आसानी से पूरा करने में मदद करती है। इंजीनियरिंग टीमों को हर चरण में विशेषज्ञ सलाह मिलती है। NOBLE तकनीकी कौशल को त्वरित सेवा के साथ जोड़ती है। यह टीम वर्क जोखिम को कम करता है और उत्पादों को तेजी से बाजार में लाता है।
डिजाइन से लेकर असेंबली तक पूर्ण-सेवा क्षमताएं
धातु और प्लास्टिक दोनों के निर्माण में विशेषज्ञता
नोबल को विनिर्माण के कई क्षेत्रों में गहन विशेषज्ञता प्राप्त है। हमारी टीम एल्युमीनियम, स्टेनलेस स्टील और मजबूत प्लास्टिक के साथ काम करती है। यह दोहरी विशेषज्ञता पीसीआर उपकरण आवरण परियोजनाओं के लिए महत्वपूर्ण है। एक भागीदार सटीक ब्रैकेट काट सकता है, प्लास्टिक कवर मोल्ड कर सकता है और शीट मेटल फ्रेम बना सकता है। कंपनी जटिल आकृतियों को भी आत्मविश्वास से संभालती है। सामग्री का ज्ञान चिकित्सा आवरणों के लिए उपयुक्त विभिन्न प्रकार के थर्मोप्लास्टिक और धातुओं को कवर करता है। कौशल की इस विस्तृत श्रृंखला का अर्थ है कि विक्रेताओं के बीच अनावश्यक आदान-प्रदान नहीं होता।
मशीनिंग, मोल्डिंग और फिनिशिंग के लिए एकल स्रोत
टर्नकी उत्पादन से पूरी सप्लाई चेन आसान हो जाती है। नोबल पार्ट्स की सोर्सिंग, मैकेनिकल वर्क, असेंबली, टेस्टिंग और पैकेजिंग का काम संभालता है। ग्राहकों को कई सप्लायरों से संपर्क करने की झंझट से मुक्ति मिलती है। नोबल निम्नलिखित सेवाएं प्रदान करता है:
- सीएनसी मशीनिंग सटीक उपकरण फ्रेम और माउंटिंग प्लेटों के लिए
- इंजेक्शन मोल्डिंग स्थिर गुणवत्ता वाले आवासों की बड़ी श्रृंखलाओं के लिए
- शीट धातु का निर्माण मजबूत आवरणों के लिए जो विद्युत चुम्बकीय हस्तक्षेप को रोकते हैं
- 3D मुद्रण तेज़ प्रोटोटाइप और जटिल आंतरिक आकृतियों के लिए
- सतह परिष्करण जैसे पाउडर कोटिंग, सैंडब्लास्टिंग और ब्रशिंग
इस एक ही स्थान पर सभी सेवाएं उपलब्ध कराने से डिलीवरी का समय कम हो जाता है और संचार संबंधी कमियां दूर हो जाती हैं। कच्चे माल से लेकर तैयार उत्पाद तक गुणवत्ता नियंत्रण स्थिर बना रहता है।
चिकित्सा उपकरण उद्योग के लिए प्रमाणित गुणवत्ता
गुणवत्ता प्रबंधन प्रणाली प्रमाणन
प्रमाणन गुणवत्ता के प्रति वास्तविक प्रतिबद्धता को दर्शाता है। NOBLE के पास गुणवत्ता प्रबंधन प्रणालियों के लिए प्रमाणन हैं, जो कठोर प्रक्रिया नियंत्रण सुनिश्चित करते हैं। इन प्रमाणनों के लिए ट्रैकिंग, जोखिम नियंत्रण, प्रक्रिया जांच और रिकॉर्ड रखने हेतु लिखित प्रणालियों की आवश्यकता होती है। डायग्नोस्टिक लैब और OEM को यह जानकर विश्वास होता है कि प्रत्येक एनक्लोजर निर्धारित मानकों को पूरा करता है। यह गुणवत्ता प्रणाली FDA और अन्य नियामक अनुमोदनों का समर्थन करती है।
कठोर गुणवत्ता नियंत्रण और पता लगाने की क्षमता
सामग्री के प्रत्येक बैच को आपूर्तिकर्ता से लेकर तैयार उत्पाद तक ट्रैक किया जाता है। प्रत्येक रेज़िन या धातु के लॉट के साथ विश्लेषण प्रमाणपत्र दिया जाता है। यह ट्रैकिंग नैदानिक परिस्थितियों में उपयोग होने वाली पीसीआर मशीनों के लिए अत्यंत महत्वपूर्ण है। कंपनी दोषपूर्ण इकाइयों का पता लगाने के लिए सख्त गुणवत्ता प्रणाली का पालन करती है। प्रक्रिया जांच से सभी उत्पादन चरणों में एक समान परिणाम सुनिश्चित होते हैं। इस दस्तावेज़ीकरण से अंतिम चिकित्सा उपकरण को प्रमाणित करना आसान हो जाता है।
अपने पीसीआर उपकरण संलग्नक परियोजना की शुरुआत कैसे करें
विनिर्माण के लिए डिज़ाइन (डीएफएम) समीक्षा प्रक्रिया
यह प्रक्रिया विनिर्माण के लिए डिज़ाइन समीक्षा से शुरू होती है। NOBLE के इंजीनियर आपके CAD मॉडल में संभावित समस्याओं की जांच करते हैं। वे ड्राफ्ट कोण, दीवार की मोटाई, गेट की स्थिति और सहनशीलता सीमा की जाँच करते हैं। यह समीक्षा टूलिंग पर खर्च करने से पहले ही समस्याओं का पता लगा लेती है। हमारी टीम सामग्री चयन और प्रक्रिया चयन पर उपयोगी प्रतिक्रिया देती है। ग्राहकों को मात्रा और बजट के आधार पर स्पष्ट सलाह मिलती है। यह प्रारंभिक सहयोग बाद में होने वाले महंगे सुधारों से बचाता है।
परियोजना परामर्श के लिए इंजीनियरिंग टीम से संपर्क करना
किसी भी प्रोजेक्ट को शुरू करने के लिए बस एक आसान कदम उठाना होता है। अपने डिज़ाइन फ़ाइलों और ज़रूरतों के साथ NOBLE की इंजीनियरिंग टीम से संपर्क करें। हमारी टीम आपको एक विस्तृत कोटेशन और निर्माण योजना भेजेगी। वे आपकी स्थिति के लिए सबसे उपयुक्त प्रक्रिया का चयन करेंगे। चाहे आपको एक प्रोटोटाइप की आवश्यकता हो या बड़े पैमाने पर उत्पादन की, NOBLE आपकी हर ज़रूरत पूरी करेगा। प्रमाणपत्रों, पूर्ण-सेवा कौशल और इंजीनियरिंग विशेषज्ञता का मेल इसे पीसीआर उपकरण एनक्लोजर निर्माण के लिए एक विश्वसनीय भागीदार बनाता है। दुनिया भर की प्रयोगशालाएँ और निदान कंपनियाँ भरोसेमंद और मानकों के अनुरूप एनक्लोजर के लिए इस टीम पर भरोसा करती हैं।
पीसीआर उपकरण के आवरण के लिए सही निर्माण प्रक्रिया का चयन मात्रा, सटीकता, सामग्री, संदूषण नियंत्रण और नियामक आवश्यकताओं पर निर्भर करता है। कोई भी एक विधि हर परियोजना के लिए उपयुक्त नहीं होती। प्रयोगशालाओं द्वारा उपयोग की जाने वाली सामग्रियों की समीक्षा करके शुरुआत करें। यह परिभाषित करें कि किसे सुरक्षा की आवश्यकता है: नमूना, उपयोगकर्ता, या दोनों। कार्यप्रवाह और कक्ष लेआउट का खाका तैयार करें। रखरखाव और प्रमाणन आवश्यकताओं की पुष्टि पहले ही कर लें। अनुप्रयोग की उपयुक्तता स्पष्ट होने के बाद ही कोटेशन की तुलना करें। यह व्यवस्थित दृष्टिकोण जोखिम को कम करता है। एक अनुभवी निर्माण भागीदार सभी प्रक्रियाओं में विशेषज्ञता प्रदान करता है। निर्माण के लिए डिज़ाइन समीक्षा उपकरण निर्माण शुरू होने से पहले ही समस्याओं का पता लगा लेती है। हमारी टीम आपकी आवश्यकताओं के लिए सर्वोत्तम पीसीआर मशीन आवरण चुनने में आपका मार्गदर्शन करती है। अपने पीसीआर उपकरण आवरण परियोजना पर चर्चा करने और सही प्रक्रिया चुनने पर विशेषज्ञ मार्गदर्शन प्राप्त करने के लिए आज ही किसी निर्माण भागीदार से संपर्क करें।
सामान्य प्रश्न
पीसीआर उपकरण के आवरण के निर्माण की सर्वोत्तम प्रक्रिया क्या है?
कोई भी एक प्रक्रिया हर परियोजना के लिए उपयुक्त नहीं होती। उत्पादन की मात्रा ही निर्णय को निर्धारित करती है। कम मात्रा में उत्पादन के लिए सीएनसी मशीनिंग या 3डी प्रिंटिंग उपयुक्त होती है। अधिक मात्रा में उत्पादन के लिए इंजेक्शन मोल्डिंग की आवश्यकता होती है। संरचनात्मक ढाँचों के लिए शीट मेटल फैब्रिकेशन कारगर रहता है। प्रत्येक विधि विशिष्ट आवश्यकताओं के लिए अलग-अलग लाभ प्रदान करती है।
मैं सीएनसी मशीनिंग और इंजेक्शन मोल्डिंग में से कैसे चुनाव करूं?
कुछ सौ यूनिट से कम उत्पादन के लिए सीएनसी मशीनिंग सबसे उपयुक्त है। इसमें किसी प्रकार के टूलिंग निवेश की आवश्यकता नहीं होती है। इंजेक्शन मोल्डिंग में महंगे मोल्ड की आवश्यकता होती है, लेकिन बड़े पैमाने पर उत्पादन में प्रति पार्ट लागत बहुत कम होती है। चयन करने से पहले अपने कुल प्रोजेक्ट बजट और समयसीमा पर विचार करें।
पीसीआर उपकरण के आवरण के लिए कौन सी सामग्री सबसे उपयुक्त होती है?
ABS/PC मिश्रण गर्मी सहन कर सकते हैं और सामान्य सफाई एजेंटों का प्रतिरोध करते हैं। पॉलीकार्बोनेट में प्रभाव प्रतिरोध क्षमता होती है, लेकिन इसके लिए सावधानीपूर्वक मोल्डिंग की आवश्यकता होती है। PEEK कठोर रसायनों का प्रतिरोध करता है। एल्युमीनियम गर्मी को प्रभावी ढंग से फैलाता है। स्टेनलेस स्टील बार-बार कीटाणुशोधन के लिए टिकाऊपन प्रदान करता है। सामग्री का चयन आपकी विशिष्ट तापीय और रासायनिक आवश्यकताओं पर निर्भर करता है।
मैं यह कैसे सुनिश्चित करूँ कि मेरे पीसीआर उपकरण का आवरण आईएसओ 13485 मानकों को पूरा करता है?
किसी प्रमाणित निर्माता के साथ काम करें। ISO 13485 के अनुसार, आपूर्तिकर्ता से लेकर तैयार उत्पाद तक सामग्री की ट्रैकिंग का दस्तावेजीकरण आवश्यक है। आपके भागीदार को सामग्री के प्रत्येक बैच के लिए विश्लेषण प्रमाणपत्र प्रदान करना होगा। ऐसे आपूर्तिकर्ता का चयन करें जिसके पास स्थापित गुणवत्ता प्रबंधन प्रणाली और ट्रेसिबिलिटी प्रक्रियाएं हों।
प्रोटोटाइप एनक्लोजर के लिए सामान्य लीड टाइम कितना होता है?
3D प्रिंटिंग से अंतिम डिज़ाइन की मंज़ूरी के कुछ ही दिनों में पुर्जे तैयार हो जाते हैं। CNC मशीनिंग में प्रोग्रामिंग और सेटअप के कारण थोड़ा अधिक समय लगता है। दोनों ही तरीकों से इंजेक्शन मोल्ड बनाने में लगने वाले हफ्तों का समय बच जाता है। प्रोटोटाइप बनाने की समय सीमा पुर्जे की जटिलता और सतह की गुणवत्ता पर निर्भर करती है।
क्या मैं विभिन्न विनिर्माण प्रक्रियाओं को संयोजित कर सकता हूँ?
जी हाँ। कई निर्माता हाइब्रिड तरीके अपनाते हैं। सीएनसी मशीन से बने सटीक पुर्जे शीट मेटल हाउसिंग के अंदर फिट किए जाते हैं। इंजेक्शन मोल्डिंग से बने कवर असेंबली को सुरक्षा प्रदान करते हैं। यह रणनीति लागत, गुणवत्ता और प्रदर्शन के बीच संतुलन बनाए रखती है। एक कुशल विनिर्माण भागीदार आपकी परियोजना के लिए सर्वोत्तम संयोजन की सिफारिश कर सकता है।
संदूषण नियंत्रण पीसीआर उपकरण के आवरण डिजाइन को कैसे प्रभावित करता है?
पीसीआर उपकरण के लिए चिकनी, छिद्ररहित सतहों की आवश्यकता होती है। ये सतहें संदूषण को रोकती हैं और आसानी से साफ हो जाती हैं। निर्बाध आंतरिक डिज़ाइन कणों के जमाव के लिए कोई स्थान नहीं छोड़ते। एचईपीए फिल्ट्रेशन और यूवी स्टेरिलाइज़ेशन सुविधाओं के लिए उपयुक्त आवरण का एकीकरण आवश्यक है। डिज़ाइन संबंधी विकल्प नैदानिक प्रयोगशालाओं में निदान की सटीकता को सीधे प्रभावित करते हैं।
मुझे किसी विनिर्माण भागीदार में कौन-कौन से प्रमाणपत्र देखने चाहिए?
ऐसे निर्माताओं की तलाश करें जिनके पास गुणवत्ता प्रबंधन प्रणाली प्रमाणपत्र हों और जो लागू सुरक्षा मानकों जैसे कि IEC 61010-2-101 का अनुपालन करते हों। ये मानक गुणवत्ता प्रबंधन और चिकित्सा उपकरण सुरक्षा को कवर करते हैं। एक प्रमाणित भागीदार यह सुनिश्चित करता है कि आपके अंतिम उत्पाद के लिए नियामक अनुमोदन प्रक्रिया सुचारू रूप से चले।







