
परिचय
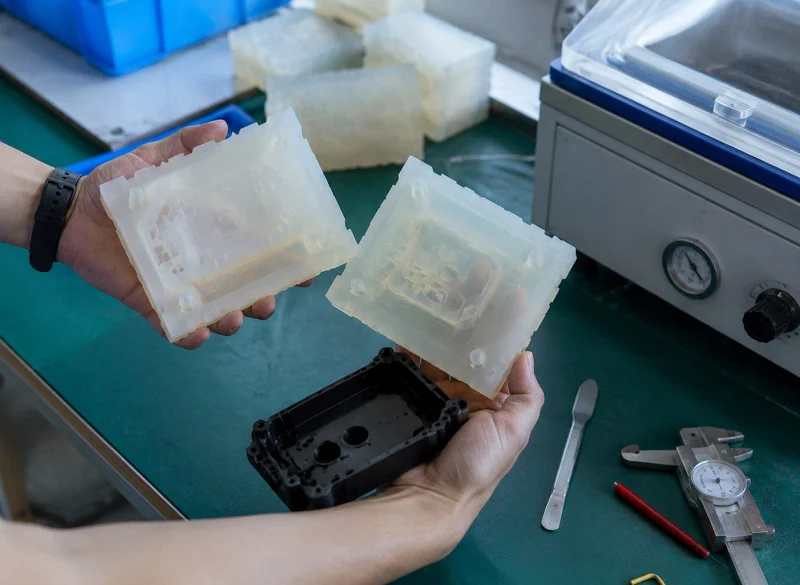
आपके पास एक ऐसा डिज़ाइन है जिसके लिए कई दर्जन पुर्जों का प्रोटोटाइप बनाना आवश्यक है। बड़े पैमाने पर उत्पादन के लिए मोल्ड की लागत बहुत अधिक है; 3D प्रिंटिंग बहुत धीमी है, और सामग्री के गुण उपयुक्त नहीं हैं। सिलिकॉन रैपिड प्रोटोटाइपिंग इन सभी समस्याओं का समाधान है।
सिलिकॉन प्रोटोटाइपिंग विशिष्ट आवश्यकताओं को पूरा करती है। यह ऐसे कई पुर्जे बना सकती है जो दिखने और प्रदर्शन दोनों में बड़े पैमाने पर उत्पादित पुर्जों से काफी मिलते-जुलते हों। इन पुर्जों का उपयोग परीक्षण, सत्यापन और यहां तक कि छोटे पैमाने पर उत्पादन के लिए भी किया जा सकता है। यह विधि एकल-इकाई प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन के बीच की खाई को पाटती है। यही इसका उद्देश्य है, और यही कारण है कि निर्माता इसे अपनाते हैं।
रैपिड प्रोटोटाइपिंग में सिलिकॉन का उपयोग क्यों किया जाता है?
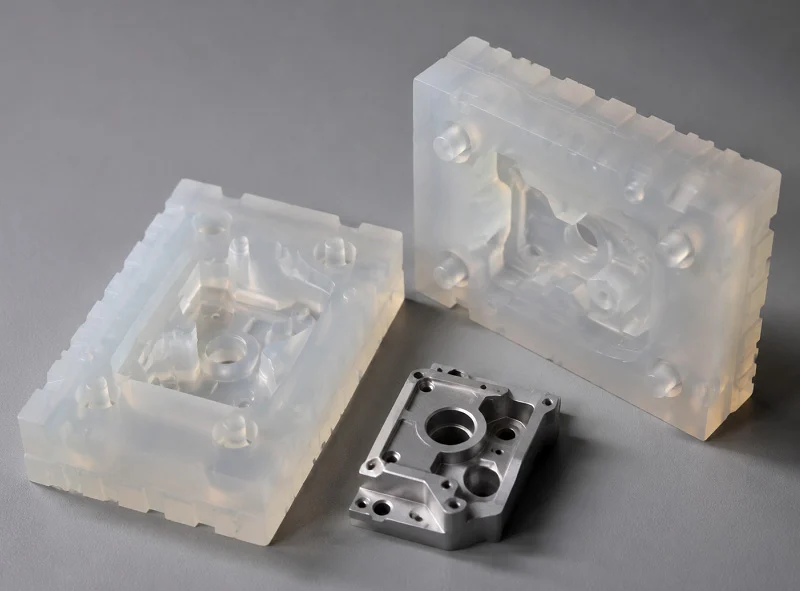
सिलिकॉन ही सांचे में ढलने वाली एकमात्र सामग्री नहीं है। लेकिन कुछ खास कामों के लिए यह सबसे अच्छी सामग्री है। इसके गुण प्रक्रिया के अनुरूप होते हैं।
उत्कृष्ट विवरण प्रतिकृति
सिलिकॉन सूक्ष्मतम विवरणों को भी सटीकता से पकड़ लेता है और सतह की विशेषताओं को हूबहू पुन: प्रस्तुत करता है। जटिल ज्यामितियों को भी विवरणों में कमी के बिना पुन: प्रस्तुत किया जा सकता है। चाहे मूल साँचे में नुकीले किनारे हों, बारीक अक्षर हों या जटिल पैटर्न हों, परिणामी पुर्जे उससे पूरी तरह मेल खाएंगे।
लचीले मोल्ड के गुण
सिलिकॉन का लचीलापन एक प्रमुख लाभ है। तिरछे किनारों वाले पुर्जों को आसानी से सांचे से निकाला जा सकता है। घुमावदार घटकों को बिना नुकसान पहुंचाए हटाया जा सकता है। जटिल संरचनाएं जो कठोर सांचों में फंस जाती हैं, उन्हें सिलिकॉन के सांचों में आसानी से निकाला जा सकता है।
यह सांचा लचीला होता है, जिससे पुर्जे बिना बल लगाए या फटने के जोखिम के आसानी से निकल जाते हैं। इससे सिलिकॉन प्रोटोटाइपिंग उन डिज़ाइनों के लिए संभव हो जाती है जिन्हें कठोर सामग्रियों में ढालना असंभव होता है।
कम टूलिंग लागत और तेज़ उत्पादन
धातु के सांचों की कीमत हजारों डॉलर तक हो सकती है और इन्हें बनाने में महीनों लग जाते हैं। इसके विपरीत, सिलिकॉन के सांचों की लागत बहुत कम होती है और इन्हें कुछ ही दिनों में बनाया जा सकता है। सांचों को मूल सांचे से काटकर या ढालकर बनाया जा सकता है। इन्हें तैयार करने में कम समय लगता है। प्रोटोटाइप बनाने और छोटे पैमाने पर उत्पादन के लिए, यह लागत संरचना एक महत्वपूर्ण लाभ प्रदान करती है।
विस्तृत सामग्री अनुकूलता
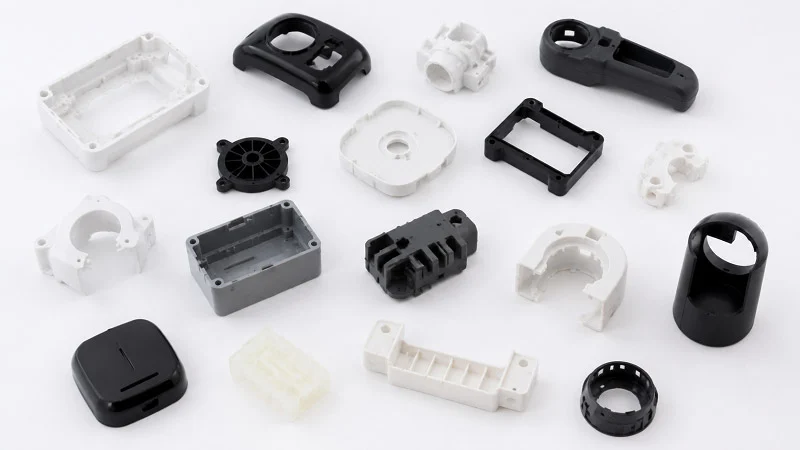
सिलिकॉन मोल्ड कई प्रकार की सामग्रियों के साथ संगत होते हैं। कठोर और लचीले दोनों प्रकार के पुर्जों के निर्माण में आमतौर पर पॉलीयुरेथेन रेजिन का उपयोग किया जाता है। रबर-आधारित सामग्री लोचदार गुण प्रदान करती हैं, जबकि इंजीनियरिंग प्लास्टिक संरचनात्मक प्रदर्शन प्रदान करते हैं। सिलिकॉन मोल्ड में सिलिकॉन इलास्टोमर्स की ढलाई से त्वचा के संपर्क के लिए उपयुक्त मुलायम पुर्जे बनते हैं। इस प्रक्रिया को विशिष्ट अनुप्रयोगों के अनुसार अनुकूलित किया जा सकता है।
इन चार फायदों के कारण सिलिकॉन रैपिड प्रोटोटाइपिंग के लिए मानक सामग्री बन गया है। यह तेज़, किफायती, बारीक विवरणों को सटीक रूप से पुन: प्रस्तुत करने में सक्षम और जटिल आकृतियों के लिए उपयुक्त है। कोई अन्य मोल्ड सामग्री ये चारों फायदे एक साथ नहीं देती। यही कारण है कि यह इस क्षेत्र में अग्रणी है।
सिलिकॉन रैपिड प्रोटोटाइपिंग कैसे काम करता है?
मास्टर मॉडल बनाएं
मास्टर मोल्ड पार्ट को परिभाषित करता है। मास्टर मोल्ड बनाने के तीन तरीके हैं।
| सीएनसी मशीनिंग | इसमें ठोस सामग्री को काटकर अलग करना शामिल है, जिसके परिणामस्वरूप उच्च परिशुद्धता और असाधारण रूप से चिकनी सतह प्राप्त होती है। |
| एसएलए 3 डी प्रिंटिंग | तरल राल के उपयोग से चिकनी सतहें और बारीक विवरण प्राप्त करना संभव हो जाता है। |
| एसएलएस प्रिंटिंग | पाउडर सामग्री के उपयोग से एसएलए प्रक्रिया की तुलना में अधिक मजबूती प्राप्त होती है। |
हालांकि अन्य रैपिड प्रोटोटाइपिंग प्रौद्योगिकियां भी मौजूद हैं, लेकिन ये तीनों अधिकांश अनुप्रयोग परिदृश्यों को कवर करती हैं।
मास्टर मोल्ड अंतिम प्रोटोटाइप की सटीकता और सतह की गुणवत्ता की ऊपरी सीमा निर्धारित करता है।
एक रफ मास्टर मोल्ड से रफ कास्टिंग बनती है; एक पॉलिश्ड मास्टर मोल्ड से पॉलिश्ड कास्टिंग बनती है। मास्टर मोल्ड की सतह की फिनिशिंग सीधे पार्ट पर स्थानांतरित हो जाती है। हर खरोंच, हर लेयर लाइन और हर टूल मार्क हूबहू दोहराया जाता है।
सांचे के निर्माण से पहले, मास्टर मोल्ड को आवश्यक मानकों के अनुसार मशीनिंग करके तैयार किया जाना चाहिए।
सिलिकॉन मोल्ड बनाना
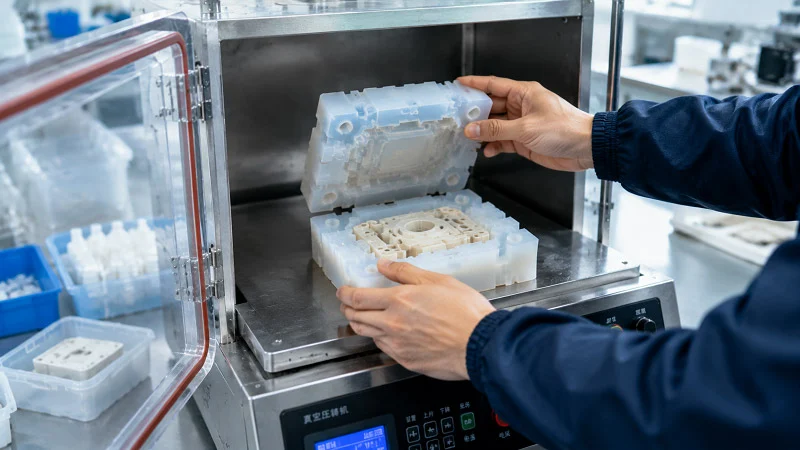
इंजीनियर मास्टर मोल्ड को मोल्ड बॉक्स में रखता है, फिर तरल सिलिकॉन रबर को मिलाता है और उसमें से हवा के बुलबुले निकालने के लिए उसे डीगैस करता है। अंत में, सिलिकॉन को मास्टर मोल्ड के चारों ओर डाला जाता है। सिलिकॉन के जम जाने के बाद, मास्टर मोल्ड को हटा दिया जाता है, और मोल्ड तैयार हो जाता है।
इसके फायदे स्पष्ट हैं: यह सतह की बारीकियों को सटीक रूप से पुन: प्रस्तुत कर सकता है; मोल्ड की सतह चिकनी होती है और इसे पूरी तरह से पार्ट पर स्थानांतरित किया जा सकता है; और यह अंडरकट और घुमावदार सतहों सहित जटिल आकृतियों को पुन: प्रस्तुत कर सकता है।
सिलिकॉन प्रोटोटाइपिंग मोल्ड आमतौर पर 20 से 50 बार कास्टिंग के लिए उपयुक्त होते हैं। सटीक संख्या कास्टिंग सामग्री, पार्ट की ज्यामिति और मोल्ड से निकालते समय बरती गई सावधानी पर निर्भर करती है। यह छोटे बैच के उत्पादन के लिए पर्याप्त है। बड़े पैमाने पर उत्पादन के लिए, एक ही मास्टर मोल्ड का उपयोग करके कई मोल्ड बनाए जा सकते हैं।
प्रोटोटाइप कास्टिंग
श्रमिक सांचे में ढलाई सामग्री (रेजिन या सिलिकॉन) डालते हैं। सिलिकॉन वैक्यूम कास्टिंग में डालने से पहले और डालने के दौरान हवा के बुलबुले निकल जाते हैं। वैक्यूम वातावरण यह सुनिश्चित करता है कि सांचा पूरी तरह से भर जाए, जिससे छिद्र रहित भाग बनता है। भाग के सूखने के बाद, उसे सांचे से निकाल लिया जाता है और आगे की प्रक्रिया की जाती है: गेट की छंटाई और सतह की सफाई। सिलिकॉन प्रोटोटाइप भाग निरीक्षण और परीक्षण के लिए तैयार होते हैं।
इस प्रक्रिया से निर्मित पुर्जे ज्यामिति और सतह की फिनिशिंग के मामले में मूल सांचे के समान होते हैं। इनके भौतिक गुणधर्म बड़े पैमाने पर उत्पादित पुर्जों के समान होते हैं। यद्यपि प्रति इकाई लागत इंजेक्शन मोल्डिंग से अधिक है, लेकिन सांचे की लागत इंजेक्शन मोल्डिंग की तुलना में बहुत कम होती है। 20 से 50 पुर्जों के उत्पादन के लिए यह सबसे किफायती समाधान है। यही सिलिकॉन रैपिड प्रोटोटाइपिंग का मुख्य लाभ है।
सिलिकॉन की सामान्य तीव्र प्रोटोटाइपिंग प्रक्रियाएँ
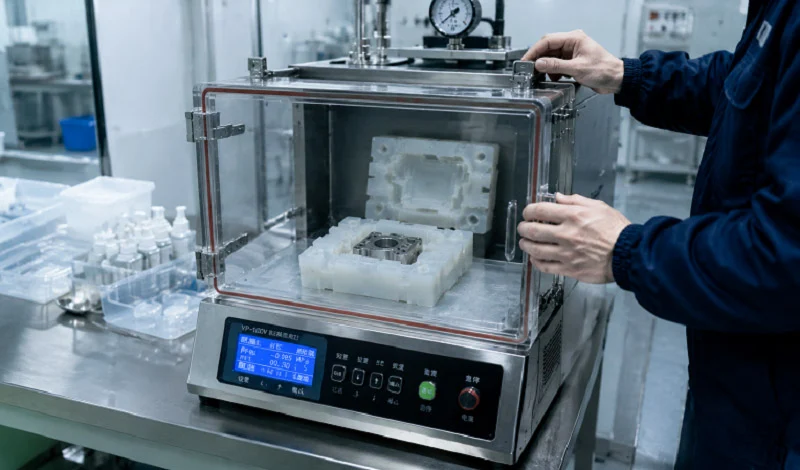
सिलिकॉन वैक्यूम कास्टिंग
सबसे पहले, एक मास्टर मॉडल बनाएं, जिसका उपयोग सिलिकॉन मोल्ड बनाने के लिए किया जाता है। मोल्ड को वैक्यूम चैंबर में रखें, उसमें रेज़िन या सिलिकॉन डालें ताकि हवा के बुलबुले निकल जाएं, और जब पार्ट सूख जाए, तो मोल्ड खोलें और तैयार उत्पाद को निकाल लें।
फायदे
मोल्ड सीधे पार्ट को उच्च गुणवत्ता वाली सतह प्रदान करता है, जिससे यह सुनिश्चित होता है कि उसका स्वरूप अपेक्षित अंतिम उत्पाद के अनुरूप हो। इसके अलावा, मोल्ड स्टील के बजाय सिलिकॉन से बना होने के कारण, छोटे बैचों के उत्पादन की लागत कम होती है।
सिलिकॉन वैक्यूम कास्टिंग से सिलिकॉन के प्रोटोटाइप पुर्जे बनते हैं जो दिखने और छूने में उत्पादन घटकों जैसे ही होते हैं। इनमें उच्च गुणवत्ता वाली सतह होती है और बारीकियाँ स्पष्ट और सटीक होती हैं। सामग्री के गुण बड़े पैमाने पर उत्पादन के लिए उपयुक्त प्लास्टिक और इलास्टोमर के गुणों के लगभग समान होते हैं। यही कारण है कि सिलिकॉन रैपिड प्रोटोटाइपिंग में यह प्रक्रिया सबसे आम है।
अनुप्रयोगों
इस प्रक्रिया का उपयोग उपभोक्ता इलेक्ट्रॉनिक्स के लिए हाउसिंग और बटन, ऑटोमोबाइल के आंतरिक भाग के पुर्जे और सील, साथ ही जैव-अनुकूल सामग्री और चिकनी सतहों की आवश्यकता वाले चिकित्सा उपकरणों के प्रोटोटाइप बनाने में किया जाता है। यह प्रक्रिया उन सभी अनुप्रयोगों के लिए उपयुक्त है जहां बड़े पैमाने पर उत्पादन के लिए सांचा तैयार करने से पहले दिखावट, अनुभव और कार्यक्षमता को सत्यापित करना आवश्यक होता है।
सिलिकॉन संपीड़न मोल्डिंग
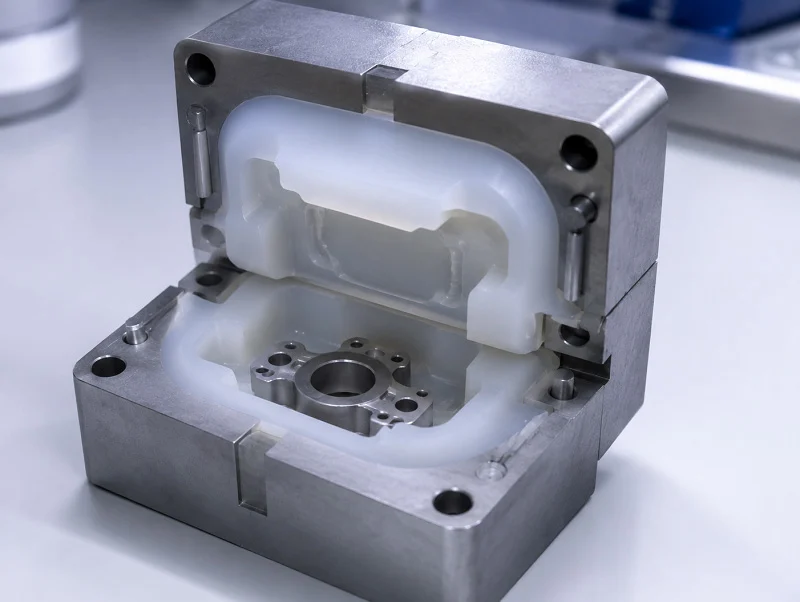
सिलिकॉन सामग्री को गर्म सांचे में डाला जाता है। सांचा बंद हो जाता है। गर्मी और दबाव के कारण सामग्री सांचे में फैल जाती है, जहां वह जम जाती है। सांचा खुलता है और भाग को बाहर निकाल लिया जाता है।
संपीड़न मोल्डिंग प्रक्रिया का उपयोग करके सिलिकॉन प्रोटोटाइपिंग रबर के पुर्जों के लिए आदर्श है। सील, गैस्केट और लचीले घटक इसके सामान्य अनुप्रयोग हैं। चूंकि यह प्रक्रिया बड़े पैमाने पर उत्पादन के समान है - हालांकि छोटे पैमाने पर - इसलिए सामग्री के गुण बड़े पैमाने पर उत्पादन मानकों को पूरा करते हैं।
कम मात्रा में उत्पादन के लिए, संपीड़न मोल्डिंग वैक्यूम कास्टिंग की तुलना में धीमी होती है। हालांकि, यह कम प्रवाह गुणों वाली सामग्रियों को भी संभाल सकती है। उच्च श्यानता वाले सिलिकॉन, फ्लोरोसिलिकॉन और भरे हुए यौगिकों को वैक्यूम कास्टिंग की तुलना में संपीड़न मोल्डिंग द्वारा ढालना आसान होता है। इस विधि से निर्मित सिलिकॉन प्रोटोटाइप पुर्जे कार्यात्मक रूप से उत्पादन पुर्जों के समान होते हैं।
इसमें समय की कमी है। सांचा बनाने में कई सप्ताह लग जाते हैं और उसे तैयार करने में कई घंटे। सिलिकॉन के छोटे पैमाने पर त्वरित प्रोटोटाइपिंग के लिए, वैक्यूम कास्टिंग आमतौर पर तेज़ होती है। हालांकि, उन पुर्जों के लिए जिनमें बड़े पैमाने पर उत्पादन के समान ही सामग्री और प्रक्रियाओं का उपयोग करना आवश्यक है, संपीड़न मोल्डिंग सबसे अच्छा विकल्प है। सटीक चुनाव उपयोग पर निर्भर करता है।
लिक्विड सिलिकॉन रबर (एलएसआर) इंजेक्शन मोल्डिंग
दोनों तरल घटकों को मिलाएँ। मशीन इस मिश्रण को एक गर्म सांचे में डालती है, जहाँ सिलिकॉन सांचे के अंदर जम जाता है। फिर श्रमिक तैयार भागों को सांचे से निकाल लेते हैं।
फायदे
स्थिरता और गति। इंजेक्शनों के बीच भिन्नताएँ न्यूनतम होती हैं, और चक्र समय कम होता है। यह उच्च मात्रा में सिलिकॉन पुर्जों के उत्पादन की प्रक्रिया है। इसका उपयोग कम मात्रा में सिलिकॉन उत्पादन के लिए भी किया जाता है, जब पुर्जे की ज्यामिति उपकरण निवेश को उचित ठहराती है।
एलएसआर इंजेक्शन मोल्डिंग द्वारा सिलिकॉन प्रोटोटाइपिंग दुर्लभ है। मोल्ड की लागत अधिक होती है और त्रुटि निवारण प्रक्रिया जटिल होती है। छोटे बैच उत्पादन के लिए, वैक्यूम कास्टिंग आमतौर पर अधिक किफायती होती है; बड़े पैमाने पर उत्पादन के लिए, एलएसआर इंजेक्शन मोल्डिंग ही एकमात्र किफायती विकल्प है। इन दोनों के बीच लाभ-हानि बिंदु भाग के आकार, ज्यामिति और सामग्री पर निर्भर करता है।
सिलिकॉन ओवरमोल्डिंग
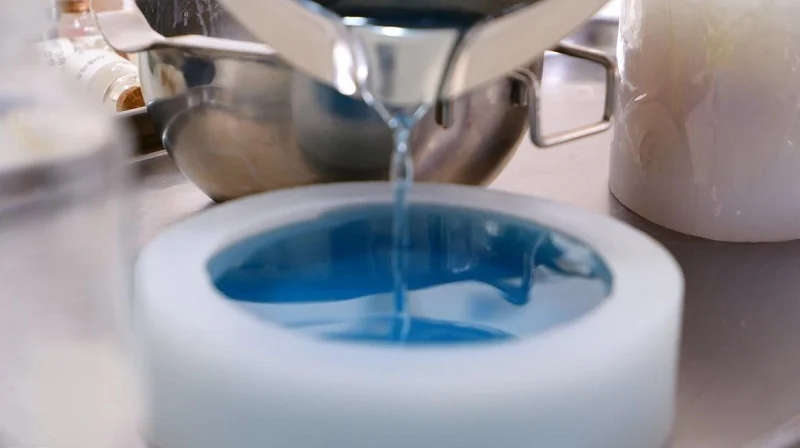
सिलिकॉन को सीधे प्लास्टिक इंसर्ट और धातु के पुर्जों जैसी अन्य सामग्रियों पर ढाला जा सकता है। जमने की प्रक्रिया के दौरान, सिलिकॉन रासायनिक बंधन बनाता है, जिससे चिपकने वाले पदार्थों की आवश्यकता समाप्त हो जाती है।
अनुप्रयोगों
औजारों और इलेक्ट्रॉनिक उपकरणों के लिए मुलायम पकड़; त्वचा के संपर्क में आने वाली सतहों वाले पहनने योग्य उपकरण; और चिकित्सा उपकरणों के हैंडल जिन्हें फिसलन-रोधी सतहों की आवश्यकता होती है और जिन्हें साफ करना आसान होता है।
सिलिकॉन रैपिड प्रोटोटाइपिंग के लिए, ओवरमोल्डिंग चुनौतीपूर्ण है। पहले इंसर्ट का निर्माण करना आवश्यक है, और मोल्ड में उन्हें समाहित करने की क्षमता होनी चाहिए। सेटअप प्रक्रिया साधारण कास्टिंग की तुलना में अधिक जटिल है। हालांकि, असेंबल किए गए घटकों के कार्यात्मक परीक्षण के लिए, कभी-कभी यही एकमात्र विकल्प होता है। प्रोटोटाइप अंतिम उत्पाद के साथ सुसंगत रूप से कार्य करता है, जिससे उत्पादन मोल्ड बनाने से पहले इसके अनुभव, फिट और प्रदर्शन का सत्यापन संभव हो पाता है।
नोबल में सिलिकॉन रैपिड प्रोटोटाइपिंग सेवाएं
नोबल एक अग्रणी विनिर्माण कंपनी है। इसके प्रमुख व्यावसायिक क्षेत्रों में धातु निर्माण, प्लास्टिक निर्माण, रैपिड प्रोटोटाइपिंग, लघु-बैच उत्पादन और कस्टम पार्ट्स निर्माण शामिल हैं। हम अपने ग्राहकों को संपूर्ण उत्पाद विकास चक्र में सहयोग प्रदान करते हैं।
NOBLE कंपनियों को अवधारणाओं को कार्यात्मक प्रोटोटाइप और उत्पादन के लिए तैयार पुर्जों में बदलने में मदद करता है। केवल प्रोटोटाइपिंग सेवाएं प्रदान करने वाले आपूर्तिकर्ताओं के विपरीत, NOBLE डिज़ाइन सहायता से लेकर अंतिम असेंबली तक, संपूर्ण विनिर्माण समाधान प्रदान करता है।
नोबल की सिलिकॉन रैपिड प्रोटोटाइपिंग क्षमताएं
नोबल में सिलिकॉन रैपिड प्रोटोटाइपिंग को अन्य सेवाओं के साथ एकीकृत किया गया है। डिज़ाइन सहायता सीधे विनिर्माण प्रक्रिया में शामिल की जाती है। सीएनसी मशीनिंग द्वारा मास्टर मोल्ड तैयार किए जाते हैं। इंजेक्शन मोल्डिंग से बड़े पैमाने पर उत्पादन की ज़रूरतें पूरी होती हैं। असेंबली और सतह परिष्करण उत्पाद को उसका अंतिम रूप देते हैं। पूरी प्रक्रिया का प्रबंधन एक ही आपूर्तिकर्ता द्वारा किया जाता है।
गुणवत्ता मानक और प्रमाणपत्र
गुणवत्ता प्रणाली प्रमाणित है और इसका दस्तावेजीकरण अच्छी तरह से किया गया है।
ISO 9001:2015 सामान्य गुणवत्ता प्रबंधन को कवर करता है। विनिर्माण प्रक्रिया नियंत्रण परिणामों की पुनरावृत्ति सुनिश्चित करते हैं; निरीक्षण प्रक्रियाएं आयामों और सतह की गुणवत्ता को सत्यापित करती हैं।
आईएसओ 13485:2016 चिकित्सा उपकरणों के निर्माण के लिए आवश्यक कड़े मानदंडों को जोड़ता है - अधिक कठोर ट्रेसबिलिटी और सख्त प्रक्रिया सत्यापन।
सिलिकॉन रैपिड प्रोटोटाइपिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
क्या सिलिकॉन का उपयोग प्रोटोटाइप सामग्री के रूप में किया जाता है या मोल्ड सामग्री के रूप में?
सिलिकॉन दोनों उद्देश्यों को पूरा कर सकता है। सिलिकॉन के अधिकांश रैपिड प्रोटोटाइपिंग अनुप्रयोगों में, सिलिकॉन का उपयोग लचीले सांचे बनाने के लिए किया जाता है। इन सांचों में राल, पॉलीयुरेथेन या सिलिकॉन सामग्री डालकर प्रोटोटाइप पुर्जे बनाए जाते हैं।
सिलिकॉन मोल्ड से कितने भाग बनाए जा सकते हैं?
एक सामान्य सिलिकॉन मोल्ड से लगभग 20 से 50 पुर्जे बनाए जा सकते हैं। वास्तविक सेवा जीवन पुर्जे की ज्यामिति, ढलाई सामग्री, मोल्ड के डिज़ाइन और परिचालन स्थितियों पर निर्भर करता है। सरल ज्यामिति और कम चिपचिपाहट वाले रेजिन के उपयोग से अधिक पुर्जे बनाए जा सकते हैं; इसके विपरीत, जटिल ज्यामिति और भरी हुई सामग्री के उपयोग से कम पुर्जे बनाए जा सकते हैं। मोल्ड घिस जाता है। यह स्वाभाविक है।
सिलिकॉन प्रोटोटाइप पार्ट्स कितने सटीक होते हैं?
सिलिकॉन वैक्यूम कास्टिंग से उत्कृष्ट विवरण प्राप्त होता है। सटीकता का स्तर मास्टर मोल्ड की गुणवत्ता, सिलिकॉन सामग्री के चयन, पुर्जे के आयामों और ज्यामिति, और कास्टिंग प्रक्रिया के नियंत्रण पर निर्भर करता है। एक पॉलिश किया हुआ मास्टर मोल्ड और एक स्थिर सिलिकॉन मोल्ड मिलकर ऐसे पुर्जे बना सकते हैं जो डिज़ाइन आवश्यकताओं और सख्त सहनशीलता को पूरा करते हैं; इसके विपरीत, एक खुरदरा मास्टर मोल्ड और खराब गुणवत्ता वाला मोल्ड दोषपूर्ण पुर्जों का परिणाम देगा।
सिलिकॉन रैपिड प्रोटोटाइपिंग की तुलना इंजेक्शन मोल्डिंग से कैसे की जा सकती है?
सिलिकॉन प्रोटोटाइपिंग मोल्ड कम खर्चीले होते हैं और इन्हें तैयार करने में कम समय लगता है, इसलिए ये छोटे पैमाने पर उत्पादन के लिए उपयुक्त होते हैं। इंजेक्शन मोल्डिंग उपकरण अधिक महंगे होते हैं और इन्हें तैयार करने में अधिक समय लगता है, लेकिन अधिक मात्रा में उत्पादन के लिए इनकी प्रति इकाई लागत कम होती है, इसलिए ये बड़े पैमाने पर उत्पादन और दीर्घकालिक निर्माण के लिए अधिक उपयुक्त होते हैं।
मुझे सिलिकॉन रैपिड प्रोटोटाइपिंग का चुनाव कब करना चाहिए?
जब आपको 10 से 100 या उससे अधिक प्रोटोटाइप पार्ट्स, लचीले या रबर के पुर्जे, त्वरित डिज़ाइन सत्यापन, या कम लागत वाले संक्रमणकालीन उत्पादन की आवश्यकता हो, तो सिलिकॉन रैपिड प्रोटोटाइपिंग चुनें। यह प्रक्रिया उत्पादन मोल्ड की आवश्यकता के बिना बड़े पैमाने पर उत्पादित पुर्जों के समान गुणवत्ता वाले पुर्जे तैयार करती है।
क्या नोबल डिजाइन से लेकर उत्पादन तक सिलिकॉन रैपिड प्रोटोटाइपिंग सेवाएं प्रदान कर सकता है?
बिल्कुल! नोबल संपूर्ण सहायता प्रदान करता है।
डिजाइन समीक्षा से शुरुआती चरण में ही समस्याओं की पहचान करने में मदद मिलती है। प्रोटोटाइपिंग का उपयोग डिजाइन को मान्य करने के लिए किया जाता है। सिलिकॉन इंजेक्शन मोल्डिंग का उपयोग मोल्ड बनाने के लिए किया जाता है। प्लास्टिक और धातु की मशीनिंग से अन्य घटकों का निर्माण होता है। सतह परिष्करण से पुर्जों को अंतिम रूप दिया जाता है। संयोजन सभी घटकों को एक साथ जोड़ता है। उत्पादन मात्रा बढ़ने पर उत्पादन सहायता को लचीले ढंग से समायोजित किया जा सकता है।






