
परिचय
तेजी से प्रोटोटाइप बनाने और कम मात्रा में उत्पादन करने के लिए आपके दिमाग में कौन-कौन सी विनिर्माण प्रक्रियाएं आती हैं ? वास्तव में, कोई भी प्रक्रिया अपनाई जा सकती है - बात सिर्फ लागत और समय पर आकर रुकती है: कौन सा विकल्प पैसे के हिसाब से बेहतर है और तेज़ है?
इस लेख में, मैं आपके साथ दो प्रक्रियाओं - वैक्यूम कास्टिंग और 3डी प्रिंटिंग - का पता लगाऊंगा जो तीव्र प्रोटोटाइपिंग और कम मात्रा में उत्पादन के लिए सबसे उपयुक्त हैं ।
इस विस्तृत विश्लेषण से डिज़ाइन टीमों को निम्नलिखित बातें सीखने को मिलेंगी: प्रत्येक विधि की लागत संरचना। सैद्धांतिक दावों के बजाय वास्तविक गति। सामग्री के विकल्प और उनकी सीमाएँ। वे ज्यामितीय स्वतंत्रता बनाम प्रतिकृति सटीकता के बारे में भी जानेंगे। सबसे महत्वपूर्ण बात, वे उस मात्रा सीमा को जानेंगे जिस पर एक प्रक्रिया दूसरी प्रक्रिया से स्पष्ट रूप से बेहतर प्रदर्शन करती है। इसमें कोई मार्केटिंग की बातें नहीं हैं। केवल उन लोगों के लिए व्यावहारिक मार्गदर्शन है जिन्हें उत्पाद तैयार करने की आवश्यकता है।
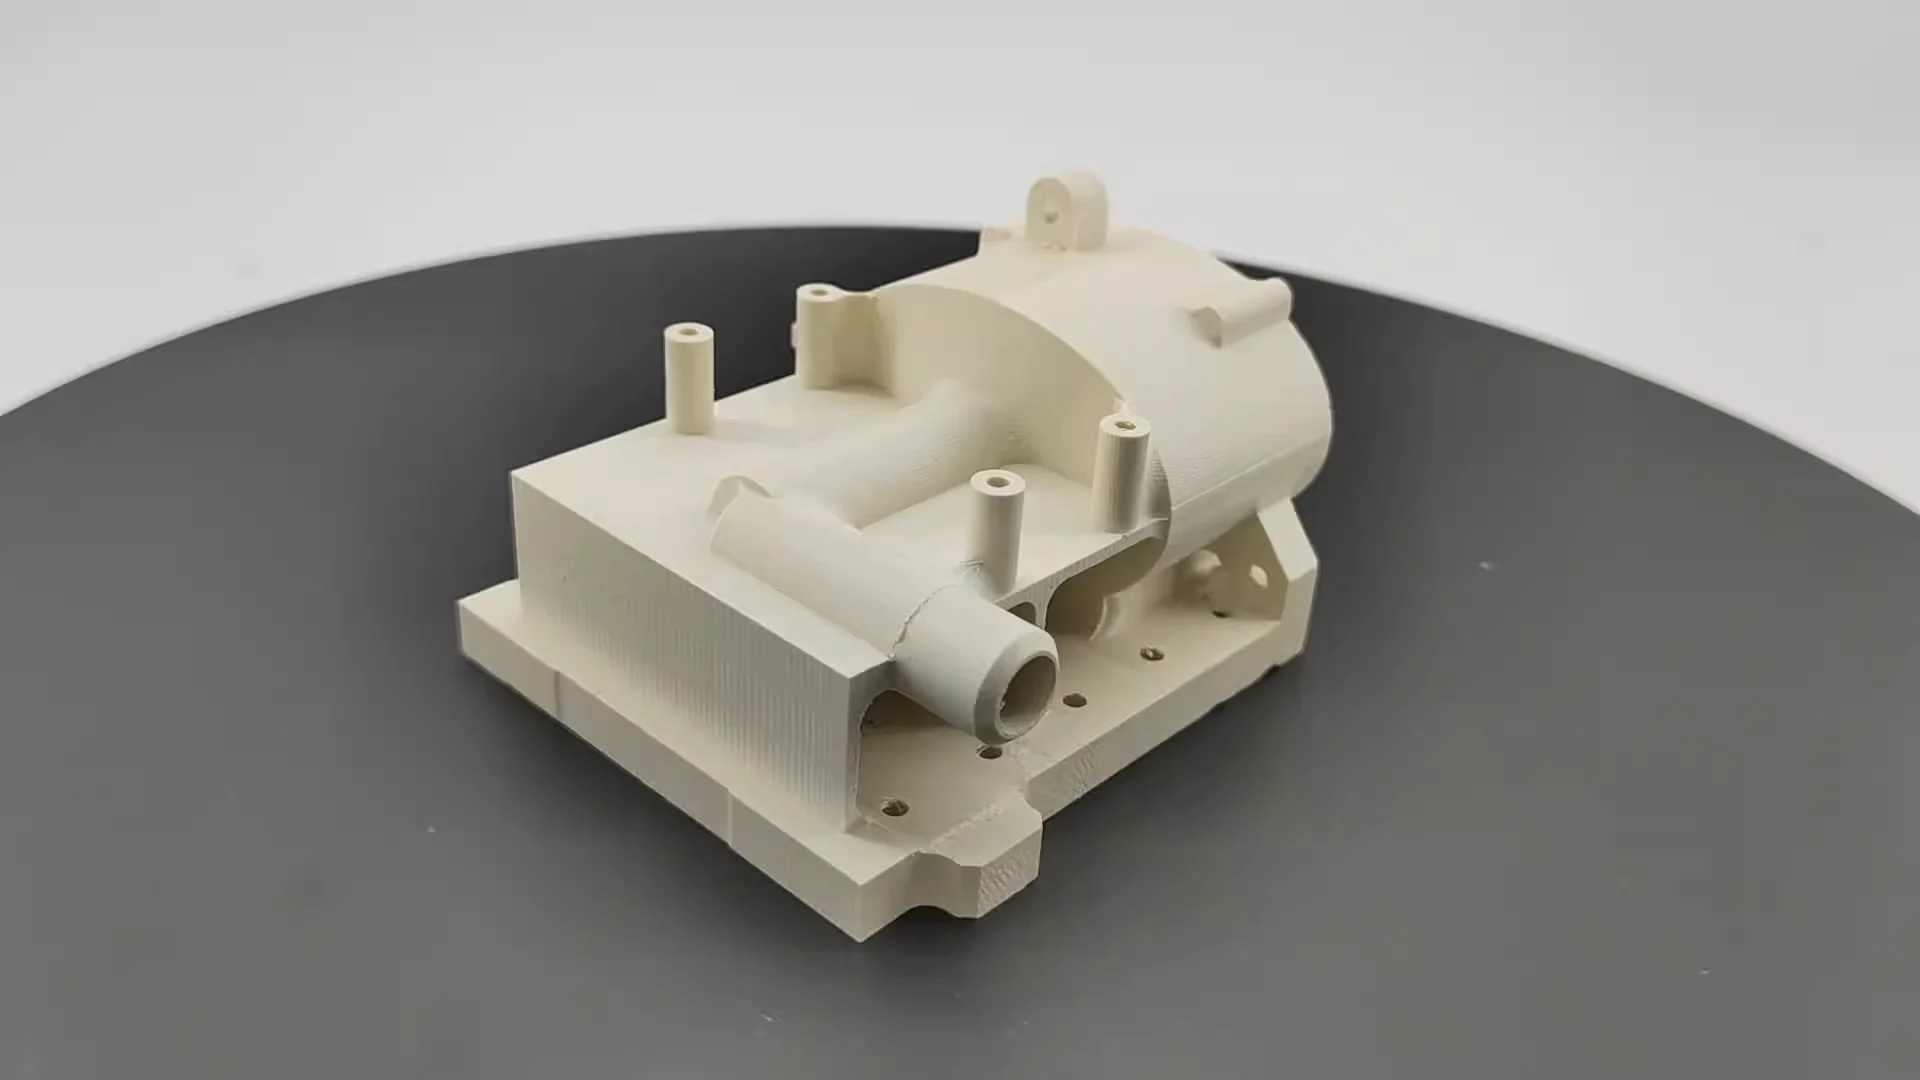
वैक्यूम कास्टिंग क्या है?
वैक्यूम कास्टिंग पर एक संक्षिप्त नज़र। इस प्रक्रिया में तीन मुख्य चरण होते हैं।
सबसे पहले, इंजीनियर एक मास्टर मोल्ड तैयार करता है, आमतौर पर 3D प्रिंटिंग या मेटल मशीनिंग का उपयोग करके (मैं इस प्रक्रिया को एक अलग लेख में समझाऊंगा)। फिर इसे एक कंटेनर के अंदर रखा जाता है, और इसके चारों ओर तरल सिलिकॉन रबर डाला जाता है। इसके बाद, सभी हवा के बुलबुले हटाने के लिए एक वैक्यूम चैंबर का उपयोग किया जाता है।
सिलिकॉन के सूख जाने के बाद, सिलिकॉन ब्लॉक को काटकर खोला जाता है और मास्टर मोल्ड को हटा दिया जाता है। जो बचता है वह एक लचीली गुहा होती है जिसमें उत्कृष्ट विवरण होते हैं और जो पुर्जे के आकार से मेल खाती है।
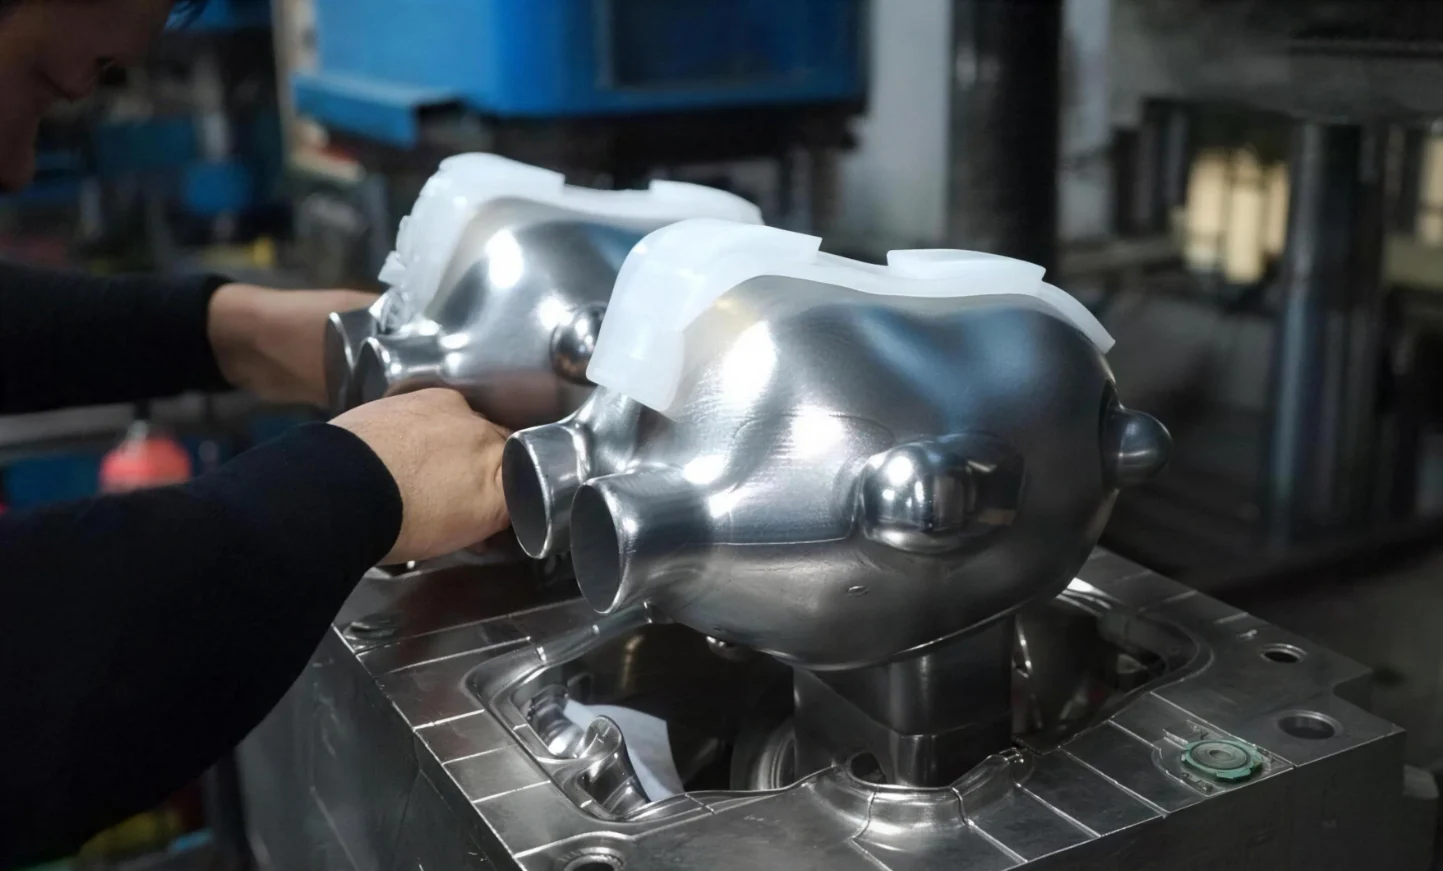
इसके बाद, ढलाई की प्रक्रिया शुरू होती है। ऑपरेटर पॉलीयुरेथेन रेज़िन को मिलाता है और उसे सिलिकॉन मोल्ड में डालता है। फिर वैक्यूम सिस्टम को दोबारा चालू किया जाता है। हवा की अनुपस्थिति के कारण, कोई खाली जगह या सतह पर छेद नहीं बनते। रेज़िन कम तापमान पर सूखता है। 30 मिनट से 2 घंटे के बाद, मोल्ड को हटा दिया जाता है। अब एक मजबूत प्लास्टिक का हिस्सा तैयार हो जाता है।
विभिन्न रेजिन अलग-अलग सामग्रियों के गुणों की नकल कर सकते हैं:
- उच्च कठोरता और प्रभाव प्रतिरोध प्राप्त करने के लिए एबीएस जैसी रेजिन का उपयोग किया जाता है।
- पॉलीप्रोपाइलीन जैसी रेजिन रासायनिक प्रतिरोध और लचीलापन प्रदान करती हैं।
- नायलॉन जैसी रेजिन में घिसाव प्रतिरोध और मजबूती दोनों गुण होते हैं।
- वहीं, रबर जैसी रेजिन सॉफ्ट-टच ग्रिप या सीलिंग गैस्केट बनाने के लिए उपयुक्त होती हैं।
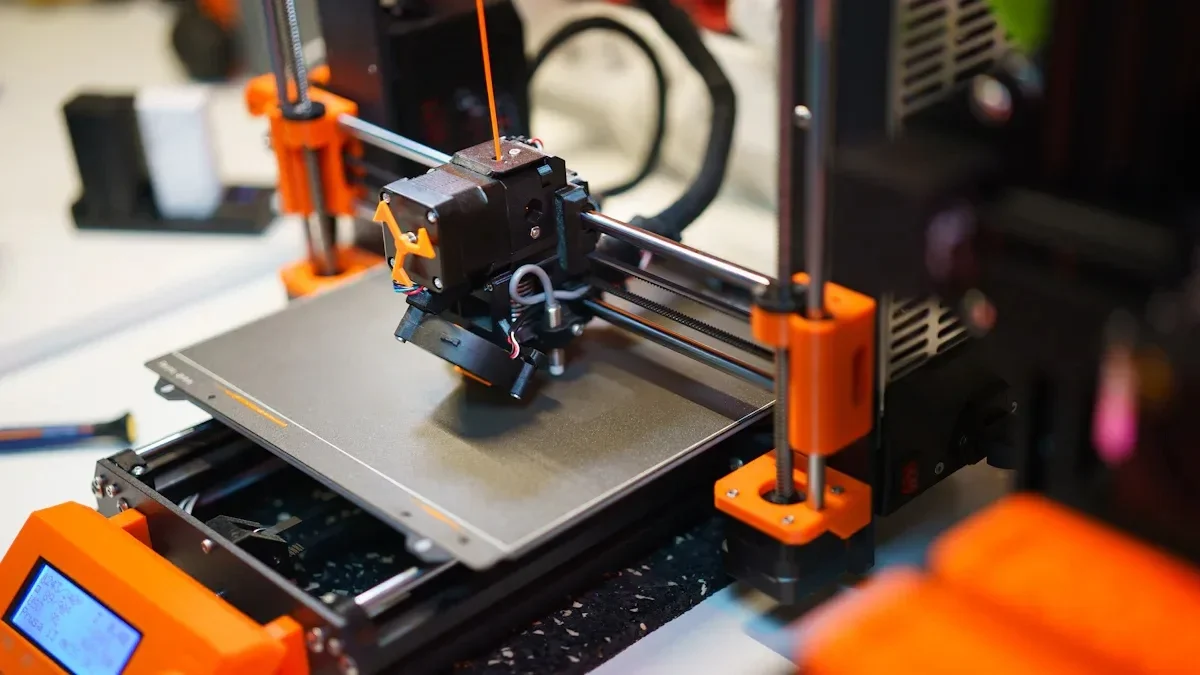
क्या है 3डी प्रिंटिंग?
अब, 3D प्रिंटिंग पर एक नज़र डालें। इसका औपचारिक नाम 'एडिटिव मैन्युफैक्चरिंग' है। सामग्री को परत दर परत तब तक जोड़ा जाता है जब तक कि भाग पूरा न हो जाए। किसी सांचे या उपकरण की आवश्यकता नहीं होती। आपको बस एक डिजिटल फ़ाइल और एक मशीन चाहिए।
अलग-अलग समस्याओं के लिए अलग-अलग प्रिंटर की आवश्यकता होती है। वर्कशॉप में तीन सामान्य तकनीकें सबसे अधिक प्रचलित हैं।
- एसएलए का मतलब स्टीरियोलिथोग्राफी है। इसमें लेजर की मदद से तरल राल को ठोस प्लास्टिक में परिवर्तित किया जाता है। सतह चिकनी होती है और बारीकियां स्पष्ट दिखाई देती हैं। इसका उपयोग दृश्य प्रोटोटाइप और आकार-फिट जांच के लिए किया जाता है। हालांकि अन्य विधियों की तुलना में इसमें सामग्री का चयन सीमित होता है, फिर भी गुणवत्ता उच्च होती है।
- एसएलएस तकनीक में नायलॉन पाउडर का उपयोग होता है। लेजर सिंटरिंग प्रक्रिया द्वारा कणों को पूरी तरह पिघलाए बिना आपस में जोड़ा जाता है। इसमें किसी सपोर्ट स्ट्रक्चर की आवश्यकता नहीं होती। परिणामस्वरूप बनने वाले पुर्जे मजबूत और टिकाऊ होते हैं। इंजीनियर कार्यात्मक परीक्षण और असेंबली बनाने के लिए एसएलएस का उपयोग करते हैं। सतह की बनावट थोड़ी दानेदार होने के बावजूद, इसके यांत्रिक गुण ठोस होते हैं।
- एफडीएम सबसे आम विधि है। थर्मोप्लास्टिक फिलामेंट पिघलता है और नोजल के माध्यम से बाहर निकलता है। फिर मशीन प्लास्टिक की प्रत्येक परत को खींचती है। सरल। यह सस्ता भी है। हालांकि, जटिल भागों के लिए यह धीमा है। लोग एफडीएम का उपयोग प्रारंभिक अवधारणा मॉडल और बड़े, सरल आकृतियों के लिए करते हैं। परत रेखाएं दिखाई देती हैं। इसकी मजबूती विषमदैशिक होती है - मुद्रण दिशा के साथ कमजोर होती जाती है।
वैक्यूम कास्टिंग बनाम 3डी प्रिंटिंग की आमने-सामने तुलना
अब आइए इन दोनों विधियों की तुलना करें। अंतर स्पष्ट हैं। असल में, प्रक्रिया को कार्य के अनुरूप ढालने की आवश्यकता लोगों को है, न कि इसके विपरीत।
| फ़ैक्टर | वैक्यूम कास्टिंग | 3D मुद्रण |
| सर्वश्रेष्ठ मात्रा | 10–100 समान भाग | 1–20 अद्वितीय भाग |
| प्रति भाग लागत (कम मात्रा) | कम (मोल्ड के बाद) | उच्च (पैमाने की अर्थव्यवस्थाओं का अभाव) |
| समय सीमा | 1-2 सप्ताह | 1–3 दिन |
| सतह खत्म | उत्कृष्ट (दोनों तरफ चिकना) | भिन्न-भिन्न (SLA अच्छा, FDM खराब) |
| सामग्री विकल्प | ABS, PP, PC, नायलॉन, रबर (वास्तविक शोर A) का अनुकरण करता है | स्वामित्व वाली रेजिन या थर्मोप्लास्टिक्स |
| रंग विकल्प | असीमित (पैंटोन मिलान) | केवल स्पूल/रेजिन रंगों तक सीमित |
| आंतरिक ज्यामिति | सीमित (अंडरकट से बचना चाहिए) | उत्कृष्ट (जाली, चैनल) |
| सहिष्णुता | ±0.1–0.3 मिमी | ±0.05–0.2 मिमी |
| उपकरणन लागत | $500–$2,000 (सिलिकॉन मोल्ड) | $0 |
तालिका में स्पष्ट विभाजन दिखाई देता है। प्रति पार्ट लागत, सतह की फिनिश , सामग्री की यथार्थता और मध्यम मात्रा में रंग विकल्पों के मामले में वैक्यूम कास्टिंग स्पष्ट विजेता है। दूसरी ओर, 3डी प्रिंटिंग एकल पार्ट्स के लिए कम समय में उत्पादन, ज्यामितीय स्वतंत्रता और किसी भी प्रकार की प्रारंभिक टूलिंग लागत की अनुपस्थिति के मामले में बेहतर है। जो लोग दोनों विधियों को समझते हैं, वे सोच-समझकर निर्णय ले सकते हैं। जो लोग केवल एक विधि जानते हैं, वे अंततः अपना पैसा बर्बाद कर सकते हैं।
चयन मानदंडों के आधार पर विस्तृत तुलना
1. मात्रा और लागत
एक से दस विशिष्ट पुर्जों के लिए, 3D प्रिंटिंग सबसे अच्छा विकल्प है। सेटअप लागत शून्य है। लोगों को उनके पुर्जे हफ्तों में नहीं, बल्कि कुछ ही दिनों में मिल जाते हैं।
बीस से सौ एक जैसे पुर्जों के लिए, वैक्यूम कास्टिंग बेहतर विकल्प है। मोल्ड की लागत कई पुर्जों पर विभाजित हो जाती है। प्रति पुर्जे की लागत 3D प्रिंटिंग से कम हो जाती है। लागत-मुक्त बिंदु पुर्जे के आकार और जटिलता के अनुसार भिन्न होता है, लेकिन मूल पैटर्न स्थिर रहता है। छोटे बैचों के लिए प्रिंटिंग बेहतर है। बड़े बैचों के लिए कास्टिंग बेहतर है।
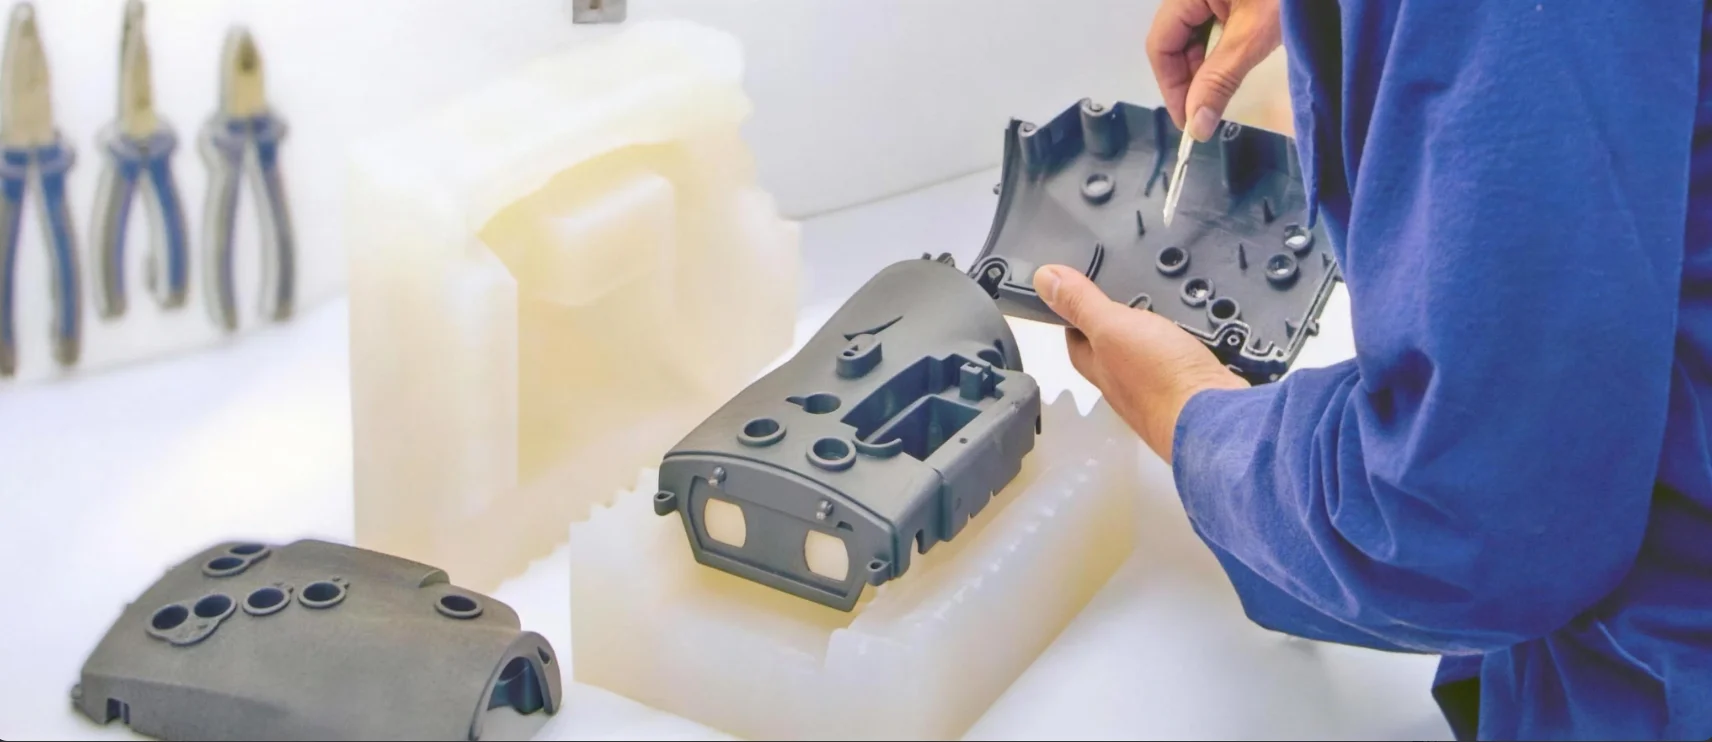
2. गति (लीड टाइम बनाम उत्पादन समय)
लोग इन दो अलग-अलग गतियों को लेकर भ्रमित हो जाते हैं। पहली गति लीड टाइम है, जबकि दूसरी गति किसी बैच को पूरा करने में लगने वाला कुल समय है।
3D प्रिंटिंग ने पहली दौड़ जीत ली है। एक सिंगल पार्ट चौबीस से बहत्तर घंटों में तैयार हो सकता है। इसमें किसी टूलिंग या सेटअप की ज़रूरत नहीं होती। बस प्रिंट बटन दबाएँ!
वैक्यूम कास्टिंग दूसरी दौड़ जीत जाती है। सिलिकॉन मोल्ड बनाने में तीन दिन लगते हैं। उसके बाद, प्रत्येक कास्टिंग में लगभग एक घंटा लगता है। पचास भागों के लिए, मोल्ड बनाने में लगभग तीन दिन और कास्टिंग में पचास घंटे लगते हैं। कुल मिलाकर लगभग पाँच दिन। पचास भागों को 3D प्रिंट करने में प्रिंटिंग का समय पचास गुना लगता है। दो घंटे की प्रिंटिंग में सौ घंटे लगेंगे। इस तरह लगातार चलने पर चार दिनों से अधिक का समय लगेगा।
3. सामग्री के गुणधर्म और अनुकरण
यह अंतर काफी महत्वपूर्ण है।
वैक्यूम कास्टिंग में पॉलीयुरेथेन रेजिन का उपयोग किया जाता है जो वास्तविक इंजीनियरिंग प्लास्टिक की तरह दिखते हैं। कठोरता और प्रभाव प्रतिरोध के लिए एबीएस जैसे रेजिन का उपयोग किया जाता है। साथ ही, गतिशील कब्जों और रासायनिक प्रतिरोध के लिए पॉलीप्रोपाइलीन जैसे रेजिन भी उपलब्ध हैं। ग्रिप और सील के लिए वास्तविक शोर ए कठोरता वाले रबर जैसे रेजिन भी मौजूद हैं। ये पुर्जे उत्पादन घटकों की तरह व्यवहार करते हैं।
3D प्रिंटिंग यहाँ पर खरी नहीं उतरती। SLA फोटोपॉलिमर भंगुर होते हैं। UV प्रकाश में कुछ हफ्तों या महीनों में ये पीले पड़ जाते हैं। टिकाऊ वस्तुओं के कार्यात्मक परीक्षण के लिए ये उपयुक्त नहीं हैं। SLS नायलॉन पाउडर मजबूत तो होते हैं, लेकिन इनकी सतह खुरदरी होती है। इससे घर्षण और टूट-फूट प्रभावित होती है। FDM थर्मोप्लास्टिक ABS, PLA और PETG जैसी वास्तविक सामग्रियों से बने होते हैं, लेकिन परतों के आपस में चिपकने से कमजोर बिंदु बन जाते हैं। पुर्जे आमतौर पर प्रिंट लाइनों के साथ टूटते हैं, न कि पूरी सामग्री के बीच से।
जब सामग्री का अनुकरण महत्वपूर्ण होता है, तो इंजीनियर वैक्यूम कास्टिंग का विकल्प चुनते हैं। लिविंग हिंज के लिए वास्तविक लचीलेपन की आवश्यकता होती है। स्नैप-फिट के लिए एकसमान विक्षेपण आवश्यक है। ड्रॉप टेस्ट के लिए प्रभाव प्रतिरोध आवश्यक है। 3D-प्रिंटेड पुर्जे भ्रामक परिणाम दे सकते हैं।
4. सतह की फिनिश और सौंदर्य
वैक्यूम कास्टिंग से दोनों तरफ चिकनी सतह मिलती है। सिलिकॉन मोल्ड मूल पैटर्न की हूबहू नकल करता है। इसमें कोई परत रेखा नहीं होती। कोई सपोर्ट मार्क नहीं होता। पार्ट्स को पेंट किया जा सकता है, टेक्सचर दिया जा सकता है या बिना पेंट किए भी रखा जा सकता है। पारदर्शी कास्टिंग धुंधली नहीं, बल्कि पूरी तरह से पारदर्शी होती हैं।
3D प्रिंटिंग के परिणाम अलग-अलग होते हैं। SLA रेज़िन प्रिंट में सपोर्टेड सतहों पर चिकनी सतह होती है। निचली सतह पर सपोर्ट के निशान होते हैं। FDM प्रिंट में सभी तरफ स्पष्ट लेयर लाइनें दिखाई देती हैं। पोस्ट-प्रोसेसिंग से इनमें से कुछ समस्याओं को ठीक किया जा सकता है। सैंडिंग, फिलिंग, प्राइमर लगाना, पेंटिंग करना - हर चरण में श्रम और समय लगता है।
निवेशकों को डेमो दिखाने और खुदरा बिक्री के लिए तैयार प्रोटोटाइप के लिए, वैक्यूम कास्टिंग एक मानक प्रक्रिया है। आप किसी संभावित खरीदार को केवल एक कच्चा, परतदार भाग देकर वित्तपोषण की मांग नहीं कर सकते। भाग का स्वरूप तैयार उत्पाद जैसा होना चाहिए।
5. ज्यामितीय जटिलता और अंडरकट
इस श्रेणी में 3D प्रिंटिंग निर्विवाद रूप से विजयी है। आंतरिक चैनल बनाना आसान है। जालीदार संरचनाएं मानक हैं। पाउडर-आधारित प्रणालियों के साथ, गतिशील भागों को यथास्थान प्रिंट किया जा सकता है - उदाहरण के लिए, एक हाउसिंग के अंदर एक गियर। मोल्ड की अनुपस्थिति का अर्थ है कि रिलीज संबंधी कोई बाधा नहीं है।
वैक्यूम कास्टिंग की अपनी सीमाएँ हैं। पार्ट को दो भागों वाले सिलिकॉन मोल्ड से निकालना पड़ता है। अंडरकट मुश्किल होते हैं। गहरे छेदों के लिए साइड पुल या घुलनशील कोर की आवश्यकता होती है।
यह कारखाने में इस्तेमाल होने वाला एक सामान्य नियम है। यदि किसी डिज़ाइन में जटिल आंतरिक विशेषताएं हैं जिनके लिए ढहने योग्य कोर या स्टील मोल्ड में कई पार्श्व क्रियाओं की आवश्यकता होती है, तो 3D प्रिंटिंग बेहतर विकल्प है। हालांकि, यदि डिज़ाइन मोल्ड करने योग्य है, तो वैक्यूम कास्टिंग बड़े पैमाने पर तेज़ और सस्ता विकल्प है।
6. लचीलापन (एक भाग में कई सामग्रियों का उपयोग)
वैक्यूम कास्टिंग से ओवरमोल्डिंग संभव है। एक ही मोल्ड में दो अलग-अलग रेजिन डाली जा सकती हैं। पहले एक कठोर प्लास्टिक कोर ढाला जाता है। फिर, इस कोर के चारों ओर एक नरम रबर ग्रिप ढाली जाती है। पूरी प्रक्रिया एक ही सिलिकॉन टूल के अंदर होती है। यह बंधन रासायनिक और यांत्रिक दोनों प्रकार का होता है। इसमें किसी प्रकार की असेंबली की आवश्यकता नहीं होती।
3D प्रिंटिंग में यहाँ कुछ दिक्कतें आती हैं। कई सामग्रियों से बने पुर्जों के लिए विशेष मशीनों की आवश्यकता होती है जिनमें कई प्रिंट हेड लगे हों। अन्यथा, प्रिंटर को फिलामेंट बदलने के लिए रुकना पड़ता है। विभिन्न परतों के बीच आसंजन कमजोर होता है। परिणामस्वरूप, कार्यात्मक पुर्जों के लिए बहु-सामग्री 3D प्रिंटिंग का उपयोग शायद ही कभी किया जाता है।
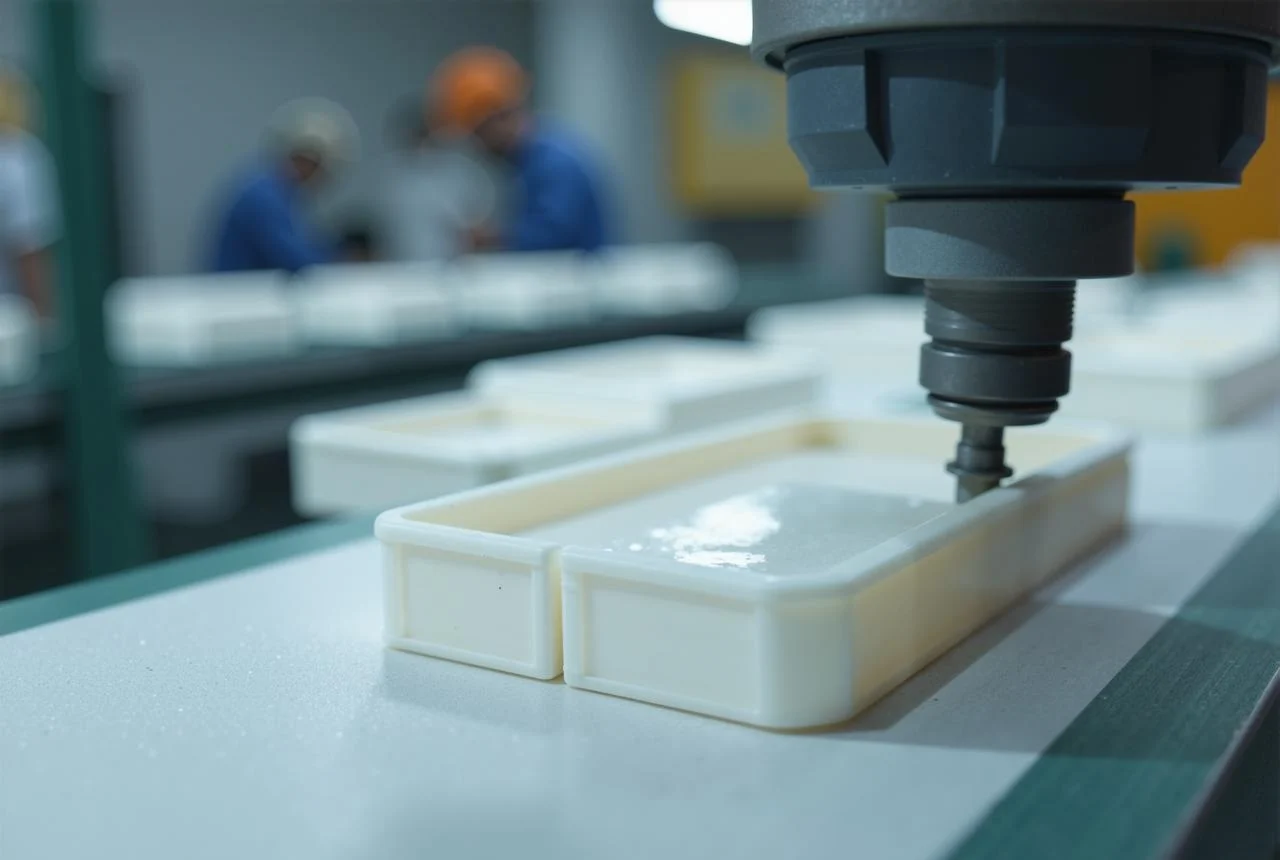
हाइब्रिड वर्कफ़्लो: दोनों दुनियाओं का सर्वश्रेष्ठ
ऐसा कोई नियम नहीं है कि व्यक्ति को एक ही विधि चुनकर उसी पर कायम रहना चाहिए। कुशल पेशेवर दोनों विधियों का उपयोग करते हैं। वे दोनों की खूबियों को मिलाकर काम करते हैं और कमियों से बचते हैं। इसका परिणाम किसी भी एक विधि से बेहतर होता है।
ऐसा कोई नियम नहीं है कि व्यक्ति को एक ही विधि चुनकर उसी पर कायम रहना चाहिए। कुशल पेशेवर दोनों विधियों का उपयोग करते हैं। वे अपनी खूबियों को मिलाकर काम करते हैं और कमियों से बचते हैं। इसका परिणाम किसी भी एक विधि से बेहतर होता है।
यहां बताया गया है कि हाइब्रिड वर्कफ़्लो वास्तव में वर्कशॉप में कैसे काम करता है।
- एक मास्टर पैटर्न को 3D प्रिंट करें। इस चरण के लिए SLA सबसे आम विकल्प है। उच्च रिज़ॉल्यूशन। मशीन से निकलते ही सतह चिकनी होती है। मास्टर पैटर्न दोषरहित होना चाहिए, क्योंकि कोई भी दोष मोल्ड में और फिर प्रत्येक ढाले गए भाग में स्थानांतरित हो जाएगा।
- मास्टर पैटर्न को पूरा करें। केवल प्रिंटिंग ही पर्याप्त नहीं है। सतह को सैंडपेपर से चिकना किया जाता है, प्राइमर लगाया जाता है और पेंट किया जाता है। लक्ष्य क्लास ए सतह प्राप्त करना है, जो ऑटोमोबाइल पेंट का ग्रेड है। सतह पर कोई स्पष्ट परत रेखाएं नहीं होनी चाहिए। कोई पिनहोल नहीं होना चाहिए। कोई खरोंच नहीं होनी चाहिए। यह तैयार मास्टर पैटर्न मोल्ड के लिए टेम्पलेट बन जाता है।
- मूल नमूने से सिलिकॉन का सांचा बनाएं। तैयार मूल नमूने को एक पात्र में लटका दें। इसके चारों ओर पिघला हुआ सिलिकॉन डालें। वैक्यूम की मदद से हवा के बुलबुले निकाल दिए जाते हैं। सूखने के बाद, सांचे को काटकर मूल नमूने को निकाल लें। अंत में, एक पूर्ण खाली जगह (नेगेटिव कैविटी) तैयार हो जाती है।
- पचास या उससे अधिक एक जैसे पुर्जे ढालें। वैक्यूम के तहत सिलिकॉन मोल्ड में पॉलीयुरेथेन राल डाला जाता है। पुर्जा सूख जाता है। मोल्ड से पुर्जे निकालने में कुछ सेकंड लगते हैं। मोल्ड एक के बाद एक पुर्जे बनाता है, प्रत्येक पुर्जे पिछले वाले के समान होता है। अतिरिक्त फिनिशिंग की आवश्यकता नहीं होती क्योंकि मूल पुर्जा पहले से ही एकदम सही होता है।
मास्टर मॉडल के लिए इंजीनियरों को 3D प्रिंटिंग की ज्यामितीय स्वतंत्रता मिलती है। जटिल आकृतियाँ, अंडरकट, ऑर्गेनिक कर्व। डिज़ाइन चरण के दौरान मोल्ड की कोई बाध्यता नहीं होती। फिर अंतिम पुर्जों के लिए उन्हें वैक्यूम कास्टिंग की उच्च गुणवत्ता वाली सामग्री और उत्पादन गति का लाभ मिलता है। यथार्थवादी इंजीनियरिंग रेज़िन का उपयोग किया जाता है।

नोबल चुनें: परिशुद्धता सीएनसी मशीनिंग उत्पादन के लिए
नोबल में, हम सीएनसी मशीनिंग और फैब्रिकेशन में विशेषज्ञता रखने वाली एक पूर्ण-सेवा विनिर्माण इकाई हैं। हम आपके प्रोजेक्ट के लिए सबसे उपयुक्त प्रक्रिया चुनने में आपका मार्गदर्शन करेंगे, चाहे वह त्वरित प्रोटोटाइपिंग के लिए 3डी प्रिंटिंग हो, कम मात्रा में उत्पादन के लिए वैक्यूम कास्टिंग हो, या सटीक माप के साथ धातु और प्लास्टिक के पुर्जों के निर्माण के लिए उच्च परिशुद्धता वाली सीएनसी मशीनिंग हो।
हमारी मुख्य क्षमताएँ
हम पारंपरिक सबट्रैक्टिव मैन्युफैक्चरिंग को उन्नत प्लास्टिक प्रोसेसिंग के साथ मिलाकर एक व्यापक समाधान प्रदान करते हैं:
| क्षमता | सामग्री | विशिष्ट मात्रा | सबसे अच्छा है |
| सीएनसी मशीनिंग | धातुएँ (एल्यूमीनियम, स्टील, टाइटेनियम, पीतल) और इंजीनियरिंग प्लास्टिक (एबीएस, पीओएम, पीईईके, नायलॉन) | 1–1,000+ भाग | उच्च सहनशीलता वाले कार्यात्मक पुर्जे, अंतिम उपयोग उत्पादन, जिग्स और फिक्स्चर |
| वैक्यूम कास्टिंग | पॉलीयुरेथेन रेजिन (एबीएस-जैसे, पीपी-जैसे, रबर-जैसे, पारदर्शी) | 10–100 भाग | ब्रिज उत्पादन, बाजार के लिए तैयार प्रोटोटाइप, सॉफ्ट-टच ओवरमोल्डिंग |
| 3D मुद्रण | एसएलए रेजिन, एसएलएस नायलॉन, एफडीएम थर्मोप्लास्टिक्स | 1–20 भाग | जटिल ज्यामिति, डिज़ाइन सत्यापन, अद्वितीय कस्टम पुर्जे |
गुणवत्ता प्रमाणन जिन पर आप भरोसा कर सकते हैं
विनिर्माण क्षेत्र में, प्रमाणपत्र केवल एक प्रतीक चिन्ह से कहीं अधिक हैं — वे दोहराने योग्य, ऑडिट की गई प्रक्रियाओं के प्रति प्रतिबद्धता को दर्शाते हैं। हमें निम्नलिखित प्रमाणपत्रों को बनाए रखने पर गर्व है:
आईएसओ 9001:2015 (गुणवत्ता प्रबंधन प्रणाली)
हमारी संपूर्ण विनिर्माण प्रक्रिया प्रमाणित है, जिसमें सीएनसी मशीनिंग, वैक्यूम कास्टिंग और 3डी प्रिंटिंग शामिल हैं। इससे पुर्जों की गुणवत्ता में निरंतरता, दस्तावेजी ट्रेसबिलिटी और प्रत्येक ऑर्डर में निरंतर सुधार सुनिश्चित होता है।
आईएसओ 13485:2016 (चिकित्सा उपकरण - गुणवत्ता प्रबंधन)
यह प्रमाणन चिकित्सा, दंत चिकित्सा और शल्य चिकित्सा अनुप्रयोगों के लिए अनिवार्य है। यह सुरक्षा, जोखिम प्रबंधन और स्वच्छता के लिए उच्चतम नियामक आवश्यकताओं को पूरा करने वाले घटकों के निर्माण में हमारी क्षमता को दर्शाता है। हम चिकित्सा उपकरण कंपनियों, निदान उपकरण निर्माताओं और शल्य चिकित्सा उपकरण विकासकर्ताओं को पूर्ण दस्तावेज़ीकरण सहायता प्रदान करते हैं।
सामान्य प्रश्न
क्या वैक्यूम कास्टिंग 3डी प्रिंटिंग से सस्ती है?
लागत पूरी तरह मात्रा पर निर्भर करती है। एक से पाँच भागों के लिए, 3D प्रिंटिंग सस्ता विकल्प है। इसमें मोल्ड की कोई लागत नहीं होती। कोई सेटअप शुल्क नहीं होता। बस प्रिंट बटन दबाएँ! बीस या उससे अधिक समान भागों के लिए, वैक्यूम कास्टिंग की प्रति इकाई लागत कम होती है। हालाँकि सिलिकॉन मोल्ड की शुरुआती लागत आती है, लेकिन यह कई भागों में बँटी होती है। ब्रेक-ईवन पॉइंट आमतौर पर दस से बीस इकाइयों के बीच होता है। इससे कम के लिए, 3D प्रिंटिंग बेहतर है। इससे अधिक के लिए, वैक्यूम कास्टिंग बेहतर है।
क्या वैक्यूम कास्टिंग 3डी प्रिंटिंग का स्थान ले सकती है?
नहीं, यह सवाल पूछने वाले लोगों ने दोनों प्रक्रियाओं को गलत समझा है। ये एक-दूसरे के पूरक उपकरण हैं, प्रतिस्पर्धी विकल्प नहीं। 3D प्रिंटिंग उन जटिल आंतरिक ज्यामितियों और दोहराव को संभालने के लिए आदर्श है जिन्हें मोल्ड से नहीं बनाया जा सकता। वैक्यूम कास्टिंग का उपयोग इंजीनियरिंग-ग्रेड सामग्रियों के साथ कम मात्रा में उत्पादन के लिए किया जाता है। एक प्रक्रिया दूसरी प्रक्रिया को प्रभावित करती है। कोई भी प्रक्रिया दूसरी का विकल्प नहीं है।
कौन सा बेहतर है? प्रोटोटाइपवैक्यूम कास्टिंग या 3डी प्रिंटिंग?
आकार और फिटिंग के प्रोटोटाइप बनाने के लिए, जिसमें आयामों की जांच, संयोजन और एर्गोनॉमिक्स शामिल हैं, 3D प्रिंटिंग तेज़ और सस्ती है। प्रिंट किए गए हिस्से को दिनों के बजाय घंटों तक हाथ में रखा जा सकता है।
वास्तविक भौतिक गुणों की आवश्यकता वाले कार्यात्मक, बाजार के लिए तैयार प्रोटोटाइप के लिए, वैक्यूम कास्टिंग बेहतर है।
वैक्यूम कास्टिंग से कितने पार्ट्स बनाए जा सकते हैं?
एक सिलिकॉन मोल्ड से आमतौर पर बीस से पचास अच्छे पुर्जे बनाए जा सकते हैं। पचास पुर्जे बनाने के बाद सतह की गुणवत्ता खराब होने लगती है। पचास पुर्जे बनाने के बाद, दोषों का खतरा काफी बढ़ जाता है। अधिक मात्रा में पुर्जों की आवश्यकता होने पर कई मोल्ड बनवाए जाते हैं।
वैक्यूम कास्टिंग में किन सामग्रियों का उपयोग किया जा सकता है जिनका उपयोग 3डी प्रिंटिंग में नहीं किया जा सकता है?
यह सूची काफी लंबी है। इसमें ट्रू शोर ए रबर शामिल हैं, जो 20A (बहुत नरम) से लेकर 90A (टायर जितना सख्त) तक की रेंज में आते हैं। इसके अलावा, ABS जैसी रेजिन भी हैं जो प्रभाव और कठोरता के मामले में इंजेक्शन मोल्डेड ABS की तरह व्यवहार करती हैं। लिविंग हिंज और रासायनिक प्रतिरोध के लिए पॉलीप्रोपाइलीन जैसी रेजिन भी हैं। पारदर्शिता और ताप प्रतिरोध के लिए पॉलीकार्बोनेट जैसी रेजिन भी हैं। UL94 V-0 मानकों को पूरा करने वाले ज्वाला-रोधी ग्रेड भी मौजूद हैं। इनमें से कोई भी सामग्री मानक 3D प्रिंटिंग सिस्टम में उपलब्ध नहीं है। SLA फोटोपॉलिमर भंगुर होते हैं। SLS नायलॉन की बनावट खुरदरी होती है। FDM थर्मोप्लास्टिक्स में परत का जुड़ाव कमजोर होता है। उत्पादन के लिए आवश्यक सामग्री गुणों की बात करें तो, कम मात्रा में उत्पादन के लिए वैक्यूम कास्टिंग सबसे बेहतर है।






