
प्रस्तावना (अनुच्छेद)
दर्जनों प्लास्टिक के पुर्जे बनाने के लिए कौन सी प्रक्रिया बेहतर है? 3डी प्रिंटिंग ? नहीं, यह बहुत धीमी है जब तक कि पर्याप्त मशीनें न हों। सैकड़ों पुर्जों के ऑर्डर के लिए इंजेक्शन मोल्डिंग बेहतर है । इसका जवाब है वैक्यूम कास्टिंग । यह इस कमी को पूरा करती है। यह काफी तेज़ है। यह काफी सस्ती भी है। यह वास्तविक दुनिया में उपयोग के लिए पर्याप्त अच्छी है।
कई लोग पूछते हैं कि यह प्रक्रिया वास्तव में कहाँ काम करती है। वैक्यूम कास्टिंग का उपयोग कॉन्सेप्ट कारों से लेकर सर्जिकल उपकरणों तक होता है। यहाँ बताया गया है कि यह प्रोटोटाइपिंग और छोटे पैमाने पर उत्पादन के लिए सबसे उपयुक्त है।
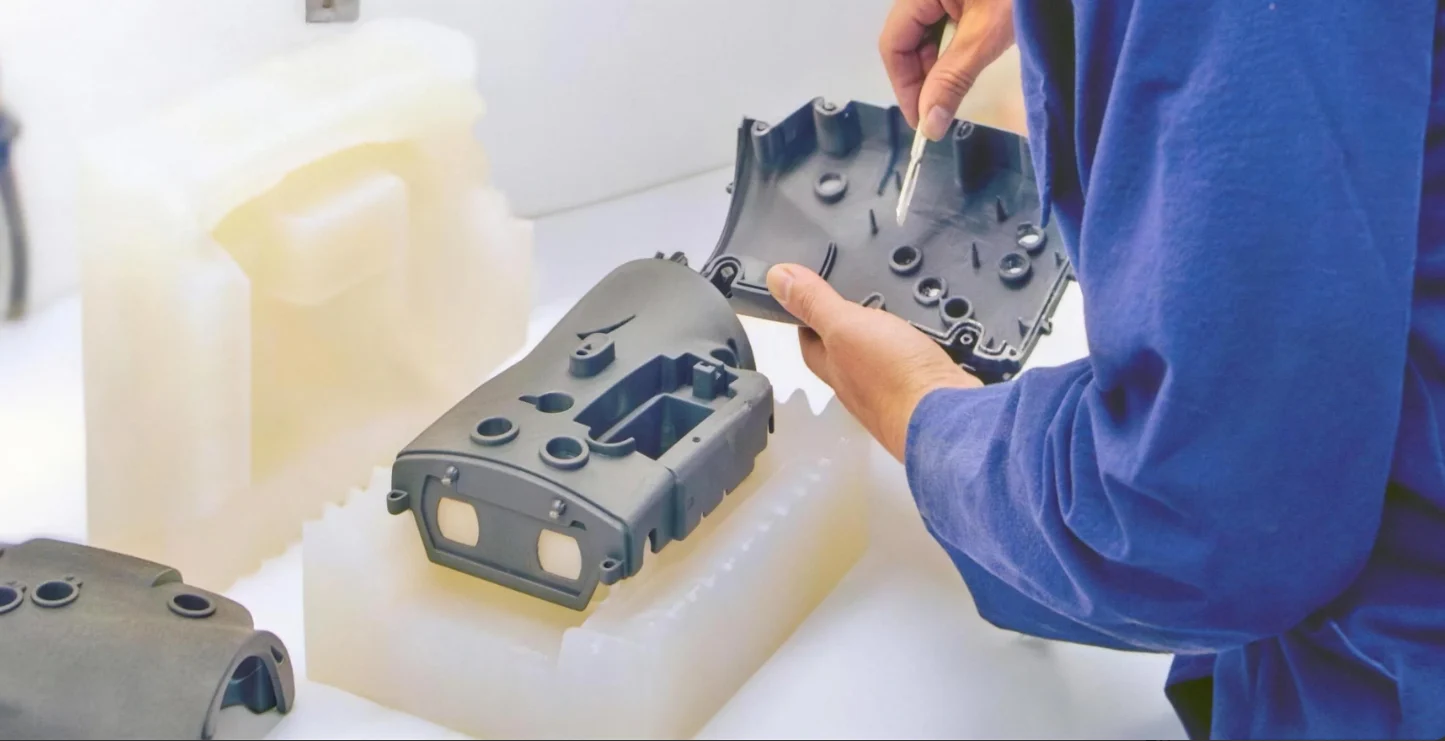
मोटर वाहन उद्योग
ऑटोमोबाइल निर्माताओं को अपने डिज़ाइनों में वैक्यूम कास्टिंग का उपयोग करना आवश्यक है। इसका उपयोग इंजन कंपार्टमेंट के परीक्षण के लिए एक कार्यात्मक घटक के रूप में भी किया जाता है। कॉन्सेप्ट या रेसिंग कारों के लिए, उत्पादन बहुत कम होता है, और हार्ड मोल्ड के साथ प्रसंस्करण लागत बहुत अधिक होगी।
आंतरिक और बाहरी प्रोटोटाइप
लोग इंजन स्टार्ट करने से पहले ही कार के इंटीरियर को देखकर उसका मूल्यांकन करते हैं। इसका मतलब है कि डैशबोर्ड पैनल की बनावट और पैटर्न सही होने चाहिए। वेंटिलेशन के लूवर भी सुचारू रूप से चलने चाहिए। कंट्रोल नॉब का लॉक होना भी आरामदायक होना चाहिए। वैक्यूम कास्टिंग में ABS जैसी रेजिन का उपयोग करके ये सब संभव है। ये पुर्जे दिखने और छूने में बिल्कुल प्रोडक्शन में बने इंजेक्शन मोल्डेड प्लास्टिक जैसे लगते हैं।
हेडलाइट लेंस और टेललाइट कवर के लिए ऑप्टिकल स्पष्टता आवश्यक है। यूवी-स्टेबल क्लियर रेजिन इसके लिए आदर्श हैं। डिज़ाइनर अब मोल्ड के लिए महीनों इंतजार किए बिना फोटोमेट्रिक परीक्षण के लिए पांच या दस लेंस प्रोटोटाइप बना सकते हैं।
कार्यात्मक अंडर-हुड परीक्षण
इंजन कक्ष एक कठोर वातावरण होता है। यहाँ तापमान में उतार-चढ़ाव, कंपन और रासायनिक संपर्क जैसी स्थितियाँ होती हैं। प्रोटोटाइप को वास्तविक परिस्थितियों का सामना करने में सक्षम होना चाहिए। वैक्यूम कास्टिंग के लिए उच्च तापमान वाले रेजिन इन परिस्थितियों को सहन कर सकते हैं। ब्रैकेट, द्रव भंडार और वायु सेवन घटक ऐसे पदार्थों से ढाले जाते हैं जो इंजन के नीचे के तापमान को सहन कर सकते हैं। इन परीक्षणों से प्राप्त डेटा अंतिम उत्पादन उपकरणों के निर्माण में सहायक होता है।
कस्टम और कम मात्रा में निर्मित वाहन
कॉन्सेप्ट कारें अपने आप में अनूठी अभिव्यक्ति होती हैं। इसके विपरीत, रेस टीमें एक सीज़न के लिए बीस एक जैसी कारें बनाती हैं। क्लासिक कारों की मरम्मत करने वालों को ऐसे पुर्जों की ज़रूरत होती है जिनका उत्पादन मूल निर्माताओं ने दशकों पहले बंद कर दिया था। इनमें से कोई भी स्थिति स्टील इंजेक्शन मोल्ड के उपयोग को उचित नहीं ठहराती। उत्पादन की मात्रा बहुत कम है।
वैक्यूम कास्टिंग इस समस्या का समाधान करती है। लोग सिलिकॉन मोल्ड से सीधे दस से पचास यूनिट बना सकते हैं। पुर्जे सटीक बैठते हैं। उनका प्रदर्शन अच्छा होता है। और टूलिंग की लागत प्रोडक्शन मोल्ड की तुलना में बहुत कम होती है। ऑटोमोटिव उद्योग में प्रोटोटाइपिंग और छोटे पैमाने पर उत्पादन के लिए, अक्सर यही एकमात्र व्यावहारिक विकल्प होता है।
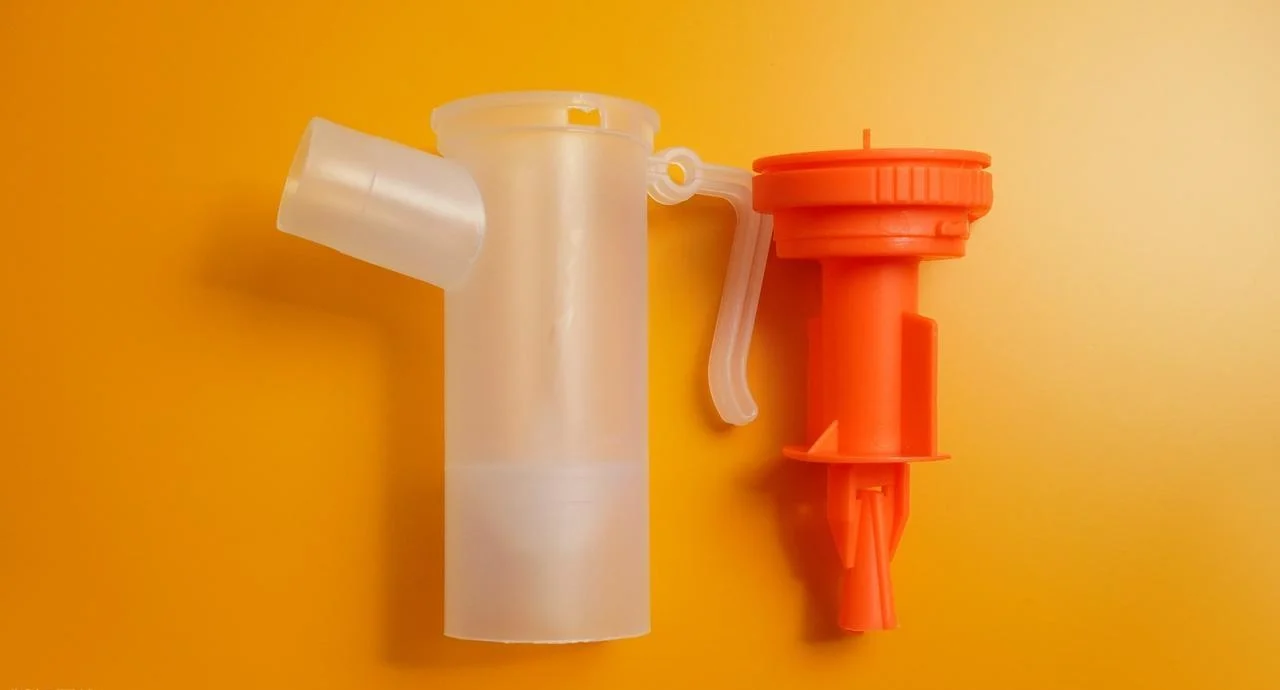
मेडिकल और हेल्थकेयर
चिकित्सा उपकरण विकास के नियम अलग हैं। रोगी सुरक्षा सर्वोपरि है—नियामक प्रक्रियाओं के तहत दस्तावेज़ीकरण अनिवार्य है। विकास चक्रों में उत्पादन उपकरण तैयार करने से पहले कार्यात्मक भागों के परीक्षण की भी आवश्यकता होती है। वैक्यूम कास्टिंग गैर-प्रत्यारोपण योग्य अनुप्रयोगों के लिए इस उद्योग के लिए उपयुक्त है।
रोगी-विशिष्ट अनुकूलित उपकरण
हर मरीज अलग होता है। ऑर्थोटिक्स को व्यक्ति के पैर के आकार से मेल खाना चाहिए। कृत्रिम पैर के सॉकेट को सटीक आकार देना आवश्यक है ताकि वे बचे हुए अंग में अच्छी तरह फिट हो सकें। डेंटल मॉडल के लिए एलाइनर डिजाइन में दांतों की सटीक ज्यामिति की आवश्यकता होती है।
यहां बड़े पैमाने पर उत्पादन के लिए उपकरण उपयुक्त नहीं हैं। प्रत्येक भाग अद्वितीय होता है। रोगी की विशिष्ट आवश्यकताओं के अनुरूप 3D प्रिंटेड मास्टर पैटर्न के साथ वैक्यूम कास्टिंग इस समस्या का समाधान करती है। सबसे पहले, एक क्लिनिक रोगी के शरीर की संरचना को स्कैन करता है। फिर एक तकनीशियन मास्टर पैटर्न प्रिंट करता है। सिलिकॉन मोल्ड उस ज्यामिति को ग्रहण करता है। परिणामस्वरूप, एक अनुकूलित उपकरण तैयार होता है जिसका उत्पादन यथासंभव कुशलता से किया जाता है। एक से पांच रोगी-अनुकूल उपकरणों के उत्पादन के लिए, अक्सर यही एकमात्र आर्थिक रूप से व्यवहार्य विनिर्माण विधि होती है।
नरम चिकित्सा घटक
सभी चिकित्सा उपकरण कठोर नहीं होते। उदाहरण के लिए, तरल पदार्थों को संभालने वाली सील लचीली होनी चाहिए। उपकरण के आवरणों के लिए गैस्केट संपीड़न के प्रति प्रतिरोधी होने चाहिए। शल्य चिकित्सा उपकरणों पर लगे मुलायम पकड़ के लिए आरामदायक, फिसलन-रोधी सतह आवश्यक है।
शोर ए रबर फॉर्मूलेशन ऐसे वैक्यूम कास्टिंग अनुप्रयोगों के लिए आदर्श है। नरम घटकों को सीधे सिलिकॉन मोल्ड में ढाला जा सकता है। इसका ड्यूरोमीटर बहुत नरम, जेल जैसे पदार्थों से लेकर अधिक ठोस रबर जैसी बनावट तक होता है। इसमें द्वितीयक ओवरमोल्डिंग सेटअप की आवश्यकता नहीं होती। जटिल टू-शॉट टूलिंग की भी आवश्यकता नहीं है। आपको बस सही सामग्री गुणों वाला एक ही ढाला हुआ भाग मिलता है।
एक बार फिर, चेतावनी लागू होती है। इस विधि से ढाले गए कोमल चिकित्सा उपकरण स्वतः ही प्रत्यारोपण या शरीर के साथ दीर्घकालिक संपर्क के लिए उपयुक्त नहीं होते हैं। किसी भी प्रत्यारोपण योग्य या महत्वपूर्ण उपयोग के लिए पूर्ण प्रमाणन, सामग्री परीक्षण और नियामक अनुमोदन आवश्यक है। हालांकि, गैर-महत्वपूर्ण चिकित्सा उपकरणों के प्रोटोटाइपिंग और छोटे पैमाने पर उत्पादन के लिए, वैक्यूम कास्टिंग एक सिद्ध और विश्वसनीय विधि है।
उपभोक्ता इलेक्ट्रॉनिक्स
उपभोक्ता इलेक्ट्रॉनिक्स उद्योग में विकास की गति बहुत तेज़ है। उत्पाद का जीवनचक्र वर्षों में नहीं, बल्कि महीनों में मापा जाता है। डिज़ाइनरों को उपयोगकर्ता परीक्षण, ड्रॉप टेस्टिंग और मार्केटिंग सैंपल बनाने के लिए भौतिक पुर्जों की आवश्यकता होती है। स्टील टूलिंग में बहुत समय लगता है। 3D प्रिंटिंग का उपयोग करके प्रत्येक पुर्जे को अलग-अलग प्रिंट करना बहुत महंगा है। वैक्यूम कास्टिंग इस उद्योग में प्रोटोटाइपिंग और छोटे पैमाने पर उत्पादन के लिए उपयुक्त है।
पहनने योग्य और हाथ में पकड़े जाने वाले उपकरण
लोग चाहते हैं कि पहनने योग्य उपकरण त्वचा पर आराम से फिट हों। घड़ी के कवर के किनारे चिकने होने चाहिए। ईयरबड का कवर कान की नली के आकार से मेल खाना चाहिए। फोन के कवर में बटन और कैमरे के लिए सटीक कटआउट होने चाहिए।
वैक्यूम कास्टिंग द्वारा इन आवरणों का उत्पादन दस से पचास इकाइयों में किया जाता है। एबीएस जैसी रेजिन इन्हें उपयुक्त कठोरता और प्रभाव प्रतिरोध प्रदान करती हैं। सतह की फिनिश इंजेक्शन मोल्डिंग द्वारा निर्मित पुर्जों के समान होती है। डिज़ाइनर कास्ट किए गए प्रोटोटाइपों को उपयोगकर्ता अध्ययन में शामिल करते हैं। परीक्षक इन्हें एक सप्ताह तक पहनते हैं। प्रतिक्रिया प्राप्त होती है। अगले डिज़ाइन चरण में बदलाव किए जाते हैं।
सॉफ्ट-टच फिनिश के लिए ओवरमोल्डिंग एक और उपयोग है। लोग एक ही प्रक्रिया में इंटीग्रेटेड रबर ग्रिप वाले रिजिड हाउसिंग की ढलाई करते हैं। सिलिकॉन मोल्ड रिजिड इंसर्ट को पकड़ता है जबकि सॉफ्ट मटेरियल उसके चारों ओर ढलता है। इसके लिए किसी टू-शॉट इंजेक्शन मोल्डिंग मशीन की आवश्यकता नहीं होती। प्रीमियम एक्सेसरीज के कम मात्रा में उत्पादन के लिए यह तरीका कारगर साबित होता है।
ड्रोन और रोबोटिक्स
लोग एक बार में पाँच या दस पूरे ड्रोन फ्रेम बनाते हैं। फिर वे उनमें इलेक्ट्रॉनिक उपकरण लगाते हैं। इसके बाद वे जानबूझकर प्रोटोटाइप को दीवार से टकराते हैं ताकि पता चल सके कि क्या टूटता है। इन विनाशकारी परीक्षणों से प्राप्त डेटा अंतिम उत्पादन डिज़ाइन को निर्धारित करने में सहायक होता है।
एक सामान्य दृश्य तुलना में, ढले हुए ड्रोन फ्रेम और इंजेक्शन मोल्डिंग से बने अंतिम भाग को दिखाया गया है। दोनों भाग लगभग एक जैसे दिखते हैं। हालांकि, ढले हुए भाग की प्रभाव शक्ति थोड़ी कम हो सकती है। वहीं, बड़े पैमाने पर उत्पादन के लिए ढाला हुआ भाग अधिक लागत प्रभावी होता है। ड्रोन घटकों के प्रोटोटाइपिंग और छोटे बैच उत्पादन के लिए, ढलाई प्रक्रिया से ठोस उपकरण तैयार होने से हफ्तों या महीनों पहले कार्यात्मक परीक्षण डेटा प्राप्त हो जाता है।
पेरिफेरल्स और चार्जर्स
कीबोर्ड के लॉन्च एडिशन के लिए विशेष आवरण की आवश्यकता होती है। इन आवरणों को छोटे बैचों में वैक्यूम कास्टिंग द्वारा बनाया जाता है। क्राउडफंडिंग अभियान के लिए बीस यूनिट तैयार की गईं। शुरुआती समीक्षकों के लिए सौ यूनिट बनाई गईं। ये पुर्जे अंतिम निर्मित पुर्जों के समान ही कार्य करते हैं। अंतर केवल उपकरण लागत में है: सिलिकॉन मोल्ड के लिए कुछ हज़ार डॉलर, जबकि स्टील इंजेक्शन मोल्ड के लिए दसियों हज़ार डॉलर।
उपभोक्ता इलेक्ट्रॉनिक्स स्टार्टअप और सीमित संस्करण लॉन्च करने वाले स्थापित ब्रांडों के लिए, यह प्रक्रिया सीएडी से लेकर वास्तविक उत्पाद तक का एक व्यावहारिक मार्ग प्रदान करती है। इसमें भारी शुरुआती निवेश की आवश्यकता नहीं है। आपको बस परीक्षण और प्रारंभिक उत्पादन के लिए तैयार कार्यात्मक पुर्जे मिलते हैं।
एयरोस्पेस
एयरोस्पेस एक अलग ही दुनिया है। नियम-कानून सख्त हैं। उत्पादन की मात्रा कम है। इस उद्योग में काम करने वाले लोगों को ऐसी उत्पादन विधियों की आवश्यकता होती है जो छोटे बैचों के लिए कारगर हों और कड़े सुरक्षा मानकों को पूरा करती हों।
आंतरिक केबिन घटक
सीट के आर्मरेस्ट का बहुत ज़्यादा इस्तेमाल होता है। कुंडी के ढक्कन हज़ारों बार खुलते और बंद होते हैं। ये हिस्से टूट-फूट का सामना करने में सक्षम होने चाहिए। इससे भी ज़्यादा ज़रूरी बात यह है कि आग लगने पर ये जलने नहीं चाहिए और न ही ज़हरीला धुआँ छोड़ना चाहिए।
कुछ अग्निरोधी रेजिन उपलब्ध हैं जो वैक्यूम कास्टिंग के लिए FAA के मानकों को पूरा करते हैं। यह सामग्री ऊर्ध्वाधर दहन परीक्षणों में सफल होती है। यह आवश्यक धुएं के घनत्व को भी पूरा करती है। केबिन के गैर-संरचनात्मक हार्डवेयर की छोटी मात्रा के निर्माण के मामले में, इस प्रक्रिया का मतलब है कि आपको एयरोस्पेस में उपयोग होने वाले औजारों के लिए भुगतान नहीं करना पड़ेगा।
कॉकपिट मॉकअप और परीक्षण
किसी भी नए कॉकपिट लेआउट के लिए धातु काटने से पहले, डिजाइनरों को एर्गोनॉमिक्स का परीक्षण करना आवश्यक है। डिस्प्ले के बेज़ल अलग-अलग कोणों से आसानी से पढ़े जा सकने चाहिए। कंट्रोल पैनल दस्ताने पहने होने पर भी उंगलियों से आसानी से पहुंच योग्य होने चाहिए।
वैक्यूम कास्टिंग इन मॉकअप कंपोनेंट्स को जल्दी बनाने का एक शानदार तरीका है। स्विच पैनल काले ABS जैसे रेज़िन से बने हैं। डिस्प्ले बेज़ल मैट या टेक्सचर्ड फिनिश में उपलब्ध हैं। ये पार्ट्स सीधे स्ट्रक्चरल फ्रेम पर फिट हो जाते हैं। पायलट इनका इस्तेमाल करते हैं। इंजीनियर इन्हें देखते और मापते हैं।
यूएवी और ड्रोन पार्ट्स
सेना और सर्वेक्षण में इस्तेमाल होने वाले ड्रोन आमतौर पर हजारों में नहीं मिलते। पचास या सौ ड्रोन बनाना काफी सामान्य बात है। हर एयरफ्रेम को सेंसर, बैटरी हाउसिंग और एवियोनिक्स एनक्लोजर के लिए माउंट की आवश्यकता होती है।
वैक्यूम कास्टिंग के लिए प्रभाव-प्रतिरोधी और हल्के रेजिन इस काम के लिए एकदम सही हैं। लोग एक बैच में दस से बीस यूनिट तक पूरे एयरफ्रेम कंपोनेंट की कास्टिंग करते हैं। ये पुर्जे उड़ान परीक्षण के लिए पर्याप्त मजबूत होते हैं। साथ ही, ये इतने हल्के होते हैं कि पेलोड सीमा के भीतर रहते हैं। जब आप कम संख्या में मानवरहित हवाई वाहन बना रहे हों, तो यह तरीका अक्सर प्रत्येक कंपोनेंट को बिलेट से मशीनिंग करने या उत्पादन टूलिंग के लिए महीनों इंतजार करने की तुलना में तेज़ और सस्ता होता है।
लेगेसी एयरक्राफ्ट स्पेयर पार्ट्स
यह एक कष्टदायक समस्या है। विमान आमतौर पर तीस या चालीस साल तक उड़ान भरते हैं। मूल निर्माता ने पंद्रह साल पहले स्पेयर पार्ट्स का उत्पादन बंद कर दिया था। एक कुंडी टूट जाती है। एक पैनल में दरार आ जाती है। ऑपरेटर को केवल एक प्रतिस्थापन पुर्जे की आवश्यकता होती है। हज़ार नहीं। पचास भी नहीं। बस एक।
वैक्यूम कास्टिंग इस समस्या का समाधान करती है। इसमें न्यूनतम ऑर्डर मात्रा की कोई आवश्यकता नहीं है। उत्पादन मोल्ड के लिए कोई गैर-पुनर्निर्मित उत्पाद (एनआरई) नहीं होते हैं। उत्पादन से बाहर हो चुके पुर्जों को मांग के अनुसार बदलने के लिए यह एक व्यावहारिक समाधान है। यह ऑपरेटरों को महंगे रिवर्स इंजीनियरिंग या कस्टम मशीनिंग का सहारा लिए बिना अपने विमान को सेवा में वापस लाने में सक्षम बनाता है।
औद्योगिक उपकरण और रोबोटिक्स
उत्पादन लाइन ठप हो गई है। किसी को कल तक एक प्रतिस्थापन पुर्जा चाहिए। एक नया रोबोटिक सेल डिज़ाइन किया गया है। टीम को एक सप्ताह के भीतर कार्यात्मक ग्रिपर चाहिए। औद्योगिक क्षेत्र में काम करने वाले लोग इस तरह के दबाव से परिचित हैं। वैक्यूम कास्टिंग उनके प्रोटोटाइपिंग और गैर-संरचनात्मक घटकों के छोटे बैच उत्पादन के लिए आदर्श है।
रोबोटिक अंत प्रभावक
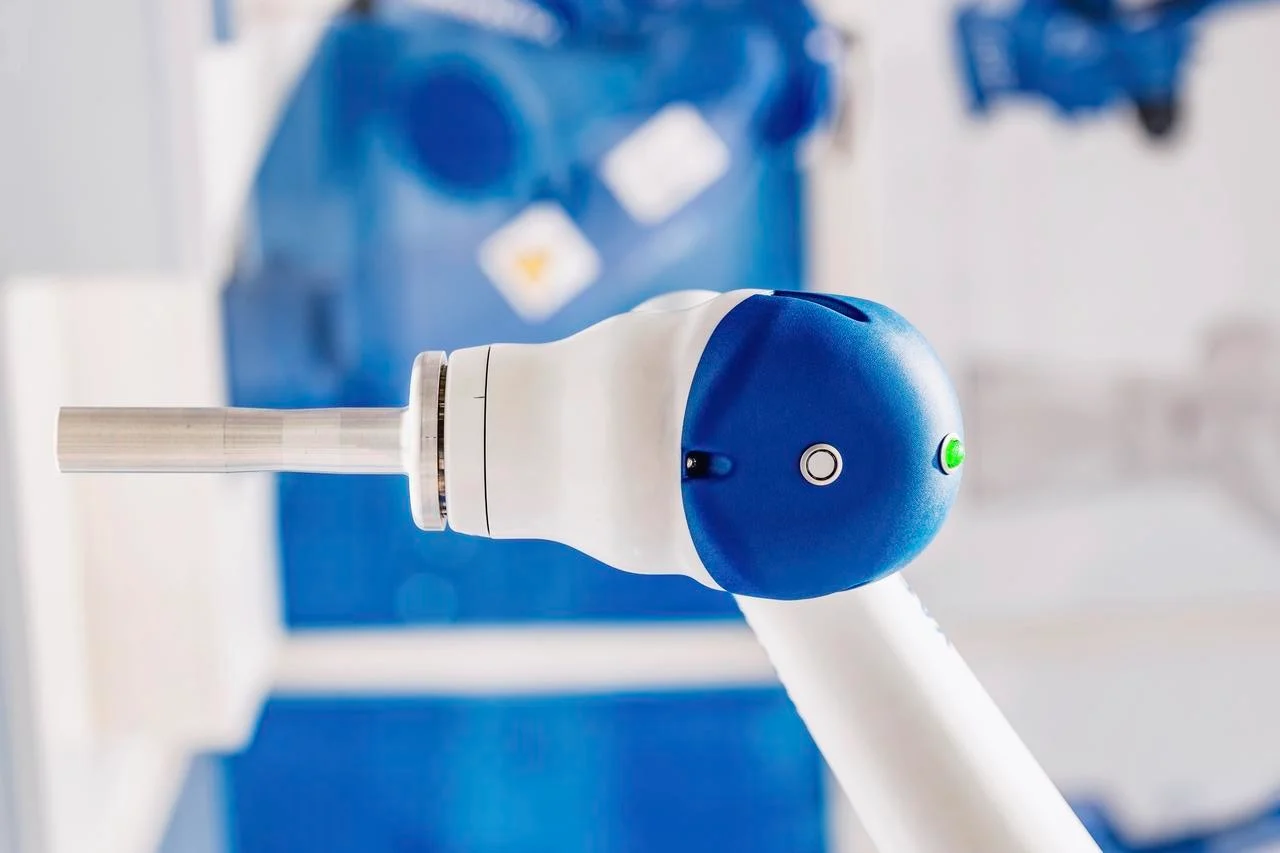
सहयोगी रोबोट, या कोबोट, मनुष्यों के साथ मिलकर काम करते हैं। उनके पकड़ने वाले अंग इतने मजबूत होने चाहिए कि किसी हिस्से को पकड़ सकें, फिर भी इतने नरम होने चाहिए कि उसे कुचल न दें या किसी मानव हाथ को चोट न पहुंचाएं। कठोर धातु के जबड़े इस उद्देश्य के लिए उपयुक्त नहीं हैं।
वैक्यूम कास्टिंग के लिए रबर जैसे पॉलीयुरेथेन इस समस्या का समाधान करते हैं। लोग मनचाहे ड्यूरोमीटर वाले लचीले ग्रिपर बना सकते हैं। इस सामग्री में उच्च टियर स्ट्रेंथ और अच्छा घर्षण प्रतिरोध होता है। फिर इन ग्रिपरों को कोबोट से जोड़ा जाता है और कई हफ्तों तक फैक्ट्री में इनका परीक्षण किया जाता है। डिज़ाइन में किए गए बदलावों को अगले मोल्ड संशोधन में शामिल किया जाता है। इंजेक्शन टूलिंग का इंतज़ार नहीं करना पड़ता। महंगे ओवरमोल्डिंग सेटअप की भी आवश्यकता नहीं होती।
सेंसर और कैमरा हाउसिंग
कारखाने के स्वचालन में कई प्रकार के सेंसर और कैमरे उपयोग किए जाते हैं। इन्हें धूल, शीतलक के छिड़काव और आकस्मिक आघात से सुरक्षा की आवश्यकता होती है। प्रत्येक सेंसर के आयाम और कनेक्टर स्थान भिन्न होते हैं। इसलिए, बाज़ार में आसानी से उपलब्ध आवरण शायद ही कभी उपयुक्त होते हैं।
इसलिए, वैक्यूम कास्टिंग का उपयोग कम मात्रा वाले स्वचालन परियोजनाओं के लिए अनुकूलित सुरक्षात्मक आवरण बनाने में किया जाता है। इन आवरणों को एकीकृत माउंटिंग फ्लैंज, केबल स्ट्रेन रिलीफ सुविधाओं और ऑप्टिकल सेंसर के लिए पारदर्शी खिड़कियों के साथ ढाला जा सकता है। पाँच से बीस सेंसर आवरणों के बैचों के लिए, यह विधि प्रत्येक को ठोस सामग्री से सीएनसी मशीनिंग की आवश्यकता के बिना कार्यात्मक हार्डवेयर प्रदान करती है।
उपभोक्ता वस्तुएं, उपकरण और डिजाइन
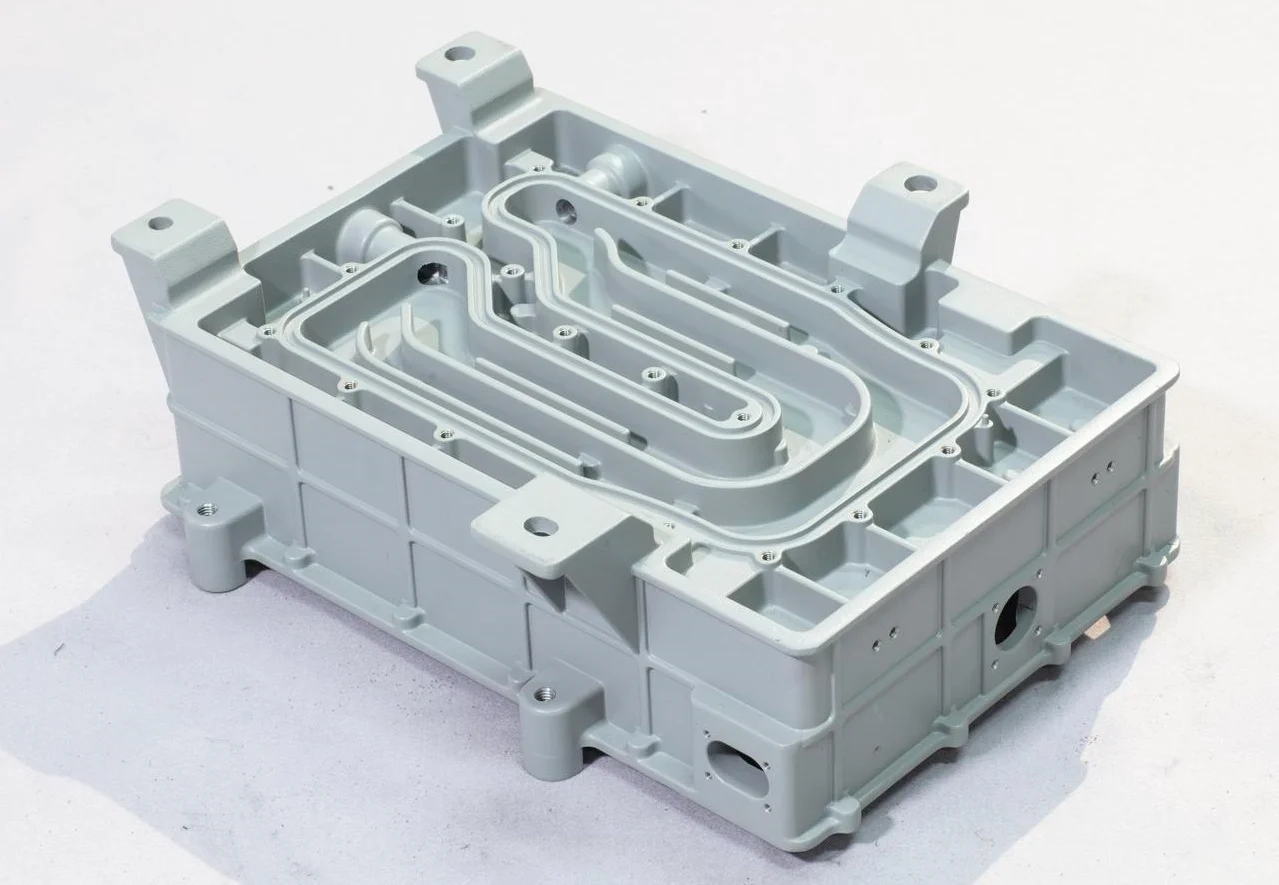
इंजीनियर केवल स्क्रीन पर दिखाए गए चित्रों के आधार पर निर्णय नहीं ले सकते। उन्हें सतह की बनावट को महसूस करने और यह जांचने की आवश्यकता होती है कि क्लिप आपस में कैसे फिट होते हैं। वैक्यूम कास्टिंग प्रोटोटाइपिंग और छोटे पैमाने पर उत्पादन के लिए आदर्श है।
छोटे उपकरण के आवरण
ब्लेंडर का बाहरी आवरण मोटर के चारों ओर अच्छी तरह से फिट होना चाहिए। बटन पैनल नीचे लगे स्विचों के साथ संरेखित होना चाहिए। ढक्कन का कुंडी ठीक से बंद हो जाना चाहिए।
डिजाइनर सीएडी मॉडल तैयार करते हैं और उन्हें प्रोटोटाइपिंग के लिए भेजते हैं। वैक्यूम कास्टिंग द्वारा एबीएस या पॉलीकार्बोनेट जैसी रेजिन से संपूर्ण उपकरण के ढांचे बनाए जाते हैं। फिर एक टीम वास्तविक मोटर, सर्किट बोर्ड और वायरिंग को शामिल करते हुए एक कार्यात्मक प्रोटोटाइप तैयार करती है। इसके बाद वे असेंबली प्रक्रिया का परीक्षण करते हैं।
कॉफी मशीन के पैनलों के लिए सतह की फिनिशिंग महत्वपूर्ण होती है। चमकदार फ्रंट पैनल पर उंगलियों के निशान साफ दिखते हैं। जबकि टेक्सचर्ड पैनल पर वे छिप जाते हैं। वैक्यूम कास्टिंग तकनीक से मास्टर पैटर्न से दोनों तरह की फिनिशिंग को हूबहू तैयार किया जाता है। पूरी तरह से असेंबल किए गए मॉक-अप पर दिखावट और टेक्सचर का मूल्यांकन किया जाता है। किसी भी बदलाव को CAD सिस्टम में फीड किया जाता है। कुछ ही दिनों में कास्टिंग का दूसरा बैच तैयार हो जाता है।
खेलकूद का सामान और खिलौने
हेलमेट के विज़र में स्पष्टता और झटके सहने की क्षमता होनी चाहिए। गॉगल के फ्रेम इतने लचीले होने चाहिए कि वे अलग-अलग चेहरों पर फिट हो सकें और लेंस को मजबूती से अपनी जगह पर टिकाए रखें। एक्शन फिगर्स में चेहरों और सहायक उपकरणों का सटीक विवरण होना आवश्यक है।
वैक्यूम कास्टिंग इन विविध आवश्यकताओं को पूरा कर सकती है। विज़र के लिए पारदर्शी पॉलीयुरेथेन प्रकाश को बिना किसी विकृति के प्रसारित करते हैं। लचीले फॉर्मूलेशन गॉगल फ्रेम के लिए सही तनाव प्रदान करते हैं। कठोर, उच्च-विवरण वाले रेज़िन संग्रहणीय एक्शन फ़िगर की बारीक विशेषताओं को सटीक रूप से दर्शाते हैं।
वास्तुकला और कला मॉडल
आर्किटेक्ट्स को क्लाइंट प्रेजेंटेशन के लिए बिल्डिंग कंपोनेंट्स का स्केल निर्धारित करने में सक्षम होना चाहिए। एक कस्टम लैंपशेड डिज़ाइन की केवल पचास इकाइयाँ ही बिक सकती हैं। एक मूर्तिकार किसी कलाकृति का सीमित संस्करण बनाना चाह सकता है।
इन सभी परियोजनाओं के लिए वैक्यूम कास्टिंग आदर्श है। CAD से एक मास्टर पैटर्न प्रिंट किया जाता है या मूल मूर्ति को स्कैन किया जाता है। सिलिकॉन मोल्ड सतह की हर बारीकी को पकड़ लेता है। ढाले गए हिस्से मास्टर पैटर्न के समान होते हैं। फिर इनकी कई प्रतियां ग्राहकों, गैलरी मालिकों या खुदरा विक्रेताओं को भेजी जा सकती हैं।
वैक्यूम कास्टिंग का उपयोग कब नहीं करना चाहिए
वैक्यूम कास्टिंग एक उपयोगी तकनीक है। हालांकि, यह हर काम के लिए उपयुक्त नहीं है। इसकी सीमाओं को समझना महंगी गलतियों और समय सीमा चूकने से बचा सकता है। यहीं पर यह प्रक्रिया विफल हो जाती है।
ऑटोमोटिव: 10,000 से अधिक पार्ट्स
विभिन्न वाहन मॉडलों में कार के दरवाज़े के हैंडल लाखों की संख्या में बिकते हैं। डैशबोर्ड पैनल की सालाना लाखों प्रतियां बिकती हैं। वैक्यूम कास्टिंग से इतनी मात्रा में उत्पादन संभव नहीं है। सिलिकॉन मोल्ड से दस से पचास पुर्जे बनने के बाद वह खराब होने लगता है। प्रति पुर्जे की प्रक्रिया धीमी है। साथ ही, प्रति पाउंड सामग्री की लागत भी सामान्य थर्मोप्लास्टिक की तुलना में अधिक है।
इंजेक्शन मोल्डिंग सही तरीका है। हालांकि, शुरुआती टूलिंग लागत अधिक होती है। लेकिन बड़े पैमाने पर उत्पादन में प्रति पार्ट की कीमत कुछ ही पैसे होती है। जो लोग बड़ी मात्रा में ऑटोमोटिव पार्ट्स के लिए वैक्यूम कास्टिंग का प्रयास करते हैं, वे पाते हैं कि उन्हें दर्जनों सिलिकॉन मोल्ड्स की आवश्यकता होती है और अंततः उन्हें स्टील टूलिंग की तुलना में प्रति पीस अधिक कीमत चुकानी पड़ती है। हिसाब-किताब बिल्कुल भी सही नहीं बैठता।
चिकित्सा: स्थायी प्रत्यारोपणs
कूल्हे का प्रत्यारोपण दशकों तक चलता है। स्पाइनल फ्यूजन केज को बार-बार भार पड़ने पर भी अपनी संरचनात्मक अखंडता बनाए रखनी चाहिए। कास्ट पॉलीयूरेथेन पार्ट का उपयोग करके रोगी की सुरक्षा से कभी समझौता नहीं किया जाना चाहिए। इस सामग्री के गुणधर्म अच्छी तरह से प्रमाणित हैं। हालांकि, इसका दीर्घकालिक क्रीप और थकान व्यवहार इम्प्लांट-ग्रेड पीईईके या टाइटेनियम के समान नहीं है।
यहां मानक चिकित्सा-ग्रेड धातुओं या अनुमोदित थर्मोप्लास्टिक्स की सीएनसी मशीनिंग है। वैक्यूम कास्टिंग स्थायी, भार वहन करने वाले या दीर्घकालिक प्रत्यारोपण योग्य उपकरणों के लिए उपयुक्त नहीं है। कास्ट इम्प्लांट्स का अनुरोध करने वाले लोग सामग्री विज्ञान और नियामक प्रक्रिया दोनों की गलत समझ दर्शाते हैं। नियामक निकाय इन्हें मंजूरी नहीं देंगे। इंजीनियरों को इसका प्रस्ताव नहीं देना चाहिए।
एयरोस्पेस: प्राथमिक संरचनात्मक स्पार्स
उड़ान के दौरान विमान का भार उसके विंग स्पार द्वारा वहन किया जाता है। लैंडिंग गियर के पुर्जे हर टेक-ऑफ और लैंडिंग के दौरान अत्यधिक तनाव झेलते हैं। कास्ट पॉलीयुरेथेन संरचनात्मक सामग्री नहीं हैं। निरंतर भार पड़ने पर इनमें विकृति आ जाती है। ये मध्यम तापमान पर नरम हो जाते हैं। साथ ही, इनमें विमान-ग्रेड एल्यूमीनियम, टाइटेनियम और कार्बन कंपोजिट की थकान प्रतिरोधक क्षमता का अभाव होता है।
लैंडिंग गियर के पुर्जों के लिए सही विकल्प मेटल मशीनिंग, कम्पोजिट लेअप या फोर्ज्ड कंपोनेंट्स हैं। प्राथमिक एयरफ्रेम संरचनाओं में वैक्यूम कास्टिंग का कोई स्थान नहीं है। एयरोस्पेस उद्योग से जुड़े लोग इस बात को भलीभांति समझते हैं।
उपभोक्ता इलेक्ट्रॉनिक्स: लाखों इकाइयाँ
स्मार्टफोन के कवर लाखों की संख्या में बिकते हैं। एक लोकप्रिय चार्जर के कवर की कीमत लाखों में होती है। इतनी बड़ी मात्रा में वैक्यूम कास्टिंग करना अव्यावहारिक है।
इंजेक्शन मोल्डिंग ही बड़े पैमाने पर उत्पादन के लिए एकमात्र किफायती विकल्प है। स्टील के औजार की कीमत पचास हजार डॉलर हो सकती है। हालांकि, दस लाख इकाइयों पर इसका प्रति यूनिट औसत खर्च मात्र पांच सेंट होगा। वहीं, वैक्यूम कास्टिंग से बड़ी मात्रा में उत्पादन करने पर प्रति यूनिट लागत डॉलर में आती है। अंतर बहुत बड़ा है।
बेहतरीन वैक्यूम कास्टिंग निर्माण के लिए नोबल को चुनें
NOBLE एक पूर्णतः एकीकृत धातु और प्लास्टिक प्रसंस्करण संयंत्र है जो कम से मध्यम मात्रा में उत्पादन में विशेषज्ञता रखता है। हम अपने संयंत्र में ही CNC मशीनिंग और इंजेक्शन मोल्डिंग की सुविधा प्रदान करके प्रोटोटाइप और बड़े पैमाने पर उत्पादन के बीच की खाई को पाटते हैं, साथ ही कठोर गुणवत्ता प्रबंधन प्रणालियों का भी समर्थन करते हैं।
हमारी मुख्य प्रसंस्करण क्षमताएँ
हम केवल प्रोटोटाइप नहीं बनाते; हम काम पूरा करते हैं। हमारा संयंत्र पूरी विनिर्माण श्रृंखला को संभालता है:
| प्रक्रिया | सामग्री | विशिष्ट आवेदन पत्र |
| इंजेक्शन मोल्डिंग | एबीएस, पीसी, नायलॉन, पीईके, एसीटल | उच्च मात्रा में उत्पादन चलता है |
| सीएनसी मशीनिंग | एल्युमिनियम, पीतल, स्टेनलेस स्टील, टाइटेनियम | सटीक ब्रैकेट, हाउसिंग और कार्यात्मक धातु के पुर्जे |
| वैक्यूम कास्टिंग | पॉलीयुरेथेन, सिलिकोन, एबीएस जैसी रेजिन | 10-100 यूनिट प्रोटोटाइप, ब्रिज टूलिंग |
| सतही परिष्करण | पेंटिंग, प्लेटिंग, एनोडाइजिंग, टेक्सचरिंग | कॉस्मेटिक ग्रेड के उपभोक्ता और ऑटोमोटिव पार्ट्स |
| विधानसभा | हीट स्टेकिंग, अल्ट्रासोनिक वेल्डिंग और मैनुअल असेंबली | शिपिंग के लिए तैयार घटक |
हमारे प्रमाणपत्र
हम चिकित्सा उपकरण, ऑटोमोटिव और एयरोस्पेस जैसे मांग वाले उद्योगों की जरूरतों को पूरा करने के लिए अंतरराष्ट्रीय स्तर पर मान्यता प्राप्त गुणवत्ता मानकों के तहत काम करते हैं।
- आईएसओ 9001:2015 (गुणवत्ता प्रबंधन)सभी उद्योगों में धातु और प्लास्टिक घटकों के सुसंगत डिजाइन, उत्पादन और वितरण के लिए प्रमाणित।
- आईएसओ 13485:2016 (चिकित्सा उपकरण)शल्य चिकित्सा उपकरणों, निदान उपकरणों और श्रेणी I/II चिकित्सा उपकरणों (जब तक निर्दिष्ट न हो, प्रत्यारोपण योग्य उपकरणों को छोड़कर) में उपयोग किए जाने वाले घटकों के निर्माण के लिए प्रमाणित।
सामान्य प्रश्न
क्या वैक्यूम कास्टिंग इंजेक्शन मोल्डिंग का स्थान ले सकती है?
नहीं, वैक्यूम कास्टिंग का उद्देश्य अलग है। यह सिलिकॉन मोल्ड से दस से पचास पुर्जे बनाती है। इसके विपरीत, इंजेक्शन मोल्डिंग स्टील के सांचे से हजारों या लाखों पुर्जे बना सकती है। इंजेक्शन मोल्डिंग की शुरुआती लागत और निर्माण में लगने वाला समय बहुत अधिक होता है। हालांकि, बड़े पैमाने पर उत्पादन में प्रति पुर्जे की लागत काफी कम होती है। वैक्यूम कास्टिंग कम मात्रा में उत्पादन की आवश्यकता को पूरा करती है। यह बड़े पैमाने पर उत्पादन के लिए नहीं है।
एक सिलिकॉन मोल्ड से कितने भाग बनाए जा सकते हैं?
लगभग बीस से तीस भाग। यह भागों की ज्यामिति और प्रयुक्त राल पर निर्भर करता है। बिना अंडरकट वाले सरल आकार से चालीस भाग तक बन सकते हैं। नुकीले कोनों या पतली दीवारों वाले जटिल आकार पंद्रह बार इस्तेमाल करने के बाद सांचे को तोड़ सकते हैं। सांचा धीरे-धीरे खराब होता जाता है। सतह की चमक सबसे पहले बिगड़ती है। उसके बाद आकार की सटीकता कम हो जाती है।
क्या पारदर्शी भागों के लिए वैक्यूम कास्टिंग उपयुक्त है?
जी हां, लेकिन कुछ सीमाओं के साथ। तैयार उत्पाद की स्पष्टता मास्टर पैटर्न की सतह की फिनिशिंग पर निर्भर करती है। पॉलिश किया हुआ मास्टर पैटर्न स्पष्ट पार्ट बनाता है। वहीं, खुरदरा मास्टर पैटर्न धुंधला पार्ट बनाता है। इसके अलावा, रेज़िन में मौजूद कोई भी बुलबुला पारदर्शी पार्टों में साफ दिखाई देता है। इसलिए, उचित डीगैसिंग अत्यंत महत्वपूर्ण है। शोरूम डिस्प्ले मॉडल जैसे स्पष्ट कॉस्मेटिक पार्ट्स के लिए परिणाम उत्कृष्ट होते हैं। हालांकि, सटीक अपवर्तनांक की आवश्यकता वाले ऑप्टिकल-ग्रेड लेंस के लिए, इंजेक्शन मोल्डेड ऑप्टिकल प्लास्टिक या मशीनीकृत ग्लास बेहतर होते हैं।







