
परिचय
अधिकांश कारखाने बड़े हार्डवेयर अपग्रेड के पीछे भागते हैं। उन्हें लगता है कि एक तेज़ स्पिंडल या एक नया पांच-एक्सिस वाला सिस्टम सब कुछ ठीक कर देगा। लेकिन असली फ़ायदे—वे फ़ायदे जो हर पार्ट को बनाने में लगने वाले समय को कम करते हैं—कोड में छिपे होते हैं। धातुओं के लिए बेहतर टूलपाथ रणनीतियाँ सीधे तौर पर टूल की लाइफ़ बढ़ाती हैं, पार्ट की गुणवत्ता में सुधार करती हैं और एक भी नई मशीन खरीदे बिना कुशल सीएनसी मशीनिंग प्रदान करती हैं।
असलियत यही है। हम दस कारगर रणनीतियों पर चर्चा करने जा रहे हैं। ये सिर्फ सिद्धांत नहीं हैं। ये आपके टूलपाथ को अनुकूलित करने, सीएनसी मशीनिंग चक्र के समय को साठ प्रतिशत तक कम करने और महत्वपूर्ण एयरोस्पेस, ऑटोमोटिव और मेडिकल घटकों के लिए आवश्यक सटीक टॉलरेंस को बनाए रखने के सिद्ध तरीके हैं।
चाहे आप प्रोग्रामिंग खुद कर रहे हों या किसी बाहरी पार्टनर का मूल्यांकन कर रहे हों, इन सिद्धांतों को समझना महत्वपूर्ण है। इससे आपके बोली लगाने का तरीका बदल जाता है। यह आपके मुनाफे को सुरक्षित रखता है। यह आपकी कंपनी को प्रतिस्पर्धी बनाए रखता है। आइए रणनीतियों पर चर्चा करें।
सीएनसी टूलपाथ ऑप्टिमाइजेशन क्या है और यह क्यों महत्वपूर्ण है?
आइए, हम असल में किस बारे में बात कर रहे हैं, उसे स्पष्ट करें। सीएनसी टूलपाथ ऑप्टिमाइज़ेशन का मतलब सिर्फ़ कोड जनरेट करके स्टार्ट बटन दबा देना नहीं है। यह टूल के रूट, उसकी गति और हर पल उसके द्वारा उपयोग की जाने वाली सामग्री की मात्रा को प्रोग्राम करने की एक सोची-समझी प्रक्रिया है। लक्ष्य सीधा है: कम समय, कम टूल लाइफ और कम सामग्री की बर्बादी के साथ तैयार पार्ट प्राप्त करना।
क्यों परेशान होना? इससे सीधे तौर पर आपके मुनाफे पर असर पड़ेगा।
- चक्र समय कम हो जाता है। आप प्रति शिफ्ट अधिक पुर्जे बना सकते हैं। बिना दूसरी मशीन खरीदे उच्च उत्पादन क्षमता प्राप्त कर सकते हैं।
- औजारों का जीवनकाल बढ़ जाता है। कार्बाइड सस्ता नहीं होता। किसी उपकरण की टिकाऊपन को दोगुना करने से आपके उपभोग्य सामग्रियों की लागत में भारी कमी आती है।
- सतह की फिनिश बेहतर हो जाती है। अच्छे रास्ते होने से सैंडपेपर से रगड़ने में कम समय लगता है या सेकेंडरी फिनिशिंग ऑपरेशन करने की जरूरत नहीं पड़ती।
- मशीन की आयु बढ़ जाती है। टूल का सुचारू रूप से जुड़ना स्पिंडल और एक्सिस पर कम झटके लगने का मतलब है। इससे आपके उच्च गुणवत्ता वाले उपकरण अधिक समय तक चलते हैं।
- प्रक्रियाएं पूर्वानुमान योग्य हो जाती हैं। जब रास्ता सही होता है, तो परिणाम दोहराने योग्य होते हैं। कम पुर्जे खराब होते हैं, कम मरम्मत करनी पड़ती है।
अब, यहाँ बात थोड़ी विशिष्ट हो जाती है। सभी धातुएँ एक जैसी नहीं होतीं। धातु के घटकों के निर्माण में सामग्री के आधार पर अलग-अलग समस्याएँ आती हैं।
स्टेनलेस स्टील कठोर हो जाता है। अगर आपका औजार काटने के बजाय रगड़ खाता है, तो समझ लीजिए कि आपका काम खत्म।
टाइटेनियम ऊष्मा को सोख लेता है। अगर ऊष्मा बहुत अधिक बढ़ जाए, तो औजार का किनारा चिप से चिपक जाता है। फिर औजार टूट जाता है।
इनकोनेल हर कदम पर आपसे लड़ता है। कठोर, खुरदुरा, निर्दयी।
एल्युमिनियम नरम होता है लेकिन चिपचिपा होता है। इसके किनारों पर जमाव से बचने के लिए आपको तेज़ गति वाली रणनीतियों की आवश्यकता होती है।
धातुओं के लिए अनुकूलित टूलपाथ इन समस्याओं का सीधा समाधान करता है। यह ऊष्मा को नियंत्रित करता है। यह चिप लोड को बनाए रखता है। यह विक्षेपण को नियंत्रित करता है। धातुओं के लिए सही टूलपाथ रणनीतियाँ एक कठिन सामग्री को एक आसान काम में बदल देती हैं। गलत रणनीतियाँ एक साधारण पुर्जे को एक महंगी आपदा में बदल देती हैं।
रणनीति 1: उच्च दक्षता वाली पिसाई (एचईएम) का उपयोग करें
चलिए पहली रणनीति से शुरू करते हैं। यही वह रणनीति है जो रफिंग में सब कुछ बदल देती है।
पुराना तरीका। पारंपरिक रफिंग में काफी मेहनत लगती है। आप स्टेप-ओवर को टूल के व्यास के पचास प्रतिशत पर सेट करते हैं। लेकिन आप बहुत कम गहराई तक जाते हैं, शायद दस या बीस प्रतिशत अक्षीय गहराई तक। टूल सामग्री में गहराई तक धंसता है, मजबूती से जुड़ता है, फिर पीछे हट जाता है। इससे अत्यधिक गर्मी उत्पन्न होती है। इससे टूल असमान रूप से घिसता है।
आधुनिक तरीका। उच्च-दक्षता वाली मिलिंग इस तर्क को उलट देती है। इसमें आप बहुत हल्का रेडियल जुड़ाव रखते हैं—पांच से पंद्रह प्रतिशत। लेकिन आप पूरी अक्षीय गहराई तक जाते हैं, अक्सर पूरी फ्लूट लंबाई तक। फिर आप फीड दर को आक्रामक रूप से बढ़ाते हैं।
यह तकनीक धातुओं के लिए कारगर क्यों है? इसके दो कारण हैं। पहला, यह चिप लोड को स्थिर रखता है। टूल हमेशा कटिंग करता रहता है, कभी निष्क्रिय नहीं रहता। इससे थर्मल स्थिरता बेहतर होती है। ऊष्मा चिप में जाती है, न कि टूल या वर्कपीस में। दूसरा, यह वर्क हार्डनिंग को रोकता है। स्टेनलेस स्टील और टाइटेनियम जैसी सामग्रियों में, रगड़ से ये धातुएँ नष्ट हो जाती हैं। HEM तकनीक कटिंग को इतना प्रभावी बनाए रखती है कि सतह पर रगड़ लगने से वह कठोर नहीं होती।
इसका परिणाम सीधा-सादा है। आप सामग्री हटाने की दर को अधिकतम कर लेते हैं। आप प्रति मिनट अधिक धातु हटाते हैं और साथ ही उपकरण का जीवनकाल भी बढ़ाते हैं।
धातु घटकों के निर्माण के लिए, यह अब कोई विकल्प नहीं रह गया है। यह मूलभूत आवश्यकता है। यदि आपकी रफिंग रणनीति अभी भी दस साल पुरानी है, तो आप समय का सदुपयोग नहीं कर रहे हैं। एचईएम ही मानक है। इसका उपयोग करें।
रणनीति 2: उपकरण को छोटा करें। पकड़ को मजबूत करें।
टूल असेंबली उतनी ही महत्वपूर्ण है जितनी कि टूलपाथ। सही टूलपाथ चुनना एक अच्छी शुरुआत है, और हम टूल असेंबली को अपनी प्रगति में बाधा नहीं बनने दे सकते।
प्रमुख बिंदु:
| फ़ैक्टर | अनुकूलन रणनीति |
| उपकरण की लंबाई | जितना संभव हो सके छोटे उपकरण का प्रयोग करें; विक्षेपण लंबाई के घन के अनुपात में बढ़ता है। |
| धारक प्रकार | हाइड्रोलिक या श्रिंक-फिट होल्डर, मानक ER कॉलेट की तुलना में रनआउट को <0.0002″ तक कम कर देते हैं। |
| उपकरण कोटिंग | AlTiN और TiSiN कोटिंग कठोर धातुओं में उच्चतर कटिंग गति को संभव बनाती हैं। |
| उपकरण सामग्री | अधिकांश धातुओं के लिए सॉलिड कार्बाइड उपयुक्त है; स्टेनलेस स्टील, टाइटेनियम या एल्यूमीनियम के लिए विशिष्ट कार्बाइड ग्रेड पर विचार करें। |
धातु संबंधी विशेष नोट: एयरोस्पेस मिश्र धातुओं—इनकोनेल, टाइटेनियम—की मशीनिंग के लिए अत्यधिक कठोरता की आवश्यकता होती है। यह कोई सुझाव नहीं है। रनआउट में एक हजारवें इंच की भी वृद्धि? इससे टूल का जीवनकाल आधा हो सकता है। होल्डर के ढीले होने के कारण पचास प्रतिशत तक नुकसान हो सकता है।
रणनीति 3: वायु आपूर्ति में कटौती बंद करें
सबसे पहले अपनी रिट्रैक्ट हाइट पर ध्यान दें। ज़्यादातर प्रोग्रामर सेफ्टी प्लेन को ज़रूरत से ज़्यादा ऊँचा सेट कर देते हैं। वे टूल को क्लीयरेंस तक ऊपर खींचते हैं, फिर आगे बढ़ते हैं और फिर नीचे गिरा देते हैं। यह बेकार की गतिविधि है। आप पार्ट के ठीक ऊपर—लगभग चालीस हज़ारवें हिस्से तक—रिट्रैक्ट कर सकते हैं और फिर आगे बढ़ सकते हैं। टूल अभी भी क्लियर रहेगा। जोखिम बहुत कम है। समय की बचत से काफ़ी फ़ायदा होता है।
लिंकिंग पैरामीटर भी महत्वपूर्ण हैं। "स्टे डाउन" मूवमेंट टूल को फीचर्स के बीच में स्थिर रखते हैं। टूल को उठाने और स्थिति बदलने के बजाय, वह सतह पर चलता रहता है। चिप थिनिंग में बदलाव ज़रूर होता है। लेकिन मशीन कभी कटिंग करना बंद नहीं करती। ऊपर-नीचे जाने के चक्र व्यर्थ नहीं होते।
मशीनिंग का क्रम एक और महत्वपूर्ण कारक है। अपनी फ़ीचर सूची पर ध्यान दें। उनके बीच सबसे छोटा रास्ता क्या है? पार्ट पर बेतरतीब ढंग से इधर-उधर न भटकें। मार्ग की योजना बनाएं। कार्यों को तार्किक रूप से समूहित करें।
औजारों का क्रम तय करना आसान है। एक औजार से जितना हो सके उतना काम पूरा करने के बाद ही उसे बदलें। हर बार औजार बदलने से काटने के अलावा अन्य कामों का समय बढ़ जाता है। औजार बदलने की संख्या कम से कम रखें।
इससे वास्तव में कितनी बचत होती है? कई विशेषताओं वाले जटिल पुर्जों (जैसे कि पॉकेट, छेद, कंटूर) पर एयर कटिंग को कम करने से कुल चक्र समय में पंद्रह से पच्चीस प्रतिशत तक की कमी आ सकती है। यह सिर्फ सिद्धांत नहीं है। यह मापने योग्य और बार-बार होने वाली बचत है।
औजार से धातु काटनी चाहिए। बाकी सब ऊपर का काम है। ऊपर का काम काट दो।
रणनीति 4: फीड को बढ़ावा दें, गति को नियंत्रित करें, चिप थिनिंग का सम्मान करें
चिप थिनिंग एक ऐसा कॉन्सेप्ट है जिसे कोई भी ठीक से समझा नहीं पाता। इसका सरल शब्दों में अर्थ यह है कि जब टूल का रेडियल एंगेजमेंट उसके व्यास के पचास प्रतिशत से कम हो जाता है, तो उससे निकलने वाली चिप पतली हो जाती है। यह सुनने में तो ठीक लगता है, लेकिन जब आप यह समझते हैं कि चिप लोड ही टूल को कटिंग करने में मदद करता है, तो बात अलग है। अगर चिप बहुत पतली हो जाए, तो कटिंग नहीं बल्कि रगड़ पैदा होती है। रगड़ से गर्मी पैदा होती है। गर्मी से टूल खराब हो जाते हैं।
इसका समाधान थोड़ा अटपटा है। आप फीड रेट बढ़ाते हैं। बहुत ज़्यादा। दस प्रतिशत रेडियल एंगेजमेंट पर, आप अक्सर मानक अनुशंसित मानों से फीड को दोगुना या तिगुना कर सकते हैं। चिप की मोटाई वापस सही लोड तक पहुँच जाती है। टूल फिर से साफ-सुथरा काटने लगता है।
काटने की गति एक अलग कारक है। सतह फीट प्रति मिनट (SFM) सामग्री पर निर्भर करता है। स्टेनलेस स्टील या निकल मिश्र धातुओं में बहुत धीमी गति से काटने पर वर्क हार्डनिंग हो सकती है। सामग्री उपकरण के नीचे सख्त हो जाती है, और फिर अगले पास में धार टूट जाती है। सही SFM पर काटने से कटाई चिकनी होती है, ऊष्मा चिप में स्थानांतरित हो जाती है, और उपकरण सुरक्षित रहता है।
असलियत यही है। अंदाज़ा लगाना बंद करें। 1985 की किताबों में दिए गए मानों का इस्तेमाल करना बंद करें। आधुनिक कैलकुलेटर मौजूद हैं। FSWizard, GWizard और निर्माता-विशिष्ट उपकरण आपके लिए गणना कर देते हैं। वे चिप थिनिंग, सामग्री, उपकरण की ज्यामिति और मशीन की क्षमता को ध्यान में रखते हैं। अपने पैरामीटर डालें। सही आंकड़े प्राप्त करें। वास्तविक क्षमता पर काम करें, अनुमानों पर नहीं।
इसका असर साइकिल टाइम, टूल लाइफ और सरफेस फिनिश में दिखता है। फीड को बढ़ाएं। चिप का ध्यान रखें। रगड़ना बंद करें।
रणनीति 5: छोटे उपकरणों को केवल वही काम करने दें जो बड़े उपकरण नहीं कर सकते।
रेस्ट मशीनिंग इस समस्या का समाधान करती है। सॉफ्टवेयर स्वचालित रूप से उन स्थानों की पहचान करता है जहां पिछला बड़ा टूल नहीं पहुंच पाता था। कोने, फिललेट्स, तंग आंतरिक त्रिज्याएं, संकीर्ण चैनलों वाली जटिल ज्यामितियां। यह ऐसे टूलपाथ बनाता है जो केवल उन्हीं अनकट क्षेत्रों तक जाते हैं।
ज़रा तर्क समझिए। आधा इंच का एंडमिल खुले स्थानों को तेज़ी से साफ़ कर देता है। फिर एक चौथाई इंच का एंडमिल आता है और कोनों में बचे हुए अतिरिक्त मटेरियल को काटता है। यह टूल कभी भी खुले क्षेत्रों में समय बर्बाद नहीं करता। यह वहीं काम करता है जहाँ इसकी ज़रूरत होती है। फिर यह रुक जाता है।
इसके फायदे तुरंत नज़र आने लगते हैं। छोटे औजारों की उम्र काफी बढ़ जाती है क्योंकि उन्हें बड़े-बड़े सतहों पर नहीं चलाना पड़ता। काम पूरा करने में लगने वाला समय कम हो जाता है क्योंकि रास्ता छोटा और सीधा होता है। बारीक काम करने के लिए औजार की धार लंबे समय तक बनी रहती है, जिससे बारीक कारीगरी वाले महत्वपूर्ण हिस्सों पर काम करना आसान हो जाता है।
मोल्ड और डाई के काम में यह एक मानक प्रक्रिया है। जटिल एयरोस्पेस ब्रैकेट इसी पर निर्भर करते हैं। जटिल जैविक आकृतियों वाले मेडिकल इम्प्लांट्स के लिए भी इसकी आवश्यकता होती है। यदि आप हर चीज को काटने के लिए छोटे औजारों को प्रोग्राम कर रहे हैं, तो आप समय और औजारों की उम्र बर्बाद कर रहे हैं। रेस्ट मशीनिंग इसका समाधान है।
रणनीति 6: जी-कोड की अनावश्यक लंबाई को कम करने के लिए आर्क फ़िल्टरिंग लागू करें
देखिए क्या होता है। आपका CAM सॉफ़्टवेयर एक वक्र को देखता है। यह एक वक्र नहीं देखता, बल्कि बिंदुओं की एक श्रृंखला देखता है। यह उन्हें हजारों छोटे-छोटे रैखिक गतियों से जोड़ता है। G01 कमांड। बिंदु से बिंदु तक। प्रत्येक एक अलग निर्देश है।
मशीन नियंत्रण प्रणाली को हर एक ब्लॉक को प्रोसेस करना होता है। उसे आगे की योजना बनानी होती है, त्वरण की गणना करनी होती है और मंदी को नियंत्रित करना होता है। यदि उसे बहुत अधिक ब्लॉक दिए जाते हैं, तो प्रोसेसर अटक जाता है। मशीन रुक-रुक कर चलती है। अगली पंक्ति को पढ़ने में उसकी गति धीमी हो जाती है। चक्र समय बढ़ जाता है। सतह की गुणवत्ता प्रभावित होती है।
आर्क फ़िल्टरिंग इस समस्या को हल कर देती है। आप CAM सॉफ़्टवेयर को निर्देश देते हैं कि उन हज़ारों छोटे रैखिक गतियों को उचित आर्क कमांड से बदल दें। क्लॉकवाइज़ आर्क के लिए G02 और काउंटरक्लॉकवाइज़ आर्क के लिए G03। कोड का एक ब्लॉक सैकड़ों को बदल देता है।
अपने कॉर्ड टॉलरेंस को सही रखें। रफिंग के लिए, आप एक इंच के हज़ारवें हिस्से का उपयोग कर सकते हैं। मशीन को इसका पता नहीं चलेगा। फिनिशिंग के लिए, इसे दो या तीन दस हज़ारवें हिस्से तक कस दें। बिना किसी रुकावट के चिकने कर्व्स।
फिर अपने कंट्रोल पर हाई-स्पीड मशीनिंग मोड चालू करें। कुछ मशीनों पर G05.1, जबकि अन्य पर G08। अलग-अलग निर्माता इसे अलग-अलग नामों से पुकारते हैं, लेकिन इसका कार्य एक ही है। यह कंट्रोल को आगे देखने, प्रक्रिया को तेज़ करने और गति को सुचारू बनाए रखने का निर्देश देता है।
इसका परिणाम सीधा-सादा है। औजारों की गति अधिक सुगम होती है। मशीन को अगले ब्लॉक का इंतजार नहीं करना पड़ता, इसलिए चक्र का समय कम हो जाता है। सतह की गुणवत्ता बेहतर होती है क्योंकि पथ वास्तव में एक चाप होता है, न कि कोई खंडित आकृति।
कोड को मशीन को चलाने में मदद करनी चाहिए, न कि उसे रोकना चाहिए। अनावश्यक त्रुटियों को दूर करें। उसे सांस लेने दें।
रणनीति 7: कोण को स्थिर करें। तीन अक्षों में काटें।
इसका सिद्धांत यह है: 3+2 मशीनिंग का मतलब है कि आप टूल या टेबल को एक निश्चित स्थिति में झुकाते हैं। एक कोण पर। इसे लॉक करें। फिर आप मानक तीन-अक्षीय टूलपाथ चलाते हैं। मशीन एक साथ पांच अक्षों को समन्वयित करने की कोशिश नहीं कर रही है। यह एक ही दिशा में रहकर कटिंग करती है।
कठोरता के लिए यह क्यों महत्वपूर्ण है? क्योंकि इससे छोटे औजारों का उपयोग किया जा सकता है। एक छोटा, मोटा एंड मिल कठोर होता है। यह मुड़ता नहीं है। यह कंपन नहीं करता। जब आप पार्ट या हेड को झुकाते हैं, तो आप उस छोटे औजार को सीधे एक गहरी गुहा में ले जा सकते हैं, जहाँ अन्यथा एक लंबे, नाजुक औजार की आवश्यकता होती।
इस तकनीक का उपयोग कब किया जाता है? डीप पॉकेट मिलिंग इसका सबसे अच्छा उदाहरण है। एक लंबा टूल कंपन पैदा करेगा। पार्ट को झुकाएं, एक छोटा टूल इस्तेमाल करें और साफ-सुथरा कट लगाएं। अंडरकट और कोणीय संरचनाओं के लिए यह तकनीक उपयुक्त है। जटिल पार्ट्स जिन्हें तीन-एक्सिस मशीन पर कई सेटअप की आवश्यकता होती है, वे पांच-एक्सिस मशीन पर एक ही सेटअप में बन जाते हैं, लेकिन इसमें सभी एक्सिस एक साथ नहीं चलते।
कार्यकुशलता पर इसका प्रभाव स्पष्ट है। 3+2 चक्र आमतौर पर पूर्ण समवर्ती पांच-अक्षीय प्रक्रियाओं की तुलना में अधिक तेज़ी से चलते हैं। कोड सरल है। सत्यापन आसान है। दुर्घटना का जोखिम कम है। मशीन समन्वय में कम समय और काटने में अधिक समय व्यतीत करती है।
हर फाइव-एक्सिस शूटिंग में बारीकी से काम करने की ज़रूरत नहीं होती। कभी-कभी बस सही एंगल बनाए रखना और काटना ही काफी होता है। 3+2 तकनीक से आप यह कर सकते हैं। इसका इस्तेमाल करें।
रणनीति 8: फिनिशिंग के लिए स्टेप-ओवर और स्टेप-डाउन को अनुकूलित करें
यहीं पर प्रोग्रामर जुनूनी हो जाते हैं। वे छोटे-छोटे सुधार करके एक परिपूर्ण सतह की गुणवत्ता हासिल करने की कोशिश करते हैं। गुणवत्ता में मामूली सुधार होता है। प्रक्रिया का समय दोगुना हो जाता है। आप घंटों के बदले माइक्रोन का सौदा कर रहे हैं, और ग्राहक को इसका कोई फर्क नहीं दिखता।
दिशानिर्देश:
| आपरेशन | रेडियल स्टेप-ओवर | अक्षीय गहराई |
| रफिंग (एचईएम) | उपकरण व्यास का 5-15% | बांसुरी की पूरी लंबाई |
| अर्द्ध परिष्करण | उपकरण व्यास का 10-15% | पूर्ण फ़ीचर गहराई |
| फिनिशिंग (बॉल एंड मिल) | उपकरण का व्यास 3–8% (स्कैलप ऊंचाई के अनुसार संचालित) | पूर्ण फ़ीचर गहराई |
अपनी आवश्यकताओं को समझें। यदि प्रिंट के लिए किसी विशिष्ट सतह फिनिश की आवश्यकता है, तो उसे प्राप्त करें। यदि नहीं, तो पूर्णता के पीछे भागना बंद करें। रफिंग से सामग्री जल्दी हट जाती है। सेमी-फिनिशिंग से एक समान सतह बनती है। फिनिशिंग से विनिर्देशों को पूरा किया जाता है। इससे आगे कुछ भी करना अनावश्यक रूप से समय बर्बाद करना है। स्टेप-ओवर एक लीवर की तरह है। इसे सही बिंदु तक खींचें और रुक जाएं।
रणनीति 9: मशीन को अपना काम खुद जांचने दें
जांच-पड़ताल से पूरा खेल ही बदल जाता है। यह सिर्फ मापने के बारे में नहीं है। यह उन चीजों को स्वचालित करने के बारे में है जो मानवीय त्रुटियों का कारण बनती हैं।
वर्क ऑफसेट सेटिंग ही पहली जीत है। पहले आपको मैन्युअल रूप से एज-फाइंडिंग करनी पड़ती थी। टच ऑफ करना, जॉग करना, नंबर लिखना, फिर उन्हें टाइप करना। हर सेटअप में मिनटों लग जाते थे। प्रोब इसे सेकंडों में कर देता है। मशीन पार्ट को छूती है, पोजीशन रिकॉर्ड करती है और ऑफसेट सेट कर देती है। कोई टाइपिंग की गलती नहीं, कोई स्टेप छूटने का डर नहीं।
टूल की लंबाई मापने की प्रक्रिया भी इसी सिद्धांत पर चलती है। ऑपरेटर टूल को चालू करता है और लंबाई दर्ज करता है। हो सकता है कि माप सही हो, हो सकता है कि गलत। एक प्रोब आर्म इसे स्वचालित कर देता है। टूल प्रोब को छूता है, मशीन लंबाई रिकॉर्ड करती है और ऑफ़सेट अपडेट हो जाता है। कोई मैन्युअल प्रविष्टि नहीं। कोई गलती नहीं।
प्रक्रिया के दौरान निरीक्षण वह प्रक्रिया है जहाँ जाँच एक गुणवत्ता उपकरण बन जाती है। मशीन एक महत्वपूर्ण भाग काटती है। फिर वह उसकी जाँच करती है। मशीन पुर्जा तैयार होने से पहले ही उसके आकार की जाँच करती है। यदि कोई गड़बड़ी होती है, तो उसे तुरंत पकड़ लिया जाता है। इससे अनुकूलनीय समायोजन संभव हो जाते हैं। टूलपाथ घिसाव या तापीय वृद्धि की भरपाई करता है।
टूटे हुए औजार का पता लगाना एक तरह की सुरक्षा प्रणाली है। मशीन निश्चित चक्रों के बाद औजार की जाँच करती है। अगर औजार गायब हो जाता है, तो मशीन रुक जाती है। यह बीस मिनट तक हवा चलाकर कबाड़ नहीं बनाती। यह अलार्म बजाती है, और आप औजार बदल देते हैं।
इसका व्यापारिक प्रभाव सीधा है। स्क्रैप दरें कम हो जाती हैं। पहली बार में ही उत्पादन बढ़ जाता है। खराब पुर्जे बनने बंद हो जाते हैं और बाद में उन्हें ढूंढने की परेशानी भी नहीं रहती। बिना निगरानी के उत्पादन संभव हो जाता है। मशीन बिना किसी की देखरेख के चल सकती है क्योंकि उसे खुद की जांच करने, खुद को सेट करने और कुछ गड़बड़ होने पर खुद को रोकने का तरीका पता होता है। बार-बार जांच करना कोई विलासिता नहीं है, बल्कि यह भरोसेमंद और बिना देखरेख के उत्पादन की बुनियाद है।
रणनीति 10: स्टील के चलने से पहले इसे वर्चुअल स्पेस में साबित करें
सिमुलेशन अब वैकल्पिक नहीं है। लेकिन आपको सही प्रकार का सिमुलेशन चाहिए। आपके CAM सॉफ़्टवेयर में सामान्य बैकप्लॉटिंग केवल टूल की गति दिखाती है। यह मशीन को नहीं दिखाती। यह फ़िक्स्चर को नहीं दिखाती। यह आपके विशिष्ट अक्ष की गति की सीमाओं को नहीं जानती।
मशीन-विशिष्ट सिमुलेशन ही इसका समाधान है। वेरिकट, एनसीएसआईएमयूएल। कुछ सीएएम पैकेज एकीकृत मशीन सिमुलेशन प्रदान करते हैं जो वास्तविक काइनेमैटिक मॉडल का उपयोग करते हैं। आप मशीन मॉडल, फिक्स्चर मॉडल, वाइस, टूल और होल्डर लोड करते हैं। आप सटीक जी-कोड को सटीक मशीन मॉडल पर चलाते हैं।
यह किन चीज़ों को पकड़ता है? टक्करों को। स्पष्ट टक्करें, जैसे किसी उपकरण का किसी फिक्स्चर से टकराना। कम स्पष्ट टक्करें, जैसे गहरी कटाई के दौरान टूलहोल्डर का पार्ट वॉल से टकराना। और इससे भी सूक्ष्म टक्करें, जैसे मशीन का भौतिक गति सीमा से आगे निकलने की कोशिश करना।
इससे अक्षमता भी उजागर होती है। सिमुलेशन देखें। आपको ऐसे रैपिड्स दिखेंगे जो बहुत दूर तक जाते हैं। ऐसे सीक्वेंस जो समझ में नहीं आते। ऐसे टूलपाथ जो हवा को काटते हैं। आप इन्हें प्रोग्रामिंग चरण में ही ठीक कर सकते हैं, क्रैश होने के बाद नहीं।
यहां टूल की लंबाई का सत्यापन भी होता है। सिमुलेशन से पता चलता है कि क्या होल्डर के आसपास की सभी बाधाओं को पार करते हुए टूल भौतिक रूप से फीचर तक पहुंचता है। यह एक कठिन जांच है। आप अनुमान नहीं लगा सकते।
सही सिमुलेशन में किया गया निवेश पहली दुर्घटना से बचने पर ही वसूल हो जाता है। मशीनें महंगी होती हैं। उपकरणों को दोबारा बनाने में हफ़्ते लग जाते हैं। कबाड़ के पुर्जों की भी कीमत होती है। इन सबके मुकाबले सिमुलेशन सस्ता है। इसे इस्तेमाल करें। हर बार।
वास्तविक दुनिया के परिणाम: अनुकूलन का संचयी प्रभाव
भाग लें। एयरोस्पेस ब्रैकेट। 6061 एल्युमिनियम। ज्यामिति काफी सरल है। लेकिन खराब प्रोग्रामिंग के लिए पर्याप्त जटिल है।
बदलाव से पहले। पारंपरिक रफिंग पास। भारी स्टेप-ओवर, उथली गहराई। टूलपाथ जो अनावश्यक रूप से ऊपर-नीचे होते थे। लीनियर मूव्स से भरा कोड जिससे कंट्रोल अटक जाता था। कोई रेस्ट मशीनिंग नहीं। क्वार्टर-इंच टूल हर जगह चलता था, यहाँ तक कि जहाँ हाफ-इंच पहले ही क्लियर कर चुका था। साइकिल टाइम पैंतालीस मिनट था।
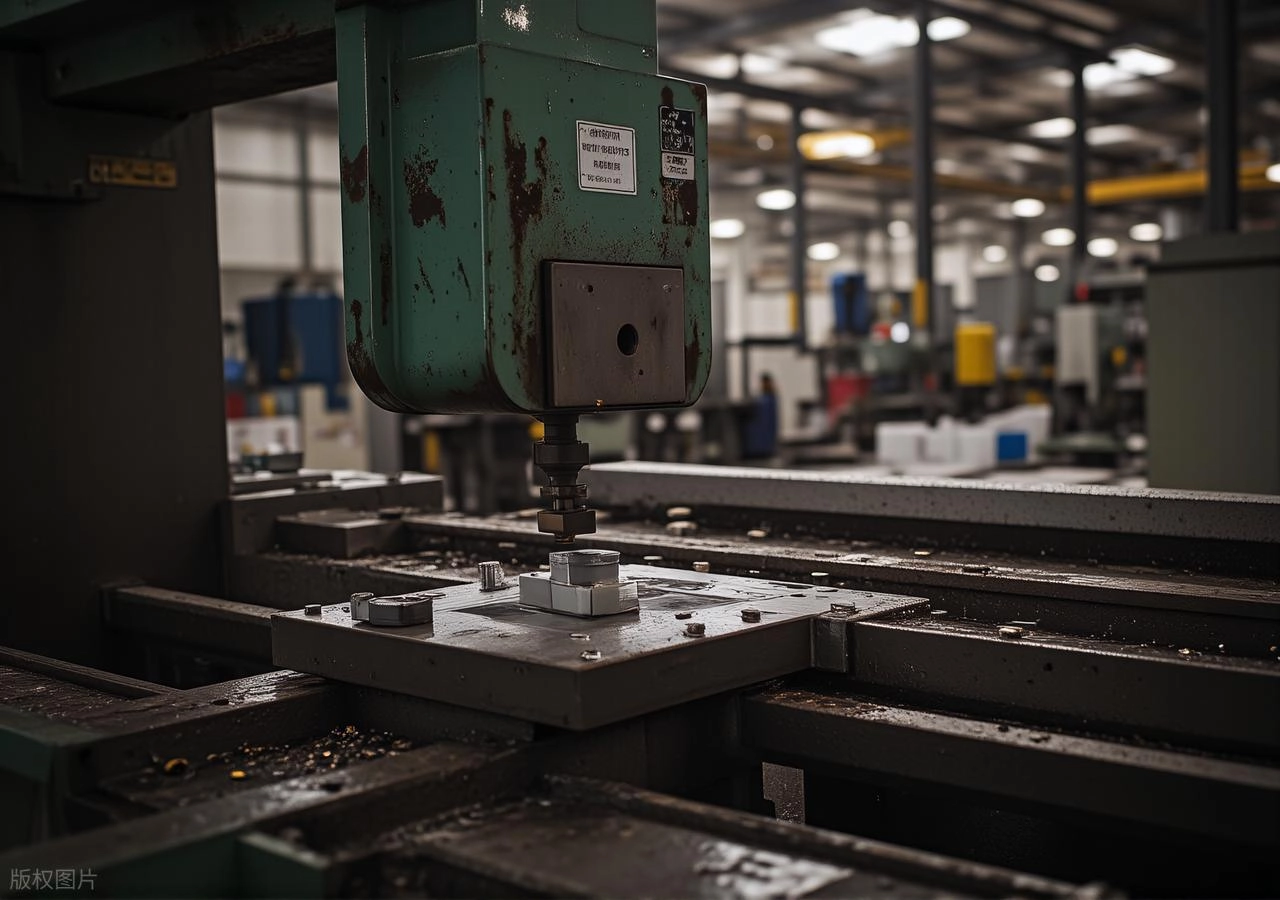
रणनीतियों को लागू करने के बाद, रफिंग के लिए HEM एडैप्टिव क्लियरिंग का उपयोग किया गया। टूल कट में पूरी अक्षीय गहराई तक स्थिर रहा, रेडियल जुड़ाव हल्का था। लिंकिंग मूव्स ने टूल को स्थिर रखा। आर्क फिल्टरिंग ने गति को सुगम बनाया। रेस्ट मशीनिंग ने छोटे टूल्स को केवल बिना कटे कोनों तक ही सीमित रखा। आधुनिक कैलकुलेटरों का उपयोग करके फीड और स्पीड को उनकी वास्तविक क्षमता तक बढ़ाया गया।
परिणाम: अठारह मिनट। चक्र समय में साठ प्रतिशत की कमी आई। मशीन अधिक सुचारू रूप से चली। उपकरण कम गर्म हुए।
औजारों का जीवनकाल तीन गुना बढ़ गया। पहले एक धार से 45 पुर्जे बनाए जाते थे, उसके बाद वह कुंद हो जाती थी। अनुकूलन के बाद, एक धार से 135 पुर्जे बनाए जा सके। कार्बाइड और सामग्री वही रही। बेहतर उपयोग।
बिना किसी अतिरिक्त प्रक्रिया के सतह की चमक में सुधार हुआ। Ra मान बत्तीस माइक्रोइंच से घटकर सोलह माइक्रोइंच हो गया। मशीन से निकलने वाली चमक पर्याप्त रूप से अच्छी थी। पॉलिशिंग बेंच की आवश्यकता नहीं पड़ी।
स्क्रैप दर में भारी गिरावट आई। पहले यह चार प्रतिशत थी, अब यह एक प्रतिशत से भी कम हो गई है। कम उपकरण खराब हुए। सेटअप में कम त्रुटियां हुईं। सतह की फिनिशिंग संबंधी समस्याओं के कारण कम पुर्जे निकाले गए।
ये रहा सारांश। आंकड़ों पर एक नजर डालिए।
सार तालिका:
| मैट्रिक | अनुकूलन से पहले | अनुकूलन के बाद | सुधार की |
| समय चक्र | 45 मिनट | 18 मिनट | -60% |
| टूल लाइफ (प्रति किनारा) | 45 भागों | 135 भागों | + 200% |
| सतही फिनिश (रा) | 32 µइंच | 16 µइंच | -50% |
| स्क्रैप दर | 4% | -75% |
निष्कर्ष
यह अंतिम बिंदु है। सीएनसी टूलपाथ ऑप्टिमाइज़ेशन कोई एक बटन दबाने जैसा आसान काम नहीं है। यह कोई ऐसी तकनीक नहीं है जिसे आप सीखकर भूल जाएं। यह कई रणनीतियों का एक समूह है जो मिलकर काम करती हैं। उच्च दक्षता वाली मिलिंग से सामग्री तेजी से हटती है। सही टूल का चयन और मजबूत होल्डर कट को स्थिर रखते हैं। बुद्धिमान लिंकिंग से कट के बीच का समय कम हो जाता है। सटीक सिमुलेशन खतरे की घंटी बजने से पहले ही गड़बड़ी को पकड़ लेता है। हर एक हिस्सा महत्वपूर्ण है। अगर इनमें से एक भी छूट जाए, तो सिस्टम काम नहीं करेगा।
अंत में, सीधी सी बात है। किसी भी कारखाने में जाकर देखिए। सबसे नई मशीनें होने का मतलब यह नहीं है कि वे सबसे कम लागत वाली या सबसे तेज़ उत्पादन वाली होंगी। सफल कारखाना वही होता है जो हर उपकरण, हर मिनट, हर पुर्जे से अधिकतम प्रदर्शन प्राप्त करता है। वे इसे अनुशासित और सुसंगत सीएनसी प्रोग्रामिंग की सर्वोत्तम पद्धतियों के माध्यम से हासिल करते हैं। यह हार्डवेयर के बारे में नहीं है, बल्कि इस बारे में है कि आप उसका उपयोग कैसे करते हैं।
कुशल सीएनसी मशीनिंग का परिणाम प्रोग्रामर के डेस्क से आता है, न कि मशीन निर्माता की कैटलॉग से। धातु के पुर्जों के निर्माण में इस स्तर के ध्यान की आवश्यकता होती है। मुनाफा सीमित है। प्रतिस्पर्धा वैश्विक है। जो कारखाने टिके रहते हैं और आगे बढ़ते हैं, वे वही हैं जो टूलपाथ ऑप्टिमाइजेशन को एक मूलभूत कौशल मानते हैं। यह वैकल्पिक नहीं है। यह व्यवसाय में बने रहने का तरीका है।
नोबल के बारे में: आपका साथी परिशुद्धता सीएनसी मशीनिंग
हम धातु के पुर्जे बनाते हैं। यही हमारा काम है। लेकिन हमारा सिद्धांत इससे कहीं सरल है। हम सिर्फ आपकी ड्राइंग लेकर पुर्जे नहीं बना देते। हम डिज़ाइन, टॉलरेंस, मात्रा आदि का ध्यान रखते हैं और हर बार आपको बेहतरीन पुर्जे देने का सबसे साफ-सुथरा, सबसे तेज़ और सबसे भरोसेमंद तरीका ढूंढते हैं।
डिज़ाइन क्षमताएँ
हम शुरुआत से ही शामिल हो जाते हैं। इंजीनियरिंग सहायता का मतलब है कि हम आपके मॉडल को अंतिम रूप देने से पहले उसकी समीक्षा करते हैं। डीएफएम विश्लेषण से पता चलता है कि कोई चीज़ मशीनिंग के लिए कठिन है, फिक्सिंग के लिए महंगी है, या बिल्कुल असंभव है। हमारा CAD/CAM एकीकरण बहुत मज़बूत है। टूलपाथ प्रोग्राम करने वाला व्यक्ति डिज़ाइन के उद्देश्य को समझता है क्योंकि वह उसी मॉडल पर, उसी टॉलरेंस के साथ काम कर रहा होता है।
उत्पादन क्षमताओं
हमारे कारखाने में अत्याधुनिक सीएनसी मशीनिंग सेंटर चलते हैं। इनमें तीन-अक्ष, चार-अक्ष और पांच-अक्षीय मशीनिंग की सुविधा उपलब्ध है। हम आपकी अपेक्षा के अनुसार विभिन्न प्रकार की सामग्रियों पर काम करते हैं। गति के लिए एल्युमीनियम, टिकाऊपन के लिए स्टेनलेस स्टील, वजन-संतुलन के लिए टाइटेनियम, और जब कोई और धातु काम न करे तब इनकॉनेल। पीतल, तांबा, उच्च तापमान मिश्र धातुएँ। अगर कोई धातु मशीन से काटने योग्य है, तो हम उसे काट सकते हैं।
प्रोसेसिंग के बाद
मशीनिंग तो बस एक हिस्सा है। जरूरत पड़ने पर सामग्री का हीट ट्रीटमेंट किया जाता है। सतह को विनिर्देशों के अनुसार तैयार किया जाता है—जंग से बचाव के लिए एनोडाइजिंग, दिखावट के लिए प्लेटिंग और चिकनाई के लिए पॉलिशिंग। डिबरिंग एक मानक प्रक्रिया है, अतिरिक्त शुल्क नहीं। सफाई पूरी तरह से की जाती है। मशीन से निकलने वाला पुर्जा आगे के किसी भी काम के लिए तैयार होता है।
असेंबली क्षमताएं
हम केवल अलग-अलग घटकों तक ही सीमित नहीं रहते। घटक संयोजन में पुर्जों को जोड़ा जाता है। उप-संयोजन से कार्यात्मक इकाइयाँ बनती हैं। यांत्रिक एकीकरण का अर्थ है कि आपको एक तैयार उत्पाद के करीब कुछ मिलता है, न कि बिखरे हुए पुर्जों का एक डिब्बा। गुणवत्ता सत्यापन पूरी प्रक्रिया के दौरान होता है। हम अपने काम की जाँच करते हैं।
क्वालिटी एश्योरेंस
प्रमाणन मायने रखते हैं। सामान्य विनिर्माण गुणवत्ता के लिए ISO 9001 और चिकित्सा कार्यों के लिए ISO 13485। ये सिर्फ दिखावटी प्रमाण पत्र नहीं हैं, बल्कि एक स्थापित प्रणाली हैं। पता लगाने की क्षमता का मतलब है कि हम जानते हैं कि सामग्री की प्रत्येक छड़ कहाँ से आई और प्रत्येक तैयार उत्पाद कहाँ गया। प्रथम उत्पाद का निरीक्षण पूरी तरह से किया जाता है। निरीक्षण उपकरण आधुनिक हैं। हम जो बनाते हैं, उसका माप लेते हैं।
उद्योगों का कार्य
एयरोस्पेस उद्योग में सटीकता और दस्तावेज़ीकरण दोनों की आवश्यकता होती है। हम दोनों का ध्यान रखते हैं। ऑटोमोटिव उद्योग में मात्रा और निरंतरता की आवश्यकता होती है। हम इसे संभालते हैं। चिकित्सा क्षेत्र में स्वच्छता और ट्रेसबिलिटी आवश्यक है। हमने इसके लिए अपने सिस्टम बनाए हैं। औद्योगिक उपकरण और रोबोटिक्स में विश्वसनीयता अनिवार्य है। यही हमारी मूलभूत आवश्यकताएं हैं।
एक कंपनी। एक साझेदार। आपके शुरुआती स्केच से लेकर अंतिम रूप से तैयार पुर्जे तक। यही हमारा कार्यशैली है।
सामान्य प्रश्न
सीएनसी टूलपाथ ऑप्टिमाइजेशन क्या है?
इसमें उपकरण की गति, उसकी रफ्तार और किसी भी समय उसके द्वारा उपयोग की जाने वाली सामग्री की मात्रा को प्रोग्राम करने का अनुशासन शामिल है। लक्ष्य एक ही है: उपकरण की कार्यक्षमता को अधिकतम करते हुए कम से कम समय में पुर्जा तैयार करना। सरल विचार। क्रियान्वयन ही सब कुछ है।
टूलपाथ ऑप्टिमाइजेशन से साइकिल टाइम में कितनी कमी आ सकती है?
यह संख्या भाग के अनुसार भिन्न होती है, लेकिन सीमा निश्चित है। आमतौर पर, तीस से साठ प्रतिशत। यह स्टैकिंग रणनीतियों से प्राप्त होता है। एचईएम रफिंग से सामग्री तेजी से हटती है। अनुकूलित लिंकिंग से एयर कटिंग की आवश्यकता समाप्त हो जाती है। कुशल फिनिशिंग रणनीतियाँ एक अच्छी सतह तक पहुँचने का सबसे छोटा रास्ता अपनाती हैं। प्रत्येक तकनीक लाभ प्रदान करती है। संयुक्त रूप से, वे चक्र को बदल देती हैं।
उच्च दक्षता वाली पिसाई (एचईएम) क्या है?
यह रफिंग की एक ऐसी विधि है जो पुरानी सोच को उलट देती है। कम गहराई वाले भारी स्टेप-ओवर के बजाय, इसमें टूल के व्यास के पाँच से पंद्रह प्रतिशत तक हल्का रेडियल जुड़ाव होता है और पूरी अक्षीय गहराई होती है। फिर फीड रेट को बढ़ाया जाता है। टूल लगातार जुड़ाव में रहता है। गर्मी चिप में जाती है, टूल या पार्ट में नहीं। यह तेज़ है। यह कम गर्म होता है। अब यही मानक विधि है।
क्या कठोर धातुओं के लिए टूलपाथ ऑप्टिमाइजेशन काम करता है?
जी हाँ। लेकिन वहाँ यह ज़रूरी है। स्टेनलेस स्टील, टाइटेनियम, इनकोनेल जैसी मुश्किल धातुओं के लिए, सही टूलपाथ रणनीतियाँ बेहद महत्वपूर्ण हैं। ऊष्मा प्रबंधन ही मुख्य चुनौती है। अगर टूल काटने के बजाय रगड़ खाए, तो सतह कठोर हो जाती है। अगले पास में धार टूट जाती है। अनुकूलित पथ चिप लोड को स्थिर रखते हैं, थर्मल लोड को नियंत्रित करते हैं और टूल को टिकाऊ बनाते हैं। कठोर धातुओं में इस अनुशासन की आवश्यकता होती है।







