
इंजेक्शन मोल्डिंग उद्योग में काम करने वाले किसी भी व्यक्ति के लिए, मशीन ट्यूनिंग एक रोज़मर्रा का काम है। लेकिन हर मशीन को सही ढंग से सेट करना—चाहे आप अनुभवी हों या नए प्रशिक्षु—हमेशा एक बड़ी चुनौती होती है। क्यों? क्योंकि सामग्री, मोल्ड का तापमान, मशीन की स्थिति, उपकरण और यहां तक कि कार्यशाला का वातावरण भी अलग-अलग आवश्यकताओं को पूरा करते हैं। उच्च गुणवत्ता वाला उत्पाद और उच्च दक्षता ट्यूनिंग के अंतिम लक्ष्य हैं। हम यहां इन्हीं लक्ष्यों को ध्यान में रखते हुए इस प्रक्रिया का विश्लेषण करेंगे।
इंजेक्शन मोल्डिंग मशीन जांच
1. शॉट क्षमता
इसे सीधे मशीन पर जांचें। नेमप्लेट पर आमतौर पर अधिकतम शॉट वॉल्यूम लिखा होता है। यदि नेमप्लेट नहीं है, तो शॉट वॉल्यूम को अधिकतम पर सेट करें, एक पूरा शॉट चलाएं, पिघला हुआ पदार्थ बाहर निकालें और उसका वजन करें। यही आपकी मशीन की वास्तविक अधिकतम शॉट क्षमता है।
नोट: सामग्री के घनत्व के अनुसार शॉट की क्षमता भिन्न होती है—कुछ सामग्रियां दूसरों की तुलना में अधिक घनी होती हैं।
2. स्क्रू और नॉन-रिटर्न वाल्व सील की अखंडता
स्थिर प्रक्रिया मापदंडों के लिए स्क्रू और नॉन-रिटर्न वाल्व के बीच अच्छी सीलिंग आवश्यक है।
किस प्रकार जांच करें:
मोल्ड लगाने के बाद, एक सामान्य सेमी-ऑटोमैटिक साइकिल चलाएँ। जब ठंडा होना शुरू हो जाए, तो मैनुअल मोड पर स्विच करें। स्क्रू के पूरी तरह भर जाने तक दोबारा प्लास्टिकिंग करें, फिर मैन्युअल रूप से इंजेक्शन करें। स्क्रू की स्थिति पर नज़र रखें। इंजेक्शन प्रेशर छोड़ें और देखें कि स्क्रू वापस अपनी जगह पर आता है या नहीं। यदि यह वापस अपनी जगह पर आ जाता है, तो सील सही है, और स्क्रू और नॉन-रिटर्न वाल्व ठीक हैं।
अधिक सटीकता के लिए, आप सांचे के बजाय स्टील की प्लेट का उपयोग कर सकते हैं। बस नोजल को प्लेट पर दबाएं, मैन्युअल रूप से तरल पदार्थ डालें और उसके वापस अपनी जगह पर आने की जांच करें। साथ ही, यह भी सुनिश्चित करें कि नोजल से पिघला हुआ तरल पदार्थ लीक न हो रहा हो।
यदि पेंच वापस अपनी जगह पर नहीं आता है , तो संभवतः नॉन-रिटर्न वाल्व में खराबी है और इसकी जांच और मरम्मत की आवश्यकता है।
3. इंजेक्शन दबाव परीक्षण
सेटअप: एक स्टील प्लेट पर प्रेशर सेंसर रखें, और सेंसर के ऊपर एक एल्युमीनियम प्लेट रखें। नोजल को एल्युमीनियम प्लेट पर दबाएँ।
प्रक्रिया: मशीन के इंजेक्शन दबाव को निम्नानुसार सेट करें, प्रत्येक स्तर पर तीन बार इंजेक्शन लगाएं:
- 10 बार (3x)
- 50 बार (3x)
- 90 बार (3x)
- 130 बार (3x) — यदि आप इस दबाव सीमा का नियमित रूप से उपयोग करते हैं तो अधिक बार परीक्षण करें
- 150 बार (3x)
प्रत्येक बार जांचें कि प्रेशर टेस्टर पर प्रदर्शित वास्तविक दबाव, निर्धारित दबाव से मेल खाता है या नहीं। सभी जानकारी रिकॉर्ड करें।
यदि विचलन 5% से अधिक हो जाता है, तो मशीन द्वारा प्रदर्शित मान को समायोजित करने की आवश्यकता है या उपकरण को सर्विसिंग की आवश्यकता है।
4. गलनांक तापमान परीक्षण
तापमान परीक्षण को दो प्रकारों में विभाजित किया गया है:
- सुखाने (हॉपर) का तापमान
हॉपर के ऊपर और नीचे तापमान मापने के लिए टेम्परेचर प्रोब का उपयोग करें। यह आसान है, और अधिकांश सुखाने वाले उपकरण इसे पहले से ही प्रदर्शित करते हैं। (यदि आपको अधिक जानकारी चाहिए, तो संदेश छोड़ें—हमें चर्चा करने में खुशी होगी।)
- इंजेक्शन पिघलने का तापमान
यह थोड़ा पेचीदा है। मशीन 4-5 तापमान क्षेत्र दिखाती है, लेकिन चलते समय आप आसानी से यह सत्यापित नहीं कर सकते कि वे रीडिंग सटीक हैं या नहीं—आप ज्यादातर डिस्प्ले पर ही भरोसा कर रहे होते हैं। किसी तीसरे पक्ष से इसकी जाँच करवाना मुश्किल है।
एक आसान तरीका: इंजेक्शन यूनिट को पीछे खींचें, पिघले हुए पदार्थ को बाहर निकालें और तुरंत निकले हुए पदार्थ की जांच करें। उस रीडिंग की तुलना पहले ज़ोन के तापमान सेटिंग से करें। यदि अंतर लगभग 10% से अधिक है, तो मशीन के तापमान रीडिंग में गड़बड़ी होने की संभावना है—थर्मोकपल को बदलें या उसे दोबारा कैलिब्रेट करें।
मापने का आंतरिक पिघलने का तापमान मापना और भी कठिन है। इसके लिए आपको स्क्रू और नोजल को अलग करना होगा, फिर एक फिक्स्चर का उपयोग करके एक प्रोब को बैरल के अंदर गहराई तक डालना होगा।
हालांकि, यहां अत्यधिक सटीकता हमेशा महत्वपूर्ण नहीं होती है - अधिकांश गर्मी वास्तव में स्क्रू शियर से आती है, न कि केवल बैरल हीटर से।
ध्यान दें: पुरानी मशीनों में, तापमान बढ़ने के दौरान हीटर बैंड काफी अधिक गर्म हो सकते हैं। इससे सामग्री का रंग बदल सकता है (पीला पड़ सकता है/जल सकता है)। ऐसा अक्सर तब होता है जब हीटर, थर्मोकपल या कंट्रोल बोर्ड को अलग-अलग बैचों के बेमेल, गैर-कैलिब्रेटेड पुर्जों से बदल दिया जाता है, जिससे तापमान में स्थिरता नहीं रहती।
सांचों का रखरखाव
सांचे कई प्रकार के होते हैं: सिंगल-प्लेट, टू-प्लेट, साइड-कोर पुल, आदि। सांचे का अंतिम चयन अंततः उत्पाद पर ही निर्भर करता है।
एक अच्छा सांचा हमारे काम को आसान बना देता है। वहीं, खराब डिज़ाइन वाला सांचा अंतहीन परेशानियां खड़ी कर सकता है। लेकिन अंततः, सही समाधान अक्सर बेहतर संवाद या सांचे में संशोधन पर ही निर्भर करता है।
फफूंद की उचित देखभाल बेहद जरूरी है — और यह ऐसी चीज है जिसे हम नियंत्रित कर सकते हैं। इसलिए हमें इसे यथासंभव बेहतर तरीके से करना चाहिए।
उत्पादन के बाद
उत्पादन पूरा होने के बाद, निम्नलिखित बातों का ध्यान रखें:
- मोल्ड के अंदर मौजूद किसी भी पानी या कूलिंग फ्लूइड को बाहर निकालने के लिए एयर गन का इस्तेमाल करें।
- भंडारण के दौरान जंग लगने या बाहरी पदार्थों के प्रवेश को रोकने के लिए पोर्ट को प्लग से सील कर दें।
- सतह पर जंग लगने से बचाने के लिए सांचे की सतह पर जंगरोधी तेल लगाएं।
- मोल्ड को उचित मोल्ड रैक पर रखें — इसे कभी भी सीधे फर्श पर न रखें।
सुरक्षा संबंधी सूचना: सांचों को हिलाते समय हमेशा सावधानी बरतें। सुरक्षा और स्वास्थ्य सर्वोपरि हैं—ये आजीविका का आधार हैं। यदि कोई चीज़ खतरनाक (या संभावित रूप से खतरनाक) लगे, तो सतर्क रहें और स्थिति को सुधारें।
आंतरिक मोल्ड रखरखाव
उत्पादन के दौरान, मोल्ड के अंदर काफी मात्रा में गैस और मलबा जमा हो सकता है। समय के साथ, यह इजेक्टर पिन और इंसर्ट की सुचारू गति के साथ-साथ वेंटिंग को भी प्रभावित कर सकता है। इससे पुर्जों पर काले धब्बे भी पड़ सकते हैं, और गंभीर मामलों में, इजेक्टर पिन जाम भी हो सकते हैं।
इसी कारणवश, प्रत्येक उत्पादन चरण से पहले और बाद में प्रत्येक घटक को अलग करके साफ किया जाना चाहिए।
इजेक्टर पिन और इंसर्ट पर जमी हुई ग्रीस और गंदगी जिद्दी और आसानी से न हटने वाली हो सकती है। अब तक मुझे जो सबसे कारगर तरीका मिला है, वह है सैंडपेपर का इस्तेमाल करना।
मुझे अभी तक ऐसा कोई क्लीनर नहीं मिला जो इस तरह के जिद्दी तेल को जल्दी से हटा सके। तेज़ एसिड काम कर सकते हैं, लेकिन उनकी गंध अप्रिय होती है - हमारे मोल्ड तकनीशियन इसे बर्दाश्त नहीं कर पाते, इसलिए वे अभी भी सैंडपेपर को प्राथमिकता देते हैं। साथ ही, रासायनिक क्लीनर का सही निपटान करना मुश्किल होता है और इससे पर्यावरण नियामकों के साथ परेशानी हो सकती है।
का रखरखाव मोल्ड तापमान नियंत्रक (जल/तेल थर्मोलेटर)
मोल्ड तापमान नियंत्रक (थर्मोलेटर) उत्पादन के दौरान मोल्ड से ऊष्मा को बाहर निकालने के लिए जिम्मेदार होता है। तापमान का निर्धारण उत्पाद की दिखावट और चक्र की दक्षता दोनों के आधार पर किया जाता है, इसलिए मोल्ड तापमान नियंत्रक एक महत्वपूर्ण भूमिका निभाता है।
तापमान की जाँच
तापमान की जांच के लिए फ्लो वॉटर थर्मामीटर का उपयोग करें। मोल्ड के प्रवेश और निकास दोनों स्थानों पर थर्मामीटर लगाएं। इससे आप तापमान और प्रवाह दर दोनों की पूरी निगरानी कर सकेंगे।
प्रवाह के व्यवहार की जांच करने के लिए, आउटलेट से एक पारदर्शी नली जोड़ें। इससे आपको पता चलेगा कि प्रवाह अशांत है या समतल।
- अशांत प्रवाह— आप पानी को हिलते-डुलते और मिलते हुए स्पष्ट रूप से देख सकते हैं।
- पटलीय प्रवाह— पानी स्थिर दिखाई देता है या बिना मिश्रण के सुचारू रूप से बहता है।
सांचे को अशांत प्रवाह की आवश्यकता होती है । समतल प्रवाह सांचे से ऊष्मा को प्रभावी ढंग से दूर नहीं ले जा सकता।
ठंडा करने का माध्यम
शीतलन माध्यम का चुनाव बहुत बड़ा फर्क डालता है:
| मध्यम | अधिकतम तापमान |
| शुद्ध जल | 100 डिग्री सेल्सियस (212 डिग्री फ़ारेनहाइट) |
| दबावयुक्त टैंक वाला पानी | 120 डिग्री सेल्सियस (248 डिग्री फ़ारेनहाइट) |
| तेल | 180 डिग्री सेल्सियस (356 डिग्री फ़ारेनहाइट) |
ध्यान रखें: पाइपिंग के दौरान कुछ ऊष्मा हमेशा नष्ट हो जाती है, इसलिए मोल्ड पर वास्तविक तापमान निर्धारित तापमान से थोड़ा कम हो सकता है।
इंजेक्शन मोल्डिंग प्रक्रिया के प्रमुख पैरामीटर
1. बैरल तापमान
प्लास्टिक को केवल पिघली हुई अवस्था में ही सांचे में डाला जा सकता है। बैरल को हीटर बैंड द्वारा गर्म किया जाता है, जो अंदर मौजूद प्लास्टिक को पिघलाने के लिए ऊष्मा स्थानांतरित करते हैं। बैरल की लंबाई के आधार पर, कई हीटर बैंड लगाए जा सकते हैं, और प्रत्येक क्षेत्र का तापमान संसाधित की जा रही सामग्री के अनुसार अलग-अलग निर्धारित किया जाना चाहिए। ये निर्धारित तापमान अंततः वास्तविक पिघलने के तापमान को प्रभावित करते हैं। इसके अलावा, पेंच के घूमने से उत्पन्न कतरन बल भी पिघलने के तापमान पर महत्वपूर्ण प्रभाव डालता है। अनुशंसित पिघलने के तापमान सामग्री आपूर्तिकर्ता से प्राप्त किए जा सकते हैं।
2. मोल्ड तापमान
इंजेक्शन मोल्डिंग एक ऊष्मा स्थानांतरण प्रक्रिया है — पिघला हुआ पदार्थ मोल्ड के अंदर धीरे-धीरे ठंडा होता है। मोल्ड का तापमान थर्मोलेटर (मोल्डिंग तापमान नियंत्रक) द्वारा निर्धारित किया जाता है, जो पानी या तेल जैसे ऊष्मा स्थानांतरण द्रव को प्रवाहित करता है। आमतौर पर, 100°C से कम तापमान के लिए पानी का उपयोग किया जाता है, जबकि इससे अधिक तापमान के लिए तेल का उपयोग किया जाता है। कुछ मामलों में इलेक्ट्रिक हीटिंग रॉड का भी उपयोग किया जा सकता है। कुछ इंजेक्शन मोल्डिंग मशीनें कंट्रोल पैनल से इन मोल्ड तापमान इकाइयों को सीधे नियंत्रित करने की सुविधा देती हैं। अनुशंसित मोल्ड तापमान सामग्री आपूर्तिकर्ता से प्राप्त किए जा सकते हैं।
3. इंजेक्शन की गति
इंजेक्शन गति से तात्पर्य उस रैखिक गति से है जिस पर पेंच पिघले हुए प्लास्टिक को सांचे में धकेलता है।
इंजेक्शन की गति यथासंभव तेज़ होनी चाहिए, जिससे यह सुनिश्चित हो सके कि मोल्ड भरने तक पिघला हुआ पदार्थ पिघली हुई अवस्था में रहे। मोल्ड भर जाने के बाद, इंजेक्शन प्रक्रिया समाप्त हो जाती है।
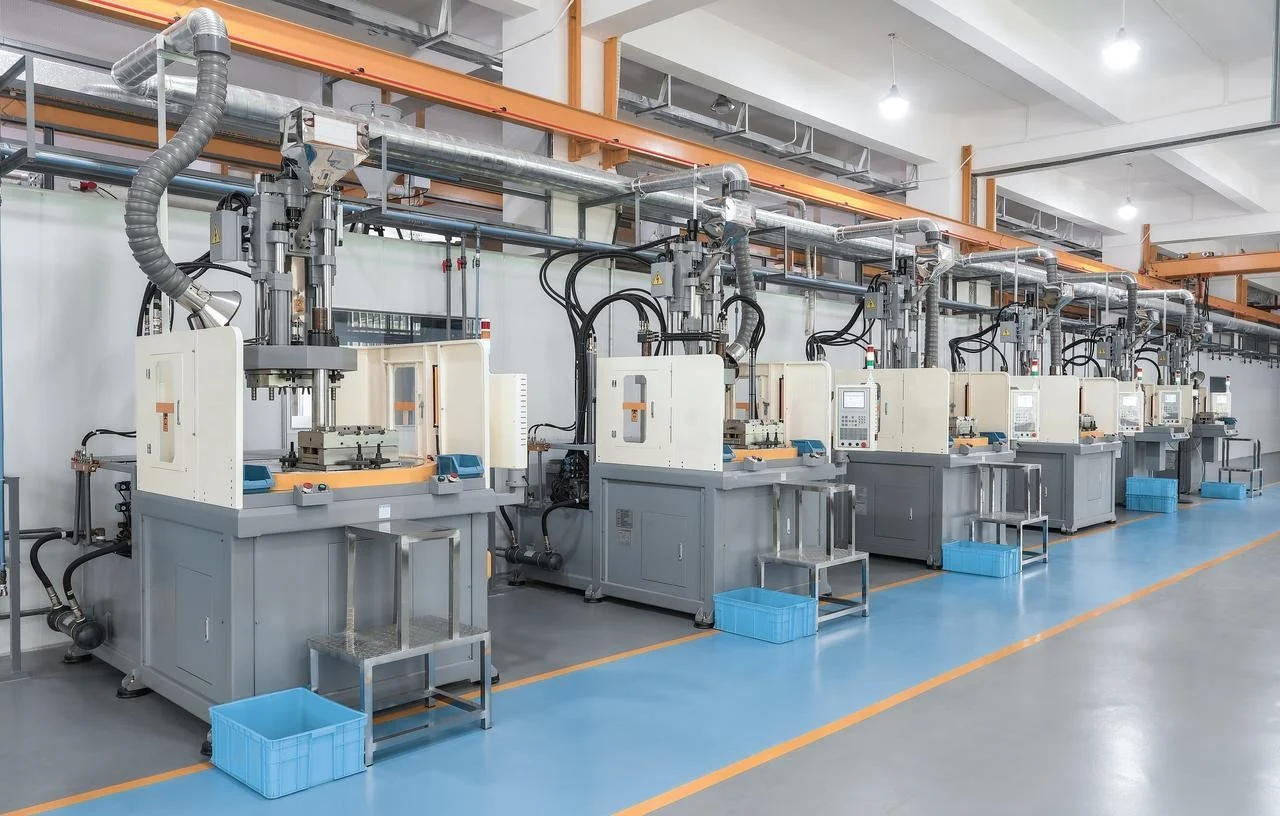
4. इंजेक्शन का दबाव
इंजेक्शन प्रेशर वह दबाव है जो स्क्रू टिप पर पिघले हुए पदार्थ पर निर्धारित इंजेक्शन गति को बनाए रखने के लिए लगाया जाता है। यदि प्लास्टिक की चिपचिपाहट बढ़ती है, तो निर्धारित गति को बनाए रखने के लिए आवश्यक बल (या दबाव) भी बढ़ जाता है। इसलिए, इंजेक्शन के दौरान एक स्थिर गति बनाए रखना बहुत महत्वपूर्ण है। एक सुचारू प्रक्रिया के लिए, मशीन में हमेशा पर्याप्त दबाव उपलब्ध होना चाहिए। इंजेक्शन प्रेशर को अनुकूलित करने के लिए प्रेशर ड्रॉप टेस्ट का उपयोग किया जा सकता है।
5. पैकिंग दबाव
पैकिंग, क्षतिपूर्ति चरण का पहला उप-चरण है। इंजेक्शन के दौरान मोल्ड भरने के बाद, बाद में होने वाले संकुचन की भरपाई के लिए अतिरिक्त प्लास्टिक भरना आवश्यक होता है। इस चरण में पिघले हुए पदार्थ पर लगाए गए दबाव को पैकिंग दबाव कहा जाता है। पैकिंग दबाव, पार्ट के संकुचन और आयामों को निर्धारित करने वाले सबसे महत्वपूर्ण मापदंडों में से एक है।
6. पैकिंग का समय
पैकिंग का समय वह अवधि है जिसके लिए पैकिंग दबाव लगाया जाता है। पैकिंग के समय को अनुकूलित करने के लिए डेटा प्राप्त करने हेतु गेट फ्रीज परीक्षण का उपयोग किया जा सकता है।
7. दबाव बनाए रखना
दबाव बनाए रखना क्षतिपूर्ति चरण का दूसरा उप-चरण है। यह पिघले हुए पदार्थ पर लगाया जाने वाला दबाव है ताकि यह सुनिश्चित हो सके कि पिघला हुआ पदार्थ न तो गुहा को अतिभर दे और न ही उससे बाहर बह जाए। सैद्धांतिक रूप से, इस चरण के दौरान गेट के जमने तक कोई प्लास्टिक प्रवाह नहीं होता है।
8. होल्डिंग टाइम
होल्डिंग टाइम वह अवधि है जिसके लिए होल्डिंग प्रेशर लगाया जाता है। होल्डिंग टाइम को अनुकूलित करने के लिए गेट फ्रीज टेस्टिंग का भी उपयोग किया जा सकता है।
9. पेंच की गति
स्क्रू की गति से तात्पर्य प्लास्टिकीकरण (स्क्रू रिकवरी) के दौरान स्क्रू की घूर्णन गति से है। सामान्यतः, क्रिस्टलीय पदार्थों को अक्रिस्टलीय पदार्थों की तुलना में अधिक स्क्रू गति की आवश्यकता होती है। वर्तमान में, स्क्रू गति को सीधे अनुकूलित करने के लिए कोई परिपक्व तकनीक उपलब्ध नहीं है। इसके लिए आमतौर पर अप्रत्यक्ष विधियों का उपयोग किया जाता है, जैसे कि पिघले हुए पदार्थ का तापमान मापना और पिघले हुए पदार्थ में जले हुए या बिना पिघले कणों की जाँच करना।
10. बैक प्रेशर
प्लास्टिकीकरण के दौरान स्क्रू के पीछे लगाया जाने वाला दबाव बैक प्रेशर कहलाता है, जिसका उद्देश्य एकसमान पिघलने को बढ़ावा देना और वाष्पशील पदार्थों को हटाना है। वर्तमान में, बैक प्रेशर को अनुकूलित करने के लिए भी कोई परिपक्व तकनीक उपलब्ध नहीं है।
11. ठंडा होने का समय
शीतलन समय वह अवधि है जिसके दौरान मोल्ड बंद रहता है और प्लास्टिक निष्कासन तापमान तक ठंडा हो जाता है। शीतलन चरण समाप्त होने के बाद, मोल्ड खुलता है और पार्ट बाहर निकल जाता है। हालांकि, निर्धारित शीतलन समय वास्तविक शीतलन समय नहीं होता है। पिघला हुआ पदार्थ मोल्ड की सतह के संपर्क में आते ही शीतलन शुरू हो जाता है। इसलिए, वास्तविक शीतलन समय निम्न के बराबर होता है: इंजेक्शन समय (भरने का समय) + निर्धारित पैकिंग समय + निर्धारित होल्डिंग समय + निर्धारित शीतलन समय। डिज़ाइन किए गए प्रयोगों का उपयोग करके शीतलन समय को अनुकूलित भी किया जा सकता है।
12. शॉट साइज (मीटरिंग)
शॉट साइज़ को मीटरिंग भी कहा जाता है। स्क्रू की शून्य स्थिति वह होती है जब स्क्रू बैरल के बिल्कुल आगे होता है। जैसे-जैसे स्क्रू पीछे की ओर बढ़ता है, यह पिघला हुआ प्लास्टिक इकट्ठा करता जाता है। स्क्रू द्वारा पीछे की ओर तय की गई निश्चित दूरी को शॉट साइज़ कहते हैं। शॉट साइज़ को रैखिक दूरी या आयतन में व्यक्त किया जाता है। शॉट साइज़ की गणना कुल इंजेक्शन भार और पिघले हुए पदार्थ के घनत्व के आधार पर की जा सकती है। हालांकि, क्योंकि पिघले हुए पदार्थ का घनत्व तापमान पर निर्भर करता है - जिसे सटीक रूप से मापना मुश्किल है - इसलिए गणना किया गया शॉट साइज़ आमतौर पर केवल एक अनुमान होता है। पैकिंग और होल्डिंग के दौरान वास्तविक कुशन के आधार पर शॉट साइज़ को भी समायोजित करना आवश्यक होता है।
13. स्थानांतरण स्थिति (स्विचओवर बिंदु)
इंजेक्शन चरण से क्षतिपूर्ति चरण में परिवर्तन होने का बिंदु स्थानांतरण बिंदु कहलाता है। जब यह परिवर्तन स्क्रू की स्थिति से प्रेरित होता है, तो इसे स्थानांतरण स्थिति या स्विचओवर बिंदु कहा जाता है। स्विचओवर समय, हाइड्रोलिक दबाव या बाहरी संकेत द्वारा भी प्रेरित हो सकता है। सैद्धांतिक रूप से, स्थानांतरण स्थिति पर मोल्ड पिघले हुए पदार्थ से 100% भरा होना चाहिए। हालांकि, व्यवहार में, क्षतिपूर्ति चरण शुरू होने से पहले मोल्ड अक्सर 100% से थोड़ा कम भरा होता है।
अन्य पैरामीटर (कम महत्वपूर्ण)
निम्नलिखित मापदंडों को ऊपर दिए गए 13 मापदंडों की तरह बार-बार समायोजित करने की आवश्यकता नहीं होती है, और न ही इनका उत्पाद की गुणवत्ता पर कोई महत्वपूर्ण प्रभाव पड़ता है।
विसंपीडन या वापस खींचने की दूरी
स्क्रू रिकवरी (प्लास्टिकीकरण) बैक प्रेशर के तहत होती है, इसलिए स्क्रू के आगे का पिघला हुआ पदार्थ संपीड़ित होता है और उसमें आंतरिक दबाव होता है। स्क्रू रिकवरी के दौरान, ढाला हुआ भाग और रनर अभी भी मोल्ड के अंदर होते हैं। मोल्ड खुलने के बाद, स्प्रू नोजल से अलग हो जाता है, पिघले हुए पदार्थ का दबाव मुक्त हो जाता है, और पिघला हुआ पदार्थ नोजल से बाहर निकल सकता है। इसलिए, स्क्रू रिकवरी समाप्त होने पर, आंतरिक दबाव को कम करने के लिए स्क्रू को थोड़ी अतिरिक्त दूरी तक पीछे जाना चाहिए। इस दूरी को डीकंप्रेशन दूरी या सक्शन बैक दूरी कहा जाता है। आमतौर पर, यह दूरी कम होती है (10 मिमी से कम)। बहुत अधिक सक्शन बैक से भाग पर सतही दोष उत्पन्न हो सकते हैं।
पैकिंग स्पीड
पैकिंग गति, क्षतिपूर्ति चरण के दौरान स्क्रू की रैखिक गति है। कुछ इंजेक्शन मोल्डिंग मशीनों में, यह केवल एक वैकल्पिक पैरामीटर होता है।
अंतिम ध्यान दें
आधुनिक इंजेक्शन मोल्डिंग मशीन के कंट्रोल पैनल को देखकर आप शायद कई पैरामीटर और विकल्पों को देखकर हैरान हो जाएं। मशीनों में अक्सर उत्पाद की गुणवत्ता और उत्पादन क्षमता पर नज़र रखने के लिए कई मॉनिटरिंग स्क्रीन होती हैं। मशीन निर्माता कभी-कभी अनावश्यक कंट्रोल फीचर्स भी शामिल कर देते हैं। उदाहरण के लिए, कुछ मशीनें पैकिंग और होल्डिंग चरणों के लिए दबाव चयन के दस चरण प्रदान करती हैं। अधिकांश व्यवस्थित इंजेक्शन मोल्डिंग प्रक्रिया विकास में, दबाव के दो चरण ही पर्याप्त होने चाहिए। हालांकि, कुछ मामलों में - पार्ट या मोल्ड में डिज़ाइन की खामियों को दूर करने के लिए - प्रोसेस इंजीनियरों को मल्टी-स्टेज प्रक्रियाओं का उपयोग करने की आवश्यकता हो सकती है।
निष्कर्ष
मशीन ट्यूनिंग का रास्ता देखने में तो सिर्फ पेंच कसने और पैरामीटर समायोजित करने जैसा लगता है, लेकिन असल में यह सामग्री, उपकरण, सांचों और परिवेश के साथ एक गहन संवाद है। हर मशीन की अपनी एक अलग विशेषता होती है। हर सामग्री का व्यवहार अलग होता है। निरंतर अवलोकन, रिकॉर्डिंग और सारांश के माध्यम से ही आप इस संवाद में पूरी तरह पारंगत हो सकते हैं।
नोबल के बारे में
हम कौन हैं? हम एक सटीक सीएनसी मशीनिंग वर्कशॉप चलाते हैं। हम गुणवत्ता और निरंतरता पर ध्यान केंद्रित करते हैं। यही हमारी बुनियाद है।
यह लेख इंजेक्शन मोल्डिंग के बारे में था। लेकिन हमारी असली विशेषज्ञता इससे अलग है। हम सीएनसी मशीनिंग, मिलिंग , टर्निंग और धातु एवं प्लास्टिक में कस्टम पार्ट्स बनाते हैं। विभिन्न प्रकार की सामग्रियों में काम करते हैं।
हमारे प्रमाणपत्र मायने रखते हैं:
आईएसओ 9001:2015 — गुणवत्ता प्रबंधन प्रणाली। आधारभूत मानक।
आईएसओ 13485:2016 — चिकित्सा उपकरण गुणवत्ता प्रबंधन। अधिक सख्त। अधिक पता लगाने योग्य।
ये मात्र बैज नहीं हैं। इनका मतलब है कि हम अपनी प्रक्रियाओं को नियंत्रित करते हैं। हम हर चीज़ पर नज़र रखते हैं। हम निरंतर सुधार करते रहते हैं। चिकित्सा कार्य, ऑटोमोटिव कार्य, सामान्य औद्योगिक कार्य, सभी पर एक ही मानक लागू होते हैं।
हमारा यही मानना है। अच्छी विनिर्माण प्रक्रिया उन्हीं नियमों का पालन करती है जो हमने यहां बताए हैं। अपनी मशीन को जानें। अपने कारकों को नियंत्रित करें। बेहतर गुणवत्ता की खोज कभी न छोड़ें।
सामान्य प्रश्न
मुझे नॉन-रिटर्न वाल्व सील की जांच कितनी बार करनी चाहिए?
सामग्री बदलते समय इसकी जांच करें। अगर प्रक्रिया में कोई गड़बड़ी आने लगे तो भी इसकी जांच करें। पुर्जे का वजन देखें—अगर वह ऊपर-नीचे हो रहा है, तो यह एक संकेत है। कई तकनीशियन सांचे बदलते समय सील की जांच करते हैं। खराब पुर्जे बनने से पहले ही इसका पता लगा लें, बाद में नहीं।
मेरे पिघलने का तापमान बैरल के तापमान की सेटिंग से मेल क्यों नहीं खाता?
दो बातें होती हैं। पहली बात, बैरल की सेटिंग पूरी कहानी का सिर्फ एक हिस्सा है। पेंच घूमते समय प्लास्टिक को काटता है, जिससे असल में गर्मी पैदा होती है। दूसरी बात, हार्डवेयर आपको गलत रीडिंग दे सकता है। पुराने मशीनों में हीटर बैंड सही से नहीं लगे होते या थर्मोकपल खराब होते हैं, जिससे गलत रीडिंग आती है। पिघलने का सही तापमान मापने के लिए प्रोब का इस्तेमाल करें। इससे आपको पता चलेगा कि असल में क्या हो रहा है।
क्या मैं 100°C से अधिक तापमान पर फफूंद के लिए पानी का उपयोग कर सकता हूँ?
नहीं। वायुमंडलीय दाब पर पानी 100°C पर उबलता है। यदि आपको इससे अधिक तापमान चाहिए, तो आपके पास दो विकल्प हैं। दाबयुक्त जल प्रणाली क्वथनांक को बढ़ाती है। या आप तेल का उपयोग कर सकते हैं। तेल प्रणालियाँ 180°C तक काम करती हैं। उच्च तापमान अनुप्रयोगों के लिए यह मानक है।
भंडारण के दौरान फफूंदी और जंग लगने से कैसे बचा जाए?
सभी कूलिंग चैनलों को संपीड़ित हवा से अच्छी तरह साफ करें। फिर पोर्ट्स को बंद कर दें। सभी खुली सतहों—कैविटी, कोर और माउंटिंग प्लेट्स—पर जंग रोधी तेल लगाएं। मोल्ड को कभी भी फर्श पर न रखें। रैक का उपयोग करें। इसे सूखा रखें। जैसे ही आप ध्यान देना बंद करेंगे, जंग लगना शुरू हो जाएगा।







