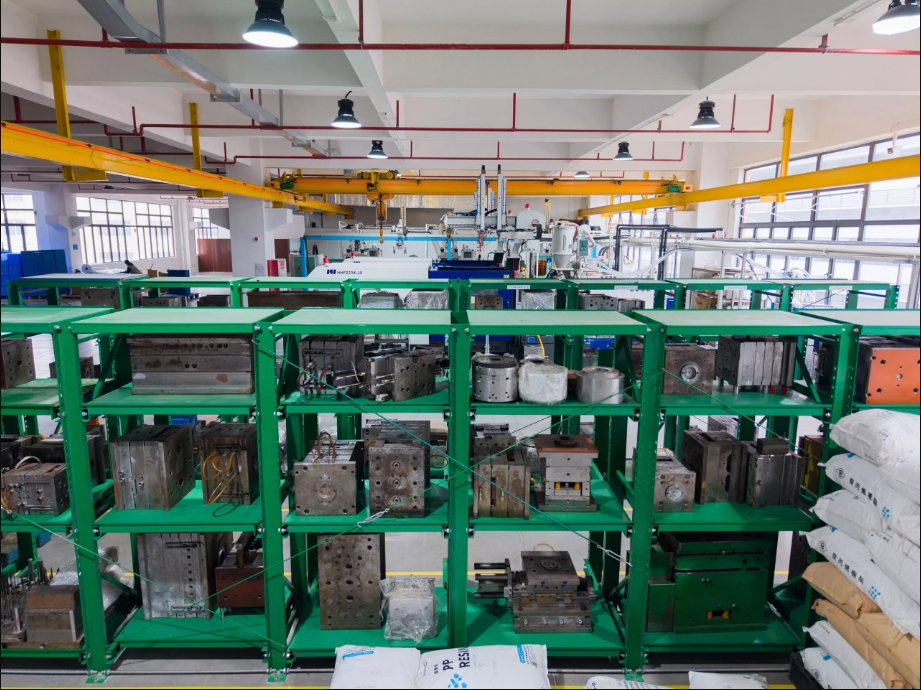
इंजेक्शन मोल्डिंग क्या है?
इंजेक्शन मोल्डिंग , जिसे इंजेक्शन मोल्ड फॉर्मिंग भी कहा जाता है, अपनी उच्च दक्षता, सटीकता और बड़े पैमाने पर उत्पादन क्षमता के कारण हमारे जीवन के हर कोने में प्रवेश कर चुकी है। इसकी प्रमुख विशेषताएं हैं तीव्र उत्पादन गति, उच्च दक्षता, स्वचालन और सरल से जटिल तक विभिन्न आकृतियों और छोटे से बड़े तक कई आकारों को सटीक माप और व्यापक कवरेज के साथ बनाने की क्षमता। इसका उपयोग ऑटोमोबाइल इंटीरियर पार्ट्स, उपकरण के बाहरी आवरण, चिकित्सा उपकरण और दैनिक उपयोग की वस्तुओं में किया जा सकता है। आगे हम इंजेक्शन मोल्डिंग की संपूर्ण उत्पादन प्रक्रिया का विस्तार से परिचय देंगे।
इंजेक्शन मोल्डिंग कैसे काम करता है?
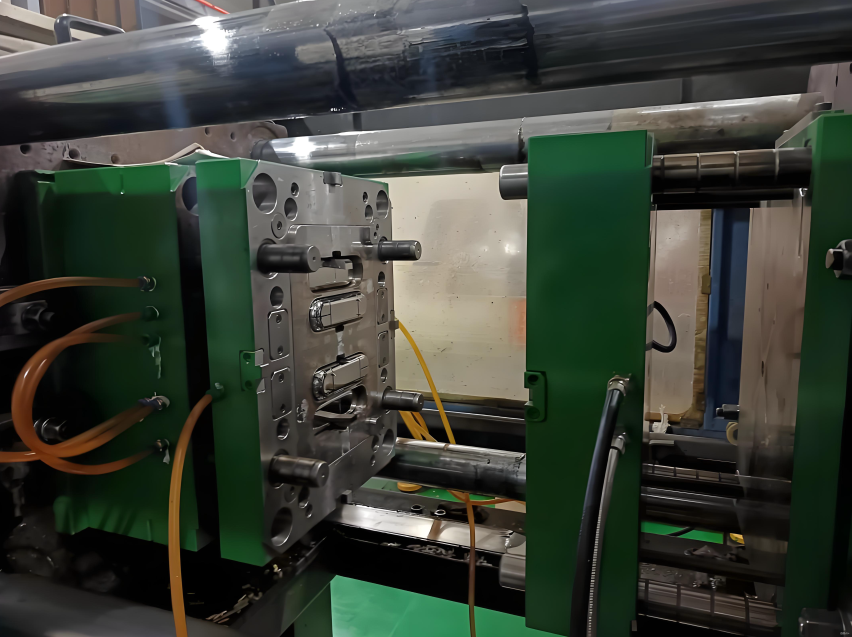
इंजेक्शन मोल्डिंग प्लास्टिक के पुर्जों के उत्पादन की सबसे आम निर्माण प्रक्रिया है। इंजेक्शन मोल्डिंग मशीनें प्लास्टिक कच्चे माल और विभिन्न सांचों का उपयोग करके कई उद्योगों और अनुप्रयोगों के लिए विभिन्न आकारों, टिकाऊ या डिस्पोजेबल पुर्जों का उत्पादन करती हैं। इसका कार्य सिद्धांत यह है कि इंजेक्शन मोल्डिंग मशीन कच्चे माल को एक सांचे में डालती है, जो अंतिम पुर्जे का नकारात्मक सांचा होता है और इसमें दो भाग होते हैं: इंजेक्शन मोल्ड (A) और इजेक्टर मोल्ड (B)। दोनों भागों के बीच का स्थान मोल्ड कैविटी कहलाता है, जिसमें सामग्री को इंजेक्ट किया जाता है।
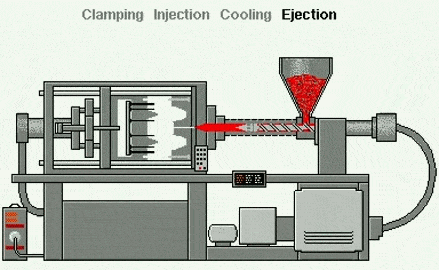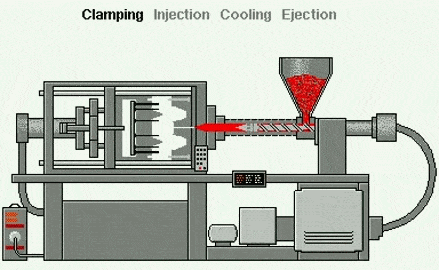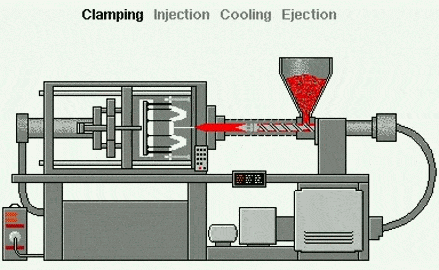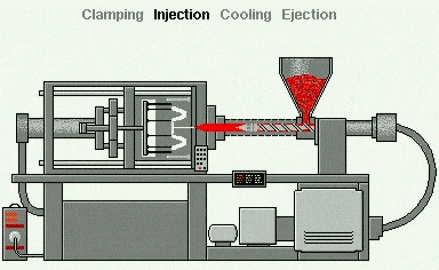
इंजेक्शन मोल्डिंग एक मोल्डिंग प्रक्रिया है—जो सबट्रैक्टिव (कटिंग) तकनीकों (जैसे सीएनसी मशीनिंग) या एडिटिव प्रक्रियाओं (जैसे 3डी प्रिंटिंग ) से अलग है, जिनमें मोल्ड का उपयोग मोल्डिंग उपकरण के रूप में किया जाता है। यह विधि थर्मोप्लास्टिक्स जैसी सामग्रियों के लिए उपयुक्त है, जिन्हें पिघली हुई अवस्था तक गर्म किया जाता है और फिर एक धातु के मोल्ड में इंजेक्ट किया जाता है, जहां वे मोल्ड या कैविटी के भीतर ठंडे होकर आकार लेते हैं। इस प्रक्रिया को निम्नलिखित भागों में विभाजित किया जा सकता है:
1. प्लास्टिक कणों का सेवन:
हॉपर में प्लास्टिक के छोटे-छोटे कण (प्लास्टिक पेलेट्स) डाले जाते हैं। ये कण आमतौर पर थर्मोप्लास्टिक होते हैं—यानी ऐसे प्लास्टिक जो गर्म करने पर नरम हो जाते हैं।
2. प्लास्टिक का पिघलना:
प्लास्टिक के दाने घूमने वाले पेंच की मदद से एक गर्म बैरल से होकर गुजरते हैं।
3. इंजेक्शन मोल्डिंग:
जैसे ही पेंच घूमता है, वह प्लास्टिक के दानों को आगे धकेलता है जबकि हीटर उन्हें पिघलाकर एक गाढ़ा तरल बना देता है।
4. इंजेक्शन मोल्डिंग:
जब पिघला हुआ प्लास्टिक एक निश्चित मात्रा में इकट्ठा हो जाता है, तो स्क्रू उसे उच्च दबाव में धातु के सांचे में डाल देता है। सांचे को ठीक उसी आकार में ढाला जाता है जैसा कि अंतिम उत्पाद (जैसे बोतल का ढक्कन, फोन का कवर या कार का डैशबोर्ड) बनता है।
5. ठंडा:
सांचे के अंदर प्लास्टिक ठंडा होकर जम जाता है। सांचे के अंदर मौजूद शीतलन चैनल शीतलन प्रक्रिया को तेज करने में मदद करते हैं।
6. मोल्ड खोलना:
प्लास्टिक के जम जाने के बाद, सांचा दो हिस्सों में खुल जाता है।
7. निष्कासन:
इजेक्टर पिन तैयार उत्पाद को सांचे से बाहर धकेलते हैं।
8. दोहराएँ:
सांचा बंद हो जाता है, और पूरी प्रक्रिया दोहराई जाती है—आमतौर पर हर कुछ सेकंड में—जिससे इंजेक्शन मोल्डिंग बड़े पैमाने पर उत्पादन के लिए आदर्श बन जाती है।
इंजेक्शन मोल्डिंग प्रक्रिया के सामान्य प्रकार
मोल्डिंग डालें
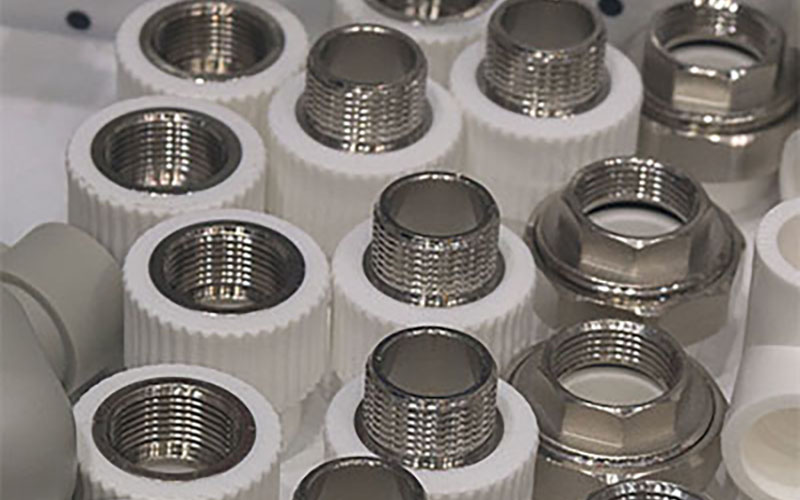
इन्सर्ट मोल्डिंग एक पूर्वनिर्मित घटक के चारों ओर थर्माप्लास्टिक सामग्री को ढालने की प्रक्रिया है जो एक तैयार भाग बनाने के लिए होती है जिसमें कई सामग्री शामिल होती है।
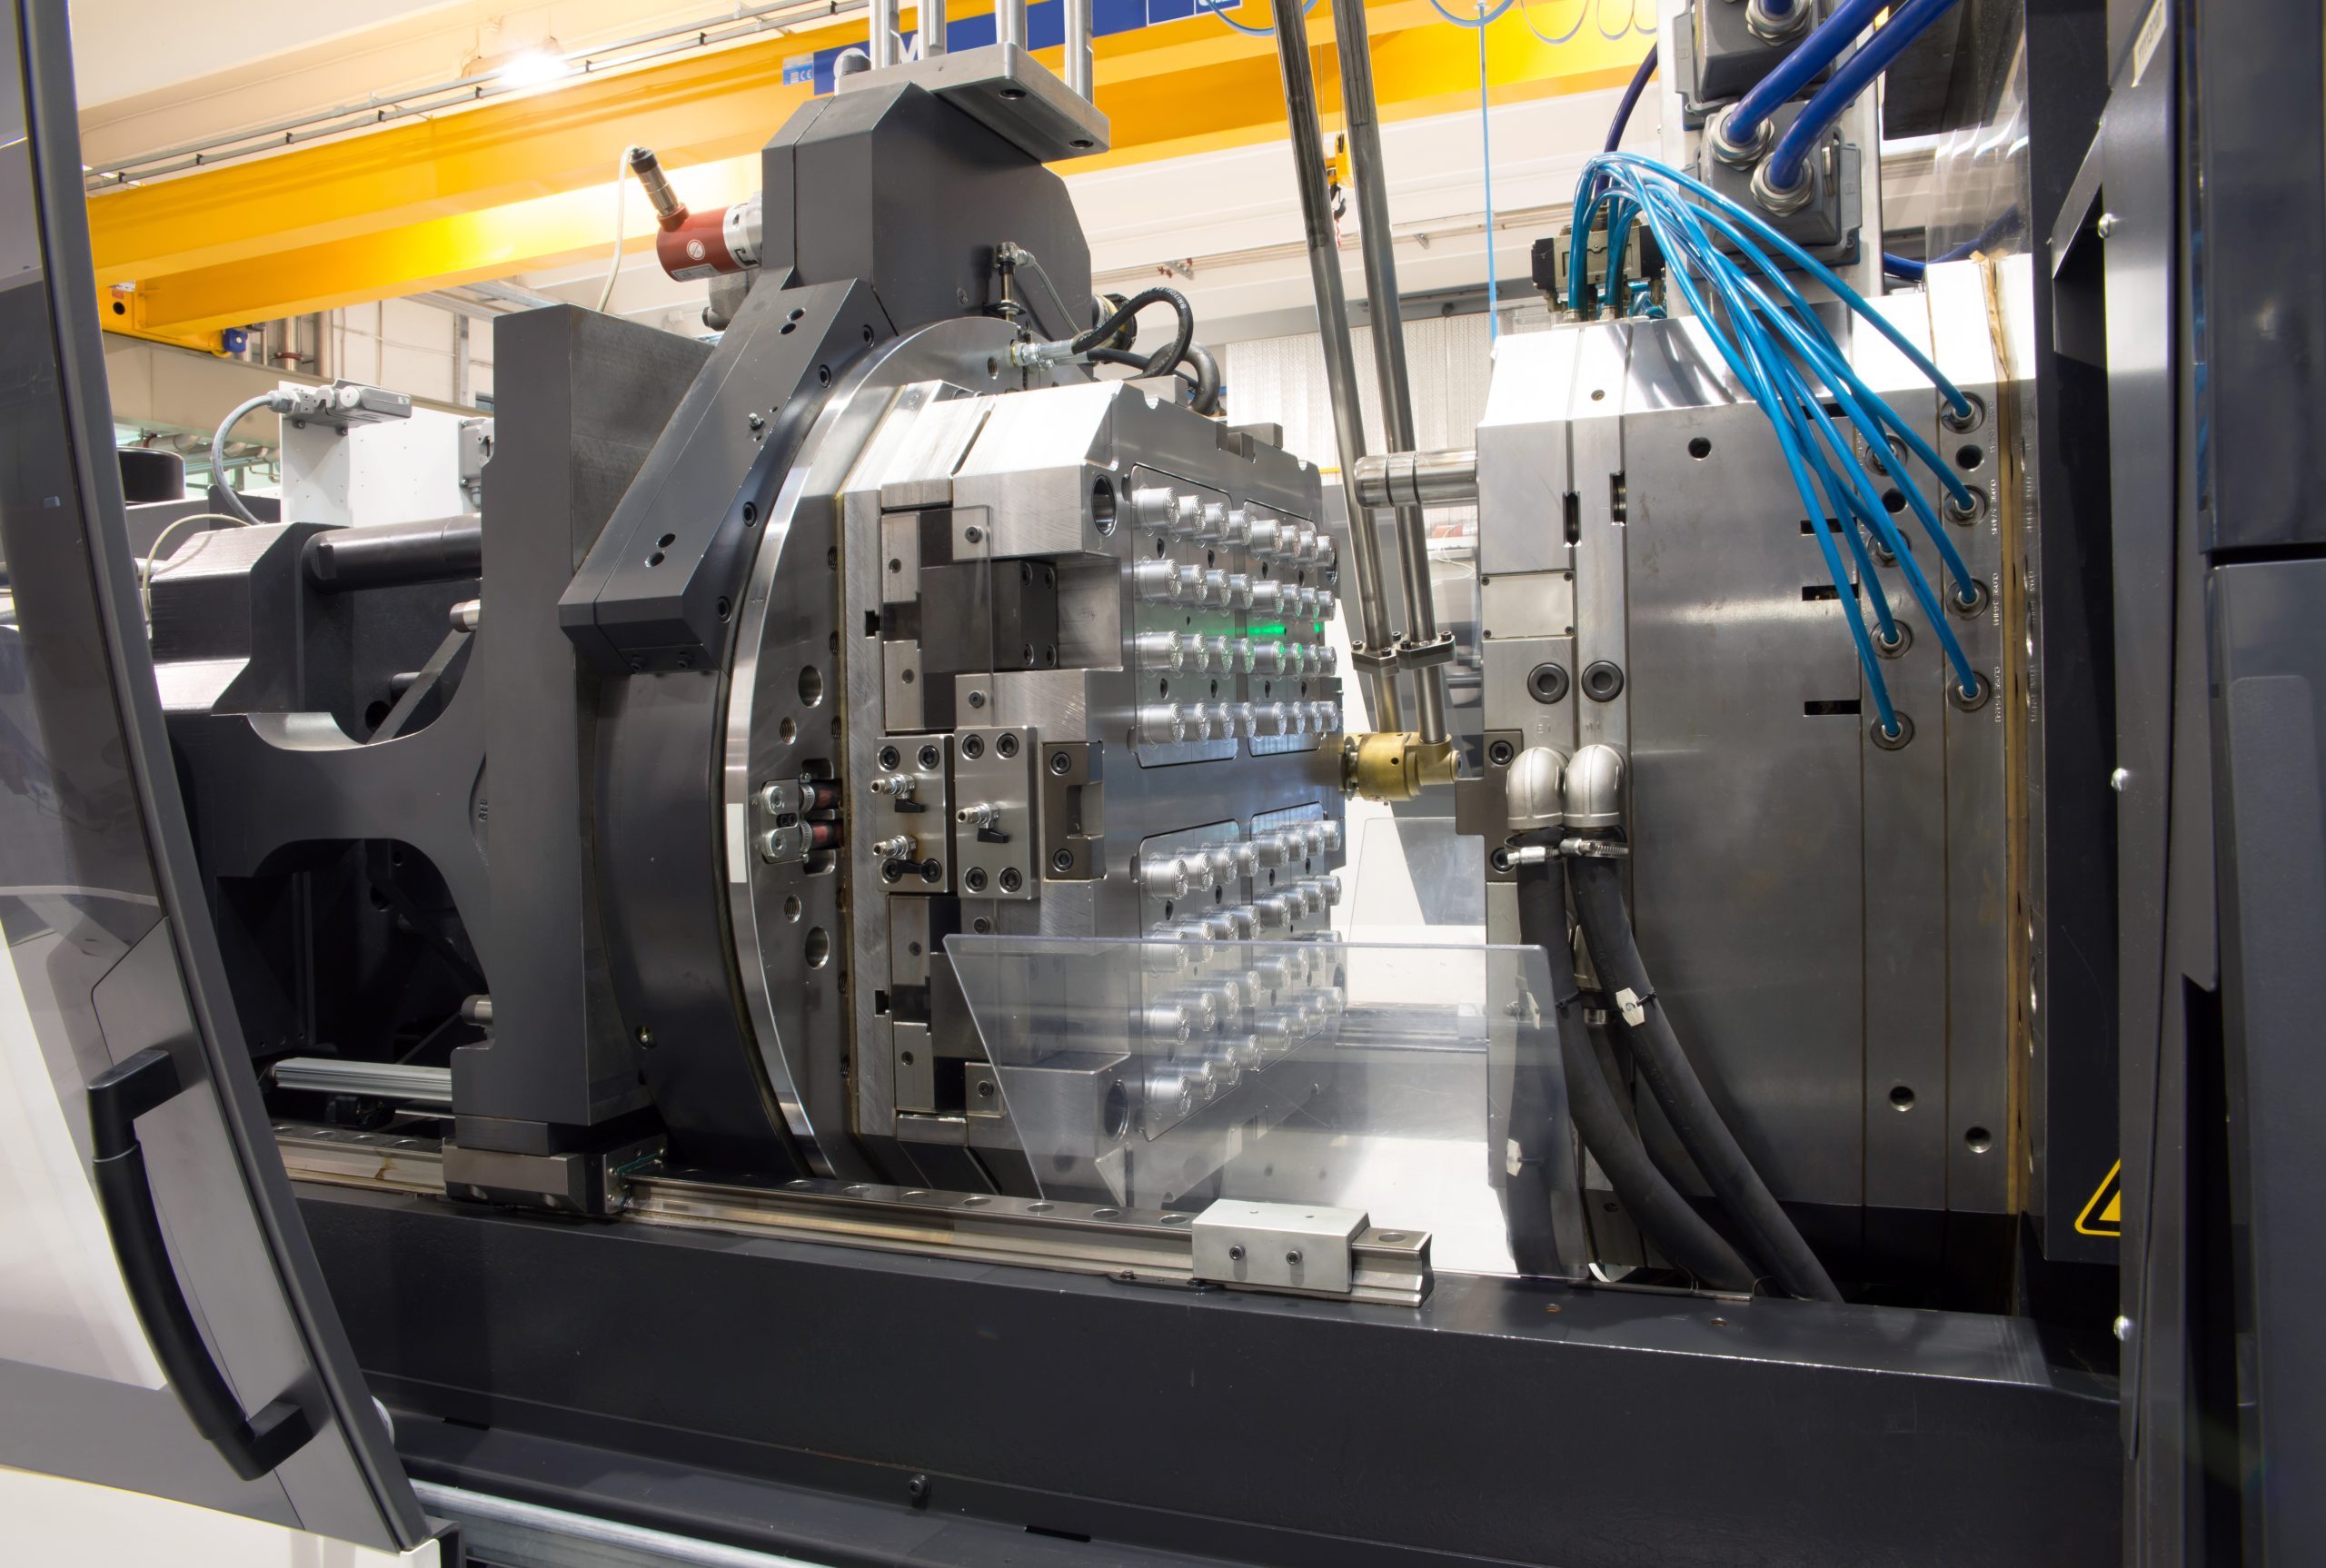
हमारी प्लास्टिक इंजेक्शन मोल्डिंग प्रक्रिया एक अंतिम उत्पादन-ग्रेड थर्मोप्लास्टिक भाग बनने के लिए पिघले हुए राल को मोल्ड में शूट करने के लिए सटीक मशीनरी का उपयोग करती है।
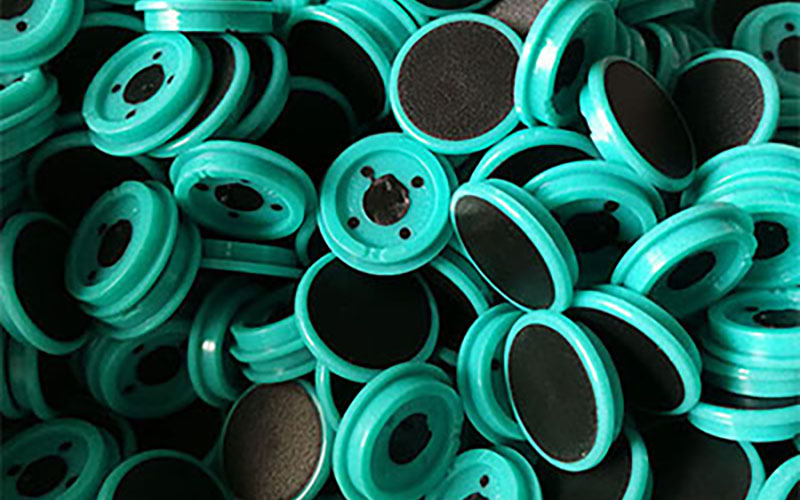
रासायनिक बंधन के माध्यम से प्लास्टिक, धातु और रबर को एक दूसरे के ऊपर से ढंकना, हमारी ओवरमॉल्डिंग असेंबली के समय को कम करती है और हमारे भागों को अधिक शक्ति और लचीलापन देती है।
लिक्विड सिलिकॉन रबर (एलएसआर) एक थर्मोसेट प्रक्रिया है जिसका उपयोग लचीले, टिकाऊ, जटिल और सटीक सिलिकॉन रबर के पुर्जों की उच्च मात्रा में उत्पादन करने के लिए किया जाता है। इस प्रक्रिया में सबसे पहले दो यौगिकों (आमतौर पर आधार बनाने वाले सिलिकॉन और प्लैटिनम उत्प्रेरक से मिलकर बने) को मिलाया जाता है।

मेटल इंजेक्शन मोल्डिंग (एमआईएम) प्रक्रिया प्लास्टिक इंजेक्शन मोल्डिंग की डिजाइन लचीलेपन को गढ़े हुए धातुओं की मजबूती और अखंडता के साथ जोड़ती है, जिससे अत्यधिक जटिल भाग ज्यामितियों के लिए लागत प्रभावी समाधान मिलते हैं।
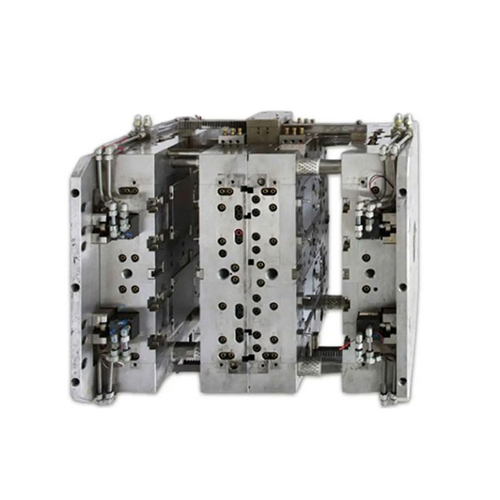
हमारे अनुभव और उन्नत मशीनरी के साथ, हम आपकी सहिष्णुता और लागत के लिए समायोजित प्लास्टिक इंजेक्शन मोल्ड्स की एक श्रृंखला के डिजाइन और निर्माण में उत्कृष्टता प्राप्त करते हैं।
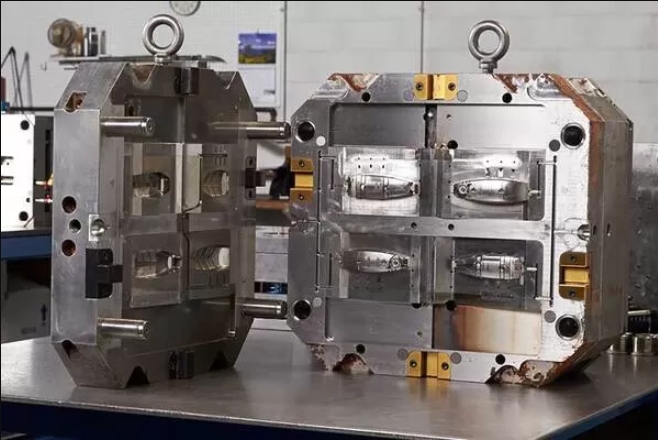
एक ही सांचे में अलग-अलग चरणों में कई प्रकार के प्लास्टिक डाले जाते हैं, जिससे एक ही चक्र में विभिन्न रंगों, बनावटों या भौतिक गुणों वाले पुर्जे तैयार हो जाते हैं। इसके विविध प्रकारों और मजबूत कार्यक्षमता के कारण, इसका व्यापक रूप से कार के डैशबोर्ड और बटन के आवरणों में उपयोग किया जाता है।
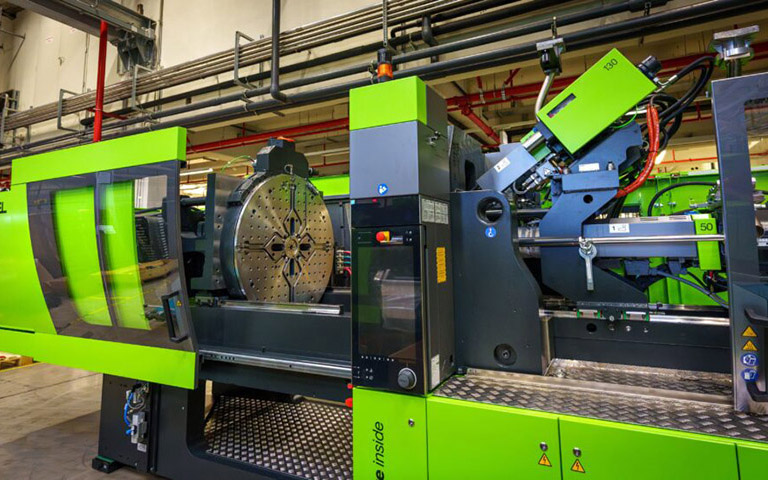
एक ही चक्र में दो अलग-अलग रंगों के प्लास्टिक को सांचे में डाला जाता है। दोनों रंगों को अलग-अलग चरणों में डाला जाता है, या दो अलग-अलग इंजेक्शन इकाइयों का उपयोग करके दो रंगों या सामग्रियों वाले पुर्जे बनाए जाते हैं। सौंदर्य और कार्यक्षमता में वृद्धि के कारण इसका व्यापक रूप से उपभोक्ता वस्तुओं, कार के बटनों और मोबाइल फोन के कवरों में उपयोग किया जाता है।
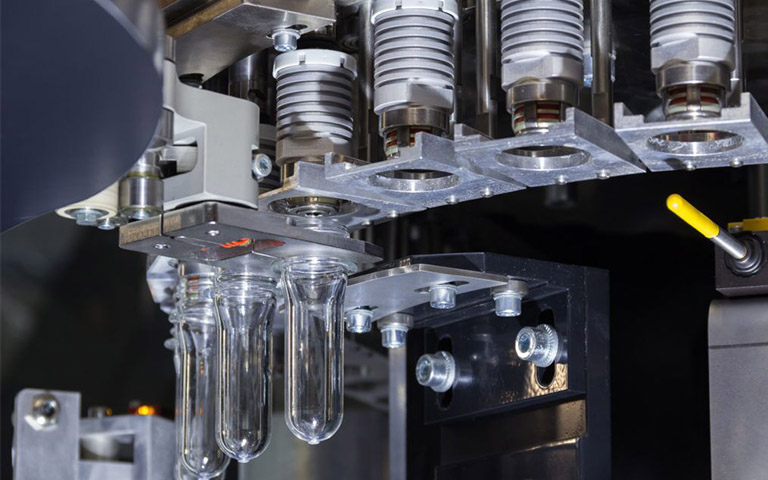
मोल्डिंग के दौरान पिघले हुए प्लास्टिक में नाइट्रोजन या अन्य अक्रिय गैसें डाली जाती हैं। यह गैस एक आंतरिक गुहा बनाती है, जिससे सामग्री की खपत कम होती है और मजबूती बढ़ाए बिना भाग हल्का हो जाता है। ऊर्जा की बचत, बेहतर वजन और बेहतर सतह फिनिश के कारण इसका व्यापक रूप से ऑटोमोटिव डोर पैनल और मोबाइल डिवाइस हाउसिंग में उपयोग किया जाता है।
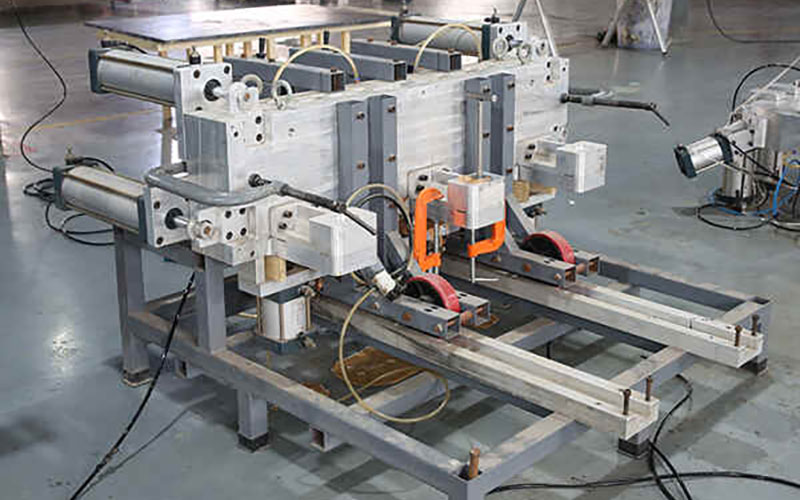
इसमें प्रतिक्रियाशील लोचदार या ऊष्मारोधी पदार्थों को मिलाकर सांचे में डाला जाता है, जहां वे रासायनिक प्रतिक्रिया करके कठोर हो जाते हैं। लचीले और कठोर पुर्जे बनाने की अपनी विशेषताओं के कारण, इसका व्यापक रूप से ऑटोमोबाइल बंपर और औद्योगिक उत्पादों के आवरणों में उपयोग किया जाता है।
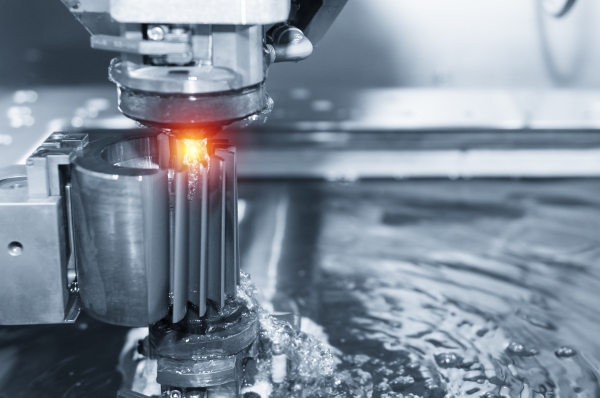
इसमें थर्मोप्लास्टिक सामग्री का उपयोग किया जाता है जिसे कई बार पिघलाकर नया आकार दिया जा सकता है। इसे पिघलने तक गर्म किया जाता है और फिर ठोस होने के लिए सांचे में डाला जाता है। पुनर्चक्रण योग्य होने और जल्दी ठंडा होने के कारण, इसका व्यापक रूप से प्लास्टिक के उपभोक्ता उत्पादों और चिकित्सा उपकरणों के पुर्जों में उपयोग किया जाता है।
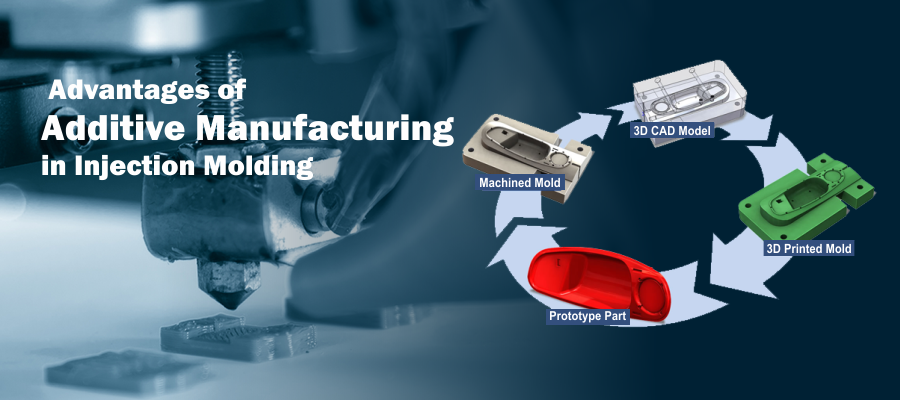
इंजेक्शन मोल्डिंग के लाभ
प्लास्टिक के पुर्जों के बड़े पैमाने पर उत्पादन के लिए इंजेक्शन मोल्डिंग सबसे अच्छा विकल्प है। आखिर, दुनिया भर की इतनी सारी विनिर्माण कंपनियां सटीक पुर्जे बनाने के लिए इसका इस्तेमाल क्यों करती हैं, इसके पीछे एक वजह है। नोबल के इंजीनियरों ने इंजेक्शन मोल्डिंग तकनीक के इस्तेमाल के निम्नलिखित छह फायदों का सारांश प्रस्तुत किया है:
उच्च दक्षता
इंजेक्शन मोल्डिंग एक अत्यंत कुशल प्रक्रिया है; एक बार मोल्ड बन जाने के बाद, बड़ी मात्रा में ऑर्डर जल्दी से तैयार किए जा सकते हैं।
किफायती मूल्य
उच्च तन्यता शक्ति
इंजेक्शन मोल्डिंग द्वारा निर्मित भागों को तरल राल में फिलर मिलाकर प्रबलित किया जा सकता है, जिससे तन्यता शक्ति में सुधार होता है।
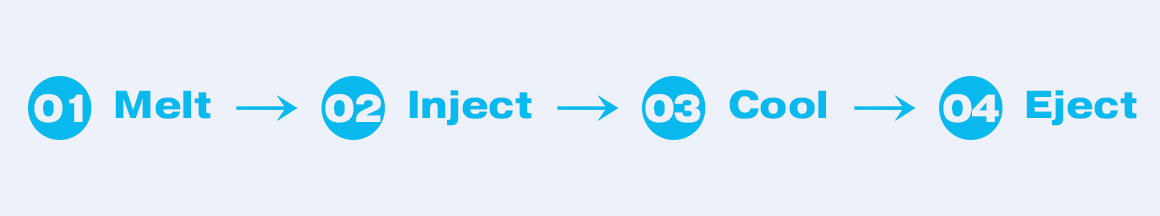
इंजेक्शन मोल्डिंग का उपयोग करके पुर्जों के उत्पादन की प्रक्रिया

1. मोल्ड डिजाइन एवं निर्माण
सांचे और इंजेक्शन मोल्डिंग मशीन आपस में घनिष्ठ रूप से जुड़े हुए हैं। इंजेक्शन मोल्डिंग मशीन उत्पादन की आधारशिला है, जबकि सांचा उत्पाद को आकार देने वाला माध्यम है। सांचे का डिज़ाइन और निर्माण पूरी प्रक्रिया का अहम हिस्सा है। इसकी गुणवत्ता सीधे तौर पर अंतिम उत्पाद की गुणवत्ता, उत्पादन क्षमता और लागत को निर्धारित करती है।
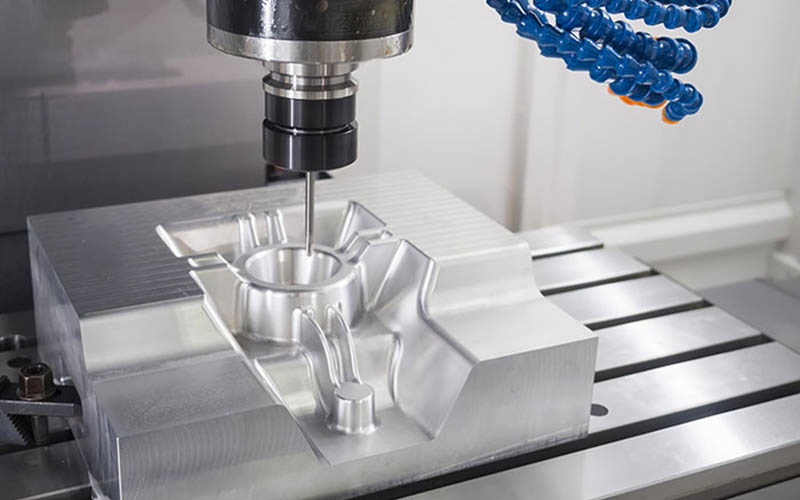
1.1 उत्पाद विश्लेषण और डिजाइन:
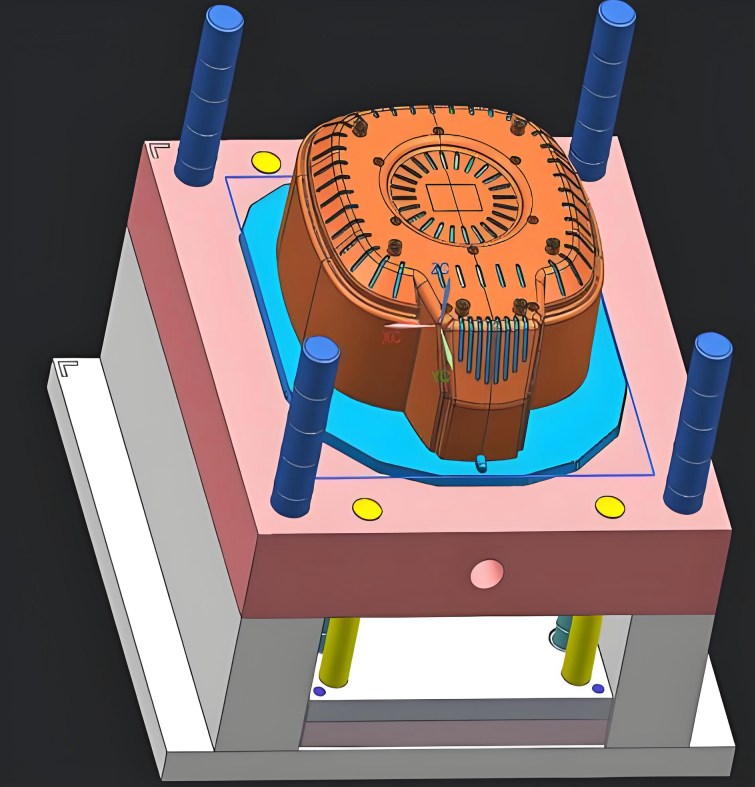
सब कुछ अंतिम उत्पाद की आवश्यकताओं से ही निर्धारित होता है। इंजीनियरों को उत्पाद के कार्यों, स्वरूप, संरचना और संयोजन संबंधों पर व्यापक रूप से विचार करना आवश्यक है। इस चरण में, सॉफ्टवेयर मॉडलिंग की आवश्यकता होती है, जो एक महत्वपूर्ण कदम है। इंजेक्शन मोल्डिंग प्रक्रिया के दौरान भरने, धारण दबाव, शीतलन प्रक्रिया और विभिन्न संभावित दोषों का पूर्वानुमान लगाने के लिए इंजेक्शन मोल्डिंग का सिमुलेटेड विश्लेषण भी आवश्यक है, ताकि उत्पाद संरचना और मोल्ड डिजाइन को अनुकूलित किया जा सके।
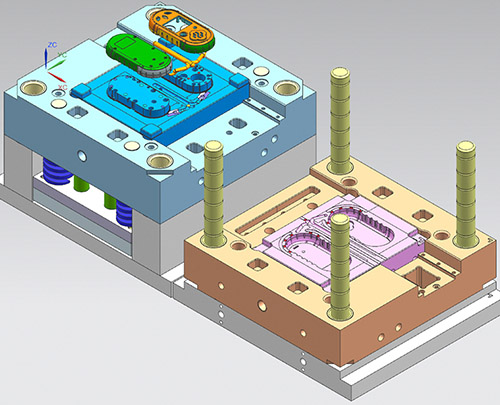
1.2 मोल्ड संरचना डिजाइन:
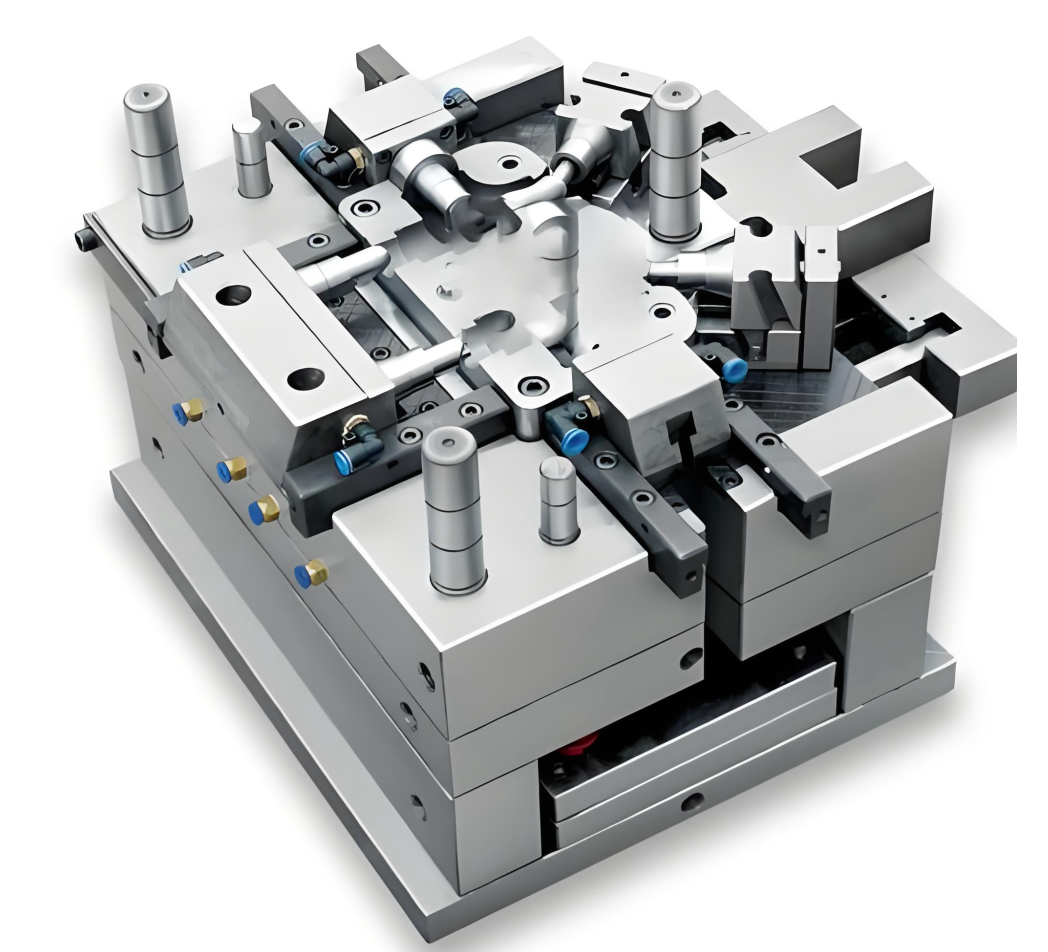
मोल्ड स्वयं एक जटिल और सटीक डिज़ाइन है। डिज़ाइनर को उत्पाद की आंतरिक और बाहरी सतहों को आकार देने के लिए मोल्ड कैविटी और मोल्ड कोर की योजना बनानी होती है। इसमें गेटिंग सिस्टम, जिसमें मुख्य रनर और इंजेक्शन पोर्ट शामिल हैं, और कूलिंग सिस्टम: मोल्ड के तापमान को तेजी से कम करने और मोल्डिंग चक्र को छोटा करने के लिए मोल्ड के अंदर जलमार्गों की डिज़ाइन तैयार करना शामिल है।
निष्कासन प्रणाली: उत्पाद के ठंडा होकर जम जाने के बाद, उसे सांचे से आसानी से निकालने के लिए एक पिन, पुश प्लेट आदि की आवश्यकता होती है।
निकास प्रणाली: पिघले हुए पदार्थ को भरने की प्रक्रिया के दौरान गुहा से हवा निकालने के लिए। पार्श्व कोर-पुलिंग संरचना: यह मुख्य रूप से उल्टी संरचना या छेद वाले उत्पादों के लिए है, और मोल्ड से निकालने में सहायता के लिए अतिरिक्त डिज़ाइन की आवश्यकता होती है। मोल्ड खोलने से पहले, मोल्ड से निकालने के लिए एक पार्श्व गति की जाती है।
मोल्ड सामग्री का चयन और मशीनिंग: आमतौर पर उपयोग की जाने वाली सामग्रियों में P20 और H13 शामिल हैं। इनका चयन उत्पाद की कीमत, मोल्ड के जीवनकाल और उत्पाद की संरचना के आधार पर किया जा सकता है।
2. कच्चे माल की तैयारी और पूर्व-उपचार
2.1 प्लास्टिक के प्रकारों का चयन:
उत्पाद की आवश्यकताओं के आधार पर उपयुक्त प्लास्टिक का चयन करें। प्रत्येक प्रकार के प्लास्टिक की अलग-अलग विशेषताएं होती हैं, जैसे ABS अपेक्षाकृत मजबूत होता है, PP हल्का होता है, PC में अच्छी पारदर्शिता और प्रभाव प्रतिरोध क्षमता होती है, और PA घिसाव-प्रतिरोधी होता है।
2.2 कच्चे माल का पूर्व-उपचार:
इस प्रक्रिया में प्लास्टिक के कच्चे माल को ड्रायर में कई घंटों तक सुखाकर उसमें मौजूद नमी को पूरी तरह से हटा दिया जाता है। यदि नमी को नहीं हटाया जाता है, तो मोल्ड के उच्च तापमान के कारण उत्पाद में बुलबुले बन सकते हैं। यदि उत्पाद में अन्य रंग संबंधी आवश्यकताएं हैं, तो रंग मिलान भी आवश्यक है। वांछित रंग प्राप्त करने के लिए आमतौर पर रंग मिश्रण या रंग पाउडर मिलाए जाते हैं।
3. इंजेक्शन मोल्डिंग प्रक्रिया
यह सबसे महत्वपूर्ण चरण है। इंजेक्शन मोल्डिंग की पूरी प्रक्रिया पूरी होने के बाद ही उत्पाद का उत्पादन संभव है।
1. सांचे को क्लैंप करना और लॉक करना, जैसा कि नाम से पता चलता है, सांचे को बंद करने का मतलब है।
2. इंजेक्शन प्रक्रिया में, सिस्टम की शक्ति से बैरल में लगा पेंच घूमता है और प्लास्टिक कणों को स्थानांतरित, संपीड़ित और प्लास्टिकीकृत करता है। प्लास्टिकीकरण पूरा होने के बाद, पेंच घूमना बंद कर देता है और प्लास्टिकीकृत पिघले हुए पदार्थ को बंद मोल्ड कैविटी में तेज गति से इंजेक्ट करता है।
3. दबाव बनाए रखने की प्रक्रिया में, मोल्ड कैविटी भर जाती है, इंजेक्शन की गति धीमी हो जाती है, और यह दबाव बनाए रखने की अवस्था में प्रवेश करने लगती है। उत्पाद के बनने तक स्क्रू एक निश्चित दबाव बनाए रखता है।
4. शीतलन: इंजेक्शन और दबाव बनाए रखने के बाद, उत्पाद सांचे में ठंडा होकर जमना शुरू हो जाता है। सांचे में ठंडा होने में लंबा समय लगता है, इसलिए यह पूरे उत्पादन चक्र का कम से कम आधा हिस्सा होता है।
5. मोल्ड खोलना और निष्कासन: उत्पाद के ठंडा होकर जम जाने के बाद, मोल्ड खुलता है, और निष्कासन प्रणाली काम करना शुरू कर देती है, जिससे उत्पाद मोल्ड कोर से बाहर निकल जाता है।
4. पोस्ट-प्रोसेसिंग और परिशोधन
जब उत्पाद को सांचे से बाहर निकाला जाता है, तो आमतौर पर उसमें कुछ सहायक उपकरण लगे होते हैं, जिन्हें आगे मशीनिंग की आवश्यकता होती है।
4.1. जल द्वार हटाना:
उत्पाद बनने और ढलाई प्रणाली के जमने के बाद, अतिरिक्त पानी के निकास द्वार को उत्पाद से अलग करना आवश्यक होता है। छोटे उत्पादों के लिए, निकास प्रक्रिया के दौरान ही अतिरिक्त पानी के निकास द्वार की छंटाई हो जाती है, जबकि जटिल उत्पादों के लिए, पानी के निकास द्वार की मैन्युअल छंटाई आवश्यक होती है।
4.2 पोस्ट-प्रोसेसिंग:
उत्पाद की आवश्यकताओं के आधार पर, अतिरिक्त प्रसंस्करण आवश्यक हो सकता है।
4.3 डी-बुर्रिंग:
उत्पाद के बनने के बाद, सतह पर, विशेष रूप से विभाजन रेखा या पिन की स्थिति पर, खुरदरे किनारे या उभार हो सकते हैं, जिन्हें हटाने की आवश्यकता होती है।
4.4 स्क्रीन प्रिंटिंग / स्प्रेइंग:
उत्पाद के उपयोग की आवश्यकताओं के अनुसार, स्क्रीन प्रिंटिंग कंपनी का लोगो या सतह पर पेंटिंग करवाना आवश्यक हो सकता है।
4.5 अल्ट्रासोनिक वेल्डिंग:
कई इंजेक्शन मोल्डिंग उत्पादों को अल्ट्रासोनिक वेल्डिंग का उपयोग करके एक साथ जोड़ा जाता है ताकि एक पूर्ण अभिन्न अंग का निर्माण हो सके।
4.6 संयोजन:
अन्य भागों के साथ संयोजित।
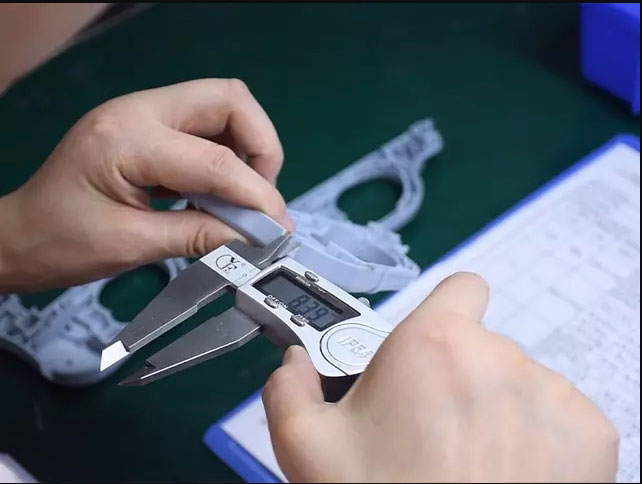
5. गुणवत्ता निरीक्षण और नियंत्रण इंजेक्शन मोल्डिंग उत्पादन का एक महत्वपूर्ण हिस्सा है।
1. पहले भाग का निरीक्षण:
बड़े पैमाने पर उत्पादन शुरू करने से पहले, हमें पहले उत्पाद का व्यापक निरीक्षण करना आवश्यक है, जिसमें आयाम, स्वरूप और कार्यक्षमता शामिल हैं। हमें यह सुनिश्चित करना होगा कि सभी पैरामीटर सही हैं और बड़े पैमाने पर उत्पादन से पहले उत्पाद की गुणवत्ता सुनिश्चित हो।
2. इन-लाइन निरीक्षण और नमूना निरीक्षण:
बड़े पैमाने पर उत्पादन के दौरान, नियमित निरीक्षण भी आवश्यक हैं। उत्पाद की गुणवत्ता सुनिश्चित करने के लिए हमें दिखावट संबंधी दोषों (जैसे सामग्री की कमी, सिकुड़न) और प्रमुख आयामों पर ध्यान केंद्रित करने की आवश्यकता है।
3. सटीक मापन:
निरीक्षण प्रक्रिया के दौरान, हमें आयामों और ज्यामितीय सहनशीलता का कड़ाई से निरीक्षण करने के लिए कैलिपर्स, माइक्रोमीटर और त्रि-निर्देशांक मापन मशीनों जैसे सटीक उपकरणों का उपयोग करने की आवश्यकता होती है।
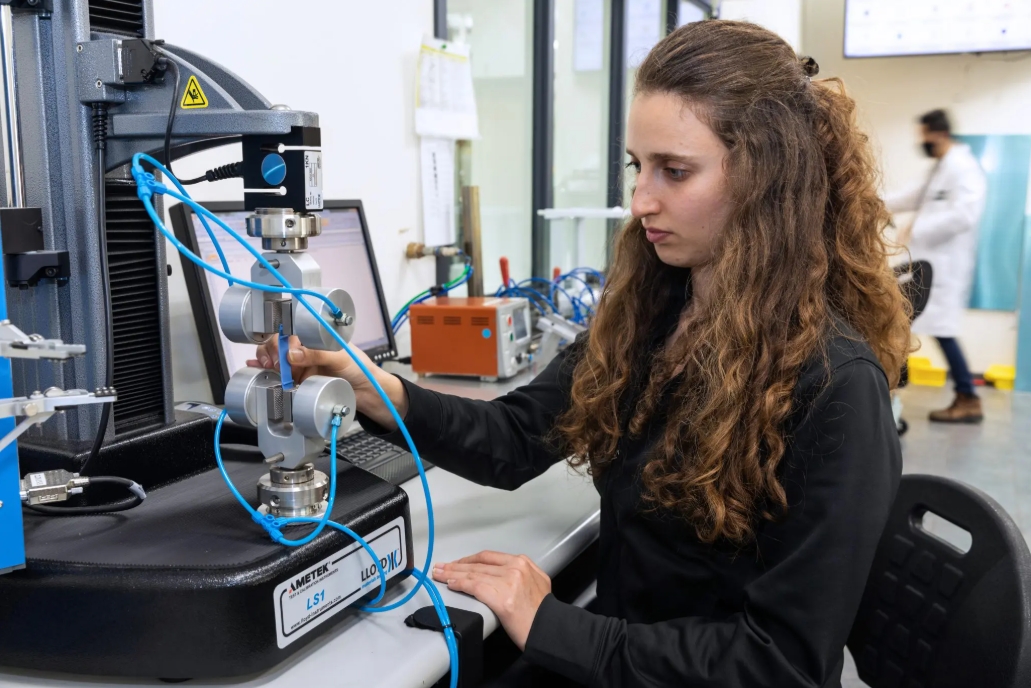
4. प्रदर्शन परीक्षण:
आवश्यकतानुसार तन्यता शक्ति, प्रभाव शक्ति और अन्य प्रदर्शन संबंधी आवश्यकताओं का परीक्षण किया जाना चाहिए।
इंजेक्शन मोल्डिंग दोष वे समस्याएं हैं जो प्लास्टिक उत्पादों के उत्पादन प्रक्रिया के दौरान प्रक्रिया मापदंडों, मोल्ड डिजाइन या सामग्री गुणों जैसे कारकों के कारण उत्पन्न होती हैं। इन दोषों के लिए कई उपाय भी मौजूद हैं।
पार्ट इंजेक्शन मोल्डिंग में सामान्य दोष और उनके समाधान
इंजेक्शन मोल्डिंग दोष वे समस्याएं हैं जो प्लास्टिक उत्पादों के उत्पादन प्रक्रिया के दौरान प्रक्रिया मापदंडों, मोल्ड डिजाइन या सामग्री गुणों जैसे कारकों के कारण उत्पन्न होती हैं। इन दोषों के लिए कई उपाय भी मौजूद हैं।
1. इंजेक्शन मोल्डिंग पार्ट्स में दिखावट संबंधी दोष
1.1 सामग्री की कमी:
2.1 फ्लाइंग एज :
इसका मुख्य लक्षण प्लास्टिक के पुर्जों के किनारों पर अत्यधिक खुरदरापन है, जो मुख्य रूप से मोल्ड की विभाजन सतह, स्लाइडर की मिलान सतह या इजेक्टर पिन के अंतराल पर होता है। इस खुरदरेपन का कारण अत्यधिक इंजेक्शन दबाव, अपर्याप्त क्लैम्पिंग बल है, जिससे मोल्ड कैविटी में पिघला हुआ पदार्थ फैल जाता है। उच्च तापमान के कारण पिघले हुए पदार्थ की चिपचिपाहट कम हो जाती है, जिससे वह मोल्ड के अंतराल में प्रवेश कर जाता है। मोल्ड की विभाजन सतह पर बाहरी पदार्थ, घिसाव के कारण अत्यधिक मिलान अंतराल, और गेट की अनुचित स्थिति भी इसके कारण हो सकते हैं, जिससे पिघला हुआ पदार्थ मोल्ड से टकराता है और तनाव उत्पन्न करता है।
3.1 सिल्वर लाइन्स:
इसके लक्षण यह हैं कि इंजेक्शन मोल्डिंग से बने पुर्जों की सतह पर चांदी-सफेद रेशे जैसी धारियां दिखाई देती हैं, जो अक्सर ABS, PC और PMMA जैसे प्लास्टिक में होती हैं। चांदी जैसी धारियों के कारण: कच्चे माल में नमी या वाष्पशील पदार्थ होते हैं। इंजेक्शन प्रक्रिया के दौरान, ये पदार्थ गैसों में वाष्पीकृत हो जाते हैं और बाहर नहीं निकल पाते, जिसके परिणामस्वरूप वे प्लास्टिक के पुर्जों की सतह पर रह जाते हैं। सामग्री का अत्यधिक तापमान कच्चे माल को विघटित कर गैसें उत्पन्न करता है। मोल्ड कैविटी की सतह की खुरदरापन अपर्याप्त होती है, जिससे पिघला हुआ पदार्थ असमान रूप से बहता है।
4.1 अवसाद:
इसका मुख्य लक्षण प्लास्टिक के हिस्सों पर सतही गड्ढे हैं, जो आमतौर पर उन मामलों में देखे जाते हैं जहां दीवार की मोटाई के आयाम असंगत होते हैं, पसलियों या इंजेक्शन पोर्ट के पास।
अवसाद का कारण प्लास्टिक भागों की दीवार की मोटाई में असमानता है। दीवार की मोटाई में काफी अंतर है और दीवार की मोटाई वाले क्षेत्र में शीतलन की गति धीमी है। इंजेक्शन मोल्डिंग के दौरान, पिघले हुए पदार्थ में पूरी तरह से सिकुड़ने के लिए पर्याप्त मोटाई नहीं होती है, दबाव बनाए रखने का समय अपर्याप्त होता है, दबाव पर्याप्त नहीं होता है, मोल्ड का तापमान बहुत अधिक होता है और प्लास्टिक भागों के शीतलन की गति धीमी होती है, जिससे संकुचन दर बढ़ जाती है।
2. इंजेक्शन मोल्डिंग पार्ट्स के आयाम और परिशुद्धता संबंधी दोष
2.1 अत्यधिक/अपर्याप्त आयाम
मुख्य लक्षण निम्नलिखित हैं: प्लास्टिक के पुर्जों का वास्तविक आकार ड्राइंग में निर्दिष्ट सहनशीलता सीमा से अधिक होता है, जो आवश्यक आकार से बड़ा या छोटा हो सकता है। आकार में विचलन के कारण हैं: मोल्ड कैविटी के आकार में विचलन के कारण प्लास्टिक के पुर्जों के आकार में विचलन होता है; इंजेक्शन मोल्डिंग प्रक्रिया के अस्थिर मापदंडों के कारण संकुचन दर में उतार-चढ़ाव होता है; विभिन्न उत्पादन बैचों के कारण कच्चे माल की अस्थिरता से सामग्री के गुणों में अंतर होता है; और अनियमित शीतलन के कारण अनियमित संकुचन होता है।
2.2 रूपांतरण
मुख्य समस्या यह है कि ठंडा होने के बाद प्लास्टिक के पुर्जे मुड़ जाते हैं और डिज़ाइन में दिखाए गए आकार को बनाए नहीं रख पाते। इसके कारण निम्नलिखित हैं: प्लास्टिक के पुर्जों के विभिन्न क्षेत्रों में ठंडा होने की गति एक समान नहीं होती, जिससे सिकुड़न और तनाव में अंतर आ जाता है। इंजेक्शन पोर्ट की स्थिति ठीक से निर्धारित नहीं होती, जिससे पिघले हुए पदार्थ को भरते समय तनाव का संकेंद्रण होता है और मोल्ड से पदार्थ निकालते समय भी तनाव केंद्रित रहता है, जिसके परिणामस्वरूप निकालते समय विकृति आ जाती है।
3. इंजेक्शन मोल्डिंग पार्ट्स में संरचनात्मक और प्रदर्शन संबंधी दोष
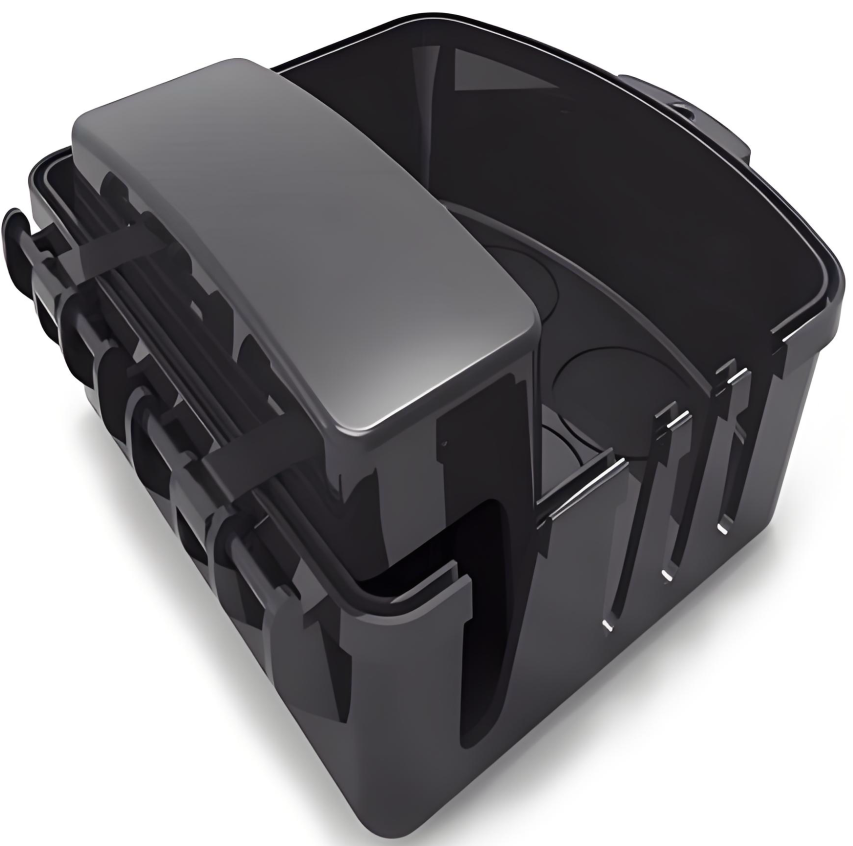
3.1 वेल्डिंग लाइन
इसका मुख्य लक्षण यह है कि पिघला हुआ पदार्थ सांचे की गुहा में बहता है और रेखाएं बनाता है, जो प्लास्टिक के हिस्से की दिखावट को प्रभावित करती हैं और अक्सर इंजेक्शन पोर्ट पर वितरित होती हैं।
3.2बबल्स
इसका मुख्य लक्षण प्लास्टिक के पुर्जों के अंदरूनी हिस्से में हवा के बुलबुले बनना है, जो आमतौर पर मोटी दीवारों वाले क्षेत्रों और इंजेक्शन पोर्ट के स्थानों पर पाए जाते हैं। इसका कारण यह है कि कच्चे माल में मौजूद नमी वाष्पीकृत होकर गैस में बदल जाती है और प्लास्टिक के पुर्जों के अंदर फंस जाती है। कैविटी से हवा का निकास सुचारू नहीं होता है, और इंजेक्शन के दौरान पिघला हुआ पदार्थ हवा को घेर लेता है और बुलबुले बन जाते हैं।
4. भंगुर फ्रैक्चर:
उपाय:
कच्चे माल को अच्छी तरह सुखाकर नमी हटा दें। इंजेक्शन की गति कम करके, मोल्ड का तापमान बढ़ाकर और होल्डिंग टाइम बढ़ाकर गैस को अधिक प्रभावी ढंग से बाहर निकाला जा सकता है। इसके मुख्य लक्षण हैं ढाले गए पुर्जों की कमज़ोर कठोरता, जो दरार पड़ने की संभावना रखते हैं। यह समस्या आमतौर पर पीसी, पीएमएमए और पीएस जैसे भंगुर प्लास्टिक में देखी जाती है।
का कारण बनता है:
कच्चे माल का अपघटन या अशुद्धियों का प्रवेश आणविक श्रृंखलाओं के टूटने का कारण बनता है; इंजेक्शन मोल्डिंग के दौरान अत्यधिक आंतरिक तनाव, जैसे कि तीव्र शीतलन या अत्यधिक दबाव, मोल्ड कैविटी की सतह की खुरदरापन, ढाले गए भागों की सतह पर सूक्ष्म दरारें पैदा करता है; और कच्चे माल में कठोरता बढ़ाने वाले एजेंटों की अपर्याप्त या अप्रभावी मात्रा।
ये हमारे इंजेक्शन मोल्डिंग सेवाओं द्वारा पेश किए जाने वाले सामान्य मोल्डेड प्लास्टिक हैं। सामान्य ग्रेड, ब्रांड, फायदे और नुकसान जैसी सामग्रियों की बुनियादी जानकारी प्राप्त करने के बाद, अपनी आवश्यकता के अनुसार उपयुक्त इंजेक्शन मोल्डिंग सामग्री का चयन करें।
टूलिंग सामग्री:
इंजेक्शन मोल्डिंग प्रक्रिया शुरू होने से पहले, कम या अधिक मात्रा में उत्पादन के लिए, उच्च सहनशीलता वाले सीएनसी-मशीनयुक्त टूलिंग की आवश्यकता होती है। सबसे अधिक उपयोग की जाने वाली सामग्रियों में शामिल हैं:
| औजारों का स्टील: | पी20, एच13, एस7, एनएके80, एस136, एस136एच, 718, 718एच, 738 |
| स्टेनलेस स्टील: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| एल्यूमिनियम: | 6061, 5052, 7075 |
प्लास्टिक सामग्री:
प्लास्टिक इंजेक्शन मोल्डिंग सेवा विभिन्न गुणों वाली सामग्रियों की एक विस्तृत श्रृंखला के साथ आती है, जिसमें प्रभाव शक्ति, कठोरता, तापीय प्रतिरोध, रासायनिक प्रतिरोध आदि शामिल हैं।
| ABS | नायलॉन (PA) | PC | पीवीसी |
| PU | PMMA | PP | तिरछी |
| PE | एचडीपीई | PS | पोम |
योजक पदार्थ और रेशे:
मानक प्लास्टिक सामग्री कस्टम इंजेक्शन मोल्डिंग पार्ट्स की आवश्यकताओं को पूरा नहीं कर सकती है। ऐसे में, सौंदर्य और कार्यक्षमता में सुधार लाने के लिए एडिटिव्स और फाइबर मिलाए जा सकते हैं, जिससे आपके इंजेक्शन मोल्डेड पार्ट्स को अतिरिक्त विशेषताएं मिल सकें।
| UV | अवशोषक | रंगों |
| लौ | retardants | ग्लास फाइबर |
| plasticizers |
इंजेक्शन मोल्डिंग के लिए सतह की फिनिशिंग
इंजेक्शन मोल्डिंग में इंजेक्शन मोल्ड टूलिंग, प्लास्टिक इंजेक्शन मोल्डिंग और अन्य प्रक्रियाएं शामिल हैं। मोल्ड की सतह का उपचार आमतौर पर उत्पादन प्रक्रिया के दौरान ही किया जाता है। इंजेक्शन मोल्डिंग पूरी होने के बाद, हम आपकी आवश्यकताओं के अनुसार तैयार उत्पाद पर कुछ सतह उपचार करेंगे।
चमकदार
डायमंड बफिंग प्रक्रिया का उपयोग करके एक ग्रेड फिनिश तैयार की जाती है और इससे इंजेक्शन मोल्डेड पार्ट्स पर चमकदार सतहें प्राप्त होती हैं।
अर्ध चमकदार
बी-ग्रेड फिनिशिंग में ग्रिट सैंडपेपर का उपयोग करके ए-ग्रेड पार्ट्स की तुलना में थोड़े खुरदुरे पार्ट्स तैयार किए जाते हैं। कस्टम मोल्डेड प्लास्टिक पार्ट्स जिन पर बी-ग्रेड फिनिशिंग की जाती है, उनकी सतह मैट होती है।
मैट
सी-ग्रेड फिनिशिंग में खुरदरी, असमान सतह बनाने के लिए ग्रिट सैंडिंग स्टोन का उपयोग किया जाता है। सी-ग्रेड फिनिशिंग से गुजरने वाले इंजेक्शन प्लास्टिक पार्ट्स की सतह मैट होती है।
बनावट
डी ग्रेड फ़िनिश एक बहुत ही खुरदरी बनावट वाली फ़िनिश बनाने के लिए ग्रिट और ड्राई ग्लास बीड्स या ऑक्साइड का उपयोग करते हैं। प्रयुक्त सामग्री के प्रकार के आधार पर, उत्पादों में साटन या सुस्त खत्म हो सकता है।
इंजेक्शन मोल्डिंग के अनुप्रयोग
इंजेक्शन मोल्डिंग से सामग्री की संरचना में बदलाव किए बिना उच्च परिशुद्धता और अच्छी उत्पादन गति प्राप्त की जा सकती है, इसलिए इंजेक्शन मोल्डिंग में उपयोग की जाने वाली मशीनों, नियंत्रण प्रणालियों और उपकरणों की विस्तृत श्रृंखला में इसकी लोकप्रियता बढ़ती जा रही है। नोबल सभी क्षेत्रों के लिए सटीक मशीनिंग सेवाएं प्रदान करने के लिए प्रतिबद्ध है। हमारे इंजेक्शन मोल्डिंग से निर्मित सटीक पुर्जे जीवन के सभी क्षेत्रों में पाए जाते हैं, जिनमें शामिल हैं:
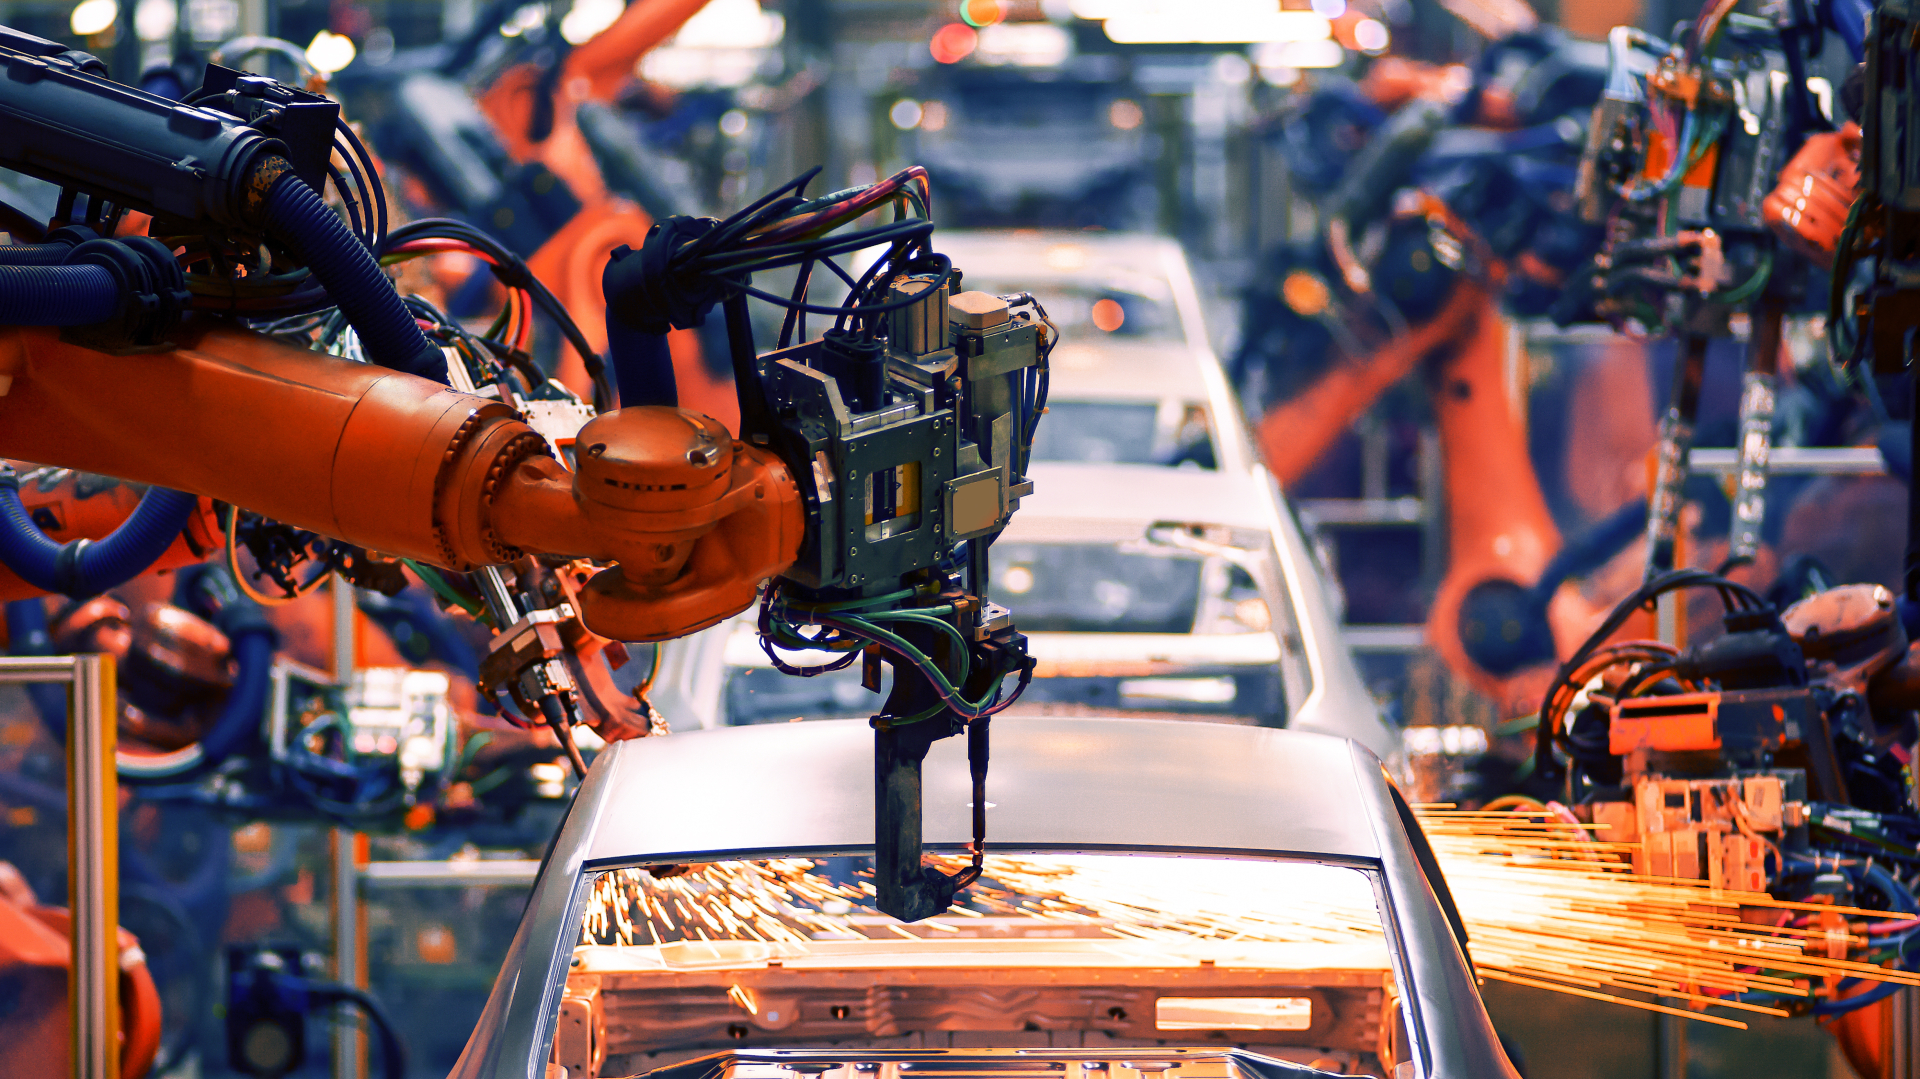
स्वचालन उपकरण
NOBLE की रैपिड प्रोटोटाइपिंग सेवा आपको अपने डिज़ाइन का परीक्षण और अनुकूलन करने, सही प्रक्रिया का चयन करने, लागत कम करने और परियोजना चक्र को छोटा करने के लिए स्वचालित कार्यात्मक प्रोटोटाइप को तेज़ी से और आसानी से बनाने की सुविधा देती है। ऑन-डिमांड सेवाएं उच्च स्तर की सटीकता के साथ स्वचालित पुर्जे तैयार कर सकती हैं।
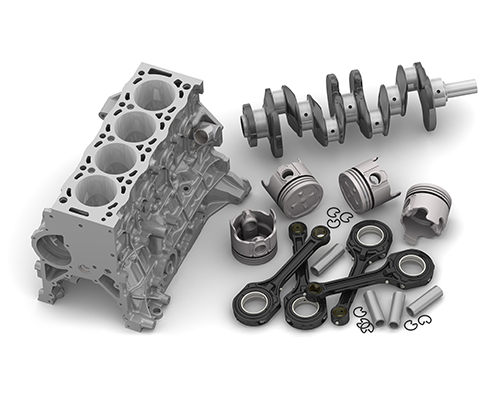
मोटर वाहन
हमारी कम मात्रा वाली विनिर्माण सेवाएं मांग के अनुसार ऑटोमोटिव पुर्जों के लिए आदर्श विनिर्माण समाधान हैं।
चिकित्सा उपकरणों
चिकित्सा सामग्री निर्माताओं, तकनीकी स्टार्टअप और अनुसंधान प्रयोगशालाओं को हमारे द्वारा प्रदान किए जाने वाले प्रोटोटाइपिंग समाधानों से काफी लाभ होता है।
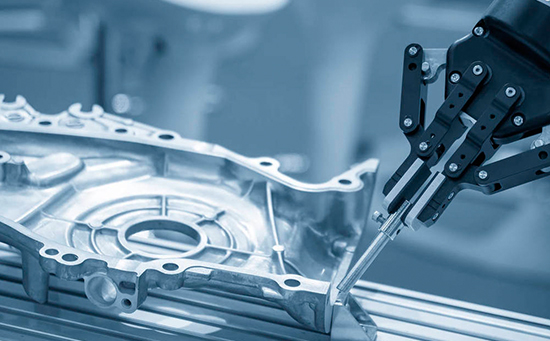
रोबोटिक्स
हमारी औद्योगिक स्तर की रोबोटिक्स प्रोटोटाइपिंग और पुर्जों के निर्माण संबंधी सेवाएं रोबोटिक्स बाजार के निरंतर विकास में सहायक हैं।
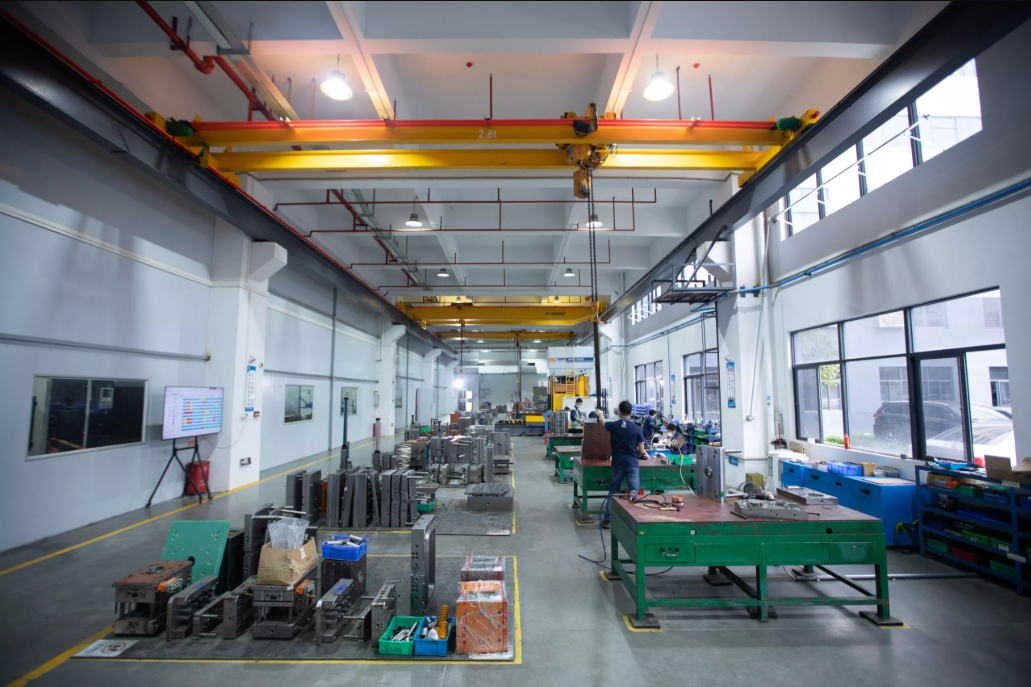
कस्टम इंजेक्शन मोल्डिंग सेवाओं के लिए NOBLE को क्यों चुनें?
प्लास्टिक के पुर्जों के बड़े पैमाने पर उत्पादन के लिए इंजेक्शन मोल्डिंग एक उत्कृष्ट विकल्प है। हर साल, दुनिया भर की कई हाई-टेक कंपनियां इंजेक्शन मोल्डिंग पुर्जों की प्रोसेसिंग के लिए नोबल को चुनती हैं। इतने सारे ग्राहक हमें क्यों चुनते हैं? नोबल एक चीन-ब्रिटिश संयुक्त उद्यम है जिसकी स्वतंत्र अनुसंधान एवं विकास, उत्पादन और बिक्री क्षमताएं हैं। हमें इंजेक्शन मोल्डिंग प्रक्रियाओं में व्यापक अनुभव है और हम आपकी नई परियोजनाओं के लिए डिजाइन, निर्माण, असेंबली, निरीक्षण और परीक्षण, और पैकेजिंग सहित सेवाओं की पूरी श्रृंखला प्रदान कर सकते हैं।
सामग्री बहुमुखी प्रतिभा
NOBLE 200 से अधिक सामग्रियों का विकल्प प्रदान करता है, जिसमें सामान्य और इंजीनियर रेजिन शामिल हैं, जो आपको प्रदर्शन और लागत के बीच सही संतुलन खोजने में मदद करते हैं, और समग्र विनिर्माण लागत को कम करने में मदद करने के लिए वैकल्पिक सामग्री विकल्पों की पहचान करते हैं।
उच्च दक्षता
प्रमाणित घरेलू कारखानों और एक मजबूत आपूर्ति श्रृंखला प्रणाली के साथ, हम उत्पाद विकास चक्र को गति दे सकते हैं और आपके इंजेक्शन मोल्डेड पुर्जों का उत्पादन यथाशीघ्र पूरा कर सकते हैं।
व्यापक क्षमताएं
हम डिजाइन और प्रोटोटाइपिंग से लेकर टूलिंग और उत्पादन तक, इंजेक्शन मोल्डिंग सेवाओं की एक विस्तृत श्रृंखला प्रदान करते हैं। हमारी व्यापक क्षमताओं के कारण हम अपने ग्राहकों की आवश्यकताओं के लिए संपूर्ण समाधान प्रदान करने में सक्षम हैं।
संगति और उच्च गुणवत्ता
प्रमाणित कारखानों के कारण, उत्पादन के दौरान निरीक्षण और उत्पादन के बाद आयामी सत्यापन यह सुनिश्चित करता है कि जटिल आकार के बावजूद, कस्टम मोल्डेड पुर्जे उच्च परिशुद्धता के साथ गुणवत्ता में सुसंगत हों।
प्रतिस्पर्धी मूल्य
हम आपको प्रोटोटाइप डिज़ाइन से लेकर उत्पादन तक, प्रतिस्पर्धी कीमतों पर उच्च परिशुद्धता वाली कस्टम इंजेक्शन मोल्डिंग सेवाएं प्रदान करते हैं, साथ ही आपके लिए विशेष रूप से तैयार किए गए इंजेक्शन मोल्डिंग समाधान भी उपलब्ध कराते हैं, जिससे आपको उच्च गुणवत्ता वाले इंजेक्शन मोल्डेड पार्ट्स प्राप्त हों। हमारी कुशल टीम आपके बजट से बढ़कर मूल्यवर्धित इंजेक्शन मोल्डिंग समाधान प्रदान कर सकती है।
क्वालिटी एश्योरेंस
हम यह सुनिश्चित करने के लिए एक कठोर गुणवत्ता आश्वासन प्रक्रिया अपनाते हैं कि हमारे द्वारा उत्पादित प्रत्येक इंजेक्शन मोल्डेड पार्ट उच्चतम गुणवत्ता का हो। हमारी टीम प्रत्येक मोल्डेड पार्ट का निरीक्षण करती है ताकि यह सुनिश्चित हो सके कि वह हमारे कड़े गुणवत्ता मानकों को पूरा करता है।