
एचएमबी क्या है? बाहर निकालना मोल्डिंग?
एक्सट्रूज़न मोल्डिंग एक कुशल और व्यापक रूप से उपयोग की जाने वाली विनिर्माण प्रक्रिया है। इसका मूल सिद्धांत यह है कि गर्म, नरम या पिघले हुए कच्चे माल को मशीन के हॉपर में डाला जाता है। घूमते हुए स्क्रू द्वारा सामग्री को एक्सट्रूडर बैरल में तेजी से आगे धकेला जाता है। इस प्रक्रिया के दौरान, बाहरी ताप और स्क्रू के घर्षण से उत्पन्न ऊष्मा के कारण, सामग्री पूरी तरह से प्लास्टिकीकृत और पिघल जाती है।
एकसमान पिघले हुए पदार्थ को पेंच के दबाव से एक विशिष्ट आकार के सांचे से गुजारा जाता है। डाई हेड से लगातार बाहर निकलने वाला पदार्थ डाई के छेद के अनुरूप एक निश्चित अनुप्रस्थ काट का आकार ले लेता है, ठीक वैसे ही जैसे टूथपेस्ट ट्यूब से टूथपेस्ट निकलता है। बाहर निकले हुए नमूनों को ठंडा करके आकार दिया जाता है, फिर एक कर्षण उपकरण द्वारा सीधा किया जाता है और आवश्यक लंबाई में काटा जाता है, जिससे अंततः निश्चित अनुप्रस्थ काट के आकार वाले सतत उत्पाद प्राप्त होते हैं।
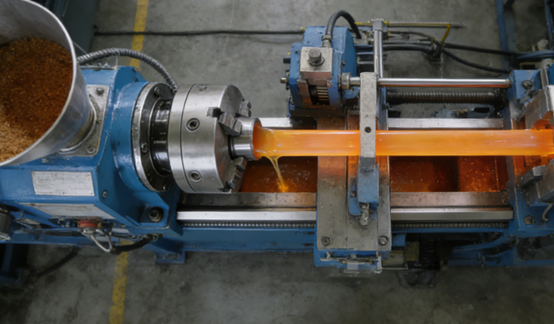
एक्सट्रूज़न मोल्डिंग कैसे काम करती है?
सामग्री जोड़ें
प्लास्टिक के दाने या पाउडर को एक्सट्रूडर के हॉपर में डाला जाता है और लगातार और स्थिर रूप से एक्सट्रूडर बैरल में पहुंचाया जाता है। गुरुत्वाकर्षण के प्रभाव से, कच्चा माल बैरल में गिरता है और एक घूमने वाले पेंच द्वारा पकड़ लिया जाता है। पेंच के घूमने से न केवल सामग्री आगे बढ़ती है बल्कि यह उसे संपीड़ित और पहले से गर्म करना भी शुरू कर देती है, जिससे बाद में पिघलने की प्रक्रिया के लिए तैयारी हो जाती है।
सामग्री को पिघलाना
जब पेंच द्वारा पदार्थ को बैरल में आगे धकेला जाता है, तो उस पर तीव्र तापन और अपरूपण प्रभाव पड़ते हैं। यह ताप बैरल के बाहरी भाग के चारों ओर लिपटी विद्युत ताप कुंडलियों से उत्पन्न होता है, जो बैरल को पदार्थ के गलनांक से अधिक सटीक तापमान तक गर्म करती हैं।
सामग्री पर अत्यधिक कतरन बल और बैरल की दीवार के बीच घर्षण बल लगता है। ये यांत्रिक ऊर्जाएँ ऊष्मा में परिवर्तित हो जाती हैं, जिससे सामग्री अंदर से पूरी तरह और समान रूप से पिघलकर एक गाढ़े तरल में बदल जाती है। इस प्रक्रिया को "प्लास्टिसाइजिंग" कहते हैं।
दबाव
पिघले हुए पदार्थ को पेंच के दबाव में तेजी से संपीड़ित किया जाता है। इस चरण का उद्देश्य पिघले हुए पदार्थ में मौजूद बुलबुले को दूर करना, उसमें मौजूद किसी भी रंगद्रव्य या योजक पदार्थ को मिलाना और यह सुनिश्चित करना है कि सांचे से गुजरने से पहले पिघले हुए पदार्थ की श्यानता, तापमान और दबाव पूरी तरह से एकसमान और स्थिर अवस्था में पहुंच जाए, जिससे उच्च गुणवत्ता वाले एक्सट्रूज़न की नींव रखी जा सके।
आकार देने
उच्च तापमान पर पूरी तरह से समरूपित पिघले हुए पदार्थ को स्क्रू द्वारा लगातार लगाए जाने वाले शक्तिशाली दबाव के तहत बैरल के सामने वाले सिरे पर लगे सांचे से गुजारा जाता है। सांचे के आंतरिक प्रवाह चैनलों को सटीक रूप से डिजाइन और पॉलिश किया गया है, और उनके छिद्रों का आकार अंतिम उत्पाद के अनुप्रस्थ काट के आकार को निर्धारित करता है।
चाहे वह गोलाकार ट्यूब हो, जटिल खोखली आकृति हो, या सपाट शीट हो, जब पिघला हुआ पदार्थ सांचे से होकर बहता है, तो वह सांचे के भीतरी छेद के आकार को सटीक रूप से प्रस्तुत करता है, जिससे अनाकार पिघले हुए पदार्थ का एक विशिष्ट आकृति में रूपांतरण पूरा हो जाता है।
शीतलन
सांचे से निकाले गए प्रोफाइल को तुरंत ठंडा करके ठोस बनाना आवश्यक है। उत्पाद के अनुसार, शीतलन विधियाँ भिन्न-भिन्न होती हैं: पाइप या प्रोफाइल को अक्सर ठंडे पानी से भरे टैंकों के माध्यम से ठंडा किया जाता है; शीट सामग्री के लिए कोल्ड रोल के एक सेट का उपयोग किया जा सकता है।
उत्पाद को शीघ्रता से आकार लेने, उसे झुकने या मुड़ने से रोकने और उसके सटीक आयामों और आकार को बनाए रखने के लिए शीतलन प्रणाली कुशल और एकसमान होनी चाहिए।
काट रहा है
एक बार जब प्रोफाइल ठंडा होकर जम जाता है, तो उसे मोल्ड के खुले भाग से एक स्थिर गति से बाहर निकालना पड़ता है, और यह कार्य एक कर्षण उपकरण द्वारा पूरा किया जाता है।
कर्षण उपकरण आमतौर पर पटरियों या रोलर्स के एक या अधिक जोड़े होते हैं, जो उत्पाद को धीरे से लेकिन मजबूती से पकड़ते हैं और एक सुचारू खींचने वाला बल प्रदान करते हैं। उत्पाद के जमाव या अत्यधिक खिंचाव को रोकने के लिए यह खींचने वाला बल स्क्रू की एक्सट्रूज़न गति के साथ पूरी तरह से सिंक्रनाइज़ होना चाहिए। अंत में, लगातार एक्सट्रूड किए गए उत्पादों को कटिंग स्टेशन पर भेजा जाता है, जहां उन्हें पूर्व निर्धारित लंबाई के अनुसार आरा ब्लेड या कटिंग मशीनों द्वारा स्वचालित रूप से काटकर अंतिम तैयार उत्पाद प्राप्त किया जाता है।
एक्सट्रूज़न मोल्डिंग में आमतौर पर कौन-कौन सी सामग्रियां उपयोग की जाती हैं?
पॉलीइथिलीन (पीई)
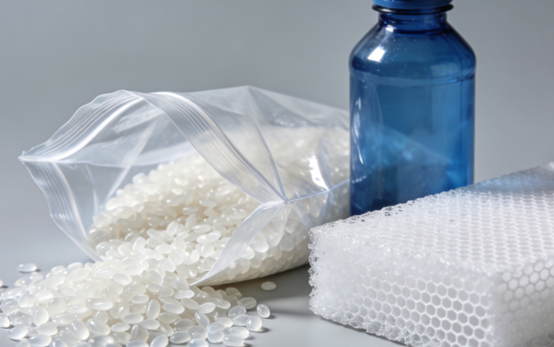
पॉलीइथिलीन सबसे अधिक उपयोग किए जाने वाले एक्सट्रूडेड प्लास्टिक में से एक है, जिसे मुख्य रूप से उच्च घनत्व पॉलीइथिलीन और निम्न घनत्व पॉलीइथिलीन में विभाजित किया गया है।
उच्च घनत्व वाले पॉलीइथिलीन में उच्च मजबूती और रासायनिक प्रतिरोधकता होती है, और इसका उपयोग अक्सर पानी की पाइप, गैस पाइप और बड़े कंटेनरों के निर्माण में किया जाता है। निम्न घनत्व वाला पॉलीइथिलीन नरम और अधिक पारदर्शी होता है, और इसका उपयोग अक्सर फिल्म, प्लास्टिक बैग और तार इन्सुलेशन परतें बनाने में किया जाता है। इसकी उत्कृष्ट तरलता और मशीनिंग स्थिरता इसे उच्च गति एक्सट्रूज़न उत्पादन के लिए अत्यधिक उपयुक्त बनाती है।
पॉलीविनाइल क्लोराइड (पीवीसी)
पॉलीविनाइल क्लोराइड एक बहुक्रियाशील पदार्थ है, और इसकी कठोरता को योजक पदार्थों के माध्यम से समायोजित किया जा सकता है।
कठोर पॉलीविनाइल क्लोराइड उच्च शक्ति और संक्षारण प्रतिरोधकता वाला होता है और निर्माण उद्योग में दरवाजों और खिड़कियों के प्रोफाइल, पाइपों और फर्शों में व्यापक रूप से उपयोग किया जाता है। नरम पॉलीविनाइल क्लोराइड लचीला होता है और अक्सर तार और केबल के आवरण, होज़ और जलरोधक झिल्लियों में उपयोग किया जाता है।
पॉलीविनाइल क्लोराइड को अपघटन और हानिकारक गैसों के उत्पादन को रोकने के लिए मशीनिंग के दौरान सटीक तापमान नियंत्रण की आवश्यकता होती है।
पॉलीप्रोपाइलीन (पीपी)
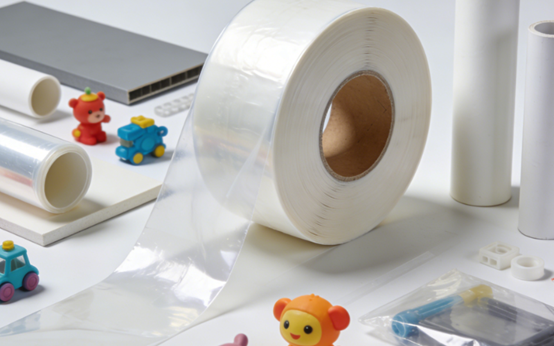
पॉलीप्रोपाइलीन में उत्कृष्ट ताप प्रतिरोध और रासायनिक स्थिरता होती है, और इसका घनत्व अपेक्षाकृत कम होता है। इसका उपयोग अक्सर खाद्य पैकेजिंग कंटेनर, ऑटोमोटिव पार्ट्स और घरेलू सामान जैसे भंडारण बॉक्स और बर्तनों के निर्माण में किया जाता है।
पॉलीप्रोपाइलीन की एक्सट्रूज़न प्रक्रिया के लिए अपेक्षाकृत उच्च गलनांक तापमान की आवश्यकता होती है, लेकिन इसकी संकुचन दर भी अपेक्षाकृत अधिक होती है। इसलिए, शीतलन और आकार देने की अवस्था के दौरान आयामी स्थिरता और विरूपण नियंत्रण पर विशेष ध्यान देना चाहिए।
पॉलीस्टीरिन (पीएस)
पॉलीस्टाइरीन को सामान्य उपयोग वाले पॉलीस्टाइरीन और उच्च प्रभाव वाले पॉलीस्टाइरीन में विभाजित किया गया है। सामान्य उपयोग वाला पॉलीस्टाइरीन पारदर्शी और अपेक्षाकृत भंगुर होता है, और इसका उपयोग अक्सर डिस्पोजेबल बर्तनों, सीडी केस और डिस्प्ले स्टैंड बनाने में किया जाता है। उच्च प्रभाव वाले पॉलीस्टाइरीन, अपनी बढ़ी हुई मजबूती के कारण, अक्सर रेफ्रिजरेटर की भीतरी परत और खिलौनों के बाहरी आवरण के रूप में उपयोग किया जाता है।
पॉलीस्टाइरीन को एक्सट्रूड करते समय, यह ध्यान रखना चाहिए कि इसकी मेल्ट स्ट्रेंथ अपेक्षाकृत कम होती है और यह मोटी दीवारों वाले या जटिल खोखले प्रोफाइल के उत्पादन के लिए उपयुक्त नहीं है।
Acrylonitrile Butadiene Styrene (एबीएस)
एबीएस रेज़िन मजबूती, कठोरता और चमकदार सतह का अनूठा संयोजन है और यह एक इंजीनियरिंग प्लास्टिक है। इसका व्यापक रूप से उपयोग ऑटोमोटिव पार्ट्स जैसे इंस्ट्रूमेंट पैनल, घरेलू उपकरणों के आवरण और लेगो ब्रिक्स में किया जाता है।
ABS को एक्सट्रूड करते समय, इसकी अत्यधिक नमी सोखने की क्षमता के कारण सुखाने की स्थितियों को सख्ती से नियंत्रित करना आवश्यक है। बची हुई नमी के कारण मशीनिंग के दौरान उत्पाद की सतह पर बुलबुले या चांदी जैसी धारियाँ बन सकती हैं, जिससे तैयार उत्पाद की गुणवत्ता प्रभावित हो सकती है।
थर्मोप्लास्टिक इलास्टोमर्स (टीपीई)
थर्मोप्लास्टिक इलास्टोमर्स में रबर की लोच और प्लास्टिक की प्रसंस्करण क्षमता होती है, और इन्हें वल्कनीकरण के बिना एक्सट्रूज़न द्वारा ढाला जा सकता है। इनका उपयोग आमतौर पर सीलिंग स्ट्रिप्स, होज़, ग्रिप्स और खेल उपकरणों में किया जाता है।
थर्मोप्लास्टिक इलास्टोमर सामग्री एक्सट्रूज़न के दौरान तापमान के प्रति संवेदनशील होती है। अत्यधिक उच्च तापमान से क्षरण हो सकता है, जबकि अत्यधिक निम्न तापमान से तरलता प्रभावित हो सकती है। इसलिए, उत्पाद के प्रदर्शन को सुनिश्चित करने के लिए एक सटीक तापमान नियंत्रण प्रणाली आवश्यक है।
एक्सट्रूज़न मोल्डिंग के क्या फायदे हैं?
उच्च दक्षता
एक्सट्रूज़न मोल्डिंग से 24 घंटे लगातार उत्पादन किया जा सकता है। कच्चे माल की आवक से लेकर अंतिम उत्पाद की कटाई तक की पूरी प्रक्रिया स्वचालित होती है, जिससे उत्पादन क्षमता अत्यंत उच्च होती है। यह विशेष रूप से लंबे आकार के प्रोफाइल, पाइप, प्लेट आदि के निर्माण के लिए उपयुक्त है। इंजेक्शन मोल्डिंग के विपरीत, इसमें बार-बार मोल्ड खोलने और बंद करने की आवश्यकता नहीं होती है। इसलिए, एक्सट्रूज़न मोल्डिंग की प्रति इकाई समय उत्पादन क्षमता अधिक होती है, जो इसे बड़े पैमाने पर मानकीकृत उत्पादों के उत्पादन के लिए उपयुक्त बनाती है।
कम उत्पादन लागत
एक्सट्रूज़न मोल्डिंग एक सतत प्रक्रिया है जिसमें उत्पादन की गति बहुत अधिक होती है, जिससे उपकरण और ऊर्जा की प्रति इकाई खपत कम हो जाती है। मोल्ड की संरचना अपेक्षाकृत सरल होती है और इंजेक्शन मोल्डिंग और अन्य प्रक्रियाओं की तुलना में मोल्ड की लागत काफी कम होती है। साथ ही, कच्चे माल का उपयोग उच्च दर पर होता है और अपशिष्ट पदार्थों को पीसकर सीधे पुनर्चक्रित और पुनः उपयोग किया जा सकता है, जिससे सामग्री की लागत और भी कम हो जाती है।
उच्च आकार लचीलापन
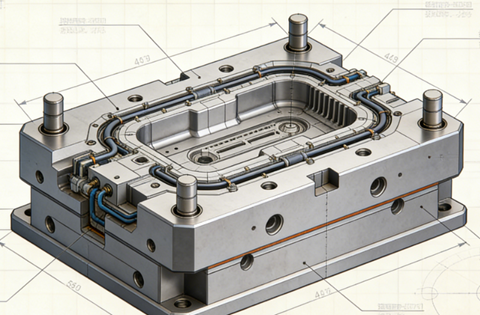
एक्सट्रूज़न मोल्डिंग द्वारा विभिन्न प्रकार के मोल्ड छिद्रों को बदलकर खोखले, बहु-गुहा और विशेष आकार के प्रोफाइल जैसे जटिल और स्थिर अनुप्रस्थ काट वाले निरंतर प्रोफाइल का उत्पादन किया जा सकता है। उत्पाद की मोटाई, चौड़ाई और आकार को केवल मोल्ड और सहायक मशीनों के अनुसार समायोजित करने की आवश्यकता होती है, जो इसे अत्यधिक लचीला बनाता है।
व्यापक सामग्री अनुकूलता
एक्सट्रूज़न मोल्डिंग का प्रयोग अधिकांश थर्मोप्लास्टिक्स के लिए किया जाता है और इसका उपयोग कुछ थर्मोसेटिंग प्लास्टिक, रबर, खाद्य कच्चे माल, धातुओं आदि के लिए भी किया जा सकता है। प्रक्रिया मापदंडों को समायोजित करके, विभिन्न रियोलॉजिकल गुणों वाली सामग्रियों को अनुकूलित किया जा सकता है।
लगातार उत्पाद गुणवत्ता
एक्सट्रूज़न मोल्डिंग द्वारा स्थिर प्रक्रिया स्थितियों में लंबाई की दिशा में अत्यधिक सुसंगत आयामों और भौतिक गुणों वाले उत्पाद तैयार किए जा सकते हैं। एक्सट्रूज़न प्रक्रिया के दौरान, पिघले हुए पदार्थ का पूरी तरह से मिश्रण, संपीड़न और समरूपीकरण होता है, जिसके परिणामस्वरूप उत्पाद की सघन आंतरिक संरचना, कोई जोड़ नहीं और विश्वसनीय प्रदर्शन प्राप्त होता है।
उच्च प्रक्रिया एकीकरण
एक्सट्रूज़न मोल्डिंग उत्पादन लाइन कई क्रमिक प्रक्रियाओं को आसानी से एकीकृत करके "वन-लाइन मोल्डिंग" हासिल कर सकती है। उदाहरण के लिए, एक्सट्रूज़न के दौरान, ऑनलाइन प्रिंटिंग, एम्बॉसिंग और लेमिनेशन एक साथ किए जा सकते हैं, या इसे सीधे डाउनस्ट्रीम फॉर्मिंग और वेल्डिंग उपकरणों से जोड़ा जा सकता है, जिससे मध्यवर्ती लिंक और द्वितीयक मशीनिंग की आवश्यकता कम हो जाती है।
सीमाएँ और चुनौतियाँ बाहर निकालना मोल्डिंग
उत्पाद आकार की सीमाएँ
एक्सट्रूज़न मोल्डिंग से मूलतः केवल स्थिर अनुप्रस्थ काट आकार वाले सतत प्रोफाइल ही बनाए जा सकते हैं। यह लंबाई की दिशा में अनुप्रस्थ काट में परिवर्तन वाले या जटिल त्रि-आयामी संरचना वाले उत्पादों का निर्माण करने में असमर्थ है। इस प्रकार के उत्पादों के लिए इंजेक्शन मोल्डिंग जैसी अन्य प्रक्रियाओं की आवश्यकता होती है।
आयामी सटीकता चुनौतियाँ
पिघली हुई अवस्था से लेकर ठंडा होने और आकार देने तक, पदार्थ में ऊष्मीय विस्तार और संकुचन होता है, और यह शीतलन की एकरूपता और कर्षण स्थिरता जैसे कई कारकों से प्रभावित होता है। उत्पाद की पूरी लंबाई में उच्च आयामी सटीकता और आकार स्थिरता बनाए रखना अत्यंत चुनौतीपूर्ण है, और प्रक्रिया नियंत्रण और मोल्ड डिजाइन के लिए आवश्यकताएँ बेहद सख्त हैं।
उच्च सामग्री आवश्यकताएँ
एक्सट्रूज़न मोल्डिंग में सामग्रियों की तापीय स्थिरता, पिघलने की शक्ति और तरलता के लिए कुछ निश्चित आवश्यकताएँ होती हैं। उदाहरण के लिए, कुछ सामग्रियाँ जो उच्च तापमान के प्रति संवेदनशील होती हैं, वे सांचे में रहते हुए ही खराब हो सकती हैं। कम पिघलने की शक्ति वाली सामग्रियाँ सांचे से निकलने के बाद अपना आकार बनाए रखने में विफल हो सकती हैं और उनके ढीले पड़ने या टूटने की संभावना रहती है।
शुरुवाती निवेश
हालांकि एक्सट्रूज़न मोल्डिंग में मोल्ड के एक सेट की लागत अपेक्षाकृत कम होती है, लेकिन एक संपूर्ण एक्सट्रूज़न उत्पादन लाइन के लिए कुल प्रारंभिक निवेश अपेक्षाकृत अधिक होता है। इसके अलावा, हर बार उत्पाद या मोल्ड बदलने पर, समय लेने वाली प्रक्रिया मापदंडों में समायोजन और सामग्री की बर्बादी की आवश्यकता होती है, जिससे छोटे पैमाने पर उत्पादन आर्थिक रूप से व्यवहार्य नहीं रह जाता है।
उच्च प्रक्रिया नियंत्रण जटिलता
एक्सट्रूज़न एक सतत गतिशील संतुलन प्रक्रिया है। तापमान, दबाव और स्क्रू गति जैसे कई पैरामीटर आपस में जुड़े होते हैं और इन्हें सटीक रूप से समन्वित करने की आवश्यकता होती है। किसी भी पैरामीटर में मामूली उतार-चढ़ाव भी अंतिम उत्पाद के आकार, स्वरूप या यांत्रिक गुणों को प्रभावित कर सकता है, जिसके लिए संचालकों के अनुभव और स्वचालित नियंत्रण प्रणाली की उच्च आवश्यकताओं की आवश्यकता होती है।
सतही गुणवत्ता
एक्सट्रूडेड उत्पादों की सतह पर फ्लो मार्क्स, लहरदार पैटर्न और असमान चमक जैसी खामियां हो सकती हैं। ये खामियां आमतौर पर मोल्ड रनर के डिजाइन, मेल्ट फ्रैक्चर, असमान शीतलन या सामग्री के अंतर्निहित गुणों से संबंधित होती हैं। उच्च गुणवत्ता वाली सतह प्राप्त करने के लिए मोल्ड की सटीक मशीनिंग और प्रक्रिया नियंत्रण अत्यंत आवश्यक है।
एक्सट्रूज़न मोल्डिंग बनाम इंजेक्शन मोल्डिंग
| पहलू | बाहर निकालना मोल्डिंग | इंजेक्शन मोल्डिंग |
| प्रक्रिया सिद्धांत | यह मशीन पिघले हुए पदार्थ को लगातार एक डाई से धकेलती है जिससे एक समान अनुप्रस्थ काट का आकार बनता है। | पिघली हुई सामग्री को एक बंद सांचे में डाला जाता है, फिर उसे ठंडा करके एक अलग भाग बनाया जाता है। |
| औजार बनाना (साँचा/डाई) | अपेक्षाकृत सरल डाई; कम लागत। | जटिल, दो भागों वाला सांचा; अधिक लागत। |
| उत्पादन क्षमता | लंबे, एकसमान उत्पादों के लिए उच्च गुणवत्ता; निरंतर संचालन। | एक जैसे पुर्जों के बड़े पैमाने पर उत्पादन के लिए उच्च क्षमता; चक्रीय संचालन। |
| सामग्री लचीलापन | यह विभिन्न प्रकार के थर्मोप्लास्टिक्स और कुछ अन्य सामग्रियों के लिए उपयुक्त है। | थर्मोप्लास्टिक्स, थर्मोसेट्स और इलास्टोमर्स की बहुत विस्तृत श्रृंखला। |
| डिजाइन लचीलापन | स्थिर अनुप्रस्थ काट तक सीमित। | उच्च गुणवत्ता; जटिल 3डी आकृतियाँ, अंडरकट और बारीक विवरण तैयार कर सकता है। |
| शुरुवाती निवेश | टूलिंग की लागत कम हो सकती है, लेकिन पूरी उत्पादन श्रृंखला की लागत काफी अधिक हो सकती है। | मोल्ड की लागत अधिक होती है, लेकिन अधिक मात्रा में उत्पादन करने पर प्रति पार्ट लागत कम हो जाती है। |
| विशिष्ट आवेदन पत्र | पाइप, खिड़की के प्रोफाइल, फिल्म, रॉड, शीट। | इलेक्ट्रॉनिक कवर, ऑटोमोबाइल पार्ट्स, खिलौने और बोतल के ढक्कन। |
एक्सट्रूज़न मशीनरी के रखरखाव के लिए सुझाव
नियमित सफाई
मशीन बंद करने या सामग्री बदलने के बाद, हॉपर, स्क्रू और बैरल को अच्छी तरह से साफ करना आवश्यक है ताकि सामग्री का अवशेष और कार्बन जमाव न हो। विशेष रूप से पीवीसी जैसी ऊष्मा-संवेदनशील सामग्रियों की मशीनिंग के बाद, तुरंत सफाई करना अनिवार्य है। मोल्ड रनर को खरोंच से बचाने के लिए विशेष तांबे के ब्रश या मुलायम उपकरण से साफ करना चाहिए। ऊष्मा अपव्यय की दक्षता सुनिश्चित करने के लिए हीटिंग कॉइल और कूलिंग फैन पर जमी धूल को भी नियमित रूप से साफ करना चाहिए।
तापमान नियंत्रण
प्रत्येक तापमान क्षेत्र में थर्मोकपल और हीटर को हर महीने कैलिब्रेट करें ताकि वास्तविक तापमान प्रदर्शित मान के अनुरूप रहे। हीटिंग कॉइल की जकड़न की जांच करें ताकि खराब संपर्क के कारण स्थानीय ओवरहीटिंग से बचा जा सके। कूलिंग वॉटर चैनल को निर्बाध रखना चाहिए। कूलिंग दक्षता पर स्केल के प्रभाव को रोकने के लिए फिल्टर को नियमित रूप से साफ करना चाहिए।
स्नेहन प्रणाली का रखरखाव
रिड्यूसर का लुब्रिकेटिंग ऑयल समय पर बदलें और प्रतिदिन ऑयल लेवल की जाँच करें। बियरिंग और गाइड रेल जैसे गतिशील भागों पर निर्धारित अंतराल पर निर्दिष्ट प्रकार का ग्रीस लगाएँ। असामान्य कंपन को रोकने के लिए बेल्ट या कपलिंग के तनाव और संरेखण की नियमित रूप से जाँच करें।
सुरक्षा जाँच
मोटर में करंट की स्थिरता की नियमित रूप से जाँच करें, विद्युत कैबिनेट में जमी धूल को साफ करें और टर्मिनल ब्लॉकों को कस दें। आपातकालीन स्टॉप बटन, सुरक्षा द्वार स्विच, ओवरलोड सुरक्षा और अन्य सुरक्षा उपकरणों की विश्वसनीयता और प्रभावशीलता की जाँच करें ताकि यह सुनिश्चित हो सके कि वे सुरक्षित उत्पादन की आवश्यकताओं को पूरा करते हैं।
मोल्ड भंडारण
मशीन बंद करने और सांचा हटाने के बाद, मशीन में बचे हुए पिघले हुए पदार्थ को तुरंत निकाल लेना चाहिए, उस पर जंग रोधी उपचार करना चाहिए और उसे सूखे और स्थिर तापमान वाले विशेष रैक में संग्रहित करना चाहिए। पुनः स्थापित करने से पहले, हीटिंग रॉड और प्रवाह चैनल की सतह की जांच कर लें ताकि यह सुनिश्चित हो सके कि उसमें कोई क्षति या जंग के धब्बे न हों।
एक्सट्रूज़न मोल्डिंग के अनुप्रयोग
निर्माण
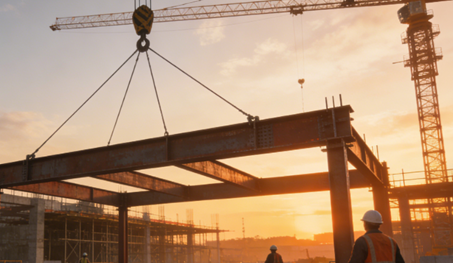
निर्माण में उपयोग होने वाले कई प्लास्टिक प्रोफाइल, जैसे कि दरवाज़े और खिड़कियों के प्रोफाइल और सजावटी लाइनें, एक्सट्रूज़न द्वारा निर्मित होते हैं। मोल्ड डिज़ाइन के माध्यम से जटिल क्रॉस-सेक्शनल संरचनाएं प्राप्त की जा सकती हैं, जो मजबूती, ऊष्मा इन्सुलेशन और सौंदर्य संबंधी आवश्यकताओं को पूरा करती हैं। एक्सट्रूज़न प्रक्रिया मल्टी-चैम्बर संरचनाओं और को-एक्सट्रूज़न तकनीक का भी समर्थन करती है, जिससे सामग्री की खपत कम होती है और समग्र प्रदर्शन में सुधार होता है।
तार और केबल
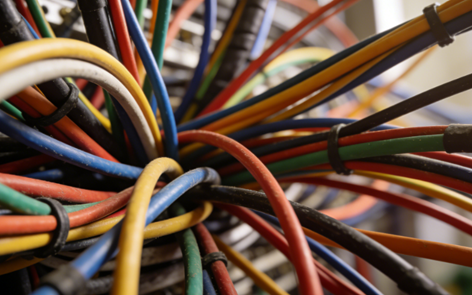
तारों और केबलों के निर्माण में, एक्सट्रूज़न मोल्डिंग का उपयोग पीवीसी, एक्सएलपीई और टीपीयू जैसी धातुओं के चालकों के चारों ओर इन्सुलेटिंग परतें या आवरण चढ़ाने के लिए किया जाता है। यह प्रक्रिया निरंतर और एकसमान कोटिंग प्राप्त कर सकती है, जिससे स्थिर विद्युत प्रदर्शन सुनिश्चित होता है। इसमें घिसाव प्रतिरोध, अग्निरोधक क्षमता और पर्यावरणीय क्षरण प्रतिरोध जैसे गुण भी होते हैं, जो इसे विद्युत, संचार और ऑटोमोटिव वायरिंग हार्नेस के क्षेत्रों में एक महत्वपूर्ण प्रक्रिया बनाते हैं।
चिकित्सा उद्योग
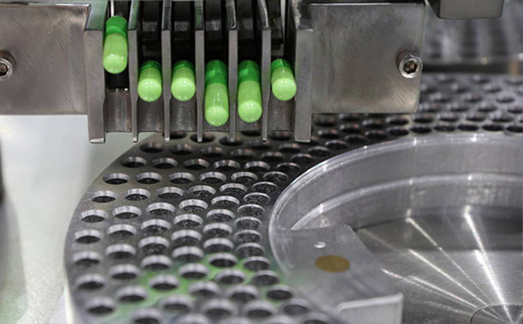
इंफ्यूजन ट्यूब और ब्रीदिंग ट्यूब जैसे डिस्पोजेबल या दीर्घकालिक चिकित्सा उपभोग्य सामग्रियों का निर्माण अक्सर एक्सट्रूज़न मोल्डिंग द्वारा किया जाता है। यह प्रक्रिया आंतरिक व्यास और दीवार की मोटाई में उच्च स्थिरता सुनिश्चित करती है, स्वच्छता और जैव अनुकूलता संबंधी सख्त आवश्यकताओं को पूरा करती है, और स्वच्छ वातावरण में निरंतर उत्पादन के लिए उपयुक्त है।
प्लास्टिक पाइप
एक्सट्रूज़न मोल्डिंग के सबसे आम अनुप्रयोगों में से एक विभिन्न प्रकार के प्लास्टिक पाइप हैं, जैसे पीवीसी और पीपी पाइप, जिनका व्यापक रूप से जल आपूर्ति और जल निकासी, गैस संचरण, कृषि सिंचाई और बिजली एवं संचार सुरक्षा में उपयोग किया जाता है। यह प्रक्रिया एकसमान दीवार मोटाई, स्थिर आयाम और उच्च उत्पादन क्षमता वाले लंबे पाइपों का निरंतर उत्पादन कर सकती है, और सूत्र समायोजन के माध्यम से दबाव प्रतिरोध, संक्षारण प्रतिरोध और वृद्धावस्था प्रतिरोध जैसी विभिन्न उपयोग आवश्यकताओं को पूरा करने में सुविधाजनक है।
नोबल'एक्सट्रूज़न मोल्डिंग सेवाएँ
NOBLE में आपका स्वागत है, सटीक एक्सट्रूज़न मोल्डिंग समाधानों के लिए आपका विश्वसनीय भागीदार। हम कच्चे प्लास्टिक रेजिन को उच्च-प्रदर्शन वाले, निरंतर प्रोफाइल में परिवर्तित करने में विशेषज्ञ हैं जो विभिन्न उद्योगों की सटीक मांगों को पूरा करते हैं।
प्रमुख क्षमताएं और ताकतें:
- विस्तृत सामग्री विशेषज्ञता: हम पीवीसी, पीई, पीपी, एबीएस, पीएस, टीपीई और इंजीनियरिंग ग्रेड सहित थर्मोप्लास्टिक्स की एक विस्तृत श्रृंखला का प्रसंस्करण करते हैं।
- कस्टम प्रोफाइल डिजाइन: हम साधारण ट्यूबों और छड़ों से लेकर बहु-कक्षीय खोखले डिजाइनों तक, जटिल कस्टम प्रोफाइल बनाने में माहिर हैं।
- पूर्ण पैमाने पर उत्पादन: हम प्रोटोटाइपिंग से लेकर छोटे पैमाने पर उत्पादन तक की परियोजनाओं का समर्थन करते हैं।
- परिशुद्धता और स्थिरता: हमारी नियंत्रित प्रक्रिया और सख्त गुणवत्ता जांच यह सुनिश्चित करती है कि आपके प्रोफाइल का प्रत्येक मीटर आयाम, मजबूती और फिनिश के लिए सटीक विशिष्टताओं को पूरा करता है।
- मूल्य संवर्धित सेवाएं: हम तैयार घटकों की डिलीवरी के लिए कटिंग, ड्रिलिंग, पंचिंग, प्रिंटिंग और असेंबली जैसी सहायक सेवाएं प्रदान करते हैं।
सामान्य प्रश्न
एक्सट्रूज़न डाई के मुख्य प्रकार क्या हैं?
पाइप/पाइप डाई खोखली नलिकाएँ बनाती है, जिसमें भीतरी व्यास बनाने के लिए मैंड्रेल का उपयोग किया जाता है। फ्लैट शीट डाई चौड़ी, पतली चादरें बनाती है जिनमें चौड़ा, चीरा जैसा खुला भाग होता है। प्रोफाइल डाई में खिड़की के फ्रेम या डेकिंग जैसी विशिष्ट आकृतियाँ बनाने के लिए जटिल खुला भाग होता है। वायर कोटिंग डाई चलती हुई तार की कोर पर सीधे इन्सुलेशन की संकेंद्रित परत लगाती है। ब्लोन फिल्म डाई एक सीधा सिलेंडर होता है जिसमें एक गोलाकार खुला भाग होता है, जिसका उपयोग प्लास्टिक फिल्म बनाने के लिए किया जाता है।
एक्सट्रूज़न डाई आमतौर पर किन सामग्रियों से बनी होती हैं?
डाई उच्च दबाव, तापमान और घर्षणकारी प्लास्टिक का सामना करने के लिए उच्च शक्ति और घिसाव-प्रतिरोधी धातुओं से बनाई जाती हैं। सामान्य उपयोग के लिए टूल स्टील, कुछ सामग्रियों के साथ संक्षारण प्रतिरोध के लिए स्टेनलेस स्टील और कठोर मिश्र धातु जैसी सामग्री आम हैं। कठोरता बढ़ाने, घर्षण कम करने और सामग्री के चिपकने से रोकने के लिए महत्वपूर्ण सतहों पर अक्सर क्रोम-प्लेटिंग या नाइट्राइडिंग की जाती है, जिससे उत्पाद की सतह चिकनी रहती है और डाई का जीवनकाल लंबा होता है।
एक्सट्रूज़न डाई के रखरखाव के लिए सामान्य तौर पर कौन-कौन सी प्रक्रियाएँ अपनाई जाती हैं?
भंडारण से पहले जंग रोधी सुरक्षात्मक कोटिंग लगाने से जंग लगने से बचाव होता है। महत्वपूर्ण सतहों पर घिसावट, खरोंच या जंग की नियमित जांच आवश्यक है। डाइज़ को शुष्क, नियंत्रित वातावरण में संग्रहित किया जाना चाहिए। उचित रखरखाव से सटीक सतहों पर खरोंच या गड्ढे पड़ने से बचाव होता है।
एक एक्सट्रूज़न डाई आमतौर पर कितने समय तक चलती है?
सामग्री, उत्पादन मात्रा, रखरखाव की गुणवत्ता और डाई की सामग्री के आधार पर जीवनकाल में काफी भिन्नता पाई जाती है। एलडीपीई या एचडीपीई जैसी अपघर्षक रेजिन को संसाधित करने वाली अच्छी तरह से रखरखाव की गई डाई कई वर्षों, यहां तक कि दशकों तक निरंतर उत्पादन में चल सकती है। लकड़ी-प्लास्टिक कंपोजिट (डब्ल्यूपीसी) या कुछ पीवीसी यौगिकों जैसी अपघर्षक सामग्रियों को संसाधित करने से जीवनकाल काफी कम हो सकता है, जिसके कारण मरम्मत या प्रतिस्थापन की आवश्यकता बहुत जल्दी पड़ सकती है।
“डाई लाइन्स” क्या होती हैं और इन्हें कैसे कम किया जा सकता है?
डाई लाइनें, मशीन की दिशा में चलने वाली, एक्सट्रूडेड उत्पाद की सतह पर मौजूद सूक्ष्म, निरंतर ऊर्ध्वाधर रेखाएं या निशान होते हैं। ये अक्सर डाई के किनारे या लैंड एरिया पर मामूली खरोंच, खामियों या जमा हुए अवशेषों के कारण बनते हैं। इन्हें कम करने के लिए, डाई की सावधानीपूर्वक सफाई और पॉलिश करना सुनिश्चित करें।







