
कस्टम सैंड कास्टिंग क्या है?
रेत ढलाई धातु ढलाई की एक सामान्य विधि है। इसकी मुख्य प्रक्रिया में धातु के पुर्जों को आकार देने के लिए रेत के सांचे का उपयोग किया जाता है। सबसे पहले, पुर्जे के आकार के अनुसार एक मॉडल बनाया जाता है, फिर उसे रेत के डिब्बे में रखा जाता है, उसमें ढलाई वाली रेत भरी जाती है और उसे अच्छी तरह दबाया जाता है। इसके बाद, सांचे से पिघली हुई धातु को निकालकर उसमें भराई की जाती है। धातु के ठंडा होकर जम जाने के बाद, सांचे को तोड़कर ढलाई की गई धातु को निकाल लिया जाता है।
रेत ढलाई विभिन्न धातु सामग्रियों के लिए उपयुक्त है और अपेक्षाकृत कम लागत पर जटिल आकार और बड़े पुर्जे बना सकती है। हालांकि, इसकी सतह की खुरदरापन और परिशुद्धता अपेक्षाकृत कम होती है। इसका उपयोग अक्सर इंजन ब्लॉक और पाइप फिटिंग जैसे औद्योगिक घटकों के निर्माण में किया जाता है।
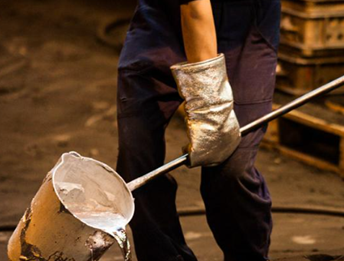
कस्टम सैंड कास्टिंग कैसे काम करती है?
नमूना बनाना
रेत ढलाई की प्रक्रिया में सबसे पहले अंतिम भाग का सटीक सांचा बनाया जाता है, जो आमतौर पर लकड़ी, धातु या प्लास्टिक से बना होता है। सांचे से आसानी से निकालने के लिए इस सांचे में एक झुकाव कोण शामिल होता है और जमने के दौरान धातु के सिकुड़ने का भी ध्यान रखा जाता है।
आंतरिक गुहाओं वाली ढलाई के लिए, संबंधित कोर मोल्ड भी तैयार किए जाने चाहिए। पैटर्न की सटीकता सीधे तौर पर अंतिम ढलाई की आयामी और संरचनात्मक गुणवत्ता निर्धारित करती है।
ढलाई
सांचे में ढलाई करके एक सांचे का उपयोग करके रेत में एक गड्ढा बनाया जाता है। सांचे को एक आधार प्लेट पर स्थिर किया जाता है, जिसे एक फ्लास्क में बंद किया जाता है और सांचे में ढलाई वाली रेत से भरा जाता है - यह सिलिका रेत और बाइंडर का मिश्रण होता है जो संकुचित होने पर मजबूती और पारगम्यता प्रदान करता है। रेत को हाथ या मशीन द्वारा समान रूप से दबाया जाता है। सांचे को हटाने के बाद, परिणामी गड्ढा उसके आकार का हो जाता है और उसमें पिघली हुई धातु भरी जाती है।
कोर मेकिंग
जटिल आंतरिक ढलाई गुहाओं के निर्माण के लिए रेत के कोर व्यक्तिगत रूप से कोर बॉक्स में तैयार किए जाते हैं। इन कोर को पकाने या सख्त करने की प्रक्रिया से गुज़ारा जाता है ताकि वे मुख्य रेत के सांचे से भी अधिक मजबूत हो सकें और पिघली हुई धातु के क्षरण को बिना टूटे सहन कर सकें। अंत में, सख्त किए गए कोर को रेत के सांचे की गुहा में सटीक रूप से स्थापित किया जाता है।
बॉक्स असेंबली
बॉक्स असेंबली में ऊपरी और निचले रेत के सांचों को कोर के साथ मिलाकर एक पूर्ण कास्टिंग मोल्ड तैयार किया जाता है। रेत के बक्सों का सटीक संरेखण गलत संरेखण को रोकता है, जबकि कोर की सुरक्षित स्थिति सटीक आंतरिक संरचना सुनिश्चित करती है।
एक बार बंद हो जाने पर, सांचा एक एकीकृत गुहा बनाता है जिसमें ढलाई की बाहरी आकृति और आंतरिक विशेषताएं दोनों समाहित होती हैं। अंतिम चरण में, पिघली हुई धातु के रिसाव या धातु-स्थैतिक दबाव के कारण ढलाई के दौरान सांचे के टूटने से बचाने के लिए रेत के डिब्बों को मजबूती से एक साथ बांध दिया जाता है।
पिघलती और डालने का कार्य
धातु गलाने की प्रक्रिया में ठोस धातु कच्चे माल को भट्टी में उनके गलनांक से अधिक तापमान पर गर्म करके उन्हें तरल अवस्था में परिवर्तित किया जाता है। गलाने की प्रक्रिया के दौरान, पिघली हुई धातु की गुणवत्ता सुनिश्चित करने के लिए उस पर आवश्यक उपचार किए जाते हैं, जैसे कि स्लैग हटाना और रासायनिक संरचना का समायोजन करना।
जब पिघली हुई धातु अपेक्षित तापमान और संरचना तक पहुँच जाए, तो एक पोरिंग लैडल का उपयोग करके इसे बंद मोल्ड गेट कप में लगातार और सुचारू रूप से तब तक डालें जब तक कि पिघली हुई धातु पूरी कैविटी को भर न दे और वेंट होल से बाहर न बहने लगे। ढलाई की गुणवत्ता के लिए डालने का तापमान और गति अत्यंत महत्वपूर्ण हैं।
हिला दो और सफाई
धातु डालने के बाद, सांचे को पूरी तरह ठंडा होने देना चाहिए ताकि धातु जम जाए। कमरे के तापमान के करीब पहुंचने पर, कंपन, खटखटाने या पानी से हिलाकर सांचे को तोड़ा जाता है और ढलाई को बाहर निकाला जाता है। फिर ढलाई की सतह से रेत हटाकर, गेटिंग सिस्टम से अतिरिक्त धातु को पीसकर और आंतरिक रेत के कणों को निकालकर अंतिम सांचा तैयार किया जाता है।
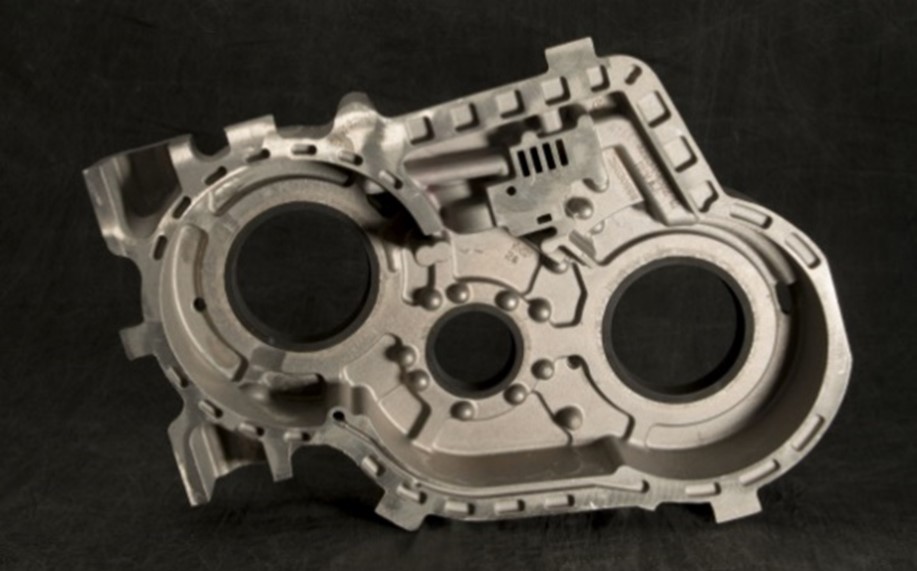
कस्टम सैंड कास्टिंग में प्रयुक्त सामग्री
कास्ट आयरन
रेत ढलाई प्रक्रियाओं में ढलवा लोहा सबसे व्यापक रूप से उपयोग किया जाने वाला पदार्थ है, जिनमें से धूसर ढलवा लोहा विशेष रूप से आम है। इस प्रकार के पदार्थ में उत्कृष्ट ढलाई तरलता, कम संकुचन दर, साथ ही उत्कृष्ट घिसाव प्रतिरोध और आघात अवशोषण की विशेषताएं होती हैं।
- पेशेवरों:
दोष प्रतिरोध
कम लागत
आसान पिघलाने की क्षमता
- आवेदनs: इंजन ब्लॉक, ब्रेक डिस्क, मशीन टूल बेस
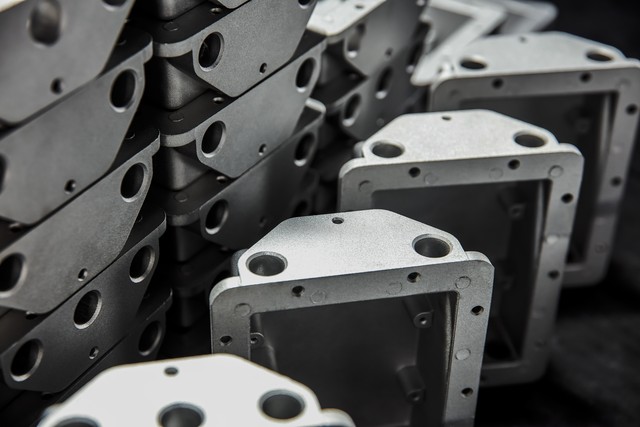
कच्चा इस्पात
ढलाई इस्पात से बनी रेत की ढलाई को उच्च शक्ति और कठोरता प्राप्त होती है, जिससे वे अधिक भार और झटकों को सहन कर सकती हैं। इसका गलनांक ढलाई लोहे की तुलना में अधिक होता है, और ढलाई प्रक्रियाओं के लिए आवश्यकताएँ भी अधिक सख्त होती हैं।
ढलाई किए गए इस्पात के पुर्जों में अपेक्षाकृत अधिक संकुचन दर होती है और वे संकुचन गुहाओं और आंतरिक तनाव के प्रति अधिक संवेदनशील होते हैं, जिनकी भरपाई उचित डिजाइन और प्रक्रिया के माध्यम से की जानी चाहिए।
- आवेदनs: इंजन ब्लॉक, ब्रेक डिस्क, मशीन टूल बेस और बड़े प्रेशर वेसल के खोल
एल्यूमिनियम मिश्र
कम घनत्व, उच्च विशिष्ट सामर्थ्य और अच्छे संक्षारण प्रतिरोध के कारण एल्युमीनियम मिश्र धातु को रेत ढलाई में अत्यधिक पसंद किया जाता है। पिघली हुई अवस्था में इनमें अच्छी तरलता होती है और इनसे जटिल आकृतियों और पतली दीवारों वाली हल्की ढलाई की जा सकती है। एल्युमीनियम मिश्र धातु की ढलाई में उत्कृष्ट यांत्रिक प्रसंस्करण क्षमता और ऊष्मीय चालकता भी होती है।
- पेशेवरों: उत्कृष्ट संक्षारण प्रतिरोध, उच्च विशिष्ट सामर्थ्य और अच्छी तरलता
- आवेदनs: ऑटोमोबाइल इंजनों के पिस्टन और सिलेंडर हेड, विमान के संरचनात्मक घटक, विभिन्न इलेक्ट्रॉनिक उपकरणों के ऊष्मा अपव्यय आवरण और दैनिक जीवन में उपयोग होने वाले हार्डवेयर के पुर्जे
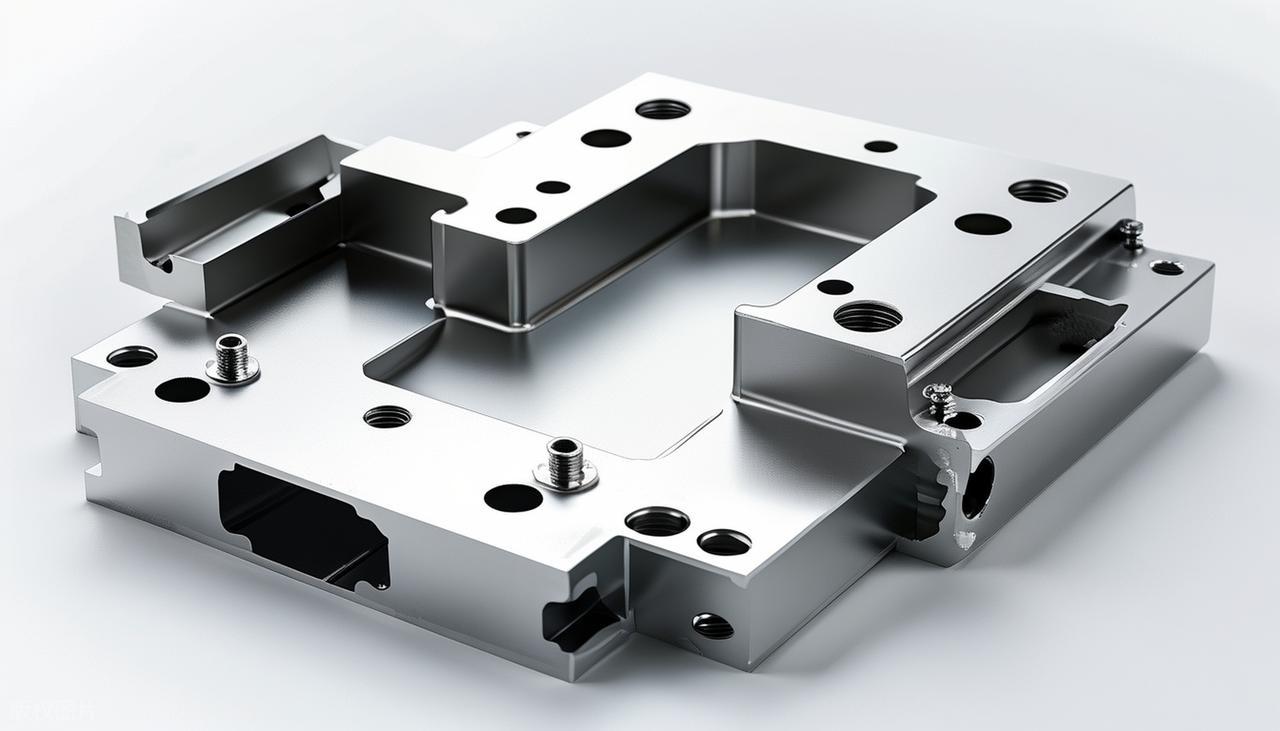
ताँबा मिश्रित धातु
तांबे की मिश्र धातुएँ, जिनमें मुख्य रूप से कांस्य और पीतल शामिल हैं, मुख्य रूप से रेत ढलाई में उन पुर्जों के निर्माण के लिए उपयोग की जाती हैं जिनमें घिसाव प्रतिरोध, संक्षारण प्रतिरोध या अच्छी विद्युत एवं ऊष्मीय चालकता की आवश्यकता होती है। कांस्य में उत्कृष्ट घिसाव प्रतिरोध और रासायनिक स्थिरता होती है, और इसका उपयोग अक्सर गियर, बियरिंग, समुद्री स्क्रू पंप और वाल्व घटकों के निर्माण में किया जाता है।
- पेशेवरों: अच्छे यांत्रिक गुण, विद्युत चालकता और सुंदर रंग।
- आवेदनs: पानी के पाइप फिटिंग, संगीत वाद्ययंत्र, सजावटी कलाकृतियाँ और विभिन्न प्रकार के विद्युत कनेक्टरों की ढलाई करना।
रेत ढलाई प्रक्रिया के प्रकार
ग्रीन सैंड कास्टिंग
ग्रीन सैंड कास्टिंग सबसे आम और किफायती सैंड कास्टिंग विधि है। इसकी विशेषता यह है कि इसमें नम, बिना पकी रेत के सांचे का उपयोग करके सीधे रेत डाली जाती है। मोल्डिंग रेत का मुख्य बंधन कारक बेंटोनाइट है, और इसकी चिपचिपाहट नमी से सक्रिय होती है।
- पेशेवरों: इसमें उच्च उत्पादन क्षमता है और यह मशीनीकृत असेंबली लाइन संचालन के लिए उपयुक्त है।
- विपक्ष: गीली रेत के सांचों की मजबूती अपेक्षाकृत कम होती है, और नमी आसानी से ढलाई में छिद्रता जैसे दोष उत्पन्न कर सकती है।
फोम कास्टिंग खो दिया
लॉस्ट फोम कास्टिंग एक अपेक्षाकृत उन्नत रेत ढलाई प्रक्रिया है, और इसका मॉडल फोम प्लास्टिक से बना होता है। ढलाई के दौरान, फोम मॉडल को बिना किसी बाइंडर के सूखी रेत में दबा दिया जाता है, और फिर सीधे मॉडल में उच्च तापमान वाली पिघली हुई धातु डाली जाती है। पिघली हुई धातु के संपर्क में आते ही फोम मॉडल तुरंत वाष्पीकृत होकर गायब हो जाता है, और पिघली हुई धातु उसकी जगह लेकर मॉडल के क्षेत्र को भर देती है, जिससे अंततः एक ढलाई तैयार हो जाती है।
- पेशेवरों: इसमें मोल्ड उठाने की आवश्यकता नहीं होती, कोई विभाजन सतह नहीं होती, और अत्यंत जटिल आकृतियों वाली ढलाई का निर्माण किया जा सकता है।
- विपक्ष: फोम मॉडल की उत्पादन लागत अपेक्षाकृत अधिक होती है।
स्व-कठोरता रेत ढलाई
स्व-कठोर होने वाली रेत से बने सांचे को ढलाई के बाद पकाने की आवश्यकता नहीं होती है और यह कमरे के तापमान पर रासायनिक प्रतिक्रियाओं के माध्यम से स्वयं ही कठोर होकर आवश्यक मजबूती प्राप्त कर लेता है।
सामान्य सामग्रियों में सोडियम सिलिकेट, रेत और रेज़िन से बनी स्वतः कठोर होने वाली रेत शामिल हैं। गीली मोल्डिंग रेत की तुलना में स्वतः कठोर होने वाली रेत के मोल्ड बेहतर सटीकता और मजबूती प्रदान करते हैं, जिससे वे मध्यम और बड़े आकार की ढलाई के एकल-टुकड़ा या छोटे बैच उत्पादन के लिए अधिक उपयुक्त होते हैं।
कस्टम सैंड कास्टिंग के लाभ
कम सामग्री लागत
रेत के सांचे बनाने के लिए आवश्यक मुख्य कच्चा माल सिलिका रेत है, जो प्रकृति में प्रचुर मात्रा में पाई जाती है और सस्ती भी है। मिट्टी और राल जैसे चिपकने वाले पदार्थ भी अपेक्षाकृत कम लागत वाले होते हैं।
रेत ढलाई विधि में सांचे बनाने की लागत धातु या विशेष सिरेमिक सांचों की आवश्यकता वाली अन्य ढलाई विधियों की तुलना में काफी कम होती है। यह विशेष रूप से बड़े आकार की ढलाई के एकल-टुकड़ा या छोटे बैच उत्पादन के लिए उपयुक्त है और सांचे की उच्च लागत के बावजूद इसकी आर्थिक दक्षता कम नहीं होती।
अत्यधिक लचीली उत्पादन प्रक्रिया
रेत ढलाई में ढलाई के आकार, वजन और जटिलता की कोई सीमा नहीं होती। इससे न केवल कुछ ग्राम वजन वाले छोटे पुर्जे बनाए जा सकते हैं, बल्कि सैकड़ों टन वजन वाले बड़े मशीन टूल बेस या विशाल समुद्री प्रोपेलर भी निर्मित किए जा सकते हैं।
ढलाई के बाद, रेत का सांचा क्षतिग्रस्त हो जाता है, और गहरे गड्ढों, धंसे हुए हिस्सों और अन्य ऐसी विशेषताओं वाली ढलाईयों को, जिन्हें अन्य विधियों से बनाना मुश्किल होता है, इस जटिल रेत के सांचे से निकाला जा सकता है। यह लचीलापन कई स्थायी सांचे वाली ढलाई विधियों में बेजोड़ है।
व्यापक धातु अनुकूलता
रेत ढलाई विधि में ढाले जाने वाली धातुओं के प्रकार पर लगभग कोई प्रतिबंध नहीं है। कम गलनांक वाले एल्युमीनियम मिश्रधातुओं और तांबे के मिश्रधातुओं से लेकर उच्च गलनांक वाले ढलवा लोहा, ढलवा इस्पात और यहां तक कि निकल-आधारित और कोबाल्ट-आधारित जैसे उच्च तापमान वाले मिश्रधातुओं तक, सभी को रेत ढलाई द्वारा ढाला जा सकता है।
मोल्डिंग रेत में स्वयं ही अत्यधिक उच्च दुर्दम्यता होती है और यह बिना पिघले अधिकांश धातु पिघलने के उच्च तापमान को सहन कर सकती है, जो विभिन्न गुणों और उपयोगों वाले धातु घटकों के उत्पादन के लिए एक सार्वभौमिक मंच प्रदान करती है।
रैपिड मोल्ड निर्माण
लकड़ी या प्लास्टिक के सांचों के निर्माण और प्रसंस्करण के लिए रेत ढलाई विधि बहुत तेज़ है। डिज़ाइन में संशोधन की आवश्यकता होने पर, रेत ढलाई में केवल मॉडल में संशोधन करना होता है, धातु के सांचों की तरह समय लेने वाली और श्रमसाध्य यांत्रिक प्रक्रियाओं की आवश्यकता नहीं होती है।
मोल्ड के निर्माण से उत्पाद डिजाइन से लेकर सफल परीक्षण उत्पादन तक का चक्र काफी छोटा हो जाता है, विकास चरण के दौरान लागत और जोखिम कम हो जाते हैं, और परीक्षण उत्पादन या छोटे बैच के उत्पादन के लिए यह अत्यधिक किफायती और कुशल है।
असीमित आकार सीमा
रेत ढलाई की एक प्रमुख विशेषता विभिन्न आकारों में ढलाई करने की क्षमता है। रेत के सांचे ब्लॉक के रूप में बनाए जाते हैं और फिर उन्हें जोड़ा जाता है। सैद्धांतिक रूप से, पर्याप्त बड़े रेत के डिब्बे बनाकर किसी भी आकार के पुर्जे ढाले जा सकते हैं।
वास्तविक उद्योग में, सबसे बड़े और भारी ढलाई वाले ढांचे, जैसे कि बड़े इंजन ब्लॉक और बड़े मशीन टूल बेड, लगभग सभी रेत ढलाई विधि से ही बनाए जाते हैं। अन्य ढलाई विधियों से इतने विशाल आकार प्राप्त करना बहुत कठिन है।
कस्टम सैंड कास्टिंग के नुकसान
खराब आयामी सटीकता
रेत के सांचे दानेदार रेत के कणों को आपस में जोड़कर बनाए जाते हैं। इनकी भीतरी दीवारें धातु के सांचों की तुलना में स्वाभाविक रूप से चिकनी नहीं होतीं, जिसके कारण ढलाई की सतह अपेक्षाकृत खुरदरी होती है। आमतौर पर, इसे सुधारने के लिए बाद में यांत्रिक प्रक्रिया की आवश्यकता होती है।
सांचे से धातु निकालने और बॉक्स बंद करने जैसी प्रक्रियाओं के दौरान, रेत के सांचे में मामूली विकृति या क्षति हो सकती है। उच्च तापमान पर पिघली धातु की रगड़ के साथ मिलकर, यह ढलाई में आयामी विचलन और बर्र जैसे सतही दोष उत्पन्न कर सकता है।
कठोर कार्य वातावरण
रेत ढलाई उत्पादन प्रक्रिया के दौरान, विशेष रूप से रेत मिश्रण, सांचे में ढालने और झाड़ने के चरणों में, भारी मात्रा में धूल उत्पन्न होती है। साथ ही, धातुओं को पिघलाने, गर्म ढलाई सांचों और बंधनकारी पदार्थों के अपघटन से हानिकारक गैसें और धुआं उत्पन्न होता है।
कार्यशालाओं में काम करने वाले श्रमिकों के स्वास्थ्य के लिए धूल और हानिकारक गैसें खतरा पैदा करती हैं, और उद्यमों को सख्त पर्यावरण संरक्षण नियमों का पालन करने के लिए वेंटिलेशन, धूल हटाने और अपशिष्ट गैस उपचार में बड़ी मात्रा में लागत का निवेश करने की आवश्यकता होती है।
जटिल और कौशल-निर्भर
रेत ढलाई में सांचा बनाने, सांचे में ढालने, पिघलाने, डालने और सफाई करने जैसी कई प्रक्रियाएं शामिल होती हैं। प्रत्येक चरण में मापदंडों का नियंत्रण अंतिम ढलाई की गुणवत्ता को प्रभावित करता है।
रेत ढलाई प्रक्रिया कुशल श्रमिकों के अनुभव और विवेक पर अत्यधिक निर्भर करती है, जैसे कि ढलाई के तापमान और गति का चयन। मानवीय कारकों में उतार-चढ़ाव से उत्पाद की गुणवत्ता अस्थिर हो सकती है, और कुशल श्रमिकों की मांग से प्रबंधन लागत भी बढ़ जाती है।
सटीक सैंड कास्टिंग सेवाएं: अपनी परियोजना को शक्ति प्रदान करें
उच्च गुणवत्ता वाले सैंड कास्टिंग समाधानों के लिए आपके विश्वसनीय भागीदार, नोबल में आपका स्वागत है। हम अपनी उन्नत सैंड कास्टिंग क्षमताओं के माध्यम से आपके डिज़ाइनों को टिकाऊ और जटिल धातु घटकों में परिवर्तित करने में विशेषज्ञ हैं। प्रोटोटाइपिंग से लेकर बड़े पैमाने पर उत्पादन तक, हम आपकी सबसे कठिन आवश्यकताओं को पूरा करने के लिए विश्वसनीयता, विशेषज्ञता और क्षमता प्रदान करते हैं।
हमारे साथ भागीदार क्यों?
- सिद्ध गुणवत्ता और विश्वसनीयता: कच्चे माल के निरीक्षण से लेकर अंतिम आयामी जांच तक, हमारी कठोर गुणवत्ता नियंत्रण प्रणाली यह सुनिश्चित करती है कि प्रत्येक ढलाई आपकी विशिष्टताओं को पूरा करती है।
- तकनीकी सहयोग: हमारी इंजीनियरिंग टीम विनिर्माण क्षमता को बेहतर बनाने, प्रदर्शन को बढ़ाने और कुल लागत को कम करने के लिए आपके साथ मिलकर काम करती है।
- प्रतिस्पर्धी लीड टाइम: हम कुशल उत्पादन योजना और मजबूत प्रक्रियाओं का लाभ उठाकर आपके घटकों को हर बार समय पर वितरित करते हैं।
आइए, हम आपके अगले प्रोजेक्ट की नींव बनें। अपनी आवश्यकताओं पर चर्चा करने और विस्तृत कोटेशन प्राप्त करने के लिए आज ही हमसे संपर्क करें।
अक्सर पूछे जाने वाले प्रश्न
सैंड कास्टिंग क्या है और यह कैसे काम करती है?
रेत ढलाई एक बहुमुखी धातु ढलाई प्रक्रिया है जिसमें पिघली हुई धातु को डिस्पोजेबल रेत के सांचे में डालकर एक भाग बनाया जाता है। इस प्रक्रिया में एक सांचे (भाग की प्रतिकृति) से रेत का सांचा बनाना, उसमें पिघली हुई धातु भरना, उसे ठंडा होकर जमने देना और फिर तैयार ढलाई को निकालने के लिए रेत के सांचे को तोड़ना शामिल है।
रेत ढलाई में किन सामग्रियों का उपयोग किया जा सकता है?
सैंड कास्टिंग सेवाएं लौह और अलौह धातुओं की एक विस्तृत श्रृंखला को सपोर्ट करती हैं। सामान्य विकल्पों में ग्रे आयरन, डक्टाइल आयरन, कार्बन स्टील, स्टेनलेस स्टील, एल्युमीनियम मिश्र धातु और तांबे की मिश्र धातु (जैसे कांस्य और पीतल) शामिल हैं। चयन आवश्यक यांत्रिक गुणों, जैसे कि मजबूती, घिसाव प्रतिरोध या संक्षारण प्रतिरोध पर निर्भर करता है।
रेत की ढलाई के लिए सामान्य आकार और वजन की सीमा क्या है?
रेत ढलाई विधि से आकार की विशाल श्रृंखला में पुर्जे बनाने की अनूठी क्षमता है। पुर्जों का वजन कुछ औंस (100+ ग्राम) से लेकर 100 टन से अधिक तक हो सकता है, जो इसे छोटे बाड़ों से लेकर विशाल मशीन बेस, पंप हाउसिंग और औद्योगिक उपकरणों तक हर चीज के लिए आदर्श बनाता है।
रेत ढलाई प्रक्रिया की सीमाएँ क्या हैं?
रेत ढलाई अत्यधिक बहुमुखी होने के बावजूद, इसकी कुछ सीमाएँ हैं। इससे बनने वाले पुर्जों की सतह आमतौर पर निवेश ढलाई या डाई ढलाई से बने पुर्जों की तुलना में खुरदरी होती है और सामान्यतः उनकी आयामी सटीकता कम होती है।
सैंड कास्टिंग सेवाओं को चुनने के क्या फायदे हैं?
रेत ढलाई के प्रमुख लाभों में अन्य विधियों की तुलना में इसकी कम उपकरण लागत, बहुत बड़े और भारी घटकों के उत्पादन की क्षमता और जटिल ज्यामितियों के लिए असाधारण डिजाइन लचीलापन शामिल हैं।






