
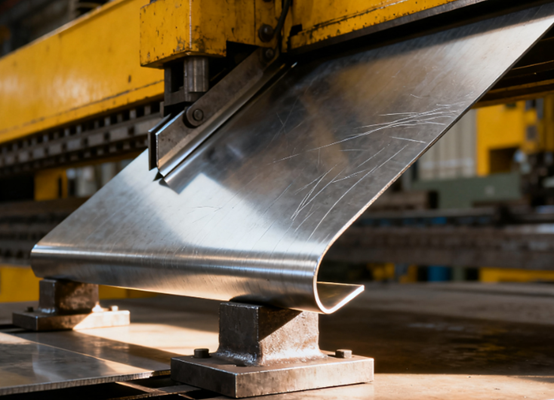
क्या है Sगरम Mऔर अन्य Bअंत प्रक्रिया?
शीट मेटल बेंडिंग एक धातु यंत्रीकरण तकनीक है जिसमें मुख्य रूप से एक बेंडिंग मशीन का उपयोग करके धातु की चादरों पर दबाव डाला जाता है, जिससे उनमें विशिष्ट स्थानों पर प्लास्टिक विरूपण होता है, और इस प्रकार पूर्वनिर्धारित कोणों और आकृतियों वाले पुर्जे प्राप्त होते हैं।
शीट मेटल को मोड़ने की प्रक्रिया में आमतौर पर मोल्ड का उपयोग होता है, जिसमें एक ऊपरी डाई (पंच) और एक निचली डाई (वी-आकार का खांचा) शामिल होती है। दबाव डालकर शीट मेटल को निचली डाई के छेद में धकेला जाता है, जिससे मोड़ बनता है। बेंडिंग तकनीक का उपयोग बक्से, ब्रैकेट और कैबिनेट जैसे विभिन्न धातु संरचनात्मक घटकों के निर्माण में व्यापक रूप से किया जाता है। यह उच्च दक्षता, उच्च परिशुद्धता और मजबूत अनुकूलन क्षमता की विशेषता रखती है और शीट मेटल मशीनिंग में एक महत्वपूर्ण चरण है।
शीट मेटल बेंडिंग प्रक्रिया कैसे काम करती है?
शीट मेटल बेंडिंग प्रक्रिया का मूल सिद्धांत यह है कि पूर्व निर्धारित स्थान पर धातु की शीटों पर बाहरी बल लगाकर प्लास्टिक विरूपण किया जाता है, जिससे विशिष्ट कोण और आकार बनते हैं। यह प्रक्रिया मुख्य रूप से बेंडिंग मशीनों और विशेष सांचों पर निर्भर करती है।
शीट मेटल बेंडिंग में प्रयुक्त धातु सामग्री
कोल्ड-रोल्ड स्टील प्लेट
कोल्ड-रोल्ड स्टील प्लेटें कार्बन स्टील की प्लेटें होती हैं जिन्हें कमरे के तापमान पर रोल किया जाता है। कोल्ड-रोल्ड स्टील प्लेटों में उत्कृष्ट मजबूती और मशीनिंग की सुविधा होती है, इसलिए ये सटीक बेंडिंग, स्टैम्पिंग और वेल्डिंग के लिए अत्यधिक उपयुक्त होती हैं।
कोल्ड-रोल्ड स्टील की प्लेटों को आमतौर पर जंग हटाने जैसे पूर्व-उपचार की आवश्यकता नहीं होती है और इन्हें सीधे इलेक्ट्रोप्लेटेड या पेंट किया जा सकता है।
स्टेनलेस स्टील
स्टेनलेस स्टील अपनी उत्कृष्ट संक्षारण प्रतिरोधकता के लिए प्रसिद्ध है क्योंकि इसमें मौजूद क्रोमियम तत्व इसकी सतह पर क्रोमियम ऑक्साइड की एक घनी निष्क्रिय फिल्म बना सकता है।
304 स्टेनलेस स्टील का समग्र प्रदर्शन उत्कृष्ट है और यह विभिन्न वातावरणों के लिए उपयुक्त है। मोलिब्डेनम के मिश्रण के कारण 316 स्टेनलेस स्टील में क्लोराइड संक्षारण के प्रति अधिक प्रतिरोधक क्षमता होती है।
| 304L | वेल्डिंग के लिए उपयुक्त; जंगरोधी क्षमता अच्छी है |
| 321 | इसमें टाइटेनियम होता है; जंग रोधी क्षमता अच्छी है। |
| 301 | अपेक्षाकृत उच्च कठोरता; अच्छी मजबूती |
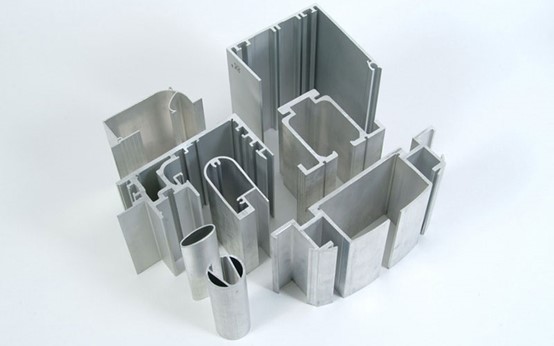
एल्युमीनियम
एल्युमीनियम एक हल्की धातु है जिसका घनत्व स्टील के घनत्व का लगभग एक तिहाई होता है, जो उन अनुप्रयोगों में महत्वपूर्ण है जहां वजन कम करने की आवश्यकता होती है।
एल्युमीनियम में जंग प्रतिरोधक क्षमता अच्छी होती है और इसकी तापीय और विद्युत चालकता उत्कृष्ट होती है। इसके अलावा, एल्युमीनियम में उत्कृष्ट प्लास्टिसिटी होती है और इसे आसानी से मोड़ा और खींचा जा सकता है।
गैल्वेनाइज्ड स्टील शीट
गैल्वनाइज्ड स्टील शीट, कोल्ड-रोल्ड या हॉट-रोल्ड स्टील शीट की सतह पर जस्ता की एक परत चढ़ाकर बनाई जाती हैं, जिसका उद्देश्य जस्ता की परत के माध्यम से आंतरिक स्टील को सुरक्षा प्रदान करना और स्टील शीट को जंग लगने से प्रभावी ढंग से रोकना है।
- इलेक्ट्रो-गैल्वनाइज्ड स्टील: इसकी सतह चिकनी और एकसमान है, जिससे यह छिड़काव के लिए अधिक उपयुक्त है।
- हॉट-डिप गैल्वनाइज्ड स्टील: जस्ता की परत अपेक्षाकृत मोटी होती है और इसमें जंग प्रतिरोधक क्षमता काफी मजबूत होती है, लेकिन इसकी सतह पर जस्ता के धब्बे दिखाई देते हैं।
पीतल
पीतल तांबा-जिंक का मिश्र धातु है। इसका रंग सुनहरा पीला होता है और इसे अक्सर सजावटी वस्तुओं में उपयोग किया जाता है। अपनी सुंदरता के अलावा, पीतल में उत्कृष्ट विद्युत चालकता, तापीय चालकता और असाधारण जीवाणुरोधी गुण भी होते हैं।
मशीनिंग के संदर्भ में, पीतल नरम होता है और इसमें उत्कृष्ट लचीलापन होता है, जो इसे जटिल स्टैम्पिंग और फोर्जिंग कार्यों के लिए अत्यधिक उपयुक्त बनाता है।
गर्म लुढ़की हुई स्टील प्लेट
हॉट-रोल्ड स्टील प्लेटें कार्बन स्टील की प्लेटें होती हैं जिन्हें उच्च तापमान पर रोल किया जाता है। कोल्ड-रोल्ड प्लेटों की तुलना में, इनकी सतह पर ऑक्साइड की परत होती है, ये अपेक्षाकृत खुरदरी होती हैं, और इनकी आयामी सटीकता भी थोड़ी कम होती है।
हॉट-रोल्ड स्टील प्लेटों का लाभ उनकी अपेक्षाकृत कम कीमत में निहित है, और वे मोटी शीट सामग्री और उच्च संरचनात्मक शक्ति प्रदान कर सकती हैं।
शीट मेटल बेंडिंग प्रक्रियाओं के प्रकार
मोड़ना झुकना
फोल्डिंग बेंडिंग, वर्कपीस के किनारे के साथ बीम को ऊपर या नीचे की ओर मोड़कर प्राप्त की जाती है, और इसका उपयोग अक्सर बॉक्स-प्रकार और शेल-प्रकार के भागों के लिए किया जाता है।
पेशेवरों:
- बिना सांचे के निशान के मुड़ना: सतह की कोटिंग या सजावटी परत को नुकसान नहीं पहुंचाता है।
- उच्च परिशुद्धता और अच्छी पुनरावृत्ति क्षमता।
- बड़े आकार की प्लेटों के लिए उपयुक्त: विशेषकर एल्युमीनियम की प्लेटें, पतली स्टेनलेस स्टील की प्लेटें आदि।
विपक्ष:
- कम क्षमता: मध्यम और छोटे स्तर के उत्पादन के लिए उपयुक्त।
- जटिल संरचना: फोल्डिंग मैकेनिज्म के रखरखाव की लागत अधिक होती है।
- मोटी प्लेटों की मशीनिंग के लिए उपयुक्त नहीं है।
रोल झुकने
रोल बेंडिंग एक ऐसी प्रक्रिया है जिसमें तीन-रोल या मल्टी-रोल प्लेट बेंडिंग मशीन का उपयोग करके शीट मेटल को कई बार मोड़कर धीरे-धीरे चापाकार, बेलनाकार या शंक्वाकार भागों में ढाला जाता है।
पेशेवरों:
- बड़े वक्रता वाले मोड़ों के लिए उपयुक्त: यह लगातार बड़े त्रिज्या वाले या पूरी तरह से गोलाकार भाग बना सकता है।
- एकसमान विरूपण: एक बार झुकने से उत्पन्न होने वाले तनाव के संकेंद्रण से बचें।
- यह मोटी प्लेटों और बड़े आकार के पुर्जों की मशीनिंग कर सकता है।
विपक्ष:
- कोण नियंत्रण कठिन है: रोलर की दूरी को कई बार समायोजित करने की आवश्यकता होती है।
- छोटे घुमाव या न्यून कोण बनाना आसान नहीं होता है।
- उच्च उपकरण निवेश लागत.
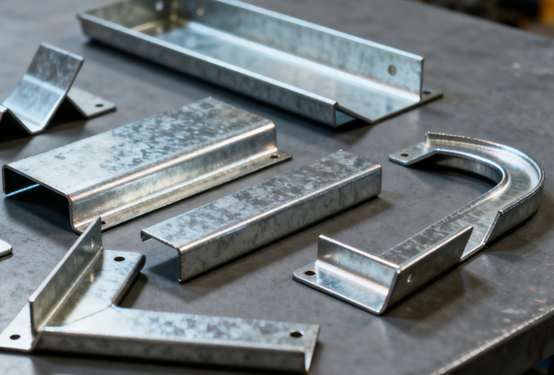
गढ़ने
पंच शीट मेटल को अत्यधिक उच्च दबाव पर निचले डाई में दबाता है, जिससे सामग्री में पूर्ण प्लास्टिक विरूपण होता है। कोण लगभग पूरी तरह से डाई द्वारा निर्धारित होता है।
पेशेवरों:
- अत्यंत उच्च आयामी और कोणीय सटीकता: लगभग कोई वापसी नहीं।
- नुकीले कोने या विशिष्ट किनारे: सटीक पुर्जों के प्रसंस्करण के लिए उपयुक्त।
- अच्छी निर्माण स्थिरता: कोण पूरी तरह से सांचे द्वारा नियंत्रित होता है।
विपक्ष:
- उच्च उपकरण आवश्यकताएँ: उच्च क्षमता वाली प्रेस मशीनों की आवश्यकता है।
- सांचे का अत्यधिक घिसाव: उच्च दबाव, मोल्ड सामग्री के लिए उच्च आवश्यकताएं और ताप उपचार।
- उच्च लागत: सांचे के निर्माण और रखरखाव की लागत अधिक होती है।
हवा का झुकना
हवा द्वारा मोड़ा गया वर्कपीस केवल ऊपरी डाई के सिरे और निचली डाई के वी-ग्रूव के दोनों किनारों के संपर्क में आता है। जब पंच नीचे की ओर दबाव डालता है, तो संपर्क बिंदुओं पर धातु में प्रत्यास्थ-प्लास्टिक विरूपण होता है, जिससे आवश्यक कोण बनता है।
पंच स्ट्रोक की गहराई से कोण को नियंत्रित किया जाता है।
पेशेवरों:
- कोण समायोजन की उत्कृष्ट क्षमता: पंच के स्ट्रोक को नियंत्रित करके बेंडिंग एंगल को बदला जा सकता है, जिससे उच्च स्तर की लचीलता मिलती है।
- मोल्ड का घिसाव कम: ऊपरी और निचले सांचों के बीच संपर्क क्षेत्र कम होने के कारण, सांचे का सेवा जीवन लंबा होता है।
- अच्छी अनुकूलनशीलता: एक ही प्रकार के सांचों से अलग-अलग कोणों और प्लेट की मोटाई वाले पुर्जे बनाए जा सकते हैं।
विपक्ष:
- निम्न-कोण सटीकता: यह रिबाउंड से काफी प्रभावित होता है और इसमें अनुभवजन्य सुधार की आवश्यकता होती है।
- अधिक झुकने वाला बल: अन्य विधियों की तुलना में, इसमें उपकरण के टन भार के लिए उच्च आवश्यकताएं होती हैं।
नीचे का
पंच शीट को निचले डाई के वी-ग्रूव के तल में दबाता है, जिससे शीट आकार देने के लिए डाई से पूरी तरह चिपक जाती है। विरूपण क्षेत्र में स्पष्ट प्लास्टिक प्रवाह या यहां तक कि छाप भी दिखाई देती है।
पेशेवरों:
- उच्च कोण सटीकता: लगभग न के बराबर उछाल और स्थिर झुकाव कोण।
- अच्छी पुनरावृत्ति क्षमता: उच्च स्तर की एकरूपता की आवश्यकता वाले पुर्जों के बड़े पैमाने पर उत्पादन के लिए उपयुक्त।
- उत्कृष्ट सतह गुणवत्ता: स्पष्ट सिलवटें और साफ किनारे।
विपक्ष:
- मोल्ड घिसाव: बड़ा संपर्क क्षेत्र, स्पष्ट घर्षण और तनाव का संकेंद्रण।
- बार-बार मोल्ड बदलना: प्लेटों की मोटाई या कोण में भिन्नता के लिए सांचों को बदलना आवश्यक है।
- उच्च ऊर्जा खपत: ए अधिक दबाव बल की आवश्यकता है।
शीट मेटल बेंडिंग प्रक्रिया के मशीनिंग चरण
प्रक्रिया विश्लेषण
मोड़ने से पहले, भाग के चित्र का ध्यानपूर्वक विश्लेषण करके मोड़ने का कोण, मोड़ने की त्रिज्या, खुलने का आकार और दिशा की पुष्टि करें, और यह जांचें कि मोड़ने का क्रम उचित है या नहीं।
पार्ट ड्राइंग का विश्लेषण करने का उद्देश्य अनुचित डिजाइन के कारण होने वाली आयामी त्रुटियों या वर्कपीस इंटरफेरेंस समस्याओं से बचना है।
सामग्री का चयन करें
बेंडिंग कोण और प्लेट की मोटाई के आधार पर खुलने के आकार की गणना करें, बेंडिंग क्षतिपूर्ति गुणांक को ध्यान में रखें और फिर सामग्री तैयार करें। यह प्रक्रिया कच्चे माल की आयामी सटीकता सुनिश्चित करने और आगे की बेंडिंग के लिए आधार प्रदान करने के लिए की जाती है।
साँचे की तैयारी
मोड़ने वाले भाग के आकार, कोण और मोटाई के अनुसार उपयुक्त ऊपरी डाई, निचली डाई और बेंडिंग मशीन की टनेज का चयन करें और स्थापना एवं चालू करने की प्रक्रिया को पूरा करें।
मोल्ड का चयन सीधे तौर पर बेंडिंग की सटीकता और सतह की गुणवत्ता को प्रभावित करता है। प्लेट की अलग-अलग मोटाई के लिए अलग-अलग आकार के वी-ग्रूव की आवश्यकता होती है।
स्थिति निर्धारण
ऑपरेटर वर्कपीस को बेंडिंग मशीन के वर्कटेबल पर रखता है और स्टॉपर और पोजिशनिंग डिवाइस की मदद से उसे बेंडिंग लाइन के साथ संरेखित करके उसकी सही स्थिति सुनिश्चित करता है। यह चरण बेंडिंग कोण और आकार की स्थिरता पर महत्वपूर्ण प्रभाव डालता है, और पोजिशनिंग की सटीकता बनाए रखना आवश्यक है।
झुकने का ऑपरेशन
बेंडिंग मशीन चालू करें। पंच नीचे की ओर दबाव डालकर शीट मेटल को निचले डाई में दबाता है, जिससे वांछित कोण बनता है। ऑपरेटर को पलटने या अत्यधिक उछाल से बचने के लिए नीचे की ओर दबाव की गहराई या स्ट्रोक को नियंत्रित करना आवश्यक है।
मोड़ने की प्रक्रिया के दौरान, सामग्री पर लगने वाले बल की दिशा और उसमें बनने वाले धंसाव को नियंत्रित करने पर ध्यान देना चाहिए।
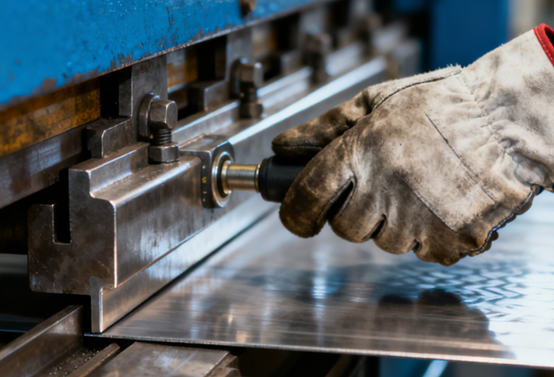
आयाम निरीक्षण
पुर्जों को मोड़ने का काम पूरा होने के बाद, कोण, भुजा की लंबाई और समतलता डिजाइन की आवश्यकताओं को पूरा करती है या नहीं, इसकी पुष्टि करने के लिए एक प्रोटेक्टर, वर्नियर कैलिपर या त्रि-निर्देशांक माप उपकरण का उपयोग करके माप लिया जाता है।
यदि निरीक्षण के बाद उत्पाद में कोई विचलन पाया जाता है, तो स्ट्रोक या मोल्ड क्लीयरेंस को ठीक करके उसे सुधारा जा सकता है।
द्वितीयक और संयुक्त बेंडिंग
जटिल भागों के लिए, कई मोड़ या अलग-अलग दिशाओं में मोड़ने की आवश्यकता होती है। द्वितीयक मोड़ने से पहले, यह जांचना आवश्यक है कि पिछले चरण का मोड़ने का कोण सही है या नहीं और यह सुनिश्चित करना भी जरूरी है कि बना हुआ भाग सांचे में बाधा न डाले।
deburring
वर्कपीस को मोड़ने के बाद, नुकीले किनारों से असेंबली या उपयोग में होने वाली परेशानी को रोकने के लिए बर्र को हटाना, चैम्फर करना और सतह को उपचारित करना आवश्यक है। यदि बाद में वेल्डिंग, पाउडर कोटिंग या एनोडाइजिंग की आवश्यकता होती है, तो बर्र हटाने की प्रक्रिया दिखावट की गुणवत्ता सुनिश्चित करने के लिए विशेष रूप से महत्वपूर्ण है।
अंतिम निरीक्षण
अंततः, वर्कपीस के आयामों, कोणों, समतलता और दिखावट का पूर्ण या यादृच्छिक निरीक्षण आवश्यक है। ड्राइंग की आवश्यकताओं को पूरा करने की पुष्टि होने के बाद ही सुरक्षात्मक पैकेजिंग की जा सकती है।
यह सुनिश्चित करें कि परिवहन और संयोजन के दौरान मुड़े हुए हिस्से क्षतिग्रस्त न हों, और वितरित किए गए तैयार उत्पादों की गुणवत्ता की गारंटी दें।
शीट मेटल बेंडिंग प्रक्रिया के लाभ
शीट मेटल बेंडिंग, शीट मेटल मशीनिंग में सबसे व्यापक रूप से उपयोग की जाने वाली निर्माण प्रक्रियाओं में से एक है, जिसके कई फायदे हैं। यह न केवल संरचनात्मक मजबूती सुनिश्चित करता है बल्कि उत्पादन दक्षता और लागत नियंत्रण को भी ध्यान में रखता है।
उच्च परिशुद्धता
आधुनिक सीएनसी बेंडिंग उपकरण बेंडिंग कोण, स्थिति और दबाव को सटीक रूप से नियंत्रित कर सकते हैं। बेंडिंग त्रुटि आमतौर पर ±0.5° के भीतर नियंत्रित होती है, जिससे पुर्जों के आकार और आकृति की एकरूपता सुनिश्चित होती है और सटीक असेंबली की आवश्यकताओं को पूरा किया जाता है।
उच्च उत्पादन क्षमता
शीट मेटल बेंडिंग प्रक्रिया को संचालित करना आसान है और इसका चक्र छोटा है। विशेष रूप से सीएनसी बेंडिंग मशीनों का उपयोग करते समय, प्रोग्राम किए गए संचालन के माध्यम से कई निरंतर बेंडिंग प्रक्रियाएं की जा सकती हैं, जिससे उत्पादन क्षमता में काफी सुधार होता है। यह बैच और छोटे बैच दोनों प्रकार के उत्पादन के लिए उपयुक्त है।
लचीलापन
शीट मेटल बेंडिंग मशीन डाई को बदलकर या स्ट्रोक पैरामीटर को समायोजित करके विभिन्न आकृतियों, कोणों और प्लेट की मोटाई वाले पुर्जों को मशीन कर सकती है। एक ही उपकरण कई उत्पादों के लिए अनुकूल है और कई किस्मों और छोटे बैचों के अनुकूलित उत्पादन मोड के लिए उपयुक्त है।
उच्च सामग्री उपयोग दर
बेंडिंग मुख्य रूप से प्लास्टिक विरूपण के माध्यम से आकार परिवर्तन प्राप्त करती है, इसमें बड़ी मात्रा में कटिंग अपशिष्ट उत्पन्न नहीं होता है, सामग्री उपयोग दर उच्च होती है, कच्चे माल की लागत में बचत होती है, और यह हरित विनिर्माण की अवधारणा के अनुरूप है।
उच्च सतह गुणवत्ता
मोड़ने की प्रक्रिया के दौरान, सामग्री की सतह को कोई स्पष्ट क्षति नहीं होती है और उसकी चिकनाई बरकरार रहती है। इसे सीधे स्प्रेइंग, एनोडाइजिंग या वेल्डिंग प्रक्रियाओं में डाला जा सकता है, जिससे दोबारा काम करने की आवश्यकता कम हो जाती है।
आवेदनों की एक विस्तृत श्रृंखला
बेंडिंग तकनीक कार्बन स्टील, स्टेनलेस स्टील, एल्युमीनियम, तांबा आदि जैसी सभी प्रकार की धातु की प्लेटों पर लागू होती है और इलेक्ट्रॉनिक्स, विद्युत उपकरण, ऑटोमोबाइल, यांत्रिक उपकरण और निर्माण जैसे उद्योगों में व्यापक रूप से उपयोग की जाती है।
शीट मेटल बेंडिंग प्रक्रिया के नुकसान
सामग्री गुण सीमाएँ
विभिन्न धातुओं की तन्यता, मजबूती और प्रत्यास्थता में काफी भिन्नता होती है, जो झुकने के कोण और आयामी सटीकता को आसानी से प्रभावित कर सकती है।
उदाहरण के लिए, उच्च शक्ति वाले स्टील या कठोर एल्यूमीनियम को मोड़ने पर उनमें दरार पड़ने की संभावना होती है, जबकि नरम धातुओं में अत्यधिक विरूपण या असमान सिलवटें पड़ सकती हैं।
स्प्रिंगबैक प्रभाव
धातुओं में मोड़ने के बाद प्रत्यास्थता से पुनः प्राप्त होने की घटना होती है, जिसके कारण वास्तविक कोण या तो बहुत बड़ा या बहुत छोटा हो जाता है।
विशेषकर जब उच्च शक्ति वाली सामग्रियों और बड़े झुकाव त्रिज्याओं की बात आती है, तो स्प्रिंगबैक नियंत्रण की कठिनाई और भी अधिक होती है, और इसे अनुभव या क्षतिपूर्ति प्रक्रियाओं के माध्यम से ठीक करने की आवश्यकता होती है।
जटिल झुकाव
जब शीट की मोटाई अधिक होती है, या झुकने का कोण जटिल होता है, तो बनाने के लिए आवश्यक बल में काफी वृद्धि होती है, डाई और उपकरणों की टनेज अधिक होनी चाहिए, और झुकने की रेखा में विचलन, दरार या धंसाव जैसी समस्याएं होने की संभावना बढ़ जाती है, जिससे बनाने की प्रक्रिया और अधिक कठिन हो जाती है।
उच्च कौशल आवश्यकता
बेंडिंग एंगल को नियंत्रित करना, मोल्ड का चयन करना और क्रम व्यवस्था करना, इन सभी कार्यों के लिए ऑपरेटर को व्यापक अनुभव की आवश्यकता होती है; अन्यथा, असमान विरूपण, कोण विचलन या वर्कपीस में रुकावट जैसी समस्याएं उत्पन्न होने की संभावना रहती है।
शीट मेटल बेंडिंग प्रक्रिया के अनुप्रयोग
इलैक्ट्रॉनिक्स उद्योग
चेसिस, सर्वर केसिंग और वितरण बॉक्स जैसे उत्पादों के निर्माण में शीट मेटल का व्यापक रूप से उपयोग किया जाता है। इस प्रकार के उत्पादों में आयामी सटीकता और ऊष्मा अपव्यय प्रदर्शन की उच्च आवश्यकताएं होती हैं। शीट मेटल संरचना आंतरिक इलेक्ट्रॉनिक घटकों को प्रभावी ढंग से सुरक्षित रखती है और रखरखाव एवं स्थापना के लिए सुविधाजनक है।
- नेटवर्क कैबिनेट
- औद्योगिक कंप्यूटर आवरण
- वितरण बक्सा
- सुरक्षात्मक आवरण
संचार उपकरण
शीट मेटल मशीनिंग का उपयोग 5G कम्युनिकेशन बेस स्टेशन केसिंग, नेटवर्क रैक, राउटर केसिंग आदि के निर्माण में किया जा सकता है।
शीट मेटल संरचना में उत्कृष्ट विद्युत चुम्बकीय परिरक्षण क्षमता है और यह धूल-रोधी, नमी-रोधी और हस्तक्षेप-रोधी संचार उपकरणों की आवश्यकताओं को पूरा कर सकती है।
मोटर वाहन उद्योग
बॉडी पैनल, चेसिस ब्रैकेट, साथ ही मोटरसाइकिल और इलेक्ट्रिक वाहनों के बाहरी आवरण आदि के निर्माण में शीट मेटल का उपयोग किया जाता है। शीट मेटल को मोड़ने और वेल्डिंग करने की प्रक्रियाओं के माध्यम से, उच्च शक्ति और हल्के संरचनात्मक डिजाइन प्राप्त किए जा सकते हैं।
- कार के दरवाजे, हुड, ट्रंक का ढक्कन
- फ्रेम और चेसिस के पुर्जे
- बैटरी ट्रे
घरेलु उपकरण
शीट मेटल निर्माण का उपयोग रेफ्रिजरेटर, वाशिंग मशीन और एयर कंडीशनर जैसे उत्पादों के बाहरी आवरण और आंतरिक ब्रैकेट में व्यापक रूप से किया जाता है।
शीट मेटल के पुर्जे सटीक दिखावट और उच्च असेंबली सटीकता प्राप्त कर सकते हैं, साथ ही इनमें उत्कृष्ट ऊष्मा अपव्यय और सुरक्षात्मक गुण भी होते हैं।
- रेफ्रिजरेटर का साइड पैनल
- वाशिंग मशीन का आवरण
- एयर कंडीशनर की बाहरी इकाई का बाहरी आवरण
नोबल: शीट मेटल निर्माण के लिए आपका विश्वसनीय सेवा प्रदाता
हम प्रतिस्पर्धी कीमतों पर ग्राहकों की अपेक्षाओं से बढ़कर अनुकूलित शीट मेटल बेंडिंग सेवाएं प्रदान करते हैं। प्रोटोटाइप डिज़ाइन से लेकर शीट मेटल बेंडिंग निर्माण तक, हम अपनी अनुभवी टीम और उन्नत उत्पादन उपकरणों पर भरोसा करते हैं ताकि आपको उच्च परिशुद्धता और स्थिर प्रदर्शन वाले शीट मेटल बेंडिंग पार्ट्स प्राप्त हों। मिनटों में कोटेशन प्राप्त करें और कुछ ही दिनों में शीट मेटल बेंडिंग पार्ट्स पाएं!
ISO 9001:2015 और ISO13485-2016 प्रमाणित, NOBLE अपने ग्राहकों को उच्च गुणवत्ता वाले प्रोटोटाइप और उत्पादन पुर्जे उपलब्ध कराने का आश्वासन देता है। परिपक्व और उन्नत सहायक धातु-मोड़ने वाली मशीनें और कुशल तकनीशियन त्वरित प्रोटोटाइपिंग और उत्पादन के लिए सटीक और उच्च गुणवत्ता वाली धातु-मोड़ने की सेवाएं प्रदान करते हैं।
अक्सर पूछे जाने वाले प्रश्न
शीट मेटल बेंडिंग में स्प्रिंगबैक को कैसे नियंत्रित किया जाता है?
झुकने की शक्ति बढ़ाकर, बॉटमिंग या कॉइनिंग विधियों का उपयोग करके, डाई के कोणों को समायोजित करके, या सीएनसी प्रोग्रामिंग के माध्यम से क्षतिपूर्ति करके स्प्रिंगबैक को कम किया जा सकता है। सामग्री का चयन भी स्प्रिंगबैक व्यवहार में महत्वपूर्ण भूमिका निभाता है।
शीट मेटल बेंडिंग में आम चुनौतियाँ क्या हैं?
आम समस्याओं में स्प्रिंगबैक, मोड़ रेखाओं पर दरारें, औजारों का घिसना और बहु-चरणीय बेंडिंग में आयामी अशुद्धियाँ शामिल हैं। उचित औजारों का उपयोग, सामग्री की तैयारी और कोण समायोजन से इन समस्याओं से बचा जा सकता है।
शीट मेटल बेंडिंग का उपयोग आमतौर पर किन उद्योगों में किया जाता है?
इस प्रक्रिया का व्यापक रूप से ऑटोमोटिव, इलेक्ट्रॉनिक्स, घरेलू उपकरण, दूरसंचार, एयरोस्पेस और औद्योगिक मशीनरी में उपयोग किया जाता है, मुख्य रूप से आवरण, ब्रैकेट, हाउसिंग और संरचनात्मक घटकों के लिए।
शीट मेटल को आसानी से कैसे मोड़ें?
शीट मेटल को आसानी से मोड़ने के लिए, मोड़ने की रेखा को चिह्नित करें, उसे मजबूती से क्लैंप करें और बेंडिंग ब्रेक या वाइस का उपयोग करके स्थिर दबाव डालें। मोटे या बारीक पुर्जों के लिए, सटीक कोण और त्रिज्या नियंत्रण के लिए सीएनसी प्रेस ब्रेक का उपयोग करें।
शीट मेटल बेंडिंग विधियों के मुख्य प्रकार क्या हैं?
सबसे आम प्रकारों में एयर बेंडिंग, बॉटमिंग, कॉइनिंग, फोल्डिंग और रोल बेंडिंग शामिल हैं। प्रत्येक विधि में टूलिंग सेटअप, बेंडिंग सटीकता और आवश्यक बल अलग-अलग होते हैं, जिससे निर्माता सामग्री की मोटाई और डिज़ाइन की जटिलता के आधार पर चयन कर सकते हैं।







