
साइड मिलिंग क्या है?
तो, साइड मिलिंग आखिर है क्या? इसे सरल शब्दों में समझें। साइड मिलिंग एक ऐसी मशीनिंग प्रक्रिया है जिसमें हम कटर के किनारे, यानी उसके नुकीले हिस्से का उपयोग करके वर्कपीस की ऊर्ध्वाधर सतहों को मशीनिंग करते हैं। कल्पना कीजिए कि आप किसी घूमते हुए डिस्क के किनारे का उपयोग करके किसी पार्ट की दीवार को घिस रहे हैं। यही मूल विचार है। इसका उद्देश्य छेद करना या सतह को समतल करना नहीं है। हम सपाट, ऊर्ध्वाधर दीवारें बना रहे हैं। हम सटीक चौड़ाई प्राप्त कर रहे हैं। हम स्टेप्स और स्लॉट्स जैसी महत्वपूर्ण विशेषताओं की मशीनिंग कर रहे हैं। यह पेशेवर मशीनिंग का एक महत्वपूर्ण हिस्सा है।
यह काम किस प्रकार करता है?
औजार और काम करने का टुकड़ा
साइड मिलिंग की प्रक्रिया वास्तव में काफी सरल है, लेकिन कटिंग टूल्स से जुड़े किसी भी मशीनिंग ऑपरेशन में इंजीनियरों से असाधारण सावधानी की मांग होती है - सुरक्षा सर्वोपरि है।
मुख्य कार्य यह सुनिश्चित करना है कि घूर्णनशील उपकरण सीएनसी मशीनिंग सेंटर के स्पिंडल पर मजबूती से लॉक हो। यह बात अत्यंत महत्वपूर्ण है कि मजबूती अनिवार्य है। किसी भी प्रकार की ढिलाई से मशीनिंग में त्रुटियां हो सकती हैं।

इसके बाद, वर्कपीस (जैसे ऑटोमोटिव कंपोनेंट्स के लिए एल्युमीनियम ब्लैंक) को वाइस या फिक्सर की मदद से मशीन टेबल पर मजबूती से कस लें। मैंने ऐसे मामले देखे हैं जहाँ इस चरण की अनदेखी करने से पूरी मिलिंग प्रक्रिया बुरी तरह विफल हो गई। यह बात समझ लें: साइड मिलिंग की सफलता पूरी तरह से वर्कपीस की स्थिरता पर निर्भर करती है।
अब मशीन चालू की जा सकती है। स्पिंडल टूल को तेज़ गति से घुमाता है, जबकि वर्कटेबल धीरे-धीरे वर्कपीस को टूल के कटिंग एज की ओर क्षैतिज रूप से आगे बढ़ाता है। कटिंग एज के दांतों का आकार, सामग्री को तेज़ी से और सटीक रूप से काटते हुए, उसे बारीक टुकड़ों में बदल देता है। प्रत्येक बार काटने पर सतह की एक निश्चित मात्रा हट जाती है, जिससे खुरदरी सतह एक नई, चिकनी और बेहद सटीक ऊर्ध्वाधर दीवार में बदल जाती है। यही साइड मिलिंग का सार है—नियंत्रित यांत्रिक क्षरण।
साइड मिलिंग की प्रमुख विशेषताएं
यदि आप सामान्य मशीनिंग और सटीक विनिर्माण के बीच अंतर जानना चाहते हैं, तो साइड मिलिंग की बुनियादी बातों को समझना बेहद ज़रूरी है। यह केवल धातु काटने तक सीमित नहीं है; इसमें मशीनिंग प्रक्रिया के परिणाम का पूर्वानुमान लगाना और उसे नियंत्रित करना शामिल है।
हमने अतीत में साइड मिलिंग करते समय पाया है कि तीन मुख्य बातें मायने रखती हैं। सच कहें तो, यही बातें तय करती हैं कि कोई प्रोजेक्ट सफल होगा या असफल।
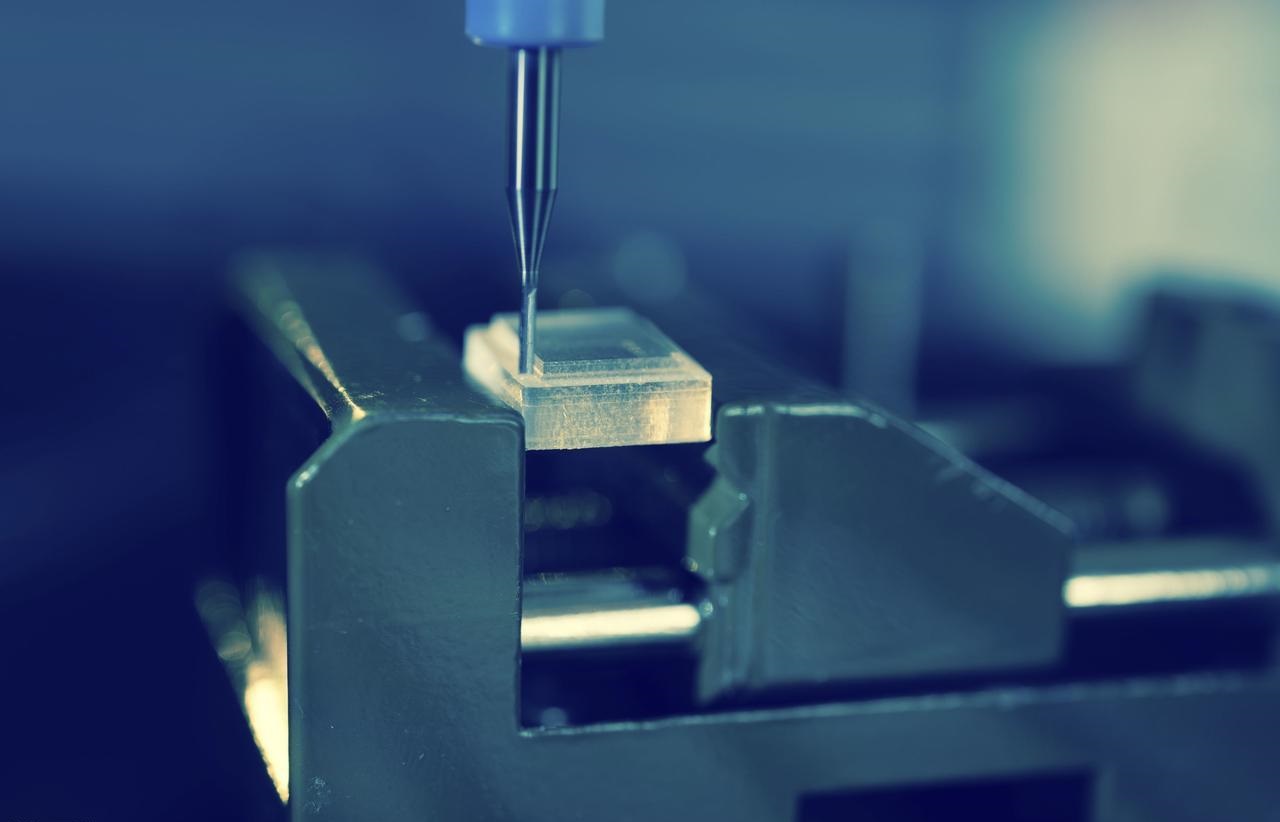
सतह निर्माण
जैसा कि हम जानते हैं, साइड मिलिंग का मुख्य परिणाम समतल ऊर्ध्वाधर सतहें बनाना है। लेकिन इसकी कोई गारंटी नहीं है कि हर कट चिकना होगा। यह कई बातों पर निर्भर करता है, जैसे कि आप कौन सा टूल चुनते हैं, आप उसे कितनी तेज़ी से चलाते हैं, और मशीन कितनी मज़बूत है।
सही सेटिंग्स के साथ एकदम नए और तेज़ धार वाले एंड मिल का उपयोग करने से आपको बेहद चिकनी सतहें मिल सकती हैं। नोबल अक्सर मशीनिंग के तुरंत बाद ऑटोमोटिव कंपोनेंट की सतह फिनिशिंग की आवश्यकताओं को पूरा करता है, जिससे आपको सेकेंडरी फिनिशिंग प्रक्रियाओं की आवश्यकता नहीं पड़ती। यह दक्षता नोबल के पेशेवर मशीनिंग दर्शन का मूल आधार है।
आयामी सटीकता
यहीं पर साइड मिलिंग काम आती है। हमने पाया है कि साइड मिलिंग यह सुनिश्चित करने का सबसे अच्छा तरीका है कि चौड़ाई और समानांतरता दोनों तरफ बिल्कुल सटीक हो।
एक ऐसे ब्लॉक की कल्पना कीजिए जिसकी चौड़ाई पूरी लंबाई में एक समान रहनी चाहिए। हम न केवल लक्ष्य आयामों तक पहुँच रहे हैं, बल्कि उन्हें बिल्कुल सटीक रूप से प्राप्त कर रहे हैं।
सीएनसी मशीनिंग प्रक्रियाओं से यह काम दोहराया जा सकता है। एक बार, जब हम एक ग्राहक के लिए विशेष रूप से डिज़ाइन किए गए एक्चुएटर हाउसिंग की मशीनिंग कर रहे थे, तो यह बेहद ज़रूरी था कि चौड़ाई हर तरफ बिल्कुल सटीक हो। यह नोबल फैक्ट्री में किए जाने वाले मानक कार्यों में से एक है।
उपकरण संलग्नता
साइड मिलिंग करते समय, काटने का मुख्य बल केंद्र से बाहर की ओर लगता है। काटते समय, औजार को उसके केंद्र से दूर धकेला जाता है। इस बल के कारण औजार थोड़ा मुड़ जाता है। यह समस्या पतले सिरे वाले एंड मिलों में अधिक आम है। यदि आप इसे अनदेखा करते हैं, तो औजार वर्कपीस की दीवार से दूर मुड़ जाएगा, जिससे माप बिगड़ जाएगा और अंततः अत्यधिक टेपर वाले दोषपूर्ण पुर्जे बनेंगे।
नोबल इंजीनियर्स इस समस्या से निपटने के लिए तीन तरीके अपनाते हैं: सबसे छोटे और सबसे कठोर औजारों का चयन करना; फीड दरों को समायोजित करना; और कभी-कभी औजारों पर तनाव कम करने के लिए साइक्लोइडल मिलिंग पथों का उपयोग करना। यह धातु काटने के सिद्धांत और इसमें शामिल वास्तविक भौतिक गुणों के बीच एक व्यावहारिक संतुलन है।
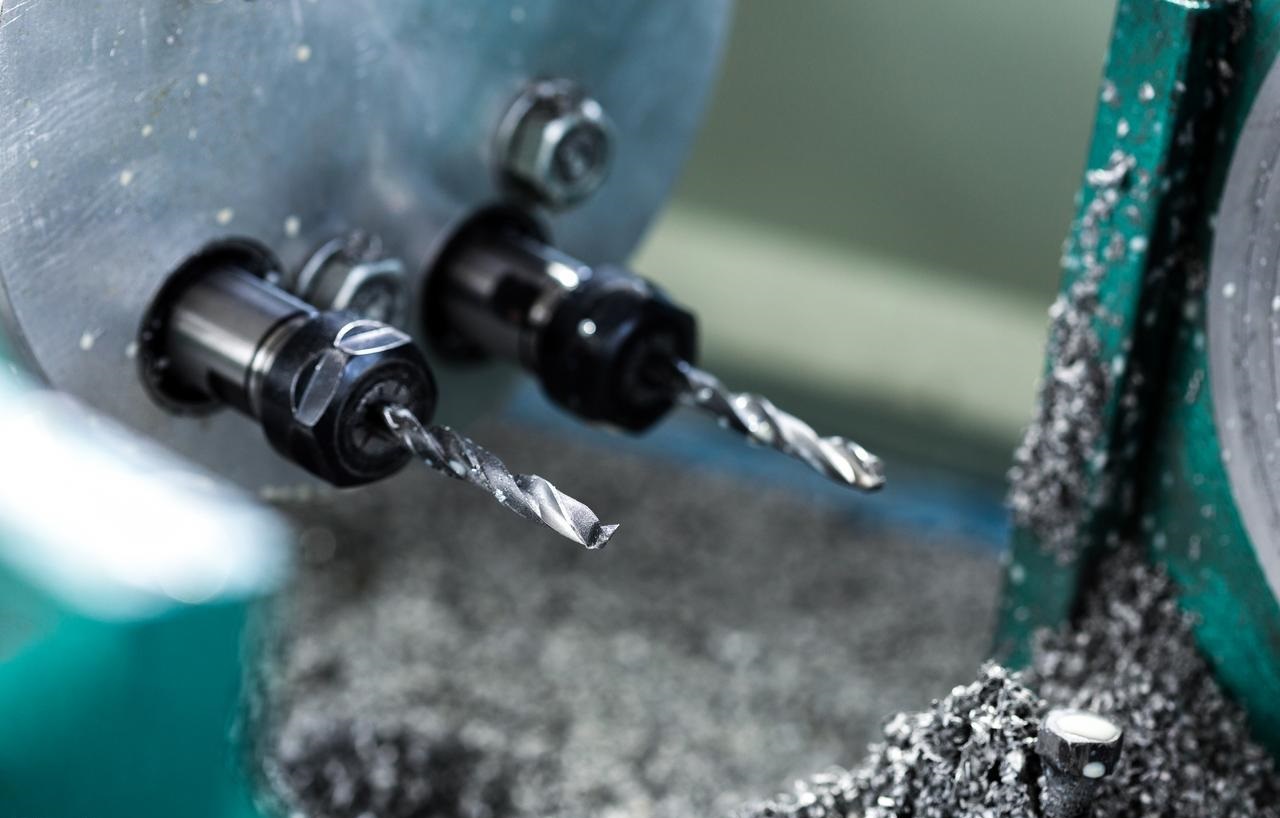
साइड मिलिंग के लिए उपयोग किए जाने वाले सामान्य उपकरण
सही कटिंग टूल का चयन करना मशीनिंग प्रक्रिया का सिर्फ एक चरण नहीं है; यह एक महत्वपूर्ण निर्णय है जो यह निर्धारित करता है कि संपूर्ण फेस मिलिंग ऑपरेशन सफल होगा या असफल।
नोबल में हम समझते हैं कि गलत उपकरण चुनने से आपकी मशीनिंग की सटीकता, दक्षता और लागत पर बुरा असर पड़ सकता है। हमारे इंजीनियरिंग विभाग के पास कटिंग टूल्स की एक विशाल श्रृंखला है, जिनमें से प्रत्येक को हमारे विशेषज्ञों द्वारा चुना गया है ताकि हम बेहतरीन मशीनिंग प्रदान कर सकें।
यहां विभिन्न प्रकार के चाकुओं की एक सरल तुलना दी गई है। उम्मीद है इससे आपको मदद मिलेगी!
| Feature | अंत मिलें | शैल मिल्स | साइड मिलिंग कटर |
| विवरण | बहुमुखी, सिरे और परिधि पर दांत | बड़े व्यास वाला, आर्मर पर माउंट होता है | संकीर्ण, स्ट्रैडल मिलिंग के लिए |
| प्राथमिक उपयोग | सामान्य प्रयोजन, स्लॉट, आकृति | विस्तृत सतहें, उच्च स्टॉक हटाने की क्षमता | समानांतर सतहें, एक साथ मशीनिंग |
| विशिष्ट आकार | छोटे से मध्यम | बड़ा | संकीर्ण |
| मुख्य लाभ | बहुमुखी प्रतिभा, सुलभता | बड़े क्षेत्रों के लिए स्थिरता और दक्षता | समानांतर विशेषताओं के लिए आयामी सटीकता |
अंत मिलें
साइड मिलिंग कार्यों के लिए एंड मिल सबसे उपयुक्त उपकरण हैं। इनकी प्रमुख विशेषता इनके सतह और किनारे पर स्थित काटने वाले दांत हैं।
हम वर्कपीस की सटीक एंगुलर मशीनिंग के लिए मजबूत स्क्वायर एंड मिल का उपयोग करते हैं, जिससे एकदम सटीक 90-डिग्री समकोण बनते हैं। एल्युमीनियम ऑटोमोटिव इंटेक मैनिफोल्ड प्रोटोटाइप की मशीनिंग करते समय, हमने मुख्य रेफरेंस वॉल को जल्दी से स्थापित करने के लिए स्टैंडर्ड फोर-फ्लूट एंड मिल का चयन किया। यह तरीका कटिंग रेट को उच्च रखते हुए बेहद चिकनी सतहें प्रदान करता है – कई बार तो पोस्ट-प्रोसेसिंग की भी आवश्यकता नहीं होती।
शैल मिल्स
जब हम बड़े पुर्जों की मिलिंग करते हैं या बहुत बड़े क्षेत्र को कवर करना होता है, तो हम शेल मिल का उपयोग करते हैं। शेल मिल मूल रूप से एक बड़ा कटर बॉडी होता है जो अपने टूल होल्डर पर लगा होता है। साइड मिलिंग करते समय, केवल किनारों की कटिंग होती है।
शेल मिल काफी बड़ी है, इसलिए यह बहुत स्थिर है। मैंने अपने इंजीनियरों को इसका उपयोग करके स्टील मोल्ड बेस पर एक ही बार में पूरी ऊंचाई तक कटाई करते देखा है, जो छोटे एंड मिलों का उपयोग करके कई चरणों में कटाई करने से कहीं बेहतर है। यह हमारे उच्च मात्रा वाले सटीक विनिर्माण परियोजनाओं के लिए बहुत महत्वपूर्ण है, जहां चक्र समय और उपकरण जीवन प्रमुख मापदंड हैं।
साइड मिलिंग कटर (स्ट्रैडल मिलिंग)
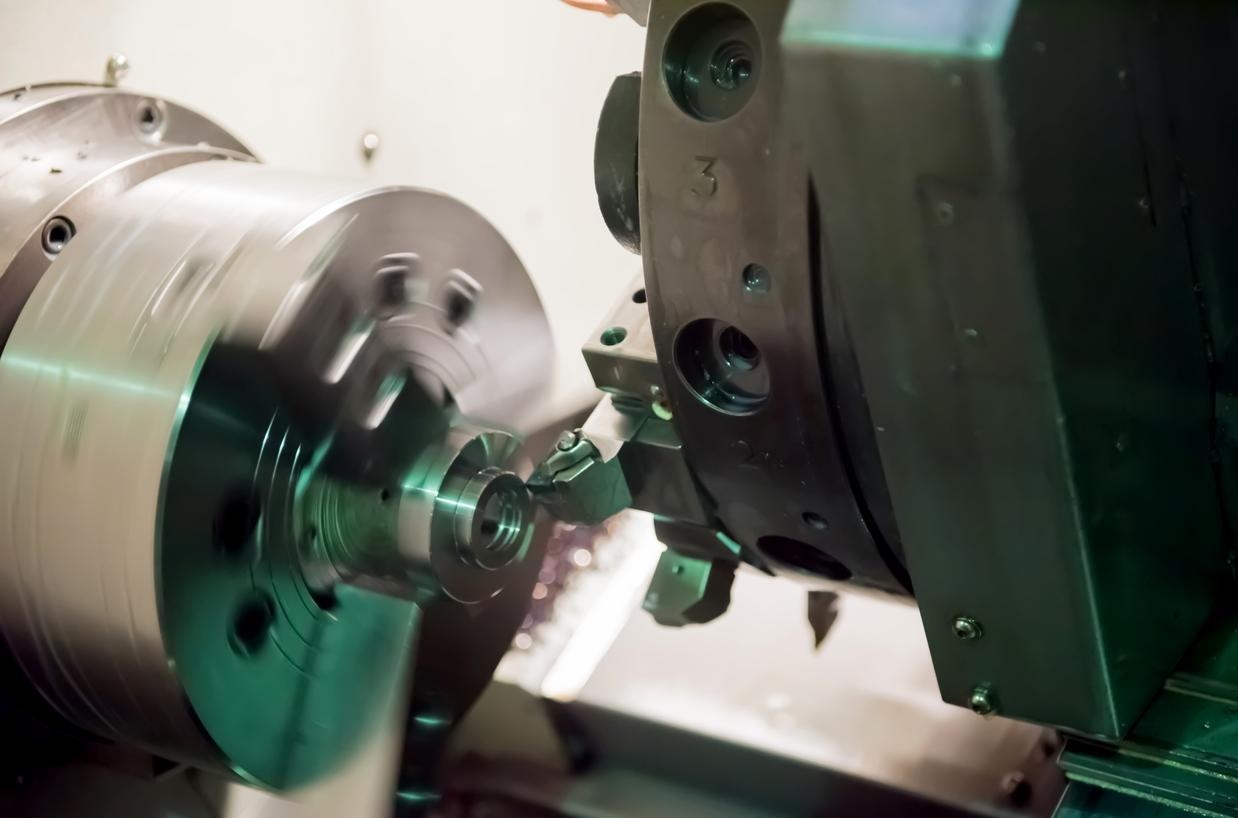
यह अधिक पेशेवर और पारंपरिक तरीका है। साइड मिलिंग कटर काफी पतले होते हैं। ये क्रॉस-मिलिंग के लिए सबसे उपयोगी होते हैं, जहाँ आप एक ही टूल होल्डर पर दो कटर लगा सकते हैं, जिन्हें आप अपनी इच्छानुसार दूरी पर रख सकते हैं। इस सेटअप से आप एक ही समय में दो समानांतर ऊर्ध्वाधर सतहों की मशीनिंग कर सकते हैं, जिससे यह बेहद कुशल बन जाता है।
हाल ही में, जब नोबल के इंजीनियर ग्रेफाइट इलेक्ट्रोड का बड़े पैमाने पर उत्पादन कर रहे थे, तो उन्होंने यह सुनिश्चित करने के लिए इस विधि का उपयोग किया कि वे पूरी तरह से समानांतर पंखों के कई सेटों को विश्वसनीय रूप से मशीन कर सकें।
साइड मिलिंग ऑपरेशन के प्रकार
साइड मिलिंग के पीछे का विचार काफी सरल है, लेकिन इसे करने का तरीका अंतिम लक्ष्य के आधार पर काफी भिन्न हो सकता है।
प्लेन साइड मिलिंग
प्लेन साइड मिलिंग सबसे बुनियादी और सरल मशीनिंग प्रक्रिया है। इसमें एक ही टूल एक सीधी रेखा में ऊर्ध्वाधर सतह को प्रोसेस करता है। आप इसे लकड़ी के तख्ते के किनारों को सीधा और वर्गाकार बनाने के समान समझ सकते हैं। यह विधि अधिकांश बुनियादी कंटूर मशीनिंग के लिए सरल और कारगर है। इंजीनियर अक्सर इसका उपयोग व्यक्तिगत पुर्जों की कस्टम मशीनिंग या कच्चे माल की प्रारंभिक ट्रिमिंग के लिए करते हैं।
2. स्ट्रैडल मिलिंग
अब हम एक अधिक कुशल और सटीक मशीनिंग तकनीक की ओर बढ़ रहे हैं। स्ट्रैडल मिलिंग करते समय, हम दो साइड कटर को एक ही टूल होल्डर पर लॉक कर देते हैं, और अंतिम चौड़ाई निर्धारित करने के लिए पोजिशनिंग कॉलर का उपयोग करते हैं। एक ही साफ कट से, साइड मिलिंग के दौरान एक साथ दो समानांतर ऊर्ध्वाधर सतहों की मशीनिंग की जा सकती है।
यह बात बिल्कुल स्पष्ट है कि ये बेहतर क्यों हैं: औजारों के बीच की दूरी सीधे वर्कपीस की चौड़ाई को प्रभावित करती है, जिससे साइड मिलिंग प्रक्रिया के दौरान वर्कपीस हमेशा समानांतर रहता है। यह कस्टम फिक्स्चर के साथ षट्भुजाकार सतहों की मशीनिंग करने या वर्कपीस को बिना बार-बार स्थिति बदले सटीक रूप से विशिष्ट आयामों तक मशीनिंग करने के लिए एकदम सही है।
3. गैंग मिलिंग
ग्रुप मिलिंग तकनीक एक साथ कई मशीनों को चलाने की क्षमता को एक नए स्तर पर ले जाती है। ज़रा कल्पना कीजिए: अलग-अलग व्यास, चौड़ाई और आकार के कई कटिंग टूल्स एक ही स्पिंडल पर लगे हों। इस सेटअप की मदद से हम अलग-अलग सतहों, स्लॉट्स और कंटूर पर एक ही बार में साइड मिलिंग ऑपरेशन कर सकते हैं।
सेटअप थोड़ा झंझट भरा है, लेकिन बड़े पैमाने पर उत्पादन के लिए यह फायदेमंद है। जब आप कई विशेष पुर्जे बना रहे हों, जैसे कि कई चरणों में तैयार किए जाने वाले मेडिकल इम्प्लांट, तो कॉम्बिनेशन मिलिंग से काम में काफी तेजी आ सकती है।
साइड मिलिंग के व्यावहारिक अनुप्रयोग
आधुनिक मशीन वर्कशॉप में आपको हर जगह साइड मिलिंग देखने को मिलेगी। यह कोई अमूर्त अवधारणा नहीं है; यह रोजमर्रा का वह काम है जो कच्चे माल को उपयोगी घटकों में बदल देता है।
ब्लॉक को वर्गाकार बनाना
धातु के सांचे की मशीनिंग में यह आमतौर पर पहला चरण होता है। इंजीनियरों को कच्चे ढलाई या बिलेट को मानक घनों में संसाधित करना होता है जो बिल्कुल सही आकार के हों। फिर, साइड मिलिंग प्रक्रियाओं की एक श्रृंखला का उपयोग करके, सभी छह सतहों की मशीनिंग की जाती है ताकि बाद की सभी प्रक्रियाओं के लिए आधारभूत संदर्भ स्थापित किया जा सके।
स्टेप्स और शोल्डर्स बनाना
पुर्जों पर स्टेप बनाने के लिए हमें अक्सर ऊर्ध्वाधर सतहों की मशीनिंग करने की आवश्यकता होती है (जैसे कि माउंटिंग फ्लैंज या लोकेटिंग फीचर्स)। साइड मिलिंग ऑपरेशन से सामग्री को साफ-सुथरा हटाकर नुकीले ऊर्ध्वाधर शोल्डर बनाए जा सकते हैं।
खांचाकरण
जब आप किसी वस्तु में खांचे बनाते हैं, तो काटने वाला औजार केवल खांचे के सिरे और किनारों को ही छूता है। खांचे की दीवारें कितनी अच्छी हैं, यह पूरी तरह से साइड मिलिंग की गुणवत्ता पर निर्भर करता है। काटने वाले औजार के बाहरी किनारे से दो ऊर्ध्वाधर पार्श्व दीवारें बनती हैं। खांचे की चौड़ाई औजार के व्यास पर निर्भर करती है।
contouring
साइड मिलिंग मशीन के नीचे कई अक्षों पर पुर्जों को घुमाकर, आप घटकों पर जटिल ऊर्ध्वाधर आकृतियाँ बना सकते हैं। यह साधारण रेखीय मशीनिंग से कहीं अधिक जटिल है—हम घुमावदार दीवारों की मशीनिंग, सटीक पैटर्न उत्कीर्णन और जैविक आकार निर्माण कर सकते हैं। यह क्षमता ऑटोमोटिव-विशिष्ट इम्पेलर या मोल्ड कोर जैसे कस्टम मशीनिंग पुर्जों के लिए वास्तव में महत्वपूर्ण है।
विदा लेना
यह अंतिम और अधिक गहन प्रक्रिया है। हम एक पतली स्लिटिंग आरी का उपयोग करते हैं, जो एक विशेष प्रकार की साइड मिल होती है, जिससे तैयार भाग को मुख्य बार स्टॉक से अलग किया जाता है। यह एक बार में, एक ही चरण में होने वाला काम है जिसके लिए एक मजबूत सेटअप और सही टूल बिट्स की आवश्यकता होती है ताकि यह सुनिश्चित हो सके कि कट साफ और समतल हो। यह हमारे कई उत्पादन चक्रों को पूरा करने का एक मानक और प्रभावी तरीका है।
सीएनसी मशीनिंग में विशिष्ट साइड मिलिंग रणनीतियाँप्राप्त करना
आधुनिक सीएनसी मशीनिंग की बात करें तो , साधारण टूलपाथ अब पर्याप्त नहीं रह गए हैं, खासकर उच्च परिशुद्धता वाले कार्यों के लिए। हम एक ऐसे युग में प्रवेश कर रहे हैं जहां मशीनिंग रणनीतियां उन्नत सॉफ्टवेयर द्वारा संचालित हो रही हैं, जो मशीनों के प्रदर्शन को वास्तव में बेहतर बना सकती हैं।
डायनामिक मिलिंग / ट्रोकोइडल मिलिंग
डायनामिक मिलिंग में विशेष औजारों का उपयोग किया जाता है जो बहुत ही स्थिर गति से कटाई करते हैं, जिससे एक बार में सामग्री की केवल एक पतली परत ही हटती है। यह सुनने में अजीब लग सकता है, लेकिन इस डिज़ाइन से आप पूरी मोटाई में कटाई कर सकते हैं और काम को जल्दी पूरा करना बहुत आसान हो जाता है। औजार लगातार चलता रहता है और पतली परतें हटाता रहता है ताकि उस पर अधिक भार न पड़े।
NOBLE इस तकनीक का उपयोग स्टेनलेस स्टील के चिकित्सा उपकरण घटकों की कुशलतापूर्वक रफ-मशीनिंग करने के लिए करता है, जिससे पारंपरिक तरीकों की तुलना में सामग्री को तेजी से हटाया जा सकता है और साथ ही उपकरणों की टिकाऊपन भी काफी बढ़ जाती है।
हाई-स्पीड मशीनिंग (एचएसएम) कंटूरिंग
ऊर्ध्वाधर दीवारों को अंतिम रूप देने के लिए यह हमारी सबसे कारगर रणनीति है। हमारा लक्ष्य इसे एकदम सही बनाना है: एक चिकनी सतह और सटीक माप। इससे औजारों का झुकाव पूरी तरह से खत्म हो जाता है, जो सीधी दीवार के लिए सबसे बड़ी बाधा है। साथ ही, यह चिप से निकलने वाली गर्मी को भी दूर कर देता है, जिससे वह पार्ट में स्थानांतरित नहीं होती। परिणामस्वरूप, सतह को अक्सर दोबारा पॉलिश करने की आवश्यकता नहीं पड़ती।
नियंत्रण हेतु प्रमुख मापदंडों का सारांश
| प्राचल | नियंत्रण / प्रभावित करता है | विशिष्ट विचार |
| काटने की गति (एसएफएम) | गर्मी, औजारों का घिसाव | सामग्री पर निर्भर करता है। एल्युमीनियम के लिए अधिक, स्टील के लिए कम। |
| फ़ीड दर (आईपीएम) | उत्पादकता, चिप की मोटाई | टूल पर अधिक भार डाले बिना, उचित मात्रा में चिप लोड प्राप्त करने के लिए संतुलित किया गया है। |
| कटाई की त्रिज्या गहराई (Ae) | काटने का बल, उपकरण का विक्षेपण, खुरदरापन/समाशोधन | रफिंग के लिए बड़ा, फिनिशिंग के लिए छोटा। |
| अक्षीय कटाई की गहराई (एपी) | फ़ीचर की गहराई, टूल का उपयोग | अक्सर दक्षता के लिए इसे फीचर की पूरी गहराई पर सेट किया जाता है। |
| उपकरण की लंबाई | विक्षेपण और कंपन | सटीकता के लिए सबसे महत्वपूर्ण कारक। यथासंभव छोटे उपकरण का प्रयोग करें। |
अपनी मिलिंग संबंधी समस्याओं के समाधान के लिए नोबल को चुनें।
अत्याधुनिक 3, 4 और 5-एक्सिस मिलिंग उपकरणों के साथ, हम रैपिड प्रोटोटाइपिंग और उत्पादन पुर्जों के लिए विश्वसनीय ऑन-डिमांड सीएनसी मिलिंग सेवाएं प्रदान करते हैं । प्रतिस्पर्धी कीमतों पर विभिन्न धातुओं और प्लास्टिक से बने उच्च परिशुद्धता वाले, सजीव दिखने वाले मिल्ड पुर्जे प्राप्त करें। उन्नत उपकरण और किफायती मूल्य।
केवल 4 आसान चरणों में हमारे साथ काम करें
विनिर्माण के क्षेत्र में कई वर्षों के अनुभव के साथ, NOBLE तीव्र प्रोटोटाइपिंग और कम मात्रा में उत्पादन की सभी आवश्यकताओं के लिए सर्वोत्तम समाधान प्रदान करता है । हम नवाचार चक्र को चार सरल लेकिन प्रभावी चरणों में सुव्यवस्थित करते हैं।
अपना डिज़ाइन अपलोड करें
बस अपनी सीएडी फाइलें अपलोड करें और स्पष्ट जानकारी के साथ ऑनलाइन आरएफक्यू जमा करें।
↓
डिजाइन विश्लेषण प्राप्त करें
हम आपको विनिर्माण योग्यता विश्लेषण और पारदर्शी मूल्य निर्धारण के लिए डिज़ाइन भेजेंगे।
↓
मैन्युफैक्चरिंग शुरू करें
हमारे विशेषज्ञ आवश्यक तकनीकों और सामग्रियों का उपयोग करके आपके पुर्जों का उत्पादन करेंगे।
↓
अपने हिस्से प्राप्त करें
आपके पुर्जे निर्धारित समय सीमा के भीतर सीधे आपके दरवाजे पर पहुंचा दिए जाएंगे।
FAQ के अक्सर पूछे जाने वाले प्रश्न साइड मिलिंग
साइड मिलिंग और एंड मिलिंग के बीच मुख्य अंतर क्या है?
यह सब इस्तेमाल की जाने वाली कटिंग सतह पर निर्भर करता है। साइड मिलिंग में, उपकरण के बाहरी किनारों का उपयोग करके ऊर्ध्वाधर सतहें बनाई जाती हैं। एंड मिलिंग में, मुख्य रूप से उपकरण के निचले हिस्से का उपयोग करके क्षैतिज सतहें, पॉकेट और कैविटी बनाई जाती हैं। एक एंड मिल दोनों काम कर सकती है, लेकिन इसका नाम इसके सिरे से काटने की क्षमता के कारण पड़ा है।
मुझे फेस मिलिंग के बजाय साइड मिलिंग कब चुननी चाहिए?
यह चुनाव उस ज्यामिति पर निर्भर करता है जिसे आपको बनाना है। किसी भाग के ऊपरी भाग पर एक सपाट क्षैतिज सतह बनाने के लिए फेस मिलिंग का उपयोग करें। जब आपको एक ऊर्ध्वाधर दीवार बनानी हो या उसे अंतिम रूप देना हो, सटीक चौड़ाई निर्धारित करनी हो, या स्टेप्स और स्लॉट्स जैसी आकृतियाँ बनानी हों, तो साइड मिलिंग का उपयोग करें। यह सतह के अभिविन्यास पर निर्भर करता है।
साइड मिलिंग में टूल डिफ्लेक्शन एक प्रमुख चिंता का विषय क्यों है?
काटने की प्राथमिक शक्ति त्रिज्या के अनुसार होती है, जो कटर को पार्श्व दिशा में धकेलती है। यह शक्ति एक उत्तोलक की तरह काम करती है, जो उपकरण को वर्कपीस से दूर मोड़ने का प्रयास करती है। इस विक्षेपण के कारण अशुद्धियाँ उत्पन्न होती हैं—जैसे कि दीवार का सीधा न होना या माप का निर्धारित सीमा से बाहर होना। यही वह मूलभूत भौतिक चुनौती है जिसका सामना हम परिशुद्ध विनिर्माण में करते हैं।
NOBLE टूल डिफ्लेक्शन की चुनौती को कैसे कम करता है?
हम इस समस्या को कई दृष्टिकोणों से हल करते हैं। हमारे सीएनसी मशीनिंग प्रोटोकॉल यह सुनिश्चित करते हैं कि काम के लिए सबसे छोटा और सबसे मजबूत टूल ही इस्तेमाल किया जाए। हम ट्रोकोइडल मिलिंग जैसी उन्नत टूलपाथ तकनीकों का उपयोग करके कम और स्थिर रेडियल एंगेजमेंट बनाए रखते हैं, जिससे कटिंग फोर्स कम हो जाता है। इसके अलावा, हमारी फैक्ट्री में उच्च गुणवत्ता वाले प्रीमियम टूलहोल्डर्स में किए गए निवेश से अधिकतम ग्रिप और न्यूनतम रनआउट सुनिश्चित होता है, जो पूरी प्रक्रिया के लिए एक स्थिर आधार प्रदान करता है।
स्ट्रैडल मिलिंग के क्या फायदे हैं?
इसका लाभ अत्यधिक दक्षता और सुनिश्चित समानांतरता है। एक ही आबर पर दो कटर लगाकर, हम एक ही पास में दो समानांतर ऊर्ध्वाधर सतहों की मशीनिंग एक साथ कर सकते हैं। कटरों के बीच की दूरी सीधे पार्ट की चौड़ाई निर्धारित करती है, जिससे प्रत्येक साइड की अलग-अलग मशीनिंग से होने वाली संचयी त्रुटि समाप्त हो जाती है। यह उच्च परिशुद्धता और दोहराव योग्य कस्टम मशीनिंग के लिए एक शानदार विधि है।
क्या साइड मिलिंग की मदद से गहरी, पतली दीवारों की मशीनिंग की जा सकती है?
जी हां, लेकिन यह साइड मिलिंग की सबसे चुनौतीपूर्ण प्रक्रियाओं में से एक है। इसके लिए एक सटीक रणनीति की आवश्यकता होती है। हम कटिंग प्रेशर को कम करने के लिए विशेष ज्यामिति वाले लंबे पहुंच वाले टूल्स का उपयोग करते हैं। इस प्रक्रिया में टूल प्रेशर को कम करने और दीवार को कंपन या विकृति से बचाने के लिए उच्च गति मापदंडों के साथ हल्के, अंतिम पास की एक श्रृंखला शामिल होती है।






