
सीएनसी मशीनिंग एक व्यापक रूप से उपयोग की जाने वाली और विकसित तकनीक है। लोग इसका उपयोग विभिन्न क्षेत्रों के लिए उपयुक्त पुर्जे बनाने में करते हैं। क्या आप सीएनसी मशीनिंग की लागत के बारे में जानने के इच्छुक हैं? इनकी लागत कितनी होती है?
इस शोधपत्र में सीएनसी मशीनिंग की लागत और उसे प्रभावित करने वाले कारकों पर चर्चा की जाएगी। आप सीएनसी मशीनिंग के उत्पादन प्रकारों और उत्पादन मात्रा बढ़ाकर लागत को कम करने के तरीकों के बारे में भी जान सकते हैं। चलिए शुरू करते हैं।
सीएनसी पुर्जों की लागत किस आधार पर निर्धारित होती है?
ग्राहक अक्सर हमसे पूछते हैं कि एक हिस्से की कीमत दूसरे हिस्से से दोगुनी क्यों है। इस समस्या का समाधान करने के लिए, हमारे इंजीनियरों ने निम्नलिखित तालिका तैयार की है:
| फ़ैक्टर | यह लागत को क्यों प्रभावित करता है |
| मशीनिंग का समय | मशीन के चलने का हर मिनट बिजली की खपत बढ़ाता है, औजारों को घिसता है और एक प्रशिक्षित संचालक की देखरेख की आवश्यकता होती है। उत्पादन चक्र जितना लंबा होगा, लागत उतनी ही अधिक होगी। |
| सामग्री | कुछ धातुएँ मक्खन की तरह आसानी से कटती हैं। वहीं कुछ धातुएँ औजारों को नष्ट कर देती हैं। एल्युमीनियम सस्ता और तेज़ होता है। स्टेनलेस स्टील और टाइटेनियम धीमे और महंगे होते हैं। |
| जटिलता | अधिक सुविधाओं का मतलब है अधिक टूल परिवर्तन। अधिक टूल पाथ। अधिक प्रोग्रामिंग। एक छेद वाला साधारण ब्लॉक सस्ता होता है। दस छेद, तीन पॉकेट और दो कोणीय सतहों वाला ब्रैकेट सस्ता नहीं होता। |
| सहिष्णुता | कम टॉलरेंस वाले काम जल्दी हो जाते हैं। सख्त टॉलरेंस के लिए धीमी फीड, बेहतर उपकरण और अधिक निरीक्षण की आवश्यकता होती है। |
| बैच का आकार | एक पुर्जे को तैयार करने में घंटों लगते हैं और काटने में कुछ मिनट। सौ पुर्जों के लिए यह तैयारी का समय कई इकाइयों में बंट जाता है। इससे प्रति इकाई लागत में भारी कमी आती है। |
| प्रोसेसिंग के बाद | प्रत्येक अतिरिक्त पोस्ट-प्रोसेसिंग चरण न केवल प्रक्रिया में कई घंटे जोड़ता है, बल्कि इसके लिए एक और आपूर्तिकर्ता को शामिल करने की भी आवश्यकता हो सकती है। परिणामस्वरूप, लागत में तेजी से वृद्धि होती है। |
सीएनसी प्रोसेसिंग की लागत कम करने के 10 कारगर तरीके
नोबल के इंजीनियरों ने दक्षता में सुधार और लागत में कमी लाने के तरीकों की एक सूची तैयार की है - ये सभी तरीके वास्तविक दुनिया के केस स्टडी और अनुभव पर आधारित हैं।
1. शुरुआत से ही विनिर्माण क्षमता के लिए डिज़ाइन (डीएफएम)
गहरी खांचों से बचें। गहरी खांचों के लिए एक लंबे, पतले औजार की आवश्यकता होती है। लंबे औजार कंपन करते हैं। फीड धीमी होती है। कटर टूट जाते हैं। परिणाम खराब होते हैं। पतली दीवारें काटने के दबाव में झुक जाती हैं।
आंतरिक कोनों के लिए त्रिज्या आवश्यक है। नुकीले आंतरिक कोनों के लिए एक छोटे एंडमिल या अलग से ईडीएम ऑपरेशन की आवश्यकता होती है। दोनों ही महंगे हैं। एक मिलीमीटर या उससे अधिक की त्रिज्या मशीन को मानक उपकरण का उपयोग करने और एक सरल पथ का अनुसरण करने की अनुमति देती है। इससे समय की बचत होती है।
अधिकांश अनुप्रयोगों के लिए व्यास से 1.5 गुना गहराई का थ्रेड पर्याप्त होता है। इससे अधिक गहराई से मशीनिंग का समय और टूल का जोखिम बढ़ जाता है, जबकि मजबूती में लगभग कोई लाभ नहीं होता।
मानक छेद आकारों का ही उपयोग करें। मानक ड्रिल मशीनें सस्ती और आसानी से उपलब्ध होती हैं। गैर-मानक आकारों के लिए विशेष उपकरण या रीमिंग प्रक्रियाओं की आवश्यकता होती है। यही नियम एंडमिल व्यास पर भी लागू होता है। सामान्य आकार लागत कम करते हैं।
2. अनावश्यक सहनशीलता को कम करें
गलतियों के लिए पैसे खर्च करने पड़ते हैं। लोग कभी-कभी यह नहीं समझते कि कितना खर्चा होता है।
प्लस या माइनस 0.01 मिलीमीटर की सहनशीलता बहुत कम होती है। मशीन को धीमी गति से चलाना पड़ता है। ऑपरेटर को बार-बार माप लेना पड़ता है। औजार नए होने चाहिए। स्क्रैप की दर बढ़ जाती है। प्लस या माइनस 0.1 मिलीमीटर की सहनशीलता थोड़ी अधिक होती है। मशीन तेज गति से चलती है। ऑपरेटर प्रक्रिया पर भरोसा करता है। पुर्जे तेजी से बनकर तैयार हो जाते हैं।
स्मार्ट तरीका सरल है। डिज़ाइन करते समय निम्नलिखित बातों पर विचार करें: क्या इस भाग या स्थान के लिए टॉलरेंस इतना कम होना वास्तव में आवश्यक है? क्या टॉलरेंस बढ़ाने से अंतिम उत्पाद में टूट-फूट होगी, या वह अनुपयोगी ही हो जाएगा?
केवल उन्हीं सतहों पर सटीक टॉलरेंस लागू करें जिनकी वास्तव में आवश्यकता हो। मिलान सतहें, बेयरिंग जर्नल, महत्वपूर्ण संरेखण विशेषताएँ। बाकी सभी सतहों पर ढीला टॉलरेंस लागू करें जिसे बनाए रखना आसान हो।
3. सही सामग्री चुनें
अपनी ज़रूरत के हिसाब से मिश्र धातु चुनें, न कि सिर्फ़ सुनने में आकर्षक लगने वाली। आसानी से घिसने वाली मिश्र धातुएँ किसी कारण से ही मौजूद हैं। 303 स्टेनलेस स्टील, 304 की तुलना में कहीं ज़्यादा तेज़ी से कटता है। 6061 एल्युमीनियम कम झंझटों में भी काम आता है और सस्ता भी है। 7075 ज़्यादा मज़बूत है, लेकिन औज़ारों पर ज़्यादा दबाव डालता है।
टाइटेनियम और इनकोनेल धीमी गति से काम करते हैं। कठोर स्टील इंसर्ट को खराब कर देते हैं। जब तक किसी विशेष कार्य के लिए इन सामग्रियों की आवश्यकता न हो, इनसे बचें। मशीनिंग लागत में अंतर कम नहीं होता। यह अक्सर दो से पांच गुना अधिक होता है।
लगभग अंतिम आकार से भी लाभ मिलता है। ढलाई, फोर्जिंग और एक्सट्रूडेड बार स्टॉक की शुरुआत अंतिम आकार के करीब से होती है। कम सामग्री हटानी पड़ती है। मशीनिंग का समय कम लगता है। बर्बादी कम होती है। लगभग अंतिम आकार की शुरुआती लागत मशीनिंग में लगने वाले समय में कमी के कारण वसूल हो जाती है।
4. मशीनिंग समय कम करें
मशीन का समय ही पैसा है।
बड़े औजारों से रफ फिनिशिंग करें। एक बड़ा एंडमिल मटेरियल को तेजी से हटाता है। फिर बारीक काम के लिए छोटे औजारों का इस्तेमाल करें। छोटे औजारों से रफ फिनिशिंग करना धीमा और अप्रभावी होता है।
प्रक्रियाओं को संयोजित करें। एक ही सेटअप में मिलिंग और ड्रिलिंग करें। पार्ट को दोबारा क्लैंप करने के बजाय चौथे अक्ष पर घुमाएँ। हर बार जब कोई पार्ट को अनबोल्ट और दोबारा क्लैंप करता है, तो समय बर्बाद होता है और त्रुटियाँ उत्पन्न होती हैं।
टूल बदलने की प्रक्रिया को कम करें। एक जैसे हिस्सों को एक साथ समूहित करें। एंडमिल का उपयोग करने से पहले सभी छेदों को एक ही ड्रिल से काट लें। हर बार टूल बदलने से कुछ सेकंड जुड़ जाते हैं। एक ही बैच में ये सेकंड जुड़ते जाते हैं।
अनावश्यक सतही फिनिश से बचें। 3.2 माइक्रोमीटर का Ra मानक मशीनिंग फिनिश है। यह अधिकांश भागों के लिए उपयुक्त है। 0.8 या 0.4 जैसी महीन फिनिश निर्दिष्ट करने से पॉलिशिंग या बहुत हल्की फिनिशिंग की आवश्यकता बढ़ जाती है। इससे समय अधिक लगता है।
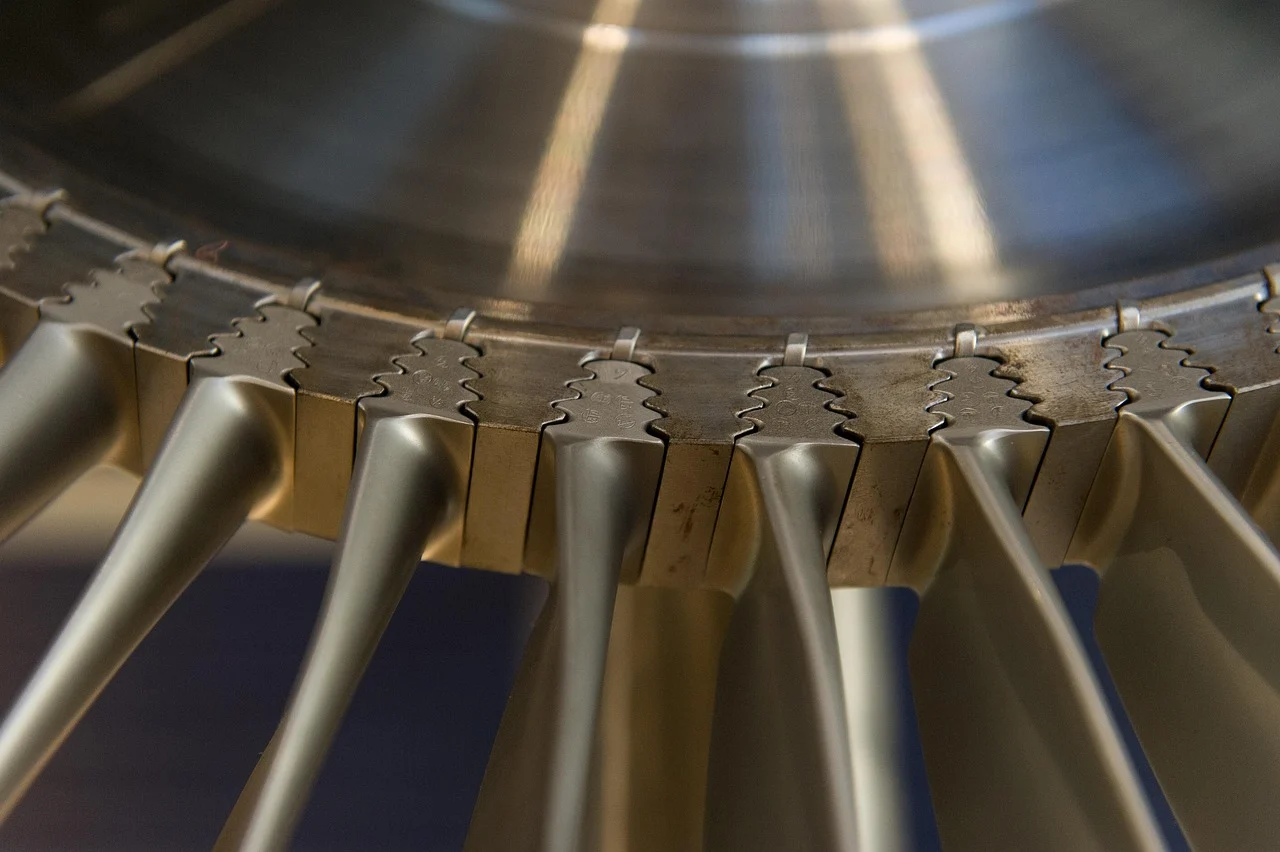
5. बैच के आकार को अनुकूलित करें
एक से पचास पीस के छोटे बैच सबसे ज़्यादा नुकसान पहुंचाते हैं। सेटअप का समय लगभग न के बराबर हो जाता है। हर पार्ट पर प्रोग्रामिंग, क्लैम्पिंग, टूल सेटिंग और पहले पीस की जांच का पूरा भार होता है। प्रति यूनिट लागत बहुत ज़्यादा होती है। इससे बचने का कोई उपाय नहीं है।
पचास से पाँच सौ यूनिट की मध्यम मात्रा में उत्पादन करना लाभदायक हो जाता है। सेटअप लागत काफी कम हो जाती है। मशीन मिनटों के बजाय घंटों तक चलती है। प्रति यूनिट लागत में उल्लेखनीय कमी आती है।
पांच सौ से अधिक पीस की उच्च मात्रा सबसे उपयुक्त होती है। सेटअप में मामूली त्रुटि होती है। प्रति पार्ट की लागत मशीन में लगने वाले समय और सामग्री के लगभग बराबर होती है। यह किसी दिए गए डिज़ाइन के लिए सबसे कम संभव कीमत है।
इसका व्यावहारिक उपाय सरल है। भविष्य के ऑर्डरों को एक ही उत्पादन में मिला लें। इस महीने पचास और अगले महीने पचास पीस ऑर्डर करने के बजाय, अभी सौ पीस ऑर्डर करें। आपूर्तिकर्ता एक ही बार में ऑर्डर पूरा कर लेता है। प्रति यूनिट लागत कम हो जाती है। खरीदार के पैसे बचते हैं। दोनों पक्षों को फायदा होता है।
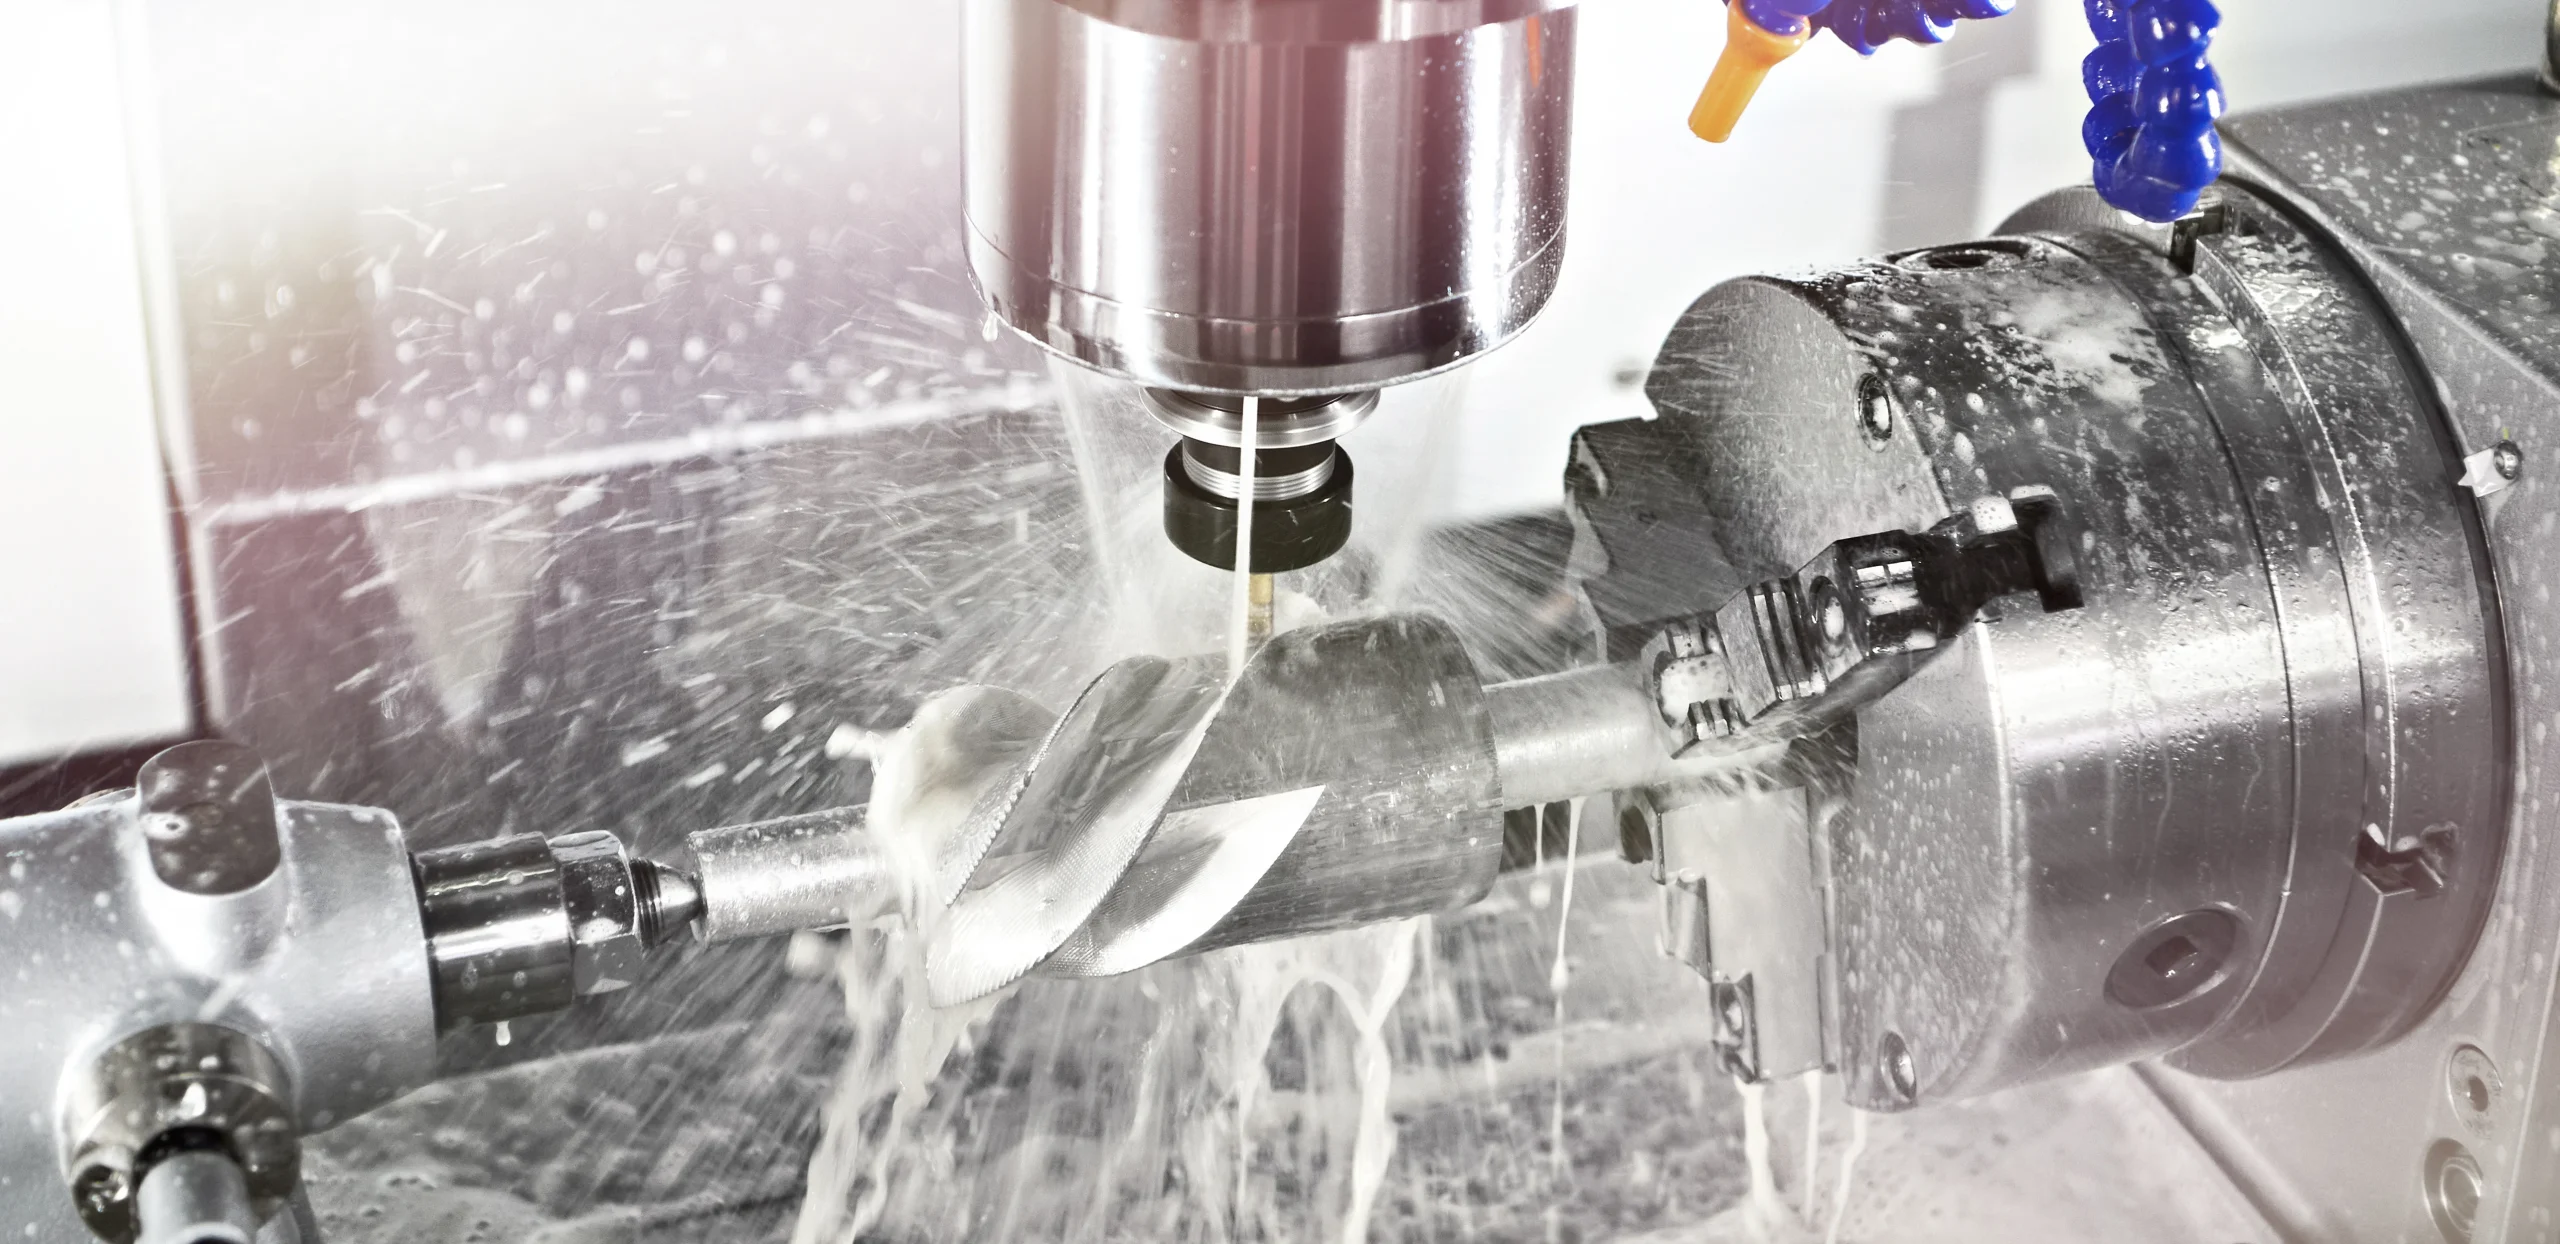
6. वर्कहोल्डिंग और फिक्सचरिंग को सरल बनाएं
किसी हिस्से को अपनी जगह पर टिकाए रखने में समय लगता है। खराब डिज़ाइन की वजह से यह काम मुश्किल हो जाता है।
समतल क्लैम्पिंग सतहें किसी भी सीएनसी मशीन ऑपरेटर के लिए वरदान हैं। एक साधारण सपाट तल से पुर्जे को बिना किसी विशेष उपकरण के वाइस में आसानी से रखा जा सकता है। न ही सॉफ्ट जॉ की आवश्यकता होती है, न ही कस्टम क्लैम्प की। बस मानक वाइस का उपयोग किया जाता है जो हर सीएनसी मशीनिंग फैक्ट्री में उपलब्ध होते हैं।
मानक स्टॉक साइज़ का उपयोग करें। कई लोग 6.3 मिलीमीटर मोटाई वाले पुर्जे डिज़ाइन करते हैं। मानक बार स्टॉक 6 मिलीमीटर में आता है। मशीनिस्ट को अतिरिक्त 3.0 मिलीमीटर हटाना पड़ता है। इसमें समय लगता है। मानक मोटाई, मानक चौड़ाई और मानक व्यास के अनुसार डिज़ाइन करें। सीएनसी मशीनिंग फ़ैक्टरी इंजीनियर को धन्यवाद देगी।
अंडरकट और ओवरहैंग महंगे होते हैं। अंडरकट के लिए विशेष लॉलीपॉप कटर या कई सेटअप की आवश्यकता होती है। ओवरहैंग के लिए पार्ट को कंपन से बचाने के लिए कस्टम फिक्सचर की आवश्यकता होती है। जहाँ तक संभव हो, इन दोनों से बचें। एक सरल, ब्लॉकनुमा पार्ट को पकड़ना सस्ता होता है और सीएनसी मशीन से जल्दी तैयार किया जा सकता है।
7. गैर-महत्वपूर्ण विशेषताओं के लिए वैकल्पिक प्रक्रियाओं का उपयोग करें
हर छेद का एकदम सही होना ज़रूरी नहीं है। लोग अक्सर ज़रूरत से ज़्यादा बारीकी से काम करते हैं।
मानक ड्रिल से छेद जल्दी हो जाता है। रीमिंग या बोरिंग से छेद करने में समय लगता है। ड्रिलिंग से ऐसा छेद बनता है जो बोल्ट, पिन या क्लीयरेंस होल के लिए पर्याप्त रूप से गोल होता है। यदि सटीक व्यास या चिकनी सतह की आवश्यकता नहीं है, तो बस ड्रिल करें।
थ्रेडिंग और थ्रेडिंग में समानता है। टैपिंग तेज़ होती है। एक टैप कुछ ही सेकंड में घूम कर बाहर आ जाता है। थ्रेड मिलिंग धीमी होती है। इसके लिए एक विशेष उपकरण और घुमावदार टूल पाथ की आवश्यकता होती है। थ्रेड मिलिंग बड़े व्यास या कठोर पदार्थों के लिए उपयोगी है। एल्युमीनियम या स्टील में मानक छोटे थ्रेड्स के लिए, टैपिंग सस्ता विकल्प है।
जिन सतहों का मिलान नहीं होता, उन्हें मशीनिंग के बाद वैसे ही रहने दें। अधिकांश सतहों के लिए एंडमिल या टर्निंग टूल से प्राप्त मानक फिनिश पर्याप्त है। पॉलिशिंग, ग्राइंडिंग या सैंडिंग करने से समय और लागत दोनों बढ़ जाती हैं।
8. जहां तक संभव हो, पोस्ट-प्रोसेसिंग से बचें
एनोडाइजिंग देखने में अच्छा लगता है, लेकिन इसमें पैसे भी लगते हैं। प्लेटिंग से जंग लगने से बचाव होता है, लेकिन इसके लिए प्लेटिंग सीएनसी मशीनिंग फैक्ट्री में अलग से जाना पड़ता है। हीट ट्रीटमेंट से सामग्री के गुण बदल जाते हैं। इससे पार्ट के टेढ़ा होने का खतरा भी रहता है और एक और फर्नेस साइकिल की आवश्यकता होती है।
नियम सीधा-सादा है। पोस्ट-प्रोसेसिंग तभी करें जब पार्ट को वास्तव में उसके कार्य के लिए इसकी आवश्यकता हो। सजावटी ब्रैकेट को एनोडाइजिंग की आवश्यकता नहीं होती। कार के अंदरूनी हिस्से में लगने वाले क्लिप को प्लेटिंग की आवश्यकता नहीं होती। एल्युमीनियम स्पेसर को हीट ट्रीटमेंट की आवश्यकता नहीं होती।
जब पोस्ट-प्रोसेसिंग अपरिहार्य हो, तो चरणों को संयोजित करें। पुर्जों को एक ही विक्रेता के पास भेजें जो कई प्रक्रियाएं कर सकता हो। एनोडाइजिंग और लेजर मार्किंग एक ही सुविधा केंद्र में करें। हीट ट्रीटमेंट और शॉट पीनिंग एक ही बैच में करें। इससे हैंडलिंग, शिपिंग और कागजी कार्रवाई कम हो जाती है। प्रत्येक संयोजित चरण लागत कम करता है।
9. मशीन के एनवेलप के अनुसार पार्ट का आकार मिलाएं
मशीन का आकार मायने रखता है। हर पुर्जे के लिए विशाल पांच-अक्षीय मशीनिंग सेंटर की आवश्यकता नहीं होती है।
एक विशाल मशीन का एक छोटा सा हिस्सा लगाना पैसे की बर्बादी है। पांच अक्षों वाली बड़ी मशीन की प्रति घंटा दर बहुत अधिक होती है। यह बिजली की खपत करती है। यह जगह भी घेरती है। ऑपरेटर उच्च कुशल होते हैं और उन्हें उसी के अनुसार वेतन मिलता है। उस मशीन पर सिक्के के आकार का एक छोटा सा हिस्सा लगाना, एक चिट्ठी पहुंचाने के लिए मालवाहक ट्रक का इस्तेमाल करने जैसा है।
सबसे समझदारी भरा कदम यह है कि पुर्जे के आकार को उस सबसे छोटी मशीन के अनुरूप बनाया जाए जो उसे संभाल सके। तीन-एक्सिस सीएनसी मिल की प्रति घंटा लागत कम होती है। अक्सर पांच-एक्सिस मशीन की तुलना में तीस से पचास प्रतिशत तक कम। जिन पुर्जों में कोणीय छेद या जटिल वक्रों की आवश्यकता नहीं होती, उनके लिए तीन-एक्सिस मशीनिंग उपयुक्त है। यह तेज़ है, सस्ती है और लगभग हर सीएनसी मशीनिंग कारखाने में उपलब्ध है।
आपको मशीन की गतिशीलता पर भी विचार करना चाहिए। तीन सौ मिलीमीटर लंबा एक पुर्जा एक मानक चक्की में फिट हो सकता है। छह सौ मिलीमीटर लंबा पुर्जा एक बड़ी और अधिक महंगी मशीन में फिट हो जाता है। पुर्जों को सामान्य मशीन के आकार के भीतर रखने से लागत कम रहती है।
10. सही सीएनसी मशीनिंग फैक्ट्री के साथ काम करें
हर सीएनसी मशीनिंग फैक्ट्री एक जैसी नहीं होती। लोग अक्सर ड्राइंग को सबसे नजदीकी या सबसे सस्ते विक्रेता को भेज देते हैं।
डिलीवरी तेज होगी, लेकिन विचार करने योग्य एकमात्र कारक यही नहीं है।
सही सीएनसी मशीनिंग फैक्ट्री सामग्री और पुर्जे के प्रकार में विशेषज्ञता रखती है। एक सीएनसी मशीनिंग फैक्ट्री जो हर हफ्ते हजारों एल्युमीनियम ब्रैकेट बनाती है, उसे इस काम की बारीकियां पता होती हैं। उनके पास सभी आवश्यक उपकरण तैयार होते हैं। उनके प्रोग्रामर हर प्रकार की मशीनिंग प्रक्रिया से परिचित होते हैं।
स्पष्ट तकनीकी रेखाचित्रों का महत्व जितना लोग सोचते हैं उससे कहीं अधिक है। एक भी माप छूट जाने पर सीएनसी मशीनिंग फैक्ट्री को काम रोकना पड़ता है और सवाल पूछने पड़ते हैं। इससे काम में देरी होती है और अक्सर दोबारा कोटेशन देना पड़ता है। सटीक मापित सहनशीलता, स्पष्ट नोट्स और उचित मानक मापदंड एवं तकनीक (जीडी एंड टी) के साथ एक साफ रेखाचित्र मशीन ऑपरेटर को बिना किसी भ्रम के पुर्जे को चलाने की सुविधा देता है।
यहां एक सीधा सवाल है जिससे पैसे की बचत होती है। सीएनसी मशीनिंग फैक्ट्री से पूछें: "इस पार्ट की कौन सी विशेषताएं इसे महंगा बनाती हैं?" अच्छी सीएनसी मशीनिंग फैक्ट्रियां ईमानदारी से जवाब देंगी। वे किसी गैर-महत्वपूर्ण सतह पर सख्त टॉलरेंस, या किसी गहरे खांचे जिसके लिए विशेष उपकरण की आवश्यकता होती है, या किसी ऐसे मटेरियल की ओर इशारा करेंगी जिसकी कटिंग ठीक से नहीं होती। इस जानकारी से डिज़ाइनर को कोटेशन फाइनल होने से पहले पार्ट में बदलाव करने का मौका मिलता है। सिर्फ इस बातचीत से ही लागत में काफी कमी आ सकती है।
लागत में संभावित कमी का संक्षिप्त विवरण (तालिका)
| रणनीति | संभावित बचत | प्रयास है |
| सहनशीलता में ढील दें | 20 - 40% | बहुत कम |
| गहरी गुहाओं से बचें | 15 - 30% | निम्न |
| फ्री-मशीनिंग सामग्री का उपयोग करें | 10 - 25% | निम्न |
| बैच का आकार बढ़ाएँ (10→100) | 50 - 70% | मध्यम |
| 5-एक्सिस से 3-एक्सिस पर स्विच करें | 30-50% (प्रति घंटा) | हाई |
सीएनसी से लागत कम करने के बारे में आम गलत धारणाएँ
"तेज़ मशीनिंग से हमेशा पैसे की बचत होती है।"
यह तर्कसंगत लगता है। मशीन को तेज़ी से चलाएँ। पुर्जे जल्दी बनाएँ। कम खर्च करें। बिल्कुल आसान।
समस्या टूटे हुए औजारों की है। और बेकार पुर्जों की। और क्षतिग्रस्त स्पिंडलों की।
उपकरण या सामग्री की क्षमता से अधिक गति और दबाव डालने से गंभीर परिणाम हो सकते हैं। बहुत तेज़ गति से घूमने वाली कार्बाइड एंडमिल से गर्मी उत्पन्न होती है। गर्मी से उपकरण नरम हो जाता है। उपकरण घंटों के बजाय मिनटों में घिस जाता है। कभी-कभी यह टूट भी जाता है। टूटा हुआ उपकरण पुर्जे को खराब कर देता है। इससे उपकरण या मशीन भी खराब हो सकती है।
"सस्ती सामग्री हमेशा फायदेमंद होती है।"
यह तर्क तर्कसंगत लगता है। सस्ता धातु खरीदें। कच्चे माल के लिए कम भुगतान करें। कुल लागत में बचत करें।
यह अक्सर गलत होता है।
कठोर पदार्थ सस्ते होते हैं, इसके पीछे एक कारण है। उनकी कटाई मुश्किल होती है। वे कठोर हो जाते हैं। वे इंसर्ट को खराब कर देते हैं। उनमें धीमी गति से फीड, कम गहराई तक कटाई और बार-बार टूल बदलने की आवश्यकता होती है।
दो स्टेनलेस स्टील पर विचार करें। 304 सस्ता है, लेकिन यह चिपचिपा होता है और इस पर मशीनिंग करना कठिन होता है। 303 की कीमत प्रति किलोग्राम अधिक है, लेकिन यह मक्खन की तरह आसानी से कटता है। 303 पर मशीनिंग का समय 304 की तुलना में आधा होता है। टूल का जीवनकाल तीन गुना अधिक होता है। महंगे मटेरियल से बने तैयार पार्ट की कुल लागत कम होती है।
एल्युमीनियम के मामले में भी यही पैटर्न दोहराया जाता है। 7075, 6061 की तुलना में अधिक मजबूत होता है। हालांकि, कई कारखानों में यह औजारों को जल्दी खराब कर देता है। जब तक किसी काम के लिए अतिरिक्त मजबूती की आवश्यकता न हो, मशीनिंग में सस्ता होने के कारण एल्युमीनियम कुल लागत के लिहाज से बेहतर विकल्प है।
"एक बड़ा ऑर्डर देना हमेशा बेहतर होता है।"
बड़े पैमाने पर उत्पादन से लागत में कमी आती है। बड़ी मात्रा में उत्पादन करने से प्रति इकाई लागत कम हो जाती है। लेकिन इस नियम की भी कुछ सीमाएँ हैं।
बड़े ऑर्डर से तभी बचत होती है जब डिज़ाइन स्थिर हो। उदाहरण के लिए, मान लीजिए लोग पाँच हज़ार पुर्जे ऑर्डर करते हैं। इंजीनियरिंग में कुछ बदलाव हो जाता है। आधे पुर्जे बेकार हो जाते हैं। सामग्री का भुगतान हो चुका होता है, मशीन का समय खर्च हो चुका होता है, और पैसा बर्बाद हो जाता है।
भंडारण एक और अप्रत्यक्ष लागत है। पाँच हज़ार पुर्जों के लिए जगह चाहिए होती है। जगह का किराया भी देना पड़ता है। पुर्जों को रखने के लिए रैक, तापमान नियंत्रण और इन्वेंट्री प्रबंधन की आवश्यकता होती है। ये सभी लागतें जुड़ती जाती हैं। कम बिक्री वाले पुर्जों के लिए, भंडारण लागत बड़ी मात्रा में उत्पादन से होने वाली प्रति इकाई बचत को कम कर सकती है।
बेहतर तरीका अक्सर छोटे-छोटे, चरणबद्ध ऑर्डर देना होता है। 500 पुर्जों का ऑर्डर दें। उत्पादन में डिज़ाइन की पुष्टि करें। फिर अगले 500 पुर्जों का ऑर्डर दें। प्रति यूनिट लागत थोड़ी अधिक होती है। बड़ी मात्रा में पुर्जों को खराब होने का जोखिम शून्य होता है। जो लोग इस फायदे-नुकसान को नज़रअंदाज़ करते हैं, उन्हें कभी-कभी बहुत महंगा सबक सीखना पड़ता है।
नोबल से सीएनसी मशीनिंग पार्ट्स प्राप्त करें और लागत बचाएं।
NOBLE एक पेशेवर CNC मशीनिंग फैक्ट्री है। यहाँ सटीक धातु पुर्जों के निर्माण पर विशेष ध्यान दिया जाता है। हमारे कर्मचारी ऑटोमोटिव, चिकित्सा उपकरण, एयरोस्पेस, रोबोटिक्स और औद्योगिक उपकरण जैसे विभिन्न क्षेत्रों से आते हैं। प्रत्येक उद्योग के अपने अलग-अलग मानक होते हैं। हम उन मानकों को पूरा करते हैं।
हमारे साथ काम क्यों करें?
लागत कम करने पर विशेष ध्यान – हम ग्राहकों को विनिर्माण में आसानी के लिए पुर्जों को फिर से डिज़ाइन करने में सक्रिय रूप से सहायता करते हैं। इस लेख में वर्णित रणनीतियाँ केवल सैद्धांतिक अवधारणाएँ नहीं हैं। हम सीएनसी प्रसंस्करण लागत को कम करने के लिए इन्हें प्रतिदिन लागू करते हैं।
त्वरित कोटेशन – लोगों को चौबीस से अड़तालीस घंटों में कोटेशन मिल जाते हैं। प्रत्येक कोटेशन में डीएफएम फीडबैक शामिल होता है। किसी पुर्जे को बनाने में लगने वाली लागत का पता लगाने के लिए हफ्तों इंतजार करने की जरूरत नहीं।
कोई छिपी हुई फीस नहीं – मूल्य निर्धारण पारदर्शी है। मशीन का समय। सामग्री। उपकरण। सेटअप मूल्यह्रास। यही सब शामिल है।
प्रोटोटाइप से उत्पादन तक – एक ग्राहक को परीक्षण के लिए एक पुर्जे की आवश्यकता होती है। हम उसका परीक्षण करते हैं। उसी ग्राहक को बाद में उत्पादन के लिए दस हजार पुर्जों की आवश्यकता होती है। हम उत्पादन बढ़ाते हैं। वही प्रक्रियाएँ। वही गुणवत्ता प्रणालियाँ।
ISO 13485:2016 – चिकित्सा उपकरण ग्राहकों का स्वागत है। हम संपूर्ण सत्यापन पैकेज प्रदान करते हैं। पता लगाने की क्षमता। प्रक्रिया नियंत्रण। नियामकीय प्रस्तुतियों के लिए दस्तावेज़ीकरण।
कम समय में डिलीवरी - सामान्य पुर्जे पांच से दस कार्यदिवसों में भेज दिए जाते हैं। तत्काल डिलीवरी के विकल्प उपलब्ध हैं। ग्राहक को गति के लिए तभी भुगतान करना होगा जब उन्हें इसकी आवश्यकता हो।
आपके सीएनसी खर्चों को कम करने के लिए हमारी प्रतिबद्धता
हम सिर्फ पुर्जे नहीं बनाते। हम लागत-प्रभावी समाधान तैयार करते हैं। हर कोटेशन में चार विशिष्ट बातें शामिल होती हैं।
- डीएफएम विश्लेषण– निःशुल्क डिज़ाइन समीक्षा। धातु काटने से पहले हम लागत कम करने के सुझाव भेजते हैं। कई ग्राहक इन सुझावों को अपनाते हैं और लागत में तत्काल कमी देखते हैं।
- वैकल्पिक सामग्री अनुशंसाएँ– कभी-कभी किसी अनुप्रयोग के लिए किसी विशेष मिश्र धातु की आवश्यकता नहीं होती है। ऐसे मामलों में, हम सस्ते या तेजी से तैयार होने वाले वैकल्पिक समाधानों का प्रस्ताव देते हैं जो अनुप्रयोग के लिए उपयुक्त हों।
- सहनशीलता समीक्षाहम अनावश्यक रूप से सख्त टॉलरेंस पर आपत्ति जताते हैं। कई इंजीनियर लागत पर पड़ने वाले प्रभाव को समझे बिना ही ज़रूरत से ज़्यादा स्पेसिफिकेशन तय कर देते हैं। हमारे एक साधारण से प्रश्न से अक्सर डिज़ाइन में ऐसा बदलाव आ जाता है जिससे कीमत में उल्लेखनीय कमी आ जाती है।
- बैच अनुकूलन संबंधी सलाहहम ग्राहकों को ऑर्डर संयोजित करने में मदद करते हैं। छह महीने तक हर महीने पचास पीस का ऑर्डर देने पर कुल ऑर्डर तीन सौ पीस का हो जाता है। इससे प्रति यूनिट कीमत कम हो जाती है। ग्राहक की बचत होती है। आपूर्तिकर्ता का काम कुशलतापूर्वक चलता है। दोनों पक्षों को लाभ होता है।
सामान्य प्रश्न
क्या उत्पादन की मात्रा लागत को प्रभावित करती है?
जी हां। कम उत्पादन मात्रा के कारण प्रति इकाई लागत अधिक होती है। इसका कारण निश्चित कार्य है। प्रोग्रामिंग, सेटअप, टूल सेटिंग और पहले भाग का निरीक्षण करने में उतना ही समय लगता है, चाहे काम एक भाग का हो या सौ भागों का। इस निश्चित लागत को एक भाग पर लागू करें, तो प्रति इकाई लागत बहुत अधिक हो जाती है। इसे सौ भागों पर लागू करें, तो लागत काफी कम हो जाती है।
क्या मैं डिजाइन में बदलाव किए बिना लागत कम कर सकता हूँ?
जी हां, कई तरीकों से। बैच का आकार बढ़ाएं। इससे प्रति यूनिट लागत कम हो जाती है। किसी दूसरी मशीनिंग फैक्ट्री का चुनाव करें। कुछ कारखाने कम मात्रा वाले कामों में विशेषज्ञता रखते हैं और छोटे कामों के लिए उनकी प्रति घंटा दर कम होती है। लगभग तैयार आकार की सामग्री का उपयोग करें। ढलाई, फोर्जिंग या एक्सट्रूडेड बार स्टॉक से मशीन द्वारा हटाई जाने वाली सामग्री की मात्रा कम हो जाती है। मशीन का कम समय लगने से लागत कम होती है।
लागत कम करने का सबसे प्रभावी तरीका क्या है?
गैर-महत्वपूर्ण सहनशीलता मानकों में ढील दें। इसे लागू करने में कोई लागत नहीं आती। डिज़ाइन में कोई बदलाव नहीं, सामग्री में कोई बदलाव नहीं, और नए उपकरणों की आवश्यकता नहीं।
टूल पाथ को ऑप्टिमाइज़ करके मैं कितनी बचत कर सकता हूँ?
आम तौर पर, दस से बीस प्रतिशत। सटीक संख्या पार्ट की जटिलता पर निर्भर करती है। कुछ छेदों वाले एक साधारण ब्लॉक में पाथ ऑप्टिमाइजेशन की गुंजाइश बहुत कम होती है। गहरे गड्ढों और तंग कोनों वाले एक जटिल मोल्ड कोर में काफी गुंजाइश होती है। यह बचत एयर कटिंग में कमी, टूल बदलने की कम संख्या और बेहतर रफिंग रणनीतियों से होती है।
Is 5 अक्ष हमेशा बेहतर?
नहीं। तीन-अक्षीय मशीनों की प्रति घंटा दर कम होती है। अक्सर, तीस से पचास प्रतिशत तक कम। तीन-अक्षीय चक्की सरल होती है। यह कम बिजली की खपत करती है। इसके संचालक अधिक होते हैं और इसलिए प्रति घंटा लागत भी कम होती है।
कुछ खास स्थितियों में फाइव-एक्सिस तकनीक उपयोगी होती है। जैसे कि अंडरकट वाले पार्ट्स, जटिल कोणों वाले फीचर्स, और गहरी खाइयाँ जहाँ टूल की लंबाई एक समस्या बन जाती है। यदि पार्ट की ज्यामिति को इन क्षमताओं की आवश्यकता नहीं है, तो फाइव-एक्सिस तकनीक थ्री-एक्सिस तकनीक से किए जाने वाले काम का ही एक महंगा विकल्प है। फाइव-एक्सिस तकनीक का उपयोग तभी करना चाहिए जब पार्ट की बनावट इसकी मांग करती हो। अन्यथा, थ्री-एक्सिस तकनीक का ही उपयोग करें और लागत को कम रखें।







