
परिचय
जिन लोगों को सांचों के बारे में ज़्यादा जानकारी नहीं है, उनके लिए यह अवधारणा बिल्कुल नई लग सकती है। लेकिन वास्तव में, सांचों का उपयोग केवल उद्योग में ही नहीं, बल्कि रोज़मर्रा की ज़िंदगी में भी आम है। उदाहरण के लिए, आइसक्रीम और चॉकलेट बनाने के सांचों में पिघले हुए पदार्थ को खोखले सांचे में डाला जाता है, जिसे ठंडा करके आकार दिया जाता है। उद्योग में भी यही सिद्धांत लागू होता है, बस कच्चे माल की जगह पिघले हुए पदार्थ का उपयोग किया जाता है। सांचों का उपयोग आमतौर पर इंजेक्शन मोल्डिंग , ब्लो मोल्डिंग , एक्सट्रूज़न और डाई कास्टिंग में किया जाता है ।
तो असली सवाल व्यावहारिक है। किसी परियोजना को बुनियादी सांचे की आवश्यकता कब पड़ती है? और कब उसे अधिक सटीक सांचे की आवश्यकता होती है? और ये उपकरण वास्तव में कैसे बनाए जाते हैं?
यह लेख दोनों के बीच के अंतरों को स्पष्ट करता है। उपयोग के उदाहरण—उत्पादन विधियाँ। लोग यह जानकर संतुष्ट होंगे कि कौन सा तरीका उनके लिए सबसे उपयुक्त है। अनावश्यक बातें नहीं। केवल वही जो उत्पादन प्रक्रिया में कारगर है।
साधारण सांचे क्या होते हैं?
एक साधारण सांचा ठीक वही करता है जो उसके नाम से स्पष्ट है। यह पुर्जे बनाता है। इसे लाखों चक्रों तक एकदम सही पुर्जे बनाने की आवश्यकता नहीं होती। इसे बस कुछ समय तक काम करना होता है।
विशेष लक्षण
साधारण सांचों में नरम सामग्री का उपयोग होता है। एल्युमीनियम आम है। कभी-कभी पहले से कठोर किए गए स्टील का भी उपयोग किया जाता है। बहुत कम मात्रा में उत्पादन के लिए, लोग 3D प्रिंटेड रेज़िन सांचों का भी उपयोग करते हैं। निर्माण में कम समय लगता है। एक कारखाने में एक साधारण एल्युमीनियम सांचा हफ्तों में नहीं, बल्कि कुछ ही दिनों में तैयार किया जा सकता है। लागत कम रहती है क्योंकि इसका डिज़ाइन सरल है। इसमें कोई स्लाइडर, लिफ्टर या जटिल शीतलन चैनल नहीं होते।
सहिष्णुता
साधारण सांचों में ±0.1 मिमी और ±0.5 मिमी के बीच की सहनशीलता होती है। कई भागों के लिए यह ठीक है, जैसे कि ब्रैकेट, हाउसिंग या सामान्य उपयोग वाला कवर। लेकिन जिन घटकों को सटीक फिटिंग की आवश्यकता होती है, उनके लिए यह सहनशीलता बहुत कम होती है। ऐसे में ग्राहक सटीक सांचे निर्माण की ओर रुख करते हैं।
सामग्री
- सस्ता। मशीनिंग में आसान। हजारों शॉट्स के लिए उपयुक्त।
- पूर्व-कठोरीकृत इस्पात। कीमत अधिक। एल्युमीनियम से अधिक मजबूत। अधिक समय तक चलता है।
- 3D-प्रिंटेड रेज़िन। सबसे कम लागत। सबसे तेज़ डिलीवरी। सबसे कम जीवनकाल। लगभग विशेष रूप से प्रोटोटाइप सत्यापन के लिए उपयोग किया जाता है।
जिंदगी
इनमें काफी अंतर होता है। राल का सांचा 100 शॉट तक चल सकता है। सावधानी बरतने पर शायद 200 शॉट तक भी। एल्युमीनियम का सांचा 1,000 से 10,000 शॉट तक चल सकता है, यह प्लास्टिक और पुर्जे की बनावट पर निर्भर करता है। पहले से कठोर किए गए स्टील के सांचे घिसावट की समस्या शुरू होने से पहले 50,000 शॉट तक चल सकते हैं।
लागत सीमा
साधारण सांचों की कीमत 1,000 से 3,000 अमेरिकी डॉलर के बीच होती है। कम मात्रा में उत्पादन के लिए यह किफायती है। एक स्टार्टअप इसे आसानी से वित्त पोषित कर सकता है।
के लिए सबसे अच्छा सूट
- उत्पादन उपकरण लगाने से पहले ग्राहकों को आकार और फिटिंग की जांच करने के लिए पुर्जों की आवश्यकता होती है।
- कम मात्रा में उत्पादन। कुछ सौ या कुछ हज़ार पुर्जों की ही आपूर्ति की जाती है।
- गैर-महत्वपूर्ण भाग। ऐसे घटक जिनमें एक मिलीमीटर के दसवें हिस्से का अंतर भी मायने नहीं रखता।
इंजेक्शन मोल्ड बनाने की प्रक्रिया में साधारण मोल्डों का अपना महत्व है। ये शुरुआती बिंदु होते हैं। इनसे डिज़ाइन की सफलता सिद्ध होती है। फिर, अधिक मात्रा में या उच्च परिशुद्धता वाले कार्यों के लिए, बात परिशुद्ध मोल्ड निर्माण की ओर मुड़ जाती है। यह पूरी तरह से एक अलग स्तर है।
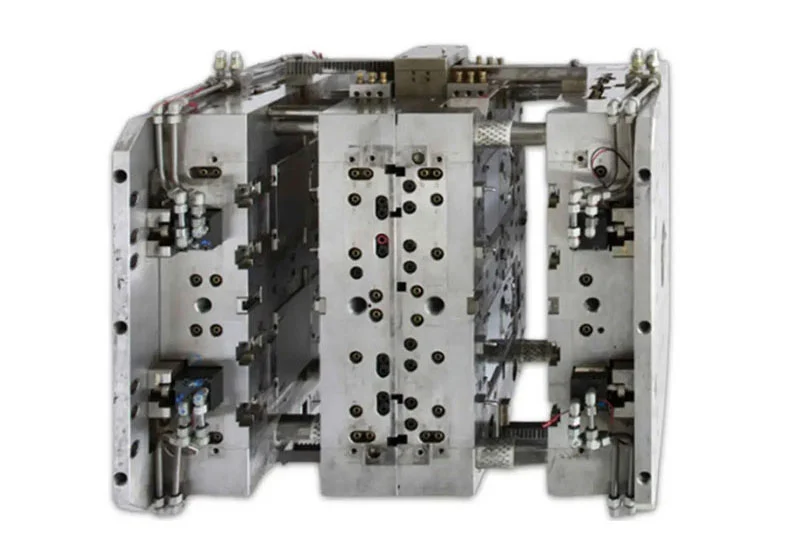
प्रेसिजन मोल्ड क्या होते हैं?
सटीक सांचे लाखों चक्रों तक, एक के बाद एक, लगभग एक जैसे पुर्जे बनाते हैं।
परिभाषा और विशेषताएँ
अत्यधिक टिकाऊपन और सटीक दोहराव के लिए एक परिशुद्धता सांचा बनाया जाता है। लागत अधिक होती है। निर्माण में लंबा समय लगता है। कोई शॉर्टकट नहीं अपनाया जाता। इंजीनियर एल्युमीनियम के बजाय कठोर टूल स्टील का उपयोग करते हैं। घिसाव को कम करने और रिलीज को बेहतर बनाने के लिए उन पर कोटिंग की जाती है। डिजाइन में ऊष्मा और चक्र समय को नियंत्रित करने के लिए जटिल शीतलन चैनल शामिल हैं। हर छोटी से छोटी बात का हिसाब लगाया जाता है।
यही है हमारा तात्पर्य सटीक मोल्ड निर्माण से। यह केवल सख्त सहनशीलता नहीं है। यह एक अलग ही सोच है। मोल्ड को एक सटीक मशीन उपकरण की तरह माना जाता है, न कि एक डिस्पोजेबल वस्तु की तरह।
सहिष्णुता
सटीक साँचे ±0.01 मिमी और ±0.001 मिमी के बीच की सहनशीलता बनाए रखते हैं। यह एक साधारण साँचे की तुलना में दस से सौ गुना अधिक सटीक होता है। उदाहरण के लिए, एक मानव बाल लगभग 0.07 मिमी मोटा होता है। ये साँचे बाल से भी कम सहनशीलता बनाए रखते हैं। लगातार। लाखों पुर्जों में।
सामग्री
कठोर टूल स्टील मानक है। H13 उच्च ताप और घिसाव प्रतिरोध के लिए, S7 प्रभाव प्रतिरोध के लिए, और D2 घर्षणकारी पदार्थों के लिए उपयुक्त है। कई सटीक मोल्डों पर सतह कोटिंग भी की जाती है। टाइटेनियम एल्युमीनियम नाइट्राइड (TiAlN), क्रोमियम नाइट्राइड, और डायमंड-लाइक कार्बन (DLC)। ये कोटिंग घर्षण को कम करती हैं, जंग को रोकती हैं और टूल का जीवनकाल बढ़ाती हैं।
जिंदगी
एक अच्छी तरह से निर्मित सटीक मोल्ड कम से कम 500,000 लाख शॉट तक चलता है। कई मोल्ड दस लाख से भी अधिक शॉट तक चलते हैं। उचित रखरखाव के साथ कुछ मोल्ड दस लाख या उससे भी अधिक शॉट तक पहुँच जाते हैं। यही कारण है कि शुरुआती लागत उचित लगती है। दस लाख पुर्जों पर वितरित करने पर, प्रति पुर्जे की टूलिंग लागत नगण्य हो जाती है।
लागत सीमा
सटीक सांचों की कीमत 20,000 से 100,000 अमेरिकी डॉलर के बीच होती है। जटिल चिकित्सा या ऑप्टिकल सांचों की कीमत इससे भी कहीं अधिक हो सकती है। कीमत स्टील की गुणवत्ता, मशीनिंग में लगने वाला समय, सतह की फिनिशिंग और इसे डिजाइन करने में लगने वाले इंजीनियरिंग घंटों को दर्शाती है।
के लिए सबसे अच्छा सूट
- चिकित्सा उपकरण। प्रत्यारोपण, शल्य चिकित्सा उपकरण, नैदानिक उपकरण।
- आंतरिक पैनल, डक्टिंग और संरचनात्मक ब्रैकेट।
- इंजन के नीचे के पुर्जे, सेंसर हाउसिंग, ट्रांसमिशन के पुर्जे।
- कनेक्टर, सिम कार्ड ट्रे, कैमरा हाउसिंग।
- ऑप्टिकल पार्ट्स। लेंस, लाइट गाइड, डिस्प्ले कंपोनेंट्स।
इंजेक्शन मोल्ड बनाने की दुनिया में, सटीक मोल्ड सबसे ऊपर होते हैं। साधारण मोल्ड इस बात को साबित करते हैं। सटीक मोल्ड बड़े पैमाने पर उत्पाद का उत्पादन करते हैं। जिन लोगों को लाखों एक जैसे, उच्च-गुणवत्ता वाले पुर्जों की आवश्यकता होती है, उनके पास कोई और विकल्प नहीं होता। शुरुआती लागत थोड़ी ज़्यादा लग सकती है, लेकिन लंबे समय तक चलने वाली विश्वसनीयता इसकी भरपाई कर देती है।
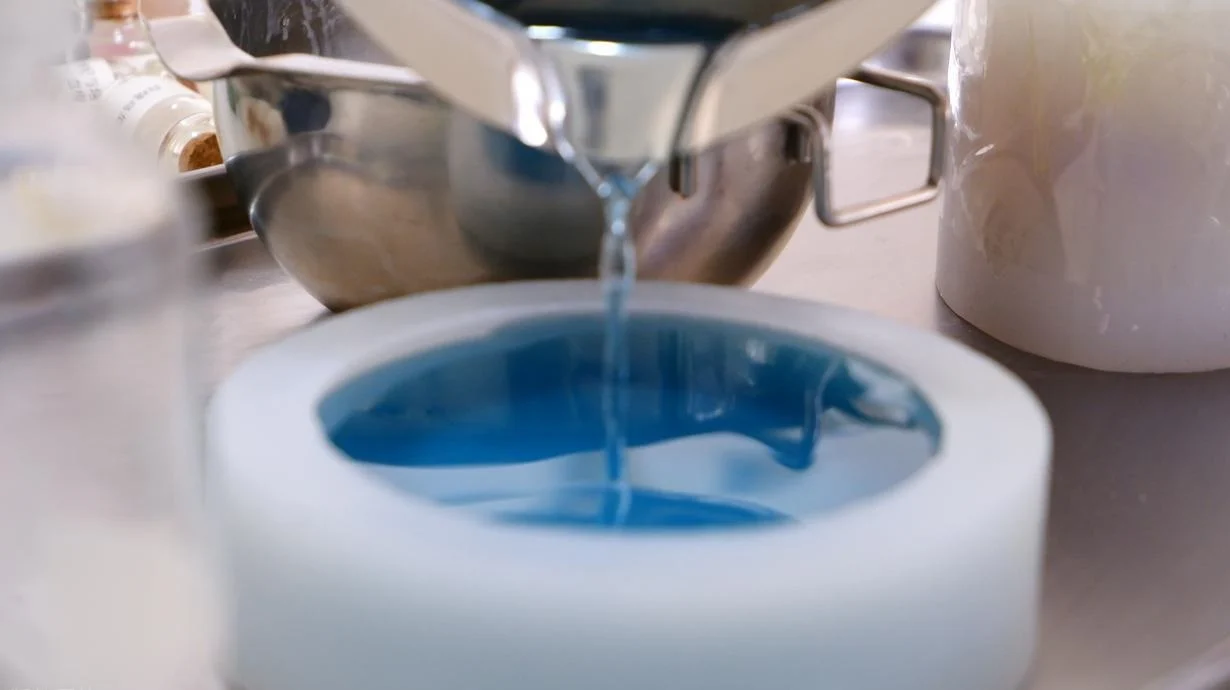
साधारण सांचों का उपयोग कब किया जाता है?
उत्पादन प्रक्रिया में साधारण सांचों का स्पष्ट स्थान है। ग्राहक इनका उपयोग तब करते हैं जब उत्पादन की मात्रा कम हो, सटीकता में लचीलापन हो, या डिज़ाइन में अभी भी बदलाव हो रहा हो।
कम उत्पादन मात्रा (50,000 से कम पुर्जे)
यही मुख्य कारण है। 50,000 से कम शॉट्स के लिए एक साधारण मोल्ड आर्थिक रूप से लाभदायक होता है। टूलिंग लागत कम होती है। प्रति यूनिट पार्ट की लागत सटीक मोल्ड की तुलना में अधिक होती है, लेकिन कुल निवेश कम रहता है। 1,000 या 10,000 पार्ट्स के उत्पादन के लिए, कठोर स्टील टूल पर 50,000 खर्च करना मूर्खतापूर्ण है। 5,000 एल्युमीनियम मोल्ड वही काम कम लागत में कर देता है।
तिव्र प्रतिकृति और डिज़ाइन सत्यापन
उत्पादन उपकरण लगाने से पहले ग्राहकों को वास्तविक पुर्जों की आवश्यकता होती है। एक साधारण सांचा उन पुर्जों को तेजी से और कम लागत में उपलब्ध कराता है। टीम आकार, फिटिंग और कार्यक्षमता का परीक्षण कर सकती है। वे शुरुआती चरण में ही समस्याओं का पता लगा सकते हैं। फिर वे डिज़ाइन में संशोधन करते हैं और यदि आवश्यक हो तो एक और साधारण सांचा बनाते हैं।
कम सहनशीलता स्वीकार्य है
कुछ भागों में सटीक माप की आवश्यकता नहीं होती है। जैसे किसी उपभोक्ता उपकरण के अंदर लगा ब्रैकेट, एक ढक्कन जो पर्याप्त जगह छोड़कर आसानी से फिट हो जाता है, या एक डिस्पोजेबल घटक जहाँ ±0.3 मिमी का माप ठीक रहता है। इन अनुप्रयोगों के लिए, साधारण साँचे पर्याप्त माप प्रदान करते हैं।
कम मूल्य वाले या उपभोज्य पुर्जे
उन पुर्जों के बारे में सोचें जो शुरू से ही सस्ते होते हैं। एक प्लास्टिक क्लिप, एक स्पेसर, एक डिस्पोजेबल कंटेनर। हर पुर्जे पर मुनाफा बहुत कम होता है। सटीक मोल्ड निर्माण की लागत जोड़ने से व्यापार का औचित्य समाप्त हो जाएगा। सरल मोल्ड से टूलिंग में निवेश कम रहता है, इसलिए प्रति पुर्जे की कीमत प्रतिस्पर्धी बनी रहती है।
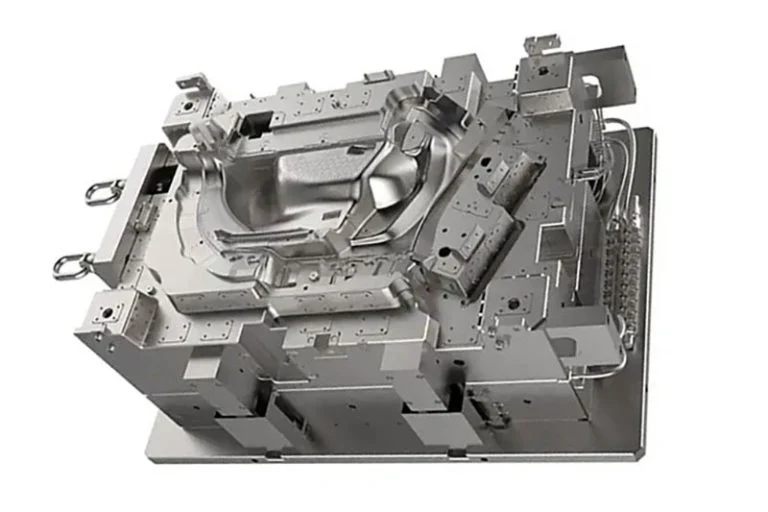
प्रेसिजन मोल्ड का उपयोग कब किया जाता है?
साधारण सांचों की अपनी सीमाएं होती हैं। उन सीमाओं को पार करने पर उपकरण विफल हो जाता है। पुर्जे मानक से भटक जाते हैं। सतहें खराब हो जाती हैं। उत्पादन प्रक्रिया में लगने वाला समय बढ़ जाता है। ऐसे में लोग सटीक सांचे निर्माण की ओर रुख करते हैं।
उच्च मात्रा में उत्पादन (100,000 से अधिक पुर्जे)
उत्पादन की मात्रा ही निर्णय को निर्धारित करती है। एक साधारण एल्युमीनियम मोल्ड 50,000 बार इस्तेमाल करने पर भी खराब नहीं होता। उसके बाद, मोल्ड का अंदरूनी भाग घिसने लगता है। उत्पादन में त्रुटि आने लगती है। पुर्जे फटने या शॉर्ट सर्किट होने लगते हैं। 100,000 से अधिक पुर्जों के उत्पादन के लिए, एक साधारण मोल्ड नुकसानदायक साबित होता है। कठोर स्टील से बने सटीक मोल्ड लाखों बार बिना अधिक घिसे-पिटे काम करते हैं। शुरुआती लागत अधिक होती है, लेकिन पूरे उत्पादन के दौरान प्रति पुर्जे की लागत कम होती है।
सटीक आयामी सहनशीलता (±0.05 मिमी से कम)
कुछ पुर्जे परिवर्तनशीलता सहन नहीं कर सकते। प्रेस-फिट सुविधा वाला एक चिकित्सा उपकरण घटक, एक ऑप्टिकल लेंस माउंट, एक गियर ट्रेन हाउसिंग। इन पुर्जों के लिए ±0.05 मिमी से भी कम सटीकता की आवश्यकता होती है। कई पुर्जों के लिए ±0.01 मिमी या उससे भी बेहतर सटीकता की आवश्यकता होती है। साधारण सांचे इन मानकों को लगातार बनाए नहीं रख सकते। एल्युमीनियम कोर में विचलन होता है। तापमान में उतार-चढ़ाव होता रहता है। सटीक सांचा निर्माण में स्टील, उन्नत शीतलन और मजबूत मशीन संरचना का उपयोग किया जाता है ताकि प्रत्येक चरण में सटीक सटीकता बनाए रखी जा सके।
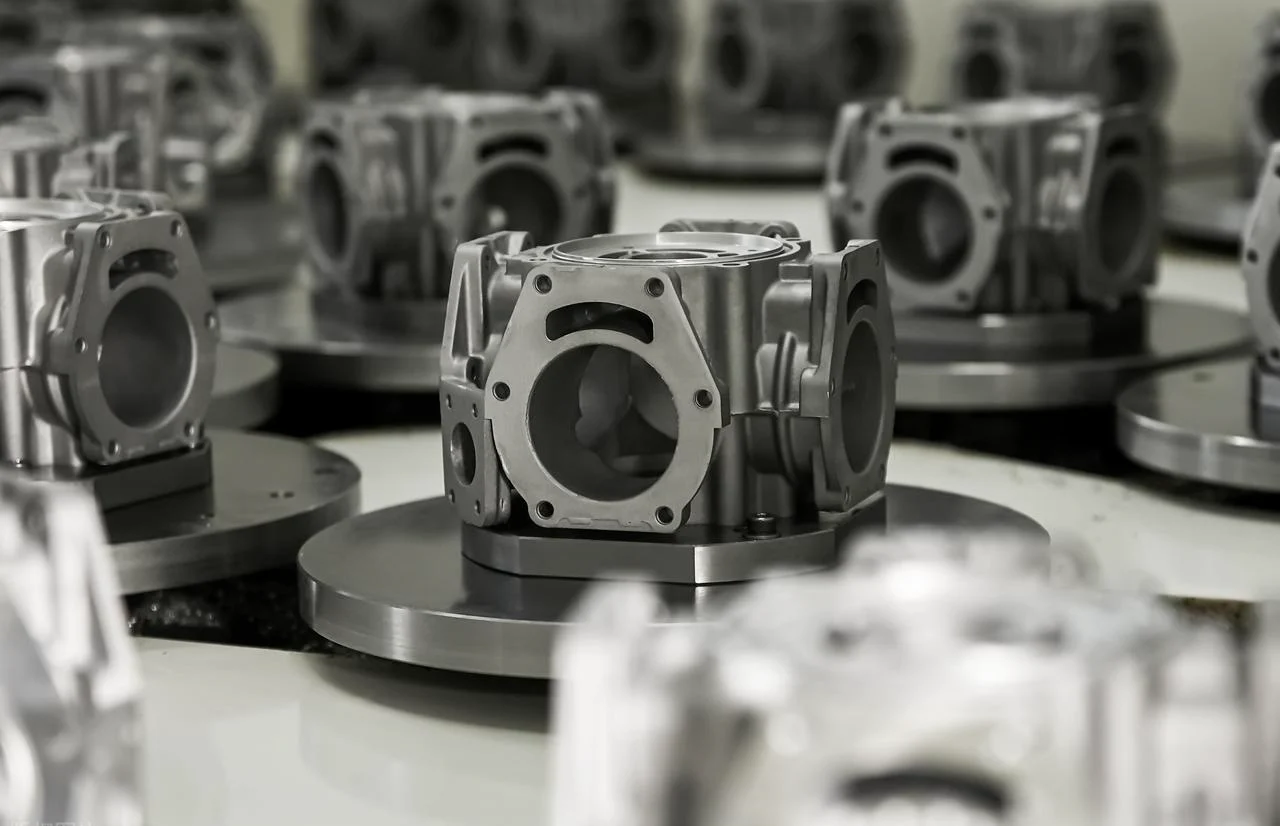
सतही फिनिश या कॉस्मेटिक संबंधी सख्त आवश्यकताएँ (एसपीआई ए-लेवल)
दिखावट और कार्यक्षमता दोनों के लिए सतह की फिनिशिंग मायने रखती है। SPI A-स्तर की फिनिशिंग शीशे जैसी होती है। इस पर औजारों के निशान नहीं होते। कोई दिखाई देने वाली प्रवाह रेखाएं नहीं होतीं। कोई रुकावट पैदा करने वाले गेट के अवशेष नहीं होते। इस फिनिशिंग को प्राप्त करने के लिए एक सटीक मोल्ड की आवश्यकता होती है। कैविटी को शीशे की तरह पॉलिश किया जाता है। स्टील इतना कठोर होता है कि लाखों चक्रों के बाद भी यह पॉलिश बरकरार रहती है। एल्युमीनियम या पहले से कठोर किए गए स्टील से बना एक साधारण मोल्ड SPI A-स्तर की फिनिशिंग को बनाए नहीं रख सकता।
कठिन सामग्री
कुछ प्लास्टिक सामान्य सांचों को नष्ट कर देते हैं। ग्लास-फिल्ड नायलॉन घर्षणकारी होता है। पीईईके के लिए उच्च गलनांक तापमान की आवश्यकता होती है। लिक्विड क्रिस्टल पॉलीमर्स (एलसीपी) तेजी से बहते हैं और कैविटीज़ को घिस देते हैं। इन सामग्रियों के लिए सटीक सांचे निर्माण की आवश्यकता होती है। उपकरण स्टील कठोर और घिसाव-प्रतिरोधी होना चाहिए। कोटिंग्स को जंग और घिसाव से सुरक्षा प्रदान करनी चाहिए।
पतली दीवारें या गहरी पसलियां जिनके लिए उच्च इंजेक्शन दबाव की आवश्यकता होती है
पतली दीवारों वाले हिस्सों को भरने के लिए उच्च दबाव की आवश्यकता होती है। गहरी पसलियों को पैक करने के लिए उच्च दबाव की आवश्यकता होती है। उच्च दबाव का अर्थ है मोल्ड पर उच्च तनाव। गुहा विक्षेपित हो जाती है। कोर मुड़ जाता है। विभाजन रेखा में दरारें पड़ जाती हैं। सटीक मोल्ड निर्माण इस समस्या का समाधान मजबूत उपकरण निर्माण, मोटी प्लेटों, सहायक स्तंभों और कठोर इस्पात के उपयोग से करता है। मोल्ड को ऐसे इंजेक्शन दबावों को सहन करने के लिए डिज़ाइन किया गया है जो एक साधारण एल्यूमीनियम उपकरण को तोड़ या विकृत कर सकते हैं।
विनियमित उद्योग
मेडिकल इम्प्लांट का कोई भी कंपोनेंट खराब नहीं होना चाहिए। एयरोस्पेस इंटीरियर पैनल को अग्निरोधी और धुएं से होने वाले नुकसान से सुरक्षा के मानकों को पूरा करना आवश्यक है। ऑटोमोटिव सुरक्षा पार्ट्स की पूरी ट्रेसबिलिटी ज़रूरी है। विनियमित उद्योगों को दस्तावेजी प्रक्रिया नियंत्रण की आवश्यकता होती है। वे सत्यापन की मांग करते हैं। वे आपूर्तिकर्ताओं का ऑडिट करते हैं। सटीक मोल्ड निर्माण इन उद्योगों को आवश्यक स्थिरता और दस्तावेज़ीकरण प्रदान करता है। एक साधारण मोल्ड, भले ही वह टॉलरेंस बनाए रख सके, उसमें सटीकता की कमी होती है।
सांचे बनाने के लिए आमतौर पर किन विधियों का उपयोग किया जाता है?
सांचा बनाना कोई एक प्रक्रिया नहीं है। सामग्री, उसकी जटिलता और अपेक्षित जीवनकाल के आधार पर लोग अलग-अलग तरीकों का इस्तेमाल करते हैं। हर तरीके की अपनी-अपनी खूबियां हैं।
सीएनसी मशीनिंग
इंजेक्शन मोल्डिंग में यह सबसे अधिक उपयोग होने वाली मशीन है। एक सीएनसी मिल या सीएनसी खराद मशीन सीधे स्टील या एल्यूमीनियम के ब्लॉक से मोल्ड कैविटी को काटती है। यह प्रक्रिया सटीक, दोहराने योग्य और अच्छी तरह से समझी गई है। लाखों पुर्जों के उत्पादन के लिए डिज़ाइन किए गए कठोर स्टील मोल्डों के लिए, सीएनसी मशीनिंग प्राथमिक विधि है। रफिंग पास में अधिकांश सामग्री हटा दी जाती है। फिनिशिंग पास में कैविटी को अंतिम आकार दिया जाता है। सटीक मोल्ड निर्माण में वर्कपीस को बिना स्थानांतरित किए जटिल ज्यामितियों को प्राप्त करने के लिए पांच-अक्षीय सीएनसी मशीनों का अत्यधिक उपयोग किया जाता है।
विद्युत निर्वहन मशीनिंग (ईडीएम)
कुछ आकृतियाँ मिलिंग कटर के लिए बहुत कठिन होती हैं। जैसे नुकीले आंतरिक कोने, गहरी, संकरी पसलियाँ, उच्च एस्पेक्ट रेशियो वाली जटिल गुहाएँ। इन आकृतियों के लिए ईडीएम का उपयोग किया जाता है। वांछित आकृति के ऋणात्मक आकार में एक ग्रेफाइट या तांबे का इलेक्ट्रोड बनाया जाता है। फिर इलेक्ट्रोड को स्टील के वर्कपीस के पास लाया जाता है। एक विद्युत चिंगारी से सामग्री धीरे-धीरे हट जाती है। यह प्रक्रिया धीमी है, लेकिन अत्यंत सटीक भी है। ईडीएम ऐसे नुकीले कोने बना सकता है जो एंड मिलिंग मशीन से संभव नहीं हैं। कई सटीक मोल्डों में एक ही टूल में सीएनसी-मशीन और ईडीएम-कटिंग दोनों तरह की आकृतियाँ होती हैं।
3डी प्रिंटिंग (रैपिड टूलिंग)
प्रोटोटाइप मोल्ड और बहुत कम मात्रा में उत्पादन के लिए, 3D प्रिंटिंग एक अच्छा विकल्प है। मोल्ड इंसर्ट को सीधे रेज़िन या धातु पाउडर से प्रिंट किया जाता है। इसमें हफ़्तों के बजाय कुछ ही दिनों का समय लगता है। इसकी लागत मशीनीकृत स्टील की तुलना में बहुत कम होती है। हालांकि, इसकी एक कमी इसकी टिकाऊपन में है। प्रिंटेड मोल्ड घिसावट या गर्मी से खराब होने से पहले 100 से 1,000 बार इस्तेमाल किया जा सकता है। हम इस विधि का उपयोग डिज़ाइन सत्यापन के लिए करते हैं, न कि बड़े पैमाने पर उत्पादन के लिए।
साधारण और सटीक मोल्डों में से चुनाव कैसे करें
“तो, मुझे साधारण मोल्ड चुनना चाहिए या सटीक मोल्ड? मेरे लिए कौन सा सही रहेगा?” यहाँ एक निर्णय वृक्ष दिया गया है जो आपकी आवश्यकताओं के अनुसार सही मोल्ड को जल्दी और आसानी से चुनने में आपकी मदद करेगा।
| प्रश्न 1: कितने भागों की आवश्यकता होगी?
├─ < 50,000 → प्रश्न 2 └─ > 50,000 → प्रश्न 3
प्रश्न 2: क्या सहनशीलता ±0.1 मिमी से कम है? ├─ हाँ → सरल साँचा └─ नहीं → प्रश्न 3
प्रश्न 3: क्या इस सामग्री में कांच के रेशे/कार्बन रेशे हैं या इसे उच्च तापमान की आवश्यकता है? ├─ हाँ → सटीक मोल्ड निर्माण └─ नहीं → प्रश्न 4
प्रश्न 4: क्या यह भाग विनियमित है (चिकित्सा/एयरोस्पेस/ऑटोमोटिव सुरक्षा)? ├─ हाँ → सटीक सांचा आवश्यक है └─ नहीं → प्रश्न 5
प्रश्न 5: क्या टूलिंग बजट 10,000 डॉलर से कम है? ├─ हाँ → सरल सांचा (एकमात्र व्यावहारिक विकल्प) └─ नहीं → सटीक मोल्ड निर्माण (बेहतर दीर्घकालिक मूल्य) |
सर्वोत्तम परिशुद्धता मोल्ड निर्माण के लिए नोबल से संपर्क करें
नोबल सीएनसी मशीनिंग और इंजेक्शन मोल्ड बनाने में विशेषज्ञता रखती है । हम वर्षों से यह काम कर रहे हैं। प्रोटोटाइप उत्पादन, सामान्य मोल्ड, सटीक मोल्ड, हम सब कुछ संभालते हैं।
हमारी प्रसंस्करण क्षमताएँ
यह भाग महत्वपूर्ण है क्योंकि लेख में सरल और सटीक सांचों के बीच अंतर बताया गया है। हम वास्तव में दोनों प्रकार के सांचे बनाते हैं। जानिए कैसे।
सीएनसी मशीनिंग क्षमताएं
हमारे मशीन प्लांट में कई प्रकार के उपकरण चलते हैं। बुनियादी कैविटी निर्माण के लिए तीन-अक्षीय मशीनिंग सेंटर, जटिल ज्यामिति और अंडरकट के लिए चार-अक्षीय और पांच-अक्षीय मशीनें, और कठोर अवस्था में टूल स्टील के लिए हार्ड मिलिंग मशीनें। ये मशीनें हमारी सटीक मोल्ड निर्माण प्रक्रिया की रीढ़ हैं।
जिन सामग्रियों की हम मशीनिंग करते हैं उनमें प्रोटोटाइप मोल्ड के लिए एल्यूमीनियम, उत्पादन परिशुद्धता मोल्ड के लिए H13, S7 और D2 जैसे कठोर टूल स्टील ग्रेड, संक्षारण प्रतिरोधी टूलिंग के लिए स्टेनलेस स्टील और विशेष अनुप्रयोगों के लिए इंजीनियरिंग प्लास्टिक शामिल हैं।
हम उच्च स्तर की सहनशीलता बनाए रखते हैं। मोल्ड के महत्वपूर्ण घटकों पर हम ±0.005 मिमी (±5 माइक्रोन) की सहनशीलता रखते हैं। यही वह स्तर है जो सटीक मोल्ड निर्माण के लिए आवश्यक है। साधारण मोल्डों में सहनशीलता का स्तर अधिक होता है। हम प्रक्रिया को आवश्यकतानुसार समायोजित करते हैं।
अन्य सेवाओं में सतह की परिष्करण, एसपीआई ग्रेड तक पॉलिशिंग और उन नुकीले आंतरिक कोनों के लिए ईडीएम शामिल हैं जहाँ मिलिंग कटर नहीं पहुँच सकते। हर चरण हमारे इंजेक्शन मोल्ड बनाने की कार्यप्रणाली को सहयोग देता है।
इंजेक्शन मोल्डिंग क्षमताएँ
उत्पादित मोल्ड के प्रकार: प्रोटोटाइपिंग और कम मात्रा में उत्पादन के लिए सरल मोल्ड। उच्च मात्रा में उत्पादन के लिए सटीक मोल्ड। इन दोनों के बीच के अंतर को पाटने के लिए ब्रिज मोल्ड।
मोल्ड सामग्री: कम मात्रा में उत्पादन करने वाले टूल्स के लिए एल्युमीनियम। मध्यम मात्रा में उत्पादन करने वाले ब्रिज मोल्ड्स के लिए प्री-हार्डन्ड स्टील। लाखों शॉट्स वाले सटीक उत्पादन मोल्ड्स के लिए कोटिंग युक्त हार्डन्ड टूल स्टील। इंजेक्शन मोल्ड बनाने की हर परियोजना के लिए उपयुक्त सामग्री का चयन किया जाता है।
उपयोग की जाने वाली सामग्री: सामान्य पुर्जों के लिए पीपी, एबीएस और पीई जैसी कमोडिटी रेजिन। कठिन अनुप्रयोगों के लिए पीसी, नायलॉन, पीईईके और ग्लास-फिल्ड ग्रेड सहित इंजीनियरिंग रेजिन। उपकरणों और प्रत्यारोपणों के लिए चिकित्सा-ग्रेड सामग्री।
सटीक मोल्ड निर्माण के लिए नोबल को क्यों चुनें?
लेख में सिद्धांत समझाया गया था। व्यावहारिक अंतर यह है। हमारी सटीक मोल्ड निर्माण प्रक्रिया सामान्य कारखानों से अलग है।
हम सरल और सटीक दोनों प्रकार के सांचे बनाते हैं। हम सांचे को वास्तविक आवश्यकता के अनुसार तैयार करते हैं, न कि एक ही आकार सभी के लिए उपयुक्त बनाते हैं। प्रोटोटाइप के लिए साधारण एल्युमीनियम का सांचा इस्तेमाल किया जाता है। वहीं, लाखों शॉट वाले मेडिकल पार्ट के लिए विशेष रूप से निर्मित सटीक सांचा निर्माण प्रक्रिया के माध्यम से कठोर स्टील के सटीक उपकरण तैयार किए जाते हैं। ग्राहक को दोनों ही तरीकों से पैसे की बचत होती है।
चिकित्सा एवं उच्च विश्वसनीयता वाले पुर्जों के लिए प्रमाणित। चिकित्सा उपकरणों के लिए ISO 13485:2016 और गुणवत्ता प्रबंधन के लिए ISO 9001:2015 प्रमाणित। ये प्रमाणपत्र विनियमित उद्योगों के लिए महत्वपूर्ण हैं। ग्राहक हमें ऐसे पुर्जे उपलब्ध कराते हैं जिनका उपयोग रोगियों या विमानों में होता है। हम उन अनुप्रयोगों के लिए आवश्यक दस्तावेज़ीकरण और ट्रेसबिलिटी प्रदान करते हैं। हमारी इंजेक्शन मोल्ड बनाने की प्रक्रिया पूरी तरह से प्रलेखित है।
हम अपने यहां सीएनसी मशीनिंग और इंजेक्शन मोल्डिंग का काम करते हैं। हम आउटसोर्सिंग नहीं करते। सीएनसी मशीनिंग और इंजेक्शन मोल्डिंग एक ही छत के नीचे होती है। इससे काम में लगने वाला समय कम हो जाता है। जवाबदेही एक ही स्रोत की है। समस्या का समाधान करने के लिए इंजीनियर सीधे मशीन पर जाता है। बार-बार फोन करने की जरूरत नहीं। एक-दूसरे पर दोषारोपण नहीं। सटीक मोल्ड निर्माण के लिए यह एकीकरण अत्यंत आवश्यक है।
पारदर्शी इंजेक्शन मोल्ड फीडबैक। किसी भी स्टील को काटने से पहले, हम पार्ट डिज़ाइन की समीक्षा करते हैं। हम ग्राहकों को बताते हैं कि पार्ट को बेहतर या सस्ता बनाया जा सकता है या नहीं। कभी-कभी एक छोटा सा बदलाव मोल्ड की जटिलता को आधा कर देता है। कभी-कभी कोई फीचर डिज़ाइन के अनुसार मोल्ड में ढाला नहीं जा सकता। हम इन समस्याओं को समय रहते ही पहचान लेते हैं। इंजेक्शन मोल्ड बनाने में ऐसा अक्सर नहीं होता।
प्रोटोटाइप से उत्पादन तक, निर्बाध प्रक्रिया। एक परियोजना अक्सर कम मात्रा में परीक्षण के लिए एक साधारण एल्यूमीनियम मोल्ड से शुरू होती है। बाद में, मांग बढ़ती है। तब हम उच्च मात्रा में उत्पादन के लिए सटीक मोल्ड निर्माण प्रक्रिया के माध्यम से कठोर स्टील का सटीक मोल्ड बनाते हैं। वही टीम। वही गुणवत्ता प्रणाली। वही संपर्क व्यक्ति। बदलाव की कोई परेशानी नहीं।
सामान्य प्रश्न
एक साधारण सांचे और एक सटीक सांचे में क्या अंतर है?
एक साधारण मोल्ड में एल्युमीनियम जैसी नरम सामग्री का उपयोग होता है, इसमें माप की सहनशीलता कम (±0.1 मिमी से ±0.5 मिमी) होती है और यह 100 से 50,000 शॉट तक चलता है। वहीं, एक सटीक मोल्ड में कठोर टूल स्टील का उपयोग होता है, इसमें माप की सहनशीलता सख्त (±0.01 मिमी से ±0.001 मिमी) होती है और यह 500,000 से लेकर 10 मिलियन से अधिक शॉट तक चलता है।
मुझे साधारण सांचे का उपयोग कब करना चाहिए?
50,000 से कम पुर्जों के उत्पादन के लिए एक साधारण मोल्ड का उपयोग करें, जब ±0.1 मिमी या उससे कम की सहनशीलता स्वीकार्य हो, और ABS या PP जैसे मानक प्लास्टिक के लिए जिनमें ग्लास फिलर न हों।
मुझे प्रेसिजन मोल्ड का उपयोग कब करना चाहिए?
100,000 से अधिक पुर्जों की मात्रा, ±0.05 मिमी से कम की सहनशीलता, ग्लास-फिल्ड नायलॉन या पीईईके जैसी कठिन सामग्रियों और चिकित्सा या एयरोस्पेस जैसे विनियमित उद्योगों के लिए सटीक सांचे का उपयोग करें।
क्या एक साधारण सांचे से जटिल पुर्जे बनाए जा सकते हैं?
जी हाँ। केवल ज्यामिति ही सटीक सांचे की आवश्यकता नहीं बनाती; कम आयतन और कम सहनशीलता होने पर एक साधारण एल्युमिनियम सांचा भी जटिल आकृतियाँ बना सकता है।
सांचा बनाने का सबसे सस्ता तरीका क्या है?
डी-प्रिंटेड रेजिन मोल्ड की कीमत कुछ सौ डॉलर होती है और इनसे 100 से 200 शॉट लिए जा सकते हैं, जिससे ये प्रोटोटाइप सत्यापन के लिए सबसे सस्ता विकल्प बन जाते हैं।
Is 3D मुद्रण सांचा बनाने के लिए अच्छा है?
प्रोटोटाइप मोल्ड के लिए, हाँ—तेज़ और सस्ता। उत्पादन मोल्ड के लिए, नहीं—मुद्रित मोल्ड सैकड़ों बार इस्तेमाल करने पर ही घिस जाते हैं और मशीनीकृत स्टील के औजारों का मुकाबला नहीं कर सकते।







