Comment choisir les méthodes de fabrication et les matériaux les plus adaptés aux châssis de vos robots mobiles ? Ce choix a des répercussions sur tous les aspects : coût, résistance, poids et cadence de production. Un mauvais choix peut rendre votre robot trop lourd, trop fragile ou trop coûteux à fabriquer. À l’inverse, un bon choix garantit un châssis performant sans dépassement de budget. Que vous construisiez un prototype ou des milliers d’unités, ce point est crucial. En robotique, chaque décision relative au châssis influence la conception globale. Quels critères doivent donc guider votre choix ? Il est essentiel de prendre en compte la forme des pièces, les quantités à produire et les contraintes environnementales. Analysons les différentes options afin d’associer chaque pièce de robot au procédé et au matériau les plus appropriés.
Procédés de fabrication courants pour les pièces de châssis
La plupart des pièces de châssis de robots mobiles sont fabriquées selon quatre procédés principaux : l’usinage CNC, le moulage par injection, la tôlerie et l’utilisation de composants standard. Chacun répond à un besoin spécifique. Il est important de noter que, dans la production réelle, on recourt rarement à un seul procédé. Un châssis de robot typique combine tôlerie, usinage CNC, soudage, finition et assemblage en une seule étape.
Usinage CNC pour pièces de châssis
L'usinage CNC permet d'usiner du métal ou du plastique à partir d'un bloc massif. Un ordinateur contrôle les outils, de sorte que la forme obtenue suit un programme. Cette méthode soustractive est idéale pour les pièces nécessitant des tolérances serrées et une géométrie répétable.
Quand l'usinage CNC convient
L'usinage CNC permet d'usiner des pièces critiques pour le mouvement. Les carters d'actionneurs, les corps d'articulations et les supports de moteurs en dépendent tous. Ce procédé garantit une précision dimensionnelle élevée et constante pour chaque unité. Pour les composants de précision essentiels, une tolérance stable de ±0.01 mm est atteinte. Les éléments critiques peuvent atteindre ±0.003 mm grâce à des contrôles environnementaux et des inspections rigoureux. Un carter d'articulation robotique en aluminium 7075-T6, par exemple, présentait une concentricité de ±0.005 mm entre les deux paliers. Ces valeurs sont cruciales en robotique, où une articulation imprécise compromet la navigation.
Compromis entre coût et délai de livraison
L'usinage CNC ne nécessite aucun moule, ce qui réduit les coûts initiaux. C'est donc idéal pour les prototypes et les petites séries. Les pièces sont livrées en quelques jours. Les inconvénients ? Il faut programmer la commande numérique, il y a du gaspillage de matière et le coût unitaire est élevé. Cependant, pour des supports uniques ou une petite série de ponts, rien n'égale la rapidité.
Moulage par injection pour pièces de châssis
Le moulage par injection consiste à injecter du plastique fondu dans un moule métallique. Le moule donne à chaque pièce la forme identique. Les temps de cycle sont rapides et les pertes de matière minimales.
Seuil de volume pour le moulage
Le moulage est rentable à grande échelle. L'outillage en aluminium convient aux volumes inférieurs à 50 000 pièces. L'outillage en acier devient optimal de 100 000 à plus d'un million de pièces, où le coût unitaire chute considérablement. En deçà de ces seuils, la rentabilité est rarement au rendez-vous.
Coûts d'outillage et contraintes de conception
Le choix du moule dépend principalement de l'outillage. Pour des pièces monocavité de complexité faible à moyenne, le coût d'un moule en aluminium varie de 2 000 $ à 10 000 $. Les moules en acier coûtent entre 10 000 $ et plus de 100 000 $, et les moules multicavités en acier trempé peuvent dépasser les 200 000 $. Le remplacement d'un moule en aluminium coûte environ 10 % du prix d'un moule en acier, soit entre 5 000 $ et 20 000 $. Le moulage par injection limite également le choix aux plastiques moulables, et les tolérances sont plus larges qu'avec l'usinage CNC. Ces pièces ne supportent généralement aucune charge structurelle, mais les clips, nervures et passages de câbles intégrés sont inclus dans le moule.
Fabrication de tôlerie pour pièces de châssis
La fabrication de tôles permet de façonner des barres plates en cadres et supports. C'est une méthode rapide, économique et suffisamment rigide pour la plupart des travaux sur châssis.
Découpe, pliage et soudage au laser
La découpe laser permet de réaliser le profil. Le pliage crée les plis. Le soudage assure l'assemblage. Le soudage MIG convient aux structures et supports, mais la chaleur intense peut déformer les tôles fines. Le soudage TIG est performant sur l'inox et l'aluminium, même avec des joints visibles. Le soudage par points par résistance permet un assemblage rapide des panneaux à recouvrement, mais nécessite un accès aux électrodes des deux côtés. Le soudage laser limite la zone affectée thermiquement, limitant ainsi les risques de déformation. Sur les tôles fines, la déformation thermique est le principal problème, plus que la résistance de l'assemblage. Le soudage par points, un séquencement équilibré et un montage rigide garantissent la planéité.
Compatibilité avec les cadres et les supports
Les épaisseurs standard disponibles simplifient la conception. L'aluminium est proposé en 0.020 mm, 0.032 mm, 0.040 mm, 0.050 mm, 0.062 mm, 0.080 mm, 0.093 mm, 0.100 mm, 0.125 mm, 0.190 mm et 0.250 mm. L'acier est disponible en épaisseurs allant de 0.018 mm à 0.375 mm. Ces dimensions couvrent la plupart des applications de châssis et de supports.
Des composants standardisés complètent le tableau. Roulements, fixations et profilés sont livrés prêts à être installés. Leur achat est bien plus avantageux que l'usinage de chaque petite pièce. Concrètement, la fabrication pour la robotique repose sur une approche modulaire. Un choix judicieux des procédés permet d'optimiser les coûts, le poids et les performances.
Matériaux courants pour les pièces de châssis
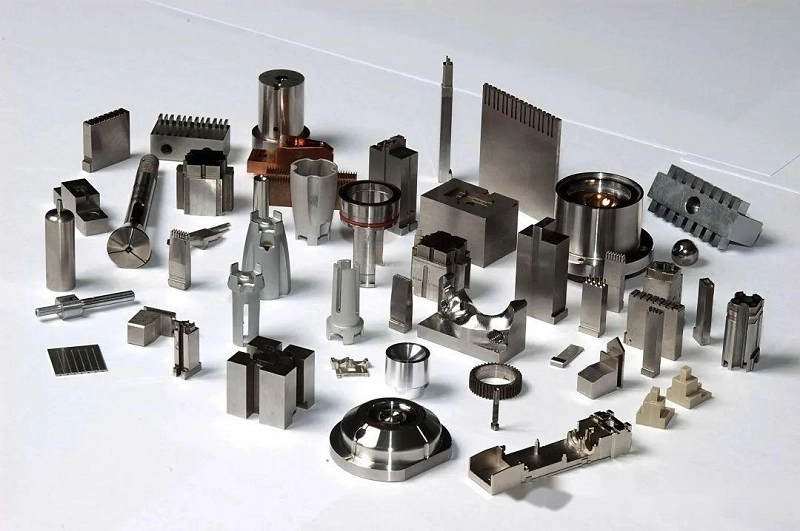
Le choix des matériaux pour les pièces du châssis d'un robot mobile influence l'ensemble de sa construction. Un cadre soudé, un boîtier en plastique et un support imprimé en 3D requièrent chacun un matériau différent. Le choix judicieux doit trouver un équilibre entre résistance, poids, coût et méthode de fabrication. En robotique, chaque gramme et chaque euro comptent. Bien choisir ses matériaux dès le départ permet d'éviter des modifications coûteuses par la suite.
Métaux pour pièces de châssis
Alliages d'aluminium : équilibre résistance/poids
L'aluminium est le matériau de prédilection pour la plupart des châssis de robots. Les alliages comme le 6061-T6 s'usinent facilement. Son rapport résistance/poids est supérieur à celui de l'acier ; l'aluminium est donc idéal pour les cadres et les supports. Pour les pièces nécessitant une résistance accrue, le 7075-T6 offre une limite d'élasticité plus élevée tout en conservant un poids réduit. Le choix de l'aluminium se résume généralement à un compromis entre le coût et les besoins en résistance.
Acier et acier inoxydable : durabilité et coût
L'acier coûte moins cher au kilogramme que l'aluminium. Il offre une rigidité supérieure et une meilleure résistance aux chocs. Cependant, il pèse presque trois fois plus. L'acier inoxydable 17-4 PH est particulièrement adapté aux systèmes robotiques. Résistant à la corrosion, il peut être traité thermiquement pour une résistance accrue. De nombreux constructeurs de robots l'utilisent pour les supports, les fixations et les éléments de fixation sur mesure. La fabrication de pièces en acier implique généralement le soudage et l'usinage.
Titane : Haute résistance, faible poids
Le titane Ti-6Al-4V offre une résistance élevée et un poids considérablement réduit, mais à un coût élevé. Son usinage est complexe et use rapidement les outils. On le trouve uniquement sur des pièces critiques en termes de poids, comme les châssis de drones haute performance ou les bras de précision. Pour la plupart des châssis, l'aluminium ou l'acier sont des choix plus judicieux.
Pièces en plastique pour châssis
ABS : Résistance aux chocs et coût
L'ABS résiste bien aux chocs et permet de réduire les coûts. Il est idéal pour les couvercles, les boîtiers et les supports non structurels. Son prix se situe entre 1.40 et 1.80 $ par kilogramme en volume, ce qui en fait un matériau de base pour les boîtiers de robots d'intérieur. Son principal inconvénient ? Une rigidité inférieure à celle des métaux. Pour les pièces légères de robots AMR, l'ABS offre un excellent compromis entre coût et robustesse.
Nylon : Résistance à l'usure et flexibilité
Le nylon 6/6 chargé à 30 % de fibres de verre (PA66 GF30) coûte entre 3.50 et 5.50 $ le kilogramme. Le PA6 non chargé se situe entre 2.80 et 3.80 $/kg. Pour les engrenages, les bagues et les supports de structure, la résistance accrue à l'usure et la durabilité justifient le surcoût. Le nylon supporte mieux les contraintes répétées que l'ABS. Ces matériaux, utilisés pour les pièces de robots AMR, offrent des performances mécaniques supérieures aux plastiques courants.
Gamme de produits de base (ABS, PP, PEHD) : 1.20 à 2.00 $/kg pour un volume annuel de 1 à 5 tonnes. Gamme technique de premier niveau (PA6, POM, PC, PBT) : 2.50 à 5.50 $/kg. La fibre de verre ajoute environ 0.80 à 1.50 $/kg ; le retardateur de flamme ajoute 0.50 à 2.00 $/kg. Les quantités prototypes (moins de 500 kg/an) sont 2 à 4 fois supérieures en raison des quantités minimales imposées par les formulateurs.
Matériaux composites et imprimés en 3D pour les pièces de châssis
Fibre de carbone et fibre de verre
La fibre de carbone offre un excellent rapport rigidité/poids. Un cadre en fibre de carbone permet un gain de poids significatif par rapport à l'aluminium. Cependant, le coût du matériau est élevé et sa production exige une grande expertise en matière de stratification. La fibre de verre est une alternative plus abordable offrant une bonne rigidité pour son poids. Ces deux matériaux conviennent parfaitement aux situations où le poids et la performance priment sur le coût.
Pièces DMLS et imprimées en 3D
Le frittage laser direct de métal (DMLS) permet de fabriquer des pièces couche par couche à partir de poudre métallique. Pour les formes complexes impossibles à usiner, le DMLS ouvre de nouvelles perspectives de conception. L'acier inoxydable 17-4 PH s'imprime avec succès. À l'état fritté, il présente une limite d'élasticité de 800 MPa et un allongement de seulement 4 %. Un traitement thermique à H900 porte la limite d'élasticité à 1100 MPa et l'allongement à 7 %. Une résolution plus fine de 20 microns permet d'atteindre une limite d'élasticité de 1227 MPa et un allongement de 10 % après traitement thermique. Pour les petites séries de pièces complexes pour robots AMR, le DMLS est une alternative compétitive à l'usinage.
| État | Limite d'élasticité (MPa) | Allongement (%) |
| fritté | 800 | 4 |
| Traité thermiquement (H900) | 1100 | 7 |
| Résolution de 20 μm, H900 | 1227 | 10 |
| Résolution de 30 μm, H900 | 1234 | 13 |
Le choix des matériaux pour les pièces de robots repose sur leur adéquation à la fonction de la pièce. Les châssis porteurs nécessitent des métaux ou des composites. Les couvercles et les supports d'éclairage conviennent parfaitement aux plastiques. Pour les systèmes robotiques, un choix judicieux des matériaux est déterminant pour le bon fonctionnement du robot.
Considérations de conception pour les pièces de châssis
Géométrie et chemins de charge
Nervures, goussets et épaisseur des parois
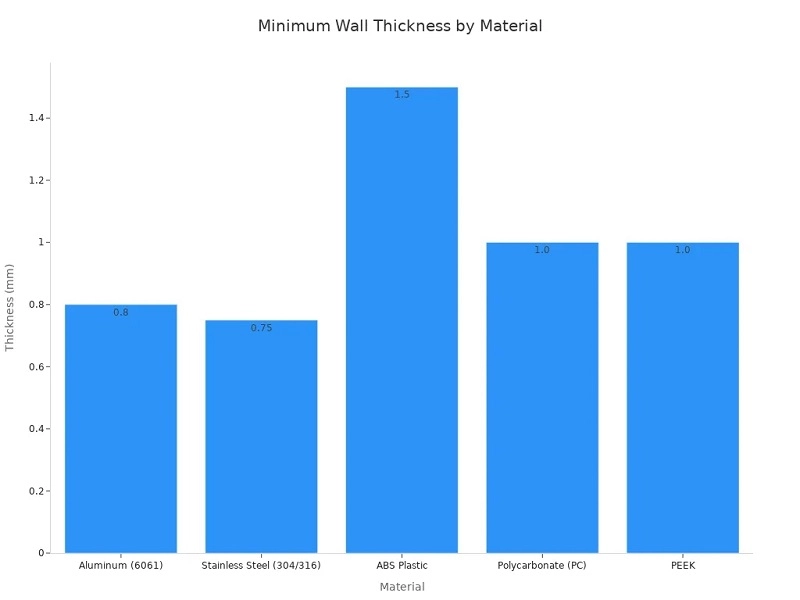
L'épaisseur de paroi constitue le point de départ. Pour l'aluminium usiné CNC, le minimum de sécurité est de 0.8 mm. La plupart des liaisons robotiques ont une épaisseur comprise entre 2 et 4 mm afin de réduire le poids tout en conservant la résistance.
Les nervures renforcent une pièce sans l'alourdir. Pour les pièces usinées CNC, le rapport hauteur/épaisseur doit être compris entre 5:1 et 10:1. La hauteur ne doit pas excéder quatre fois la largeur. Prévoyez un rayon de congé de 2 à 4 mm à la base. Trois longues nervures permettent de plus que doubler la résistance à la flexion sans ajouter de poids.
Les pièces moulées par injection obéissent à des règles différentes afin d'éviter les retassures et de garantir l'éjection. Les nervures sont généralement plus fines que la paroi principale et des angles de dépouille sont ajoutés au moule.
Concentration du stress et fatigue
Chaque angle vif crée des contraintes. Les congés permettent de les corriger. Le rapport profondeur/largeur des poches doit être inférieur ou égal à 4:1. Pour les trous, la profondeur doit être limitée par rapport au diamètre afin de garantir l'accès aux outils et la précision. En robotique, les vibrations constantes sont inévitables. Les nervures et les goussets répartissent les charges sur une plus grande surface, réduisant ainsi les contraintes maximales et améliorant la durabilité à long terme.
Caractéristiques de l'assemblage
Fixations, clips et adhésifs
Chaque méthode d'assemblage présente des avantages et des inconvénients. Les fixations filetées génèrent des contraintes importantes au niveau des boulons. Les vibrations peuvent les desserrer avec le temps. Dans le cas des assemblages métal-plastique, les différences thermiques concentrent les contraintes sur les fixations.
Le collage résout de nombreux problèmes. Il répartit la charge uniformément sur l'assemblage. Les adhésifs résistent aux vibrations et assurent une étanchéité parfaite. Ils permettent de réduire le poids en supprimant les éléments de fixation supplémentaires. Cette approche améliore la durabilité et les performances.
| Facteur | Attaches filetées | Collage |
| Répartition des contraintes | Points de fixation élevés | Même à travers les articulations |
| Resistance à la fatigue | Nécessite des soins particuliers | Excellent |
| Résistance aux vibrations | Peut se desserrer | Bon |
| Risque de corrosion | Haute | Low |
| Matériaux différents | Moyen | Excellent |
| Résistance à la température | Haute | Médiocre |
| Impact sur le poids | Plus lourd | Briquet |
Les adhésifs résistent mal à la chaleur. Ils peuvent se déformer sous une charge constante. Les bonnes conceptions utilisent des adhésifs pour les charges de cisaillement et les fixations lorsque le démontage est important.
Empilement des tolérances et alignement
Chaque pièce a une tolérance. Si elles s'accumulent, une erreur peut désaligner le robot. L'utilisation de matériaux différents aggrave le problème.
L’aluminium, l’acier au carbone et l’acier inoxydable ont des coefficients de dilatation thermique différents, dont il faut tenir compte dans les assemblages comportant des matériaux mixtes.
Une vis à billes en acier peut se dilater considérablement au cours de son cycle de fonctionnement, ce qui affecte l'alignement et le jeu.
Pour les assemblages critiques, il convient de respecter les valeurs de coefficient de dilatation thermique (CTE) ou les jeux de conception sur toute la plage de températures. Un bon choix de matériaux permet d'éviter de nombreux problèmes d'alignement.
Facteurs environnementaux et thermiques
Corrosion et exposition aux produits chimiques
Le choix des matériaux dépend de l'environnement d'utilisation. L'aluminium résiste à la plupart des conditions. L'acier inoxydable offre une grande résistance dans les environnements plus difficiles. Les plastiques comme l'ABS et le nylon résistent aux produits chimiques courants.
Dissipation de la chaleur et stabilité des matériaux
Les pièces métalliques du châssis supportent les charges et dissipent la chaleur des moteurs. L'aluminium conduit la chaleur bien mieux que l'acier, ce qui est un atout pour la gestion thermique.
La stabilité des matériaux face aux variations de température influe sur leurs performances à long terme. Les pièces qui se dilatent à chaque cycle peuvent se désaligner. Il est donc conseillé d'utiliser des matériaux présentant un coefficient de dilatation thermique similaire afin de limiter ce désalignement. Lorsque cela s'avère impossible, il est important d'intégrer une certaine souplesse dans la conception. Pour les systèmes robotiques, cette attention portée aux détails améliore les performances.
Ces considérations de conception pour les pièces des robots AMR doivent être prises en compte dès le début du projet. L'épaisseur des parois, les nervures, la méthode d'assemblage et le choix des matériaux sont autant d'éléments interdépendants. Un choix judicieux garantit une grande robustesse du robot sans excès de poids. À l'inverse, un mauvais choix peut entraîner des problèmes de dérive et de fatigue.
Cadre de décision pour les pièces de châssis
Ce cadre de référence établit un lien entre la forme, la quantité et le budget des pièces de châssis de robots mobiles. Il transforme les caractéristiques des pièces en choix concrets de fabrication. L'objectif est d'éviter les décalages coûteux entre la conception et la production.
Adaptation du processus à la complexité de la pièce
La forme de la pièce détermine souvent les procédés utilisables. Des caractéristiques internes complexes excluent complètement certaines méthodes.
Supports simples vs. boîtiers complexes
Un support plat est compatible avec tous les procédés. Un boîtier à canaux internes, en revanche, ne l'est pas. Le tableau ci-dessous compare l'usinage CNC et le moulage par injection.
| Fonctionnalité | Usinage CNC | Moulage par Injection |
| Canaux internes | L'accès aux outils est limité ; plusieurs réglages ou un usinage 5 axes sont souvent nécessaires, ce qui augmente les coûts. | Les formes internes complexes peuvent être moulées directement, éliminant ainsi les opérations secondaires. |
| Contre-dépouilles | Difficile à usiner car les outils ne peuvent pas atteindre, ce qui augmente les coûts et la complexité. | Peut être moulé directement, éliminant les opérations secondaires |
| Impact global sur les coûts et la faisabilité | Complexité et coût élevés pour les canaux internes et les contre-dépouilles ; convient mieux aux petites séries ou aux formes qui ne peuvent pas être démoulées. | Plus adapté aux formes internes complexes, mais les contre-dépouilles peuvent rendre l'éjection plus difficile et augmenter les coûts du moule |
Il convient de noter que l'usinage CNC est privilégié lorsque la complexité des pièces inclut des formes difficiles à démouler. Cela rend le CNC particulièrement adapté aux petites séries. Par exemple, le boîtier d'un système robotisé peut présenter des cavités profondes et des angles vifs.
La géométrie de la pièce comprend des cavités profondes, des angles internes aigus ou des caractéristiques nécessitant un usinage simultané sur 5 axes.
Cette forme nécessite un usinage 5 axes. Le moulage par injection rencontrerait des difficultés d'éjection à cet endroit.
Dimensions et finition de surface
Les détails minutieux et les finitions soignées orientent le choix d'une pièce vers l'usinage CNC. Les exigences en matière de finition de surface influent également sur les procédés. Le choix du matériau est crucial : obtenir une finition lisse est plus aisé avec certains matériaux qu'avec d'autres. La fabrication de tôles est limitée par les rayons de courbure. Elle convient aux structures où la précision absolue est moins importante.
Adaptation des matériaux au volume de production
Les meilleurs matériaux ne servent à rien si l'on n'a pas les moyens de les fabriquer. C'est là que le choix des matériaux rencontre la planification de la production.
Prototypage à petite série vs. production de masse
Pour les petites séries, l'usinage CNC est la solution idéale. Il n'y a pas de moules à fabriquer. On peut itérer en une nuit. Pour la production de masse, le moulage devient la norme. Le coût initial élevé de l'outillage est amorti sur des millions de pièces. La fabrication de tôles se situe entre les deux. Elle offre une résistance élevée à un coût modéré.
Outillage de pont et approches hybrides
De nombreuses équipes utilisent l'outillage de transition. Elles réalisent des prototypes en CNC ou en tôle pour tester la conception. Elles utilisent ensuite un moule en aluminium plus souple pour fabriquer des pièces de pré-production. Cela leur permet de sonder le marché avant d'opter pour un moule en acier. Une approche hybride s'avère également efficace : une pièce moulée est usinée sur ses surfaces critiques. Cette méthode permet de concilier économies et tolérances serrées.
Comparaison des coûts et des délais
Le coût unitaire n'est qu'un facteur parmi d'autres. Le coût total de possession inclut l'outillage, le taux de rebut et le délai de livraison.
Coût unitaire vs. coût total de possession
Une pièce usinée par commande numérique (CNC) ne nécessite aucun outillage, mais son coût unitaire est plus élevé. Une pièce moulée par injection, quant à elle, engendre des coûts d'outillage importants, mais son coût unitaire est faible. Le choix optimal dépend du volume de production total. Les performances et la durabilité influent également sur le coût total. Une pièce plus robuste peut permettre de réduire son poids par ailleurs. Le choix du procédé de fabrication adapté aux pièces des robots AMR repose sur ces compromis.
Facteurs de délai de livraison par processus
Le délai de livraison dépend de la préparation. Chaque processus de fabrication a son propre délai. Un partenaire comme NOBLE, entreprise manufacturière leader en Chine, offre un service exceptionnel. Son expertise aide les clients à produire des pièces pour robots AMR. NOBLE excelle dans la fabrication pour la robotique, garantissant une résistance élevée et un poids réduit pour chaque composant. Ses pièces fiables répondent aux exigences les plus strictes. L'entreprise comprend que la robotique requiert de la précision. NOBLE collabore avec ses clients pour améliorer les performances de chaque système robotique qu'elle conçoit. Chaque robot bénéficie de son expertise dans le choix des matériaux. Le bon matériau fait toute la différence. Un bon concepteur de robots le sait. Un constructeur de robots d'exception choisit NOBLE.
NOBLE : Partenaire de fabrication de pièces de châssis de robots mobiles

NOBLE se spécialise dans la transformation des métaux et des plastiques pour les pièces de châssis de robots mobiles. L'entreprise prend en charge l'intégralité du processus, de la validation de la conception à l'assemblage du produit final. Pour les systèmes robotiques, centraliser toutes ces opérations permet un gain de temps considérable et évite les erreurs. Son expertise en robotique contribue à optimiser chaque étape de la production et du choix des matériaux.
Expertise en transformation des métaux et des plastiques
Usinage CNC, moulage par injection et tôlerie
NOBLE réalise trois opérations principales directement dans son atelier. L'usinage CNC comprend le fraisage 3, 4 et 5 axes ainsi que le tournage, permettant d'atteindre une haute précision adaptée aux composants robotiques.
Le moulage par injection permet de fabriquer des pièces en plastique et en métal. NOBLE utilise des moules en acier et en aluminium ; les moules en acier sont conçus pour les grandes séries, tandis que les moules en aluminium conviennent aux petites séries. La force de la presse est choisie en fonction de la taille et du matériau de la pièce.
La fabrication de tôlerie complète l'offre. NOBLE propose des services de pliage, de soudage, de découpe et d'emboutissage, avec des tolérances serrées adaptées aux châssis et supports.
| Processus de fabrication | Capacités clés |
| Usinage CNC | Fraisage CNC 3, 4, 5 axes, tournage CNC, post-traitement |
| Moulage par Injection | Moulage par injection plastique, moulage par injection métal, fabrication de moules, post-traitement |
| Fabrication de tôle | Pliage, soudage, découpe, estampage, finition de surface |
Assistance à la conception par assemblage
Les services de NOBLE ne se limitent pas à la fabrication de pièces. L'équipe vous accompagne dans la conception des pièces, le choix des matériaux et la planification de l'assemblage. Elle vous propose le processus le plus adapté à chaque composant afin d'obtenir les meilleures performances en fonction de vos volumes et de vos délais.
Pour les petites séries, ils utilisent l'usinage CNC ou le moulage sous vide. Pour les grandes séries, ils optent pour le moulage à grande échelle ou la fabrication de tôles. Les opérations de finition telles que le polissage, le revêtement en poudre et la peinture sont réalisées en interne. Les pièces sont livrées prêtes à être assemblées.
Certifications et normes de qualité
NOBLE possède des certifications de gestion de la qualité qui garantissent la maîtrise des processus et la traçabilité. Des rapports d'inspection accompagnent chaque expédition. Vous pouvez ainsi retracer chaque pièce jusqu'à son lot de production.
Service complet, du prototype à la production
Vous pouvez commencer par un prototype et produire des milliers d'unités sans changer de fournisseur pendant la fabrication du robot. NOBLE prend en charge la production en petites séries grâce à l'usinage CNC et la production en grandes séries grâce au moulage par injection et à la tôlerie.
Le contrôle qualité interne permet de détecter les problèmes rapidement. L'équipe maîtrise la fabrication pour la robotique. Elle assure un équilibre optimal entre résistance et poids et sélectionne le matériau adapté à chaque application robotique.
Chaque méthode de fabrication de pièces de châssis de robots mobiles répond à un besoin différent. L'usinage CNC est idéal pour les tolérances serrées et les petites séries. Le moulage par injection réduit le coût unitaire des pièces pour les productions en grande quantité. La tôlerie permet d'obtenir rapidement des châssis rigides. L'utilisation de pièces préfabriquées permet un gain de temps pour les petits composants. En pratique, la plupart des fabrications combinent plusieurs procédés.
Le choix des matériaux fonctionne de la même manière. L'aluminium offre un bon compromis entre poids et résistance. L'acier est plus durable, mais plus lourd. Le titane permet de gagner du poids, mais coûte cher. Les plastiques et les composites permettent de réduire le coût ou le poids. Adaptez votre matériau au volume de production, puis laissez-vous guider par la méthode de décision. Vérifiez les besoins de votre pièce avant de vous décider.
FAQ sur les pièces de châssis de robots mobiles
Comment choisir entre l'usinage CNC et le moulage par injection pour les pièces de châssis de robots mobiles ?
Tout dépend du volume et de la forme. L'usinage CNC est idéal pour les petites séries et les tolérances serrées. Le moulage devient rentable au-delà de 50 000 pièces avec un outillage en aluminium. Les canaux internes complexes sont plus adaptés au moulage, tandis que les contre-dépouilles et les cavités profondes nécessitent un usinage CNC.
Quel matériau est le plus adapté à la construction d'un châssis de robot léger ?
L'aluminium 6061-T6 ou 7075-T6 offre généralement le meilleur compromis. Ces deux alliages présentent un excellent rapport résistance/poids. Pour les applications exigeant un poids encore plus léger, on peut envisager des composites avancés, malgré un coût plus élevé et une fabrication plus complexe.
Quand la fabrication de pièces de châssis en tôle est-elle judicieuse ?
La tôle est idéale pour les cadres et les supports. La découpe laser, le pliage et le soudage permettent de transformer rapidement des barres plates en structures rigides. L'épaisseur standard de l'aluminium varie de 0.020 à 0.250 mm. Celle de l'acier va de 0.018 à 0.375 mm. C'est une solution économique et rapide.
Combien d'unités me faut-il pour que le moulage par injection devienne rentable ?
L'outillage en aluminium est adapté aux productions inférieures à 50 000 pièces. L'outillage en acier devient optimal à partir de 100 000 pièces et jusqu'à plus d'un million. En deçà de ces seuils, l'investissement dans l'outillage est rarement rentable. L'outillage de transition, avec un moule en aluminium plus tendre, permet de tester le marché au préalable.
Quelles sont les causes des problèmes d'accumulation de tolérances dans les pièces de châssis de robots mobiles ?
Chaque pièce présente une tolérance, et les erreurs s'accumulent. L'utilisation de matériaux mixtes aggrave le problème, car les différents matériaux se dilatent à des vitesses différentes. Pour les assemblages critiques, il est essentiel de respecter les valeurs de coefficient de dilatation thermique (CTE) ou de dimensionner le jeu sur toute la plage de températures afin de garantir un alignement précis.
Pourquoi les nervures et les goussets sont-ils importants dans la conception d'un châssis ?
Les nervures renforcent la pièce sans l'alourdir. Pour les pièces usinées CNC, le rapport hauteur/épaisseur doit être compris entre 5:1 et 10:1. Trois longues nervures peuvent plus que doubler la résistance à la flexion. Dans les pièces moulées, les nervures sont généralement plus fines que la paroi principale afin d'éviter les retassures.
Quelles certifications un partenaire de fabrication doit-il posséder pour les travaux de robotique ?
Recherchez un partenaire de fabrication possédant des certifications de qualité garantissant la maîtrise des processus et la traçabilité. NOBLE offre un accompagnement de la conception jusqu'à l'assemblage final.
Un seul fournisseur peut-il gérer à la fois le prototypage et la production en série ?
Oui, et cela permet un gain de temps. NOBLE utilise l'usinage CNC ou le moulage sous vide pour les petites séries. Pour les grandes séries, l'entreprise passe au moulage par injection ou à la fabrication de tôlerie. Les opérations secondaires réalisées en interne, comme le polissage et le revêtement en poudre, garantissent que les pièces sont prêtes à être assemblées.