

L'usinage CNC d'exosquelettes permet de fabriquer des pièces pour systèmes robotiques portables. Ce procédé garantit la précision et la répétabilité nécessaires à ces systèmes d'assistance humaine. Les exosquelettes médicaux facilitent la rééducation et la mobilité, tandis que les versions industrielles réduisent les risques de blessures. Un rapport résistance/poids élevé est essentiel. Comment le procédé répond-il aux exigences spécifiques de ces systèmes ? La réponse réside dans le choix des matériaux et les stratégies de conception qui optimisent les performances et le coût. Des formes complexes permettent de réduire le poids tout en préservant l'intégrité structurelle, et des tolérances serrées assurent la fluidité des mouvements.
Qu'est-ce que l'usinage CNC d'exosquelettes ?
Définition et flux de travail principal
Fabrication soustractive pour la robotique portable
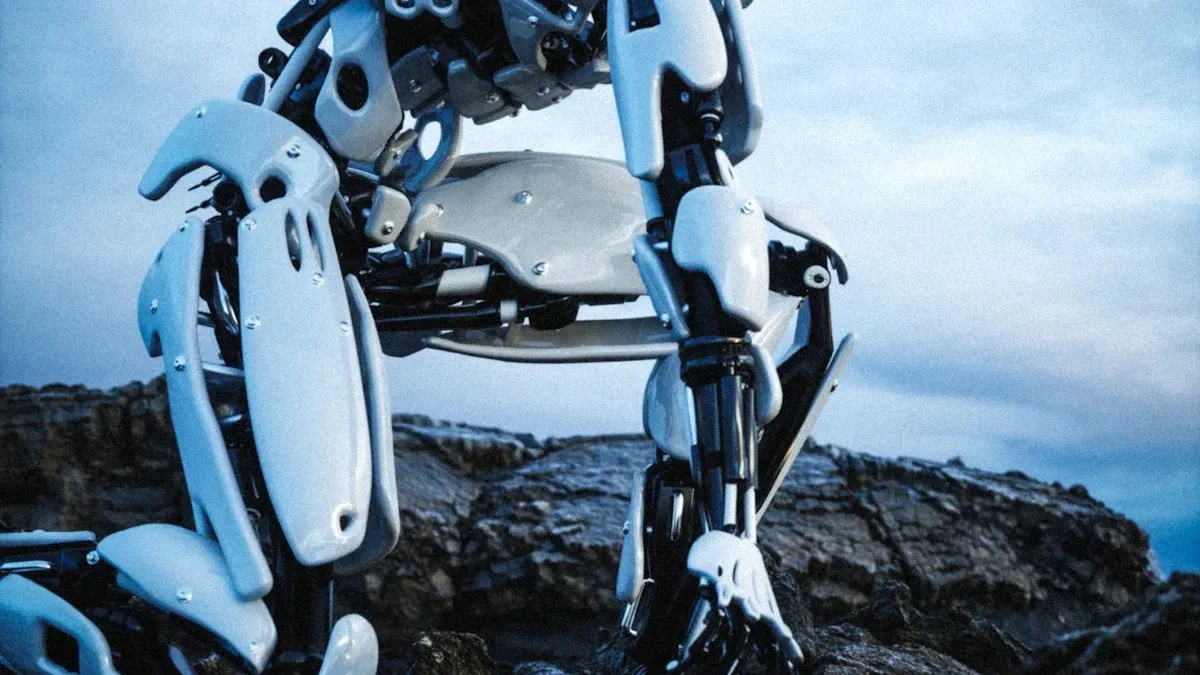
L'usinage CNC d'exosquelettes consiste à enlever de la matière d'un bloc massif pour obtenir les formes finales. Cette méthode soustractive permet aux ingénieurs de contrôler chaque dimension et chaque surface. Cette approche est particulièrement adaptée aux systèmes robotiques portables, car l'ajustement influe directement sur le confort et la fonctionnalité. Le processus débute avec un bloc de métal ou de plastique. La machine enlève tout ce qui ne correspond pas au modèle 3D. On obtient ainsi un composant précis, prêt à être assemblé. Les ingénieurs privilégient les méthodes soustractives car les blocs massifs sont exempts de défauts internes et de lignes de couches. La structure du matériau reste homogène sur toute la pièce.
Découpe, perçage et meulage automatisés
Les machines à commande numérique (CNC) exécutent des programmes numériques pour la découpe, le perçage et le meulage. Elles lisent les trajectoires d'outils et les suivent. Aucun réglage manuel n'est nécessaire pendant le cycle. Cette automatisation garantit la constance des opérations d'une pièce à l'autre. Les opérateurs chargent le matériau et lancent le programme. La machine effectue le reste sans intervention humaine. Chaque pièce correspond parfaitement au modèle. Le programme contrôle la vitesse de broche, l'avance et la profondeur de passe pour chaque opération. Différents outils sont utilisés pour l'ébauche, la finition et les détails.
Le projet de l'école d'ingénieurs HEI Junia en est un exemple concret. Leur équipe a construit un exosquelette de mouvement en aluminium grâce à un processus d'usinage CNC. Ce processus automatisé leur a permis de fabriquer des composants fiables aux dimensions précises. Le projet a démontré comment les méthodes soustractives permettent de créer des structures légères pour l'assistance aux capacités humaines.
Usinage CNC pour exosquelettes robotiques
Ébauche 3 axes et finition 5 axes
Les fabricants divisent le processus en deux étapes. La première consiste en un ébauche 3 axes. Cette étape permet d'enlever rapidement la matière. Des outils plus grands réalisent des passes épaisses pour obtenir rapidement une forme proche de la forme finale. Des outils plus courts rendent ensuite la machine plus rigide. Enfin, la finition 5 axes affine chaque surface pour répondre aux spécifications de conception.
La platine 5 axes offre des avantages indéniables. L'outil peut s'approcher sous tous les angles. La pièce reste fixée en position, évitant ainsi les erreurs liées aux déplacements entre les réglages. En usinage 5 axes, les tolérances des pièces assemblées sont généralement de l'ordre de ±0.01 mm. Pour les structures complexes, une plage de tolérance de ±0.005 mm à ±0.05 mm peut être nécessaire. Cette grande précision garantit un fonctionnement fluide de l'assemblage.
Capacités à 5 axes pour les formes anatomiques
L'usinage simultané 5 axes permet de créer des formes épousant l'anatomie humaine. L'outil se déplace simultanément sur cinq axes. Il produit des structures squelettiques courbes, des canaux internes creux et des boîtiers mécaniques asymétriques. Ces pièces seraient impossibles à réaliser avec des systèmes plus simples. La machine peut atteindre les contre-dépouilles et les contours complexes en une seule opération. L'outil s'incline et pivote pour accéder aux surfaces cachées sans entrer en collision avec la pièce. Cette capacité fait de l'usinage 5 axes le choix idéal pour la robotique portable.
Types et configurations de machines
Centres d'usinage verticaux et horizontaux
Les pointes verticales sont conçues pour les petites pièces. Elles sont faciles à charger et à utiliser. Les pointes horizontales conviennent aux sections de bâti plus grandes. La gravité permet d'évacuer les copeaux des cavités profondes. Chaque type a son utilité selon la taille et la géométrie de la pièce.
| Type de machine | Rôle dans la fabrication de composants d'exosquelettes aux géométries anatomiques | Détails à l'appui |
| Usinage sur axe 5 | Structure de base principale des géométries anatomiques | Permet d'accéder à l'outil sous n'importe quel angle, élimine les réglages multiples, maintient la pièce serrée de manière à ce que les relations géométriques soient verrouillées. |
| Machine 3 axes | Non recommandé pour les géométries anatomiques | Plusieurs configurations introduisent des erreurs d'empilement qui peuvent faire sortir un alésage critique de sa plage de tolérance ; impossible d'atteindre les contre-dépouilles |
| Tours / Machines de type suisse | Secondaire, pour les composants d'actionneur | Le tournage de précision de type suisse est essentiel pour les composants petits, longs et minces tels que les arbres d'actionneurs, les axes de pivot et les inserts filetés. |
| Centres de tournage de précision avec outils motorisés | Pour les composants de transmission harmonique | Permet de fraiser des méplats, de percer des trous transversaux et de réaliser des filetages dans la même configuration. |
Systèmes multi-axes et tours de type suisse
Le centre d'usinage 5 axes est l'outil principal pour les travaux anatomiques. Il garantit l'alignement des pièces car celles-ci ne sont jamais déplacées. Les machines 3 axes classiques sont inadaptées dans ce cas. Les changements de configuration successifs engendrent des erreurs d'empilement susceptibles de faire sortir un alésage critique de sa plage de tolérance. Le système 5 axes élimine totalement ce risque. La machine maintient la pièce sur une table rotative inclinable. Cela permet à l'outil d'atteindre cinq faces de la pièce en une seule opération. Aucun montage spécifique n'est nécessaire pour les angles complexes.
Les tours suisses usinent de petites pièces rotatives. Ils fabriquent des carters de moteur, des bagues de roulement et des axes de pivot. Ces pièces exigent une concentricité parfaite. Le procédé de fabrication sur les tours suisses consiste à maintenir la pièce à proximité de l'outil de coupe, ce qui empêche toute déformation pendant l'usinage.
Les centres de tournage équipés d'outils motorisés offrent une plus grande flexibilité. Ils permettent de réaliser des méplats, des perçages transversaux et des filetages en une seule opération. Ceci réduit le temps de cycle et améliore la précision. La méthode 5 axes permet de traiter des formes robotiques complexes en une seule opération. L'association de ces types de machines offre aux fabricants toute la gamme nécessaire à la production de robots portables.
Matériaux pour l'usinage CNC d'exosquelettes
Alliages de titane
Grade 5 et 23e année
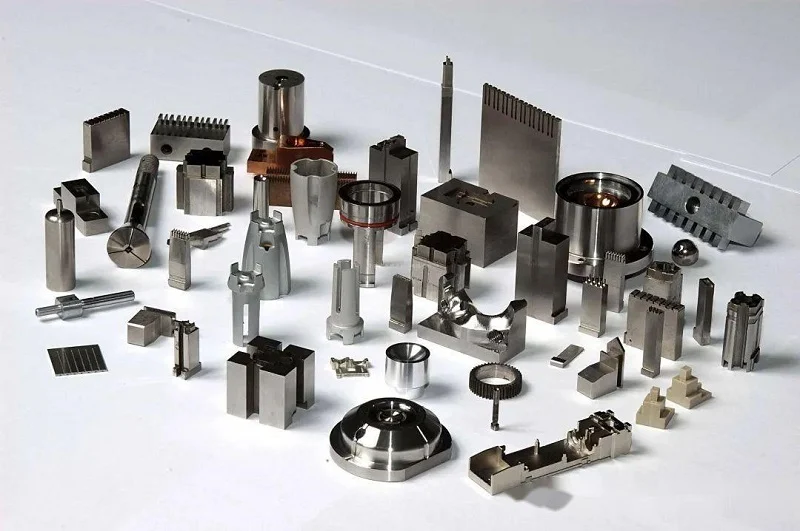
Le titane est un excellent choix pour les pièces d'exosquelette supportant du poids. Le grade 5 est le plus courant : robuste et résistant à la corrosion. Le grade 23, plus souple et plus sûr pour le corps, réduit les risques d'allergies cutanées. Les deux grades conservent leur résistance même après de nombreuses utilisations.
Joints et cadres porteurs
Ces alliages sont parfaits pour les articulations et les cadres. Leur rapport résistance/poids est excellent : les pièces sont donc robustes sans être lourdes. Le titane résiste également à la transpiration et à l'humidité, ce qui le rend sûr à porter. Ses inconvénients ? Son coût et sa difficulté d'usinage. Plus difficile à usiner que l'aluminium, il nécessite une usure plus rapide des outils et une vitesse d'usinage réduite.
Alliages d'aluminium
6061 et 7075 pour cadres
L'aluminium est un matériau reconnu pour la fabrication des structures d'exosquelettes. Le projet de l'école d'ingénieurs HEI Junia a utilisé l'aluminium pour son exosquelette de mouvement. L'aluminium 6061 est facile à découper et à souder. L'aluminium 7075 est plus résistant, mais plus difficile à façonner. Tous deux sont légers, un atout important pour les dispositifs portables.
Anodisation et traitement de surface
L'anodisation dépose une couche protectrice sur l'aluminium. Ce procédé améliore sa résistance à l'usure et permet d'ajouter de la couleur. Il contribue également à prévenir la rouille. Une surface lisse est importante pour le confort et la propreté. Des étapes supplémentaires comme le microbillage ou le polissage peuvent améliorer encore son toucher.
Fibres de carbone et plastiques techniques
Défis liés à l'usinage des composites CFRP
Les composites en fibre de carbone sont très résistants et rigides. Ils sont également très légers. Ces caractéristiques sont idéales pour les supports et les structures de membres. Cependant, le PRFC est difficile à usiner. Les fibres s'effilochent et émoussent rapidement les outils. Les poussières de coupe doivent être gérées avec précaution. Un délaminage peut se produire lors du perçage.
Interfaces PEEK, Delrin et Nylon
Les plastiques techniques ont des applications différentes. Le PEEK est idéal pour les environnements chauds ou stériles. Le Delrin conserve sa forme et se découpe facilement. Le nylon absorbe les chocs et les vibrations. Ces matériaux sont souvent utilisés comme interfaces entre les pièces métalliques et le corps. Ils permettent de réduire le poids et d'améliorer le confort. Le choix du matériau a une incidence sur le coût, la facilité de découpe et les finitions nécessaires. Chaque type présente ses propres avantages et inconvénients.
Composants critiques d'exosquelette fabriqués par usinage CNC d'exosquelettes
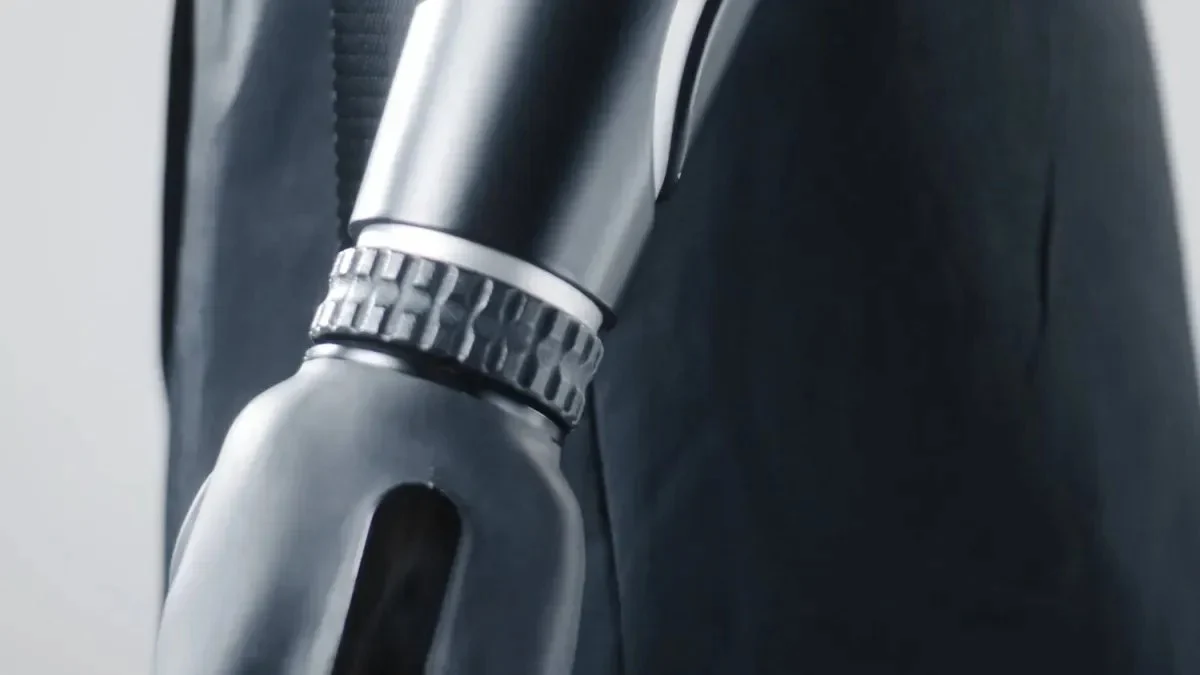
L'usinage CNC des exosquelettes permet de fabriquer les principales pièces robotiques qui assurent le fonctionnement des systèmes portables. Articulations, supports, boîtiers et éléments structurels sont tous issus de ce procédé. Chaque pièce doit répondre à des spécifications précises. Le projet Indego en est une parfaite illustration. Lors du développement, les ingénieurs ont eu recours aux services d'usinage CNC et d'impression 3D de Protolabs. Ils ont notamment utilisé ces services pour usiner les gabarits de fixation des composants destinés au soudage par ultrasons. Cette étape s'est avérée cruciale pour la construction de l'exosquelette robotique. La même précision est appliquée à chaque composant de l'unité finale.
Articulations et mécanismes d'articulation
Assemblages de charnières et joints rotatifs
Les articulations à charnière et les joints rotatifs constituent le cœur mobile de tout exosquelette. Ces pièces supportent des mouvements et des charges constants. L'articulation de la hanche, avec sa tête sphérique, doit permettre la flexion, l'extension, l'abduction et l'adduction. Elle supporte également le poids du corps. Cela exige une grande stabilité structurelle et un jeu minimal. L'usinage CNC, combiné à la modélisation CAO, permet aux ingénieurs de concevoir et de découper la cavité articulaire pour un ajustement optimal. La tête sphérique peut être fabriquée avec une précision de quelques micromètres. La cavité articulaire est usinée pour respecter ces tolérances. L'ajustement précis qui en résulte minimise le jeu articulaire. Une articulation fluide en découle. Des performances biomécaniques fiables en découlent.
Exigences de tolérance pour un mouvement fluide
Le contrôle des tolérances distingue les bons assemblages des excellents. Le tableau ci-dessous indique les exigences des différents composants.
| Composant | Exigence de précision | Détail de fabrication |
| Réducteurs harmoniques | ellipticité ≤ 0.005 mm sur les surfaces de came | Contrôle de la déformation des flexsplines à parois ultra-minces (épaisseur de paroi de 0.2 à 0.8 mm) par rectification de précision |
| réducteurs RV | Précision de position ≤ ±0.01 mm | Profils de dents cycloïdales complexes et alésages de logement de goupille à tolérance ; un point critique pour les bases de robots à charge lourde |
| Roulements à rouleaux croisés | Arrondi ≤ 0.003 mm ; rugosité Ra ≤ 0.2 μm | Maintenir la précision des chemins de roulement même avec des structures à parois minces |
| Boîtiers de joints | Précision de positionnement multi-trous ≤ 0.02 mm | Conception légère en aluminium 6061/7075 alliant légèreté et rigidité structurelle |
| Contrôles de processus | CPK > 1.33 pour la production à grand volume | Dispositifs spécialisés pour le contrôle de la déformation des parois minces, la mesure en cours de fabrication et la compensation de l'usure, le SPC et le post-traitement tel que l'anodisation et la rectification de précision |
L'usinage CNC de précision permet de réaliser des boîtiers précis et des chemins complexes pour les capteurs et le câblage de commande. Ceci assure une répartition uniforme des capteurs de pression, comme ceux situés sous les pieds. Les moindres mouvements sont détectés, améliorant ainsi la réactivité. L'usinage multiaxes de précision crée des couches protectrices en alliages d'aluminium et de polymères. Ces couches sont façonnées pour s'adapter aux géométries spécifiques des articulations. Elles protègent les capteurs et les unités de commande sensibles de l'humidité et des agressions environnementales. Pour les articulations à rotule et à axe sous charge, des méthodes de finition telles que le dépôt physique en phase vapeur (PVD), le dépôt chimique en phase vapeur (CVD), le polissage et l'usinage de précision réduisent l'usure et le frottement. Le polissage miroir, obtenu par usinage de précision et procédés abrasifs, atténue les défauts de surface. Ceci contribue à la fluidité du mouvement des articulations dans le temps.
Structures et liaisons
Optimisation de la topologie pour la réduction du poids
Le poids est un facteur crucial dans les systèmes portables. Chaque gramme influe sur le confort et la fatigue de l'utilisateur. L'optimisation topologique élimine la matière superflue. On obtient ainsi une structure qui conserve sa robustesse tout en réduisant sa masse. Cette optimisation est réalisée conjointement avec l'usinage. Les ingénieurs simulent d'abord les chemins de charge, puis retirent tout ce qui ne contribue pas à la contrainte. La forme finale présente souvent un aspect organique, épousant les lignes de force plutôt que de simples formes géométriques.
Géométries à parois minces et complexes
Les sections à parois minces et les géométries complexes repoussent les limites de l'usinage. Ces caractéristiques permettent de gagner du poids sans compromettre la rigidité. Cependant, elles peuvent fléchir lors de la coupe. Des dispositifs de fixation spécifiques maintiennent les parois minces en place. Un système de mesure embarqué détecte immédiatement toute déviation. La compensation d'usure garantit le tranchant et la précision des outils. Les châssis monoblocs usinés CNC éliminent les joints et les fixations. Cela permet de réduire encore le poids et d'accroître la rigidité globale. Les structures portables bénéficient de cette approche. Leur conception offre une sensation de légèreté et une meilleure résistance aux contraintes répétées.
Supports, boîtiers et connecteurs
Interfaces sur mesure pour l'anatomie humaine
Les supports et les connecteurs doivent s'adapter à la morphologie humaine. Chaque utilisateur a une morphologie différente. Les interfaces sur mesure résolvent ce problème. L'usinage CNC découpe chaque support pour qu'il épouse parfaitement la forme de l'utilisateur. Cela améliore l'ergonomie et réduit les points de pression. Les boîtiers pour articulations suivent le même principe. Ils enveloppent les articulations et protègent les mécanismes internes. Les boîtiers pour articulations de la hanche et du genou nécessitent un contour précis. Un mauvais ajustement provoque une gêne et limite les mouvements. Un bon ajustement offre une sensation naturelle. L'utilisateur oublie la présence du dispositif.
Inserts filetés et dispositifs de fixation
Les inserts filetés et les éléments de fixation assurent l'assemblage. Ces petits détails déterminent la solidité du dispositif. L'usinage CNC permet de réaliser des filetages au pas et à la profondeur précis. Il permet également de percer des trous transversaux et de fraiser des méplats en une seule opération. Ainsi, chaque élément est parfaitement aligné. Les supports d'actionneurs requièrent ce niveau de précision. Un filetage mal aligné peut se détériorer sous la charge. Un filetage bien réalisé résiste à des milliers de cycles. L'actionneur reste solidement fixé. L'ensemble du système demeure fiable.
Avantages de l'usinage CNC des exosquelettes
Usinage CNC de précision et répétabilité
Atteindre des tolérances strictes
Des tolérances serrées déterminent la fluidité de fonctionnement d'un dispositif portable. L'usinage CNC de précision atteint des niveaux de détail inégalés. La rectification atteint une précision typique de ±0.005 mm et une précision optimale de ±0.001 mm. Le fraisage CNC garantit une précision typique de ±0.025 mm et une précision optimale de ±0.005 mm. L'électroérosion à fil offre une précision encore plus grande, de l'ordre de ±0.0001 pouce (0.0025 mm) ou mieux. Ces valeurs sont cruciales pour les interfaces et les supports d'actionneurs. Un alésage imprécis compromet l'alignement, tandis qu'un alésage précis assure un fonctionnement optimal.
Cohérence entre les cycles de production
La reproductibilité est ce qui distingue les créations amateurs des produits commerciaux. Chaque unité doit être identique à la première. L'automatisation CNC garantit cela. La machine suit le même programme à chaque cycle. Aucune variation humaine ne peut intervenir. Cette constance permet à l'usinage CNC d'exosquelettes de passer d'un prototype à la production en série. Les acheteurs bénéficient ainsi d'une géométrie et d'un ajustement identiques pour chaque lot.
Géométries complexes et liberté de conception
Contre-dépouilles, contours et formes organiques
L'usinage simultané sur 5 axes permet de déplacer les cinq axes en même temps. Ceci ouvre la voie à des contre-dépouilles et à des surfaces sculptées. Un ingénieur italien a collaboré avec Lewei Precision pour concevoir un exosquelette passif complet grâce à cette méthode. L'outil s'approche sous de multiples angles en une seule opération. Les erreurs cumulatives dues aux repositionnements disparaissent. Il devient ainsi possible de réaliser des formes organiques épousant l'anatomie humaine.
Prototypage et itération rapides
L'usinage CNC et l'impression 3D sont souvent complémentaires. Le projet Indego a fait appel aux deux technologies lors de son développement. Les ingénieurs ont utilisé l'usinage CNC pour les montages et les pièces de précision, tandis que la fabrication additive a permis de gérer les géométries complexes et les personnalisations. Cette combinaison accélère le processus de développement. Les concepteurs testent des pièces métalliques réelles dès les premières étapes, ce qui leur permet de détecter les problèmes avant même la fabrication des outils.
Polyvalence des matériaux et finition de surface
Métaux, plastiques et composites
L'usinage CNC permet de travailler une large gamme de matériaux. L'aluminium, l'acier inoxydable, le titane, le laiton, le cuivre et les aciers trempés s'usinent tous très bien. Chacun présente des compromis différents en termes de poids et de résistance. Le tableau ci-dessous compare l'usinage CNC à la fabrication additive.
| Catégories | Usinage CNC | Fabrication Additive |
| Force mécanique | Pièces robustes et denses en acier massif | Le collage par couches crée des points faibles |
| Tolérances | Très serré et régulier | Modéré ; varie selon la technologie |
| Finition de surface | Lisse, souvent prêt à assembler | Plus rugueux ; peut nécessiter un post-traitement |
| Évolutivité | S'adapte facilement à la pleine production | Idéal pour les courses à faible volume |
| Options matérielles | Large gamme incluant le titane | Limité dans certains métaux |
| Intégrité structurelle | Entièrement dense ; aucune structure de support | Peut nécessiter un traitement thermique |
| Taille de la pièce | Non limité par la chambre de construction | La taille de la chambre de construction est limitée |
| Résistance à la chaleur | Stable à haute température | risques de distorsion thermique |
Finitions brutes d'usinage vs. finitions polies
L'état de surface influe sur le confort et l'hygiène. Les surfaces brutes d'usinage conviennent parfaitement aux supports et boîtiers internes. Les finitions polies sont idéales pour les zones de contact avec la peau. L'électroérosion à effet miroir atteint une précision de ±0.0013 mm (±0.00005 pouce) ou mieux. Ce niveau de lissage réduit la friction et l'usure. Il facilite également le nettoyage pour les applications médicales.
Considérations de conception pour l'usinage CNC d'exosquelettes
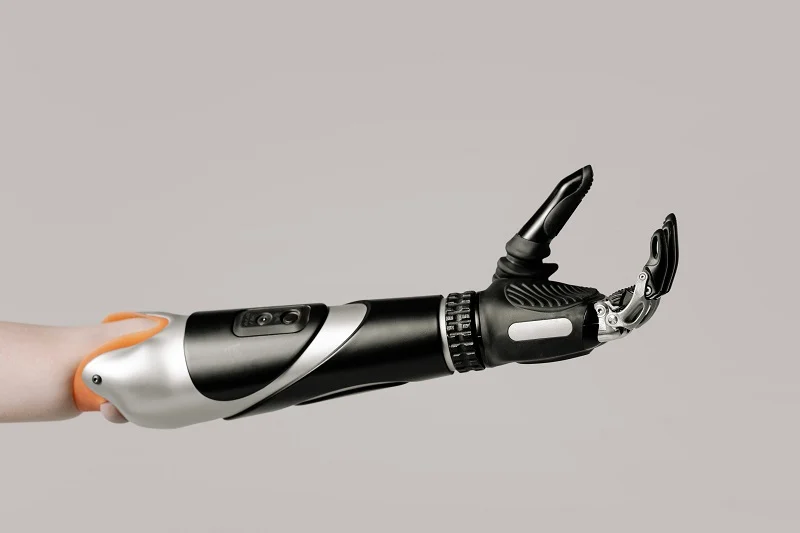
Concilier précision et coût
Les tolérances influencent le confort et l'ajustement d'un dispositif portable. Une articulation trop lâche provoque du jeu et de l'inconfort, tandis qu'une articulation bien ajustée offre un mouvement fluide et naturel. Cependant, des tolérances plus strictes engendrent des coûts plus élevés : la machine tourne plus lentement, les outils s'usent plus vite et les contrôles sont plus longs. Les ingénieurs doivent trouver le juste milieu. Les interfaces critiques, comme les alésages des articulations, exigent les spécifications les plus strictes. Les supports non critiques peuvent présenter un jeu plus important. Cet équilibre garantit la sécurité du dispositif sans faire exploser le budget.
Meilleures pratiques en matière de GD&T
La spécification géométrique et tolérancement (GD&T) indique à l'usinier ce qui est essentiel. Elle définit les références, les contrôles de caractéristiques et les variations admissibles. Une bonne spécification GD&T repose sur des références claires, obtenues en choisissant des surfaces stables. Utilisez des tolérances de position pour les perçages et des contrôles de profil pour les surfaces courbes. Évitez de sur-tolérer les caractéristiques qui n'affectent pas la fonction. Cela simplifie le contrôle et réduit les rebuts. L'objectif est de communiquer l'intention de conception sans engendrer de coûts inutiles.
Valeurs Ra pour le confort et l'hygiène
L'état de surface influe sur le toucher de l'appareil. Les surfaces rugueuses irritent la peau et retiennent les bactéries, tandis que les surfaces lisses sont plus agréables et plus faciles à nettoyer. La rugosité moyenne (Ra) est mesurée. Plus la valeur Ra est faible, plus la surface est lisse. Le tableau ci-dessous présente les exigences typiques.
| Application | Gamme Ra | Remarques |
| points de contact cutané | Faible Ra | Toucher lisse, facile à nettoyer |
| Supports internes | Ra modéré | Fonctionnel, non touché |
| interfaces articulaires | Faible Ra | Réduit les frottements et l'usure |
Post-traitement à usage médical et industriel
Les exosquelettes médicaux nécessitent un entretien particulier. Le polissage élimine les marques d'usinage et assure une surface hygiénique. L'anodisation ajoute une couche protectrice à l'aluminium. Le microbillage confère un aspect mat uniforme. Les unités industrielles peuvent privilégier la résistance à l'usure plutôt que les étapes de finition. Le traitement ultérieur approprié dépend de l'utilisation prévue du dispositif.
Temps de préparation et changements d'outils
Chaque réglage engendre des coûts supplémentaires : la machine s’arrête, l’opérateur repositionne la pièce et la précision peut être affectée. L’usinage 5 axes réduit le nombre de réglages, la pièce restant fixée en permanence. La réduction des changements d’outils permet également de gagner du temps. Une pièce bien conçue nécessite moins d’opérations, ce qui diminue le temps de main-d’œuvre et le temps machine. Concevoir pour la fabrication implique d’intégrer ces aspects dès les premières étapes.
L'impact du choix des matériaux sur les coûts
Le choix du matériau influe sur le coût de deux manières. Le prix des matières premières varie considérablement. Le titane coûte plus cher que l'aluminium. L'usinabilité est également importante. Les matériaux durs usent les outils plus rapidement et la vitesse de coupe est plus faible. Un modèle d'estimation des coûts pour les pièces d'exosquelette de main utilise le type de matériau comme donnée d'entrée. Il additionne le coût du matériau, la main-d'œuvre, la maintenance des machines, l'amortissement et le temps de traitement. Choisir le bon matériau permet d'équilibrer résistance, poids et budget. L'objectif est d'obtenir une durabilité optimale sans dépenses excessives.
Choisir NOBLE pour l'usinage CNC d'exosquelettes

Conception et assemblage complets
NOBLE travaille le métal et le plastique. Mais nous ne nous contentons pas de découper des pièces. Nous prenons en charge la conception, le prototypage, la production et l'assemblage. Une seule équipe gère l'ensemble du processus, du début à la fin. Cela permet de gagner du temps et de réduire les risques d'erreurs. La communication reste fluide, de la première esquisse au produit final.
Un système portable nécessite des supports, des fixations pour actionneurs et des boîtiers électroniques parfaitement compatibles. NOBLE fabrique toutes ces pièces dans ses propres ateliers. Des tolérances strictes sont appliquées à l'ensemble du système. Le dispositif final offre un mouvement fluide. Chaque composant est conforme à la conception originale. L'assemblage est parfait du premier coup.
ISO 9001:2015 et ISO 13485:2016
Les certifications sont essentielles pour les dispositifs portés sur le corps. NOBLE est certifiée ISO 9001:2015 pour le management de la qualité. Nous sommes également certifiés ISO 13485:2016 pour les dispositifs médicaux. Cette norme est fondamentale pour les systèmes robotiques portables. Elle couvre la maîtrise de la conception, la production et le contrôle final.
La norme ISO 13485 n'est pas une obligation légale pour tous les fournisseurs, mais elle constitue la norme internationale attendue par les fabricants de robots médicaux. Elle atteste qu'un partenaire met en œuvre un système qualité avec une production contrôlée, traçable et validée.
Les règles varient d'une région à l'autre. Le tableau ci-dessous indique les besoins des partenaires pour les interventions médicales.
| Certification / Norme | Région | Normes requises |
| ISO 13485 | Importation | Système de gestion de la qualité certifié, paramètres validés, historique des dispositifs |
| FDA 21 CFR Partie 820 | États-Unis | Traçabilité de la conception, validation des procédés (IQ/OQ/PQ), traçabilité des lots |
| MDR UE 2017/745 | Europe | Documentation technique, certificats de matériaux, gestion des risques (ISO 14971) |
| PMDA / MHLW | Japon | Enregistrement du fabricant, certificats conformes aux normes JIS |
| TGA | Australie | Principes essentiels, résumés de biocompatibilité |
NOBLE répond à ces normes. Vos pièces passent les audits plus rapidement.
Industries
Applications médicales
Les exosquelettes médicaux aident les patients à retrouver leur mobilité après une blessure ou une maladie. Ces dispositifs nécessitent des articulations précises et des points de contact confortables. NOBLE fabrique des composants répondant à ces deux exigences. Les finitions de surface lisses préviennent les irritations cutanées, même en cas d'utilisation prolongée. Des tolérances serrées garantissent un mouvement articulaire stable et naturel. Il en résulte un dispositif sûr et fiable qui favorise la convalescence.
Les exosquelettes cliniques sont soumis aux mêmes exigences. Ils sont stérilisés et utilisés de manière répétée. Nous faisons appel à un partenaire certifié, aux processus éprouvés, pour garantir que chaque unité réponde aux spécifications.
Applications industrielles et militaires
Les exosquelettes industriels réduisent les risques de blessures en usine. Les ouvriers les portent pour soulever des charges lourdes sans effort. Les versions militaires aident les soldats à transporter leur équipement sur de longues distances. Ces deux types d'exosquelettes nécessitent des composants robustes et légers, capables de résister à une utilisation intensive. NOBLE utilise l'aluminium et le titane pour ces applications. Les géométries complexes issues de l'optimisation de la conception ne posent aucun problème. Le résultat : une structure solide qui n'alourdit pas l'utilisateur.
Notre approche globale
Assistance à la conception et prototypage
Une bonne conception permet de réduire les coûts ultérieurs. NOBLE aide les ingénieurs à choisir les matériaux et les caractéristiques de découpe. Nous étudions les tolérances, les exigences de finition et les facteurs de coûts dès le début. Le prototypage est rapide. Vous obtenez des pièces réelles pour tester l'ajustement et le fonctionnement avant la production en série. Cela permet de détecter les problèmes à un stade où les modifications sont peu coûteuses et rapides.
Production, assemblage et assurance qualité
Après validation du design, nous lançons la production. Nos machines exécutent le même programme à chaque cycle. Chaque pièce est identique à la précédente. Nous inspectons chaque élément avant l'assemblage. Ensuite, nous assemblons le tout et vérifions l'unité finale. Un dossier qualité est conservé pour chaque commande, vous assurant une traçabilité complète, de la matière première au produit fini.
L'usinage CNC pour exosquelettes permet de produire des pièces précises, durables et légères, indispensables aux applications médicales et industrielles. Le choix des matériaux, la conception et le processus de fabrication influencent directement les performances et le coût. Aucune autre méthode n'égale la précision, la répétabilité et la liberté de conception offertes par l'usinage CNC. C'est pourquoi il est essentiel de choisir un partenaire qui maîtrise à la fois l'usinage et les applications robotiques. À l'avenir, la fabrication hybride, l'optimisation des trajectoires d'outils par l'IA et les matériaux avancés permettront de réduire le poids et d'améliorer la qualité de surface. Prêt à concevoir votre prochain exosquelette ? Contactez NOBLE dès aujourd'hui pour discuter de vos besoins en usinage CNC.
FAQ sur l'usinage CNC des exosquelettes
À quoi sert l'usinage CNC des exosquelettes ?
Ce procédé permet de fabriquer les pièces exactes nécessaires aux robots portables : articulations, châssis, supports et boîtiers. Il est utilisé dans le domaine médical pour faciliter la convalescence et la mobilité des patients. Les systèmes industriels et militaires s’en servent pour supporter des charges et prévenir les blessures. Cette méthode garantit une grande précision et des résultats constants.
Quels matériaux sont les plus adaptés aux pièces d'exosquelette ?
Cela dépend de l'application. Le titane de grade 5 et de grade 23 convient parfaitement aux assemblages porteurs. L'aluminium 6061 et 7075 est idéal pour les cadres. La fibre de carbone allège la pièce, mais est difficile à usiner. Les plastiques comme le PEEK et le Delrin assurent une bonne adhérence et absorbent les chocs. Chaque choix influe sur le coût, la facilité d'usinage et les finitions requises.
Pourquoi l'usinage 5 axes est-il meilleur que l'usinage 3 axes pour les exosquelettes ?
Les machines cinq axes usinent des pièces profilées en une seule opération. La pièce étant maintenue en place, les erreurs de positionnement sont éliminées. L'usinage trois axes nécessite de nombreuses opérations, et les erreurs d'empilement peuvent entraîner des défauts d'alésage. Les machines cinq axes permettent également d'atteindre les contre-dépouilles et les canaux creux inaccessibles aux machines plus simples.
Jusqu'à quel point les tolérances peuvent-elles être serrées avec l'usinage CNC d'exosquelettes ?
La rectification atteint une précision typique de ±0.005 mm et une précision optimale de ±0.001 mm. Le fraisage CNC offre une précision typique de ±0.025 mm et une précision optimale de ±0.005 mm. L'électroérosion à fil permet d'atteindre une précision encore plus grande, de l'ordre de ±0.0001 pouce. Ces valeurs de précision sont essentielles pour les interfaces de joints et les supports d'actionneurs afin de garantir un mouvement fluide et un alignement parfait.
L'usinage CNC et l'impression 3D peuvent-ils fonctionner ensemble ?
Oui, et c'est même fréquent. Le projet Indego a utilisé les deux technologies lors de son développement. Les outillages et les pièces métalliques de précision ont été fabriqués par usinage CNC. La fabrication additive a permis de réaliser des formes complexes et des pièces sur mesure. Cette combinaison accélère les tests et permet aux concepteurs d'essayer des pièces réelles avant le lancement de la production en série.
De quel type de finition de surface les exosquelettes médicaux ont-ils besoin ?
Les points de contact avec la peau nécessitent une rugosité Ra faible pour un confort optimal et un nettoyage aisé. Les supports internes peuvent bénéficier d'une finition moyenne puisqu'ils ne sont pas manipulés. Les interfaces articulaires requièrent également une rugosité Ra faible afin de réduire la friction et l'usure. Le polissage, l'anodisation et le microbillage sont des étapes de post-traitement courantes pour les dispositifs médicaux.
Quelles certifications un partenaire d'usinage doit-il posséder ?
Recherchez la norme ISO 9001:2015 pour la gestion générale de la qualité. La norme ISO 13485:2016 est essentielle pour les dispositifs médicaux. Elle couvre la maîtrise de la conception, la production et le contrôle. Des réglementations régionales telles que la norme FDA 21 CFR Part 820 et le règlement européen MDR 2017/745 peuvent également s'appliquer. Ces normes attestent qu'un partenaire exploite un atelier contrôlé et traçable.
Comment puis-je réduire le coût de l'usinage CNC d'exosquelettes ?
Réduisez le nombre de réglages et de changements d'outils. L'usinage cinq axes maintient la pièce fermement fixée, ce qui permet de gagner du temps et de réduire la main-d'œuvre. Choisissez des matériaux qui offrent un bon équilibre entre résistance, poids et usinabilité. Assouplissez les tolérances des supports non critiques. Une conception optimisée pour la fabrication permet de réduire les coûts sans sacrifier la précision là où elle est essentielle.






