
Chaque stylo à insuline et auto-injecteur dépend d'un porte-cartouche qui doit fonctionner sans la moindre erreur. Le moindre défaut peut compromettre la sécurité du patient. En optant pour l'usinage CNC de votre porte-cartouche , vous faites le choix de la précision à chaque étape, de la conception initiale au contrôle final. À quoi faut-il penser lors de l'usinage CNC d'un porte-cartouche ? Ce guide vous apporte des réponses fiables pour la fabrication de dispositifs médicaux et la planification de leur conception.
La fabrication de dispositifs médicaux exige des pièces sur mesure de haute précision et des contrôles qualité rigoureux. L'usinage CNC des porte-cartouches requiert des tolérances serrées afin de garantir la sécurité de la cartouche en verre et l'alignement du mécanisme de dosage. Les normes médicales définissent les exigences de qualité et de test, et ces normes influencent directement la validation et la documentation de l'usinage CNC des porte-cartouches. Les médecins et les infirmiers comptent sur des dispositifs sûrs et efficaces ; par conséquent, chaque élément usiné – filetages, épaulements et alésages internes – doit être vérifié. Ces pièces nécessitent des matériaux de qualité médicale résistants aux produits chimiques. L'usinage CNC des porte-cartouches utilise souvent de l'acier inoxydable ou des polymères de pointe supportant des stérilisations répétées. Des audits, portant sur les dossiers d'usinage, les registres d'usure des outils et les données d'inspection, garantissent la conformité des dispositifs. Les entreprises leaders du secteur médical privilégient la fiabilité de leurs conceptions et considèrent l'usinage CNC des porte-cartouches comme une compétence fondamentale, et non comme une simple formalité. La maîtrise de ces éléments est essentielle à la conception de dispositifs performants, car la géométrie du porte-cartouches influe directement sur la précision de l'injection, le confort d'utilisation et la durabilité à long terme.
Rôle du porte-cartouche Usinage CNC dans les dispositifs médicaux
L'usinage CNC des porte-cartouches est essentiel à la fabrication des dispositifs médicaux. Ce procédé enlève de la matière d'un bloc massif pour créer des pièces complexes et de haute précision. Contrairement au moulage ou à l'impression 3D , l'usinage CNC permet d'obtenir des formes nettes et des tolérances serrées, indispensables à la production d'équipements médicaux. Il en résulte une pièce parfaitement ajustée, étanche et d'une fiabilité constante, même après des milliers d'utilisations.
Définition du composant et de ses fonctions
Un porte-cartouche ne se contente pas de maintenir un cylindre de verre en place. Il supporte l'ensemble du système d'injection, reliant la cartouche à l'aiguille et au mécanisme de dosage. Chaque surface, filetage et épaulement a une fonction précise. L'usinage CNC offre aux fabricants la précision nécessaire pour respecter ces spécifications exactes.
Support structurel et alignement
Le porte-cartouche doit maintenir la cartouche parfaitement alignée avec l'aiguille. Même un léger défaut d'alignement peut entraîner une aiguille tordue, un dosage incorrect ou des injections douloureuses. L'usinage CNC permet d'obtenir des tolérances de concentricité qui maintiennent la cartouche centrée dans son logement. L'alésage usiné assure un ajustement précis qui empêche la cartouche de bouger pendant l'utilisation. Cette précision est essentielle car les patients utilisent souvent ces dispositifs quotidiennement, parfois pendant des années. Un porte-cartouche bien usiné conserve sa robustesse malgré des insertions et des retraits répétés.
L'épaisseur du matériau influe également sur son fonctionnement. Trop fin, le support se fissure sous la contrainte. Trop épais, l'appareil devient encombrant et inconfortable. L'usinage CNC permet aux concepteurs d'ajuster précisément l'épaisseur des parois, créant ainsi des pièces à la fois robustes et fines. Cet équilibre améliore la durabilité et le confort d'utilisation.
Garantir l'intégrité des fluides et prévenir les fuites
Les fuites constituent une défaillance grave dans tout système d'administration de médicaments. Un porte-cartouche qui fuit peut entraîner un gaspillage de médicaments, des erreurs de dosage ou exposer les patients à des substances dangereuses. Les surfaces d'étanchéité doivent être lisses et planes pour garantir une barrière efficace. L'usinage CNC permet d'obtenir des états de surface à faible rugosité, souvent inférieure à 0.4 micromètre Ra. Ces surfaces lisses assurent un positionnement optimal des joints toriques et des joints d'étanchéité, garantissant ainsi une étanchéité fiable.
Les filetages reliant le support aux autres pièces doivent également être précis. Des filetages mal réalisés peuvent se croiser ou se desserrer avec le temps. L'usinage CNC permet d'obtenir des filetages au pas et à la profondeur constants, garantissant ainsi une connexion fiable à chaque utilisation. Cette fiabilité est essentielle pour les dispositifs utilisés par les patients sans surveillance.
Types de porte-cartouches et applications
Les différentes applications médicales nécessitent des conceptions de supports différentes. Les services d'usinage CNC permettent de répondre à cette variété grâce à un outillage flexible et des processus programmables. Les fabricants peuvent passer rapidement d'une conception à l'autre, ce qui rend la fabrication de pièces sur mesure efficace, même pour de petites séries.
Seringues préremplies et auto-injecteurs
Les seringues préremplies et les auto-injecteurs utilisent des porte-cartouches qui doivent résister aux forces de ressort et aux chocs. Lorsqu'un patient appuie sur le bouton d'activation, le mécanisme propulse l'aiguille et délivre le médicament. Le porte-cartouche absorbe ces forces sans se déformer. L'usinage CNC permet de fabriquer des porte-cartouches à partir de matériaux comme l'acier inoxydable et le PEEK, capables de supporter ces contraintes. Les surfaces usinées résistent également à l'usure due à une utilisation répétée, prolongeant ainsi la durée de vie du dispositif.
Ces dispositifs, souvent de petit diamètre, nécessitent un tournage de type suisse pour une précision exceptionnelle. Ce procédé permet la réalisation de filetages internes, d'alésages coniques et de chanfreins précis qui améliorent leur fonctionnalité.
Cartouches de réactifs de diagnostic
Les dispositifs de diagnostic utilisent des porte-cartouches pour contenir les réactifs et les échantillons. Ces porte-cartouches doivent garantir l'intégrité des fluides tout en permettant aux capteurs optiques de lire les résultats. L'usinage CNC crée des fenêtres et des canaux précis, parfaitement alignés avec le système de détection. La surface lisse empêche la formation de bulles, susceptibles de perturber les mesures.
De nombreuses cartouches de diagnostic sont à usage unique, ce qui rend le coût important. L'usinage CNC offre une solution économique pour les productions en moyennes séries. Ce procédé élimine le besoin de moules coûteux, ce qui le rend idéal pour les produits à évolution fréquente ou à cycle de vie court. Cette flexibilité favorise l'innovation dans la production d'équipements médicaux, permettant aux entreprises de tester rapidement de nouveaux modèles.
Procédés d'usinage CNC des porte-cartouches
Lors de la fabrication de porte-cartouches pour équipements médicaux, le choix du procédé est aussi important que la conception. Il vous faut des méthodes garantissant des tolérances serrées, des surfaces lisses et une grande régularité. L'usinage CNC vous permet de traiter des formes complexes tout en maîtrisant les coûts. Que vous ayez besoin d'échantillons ou de productions en série, le choix du procédé adapté fait toute la différence.
Haute précision Fraisage CNC et Tournant
Le fraisage et le tournage sont les principales étapes de fabrication des porte-cartouches. Le fraisage utilise un outil en rotation pour enlever de la matière d'une pièce fixe. Le tournage, quant à lui, fait tourner la pièce contre un outil fixe. Ces deux procédés conviennent parfaitement aux pièces médicales. L'usinage 5 axes va plus loin. Il déplace l'outil de coupe simultanément sur cinq axes. Cela permet d'usiner des formes complexes en une seule opération. Pour les porte-cartouches présentant des surfaces angulaires ou courbes, l'usinage 5 axes réduit les erreurs et fait gagner du temps. Chaque changement de réglage pouvant entraîner un défaut d'alignement, un nombre réduit de réglages garantit une meilleure précision.
Micro-usinage pour les petites pièces
De nombreux porte-cartouches présentent des détails minuscules nécessitant un micro-usinage. Pensez à de petits canaux, des filetages fins et des orifices étroits. Ces éléments guident le flux de fluides ou se connectent à d'autres pièces. Le micro-usinage utilise des outils spéciaux et des vitesses de broche élevées pour réaliser ces détails sans endommager l'outil. La difficulté réside dans la précision à des dimensions aussi réduites. Un outil très petit peut se briser dans des conditions de coupe inappropriées. Les machines équipées de broches à grande vitesse et de châssis robustes gèrent parfaitement ce problème. Elles assurent une évacuation stable des copeaux et éliminent les vibrations. Pour les dispositifs médicaux exigeant une distribution précise des fluides, ces détails doivent être irréprochables. La fabrication de pièces sur mesure pour ces composants minuscules requiert une planification rigoureuse et des outils adaptés.
Tournage de type suisse pour pièces complexes de petit diamètre
Pour les porte-cartouches longs et fins, le tournage suisse est la méthode optimale. Contrairement au tournage classique, où la pièce est maintenue uniquement par le mandrin, le tournage suisse utilise une douille de guidage. Cette douille soutient la barre précisément au niveau de la zone de coupe. Ce dispositif empêche toute flexion, même pour des pièces beaucoup plus longues que larges.
Voici une comparaison des deux méthodes pour les pièces de porte-cartouches de petit diamètre :
| Critère | Tournage suisse | Tournage conventionnel |
| Support de pièce | La bague de guidage supporte la barre dans la zone de coupe | Support de mandrin/pince uniquement |
| Rapport L/D max | Jusqu'à 100:1 sans flexion | ~5:1–10:1 avant pliage |
| Tolérance | ±0.005 mm sur les petits détails | norme ±0.01 mm |
| État de surface | Ra 0.4 μm possible | Difficile à assortir sur les petits diamètres |
| Risque de flexion | Arrêté à la source | Provoque des vibrations, une conicité et une finition irrégulière |
La douille de guidage fait toute la différence. En tournage classique, la pièce se déforme lorsque le rapport longueur/diamètre dépasse 4:1. L'outil de coupe exerce une pression sur la pièce, et l'extrémité non soutenue se déplace. Ceci engendre des vibrations, une conicité et un état de surface irrégulier. Le tournage suisse élimine ce problème. Il soutient la pièce précisément au point de coupe. On obtient ainsi une pièce aux tolérances serrées et à l'état de surface lisse. C'est essentiel pour les applications médicales où le porte-pièce doit rester parfaitement aligné.
Opérations de finition et secondaires avancées
L'usinage permet d'obtenir une pièce proche de sa forme finale. Mais les étapes de finition lui confèrent le niveau de qualité requis pour les dispositifs médicaux. L'état de surface, la qualité des arêtes et la résistance à la corrosion sont autant d'éléments essentiels pour les porte-cartouches en contact avec des médicaments ou des tissus de patients.
Obtention de la rugosité de surface requise (Ra)
La rugosité de surface influe sur l'étanchéité d'un porte-cartouche et sur sa facilité de nettoyage. Pour les polymères de qualité médicale comme le PEEK, la valeur Ra dépend des conditions d'usinage.
| État d'usinage | Plage Ra (µm) | Plage Ra (µin) |
| Usiné (outils affûtés, réglages appropriés) | 1.6-3.2 | 63-125 |
| Finition fine (passes de finition soignées) | 0.8-1.6 | 32-63 |
| Poli (polissage après usinage) | 0.2-0.4 | 8-16 |
Pour les applications médicales, les surfaces articulaires et les interfaces implant-tissu requièrent généralement une rugosité Ra de 0.8 µm ou moins. Cela implique souvent des passes de finition ou un polissage fin après usinage. Les PEEK renforcés peuvent être plus difficiles à finir. Le renfort fibreux s'arrache lors de l'usinage, laissant une surface plus rugueuse. Dans ce cas, il peut être nécessaire de changer d'outillage ou d'effectuer des passes de finition supplémentaires pour atteindre la rugosité requise.
Ébavurage, polissage et passivation
Après usinage, chaque arête nécessite un contrôle rigoureux. Les bavures sont de petites aspérités qui peuvent se détacher lors de l'utilisation et contaminer le médicament. L'ébavurage permet d'éliminer ces défauts à l'aide d'outils manuels, de billes de polissage ou de procédés thermiques. Pour les dispositifs médicaux, l'ébavurage est indispensable.
Le polissage améliore encore davantage l'état de surface. Pour les porte-cartouches métalliques, il crée une surface lisse qui lutte contre les bactéries et se nettoie facilement. Pour les pièces en polymère, il élimine les marques d'outils et assure un aspect uniforme.
La passivation est un traitement chimique qui protège les pièces en acier inoxydable contre la rouille. Elle élimine le fer libre et les impuretés de surface tout en favorisant la formation d'une couche protectrice d'oxyde de chrome. Voici les méthodes courantes :
- Passivation à l'acide citriqueCe traitement chimique élimine le fer libre et les impuretés superficielles tout en favorisant la formation d'une couche protectrice d'oxyde de chrome. Écologique et plus sûr que l'acide nitrique, il améliore la résistance à la rouille sans altérer l'aspect ni les dimensions de la pièce.
- Passivation à l'acide nitriqueCe traitement traditionnel élimine les impuretés superficielles et renforce la couche protectrice naturelle. Il est particulièrement efficace sur certains alliages et permet de préparer les pièces aux environnements médicaux exigeants.
- ÉlectropolissageIl s'agit d'un procédé de finition électrochimique qui enlève une fine couche de matière pour obtenir une finition plus lisse, plus propre et plus résistante à la rouille. Il élimine les imperfections et les saletés incrustées sans ajouter de couche supplémentaire, préservant ainsi les dimensions des pièces.
Si la passivation est effectuée correctement, la protection et la stabilité durent longtemps et n'affectent pas les dimensions des pièces.
La passivation consiste à retirer une très fine couche de matière de la surface de la pièce, laissant une couche d'oxyde d'environ 0.00001 pouce d'épaisseur. De ce fait, les surfaces passivées sont souvent lisses et brillantes. Le procédé ne modifie pas les dimensions de la pièce. Pour les porte-cartouches médicales soumis à des stérilisations répétées, cette protection contre la rouille est essentielle.
Les entreprises qui ont besoin d'un usinage CNC fiable pour leurs porte-cartouches font souvent appel à des partenaires experts. Un fabricant leader en Chine propose une gamme complète de services, du prototypage à la production en série. Son savoir-faire permet aux fabricants de dispositifs médicaux de gérer des formes complexes, des tolérances serrées et des réglementations strictes. Collaborer avec un atelier expérimenté vous permet de réduire les risques et de commercialiser votre produit plus rapidement.
Matériaux pour l'usinage CNC du porte-cartouche
Le matériau choisi pour un porte-cartouche médicale influe sur la sécurité du patient et sur le coût de fabrication. Il doit résister aux produits chimiques, supporter la stérilisation et conserver sa stabilité dans le temps. Il doit également répondre aux normes de biocompatibilité telles que l'ISO 10993-18. L'usinage CNC permet de travailler avec de nombreux matériaux, vous offrant ainsi un large choix pour votre application spécifique.
Polymères de qualité médicale
Les polymères dominent le marché des dispositifs médicaux pour les porte-cartouches. Ils sont légers, résistants à la corrosion et peuvent être usinés en formes complexes avec des surfaces lisses.
Plastiques haute performance (PEEK, COC)
Trois polymères se distinguent pour les applications médicales. Le PEEK offre une résistance mécanique et thermique élevée. Il supporte des stérilisations répétées en autoclave sans se déformer. Le COC présente une faible absorption d'humidité et une bonne stabilité dimensionnelle.
Pour les porte-cartouches de stylos à insuline, un polymère spécifique a été testé sur une durée de conservation de 2 à 3 ans. Il reste compatible avec les formulations d'insuline et les conservateurs pendant toute cette période. Le polymère ne doit ni se dégrader ni réagir avec le médicament au fil du temps.
Le coefficient de dilatation thermique linéaire est de 5.5 × 10⁻⁵ /°C. Cela signifie que le support conserve des tolérances serrées même lorsque le dispositif passe d'un stockage au froid à un environnement plus chaud. Des dimensions constantes sont essentielles pour garantir l'étanchéité et la précision du dosage.
Équilibrer la résistance chimique et la résistance mécanique
Un porte-cartouche est exposé à des produits chimiques agressifs. Les formulations pharmaceutiques contiennent souvent de l'alcool, du peroxyde d'hydrogène ou d'autres désinfectants. Le polymère doit y résister sans se fissurer ni gonfler.
Conformément à la norme ASTM D543-06, le polymère testé ne présentait aucune fissure visible et une variation de poids inférieure à 0.5 % après 7 jours d'immersion. Le test portait sur des solutions à 70 % et 99 % d'alcool isopropylique, de 3 à 35 % de peroxyde d'hydrogène, de chlorure de benzalkonium, de 2 à 3.4 % de glutaraldéhyde, d'huiles d'olive et minérales, ainsi que sur des solutions aqueuses d'acides et de bases de pH compris entre 2 et 12. Cette gamme de pH couvre la plupart des désinfectants et des formulations pharmaceutiques utilisés en milieu médical.
Les tests d'extractibles et de relargables réalisés selon la norme ISO 10993-18 ont confirmé que le polymère ajoute moins de 10 ppm de carbone organique total au milieu d'extraction. Cette valeur est inférieure aux limites de sécurité pour les médicaments administrés par voie parentérale. Pour un porte-cartouche biocompatible contenant un médicament destiné à être administré directement au patient, ces tests de biocompatibilité médicale sont essentiels.
Métaux pour applications à fortes contraintes
Certains porte-cartouches médicales nécessitent la robustesse du métal. C'est le cas notamment des auto-injecteurs à ressorts puissants ou des dispositifs soumis à des milliers de cycles d'utilisation.
Alliages d'acier inoxydable et de titane
L'acier inoxydable offre une bonne usinabilité pour les pièces médicales complexes. Les nuances enrichies en molybdène offrent une meilleure résistance à la corrosion, un atout important lorsque le support est en contact avec des solutions salines ou chlorées. Les alliages de titane présentent le meilleur rapport résistance/poids. Ils sont également biocompatibles et résistent à la corrosion dans l'organisme.
Ces matériaux permettent une découpe précise des parois fines et des filetages fins. Le porte-pièce reste robuste même pour les petites dimensions.
Traitements de surface pour la résistance à l'usure et à la corrosion
Les porte-cartouches médicales nécessitent souvent des traitements de surface. La passivation élimine le fer libre et favorise la formation d'une couche protectrice d'oxyde de chrome. Ceci améliore la résistance à la corrosion sans modifier les dimensions de la pièce. L'électropolissage crée une surface plus lisse qui empêche la prolifération bactérienne.
Pour les pièces en titane, l'anodisation permet d'améliorer la résistance à l'usure et d'ajouter un code couleur. Ces traitements prolongent la durée de vie du support et préservent sa biocompatibilité, même après de nombreux cycles d'utilisation.
Les fabricants de dispositifs médicaux qui ont besoin d'une fabrication fiable de pièces sur mesure font souvent appel à des partenaires expérimentés en usinage CNC. Le choix judicieux des matériaux, associé à des méthodes et une finition appropriées, garantit que le porte-cartouche répond à toutes les exigences de sécurité et de performance.
Considérations de conception pour l'usinage CNC du porte-cartouche
Une bonne conception transforme une excellente idée en une pièce facile à usiner et fiable. Pour les porte-cartouches médicales, les choix de conception influent sur tous les aspects, de l'étanchéité au coût de production. Faire les bons choix dès le départ permet d'économiser du temps, de l'argent et d'éviter bien des frustrations par la suite. Tout dispositif médical commence par une conception, et le porte-cartouche ne fait pas exception. La manière dont vous abordez les tolérances, la géométrie et la fabricabilité détermine le succès ou l'échec de votre produit médical.
Tolérances de précision et GD&T
Les tolérances indiquent à l'usinier la marge de variation admissible d'une pièce tout en garantissant son bon fonctionnement. Pour les porte-cartouches, certaines surfaces exigent un contrôle très précis, tandis que d'autres peuvent tolérer une plus grande tolérance. Le dimensionnement et le tolérancement géométriques (GD&T) permettent de communiquer clairement ces exigences sur les plans. Les applications médicales requièrent ce niveau de précision en raison des enjeux importants.
Gestion des tolérances serrées pour les surfaces d'étanchéité
Les surfaces d'étanchéité exigent un contrôle extrêmement rigoureux. Si la surface sur laquelle repose le joint torique n'est pas plane, l'étanchéité est compromise. Il en résulte des fuites de médicaments, des erreurs de dosage et des conséquences néfastes pour les patients. Les symboles GD&T, comme celui de planéité, spécifient avec précision l'écart maximal admissible par rapport à un plan parfait. Il s'agit d'un concept fondamental dans le domaine médical.
La planéité contribue à garantir l'étanchéité des surfaces des brides forgées. Elle spécifie l'écart maximal admissible par rapport à une surface parfaitement plane. Elle est largement utilisée sur les surfaces d'étanchéité, les brides forgées et les faces de montage pour assurer un contact optimal et prévenir les fuites ou les charges inégales.
Le même principe s'applique aux porte-cartouches. Un repère de planéité sur la face d'étanchéité indique à l'usinier le niveau de qualité requis. Sans cela, l'interprétation est sujette à caution. Différents usiniers peuvent obtenir des résultats différents, et certains de ces résultats peuvent entraîner des fuites. La réglementation médicale exige la maîtrise de ces variables.
La finition de surface est indissociable de la planéité. Une surface peut être parfaitement plane tout en restant rugueuse. Les surfaces rugueuses créent de minuscules canaux par lesquels le fluide peut s'échapper. Votre plan doit préciser à la fois la planéité et la rugosité de surface des zones d'étanchéité. Ensemble, ces deux paramètres garantissent une barrière efficace. Cette double spécification est une pratique courante dans la conception de dispositifs médicaux.
Analyse cumulative des tolérances pour l'assemblage
Les pièces détachées tombent rarement en panne isolément. Les problèmes surviennent lors de l'assemblage. L'analyse cumulative des tolérances examine comment les tolérances s'accumulent au sein de plusieurs composants d'un assemblage. Les dispositifs médicaux comportent souvent de nombreuses pièces interconnectées, ce qui rend cette analyse essentielle.
Prenons l'exemple d'un porte-cartouche relié à un embase d'aiguille et à un mécanisme de dosage. Chaque pièce présente des tolérances spécifiques. L'alésage du porte-cartouche peut varier de ±0.02 mm, celui de la cartouche de ±0.01 mm et le filetage de l'embase de ±0,01 mm. La somme de ces variations peut dépasser les limites de conception. Ce cas de figure est fréquent dans le développement de dispositifs médicaux.
L'analyse de la structure permet de détecter ces problèmes avant la production. Elle consiste à calculer le scénario le plus défavorable : toutes les pièces dans leurs conditions de matériau maximales. Si ce scénario reste viable, votre conception est sûre. Dans le cas contraire, il est nécessaire de réduire certaines tolérances ou de repenser l'interface. Cette méthode est directement issue des pratiques éprouvées du génie biomédical.
Cette analyse est cruciale pour les dispositifs médicaux, car les défaillances sont inacceptables. Un dispositif fonctionnant 99 % du temps présente toujours un taux de défaillance de 1 %. Pour un produit utilisé quotidiennement par des millions de patients, cela représente des milliers de défaillances. L'analyse de la robustesse des composants réduit ce risque en garantissant le bon fonctionnement des assemblages sur l'ensemble des variations attendues. Les fabricants de dispositifs médicaux s'appuient sur cette technique pour protéger les patients.
Conception pour la manufacturabilité (DFM)
La conception pour la fabrication (DFM) consiste à créer des pièces faciles à produire sans compromettre la qualité. Une bonne DFM réduit les coûts de production, raccourcit les délais et améliore la régularité. Pour les porte-cartouches, les principes de la DFM permettent d'éviter les pièges courants de l'usinage. Les fabricants de dispositifs médicaux tirent un grand profit de la DFM car elle réduit les risques.
Optimisation de l'épaisseur des parois et de la géométrie des éléments
L'épaisseur des parois influe sur la résistance et la facilité de fabrication. Trop fine, la pièce se déforme ou se casse. Trop épaisse, elle engendre des problèmes de production. Le tableau ci-dessous présente les valeurs recommandées et leurs conséquences. Ces recommandations s'appliquent à de nombreux composants médicaux.
| Principe de conception | Valeur recommandée | Impact sur la résistance des pièces | Impact sur la compatibilité du moulage par injection |
| Épaisseur de paroi uniforme | Variation ≤ ±15 % (idéale ≤ ±10 %) | Il prévient le retrait différentiel, qui provoque des contraintes internes et des déformations, assurant ainsi une résistance constante. | Assure un refroidissement et un remplissage uniformes, réduisant ainsi le risque de marques de retrait et de vides internes. |
| Transitions murales progressives | Longueur de transition ≥ 3 fois la différence d'épaisseur | Évite les changements brusques de section transversale, qui constituent des points de concentration de contraintes pouvant entraîner des fissures sous charge. | Prévient les restrictions d'écoulement et les turbulences, assurant un flux de fusion régulier et réduisant le risque d'injections incomplètes. |
| Évitez une épaisseur excessive | Utiliser l'épaisseur minimale qui répond aux exigences de résistance | Des parois plus épaisses augmentent le temps de refroidissement et les contraintes internes, ce qui peut réduire la résistance globale de la pièce et accroître le risque de marques de retrait. | Des parois plus épaisses entraînent des temps de cycle plus longs, un coût des matériaux plus élevé et un risque accru de retassures et de déformations. |
| Évitez la maigreur excessive | Utiliser l'épaisseur minimale qui respecte les exigences d'écoulement des matériaux | Des parois minces peuvent ne pas offrir une rigidité structurelle suffisante à un porte-cartouche, ce qui peut entraîner une flexion ou une rupture. | Les parois minces nécessitent une pression et une vitesse d'injection plus élevées, ce qui augmente le risque d'injections incomplètes et d'une usure plus rapide du moule. |
| Épaisseur des nervures (pour une rigidité accrue) | ≤ 50 % – 70 % de l'épaisseur de la paroi | Les nervures ajoutent de la rigidité sans augmenter l'épaisseur nominale de la paroi, évitant ainsi les marques de retrait et maintenant la résistance. | Des nervures trop épaisses créent des épaisseurs importantes à la base, ce qui entraîne des retassures et un temps de refroidissement plus long. |
Ces principes s'appliquent aussi bien à l'usinage qu'au moulage. Pour l'usinage CNC, des parois uniformes réduisent la quantité de matière à enlever et les points de contrainte. Pour les pièces moulées, ils préviennent les déformations et les retassures. Dans les deux cas, le respect de ces recommandations permet d'obtenir des porte-cartouches plus robustes et plus fiables. Les normes de qualité médicales exigent ce niveau d'exigence.
Conception pour filetages internes et contre-dépouilles
Les filetages internes et les contre-dépouilles complexifient la fabrication de toute pièce. Leur réalisation exige un outillage spécifique et une planification rigoureuse. Dans le cas des porte-cartouches, les filetages relient souvent le porte-cartouche à l'ensemble aiguille ou au mécanisme de dosage. Ces filetages doivent être précis pour garantir un assemblage fiable. Les processus d'assemblage médical reposent sur cette précision.
Lors de la conception de filetages internes, il est essentiel de tenir compte de la profondeur et du pas. Les filetages profonds nécessitent des outils plus longs, susceptibles de se déformer lors de la coupe. Cette déformation engendre une conicité et une qualité de filetage médiocre. L'utilisation de filetages peu profonds et de pas standard permet à l'opérateur d'obtenir des résultats constants. Cette approche est courante dans l'industrie pharmaceutique.
Les contre-dépouilles sont des éléments qui ne peuvent être usinés avec des outils de coupe standard. Elles nécessitent des outils spéciaux, comme des fraises à profiler ou des outils de formage. Chaque contre-dépouille augmente le temps de préparation et le coût de l'outillage. Avant d'ajouter une contre-dépouille, demandez-vous si elle est réellement nécessaire. Parfois, un simple chanfrein ou un rayon suffit. Les concepteurs de dispositifs médicaux apprennent à trouver un équilibre entre fonctionnalité et facilité de fabrication.
L'usinage CNC 5 axes facilite la réalisation de géométries complexes. Il permet à l'outil d'aborder la pièce sous différents angles. Cette capacité permet d'usiner des contre-dépouilles et des formes angulaires en une seule opération. Moins d'opérations signifient moins de risques de désalignement et une meilleure précision globale. Cette technologie est largement utilisée dans la fabrication de dispositifs médicaux.
Pour les fabricants de dispositifs médicaux, collaborer avec des services d'usinage CNC expérimentés fait toute la différence. Un partenaire maîtrisant les principes de fabrication (DFM) peut analyser votre conception et proposer des améliorations. Il peut identifier les problèmes d'usinage potentiels avant le lancement de la production. Cette collaboration dès la conception et le développement permet d'éviter des modifications coûteuses par la suite. Les équipes de conception et de développement qui impliquent la production dès le début obtiennent de meilleurs résultats.
La fabrication de pièces sur mesure pour applications médicales exige une grande rigueur à chaque étape. La phase de conception est fondamentale pour l'ensemble du processus. En appliquant correctement les normes GD&T et en respectant les principes de conception pour la fabrication (DFM), vous garantissez la réussite de vos projets d'usinage CNC de porte-cartouches. Vos pièces assureront une étanchéité parfaite, un assemblage fiable et des performances constantes pour les patients qui en dépendent. L'innovation médicale repose sur la maîtrise de ces fondamentaux.
Contrôle qualité dans l'usinage CNC des porte-cartouches
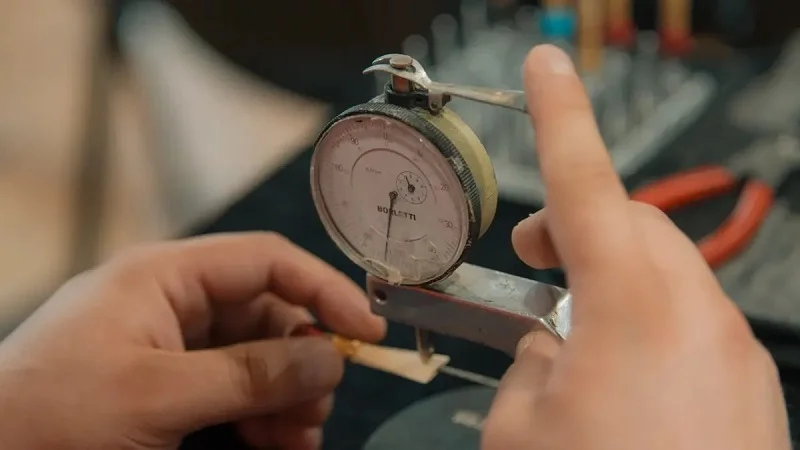
Le contrôle qualité garantit la sécurité et la fiabilité de chaque porte-cartouche. Une inspection rigoureuse assure que chaque pièce respecte des tolérances strictes et les exigences de finition de surface. Sans cela, des défauts pourraient passer inaperçus et mettre en danger les patients. Les fabricants de dispositifs médicaux ne peuvent se permettre ce risque. Les enjeux sont tout simplement trop importants.
Méthodes d'inspection et métrologie
L'inspection commence par la mesure de la pièce par rapport au plan. La métrologie est la science de la mesure. Elle permet de vérifier la conformité d'une pièce usinée avec le dessin. Pour les porte-cartouches, chaque dimension compte. Un alésage trop grand de quelques microns peut provoquer une fuite. Un filetage légèrement décalé peut se rompre lors de l'assemblage.
Systèmes de mesure tridimensionnelle et optiques
Les machines à mesurer tridimensionnelles (MMT) sont des outils indispensables dans les laboratoires de contrôle qualité. Une MMT utilise un palpeur pour mesurer des points précis de la pièce. Elle enregistre la position exacte de chaque point et la compare au modèle CAO. Ce processus permet de vérifier des dimensions critiques telles que le diamètre d'alésage, le pas de filetage et la concentricité. Les MMT offrent des résultats précis même pour les géométries complexes.
Les systèmes de mesure optiques fonctionnent différemment. Ils utilisent des caméras et la lumière pour capturer le profil de la pièce sans la toucher. Cette méthode est particulièrement adaptée aux détails fins et délicats qu'une sonde pourrait endommager. Les systèmes optiques sont également plus rapides que les machines à mesurer tridimensionnelles (MMT), ce qui les rend utiles pour le contrôle rapide de plusieurs pièces. De nombreux ateliers utilisent les deux méthodes conjointement. La MMT permet de contrôler les détails internes profonds, tandis que le système optique vérifie les détails de surface et les profils d'arêtes.
Contrôle statistique des processus (CSP) pour la cohérence
Le contrôle statistique des procédés (SPC) va au-delà de l'inspection. Au lieu de vérifier les pièces après production, le SPC surveille le processus en temps réel. Cette approche permet de détecter les problèmes au plus tôt. Voici comment cela fonctionne :
- Le SPC utilise des outils statistiques pour observer en temps réel les performances du processus de production.
- Il détecte les variations significatives, qu'elles soient de causes communes ou particulières, avant qu'elles n'entraînent la production d'articles non conformes.
- Lorsque les sources de variation attribuables sont identifiées, elles peuvent être éliminées, ce qui stabilise le processus.
- La surveillance continue au moyen de cartes de contrôle permet de détecter rapidement toute évolution significative future de la moyenne ou de la variation.
- Cette approche de détection et de prévention précoces réduit la probabilité de produire des porte-cartouches défectueux, diminuant ainsi les taux de défauts par rapport à une inspection après production.
L'un des avantages du contrôle statistique des procédés (SPC) par rapport à d'autres méthodes de contrôle qualité, comme l'inspection, est qu'il privilégie la détection précoce et la prévention des problèmes, plutôt que leur correction a posteriori. Ceci permet de réduire directement les taux de défauts dans la production en grande série en empêchant la fabrication de porte-cartouches défectueux.
Prenons l'exemple d'une ligne de conditionnement de céréales. Lorsque les machines s'usent, la production passe d'une variation aléatoire à une production régulière. Si le fabricant détecte ce changement à temps, il peut corriger la source du problème avant de produire des articles non conformes. Le même principe s'applique à l'usinage CNC des porte-cartouches. Les opérateurs surveillent en permanence les variations dimensionnelles et ajustent le processus avant la fabrication de tout porte-cartouche défectueux. Cela permet de maintenir un faible taux de défauts, même pour des volumes importants.
Traçabilité et contrôle des lots
La traçabilité permet de relier chaque pièce à sa matière première, à la machine et à l'opérateur. Ces informations sont cruciales lors des audits réglementaires et des rappels de produits. En cas de problème, il est impératif d'identifier les pièces concernées. La traçabilité rend cela possible.
Marquage laser pour la traçabilité
Le marquage laser appose un code permanent directement sur la pièce, assurant ainsi sa traçabilité. Ce code permet de rattacher chaque pièce à son lot de production. Le marquage laser n'endommage pas la pièce et crée un code net et lisible qui résiste à la stérilisation.
Tenue de registres de lots détaillés
Les dossiers de production par lot enregistrent toutes les informations relatives à une série de fabrication. Ils comprennent les certificats des matériaux, les paramètres des machines, les résultats des contrôles et les noms des opérateurs. Ces dossiers attestent que chaque pièce est conforme aux spécifications. Ils facilitent également l'investigation rapide des problèmes. Si un patient signale un problème, il est possible de consulter le dossier de production par lot et de retracer précisément le déroulement de la fabrication. Ce niveau de détail garantit la conformité aux normes de qualité médicales. La fabrication de pièces sur mesure pour les dispositifs médicaux repose sur cette documentation. Sans elle, il est impossible de prouver la sécurité des pièces. Grâce à elle, la confiance est établie avec les autorités réglementaires et les patients. La précision de la documentation est tout aussi importante que la précision de l'usinage.
Conformité réglementaire pour l'usinage CNC des porte-cartouches
Dans le secteur médical, le respect des règles est impératif. Il est impossible de s'y soustraire. Chaque porte-cartouche destiné à un patient doit satisfaire aux normes strictes établies par des organismes tels que la FDA et d'autres agences internationales. Ignorer ces exigences pourrait retarder le lancement de votre produit, voire mettre en danger la santé des patients. Connaître les attentes des autorités réglementaires vous permet d'anticiper et d'éviter des imprévus coûteux.
Comprendre les exigences de la FDA et de la norme ISO 13485
La FDA et d'autres organismes de réglementation définissent les règles de fabrication des dispositifs médicaux. Ces normes couvrent l'ensemble du processus, de la conception à la livraison. Un partenaire spécialisé en usinage CNC et possédant les certifications requises peut faciliter votre mise sur le marché. Il connaît déjà les documents exigés par les autorités réglementaires.
Validation des processus et gestion des risques
La validation du processus garantit que vos étapes de fabrication se déroulent de manière identique à chaque fois. Elle se déroule en plusieurs phases de qualification. La qualification d'installation vérifie que l'équipement est correctement configuré. La qualification opérationnelle vérifie que la machine produit des pièces conformes aux spécifications lors d'une utilisation normale. La qualification de performance démontre que le processus fonctionne de manière fiable dans le temps et en conditions réelles de production.
Les normes de gestion des risques exigent d'identifier et de maîtriser les défaillances potentielles. Pour les porte-cartouches, les risques incluent les fuites, les défauts d'alignement et la contamination des matériaux. Chaque risque nécessite un plan d'action pour le réduire. La mise par écrit de ces mesures démontre aux autorités réglementaires que vous avez pris en compte les dangers.
Votre système qualité doit conserver une documentation complète, incluant tous les enregistrements relatifs à la conception, la fabrication et les tests. Ces enregistrements attestent que chaque pièce est conforme à ses spécifications. Sans eux, il est impossible de démontrer le respect des règles.
L'importance d'une chaîne d'approvisionnement validée
La qualité de votre partenaire de fabrication influe sur votre conformité. Une chaîne d'approvisionnement validée garantit que chaque fournisseur respecte les mêmes normes que vous. Lorsque vous choisissez un partenaire d'usinage CNC, vérifiez ses certifications. Renseignez-vous sur son système de gestion de la qualité. Assurez-vous qu'il applique les bonnes pratiques de fabrication.
Un partenaire fiable assure une traçabilité complète tout au long de la chaîne documentaire. Il conserve les certificats de conformité des matériaux pour chaque lot. Il fournit, sur demande, des rapports de contrôle dimensionnel et des rapports d'inspection CMM. Cette documentation vous protège lors des audits et des rappels de produits.
Certifications des matériaux et tests de biocompatibilité
Les matériaux utilisés dans les porte-cartouches doivent être sans danger pour le contact avec les patients. Des tests de biocompatibilité confirment cette innocuité. Les autorités réglementaires exigent la preuve que vos matériaux ne présentent aucun risque pour les patients, même après stérilisation et stockage prolongé.
Conformité à la norme ISO 10993-18
La norme ISO 10993-18 définit les critères d'essais de biocompatibilité. Ces essais permettent de vérifier l'interaction des matériaux avec les tissus vivants.
Pour les polymères comme le PEEK, les fabricants effectuent des tests de substances extractibles et relargables. Cela permet de confirmer l'absence de fuites de substances chimiques nocives dans le médicament. Pour les métaux comme l'acier inoxydable, la passivation garantit la résistance à la corrosion et la biocompatibilité de la surface. Votre fournisseur de matériaux doit vous fournir des certificats attestant la réussite de ces tests.
Gestion des avis de modification de matériel
Les matériaux évoluent avec le temps. Les fournisseurs peuvent modifier les formulations ou les procédés de fabrication. Ces modifications peuvent affecter la biocompatibilité et les performances. Un système de notification des modifications de matériaux permet de suivre ces mises à jour. Lorsqu'un fournisseur annonce une modification, vous en évaluez l'impact. Si la modification affecte la sécurité ou les performances, une revalidation du matériau peut s'avérer nécessaire.
Ce processus garantit votre conformité réglementaire. Il assure que votre porte-cartouche reste conforme aux normes, même en cas d'évolution des chaînes d'approvisionnement. La fabrication de pièces sur mesure pour dispositifs médicaux exige cette vigilance. Une légère modification de la composition du polymère peut affecter l'étanchéité ou la résistance chimique. Rester vigilant garantit la sécurité et la conformité de votre produit.
Collaborer avec un partenaire qui comprend ces exigences fait toute la différence. Il vous aide à gérer les formalités administratives et à maintenir la précision requise pour votre dispositif médical. Un partenariat judicieux transforme la conformité réglementaire, d'un fardeau, en un atout concurrentiel.
Partenariat avec NOBLE pour l'usinage CNC des porte-cartouches

Choisir le bon partenaire de fabrication est essentiel pour votre projet de dispositif médical. NOBLE réunit l'usinage, la finition et l'assemblage au sein d'une même structure. Cette approche simplifie la gestion de plusieurs fournisseurs. Vous bénéficiez d'une seule équipe, d'un interlocuteur unique et d'une norme de qualité unique. Pour l'usinage CNC des porte-cartouches, cette simplicité se traduit par des délais plus courts et moins de problèmes.
Capacités de service complètes, de la conception à la réalisation Montage
Un véritable guichet unique vous évite d'envoyer vos pièces à trois sites différents : tout se passe chez NOBLE. Cette configuration élimine les risques liés aux interfaces qui nuisent aux chaînes d'approvisionnement fragmentées. Lorsque NOBLE prend en charge l'usinage, le traitement de surface et l'assemblage, nous garantissons un ajustement parfait. Les écarts de tolérance entre les pièces sont tout simplement impossibles.
Les avantages de ce modèle à fournisseur unique sont évidents :
- Élimine les risques d'interfaceUn seul fabricant maîtrise l'ensemble du processus, ce qui évite les écarts de tolérance entre les pièces.
- Réduit la complexité logistiqueLa production centralisée réduit la gestion des fournisseurs transfrontaliers et diminue les stocks flottants.
- Améliore l'ajustement des composantsL'usinage est ajusté en fonction de l'épaisseur du revêtement, assurant ainsi un assemblage sans problème.
- Garantit la responsabilité totaleLe fournisseur gère tout, des matières premières aux tests fonctionnels, assurant ainsi une traçabilité claire.
Assistance technique et retour d'information sur la conception pour la fabrication (DFM)
Une conception et un développement réussis nécessitent l'implication précoce des fabricants. Les ingénieurs de NOBLE rejoignent votre projet dès la phase Alpha, avant la finalisation de la conception. Leurs retours sur la fabricabilité permettent d'identifier les problèmes de fabrication à un stade où les modifications restent peu coûteuses. Cette collaboration précoce améliore directement la fabricabilité.
Le processus suit un cheminement clair :
- Stade AlphaLes entreprises contractantes fournissent des informations sur la fabrication et l'approbation des processus (DFM/DFA) avant le verrouillage de la conception, ce qui permet de détecter les problèmes au plus tôt.
- Étape bêta: Un grand nombre de versions bêta révèlent des fonctionnalités sensibles qui nécessitent un traitement particulier dans la production finale.
- Avantage globalCette intégration en plusieurs étapes réduit les retards imprévus lors du passage en production.
Cette approche permet de réduire les surprises. La conception de votre porte-cartouche est optimisée pour l'usinage réel, et non plus seulement pour des performances théoriques.
Services intégrés d'assemblage et d'emballage
NOBLE ne se contente pas de l'usinage. Notre équipe prend en charge l'assemblage, l'emballage et les tests fonctionnels. Cette intégration garantit un ajustement parfait de chaque pièce avant expédition. Vous recevez un sous-ensemble fini, et non un lot de pièces détachées. Vous gagnez ainsi du temps et réduisez votre propre travail d'assemblage.
Certifications et assurance qualité
Les certifications sont essentielles dans le monde médical. Elles attestent que votre partenaire respecte les normes en vigueur. NOBLE possède les certifications pertinentes qui témoignent d'un engagement fort envers la qualité et la conformité réglementaire.
Installation certifiée
Les certifications dans le secteur de la fabrication de dispositifs médicaux témoignent d'un engagement envers la qualité des produits et la conformité réglementaire. Cette certification apporte un soutien essentiel aux clients confrontés aux exigences de la FDA, du règlement européen MDR et de l'ANVISA brésilienne. Elle renforce également leur réputation de partenaire de confiance dans la production d'équipements médicaux.
Les startups peinent souvent à répondre aux besoins en ressources. Un partenaire fiable tire parti de cette taille réduite pour vous accompagner dans vos démarches réglementaires et vos validations.
Un engagement envers la précision, la qualité et la conformité
Chaque porte-cartouche qui sort des ateliers NOBLE répond à des normes strictes. Notre système de gestion de la qualité garantit une précision constante pour chaque lot. Nous conservons des enregistrements détaillés pour la traçabilité et les audits. Nos matériaux sont conformes aux normes de biocompatibilité et nos procédés suivent des protocoles validés.
Dans le secteur médical, la fabrication de pièces sur mesure exige un engagement sans faille. Vous avez besoin d'un partenaire qui comprend que la conformité réglementaire est essentielle. NOBLE vous apporte cette compréhension à chaque projet. Notre équipe d'ingénieurs traite votre dispositif comme si sa propre réputation en dépendait, car c'est le cas.
L'usinage CNC performant des porte-cartouches allie science des matériaux, ingénierie de conception et contrôle qualité rigoureux. La précision est essentielle à la sécurité des patients. Le respect des réglementations n'est pas une option : il est indispensable. Les normes médicales encadrent chaque étape. Les équipes médicales ont besoin de partenaires qui maîtrisent ces exigences. La réussite des projets médicaux repose sur une expertise en fabrication intégrée dès le début. Les rappels de produits médicaux sont dus à des défaillances de qualité. L'innovation médicale exige des fournisseurs fiables. La réglementation médicale impose des processus documentés. Les patients méritent des dispositifs fiables.
Lorsque vous choisissez un partenaire, recherchez :
- Gestion contrôlée des données
- Certifications de qualité actuelles
- Expérience d'inspection du premier article
- Assistance pour les audits clients
- Processus de modification technique clairs
Un partenaire de confiance réduit les risques de votre projet. La fabrication de pièces sur mesure est simplifiée. Consultez les experts de NOBLE pour discuter de votre application spécifique. Un site certifié garantit la qualité exigée par votre dispositif médical.
FAQ sur l'usinage CNC des porte-cartouches
Quelles tolérances l'usinage CNC peut-il garantir pour les porte-cartouches ?
L'usinage CNC permet d'atteindre des tolérances de l'ordre de ±0.005 mm pour les éléments critiques. Les surfaces d'étanchéité exigent une précision maximale. L'usinage standard permet d'atteindre facilement ±0.01 mm. Votre dessin doit préciser les surfaces nécessitant un contrôle plus strict. Cette précision garantit l'alignement de la cartouche et prévient les fuites dans les dispositifs médicaux.
Quels matériaux sont les plus adaptés à l'usinage CNC des porte-cartouches ?
Le PEEK et d'autres polymères haute performance conviennent à la plupart des applications. L'acier inoxydable et le titane sont adaptés aux conceptions soumises à de fortes contraintes. Votre choix dépendra des méthodes de stérilisation et de l'exposition aux produits chimiques. Chaque matériau doit satisfaire aux exigences de la norme ISO 10993-18 pour un usage médical.
Comment la finition de surface affecte-t-elle les performances du porte-cartouche ?
Les surfaces lisses garantissent une étanchéité fiable. Une rugosité inférieure à 0.4 micromètre Ra permet un positionnement correct des joints toriques. Les surfaces rugueuses créent de minuscules canaux par lesquels le fluide s'échappe. Le polissage et les finitions permettent d'obtenir la régularité requise. Ceci est essentiel pour tout dispositif médical contenant des médicaments.
Quel est le délai de livraison habituel pour les prototypes de porte-cartouches ?
Les délais de prototypage varient selon la complexité. Les géométries complexes avec des tolérances serrées nécessitent plus de temps. La charge de travail de votre partenaire influe également sur les délais. Demandez un calendrier précis avant de commencer. Un retour d'information rapide sur la conception pour la fabrication (DFM) permet d'éviter les retards en phase de production.
Comment puis-je valider mon processus d'usinage CNC en vue de l'approbation réglementaire ?
Suivez une séquence de validation des processus. La qualification d'installation vérifie la configuration des équipements. La qualification opérationnelle vérifie les performances de la machine. La qualification de performance atteste de la constance des performances dans le temps. Documentez tout de manière exhaustive. Les organismes de réglementation exigent des enregistrements complets démontrant que votre processus reste maîtrisé pour la production de dispositifs médicaux.
L'usinage CNC peut-il gérer la production en petites séries de manière rentable ?
Oui. L'usinage CNC évite le recours à des moules coûteux, ce qui le rend idéal pour les petites et moyennes séries. Il est possible de modifier les conceptions entre les lots sans frais d'outillage. Cette flexibilité facilite les essais cliniques et les itérations de produits. La fabrication de pièces sur mesure devient ainsi envisageable, même pour des séries limitées.
Quels documents dois-je demander à mon partenaire d'usinage ?
Demandez les certificats de matériaux, les rapports de contrôle dimensionnel et les données de la machine à mesurer tridimensionnelle (MMT). Exigez les dossiers de lots indiquant les paramètres de la machine et les noms des opérateurs. Le marquage laser assure la traçabilité. Une documentation complète vous protège lors des audits et appuie vos demandes d'autorisation réglementaire pour les dispositifs médicaux.
Comment choisir entre le tournage suisse et le tournage conventionnel ?
Le tournage suisse convient aux pièces longues et fines présentant un rapport longueur/diamètre élevé. La douille de guidage empêche la flexion pendant la coupe. Le tournage conventionnel est adapté aux composants plus courts et plus robustes. Analysez d'abord la géométrie de votre pièce. Votre partenaire d'usinage pourra vous conseiller sur la meilleure approche pour votre conception spécifique.







