
Les composants optiques de précision dirigent la lumière avec une précision remarquable – pensez aux télescopes spatiaux qui capturent les galaxies les plus faibles. Ces composants se répartissent en trois catégories : types, matériaux et procédés. Le marché de l’optique de précision a atteint 29.0 milliards de dollars en 2024, porté par la demande de systèmes haute performance. Les télescopes spatiaux exigent une précision de surface de λ/10 ou mieux, vérifiée par interférométrie. Des matériaux comme le carbure de silicium et le Zerodur résistent aux déformations thermiques. Leur fabrication requiert un polissage assisté par ordinateur et un façonnage par faisceau d’ions. Les tests environnementaux couvrent les vibrations, les chocs et les cycles thermiques sous vide, conformément à la norme MIL-STD-1540. Ce guide explique comment les composants optiques répondent à ces exigences élevées. Nous examinerons les types de lentilles, les méthodes de fabrication et les choix de matériaux. Vous découvrirez ce qui rend les composants optiques de précision fiables dans des conditions extrêmes. Que vous conceviez des systèmes d’imagerie ou des optiques laser, cet aperçu pratique vous apporte les connaissances essentielles.
Les composants optiques de précision dirigent la lumière avec une précision remarquable – pensez aux télescopes spatiaux qui capturent les galaxies les plus faibles. Ces composants se répartissent en trois catégories : types, matériaux et procédés. Le marché de l’optique de précision a atteint 29.0 milliards de dollars en 2024, porté par la demande de systèmes haute performance. Les télescopes spatiaux exigent une précision de surface de λ/10 ou mieux, vérifiée par interférométrie. Des matériaux comme le carbure de silicium et le Zerodur résistent aux déformations thermiques. Leur fabrication requiert un polissage assisté par ordinateur et un façonnage par faisceau d’ions. Les tests environnementaux couvrent les vibrations, les chocs et les cycles thermiques sous vide, conformément à la norme MIL-STD-1540. Ce guide explique comment les composants optiques répondent à ces exigences élevées. Nous examinerons les types de lentilles, les méthodes de fabrication et les choix de matériaux. Vous découvrirez ce qui rend les composants optiques de précision fiables dans des conditions extrêmes. Que vous conceviez des systèmes d’imagerie ou des optiques laser, cet aperçu pratique vous apporte les connaissances essentielles.
Types de composants optiques de précision
Les composants optiques de précision se répartissent en trois grands groupes. Chaque groupe a une fonction spécifique. Le tableau ci-dessous présente un aperçu de ces catégories.
| Catégories | Fonction primaire |
| Lentilles | Concentrer ou disperser la lumière ; corriger les aberrations pour un contrôle précis du faisceau sur les longueurs d’onde allant de l’UV à l’IR. |
| Miroirs et éléments réfléchissants | Rediriger la lumière avec une perte minimale ; utilisé pour le pilotage laser et la stabilisation du faisceau. |
| Prismes et séparateurs de faisceau | Modifier la direction, la polarisation ou la composition spectrale ; diviser la lumière en plusieurs trajets. |
| Filtres, fenêtres et revêtements | Isoler ou bloquer des plages spectrales ; protéger les équipements tout en transmettant la lumière sans distorsion |
Ces composants fonctionnent de concert pour créer des systèmes à hautes performances. Chaque catégorie comprend de nombreux sous-types. Examinons-les en détail.
Les lentilles et leurs applications
Les lentilles sont les composants optiques les plus courants. Elles réfractent la lumière pour former des images ou focaliser des faisceaux. La forme et le matériau d'une lentille déterminent ses performances optiques. Différents types de lentilles répondent à différents besoins.
Lentilles sphériques, asphériques et achromatiques
Les lentilles sphériques possèdent des surfaces courbes épousant la forme d'une sphère. Leur fabrication est simple, mais elles souffrent d'aberration sphérique. Les rayons lumineux convergent en différents points, ce qui dégrade la qualité de l'image. Les lentilles asphériques résolvent ce problème. La forme de leur surface varie progressivement du centre vers le bord, éliminant ainsi l'aberration sphérique. On obtient alors des images plus nettes avec moins d'éléments. Les lentilles achromatiques combinent deux types de verre, concentrant deux longueurs d'onde au même point de focalisation. Cela réduit les franges colorées. De nombreux systèmes d'imagerie utilisent des doublets achromatiques pour une meilleure correction des couleurs. Les concepteurs optiques privilégient souvent les lentilles asphériques lorsque le poids est un facteur critique, car elles permettent d'obtenir un résultat équivalent avec moins d'éléments.
Systèmes d'imagerie, de laser et de microscope
Les lentilles sont essentielles pour de nombreuses applications. L'imagerie médicale utilise des systèmes optiques de précision pour visualiser l'intérieur du corps. Cette imagerie de précision accroît la précision des diagnostics jusqu'à 30 % dans les applications médicales, ce qui représente une amélioration considérable. Le contrôle qualité en production repose également sur les lentilles, qui permettent de détecter des défauts infimes dans les matériaux. L'automatisation industrielle et la microscopie utilisent des lentilles pour des inspections détaillées. Les systèmes laser font également appel à des lentilles d'expansion. L'utilisation de ces lentilles peut améliorer la résolution d'image de 40 %. Les lentilles bi-télécentriques de la série 5MDT en sont un bon exemple. Conçues pour les applications semi-conducteurs et d'affichage, elles offrent une imagerie de précision avec un grossissement de 0.14x à 0.5x et une distance de travail allant jusqu'à 200 mm, permettant ainsi des inspections de haute précision même dans des conditions difficiles. Les laboratoires de recherche utilisent ces lentilles pour des expériences de pointe.
Miroirs et prismes
Les miroirs et les prismes redirigent la lumière différemment. Les miroirs réfléchissent la lumière. Les prismes utilisent la réfraction ou la réflexion totale interne. Ces deux éléments sont essentiels aux systèmes optiques.
Éléments plats, courbes et réfléchissants
Les miroirs plans modifient la direction de la lumière sans en altérer la mise au point. Simples et efficaces, ils permettent de contrôler la réflexion. Les miroirs courbes, quant à eux, focalisent ou diffusent la lumière. Fonctionnant comme des lentilles, ils présentent toutefois des pertes moindres, ce qui les rend idéaux pour les lasers de forte puissance. Les éléments réfléchissants sont essentiels dans les systèmes laser. Ils permettent de diriger les faisceaux avec une perte d'énergie minimale, un point crucial pour les applications optiques à haute énergie.
Utilisation du pilotage du faisceau, de la dispersion et du périscope
Les miroirs servent à diriger le faisceau laser, une opération appelée pilotage de faisceau. Ils facilitent également la détection multicanaux. Les bancs de test optique utilisent des miroirs pour diriger la lumière selon des trajectoires précises. Les systèmes périscopiques utilisent des miroirs pour observer au-delà des angles. Toute application nécessitant plusieurs directions de faisceau dans des espaces restreints tire profit des miroirs. Les prismes ajoutent une autre fonction : ils peuvent disperser la lumière en ses couleurs. Ceci est utile pour la spectroscopie et la recherche. Certains prismes permettent de faire pivoter les images ou de modifier la direction du faisceau de 90 degrés.
Filtres, fenêtres et séparateurs de faisceau
Ces composants contrôlent la lumière de manière spécifique. Les filtres bloquent ou laissent passer certaines longueurs d'onde. Les fenêtres laissent passer la lumière tout en protégeant le système. Les séparateurs de faisceau divisent la lumière en deux ou plusieurs faisceaux.
Filtres passe-bande, dichroïques et de protection
Les filtres passe-bande ne laissent passer qu'une gamme étroite de longueurs d'onde. Ils sont utilisés en imagerie et spectroscopie de fluorescence. Les filtres dichroïques séparent la lumière en fonction de sa longueur d'onde. Ils réfléchissent certaines couleurs et en laissent passer d'autres. C'est essentiel pour l'imagerie multicolore. Les filtres de protection bloquent les longueurs d'onde nocives. Ils protègent les détecteurs sensibles des dommages. De nombreux dispositifs de recherche utilisent plusieurs filtres pour isoler des signaux spécifiques.
Fenêtres optiques et cubes séparateurs de faisceau
Les fenêtres optiques sont des plaques de verre ou de cristal. Elles laissent passer la lumière tout en protégeant le système de la poussière. Le matériau doit transmettre les longueurs d'onde appropriées sans distorsion. Les cubes séparateurs de faisceau divisent un faisceau en deux. Ils utilisent un revêtement mince à l'interface. Ce revêtement réfléchit une partie de la lumière et transmet le reste. Le rapport peut être de 50/50 ou différent. Ces composants sont essentiels pour l'interférométrie et les systèmes laser. Ils permettent de construire des systèmes optiques complexes à trajets multiples.
NOBLE est un fabricant chinois de premier plan, reconnu pour son service exceptionnel et son expertise en usinage. L'entreprise accompagne ses clients dans la réalisation efficace de prototypes et de productions en série. Sa connaissance approfondie des composants optiques permet aux ingénieurs de choisir la pièce la plus adaptée à chaque application. NOBLE travaille avec tous types de composants optiques.
Procédés de fabrication des composants optiques de précision
La fabrication de pièces optiques de précision exige de nombreuses étapes rigoureuses. Chaque étape modifie la forme, la surface ou le fonctionnement de la pièce. Le choix de la méthode appropriée détermine si la pièce finale répond aux spécifications strictes. Examinons les principaux procédés utilisés aujourd'hui.
Rectification CNC, Polissage et Usinage CNC
Le meulage, le polissage et l'usinage CNC sont les trois principaux procédés. Ils constituent la base de la fabrication d'optiques de précision. Ils transforment la matière première en lentille ou en miroir fini.
Façonnage et Finition de surface Techniques
Le meulage est la première étape. Il permet d'enlever rapidement une grande quantité de matière. L'objectif est d'obtenir une forme proche de la forme finale. Après le meulage vient le polissage. Le polissage rend la surface lisse comme un miroir. Différentes méthodes donnent différents résultats. Le tableau ci-dessous présente quelques valeurs de rugosité de surface issues d'études récentes.
| Méthode | Ra atteint (nm) |
| MRF excité par réseau de Halbach (Guo et al.) | 0.6 |
| Fluide MR à nanoparticules magnétiques (Amir et al.) | 22 |
| MRF à extrémité sphérique avec vibration (Baghel et al.) | 3 |
| Polissage par vibration assisté par ultrasons (Liang et al.) | 8 |
| Polissage chimico-mécanique (Xu et al.) | 0.093 |
| Polissage chimico-mécanique (Tan et al.) | 0.04 |
Comme vous pouvez le constater, cette méthode permet d'obtenir la rugosité la plus faible. C'est un point essentiel pour les optiques hautes performances. Le tableau ci-dessous compare visuellement ces valeurs.
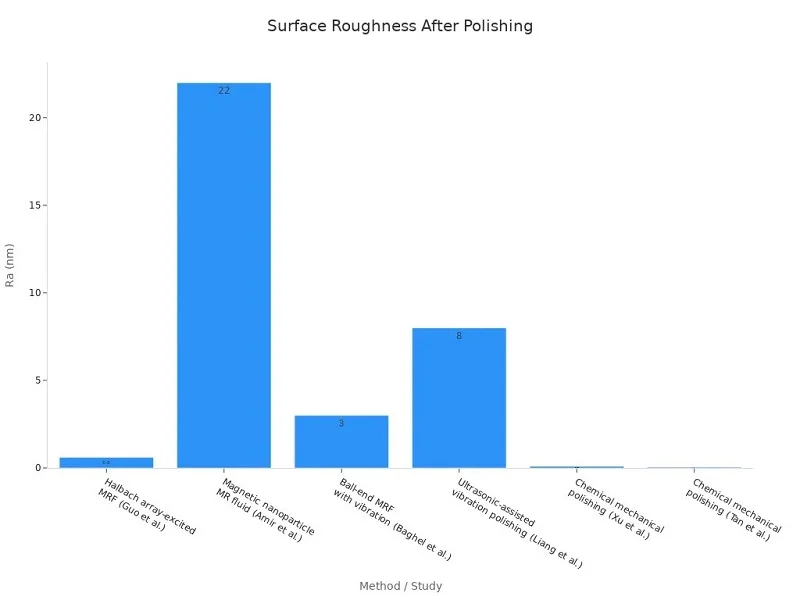
Le meulage et la finition de précision permettent d'atteindre une erreur de forme de λ/10 ou mieux. C'est extrêmement précis. Des méthodes de fabrication appropriées contribuent à respecter ces normes élevées. Des entreprises comme NOBLE utilisent ces techniques pour fabriquer des composants optiques fiables destinés à des applications exigeantes.
CNC pour géométries personnalisées et complexes
L'usinage CNC offre un niveau de contrôle supérieur. Il utilise des outils à commande numérique pour usiner des formes précises. Les tolérances sont impressionnantes : l'usinage CNC permet d'atteindre ±0.0005″ ou mieux. La répétabilité en production de masse reste inférieure à ±0.005 mm. Voici les principaux avantages de l'usinage CNC pour les pièces optiques :
- Haute précision et tolérances serréesL'usinage CNC permet d'obtenir une précision au micron près. Cela garantit un alignement parfait des lentilles et des miroirs.
- Des géométries complexes rendues possiblesLes machines CNC multi-axes permettent de réaliser des formes complexes et des surfaces courbes en une seule opération.
- Répétabilité d'une série de production à l'autreLa commande numérique par ordinateur (CNC) conserve les mêmes dimensions du prototype à la production en série.
- Finition de surface intégrée: La commande numérique par ordinateur (CNC) peut ajouter des traitements de surface pendant ou après l'usinage.
- Efficacité et flexibilitéLa commande numérique par ordinateur (CNC) combine le fraisage, le perçage et le façonnage en une seule opération.
- Polyvalence des matériauxUsinage CNC de l'aluminium, de l'acier inoxydable, du titane et du laiton.
L'usinage CNC est donc idéal pour la fabrication de pièces optiques sur mesure. La réalisation de formes complexes devient simple. NOBLE propose des services d'usinage CNC pour le prototypage et la production en série. Leur expertise permet aux ingénieurs de fabriquer des pièces complexes avec précision.
Diamond Tournant et la photolithographie
Ces deux procédés permettent de traiter des cas particuliers. Le tournage diamant permet de réaliser des formes asphériques. La photolithographie permet de créer des motifs minuscules.
Usinage diamant monopoint pour asphériques
Le tournage diamant monopoint utilise un outil diamanté pour usiner les surfaces des lentilles. Il est particulièrement adapté aux lentilles asphériques, dont les courbes complexes sont difficiles à réaliser par polissage classique. Les résultats obtenus sont d'une grande précision. G&H fixe une erreur de forme de surface ≤ 0.25 µm PV pour le tournage diamant. Asphera annonce une précision de surface de PV = 0.07 µm et une rugosité de 0.9 nm, ce qui est largement suffisant pour de nombreux systèmes haut de gamme. Ce procédé est couramment utilisé dans la recherche aérospatiale et de défense.
Photolithographie pour l'intégration micro-optique et photonique
La photolithographie, issue du monde des semi-conducteurs, utilise la lumière pour transférer des motifs sur une surface. Cette méthode permet de fabriquer des réseaux de microlentilles et des dispositifs photoniques. Les motifs peuvent être extrêmement petits, comme les objectifs des appareils photo de smartphones ou les guides d'ondes des réseaux de fibres optiques. La photolithographie permet la production en série de composants optiques minuscules et constitue une technique essentielle de l'électronique moderne.
Revêtements de précision et métrologie
Les revêtements modifient l'interaction de la lumière avec une surface. La métrologie vérifie la conformité aux spécifications. Ces deux éléments sont essentiels pour la performance finale.
Revêtements antireflets et hautement réfléchissants
Les revêtements contrôlent la réflexion et la transmission. Les revêtements antireflets réduisent l'éblouissement. Les revêtements hautement réfléchissants maximisent la réflexion. Le tableau ci-dessous présente les caractéristiques de quelques revêtements courants.
| Type de revêtement | Gamme de longueur d'onde | réflectance | Transmittance |
| Revêtement antireflet général | Dépend de la conception | À partir de 0.05% | Généralement très élevé |
| BBAR BARC-5 | 425 – 675 nm | < 0.5 % en moyenne | Non fourni |
| BBAR BARC-11 | 400 – 1100 nm | < 1.0 % en moyenne | Non fourni |
| UV BBAR | 275 – 425 nm | < 0.5 % en moyenne | Non fourni |
| Télécom BBAR | 1450 – 1650 nm | < 0.25 % en moyenne | Non fourni |
| Bande étroite à 1550 nm | ~ 1550 nm | < 0.25 % standard, < 0.05 % haute performance | Non fourni |
| Bande étroite à 632.8 nm | ~ 632.8 nm | < 0.25 % standard, < 0.05 % haute performance | Non fourni |
| MWIR-BBAR | 3 à 5 µm | < 1.0 % moyenne de bande | Non fourni |
| LWIR-BBAR | 8 à 12 µm | < 1.0 % moyenne de bande | Non fourni |
Ces revêtements de pointe améliorent le fonctionnement des systèmes. Les systèmes laser nécessitent des couches hautement réfléchissantes pour concentrer l'énergie dans le faisceau. Les systèmes d'imagerie requièrent des couches antireflets pour réduire la lumière parasite. Ces revêtements contribuent également à une meilleure durabilité dans les environnements difficiles. Les laboratoires de recherche utilisent les deux types de revêtements pour différentes applications.
Mesure interférométrique pour le contrôle des processus
La métrologie contrôle la qualité à chaque étape. Les interféromètres mesurent la forme des surfaces avec une grande précision. Ils comparent la pièce à une surface de référence. Les résultats indiquent si la forme de la surface est conforme aux spécifications. Ceci est essentiel pour le contrôle des processus. Sans une métrologie fiable, la fabrication ne peut être garantie. Les fabricants utilisent l'interférométrie pour contrôler les défauts de forme, les rayons et la rugosité de surface. C'est le dernier contrôle avant l'expédition d'une pièce au client.
Les composants optiques de précision exigent des tolérances serrées à chaque étape de fabrication. Un processus de fabrication rigoureux et des mesures précises font toute la différence.
NOBLE propose une gamme complète de services de fabrication optique. De la conception à l'assemblage, l'entreprise prend en charge l'intégralité du processus. Son expertise en rectification, polissage, usinage CNC et revêtement permet aux clients d'obtenir des pièces fiables. Qu'il s'agisse d'un prototype ou d'une production en série, NOBLE possède le savoir-faire nécessaire pour répondre à vos besoins.
Matériaux pour composants optiques de précision
Le choix du matériau pour une pièce optique de précision a une incidence déterminante sur tous ses aspects. Il influence la propagation de la lumière, la réaction de la pièce à la chaleur et sa durée de vie. À chaque application correspond un matériau spécifique. Examinons les principales options et leurs spécificités.
Silice fondue et quartz
La silice fondue est un matériau de choix pour les systèmes optiques exigeants. Elle résiste mieux aux UV que le verre ordinaire et conserve sa stabilité face aux variations de température. Ces caractéristiques la rendent indispensable pour de nombreuses configurations hautes performances.
Transmission UV élevée et faible dilatation thermique
La silice fondue laisse passer la lumière de 0.18 μm à 3 μm, couvrant ainsi le spectre allant de l'ultraviolet profond au proche infrarouge. Contrairement au verre ordinaire qui bloque les UV, la silice fondue les laisse passer. Cette propriété est essentielle pour les systèmes nécessitant ces courtes longueurs d'onde. Son coefficient de dilatation thermique est de 0.5 × 10⁻⁶ K⁻¹, soit plusieurs fois inférieur à celui des verres standards. Cette dilatation quasi nulle garantit que la pièce conserve sa forme même sous l'effet de la chaleur. Aucun décalage du point focal ni aucune distorsion ne sont constatés. Le matériau reste ainsi fiable.
Applications en optique laser de haute puissance
Les lasers de forte puissance génèrent une chaleur importante. La silice fondue y résiste parfaitement. Elle conserve sa structure même sous un rayonnement UV intense. Ses performances optiques restent stables dans le temps, ce qui en fait un matériau de choix pour les lentilles de focalisation laser et les fenêtres de sortie. Les laboratoires de recherche privilégient souvent la silice fondue pour les tests exigeant des résultats stables et reproductibles. La pureté du matériau contribue également à éviter les points d'absorption susceptibles de causer des dommages.
Verre optique BK7 et types spéciaux
Le BK7 est le matériau de référence pour l'optique visible. Mais pour des applications spécifiques, il faut parfois un autre matériau.
BK7 comme norme pour la lumière visible
Le BK7 possède un indice de réfraction de 1.5168 et un nombre d'Abbe de 64.17. Ce nombre d'Abbe élevé indique une faible dispersion : les couleurs sont moins étalées. Le BK7 est donc un excellent choix pour les systèmes d'imagerie générale, les microscopes et les appareils photo. Abordable et fiable, il est largement utilisé dans les composants optiques de laboratoire et sert de référence pour l'évaluation des autres matériaux.
Options à indice de réfraction élevé et à faible dispersion
Parfois, un indice de réfraction plus élevé est nécessaire. Le verre SF11 présente un indice d'environ 1.784 et un nombre d'Abbe de 25. Cet indice élevé réfracte davantage la lumière, ce qui permet de fabriquer des lentilles plus fines. En contrepartie, l'aberration chromatique est plus importante. Les verres de la série LaK ont un indice compris entre 1.7 et 1.9 et une dispersion modérée. Ils offrent un bon compromis entre un indice élevé et une correction chromatique efficace. Les concepteurs choisissent ces matériaux lorsqu'ils exigent des performances optiques spécifiques pour des systèmes avancés.
Cristaux et plastiques avancés
Les cristaux possèdent des propriétés uniques que l'on ne retrouve pas dans le verre. Les plastiques permettent de réaliser des économies de coût et de poids.
Saphir, fluorure de calcium et cristaux non linéaires
Le fluorure de calcium (CaF₂) est le matériau de référence pour l'optique des lasers excimères ArF de 193 nm. Ces lasers sont utilisés en photolithographie, en chirurgie ophtalmique et en recherche. Le CaF₂ transmet jusqu'à environ 130 nm, ce qui le rend utile pour les applications UV sous vide. Il convient également aux systèmes infrarouges moyens. Un seul matériau couvre à la fois l'UV profond et l'infrarouge moyen : c'est rare.
Le saphir est beaucoup plus dur. Il résiste à la haute pression et aux contraintes mécaniques. Les applications militaires utilisent le saphir dans le domaine du visible jusqu'à l'infrarouge moyen. Il résiste mieux à l'humidité que le CaF₂. Les cristaux non linéaires sont utilisés pour la conversion de fréquence dans les systèmes laser. Ils modifient la longueur d'onde de la lumière.
Plastiques pour des optiques légères et économiques
Les optiques en plastique sont économiques et légères. Elles conviennent parfaitement aux produits grand public comme les appareils photo de téléphones et les casques de réalité virtuelle. En contrepartie, leur stabilité thermique est moindre et leur dispersion plus importante. Cependant, pour de nombreuses applications, le plastique est largement suffisant. De plus, le moulage par injection permet de réaliser des formes complexes, ce qui accélère et réduit les coûts de production. Le prototypage s'en trouve également facilité.
Le choix du matériau dépend de l'application. Tenez compte de la gamme de longueurs d'onde, de l'environnement thermique et du budget. En optique de précision, une sélection rigoureuse des matériaux est indispensable pour obtenir des performances optimales.
Assurance qualité des composants optiques de précision
L'assurance qualité garantit que chaque pièce répond à ses objectifs de conception. Sans elle, même les meilleurs matériaux et procédés de fabrication peuvent échouer. Le processus d'inspection permet de détecter les défauts au plus tôt. Examinons les normes et les tests qui confirment les performances.
Tolérances et normes de qualité de surface
Spécifications Scratch-Dig et ISO 10110
Le système de classification des rayures et des creux est conforme à la norme MIL-PRF-13830B. Une rayure est un défaut allongé dont le rapport longueur/largeur est supérieur à 4:1. Un creux est un défaut circulaire dont le rapport longueur/largeur est inférieur ou égal à 4:1. Le grade indique la taille du défaut. Une spécification 60-40 signifie que les rayures sont acceptables jusqu'au grade 60 et les creux jusqu'à 0.4 mm. Pour les travaux de haute précision, le minimum généralement requis est de 20-10. Ce système contribue à réduire la diffusion de la lumière dans les systèmes laser.
La norme ISO 10110-7 utilise une logique différente. Elle mesure les défauts par leur taille et leur nombre. Le format est N×A, où N représente le nombre de défauts et A la racine carrée de la surface du défaut. Cette méthode est plus objective.
| Aspect | MIL-O-13830 | ISO-10110 7 |
| Évaluation | Comparaison visuelle | quantification objective |
| Prix | Faible coût, rapide | Nécessite des microscopes |
| Meilleure utilisation | Optique générale | Lasers haute puissance |
L'indice de rayure-déchirure ne décrit pas la rugosité de surface. Il ne prend en compte que les imperfections ponctuelles. La texture moyenne de la surface nécessite une mesure distincte. Un polissage et un meulage de qualité permettent d'obtenir une surface de qualité optimale.
Tolérances de rayon, d'épaisseur et de centrage
Chaque lentille possède un rayon, une épaisseur et une position centrale cibles. Le tableau ci-dessous présente les tolérances typiques pour différentes méthodes. Ces tolérances de fabrication rigoureuses garantissent le bon fonctionnement de la pièce finale.
| Paramètre | Commercial (moulage par injection) | Précision (moule par injection) | Commercial (SPDT) | Précision (SPDT) |
| Rayon (% du rayon) | ± 1% | ± 0.5% | ± 0.5% | ± 0.1% |
| Épaisseur centrale (mm) | ± 0.025 | ± 0.015 | ± 0.020 | ± 0.005 |
| Concentricité (mm) | 0.025 | 0.015 | 0.005 | 0.002 |
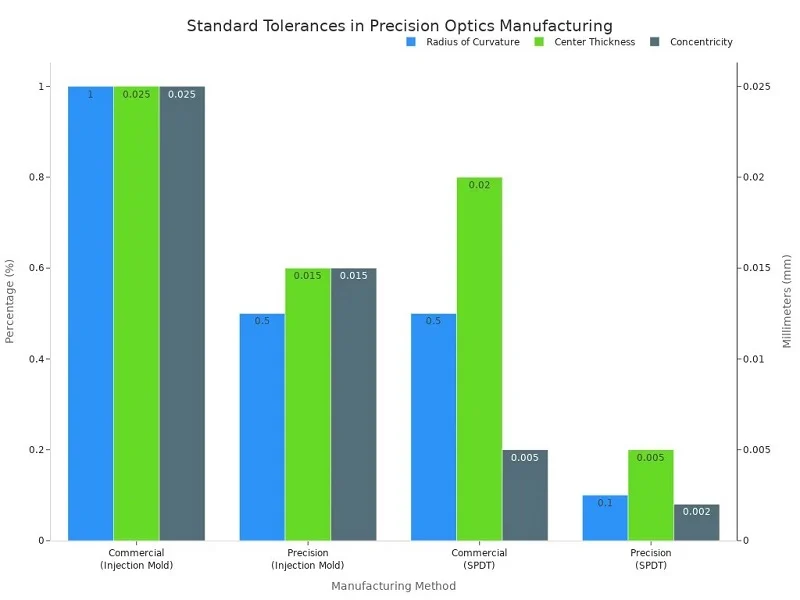
Ces chiffres illustrent la précision extrême que peuvent atteindre les optiques de précision. Le SPDT de précision garantit un rayon de courbure de ±0.1 % et une épaisseur de ±0.005 mm. Chaque étape du processus de fabrication doit être rigoureusement contrôlée.
Tests interférométriques
Mesure de l'erreur de forme de surface (PV, RMS)
Les interféromètres mesurent la forme des surfaces avec une grande précision. Ils comparent la pièce à une surface de référence. Les résultats affichent la valeur crête à crête (PV) et l'erreur quadratique moyenne (RMS). La PV indique la différence entre les valeurs crête à vallée. La RMS donne la racine carrée moyenne de l'erreur. Ces valeurs permettent de déterminer si la forme de la surface est conforme aux spécifications.
Interféromètres à double passage et de Fizeau
Un interféromètre de Fizeau fonctionne en superposant la lumière provenant d'une surface de référence et celle de la surface à tester. Ceci crée des franges d'interférence. La figure d'interférence révèle de minuscules défauts de surface. L'analyse de l'espacement des franges permet de détecter des erreurs à l'échelle nanométrique. Cette méthode de contrôle est essentielle pour le contrôle qualité.
Essais environnementaux et de durabilité
Tests d'adhérence, d'humidité et de cyclage thermique
Les revêtements doivent résister aux conditions réelles d'utilisation. Des tests standardisés permettent de le vérifier. Le revêtement doit rester intact tout au long des tests.
| Test | Paramètres | Succès / échec |
| Humidité | 24 heures à 49 °C (120 °F), 95-100 % d'humidité relative | Pas de délamination |
| Adhésion | Presser et détacher le ruban adhésif | Le revêtement reste intact |
| Cyclisme thermique | -80 °F à +160 °F, 2 heures chacune | Pas de fissuration |
Résistance aux chocs mécaniques
Les pièces doivent également résister aux chocs. Ce comportement est testé conformément à la norme MIL-STD-1540. La pièce est soumise à des cycles de vibrations et de chocs. Tout dommage entraîne une défaillance. Ces tests garantissent le bon fonctionnement des pièces dans des environnements difficiles.
Partenaire en composants optiques de précision : NOBLE

Pour vos pièces optiques de précision, le choix du bon partenaire est essentiel. NOBLE réunit certifications, savoir-faire en usinage et assistance en ingénierie. Ils prennent en charge l'intégralité du processus, du choix des matériaux à l'assemblage final.
Certifications et compétences
Certifié ISO 9001:2015 et ISO 13485:2016
NOBLE est certifiée ISO 9001:2015 pour son système de management de la qualité. Cette certification couvre l'ensemble de sa production. L'entreprise est également certifiée ISO 13485:2016, une norme qui impose des exigences strictes aux dispositifs médicaux. Les clients des secteurs de l'optique médicale, de la défense et de la recherche reconnaissent l'importance de ces certifications. Ils effectuent des contrôles qualité à chaque étape. Le processus, identique pour chaque application, est efficace. NOBLE adapte ses contrôles en fonction des besoins spécifiques de chaque projet.
Expertise dans la fabrication de composants en métal et en plastique
NOBLE travaille aussi bien le métal que le plastique. Pour le métal, des machines CNC 5 axes garantissent une précision dimensionnelle de 0.01 mm. Des usinages de très haute précision peuvent atteindre ±0.0005″ voire moins. Cette précision est idéale pour les montures, boîtiers et cadres optiques. Pour le plastique, le moulage par injection utilise des machines de 35 à 940 tonnes. La technologie RJG contrôle chaque injection en temps réel, assurant ainsi l'uniformité des pièces, même pour les grandes séries. Des centres de tournage suisses permettent de réaliser des détails inférieurs à 2 µm, ce qui est particulièrement utile pour les circuits microfluidiques et les composants optiques de très petite taille. Cette combinaison de compétences fait de NOBLE un partenaire de choix pour la fabrication de composants optiques haute performance. L'entreprise propose également des revêtements personnalisés pour les applications spécifiques. Ces revêtements de pointe optimisent les performances des pièces, même dans des conditions extrêmes.
Services complets, de la conception à l'assemblage
Assistance technique pour la sélection des matériaux et le tolérancement
Les ingénieurs de NOBLE aident les clients à choisir les matériaux les plus adaptés. Ils maîtrisent le comportement de l'aluminium, du zinc et du cuivre dans le moule et dans la pièce finale. Chaque matériau présente un flux thermique et un coût différents. L'équipe accompagne les clients vers le choix optimal pour leurs systèmes optiques. Elle examine également les conceptions afin de vérifier les tolérances. La fabrication de pièces aux dimensions exactes est essentielle pour un bon ajustement avec les connecteurs à cage. De faibles variations d'épaisseur de paroi peuvent avoir un impact considérable. Les contrôles qualité sont effectués à l'aide de machines à mesurer tridimensionnelles et de profilomètres. Ces outils garantissent que chaque pièce répond aux mêmes exigences élevées. Le processus de revêtement est également contrôlé dès la conception. Cela permet de gagner du temps et de réduire les erreurs. Cette méthode est efficace aussi bien pour les pièces optiques simples que pour les assemblages complexes.
Prototypage, production et assemblage final en interne
Tout se déroule au même endroit. NOBLE propose le prototypage pour tester rapidement les idées. Une fois un modèle validé, la production est lancée. L'assemblage final réunit toutes les pièces. Cette approche intégrée réduit les délais. La communication est facilitée lorsqu'une seule équipe prend en charge l'ensemble du processus. La même équipe réalise le revêtement et le contrôle qualité sur place. Cela concerne les composants optiques pour les secteurs médical, de la défense et de la recherche. Toutes les pièces optiques sont soumises au même processus rigoureux.
Pourquoi choisir NOBLE ?
Solution unique pour les systèmes optiques complexes
Les systèmes optiques complexes nécessitent de nombreux composants. Lentilles, miroirs, boîtiers et supports fonctionnent de concert. NOBLE les fabrique tous. Vous n'avez donc pas à gérer plusieurs fournisseurs. L'équipe maîtrise parfaitement l'intégration de chaque pièce dans le système global. Les problèmes sont résolus plus rapidement. Pour les laboratoires de recherche et les équipes de production, c'est un atout considérable.
Engagement envers la précision et la ponctualité des livraisons
Précision et rapidité sont essentielles. NOBLE vous les garantit. Ses certifications, son savoir-faire en usinage et ses outils de contrôle permettent de respecter des dimensions précises. Le respect des délais assure la continuité de vos projets. Nos clients peuvent avoir une confiance totale dans le processus, du début à la fin. C'est cette fiabilité qui explique pourquoi de nombreuses équipes choisissent NOBLE pour leurs composants optiques. L'entreprise intervient dans de nombreux secteurs d'activité.
La performance de tout système repose sur la combinaison optimale des types, des matériaux et des procédés. Ces trois piliers sont indissociables. Des composants optiques de précision de qualité exigent une sélection rigoureuse des matériaux et une fabrication précise. Chaque étape est cruciale pour la performance optique finale. Pensez à votre projet : quelles formes de lentilles vous faut-il ? À quelles conditions thermiques votre système sera-t-il soumis ? Les réponses à ces questions orienteront vos choix de composants optiques de précision. Un bon partenaire facilite ce processus. NOBLE est ce partenaire. Ils fédèrent tous les éléments. Ils vous accompagnent dans la sélection des matériaux, la fabrication et les contrôles qualité des composants optiques de précision. Leur équipe maîtrise les tolérances serrées et comprend les exigences du terrain. Contactez-les. Transformez vos conceptions optiques en systèmes fonctionnels. Un accompagnement adapté est la clé de votre réussite.
FAQ sur les composants optiques de précision
Quelle est la différence entre une lentille sphérique et une lentille asphérique ?
Les lentilles sphériques possèdent des surfaces courbes simples, mais produisent des bords flous en raison de l'aberration sphérique. Les lentilles asphériques, quant à elles, présentent une courbure progressive du centre vers les bords, ce qui élimine ce flou. On obtient ainsi des images plus nettes avec moins de lentilles. C'est pourquoi de nombreux appareils photo compacts optent pour une conception asphérique.
Comment choisir entre la silice fondue et le verre BK7 ?
Pensez d'abord à la longueur d'onde. La silice fondue supporte la lumière UV jusqu'à 0.18 µm et résiste bien à la chaleur. Le BK7 est idéal pour la lumière visible et moins cher. Si votre système utilise des lasers haute puissance ou des sources UV, optez pour la silice fondue. Pour l'imagerie standard, le BK7 est plus économique.
Que signifie la spécification scratch-dig ?
La distinction entre rayures et piqûres est issue de la norme MIL-PRF-13830B. Une rayure est un défaut allongé. Une piqûre est une cavité circulaire. Le grade indique les limites dimensionnelles. Une spécification 60-40 signifie des rayures jusqu'au grade 60 et des piqûres jusqu'à 0.4 mm. Les travaux de haute précision requièrent souvent un grade 20-10, voire meilleur.
Pourquoi les revêtements sont-ils importants pour les composants optiques de précision ?
Les revêtements contrôlent l'interaction de la lumière avec les surfaces. Les revêtements antireflets réduisent l'éblouissement et améliorent la transmission. Les revêtements à haute réflectivité maintiennent l'énergie laser dans le faisceau. Sans revêtements adaptés, les systèmes perdent en performance à cause de la lumière parasite et des pertes par réflexion. Un revêtement approprié fait toute la différence.
Quelles tolérances peuvent atteindre les composants optiques de précision ?
La fabrication de précision exige des tolérances très strictes. Le tournage diamant monopoint permet d'atteindre une tolérance de rayon de ±0.1 % et une tolérance d'épaisseur de ±0.005 mm. L'usinage CNC garantit une précision de ±0.0005″ ou mieux. Ces tolérances serrées assurent un alignement parfait des lentilles et des miroirs dans les assemblages finaux.
Comment les tests interférométriques vérifient-ils la qualité ?
Les interféromètres comparent la surface d'une pièce à une surface de référence. Ils créent des figures d'interférence qui révèlent d'infimes écarts. Les résultats affichent les valeurs d'erreur PV et RMS. Cela permet de détecter les défauts de forme de surface à l'échelle nanométrique. Il s'agit du dernier contrôle qualité avant expédition.
Quels tests environnementaux subissent les composants optiques ?
Les pièces sont soumises à des tests d'humidité à 49 °C (120 °F) avec une humidité relative de 95 à 100 % pendant 24 heures. Les cycles thermiques s'effectuent de -62 °C (-80 °F) à +71 °C (+160 °F). Les tests d'adhérence utilisent la méthode de pression du ruban adhésif et la méthode de rupture par cassure. Les tests de choc mécanique sont conformes à la norme MIL-STD-1540. Ces contrôles confirment la durabilité en conditions réelles d'utilisation.
Pourquoi devrais-je travailler avec un seul partenaire de fabrication ?
Un seul partenaire prend en charge la conception, le choix des matériaux, le prototypage, la production et l'assemblage. Cela réduit les délais et les problèmes de communication. L'équipe comprend comment chaque pièce s'intègre au système global. Les problèmes sont résolus plus rapidement. Vous évitez ainsi de gérer plusieurs fournisseurs aux normes différentes.







