
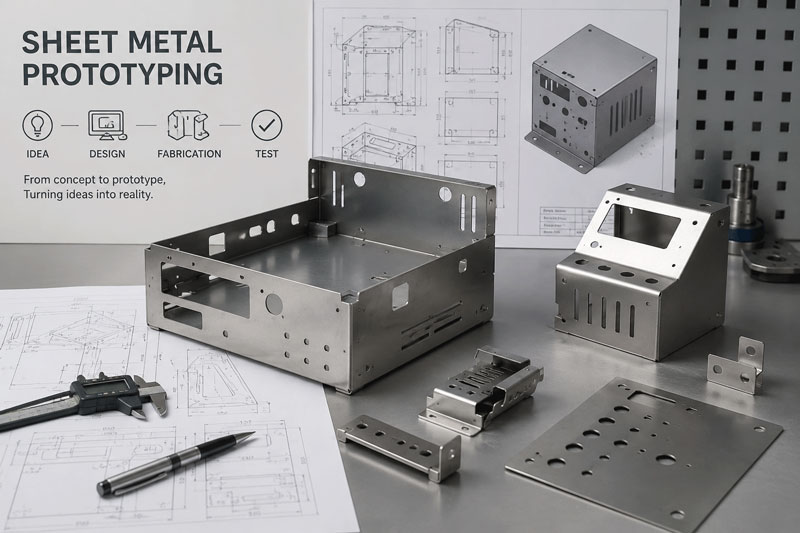
Johdanto: Laitteistoinnovaatioiden portti
Kuvittele pitäväsi uraauurtavaa tuotekonseptiasi ensimmäistä kertaa käsissäsi – tunnet sen painon, testaat sen mekanismeja, esittelet sen sijoittajille tai laitat sen todellisiin olosuhteisiin. Tämä mullistava hetki, jossa digitaalisista suunnitteluista tulee fyysistä todellisuutta, on mahdollinen ohutlevyprototyyppien valmistuksen ansiosta. Nykypäivän nopeatempoisessa laitekehitysympäristössä kyky tuottaa nopeasti ja tarkasti toimivia prototyyppejä ei ole vain etu – se on selviytymisen ja menestyksen edellytys.
Ohutlevyprototyyppien valmistus toimii kriittisenä siltana konseptisuunnittelun ja massatuotannon välillä, ja sen avulla eri toimialojen innovaattorit – ilmailualan startup-yrityksistä lääkinnällisten laitteiden kehittäjiin – voivat validoida, jalostaa ja täydellistää suunnitelmiaan ennen kuin he sitoutuvat kalliisiin tuotantotyökaluihin. Tämä kattava opas käsittelee ohutlevyprototyyppien valmistuksen kaikkia osa-alueita ja tarjoaa tarvitsemasi tiedot tämän tuotekehityksen olennaisen vaiheen onnistuneeseen läpikäymiseen.
Luku 1: Ohutlevyprototyyppien ymmärtäminen
Mitä on ohutlevyprototyyppien valmistus?
Peltimetalliprototyyppien valmistus viittaa erikoistuneeseen prosessiin, jossa luodaan toimivia, mittatarkkoja peltiosia ja -kokoonpanoja pieninä määrinä suunnittelun validointia, testausta ja markkina-arviointia varten. Toisin kuin massatuotantomenetelmät, jotka perustuvat erillisiin työkaluihin ja suurten määrien optimointiin, prototyyppien valmistuksessa priorisoidaan nopeutta, joustavuutta ja tarkkuutta pienten erien tuotannossa.
Prototyypin valmistuksen ydinominaisuudet:
- Hiljainen äänenvoimakkuuden tarkennusTyypillisesti 1–100 kappaletta
- Nopea käännePäiviä vai viikkoja kuukausien sijaan
- Suunnittelu joustavuusSuunnittelumuutosten helppo mukauttaminen
- Kustannustehokkaat työkalutMinimaaliset tai ei lainkaan investointeja koviin työkaluihin
- high PrecisionTiukkojen toleranssien noudattaminen validointitarkoituksiin
Prototypointien kriittinen rooli tuotekehityksessä
Riskien lieventäminen fyysisen validoinnin avulla
Tutkimukset osoittavat, että toiminnallisilla prototyypeillä validoiduilla tuotteilla on 67 % vähemmän suunnitteluun liittyviä ongelmia tuotannon aikana ja niiden markkinahyväksyntäaste on 82 % korkeampi. Prototypointi mahdollistaa:
- Suunnitteluvirheiden tunnistaminen ja ratkaiseminen ennen työkaluinvestointia
- Valmistuksen toteutettavuuden ja kokoonpanoprosessien varmentaminen
- Materiaalivalinnan ja suorituskykyominaisuuksien validointi
- Tuotteen toiminnallisuuden esittely sidosryhmille ja sijoittajille
Kustannussäästöjen välttämättömyys
Vaikka prototyypin valmistus on investointi, sen arvo on pieni verrattuna seuraaviin mahdollisiin kustannuksiin:
- Tuotantotyökalujen muutokset (tyypillisesti 5–15 kertaa kalliimpia kuin prototyyppien muutokset)
- Tuotantoviiveet ja menetetyt markkinaikkunat
- Tuotteiden takaisinvedot havaitsemattomien suunnitteluvirheiden vuoksi
- Viivästyneestä markkinoilletulosta johtuva kilpailuedun menetys
Luku 2: Prototyyppien valmistusmenetelmät ja -teknologiat
Prototyyppien laserleikkaus
Teknologian yleiskatsaus:
Laserleikkauksessa käytetään kohdennettuja lasersäteitä materiaalin sulattamiseen, polttamiseen tai höyrystämiseen poikkeuksellisen tarkasti. Nykyaikaiset kuitulaserjärjestelmät tarjoavat erinomaista nopeutta ja laatua prototyyppisovelluksiin.
Prototyyppikohtaiset edut:
- Nolla työkalukustannuksiaEi fyysisiä työkaluja tarvita
- Äärimmäinen joustavuusNopeat suunnittelumuutokset ilman työkalumuutoksia
- Erinomainen tarkkuusToleranssit jopa ±0.004 tuumaa (0.1 mm)
- Monimutkaiset geometriatMonimutkaiset muodot ja hienot yksityiskohdat saavutetaan helposti
- Materiaalin monipuolisuusLeikkaa erilaisia metalleja, kuten ruostumatonta terästä, alumiinia ja kuparia
Tyypillisiä käyttökohteita:
- Monimutkaiset litteät kuviot ja profiilit
- Tuuletusritilät ja koriste-elementit
- Rakenteelliset komponentit, joissa on monimutkaisia leikkauksia
- Kiinnikkeet ja kiinnityslevyt
- Kotelointipaneelit ja -suojukset
Tekniset tiedot:
- Suurin paksuusJopa 1 tuumaa (25 mm) joillekin materiaaleille
- Sijoittumisen tarkkuus±0.001 tuumaa (0.025 mm)
- Ominaisuuden vähimmäiskokoSahausleveys 0.004 tuumaa (0.1 mm)
- Reunan laatuErinomainen, minimaalinen lämpövaikutusalue
CNC-lävistys prototyyppien tuotantoon
Teknologian yleiskatsaus:
CNC-lävistyksessä käytetään ohjelmoitavia tornipuristimia reikien, muotojen ja muotojen luomiseen ohutlevyyn mekaanisen voiman avulla.
Milloin prototyyppeihin kannattaa valita lävistys:
- Vakio-ominaisuudetKun osissa on yleisiä reikien kokoja ja muotoja
- MuodostustoiminnotSäleikköihin, upotuksiin ja kohokuvioituihin ominaisuuksiin
- Keskikokoiset tarpeet10–50 kappaletta, joissa laserin asennusajat käyvät tehottomaksi
- KustannustehokkuusKun vakiotyökaluja voidaan hyödyntää tehokkaasti
Prototypointien edut:
- Integroitu muovausLuo muodostettuja ominaisuuksia samalla toiminnolla
- Työkalukirjaston käyttöoikeusLaaja vakiotyökalujen saatavuus
- Hyvä reunalaatuPuhtaat reunat ja minimaalinen purse
- Kohtuullinen nopeusNopeampi kuin laser tietyissä kuvioissa
Rajoitukset:
- TyökalurajoituksetRajoitettu saatavilla olevien työkalujen kokojen ja muotojen vuoksi
- AsennusvaatimuksetTyökalun asetukset tarvitaan jokaista työtä varten
- Geometriset rajoitteetVähemmän joustava monimutkaisille muodoille kuin laser
CNC-särmäyspuristimen muotoilu
Teknologian yleiskatsaus:
Nykyaikaiset CNC-särmäyspuristimet käyttävät tietokoneohjattuja takavasteita ja männän asemointia tarkkojen taivutusten saavuttamiseksi ohutlevykomponenteissa.
Prototyyppikohtaiset ominaisuudet:
- Nopea asennusDigitaalisen työkalun asennus ja ohjelman lataus
- Korkea tarkkuusKulmatoleranssit ±0.5° ovat saavutettavissa
- Joustavat työkalutSäädettävissä eri materiaaleille ja paksuuksille
- Monimutkainen taivutusUseita taivutuksia yksittäisissä asetuksissa
Kriittiset näkökohdat prototyypin taivutuksessa:
- Materiaali JousitettuEri materiaalien kompensaatiolaskelmat
- Taivutussekvenssin optimointiSuunnittelu saavutettavuuden ja tarkkuuden varmistamiseksi
- Työkalun valintaTyökalujen sovittaminen materiaali- ja sädevaatimuksiin
- Prototyyppikohtaiset haasteetPienten erien tasaisuuteen on kiinnitettävä erityistä huomiota.
Prototyyppien lisäominaisuudet:
- 3D TaipuvaMonimutkaiset monitasoiset taivutukset
- Automaattinen työkalun vaihtoVaihteleviin prototyyppivaatimuksiin
- Laserkulman mittausReaaliaikainen kulman tarkistus
- Törmäyksen välttäminenOhjelmistosuojaus monimutkaisille osille
Waterjet leikkaus erikoistuneille prototyypeille
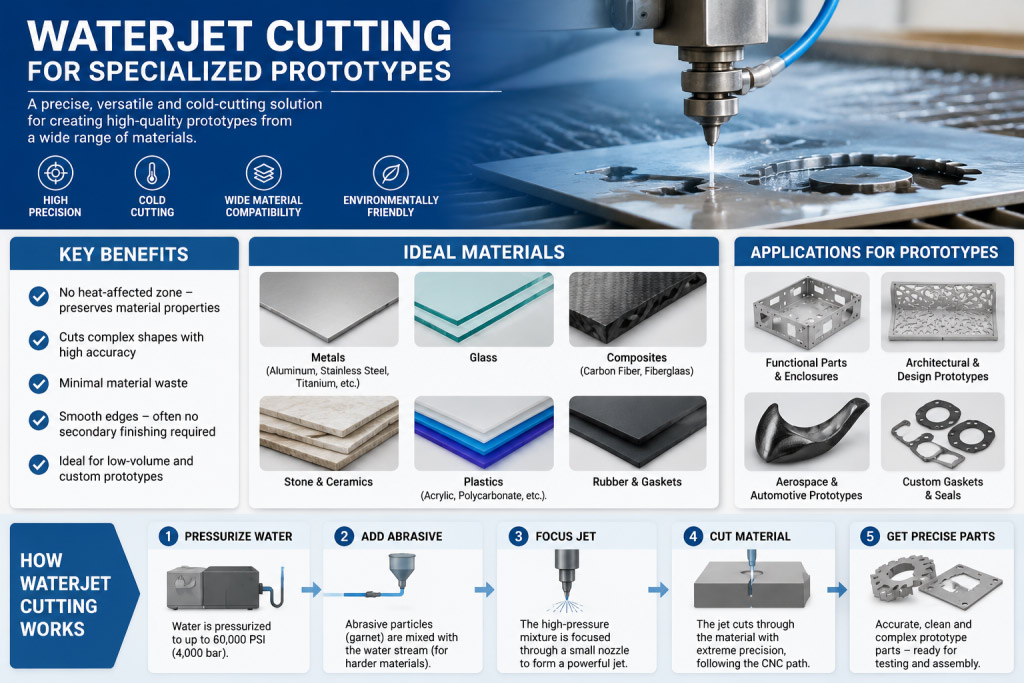
Teknologian yleiskatsaus:
Vesileikkaus käyttää korkeapaineista vettä, johon on sekoitettu hiovia hiukkasia, materiaalien leikkaamiseen ilman lämmöntuottoa.
Prototyyppisovellukset:
- Lämmölle herkät materiaalit: Kun lämpömuodonmuutoksia on vältettävä
- Paksut materiaalitPaksuus jopa 6 tuumaa (150 mm)
- Komposiitti materiaalitSekamateriaalien leikkaus
- Herkät komponentitKun puristusvoima on tärkeä tekijä
edut:
- Ei lämpövaikutteista vyöhykettäKriittinen tietyille materiaaleille ja sovelluksille
- Materiaalin monipuolisuusLeikkaa metalleja, komposiitteja, lasia ja kiveä
- YmpäristöedutEi myrkyllisiä höyryjä eikä lämpömuodonmuutoksia
- TarkkuuskykyHyvä tarkkuus useimpiin prototyyppitarpeisiin
Additive Manufacturing Integration
Hybridilähestymistavat:
Yhä useammin ohutlevyprototyyppien valmistuksessa käytetään 3D-tulostusta seuraaviin tarkoituksiin:
- Monimutkaiset kiinnikkeet ja kiinnikkeet: Missä pelti on epäkäytännöllinen
- Kokoonpanojigit ja kiinnikkeetPrototyyppien kokoonpanoon tarkoitetut mittatilaustyönä tehdyt työkalut
- Ei-rakenteelliset komponentitKoristeelliset tai matalajännitteiset elementit
- Nopea iteraatioNopeat suunnittelumuutokset ilman metallirakenteiden valmistusta
Luku 3: Peltiprototyyppien materiaalit
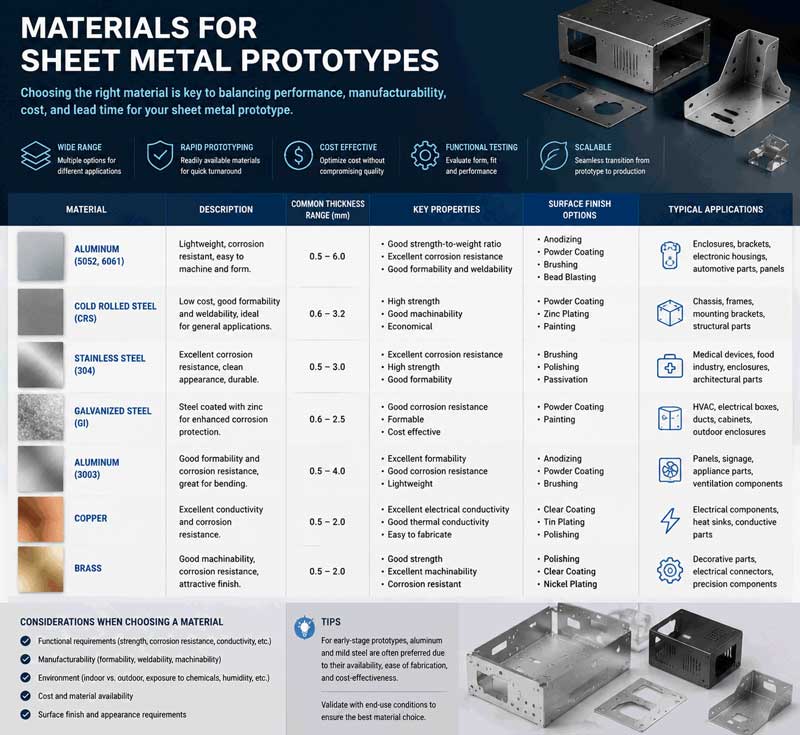
Yleisesti käytetyt materiaalit
Alumiiniseokset:
- 5052-H32Erinomainen korroosionkestävyys, hyvä muovattavuus
- 6061-T6Korkea lujuus-painosuhde, hyvä työstettävyys
- 3003Erinomainen muovattavuus, hyvä hitsattavuus
- PrototyyppihuomioitaPienemmät leikkausvoimat, helpompi muovata kuin teräksellä
Ruostumattomat teräkset:
- 304Yleisin, hyvä korroosionkestävyys ja muovattavuus
- 316Erinomainen korroosionkestävyys, meri- ja kemialliset sovellukset
- 430Magneettinen, hyvä muovattavuus, alhaisemmat kustannukset
- 17-4 PHSaostuskarkeneminen, korkea lujuus lämpökäsittelyn jälkeen
Kylmävalssatut teräkset:
- 1018Yleiskäyttöinen, hyvä hitsattavuus ja työstettävyys
- CRS-luokituksetSaatavilla erilaisia karkeusasteita ja pintakäsittelyjä
- Prototyypin edutEdullinen, helposti saatavilla, helppo käsitellä
Kupari ja messinki:
- Kupari C110Erinomainen sähkön- ja lämmönjohtavuus
- Messinki 260Hyvä korroosionkestävyys, koristeellinen ulkonäkö
- ErityissovelluksetSähkökomponentit, koriste-elementit, lämmönvaihtimet
Erikoismateriaalit:
- JousiteräksetKlipsuille ja kiinnityselementeille
- Esipinnoitetut materiaalitSinkityt, sinkityt vaihtoehdot
- Erittäin lujat metalliseoksetVaativiin sovelluksiin
- Eksoottiset metalliseoksetTitaani, Inconel erikoisprototyyppeihin
Prototyyppien materiaalivalintaohjeet
Suorituskykyyn perustuva valinta:
- VahvuusvaatimuksetMyötö- ja vetolujuus tarvitaan
- KorroosionkestävyysYmpäristöaltistuksen näkökohdat
- Painon rajoituksetTiheys ja lujuus-painosuhde
- LämpöominaisuudetJohtavuus ja laajenemiskertoimet
Valmistukseen liittyviä huomioita:
- MuovattavuusPienimmät taivutussäteet ja venymäominaisuudet
- hitsattavuusYhteensopivuus suunniteltujen liitosmenetelmien kanssa
- Pinnan viimeistelyUlkonäkö ja jälkikäsittelyvaatimukset
- Saatavuus:Toimitusajat ja vähimmäistilausmäärät
Kustannusten optimointistrategiat:
- VakiomittaritKäyttämällä helposti saatavilla olevia paksuuksia
- Yleiset seoksetVältä eksoottisia materiaaleja mahdollisuuksien mukaan
- Koon optimointiHylkymateriaalin minimointi pesäyksen avulla
- Vaihtoehtoiset materiaalit: Samankaltaisten ominaisuuksien omaavien korvaavien aineiden huomioon ottaminen
Luku 4: Prototyypin valmistuksen suunnittelunäkökohdat
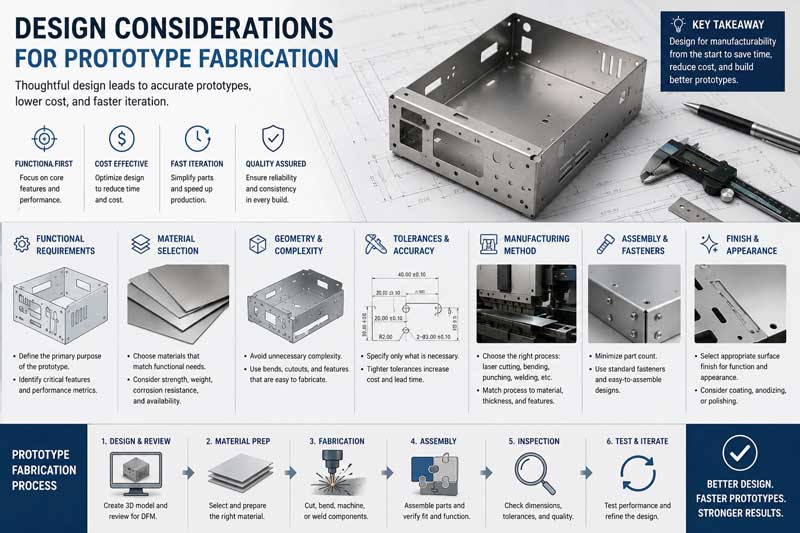
Valmistettavuussuunnittelun (DFM) periaatteet
Keskeiset DFM-ohjeet:
- Standardoi ominaisuudet
- Käytä yleisiä reikäkokoja ja taivutussäteitä
- Standardoi materiaalin paksuus mahdollisuuksien mukaan
- Suunnittelu käytettävissä olevien työkalujen ja ominaisuuksien mukaan
2. Optimoi prototyyppiprosesseja varten
- Laserleikkauksen suunnittelu, kun odotetaan nopeita muutoksia
- Harkitse kohtuullisten määrien vakio-ominaisuuksien rei'itystä
- Särmäyspuristimen saavutettavuuden ja järjestyksen suunnittelu
- Minimoi monimutkaisuus
- Vähennä ainutlaatuisten osien määrää
- Yksinkertaista kokoonpanovaatimuksia
- Standardoi kiinnikkeet ja laitteistot
Kriittiset suunnitteluelementit:
Taivutussuunnittelun näkökohdat
- Pienin taivutussädeTyypillisesti 1x materiaalin paksuus teräkselle, 1.5x alumiinille
- Bend ReliefAsianmukaiset leikkaukset repeytymisen estämiseksi
- Laipan pituusVähintään 4 kertaa materiaalin paksuus plus taivutussäde
- Viljan suuntaAnisotrooppisten materiaalien huomioon ottaminen
Reikien ja leikkausten suunnittelu
- Minimi reiän kokoHalkaisija yhtä suuri kuin materiaalin paksuus (käytännössä vähintään 0.040 tuumaa)
- Reunan etäisyysVähintään 2 kertaa materiaalin paksuus reiästä reunaan
- Slotin mitatLeveys on yhtä suuri kuin materiaalin paksuus
- PesäytystehokkuusSuunnittelu optimaalisen materiaalien hyödyntämisen takaamiseksi
Muotoiltu ominaisuussuunnittelu
- Säleiköt ja kylkiluutTyökaluille tarvittavat asianmukaiset välykset
- Upottimet ja kohokuviotVakiokoot ja -syvyydet
- Helman ja sauman suunnitteluAsianmukaiset korvausvarat ja välykset
- ErityisominaisuudetHarkitse valmistettavuutta jo varhaisessa vaiheessa
Toleranssi- ja spesifikaatio-ohjeet
Standardi prototyypin toleranssit:
- Lineaariset mitat: ±0.010 tuumaa (0.25 mm) useimmille ominaisuuksille
- Reikien paikat±0.005 tuumaa (0.13 mm) tarkkuussovelluksiin
- Taivutuskulmat±1° vakiomutkille
- Tasomaisuus0.010 tuumaa tuumaa kohden (0.25 mm 25 mm:ä kohden)
Kriittisten ominaisuuksien tekniset tiedot:
- Pinnan viimeistelyvaatimuksetMääritä, jos kriittinen
- PursenpoistoSuunta ja suurin sallittu purse
- Edge ehdotJäysteenpoiston vaatimukset ja menetelmät
- Kosmeettiset pinnatAlueet, jotka vaativat erityiskäsittelyä
Luku 5: Prototyypin valmistusprosessi
Vaiheittainen työnkulku
Vaihe 1: Suunnittelun tarkastelu ja valmistelu
- Alustava suunnitteluarviointi
- CAD-mallien ja piirustusten tarkastelu
- DFM-analyysi ja suositukset
- Materiaalivalintaohjeet
- Prosessivalinnan optimointi
2. Tekninen dokumentaatio
- Valmistuspiirustusten luominen
- Valmistusohjeiden kehittäminen
- Laatuvaatimusten dokumentointi
- Erityiset prosessispesifikaatiot
Vaihe 2: Ohjelmointi ja käyttöönotto
- CAD/CAM ohjelmointi
- Materiaalitehokkuuden parantamiseksi pesäkkeiden optimointi
- Työstöradan luonti ja optimointi
- Konekoodin luominen ja varmentaminen
- Simulointi ja törmäystarkistus
- Koneen asetukset
- Materiaalin valinta ja valmistus
- Työkalun asennus ja kalibrointi
- Ohjelman lataus ja varmennus
- Ensimmäisen artikkelin asennusmenettelyt
Vaihe 3: Valmistustoiminnot
- Leikkaustoiminnot
- Laserleikkaus tai lävistys
- Laadunvarmistus leikkauksen aikana
- Materiaalinkäsittely ja -hallinta
- Romun hallinta ja hallinta
2. Muodostustoiminnot
- Särmäyspuristimen asetukset ja ohjelmointi
- Taivutussekvenssin suorittaminen
- Prosessin aikainen tarkastus ja säätö
- Toissijaiset muovaustoiminnot
Vaihe 4: Toissijaiset toiminnot
- Jäysteenpoisto ja reunojen käsittely
- Manuaalinen tai automaattinen purseenpoisto
- Reunojen murtaminen ja tasoitus
- Pinnan valmistelu viimeistelyä varten
- Laadun varmistus
2. Liittäminen ja kokoaminen
- Hitsauksen valmistelu ja toteutus
- Kiinnittimen asennus
- Liimaus tarvittaessa
- Alikokoonpanon luominen
3. Pinnan viimeistely
- Puhdistus ja valmistelu
- Maalaus tai jauhemaalaus
- Pinnoitus tai anodisointi
- Erikoispinnoitteet ja -käsittelyt
Vaihe 5: Laadunvarmistus ja toimitus
- Tarkastus ja testaus
- Mittojen vahvistus
- Toiminnallinen testaus
- Materiaalin sertifiointi
- Dokumentaation valmistuminen
- Pakkaus ja kuljetus
- Suojaava pakkaussuunnittelu
- Dokumentaation sisällyttäminen
- Lähetyksen valmistelu
- Seuranta ja toimitusten koordinointi
Luku 6: Prototyyppien valmistuksen laadunvalvonta
Tarkastusmenetelmät
Ensimmäinen artikkelitarkastus (FAI)
- Täydellinen mittatarkastusKaikki ominaisuudet mitattu ja dokumentoitu
- Materiaalin tarkastusMateriaalispesifikaatioiden vahvistus
- Prosessin vahvistusValmistusprosessien varmentaminen
- DokumentaatioKattavat tarkastusraportit
Prosessin aikainen laadunvalvonta
- Asennuksen vahvistusKoneen asetusten vahvistus
- Prosessin seurantaReaaliaikainen laatuparametrien seuranta
- NäytetarkastusSäännöllinen osan tarkastus tuotannon aikana
- tilastollinen järjestelmävalvontaSuuremmille prototyyppierille
Lopputarkastusprotokollat
- Silmämääräinen tarkastusPinnan laatu ja kosmeettinen arviointi
- Toiminnallinen testausKokoonpanon ja toiminnan tarkastus
- Dokumentaation tarkasteluTäydellinen tietueen vahvistus
- Asiakkaan hyväksyntäNäyte tarkastus- ja hyväksymisprosessista
Mittauslaitteet ja -tekniikat
Vakiomittaustyökalut:
- Paksuusmittarit ja mikrometritLineaarisille mitoille
- KorkeusmittaritPystysuuntaisia mittauksia varten
- PintalevytTasaisuuden ja yhdensuuntaisuuden varmistamiseksi
- Mittapalikat ja tapitReiän tarkistusta varten
Edistyneet mittausjärjestelmät:
- Koordinaattimittarit (CMM)Monimutkaisille geometrioille
- Optiset vertailulaitteetProfiilin vahvistusta varten
- LaserskanneritVapaamuotoisille pinnoille
- Kannettavat CMM:tSuurille tai hankalille osille
Erikoistunut prototyypin mittaus:
- 3D-skannausKäänteiseen suunnitteluun ja todentamiseen
- Digitaaliset astelevytKulman mittaamiseen
- Pinnan karheusmittaritViimeistelyn varmentamista varten
- KovuusmittaritMateriaaliominaisuuksien varmentamiseen
Luku 7: Sovellukset eri toimialoilla
Ilmailu ja puolustus
Prototyypin vaatimukset:
- Äärimmäinen tarkkuusTiukat toleranssit ja tiukat standardit
- MateriaaliosaaminenErikoisseokset ja komposiitit
- DokumentaatioTäydellinen jäljitettävyys ja sertifiointi
- TestausTiukka suorituskyvyn validointi
Tyypillisiä käyttökohteita:
- Rakennekiinnikkeet ja kiinnikkeet
- Avioniikkakotelot ja -telineet
- Lämpösuojat ja lämmönhallintakomponentit
- Testilaitteet ja maassa olevat tukilaitteet
Lääketieteellisten laitteiden kehittäminen
Erityishuomiot:
- Bioyhteensopivat materiaalitFDA:n hyväksymät materiaalit ja viimeistelyt
- PuhtausvaatimuksetErikoiskäsittely ja -prosessointi
- Sääntelyn noudattaminenFDA:n toimittamien tietojen dokumentointi
- Steriloinnin yhteensopivuusSterilointimenetelmien suunnittelu
Yleisiä prototyyppejä:
- Kirurgisten instrumenttien komponentit
- Laitteiden kotelot ja rungot
- Implanttitutkimuksen komponentit
- Diagnostiikkalaitteiden osat
Consumer Electronics
Prototyyppitarpeet:
- Esteettinen laatuErinomaiset pintakäsittelyt
- Sovita ja viimeisteleTarkat kokoonpanovaatimukset
- LämmönhallintaLämmön haihtumista koskevat näkökohdat
- EMI/RFI-suojausSähköiset suorituskykyvaatimukset
Sovellukset:
- Laitekotelot ja alustat
- Jäähdytyselementit ja lämpöratkaisut
- Kiinnikkeet ja sisäiset kiinnikkeet
- Liitinpaneelit ja liitännät
Autoteollisuuden kehitys
Prototyyppien vaatimukset:
- KestävyystestausTestaus- ja validointikomponentit
- Muoto ja istuvuusKoripaneelit ja rakenneosat
- Materiaalin validointiUusien materiaalien ja prosessien testaaminen
- Kokoonpanon tarkistusTuotantoprosessin kehittäminen
Tyypillisiä käyttökohteita:
- Kiinnikkeet ja kiinnitystarvikkeet
- Testilaitteet ja prototyypit
- Konseptiajoneuvon komponentit
- Mukautetut lisävarusteet ja muutokset
Teollisuuslaitteet
Prototyyppihuomioita:
- Toiminto muodon sijaan: Painopiste suorituskyvyssä
- KestävyysvaatimuksetTestaus todellisissa olosuhteissa
- Kustannusten optimointiSuorituskyvyn ja kustannusten tasapainottaminen
- valmistettavuusSuunnittelu lopullista tuotantoa varten
Sovellukset:
- Konesuojukset ja turvalaitteet
- Mukautetut kiinnikkeet ja tuet
- Testauslaitteiden komponentit
- Prototyyppikoneiden osat
Luku 8: Kustannusten hallinta ja optimointi
Kustannusrakenneanalyysi
Suorat kulut:
- MateriaalikustannuksetRaaka-aineiden hankinta ja käsittely
- TyövoimakulutOhjelmointi, asennus ja käyttöaika
- Koneen aikaLaitteiden käyttöaste ja poistot
- TyökalukustannuksetVaaditaan erikoistyökaluja tai -laitteita
Välilliset kustannukset:
- SuunnitteluaikaSuunnitelman tarkastus ja valmistelu
- Laadunvarmistus:Tarkastus ja testaus
- Hallinnolliset yleiskustannuksetProjektinjohto ja koordinointi
- TilakustannuksetTila, apuohjelmat ja kunnossapito
Piilokustannukset:
- Uudelleentyöstö ja korjauksetSuunnittelumuutokset ja muunnelmat
- Toimitus ja logistiikkaToimitus ja käsittely
- ViestintäkustannuksetAsiakastapaamiset ja koordinointi
- RiskienhallintaVarautuminen odottamattomiin ongelmiin
Kustannusten optimointistrategiat
Suunnittelun optimointi:
- Materiaalin valinta Kustannustehokkaiden ja sopivien materiaalien valinta
- Suunnittelun yksinkertaistaminen: Monimutkaisuuden vähentäminen toiminnallisuutta vaarantamatta
- StandardointiYhteisten ominaisuuksien ja ulottuvuuksien käyttäminen
- PesäytystehokkuusMateriaalien hyödyntämisen maksimointi
Prosessin optimointi:
- Teknologian valintaTehokkaiden valmistusmenetelmien valinta
- EräoptimointiSamankaltaisten toimintojen ryhmittely
- Asennuksen minimointiVaihtoaikojen lyhentäminen
- AutomaatioAutomatisoitujen prosessien käyttöönotto siellä, missä se on hyödyllistä
Projektinhallinnan strategiat:
- Selkeät tekniset tiedotEpäselvyyksien ja uudelleentyöstämisen vähentäminen
- Tehokas viestintäTiedonkulun virtaviivaistaminen
- Oikea suunnitteluRiittävästi aikaa kullekin vaiheelle
- Valmiustilanteiden hallintaOdotettujen haasteiden suunnittelu
Luku 9: Aikajana ja projektinhallinta
Tyypilliset projektiaikataulut
Standardi prototyypin valmistusaikataulut:
- Yksinkertaiset osat: 3-5 arkipäivää
- Kohtalainen monimutkaisuus: 5-10 arkipäivää
- Monimutkaiset kokoonpanot: 10-20 arkipäivää
- Hyvin monimutkaiset projektit: 3-4 viikkoa
Nopeutetut palvelut:
- Kiireprototyyppien valmistus24–48 tunnin toimitusaika saatavilla
- Ensisijainen ajoitusNopeutettu jonon järjestäminen
- Ylityöoperaatiot: Pidennetyt työajat ja viikonlopputyö
- RinnakkaiskäsittelySamanaikaiset toiminnot mahdollisuuksien mukaan
Kriittisen polun aktiviteetit
Suunnitteluvaihe (1–3 päivää):
- Suunnittelukatselmus ja DFM-analyysi
- CAD-valmistelu ja optimointi
- Materiaalivalinta ja hankintasuunnittelu
- Prosessin valinta ja suunnittelu
Valmistusvaihe (2–10 päivää):
- Ohjelmointi ja asennus
- Leikkaustoimenpiteet
- Muovaustoiminnot
- Toissijaiset toiminnot
Viimeistely ja kokoaminen (1–5 päivää):
- Pintakäsittely
- Komponenttien kokoonpano
- Laatutarkastus
- Pakkaus ja valmistus
Kiihdytysstrategiat
Suunnitteluvaiheen kiihtyvyys:
- Täydelliset ja tarkat alustavat suunnitelmat
- Nopea reagointi DFM:n suosituksiin
- Digitaaliset hyväksyntäprosessit
- Selkeät viestintäkanavat
Valmistuksen kiihtyvyys:
- Edistynyt aikataulutus ja suunnittelu
- Rinnakkaisen toiminnan koordinointi
- Tehokas materiaalinkäsittely
- Proaktiivinen laadunhallinta
Hallinnollinen kiihdytys:
- Virtaviivaiset hyväksymisprosessit
- Sähköinen dokumentaatio
- Ennakoiva viestintä
- Tehokas logistiikkasuunnittelu
Luku 10: Pintakäsittelyt ja -käsittelyt
Mekaaniset pinnat
Vakioviimeistelyt:
- Mill FinishValmistetun pinnan kunto
- Harjattu viimeistelyYhtenäinen suuntakuvio
- HelmipuhallettuYhtenäinen mattapintainen rakenne
- KiiltäväErilaisia kiillon ja sileyden tasoja
Prototyyppikohtaiset huomioitavat asiat:
- Kustannukset vs. ulkonäköEsteettisten vaatimusten ja budjetin tasapainottaminen
- Prosessin valintaSopivien viimeistelymenetelmien valinta
- Läpimenoajan vaikutusViimeistelyprosessien kestojen huomioon ottaminen
- Toiminnalliset vaatimuksetSuorituskykytarpeiden täyttäminen
Kemialliset käsittelyt
Konversiopinnoitteet:
- FosfaattipinnoitteetMaalin tarttuvuuden ja korroosionkestävyyden parantamiseksi
- KromaattimuunnosAlumiinin korroosiosuojaukseen
- anodisointiKoristeelliset ja suojaavat alumiinipinnat
- Kemialliset kalvotTilapäinen korroosiosuojaus
Prototyyppihuomioita:
- VähimmäismäärävaatimuksetMonilla prosesseilla on eräkokojen vähimmäismäärä
- Toimitusajat Kemiallisten prosessien kestot
- VäriosaaminenYhdenmukaisuus eri erien välillä
- YmpäristömääräyksetVaatimustenmukaisuusvaatimukset
Maali ja pulverimaalaus
Prototyypin maalaus:
- ruiskumaalausJoustava pienille volyymeille
- VäriosaaminenMukautettu värien kehitys
- Monivaiheiset viimeistelytPohjamaalaus- ja pintamaalausjärjestelmät
- PeittämisvaatimuksetSelektiiviseen pinnoitukseen
Prototyyppien pulverimaalaus:
- Kestävä viimeistelyErinomainen kulutus- ja kemikaalienkestävyys
- VärivalintaLaaja valikoima vakiovärejä
- YmpäristöedutAlhaiset VOC-päästöt
- Minimimäärän joustavuusParempi prototyyppeihin kuin jotkut märkämaalit
Erikoispinnoitteet
Toiminnalliset pinnoitteet:
- Teflon/TarttumatonVapautumisominaisuuksia varten
- Johtavat pinnoitteetEMI/RFI-suojaukseen
- Kulutusta kestävät pinnoitteetVoimakkaaseen hankaukseen
- LämpöpinnoitteetLämmönhallintaan
Koristeellinen viimeistely:
- Teksturoitu viimeistelyMukautetut pintakuviot
- Metalliset tehosteetSimuloituja metallin ulkonäköjä
- Mukautettu grafiikkaLogot ja tunnistemerkinnät
- ErikoistehosteetAinutlaatuiset visuaaliset ominaisuudet
Luku 11: Kokoonpano ja integrointi
Prototyyppien liitosmenetelmät
Mekaaninen kiinnitys:
- RuuvikiinnitysYleisin prototyypeissä
- Niitin asennusPysyviin liitoksiin
- ErikoiskiinnikkeetMukautetut tai omat järjestelmät
- PuristussovitteetTarkkuuskokoonpanoihin
Hitsausprosessit:
- TIG-hitsausKorkein laatu, parhaiten hallittavissa
- MIG-hitsausNopeampi, sopii paksummille materiaaleille
- Spot-hitsausLevyjen liittämiseen
- LaserhitsausTarkka liitos minimaalisella vääntymällä
Liima liimaus:
- Rakenteelliset liimatErittäin lujiin sidoksiin
- tiivistysaineetYmpäristönsuojelun vuoksi
- Johtavat liimatSähköliitäntöjä varten
- Väliaikaiset joukkovelkakirjatKokoonpanoa ja testausta varten
Prototyypin kokoonpanon huomioitavaa
Kokoonpanosuunnittelu:
- Käytettävyys:Työkalujen tila ja käyttäjän pääsy
- JärjestyssuunnitteluLooginen kokoonpanojärjestys
- ToleranssipinoaminenKumulatiivisten vaihteluiden hallinta
- Virheiden ehkäisySuunnitteluominaisuudet estävät virheellisen kokoonpanon
Kokoonpanon laatu:
- Sopivuuden varmennusKomponenttien yhteensopivuuden tarkistaminen
- Vääntömomentin hallintaKiinnittimien asianmukainen kiristys
- Kohdistuksen vahvistusKomponenttien oikean sijoittelun varmistaminen
- Toiminnallinen testausKokoonpanon toiminnan varmentaminen
Erityiset kokoonpanovaatimukset
Puhdastilan kokoonpano:
- Lääketieteellisiin tai elektronisiin sovelluksiin
- Kontrolloidun ympäristön vaatimukset
- Erityiset käsittelymenetelmät
- Dokumentaatio ja todentaminen
Testaus- ja validointikokoonpanot:
- Instrumentoinnin integrointi
- Testipisteen saavutettavuus
- Modulaarinen rakenne kokoonpanomuutoksia varten
- Testikonfiguraatioiden dokumentointi
Luku 12: Tulevaisuuden trendit ja innovaatiot
Teknologinen kehitys
Digitaaliset valmistusteknologiat:
- Tekoälypohjainen suunnittelun optimointiAutomatisoitu DFM-analyysi
- Digitaalinen kaksoisintegraatioVirtuaalinen prototyyppien luonti ja validointi
- Pilvipohjainen yhteistyöReaaliaikainen suunnittelun jakaminen ja palaute
- Advanced SimulationTarkempi prosessien mallinnus
Kehittyneet valmistustekniikat:
- HybridivalmistusAdditiivisten ja substraktiivisten prosessien yhdistäminen
- Älykäs työkaluAdaptiiviset kiinnikkeet ja työkalujärjestelmät
- RobottiautomaatioPrototyyppipajojen automaation lisääntyminen
- Internet-integraatioLiitetyt laitteet ja prosessit
Materiaaliinnovaatiot:
- Kehittyneet metalliseoksetUudet materiaalit, joilla on parannetut ominaisuudet
- Älykkäät materiaalitReagoivia materiaaleja
- Kestävät materiaalit Ympäristöystävälliset vaihtoehdot
- YhdistelmäintegraatioSekamateriaalien valmistus
Teollisuuden suuntaukset
Nopeutetut kehityssyklit:
- Kasvava kysyntä nopeammalle prototyyppien valmistukselle
- Just-in-time-kehitysmenetelmät
- Ketterät laitteistokehitysmenetelmät
- Nopeat iterointiominaisuudet
Kestävän kehityksen painopiste:
- Materiaalitehokkuus ja jätteen vähentäminen
- Energiatehokkaat prosessit
- Kierrätettävät ja kestävät materiaalit
- Ympäristövaikutusten huomioon ottaminen
Prototypoimisen demokratisointi:
- Edullisemmat aloituspisteet
- Parannettu saavutettavuus startup-yrityksille
- Koulutuksen ja tekijäliikkeen vaikutus
- Joukkorahoituksella toteutettu kehitys
Strategiset vaikutukset
Kilpailuetu:
- Markkinoilletulonopeus ensisijaisena erottautumistekijänä
- Laatu- ja tarkkuusvaatimukset kasvavat
- Kustannuspaineet ajavat tehokkuusinnovaatioita
- Räätälöinti- ja personointitrendit
Kumppanuusmallit:
- Tiiviimpää yhteistyötä suunnittelijoiden ja valmistajien välillä
- Integroidut suunnittelu- ja valmistustiimit
- Pitkäaikaiset kumppanuuslähestymistavat
- Yhteiskehitys- ja riskinjakomallit
Luku 13: Prototyypin valmistuskumppanin valinta
Arviointikriteeri
Tekniset ominaisuudet:
- Saatavilla useita valmistustekniikoita
- Materiaaliosaaminen ja prosessointiosaaminen
- Laadunvalvontajärjestelmät ja -kyvykkyys
- Suunnittelutuki ja suunnitteluapu
Liiketoimintaan liittyvät tekijät:
- Kokemusta vastaavista projekteista ja toimialoilta
- Toimitus oikea-aikaisesti
- Läpinäkyvä hinnoittelu ja viestintä
- Skaalautuvuus ja kapasiteetti tulevaisuuden tarpeisiin
Strateginen suuntautuminen:
- Kehitystavoitteidesi ymmärtäminen
- Halukkuus kumppanuuteen pelkän toimittamisen sijaan
- Joustavuus muutosten mukautumiseen
- Pitkäaikaisen parisuhteen potentiaali
Kumppanuuden kehittäminen
Ensimmäinen sitoutuminen:
- Teknisen suorituskyvyn arviointi
- Hankkeen tarkastelu ja toteutettavuusanalyysi
- Suosittelijoiden tarkistukset ja portfolion arviointi
- Pilottihankkeen harkinta
Suhteiden rakentaminen:
- Selkeät viestintäprotokollat
- Suorituskykymittareiden määrittäminen
- Jatkuvan parantamisen yhteistyö
- Strategisen suunnittelun yhdenmukaistaminen
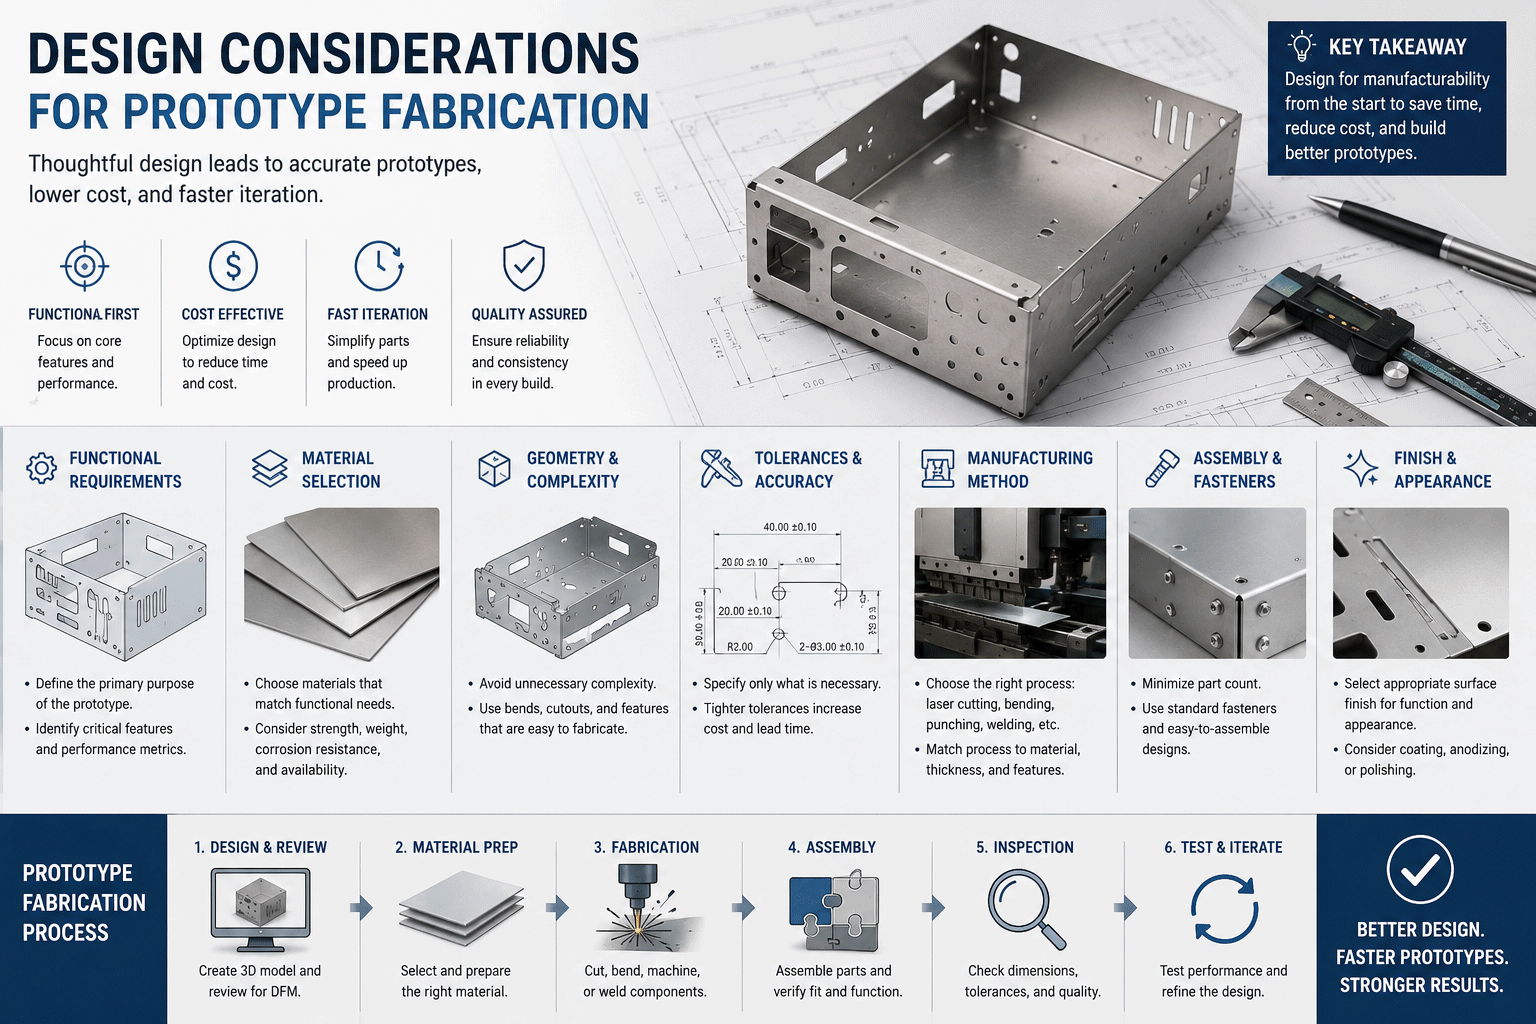
Johtopäätös: Ideoiden muuttaminen todellisuudeksi
Peltituotteiden prototyyppien valmistus on yksi kriittisimmistä vaiheista laitteistotuotteiden kehityksessä. Se on hetki, jolloin abstrakteista konsepteista tulee konkreettisia tuotteita, jolloin suunnitelmat validoidaan todellisten vaatimusten mukaisesti ja jolloin innovaatiot ottavat ensiaskeleet kohti markkinamenestystä. Nykypäivän kilpailuympäristössä kyky tuottaa nopeasti ja tehokkaasti toimivia prototyyppejä voi ratkaista, mitkä tuotteet menestyvät ja mitkä eivät koskaan pääse markkinoille.
Prototyyppien valmistusteknologioiden kehitys laajentaa jatkuvasti mahdollisuuksia. Monimutkaisia osia tunneissa valmistavista laserleikkausjärjestelmistä edistyneisiin muovaustekniikoihin, jotka luovat tarkkoja komponentteja ilman kovia työkaluja, nykypäivän prototyyppien valmistajilla on ennennäkemättömät ominaisuudet tukea tuotekehitystä. Nämä edistysaskeleet yhdistettynä digitaaliseen suunnitteluun ja yhteistyötyökaluihin ovat vähentäneet dramaattisesti aikaa ja kustannuksia, jotka kuluvat siirtymiseen konseptista fyysiseen prototyyppiin.
Onnistunut prototyypin valmistus vaatii enemmän kuin teknistä kyvykkyyttä – se vaatii kumppanuutta, selkeää kommunikaatiota ja strategista ajattelua. Tehokkaimmat suhteet yhdistävät asiakkaan tuotevision ja markkinatuntemuksen valmistajan valmistusosaamiseen ja prosessiosaamiseen. Yhdessä he voivat navigoida prototyypin kehittämisen haasteissa tasapainottaen nopeutta, kustannuksia, laatua ja toiminnallisuutta luodakseen optimaalisia ratkaisuja.
Tulevaisuutta silmällä pitäen useat keskeiset periaatteet ohjaavat onnistuneita prototyyppien valmistusstrategioita:
Varhainen yhteistyö
Valmistuskumppaneiden mukaan ottaminen suunnitteluprosessin alkuvaiheessa tuottaa merkittäviä etuja. Heidän valmistusasiantuntemuksensa voi auttaa suunnittelupäätöksissä, estää kalliita virheitä ja optimoida suunnitelmia sekä prototyyppien valmistusta että lopullista tuotantoa varten.
Iteratiivinen lähestymistapa
Hyödynnä prototyyppien valmistusta iteratiivisena oppimisprosessina. Jokainen prototyyppiversio tarjoaa arvokasta tietoa, joka ohjaa parannuksia seuraavassa iteraatiossa ja johtaa lopulta parempiin lopputuotteisiin.
Kokonaisvaltainen ajattelu
Harkitse prototyypin valmistusta osana integroitua tuotekehitysstrategiaa, joka sisältää suunnittelun, validoinnin, testauksen ja tuotantoon valmistelun. Jokainen vaihe informoi ja optimoi muita.
Strateginen sijoitus
Älä pidä prototyyppien valmistusta kuluna, vaan strategisena investointina tuotteen menestykseen. Perusteellisen prototyyppien valmistuksen suhteellisen kohtuullisilla kustannuksilla voidaan estää huomattavasti kalliimpia ongelmia tuotannossa tai, mikä pahempaa, markkinoilla.
Yrityksille, jotka ovat valmiita nopeuttamaan laitteistokehitystään, ohutlevyprototyyppien valmistus tarjoaa toimivaksi todistetun polun konseptista todellisuuteen. Yhdistämällä nopeuden, tarkkuuden ja joustavuuden se mahdollistaa innovaatiot ja samalla hallitsee riskejä – yhdistelmä, joka on olennainen nykypäivän nopeasti muuttuvilla ja kilpailluilla markkinoilla.
Matka ideasta tuotteeksi ei ole koskaan ollut jännittävämpi tai helpommin saavutettavampi. Oikean prototyyppien valmistuskumppanin ja lähestymistavan avulla kaikenkokoiset yritykset voivat herättää innovaationsa eloon, testata niitä todellisissa olosuhteissa, jalostaa niitä konkreettisen palautteen perusteella ja edetä luottavaisin mielin kohti onnistunutta tuotantoa ja markkinoille tuontia.
Oletko valmis muuttamaan tuotekonseptisi fyysiseksi todellisuudeksi?
Oikea prototyyppien valmistusratkaisu odottaa sinua – sellainen, joka tasapainottaa erityistarpeesi nopeuden, laadun, määrän ja budjetin suhteen samalla, kun se tasoittaa tietä menestyksekkäälle tuotannolle ja markkinoilla menestymiselle. Seuraava innovaatiosi ansaitsee asiantuntevaa kumppanuutta matkallaan ideasta todellisuuteen.
NOBLE on kiinalais-brittiläinen yhteisyritys, joka pystyy harjoittamaan itsenäistä tutkimus- ja kehitystoimintaa, tuotantoa ja myyntiä.
Meillä on kaksi pääliiketoiminta-aluetta: ”Hoitotuotteet” ja ”Älykäs valmistus”.
”Care Products” -liiketoimintamme on sitoutunut tulemaan johtavaksi älykkäiden hoitotuotteiden ja -palveluiden toimittajaksi, keskittyen kauneudenhoitoon, terveydenhuoltoon ja vanhustenhoitoon. Tällä hetkellä myymme pääasiassa IPL-karvanpoistotuotteita.
Meillä on laaja kokemus ohutlevyn työstöstä. Tarjoamme täyden palvelun, mukaan lukien suunnittelun/valmistuksen/kokoonpanon/tarkastuksen ja testauksen/pakkauksen, uusien projektiesi tueksi. Ota rohkeasti yhteyttä, jos sinulla on tarpeitasi. Olemme aina valmiita palvelemaan. Jaa kanssamme piirustukset, mukaan lukien 3D- ja 2D-piirustukset.







