
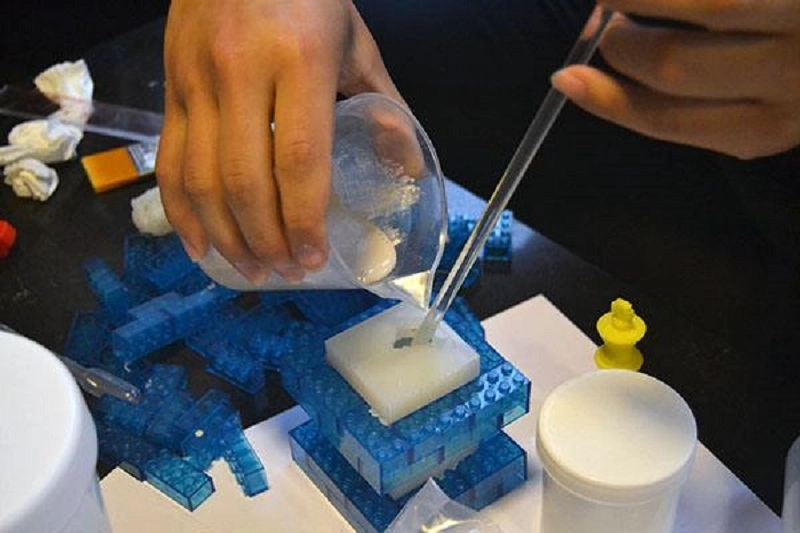
Silikonivapaa tyhjiövalu on yleinen moderni prosessi, joka soveltuu nopeaan prototyyppien valmistukseen ja pientuotantoon. Osat puretaan muotista nopeasti, ja niiden pinnanlaatu on erinomainen, ja materiaalin ominaisuudet vastaavat massatuotantolaatuisen silikonin ominaisuuksia.
Viat ovat kuitenkin väistämättömiä – kuten ilmakuplat, epätäydellinen täyttö, pinnan epätäydellisyydet ja vääntyminen. Tämä prosessi on suhteellisen herkkä; pienetkin muutokset materiaaleissa, muoteissa tai tyhjiötasoissa voivat aiheuttaa vakavia ongelmia.
Yleisiä vikoja Silikoni tyhjiövalu
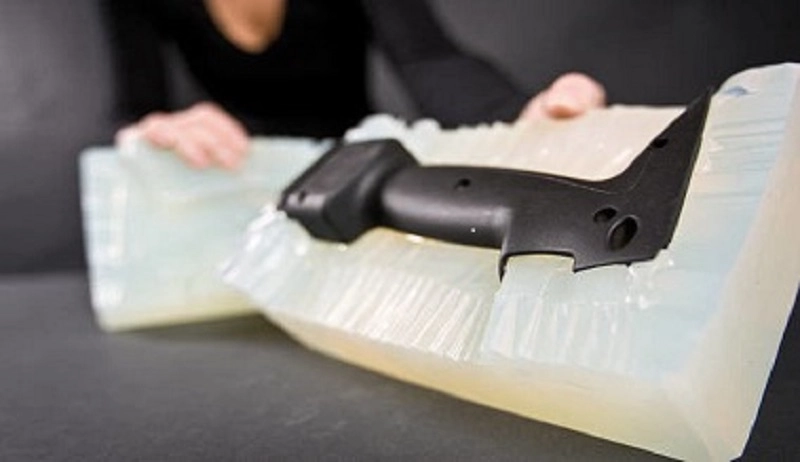
Oletko koskaan havainnut silikonivalussa vikoja? Esimerkkejä näistä vioista ovat kuplat, pinnan karheus ja purske. Jokainen näistä vioista voi vaikuttaa ulkonäköön, mittoihin, mekaanisiin ominaisuuksiin tai tuotantotehokkuuteen. Näiden vikojen ymmärtäminen on ensimmäinen askel niiden poistamiseksi.
Ilmakuplat (tyhjiöt)
Ilmajäämät muodostavat tyhjiä kohtia. Sisäiset huokoset heikentävät osan lujuutta, kun taas pinnan pienet reiät heikentävät pinnanlaatua. Tähän on useita syitä – riittämätön kaasunpoisto, riittämätön alipaineen pitoaika ja muotin tuuletuskanavan virheellinen suunnittelu.
Ennaltaehkäiseviin toimenpiteisiin kuuluu asianmukainen kaasunpoisto. Hartsin on annettava levätä riittävän kauan tyhjiössä. Muotissa on oltava tuuletuskanavat, jotta ilma pääsee poistumaan hartsin täytön aikana. Tyhjiötason on täytettävä materiaalin vaatimukset.
Lyhyet laukaukset
Kun avaat muotin, huomaat, että sitä ei ole täytetty, osa on epätäydellinen ja yksityiskohtien toisto on huono. Syy on yksinkertainen. Se voi johtua liiallisesta hartsin viskositeetista tai riittämättömästä materiaalin ruiskutuksesta. Vaihtoehtoisesti seos on voinut alkaa kovettua ennen kuin ontelo oli täysin täytetty.
Epätäydellisen täytön ratkaiseminen vaatii prosessin säätöjä. Lisää materiaalin määrää. Vähennä hartsin viskositeettia esilämmityksellä. Lyhennä sekoittamisen ja injektoinnin välistä aikaa.
salama
Ohut hartsikerros pursuaa ulos jakolinjaa pitkin. Osan reunat ovat epätasaiset ja niissä on liikaa pursketta. Muotin kuluminen voi aiheuttaa vuotoja. Väärä kohdistus voi johtaa hartsin ylivuotoon. Liiallinen ruiskutuspaine voi pakottaa hartsin ylivuotoon.
Värähtely on oire – muotti tarvitsee huoltoa. Kohdistus on tarkistettava. Ruiskutuspaineen on oltava materiaalin ja geometrian mukainen.
warpage
Osat vääntyvät muotista purkamisen jälkeen. Suuret ja ohuet osat ovat alttiimpia. Litteät osat käpristyvät. Pitkät osat taipuvat. Syynä on erilainen kovettuminen tai jäähdytysjännitys. Yksi osa kovettuu nopeammin kuin toinen. Sisäinen jännitys vetää osan pois muodosta.
Ennaltaehkäisy keskittyy tasaiseen kovettumiseen. Säädä uunin lämpötilaa. Varmista tasainen lämmönjako. Muokkaa osan geometriaa vähentääksesi paksujen ja ohuiden osien välisiä siirtymiä.
Pintaviat
Naarmuja. Kuoppia. Karkeita kohtia. Pinta ei ole sileä. Peruskuviossa voi olla epätäydellisyyksiä. Muotin pinta voi olla vaurioitunut. Itse hartsi voi muodostaa karhean pinnan.
Ratkaisu on laadunvalvonta jokaisessa vaiheessa. Tarkasta perusmalli. Suojaa muotin pinta. Hallitse hartsin olosuhteita.
Mittojen epätarkkuus
Osat ovat toleranssien ulkopuolella. Reiät eivät ole linjassa. Rajapinnat eivät sovi yhteen. Kolme tekijää aiheuttaa ongelman. Silikonimuotin kutistuminen. Hartsin kutistuminen. Lämpötilan muutokset kovettumisen aikana.
Kompensointi vaatii empiiristä tietoa. Mittaa muotin ja hartsin kutistuminen. Säädä pääkuvion mittoja vastaavasti. Säädä kovettumislämpötilaa.
Epätäydellinen hoito
Osat pysyvät pehmeinä. Ne ovat tahmeita. Niiltä puuttuu mekaaninen lujuus. Syy on yksinkertainen: hartsi ei täysin silloittunut. Väärä sekoitussuhde. Riittämätön sekoitus. Huonot kovettumisolosuhteet. Muotinirrotusaineiden aiheuttama kontaminaatio.
Ratkaisu on prosessikuri. Tarkista hartsisuhde. Pidennä sekoitusaikaa. Ylläpidä uunin lämpötilaa. Puhdista muotti syklien välillä.
Värin vaihtelu
Saman erän osat näyttävät erilaisilta. Yksi on vaalea. Toinen on tumma. Pigmenttien sekoittuminen on epätasaista. Hartsierät vaihtelevat. Kovetusolosuhteet muuttavat väriä.
Standardointi toimii. Käytä esipunnittuja pigmenttipakkauksia. Kalibroi sekoituslaitteet. Hallitse kovettumissykliä.
Nämä kahdeksan vikaa kattavat useimmat silikonivalussa esiintyvät ongelmat. Jokaisella on syynsä. Jokaisella on ratkaisunsa. Seuraavassa osiossa näytetään, miten nämä korjaukset toteutetaan.
Tyhjiövaluun vikojen syyt
Viat ovat vain oireita; todelliset syyt piilevät syvemmällä tasolla. Jos vain pintapuolisiin ongelmiin puututaan, ongelma nousee uudelleen pintaan; vain tunnistamalla perimmäinen syy voidaan ratkaista kokonaan. Seuraavat viisi luokkaa kattavat suurimman osan silikonivaluun liittyvien vikojen syistä.
Materiaalikysymykset
Hartsi on koko prosessin avain. Huonolaatuinen hartsi johtaa heikkolaatuisiin osiin.
Vanhentunut hartsi on menettänyt reaktiivisuutensa, mikä johtaa epätäydelliseen kovettumiseen ja osien pehmenemiseen.
Väärät sekoitussuhteet voivat aiheuttaa stoikiometrisen epätasapainon. Liian suuri määrä emäsmassaa tekee osista tahmeita; liian suuri määrä kovetinta tekee niistä hauraita.
Kosteuskontaminaatio johtuu kosteasta varastointiympäristöstä. Vesi reagoi hartsin kanssa ja tuottaa kuplia, jotka heikentävät mekaanisia ominaisuuksia.
Huonot säilytysolosuhteet – korkeat lämpötilat, valolle altistuminen ja ilma – voivat heikentää materiaalin ominaisuuksia jo ennen kuin se pääsee muottiin.
Materiaalien yhteensopimattomuus voi johtaa kerrosten tai inserttien välisen delaminaation tai sidoksen pettämiseen.
Ensimmäinen askel on materiaalin tarkastaminen. Jos hartsi on huonolaatuista, mikään muu ei auta.
Muotin suunnitteluongelmat
Muotti määrittää osan muodon. Väärä suunnittelu johtaa väistämättä huonoon osan laatuun.
Portin sijainti määrää sulan materiaalin virtauksen. Väärä portin sijainti voi aiheuttaa turbulenssia. Turbulenssi vangitsee ilmaa, mikä johtaa ilmataskujen muodostumiseen.
Riittämätön tuuletus estää ilman karkaamisen. Paineilma, joka ei pääse poistumaan, aiheuttaa reikiä osaan.
Väärin suunniteltu jakolinja voi aiheuttaa osan halkeilua tai repeytymistä muotista irrotettaessa.
Huono muotin suunnittelu voi estää hartsin tasaisen virtauksen, mikä johtaa riittämättömään täyttöön ja siten osien vääntymiseen.
Muotti on tuotantotyökalu, ja sen suunnittelun on täytettävä prosessivaatimukset.
Prosessiparametrivirheet
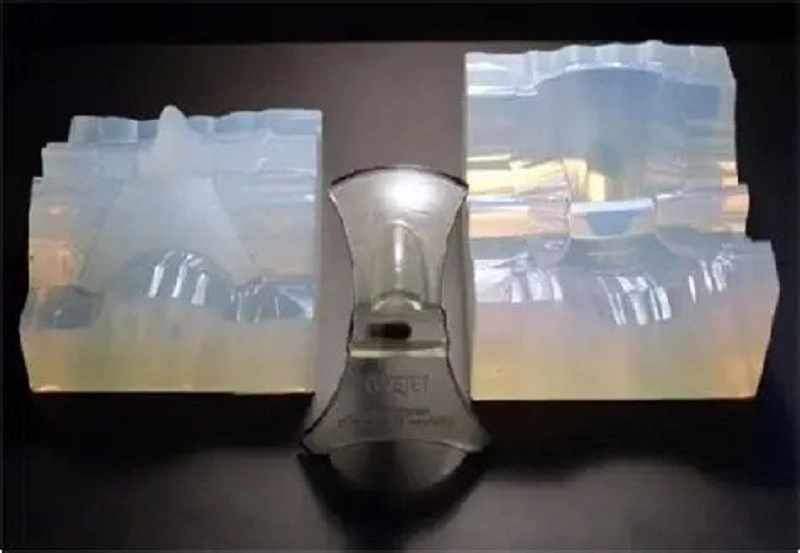
Kone toimii tarkasti ohjeiden mukaisesti; väärät asetukset johtavat virheellisiin tuloksiin.
Onko tyhjiö liian alhainen? Hartsiin jäänyt ilma muodostaa kuplia.
Onko kaatonopeus liian nopea? Turbulenssi vangitsee ilmaa. Kaatonopeus on liian hidas. Hartsi kovettuu ennen muotin täyttymistä.
Jos kovetuslämpötila on liian alhainen, reaktio ei ole täydellinen; jos se on liian korkea, se aiheuttaa osan palamisen.
Jos kovetusaika on liian lyhyt, osa ei kovetu riittävästi; jos se on liian pitkä, muotti hajoaa.
Jos osa irrotetaan muotista liian aikaisin, se repeää; jos liian myöhään, se tarttuu muottiin.
Jokaisella parametrilla on optimaalinen alue. Niin kauan kuin se pysyy tällä alueella, osan laatu on tyydyttävä; kun se ylittää tämän alueen, esiintyy vikoja.
Operaattorin virheet
Silikonivapaa tyhjiövaluprosessi voidaan automatisoida, mutta käyttäjä on silti erittäin tärkeä.
Jos manuaaliset toiminnot eivät ole johdonmukaisia, kone käynnistyy joka kerta eri olosuhteista. Tämän seurauksena lopulliset osat eivät ole johdonmukaisia.
Jos hartsia ei mitata tarkasti, sekoitussuhde on väärä eikä kovettumistulos ole odotetun mukainen.
Jos hartsia ei sekoiteta kunnolla, säiliön pohjalle jää sekoittamatonta hartsia. Tämä sekoittamaton hartsi valuu muottiin, eikä osa kovetu kunnolla.
Yleisiä käsittelyvirheitä ovat ihon rasvan aiheuttama kontaminaatio, liian suuren muotinirrotusaineen käyttö ja työkalujen vahingossa pudottaminen.
Paras tapa välttää näitä ongelmia on asianmukainen koulutus, vakiotoimintatavat ja huolellinen valvonta.
Home Wear
Silikonimuotit ovat kulutusta kestäviä. Jokainen valukerta aiheuttaa jonkin verran kulumista.
Ensimmäinen merkki on välähdys. Jakolinja alkaa kulua ja hartsia alkaa vuotaa muotista. Sitten ilmenee mittamuutoksia. Muotti pehmenee ja alkaa venyä. Kriittiset mitat alkavat muuttua.
Muotin pinnan kuluessa osan pinta karhenee ja hienot yksityiskohdat häviävät vähitellen. Myös osan tasaisuus heikkenee. Muutamat ensimmäiset osat ovat yleensä hyviä, mutta viimeiset saattavat muuttua romuksi.
Näiden ongelmien välttämiseksi seuraa muotin käyttöikää ja vaihda muotti oikeaan aikaan. Älä käytä sitä sen käyttöiän jälkeen.
Nämä viisi kategoriaa kattavat silikonivalujen tyhjiössä esiintyvien vikojen pääasialliset perimmäiset syyt. Löytämällä ja ratkaisemalla nämä ongelmat systemaattisella tavalla voidaan vähentää vikamääriä, parantaa saantoa ja tehdä tuotantosta sujuvampaa.
Kuinka estää vikoja silikonivakuumvalussa
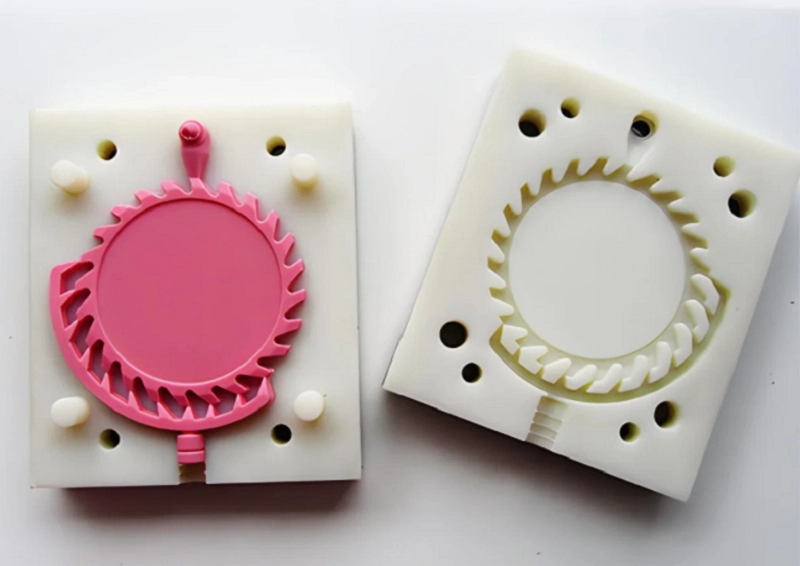
Ennaltaehkäisy on paljon halvempaa kuin uudelleentyöstö. Vikojen perimmäisten syiden systemaattinen ratkaiseminen voi parantaa saantoa. Seuraavat yhdeksän osa-aluetta käsittelevät käytännön menetelmiä, jotka on osoitettu tehokkaiksi silikonivalussa tyhjiössä.
Paranna pääkuvion laatua
Pääkuvio määrittelee kaiken. Sen pinnanlaadusta tulee lopullisen osan pinnanlaatu, ja sen mittatarkkuus määrää lopulliset toleranssit. Huono pääkuvio johtaa aina huonoihin osiin.
Viimeistele pääkuvio huolellisesti. Hio ja kiillota pinta poistaaksesi kaikki naarmut.
Puhdista malli huolellisesti. Pöly ja sormenjäljet voivat tarttua silikonimuottiin, ja muotti siirtää nämä viat kaikkiin valettuihin osiin.
Tarkista mittatarkkuus. Mittaa kriittiset ominaisuudet ja varmista, että päämalli vastaa suunnitteluvaatimuksia. Tämä on tuotantoprosessin ensimmäinen laatutarkastuspiste. Älä jätä sitä huomiotta.
Optimoida Mold Design
Muotti on koko prosessin perusta. Hyvin suunniteltu muotti tekee tuotannosta sujuvampaa, kun taas huono suunnittelu johtaa toistuviin virheisiin.
Aseta portit oikeisiin paikkoihin, jotta hartsi virtaa tasaisesti eikä synny turbulenssia, joka voi aiheuttaa kuplia.
Lisää riittävästi tuuletusaukkoja. Ilman on poistuttava tasaisesti hartsin täyttäessä muotin. Huono tuuletus tai tukkeutuneet aukot voivat aiheuttaa ilmaloukkuja, jotka aiheuttavat tyhjiä kohtia ja ilmakuplia.
Suunnittele jakolinja huolellisesti. Huono jakolinjan sijainti voi aiheuttaa värähtelyä ja vaikeuttaa muotista irrottamista.
Hyvä muotin suunnittelu seuraa hartsin luonnollista virtausta sen sijaan, että pakottaisi sen virtausta vastaan.
Valmistele hartsi oikein
Hartsin valmistelu on avainvaihe tasaisten tuotantotulosten varmistamiseksi.
Käytä vaakaa tarkkaan mittaukseen. Noudata tarkasti oikeaa sekoitussuhdetta.
Sekoita huolellisesti. Kaavi astian reunat ja pohja varmistaaksesi, että kaikki materiaalit sekoittuvat tasaisesti. Huono sekoitus voi aiheuttaa sen, että jotkut alueet jäävät kovettumatta.
Suorita tyhjiökaasunpoisto. Pidä hartsia tyhjiössä riittävän kauan, jotta liuennut ilma poistuu. Pintakuplien poistaminen ei riitä. Myös hartsin sisällä olevat ilmakuplat on poistettava.
Käsittele materiaaleja varovasti. Öljyn, kosteuden tai vanhan hartsin aiheuttama kontaminaatio voi vahingoittaa koko erää.
Ohjaustyhjiöolosuhteet
Tyhjiötä käytetään paitsi kaasunpoistoon myös hartsin täyttämiseen muotissa.
Aseta oikea tyhjiötaso. Jos tyhjiö on liian alhainen, ilmaa jää loukkuun. Jos se on liian korkea, hartsi voi kiehua ja aiheuttaa uusia vikoja.
Hallitse tyhjiöaikaa. Hartsin tulee pysyä tyhjiössä sekä kaasunpoiston että valamisen aikana. Muotti on tyhjennettävä kokonaan ennen hartsin lisäämistä.
Säilytä asianmukaiset kovettumisolosuhteet
Kovettuminen muuttaa nestemäisen hartsin kiinteiksi osiksi. Jos olosuhteita ei hallita kunnolla, osat eivät välttämättä kovetu kokonaan tai ne voivat muuttaa muotoaan.
Säädä uunin lämpötilaa. Jo muutaman asteen lämpötilaero voi muuttaa kovettumisnopeutta. Epätasainen lämpötila uunin sisällä voi aiheuttaa osan epätasaisen suorituskyvyn.
Aseta oikea kovettumisaika. Alikovettuneet osat ovat pehmeitä ja heikkoja, kun taas ylikovettuneet osat voivat haurastua.
Tarkkaile ympäristöolosuhteita. Kosteus ja ilmanvirtaus voivat vaikuttaa kovettumistulokseen.
Käsittele silikonimuotteja varovasti
Silikonimuotit ovat suhteellisen hauraita. Väärinkäyttö nopeuttaa muotin kulumista.
Pura muotista varovasti. Älä väkisin purista osaa ulos. Käytä ilmanpainetta tai kuori osa varovasti muotista.
Vältä hankaavien työkalujen käyttöä muotin puhdistamisessa. Karkeat puhdistusmenetelmät voivat vahingoittaa muotin ontelon pintaa.
Säilytä muotteja vaakatasossa ja puhtaina. Suojaa niitä valolta, korkeilta lämpötiloilta ja paineelta.
Tarkasta muotit säännöllisesti. Tarkista repeämät, kuluneet jakolinjat ja pinnan vanheneminen. Vaihda muotti ennen kuin se alkaa tuottaa viallisia osia.
Valmistettavien osien suunnittelu
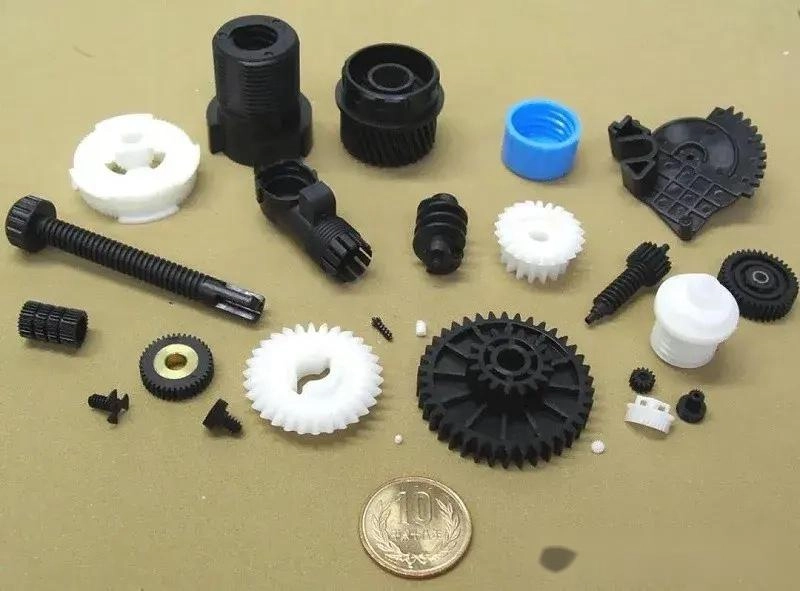
Pidä seinämän paksuus tasaisena. Paksut osat voivat kutistua epätasaisesti, kun taas ohuet osat eivät välttämättä täyty kunnolla.
Vähennä alileikkausta. Syvät alileikkaus lisäävät muotin rasitusta muotista purkamisen aikana ja voivat aiheuttaa vaurioita.
Lisää pyöristetyt kulmat. Terävät kulmat luovat rasituspisteitä ja voivat loukata ilmaa.
Paranna virtausreittejä. Hartsin on ulotuttava ontelon jokaiseen yksityiskohtaan. Suunnittelun ei tulisi estää hartsin virtausta.
Standardoi toimintatavat
Dokumentoi jokainen vaihe, mukaan lukien hartsin valmistus, kaasunpoisto, kaataminen, kovettaminen, muotista irrottaminen ja tarkastus.
Junaoperaattorit. Kaikkien on noudatettava samoja toimintatapoja. Toimintatapojen erot voivat aiheuttaa vaihteluita osien laadussa.
Käytä prosessinohjausta. Aseta prosessiparametrit, seuraa niitä jatkuvasti ja tee säätöjä, jos ne poikkeavat toisistaan.
Suorita rutiininomaiset laatutarkastukset
Tarkastus auttaa löytämään ongelmat varhaisessa vaiheessa. Mitä aikaisemmin ongelma havaitaan, sitä helpompi se on korjata.
| Silmämääräinen tarkastus | Pinnan epätasaisuudet, kuten halkeamat, kolot, kulumat ja värierot, näkyvät yleensä suoraan. |
| Mittausmittaus | Kriittisten mittojen on pysyttävä toleranssirajoissa. |
| Painon vertailu | Sisäisiä onteloita sisältävät osat painavat vähemmän kuin kiinteät osat. |
| Kokoonpanon testaus | Osien on sovittava yhteen oikein. Jos ne eivät sovi, se voi viitata prosessin muutokseen. |
| Toiminnallinen testaus | Osien on täytettävä todelliset käyttövaatimukset ja ne on testattava odotetuissa olosuhteissa. |
Nämä yhdeksän ehkäisymenetelmää kattavat koko silikonivaluprosessin tyhjiössä. Käytä niitä systemaattisesti vähentääksesi vikamääriä, parantaaksesi saantoa ja tehdäksesi tuotannosta vakaampaa ja ennustettavampaa.
Tee yhteistyötä NOBLEN kanssa silikonivakuumivaluratkaisujen alalla
NOBLE on erikoistunut metallin ja muovin työstöön. Työmme ei ole pelkästään osien valmistusta. Kyse on kokonaisvaltaisten ratkaisujen tarjoamisesta. Asiakkaat, jotka tarvitsevat luotettavia ja korkealaatuisia komponentteja ja kokoonpanoja, valitsevat meidät yhteistyökumppaneiksemme.
Tuemme projekteja alkuvaiheista lähtien, mukaan lukien suunnittelutuki, prototyyppien valmistus, viimeistely ja kokoonpano. Kaikki prosessit voidaan suorittaa saman katon alla.
Suunnitteluosaamisemme, edistyneet prosessointikykymme ja tiukka laadunhallintamme yhdessä pitävät koko prosessin yhteydessä. NOBLE auttaa asiakkaita muuttamaan ideat tehokkaasti tuotantovalmiiksi tuotteiksi.
Kattavat valmistusmahdollisuudet suunnittelusta kokoonpanoon
Yksi toimittaja voi hoitaa koko tuotantoketjun, jolloin useiden valmistuskumppaneiden koordinointia ei tarvita.
Suunnittelutuki ja tekninen apu auttavat optimoimaan tuotesuunnittelua, parantamaan valmistettavuutta ja tarjoamaan materiaalivalintaohjausta, mikä lisää tuotannon tehokkuutta.
Prototyyppien kehitys tukee nopeaa validointia. Ennen täysimittaiseen tuotantoon siirtymistä voidaan testata ja parantaa suunnittelua pienimuotoisilla tuotantoratkaisuilla.
Metallintyöstöön kuuluu CNC-koneistus , ohutlevyjen valmistus ja pintakäsittely. Nämä ominaisuudet tukevat monimutkaisia rakenteita ja tiukkoja toleransseja.
Muovinjalostus kattaa useita valmistustekniikoita, mukaan lukien silikonivapaan tyhjiövalun ja ruiskupuristuksen . Oikea muovinvalmistusmenetelmä valitaan tuotteen käyttötarkoituksen perusteella.
Pinnan viimeistely ja toissijainen käsittely parantavat entisestään tuotteen ulkonäköä ja suorituskykyä, mukaan lukien pinnoitteet, tekstuurit ja lisäkäsittelytoimenpiteet.
Kokoonpano ja lopputuotteen integrointi takaavat täydellisen toimituksen. Ei vain yksittäisiä osia, vaan valmiita käyttövalmiita kokoonpanoja.
Laadunhallinta sertifioitu kansainvälisten standardien mukaisesti
ISO 9001:2015 -standardi osoittaa johdonmukaisen laatujärjestelmän, joka sisältää prosessien hallinnan, jatkuvan parantamisen ja asiakastyytyväisyyden hallinnan.
ISO 13485:2016 tukee lääkinnällisten laitteiden valmistusta kontrolloiduilla prosesseilla, dokumentoinnilla, jäljitettävyydellä ja tiukoilla laatuvaatimuksilla.
Nämä sertifikaatit määrittelevät NOBLEN päivittäiset toimintastandardit. Vaativien toimialojen asiakkaat luottavat näihin järjestelmiin luotettavan laadunvarmistuksen saamiseksi.
FAQ
Kuinka monta osaa silikonimuotti yleensä pystyy valmistamaan?
Silikonimuotti tuottaa tyypillisesti 20–30 osaa. Yksinkertaisista osista voi tulla jopa 40. Monimutkaiset rakenteet tai osat, jotka aiheuttavat enemmän kulumista muotista purkamisen aikana, lyhentävät muotin käyttöikää nopeammin.
Muotin käyttöikä riippuu myös hartsin lämpötilasta, kovettumisolosuhteista ja käsittelymenetelmistä. Seuraa muotin suorituskykyä ja vaihda muotti ennen kuin vioista tulee yleisiä.
Mikä aiheuttaa kuplia tyhjiövalussa?
Kuplat syntyvät yleensä riittämättömästä kaasunpoistosta. Hartsin on pysyttävä tyhjiössä riittävän kauan, jotta liuennut ilma vapautuu.
Muotin sisään jäänyt ilma on toinen yleinen syy. Huono tuuletus estää ilman poistumisen. Myös väärät kaatomenetelmät voivat päästää ilmaa muottiin hartsin siirron aikana.
Voidaanko vääntyneitä tyhjiövalettuja osia korjata?
Jotkin epämuodostuneet osat voidaan korjata. Lievät vääntymät voidaan korjata kontrolloidulla lämmityksellä ja asianmukaisilla kiinnikkeillä.
Monimutkaisia käyriä tai vakavia muodonmuutoksia omaavia osia ei kuitenkaan yleensä voida korjata. Ennaltaehkäisy on parempi kuin korjaaminen. Hallitse kovettumislämpötilaa ja vältä äkillisiä siirtymiä paksujen ja ohuiden osien välillä.
Kuinka tarkkaa silikonivakuumivalu on?
Tyypilliset mittatoleranssit ovat ±0.10 mm ja ±0.30 mm välillä. Pääkuvion laatu määrää saavutettavan suurimman tarkkuuden. Hartsin kutistuminen aiheuttaa mittamuutoksia ja muotin kuluminen lisää toleransseja ajan myötä.
Miksi silikonimuotit kuluvat?
Silikonimuotit kuluvat vähitellen useiden tekijöiden vuoksi.
Toistuvat valusyklit aiheuttavat mekaanista väsymistä. Muotin purkamisen aikainen jännitys voi vahingoittaa muotin ontelon pintaa. Hartsin kemikaalit voivat vähitellen vaikuttaa silikonin suorituskykyyn, ja korkeat lämpötilat voivat kiihdyttää muotin ikääntymistä.







