

esittely
Nykyaikainen teollisuus vie materiaalit äärirajoille. Osien on kestettävä äärimmäisiä lämpötiloja, säilytettävä monimutkaiset muodot ja toimittava luotettavasti tuhansien syklien ajan. Materiaalien itsensä on saavutettava täysi mekaaninen potentiaalinsa ilman virheitä.
Perinteiset valumenetelmät eivät usein täytä näitä vaatimuksia. Valukappaleisiin muodostuu huokoisuutta, hapettuminen aiheuttaa pinnan haurastumista ja sulkeumat saastuttavat sisärakennetta. Osat saattavat näyttää ehjiltä, mutta ne pettävät käytön aikana.
Tyhjiömenetelmällä tapahtuva vahanpoisto ratkaisee nämä ongelmat suoraan. Ilmakehäympäristön poissulkeminen varmistaa, että sula metalli pysyy puhtaana; jähmettymisen aikana ei muodostu huokoisuutta. Tuloksena olevat osat täyttävät ilmailu-, lääketieteen ja energiantuotantoalan sovellusvaatimukset. Tyhjiömenetelmällä tapahtuva vahanpoisto valitaan, kun suorituskykyvaatimukset ovat liian korkeat millekään muulle menetelmälle.
Miksi käyttää tyhjiömenetysvahavalua perinteisen valun sijaan?
Vahanpoistomenetelmällä tapahtuva tyhjiövalu vähentää metallin hapettumista sulamisen aikana

Korkean lämpötilan seokset ovat reaktiivisia. Nikkelipohjaisilla superseoksilla, titaanilla ja kobolttipohjaisilla seoksilla on yksi yhteinen ominaisuus: ne reagoivat hapen kanssa korkeissa lämpötiloissa. Tämä reaktio ei tapahdu vain pinnalla; happi liukenee myös sulaan muodostaen oksideja, jotka aiheuttavat raerajan haurastumista ja luovat sulkeumia, jotka toimivat halkeamien syntymispaikkoina.
Perinteiset valuprosessit voivat johtaa tähän tilanteeseen. Kun sula metalli altistuu ilmalle, se imee happea ja typpeä, mikä johtaa laadun heikkenemiseen.
Tyhjiössä tapahtuvassa vahavalussa ilmakehän olosuhteet ovat poissa. Ilman happea tai kosteutta reaktiota ei tapahdu. Sula metalli pysyy puhtaana ja seos säilyttää aiotun koostumuksensa. Puhtaus paranee ja mekaaniset ominaisuudet – kuten vetolujuus, venyvyys ja väsymiskestävyys – täyttävät kaikki suunnittelutavoitteet.
Tästä syystä tyhjiövalumenetelmä vahanpoistomenetelmällä on pakollinen vaatimus tietyille kriittisille osille. Hapettumisen estäminen ei ole mikään pieni parannus, vaan pikemminkin avaintekijä, joka määrää, toimiiko osa oikein vai vikaantuuko se.
Vahanpoistomenetelmällä tapahtuva tyhjiövalu minimoi huokoisuuden ja sisäiset viat
Huokoisuuden muodostuminen alkaa kaasusta. Vety liukenee sulaan metalliin ja poistuu jähmettymisen aikana muodostaen kuplia, jotka jättävät tyhjiä kohtia ja johtavat valukappaleen huokoisuuteen. Tämä vähentää tiheyttä ja siten alentaa väsymislujuutta.
Tyhjiössä tapahtuva vahavalu poistaa kaasun lähteen. Sula metalli käy läpi kaasunpoistokäsittelyn ennen valamista, mikä varmistaa, ettei se sisällä vetyä eikä typpeä. Jähmettymisen jälkeen valu on tiivistä, mikä parantaa väsymislujuutta, parantaa ilmatiiviyttä ja säilyttää sisäisen rakenteensa ehjänä.
Vahanpoistomenetelmällä tapahtuva tyhjiövalu mahdollistaa edistyneen metalliseosten valmistuksen
Tiettyjä materiaaleja ei voida valaa ilmassa; niiden ominaisuudet edellyttävät tyhjiöprosessien käyttöä.
Sovellettavia materiaaleja ovat:
- Nikkelipohjaiset superseokset (Inconel, Waspaloy)
- Kobolttipohjaiset superseokset (Stellite, Haynes)
- Titaaniseokset (Ti-6Al-4V)
Nämä seokset tarjoavat korkean lämpötilan kestävyyttä, korroosionkestävyyttä ja pitkän käyttöiän. Ne voivat kuitenkin osoittaa nämä ominaisuudet vain, jos valu on vapaa epäpuhtauksista. Tyhjiövahavalu tarjoaa näiden materiaalien vaatiman puhtauden. Ilman tyhjiövahavalua näiden seosten suorituskyky heikkenisi; sen avulla ne voivat saavuttaa tarkoitetun suorituskykynsä.
Tyhjiövalumenetelmä mahdollistaa monien sellaisten osien valmistuksen, joiden valmistaminen muuten olisi mahdotonta. Turbiinin lavat, lääketieteelliset implantit ja lentokoneiden rakenneosat – kaikki nämä ovat riippuvaisia tyhjiövalumenetelmästä voidakseen hyödyntää täyden potentiaalinsa.
Milloin sinun pitäisi valita tyhjiömenetysvahavalu?
Kaikkia osia ei tarvitse käsitellä tyhjiössä. Mutta joissakin tapauksissa vaihtoehtoa ei ole. Tässä vaiheessa tyhjiövalu vahamenetelmällä on oikea valinta.
Valitse korkean lämpötilan osille tyhjiömenetysvalu
Ilmailumoottorit, kaasuturbiinit ja sähköntuotantolaitteet toimivat erittäin korkeissa lämpötiloissa. Niiden sisäosien lämpötilat ovat riittävän korkeita sulattamaan standardimetalliseoksia.
Turbiinin lavat, ohjaussiivet ja palotilan osat altistuvat tällaisille olosuhteille. Niiden on oltava kestäviä korkeissa lämpötiloissa ja hapettumisenkestäviä. Perinteiset valuprosessit eivät pysty tarjoamaan vaadittua eheyttä, kun taas tyhjiövalu voi.
Valitse nikkelipohjaisille superseososille tyhjiömenetysvalu
Ilmailumoottorit, kaasuturbiinit ja sähköntuotantolaitteet toimivat erittäin korkeissa lämpötiloissa. Niiden sisäosien lämpötilat ovat riittävän korkeita sulattamaan standardimetalliseoksia.
Turbiinin lavat, ohjaussiivet ja palotilan osat altistuvat tällaisille olosuhteille. Niiden on oltava kestäviä korkeissa lämpötiloissa ja hapettumisenkestäviä. Perinteiset valuprosessit eivät pysty tarjoamaan vaadittua eheyttä, kun taas tyhjiövalu voi.
Valitse tyhjiömenetysvahavalu monimutkaisille ja ohutseinäisille osille
Joissakin osissa on sisäisiä kanavia: jäähdytyskanavia ja virtauskanavia. Näitä ei voida valmistaa koneistamalla, vaan ne on muovattava valamalla.
Ohuet seinämät ovat valamisen haaste. Metallin on virrattava pitkälle ja täyttyttävä nopeasti ennen jähmettymistä. Tyhjiötekniikka edistää tätä virtausta ja estää ilmakuplien jäämisen loukkuun ja täyttöä haittaavan vaikutuksen.
Lähes verkon muotoinen valmistus vähentää koneistusta. Monimutkaiset sisäkanavat tulevat ulos puhtaina. Suuttimet ja tarkkuusjuoksupyörät ovat tyypillisiä esimerkkejä. Tyhjiövalu tuottaa niitä tehokkaasti.
Valitse tyhjiömenetysvahavalu, kun osan luotettavuus on kriittistä
Ilmailu- ja avaruustekniikan osien, lääketieteellisten implanttien sekä ydin- ja energiatekniikan osien ei koskaan pidä pettää. Vikaantumisen hinta on liian korkea.
Tyhjiömenetelmällä tapahtuva vahanpoisto pienentää vikariskiä. Huokoisuus minimoituu. Sulkeumia vältetään. Tasaisuus paranee osasta toiseen. Käyttövarmuus paranee. Tyhjiömenetelmällä tapahtuva vahanpoisto valitaan, koska sovellus vaatii sitä.
Valitse titaaniosien tyhjiömenetysvahavalu
Titaani on kemiallisesti aktiivinen. Se reagoi helposti hapen kanssa. Korkeissa lämpötiloissa reaktio on nopea. Pinnalle muodostuu hauras kerros. Tämä kerros voi halkeilla, mikä johtaa osan rikkoutumiseen.
Vahanpoistoon perustuva tyhjiövaluprosessi estää tämän. Ilman happea reaktio ei voi tapahtua, mikä säilyttää materiaalin puhtauden. Tätä prosessia käytetään yleisesti lentokoneiden osien ja lääketieteellisten implanttien valmistukseen.
Vahanpoistomenetelmällä tehtävän tyhjiövaluprosessin sovellukset eri teollisuudenaloilla
Vahanpoistomenetelmä tyhjiössä on erinomainen valinta alueilla, joilla muut menetelmät eivät riitä. Sen sovellukset riippuvat materiaalivaatimuksista: korkean lämpötilan kestävyydestä, korkeasta puhtaudesta ja korkeasta luotettavuudesta.
Tyhjiömenetysvahavalusovellukset ilmailu- ja avaruusalalla
Turbiinin lavat. Ohjaussiivet. Moottorin osat. Polttokammion osat. Nämä sijaitsevat suihkumoottorin kuumimmissa osissa. Ne altistetaan yli 1 000 °C:n lämpötiloille ja syklisille kuormille, ja niiden on kyettävä toimimaan jatkuvasti tuhansia tunteja.
Tyhjiömenetysvahavalusovellukset kaasuturbiineissa ja energiateollisuudessa
Turbiinin lavat. Ohjaussiivet. Moottorin osat. Palotilan osat. Nämä osat sijaitsevat suihkumoottorin kuumimmilla alueilla. Ne altistetaan yli 1 000 °C:n lämpötiloille ja syklisille kuormille, ja niiden on kyettävä toimimaan jatkuvasti tuhansia tunteja.
Tyhjiössä tapahtuva vahavalu antaa materiaalille poikkeuksellisen korkean lämpötilan kestävyyden. Seos säilyttää lujuutensa. Valukappaleet ovat huokoisia eivätkä niihin kehity halkeamia.
Tyhjiömenetysvahavalusovellukset lääketieteellisessä valmistuksessa
Lonkan ja polven tekonivelet ja hammasimplantit. Koska nämä implantit asetetaan ihmiskehoon, ne eivät saa syöpyä, niistä ei saa irrota hiukkasia ja niiden on kestettävä vuosikymmeniä.
Titaaniseokset ja koboltti-kromiseokset ovat standardimateriaaleja. Molemmat materiaalit vaativat tyhjiökäsittelyn puhtautensa säilyttämiseksi. Tyhjiömenetelmällä tapahtuva vahavaluprosessi voi tuottaa monimutkaisia muotoja, jotka sopivat ihmisen anatomiaan. Näillä implanteilla on sileät pinnat, tiheä sisärakenne ja erinomainen bioyhteensopivuus.
Tyhjiömenetysvahavalusovellukset öljy-, kaasu- ja kemianteollisuudessa
Venttiilin osat. Pumpun osat. Korroosionkestävät putkiliittimet. Nämä osat joutuvat kosketuksiin syövyttävien aineiden kanssa: rikkiä sisältävien kaasujen, happojen ja korkeapainehöyryn. Vakiovalut eivät sovellu tähän tehtävään; niihin kehittyy pistekorroosiota ja ne voivat vuotaa.
Tyhjiössä tapahtuvassa vahavalussa käytetään korroosionkestäviä seoksia – mukaan lukien nikkeli-, koboltti- ja ruostumattomasta teräksestä valmistettuja materiaaleja. Valukappaleiden suuri tiheys estää vuodot ja niiden pinnanlaatu kestää korroosiota, mikä pidentää näiden osien huoltovälejä.
Näiden teollisuudenalojen sovelluksilla on yksi yhteinen kaava. Vikaantumisen hinta on korkea. Osa on kriittinen. Tyhjiömenetelmällä tapahtuva vahanpoisto tarjoaa puhtautta ja eheyttä, johon perinteiset prosessit eivät pysty.
Tyhjiömenetysvahavalu vs. perinteinen valu Sijoitus casting
Prosessit näyttävät pinnalta samankaltaisilta. Molemmat käyttävät vahakuviota. Molemmat panostavat keramiikkaan. Molemmat sulattavat vahan ja valavat metallia. Mutta valuympäristö erottaa ne toisistaan.
|
Tekijä |
Perinteinen tarkkuusvalu |
Tyhjiömenetysvahavalu |
|
Valutunnelma |
Ilma |
tyhjiö |
|
Hapettumisen hallinta |
Kohtalainen |
Erinomainen |
|
Materiaalin puhtaus |
Standard |
Korkea |
|
Kaasuvirheet |
Suurempi mahdollisuus |
Vähentynyt |
|
Sopivat seokset |
Yleiset seokset |
Superseokset ja reaktiiviset metallit |
|
Hinta |
Laske |
Korkeammat |
Vahanpoistomenetelmän tyhjiössä valu vs. muut valmistusprosessit
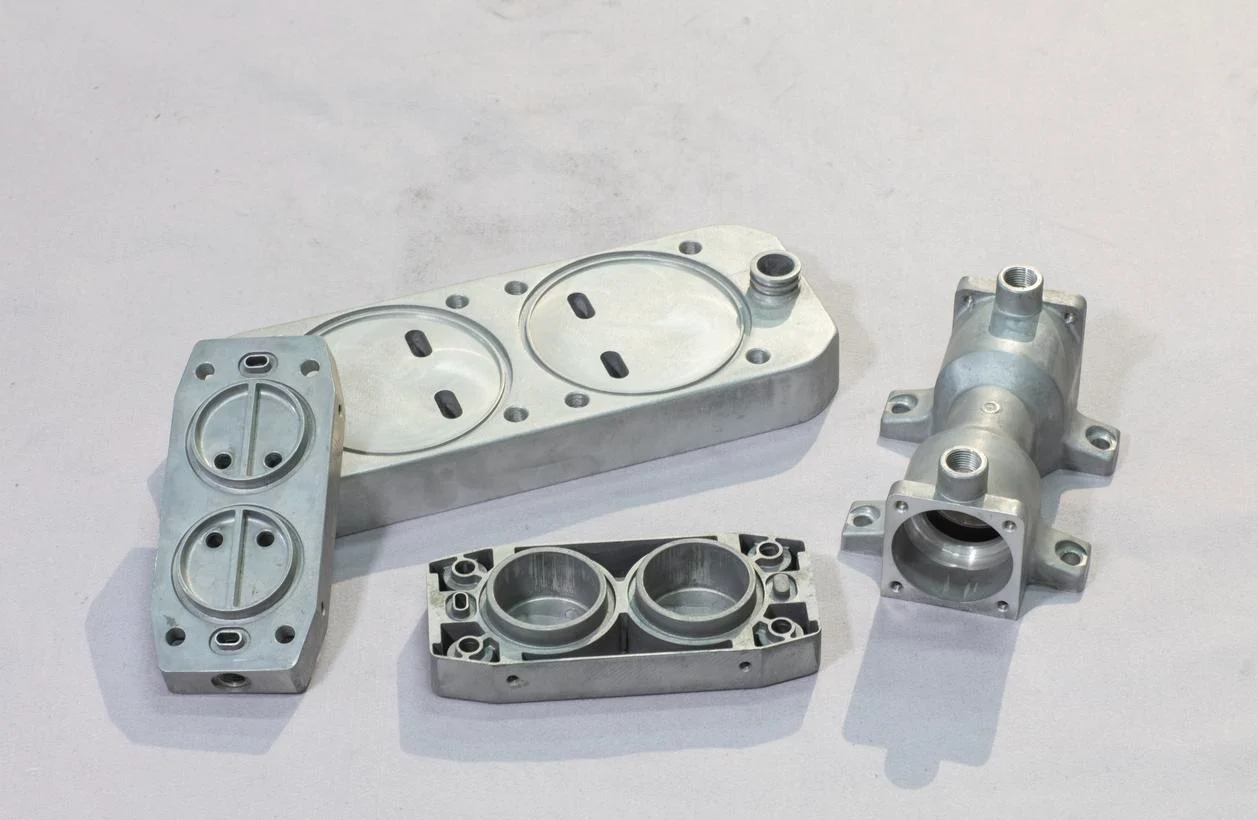
Vahanpoistomenetelmällä tehtävä tyhjiövalu kilpailee useiden muiden menetelmien kanssa. Jokainen vertailu korostaa eri menetelmien vahvuuksia ja heikkouksia. Oikea valinta riippuu osan vaatimuksista.
Tyhjiömenetysvahavalu vs. hiekkavalu
|
Tekijä |
Tyhjiömenetysvahavalu |
|
|
tarkkuus |
Matala tai kohtalainen |
Korkea |
|
Pintakäsittely |
Karkea |
Tasoita |
|
Materiaalinen kapasiteetti |
Yleiset seokset |
Superseokset, reaktiiviset metallit |
|
Tuotantokustannus |
Matala |
Korkea |
Hiekkavalu on edullista ja soveltuu suurten osien valmistukseen. Se tuottaa kuitenkin karkeita pintoja ja sen mittatarkkuus on rajallinen, joten pinnanlaatua on parannettava koneistamalla. Tyhjiövalulla voidaan toistaa hienoja yksityiskohtia, se tarjoaa tiukemmat toleranssit ja osat ovat käyttövalmiita heti pintakäsittelyn jälkeen. Se on kuitenkin kalliimpaa.
Tyhjiömenetysvahavalu vs. CNC-koneistus
|
Tekijä |
CNC-koneistus |
Tyhjiömenetysvahavalu |
|
Materiaalijätteet |
Korkea |
Matala |
|
Geometrian rajoitukset |
Merkittävä |
Vähimmäismäärä |
|
Tuotannon tehokkuus |
Matala monimutkaisille osille |
Korkea monimutkaisille osille |
CNC-työstö alkaa umpinaisesta aihiosta ja poistaa materiaalia leikkaamalla; työstöjätteen osuus materiaalista on tyypillisesti 70–90 %. Monimutkaisia sisägeometrioita on vaikea tai jopa mahdotonta saavuttaa työstämällä. Tyhjiövahavalulla voidaan tuottaa lähes lopullista muotoaan vastaavia valuja minimaalisella jätteellä. Sisäiset kanavat voidaan valaa suoraan. Monimutkaisten osien tuotantotehokkuus on korkea.
Tyhjiömenetysvahavalu vs. Die Casting
|
Tekijä |
Die Casting |
Tyhjiömenetysvahavalu |
|
Seosten yhteensopivuus |
Rajoitettu ei-rautametalleihin |
Laaja valikoima, mukaan lukien superseokset |
|
Osan koko |
Pienestä keskikokoiseen |
Pienestä keskikokoiseen |
|
Tuotanto määrä |
Korkea äänenvoimakkuus |
Pieni tai keskimääräinen äänenvoimakkuus |
Painevalu on nopea ja tehokas prosessi. Se soveltuu kuitenkin vain alumiinille, sinkille ja magnesiumille, eikä teräkselle, nikkeliseoksille tai titaanille. Toisaalta tyhjiövaluprosessia voidaan käyttää edistyneiden seosten työstämiseen. Vaikka tuotanto on pienempi ja yksikkökustannukset korkeammat, sen materiaalien yhteensopivuus on vertaansa vailla. Suurivolyymisten kuluttajaosien osalta painevalu on täysin mahdollinen; kriittisten superseoksia vaativien osien osalta tyhjiövalu on ainoa vaihtoehto.
Materiaalit, joita yleisesti käytetään tyhjiössä tapahtuvassa vahavalussa
Kaikkia metalleja ei laiteta tyhjiöuuniin. Uuniin laitetut metallit ovat yleensä siellä, koska se on välttämätöntä – niitä ei voida valaa ilmaan. Näille metalleille tyhjiövalu on välttämätöntä.
Nikkelipohjaiset superseokset tyhjiömenetysvahavaluihin
Inconel-, Waspaloy- ja René-seokset. Nämä ovat korkean lämpötilan sovellusten työjuhtia. Ne säilyttävät lujuutensa 700 °C:n ja sitä korkeammissa lämpötiloissa ja tarjoavat vastustuskyvyn hapettumista ja virumista vastaan. Nämä seokset ovat kuitenkin sulamispisteissään reaktiivisia, ja altistuminen hapelle voi heikentää niiden suorituskykyä.
Niiden ensisijainen käyttöalue on ilmailu- ja avaruusturbiinien osat. Ohjaussiivet, palotilan vuoraukset ja turbiinien lavat on kaikki valmistettu näistä seoksista. Myös energiantuotannossa käytettävät kaasuturbiinit hyödyntävät näitä seoksia. Tyhjiömenetysvahavaluprosessilla voidaan tuottaa osia, joilla on vaadittu metallurginen eheys: ne ovat oksidittomia ja huokoisia ja joiden seosominaisuudet täyttävät täysin suunnitteluvaatimukset.
Titaaniseokset tyhjiömenetysvahavalua varten
Ti-6Al-4V on vakiolaatu. Lisäksi on olemassa muita laatuja, jotka sopivat tiettyihin sovelluksiin. Titaanilla on erinomainen lujuus-painosuhde, se on bioyhteensopiva ja korroosionkestävä. Se on kuitenkin erittäin kemiallisesti reaktiivinen. Happi ja typpi muodostavat sen pinnalle hauraita kerroksia, jotka voivat halkeilla ja irrota.
Titaania käytetään ilmailu- ja avaruusrakenteissa painon vähentämiseksi, kuten laskutelineiden ja rungon osissa. Sitä käytetään myös laajalti lääketieteellisissä implanteissa sen bioyhteensopivuuden vuoksi, kuten lonkkavarsissa, luulevyissä ja hammasrautoissa. Tyhjiövalumenetelmä säilyttää materiaalin puhtauden, estää hauraiden kerrosten muodostumisen ja varmistaa, että osat säilyttävät sitkeytensä ja lujuutensa.
Kobolttipohjaiset seokset ja ruostumattomat teräkset
Kobolttiseokset, kuten Stellite ja Haynes, ovat kulutusta kestäviä. Ne säilyttävät kovuuden korkeissa lämpötiloissa. Ne kestävät kitkasyöpymistä ja hankausta. Ruostumattomat teräkset – erityisesti erkautuskarkaistut laadut – tarjoavat korroosionkestävyyttä ja kohtalaista lujuutta.
Kulutusta kestäviä osia ovat venttiilien istukat, pumppujen juoksupyörät ja laakeripesät. Korroosiota kestäviä osia ovat esimerkiksi kemiallisten prosessien liittimet ja laivatarvikkeet. Tyhjiövalumenetelmällä näitä materiaaleja käsitellään, kun sovellus vaatii korkeaa eheyttä. Tyhjiö varmistaa puhtauden. Tarkkuusvalumenetelmä takaa muodon monimutkaisuuden. Molempia tarvitaan kriittisille osille.
Vahavahauksen rajoitukset tyhjiössä
Vaikka tämä prosessi on erittäin tehokas, se ei ole yksiselitteinen ratkaisu. Tietyissä tilanteissa se ei välttämättä ole paras vaihtoehto.
- Kustannukset ovat ensisijainen huomioitava seikka. Vahanpoistomenetelmällä tehtävä tyhjiövalu vaatii kalliita laitteita, kuten tyhjiöpumppuja, suljettuja kammioita ja erikoisseoksia, mikä johtaa korkeampiin kappalekustannuksiin. Jos budjettisi on tiukka, on suositeltavaa harkita muita prosesseja.
- Osien geometria on yksinkertainen—kuten litteitä levyjä, suoria tankoja ja perussylinteriä — jotka eivät vaadi tarkkuusvalua tai tyhjiökäsittelyä. Yksinkertainen hiekkavalu tai koneistus voi suorittaa tehtävän halvemmalla.
- Tarvitaan suuria määriä ja edullisia tuotantokustannuksia. Painevalulla voidaan tuottaa tuhansia osia päivässä, hiekkavalulla satoja, kun taas tyhjiömenetysvahavalulla vain kymmeniä. Sen sykliaika on pitkä ja tuotantomäärä alhainen. Suuret tuotantomäärät heikentävät merkittävästi kustannustehokkuutta.
Näihin tilanteisiin on olemassa vaihtoehtoisia menetelmiä. Hiekkavalulla voidaan käsitellä suuria, yksinkertaisia osia alhaisin kustannuksin. Painevalu soveltuu alumiini- ja sinkkiosien suuria määriä tuotantoon. Perinteinen vahavalu (ilman tyhjiötä) soveltuu yleiskäyttöisten seosten keskisuurten määrien tuotantoon.
Tyhjiövalumenetelmää tulisi käyttää vain silloin, kun kappale todella vaatii sitä. Ei siksi, että se olisi kätevää tai halpaa. Sitä tulisi käyttää vain silloin, kun materiaali, geometria tai luotettavuusvaatimukset eivät jätä muuta vaihtoehtoa.
Tietoa NOBLESTA – valmistuskumppanistasi tyhjiövalussa ja tarkkuusosissa
NOBLE on metallin ja muovin työstöön erikoistunut valmistaja. Painotamme tarkkuutta ja olemme sitoutuneet laatuun.
Ydinvalmistuskyvyt
Metallintyöstö: Tarkkuuskoneistus, valaminen ja viimeistely.
Muovinjalostus: Ruiskuvalu , CNC-koneistus ja mittatilaustyöt.
Integroidut ratkaisut: Suunnittelutuki, prototyyppien valmistus, tuotanto, kokoonpano ja pakkaaminen – kaikki saman katon alla.
Laatusertifikaatit
ISO 9001:2015 – Vankka laatujärjestelmä yleiseen valmistukseen. Yhtenäiset prosessit. Dokumentoitu valvonta. Jäljitettävä tarkastus.
ISO 13485:2016 – Tiukemmat laatustandardit lääkinnällisten laitteiden osille. Vaatimustenmukainen prosessin validointi. Täydellinen jäljitettävyys. Vaaditaan implantoitaville ja kirurgisille osille.
FAQ
Mitä on tyhjiömenetysvahavalu?
Valuprosessi, jossa yhdistyvät vahanpoistomenetelmä ja tyhjiöympäristö. Vahakuvio valutetaan keramiikkaan. Vaha sulatetaan. Metalli sulatetaan ja kaadetaan tyhjiössä. Tuloksena on virheetön ja erittäin puhdas valukappale.
Miksi käyttää tyhjiömenetelmällä tapahtuvaa vahavalua perinteisen tarkkuusvalumenetelmän sijaan?
Perinteisessä valussa metalli kaadetaan ilmaan. Hapettuminen ja kaasun huokoisuus ovat yleisiä. Tyhjiössä tapahtuvassa vahavalussa ilmakehän puuttuminen estyy, mikä vähentää hapettumista ja kaasuvirheitä. Tuloksena on erinomainen materiaalin eheys.
Mitä metalleja voidaan käsitellä tyhjiömenetysvahavalulla?
Nikkelipohjaiset superseokset (Inconel, Waspaloy), titaaniseokset (Ti-6Al-4V), kobolttipohjaiset seokset (Stellite) ja tietyt korkealaatuiset ruostumattomat teräkset. Nämä materiaalit ovat reaktiivisia tai vaativat suurta puhtautta. Perinteinen valaminen ei pysty käsittelemään niitä luotettavasti.
Onko tyhjiömenetysvahavalu kallista?
Kyllä. Laitteet ja niiden huolto ovat kalliita. Sykliaika on pidempi kuin perinteisillä menetelmillä. Mutta arvokkaiden, kriittisten osien – turbiinin lapojen ja lääketieteellisten implanttien – kustannukset ovat perusteltuja suorituskyvyn ja luotettavuuden vuoksi.
Millä teollisuudenaloilla käytetään tyhjiömenetysvahavalua?
Ilmailu- ja avaruusteollisuus, lääketiede, energiantuotanto, öljy- ja kaasuteollisuus sekä kemianteollisuus. Kaikki teollisuudenalat, joilla osien vikaantuminen ei ole mahdollista.
Voiko NOBLE hoitaa tyhjiömenetelmällä tapahtuvan vahavaluprojektin suunnittelusta tuotantoon?
Kyllä. NOBLE tarjoaa täyden palvelun tukea. Suunnittelun katselmointi. DFM-analyysi. Prototypointi. Tuotanto. Kokoonpano. Viimeistely. Yksi kumppani hoitaa koko prosessin.
Mitä sertifikaatteja NOBLElla on?
ISO 9001:2015 yleiseen laadunhallintaan. ISO 13485:2016 lääkinnällisten laitteiden valmistukseen. Molemmat sertifikaatit takaavat yhdenmukaisen, jäljitettävän ja vaatimustenmukaisen tuotannon.
Mikä on tyypillinen läpimenoaika tyhjiössä tapahtuvalle vahavalulle?
Työkalujen valmistus ja asennus vievät useita viikkoja. Tuotannon läpimenoaika riippuu osan monimutkaisuudesta ja määrästä. Ota yhteyttä NOBLEen saadaksesi tarkan tarjouksen projektisi vaatimusten perusteella.







