
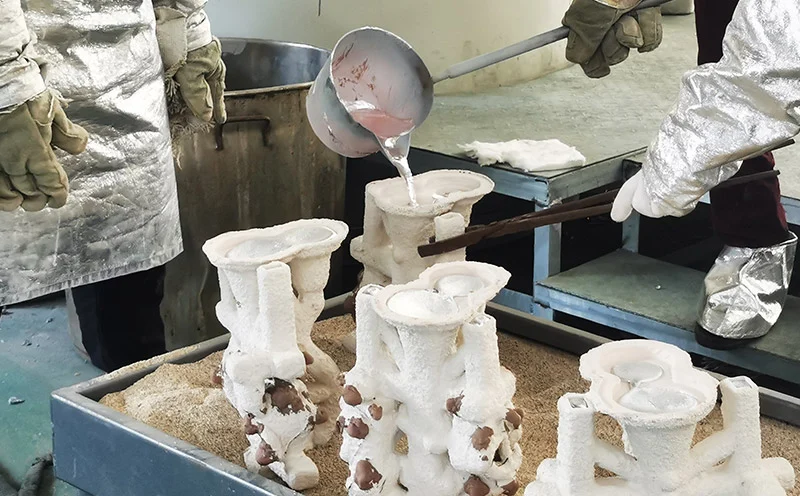
Tyhjiövalumenetelmä vahanpoistomenetelmällä ei ole uusi asia. Vahanpoistomenetelmällä on tuhansia vuosia vanha historia. Mutta tyhjiöosa on moderni. Hapettumista tapahtuu, huokosia muodostuu ja lopulta komponentit pettävät käytön aikana.
Tyhjiötekniikka poistaa ilman pitäen sulan materiaalin puhtaana. Keraaminen muotti ei myöskään vapauta kaasuja. Tuloksena olevat osat ovat tiheitä ja virheettömiä. Tästä syystä ilmailu-, lääke- ja energiantuotantoteollisuus luottavat tyhjiömenetysvahavaluun kriittisten komponenttien valmistuksessa.
Mikä on tyhjiömenetysvahavalu?
Määritelmä
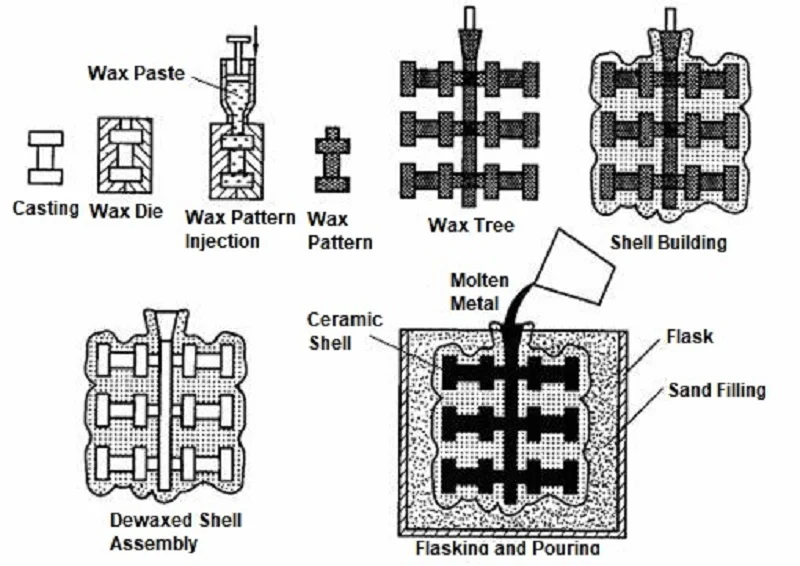
Osat alkavat vahakuviolla. Päällystät sen keramiikalla. Sulatat vahan. Sinulla on muotti. Kaadat metallia sisään. Se on tarkkuusvalua.
Tyhjiövalu menetysvahamenetelmällä on sama prosessi. Mutta kaataminen tapahtuu tyhjiökammiossa. Muotti tyhjennetään. Metalli sulatetaan tyhjiössä. Kaato tapahtuu ilman kosketusta. Tämä yksinkertainen ero muuttaa kaiken.
Miksi käytetään tyhjiötä
Neljä syytä ajaa tyhjiön käyttöä.
Vähentää hapettumista. Reaktiiviset metallit muodostavat välittömästi oksideja joutuessaan kosketuksiin ilman kanssa. Titaani, zirkonium ja superseokset ovat erityisen alttiita hapettumiselle. Tyhjiöympäristö poistaa hapen lähteen ja pitää metallin puhtaana.
Estä kaasun imeytyminen. Vety ja typpi voivat liueta sulaan metalliin ja päästä ulos jähmettymisen aikana muodostaen huokoisuutta. Tyhjiöprosessi poistaa nämä kaasut ennen kuin ne voivat aiheuttaa ongelmia.
Parantaa metallin puhtautta. Ulkoilmassa sulattamisen aikana muodostuu oksideja ja sulkeumia; nämä aineet jäävät loukkuun valukappaleeseen ja toimivat halkeamien syntymispaikkoina. Tyhjiösulatus poistaa nämä kontaminaatiolähteet.
Tuottaa tiheitä valukappaleita. Koska valukappaleissa ei ole huokoisuutta, ne ovat täysin tiheitä. Mekaaniset ominaisuudet paranevat, väsymiskestävyys pitenee ja komponentit kestävät kriittisten sovellusten rasitukset.
Paranna mekaanisia ominaisuuksia. Suurempi tiheys tarkoittaa suurempaa lujuutta. Puhtaampi metalli tarkoittaa parempaa venyvyyttä. Näiden kahden tekijän yhdistelmä tuottaa suorituskyvyn, johon ilmavaletut osat eivät pysty.
Vahanpoistomenetelmällä tehtävä tyhjiövalu tarjoaa kaikki nämä viisi etua. Tästä syystä siitä on tullut standardiprosessi turbiinin lapoille, lääketieteellisille implanteille ja ilmailu- ja avaruustekniikan rakenneosille. Tyhjiö ei ole valinnainen ominaisuus – se on prosessin ydin.
Vaiheittainen tyhjiömenetysvahavaluprosessi
Vaihe 1 – Vahakuvion luominen
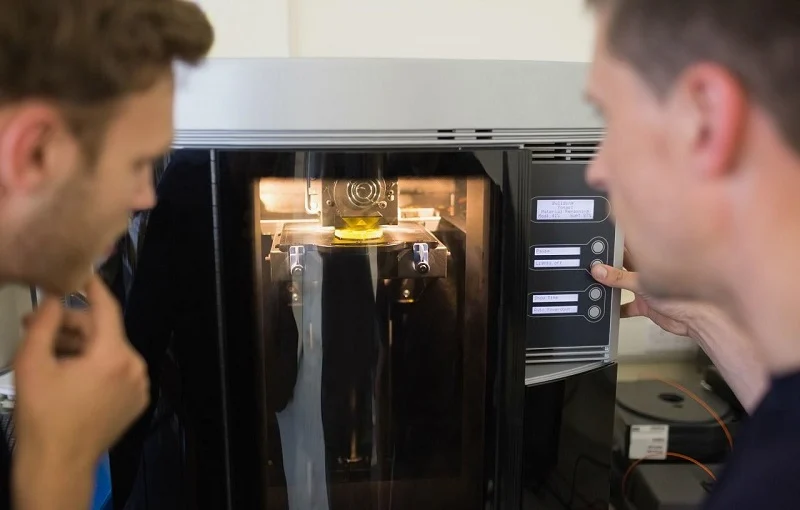
Sula vaha kaadetaan metallimuottiin. Tämä muotti on tarkkuuskoneistettu. Sula vaha täyttää jokaisen yksityiskohdan varmistaen, että tuloksena oleva vahakuvio sopii muottiin täydellisesti. Tässä vaiheessa saavutettu tarkkuus määrää lopullisen valun tarkkuuden.
Useita malleja kootaan keskellä olevalle syöttökanavalle. Tämä puumainen rakenne tukee kaikkia osia. Osien suuntaus ja välinen etäisyys ovat ratkaisevan tärkeitä. Syöttökanavan rakenne määrää, miten metalli virtaa kuhunkin onteloon. Väärin muotoiltu puu voi aiheuttaa nesteen turbulenssia. Turbulenssi vangitsee kaasua, mikä johtaa osien romuttumiseen.
Vaihe 2 – Keraamisen kuoren rakentaminen
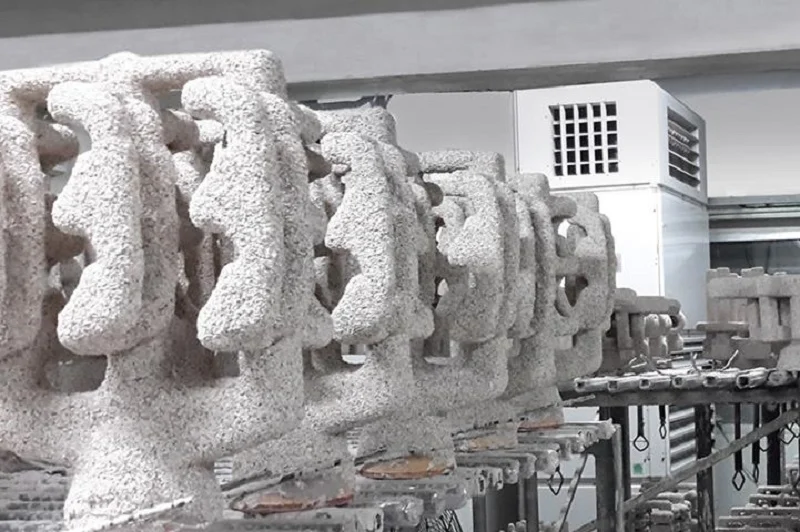
Upota vahakuvio keraamiseen lietteeseen. Levitä seuraavaksi kipsijauhetta märälle pinnalle. Toista upotus- ja kipsin levityssykli. Levitä seuraava kerros vasta edellisen kuivuttua. Vakioprosessiin kuuluu kuudesta kahdeksaan kerrosta. Paksummat kuoret kestävät ankarampia valuolosuhteita.
Keraamiset materiaalit valitaan seoksen perusteella.
Piidioksidi on ensisijainen materiaali. Se on edullinen ja sopii monenlaisille seoksille.
Zirkon kestää korkeampia lämpötiloja ja on vastustuskykyinen lämpöshokeille.
Alumiinioksidi on kemiallisesti stabiili eikä reagoi useimpien metallien kanssa.
Mulliitti löytää tasapainon lujuuden ja lämmönkestävyyden välillä.
Yttria on tarkoitettu titaanille. Se ei reagoi sulan titaanin kanssa. Tämä on kriittistä, koska titaani liuottaa useimmat muut keraamiset materiaalit.
Vaihe 3 – Vahanpoisto ja kuoren poltto
Vahan on irrotettava kuoresta ennen kaatamista. Autoklaavi suorittaa ensimmäisen vaiheen. Korkeapaineinen höyry sulattaa vahan. Se virtaa ulos valuma-aukon läpi. Kuori pysyy ehjänä.
Sitten kuori joutuu uuniin. Polttosykli kestää 800–1000 °C:n lämpötilan. Jäännösvaha palaa kokonaan pois. Keraaminen osa sintrautuu ja saa lujuutta. Kuoresta tulee riittävän jäykkä kestämään valamisen.
Viimeinen vaihe on muotin esilämmitys. Kuori lämmitetään kaatolämpötilaan ennen kuin se joutuu tyhjiökammioon. Kuuman metallin osuminen kylmään kuoreen aiheuttaa lämpöshokin. Kuori halkeaa. Metalli vuotaa ulos. Esilämmitys estää tämän.
Nämä kolme vaihetta valmistelevat kuoren tyhjiövahavalua varten. Seuraava vaihe – sulatus ja kaataminen – tapahtuu tyhjiökammiossa. Tässä prosessi todella eroaa perinteisestä tarkkuusvalusta.
Vaihe 4 – Sulatus ja kaataminen tyhjiössä
Esilämmitetty kuori asetetaan tyhjiökammioon. Kammio suljetaan ja ilma poistetaan. Paine lasketaan 10⁻² - 10⁻⁴ millibaariin – lähes tyhjiötilaan.
Tyhjiöinduktiosulatus tapahtuu samassa tyhjiökammiossa. Induktiokäämi ympäröi upokasta ja sulattaa metallin. Koska sula metalli ei altistu hapelle tai typelle, se pysyy puhtaana.
Tyhjiökaamisessa tyhjiökammiota ja upokasta kallistamalla sulaa metallia valuu muottiin. Koko prosessi tapahtuu tyhjiössä, mikä estää hapettumisen ja kaasun imeytymisen ja varmistaa, että metalli täyttää muotin.
Tämä vaihe on keskeinen tyhjiössä tapahtuvassa vahavalussa. Tyhjiöllä on kaksi kriittistä roolia: se poistaa liuenneet kaasut sulasta metallista ja estää uusien kaasujen pääsyn sisään. Tuloksena on tiivis ja virheetön valukappale.
Vaihe 5 – Jäähdytys ja jähmettyminen
Jäähdytys alkaa kaatamisen jälkeen. Nopeudella on merkitystä.
Nopea jäähdytys johtaa hienorakeiseen materiaaliin – hienorakeinen materiaali tarkoittaa suurempaa lujuutta. Lämpöjännitys voi kuitenkin aiheuttaa halkeilua ohutseinäisissä osissa.
Hidas jäähdytys johtaa karkeampiin rakeihin – karkeammat rakeet tarkoittavat parempaa virumiskestävyyttä korkeissa lämpötiloissa. Turbiinin lavat vaativat tätä ominaisuutta.
Suuntainen jähmettyminen ohjaa rakeiden suuntaa. Kun muotti vedetään ulos uunista, lämpö poistuu toisesta päästä. Rakeiden kasvusuunta on yhdensuuntainen uuttoliikkeen kanssa. Näin virumislujuus paranee.
Yksikiteiset valukappaleet edustavat tässä suhteessa huippua. Koska niissä on vain yksi rae eikä raerajoja ole, raerajan luiskahdusta ei tapahdu korkeissa lämpötiloissa. Tätä prosessia käytetään turbiinin siipien valmistukseen vaativimmillakin vaatimuksilla. Tyhjiövalu on ainoa menetelmä tällaisten siipien valmistukseen.
Vaihe 6 – Kuoren poisto ja viimeistely
Keraaminen kuori poistetaan. Päärunko rikkoutuu mekaanisen iskun vaikutuksesta. Vesisuihku poistaa jäljellä olevat kerrokset. Tässä vaiheessa osa paljastuu.
Osa leikataan irti syöttökanavasta; operaattorit käyttävät tähän tyypillisesti hiomalaikkaa tai vannesahaa. Tässä vaiheessa syöttökanavan pinta on karhea, joten operaattori poistaa ylimääräisen materiaalin koneistamalla.
Lämpökäsittely seuraa. Lämmitystä ja jäähdytystä käytetään antamaan osalle oikeat mekaaniset ominaisuudet: lujuus, sitkeys ja kovuus. Tarkat parametrit riippuvat seoksen tyypistä.
Koneistus tuo kriittiset pinnat lopullisiin mittoihinsa. Toleranssit, joita valu ei pysty täyttämään, saavutetaan leikkaamalla. Sileitä pintoja vaativat kohdat hiotaan.
Tarkastus on viimeinen vaihe. Se sisältää mittatarkastukset, röntgentarkastuksen sisäisten vikojen varalta, tunkeumanestoaineen avulla tehtävän tarkastuksen pintahalkeamien varalta ja ultraäänitarkastuksen pinnan alla olevien huokoisuuksien varalta. Vain kaikki tarkastukset läpäisevät osat lähetetään.
Nämä kuusi vaihetta määrittelevät täysin koko tyhjiömenetelmällä tapahtuvan vahavaluprosessin alusta loppuun. Jokainen vaihe on välttämätön ja vaikuttaa seuraaviin prosesseihin. Tyhjiötekniikka ei ole suinkaan vähäinen yksityiskohta; juuri se mahdollistaa tämän prosessin onnistuneen soveltamisen kriittisiin metalliseoksiin.
Yleisiä metalliseoksia, joita käytetään tyhjiössä tapahtuvassa vahavalussa
Ruostumaton teräs
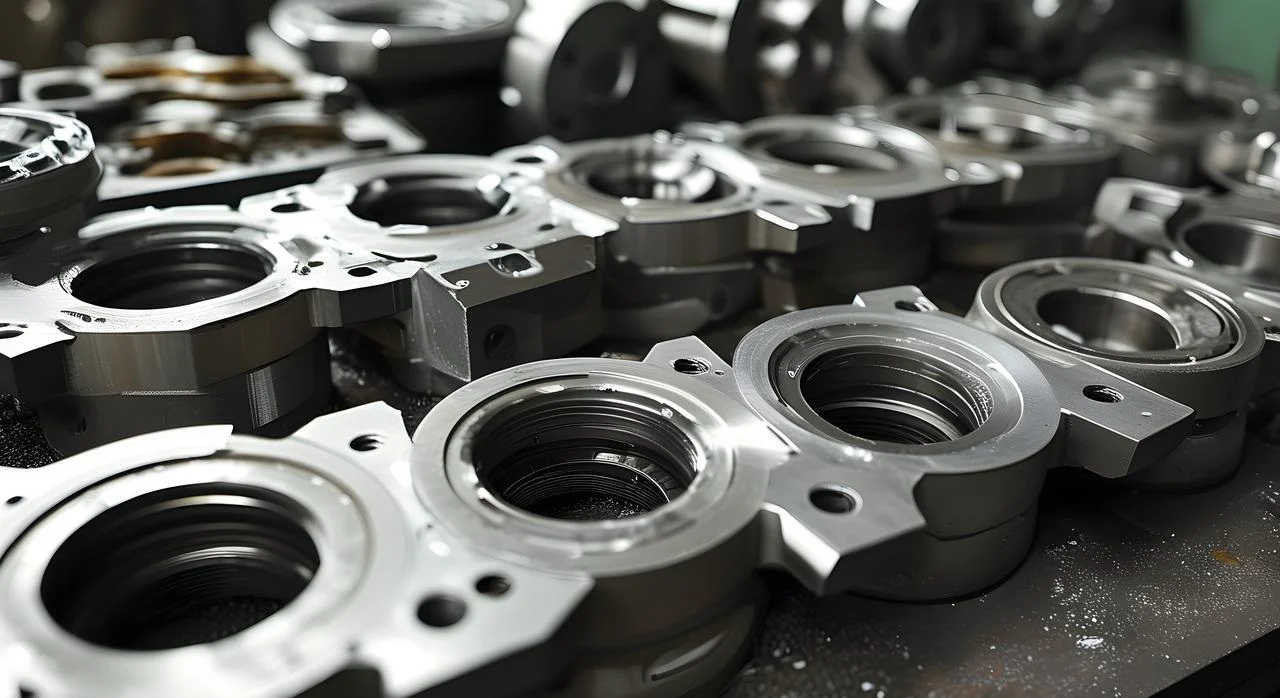
Ruostumaton teräs on ensisijainen materiaali. Korroosionkestävyyttä ja kohtalaista lujuutta vaativiin osiin käytetään tyypillisesti tyhjiövaluprosessia. Tyypillisiä esimerkkejä ovat pumppukotelot, venttiilirungot ja laivatarvikkeet.
Sen etuna on tasainen laatu. Tyhjiöympäristö poistaa vetyä. Ilmanpaineessa valetussa ruostumattomassa teräksessä vety voi aiheuttaa reikiä ja huokoisuutta. Tyhjiövaluun avulla valmistetut osat ovat luotettavan laadukkaita.
Haitat? Ruostumattomalle teräkselle ei ole yhtä tiukkoja vaatimuksia tyhjiöprosesseille kuin titaanille. Yksinkertaisen geometrian omaaville osille tyhjiövalu ei välttämättä ole kustannustehokasta.
Työkaluteräs
Työkaluteräksiä käytetään leikkaustyökaluissa, muoteissa ja kulutusosissa. Niiden korkea hiili- ja seospitoisuus antaa niille kovuutta. Lopullisten ominaisuuksien saavuttamiseksi käytetään lämpökäsittelyä. Tyhjiövaluprosessi tuottaa puhtaan mikrorakenteen, joka on vapaa oksideista ja sulkeumista ja jolla on tasainen lämpökäsittelyvaste.
Kulumiskestävyys on sen ensisijainen ominaisuus. Puhdas mikrorakenne varmistaa kovametallin tasaisen jakautumisen, mikä pidentää komponenttien käyttöikää. Tyhjiövalun vaatimus johtuu tämän seoksen herkkyydestä hapelle.
Nikkelipohjaiset superseokset
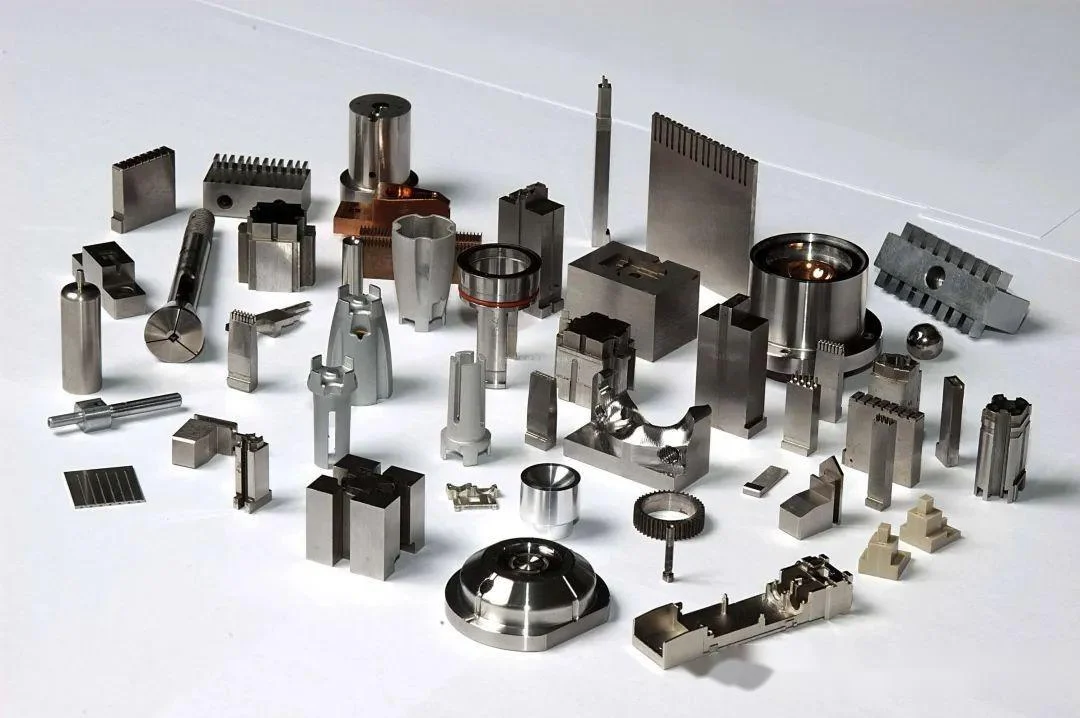
Inconel 718-, Waspaloy- ja René-seokset. Nämä ovat korkean lämpötilan materiaaleja, jotka säilyttävät lujuutensa 700–1000 °C:n lämpötiloissa. Niitä käytetään turbiinien lavat, palotilat ja pakokaasujen suuttimet.
Niiden suorituskyky on poikkeuksellinen: virumiskestävyys, hapettumisenkestävyys ja väsymislujuus. Mitkä ovat niiden rajoitukset? Ne ovat kalliita, vaikeasti työstettäviä ja vaativat tyhjiövalan.
Näiden seosten vakiovalumenetelmä on tyhjiövalu, jossa menetysvaha valumenetelmässä käytetään menetysvahaa. Perinteinen valu vahingoittaisi näitä seoksia, joten tyhjiöprosessit ovat välttämättömiä.
Kobolttipohjaiset seokset
Kobolttiseokset tarjoavat kulutuskestävyyttä ja korkeita lämpötiloja. Stelliitti on yleisin. Venttiilien istukat, holkit ja kirurgiset instrumentit.
Ominaisuudet johtuvat karbidimuodostuksesta. Kromikarbidit antavat kovuutta. Seokset kestävät kitkasyöpymistä ja korroosiota. Teollisia sovelluksia ovat pumppujen juoksupyörät, suulakepuristusmuotit ja turbiinisiivet.
Titaaniseokset
Titaani on suorituskykyisin vaihtoehto. Standardina on Ti-6Al-4V. Lujuus-painosuhde on erinomainen. Bioyhteensopivuus tekee siitä ihanteellisen implantteihin.
Vahanpoistomenetelmän tyhjiövalu on ehdoton vaatimus. Titaani imee ilmasta happea ja typpeä. Tästä johtuva haurastuminen tuhoaa sen sitkeyden. Tyhjiö suojaa sulaa valua. Kappale säilyttää ominaisuutensa.
Alumiiniseokset
Alumiini on harvinaisempi tyhjiövalussa. Oksidikalvo on suojaava. Mutta vetyhuokoisuus on ongelma. A356 ja AlSi10Mg hyötyvät tyhjiökaasunpoistosta.
Sovellukset ovat painokriittisiä. Ilmailuteollisuuden kiinnikkeet ja autojen jousitusosat. Tyhjiö parantaa ominaisuuksia. Mutta kustannuksia on usein vaikea perustella. Alumiinille riittää yleensä ilmavalu.
Miksi valita NOBLE tyhjiömenetysvahavaluihin ja tarkkuusvalmistukseen?
NOBLE on erikoistunut tarkkuusmetallien ja muovien valmistukseen. Työt suuntautuvat asiakkaille useilla eri toimialoilla – lääketieteen, ilmailu- ja avaruusteollisuuden, autoteollisuuden ja teollisuuden aloilla. Korkealaatuiset mittatilaustyönä tehdyt komponentit ovat vakiotoimitus.
Kokonaisvaltaiset valmistuspalvelut
Prosessi alkaa ennen tuotantoa. Tuotesuunnittelun tuki havaitsee ongelmat varhaisessa vaiheessa. Valmistussuunnittelun (DFM) tarkastuksissa optimoidaan osa prosessia varten. Materiaalivalinnan ohjaus varmistaa oikean seoksen sovellukseen.
Nopea prototyyppien valmistus validoi suunnittelun ennen työkalujen valmistusta. Sitten alkaa tuotanto. Tyhjiövalulla luodaan monimutkaisia ja virheettömiä metalliosia. CNC-koneistus viimeistelee kriittisten pintojen toleranssit. Muovin ruiskuvalu käsittelee suuria määriä polymeerikomponentteja. Pintakäsittely lisää korroosionkestävyyttä ja estetiikkaa.
Laaduntarkastus tapahtuu koko prosessin ajan. Kokoonpano rakentaa alijärjestelmiä. Pakkaus ja logistiikka toimittavat valmiin tuotteen.
Yksi toimittaja hoitaa kaiken tämän. Ideasta valmiiseen osaan. Ei luovutuksia. Ei aukkoja. Yksi yhteyshenkilö.
Laatu, johon voit luottaa
Laatujärjestelmä on sertifioitu ja dokumentoitu.
ISO 9001:2015 kattaa yleisen laadunhallinnan. Johdonmukaiset prosessit. Dokumentoidut tarkastukset. Jäljitettävät tiedot.
ISO 13485:2016 lisää lääkinnällisten laitteiden valmistukseen vaadittavaa tarkkuutta. Tiukempi jäljitettävyys. Tiukempi prosessin validointi. Ei poikkeamia.
Tee yhteistyötä NOBLEn kanssa
Suunnittelutiimi on käytettävissäsi auttamaan. Materiaalivalinta. Valmistettavuuden optimointi. Prototypointi. Täysimittainen tuotanto. Ota yhteyttä NOBLEen, jos sinulla on erityisvaatimuksia. Tiimi tarjoaa oikean ratkaisun sovellukseen.
FAQ
Mitä on tyhjiömenetysvahavalu?
Prosessi, jossa sulaa metallia kaadetaan keraamiseen kuoreen tyhjiössä. Vahakuvio sulaa ensin pois. Tyhjiö poistaa hapettumisen ja kaasun huokoisuuden.
Miksi tyhjiötä käytetään tarkkuusvalussa?
Estää reaktiivisten ja superseosmetallien hapettumisen ja kaasujen imeytymisen. Tyhjiö poistaa myös liuenneet kaasut sulasta ennen jähmettämistä.
Mitä materiaaleja voidaan valaa tyhjiömenetysvahavalulla?
Ruostumattomat teräkset, työkaluteräkset, nikkelipohjaiset superseokset, kobolttipohjaiset seokset, titaaniseokset ja jotkut alumiinilaadut. Prosessi on kriittinen materiaaleille, jotka reagoivat ilman kanssa.
Mikä on paras keraaminen kuorimateriaali?
Se riippuu seoksesta. Piidioksidi ja zirkoni sopivat useimmille teräksille. Yttriaa käytetään titaanille, koska se ei reagoi sulan metallin kanssa.
Voidaanko titaania valaa tyhjiössä intensiivisesti?
Kyllä. Titaani on valattava tyhjiössä tai inertin kaasun alla. Kaikki hapen sisäänotto haurastaa materiaalia ja heikentää sen sitkeyttä.
Mitä eroa on investment castingilla ja tyhjiövalulla? investointien valu?
Tarkastusvalu on yleinen prosessi. Tyhjiömenetysvalu on erityinen versio, jossa sulatus ja kaato tapahtuvat tyhjiössä reaktiivisille ja korkean suorituskyvyn seoksille.
Onko tyhjiömenetysvahavalu kallista?
Kyllä. Laitteet, työkalut ja prosessinohjaus ovat kalliita. Arvokkaiden ja kriittisten osien kohdalla kustannukset ovat perusteltuja virheettömien tulosten perusteella.
Millä teollisuudenaloilla käytetään tyhjiövalua?
Ilmailu- ja avaruusteollisuus, lääkinnälliset laitteet, energiantuotanto, autoteollisuus ja puolustusteollisuus. Kaikki teollisuudenalat, joilla osien vikaantuminen ei ole hyväksyttävää.







