
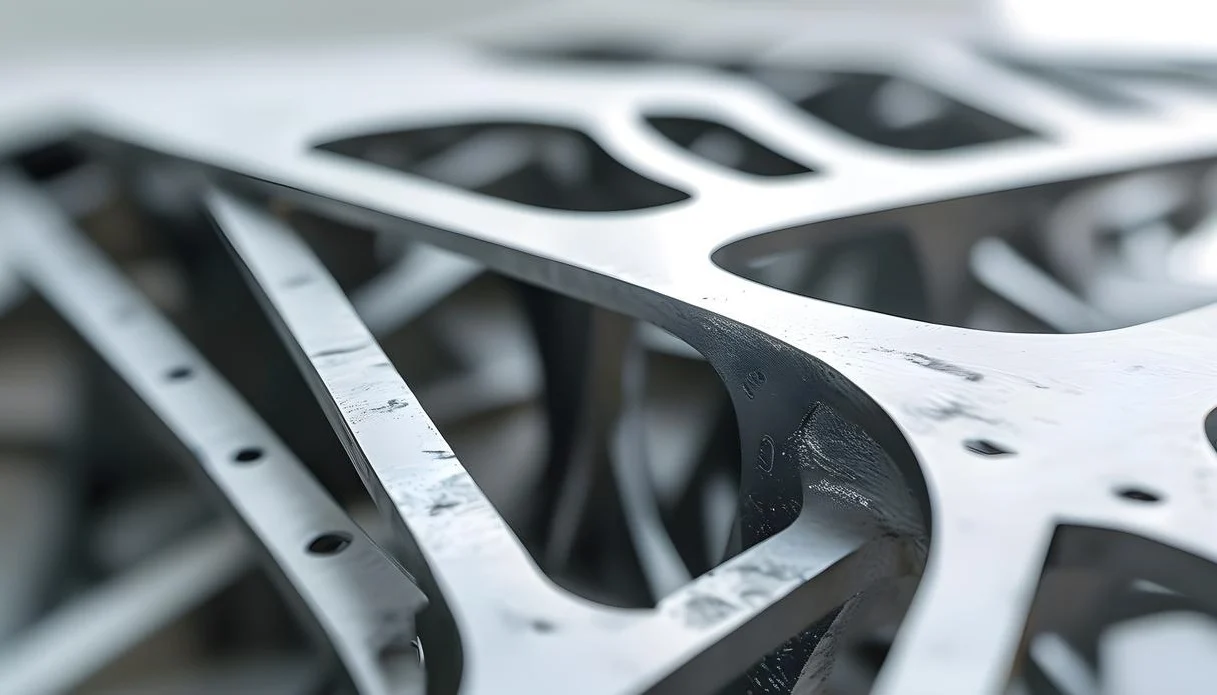
esittely
Vahakuvio muodostuu. Keraaminen liete päällystää sen. Vaha sulaa pois. Sula metalli virtaa sisään. Keraaminen osa irtoaa. Jäljelle jää valmis osa. Tätä kutsutaan tarkkuusvaluksi – joka tunnetaan myös nimellä vahavalu.
Investointivalulla on pitkä historia. Koruvalmistajat käyttivät sitä tuhansia vuosia sitten. Nykyään se on tarkkuusvalmistusmenetelmä, jolla tuotetaan osia, joilla on tiukat toleranssit ja sileät pinnat. Useimpien osien käsittelyssä ei tarvita jälkikäsittelyä.
Miksi tarkkuusvalua käytetään niin laajalti? Tämä prosessi soveltuu monimutkaisten geometrioiden valmistukseen, joita ei voida saavuttaa koneistamalla. Se sopii vaikeasti taottavien tai hitsattavien materiaalien käsittelyyn, ja sen pinnanlaatu vähentää myöhempien koneistusoperaatioiden tarvetta.
Useat eri teollisuudenalat ovat riippuvaisia tarkkuusvaluista. Ilmailu- ja avaruusteollisuus käyttää sitä turbiinin lapoihin ja rakenneosiin; lääketieteen ala käyttää sitä implantteihin ja kirurgisiin instrumentteihin. Autoteollisuus käyttää sitä turboahtimen siipipyöriin ja polttoainejärjestelmän osiin. Teollisuudessa sitä käytetään venttiileissä, pumpuissa ja muoteissa.
Mikä on Investment Casting?
Investointivalujen määritelmä
Tarkastusvalu on vahamenetelmä, jossa käytetään menetettyä vahaa. Valmistetaan vahakuvio. Sen ympärille rakennetaan keraaminen muotti. Vaha sulaa pois. Metalli virtaa sisään. Keraaminen irtoaa. Osa jää jäljelle.
Historia juontaa juurensa muinaiseen Egyptiin ja Kiinaan. Kultasepät käyttivät sitä kulta- ja pronssiesineissä. Teollinen tuotanto alkoi 20-luvulla. Nimi "investointi" ei tarkoita rahaa. Se tulee vanhasta ranskalaisesta sanasta investir - peittää tai ympäröidä. Keraaminen kuori upottaa vahakuvion. Termi on jäänyt.
Miten investointivaluprosessi toimii
-
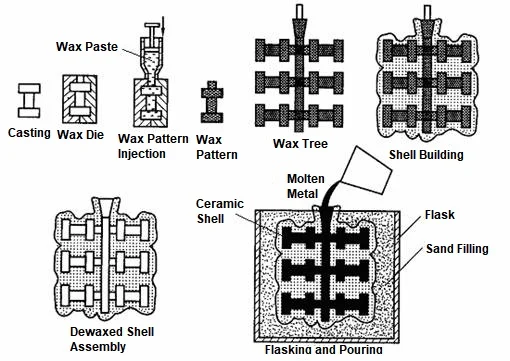
Luo vahakuvio
Kun metallimuotti on koneistettu, siihen kaadetaan vahaa. Tämä luo vahakuvion. Useat vahakuviot on yhdistetty keskeiseen vahavaluaukkoon. Koko kokoonpano muistuttaa puuta. Tämä "puu" määrittää, kuinka monta osaa voidaan valmistaa kussakin valussa.
-
Rakenna keraaminen kuori
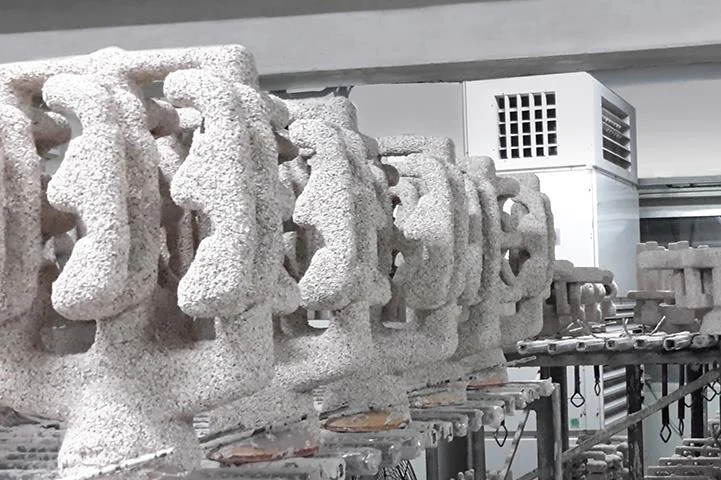
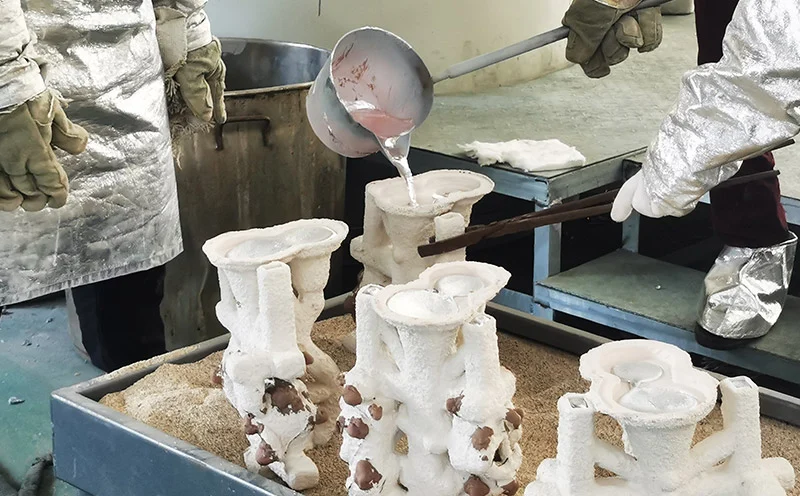
Kasta vahamuotit keraamiseen lietteeseen. Levitä kerros hienoa hiekkaa eli kipsiä. Toista tämä prosessi jokaisen kerroksen kuivuttua. Kuuden–kahdeksan kerroksen jälkeen vahamuotin ympärille muodostuu tukeva keraaminen kuori.
-
Poista vaha
Kuori asetetaan uuniin. Vaha sulaa ja haihtuu, jolloin jäljelle jää ontto ontelo. Tämä ontelo vastaa täsmälleen osan muotoa.
-
Kaada sulaa metallia
Sula metalli kaadetaan lämmitettyyn keraamiseen muottiin. Saatavilla on laaja valikoima materiaaleja, kuten ruostumatonta terästä, hiiliterästä, alumiiniseoksia, titaaniseoksia, nikkelipohjaisia superseoksia, kobolttiseoksia, pronssia ja messinkiä. Jokaisella materiaalilla on omat erityiset valuparametrinsa.
-
Jäähdytä ja murra kuori
Metalli jähmettyy. Keraaminen kuori irtoaa. Paineilmavasarat tai tärylaitteet tekevät työn. Puu katkaistaan. Yksittäiset valukappaleet irtoavat.
-
Viimeistele osa
Irrota portti ja syöttöputki. Seuraavaksi voi tapahtua lämpökäsittely. Koneista osa luodaksesi ominaisuuksia, joita ei voida saavuttaa pelkällä valamalla. Kiillotus parantaa pinnanlaatua. Tarkasta osa mittojen ja eheyden varmistamiseksi. Tässä vaiheessa tarkkuusvalu on valmis ja se voidaan siirtää seuraavaan vaiheeseen.
Investointivalujen tärkeimmät edut
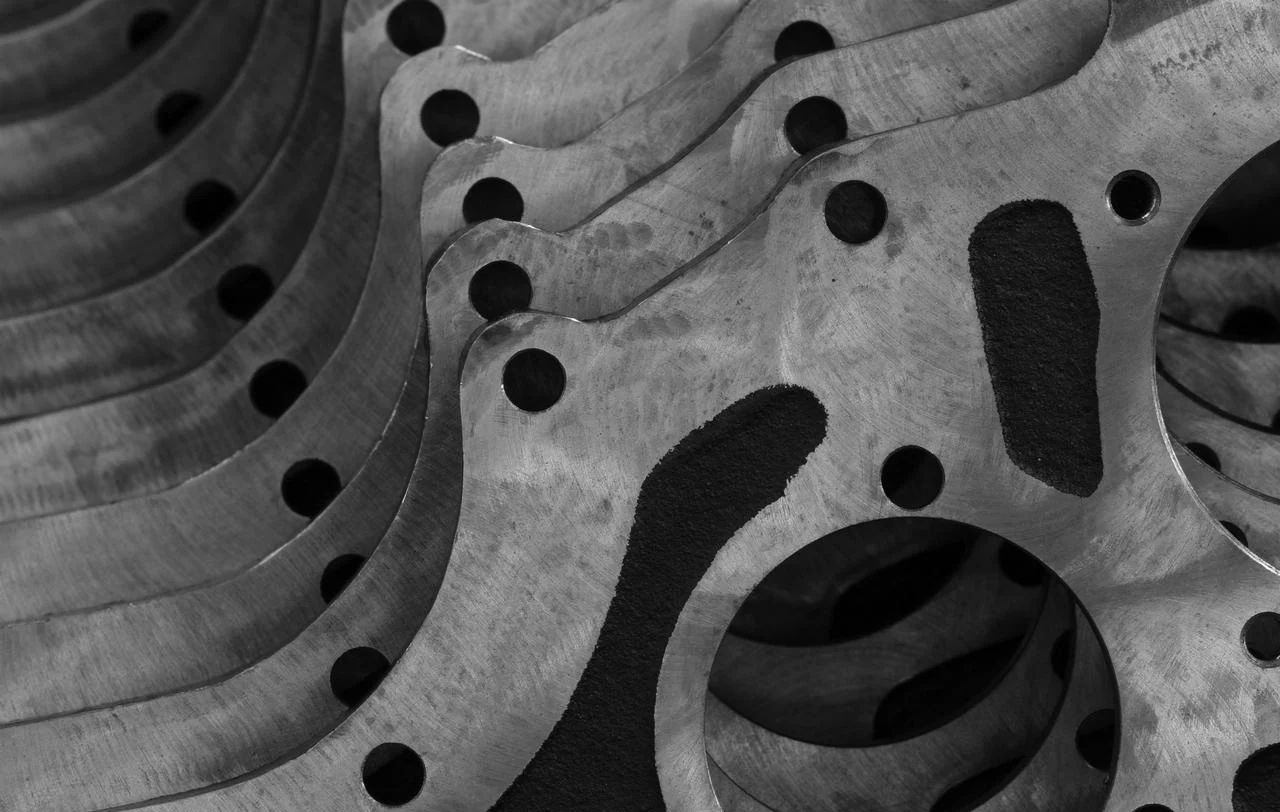
Tarkkuusvalu valitaan arvokkaiden komponenttien valmistukseen, koska se tarjoaa tarkkuustason, johon muut prosessit eivät pysty. Sen edut ovat laaja-alaisia, ja jokainen niistä vaikuttaa kustannuksiin, laatuun tai toimitusaikaan.
1. Erinomainen mittatarkkuus
Lähes lopullista muotoa vastaava valmistus tarkoittaa, että osat valmistetaan mitoiltaan lähellä lopullisia mittojaan. Tämä vähentää koneistuksen tarvetta, parantaa tuotteen tasalaatuisuutta ja johtaa tiiviimpiin kokoonpanoihin. Tästä on suoraa hyötyä osille, jotka vaativat tiukkoja toleransseja – kuten turbiinin lavat ja kirurgiset instrumentit.
2. Ylivoimainen Pinnan viimeistely
Keraamisilla ja vahamuoteilla on sileät pinnat, mikä johtaa sileään metalliosaan. Hionta ja kiillotus minimoidaan, mikä parantaa ulkonäköä. Lisäksi, koska pintavirheet minimoidaan, väsymiskestävyys paranee.
3. Kyky tuottaa monimutkaisia geometrioita
Tarkkuusvalulla voidaan tuottaa muotoja, joita ei voida saavuttaa koneistamalla. Seinämän paksuudet voivat olla jopa 1 millimetrin paksuisia. Sillä voidaan muodostaa sisäisiä jäähdytyskanavia. Sillä voidaan saavuttaa monimutkaisia käyriä, jotka muuten vaatisivat viisiakselista koneistusta. Sillä voidaan käsitellä myös alileikkauksia, jotka muuten vaatisivat erikoistyökaluja.
Monimutkaiset mallit voivat alentaa valmistuskustannuksia, koska useita prosesseja yhdistetään yhdeksi vaiheeksi. Osat, jotka aiemmin olisivat vaatineet hitsausta, koneistusta ja kokoonpanoa, voidaan nyt valaa yhtenä kappaleena.
4. Laaja valikoima valettavia metalleja
| Rautametallit | hiiliteräs, ruostumaton teräs, työkaluteräs |
| Ei rautaa | alumiini, messinki, pronssi |
| Korkean suorituskyvyn metalliseokset | titaani, nikkeli-superseokset, kobolttiseokset |
Prosessi toimii lähes minkä tahansa valettavan metalliseoksen kanssa. Tällainen joustavuus on harvinaista tarkkuusvalmistuksessa.
5. Erinomainen toistettavuus
Vahakuviot ovat yhdenmukaisia. Keraamisen kuoren prosessia valvotaan. Laadunvalvonta on tiukkaa. Tuhansien tai miljoonien osien tuotantosarjat säilyttävät samat mitat. Massatuotanto tiukoilla toleransseilla on mahdollista.
6. Vähentyneet koneistusvaatimukset
Koska valukappaleet ovat lähes täysin muotoiltuja, työstökustannukset pienenevät. Tuotantonopeudet kasvavat, koska materiaalia tarvitsee poistaa vähemmän. Työkalujen kuluminen vähenee. Työvoimakustannukset alenevat. On yleistä, että osat vaativat vain viimeistelytoimenpiteitä – kuten hammaspyöräaihiot, venttiilirungot ja rakenneosat.
7. Parempi materiaalien hyödyntäminen
Lähes täydellinen muoto tarkoittaa vähemmän hylkyä. Tankojen työstö poistaa 80 % materiaalista, kun taas tarkkuusvalu vaatii vain portin ja syöttökanavan poistamisen. Kalliiden seosten – kuten titaanin ja nikkelipohjaisten superseosten – kohdalla kustannussäästöt ovat merkittäviä. Vähemmän metallihävikkiä parantaa myös kestävää kehitystä.
8. Suurempi suunnittelun joustavuus
Monimutkaisia teknisiä suunnitelmia on toteutettu onnistuneesti. Painonpudotus saavutettiin käyttämällä materiaalia vain tarvittaessa. Osien integrointi poisti hitsattujen kokoonpanojen tarpeen. Koska osat valetaan yhtenä kappaleena useista komponenteista koottujen sijaan, tuotteen suorituskykyä on parannettu. Tarkkuusvalun tarjoama suunnitteluvapaus on sen suurin etu.
Investointivalujen rajoitukset
Jokainen valmistusprosessi sisältää kompromisseja. Tarkkuusvalu ei ole poikkeus. Sen edut ovat todellisia, mutta niin ovat myös sen rajoitukset. Näiden rajoitusten huomiotta jättäminen voi johtaa huonoon osien suunnitteluun ja odottamattomiin kustannuksiin.
1. Korkeammat työkalukustannukset
Vahasuihkutusmuottien koneistaminen on kallista. Työkalujen valmistus vaatii tarkkuutta ja aikaa. Alkuinvestointi on merkittävä. Kustannusten kattaminen edellyttää riittävää tuotantomäärää. Pienten tuotantomäärien osien osalta osakohtaiset työkalukustannukset voivat olla kohtuuttomat.
2. Pidempi tuotantosykli
Jokainen vaihe lisää prosessiin aikaa. Muotin valmistus kestää useita päiviä; kerrosten on annettava kuivua levityskertojen välillä; vahanpoisto kestää useita tunteja; ja muotin polttaminen vaatii tarkan lämmityskäyrän. Tätä seuraa valaminen ja viimeistely. Tarkkuusvalu voi tuottaa osia muutamassa sekunnissa. Vahanpoisto sen sijaan kestää päiviä tai viikkoja. Läpimenoaika on paljon pidempi.
3. Kokorajoitukset
Vahakuviot ovat hauraita. Suuret kuviot vääntyvät oman painonsa alla. Keraamisista kuorista tulee raskaita ja vaikeasti käsiteltäviä. Suuret valukappaleet ovat epäkäytännöllisiä. Käytännöllinen kokoraja on halkaisijaltaan noin 300 mm. Suuremmat osat vaativat hiekkavalua tai muita prosesseja.
4. Vahakuvioiden hauraus
Vaha taipuu. Vaha rikkoutuu. Vaha vääntyy lämpötilan muutoksissa. Varastointi vaatii valvottuja olosuhteita. Kuljetus vaatii huolellista pakkausta. Käsittelyyn on kiinnitettävä huomiota. Vaurioitunut vahakuvio johtaa vialliseen valuun.
5. Keraamisen kuoren herkkyys
Kuoren halkeilua tapahtuu lämmityksen tai jäähdytyksen aikana. Kosteus vaikuttaa keraamiseen sidokseen. Lämpöshokki aiheuttaa delaminaation irtoamista. Muotin laatu riippuu käyttäjän taidoista ja ympäristön hallinnasta. Kuoren viat siirtyvät suoraan metalliosaan.
6. Yksinkertaisten osien korkeammat kustannukset
Yksinkertaisille geometrioille tarkkuusvalu on liioittelua. Hiekkavalu on halvempaa. Työstö tangosta on nopeampaa. Taonta tuottaa vahvempia osia. Leimaus on taloudellisempaa suurilla volyymeilla. Tarkkuusvalu ei ole taloudellista osille, jotka voidaan valmistaa yksinkertaisemmilla menetelmillä.
7. Hitaampi tuotantonopeus
Useita vaiheita vaaditaan. Työvaiheet ovat manuaalisia. Kuoren valmistus ei ole täysin automatisoitua. Tuotannon aikataulutus on monimutkaista. Painevalussa valmistetaan tuhansia osia päivässä. Tarkastusvalussa valmistetaan parhaimmillaankin satoja osia. Määrävaatimusten on oltava realistisia.
8. Mahdolliset valuvirheet
Kaasun huokoisuutta muodostuu, kun liuenneita kaasuja tulee ulos jähmettymisen aikana. Kutistuminen luo tyhjiä kohtia paksuihin osiin. Kylmäsulkuja syntyy, kun metallivirrat eivät yhdisty. Virtausvirheet johtuvat riittämättömästä metallin virtauksesta. Keraamiset sulkeumat syntyvät kuorenpalasista. Kuumia repeämiä muodostuu jähmettymisen kutistumisen aikana.
Jokaisella virheellä on syynsä. Jokaisella syyllä on ennaltaehkäisy. Asianmukainen prosessinohjaus vähentää virheitä. Mutta tarkkuusvalu ei ole virheetön. Prosessi vaatii taitoa, kurinalaisuutta ja laadunvalvontaa jokaisessa vaiheessa.
Sijoitus casting vs. muut valuprosessit
Investointivalu vs. Hiekkavalu
| Tekijä | Sijoitus casting | Hiekkavalu |
| tarkkuus | Tiukka (±0.1 mm tyypillinen) | Löysä (tyypillisesti ±1.0 mm) |
| Pintakäsittely | Sileä (3.2 µm Ra) | Karkea (12.5 µm Ra) |
| Hinta | Korkeampi osaa kohden pienellä volyymilla; alhaisempi suurella volyymilla | Alhaisempi osaa kohden; parempi suurille osille |
| Osan koko | Rajoitettu (~300 mm enintään) | Rajoittamaton (metrimittakaavan osat) |
| Monimutkaisuus | Korkea (ohuet seinät, sisäiset käytävät) | Matala tai kohtalainen |
Investointivalussa on etuja tarkkuuden ja viimeistelyn suhteen. Hiekkavalussa on etuja koon ja alkukustannusten suhteen. Valinta riippuu osan vaatimuksista.
Investointivalu vs. Die Casting
| Tekijä | Sijoitus casting | Die Casting |
| Tuotannon nopeus | Hidas (päiviä erää kohden) | Nopea (sekuntia laukausta kohden) |
| työkalut | Vahamuotit, keraamiset kuoret | Kovateräksiset muotit |
| Materiaalit | Laaja valikoima (rautametallit, ei-rautametallit, korkean lämpötilan seokset) | Rajoitettu ei-rautametalleihin (alumiini, sinkki, magnesium) |
| Tarkkuus | Erittäin korkea | Korkea |
| Sovellukset | Kriittiset komponentit, pieni-keskitasoinen volyymi | Suurivolyymiset kuluttajaosat |
Painevalu on nopeampaa. Tarkkuusvalu käsittelee useampia materiaaleja ja monimutkaisempia geometrioita. Ylityskohta riippuu tuotantomäärästä ja materiaalivaatimuksista.
Investointivalu vs. koneistus
| Tekijä | Sijoitus casting | Koneistus |
| Materiaalijätteet | Matala (lähes verkon muoto) | Korkea (sirun sukupolvi) |
| Monimutkaisuus | Korkea (sisäiset ominaisuudet valettu) | Rajoitettu (työkalujen käyttöoikeusrajoitukset) |
| Hinta | Hiljaisempi suurella äänenvoimakkuudella | Hiljaisempi pienellä äänenvoimakkuudella |
| Tarkkuus | Hyvä, mutta saattaa vaatia viimeistelykoneistusta | Erinomainen |
| Tuotanto määrä | Sopii tuotantoajoihin | Sopii prototyyppeihin ja pieniin eriin |
Investointivalu käyttää materiaalia tehokkaasti. Koneistus poistaa jo maksetun materiaalin. Kalliiden seosten kohdalla valaminen säästää merkittävästi kustannuksia. Yksinkertaisten, tiukkojen toleranssien omaavien osien kohdalla koneistus on edelleen parempi vaihtoehto. Nämä kaksi prosessia täydentävät toisiaan, eivätkä kilpaile keskenään. Monet investointivalut viimeistellään kriittisten mittojen saavuttamiseksi. Yhdistelmä tarjoaa molempien lähestymistapojen parhaat puolet.
Investment Castingista hyötyvät toimialat
Tarkkuusvalu palvelee teollisuudenaloja, joilla on tiukat vaatimukset tarkkuudelle, materiaalin eheydelle ja monimutkaisille geometrioille. Jokaisella teollisuudenalalla on omat syynsä valita tämä prosessi.
Aerospace
Turboahtimen lavat, rungon rakenneosat ja polttoainejärjestelmän osat. Näiden komponenttien on kestettävä äärimmäisiä lämpötiloja ja syklisiä kuormia. Tarkkuusvalu mahdollistaa sisäisten jäähdytyskanavien ja ohutseinäisten rakenteiden valmistuksen, joita ei voida saavuttaa koneistamalla. Nikkelipohjaiset superseokset ja titaani ovat vakiomateriaaleja. Vikoja ei missään nimessä hyväksytä.
Automotive
Turboahtimen pyörät. Pakosarjat. Polttoaineen ruiskutuskomponentit. Painonpudotus ja lämmönkestävyys ohjaavat valintaa. Tarkkuusvalu tuottaa lähes lopullisia muotoja, jotka vaativat vain vähän koneistusta. Tuotantomäärät ovat kohtalaisia tai suuria. Prosessi kilpailee takomisen ja painevalamisen kanssa tietyissä sovelluksissa.
lääketieteellinen
Kirurgiset instrumentit. Ortopediset implantit. Hammasproteesit. Bioyhteensopivuus ja korroosionkestävyys ovat pakollisia. Ruostumattomat teräkset, koboltti-kromiseokset ja titaani valetaan tiukkojen toleranssien mukaisesti. Pinnan on oltava sileä bakteerien tarttumisen estämiseksi. Investment-valu täyttää nämä vaatimukset ilman liiallista jälkikäsittelyä.
Öljy kaasu
Venttiilirungot. Pumppupesät. Porareikätyökalujen komponentit. Nämä osat altistuvat korkealle paineelle, syövyttäville nesteille ja hankaaville ympäristöille. Materiaalivalinta on ratkaisevan tärkeää. Duplex-ruostumattomat teräkset ja nikkeliseokset ovat yleisiä. Tarkkuusvalu tuottaa näiden komponenttien vaatimat monimutkaiset sisäiset virtauskanavat.

Teollisuuslaitteet
Vaihteistoaihiot. Vipuvarret. Kiinnityskokoonpanot. Maatalouskoneet. Rakennuslaitteet. Osien yhdistäminen on merkittävä etu. Useat komponentit valetaan yhdeksi kappaleeksi. Kokoonpano yksinkertaistuu. Paino pienenee. Luotettavuus paranee.
Laivasto
Potkurit. Pumpun juoksupyörät. Merivesijärjestelmän komponentit. Korroosionkestävyys suolavedessä on olennaista. Pronssi, alumiinipronssi ja duplex-ruostumattomat teräkset valetaan muotoonsa. Tarkkuusvalu antaa sileän pinnan, joka vähentää vastusta ja parantaa hyötysuhdetta.
Food Processing
Venttiilit. Liittimet. Pumpun komponentit. Hygieeninen suunnittelu edellyttää sileitä pintoja ja korroosionkestävyyttä. Ruostumaton teräs on valittu materiaali. Tarkkuusvalu tuottaa osia, joissa ei ole rakoja tai teräviä kulmia, joihin bakteerit voivat piiloutua. Pinnan viimeistely täyttää FDA:n vaatimukset ilman lisäkiillotusta.
Puolustus
Ampuma-aseiden komponentit. Ilmailu- ja avaruusalusten osat. Ajoneuvojen osat. Sotilasvaatimukset edellyttävät korkeaa luotettavuutta. Materiaalien eheys on kriittistä. Tarkkuusvalu tarjoaa puolustusohjelmien edellyttämän toistettavuuden ja laadunvalvonnan.
Sähköntuotanto
Turbiinin lavat. Kaasuturbiinin komponentit. Höyryturbiinin osat. Korkean lämpötilan seokset ovat välttämättömiä. Tarkkuusvalu tuottaa siipiprofiilit ja sisäiset jäähdytysgeometriat, jotka mahdollistavat tehokkuuden parannukset. Prosessi on välttämätön nykyaikaiselle sähköntuotannolle.
Ensisijaiset syyt tarkkuusvalujen valintaan vaihtelevat eri toimialoilla. Ilmailu- ja avaruusteollisuus vaatii monimutkaisia jäähdytyskanavia; lääketieteen ala vaatii bioyhteensopivuutta ja pinnan viimeistelyä; autoteollisuus vaatii painonkestoa; ja öljy- ja kaasuala vaatii korroosionkestävyyttä. Yhteistä näille toimialoille on, että tämän prosessin tarjoama suorituskyky on vertaansa vailla muihin prosesseihin verrattuna.
Milloin sinun kannattaa valita investointivalu?
Se, käytetäänkö tarkkuusvalua, riippuu pitkälti useista käytännön näkökohdista. Jos vastaus useimpiin näistä kysymyksistä on kyllä, tämä prosessi on todennäköisesti erittäin sopiva.
Monimutkaiset geometriat
Onko osan muoto vaikea tai mahdoton saavuttaa koneistamalla? Onko siinä sisäisiä käytäviä, ohuita seinämiä tai monimutkaisia käyriä? Verrattuna muihin valumenetelmiin, tarkkuusvalu soveltuu paremmin näiden ominaisuuksien käsittelyyn.
Tarkkuusvaatimukset
Vaatiiko osa tarkkaa mittatarkkuutta? Onko pinnan viimeistely ratkaisevan tärkeää toiminnan tai ulkonäön kannalta? Tämä prosessi tuottaa lähes täydellisen muotoisia valukappaleita, mikä vähentää tai poistaa toissijaisen koneistuksen.
Kalliit materiaalit
Käytetäänkö osassa titaania, nikkelipohjaisia superseoksia tai muita kalliita seoksia? Tarkkuusvalu minimoi materiaalihävikin. Lastuja ei synny, ja näin ollen romua vähenee. Tuloksena olevat kustannussäästöt riittävät kattamaan muottikustannukset.
Keskikokoiset ja suuret tuotantomäärät
Tuotatko satoja vai tuhansia osia vuosittain? Muottikustannukset jakautuvat koko tuotantojaksolle. Kun osakohtainen hinta laskee, prosessista tulee kustannustehokas.
Vähentyneet kokoonpanovaiheet
Voidaanko useita komponentteja integroida yhteen valukappaleeseen? Tarkkuusvalu poistaa hitsatut kokoonpanot ja poistaa kiinnittimien tarpeen, mikä lyhentää kokoonpanoaikaa ja parantaa luotettavuutta.
Laadukas pintaviimeistely
Edellyttääkö osa sileää pintaa toimiakseen oikein tai täyttääkö se määräykset? Keraamiset kotelot voivat olla yksityiskohtiltaan tarkkoja ja pinta siisti, mikä minimoi kiillotuksen ja hiomisen tarpeen.
Milloin investointivalu ei ole paras valinta?
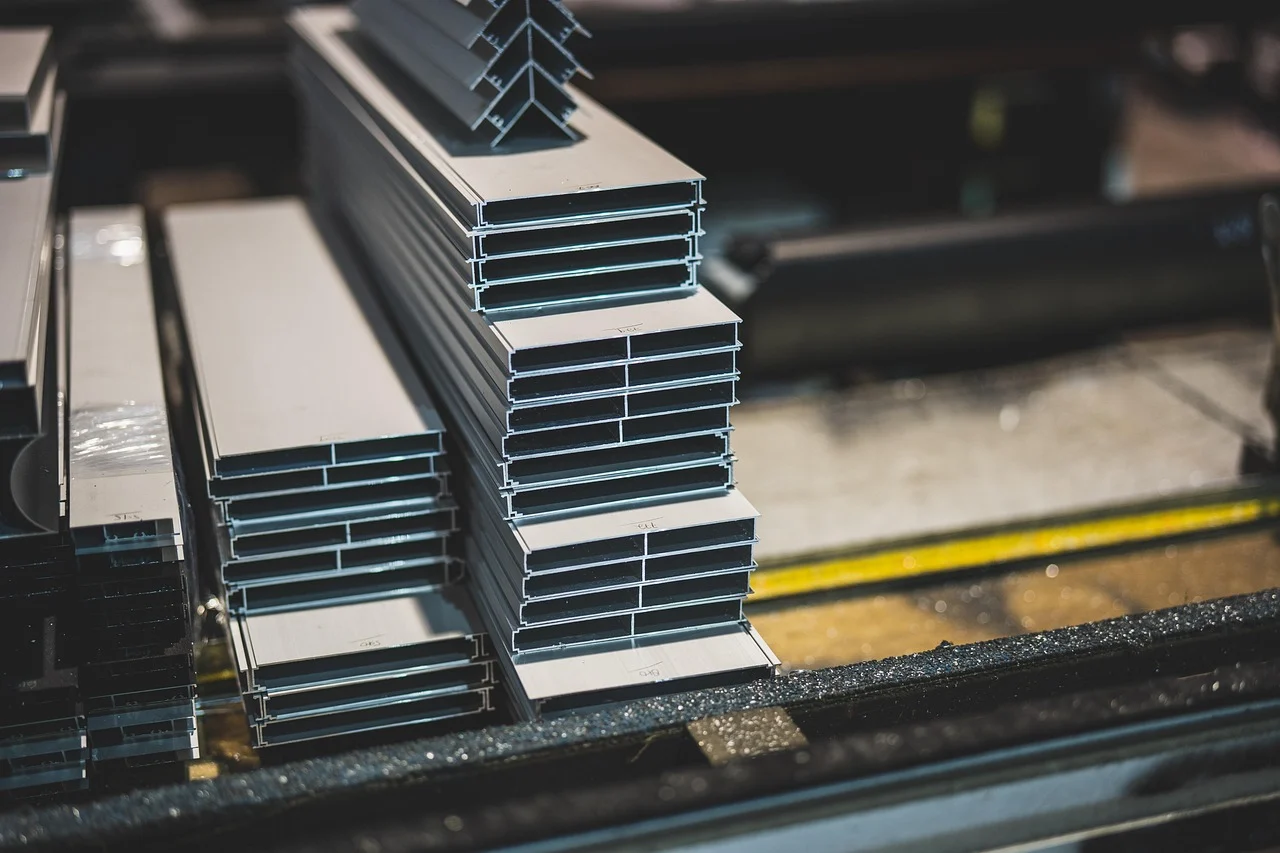
Tämä prosessi ei sovellu kaikkiin tilanteisiin. Joissakin tapauksissa tarvitaan erilainen lähestymistapa.
Erittäin suuret osat
Yli 300 millimetrin halkaisijaltaan tai pituudeltaan olevat osat eivät sovellu tähän prosessiin. Vahakuvio muuttaa muotoaan ja keraaminen kuori muuttuu kookkaksi ja hauraaksi. Hiekkavalulla voidaan käsitellä suuria osia halvemmalla.
Pienet erät ja yksinkertaiset osat
Yksinkertaiset kiinnikkeet tai litteät levyt eivät vaadi tarkkuusvalua. Koneistus tankomateriaalista on nopeampaa ja hiekkavalu halvempaa. Taonta voi parantaa mekaanisia ominaisuuksia. Pienituotantona tarkkuusvaluun liittyviä muottikustannuksia ei saada takaisin.
Erittäin laajamittainen tuotanto
Painevalulla osia voidaan valmistaa sekunneissa, kun taas tarkkuusvalulla se vie minuutteja tai tunteja. Yli 100 000 yksikön vuosittaisissa tuotantomäärissä painevalu tai leimaus on taloudellisempaa. Sykliajan ero on ratkaiseva tekijä.
Komponentit sopivat paremmin takomiseen tai koneistukseen
Lujat rakenneosat valmistetaan tyypillisesti takomalla. Niillä on erinomainen raerakenne ja pidempi väsymiskestävyys. Yksinkertaiset lieriömäiset tai prismaattiset osat ovat kustannustehokkaampia valmistaa koneistamalla. Vahavalu ei ole ihanteellinen prosessi kaikkiin sovelluksiin.
Tämä prosessi on erikoistunut ja erinomainen tietyillä aloilla. Kun sovellukset jäävät tämän soveltamisalan ulkopuolelle, muut menetelmät ovat sopivampia. Prosessi tulisi valita osan ominaisuuksien perusteella eikä päinvastoin.
Miksi valita NOBLE investointivaluihin ja Tarkkuusvalmistus?
Oikea prosessi on tärkeä. Oikea kumppani on aivan yhtä tärkeä. NOBLE tarjoaa enemmän kuin vain valmistusta. Toimitamme suunnittelu- ja tuotantoratkaisuja konseptista valmiiseen tuotteeseen.
Kattavat valmistuspalvelut
NOBLE käsittelee metallin ja muovin käsittelyä. Laajat osaaminen. Monipuoliset teollisuudenalat. Yksittäinen prototyyppi tai suurtuotanto – suunnittelu- ja tuotantotiimit työskentelevät tiiviisti asiakkaiden kanssa projektin jokaisessa vaiheessa.
Suunnittelusta kokoonpanoon
Tuotanto on vain osa kokonaisuutta. NOBLE tarjoaa kokonaisvaltaisia ratkaisuja. Teemme yhteistyötä suunnittelun alkuvaiheesta lähtien. Tekniset suositukset parantavat valmistettavuutta, alentavat tuotantokustannuksia ja tehostavat tuotteen suorituskykyä.
Integroitu työnkulkumme kattaa:
- Tuotesuunnittelun tuki
- Engineering Review
- Materiaalin valinta
- Prototyyppien valmistus
- Massatuotanto
- Pintakäsittely
- Kokoonpano
- Viimeinen tarkastus
- Pakkaus ja toimitus
Tämä yhden luukun lähestymistapa virtaviivaistaa kehitystä. Tasainen laatu säilyy koko prosessin ajan. Ei aukkoja luovutuksissa. Ei syyttelyä.
Laatu, johon voit luottaa
Laatu on jokaisen projektin perusta. NOBLE toimii kansainvälisesti tunnustettujen laatujärjestelmien mukaisesti.
Sertifioihimme kuuluvat:
- ISO 9001: 2015 - Laadunhallintajärjestelmä
- ISO 13485: 2016 – Lääkinnällisten laitteiden laatujärjestelmä
Nämä sertifikaatit osoittavat sitoutumisemme laatuun, prosessien hallintaan, jäljitettävyyteen ja asiakastyytyväisyyteen monilla eri toimialoilla.
FAQ
Mitkä ovat investment castingin tärkeimmät edut?
Korkea mittatarkkuus, erinomainen pinnanlaatu, kyky tuottaa monimutkaisia geometrioita, laaja materiaalivalikoima ja minimaalinen materiaalihukka.
Mitkä ovat investment castingin haitat?
Korkeat työkalukustannukset, pidemmät läpimenoajat, kokorajoitukset ja hitaammat tuotantonopeudet verrattuna painevaluun.
Miksi sijoitusvalu on kalliimpaa?
Vahakuvioiden valmistus ja keraamisen kuoren rakentaminen ovat työvoimavaltaisia ja aikaa vieviä. Prosessi vaatii useita vaiheita ja ammattitaitoisia käyttäjiä, mikä alentaa osakohtaisia kustannuksia pienillä volyymeilla.
Mitä metalleja voidaan käyttää tarkkuusvalussa?
Hiiliteräkset, ruostumattomat teräkset, työkaluteräkset, alumiiniseokset, messinki, pronssi, titaaniseokset, nikkelipohjaiset superseokset ja kobolttipohjaiset seokset.
Soveltuuko tarkkuusvalu massatuotantoon?
Kyllä, keskisuurten tai suurten tuotantomäärien yhteydessä, joissa työkalukustannukset kuoleutuvat suurten tuotantoerien aikana. Erittäin suurten tuotantomäärien yhteydessä painevalu voi olla nopeampi ja halvempi vaihtoehto.
Kuinka tarkkaa investointivalu on?
Tyypilliset toleranssit ovat ±0.1 mm - ±0.2 mm osan koosta ja geometriasta riippuen. Jotkin ominaisuudet voivat pitää tiukemmat toleranssit prosessinohjauksella.
Millä toimialoilla käytetään yleisesti investment castingia?
Ilmailu- ja avaruusteollisuus, autoteollisuus, lääketiede, öljy- ja kaasuteollisuus, teollisuuslaitteet, merenkulku, elintarvikkeiden jalostus, puolustus ja energiantuotanto.
Mitä eroa on investment castingilla ja hiekkavalulla?
Tarkkuusvalu tarjoaa tiukemmat toleranssit, tasaisemman pinnan ja kyvyn tuottaa monimutkaisia sisäisiä ominaisuuksia. Hiekkavalu käsittelee suurempia osia ja sen työkalukustannukset ovat alhaisemmat, mutta se tuottaa karkeampia pintoja ja löyhempiä toleransseja.
Voiko tarkkuusvalulla tuottaa ohutseinäisiä osia?
Kyllä. Jopa 1 mm:n seinämänpaksuudet ovat mahdollisia. Keraaminen kuori ja vahakuviointiprosessi mahdollistavat ohuiden osien valmistamisen ilman vääristymiä.







