
Erreaktiboen erretilu baten fidagarritasuna material egokiarekin hasten da eta zehaztasun koherentearekin amaitzen da. Zerk egiten du erreaktiboen erretilu baten CNC mekanizazioa arrakastatsua? Lau gauzek batera funtzionatzen dute: plastiko edo metal egokia, fabrikaziorako eraikitako diseinua, mekanizazio-tolerantziak estuak eta kalitate-kontrol zorrotzak. Gaizki egiten baduzu, ihesak, pitzadurak edo berriro lanketa garestiak gerta daitezke. Pausoz pauso gida honek prozesu osoan zehar gidatuko zaitu, substratu bat aukeratzetik azken ikuskapenera arte. Xehetasun guztiek garrantzia dute produktu kimikoak eta beroa tartean direnean. Aukera bakoitzak nola eragiten duen ikusiko duzu errendimenduan, kostuan eta entrega-epean. Prest al zaude benetako laborategietan ondo funtzionatzen duten erretiluak eraikitzeko? Has gaitezen materialekin.
Materialak Erreaktiboen erretilua CNC mekanizazioa
Material egokia aukeratzea da erreaktiboen erretiluen CNC mekanizazioan lehen aukera handia. Gaizki egiten baduzu, erretiluak pitzatu, isuri edo hautsi egin daiteke laborategian aste batzuk igaro ondoren. Ondo egiten baduzu, dirua, denbora eta arazo asko aurrezten dituzu. Materialak denetan eragiten du: erresistentzia kimikoa, beroarekiko tolerantzia, mekanizatzeko erraztasuna eta azken kostua. Ikus ditzagun aukera nagusiak.
Plastikoak: PTFE, PEEK, Polipropilenoa
Plastikoak ohikoak dira erreaktiboen erretiluetarako, produktu kimikoei ondo eusten dietelako eta oso pisu gutxi dutelako. PTFE, PEEK eta polipropilenoa talde honetakoak dira. Bakoitzak bere alde onak eta txarrak ditu.
Erresistentzia Kimikoa eta Egonkortasun Termikoa
PTFEa bere erresistentzia kimikoagatik da ezaguna. Erabiltzen duzun ia edozein erreaktibo jasan dezake, azido eta base sendoak barne. PEEKak ere ondo funtzionatzen du azetona bezalako disolbatzaile arrunten aurka. Baina PEEKa ez da hain erresistentea azido sulfurikoarekiko % 10etik gorako kontzentrazioetan, non asko kaltetu daitekeen. Polipropilenoak erresistentzia kimiko ona ematen du kostu txikiagoan. Egonkortasun termikoari dagokionez, PEEKak tenperatura altuagoetan eusten dio polipropilenoari baino. PTFEak beroa ere ondo jasaten du, baina forma alda dezake karga handien pean. Zure laborategiak azido sendoekin lan egiten badu, PTFEa edo polipropilenoa aukera seguruagoak dira. Disolbatzaile asko erabiltzen dituzten aplikazioetarako, PEEKa bikain funtzionatzen du.
Mekanizagarritasunaren eta kostuen arteko oreka
Plastikoak mekanizatzeak bere alde onak ditu. PTFE biguna eta likatsua da, beraz, zaila izan daiteke tolerantzia estuak mantentzea. PEEK-ek garbiago mekanizatzen du, baina garestiagoa da. Polipropilenoa merkea da eta nahiko ondo mekanizatzen da, nahiz eta urtu daitekeen abiadurak eta aurkorapenak oso oldarkorrak badira. Zentzu praktikoan, PEEK-ek mekanizagarritasunaren eta errendimenduaren arteko oreka onena eskaintzen dizu, baina ordaindu behar duzu. Polipropilenoa aukera merkea da lan eskakizun gutxiagoetarako. PTFE erdibidean dago: erresistentzia kimiko handia, mekanizazio zailtasun moderatua eta prezio ertaina.
Metalak: aluminioa, altzairu herdoilgaitza
Metalek plastikoek parekatu ezin duten indarra eta iraunkortasuna ekartzen dituzte. Aluminioa eta altzairu herdoilgaitza dira erreaktiboen erretiluetarako zurruntasun estrukturala behar duten bi aukera ohikoenak.
Korrosioarekiko erresistentzia erreaktibo gogorrentzat
Altzairu herdoilgaitzak, batez ere 316 bezalakoak, hainbat produktu kimikoren korrosioari aurre egiten dio. Azido eta baseei hobeto eusten die aluminioak baino. Aluminioa, berriz, azkar korroditzen da erreaktibo azidoen eraginpean dagoenean. Aluminioa anodizatuz edo beste akabera batzuekin estali dezakezu erresistentzia hobetzeko, baina aluminio hutsak ez ditu ingurune gogorrak gaindituko. Altzairu herdoilgaitzak garestiagoa eta pisatzen du gehiago, baina gehiago irauten du baldintza gogorretan.
Pisua eta Iraunkortasunaren Orekatzea
Aluminioa arina eta erraz mekanizatzen da. Horrek bikaina bihurtzen du mugitu edo sistema automatizatuetan erabili behar diren erretiluetarako. Altzairu herdoilgaitza astunagoa eta zailagoa da mozten, baina higadurari eta urradurari eusten dio. Zure erretilua leku bakarrean geratzen bada eta produktu kimiko oldarkorrei aurre egiten badie, altzairu herdoilgaitza da aukera hobea. Eramangarritasuna eta pisua garrantzitsuagoak badira, babes-estaldura duen aluminioa ondo funtzionatzen du. Kontuan izan behar da laborategi askok aluminioa aukeratzen dutela erabilera orokorrerako eta altzairu herdoilgaitza muturreko baldintzetarako.
Materiala aplikazioarekin bat etortzea
Material egokia aukeratzea zure aplikazio espezifikoaren araberakoa da. Kontuan hartu behar dituzu erabilitako produktu kimikoak, tenperaturak, karga mekanikoak eta zure aurrekontua.
Bateragarritasun Kimikoen Taulak Ebaluatzea
Bateragarritasun-taula kimikoak dira zure lagunik onena hemen. Taula hauek materialak eta ehunka produktu kimikoren aurrean duten erresistentzia zerrendatzen dituzte. Bilatu zure erretiluak kontaktuan jarriko dituen erreaktibo guztiak. Jarri arreta kontzentrazioari eta tenperaturari, biek eragiten baitute erresistentzia. Adibidez, PEEK-ak azetona ondo maneiatzen du, baina % 10eko kontzentraziotik gorako azido sulfurikoak erasotzen dio. Bateragarritasun-taula batek muga horiek argi erakutsiko dizkizu. Begiratu beti taula material batekin konpromisoa hartu aurretik.
Errendimendua vs. Aurrekontu Erabakiak
Aurrekontuak beti du garrantzia. PTFE eta PEEK polipropilenoa baino garestiagoak dira. Altzairu herdoilgaitza aluminioa baino garestiagoa da. Baina aukerarik merkeena ez da beti onena izaten. Kostu baxuko material bat goiz huts egiten badu, ordezkapena, geldialdi-denbora eta, agian, ekipamendua kaltetzea ordaindu behar duzu. Materialen aukeraketa egokiak kostuak eta entrega-epeak zuzenean murrizten ditu. Bost urte irauten duen material batek sei hilabetero huts egiten duen batek baino gutxiago balio du denboran zehar. Lan egin zure mekanizazio-bazkidearekin hasierako kostuak epe luzeko errendimenduaren aurka pisatzeko. NOBLE bezalako enpresek, Txinako fabrikatzaile liderrak, aholku adituak eskaintzen dituzte prototipoak egiteko eta ekoizpen masiborako materialen aukeraketan. Metalekin eta plastikoekin duten esperientziak akats garestiak saihesteko balio dizu.
Erreaktiboen erretiluaren CNC mekanizaziorako diseinua
Diseinu onak denbora eta dirua aurrezten ditu. Poltsiko, kanal eta zirrikitu guztiek garrantzia dute. Tolerantziek erabakitzen dute erretilua bere etxebizitzara egokitzen den ala ez. CAD ereduak zure ideiak makina batek irakur dezakeen zerbait bihurtzen ditu. Ikus ditzagun erabaki gakoak.
Ezaugarri kritikoak: poltsikoak, kanalak, zirrikituak
Erreaktiboen erretiluek laginak gordetzeko poltsikoak behar dituzte. Fluidoen fluxurako kanalak behar dituzte. Eta lerrokatzeko zirrikituak behar dituzte. Forma hauek ondo edukitzeak erretilu osoak hobeto funtzionatzea eragiten du.
Poltsiko sakonen geometria eta tresnetarako sarbidea
Poltsiko sakonak ohikoak dira hemen. Baina arazo errealak sortzen dituzte. Ebaketa-erreminta luzeagoek gehiago okertzen dira. Horrek horma konikoak eta zulo obalatuak sortzen ditu. Beraz, zehaztasuna galtzen duzu. Jarraitzeko arau ona? Sakonera erremintaren diametroaren lau aldiz txikiagoa mantendu. Horri esker, erreminta estandarrak erabili ahal izango dituzu. Erreminta estandarrek gutxiago balio dute eta zehaztasun hobea dute.
Barneko izkinak ere garrantzitsuak dira. Fresatzeko ebakitzaile biribil batek ezin du izkin zorrotzik moztu. Izkinaren erradioa erremintaren erradioarekin bat dator. Beraz, gehitu filete bat barneko izkin guztietan. Egin filete-erradio hori gutxienez zure erremintaren diametroaren tamainakoa. Erradio txiki bat diseinatzen baduzu, tailerra tresna txiki eta hauskor bat erabiltzera behartzen duzu. Horrek lana moteltzen du eta kostua igotzen du.
Zirriborro angeluak askapen errazago bat lortzeko
CNCan injekzio-moldeketan baino zirriborro-angeluak ez dira hain kritikoak. Baina hala ere laguntzen dute. Alboko paretetan konikotasun txiki batek goiko ertzean bizarrak saihesten ditu. Garbiketa ere errazten du. Likidoak hobeto xurgatzen dira poltsiko koniko batetik. Hori benetako abantaila da laborategiko lanerako.
Ikuspegi praktiko batetik, bat edo bi graduko zirriborroa ondo funtzionatzen du plastiko gehienentzat. Metalezko erretiluetarako, bi edo hiru gradukoa da seguruagoa. Angelua behetik hasten da eta goialderantz zabaltzen da. Alde txarra? Barneko espazio txiki bat hartzen du. Baina piezak euskarritik askatzea hobetzen du. Gainera, horma meheko erretiluak garbitzea errazten du.
Tolerantziak eta laborategiko ekipamendurako egokitasuna
Laborategiko ekipamenduak doikuntza zehatzak behar ditu. Erreaktiboen erretilu batek behar bezala sartu behar du bere euskarrian edo karkasan. Doikuntza solteek dardarka eragiten dute. Doikuntza estuek blokeoa eragiten dute. Horregatik, tolerantziak garrantzitsuak dira hemen.
Ohiko tarteak eta hedapen termikoa
CNC bidez mekanizatutako plastikozko piezen tolerantzia estandarrak hazbeteko milaren batzuetatik hasi eta zehaztasun-lanetarako muga oso estuetaraino doaz. Metalezko piezek are estuago eutsi dezakete. Baina kostua igotzen da tolerantziak estutzen diren heinean. Aplikazioak erabakitzen du zer behar duzun.
Hedapen termikoak jokoa aldatzen du. Plastikoak metalak baino askoz gehiago hedatzen dira berotzen direnean. Giro-tenperaturan perfektuki mekanizatutako erretilu bat tenperatura altuagoetan itsatsi daiteke tarterik uzten ez baduzu. Diseinuak espero den tenperatura-tartearekin bat datorren tarte bat izan beharko luke. Horrela, erretilua egoki mantenduko da bai baldintza hotzetan bai beroetan.
Fabrikagarritasunerako Diseinuaren (DFM) aholkuak
DFM-k diseinatzen duzun bitartean ekoizpenaz pentsatzea esan nahi du. Aholkurik onena? Hormaren lodiera uniformea mantentzea. Sekzio meheak, lodien ondoan, abiadura desberdinetan hozten eta uzkurtzen dira. Horrek deformazioa eragiten du. Plastikozko erretiluetarako, 0.060 eta 0.125 hazbete inguruko horma uniforme batek ondo funtzionatzen du.
Gehitu erradioak barneko izkinetan. Izkin zorrotzek tentsioa sortzen dute eta erreminta moteltzen dute. 0.030 hazbeteko edo handiagoa den erradio batek erreminta azkar mugitzen mantentzen du. Saihestu zirrikitu sakon eta estuak ere. Zabaleraren hirukoitza baino sakonagoa den zirrikitu bat zaila da garbi mekanizatzea. Behar baduzu, hitz egin zure mekanizazio-bazkidearekin lehenbailehen. Ikuspegi hobeago bat iradoki diezazukete.
CAD modelatzea Fusion 360-rekin
Zure diseinua CAD softwarean hasten da. Fusion 360 aukera ezaguna da. Geometriaren xehetasun guztien gaineko kontrol osoa ematen dizu.
Fileteak eta erradioak txertatzea
Fileteak eta erradioak ez dira itxuragatik bakarrik. Tentsioa murrizten dute eta mekanizazioa errazten dute. Gehitu beti filete bat poltsiko baten behealdean. Horrek tresnak iritsi ezin duen izkina zorrotz bat kentzen du. Erabili Fusion 360-eko Filete tresna. Ezarri erradioa zure tresnaren tamainarekin bat etor dadin.
Pentsatu ezaugarri bakoitzera irits daitekeen tresnarik handiena zein den. Erradio txikiek tresna txikiak behartzen dituzte. Tresna txikiek poliki ebakitzen dute. Beraz, diseinatu ahalik eta erradiorik handienarekin. Kanpoko izkinetarako, erradioak ertza txirbiletatik babesten du. Ezaugarri gehienetarako 0.060 hazbeteko erradio konstante batek makinariari 1/8 hazbeteko mutur-fresa estandar bat erabiltzeko aukera ematen dio.
Mekanizazioa simulatzea talkak saihesteko
Fusion 360-k simulazio tresna bat dauka barneratuta. Tresnaren bidea erakusten du materialaren gainean mugitzen. Tresnak pieza edo finkagailua ukitzen duen ikus dezakezu. Fitxategia bidali aurretik simulazio bat egiteak denbora aurrezten du. Akatsak detektatzen ditu, hala nola, tresna-euskarri batek horma altu bat jotzea.
Simulazioak moztu gabeko materiala ere aurkitzen du. Tresnak iritsi ezin izan diren uharteak ikusten dituzu. Orduan, tresna-eragiketa txikiago bat gehi dezakezu edo diseinua egokitu. Tailer askok simulazioa erabiltzen dute urrats estandar gisa. Erreaktiboen erretiluen CNC mekanizaziorako, hau bereziki baliotsua da. Piezek askotan poltsiko sakon ugari eta horma meheak izaten dituzte. Mugimendu oker batek pieza hondatu edo tresna bat hautsi dezake.
Reagent Tray CNC mekanizazioa Prozesuak
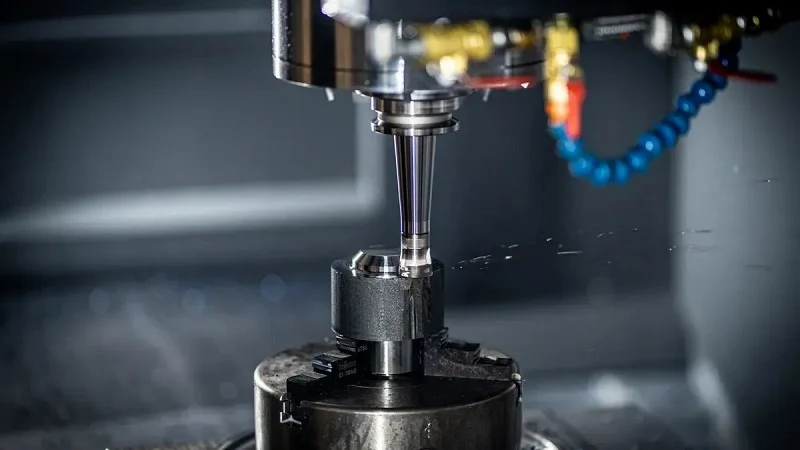
Diseinua amaitutakoan, mekanizazio prozesuak bizia ematen dio. Erreaktiboen erretiluko CNC mekanizazioan hiru erabaki nagusitzen dira: makinaren ardatza, ebaketa-erremintak eta pieza nola eusteko. Bakoitza aukeratutako materialarekin eta geometriarekin lotuta dago.
3 ardatzeko vs. 5 ardatzeko fresaketa
Azpiko mozketen eta angeludun ezaugarrien abantailak
3 ardatzeko fresagailuak erreminta X, Y eta Z norabideetan mugitzen du. Pareta lauak eta poltsiko sakonak ondo maneiatzen ditu. Baina erreaktiboen erretiluak askotan kanal angeluarrak edo azpiko mozketak izaten ditu doikuntza-ezaugarrietarako. Forma horiek erremintaren inklinazioa behar dute. 3 ardatzekoekin, pieza tornu batean irauli behar da horietara iristeko. Horrek konfigurazioak gehitzen ditu eta deslerrokatzearen arriskua sortzen du.
5 ardatzeko fresagailuak bi ardatz birakari gehitzen ditu. Tresna okertu egiten da ebaketa egiten duen bitartean. Horrek azpiko mozketak mekanizatzen ditu konfigurazio bakarrean. 45 graduko fluido-kanala duen erretilu baterako, tresnak zuzenean jarraitzen du angelua. Gainazaleko akabera koherentea da ezaugarri osoan.
Zikloaren Denbora eta Kostuen Ondorioak
5 ardatzek ziklo-denbora murrizten dute askotan, hainbat konfigurazio kenduz. Baina 5 ardatzeko makinek orduko kostu handiagoa dute. Pareta zuzenak dituzten erretilu sinpleetarako, 3 ardatzekoa merkeagoa da oro har. Ezaugarri angeludunak dituzten erretilu konplexuetarako, 5 ardatzek irabazten dute pieza bakoitzeko kostu osoa. Berdintasun-puntua zure geometriaren araberakoa da.
Plastikozko eta metalezko tresnen hautaketa
Estaldurak eta Geometria Ebaketa Garbietarako
Plastikoek eta metalek tratamendu desberdinak behar dituzte. Plastikozko erretiluetarako, erabili leundutako zilindro-erremintak. Leuntzeak marruskadura eta beroa murrizten ditu. Ez da urtzen ebaketa-ertzean. Estali gabeko karburoa plastiko gehienentzat egokia da. Beiraz betetako plastikoetarako, diamante itxurako karbono-estaldurak erremintaren bizitza luzatzen du.
Metalezko erretiluetarako, estaldurak garrantzitsuagoak dira. Aluminioa estali gabeko erremintei itsasten zaie. TiB2 estaldurak metaketa eragozten du. Altzairu herdoilgaitzak bero handia sortzen du. AlTiN estaldurak ondo kudeatzen du hori. Erremintaren geometria ere desberdina da. Plastikoek helize angelu handiagoak behar dituzte, 45 gradu inguru. Metalek angelu txikiagoak behar dituzte, 30 gradu inguru.
Abiadura eta jario optimoak
For plastics, run the spindle at 15,000 to 20,000 RPM. Use a chip load of 0.002 to 0.005 inches per tooth. Powdery chips mean low speed or high feed. Melted edges mean the speed is too high.
Aluminioarentzat, erabili 10,000 eta 15,000 RPM arteko abiadura, hortz bakoitzeko 0.003 eta 0.007 hazbeteko txirbil-kargarekin. Altzairu herdoilgaitzarentzat, jaitsi 3,000 eta 6,000 RPM arteko abiadura, 0.002 eta 0.004 hazbeteko txirbil-kargarekin. Txirbil-lodiera konstanteak marruskadura eragozten du. Marruskadurak erremintaren bizitza azkar hiltzen du.
Horma meheetarako finkatze-estrategiak
Hutsean jartzeko mahaiak eta neurrira egindako masailezur bigunak
Pareta meheak tolesten dira ebaketa-indarren pean. Hutseko mahai batek pieza behetik eusten du xurgapen uniformearekin. 0.060 hazbete inguruko paretak dituzten plastikozko erretiluetarako, hutseko mahaiak dira estandarra.
Masailezur bigun pertsonalizatuak bigarren eragiketetarako balio dute. Masailezurra piezarekin bat etortzeko mekanizatzen duzu. Erretilua eusten dute sekzio meheak xehatu gabe.
Bibrazioa eta deformazioa murriztea
Bibrazioak akabera hondatzen du. Egin pase arinak, pase bakoitzeko 0.010 eta 0.020 hazbete ingurukoak. Erabili erremintaren diametroaren % 30etik % 40ra bitarteko urratsa.
Fresaketa igoerak ebaketa-indarra jartzen du hormaren sekzio lodian. Horrek deformazioa murrizten du. Horma oso meheetarako, fresaketa trokoidalaren laguntzarekin egiten da. Tresnak ibilbide zirkularra jarraitzen du. Konexioa konstante mantentzen da. Ez dago bat-bateko indar-pikorik. Emaitza horma garbi bat da, bibrazio-markarik gabe.
Precision Tolerances in Erreaktiboen erretilua CNC mekanizazioa
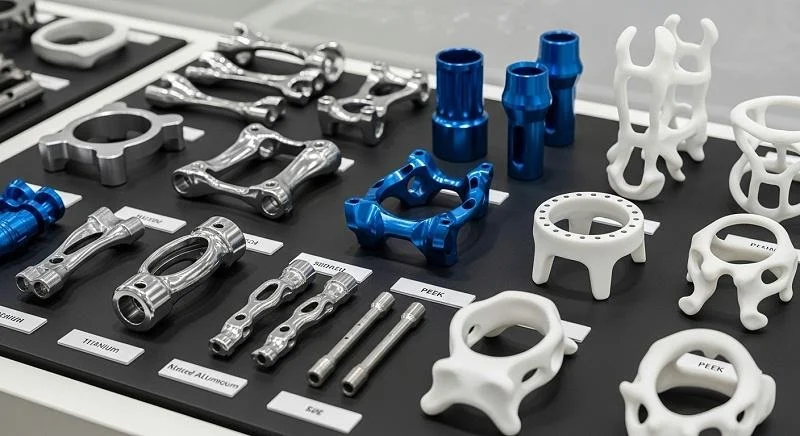
Tolerantziek erabakitzen dute erretilu batek funtzionatzen duen ala ez. Estuegia den poltsiko batek fiala heltzen du. Solteegia den kanal batek ihesak eragiten ditu. Erreaktiboen erretiluen CNC mekanizazioan zehaztasun-tolerantziak ezaugarri guztiak bere tartean mantentzen ditu. Tarte hori materialaren, ezaugarriaren tamainaren eta erretilua nola erabiliko den araberakoa da. Azter dezagun nola mantentzen dituzten tailerrek zenbaki horiek egonkor.
Tolerantzia estuak mantentzea
Tolerantzia estuak mantentzea ez da ebaki perfektu bat egitea. Tresna bidetik ateratzen duten aldagai guztiak kontrolatzea da kontua. Beroak, higadurak eta bibrazioak ebaketa-ertza mugitzen dute. Tailer on batek hirurak zaintzen ditu.
Prozesuko Zundaketa eta Tresnen Higaduraren Konpentsazioa
Ebaketa-erreminta bat higatu egiten da lanean ari den heinean. Higatutako erreminta batek poltsiko txikiagoa mozten du berri batek baino. Desbideratze hori ehunka piezetan metatzen da. Prozesuan zeharreko zundaketak arazo hau konpontzen du. Makinak gelditu egiten du, zunda bat ukitzen du piezan eta benetako tamaina neurtzen du. Ondoren, kontrolak erremintaren desplazamendua automatikoki doitzen du. Horrela, erretilu guztiak tolerantzia-banda berean mantentzen dira, lehenengo piezatik azkenera.
Erremintaren higaduraren konpentsazioak modu berean funtzionatzen du. Kontrolak erreminta bakoitzak zenbat denbora eman duen ebakitzen jarraitzen du. Erreminta higatzen den heinean desplazamendua aldatzen du. Plastikozko erretiluetan, honek garrantzi gutxiago du, materiala biguna baita. Altzairu herdoilgaitzezko erretiluetan, berriz, garrantzi handia du. Altzairu herdoilgaitzak erremintak azkar higatzen ditu. Konpentsaziorik gabe, multzo bateko azken erretiluak tolerantziatik kanpo gera daitezke.
Tenperatura Kontrolatutako Ingurunea
Beroak dena aldatzen du. Goiz hotzetatik arratsalde epeletara aldatzen den tailerrean tamaina desberdineko piezak sortuko dira. Metalak berotzean zabaldu egiten dira. Plastikoak are gehiago zabaldu. 68 °C-tan mekanizatutako erretilu batek ez du gauza bera neurtuko 85 °C-tan.
Tenperatura kontrolatuko gelek tailerra tenperatura egonkor batean mantentzen dute. Zehaztasun-tailer gehienek 68 °C-ko tenperatura lortzen dute, pare bat gradu gehi edo ken. Makina, pieza eta neurketa-tresnak aire berean egoten dira. Horrela, mekanizatu ondoren hartutako neurketak ordu batzuk geroago hartutako neurketekin bat datoz. Tolerantzia estuak dituzten erretiluetarako, kontrol hau ez da aukerakoa. Oinarria da.
Azalera Amaitu Baldintzak
Gainazalaren akaberak erretilu baten errendimenduan eragina du. Gainazal zimurtsu batek erreaktiboen hondarrak harrapatzen ditu. Gainazal leun batek askatzen ditu. Akaberak fluidoak kanaletatik nola isurtzen diren ere eragiten du. Ra gainazalaren zimurtasunaren neurri estandarra da. Batez besteko zimurtasuna adierazten du. Ra baxuagoak gainazal leunagoa esan nahi du.
Ra balioak itsasten ez diren gainazaletarako
Itsasten ez diren gainazalek Ra baxua behar dute. Poltsiko leun batek erreaktibo lehorra hobeto askatzen du. Gainera, azkarrago garbitzen da. Plastikozko erretiluetan, akabera fina tresna zorrotzek eta pase arinek lortzen dute. Aurreko atalean 0.010 eta 0.020 hazbete arteko paseak aipatu ziren. Tarte horrek ere laguntzen du hemen. Pasada arinagoek horma leunagoa uzten dute.
Metalezko erretiluetarako, akabera leundua beharrezkoa izan daiteke. Horrek beste ikuspegi bat eskatzen du. Mekanistak akabera-erreminta bat erabiltzen du, gainazal txiki batekin. Gainazala erremintaren diametroaren % 30etik % 40ra mantentzen da. Horrela, eskalopearen altuera baxua mantentzen da. Emaitza gainazal leuna da eta materiala ondo askatzen du.
Bigarren mailako eragiketak beharrezkoak direnean
Batzuetan mekanizazioak bakarrik ezin du behar den akabera lortu. Bigarren mailako eragiketak sartzen dira. Plastikozko erretiluetarako, lurrun-leuntzeak gainazala leundu dezake moztu gabe. Metalezko erretiluetarako, ale-jaurtiketa edo elektroleunketa beharrezkoa izan daiteke. Elektroleunketak metal geruza txiki bat kentzen du eta gainazal garbi eta leuna uzten du. Korrosioarekiko erresistentzia ere hobetzen du.
Eragiketa hauek kostua eta denbora gehitzen dituzte. Baina Ra eskakizun zorrotza betetzeko modu bakarra izan daitezke. Hitz egin zure mekanizazio-bazkidearekin lehenbailehen. Bigarren mailako eragiketak beharrezkoak diren esan diezazukete. Horrela, urrats gehigarria planifikatu dezakezu.
Mekanizazioan zeharreko ikuskapena
Ikuskapena ez da azken urratsa soilik. Exekuzioan zehar gertatzen da. Arazo bat goiz detektatzeak hondakinak eta berriro lana aurrezten ditu.
CMM eta Neurketa Optikoen Egiaztapenak
Koordenatuen neurketa-makina batek, edo CMM batek, zunda bat erabiltzen du pieza ukitzeko eta haren forma erregistratzeko. Poltsikoen sakonera, hormaren lodiera eta zuloen posizioak egiaztatzen ditu. CMM batek eskuzko erremintekin iristeko zailak diren ezaugarriak neur ditzake. Piezaren geometriaren irudi osoa ematen du.
Neurketa optikoak kamerak eta argia erabiltzen ditu. Gainazaleko ezaugarriak egiaztatzen ditu pieza ukitu gabe. Hori erabilgarria da zunda baten azpian tolestu daitezkeen plastiko bigunetarako. Sistema optikoek puntu asko neurtzen dituzte azkar ere. Ondo funtzionatzen dute kanal konplexuak dituzten erretiluetarako.
Prozesuen Kontrol Estatistikoaren (SPC) oinarriak
SPC-k prozesua denboran zehar jarraitzen du. Tailerrak lote bakoitzetik pieza batzuk neurtzen ditu. Emaitzak taula batean irudikatzen ditu. Zenbakiak aldatzen badira, operadoreak badaki zerbait aldatu dela. Agian tresna higatu egin da. Agian tenperatura igo da. SPC-k aldaketa hauek detektatzen ditu piezak tolerantziatik kanpo geratu aurretik.
Oinarrizko ideia sinplea da. Goiko muga bat eta beheko muga bat ezartzen dituzu. Piezak neurtu eta marrazten dituzu. Puntuak mugen artean dauden bitartean, prozesua kontrolpean dago. Puntu batek muga bat gainditzen duenean, gelditu eta arazoa konpontzen duzu. Ikuspegi honek milaka piezen kalitatea egonkor mantentzen du.
NOBLE aukeratzea erregai-erretiluen CNC mekanizaziorako

Egile egokiarekin lan egiteak pieza horiek guztiak elkartzen ditu. NOBLEk esperientzia handia du mundu osoko laborategietarako erregai-erretiluen CNC mekanizazioan. Enpresak metalarekin eta plastikoarekin berdin ondo lan egiten du. Bere ziurtagiriek kalitate bera agintzen dute lote guztietarako. Eta bere zerbitzu osoko laguntzak diseinutik azken entregaraino dena hartzen du barne.
Metal eta Plastikoen Espezializazioa
Aluminioa, Altzairu herdoilgaitza, PEEK, PTFE Esperientzia
NOBLEk frogatutako esperientzia du lau material arrunt hauek mekanizatzen. Beheko taulan agertzen da zerekin lan egiten duten eta non erabiltzen diren material horiek laborategietan.
| Material | NOBLEren esperientzia | Laborategiko Aplikazioa |
| Aluminum | CNC mekanizazioa prototipoak egiteko eta ekoizpen-saioetarako; aluminiozko xaflen laser bidezko ebaketa eta tolestura | Likidoak maneiatzeko roboten piezak, txasisa/markoak |
| Altzairu herdoilgaitza | CNC mekanizazioa prototipoak egiteko eta ekoizpen-saioetarako; altzairu herdoilgaitzezko xaflen laser bidezko ebaketa eta tolestura | Likidoak maneiatzeko roboten piezak, tolerantzia estua duten metalezko kolektore konplexuak |
| PEEK | CNC bidez mekanizatutako ingeniaritza-plastikoen azpian estalita | Laborategiko ekipamendua / likidoak maneiatzeko roboten piezak |
| PTFE | CNC bidez mekanizatutako ingeniaritza-plastikoen azpian estalita | Laborategiko ekipamendua / likidoak maneiatzeko roboten piezak |
Barruti horrek garrantzia du erregai-erretiluen CNC mekanizaziorako. Hornitzaile bakarra duzu edozein materialetarako. Horrek epeak laburtzen ditu eta hornitzaileak aldatzeagatiko akatsak murrizten ditu.
NOBLEko makinistek material bakoitzaren berezitasunak ezagutzen dituzte. Abiadurak eta aurrerapenak ezartzen dituzte plastikoa urtzea edo altzairu herdoilgaitza gogortzea saihesteko. Emaitza kalitate egonkorra da lan guztietan.
3 ardatzeko eta 5 ardatzeko barne-gaitasunak
NOBLEk 3 eta 5 ardatzeko CNC fresatzeko makinak erabiltzen ditu bere kabuz. 3 ardatzekoek horma lauak eta poltsiko estandarrak dituzten erretilu sinpleak kudeatzen dituzte. 5 ardatzekoek kanal angeluarrak eta azpiko mozketak konfigurazio bakarrean lantzen dituzte.
5 ardatzak erabiltzeak ekoizpenean zehar doikuntza asko saihesten ditu. Horrek tolerantzia estuagoak mantentzen ditu ezaugarri konplexuetan. Zure piezak benetan behar duen gaitasunagatik bakarrik ordaintzen duzu.
Ziurtagiriak: ISO 9001:2015 eta ISO 13485:2016
Kalitatea Kudeatzeko Sistema Zorrotza
ISO 9001:2015 arauak arautzen du NOBLEren kalitate sistema. Lan guztiek idatzizko prozedurak jarraitzen dituzte. Piezek aldizkako auditoriak eta erregistro guztiz trazagarriak jasotzen dituzte lehengaitik hasi eta amaitutako erretiluraino.
Erreaktiboen erretiluen CNC mekanizaziorako, sistema honek desbideratzea goiz detektatzen du. SPC grafikoek eta prozesuan zeharreko egiaztapenek erretilu bakoitza ezarritako tartearen barruan mantentzen dute. Arazoak okerrera egin aurretik konpontzen dira.
Medikuntza Mailako Prozesu Kontrolak
ISO 13485:2016 arauak medikuntza-mailako prozesu-kontrolak gehitzen ditu. Erreaktiboen erretiluak askotan diagnostiko-ekipoetarako balio dute. Arau honek ekoizpen-urrats bakoitzaren gainbegiratze zorrotzagoa eskatzen du.
NOBLEk bi ziurtagiriak ditu. Horrek esan nahi du kirurgia-tresna bat arautzen duten arau berberek arautzen dutela zure erretilua ere. Diziplinaren eta kalitatearekiko arretaren seinale sendoa da.
Zerbitzu osoa: diseinutik muntaketara
DFM Ingeniaritza Laguntza
DFM laguntza lehenengo mozketa baino lehen hasten da. NOBLEk zure CAD eredua berrikusten du fabrikazio-gaitasuna egiaztatzeko. Erradioen edo hormaren lodieraren aldaketak iradokitzen dituzte, denbora eta dirua aurrezten dutenak.
Berrikuspen goiztiar honek nabarmen murrizten ditu ekoizpen-kostuak. Filete-aldaketa bakar batek tresna pertsonalizatu bat ezaba dezake. NOBLEren DFM taldeak milaka euro aurreztu dizkie bezeroei tresneria-gastuetan.
Bigarren mailako eragiketak, garbiketa, ontziratzea
Bigarren mailako eragiketen artean daude anodizazioa, tratamendu termikoa eta gainazalaren akabera. Metalezko erretiluetan, anodizazioak korrosioarekiko erresistentzia gehitzen du. Plastikozko erretiluetan, lurrun-leuntzeak gainazala leuntzen du.
Garbiketak mekanizazio-hondakin guztiak kentzen ditu. Ontziratzeak erretilua babesten du bidalketa bitartean. Berehala jasoko duzu zure ekipamenduan jartzeko prest dagoen pieza bat.
NOBLE bezalako zerbitzu osoko hornitzaile batekin lankidetzan aritzeak zure hornidura-katea errazten du:
- Tresna eta ekipamendu inbertsioak saihestuz kostuen aurrezpena
- DFM ingeniaritza piezen diseinua optimizatzeko
- Prozesu anitzeko integrazioa teilatu beraren azpian
- Kalitate kontrol zorrotza ekoizpen osoan
- Entregatzeko denborak murriztuta eta koherentzia hobea
Lau urratsek erreaktiboen erretiluaren CNC mekanizazioa ondo funtzionarazteko balio dute. Aukeratu zure produktu kimikoetarako eta zure aurrekonturako material egokia. Diseinatu fabrikazioa kontuan hartuta. Erabili doitasun-mekanizazioa tresna egokiekin. Mantendu kalitate-kontrola zorrotza ekoizpenean zehar. Aukera bakoitzak azken kostua eta erretiluak nola funtzionatzen duen aldatzen du. Materialaren aukeraketa adimentsu batek dirua aurrezten du. Tolerantzia estuek ekipamendua fidagarria mantentzen dute. Prozesu-kontrol onak berriro lan egiteari uzten dio hasi aurretik. Orain badakizu zer den garrantzitsua zure hurrengo proiekturako. Jarri ideia hauek praktikan. Jarri harremanetan NOBLErekin irtenbide pertsonalizatuak lortzeko. Haien taldeak diseinutik azken entregara arte laguntzen dizu.
Erreaktiboen erretiluaren CNC mekanizazioari buruzko maiz egiten diren galderak
Zein material da egokiena azido sendoak ikusten dituen erreaktiboen erretilu baterako?
PTFE eta polipropilenoa ondo eusten diete azido sendoei. PEEK ez da aukera ona hemen — % 10 baino indartsuagoa den azido sulfurikoak kalte handia egin diezaioke. 316 mailako altzairu herdoilgaitzak ere erreaktibo gogor askori aurre egiten die. Erabakia hartu aurretik, begiratu bateragarritasun kimikoen taula bat zure produktu kimiko, indar eta tenperatura zehatzak ezagutzeko.
Zenbaterainoko tolerantziak izan daitezke mekanizatutako erregai-erretilu batean?
Materialaren eta ezaugarriaren araberakoa da. Metalek plastikoek baino tolerantzia estuagoak dituzte, eta kostua igotzen da tartea estuagoa den heinean. Plastikoak beroarekin gehiago mugitzen dira, beraz, diseinuak tartea behar du hedapen termikorako. Galdetu zure dendari zer behar duen zure erretiluak benetan.
Zergatik sortzen dituzte arazoak poltsiko sakonek erreaktiboen erretiluen CNC mekanizazioan?
Ebaketa-erreminta luzeak tolesten dira bultzatzean. Horrek horma konikoak eta zulo obalatuak sortzen ditu. Erregela on batek poltsikoen sakonera erremintaren diametroaren lau aldiz txikiagoa mantentzen du. Horri esker, tailerrak erreminta estandarrak erabil ditzake, zehaztasun hobea mantentzen duena eta merkeagoa dena. Gehitu filete bat barneko izkina guztietan ere.
Benetan behar al dut? 5 ardatzeko fresaketa for my tray?
Ez beti. Horma lauak eta poltsiko zuzenak dituzten erretilu sinpleek ondo funtzionatzen dute 3 ardatzeko fresatzeko makinan, eta horrek orduko kostua txikiagoa du. Aukeratu 5 ardatzeko makina zure diseinuak kanal angeluarrak edo azpiko mozketak dituenean. Ezaugarri horiek konfigurazio bakarrean mekanizatzen ditu eta tolerantzia estuagoak mantentzen ditu forma konplexuetan.
Zer da azaleko akabera should a reagent tray have?
Gainazal leun batek erreaktibo lehorra askatzen uzten du eta azkarrago garbitzen da. Ra balio baxuagoek horma leunagoa esan nahi dute. Tresna zorrotzek eta pase arinek horretara iristen dira plastikoetan. Metalezko erretiluak elektroleuntzea edo leherketa behar izan dezakete bigarren urrats gisa Ra eskakizun zorrotza betetzeko.
Nola mantentzen dituzte dendek milaka erretilu berdin?
Prozesu barruko zundaketak pieza neurtzen du exekuzioan zehar eta erremintaren desplazamendua bere kabuz doitzen du. Erremintaren higaduraren konpentsazioak lan bera egiten du denboran zehar. 68 °C-tik gertu dagoen tenperatura kontrolatutako gela batek makina, pieza eta neurketa-erremintak aire berean mantentzen ditu. SPC grafikoek desbideratzea harrapatzen dute piezak tolerantziatik kanpo geratu aurretik.
Zer ziurtagiri bilatu behar ditut erreaktiboen erretiluetarako CNC mekanizazio bazkide batean?
ISO 9001:2015 arauak kalitatearen kudeaketa sistema hartzen du barne — idatzizko prozedurak, auditoriak eta erregistro trazagarriak. ISO 13485:2016 arauak maila medikoko prozesuen kontrolak gehitzen ditu, eta hori garrantzitsua da erretiluak ekipamendu diagnostikoak zerbitzatzen dituztenean. Biak dituen hornitzaile batek diziplina bera aplikatzen dio zure erretiluari tresna kirurgiko bati bezala.
Denda bakar batek kudeatu al dezake diseinu laguntza eta akabera, edo hainbat hornitzaile behar ditut?
Bazkide zerbitzu osoko batek DFM berrikuspena, mekanizazioa, bigarren mailako eragiketak, garbiketa eta ontziratzea estaltzen ditu teilatu beraren azpian. Horrek entrega-epeak laburtzen ditu eta hornitzaileak aldatzeagatiko akatsak murrizten ditu. NOBLE-k, adibidez, DFM ingeniaritza laguntza eskaintzen du, eta bezeroei milaka euro aurreztu dizkie tresneria-gastuetan, lehen mozketa baino lehen arazoak detektatuz.







